


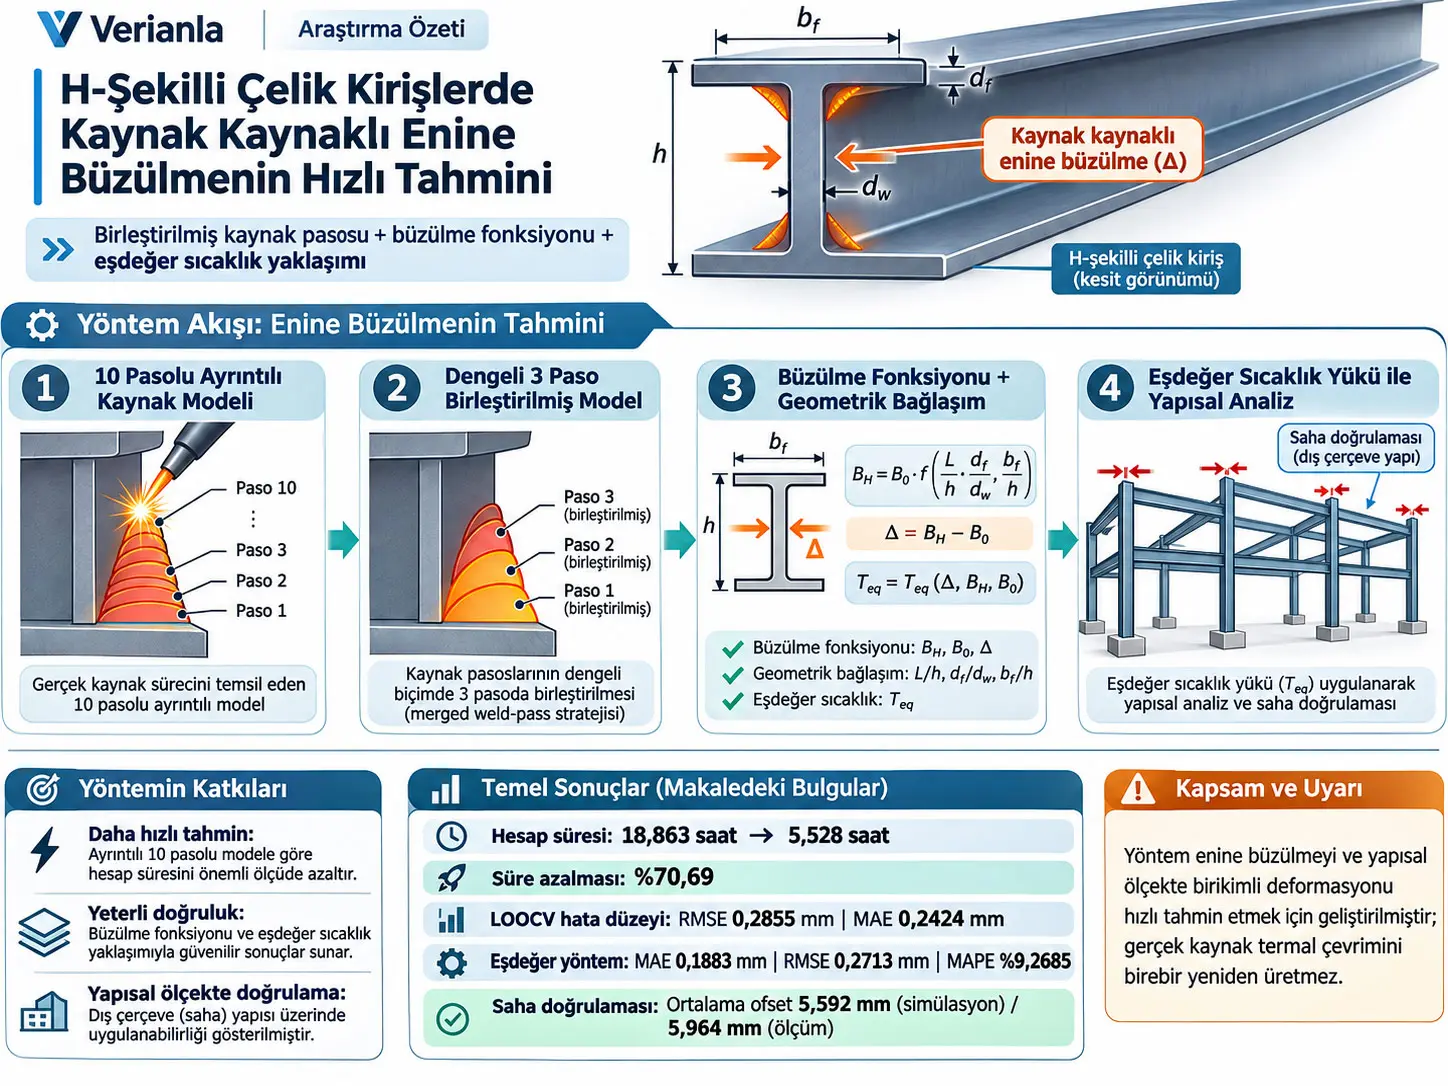
Birleştirilmiş kaynak pasosu–büzülme fonksiyonu–eşdeğer dolaylı etki çerçevesi, H-şekilli çelik kirişlerde çok pasolu alın kaynağının oluşturduğu enine büzülmeyi önce ayrıntılı termo-elasto-plastik sonlu eleman sonuçlarından öğrenen, ardından bu büzülmeyi daha büyük yapısal sonlu eleman modellerine uygulanabilen eşdeğer bir sıcaklık yüküne dönüştüren çok aşamalı bir mühendislik yöntemidir. Çalışma Q355B çelik, ER50-6 kaynak teli, CO2 korumalı gaz metal ark kaynağı, tek taraflı V-ağızlı alın kaynağı ve güçlü uç kısıtları altında geliştirilmiştir.
Araştırmanın ilk problemi hesap maliyetidir. Kaynağın 24 mm kalınlığındaki referans plaka modeli başlangıçta 10 ayrı kaynak pasosuyla çözülmüştür. Araştırmacılar bu modeli dört, üç ve iki birleştirilmiş pasoya indiren üç şema karşılaştırmıştır. Dengeli üç paso şeması, artık gerilme ve artık deformasyon davranışını diğer basitleştirilmiş seçeneklere göre daha iyi korurken toplam hesap süresini 18,863 saatten 5,528 saate düşürmüş; bu, kaynakta %70,69 süre azalması ve 3,41 kat hızlanma olarak raporlanmıştır.
İkinci aşamada, yatay ve düşey kaynak pozisyonlarındaki plakalar için plaka kalınlığı, kaynak doğrultusuna dik enine uzunluk ve kaynak doğrultusundaki boyuna uzunluğu kullanan ikinci dereceden yanıt yüzeyi fonksiyonları kurulmuştur. H-kirişin iki başlığı ve gövdesi önce bu plaka fonksiyonlarıyla temsil edilmiş, ardından H-kesitin bütün olarak davranmasının doğurduğu ek geometrik bağlaşım bir düzeltme terimiyle modellenmiştir. Nihai katmanlı modelin leave-one-out cross-validation (LOOCV) sonuçları RMSE 0,2855 mm, MAE 0,2424 mm ve maksimum mutlak hata 0,5123 mm'dir.
Üçüncü aşamada tahmin edilen enine büzülme, bir eşdeğer eksenel şekil değiştirme üzerinden eşdeğer sıcaklık yüküne dönüştürülmüştür. Bu sıcaklık, gerçek kaynak sıcaklığı değildir ve kaynak havuzunun termal geçmişini temsil etmez. Amaç, büyük yapısal sonlu eleman modellerinde gerçek kaynak işleminin bütün geçici termo-mekanik ayrıntılarını tekrar çözmeden, kaynağın oluşturduğu toplam büzülme etkisini yapıya uygulamaktır.
Eşdeğer dolaylı etki yönteminin H-kiriş sonlu eleman modellerindeki doğrulamasında MAE 0,1883 mm, RMSE 0,2713 mm, MAPE %9,2685, Pearson korelasyon katsayısı 0,9730 ve R2 0,9042 elde edilmiştir. Yöntem daha sonra Tianjin Zhonghai City Plaza ana kulesinin 19. segmentindeki güney dış çerçeveye uygulanmış; 12 kolonun simüle ve sahada izlenen üst-ofset dağılımları karşılaştırılmıştır.
Saha uygulamasında ortalama simüle kolon üstü ofseti 5,592 mm, izlenen ortalama 5,964 mm olarak raporlanmış ve simülasyon ortalaması ölçümden %6,22 daha düşük kalmıştır. Saha karşılaştırmasında MAE 0,518 mm, RMSE 0,602 mm, maksimum mutlak hata 1,046 mm, doğrusal korelasyon katsayısı 0,836 ve R2 0,700'dür.
Bu sonuçlar yöntemin bütün kaynak deformasyonlarını tahmin ettiği anlamına gelmez. Çalışma özellikle enine büzülme ve bunun büyük ölçekte biriken yapısal deformasyon etkisini hedeflemektedir. Açısal deformasyon, boyuna büzülme, kaynak havuzunun ayrıntılı sıcaklık geçmişi, yerel artık gerilme tepe değerleri ve mikroyapısal değişimler bu hızlı yöntemin doğrudan tahmin hedefleri değildir.
Araştırmanın temel mühendislik problemi
Çelik yapılarda çok pasolu kaynak, kaynak bölgesini çok yüksek sıcaklığa çıkarırken çevredeki malzeme aynı anda daha soğuk kalır. Bu düzgün olmayan sıcaklık alanı ısıl genleşme, plastik şekil değiştirme, soğuma sırasında büzülme ve kısıtlamalar nedeniyle artık gerilme ile kalıcı geometrik deformasyon üretir. H-şekilli kirişlerde kaynak dikişine dik yöndeki enine büzülme, eleman eksenlerinin kaçmasına, birleşim boşluklarının değişmesine, montaj toleranslarının birikmesine ve çok elemanlı çelik çerçevelerde nihai geometrinin sapmasına neden olabilir.
Kaynak işlemini en ayrıntılı biçimde temsil eden termo-elasto-plastik sonlu eleman yaklaşımı; hareketli ısı kaynağını, sıcaklığa bağlı malzeme özelliklerini, geçici sıcaklık alanını, plastik şekil değiştirmeyi, gerilme gelişimini ve soğuma sonrasındaki kalıcı deformasyonu birlikte çözebilir. Fakat çok sayıda pasolu büyük yapılar için bu yaklaşım ince ağ, küçük zaman adımları, tekrarlı eleman aktivasyonu ve her kaynak pasosu için ayrı ısı yükleme tanımı gerektirir.
Araştırmacılar bu nedenle üç ayrı sorunu birlikte çözmeye çalışmıştır: çok pasolu kaynağı aşırı hesap maliyeti yaratmadan sadeleştirmek; plakadan H-kesitin bütününe geçerken başlık-gövde bağlaşımını kaybetmemek; ve bulunan büzülme değerini büyük bir çelik çerçeve modeline uygulanabilecek basit bir yapısal yüke çevirmek.
H-Şekilli Çelik Kirişlerde Kaynak Kaynaklı Enine Büzülme Nedir?
Kaynak kaynaklı enine büzülme, kaynak bölgesinin ısınma ve soğuma çevrimi sonunda kalıcı plastik şekil değiştirme biriktirmesi nedeniyle, kaynak doğrultusuna dik yönde elemanın boyutunun azalmasıdır; bu çalışmada H-kesitin üst başlık, alt başlık ve gövde bölgelerindeki yerel büzülmeler gerçek çelik kesit alanına göre alan ağırlıklı olarak birleştirilerek bütün kesiti temsil eden tek bir uç-yüz büzülme değeri oluşturulmuştur.
Çalışmanın bütün hesap zinciri
24 mm referans plaka ve sınır koşulları
Kaynak pasosu birleştirme stratejisini seçmek için iki Q355B plakanın oluşturduğu tek taraflı V-ağızlı alın birleşimi modellenmiştir. Plaka kalınlığı 24 mm'dir. Bir plaka 100 mm uzunluk ve 200 mm genişliğe sahip dikdörtgen prizmadır. Diğer plakanın düz dış kenarı ile V-ağız tarafı arasında alt kenar uzunluğu 94 mm'dir. Plakalar arasında 6 mm kök aralığı, 2 mm kök yüzü ve 45° ağız açısı bulunmaktadır.
Modelin iki ucuna genel rijit-cisim hareketini önlemek ve mühendislikteki güçlü uç kısıtlarını yaklaşık temsil etmek üzere bir kayar mafsallı mesnet ve bir sabit mafsallı mesnet uygulanmıştır. Başlangıç ve ortam sıcaklığı yaz dış ortamını temsil etmek üzere 30 °C'dir. Bütün açık yüzeylere 50 W·m−2·°C−1 taşınım katsayısı ve 0,85 yüzey yayma katsayısı uygulanmıştır.
Kaynak işlemi CO2 koruyucu gazlı gaz metal ark kaynağıdır. Kaynak teli ER50-6 ve tel çapı 1,2 mm'dir. Kaynak metali için ayrı bir sıcaklığa bağlı malzeme modeli kullanılmamış; çökeltilen kaynak metaline Q355B ana metal ile aynı sıcaklığa bağlı termo-mekanik özellikler atanmıştır. Araştırmacılar bunun yalnız genel enine büzülme ve yapısal ölçekli deformasyon hedefi için yapılmış bir mühendislik basitleştirmesi olduğunu açıkça belirtmektedir.
Kaynak metali, ısıdan etkilenmiş bölge ve ana metalin yerel gerilme–şekil değiştirme özellikleri gerçekte farklı olabilir. Bu nedenle çalışmanın yaklaşımı, yerel artık gerilme tepe değerleri, kırılma davranışı veya ısıdan etkilenmiş bölgenin mekanik özellikleri hedeflendiğinde yeterli bir ikame olarak sunulmamaktadır.
Q355B çeliğinin kimyasal bileşimi
| C | Si | Mn | P | S | Al | V | Ti | Ni | Cr | Cu |
|---|---|---|---|---|---|---|---|---|---|---|
| 0,165 | 0,243 | 1,46 | 0,01 | 0,005 | 0,023 | 0,004 | 0,0022 | 0,01 | 0,022 | 0,014 |
Bu kimyasal bileşim JMatPro yazılımına girilerek Q355B'nin sıcaklığa bağlı termofiziksel ve termo-mekanik özellikleri hesaplanmıştır. Araştırmacılar ayrıca bu değerleri Q345GJ/Q355 sınıfı kalın plakalar ve kaynaklı birleşimler için yayımlanmış malzeme çalışmalarıyla karşılaştırmıştır.
Sıcaklığa bağlı Q355B malzeme özellikleri
| T (°C) | k (W·m−1·°C−1) | ρ (kg·m−3) | α (10−5 °C−1) | E (GPa) | σs (MPa) | c (J·kg−1·°C−1) | ν |
|---|---|---|---|---|---|---|---|
| 25 | 46,80 | 7831 | 1,25 | 209,74 | 355 | 451,14 | 0,2896 |
| 100 | 46,48 | 7809 | 1,28 | 206,40 | 339 | 481,69 | 0,2924 |
| 200 | 45,14 | 7778 | 1,32 | 200,57 | 302 | 521,00 | 0,2963 |
| 250 | 44,14 | 7761 | 1,33 | 196,91 | 296 | 542,27 | 0,2982 |
| 300 | 42,97 | 7745 | 1,35 | 192,71 | 278 | 565,45 | 0,3001 |
| 400 | 40,28 | 7711 | 1,39 | 182,81 | 229 | 619,80 | 0,3040 |
| 500 | 37,42 | 7675 | 1,43 | 171,07 | 170 | 689,87 | 0,3078 |
| 750 | 29,29 | 7608 | 1,35 | 133,75 | 31 | 1100,76 | 0,3257 |
| 1000 | 28,92 | 7531 | 1,37 | 106,24 | 11 | 626,43 | 0,3515 |
| 1500 | 34,21 | 7111 | 1,33 | 1,99 | 5 | 628,08 | 0,4243 |
| 2000 | 145,00 | Kaynak tabloda verilmemiştir | 1,31 | 0,00 | 1 | 820,00 | 0,4800 |
Kaynak, kaynak faz dönüşümünün bu çalışmadaki mühendislik ölçekli büzülme tahmininde sıcaklık alanı üzerindeki etkisini görece küçük kabul ederek faz dönüşümü etkisini ihmal etmiştir. Bu varsayım yerel metalurjik inceleme için genellenmemelidir.
Birleştirilmiş Kaynak Pasosu Yaklaşımı Neden Kullanıldı?
Birleştirilmiş kaynak pasosu yaklaşımı, çok pasolu kaynağın her bir hareketli ısı kaynağını tek tek çözmenin maliyetini azaltmak için birkaç gerçek pasonun çizgisel enerjisini daha az sayıdaki eşdeğer pasoda toplar; bu çalışmada amaç geçici sıcaklık geçmişini birebir yeniden üretmek değil, son kaynak sonrası artık gerilme dağılımını ve enine deformasyonu yeterince koruyarak hesap süresini düşürmektir.
Orijinal 10 paso ve üç birleştirme şeması
- Orijinal model: 10 ayrı kaynak pasosu.
- Şema 1 – dereceli dört paso: Paso 1 tek bırakıldı; 2–3, 4–6 ve 7–10 ayrı gruplar hâlinde birleştirildi.
- Şema 2 – dengeli üç paso: 1–3 birinci grubu; 4–5 ile 7–8 ikinci grubu; 6 ile 9–10 üçüncü grubu oluşturdu.
- Şema 3 – dereceli iki paso: 1–3 ve 4–10 olarak iki grup oluşturuldu.
Kaynak takviyesi, yani kaynak dikişinin ana yüzeyin üzerinde kalan yükseltilmiş kısmı, birleştirilmiş modellerin geometrisini ve ısı kaynağı uygulamasını sadeleştirmek için ihmal edilmiştir.
Temel kaynak proses parametreleri
| Katman türü | Gerçek paso sayısı | Akım I (A) | Gerilim U (V) | Hız v (m/s) | Isıl verim η | Kaynakta P olarak verilen değer (W) | Çizgisel enerji q (J/m) |
|---|---|---|---|---|---|---|---|
| Kök | 1 | 250 | 25 | 0,005 | 0,85 | 5312,5 | 1.062.500 |
| Dolgu | 5 | 270 | 26 | 0,006 | 0,85 | 5967,0 | 994.500 |
| Kapak | 4 | 270 | 26 | 0,006 | 0,85 | 5967,0 | 994.500 |
Denklem (1): tek paso çizgisel enerjisi
\[ q=\frac{\eta P}{v}=\frac{\eta U I}{v} \tag{1} \]
\(q\), birim kaynak uzunluğu başına ısı girdisidir ve J/m birimindedir. \(\eta\) kaynak ısıl verimi, \(P\) kaynak gücü, \(U\) gerilim, \(I\) akım ve \(v\) kaynak hızıdır. Matematiksel olarak aynı elektriksel enerji daha düşük hızda daha kısa mesafeye bırakılırsa birim uzunluk başına enerji artar.
Kaynak-içi notasyon notu: Denklem (1), \(P\)'yi \(UI\) ile eşdeğer biçimde kullanmaktadır. Buna karşılık Tablo 3'te P sütunundaki 5312,5 W değeri 250×25=6250 W'a değil, 0,85×250×25=5312,5 W'a eşittir. Aynı durum 5967 W için de geçerlidir. Bu nedenle denklem ile tablodaki “P” etiketinin kullanımında bir notasyon farkı bulunmaktadır; Verianla bu farkı sessizce yeniden tanımlamamıştır.
Denklem (2): birleştirilmiş çizgisel enerji
\[ q_n=\sum_{i=1}^{n} q_i \tag{2} \]
Birleştirilen \(n\) gerçek pasonun çizgisel enerjileri toplanarak eşdeğer pasonun toplam çizgisel enerjisi \(q_n\) elde edilir. Buradaki temel amaç enerji girdisini kaybetmeden paso sayısını azaltmaktır.
Denklem (3): birleştirilmiş paso gücü
\[ P_c=q_n v_c= \left( \sum_{i=1}^{n} \frac{\eta_i U_i I_i}{v_i} \right)v_c \tag{3} \]
\(P_c\) birleştirilmiş pasonun gücü, \(v_c\) bu pasoda kullanılan ortak kaynak hızıdır. Gerçek pasolar farklı hızlara sahip olsa bile önce her birinin çizgisel enerjisi belirlenir, sonra toplam enerji seçilen ortak hızla güce dönüştürülür.
| Birleştirilmiş paso | Birleştirilen gerçek paso sayısı | qn (J/m) | vc (m/s) | Pc (W) |
|---|---|---|---|---|
| 1 | 3 | 3.051.500 | 0,006 | 18.309 |
| 2 | 4 | 3.978.000 | 0,006 | 23.868 |
| 3 | 3 | 2.983.500 | 0,006 | 17.901 |
Goldak çift elipsoidal ısı kaynağının rolü
Isı girdisinin yalnız toplam enerjisini korumak yeterli değildir; enerji uzayda yanlış dağıtılırsa kaynak havuzunun şekli ve ısıl etki bölgesi değişebilir. Çalışma bu nedenle çift elipsoidal Goldak ısı kaynağının ön yarı ekseni \(a_1\), arka yarı ekseni \(a_2\), genişliği \(b\) ve derinliği \(c\) parametrelerini kaynak geometrisine göre kalibre etmiştir.
| Paso | a1 (mm) | a2 (mm) | b (mm) | c (mm) |
|---|---|---|---|---|
| 1 | 8,00 | 16,00 | 8,00 | 12,00 |
| 2 | 8,00 | 16,00 | 8,00 | 12,00 |
| 3 | 6,00 | 12,00 | 6,00 | 12,00 |
Birleştirme sonrasında kaynak havuzu konturları orijinal dolgu bölgesini genel olarak kapsayabilmiştir, ancak yerel tepe sıcaklıklarının yükseldiği görülmüştür. Kaynak bunu birkaç gerçek pasonun enerjisinin daha az sayıdaki pasoya yoğunlaştırılması ve pasolar arası soğumanın zayıflamasıyla açıklamaktadır.
Buradaki doğrulama sınırı özellikle önemlidir: 24 mm plaka numunesi için termokuplla ölçülmüş kaynak ısıl çevrimleri bulunmamaktadır. Isı kaynağı kalibrasyonu, eriyik havuzu geometrisinin ana dolgu bölgesini kapsayıp kapsamadığını kontrol eden mühendislik düzeyi bir kalibrasyondur. Çalışma her gerçek pasonun yerel geçici sıcaklık geçmişini, soğuma hızını veya kaynak havuzu evrimini deneysel olarak doğruladığını iddia etmemektedir.
Sonlu eleman çözüm sırası
Hesaplamalar dolaylı bağlaşım yaklaşımıyla yapılmıştır. İlk olarak Abaqus'ta geçici sıcaklık alanı hesaplanmış, elde edilen sıcaklık geçmişi aynı geometri ve sınır koşullarına sahip mekanik modele ısıl yük olarak aktarılmış ve ardından artık gerilme ile artık deformasyon çözülmüştür.
Kaynak ve yakın çevresi ince ağla bölünmüş, diğer bölgelere geçerken hesap maliyetini azaltmak amacıyla 4'e-2 ağ geçiş stratejisi kullanılmıştır. Kaynak, bu ilk ayrıntılı kaynak modeli için belirli bir Abaqus sürümünü, işlemci modelini veya bilgisayar donanımını raporlamamaktadır.
Artık gerilme neden von Mises yerine yönlü normal gerilmeyle karşılaştırıldı?
Von Mises gerilmesi akma durumunu değerlendirmek için yararlı bir skaler eşdeğer gerilmedir; ancak çekme ile basmayı veya belirli bir doğrultudaki gerilme işaretini doğrudan göstermez. Kaynak büzülmesinde ise kaynak doğrultusuna göre çekme ve basma bölgelerinin nerede oluştuğu önemlidir. Bu nedenle çalışma, kaynak doğrultusuna dik CD merkez hattında yönlü normal gerilmeyi karşılaştırma ölçütü olarak kullanmıştır.
| Şema | Dört gerilme eğrisi ortalama MAE (MPa) | Ortalama RMSE (MPa) | Üst yüzey RMSE0 (MPa) | Alt yüzey RMSE0 (MPa) |
|---|---|---|---|---|
| Şema 1 | 55,56 | 80,41 | 18,22 | 16,71 |
| Şema 2 | 52,39 | 70,87 | 10,32 | 5,87 |
| Şema 3 | 103,26 | 136,59 | 29,51 | 29,60 |
RMSE0, kayar kısıt kaldırıldıktan sonra gerilmenin yeniden dağılımını orijinal 10-pasolu modele göre ne kadar iyi yeniden ürettiğini değerlendirmek için kullanılan ek hata göstergesidir. Şema 2 hem statik artık gerilme dağılımında hem de kısıt serbest bırakma tepkisinde en iyi genel eşleşmeyi sağlamıştır.
Artık deformasyon karşılaştırması
| Şema | Kısıt durumu | MAE (mm) | RMSE (mm) | Uç deformasyonu (mm) | Uç deformasyonu bağıl hatası (%) |
|---|---|---|---|---|---|
| Şema 1 | Kısıt korunmuş | 0,3478 | 0,3527 | 1,0967 | 65,45 |
| Şema 1 | Kısıt kaldırılmış | 0,3488 | 0,3573 | 1,1901 | 62,13 |
| Şema 2 | Kısıt korunmuş | 0,0255 | 0,0257 | 0,6949 | 4,84 |
| Şema 2 | Kısıt kaldırılmış | 0,0262 | 0,0292 | 0,7805 | 6,33 |
| Şema 3 | Kısıt korunmuş | 0,1565 | 0,1567 | 0,8209 | 23,84 |
| Şema 3 | Kısıt kaldırılmış | 0,1579 | 0,1614 | 0,9243 | 25,92 |
Orijinal 10-pasolu modelin uç deformasyonu kısıt korunurken 0,6629 mm, kısıt kaldırıldıktan sonra 0,7340 mm'dir. Şema 2'nin karşılık gelen 0,6949 ve 0,7805 mm sonuçları diğer iki basitleştirilmiş şemadan çok daha yakın bulunmuştur.
Hesap süresi karşılaştırması
| Model | Sıcaklık alanı (saat) | Gerilme alanı (saat) | Toplam süre (saat) | Azalma (%) | Hızlanma |
|---|---|---|---|---|---|
| Orijinal 10 paso | 5,917 | 12,945 | 18,863 | — | — |
| Şema 1 | 1,500 | 2,672 | 4,172 | 77,88 | 4,52 kat |
| Şema 2 | 1,769 | 3,759 | 5,528 | 70,69 | 3,41 kat |
| Şema 3 | 0,705 | 1,694 | 2,400 | 87,28 | 7,86 kat |
Şema 3 en hızlı seçenek olmasına rağmen artık gerilme ve deformasyon doğruluğu belirgin biçimde daha zayıftır. Çalışma bu nedenle yalnız hesap süresini minimize etmemiş, doğruluk ve verim arasında denge kurarak Şema 2'yi sonraki parametrik çalışmalar için seçmiştir.
Plaka büzülmesi için klasik bağıntı
Kaynak, önceki basit alın kaynağı yaklaşımlarını göstermek için şu ampirik bağıntıyı verir:
\[ B=k\frac{A}{d} \tag{4} \]
Bu bağlamda \(B\) alın kaynağının enine büzülmesi, \(A\) çökeltilmiş kaynak metalinin kesit alanı, \(d\) kaynak yüksekliği ve \(k\) birleşim biçimi ile kaynak prosesine bağlı ampirik katsayıdır.
Sembol tekrar kullanımı: Çalışmanın sonraki plaka yanıt yüzeyi denklemlerinde \(d\) artık kaynak yüksekliğini değil plaka kalınlığını temsil etmektedir. Aynı sembol iki farklı bölümde farklı fiziksel büyüklük için kullanıldığı için bağlam korunmalıdır.
Plaka uç-yüz büzülmesi nasıl tek sayıya dönüştürüldü?
Sonlu eleman modelinden elde edilen uç yüzey sonuçları düzgün aralıklı tek bir çizgi değil, dağınık nokta bulutudur. Farklı numunelerde uç yüzün yönü ve nokta dağılımı değişebildiği için çalışma büzülmeyi gerçek uç-yüz alanı üzerinde alan ortalaması olarak tanımlar:
\[ B_{\mathrm{plate}}= \frac{1}{A_{\mathrm{face}}} \int B(\mathbf{x})\,dA \tag{5} \]
Yatay kaynakta bu değer \(B_f\), düşey kaynakta \(B_v\) olarak adlandırılır.
Dağınık noktaları alan ağırlıklı hesaplayabilmek için Delaunay üçgenlemesi kullanılmıştır. Yerel \((u,v)\) koordinatlarındaki k'ncı üçgenin alanı kaynakta:
\[ A_k= \frac{1}{2} \left[ (u_j-u_i)(v_l-v_i) - (u_l-u_i)(v_j-v_i) \right] \tag{6} \]
biçiminde verilir. Kaynak formülünde mutlak değer işareti ayrıca yazılmamıştır; formül burada yayımlanan biçimiyle korunmuştur.
Üçgen içindeki büzülme alanının doğrusal değiştiği varsayılarak k'ncı üçgenin ortalama büzülmesi:
\[ B_k=\frac{B_i+B_j+B_l}{3} \tag{7} \]
ve bütün uç yüzün ayrık alan ağırlıklı ortalaması:
\[ B_{\mathrm{plate}} \approx \frac{\sum_k A_k B_k}{\sum_k A_k} \tag{8} \]
şeklinde hesaplanmıştır. Böylece çok sayıda düğüm deplasmanı, her üçgenin gerçek yüzey alanına yaptığı katkı dikkate alınarak tek bir mühendislik büzülme ölçüsüne dönüştürülür.
Neden uç bölgeler kırpıldı?
Kaynak başlangıcı, kaynak bitişi, yerel ısı kaybı ve sınır serbest bırakma etkileri uzun kenarın iki ucunda daha dağınık deformasyon oluşturabilmektedir. Çalışma bu anomalilerin bütün yüz ortalamasını aşırı etkilemesini azaltmak için yalnız uç yüzün ana uzun doğrultusunda simetrik kırpma yapmıştır.
\[ \xi\in \left[ \xi_{\min}+ \alpha(\xi_{\max}-\xi_{\min}), \; \xi_{\max}- \alpha(\xi_{\max}-\xi_{\min}) \right] \tag{9} \]
Çalışmada \(\alpha=0,1\)'dir. Yani ana uzun doğrultunun her iki ucundaki %10'luk kısım çıkarılırken kalınlık doğrultusundaki bilgi korunmuştur.
FCCD deney tasarımı
Plaka fonksiyonları için üç değişkenli, üç seviyeli face-centered central composite design (FCCD) kullanılmıştır. Toplam 15 tasarım noktası 8 köşe, 6 yüz-merkez ve 1 merkez noktasından oluşur. İkinci dereceden üç değişkenli tam modelde 10 katsayı bulunduğundan 15 nokta katsayı tanımlanabilirliğinin üzerinde gözlem sağlar.
| Değişken | Fiziksel anlam | Alt seviye | Merkez | Üst seviye |
|---|---|---|---|---|
| d | Plaka kalınlığı | 16 mm | 28 mm | 40 mm |
| lx | Kaynak doğrultusuna dik enine uzunluk | 1,0 m | 2,0 m | 3,0 m |
| ly | Kaynak doğrultusundaki boyuna uzunluk | 0,40 m | 0,95 m | 1,50 m |
Aynı 15 geometrik nokta hem yatay hem düşey kaynak pozisyonu için çözülmüştür. Kaynak, 40 mm'nin üzerindeki plakalara katsayıların doğrudan ekstrapole edilmesini önermemektedir; daha kalın plakalarda kalınlık boyunca sıcaklık gradyanı, pasolar arası ısı birikimi ve ana metal–kaynak metali–HAZ farklılıklarının daha belirgin olabileceğini belirtmektedir.
Denklem (10): ikinci dereceden plaka yanıt yüzeyi
\[ \hat{B}_{\mathrm{plate}}= \beta_0+\beta_1d+\beta_2l_x+\beta_3l_y+ \beta_{11}d^2+\beta_{22}l_x^2+\beta_{33}l_y^2+ \beta_{12}dl_x+\beta_{13}dl_y+\beta_{23}l_xl_y \tag{10} \]
Model sabit, doğrusal, ikinci dereceden ve ikili etkileşim terimlerini birlikte kullanır. Böylece örneğin plaka kalınlığının etkisinin tek bir sabit eğimle sınırlı olması gerekmez; \(d^2\) terimi eğriliği, \(dl_x\) gibi çarpım terimleri ise bir değişkenin etkisinin diğerinin seviyesine göre değişebilmesini temsil eder.
Yatay kaynak plaka fonksiyonu
\[ \begin{aligned} \hat{B}_{f}(d,l_x,l_y)=& 0.611561+0.019244d-0.319535l_x+0.197042l_y\\ &+0.000031d^2-0.014872l_x^2-0.064561l_y^2\\ &+0.002033dl_x+0.001620dl_y-0.018550l_xl_y \end{aligned} \tag{11} \]
Düşey kaynak plaka fonksiyonu
\[ \begin{aligned} \hat{B}_{v}(d,l_x,l_y)=& 0.436846+0.039510d-0.359281l_x+0.327642l_y\\ &-0.000314d^2-0.003730l_x^2-0.112278l_y^2\\ &+0.001562dl_x+0.002540dl_y-0.019598l_xl_y \end{aligned} \tag{12} \]
Bu iki denklem yalnız kaynakta kalibre edilen geometri, proses ve kısıt alanı içinde kullanılmalıdır. Katsayıların birimleri, giriş değişkenlerinin kaynakta tanımlanan mm ve m birimlerine bağlıdır; değişkenlerin sayısal birimlerini keyfi biçimde değiştirip aynı katsayıları kullanmak doğru değildir.
Plaka fonksiyonlarında hangi değişken daha etkili?
| Kaynak pozisyonu | Değişken | Birinci derece indeks | Toplam duyarlılık indeksi |
|---|---|---|---|
| Yatay | d | 0,461 | 0,466 |
| Yatay | lx | 0,525 | 0,527 |
| Yatay | ly | 0,010 | 0,010 |
| Düşey | d | 0,456 | 0,461 |
| Düşey | lx | 0,511 | 0,513 |
| Düşey | ly | 0,029 | 0,029 |
Kalibre edilen aralık içinde enine uzunluk \(l_x\) ve plaka kalınlığı \(d\), büzülme değişkenliğinin baskın kaynaklarıdır. Boyuna uzunluk \(l_y\)'nin katkısı çok daha küçüktür. Birinci derece ve toplam indekslerin birbirine yakın olması, modelde etkileşim terimleri bulunmasına rağmen toplam çıktı değişkenliğinde etkileşimlerin baskın olmadığını göstermektedir.
Plakadan H-şekilli kirişe geçiş
H-kiriş, kaynak modellemesinde iki başlık ve bir gövde plakası olarak ayrıştırılmıştır. Başlık kaynakları yatay plaka fonksiyonu, gövde kaynağı ise düşey plaka fonksiyonuyla ilişkilendirilmiştir. Ancak çalışma, bu üç plakanın büzülmesinin doğrudan toplanmasının bütün H-kesitin davranışını yeterince temsil etmediğini göstermiştir.
Gövde net yüksekliği:
\[ h_w=h-2d_f \tag{13} \]
Tek bir başlığın alanı:
\[ A_f=b_fd_f \tag{14} \]
Gövdenin alanı:
\[ A_w=h_wd_w \tag{15} \]
Burada \(b_f\) başlık genişliği, \(h\) toplam H-kesit yüksekliği, \(h_w\) gövde yüksekliği, \(d_f\) başlık kalınlığı ve \(d_w\) gövde kalınlığıdır.
H-kiriş kalibrasyon numuneleri
| Kesit ailesi | df (mm) | dw (mm) | bf (mm) | h (mm) | L değerleri |
|---|---|---|---|---|---|
| 1 | 16 | 16 | 400 | 400 | 1000, 2000, 3000 mm |
| 2 | 28 | 16 | 400 | 950 | 1000, 2000, 3000 mm |
| 3 | 28 | 28 | 950 | 950 | 1000, 2000, 3000 mm |
| 4 | 40 | 28 | 950 | 1500 | 1000, 2000, 3000 mm |
| 5 | 40 | 40 | 1500 | 1500 | 1000, 2000, 3000 mm |
Bu 15 model, beş değişkenli sınırsız ikinci dereceden bir yanıt yüzeyi oluşturmak için kullanılmamıştır. Plaka fonksiyonları önceden kurulmuş olduğundan H-kiriş modelleri yalnız ek geometrik bağlaşım düzeltmesini kalibre etmek amacıyla kullanılmıştır.
Katmanlı H-kiriş büzülme modeli
Modelin temel yapısı:
\[ \hat{B}_H=B_0+\Delta \tag{16} \]
\(\hat{B}_H\), H-kiriş için tahmin edilen toplam uç-yüz enine büzülmesi; \(B_0\), bağımsız plaka fonksiyonlarından kurulan başlangıç/baseline büzülmesi; \(\Delta\) ise başlık-gövde bağlaşımı ve bütün kesit geometrisinin ek etkisini temsil eden düzeltmedir.
Plaka tabanı:
\[ B_0= 2\hat{B}_f(d_f,L,b_f)+ \hat{B}_v(d_w,L,h_w) \tag{17} \]
Başlıklar için değişken dönüşümünden sonraki yatay kaynak fonksiyonu:
\[ \begin{aligned} \hat{B}_f(d_f,L,b_f)=& 0.611561+0.019244d_f-0.319535L+0.197042b_f\\ &+0.000031d_f^2-0.014872L^2-0.064561b_f^2\\ &+0.002033d_fL+0.001620d_fb_f-0.018550Lb_f \end{aligned} \tag{18} \]
Gövde için düşey kaynak fonksiyonu:
\[ \begin{aligned} \hat{B}_v(d_w,L,h_w)=& 0.436846+0.039510d_w-0.359281L+0.327642h_w\\ &-0.000314d_w^2-0.003730L^2-0.112278h_w^2\\ &+0.001562d_wL+0.002540d_wh_w-0.019598Lh_w \end{aligned} \tag{19} \]
Bu denklemlerde kaynak, \(d_f\) ve \(d_w\)'yi mm; \(b_f\), \(h_w\) ve \(L\)'yi m cinsinden fonksiyona yerleştirir. Bu birim düzeni katsayılara gömülüdür.
Geometrik bağlaşım değişkenleri
\[ s=\frac{L}{h}, \qquad r_t=\frac{d_f}{d_w}, \qquad r_g=\frac{b_f}{h} \tag{20} \]
\(s\) eleman narinlik oranını, \(r_t\) başlık/gövde kalınlık oranını ve \(r_g\) kesit genişlik/yükseklik oranını temsil eder. Üçü de boyutsuzdur.
LOOCV karşılaştırmasında yalnız \(s,r_t,r_g\) değişkenlerinin kullanıldığı düzeltme modeli; \(B_0\)'ın ayrıca düzeltme modeline girdi olarak eklendiği seçeneklerden daha düşük çapraz doğrulama hatası vermiştir. Seçilen model için RMSELOOCV 0,2855 mm, MAELOOCV 0,2424 mm ve MaxAELOOCV 0,5123 mm'dir.
Geometrik düzeltme:
\[ \Delta= 14.768847+ 0.240833s- 6.659333r_t- 9.248714r_g \tag{21} \]
Nihai katmanlı model:
\[ \hat{B}_H= 2\hat{B}_f(d_f,L,b_f) + \hat{B}_v(d_w,L,h_w) + \Delta \tag{22} \]
Denklem (21)'deki tek tek katsayıların işaretlerini bağımsız bir fizik yasası gibi yorumlamak doğru değildir; \(\Delta\), plaka taban fonksiyonunun bıraktığı farkı düzeltir. Geometrinin toplam büzülme üzerindeki daha doğrudan duyarlılık yorumu için kaynak ayrıca kompakt kuvvet yasasını oluşturmuştur.
Kompakt kuvvet yasası
Katmanlı model fiziksel olarak daha açıklayıcı olsa da hesap zinciri uzundur. Mühendislikte daha hızlı kullanım amacıyla kaynak şu genel kuvvet yasasını varsayar:
\[ \tilde{B}_H= C \left(\frac{L}{h}\right)^a \left(\frac{d_f}{d_w}\right)^b \left(\frac{b_f}{h}\right)^c \tag{23} \]
Logaritma alınırsa:
\[ \ln\tilde{B}_H= \ln C+ a\ln\left(\frac{L}{h}\right)+ b\ln\left(\frac{d_f}{d_w}\right)+ c\ln\left(\frac{b_f}{h}\right) \tag{24} \]
\[ Y=\beta_0+\beta_1X_1+\beta_2X_2+\beta_3X_3 \tag{25} \]
şeklinde doğrusal regresyon formuna dönüşür. Burada \(Y=\ln\tilde{B}_H\), \(X_1=\ln(L/h)\), \(X_2=\ln(d_f/d_w)\), \(X_3=\ln(b_f/h)\)'dir.
Kaynağın fit ettiği nihai kompakt denklem:
\[ \tilde{B}_H= 2.694 \left(\frac{L}{h}\right)^{-0.650} \left(\frac{d_f}{d_w}\right)^{3.186} \left(\frac{b_f}{h}\right)^{2.281} \tag{26} \]
\(\tilde{B}_H\) mm birimindedir. Oranların tamamı boyutsuz olduğundan birimi 2,694 katsayısı taşır. Kaynak, üsleri logaritmik duyarlılık katsayıları olarak yorumlamaktadır. Diğer oranlar sabit tutulduğunda \(L/h\)'de yaklaşık %1 artış büzülmeyi yaklaşık %0,650 azaltma; \(d_f/d_w\)'de %1 artış yaklaşık %3,186 artırma; \(b_f/h\)'de %1 artış yaklaşık %2,281 artırma eğilimine karşılık gelir. Bu yerel yüzde yorumu yalnız fit edilen kuvvet yasasının kalibrasyon alanı içindedir.
| İfade | Değerlendirme temeli | RMSE (mm) | MAE (mm) | MaxAE (mm) |
|---|---|---|---|---|
| Yalnız plaka tabanı B0 | Doğrudan tahmin hatası | 0,6055 | 0,5110 | 1,1047 |
| Katmanlı model \(\hat{B}_H\) | LOOCV | 0,2855 | 0,2424 | 0,5123 |
| Kompakt kuvvet yasası \(\tilde{B}_H\) | Doğrudan tahmin hatası | 0,1929 | 0,1166 | 0,5303 |
Bu tablo okunurken değerlendirme temelinin aynı olmadığı unutulmamalıdır. Katmanlı modelin 0,2855 mm RMSE değeri LOOCV genelleme hatasıdır; kompakt kuvvet yasasının 0,1929 mm değeri aynı 15 örnek üzerindeki doğrudan tahmin hatasıdır. Dolayısıyla ikinci sayının daha küçük olması tek başına kuvvet yasasının görülmemiş veride katmanlı modelden kesin olarak daha iyi olduğu anlamına gelmez.
Eşdeğer Dolaylı Etki Yöntemi Nedir?
Eşdeğer dolaylı etki yöntemi, kaynak sonrası hesaplanan enine kısalmayı önce ortalama bir eksenel büzülme şekil değiştirmesine, ardından aynı toplam kısalmayı üretecek bir eşdeğer sıcaklık farkına dönüştürerek kaynak etkisinin büyük ölçekli sonlu eleman modeline basit bir sıcaklık yükü şeklinde uygulanmasını sağlayan yöntemdir; elde edilen sıcaklık gerçek kaynak termal çevrimi değildir.
Denklem (27): eşdeğer büzülme şekil değiştirmesi
\[ \varepsilon_{\mathrm{eq}}= \frac{\Delta u}{L} \tag{27} \]
\(\Delta u\), kaynak nedeniyle iki uç arasındaki göreli kısalma farkıdır ve çalışmada pozitif büyüklük olarak tanımlanır; \(L\) eleman uzunluğudur. Küçük şekil değiştirme varsayımı altında uzunluğa bölme, toplam kısalmayı ortalama eksenel şekil değiştirmeye dönüştürür.
Denklem (28): sıcaklık değişiminin ısıl şekil değiştirmesi
\[ \varepsilon_{\mathrm{th}}= \int_{T_0}^{T_{\mathrm{eq}}} \alpha(\theta)\,d\theta \tag{28} \]
\(\alpha(T)\), sıcaklığa bağlı doğrusal ısıl genleşme katsayısı; \(T_0\) ortam/referans sıcaklığı; \(T_{\mathrm{eq}}\) eşdeğer sıcaklıktır. Bu integral, sıcaklık aralığı boyunca değişen genleşme katsayısının toplam etkisini hesaba katar.
Denklem (29) ve (30): şekil değiştirme eşdeğerliği
\[ \varepsilon_{\mathrm{th}}= \varepsilon_{\mathrm{eq}} \tag{29} \]
\[ \int_{T_0}^{T_{\mathrm{eq}}} \alpha(\theta)\,d\theta = \frac{\Delta u}{L} \tag{30} \]
Buradaki eşdeğerlik, gerçek kaynak sıcaklık alanının aynı olduğu anlamına gelmez. Yalnız hedeflenen toplam eksenel büzülme büyüklüğü ile termal kısalma büyüklüğü eşleştirilir.
Sabit ısıl genleşme katsayısı yaklaşımı
İlgili sıcaklık aralığında \(\alpha\) yaklaşık sabit kabul edilirse:
\[ \alpha(T_{\mathrm{eq}}-T_0) = \frac{\Delta u}{L} \tag{31} \]
Eşdeğer etkin uzunluk \(L_{\mathrm{eq}}\) kullanıldığında:
\[ T_{\mathrm{eq}} = T_0+ \frac{\Delta u} {\alpha L_{\mathrm{eq}}} \tag{32} \]
Kaynak Q355B'nin ilgili aralıktaki ısıl genleşme katsayısı değişiminin bu sadeleştirme için yeterince küçük olduğunu kabul ederek sonraki hesaplarda Denklem (32)'yi kullanmıştır.
Kompakt büzülme fonksiyonu sıcaklık yüküne nasıl bağlanıyor?
\(\tilde{B}_H=\Delta u\) alınırsa:
\[ \Delta T_{\mathrm{eq}}= \frac{ 2.694 \left(\dfrac{L}{h}\right)^{-0.650} \left(\dfrac{d_f}{d_w}\right)^{3.186} \left(\dfrac{b_f}{h}\right)^{2.281} }{ \alpha L_{\mathrm{eq}} } \tag{33} \]
Eşdeğer etkin uzunluk bütün kiriş uzunluğuna eşit, \(L_{\mathrm{eq}}=L\), seçildiğinde:
\[ T_{\mathrm{eq}} = T_0+ \frac{2.694}{\alpha} \left(\frac{d_f}{d_w}\right)^{3.186} \left(\frac{b_f}{h}\right)^{2.281} \frac{h^{0.650}}{L^{1.650}} \tag{34} \]
Bu formül gerçek kaynak sırasında çeliğin bu tekdüze sıcaklığa ulaştığını söylemez. Yüksek başlangıç sıcaklığı model elemanına uygulanır ve elemanın referans sıcaklığa doğru ısıl kısalması, gerçek kaynaktan kaynaklanan toplam büzülme etkisinin yerine kullanılan eşdeğer dolaylı yük görevini görür.
15 H-kiriş modeline uygulanan eşdeğer sıcaklıklar
| Model | h (mm) | bf (mm) | dw (mm) | df (mm) | L (mm) | Teq (°C) |
|---|---|---|---|---|---|---|
| 1 | 400 | 400 | 16 | 16 | 1000 | 144,43 |
| 2 | 400 | 400 | 16 | 16 | 2000 | 67,38 |
| 3 | 400 | 400 | 16 | 16 | 3000 | 49,26 |
| 4 | 950 | 400 | 16 | 28 | 1000 | 193,54 |
| 5 | 950 | 400 | 16 | 28 | 2000 | 83,92 |
| 6 | 950 | 400 | 16 | 28 | 3000 | 57,86 |
| 7 | 950 | 950 | 28 | 28 | 1000 | 226,61 |
| 8 | 950 | 950 | 28 | 28 | 2000 | 94,97 |
| 9 | 950 | 950 | 28 | 28 | 3000 | 63,63 |
| 10 | 1500 | 950 | 28 | 40 | 1000 | 314,27 |
| 11 | 1500 | 950 | 28 | 40 | 2000 | 125,19 |
| 12 | 1500 | 950 | 28 | 40 | 3000 | 79,48 |
| 13 | 1500 | 1500 | 40 | 40 | 1000 | 290,47 |
| 14 | 1500 | 1500 | 40 | 40 | 2000 | 116,83 |
| 15 | 1500 | 1500 | 40 | 40 | 3000 | 75,09 |
Eşdeğer sıcaklık modelinde kesit büzülmesi nasıl hesaplandı?
Eşdeğer yük uygulandıktan sonra üst başlık, alt başlık ve gövdenin ortalama büzülmeleri ayrı ayrı çıkarılmış ve gerçek çelik alanlarına göre birleştirilmiştir:
\[ B_{H,\mathrm{eq}} = \frac{ A_fB_{\mathrm{top,eq}} + A_fB_{\mathrm{bot,eq}} + A_wB_{\mathrm{web,eq}} }{ 2A_f+A_w } \tag{35} \]
Bu alan ağırlığı, H-kesitteki boş alanların ortalamaya yanlışlıkla dahil edilmesini engeller. Büyük başlık veya gövde alanı, bütün kesit büzülmesi üzerinde daha fazla ağırlık taşır.
H-kiriş doğrulama metrikleri
| Yöntem | MAE (mm) | RMSE (mm) | MAPE (%) | Pearson R | R2 |
|---|---|---|---|---|---|
| Plaka taban modeli B0 | 0,5110 | 0,6055 | 31,1474 | 0,9358 | 0,5228 |
| Katmanlı fonksiyon \(\hat{B}_H\) | 0,1845 | 0,2216 | 11,3987 | 0,9676 | 0,9361 |
| Eşdeğer dolaylı etki | 0,1883 | 0,2713 | 9,2685 | 0,9730 | 0,9042 |
Katmanlı doğrudan fonksiyon MAE ve RMSE bakımından eşdeğer sıcaklık uygulamasından biraz daha düşük hata vermiştir. Buna karşılık eşdeğer dolaylı etki yönteminin MAPE ve Pearson korelasyonu biraz daha iyidir. Yazarların mühendislik gerekçesi, eşdeğer yöntemin yalnız bir sayı tahmin etmek yerine büzülme etkisini doğrudan büyük bir sonlu eleman yapısına yük olarak aktarabilmesidir.
Tablodaki katmanlı model değerleri, bütün örnekler kullanılarak kalibre edilen katsayıların doğrudan tahmin hatalarıdır. Katmanlı modelin görülmemiş örneğe karşı genelleme performansı için esas değerler LOOCV sonuçları olan RMSE 0,2855 mm, MAE 0,2424 mm ve maksimum mutlak hata 0,5123 mm'dir.
Büyük kesit sınırındaki hata neden arttı?
Modeller 1–12'de bağıl hataların çoğu %10 içinde kalırken, Model 13, 14 ve 15 için eşdeğer dolaylı etki yönteminin bağıl hataları sırasıyla %19,91, %13,63 ve %40,85 olarak raporlanmıştır.
Bu üç model kalibrasyon alanının büyük-kesit üst sınırındadır. Kaynak üç olası neden tartışmaktadır: kesit yüksekliği, başlık genişliği ve plaka kalınlıklarının aynı anda üst sınıra yaklaşması nedeniyle parametre uzayındaki sınır etkisi; büyük kesitte uç-yüz büzülmesinin daha fazla uzaysal düzensizlik göstermesi; bazı referans büzülme değerlerinin küçük olması nedeniyle bağıl hatanın büyümesi.
Bu nedenle çalışma büyük kesit sınırında doğrudan büzülme fonksiyonunun ana tahmin olarak kullanılmasını, eşdeğer sıcaklığın ise yaklaşık yapısal yük temsili olarak değerlendirilmesini önermektedir. Daha yüksek doğruluk gerekirse büyük-kesit sınırına ek kalibrasyon örnekleri eklenmesi veya başlık ve gövde bölgelerine bölgesel olarak farklı eşdeğer yükler uygulanması önerilmektedir.
Ağ hassasiyeti neden ayrıca incelendi?
Eşdeğer yöntem hızlı olmak için tasarlanmıştır; ancak sonlu eleman ağının fazla kaba olması sonucu değiştirebilir. Aynı kesite, fakat 1, 2 ve 3 m uzunluklara sahip Modeller 4–6; 0,01–0,50 m arasındaki farklı ağ boyutlarıyla incelenmiştir.
0,01 m ağ sonucu sayısal referans alınmıştır. Kaynağa göre 0,03–0,05 m aralığında sonuçlar genel olarak kararlı hâle gelmiştir. 0,04 m ağın üç model için 0,01 m referansa göre ortalama bağıl hatası yalnız %0,052; 0,05 m ağın ortalama bağıl hatası %0,279'dur.
0,05 m ağda ortalama toplam hesap süresi yalnız 22,67 saniye olmuş ve 0,01 m ağa göre ortalama 12,31 kat hızlanma sağlanmıştır. Bu nedenle hızlı benzer H-kiriş analizleri için yaklaşık 0,05 m; daha ayrıntılı karşılaştırma veya kararlılık kontrolü için 0,03–0,04 m ağ önerilmiştir.
İlginç olarak 0,50 m gibi çok kaba bir ağ, gerçek referans büzülme \(B_H\)'ye karşı bazı daha ince ağlardan daha düşük ortalama hata vermiştir. Yazarlar bunu daha iyi ağ yakınsaması olarak yorumlamamaktadır. Bu durum eşdeğer yöntem hatası ile ağ ayrıklaştırma hatasının kısmen birbirini götürmesiyle açıklanmıştır. Dolayısıyla “referansa daha yakın çıktı” tek başına “daha doğru ağ” anlamına gelmez.
Çalışmanın Yöntemi ve Bulguları
Yöntemin aşamalı doğrulama mantığı
- 10 pasolu ayrıntılı termo-elasto-plastik model, üç birleştirme şemasının seçimi için yüksek ayrıntılı sayısal referans olarak kullanıldı.
- Birleştirilmiş şemalar artık gerilme, kısıt kaldırma sonrası gerilme yeniden dağılımı, artık deformasyon ve hesap süresi üzerinden karşılaştırıldı.
- Dengeli üç paso şeması plaka parametrik modellerinin temel kaynak çözümü olarak kullanıldı.
- Yatay ve düşey plaka modellerinden ikinci dereceden büzülme yanıt yüzeyleri kuruldu.
- Plaka fonksiyonları H-kiriş için bir başlangıç tabanı oluşturdu; H-kesit geometrik bağlaşımı ayrı düzeltme terimiyle eklendi.
- Katmanlı model LOOCV ile değerlendirildi.
- H-kiriş büzülmesi kompakt boyutsuz kuvvet yasasına dönüştürüldü.
- Kompakt büzülme eşdeğer sıcaklık yüküne çevrildi.
- Eşdeğer yük 15 H-kiriş sonlu eleman modelinde ayrıntılı termo-elasto-plastik referans büzülmelerine karşı doğrulandı.
- Ağ hassasiyeti incelendi.
- Son aşamada yöntem gerçek bir süper yüksek yapı dış çerçevesinde uygulanarak saha deplasman izlemesiyle makroskopik ölçekte karşılaştırıldı.
Saha uygulaması: Tianjin Zhonghai City Plaza
Mühendislik uygulaması Tianjin Zhonghai City Plaza ana kulesinin 19. segmentinin güney tarafındaki dış çerçeve üzerinde yapılmıştır. Doğrulamanın amacı kaynak dikişi çevresindeki yerel sıcaklık veya kaynak havuzu davranışını yeniden üretmek değil, çok sayıda kaynak birleşiminin birikimli enine büzülmesinin yapı ölçeğindeki deformasyonunu yakalamaktır.
| Öğe | Kaynakta verilen özellik |
|---|---|
| Bir taraftaki kolon sayısı | 12; A–L |
| Bir taraftaki kiriş segmenti sayısı | 27 |
| Kolon kesiti | H600 × 600 × 20 × 25 |
| Kolon yüksekliği | 13,2 m |
| Kolon eğimi | 1,8° |
| Braket uzunluğu | 1,0 m |
| Braket kotları | Tabandan 2,7 m; 7,1 m; 11,5 m |
| Kiriş kesiti | H1000 × 400 × 16 × 30 |
| Kiriş uzunluğu | 2,2 m |
| Kaynak ağzı | Tek taraflı V-ağız, 45° |
| Kök aralığı | 6 mm |
| Malzeme | Q355B |
Kaynak, seçilen dış çerçevede toplam 240 kaynaklı kesit bulunduğunu ve ayrıntılı yaklaşımın birleştirilmiş paso stratejisi kullanılsa dahi bütün yapı için 2160 kaynak pasosu çözümü gerektireceğini belirtmektedir. Bu nedenle yapı ölçeğinde eşdeğer dolaylı etki yöntemi kullanılmıştır.
Yapısal modelde iki farklı eşdeğer etkin uzunluk
B ile K kolonları arasındaki iç kaynaklı kiriş segmentleri için etkin uzunluk, kiriş uzunluğunun yarısı ile bir kolon braketi uzunluğunun toplamı alınarak 2,1 m seçilmiştir. 30 °C ortam sıcaklığında buna karşılık gelen eşdeğer sıcaklık 88,75 °C'dir.
A–B ve K–L arasındaki yan kaynak kesitlerinde etkin uzunluk 1,8 m, eşdeğer sıcaklık ise 103,06 °C olarak hesaplanmıştır. Böylece kenar ve iç kısımların geometrik katkıları aynı sıcaklıkla temsil edilmemiştir.
Eleman doğum-ölüm yöntemiyle kaynak sırası nasıl temsil edildi?
Yapısal hesap maliyetini azaltmak için eleman doğum-ölüm tekniği kullanılmıştır. Kaynaktan önce eşdeğer etkin uzunluk içindeki ilgili kiriş segmentleri pasif hâle getirilmiş, kaynaklı kesitin inşa aşaması geldiğinde bu segmentler etkinleştirilmiş ve karşılık gelen eşdeğer sıcaklık başlangıç sıcaklığı olarak uygulanmıştır. Segment referans sıcaklığa doğru kısalırken kaynak birleşiminin eşdeğer büzülme etkisi yapıya aktarılmıştır.
Bu yöntem gerçek kaynak havuzunu veya hareket eden ısı kaynağını yapı ölçeğinde yeniden üretmez. Amaç, yüzlerce kaynak birleşiminin inşa sırasına bağlı kümülatif geometrik etkisini ekonomik biçimde modele taşımaktır.
Saha deplasmanı nasıl ölçüldü?
Saha ölçümünde BeiDou GNSS ile prizma tabanlı deplasman izleme birlikte kullanılmıştır. Güney dış çerçevedeki A–L kolonlarının tepesine izleme noktaları yerleştirilmiş, bina dışında iki GNSS referans noktası kurulmuş ve yüksek kotlu çalışma yüzeyine aktarılan kontrol noktalarıyla eş zamanlı prizma gözlemleri gerçekleştirilmiştir.
İzleme sistemi her noktanın üç boyutlu koordinatlarını kaydetmiş; deplasman artışları ölçülen koordinatların başlangıç koordinatlarıyla karşılaştırılmasıyla elde edilmiştir.
Saha noktaları ile sonlu eleman sonuçlarının çıkarıldığı koordinatlar uzayda birebir çakışmadığı için çalışma, her noktanın tam yerel deplasmanını birebir eşleştirmekten ziyade kaynak büzülmesinin genel büyüklüğü ve uzaysal dağılım desenini değerlendirmiştir.
| Metrik | Sonuç |
|---|---|
| Ortalama simüle kolon üstü ofset | 5,592 mm |
| Ortalama izlenen kolon üstü ofset | 5,964 mm |
| Simülasyon ortalamasının ölçüme farkı | %6,22 daha düşük |
| MAE | 0,518 mm |
| RMSE | 0,602 mm |
| Maksimum mutlak hata | 1,046 mm |
| Mutlak hatası 1,0 mm içinde kalan kolon | 12 kolondan 10'u |
| Doğrusal korelasyon katsayısı | 0,836 |
| R2 | 0,700 |
Uzaysal dağılımda A, B, C, J, K ve L kolonlarının üst ofsetleri görece yüksek; G, H ve I kolonlarının düşük; D, E ve F kolonlarının ise ara seviyede bulunmuştur. Simülasyon aynı genel sıralama desenini makul biçimde yeniden üretmiştir.
Yazarlar simülasyon ile ölçüm arasındaki kalan farkları sonlu eleman sınır koşullarının ve kısıtların sadeleştirilmesi, geçici destekler, saha montaj koşulları, elemanların başlangıç montaj sapmaları ve gerçek kaynak ısı girdisinin uzaysal olarak tam uniform olmaması gibi etkenlerle ilişkilendirmektedir.
MAE, RMSE, MAPE, Pearson R ve R² ne anlatıyor?
MAE, tahmin ile referans arasındaki mutlak farkların ortalamasını ölçer ve burada mm veya MPa birimi taşır. RMSE, hataları karesini alarak birleştirdiği için büyük sapmalara MAE'den daha fazla ağırlık verir. MAPE, hatayı referans büyüklüğüne göre yüzde biçiminde ifade eder. Pearson R, iki veri dizisinin birlikte artıp azalma eğiliminin doğrusal tutarlılığını; R² ise modelin referans değişkenliğinin ne kadarını açıklayabildiğini ölçer.
Bu metriklerin hiçbiri tek başına “model fiziksel olarak eksiksizdir” anlamına gelmez. Örneğin yüksek korelasyon, mutlak hatanın sıfır olduğunu göstermez; düşük ortalama hata da modelin yerel kaynak sıcaklık geçmişini doğru yeniden ürettiğini kanıtlamaz.
Çalışmanın desteklediği sonuçlar
- Dengeli üç paso birleştirme şeması, incelenen 24 mm Q355B plaka probleminde orijinal 10-pasolu modelin ana artık gerilme ve deformasyon davranışını diğer iki birleştirme şemasından daha iyi koruyarak hesap süresini önemli ölçüde azaltmıştır.
- Plaka enine büzülmesi, kaynakta incelenen geometri aralığında ikinci dereceden yanıt yüzeyi fonksiyonlarıyla temsil edilebilmiştir.
- Plaka kalınlığı ve kaynak doğrultusuna dik enine uzunluk, incelenen aralıkta plaka büzülmesinin baskın geometrik değişkenleridir.
- H-kiriş büzülmesi yalnız iki başlık ve bir gövde plakasının büzülmesini doğrusal olarak toplamakla yeterli doğrulukta temsil edilmemiştir.
- L/h, df/dw ve bf/h boyutsuz oranlarını kullanan geometrik bağlaşım düzeltmesi katmanlı modelin doğruluğunu artırmıştır.
- Katmanlı fonksiyon LOOCV'de RMSE 0,2855 mm, MAE 0,2424 mm ve maksimum mutlak hata 0,5123 mm vermiştir.
- Eşdeğer sıcaklık yaklaşımı H-kiriş büzülme eğilimini sonlu eleman modeli içinde koruyabilmiş ve yapısal ölçekli hızlı yükleme biçimi sağlamıştır.
- 0,03–0,05 m ağ aralığında eşdeğer yöntem sonuçları genel olarak kararlı bulunmuş; yaklaşık 0,05 m ağ hızlı analiz için önerilmiştir.
- Tianjin Zhonghai City Plaza saha uygulamasında simüle ve izlenen kolon üstü ofsetler genel büyüklük ve uzaysal eğilim bakımından uyum göstermiştir.
Çalışmanın desteklemediği sonuçlar
- Yöntem bütün çelik sınıfları, bütün kaynak prosesleri ve bütün birleşim geometrileri için evrensel bir büzülme formülü değildir.
- Katsayılar 40 mm üzerindeki plakalara doğrudan ekstrapole edilmemelidir.
- Eşdeğer sıcaklık, gerçek kaynak sıcaklığı veya gerçek kaynak termal çevrimi değildir.
- Eşdeğer yöntem kaynak havuzunun şekli, soğuma hızı veya her bir pasonun yerel sıcaklık geçmişini yeniden üretmez.
- Çalışma açısal deformasyon için genel tahmin modeli sunmaz.
- Çalışma boyuna kaynak büzülmesi için genel tahmin modeli sunmaz.
- Yerel artık gerilme tepe değerleri eşdeğer dolaylı yöntemin temel tahmin hedefi değildir.
- Kaynak metali ve HAZ için ayrı ayrıntılı metalurjik malzeme modelleri kullanılmadığından yerel kırılma veya mikroyapı davranışı bu modelden çıkarılamaz.
- Saha doğrulaması her izleme noktasının tam aynı koordinattaki FE düğümüyle birebir karşılaştırması değildir.
- Saha karşılaştırması, gerçek yapının bütün montaj sapmalarının yalnız kaynak büzülmesinden kaynaklandığını kanıtlamaz.
Uygulanabilirlik sınırları
| Parametre | Kalibrasyon / kapsam |
|---|---|
| Ana metal | Q355B |
| Kaynak teli | ER50-6 |
| Kaynak prosesi | CO2 korumalı gaz metal ark kaynağı |
| Birleşim | Tek taraflı V-ağızlı alın kaynağı |
| Kök aralığı | 6 mm |
| Sınır koşulu | Güçlü uç kısıtları |
| Plaka kalınlığı d | 16–40 mm |
| Enine plaka uzunluğu lx | 1,0–3,0 m |
| Boyuna plaka uzunluğu ly | 0,4–1,5 m |
Çelik sınıfı, kaynak prosesi, ısı girdisi, ağız biçimi, kök aralığı, plaka kalınlığı, kesit geometrisi veya kısıtlama koşulu önemli ölçüde değiştiğinde kaynak, mevcut katsayıların doğrudan kullanılmasını değil yeni termo-elasto-plastik simülasyonlar, deneysel ölçümler veya saha verileriyle yeniden kalibrasyon yapılmasını önermektedir.
Çalışmanın güçlü yönü
Çalışmanın güçlü yönlerinden biri, yalnız hızlı bir ampirik denklem önermekle kalmaması; basitleştirmeyi ayrıntılı sonlu eleman modeline bağlayan çok katmanlı bir doğrulama zinciri kurmasıdır. Seçilen paso modeli ayrıntılı 10-pasolu modelle; H-kiriş fonksiyonu büzülme referansları ve LOOCV ile; eşdeğer sıcaklık yöntemi termo-elasto-plastik H-kiriş modelleriyle; yapı ölçeğindeki sonuç ise saha izlemesiyle değerlendirilmiştir.
Çalışmanın temel sınırlılıkları
Isı kaynağı kalibrasyonunda 24 mm plaka için termokupl temelli termal çevrim doğrulaması yoktur. Kaynak metali ve ana metal aynı sıcaklığa bağlı malzeme özellikleriyle modellenmiştir. Yöntemin katsayıları belirli malzeme, kaynak ağzı, ısı girdisi ve güçlü kısıtlama koşulları için kalibre edilmiştir. Büyük-kesit parametre sınırında eşdeğer sıcaklık yaklaşımının hatası artmaktadır. Saha doğrulamasında ölçüm noktaları ile model çıkarım koordinatları birebir aynı değildir.
Ayrıca yöntem enine büzülmeye odaklanır. Açısal deformasyon, boyuna büzülme, yerel artık gerilme tepe değerleri, mikroyapısal evrim ve kaynak dışı inşaat/montaj hata birikimi ayrı problemler olarak kalmaktadır.
Kaynak-içi notasyon ve yorum uyarıları
| Konu | Kaynakta görülen durum | Bu aktarımda yaklaşım |
|---|---|---|
| Denklem (1) ve Tablo 3'te P | Denklem q=ηP/v=ηUI/v verir; Tablo 3'te P olarak yazılan değerler sayısal olarak ηUI'ye eşittir. | Değerler değiştirilmedi; notasyon farkı açıklandı. |
| Denklem (4)'te d | Klasik formülde kaynak yüksekliği. | Sonraki regresyonlardaki plaka kalınlığı d ile karıştırılmadı. |
| Denklem (6) | Üçgen alanı determinant biçiminde yazılmış, mutlak değer işareti ayrıca gösterilmemiştir. | Kaynak denklemine sembol eklenmedi. |
| Kuvvet yasası ve katmanlı model hata değerleri | Biri doğrudan tahmin, diğeri LOOCV temelinde raporlanmaktadır. | Farklı değerlendirme temelleri aynı test metriğiymiş gibi karşılaştırılmadı. |
Kaynak ve Yöntem Notu
Özgün çalışma: Predicting Welding-Induced Transverse Shrinkage in H-Shaped Steel Beams Using a Merged Weld-Pass-Shrinkage Function-Equivalent Indirect Action Framework
Yazarlar ve sıra: Mai Wu; Meng Zhao; Yilong Yu; Yulong Jiang; Jiatong Wang; Yansheng Du; Peng Li; Xin Zhao.
Eş katkı: Kaynak makalede eş birinci yazar veya eş katkı bildirimi bulunmamaktadır.
Sorumlu yazar: Xin Zhao.
Kurum 1: School of Civil and Transportation Engineering, Hebei University of Technology, Tianjin 300401, China.
Kurum 2: China State Construction Hongda Engineering Co., Ltd., Beijing 100125, China.
Kurum 3: China Construction Steel Structure Co., Ltd., Shenzhen 518118, China.
Kurum 4: School of Civil Engineering, Tianjin University, Tianjin 300072, China.
Dergi: Buildings.
Yayıncı: MDPI.
Yıl / cilt / sayı / makale numarası: 2026; 16(14); 2842.
DOI: 10.3390/buildings16142842.
Gönderim tarihi: 30 Mayıs 2026.
Revizyon tarihi: 5 Temmuz 2026.
Kabul tarihi: 8 Temmuz 2026.
Yayın tarihi: 16 Temmuz 2026.
Kaynak türü: Özgün mühendislik araştırması; termo-elasto-plastik sonlu eleman simülasyonu, yanıt yüzeyi/regresyon modellemesi, eşdeğer yapısal yükleme ve saha deplasman doğrulamasını birleştirir.
Hakemlik durumu: Hakemli dergide yayımlanmış makale.
Lisans: Creative Commons Attribution (CC BY) açık erişim lisansı.
Resmî yayın kaydı: MDPI, Buildings 16(14), 2842; DOI üzerinden erişilebilir.
Temel yazılım ve hesap yöntemi: Sıcaklığa bağlı Q355B özelliklerinin oluşturulmasında JMatPro; geçici sıcaklık ve gerilme/deformasyon çözümlerinde Abaqus kullanılmıştır. Kaynak belirli Abaqus sürümünü veya hesap donanımını raporlamamaktadır.
FE bağlaşım yaklaşımı: Dolaylı termo-mekanik bağlaşım; önce sıcaklık alanı çözülmüş, sıcaklık geçmişi daha sonra mekanik gerilme/deformasyon modeline yük olarak aktarılmıştır.
Isı kaynağı: Ölçülen/ayarlanmış kaynak geometrisine göre kalibre edilmiş Goldak çift elipsoidal ısı kaynağı. 24 mm referans plaka için termokupl temelli termal çevrim doğrulaması bulunmamaktadır.
Regresyon tasarımı: Plaka düzeyinde üç faktörlü, üç seviyeli, 15 noktalı face-centered central composite design; H-kiriş düzeyinde beş temsilî kesit × üç uzunluk = 15 model.
Model doğrulaması: Kaynak pasosu birleştirme modeli orijinal 10-pasolu termo-elasto-plastik modele; katmanlı fonksiyon LOOCV'ye; eşdeğer dolaylı etki ayrıntılı H-kiriş referans büzülmelerine; yapı ölçeği uygulaması ise saha kolon üstü deplasman izlemesine karşı değerlendirilmiştir.
Saha izleme sistemi: BeiDou GNSS + prizma tabanlı üç boyutlu deplasman izlemesi.
Finansman: Araştırmacılar çalışmanın dış finansman almadığını; makale işlem ücretinin yazarlar tarafından karşılandığını bildirmiştir.
Veri erişilebilirliği: Veriler sorumlu yazardan talep üzerine alınabilir. Kaynak, sonlu eleman dosyalarının büyük boyutu ve belirli mühendislik yapısına ait ayrıntıların özel/proprietary niteliği nedeniyle verilerin kamuya açık olmadığını belirtmektedir.
Çıkar çatışması: Yilong Yu ve Yulong Jiang China State Construction Hongda Engineering Co., Ltd.; Jiatong Wang ve Peng Li China Construction Steel Structure Co., Ltd. bünyesinde çalışmaktadır. Diğer yazarlar ticari veya finansal çıkar çatışması oluşturabilecek ilişkiler bulunmadığını beyan etmiştir.
Yazar katkıları: Kavramsallaştırma Mai Wu, Meng Zhao ve Xin Zhao; metodoloji Mai Wu, Meng Zhao ve Xin Zhao; yazılım, doğrulama ve biçimsel analiz Meng Zhao; araştırma Meng Zhao, Yilong Yu, Yulong Jiang, Jiatong Wang ve Peng Li; kaynaklar Mai Wu, Xin Zhao, Yilong Yu, Yulong Jiang, Jiatong Wang ve Peng Li; veri kürasyonu Meng Zhao; ilk taslak Meng Zhao; gözden geçirme ve düzenleme Mai Wu, Xin Zhao ve Yansheng Du; görselleştirme Meng Zhao; süpervizyon ve proje yönetimi Mai Wu ve Xin Zhao tarafından yürütülmüştür.
Temel yorum sınırı: Yöntemin genel değeri yalnız yayımlanan katsayılarda değil, “ayrıntılı kaynak modeli → plaka büzülme tabanı → H-kesit geometrik düzeltmesi → eşdeğer sıcaklık → yapısal ölçek” kalibrasyon rotasındadır. Malzeme, kaynak prosesi, ağız, kök aralığı, kesit veya kısıt koşulları önemli ölçüde değiştiğinde katsayılar yeniden kalibre edilmelidir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir