


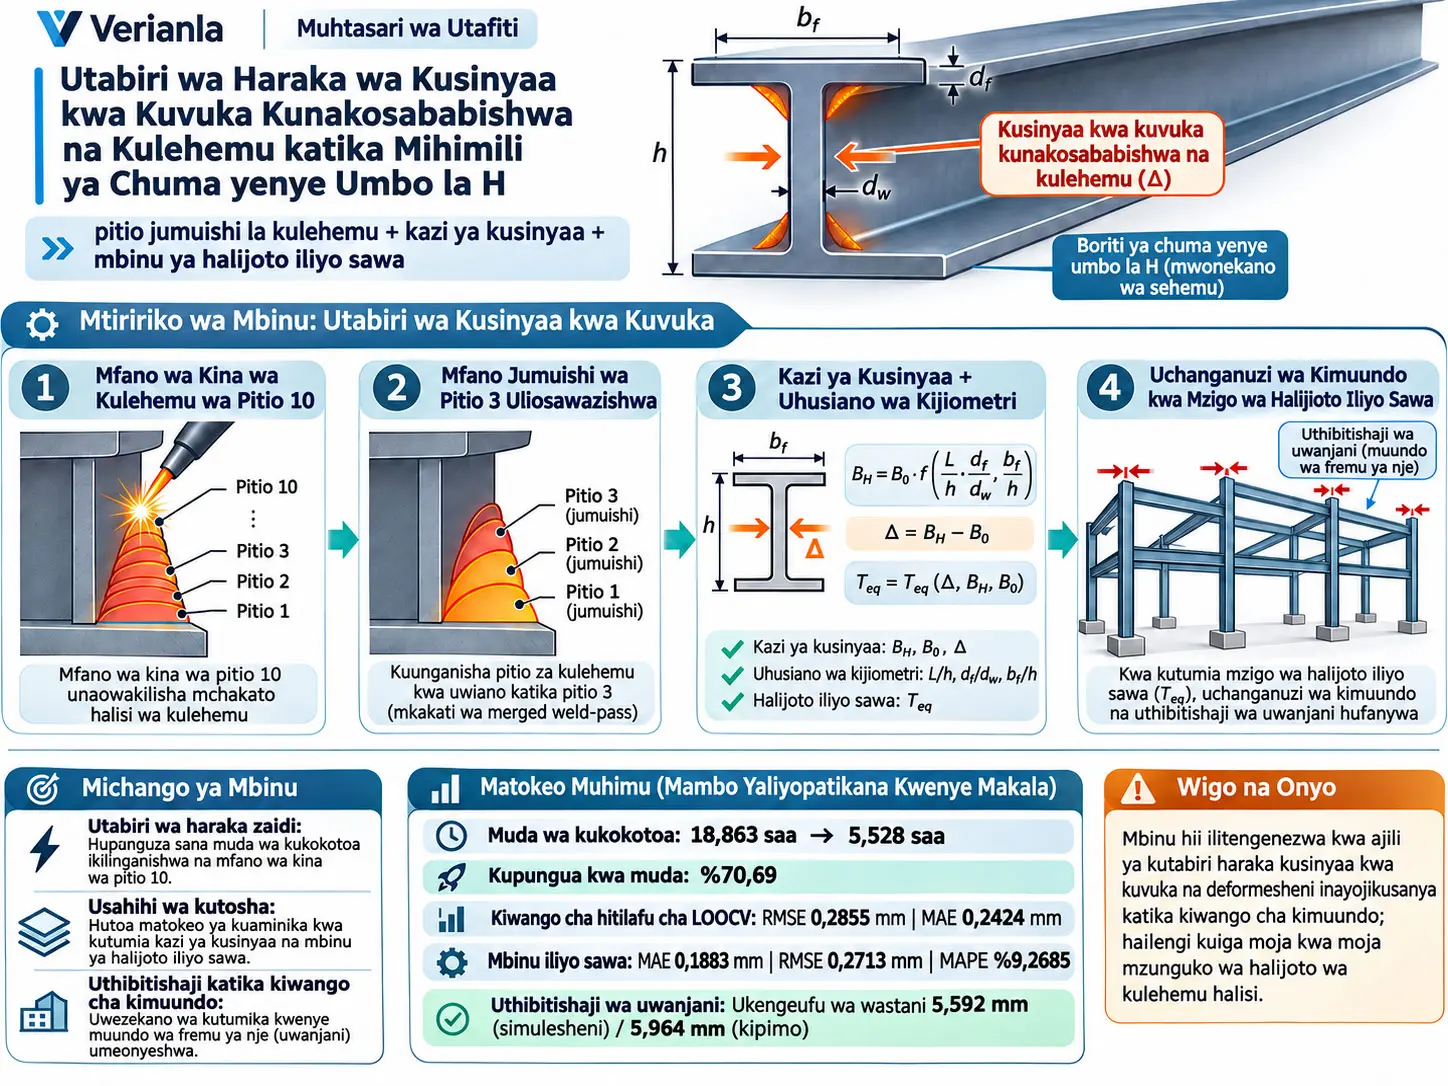
Mfumo jumuishi wa pitio la kulehemu–kazi ya kusinyaa–athari isiyo ya moja kwa moja iliyo sawa ni mbinu ya kihandisi ya hatua nyingi ambayo kwanza hujifunza kusinyaa kwa kuvuka kunakosababishwa na kulehemu kwa mikondo mingi ya kitako katika mihimili ya chuma yenye umbo la H kutoka kwa matokeo ya kina ya vipengele vyenye ukomo vya termo-elasto-plastiki, kisha hubadilisha kusinyaa huko kuwa mzigo wa joto ulio sawa unaoweza kutumika katika modeli kubwa zaidi za kimuundo za vipengele vyenye ukomo. Utafiti uliendelezwa kwa chuma Q355B, waya wa kulehemu ER50-6, kulehemu kwa arc ya metali yenye gesi kinga ya CO2, kulehemu kwa kitako cha upande mmoja chenye ufa wa V, na vizuizi imara vya ncha.
Tatizo la kwanza la utafiti ni gharama ya hesabu. Modeli ya sahani rejea yenye unene wa 24 mm katika chanzo ilitatuliwa awali kwa pitio 10 tofauti za kulehemu. Watafiti walilinganisha skimu tatu zinazopunguza modeli hii hadi pitio nne, tatu na mbili zilizounganishwa. Skimu iliyosawazishwa ya pitio tatu ilihifadhi tabia ya mkazo baki na deformaisheni baki vizuri zaidi kuliko chaguo nyingine zilizorahisishwa huku ikipunguza muda wa jumla wa hesabu kutoka saa 18,863 hadi saa 5,528; katika chanzo hili limeripotiwa kama upungufu wa muda wa %70,69 na uharakishaji wa mara 3,41.
Katika hatua ya pili, kazi za uso wa mwitikio wa daraja la pili ziliundwa kwa sahani zilizo katika nafasi za kulehemu za mlalo na wima, kwa kutumia unene wa sahani, urefu wa kuvuka ulio wima kwa mwelekeo wa kulehemu, na urefu wa longitudinal katika mwelekeo wa kulehemu. Flange mbili na web ya boriti H ziliwakilishwa kwanza kwa kazi hizi za sahani, kisha muunganiko wa ziada wa kijiometri unaotokana na tabia ya sehemu H kama kitu kizima ukaigwa kwa neno la marekebisho. Matokeo ya leave-one-out cross-validation (LOOCV) ya modeli ya mwisho yenye tabaka ni RMSE 0,2855 mm, MAE 0,2424 mm na kosa la juu kabisa la 0,5123 mm.
Katika hatua ya tatu, kusinyaa kwa kuvuka kulikotabiriwa kulibadilishwa kupitia deformaisheni ya mhimili iliyo sawa kuwa mzigo wa joto ulio sawa. Joto hili si joto halisi la kulehemu na haliwakilishi historia ya joto ya dimbwi la kulehemu. Kusudi ni kutumia athari ya jumla ya kusinyaa inayosababishwa na kulehemu kwenye muundo, bila kutatua tena maelezo yote ya muda ya termo-mekaniki ya mchakato halisi wa kulehemu katika modeli kubwa za kimuundo za vipengele vyenye ukomo.
Katika uthibitishaji wa mbinu ya athari isiyo ya moja kwa moja iliyo sawa kwenye modeli za vipengele vyenye ukomo za boriti H, MAE ya 0,1883 mm, RMSE ya 0,2713 mm, MAPE ya %9,2685, mgawo wa uhusiano wa Pearson wa 0,9730 na R2 ya 0,9042 zilipatikana. Mbinu hiyo baadaye ilitumika kwenye fremu ya nje ya kusini katika sehemu ya 19 ya mnara mkuu wa Tianjin Zhonghai City Plaza; usambazaji wa ofseti za juu zilizoigwa na zilizofuatiliwa uwanjani za nguzo 12 ulilinganishwa.
Katika matumizi ya uwanjani, ofseti ya wastani ya juu ya nguzo iliyoigwa iliripotiwa kuwa 5,592 mm, na wastani uliofuatiliwa kuwa 5,964 mm, huku wastani wa uigaji ukiwa %6,22 chini ya kipimo. Katika ulinganisho wa uwanjani, MAE ilikuwa 0,518 mm, RMSE 0,602 mm, kosa la juu kabisa 1,046 mm, mgawo wa uhusiano wa mstari 0,836 na R2 0,700.
Matokeo haya hayamaanishi kwamba mbinu inatabiri deformaisheni zote za kulehemu. Utafiti unalenga hasa kusinyaa kwa kuvuka na athari yake ya deformaisheni ya kimuundo inayojikusanya kwa kiwango kikubwa. Deformaisheni ya pembe, kusinyaa kwa longitudinal, historia ya kina ya joto la dimbwi la kulehemu, thamani za kilele za mkazo baki wa eneo na mabadiliko ya mikrostruktura si malengo ya moja kwa moja ya utabiri wa mbinu hii ya haraka.
Tatizo kuu la kihandisi la utafiti
Katika miundo ya chuma, kulehemu kwa pitio nyingi huinua eneo la kulehemu hadi joto la juu sana huku nyenzo inayozunguka ikibaki baridi zaidi kwa wakati huohuo. Uga huu wa joto usio sare huzalisha mkazo baki na deformaisheni ya kudumu ya kijiometri kutokana na upanuzi wa joto, deformaisheni ya plastiki, kusinyaa wakati wa kupoa na vizuizi. Katika mihimili yenye umbo la H, kusinyaa kwa kuvuka katika mwelekeo ulio wima kwa mshono wa kulehemu kunaweza kusababisha mihimili ya mhimili kupotoka, nafasi za miunganisho kubadilika, toleransi za ufungaji kujikusanya, na jiometri ya mwisho katika fremu za chuma zenye vipengele vingi kupotoka.
Mbinu ya vipengele vyenye ukomo ya termo-elasto-plastiki, ambayo huwakilisha mchakato wa kulehemu kwa undani zaidi, inaweza kutatua kwa pamoja chanzo cha joto kinachosogea, sifa za nyenzo zinazotegemea joto, uga wa joto wa muda, deformaisheni ya plastiki, ukuzaji wa mkazo na deformaisheni ya kudumu baada ya kupoa. Hata hivyo, kwa miundo mikubwa yenye pitio nyingi, mbinu hii huhitaji matundu madogo, hatua ndogo za muda, uanzishaji wa vipengele unaorudiwa na ufafanuzi tofauti wa upakiaji wa joto kwa kila pitio la kulehemu.
Kwa hiyo watafiti walijaribu kutatua pamoja matatizo matatu tofauti: kurahisisha kulehemu kwa pitio nyingi bila kuleta gharama kubwa kupita kiasi za hesabu; kutopoteza muunganiko wa flange-web wakati wa kutoka kwenye sahani kwenda kwenye sehemu H kwa ujumla; na kubadilisha thamani ya kusinyaa iliyopatikana kuwa mzigo rahisi wa kimuundo unaoweza kutumika katika modeli kubwa ya fremu ya chuma.
Kusinyaa kwa Kuvuka Kunakosababishwa na Kulehemu katika Mihimili ya Chuma yenye Umbo la H ni Nini?
Kusinyaa kwa kuvuka kunakosababishwa na kulehemu ni kupungua kwa ukubwa wa kipengele katika mwelekeo ulio wima kwa mwelekeo wa kulehemu kwa sababu eneo la kulehemu hukusanya deformaisheni ya kudumu ya plastiki mwishoni mwa mzunguko wa kupasha na kupoa; katika utafiti huu, kusinyaa kwa eneo katika flange ya juu, flange ya chini na maeneo ya web ya sehemu H kuliunganishwa kwa uzani wa eneo kulingana na eneo halisi la sehemu ya chuma ili kuunda thamani moja ya kusinyaa kwa uso wa ncha inayowakilisha sehemu nzima.
Mnyororo kamili wa hesabu wa utafiti
Sahani rejea ya 24 mm na masharti ya mipaka
Ili kuchagua mkakati wa kuunganisha pitio za kulehemu, kiunganishi cha kitako cha upande mmoja chenye ufa wa V kilichoundwa na sahani mbili za Q355B kiliigwa. Unene wa sahani ni 24 mm. Sahani moja ni prisma ya mstatili yenye urefu wa 100 mm na upana wa 200 mm. Urefu wa ukingo wa chini kati ya ukingo wa nje ulionyooka wa sahani nyingine na upande wa ufa wa V ni 94 mm. Kati ya sahani kuna nafasi ya mzizi ya 6 mm, uso wa mzizi wa 2 mm na pembe ya ufa ya 45°.
Kwenye ncha mbili za modeli, tegemeo lenye kiungo kinachoteleza na tegemeo lenye kiungo kisichosogea zilitumika ili kuzuia mwendo wa jumla wa mwili mgumu na kuwakilisha kwa makadirio vizuizi imara vya ncha katika uhandisi. Joto la awali na la mazingira ni 30 °C ili kuwakilisha mazingira ya nje ya majira ya joto. Kwenye nyuso zote zilizo wazi, mgawo wa uhamishaji joto kwa konveksioni wa 50 W·m−2·°C−1 na mgawo wa utoaji mionzi wa uso wa 0,85 ulitumika.
Mchakato wa kulehemu ni kulehemu kwa arc ya metali yenye gesi kinga ya CO2. Waya wa kulehemu ni ER50-6 na kipenyo cha waya ni 1,2 mm. Modeli tofauti ya nyenzo inayotegemea joto haikutumika kwa metali ya kulehemu; metali ya kulehemu iliyowekwa ilipewa sifa zilezile za termo-mekaniki zinazotegemea joto kama metali msingi ya Q355B. Watafiti wanaeleza wazi kuwa hili ni urahisishaji wa kihandisi uliofanywa tu kwa lengo la kusinyaa kwa kuvuka kwa jumla na deformaisheni ya kiwango cha muundo.
Sifa za eneo za mkazo–deformaisheni za metali ya kulehemu, eneo lililoathiriwa na joto na metali msingi zinaweza kutofautiana katika uhalisia. Kwa hiyo, mbinu ya utafiti haiwasilishwi kama mbadala wa kutosha wakati malengo ni thamani za kilele za mkazo baki wa eneo, tabia ya kuvunjika au sifa za kimitambo za eneo lililoathiriwa na joto.
Muundo wa kemikali wa chuma Q355B
| C | Si | Mn | P | S | Al | V | Ti | Ni | Cr | Cu |
|---|---|---|---|---|---|---|---|---|---|---|
| 0,165 | 0,243 | 1,46 | 0,01 | 0,005 | 0,023 | 0,004 | 0,0022 | 0,01 | 0,022 | 0,014 |
Muundo huu wa kemikali uliingizwa kwenye programu ya JMatPro na sifa za termofizikia na termo-mekaniki zinazotegemea joto za Q355B zikahesabiwa. Watafiti pia walilinganisha thamani hizi na tafiti za nyenzo zilizochapishwa kwa sahani nene za daraja la Q345GJ/Q355 na viunganishi vilivyolehemewa.
Sifa za nyenzo Q355B zinazotegemea joto
| T (°C) | k (W·m−1·°C−1) | ρ (kg·m−3) | α (10−5 °C−1) | E (GPa) | σs (MPa) | c (J·kg−1·°C−1) | ν |
|---|---|---|---|---|---|---|---|
| 25 | 46,80 | 7831 | 1,25 | 209,74 | 355 | 451,14 | 0,2896 |
| 100 | 46,48 | 7809 | 1,28 | 206,40 | 339 | 481,69 | 0,2924 |
| 200 | 45,14 | 7778 | 1,32 | 200,57 | 302 | 521,00 | 0,2963 |
| 250 | 44,14 | 7761 | 1,33 | 196,91 | 296 | 542,27 | 0,2982 |
| 300 | 42,97 | 7745 | 1,35 | 192,71 | 278 | 565,45 | 0,3001 |
| 400 | 40,28 | 7711 | 1,39 | 182,81 | 229 | 619,80 | 0,3040 |
| 500 | 37,42 | 7675 | 1,43 | 171,07 | 170 | 689,87 | 0,3078 |
| 750 | 29,29 | 7608 | 1,35 | 133,75 | 31 | 1100,76 | 0,3257 |
| 1000 | 28,92 | 7531 | 1,37 | 106,24 | 11 | 626,43 | 0,3515 |
| 1500 | 34,21 | 7111 | 1,33 | 1,99 | 5 | 628,08 | 0,4243 |
| 2000 | 145,00 | Haikutolewa katika jedwali la chanzo | 1,31 | 0,00 | 1 | 820,00 | 0,4800 |
Chanzo kilipuuza athari ya mabadiliko ya awamu ya kulehemu kwa kuzingatia athari yake kwenye uga wa joto kuwa ndogo kiasi katika utabiri wa kusinyaa wa kiwango cha kihandisi wa utafiti huu. Dhana hii haipaswi kujumlishwa kwa uchunguzi wa metallojia wa eneo.
Kwa Nini Mbinu ya Kuunganisha Pitio za Kulehemu Ilitumika?
Mbinu ya kuunganisha pitio za kulehemu hukusanya nishati ya mstari ya pitio kadhaa halisi ndani ya idadi ndogo ya pitio sawa ili kupunguza gharama ya kutatua kila chanzo cha joto kinachosogea cha kulehemu kwa pitio nyingi kimoja baada ya kingine; katika utafiti huu, lengo si kuunda upya kwa usahihi historia ya muda ya joto, bali kupunguza muda wa hesabu huku usambazaji wa mkazo baki na deformaisheni ya kuvuka baada ya kulehemu ukihifadhiwa kwa kiwango cha kutosha.
Pitio 10 za awali na skimu tatu za kuunganisha
- Modeli ya awali: pitio 10 tofauti za kulehemu.
- Skimu 1 – pitio nne za hatua: Pitio 1 iliachwa peke yake; 2–3, 4–6 na 7–10 ziliunganishwa kama makundi tofauti.
- Skimu 2 – pitio tatu zilizosawazishwa: 1–3 ziliunda kundi la kwanza; 4–5 pamoja na 7–8 kundi la pili; 6 pamoja na 9–10 kundi la tatu.
- Skimu 3 – pitio mbili za hatua: makundi mawili yaliundwa kama 1–3 na 4–10.
Uimarishaji wa weld, yaani sehemu iliyoinuka ya mshono wa kulehemu inayobaki juu ya uso mkuu, ulipuuzwa ili kurahisisha jiometri ya modeli zilizounganishwa na matumizi ya chanzo cha joto.
Vigezo vya msingi vya mchakato wa kulehemu
| Aina ya tabaka | Idadi halisi ya pitio | Mkondo I (A) | Volteji U (V) | Kasi v (m/s) | Ufanisi wa joto η | Thamani iliyotolewa kama P katika chanzo (W) | Nishati ya mstari q (J/m) |
|---|---|---|---|---|---|---|---|
| Mzizi | 1 | 250 | 25 | 0,005 | 0,85 | 5312,5 | 1.062.500 |
| Kujaza | 5 | 270 | 26 | 0,006 | 0,85 | 5967,0 | 994.500 |
| Kifuniko | 4 | 270 | 26 | 0,006 | 0,85 | 5967,0 | 994.500 |
Mlinganyo (1): nishati ya mstari ya pitio moja
\[ q=\frac{\eta P}{v}=\frac{\eta U I}{v} \tag{1} \]
\(q\) ni ingizo la joto kwa kila kitengo cha urefu wa kulehemu na lina kitengo cha J/m. \(\eta\) ni ufanisi wa joto wa kulehemu, \(P\) nguvu ya kulehemu, \(U\) volteji, \(I\) mkondo na \(v\) kasi ya kulehemu. Kihesabu, nishati ileile ya umeme ikiwekwa kwa umbali mfupi kwa kasi ndogo, nishati kwa kitengo cha urefu huongezeka.
Dokezo la uandishi wa alama ndani ya chanzo: Mlinganyo (1) unatumia \(P\) kama sawa na \(UI\). Hata hivyo, thamani ya 5312,5 W katika safu ya P ya Jedwali 3 ni sawa na 0,85×250×25=5312,5 W, si 250×25=6250 W. Hali hiyohiyo inatumika kwa 5967 W. Kwa hiyo kuna tofauti ya uandishi wa alama kati ya mlinganyo na matumizi ya lebo “P” kwenye jedwali; Verianla haijafafanua upya tofauti hii kimya kimya.
Mlinganyo (2): nishati ya mstari iliyounganishwa
\[ q_n=\sum_{i=1}^{n} q_i \tag{2} \]
Nishati za mstari za pitio \(n\) halisi zinazounganishwa hujumlishwa ili kupata nishati ya jumla ya mstari \(q_n\) ya pitio sawa. Lengo kuu hapa ni kupunguza idadi ya pitio bila kupoteza ingizo la nishati.
Mlinganyo (3): nguvu ya pitio iliyounganishwa
\[ P_c=q_n v_c= \left( \sum_{i=1}^{n} \frac{\eta_i U_i I_i}{v_i} \right)v_c \tag{3} \]
\(P_c\) ni nguvu ya pitio iliyounganishwa, na \(v_c\) ni kasi ya pamoja ya kulehemu inayotumika katika pitio hili. Hata kama pitio halisi zina kasi tofauti, kwanza nishati ya mstari ya kila moja huamuliwa, kisha nishati ya jumla hubadilishwa kuwa nguvu kwa kutumia kasi ya pamoja iliyochaguliwa.
| Pitio iliyounganishwa | Idadi ya pitio halisi zilizounganishwa | qn (J/m) | vc (m/s) | Pc (W) |
|---|---|---|---|---|
| 1 | 3 | 3.051.500 | 0,006 | 18.309 |
| 2 | 4 | 3.978.000 | 0,006 | 23.868 |
| 3 | 3 | 2.983.500 | 0,006 | 17.901 |
Jukumu la chanzo cha joto cha ellipsoidi mbili cha Goldak
Kuhifadhi nishati ya jumla ya ingizo la joto pekee haitoshi; nishati ikisambazwa vibaya katika nafasi, umbo la dimbwi la kulehemu na eneo lililoathiriwa na joto vinaweza kubadilika. Kwa hiyo utafiti ulisawazisha mhimili nusu wa mbele \(a_1\), mhimili nusu wa nyuma \(a_2\), upana \(b\) na kina \(c\) vya chanzo cha joto cha ellipsoidi mbili cha Goldak kulingana na jiometri ya kulehemu.
| Pitio | a1 (mm) | a2 (mm) | b (mm) | c (mm) |
|---|---|---|---|---|
| 1 | 8,00 | 16,00 | 8,00 | 12,00 |
| 2 | 8,00 | 16,00 | 8,00 | 12,00 |
| 3 | 6,00 | 12,00 | 6,00 | 12,00 |
Baada ya kuunganisha, mikondo ya dimbwi la kulehemu kwa ujumla iliweza kufunika eneo la awali la kujaza, lakini ilionekana kuwa joto za kilele za eneo ziliongezeka. Chanzo kinaeleza hili kwa kujikusanya kwa nishati ya pitio kadhaa halisi katika idadi ndogo ya pitio na kupungua kwa kupoa kati ya pitio.
Kikomo cha uthibitishaji hapa ni muhimu sana: hakuna mizunguko ya joto ya kulehemu iliyopimwa kwa thermocouple kwa sampuli ya sahani ya 24 mm. Usawazishaji wa chanzo cha joto ni usawazishaji wa kiwango cha kihandisi unaokagua kama jiometri ya dimbwi lililoyeyuka inafunika eneo kuu la kujaza. Utafiti haudai kuwa umethibitisha kwa majaribio historia ya muda ya joto la eneo, kasi ya kupoa au mabadiliko ya dimbwi la kulehemu ya kila pitio halisi.
Mfuatano wa suluhisho la vipengele vyenye ukomo
Hesabu zilifanywa kwa mbinu ya uunganishaji usio wa moja kwa moja. Kwanza uga wa muda wa joto ulihesabiwa katika Abaqus, historia ya joto iliyopatikana ikahamishwa kama mzigo wa joto kwenda kwenye modeli ya kimitambo yenye jiometri na masharti yale yale ya mipaka, kisha mkazo baki na deformaisheni baki zikatatuliwa.
Eneo la kulehemu na mazingira yake ya karibu yaligawanywa kwa matundu madogo, na mkakati wa mpito wa matundu 4-kwa-2 ulitumika kupunguza gharama ya hesabu wakati wa kuhamia maeneo mengine. Chanzo hakiripoti toleo maalumu la Abaqus, modeli ya prosesa au vifaa vya kompyuta kwa modeli hii ya kwanza ya kina ya kulehemu.
Kwa nini mkazo baki ulilinganishwa kwa mkazo wa kawaida wenye mwelekeo badala ya von Mises?
Mkazo wa von Mises ni mkazo sawia wa skalari unaofaa kutathmini hali ya kujisalimisha; hata hivyo, hauonyeshi moja kwa moja mvutano dhidi ya mgandamizo au ishara ya mkazo katika mwelekeo fulani. Katika kusinyaa kwa kulehemu, ni muhimu kujua maeneo ya mvutano na mgandamizo yanatokea wapi kulingana na mwelekeo wa kulehemu. Kwa hiyo utafiti ulitumia mkazo wa kawaida wenye mwelekeo kwenye mstari wa kati wa CD ulio wima kwa mwelekeo wa kulehemu kama kipimo cha kulinganisha.
| Skimu | MAE ya wastani ya mikunjo minne ya mkazo (MPa) | RMSE ya wastani (MPa) | RMSE0 uso wa juu (MPa) | RMSE0 uso wa chini (MPa) |
|---|---|---|---|---|
| Skimu 1 | 55,56 | 80,41 | 18,22 | 16,71 |
| Skimu 2 | 52,39 | 70,87 | 10,32 | 5,87 |
| Skimu 3 | 103,26 | 136,59 | 29,51 | 29,60 |
RMSE0 ni kiashiria cha ziada cha kosa kinachotumika kutathmini jinsi ugawaji upya wa mkazo baada ya kuondoa kizuizi kinachoteleza unavyozalishwa upya vizuri ikilinganishwa na modeli ya awali ya pitio 10. Skimu 2 ilitoa ulinganifu bora wa jumla katika usambazaji tuli wa mkazo baki na katika mwitikio wa kuachilia kizuizi.
Ulinganisho wa deformaisheni baki
| Skimu | Hali ya kizuizi | MAE (mm) | RMSE (mm) | Deformaisheni ya ncha (mm) | Kosa la jamaa la deformaisheni ya ncha (%) |
|---|---|---|---|---|---|
| Skimu 1 | Kizuizi kimehifadhiwa | 0,3478 | 0,3527 | 1,0967 | 65,45 |
| Skimu 1 | Kizuizi kimeondolewa | 0,3488 | 0,3573 | 1,1901 | 62,13 |
| Skimu 2 | Kizuizi kimehifadhiwa | 0,0255 | 0,0257 | 0,6949 | 4,84 |
| Skimu 2 | Kizuizi kimeondolewa | 0,0262 | 0,0292 | 0,7805 | 6,33 |
| Skimu 3 | Kizuizi kimehifadhiwa | 0,1565 | 0,1567 | 0,8209 | 23,84 |
| Skimu 3 | Kizuizi kimeondolewa | 0,1579 | 0,1614 | 0,9243 | 25,92 |
Deformaisheni ya ncha ya modeli ya awali ya pitio 10 ni 0,6629 mm wakati kizuizi kimehifadhiwa na 0,7340 mm baada ya kuondolewa. Matokeo yanayolingana ya 0,6949 na 0,7805 mm ya Skimu 2 yalipatikana kuwa karibu zaidi kuliko skimu nyingine mbili zilizorahisishwa.
Ulinganisho wa muda wa hesabu
| Modeli | Uga wa joto (saa) | Uga wa mkazo (saa) | Muda wa jumla (saa) | Upungufu (%) | Uharakishaji |
|---|---|---|---|---|---|
| Pitio 10 za awali | 5,917 | 12,945 | 18,863 | — | — |
| Skimu 1 | 1,500 | 2,672 | 4,172 | 77,88 | mara 4,52 |
| Skimu 2 | 1,769 | 3,759 | 5,528 | 70,69 | mara 3,41 |
| Skimu 3 | 0,705 | 1,694 | 2,400 | 87,28 | mara 7,86 |
Ingawa Skimu 3 ndiyo chaguo la haraka zaidi, usahihi wa mkazo baki na deformaisheni ni dhaifu kwa kiwango kinachoonekana. Kwa hiyo utafiti haukupunguza tu muda wa hesabu, bali ulisawazisha usahihi na ufanisi na kuchagua Skimu 2 kwa tafiti za baadaye za parameta.
Uhusiano wa kawaida wa kusinyaa kwa sahani
Chanzo kinatoa uhusiano huu wa kimajaribio kuonyesha mbinu za awali rahisi za kulehemu kwa kitako:
\[ B=k\frac{A}{d} \tag{4} \]
Katika muktadha huu \(B\) ni kusinyaa kwa kuvuka kwa weld ya kitako, \(A\) ni eneo la sehemu ya metali ya kulehemu iliyowekwa, \(d\) ni urefu wa weld na \(k\) ni mgawo wa kimajaribio unaotegemea umbo la kiunganishi na mchakato wa kulehemu.
Matumizi tena ya alama: Katika milinganyo ya baadaye ya uso wa mwitikio wa sahani, \(d\) haiwakilishi tena urefu wa weld bali unene wa sahani. Kwa sababu alama ileile inatumika kwa ukubwa tofauti wa kimwili katika sehemu mbili tofauti, muktadha lazima uhifadhiwe.
Kusinyaa kwa uso wa ncha ya sahani kulibadilishwaje kuwa namba moja?
Matokeo ya uso wa ncha kutoka modeli ya vipengele vyenye ukomo si mstari mmoja wenye nafasi sawa, bali wingu la nukta zilizotawanyika. Kwa kuwa mwelekeo wa uso wa ncha na usambazaji wa nukta unaweza kutofautiana katika sampuli tofauti, utafiti unafafanua kusinyaa kama wastani wa eneo juu ya eneo halisi la uso wa ncha:
\[ B_{\mathrm{plate}}= \frac{1}{A_{\mathrm{face}}} \int B(\mathbf{x})\,dA \tag{5} \]
Katika kulehemu mlalo thamani hii huitwa \(B_f\), na katika kulehemu wima huitwa \(B_v\).
Triangulation ya Delaunay ilitumika ili kuhesabu nukta zilizotawanyika kwa uzani wa eneo. Eneo la pembetatu ya k katika koordinati za eneo \((u,v)\) limetolewa katika chanzo kama:
\[ A_k= \frac{1}{2} \left[ (u_j-u_i)(v_l-v_i) - (u_l-u_i)(v_j-v_i) \right] \tag{6} \]
Alama ya thamani kamili haijaandikwa kando katika fomula ya chanzo; fomula imehifadhiwa hapa kama ilivyochapishwa.
Kwa kudhani kwamba uga wa kusinyaa ndani ya pembetatu hubadilika kwa mstari, kusinyaa kwa wastani kwa pembetatu ya k ni:
\[ B_k=\frac{B_i+B_j+B_l}{3} \tag{7} \]
na wastani wa diskriti wenye uzani wa eneo wa uso mzima wa ncha ni:
\[ B_{\mathrm{plate}} \approx \frac{\sum_k A_k B_k}{\sum_k A_k} \tag{8} \]
Kwa njia hii, uhamisho wa nodi nyingi hubadilishwa kuwa kipimo kimoja cha kusinyaa cha kihandisi kwa kuzingatia mchango wa kila pembetatu katika eneo halisi la uso.
Kwa nini maeneo ya ncha yalikatwa?
Mwanzo wa kulehemu, mwisho wa kulehemu, upotevu wa joto wa eneo na athari za kuachilia mpaka zinaweza kusababisha deformaisheni iliyotawanyika zaidi katika ncha mbili za ukingo mrefu. Ili kupunguza athari kupita kiasi ya hali hizi zisizo za kawaida kwenye wastani wa uso mzima, utafiti ulifanya ukataji wa ulinganifu tu katika mwelekeo mkuu wa urefu wa uso wa ncha.
\[ \xi\in \left[ \xi_{\min}+ \alpha(\xi_{\max}-\xi_{\min}), \; \xi_{\max}- \alpha(\xi_{\max}-\xi_{\min}) \right] \tag{9} \]
Katika utafiti \(\alpha=0,1\). Hivyo sehemu ya %10 katika kila ncha ya mwelekeo mkuu wa urefu huondolewa huku taarifa katika mwelekeo wa unene ikihifadhiwa.
Muundo wa majaribio wa FCCD
Kwa kazi za sahani, face-centered central composite design (FCCD) yenye vigezo vitatu na viwango vitatu ilitumika. Jumla ya nukta 15 za muundo zinajumuisha kona 8, vituo vya uso 6 na nukta 1 ya katikati. Kwa kuwa modeli kamili ya daraja la pili yenye vigezo vitatu ina vigawo 10, nukta 15 hutoa uchunguzi zaidi ya unaohitajika kwa utambulisho wa vigawo.
| Kigezo | Maana ya kimwili | Kiwango cha chini | Katikati | Kiwango cha juu |
|---|---|---|---|---|
| d | Unene wa sahani | 16 mm | 28 mm | 40 mm |
| lx | Urefu wa kuvuka ulio wima kwa mwelekeo wa kulehemu | 1,0 m | 2,0 m | 3,0 m |
| ly | Urefu wa longitudinal katika mwelekeo wa kulehemu | 0,40 m | 0,95 m | 1,50 m |
Nukta zilezile 15 za kijiometri zilitafutiwa suluhisho kwa nafasi ya kulehemu mlalo na wima. Chanzo hakipendekezi kueneza moja kwa moja vigawo kwa sahani zenye unene zaidi ya 40 mm; kinaeleza kuwa katika sahani nene zaidi, gradienti ya joto katika unene, mkusanyiko wa joto kati ya pitio na tofauti za metali msingi–metali ya weld–HAZ zinaweza kuwa dhahiri zaidi.
Mlinganyo (10): uso wa mwitikio wa daraja la pili wa sahani
\[ \hat{B}_{\mathrm{plate}}= \beta_0+\beta_1d+\beta_2l_x+\beta_3l_y+ \beta_{11}d^2+\beta_{22}l_x^2+\beta_{33}l_y^2+ \beta_{12}dl_x+\beta_{13}dl_y+\beta_{23}l_xl_y \tag{10} \]
Modeli hutumia pamoja vipengele vya kudumu, vya mstari, vya daraja la pili na vya mwingiliano wa jozi. Kwa hivyo, kwa mfano, athari ya unene wa sahani hailazimiki kuwa na mteremko mmoja wa kudumu; kipengele \(d^2\) huwakilisha mkunjo, na vipengele vya kuzidisha kama \(dl_x\) huwakilisha uwezo wa athari ya kigezo kimoja kubadilika kulingana na kiwango cha kingine.
Kazi ya sahani ya kulehemu mlalo
\[ \begin{aligned} \hat{B}_{f}(d,l_x,l_y)=& 0.611561+0.019244d-0.319535l_x+0.197042l_y\\ &+0.000031d^2-0.014872l_x^2-0.064561l_y^2\\ &+0.002033dl_x+0.001620dl_y-0.018550l_xl_y \end{aligned} \tag{11} \]
Kazi ya sahani ya kulehemu wima
\[ \begin{aligned} \hat{B}_{v}(d,l_x,l_y)=& 0.436846+0.039510d-0.359281l_x+0.327642l_y\\ &-0.000314d^2-0.003730l_x^2-0.112278l_y^2\\ &+0.001562dl_x+0.002540dl_y-0.019598l_xl_y \end{aligned} \tag{12} \]
Milinganyo hii miwili inapaswa kutumiwa tu ndani ya eneo la jiometri, mchakato na vizuizi lililosawazishwa katika chanzo. Vitengo vya vigawo vinategemea vitengo vya mm na m vya vigezo vya kuingiza vilivyofafanuliwa katika chanzo; si sahihi kubadilisha kiholela vitengo vya namba za vigezo na kutumia vigawo vilevile.
Ni kigezo gani kina athari kubwa zaidi katika kazi za sahani?
| Nafasi ya kulehemu | Kigezo | Indeksi ya daraja la kwanza | Indeksi ya jumla ya unyeti |
|---|---|---|---|
| Mlalo | d | 0,461 | 0,466 |
| Mlalo | lx | 0,525 | 0,527 |
| Mlalo | ly | 0,010 | 0,010 |
| Wima | d | 0,456 | 0,461 |
| Wima | lx | 0,511 | 0,513 |
| Wima | ly | 0,029 | 0,029 |
Ndani ya masafa yaliyosawazishwa, urefu wa kuvuka \(l_x\) na unene wa sahani \(d\) ndio vyanzo vikuu vya utofauti wa kusinyaa. Mchango wa urefu wa longitudinal \(l_y\) ni mdogo zaidi. Ukaribu wa indeksi za daraja la kwanza na za jumla unaonyesha kwamba ingawa modeli ina vipengele vya mwingiliano, mwingiliano si mkubwa katika utofauti wa jumla wa matokeo.
Kutoka sahani kwenda kwenye boriti yenye umbo la H
Boriti H iligawanywa katika flange mbili na sahani moja ya web katika uundaji wa modeli ya kulehemu. Weld za flange ziliunganishwa na kazi ya sahani mlalo, na weld ya web na kazi ya sahani wima. Hata hivyo, utafiti ulionyesha kwamba kujumlisha moja kwa moja kusinyaa kwa sahani hizi tatu hakuwakilishi kwa kutosha tabia ya sehemu H nzima.
Urefu halisi wa web:
\[ h_w=h-2d_f \tag{13} \]
Eneo la flange moja:
\[ A_f=b_fd_f \tag{14} \]
Eneo la web:
\[ A_w=h_wd_w \tag{15} \]
Hapa \(b_f\) ni upana wa flange, \(h\) ni urefu wa jumla wa sehemu H, \(h_w\) ni urefu wa web, \(d_f\) ni unene wa flange na \(d_w\) ni unene wa web.
Sampuli za usawazishaji wa boriti H
| Familia ya sehemu | df (mm) | dw (mm) | bf (mm) | h (mm) | Thamani za L |
|---|---|---|---|---|---|
| 1 | 16 | 16 | 400 | 400 | 1000, 2000, 3000 mm |
| 2 | 28 | 16 | 400 | 950 | 1000, 2000, 3000 mm |
| 3 | 28 | 28 | 950 | 950 | 1000, 2000, 3000 mm |
| 4 | 40 | 28 | 950 | 1500 | 1000, 2000, 3000 mm |
| 5 | 40 | 40 | 1500 | 1500 | 1000, 2000, 3000 mm |
Modeli hizi 15 hazikutumiwa kuunda uso wa mwitikio usio na kikomo wa daraja la pili wenye vigezo vitano. Kwa kuwa kazi za sahani zilikuwa tayari zimeundwa, modeli za boriti H zilitumika tu kusawazisha marekebisho ya ziada ya muunganiko wa kijiometri.
Modeli yenye tabaka ya kusinyaa kwa boriti H
Muundo wa msingi wa modeli:
\[ \hat{B}_H=B_0+\Delta \tag{16} \]
\(\hat{B}_H\) ni kusinyaa kwa jumla kwa kuvuka kwa uso wa ncha kunakotabiriwa kwa boriti H; \(B_0\) ni kusinyaa kwa mwanzo/baseline kunakoundwa kutoka kazi huru za sahani; na \(\Delta\) ni marekebisho yanayowakilisha muunganiko wa flange-web na athari ya ziada ya jiometri ya sehemu nzima.
Msingi wa sahani:
\[ B_0= 2\hat{B}_f(d_f,L,b_f)+ \hat{B}_v(d_w,L,h_w) \tag{17} \]
Kazi ya kulehemu mlalo baada ya ubadilishaji wa vigezo kwa flange:
\[ \begin{aligned} \hat{B}_f(d_f,L,b_f)=& 0.611561+0.019244d_f-0.319535L+0.197042b_f\\ &+0.000031d_f^2-0.014872L^2-0.064561b_f^2\\ &+0.002033d_fL+0.001620d_fb_f-0.018550Lb_f \end{aligned} \tag{18} \]
Kazi ya kulehemu wima kwa web:
\[ \begin{aligned} \hat{B}_v(d_w,L,h_w)=& 0.436846+0.039510d_w-0.359281L+0.327642h_w\\ &-0.000314d_w^2-0.003730L^2-0.112278h_w^2\\ &+0.001562d_wL+0.002540d_wh_w-0.019598Lh_w \end{aligned} \tag{19} \]
Katika milinganyo hii, chanzo kinaingiza \(d_f\) na \(d_w\) kwa mm; \(b_f\), \(h_w\) na \(L\) kwa m. Mpangilio huu wa vitengo umejengeka ndani ya vigawo.
Vigezo vya muunganiko wa kijiometri
\[ s=\frac{L}{h}, \qquad r_t=\frac{d_f}{d_w}, \qquad r_g=\frac{b_f}{h} \tag{20} \]
\(s\) inawakilisha uwiano wa unyembamba wa kipengele, \(r_t\) uwiano wa unene wa flange/web na \(r_g\) uwiano wa upana/urefu wa sehemu. Zote tatu hazina vipimo.
Katika ulinganisho wa LOOCV, modeli ya marekebisho inayotumia tu vigezo \(s,r_t,r_g\) ilitoa kosa la cross-validation la chini kuliko chaguo ambazo \(B_0\) pia iliongezwa kama ingizo kwenye modeli ya marekebisho. Kwa modeli iliyochaguliwa, RMSELOOCV ni 0,2855 mm, MAELOOCV 0,2424 mm na MaxAELOOCV 0,5123 mm.
Marekebisho ya kijiometri:
\[ \Delta= 14.768847+ 0.240833s- 6.659333r_t- 9.248714r_g \tag{21} \]
Modeli ya mwisho yenye tabaka:
\[ \hat{B}_H= 2\hat{B}_f(d_f,L,b_f) + \hat{B}_v(d_w,L,h_w) + \Delta \tag{22} \]
Si sahihi kutafsiri ishara za vigawo binafsi katika Mlinganyo (21) kama sheria huru ya fizikia; \(\Delta\) hurekebisha tofauti iliyoachwa na kazi ya msingi ya sahani. Kwa tafsiri ya moja kwa moja zaidi ya unyeti wa jiometri kwa kusinyaa kwa jumla, chanzo pia kiliunda sheria kompakt ya nguvu.
Sheria kompakt ya nguvu
Ingawa modeli yenye tabaka inaeleza fizikia vizuri zaidi, mnyororo wa hesabu ni mrefu. Kwa matumizi ya haraka zaidi katika uhandisi, chanzo kinadhania sheria hii ya jumla ya nguvu:
\[ \tilde{B}_H= C \left(\frac{L}{h}\right)^a \left(\frac{d_f}{d_w}\right)^b \left(\frac{b_f}{h}\right)^c \tag{23} \]
Logarithmu ikichukuliwa:
\[ \ln\tilde{B}_H= \ln C+ a\ln\left(\frac{L}{h}\right)+ b\ln\left(\frac{d_f}{d_w}\right)+ c\ln\left(\frac{b_f}{h}\right) \tag{24} \]
\[ Y=\beta_0+\beta_1X_1+\beta_2X_2+\beta_3X_3 \tag{25} \]
hubadilika kuwa umbo la regresheni ya mstari. Hapa \(Y=\ln\tilde{B}_H\), \(X_1=\ln(L/h)\), \(X_2=\ln(d_f/d_w)\), \(X_3=\ln(b_f/h)\).
Mlinganyo wa mwisho kompakt uliowekwa na chanzo:
\[ \tilde{B}_H= 2.694 \left(\frac{L}{h}\right)^{-0.650} \left(\frac{d_f}{d_w}\right)^{3.186} \left(\frac{b_f}{h}\right)^{2.281} \tag{26} \]
\(\tilde{B}_H\) iko katika mm. Kwa kuwa uwiano wote hauna vipimo, kitengo hubebwa na mgawo 2,694. Chanzo kinatafsiri eksponenti kama vigawo vya unyeti wa logarithmu. Uwiano mwingine ukiwekwa thabiti, ongezeko la takriban %1 katika \(L/h\) linalingana na mwelekeo wa kupunguza kusinyaa kwa takriban %0,650; ongezeko la %1 katika \(d_f/d_w\) na ongezeko la takriban %3,186; na ongezeko la %1 katika \(b_f/h\) na ongezeko la takriban %2,281. Tafsiri hii ya asilimia ya eneo inatumika tu ndani ya eneo la usawazishaji wa sheria ya nguvu iliyowekwa.
| Usemi | Msingi wa tathmini | RMSE (mm) | MAE (mm) | MaxAE (mm) |
|---|---|---|---|---|
| Msingi wa sahani pekee B0 | Kosa la utabiri wa moja kwa moja | 0,6055 | 0,5110 | 1,1047 |
| Modeli yenye tabaka \(\hat{B}_H\) | LOOCV | 0,2855 | 0,2424 | 0,5123 |
| Sheria kompakt ya nguvu \(\tilde{B}_H\) | Kosa la utabiri wa moja kwa moja | 0,1929 | 0,1166 | 0,5303 |
Unaposoma jedwali hili, lazima ikumbukwe kuwa msingi wa tathmini si sawa. Thamani ya RMSE ya 0,2855 mm ya modeli yenye tabaka ni kosa la ujanibishaji la LOOCV; thamani ya 0,1929 mm ya sheria kompakt ya nguvu ni kosa la utabiri wa moja kwa moja kwenye sampuli zilezile 15. Kwa hiyo, kuwa kwa namba ya pili ni ndogo peke yake hakumaanishi kwamba sheria ya nguvu ni bora kwa uhakika kuliko modeli yenye tabaka kwenye data isiyoonekana.
Mbinu ya Athari Isiyo ya Moja kwa Moja Iliyo Sawa ni Nini?
Mbinu ya athari isiyo ya moja kwa moja iliyo sawa hubadilisha kwanza ufupishaji wa kuvuka uliohesabiwa baada ya kulehemu kuwa deformaisheni ya wastani ya kusinyaa kwa mhimili, kisha kuwa tofauti ya joto iliyo sawa inayozalisha ufupishaji uleule wa jumla, hivyo kuruhusu athari ya kulehemu kutumika kwenye modeli kubwa ya vipengele vyenye ukomo kama mzigo rahisi wa joto; joto linalopatikana si mzunguko halisi wa joto wa kulehemu.
Mlinganyo (27): deformaisheni sawa ya kusinyaa
\[ \varepsilon_{\mathrm{eq}}= \frac{\Delta u}{L} \tag{27} \]
\(\Delta u\) ni tofauti ya ufupishaji wa jamaa kati ya ncha mbili kutokana na kulehemu na inafafanuliwa katika utafiti kama ukubwa chanya; \(L\) ni urefu wa kipengele. Chini ya dhana ya deformaisheni ndogo, kugawanya kwa urefu hubadilisha ufupishaji wa jumla kuwa deformaisheni ya wastani ya mhimili.
Mlinganyo (28): deformaisheni ya joto ya mabadiliko ya joto
\[ \varepsilon_{\mathrm{th}}= \int_{T_0}^{T_{\mathrm{eq}}} \alpha(\theta)\,d\theta \tag{28} \]
\(\alpha(T)\) ni mgawo wa upanuzi wa mstari wa joto unaotegemea joto; \(T_0\) ni joto la mazingira/rejea; \(T_{\mathrm{eq}}\) ni joto sawa. Integrali hii huzingatia athari ya jumla ya mgawo wa upanuzi unaobadilika katika safu ya joto.
Milinganyo (29) na (30): usawa wa deformaisheni
\[ \varepsilon_{\mathrm{th}}= \varepsilon_{\mathrm{eq}} \tag{29} \]
\[ \int_{T_0}^{T_{\mathrm{eq}}} \alpha(\theta)\,d\theta = \frac{\Delta u}{L} \tag{30} \]
Usawa hapa haumaanishi kwamba uga halisi wa joto la kulehemu ni sawa. Ni ukubwa wa kusinyaa kwa mhimili wa jumla unaolengwa pekee unaolinganishwa na ukubwa wa ufupishaji wa joto.
Mbinu ya mgawo wa kudumu wa upanuzi wa joto
Ikiwa \(\alpha\) inachukuliwa kuwa takriban thabiti katika safu husika ya joto:
\[ \alpha(T_{\mathrm{eq}}-T_0) = \frac{\Delta u}{L} \tag{31} \]
Wakati urefu fanisi sawa \(L_{\mathrm{eq}}\) unatumiwa:
\[ T_{\mathrm{eq}} = T_0+ \frac{\Delta u} {\alpha L_{\mathrm{eq}}} \tag{32} \]
Chanzo kilikubali kwamba mabadiliko ya mgawo wa upanuzi wa joto wa Q355B katika safu husika ni madogo vya kutosha kwa urahisishaji huu na kilitumia Mlinganyo (32) katika hesabu zinazofuata.
Kazi kompakt ya kusinyaa inaunganishwaje na mzigo wa joto?
Ikiwa \(\tilde{B}_H=\Delta u\) inachukuliwa:
\[ \Delta T_{\mathrm{eq}}= \frac{ 2.694 \left(\dfrac{L}{h}\right)^{-0.650} \left(\dfrac{d_f}{d_w}\right)^{3.186} \left(\dfrac{b_f}{h}\right)^{2.281} }{ \alpha L_{\mathrm{eq}} } \tag{33} \]
Wakati urefu fanisi sawa unachaguliwa kuwa sawa na urefu wote wa boriti, \(L_{\mathrm{eq}}=L\):
\[ T_{\mathrm{eq}} = T_0+ \frac{2.694}{\alpha} \left(\frac{d_f}{d_w}\right)^{3.186} \left(\frac{b_f}{h}\right)^{2.281} \frac{h^{0.650}}{L^{1.650}} \tag{34} \]
Fomula hii haisemi kwamba chuma hufikia joto hili sare wakati wa kulehemu halisi. Joto la juu la awali hutumika kwenye kipengele cha modeli, na ufupishaji wa joto wa kipengele kuelekea joto la rejea hufanya kazi kama mzigo usio wa moja kwa moja ulio sawa unaotumiwa badala ya athari ya jumla ya kusinyaa inayotokana na kulehemu halisi.
Joto sawa zilizotumika kwa modeli 15 za boriti H
| Modeli | h (mm) | bf (mm) | dw (mm) | df (mm) | L (mm) | Teq (°C) |
|---|---|---|---|---|---|---|
| 1 | 400 | 400 | 16 | 16 | 1000 | 144,43 |
| 2 | 400 | 400 | 16 | 16 | 2000 | 67,38 |
| 3 | 400 | 400 | 16 | 16 | 3000 | 49,26 |
| 4 | 950 | 400 | 16 | 28 | 1000 | 193,54 |
| 5 | 950 | 400 | 16 | 28 | 2000 | 83,92 |
| 6 | 950 | 400 | 16 | 28 | 3000 | 57,86 |
| 7 | 950 | 950 | 28 | 28 | 1000 | 226,61 |
| 8 | 950 | 950 | 28 | 28 | 2000 | 94,97 |
| 9 | 950 | 950 | 28 | 28 | 3000 | 63,63 |
| 10 | 1500 | 950 | 28 | 40 | 1000 | 314,27 |
| 11 | 1500 | 950 | 28 | 40 | 2000 | 125,19 |
| 12 | 1500 | 950 | 28 | 40 | 3000 | 79,48 |
| 13 | 1500 | 1500 | 40 | 40 | 1000 | 290,47 |
| 14 | 1500 | 1500 | 40 | 40 | 2000 | 116,83 |
| 15 | 1500 | 1500 | 40 | 40 | 3000 | 75,09 |
Kusinyaa kwa sehemu kulihesabiwaje katika modeli ya joto sawa?
Baada ya mzigo sawa kutumika, kusinyaa kwa wastani kwa flange ya juu, flange ya chini na web kulitolewa kila kimoja na kuunganishwa kulingana na maeneo halisi ya chuma:
\[ B_{H,\mathrm{eq}} = \frac{ A_fB_{\mathrm{top,eq}} + A_fB_{\mathrm{bot,eq}} + A_wB_{\mathrm{web,eq}} }{ 2A_f+A_w } \tag{35} \]
Uzani huu wa eneo huzuia maeneo tupu katika sehemu H kuingizwa kimakosa katika wastani. Eneo kubwa la flange au web hubeba uzani zaidi katika kusinyaa kwa sehemu nzima.
Vipimo vya uthibitishaji wa boriti H
| Mbinu | MAE (mm) | RMSE (mm) | MAPE (%) | Pearson R | R2 |
|---|---|---|---|---|---|
| Modeli ya msingi wa sahani B0 | 0,5110 | 0,6055 | 31,1474 | 0,9358 | 0,5228 |
| Kazi yenye tabaka \(\hat{B}_H\) | 0,1845 | 0,2216 | 11,3987 | 0,9676 | 0,9361 |
| Athari isiyo ya moja kwa moja iliyo sawa | 0,1883 | 0,2713 | 9,2685 | 0,9730 | 0,9042 |
Kazi ya moja kwa moja yenye tabaka ilitoa kosa kidogo la chini kuliko matumizi ya joto sawa kwa upande wa MAE na RMSE. Kwa upande mwingine, MAPE na uhusiano wa Pearson wa mbinu ya athari isiyo ya moja kwa moja iliyo sawa ni bora kidogo. Hoja ya kihandisi ya waandishi ni kwamba badala ya kutabiri namba moja tu, mbinu sawa inaweza kuhamisha athari ya kusinyaa moja kwa moja kama mzigo kwenye muundo mkubwa wa vipengele vyenye ukomo.
Thamani za modeli yenye tabaka kwenye jedwali ni makosa ya utabiri wa moja kwa moja ya vigawo vilivyosawazishwa kwa kutumia sampuli zote. Kwa utendaji wa ujanibishaji wa modeli yenye tabaka kwa sampuli isiyoonekana, thamani kuu ni matokeo ya LOOCV: RMSE 0,2855 mm, MAE 0,2424 mm na kosa la juu kabisa 0,5123 mm.
Kwa nini kosa liliongezeka kwenye mpaka wa sehemu kubwa?
Wakati makosa mengi ya jamaa katika Modeli 1–12 yalibaki ndani ya %10, makosa ya jamaa ya mbinu ya athari isiyo ya moja kwa moja iliyo sawa kwa Modeli 13, 14 na 15 yaliripotiwa kuwa %19,91, %13,63 na %40,85 mtawalia.
Modeli hizi tatu ziko kwenye mpaka wa juu wa sehemu kubwa wa eneo la usawazishaji. Chanzo kinajadili sababu tatu zinazowezekana: athari ya mpaka katika nafasi ya parameta kwa sababu urefu wa sehemu, upana wa flange na unene wa sahani vinakaribia mpaka wa juu kwa wakati mmoja; kusinyaa kwa uso wa ncha kuonyesha kutokuwa na mpangilio zaidi wa nafasi katika sehemu kubwa; na kosa la jamaa kuongezeka kwa sababu baadhi ya thamani rejea za kusinyaa ni ndogo.
Kwa hiyo utafiti unapendekeza kutumia kazi ya moja kwa moja ya kusinyaa kama utabiri mkuu kwenye mpaka wa sehemu kubwa, na kutathmini joto sawa kama uwakilishi wa makadirio wa mzigo wa kimuundo. Ikiwa usahihi wa juu zaidi unahitajika, inapendekezwa kuongeza sampuli za usawazishaji kwenye mpaka wa sehemu kubwa au kutumia mizigo sawa tofauti kwa maeneo ya flange na web.
Kwa nini unyeti wa matundu ulichunguzwa tofauti?
Mbinu sawa imeundwa kuwa ya haraka; hata hivyo, ikiwa matundu ya vipengele vyenye ukomo ni makubwa kupita kiasi, matokeo yanaweza kubadilika. Modeli 4–6 zenye sehemu ileile lakini urefu wa 1, 2 na 3 m zilichunguzwa kwa ukubwa tofauti wa matundu kati ya 0,01–0,50 m.
Matokeo ya matundu ya 0,01 m yalichukuliwa kama rejea ya namba. Kulingana na chanzo, matokeo kwa ujumla yalikuwa thabiti katika safu ya 0,03–0,05 m. Kosa la wastani la jamaa la matundu ya 0,04 m kwa modeli tatu dhidi ya rejea ya 0,01 m lilikuwa %0,052 tu; kosa la wastani la jamaa la matundu ya 0,05 m lilikuwa %0,279.
Katika matundu ya 0,05 m, muda wa wastani wa jumla wa hesabu ulikuwa sekunde 22,67 tu na uharakishaji wa wastani wa mara 12,31 ulipatikana ikilinganishwa na matundu ya 0,01 m. Kwa hiyo, takriban 0,05 m ilipendekezwa kwa uchambuzi wa haraka wa boriti H zinazofanana; na matundu ya 0,03–0,04 m kwa ulinganisho wa kina zaidi au ukaguzi wa uthabiti.
Kwa kuvutia, matundu makubwa sana kama 0,50 m yalitoa kosa la wastani la chini kuliko baadhi ya matundu madogo dhidi ya kusinyaa rejea halisi \(B_H\). Waandishi hawatafsiri hili kama muunganiko bora wa matundu. Hali hii imeelezwa na kosa la mbinu sawa na kosa la diskretizishaji wa matundu kufuta sehemu ya athari za kila moja. Kwa hiyo, “ilitoka karibu zaidi na rejea” pekee haimaanishi “matundu sahihi zaidi”.
Mbinu na Matokeo ya Utafiti
Mantiki ya uthibitishaji wa hatua kwa hatua wa mbinu
- Muundo wa kina wa termo-elasto-plastiki wenye pitio 10 ulitumika kama rejea ya nambari yenye maelezo ya juu kwa kuchagua mipango mitatu ya kuunganisha.
- Mipango iliyounganishwa ililinganishwa kwa mkazo baki, mgawanyo upya wa mkazo baada ya kuondoa kizuizi, deformaisheni baki na muda wa kukokotoa.
- Mpango uliosawazishwa wa pitio tatu ulitumika kama suluhisho la msingi la kulehemu kwa miundo ya kiparameta ya sahani.
- Nyuso za majibu ya kusinyaa za daraja la pili ziliundwa kutoka kwa miundo ya sahani ya mlalo na wima.
- Kazi za sahani ziliunda msingi wa awali kwa mhimili wa H; muunganiko wa kijiometri wa sehemu ya H uliongezwa kwa kipengele tofauti cha marekebisho.
- Muundo wa tabaka ulitathminiwa kwa LOOCV.
- Kusinyaa kwa mhimili wa H kulibadilishwa kuwa sheria ya nguvu iliyobana isiyo na vipimo.
- Kusinyaa kulikobanwa kulibadilishwa kuwa mzigo wa halijoto sawa.
- Mzigo sawa ulithibitishwa katika miundo 15 ya elementi kikomo ya mihimili ya H dhidi ya mikazo ya kusinyaa ya rejea ya kina ya termo-elasto-plastiki.
- Unyeti wa meshi ulichunguzwa.
- Katika hatua ya mwisho, mbinu ilitumika kwenye fremu ya nje ya jengo halisi refu sana na ikalinganishwa kwa kiwango cha makroskopiki na ufuatiliaji wa uhamisho wa eneo.
Matumizi ya eneo: Tianjin Zhonghai City Plaza
Matumizi ya kihandisi yalifanywa kwenye fremu ya nje ya upande wa kusini wa sehemu ya 19 ya mnara mkuu wa Tianjin Zhonghai City Plaza. Lengo la uthibitishaji halikuwa kuunda upya halijoto ya eneo karibu na mshono wa kulehemu au tabia ya bwawa la kulehemu, bali kunasa deformaisheni ya kiwango cha muundo inayotokana na kusinyaa kwa kuvuka kunakokusanyika kutoka kwa viungio vingi vya kulehemu.
| Kipengele | Sifa iliyotolewa katika chanzo |
|---|---|
| Idadi ya nguzo upande mmoja | 12; A–L |
| Idadi ya sehemu za mhimili upande mmoja | 27 |
| Sehemu ya nguzo | H600 × 600 × 20 × 25 |
| Urefu wa nguzo | 13,2 m |
| Mwinuko wa nguzo | 1,8° |
| Urefu wa braket | 1,0 m |
| Viwango vya braket | Kutoka msingi 2,7 m; 7,1 m; 11,5 m |
| Sehemu ya mhimili | H1000 × 400 × 16 × 30 |
| Urefu wa mhimili | 2,2 m |
| Groove ya kulehemu | Groove ya V ya upande mmoja, 45° |
| Pengo la mzizi | 6 mm |
| Nyenzo | Q355B |
Chanzo kinaeleza kuwa fremu ya nje iliyochaguliwa ina jumla ya sehemu 240 zilizolehemishwa na kwamba hata kwa kutumia mkakati wa pitio zilizounganishwa, mbinu ya kina ingehitaji kutatua pitio 2160 za kulehemu kwa muundo mzima. Kwa hiyo, mbinu ya athari isiyo ya moja kwa moja iliyo sawa ilitumika katika kiwango cha muundo.
Urefu mbili tofauti za ufanisi sawa katika muundo wa kimuundo
Kwa sehemu za ndani za mihimili iliyolehemishwa kati ya nguzo B na K, urefu wa ufanisi ulichaguliwa kuwa 2,1 m kwa kuchukua jumla ya nusu ya urefu wa mhimili na urefu wa braket moja ya nguzo. Katika halijoto ya mazingira ya 30 °C, halijoto sawa inayolingana ni 88,75 °C.
Katika sehemu za kulehemu za pembeni kati ya A–B na K–L, urefu wa ufanisi ulikuwa 1,8 m na halijoto sawa ikahesabiwa kuwa 103,06 °C. Hivyo michango ya kijiometri ya sehemu za pembeni na za ndani haikuwakilishwa kwa halijoto ileile.
Mfuatano wa kulehemu uliwakilishwaje kwa mbinu ya kuzaliwa-kufa kwa elementi?
Ili kupunguza gharama ya hesabu ya kimuundo, mbinu ya kuzaliwa-kufa kwa elementi ilitumika. Kabla ya kulehemu, sehemu husika za mihimili ndani ya urefu wa ufanisi sawa zilifanywa kutofanya kazi; hatua ya ujenzi ya sehemu iliyolehemishwa ilipofika, sehemu hizi ziliamilishwa na halijoto sawa inayolingana ikatumika kama halijoto ya mwanzo. Sehemu ilipofupika kuelekea halijoto ya rejea, athari sawa ya kusinyaa ya kiungio cha kulehemu ilihamishwa kwenda kwenye muundo.
Mbinu hii haiundi upya bwawa halisi la kulehemu au chanzo cha joto kinachosogea katika kiwango cha muundo. Lengo ni kuhamisha kwa gharama nafuu kwenye muundo athari ya kijiometri ya mkusanyiko wa mamia ya viungio vya kulehemu inayotegemea mfuatano wa ujenzi.
Uhamisho wa eneo ulipimwaje?
Katika vipimo vya eneo, BeiDou GNSS ilitumika pamoja na ufuatiliaji wa uhamisho unaotegemea prisma. Pointi za ufuatiliaji ziliwekwa juu ya nguzo A–L katika fremu ya nje ya kusini, pointi mbili za rejea za GNSS zikawekwa nje ya jengo, na uchunguzi wa prisma kwa wakati mmoja ukafanywa kwa kutumia pointi za udhibiti zilizohamishwa hadi kwenye uso wa kazi wa mwinuko wa juu.
Mfumo wa ufuatiliaji ulirekodi kuratibu za pande tatu za kila pointi; ongezeko la uhamisho lilipatikana kwa kulinganisha kuratibu zilizopimwa na kuratibu za mwanzo.
Kwa sababu pointi za eneo na kuratibu ambako matokeo ya elementi kikomo yalitolewa hazikulingana kikamilifu katika nafasi, utafiti ulitathmini ukubwa wa jumla na muundo wa mgawanyo wa anga wa kusinyaa kwa kulehemu badala ya kulinganisha moja kwa moja uhamisho halisi wa eneo wa kila pointi.
| Kipimo | Matokeo |
|---|---|
| Ofseti ya wastani ya juu ya nguzo iliyosimuliwa | 5,592 mm |
| Ofseti ya wastani ya juu ya nguzo iliyofuatiliwa | 5,964 mm |
| Tofauti ya wastani wa simuleringi na kipimo | %6,22 chini |
| MAE | 0,518 mm |
| RMSE | 0,602 mm |
| Hitilafu ya juu kabisa ya thamani kamili | 1,046 mm |
| Nguzo zenye hitilafu ya thamani kamili ndani ya 1,0 mm | 10 kati ya nguzo 12 |
| Kigawo cha uhusiano wa mstari | 0,836 |
| R2 | 0,700 |
Katika mgawanyo wa anga, ofseti za juu za nguzo A, B, C, J, K na L zilikuwa juu kwa kiasi; za nguzo G, H na I zilikuwa chini; na za nguzo D, E na F zilikuwa katika kiwango cha kati. Simuleringi iliweza kuzaa upya kwa kiwango kinachokubalika muundo huo wa jumla wa mpangilio.
Waandishi wanahusisha tofauti zilizobaki kati ya simuleringi na vipimo na mambo kama kurahisishwa kwa masharti ya mipaka na vizuizi vya elementi kikomo, vifaa vya muda vya kuunga, hali za usakinishaji wa eneo, mikengeuko ya awali ya usakinishaji wa elementi na ukweli kwamba ingizo halisi la joto la kulehemu halikuwa sawa kikamilifu katika nafasi.
MAE, RMSE, MAPE, Pearson R na R² zinaeleza nini?
MAE hupima wastani wa tofauti za thamani kamili kati ya utabiri na rejea na hapa hubeba kitengo cha mm au MPa. RMSE huweka uzito mkubwa zaidi kwa mikengeuko mikubwa kuliko MAE kwa sababu huunganisha hitilafu baada ya kuzipandisha mraba. MAPE huonyesha hitilafu kwa asilimia kulingana na ukubwa wa rejea. Pearson R hupima uthabiti wa mstari wa mwelekeo wa seti mbili za data kuongezeka au kupungua pamoja; R² hupima kiasi cha utofauti wa rejea ambacho muundo unaweza kueleza.
Hakuna kipimo kati ya hivi kinachomaanisha peke yake kwamba “muundo umekamilika kimwili”. Kwa mfano, uhusiano wa juu hauonyeshi kuwa hitilafu ya thamani kamili ni sifuri; hitilafu ndogo ya wastani pia haithibitishi kuwa muundo umeunda upya kwa usahihi historia ya halijoto ya eneo ya kulehemu.
Matokeo yanayoungwa mkono na utafiti
- Mpango uliosawazishwa wa kuunganisha pitio tatu, katika tatizo la sahani ya Q355B yenye 24 mm lililochunguzwa, ulihifadhi tabia kuu ya mkazo baki na deformaisheni ya muundo wa awali wa pitio 10 vizuri zaidi kuliko mipango mingine miwili ya kuunganisha huku ukipunguza kwa kiasi kikubwa muda wa hesabu.
- Kusinyaa kwa kuvuka kwa sahani kuliweza kuwakilishwa kwa kazi za uso wa majibu za daraja la pili ndani ya masafa ya jiometri yaliyochunguzwa katika chanzo.
- Unene wa sahani na urefu wa kuvuka ulio wima kwa mwelekeo wa kulehemu ni vigezo vya kijiometri vinavyotawala kusinyaa kwa sahani ndani ya masafa yaliyochunguzwa.
- Kusinyaa kwa mhimili wa H hakukuwakilishwa kwa usahihi wa kutosha kwa kujumlisha kwa mstari kusinyaa kwa flange mbili na sahani moja ya web pekee.
- Marekebisho ya muunganiko wa kijiometri yanayotumia uwiano usio na vipimo L/h, df/dw na bf/h yaliongeza usahihi wa muundo wa tabaka.
- Kazi ya tabaka ilitoa RMSE 0,2855 mm, MAE 0,2424 mm na hitilafu ya juu kabisa ya thamani kamili 0,5123 mm katika LOOCV.
- Mbinu ya halijoto sawa iliweza kuhifadhi mwelekeo wa kusinyaa kwa mhimili wa H ndani ya muundo wa elementi kikomo na kutoa namna ya haraka ya kupakia katika kiwango cha muundo.
- Katika masafa ya meshi 0,03–0,05 m, matokeo ya mbinu sawa yalionekana kwa ujumla kuwa thabiti; meshi ya takriban 0,05 m ilipendekezwa kwa uchanganuzi wa haraka.
- Katika matumizi ya eneo ya Tianjin Zhonghai City Plaza, ofseti za juu za nguzo zilizosimuliwa na kufuatiliwa zilionyesha ulinganifu kwa ukubwa wa jumla na mwelekeo wa anga.
Matokeo yasiyoungwa mkono na utafiti
- Mbinu si fomula ya kusinyaa ya ulimwengu wote kwa daraja zote za chuma, michakato yote ya kulehemu na jiometri zote za viungio.
- Vigawo havipaswi kuongezwa moja kwa moja nje ya masafa hadi sahani zenye zaidi ya 40 mm.
- Halijoto sawa si halijoto halisi ya kulehemu wala mzunguko halisi wa joto wa kulehemu.
- Mbinu sawa haiundi upya umbo la bwawa la kulehemu, kasi ya kupoa au historia ya halijoto ya eneo ya kila pitio.
- Utafiti hautoi muundo wa jumla wa utabiri wa deformaisheni ya pembe.
- Utafiti hautoi muundo wa jumla wa utabiri wa kusinyaa kwa kulehemu kwa urefu.
- Vilele vya mkazo baki wa eneo si lengo kuu la utabiri wa mbinu sawa isiyo ya moja kwa moja.
- Kwa kuwa miundo tofauti ya kina ya kimetallurujia ya nyenzo haikutumiwa kwa metali ya kulehemu na HAZ, tabia ya kuvunjika ya eneo au mikrostruktura haiwezi kutolewa kutoka kwa muundo huu.
- Uthibitishaji wa eneo si ulinganisho wa moja kwa moja wa kila pointi ya ufuatiliaji na nodi ya FE katika kuratibu ileile kabisa.
- Ulinganisho wa eneo hauthibitishi kwamba mikengeuko yote ya usakinishaji ya muundo halisi ilisababishwa tu na kusinyaa kwa kulehemu.
Mipaka ya matumizi
| Kigezo | Ukalibishaji / upeo |
|---|---|
| Metali msingi | Q355B |
| Waya wa kulehemu | ER50-6 |
| Mchakato wa kulehemu | Kulehemu kwa arc ya metali kwa gesi yenye kinga ya CO2 |
| Kiungio | Kulehemu kitako chenye groove ya V ya upande mmoja |
| Pengo la mzizi | 6 mm |
| Sharti la mpaka | Vizuizi vikali vya ncha |
| Unene wa sahani d | 16–40 mm |
| Urefu wa sahani wa kuvuka lx | 1,0–3,0 m |
| Urefu wa sahani wa mlongitudo ly | 0,4–1,5 m |
Daraja la chuma, mchakato wa kulehemu, ingizo la joto, umbo la groove, pengo la mzizi, unene wa sahani, jiometri ya sehemu au sharti la kizuizi linapobadilika kwa kiasi kikubwa, chanzo kinapendekeza kutotumia moja kwa moja vigawo vya sasa bali kufanya ukalibishaji upya kwa simuleringi mpya za termo-elasto-plastiki, vipimo vya majaribio au data za eneo.
Nguvu ya utafiti
Moja ya nguvu za utafiti ni kwamba hauishii kupendekeza tu mlinganyo wa haraka wa kijaribio; umejenga mnyororo wa uthibitishaji wa tabaka nyingi unaounganisha urahisishaji na muundo wa kina wa elementi kikomo. Muundo uliochaguliwa wa pitio ulitathminiwa dhidi ya muundo wa kina wa pitio 10; kazi ya mhimili wa H dhidi ya rejea za kusinyaa na LOOCV; mbinu ya halijoto sawa dhidi ya miundo ya termo-elasto-plastiki ya mihimili ya H; na matokeo ya kiwango cha muundo dhidi ya ufuatiliaji wa eneo.
Vikwazo vikuu vya utafiti
Katika ukalibishaji wa chanzo cha joto hakuna uthibitishaji wa mzunguko wa joto unaotegemea thermocouple kwa sahani ya 24 mm. Metali ya kulehemu na metali msingi zilimodelishwa kwa sifa sawa za nyenzo zinazotegemea halijoto. Vigawo vya mbinu vimekalibishwa kwa nyenzo maalumu, groove ya kulehemu, ingizo la joto na masharti ya vizuizi vikali. Hitilafu ya mbinu ya halijoto sawa huongezeka kwenye mpaka wa vigezo vya sehemu kubwa. Katika uthibitishaji wa eneo, pointi za vipimo na kuratibu za utoaji wa matokeo ya muundo hazifanani moja kwa moja.
Pia, mbinu inalenga kusinyaa kwa kuvuka. Deformaisheni ya pembe, kusinyaa kwa urefu, vilele vya mkazo baki wa eneo, mabadiliko ya mikrostruktura na mkusanyiko wa hitilafu za ujenzi/usakinishaji zisizohusiana na kulehemu hubaki kuwa matatizo tofauti.
Maonyo ya noti na tafsiri ndani ya chanzo
| Mada | Hali inayoonekana katika chanzo | Mbinu katika uwasilishaji huu |
|---|---|---|
| P katika Mlinganyo (1) na Jedwali 3 | Mlinganyo unatoa q=ηP/v=ηUI/v; thamani zilizoandikwa kama P katika Jedwali 3 ni sawa kwa nambari na ηUI. | Thamani hazikubadilishwa; tofauti ya noti ilielezwa. |
| d katika Mlinganyo (4) | Katika fomula ya kawaida ni urefu wa kulehemu. | Haikuchanganywa na unene wa sahani d katika regresheni zinazofuata. |
| Mlinganyo (6) | Eneo la pembetatu limeandikwa katika umbo la determinant, bila kuonyesha kando alama ya thamani kamili. | Hakuna alama iliyoongezwa kwenye mlinganyo wa chanzo. |
| Thamani za hitilafu za sheria ya nguvu na muundo wa tabaka | Moja imeripotiwa kwa utabiri wa moja kwa moja, nyingine kwa msingi wa LOOCV. | Misingi tofauti ya tathmini haikulinganishwa kana kwamba ni kipimo kilekile cha majaribio. |
Maelezo ya Chanzo na Mbinu
Utafiti asilia: Predicting Welding-Induced Transverse Shrinkage in H-Shaped Steel Beams Using a Merged Weld-Pass-Shrinkage Function-Equivalent Indirect Action Framework
Waandishi na mpangilio: Mai Wu; Meng Zhao; Yilong Yu; Yulong Jiang; Jiatong Wang; Yansheng Du; Peng Li; Xin Zhao.
Mchango sawa: Makala chanzo haina taarifa ya waandishi wa kwanza walio sawa au mchango sawa.
Mwandishi wa mawasiliano: Xin Zhao.
Taasisi 1: School of Civil and Transportation Engineering, Hebei University of Technology, Tianjin 300401, China.
Taasisi 2: China State Construction Hongda Engineering Co., Ltd., Beijing 100125, China.
Taasisi 3: China Construction Steel Structure Co., Ltd., Shenzhen 518118, China.
Taasisi 4: School of Civil Engineering, Tianjin University, Tianjin 300072, China.
Jarida: Buildings.
Mchapishaji: MDPI.
Mwaka / juzuu / toleo / namba ya makala: 2026; 16(14); 2842.
DOI: 10.3390/buildings16142842.
Tarehe ya kuwasilishwa: 30 Mayıs 2026.
Tarehe ya marekebisho: 5 Temmuz 2026.
Tarehe ya kukubaliwa: 8 Temmuz 2026.
Tarehe ya kuchapishwa: 16 Temmuz 2026.
Aina ya chanzo: Utafiti asilia wa kihandisi; unaunganisha simuleringi ya termo-elasto-plastiki ya elementi kikomo, uundaji wa uso wa majibu/regresheni, upakiaji sawa wa kimuundo na uthibitishaji wa uhamisho wa eneo.
Hali ya mapitio ya wenzao: Makala iliyochapishwa katika jarida lililopitiwa na wenzao.
Leseni: Leseni ya ufikiaji wazi ya Creative Commons Attribution (CC BY).
Rekodi rasmi ya uchapishaji: MDPI, Buildings 16(14), 2842; inapatikana kupitia DOI.
Programu na mbinu kuu ya hesabu: JMatPro ilitumika kuunda sifa za Q355B zinazotegemea halijoto; Abaqus ilitumika katika suluhisho za halijoto ya mpito na mkazo/deformaisheni. Chanzo hakiripoti toleo maalumu la Abaqus au maunzi ya kompyuta.
Mbinu ya kuunganisha FE: Uunganishaji wa termo-mekaniki usio wa moja kwa moja; kwanza uwanja wa halijoto ulitatuliwa, kisha historia ya halijoto ikahamishwa kama mzigo kwenda kwenye muundo wa mekaniki wa mkazo/deformaisheni.
Chanzo cha joto: Chanzo cha joto cha Goldak cha ellipsoidi mbili kilichokalibishwa kulingana na jiometri ya kulehemu iliyopimwa/kurekebishwa. Hakuna uthibitishaji wa mzunguko wa joto unaotegemea thermocouple kwa sahani rejea ya 24 mm.
Muundo wa regresheni: Katika kiwango cha sahani, face-centered central composite design yenye vipengele vitatu, viwango vitatu na pointi 15; katika kiwango cha mhimili wa H, sehemu tano wakilishi × urefu tatu = miundo 15.
Uthibitishaji wa muundo: Muundo wa kuunganisha pitio za kulehemu ulitathminiwa dhidi ya muundo asilia wa termo-elasto-plastiki wa pitio 10; kazi ya tabaka dhidi ya LOOCV; athari sawa isiyo ya moja kwa moja dhidi ya kusinyaa za rejea za kina za mihimili ya H; na matumizi ya kiwango cha muundo dhidi ya ufuatiliaji wa eneo wa uhamisho wa juu ya nguzo.
Mfumo wa ufuatiliaji wa eneo: BeiDou GNSS + ufuatiliaji wa uhamisho wa pande tatu unaotegemea prisma.
Ufadhili: Watafiti waliripoti kuwa utafiti haukupokea ufadhili wa nje; ada ya kuchakata makala ililipwa na waandishi.
Upatikanaji wa data: Data zinaweza kupatikana kutoka kwa mwandishi wa mawasiliano kwa ombi. Chanzo kinaeleza kuwa data hazipo wazi kwa umma kutokana na ukubwa mkubwa wa faili za elementi kikomo na asili ya faragha/proprietary ya maelezo yanayohusu muundo maalumu wa kihandisi.
Mgongano wa maslahi: Yilong Yu na Yulong Jiang wanafanya kazi katika China State Construction Hongda Engineering Co., Ltd.; Jiatong Wang na Peng Li wanafanya kazi katika China Construction Steel Structure Co., Ltd. Waandishi wengine wametangaza kuwa hakuna mahusiano yanayoweza kuunda mgongano wa maslahi ya kibiashara au kifedha.
Michango ya waandishi: Uundaji wa dhana Mai Wu, Meng Zhao na Xin Zhao; metodolojia Mai Wu, Meng Zhao na Xin Zhao; programu, uthibitishaji na uchanganuzi rasmi Meng Zhao; uchunguzi Meng Zhao, Yilong Yu, Yulong Jiang, Jiatong Wang na Peng Li; rasilimali Mai Wu, Xin Zhao, Yilong Yu, Yulong Jiang, Jiatong Wang na Peng Li; uratibu wa data Meng Zhao; rasimu ya kwanza Meng Zhao; mapitio na uhariri Mai Wu, Xin Zhao na Yansheng Du; uoneshaji Meng Zhao; usimamizi na usimamizi wa mradi Mai Wu na Xin Zhao.
Mpaka mkuu wa tafsiri: Thamani ya jumla ya mbinu haiko tu katika vigawo vilivyochapishwa, bali katika njia ya ukalibishaji ya “muundo wa kina wa kulehemu → msingi wa kusinyaa kwa sahani → marekebisho ya kijiometri ya sehemu ya H → halijoto sawa → kiwango cha muundo”. Nyenzo, mchakato wa kulehemu, groove, pengo la mzizi, sehemu au masharti ya kizuizi yanapobadilika kwa kiasi kikubwa, vigawo vinapaswa kukalibishwa upya.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *