

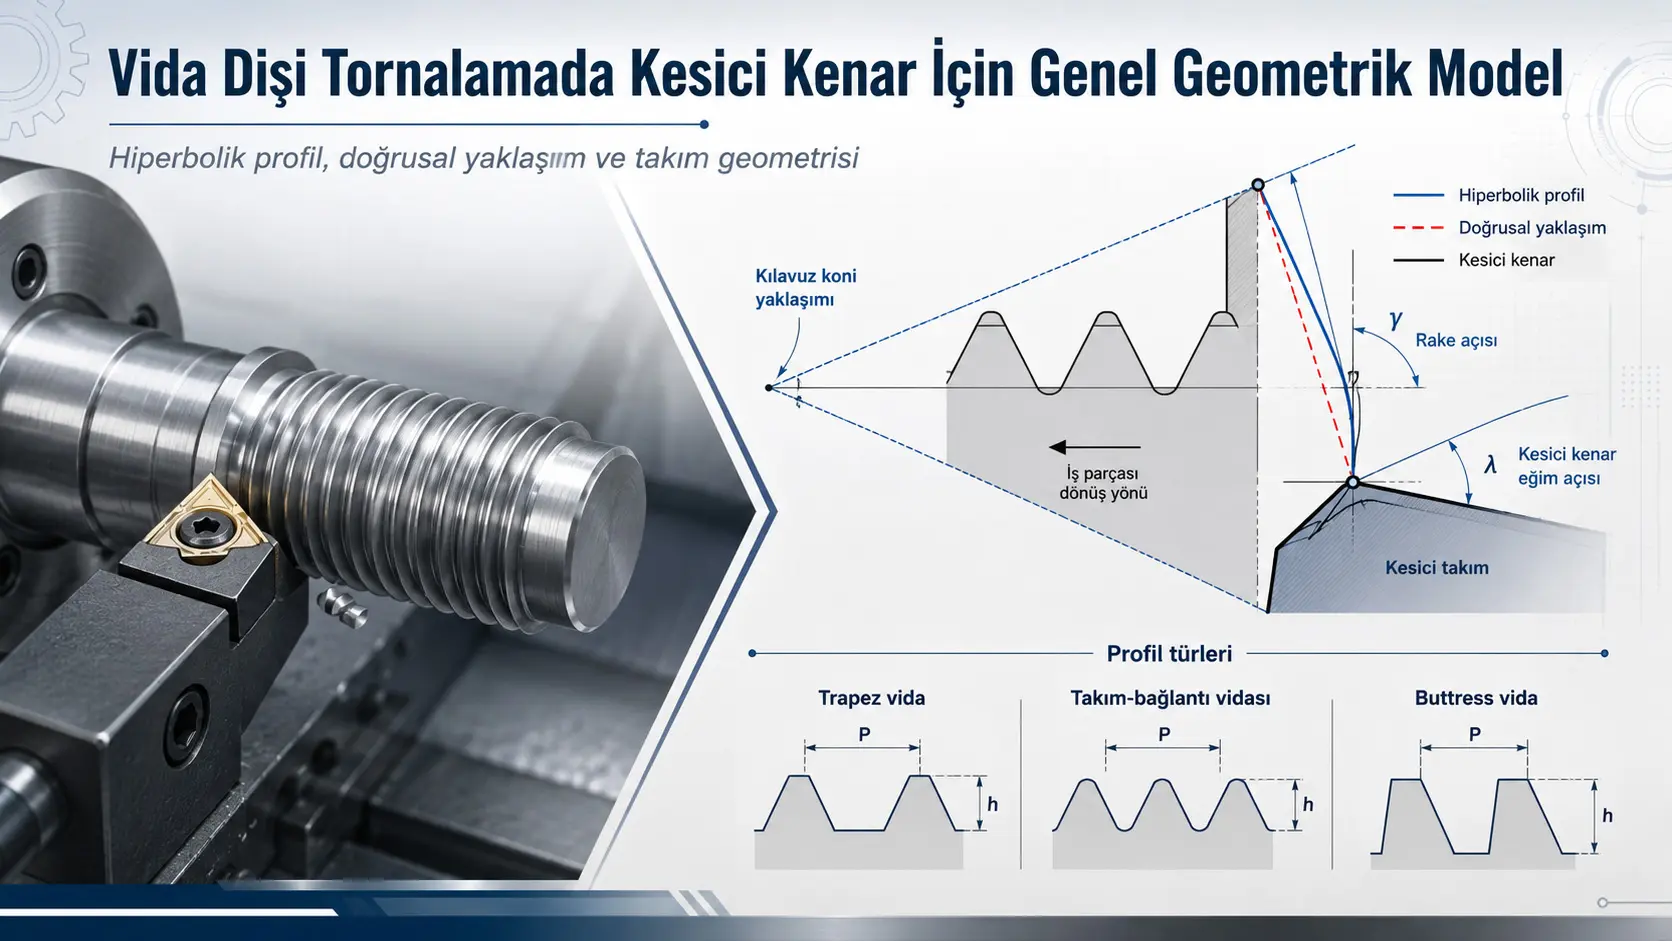
Ushbu tadqiqot, rezba tornalashda asbobning oldingi burchagi γ va kesuvchi qirra qiyalik burchagi λ nolga teng bo‘lmaganda, kesuvchi qirra profili nega endi rezbaning nominal chiziqli yon yuzasi bilan aynan mos kelmasligini o‘rganadi. Tadqiqotchilar kesuvchi qirrani rezbani ifodalovchi yo‘naltiruvchi konus bilan asbobning oldingi tekisligi kesishmasi sifatida modellashtirdi va bu kesishma umumiy holatda giperbolik egri chiziq hosil qilishini analitik ravishda ko‘rsatdi. Python asosidagi hisob-kitoblar trapetsiyasimon, konussimon asbob-birikma va 7°/45° buttress rezba profillarida qo‘llandi. Giperbolik kesuvchi qirraning o‘z uch nuqtalarini birlashtiruvchi chiziqli yaqinlashuvdan og‘ishi tadqiqot doirasida ko‘pi bilan taxminan 2 µm darajasida qolishi, asbob qirrasini amaliy ishlab chiqarishda chiziqli tarzda yaqinlashtirish mumkinligini ko‘rsatdi. Biroq bu natija barcha rezba profillari uchun bir xil burchak aniqligini kafolatlamaydi: ayniqsa 45° buttress yon yuzasida yuqori γ qiymatlari standart tolerantlikdan ortiq profil burchagi xatosini keltirib chiqarishi mumkin.
Tadqiqotning asosiy muhandislik muammosi — asbob xizmat muddati va qirindi olish samaradorligi uchun foydali bo‘lishi mumkin bo‘lgan musbat yoki manfiy bo‘lmagan oldingi geometriyalar yuqori aniqlikdagi rezba profilini buzishi mumkinligidir. Standart rezba insertlarida kesuvchi profil odatda ishlab chiqariladigan rezba profilining o‘zi bilan moslashtiriladi, oldingi burchak esa ko‘pincha nol deb qabul qilinadi. Tadqiqot bu taxmindan chetga chiqilganda asbob profilini qanday qayta hisoblash mumkinligi uchun umumiy geometrik model taqdim etadi.
Eng e’tiborga molik natijalardan biri, nominal diametri 24 mm va qadami 8 mm bo‘lgan trapetsiyasimon rezba misolida γ = 10° va λ = 7° bo‘lganda nominal 15° yon burchakka nisbatan hisoblangan kesuvchi yon burchakning 14,99° bo‘lishidir. Konussimon asbob-birikma rezbasida γ = 10° va λ = 3° uchun nominal 30° burchak 29,91° deb hisoblangan. Bunga qarshi, 45° li buttress yon yuzasida γ = 10° va λ = 3° kombinatsiyasi 44,51° ni bergan; ya’ni taxminan 0,49° og‘ish yuzaga kelgan. Buttress standartida tegishli burchak tolerantligi atigi taxminan 0,067° bo‘lgani uchun bu farq kritik tus oladi.
Turkiya nuqtayi nazaridan: Tadqiqot bevosita Turkiyadagi ishlab chiqarish korxonalarida o‘tkazilmagan. Shunga qaramay, aniq trapetsiyasimon vintlar, og‘ir mashinalarning vintli mexanizmlari, burg‘ilash birikmalari va bir yo‘nalishda yuqori o‘q bo‘ylab yuk ko‘taruvchi buttress rezbalar ishlanadigan ishlab chiqarish muhitlari uchun usul texnik jihatdan baholanishi mumkin. Biroq asbob geometriyasini mahalliy ishlab chiqarishga tatbiq etishda qo‘llanadigan rezba standarti, stanokning qattiqligi, insert geometriyasi, zagotovka materiali, asbobni mahkamlash usuli va o‘lchash infratuzilmasi alohida tasdiqlanishi kerak. Tadqiqot hisoblari muayyan bir Turkiya ishlab chiqarish liniyasining tolerantlik talablariga javob berishini bevosita isbotlamaydi.
Tadqiqotning asosiy muammosi nima?
Rezba tornalash asbobining kesuvchi qirrasi rezba profilining yon yuzasi bilan bir xil geometriyada ishlab chiqarilganda va kesuvchi qirra rezba o‘qining tegishli tekisligida ushlab turilganda, asbob hosil qiladigan profil nazariy rezba profili bilan mos kelishi mumkin. Biroq asbob xizmat muddatini, qirindi hosil bo‘lishini yoki kesish xususiyatini yaxshilash maqsadida oldingi burchak γ yoki kesuvchi qirra qiyalik burchagi λ o‘zgartirilganda, kesuvchi qirra joylashgan tekislik rezba yuzasini hosil qiluvchi yo‘naltiruvchi konusning o‘q tekisligi bilan endi mos kelmaydi.
Tadqiqotning geometrik yondashuvida rezbaning bir yoni aylanib va o‘q bo‘ylab siljib spiral yuzani hosil qiladigan yo‘naltiruvchi konusning yasovchisi sifatida qaraladi. Asbob tekisligi bu konusni o‘qdan farqli holatda kesganda hosil bo‘ladigan egri chiziq to‘g‘ri chiziq emas, konik kesim geometriyasi talabiga ko‘ra giperboladir.
Nega uch xil rezba profili taqqoslandi?
Tadqiqot profil geometriyasining aniqlikka ta’sirini ko‘rish uchun bir-biridan sezilarli farq qiladigan uch rezba guruhini tanladi:
| Rezba turi | Asosiy profil | Tadqiqotdagi misol | Asosiy aniqlik masalasi |
|---|---|---|---|
| Trapetsiyasimon rezba | ISO/GOST bo‘yicha umumiy profil burchagi 30°, yon burchak 15° | Nominal diametr 24 mm, qadam 8 mm | Harakat vintlarida profil va qadam aniqligi |
| Konussimon asbob-birikma rezbasi | Umumiy 60°, yon burchak 30° | NC10/API 7 va tajribada Z-66 tipidagi birikma | Burg‘ilash birikmalarida mustahkamlik, germetiklik va takror yechib-yig‘ish imkoniyati |
| Buttress rezba | Asimmetrik 7°/45° | Asosiy samarali diametr 38,1 mm, qadam 6,35 mm | Bir yo‘nalishda yuqori o‘q bo‘ylab yuk va juda tor burchak tolerantligi |
Tadqiqotning ayniqsa buttress profil bo‘yicha natijasi muhim: bir xil asbob geometriyasi o‘zgarishi kichik burchakli yoki tolerantligi kengroq profilda maqbul bo‘lib qolishi mumkin, biroq 45° yon yuzaning yanada qat’iy tolerantligi tufayli nomaqbul bo‘lishi mumkin.
Spiral burchak qanday hisoblandi?
Rezba spiralining ko‘tarilish burchagi uchun ishlatilgan asosiy munosabat:
\[ \psi=\arctan\left(\frac{P}{\pi d_2}\right) \]
Bu yerda ψ spiral/ko‘tarilish burchagi, P rezba qadami va d₂ qadam diametridir. Tadqiqotda nominal diametri 24 mm, qadam diametri 20 mm va qadami 8 mm bo‘lgan trapetsiyasimon rezba uchun taxminan 7,26° hisoblangan. NC10 konussimon asbob-birikma rezbasida qiymat taxminan 2,86° bo‘lgani uchun modelda λ taxminan 3° deb olingan.
Manbadagi raqam bo‘yicha izoh: Buttress misoli uchun matndagi hisob taxminan 3,03°, keyingi modellashtirish bo‘limida 3,04°, taqqoslashdagi 4-jadvalda esa 3,83° ko‘rsatilgan. Bu farq manba tadqiqotning o‘zida mavjud.
Giperbolik profilning matematik asosi
Oldingi burchak noldan farqli, ammo λ = 0 bo‘lganda tadqiqotchilar yo‘naltiruvchi konus o‘qiga parallel, biroq o‘qdan siljigan asbob tekisligi konusni giperbola ko‘rinishida kesishini ko‘rsatadi. Giperbola bilan ideal chiziqli profil orasidagi mahalliy og‘ish uchun tadqiqot quyidagi munosabatni beradi:
\[ \Delta_i= \frac{r^2\sin^2\gamma} {r_i+\sqrt{r_i^2-(r\sin\gamma)^2}} \]
Bu yerda r kesik yo‘naltiruvchi konusning kichik radiusi, rᵢ ko‘rilayotgan nuqtadagi radius, γ oldingi burchak va Δᵢ giperbolik profil bilan ideal yo‘nalish orasidagi siljishdir.
Ushbu munosabatdan foydalanib, tadqiqot giperbolik qirrani quyidagi ko‘rinishda ifodalaydi:
\[ y_i= x_i\cot\left(\frac{\phi}{2}\right) - \frac{r^2\sin^2\gamma} {x_i\cot\left(\frac{\phi}{2}\right)+ \sqrt{\left[x_i\cot\left(\frac{\phi}{2}\right)\right]^2-(r\sin\gamma)^2}} \]
φ rezba profil burchagidir. Bu ifoda ayniqsa faqat γ ta’siri ko‘rib chiqilgan holatda kesuvchi qirra ideal chiziqli rezba yonidan qanchalik og‘ishini aniqlaydi.
Nega giperbola o‘rniga to‘g‘ri qirra taklif qilinishi mumkin?
Tadqiqotchilarning Python hisob-kitoblarida giperbolik qirraning o‘z uch nuqtalaridan o‘tuvchi chiziqli yaqinlashuvga nisbatan botiqlik/qavariqlik miqdori juda kichik. Diametri 24 mm va qadami 8 mm bo‘lgan trapetsiyasimon rezba misolida giperbolaning chiziqli yaqinlashuvdan og‘ishi γ = 20° uchun taxminan 0,002 mm, γ = 10° uchun esa atigi 0,00056 mm, ya’ni taxminan 0,56 µm deb hisoblangan. Tadqiqotning umumiy bahosida chiziqli interpolatsiyaga nisbatan maksimal og‘ish 2 µm dan oshmasligi ekani qayd etilgan.
Shu sababli tadqiqot nazariy jihatdan giperbolik bo‘lishi kerak bo‘lgan kesuvchi qirrani real ishlab chiqarishda mukammal giperbola shaklida silliqlash o‘rniga, hisoblangan uch nuqtalarni to‘g‘ri chiziq bilan birlashtirish texnologik jihatdan amaliyroq ekanini ilgari suradi. Biroq bu yondashuv faqat qirra egriligi xatosi kichik ekanini ko‘rsatadi; kesuvchi yon burchak standartga mos yoki mos emasligi alohida tekshirilishi kerak.
γ va λ birgalikda hisobga olinganda model qanday kengaytirildi?
Tadqiqotning ikkinchi analitik yondashuvida yo‘naltiruvchi konus Dekart tizimida
\[ y^2+z^2=x^2\tan^2(\beta) \]
bilan aniqlanadi. Dastlabki holatda asbob tekisligi
\[ y=k \]
ko‘rinishida bo‘lib, kesishma egri chizig‘i
\[ z=\pm\sqrt{x^2\tan^2(\beta)-k^2} \]
sifatida olinadi. Bu yerda
\[ \beta=\frac{\pi}{2}-\frac{\phi}{2}, \qquad k=r\sin\gamma \]
ishlatiladi. Asbob tekisligi qo‘shimcha ravishda λ ga burilganda ishchi tekislik
\[ \left[-r\tan\left(\frac{\phi}{2}\right)+x\right]\sin\lambda + (-k+y)\cos\lambda=0 \]
ko‘rinishida aniqlanadi. Shu tariqa tadqiqotchilar γ va λ ning bir vaqtdagi ta’sirini o‘z ichiga oladigan yanada umumiy kesishma modeliga erishadi.
Tenglama (19) uchun manbaga sodiqlik izohi: Maqoladagi yakuniy ifoda bosma shaklda \(x^2\cot^2(\phi)\) hadini o‘z ichiga oladi. Undan darhol oldin \(\beta=\pi/2-\phi/2\) almashtirish ochiq berilgani sababli matn bilan yakuniy tenglama orasida qayd etilishi kerak bo‘lgan belgilash nomuvofiqligi mavjud. Bu yerda manba tenglamasi yashirincha qayta yozilmagan yoki tuzatilmagan.
Qaysi profil eng sezgir chiqdi?
Trapetsiyasimon rezba: Nominal diametri 24 mm, qadami 8 mm va qadam diametri 20 mm bo‘lganda λ = 7°, γ = 10° holatida hisoblangan kesuvchi yon burchak 14,99° ni tashkil qiladi. Nominal qiymat 15° bo‘lgani uchun farq atigi taxminan 0,01° dir. γ = 4° va λ = 7° uchun qiymat 15,00°, γ = 0° va λ = 7° uchun esa 15,01° deb hisoblangan.
Konussimon asbob-birikma rezbasi: NC10/API 7 misolida nominal 30° yon burchakka nisbatan λ = 3°, γ = 10° uchun 29,91° hisoblangan. γ = 4° bo‘lganda qiymat 30,00° ga yaqinlashadi. Tadqiqot bergan ±40 daqiqalik standart tolerantlik bilan taqqoslanganda hisoblangan 0,09° farq maqbul hududda qoladi.
Buttress rezba: Eng kritik natija shu yerda yuzaga chiqqan. 45° yon yuzaning λ = 3°, γ = 10° holatida hisoblangan qiymati 44,51° dir. Taxminan 0,49° farq manbada berilgan ±4 daqiqa, ya’ni taxminan ±0,067° tolerantlikdan ancha yuqori. γ = 4° da ham hisoblangan 44,89° qiymat taxminan 0,11° farq hosil qiladi.
Tadqiqot qo‘llab-quvvatlagan natijalar
- Nolga teng bo‘lmagan γ va/yoki λ kesuvchi qirraning nazariy ideal geometriyasini o‘zgartirishi mumkin.
- Yo‘naltiruvchi konus bilan asbob tekisligining kesishmasi umumiy holatda giperbolik kesuvchi qirra hosil qiladi.
- Ko‘rib chiqilgan asbob geometriyalari uchun giperbolaning o‘z uch nuqtalaridan o‘tuvchi chiziqli qirraga nisbatan egrilik farqi mikrometr darajasida qolishi mumkin.
- Trapetsiyasimon va ko‘rib chiqilgan asbob-birikma rezba misollarida chiziqli insert profili hisoblangan burchak og‘ishlari nuqtayi nazaridan qo‘llash mumkin ko‘rinadi.
- Buttress rezbaning 45° yon yuzasida yuqori γ qiymati profil burchagi tolerantligidan oshishi mumkin.
- Kesuvchi qirra geometriyasi rezba turi va tolerantligi bilan birga baholanishi kerak.
Tadqiqot qo‘llab-quvvatlamagan yoki isbotlamagan natijalar
- Model barcha rezba standartlari, barcha diametrlar va barcha qadamlar uchun universal aniqlik kafolati bermaydi.
- Tadqiqot barcha asbob materiallari uchun optimal γ yoki λ qiymatini aniqlamaydi.
- Asbob xizmat muddatining oshishi ushbu tajribada tizimli yeyilish muddati sinovi bilan miqdoriy o‘lchanmagan.
- Chiziqli yaqinlashtirish har bir sanoat ishlab chiqarish liniyasida 2 µm umumiy detal xatosini ta’minlaydi degan xulosa chiqarib bo‘lmaydi.
- Tajriba ishlov berish xatolari, stanok geometriyasi, o‘lchash noaniqligi va sirt g‘adir-budurligining barcha tarkibiy qismlarini alohida noaniqlik byudjeti doirasida tahlil qilmagan.
- Buttress natijalari kattaroq diametrlarga yoki boshqa qadamlarga bevosita umumlashtirilmasligi kerak.
Tadqiqot usuli va natijalari
Analitik va hisoblash usuli
Tadqiqot avval uchburchak konussimon asbob-birikma, trapetsiyasimon va buttress rezba profillarining standart geometriyalari va tolerantliklarini aniqladi. Keyin rezba yon yuzasini hosil qiluvchi geometrik sirt yo‘naltiruvchi konus sifatida modellashtirildi. Oldingi tekislik bilan ushbu konusning kesishmasi tasviriy geometriya va trigonometrik munosabatlar orqali, so‘ngra mustaqil ravishda Dekart analitik geometriyasi bilan chiqarildi. Ikki yondashuv ham bir xil giperbolik kesuvchi qirra tushunchasiga kelgani bildirildi.
Hisob-kitoblar uchun tadqiqotchilar Python 3 va Google Colab asosidagi dastur ishlab chiqdi. Dastur γ va λ ning turli qiymatlarida giperbolik kesuvchi qirrani, uning uch nuqtalarini va bu nuqtalarni birlashtiruvchi chiziqli interpolatsiyani hisoblash uchun ishlatildi.
Standart va model parametrlarini taqqoslash
| Model | Asosiy o‘lchamlar | γ | λ | Nominal yon burchak | Hisoblangan yon burchak |
|---|---|---|---|---|---|
| Trapetsiyasimon | d = 24 mm; d₂ = 20 mm; P = 8 mm | 10° | 7° | 15° | 14,99° |
| Trapetsiyasimon | d = 24 mm; d₂ = 20 mm; P = 8 mm | 4° | 7° | 15° | 15,00° |
| NC10 asbob-birikma | d₂,max = 27 mm; P = 4,233 mm | 10° | 3° | 30° | 29,91° |
| NC10 asbob-birikma | d₂,max = 27 mm; P = 4,233 mm | 4° | 3° | 30° | 30,00° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 10° | 3° | 45° | 44,51° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 4° | 3° | 45° | 44,89° |
Ushbu jadval bir xil kattalikdagi asbob burchagi o‘zgarishi turli rezba profillarida bir xil geometrik xato hosil qilmasligini aniq ko‘rsatadi. Ayniqsa keng 45° buttress yon yuzasi va juda tor standart tolerantlik kombinatsiyasi asbob geometriyasiga sezgirroq.
Eksperimental tekshiruv qanday o‘tkazildi?
Analitik natijalarni tekshirish uchun tajriba 1A616 modeldagi torna stanogida o‘tkazildi. Tashqi rezba tornalash uchun VORGEN Ser 3232 P22 asbob ishlatildi. GOST 50864-96 forma I asbob-birikma rezbasiga mos karbid insert ostidagi odatiy shimga qo‘shimcha ravishda, asbob geometriyasini o‘zgartirish uchun Mitsubishi Electric MV12005 elektroeroziya stanogida tayyorlangan qo‘shimcha shim ishlatildi. Ushbu sozlama tajribada taxminan γ = −8° oldingi burchak hosil qildi.
Zagotovka AlCu4Mg1 / 2024 duralyuminiy va taxminan diametri taxminan 40 mm edi. Tajriba sharoitlari 750 min⁻¹ shpindel aylanish tezligi va 0,16 mm/dev surish sifatida berildi. Detalda rezba profiliga ega to‘rtta ariqcha ishlov berildi.
Namuna keyin Mitsubishi Electric MV12005 bilan o‘qi bo‘ylab ikkiga bo‘lindi. Profil PMT-3 optik mikroskopi va taxminan ×200 kattalashtirish yordamida tasvirga olindi. Tasvir tahlilida GaussianBlur filtri uchun yadro o‘lchami 5 tanlandi; Canny qirra aniqlashda threshold1 = 20 va threshold2 = 20 ishlatildi. Shovqinning bir qismi qo‘lda tozalandi. Profilning o‘ng va chap qirralari piksel koordinatalari eng kichik kvadratlar usuli bilan chiziqli yaqinlashtirildi.
Eksperimental profil burchaklari
| Ariqcha | O‘lchangan profil burchagi φe | Nazariy qiymatdan farq | Ra chap | Ra o‘ng |
|---|---|---|---|---|
| 1 | 59,722° | +0,107° | 6,8 µm | 4,2 µm |
| 2 | 59,843° | +0,228° | 5,8 µm | 4,8 µm |
| 3 | 59,547° | −0,068° | 4,0 µm | 5,3 µm |
| 4 | 59,701° | +0,086° | 6,6 µm | 4,3 µm |
| O‘rtacha | 59,703° | +0,088° | 5,8 µm | 4,65 µm |
Formula (19) yordamida tadqiqot tomonidan hisoblangan nazariy profil burchagi 59,615° dir. To‘rtta ariqchaning eksperimental o‘rtachasi 59,703° bo‘lgani uchun o‘rtacha farq taxminan 0,088° dir. Eng katta yakka farq 0,228° deb o‘lchangan. Tadqiqotchilar bu natijani nazariy model bilan mos deb talqin qiladi.
Tajribaning muhim cheklovi
Tadqiqotchilarning o‘zi ham eksperimental tekshiruvni ko‘rsatkich xususiyatidagi deb baholaydi. Ishlov berish xatolari va o‘lchash xatolari alohida modellashtirilmagan. Profil g‘adir-budurligi va tasvirdan qirrani aniqlash jarayoni ham φe burchagi noaniqligiga hissa qo‘shishi mumkin. Shuning uchun tajriba analitik yondashuvning fizik jihatdan asosli ekanini qo‘llab-quvvatlaydi, biroq yuqori aniqlikdagi o‘lcham metrologiyasi tasdig‘i yoki batafsil noaniqlik tahlilining o‘rnini bosa olmaydi.
Muhandislik nuqtayi nazaridan asosiy natija
Tadqiqotning dizayn xabari faqat “oldingi burchakni oshirish” yoki “insertni spiral burchak miqdorida qiyalatish” emas. Asosiy xulosa shuki, asbob samaradorligi uchun tanlangan γ va λ qiymatlari rezba profili tolerantligi bilan birgalikda hisoblanishi kerak. Giperbolaning chiziqli yaqinlashuvga nisbatan egriligi juda kichik bo‘lsa ham, chiziqli ishlab chiqarilgan kesuvchi qirra burchagi nominal profildan yetarlicha og‘sa, detal standarti baribir buzilishi mumkin.
Manba va usul bo‘yicha izoh
To‘liq asl tadqiqot nomi: General Geometric Model for the Cutting Edge in Thread Turning
Mualliflar: Cristian Barz; Oleh Onysko; Volodymyr Kopei; Yaroslav Kusyi; Lesia Shkitsa; Predrag Dašić; Saulius Baskutis.
Mualliflar tartibi: Manba tadqiqotidagi tartib aynan saqlangan. Manbada hammualliflik bo‘yicha teng birinchi muallif/teng hissa bayonoti mavjud emas. Mas’ul muallif Oleh Onysko.
Tashkilotlar: North University Centre of Baia Mare, Technical University of Cluj-Napoca; Department of Computerized Mechanical Engineering, Ivano-Frankivsk National Technical University of Oil and Gas; Institute of Mechanical Engineering and Transport, Lviv Polytechnic National University; Institute of Engineering Mechanics and Robotics, Ivano-Frankivsk National Technical University of Oil and Gas; Engineering Academy of Serbia; Department of Production Engineering, Kaunas University of Technology.
Jurnal: Machines. Nashriyot: MDPI, Basel, Switzerland. Jild: 14. Maqola raqami: 549. Yil: 2026.
DOI: 10.3390/machines14050549
Rasmiy nashr havolasi:https://doi.org/10.3390/machines14050549
Nashr jarayoni: 2026-yil 1-martda qabul qilingan, 2026-yil 27-aprelda qayta ko‘rib chiqilgan, 2026-yil 11-mayda qabul qilingan va 2026-yil 14-mayda nashr etilgan.
Manba turi va taqriz holati:Machines jurnalida chop etilgan taqrizdan o‘tgan tadqiqot maqolasidir. Tadqiqot analitik/geometrik modellashtirish, Python asosidagi hisoblash va eksperimental tekshiruvni birlashtiradi.
Litsenziya: Creative Commons Attribution (CC BY). Maqola ochiq kirishli.
Moliyalashtirish: Ukraina Ta’lim va fan vazirligi tomonidan PK 0124U000654 raqamli loyiha doirasida moliyalashtirilgan.
Ma’lumotlarning mavjudligi: Mualliflar ma’lumotlar maqola ichida mavjudligini bildiradi.
Manfaatlar to‘qnashuvi: Mualliflar manfaatlar to‘qnashuvi yo‘qligini bildirgan.
Muallif hissalari: Konseptuallashtirish C.B., O.O. va V.K.; usul C.B. va O.O.; dasturiy ta’minot O.O. va V.K.; tekshiruv V.K., Y.K. va S.B.; formal tahlil O.O. va Y.K.; tadqiqot C.B. va O.O.; resurslar L.S. va Y.K.; ma’lumotlarni kuratsiya qilish L.S. va S.B.; dastlabki qoralama O.O. va V.K.; ko‘rib chiqish/tahrirlash P.D., V.K. va S.B.; vizualizatsiya Y.K. va P.D.; nazorat L.S. va P.D.; loyiha boshqaruvi va moliyalashtirish O.O. tomonidan amalga oshirilgan.
Ilmiy mazmun chegarasi: Ushbu Verianla mazmunidagi usul, tenglamalar, tajriba sharoitlari, sonli natijalar va talqin chegaralari faqat ko‘rib chiqilgan tadqiqotga asoslanadi. Tashqi manbalardan yangi eksperimental yoki ilmiy topilma qo‘shilmagan. Tashqi tekshiruv faqat tadqiqot identifikatsiyasi, nashr ma’lumotlari va jurnalning taqrizlangan maqomi uchun ishlatilgan.
Manba ichidagi nomuvofiqliklar: Buttress rezba uchun maksimal spiral burchak matnda 3,03°, modellashtirish misolida taxminan 3,04° va 4-jadvalda 3,83° deb berilgan. Bundan tashqari, Tenglama (19) dagi cot²(φ) belgilanishi shu bo‘limda ko‘rsatilgan β = π/2 − φ/2 almashtirish bilan bevosita taqqoslanganda tekshirishni talab qiladigan manba ichki nomuvofiqlikdir. Bu nuqtalar yashirincha tuzatilmagan.
Asosiy uslubiy cheklov: Eksperimental tekshiruv bitta asosiy tajriba qurilmasi va to‘rtta ishlov berilgan ariqcha bilan amalga oshirilgan. Tadqiqot ishlov berish va o‘lchash xatolari uchun batafsil noaniqlik byudjetini taqdim etmaydi. Shu sababli taklif etilgan geometrik model turli stanoklar, insertlar, materiallar, rezba diametrlari va ishlab chiqarish tolerantliklarida alohida tekshirilishi kerak.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan