

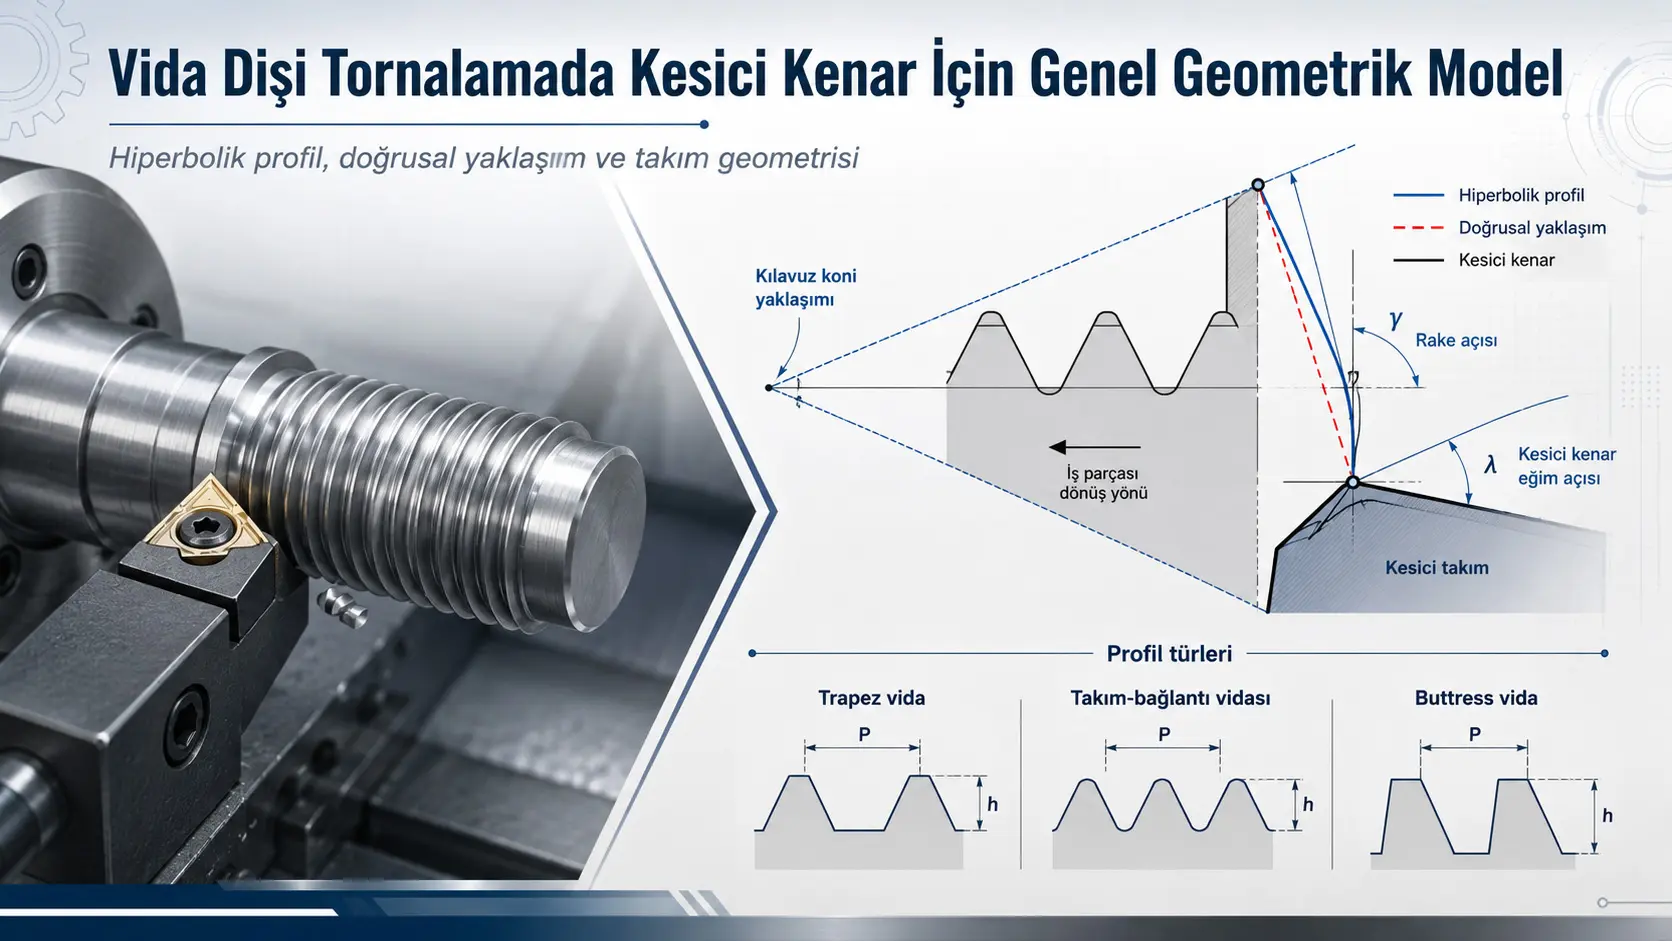
Bu araştırma, vida dişi tornalamada takımın talaş açısı γ ve kesici kenar eğim açısı λ sıfırdan farklı olduğunda, kesici kenar profilinin vida dişinin nominal doğrusal yan yüzeyiyle neden artık bire bir çakışmadığını inceliyor. Araştırmacılar kesici kenarı, vida dişini temsil eden kılavuz koni ile takımın talaş düzleminin kesişimi olarak modelledi ve bu kesişimin genel durumda hiperbolik bir eğri oluşturduğunu analitik olarak gösterdi. Python tabanlı hesaplamalar; trapez, konik takım-bağlantı ve 7°/45° buttress vida profilleri üzerinde uygulandı. Hiperbolik kesici kenarın kendi uç noktalarını birleştiren doğrusal yaklaşımdan sapmasının çalışma kapsamında en fazla yaklaşık 2 µm düzeyinde kalması, takım kenarının pratik üretimde doğrusal olarak yaklaşıklaştırılabileceğini gösterdi. Bununla birlikte bu sonuç bütün vida profilleri için aynı açısal doğruluğu garanti etmiyor: özellikle 45° buttress yanağında yüksek γ değerleri standart toleransın üzerinde profil açısı hatası oluşturabiliyor.
Çalışmanın temel mühendislik problemi, takım ömrü ve talaş kaldırma performansı için yararlı olabilecek pozitif veya negatif olmayan talaş geometrilerinin, yüksek hassasiyetli vida dişi profilini bozabilmesidir. Standart vida dişi insertlerinde kesici profil genellikle üretilecek vida profilinin kendisiyle eşleştirilirken talaş açısı çoğu kez sıfır kabul edilir. Araştırma, bu varsayımın dışına çıkıldığında takım profilinin nasıl yeniden hesaplanabileceği için genel bir geometrik model sunmaktadır.
En dikkat çekici sonuçlardan biri, 24 mm nominal çap ve 8 mm adımlı trapez vida örneğinde γ = 10° ve λ = 7° iken nominal 15° yanak açısına karşı hesaplanan kesici yanak açısının 14,99° olmasıdır. Konik takım-bağlantı vidasında γ = 10° ve λ = 3° için 30° nominal açı 29,91° olarak hesaplanmıştır. Buna karşılık 45°'lik buttress yanağında γ = 10° ve λ = 3° kombinasyonu 44,51° vermiş; yani yaklaşık 0,49° sapma meydana gelmiştir. Buttress standardında ilgili açı toleransının yalnız yaklaşık 0,067° olması nedeniyle bu fark kritik hâle gelmektedir.
Türkiye açısından: Çalışma doğrudan Türkiye'deki üretim tesisleri üzerinde yapılmamıştır. Bununla birlikte hassas trapez miller, ağır makine vida mekanizmaları, sondaj bağlantıları ve tek yönlü yüksek eksenel yük taşıyan buttress dişlerin işlendiği üretim ortamları açısından yöntem teknik olarak değerlendirilebilir. Ancak takım geometrisinin yerli üretime aktarılmasında kullanılan vida standardı, takım tezgâhının rijitliği, insert geometrisi, iş parçası malzemesi, takım bağlama yöntemi ve ölçüm altyapısı ayrıca doğrulanmalıdır. Çalışmanın hesapları doğrudan belirli bir Türk üretim hattının tolerans yeterliliğini kanıtlamamaktadır.
Araştırmanın temel sorunu nedir?
Vida dişi tornalama takımının kesici kenarı vida profilinin yan yüzeyiyle aynı geometriden üretildiğinde ve kesici kenar vida ekseninin uygun düzleminde tutulduğunda, takımın oluşturduğu profil teorik vida profiliyle çakışabilir. Ancak takım ömrünü, talaş oluşumunu veya kesme davranışını iyileştirmek amacıyla talaş açısı γ ya da kesici kenar eğim açısı λ değiştirildiğinde, kesici kenarın bulunduğu düzlem artık vida yüzeyini oluşturan kılavuz koninin eksenel düzlemiyle çakışmaz.
Çalışmanın geometrik yaklaşımında vida dişinin bir yanı, dönerek ve eksen boyunca ilerleyerek helisel yüzeyi oluşturan bir kılavuz koninin doğrultmanı olarak ele alınmaktadır. Takım düzlemi bu koniyi eksenden farklı bir konumda kestiğinde ortaya çıkan eğri düz bir doğru değil, konik kesit geometrisinin gereği olarak hiperboldür.
Üç farklı vida profili neden karşılaştırıldı?
Araştırma, profil geometrisinin hassasiyet üzerindeki etkisini görebilmek için birbirinden belirgin biçimde farklı üç vida grubunu seçmiştir:
| Vida tipi | Temel profil | Çalışmadaki örnek | Öne çıkan hassasiyet konusu |
|---|---|---|---|
| Trapez vida | ISO/GOST için toplam profil açısı 30°, yanak açısı 15° | 24 mm nominal çap, 8 mm adım | Hareket vidalarında profil ve adım doğruluğu |
| Konik takım-bağlantı vidası | Toplam 60°, yanak açısı 30° | NC10/API 7 ve deneyde Z-66 tipi bağlantı | Sondaj bağlantılarında dayanım, sızdırmazlık ve tekrar sökülüp takılabilme |
| Buttress vida | Asimetrik 7°/45° | 38,1 mm temel etkin çap, 6,35 mm adım | Tek yönde yüksek eksenel yük ve çok dar açı toleransı |
Çalışmanın özellikle buttress profilde ulaştığı sonuç önemlidir: aynı takım geometrisi değişikliği, küçük açılı veya daha geniş toleranslı bir profilde kabul edilebilir kalırken 45° yanağın daha sıkı toleransı nedeniyle kabul edilemez hâle gelebilmektedir.
Helis açısı nasıl hesaplandı?
Vida helisinin ilerleme açısı için kullanılan temel ilişki:
\[ \psi=\arctan\left(\frac{P}{\pi d_2}\right) \]
Burada ψ helis/ilerleme açısı, P vida adımı ve d₂ adım çapıdır. Araştırmada 24 mm nominal çap ve 20 mm adım çapına sahip 8 mm adımlı trapez vida için yaklaşık 7,26° hesaplanmıştır. NC10 konik takım-bağlantı vidasında değer yaklaşık 2,86° olduğundan modelde λ yaklaşık 3° alınmıştır.
Kaynak içi sayı notu: Buttress örneği için metindeki hesap yaklaşık 3,03°, daha sonraki modelleme bölümü 3,04° verirken karşılaştırma Tablo 4'te 3,83° bulunmaktadır. Bu farklılık kaynak çalışmanın kendi içinde mevcuttur.
Hiperbolik profilin matematiksel temeli
Talaş açısı sıfırdan farklı fakat λ = 0 olduğunda araştırmacılar, kılavuz koninin eksenine paralel fakat eksenden ötelenmiş takım düzleminin koniyi hiperbol biçiminde kestiğini göstermektedir. Hiperbol ile ideal doğrusal profil arasındaki yerel sapma için çalışma şu bağıntıyı verir:
\[ \Delta_i= \frac{r^2\sin^2\gamma} {r_i+\sqrt{r_i^2-(r\sin\gamma)^2}} \]
Burada r kesik kılavuz koninin küçük yarıçapı, rᵢ incelenen noktadaki yarıçap, γ talaş açısı ve Δᵢ hiperbolik profil ile ideal doğrultu arasındaki yer değiştirmedir.
Bu ilişki kullanılarak çalışma hiperbolik kenarı şu biçimde ifade eder:
\[ y_i= x_i\cot\left(\frac{\phi}{2}\right) - \frac{r^2\sin^2\gamma} {x_i\cot\left(\frac{\phi}{2}\right)+ \sqrt{\left[x_i\cot\left(\frac{\phi}{2}\right)\right]^2-(r\sin\gamma)^2}} \]
φ vida profil açısıdır. Bu ifade özellikle yalnız γ etkisinin ele alındığı durumda kesici kenarın ideal doğrusal vida yanından ne kadar saptığını tanımlar.
Neden hiperbol yerine düz kenar önerilebiliyor?
Araştırmacıların Python hesaplamalarında hiperbolik kenarın kendi uç noktalarından geçen doğrusal yaklaşıma göre konkavlık/konvekslik miktarı çok küçüktür. 24 mm çap ve 8 mm adımlı trapez vida örneğinde hiperbolun doğrusal yaklaşımdan sapması γ = 20° için yaklaşık 0,002 mm, γ = 10° için yalnız 0,00056 mm, yani yaklaşık 0,56 µm olarak hesaplanmıştır. Araştırmanın genel değerlendirmesinde doğrusal interpolasyona göre maksimum sapmanın 2 µm'yi aşmadığı belirtilmektedir.
Bu nedenle çalışma, teorik olarak hiperbolik olması gereken kesici kenarı gerçek üretimde kusursuz hiperbol biçiminde taşlamak yerine, hesaplanan uç noktaları bir doğruyla birleştirmenin teknolojik olarak daha uygulanabilir olduğunu savunmaktadır. Ancak bu yaklaşım yalnız kenarın eğrilik hatasının küçük olduğunu gösterir; kesici yanak açısının standarda uygun olup olmadığının ayrıca kontrol edilmesi gerekir.
γ ve λ birlikte hesaba katıldığında model nasıl genişletildi?
Çalışmanın ikinci analitik yaklaşımında kılavuz koni Kartezyen sistemde
\[ y^2+z^2=x^2\tan^2(\beta) \]
ile tanımlanır. İlk durumda takım düzlemi
\[ y=k \]
şeklindedir ve kesişim eğrisi
\[ z=\pm\sqrt{x^2\tan^2(\beta)-k^2} \]
olarak elde edilir. Burada
\[ \beta=\frac{\pi}{2}-\frac{\phi}{2}, \qquad k=r\sin\gamma \]
kullanılır. Takım düzlemi ayrıca λ kadar döndürüldüğünde çalışma düzlemi
\[ \left[-r\tan\left(\frac{\phi}{2}\right)+x\right]\sin\lambda + (-k+y)\cos\lambda=0 \]
biçiminde tanımlar. Böylece araştırmacılar γ ve λ'nın aynı anda etkisini içeren daha genel kesişim modeline ulaşmaktadır.
Denklem (19) için kaynak sadakati notu: Makalede nihai ifade basılı olarak \(x^2\cot^2(\phi)\) terimini içermektedir. Bunun hemen öncesinde \(\beta=\pi/2-\phi/2\) dönüşümü açıkça verildiğinden, metin ile nihai denklem arasında not edilmesi gereken bir gösterim tutarsızlığı bulunmaktadır. Burada kaynak denklemi sessizce yeniden yazılmamış veya düzeltilmemiştir.
Hangi profil en hassas çıktı?
Trapez vida: 24 mm nominal çap, 8 mm adım ve 20 mm adım çapı için λ = 7°, γ = 10° durumunda hesaplanan kesici yanak açısı 14,99°'dir. Nominal değer 15° olduğundan fark yalnız yaklaşık 0,01°'dir. γ = 4° ve λ = 7° için değer 15,00°; γ = 0° ve λ = 7° için 15,01° olarak hesaplanmıştır.
Konik takım-bağlantı vidası: NC10/API 7 örneğinde nominal 30° yanak açısına karşı λ = 3°, γ = 10° için 29,91° hesaplanmıştır. γ = 4° olduğunda değer 30,00°'ye yaklaşmaktadır. Çalışmanın verdiği ±40 dakikalık standart toleransla karşılaştırıldığında hesaplanan 0,09° fark kabul edilebilir bölgede kalmaktadır.
Buttress vida: En kritik sonuç burada ortaya çıkmıştır. 45° yanağın λ = 3°, γ = 10° durumunda hesaplanan değeri 44,51°'dir. Yaklaşık 0,49°'lik fark, kaynağın verdiği ±4 dakika, yani yaklaşık ±0,067° toleransın belirgin biçimde üzerindedir. γ = 4°'te dahi hesaplanan 44,89° değeri yaklaşık 0,11° fark oluşturmaktadır.
Çalışmanın desteklediği sonuçlar
- Sıfırdan farklı γ ve/veya λ, kesici kenarın teorik ideal geometrisini değiştirebilir.
- Kılavuz koni ile takım düzleminin kesişimi genel durumda hiperbolik bir kesici kenar üretir.
- İncelenen takım geometrileri için hiperbolun kendi uç noktalarından geçen doğrusal kenara göre eğrilik farkı mikrometre mertebesinde kalabilir.
- Trapez ve incelenen takım-bağlantı vida örneklerinde doğrusal insert profili, hesaplanan açı sapmaları bakımından uygulanabilir görünmektedir.
- Buttress vidanın 45° yanağında yüksek γ değeri profil açısı toleransını aşabilir.
- Kesici kenar geometrisinin vida tipi ve toleransıyla birlikte değerlendirilmesi gerekir.
Çalışmanın desteklemediği veya kanıtlamadığı sonuçlar
- Model bütün vida standartları, bütün çaplar ve bütün adımlar için evrensel doğruluk garantisi vermemektedir.
- Çalışma bütün takım malzemeleri için optimum γ veya λ değerini belirlememektedir.
- Takım ömründeki artış bu deneyde sistematik aşınma ömrü testiyle nicel olarak ölçülmemiştir.
- Doğrusal yaklaşıklaştırmanın her endüstriyel üretim hattında 2 µm toplam parça hatası sağlayacağı sonucu çıkarılamaz.
- Deney; işleme hataları, takım tezgâhı geometrisi, ölçüm belirsizliği ve yüzey pürüzlülüğünün bütün bileşenlerini ayrı bir belirsizlik bütçesi içinde çözümlememiştir.
- Buttress sonuçları daha büyük çaplara veya farklı adımlara doğrudan genellenmemelidir.
Çalışmanın Yöntemi ve Bulguları
Analitik ve hesaplamalı yöntem
Araştırma önce triangular konik takım-bağlantı, trapez ve buttress vida profillerinin standart geometrilerini ve toleranslarını belirledi. Ardından vida yan yüzeyini oluşturan geometrik yüzey bir kılavuz koni olarak modellendi. Talaş düzlemi ile bu koninin kesişimi, deskriptif geometri ve trigonometrik bağıntılarla; daha sonra bağımsız olarak Kartezyen analitik geometriyle türetildi. İki yaklaşımın aynı hiperbolik kesici kenar kavramına ulaştığı bildirildi.
Hesaplamalar için araştırmacılar Python 3 ve Google Colab tabanlı bir program geliştirdi. Program γ ve λ'nın farklı değerlerinde hiperbolik kesici kenarı, kesici kenarın uç noktalarını ve bu noktaları birleştiren doğrusal interpolasyonu hesaplamak için kullanıldı.
Standart ve model parametrelerinin karşılaştırması
| Model | Temel boyutlar | γ | λ | Nominal yanak açısı | Hesaplanan yanak açısı |
|---|---|---|---|---|---|
| Trapez | d = 24 mm; d₂ = 20 mm; P = 8 mm | 10° | 7° | 15° | 14,99° |
| Trapez | d = 24 mm; d₂ = 20 mm; P = 8 mm | 4° | 7° | 15° | 15,00° |
| NC10 takım-bağlantı | d₂,max = 27 mm; P = 4,233 mm | 10° | 3° | 30° | 29,91° |
| NC10 takım-bağlantı | d₂,max = 27 mm; P = 4,233 mm | 4° | 3° | 30° | 30,00° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 10° | 3° | 45° | 44,51° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 4° | 3° | 45° | 44,89° |
Bu tablo, aynı büyüklükteki takım açısı değişiminin farklı vida profillerinde eşit geometrik hata üretmediğini açıkça göstermektedir. Özellikle geniş 45° buttress yanağı ve çok dar standart toleransı kombinasyonu, takım geometrisine daha hassas davranmaktadır.
Deneysel doğrulama nasıl yapıldı?
Analitik sonuçların kontrolü için deney 1A616 model bir torna tezgâhında gerçekleştirildi. Dış vida tornalama için VORGEN Ser 3232 P22 takım kullanıldı. GOST 50864-96 form I takım-bağlantı dişine uygun karbür insertin altındaki normal şime ek olarak, takım geometrisini değiştirmek amacıyla Mitsubishi Electric MV12005 elektroerozyon tezgâhında üretilmiş ek bir şim kullanıldı. Bu düzenleme deneyde yaklaşık γ = −8° talaş açısı oluşturdu.
İş parçası AlCu4Mg1 / 2024 duralüminyum ve yaklaşık 40 mm çapındaydı. Deney koşulları 750 min⁻¹ iş mili devri ve 0,16 mm/dev ilerleme olarak verildi. Parça üzerinde vida profiline sahip dört oluk işlendi.
Numune daha sonra Mitsubishi Electric MV12005 ile ekseni boyunca ikiye ayrıldı. Profil, PMT-3 optik mikroskop ve yaklaşık ×200 büyütme kullanılarak görüntülendi. Görüntü analizi sırasında GaussianBlur filtresi için çekirdek boyutu 5 seçildi; Canny kenar belirlemede threshold1 = 20 ve threshold2 = 20 kullanıldı. Gürültünün bir bölümü manuel temizlendi. Sağ ve sol profil kenarlarının piksel koordinatları en küçük kareler yöntemiyle doğrusal olarak yaklaştırıldı.
Deneysel profil açıları
| Oluk | Ölçülen profil açısı φe | Teorik değerden fark | Ra sol | Ra sağ |
|---|---|---|---|---|
| 1 | 59,722° | +0,107° | 6,8 µm | 4,2 µm |
| 2 | 59,843° | +0,228° | 5,8 µm | 4,8 µm |
| 3 | 59,547° | −0,068° | 4,0 µm | 5,3 µm |
| 4 | 59,701° | +0,086° | 6,6 µm | 4,3 µm |
| Ortalama | 59,703° | +0,088° | 5,8 µm | 4,65 µm |
Formül (19) kullanılarak çalışma tarafından hesaplanan teorik profil açısı 59,615°'dir. Dört oluğun deneysel ortalaması 59,703° olduğundan ortalama fark yaklaşık 0,088°'dir. En büyük tekil fark 0,228° olarak ölçülmüştür. Araştırmacılar bu sonucu teorik modelle uyumlu olarak yorumlamaktadır.
Deneyin önemli sınırlılığı
Araştırmacılar deneysel doğrulamayı kendileri de gösterge niteliğinde değerlendirmektedir. İşleme hataları ve ölçüm hataları ayrı ayrı modellenmemiştir. Profil pürüzlülüğü ve görüntüden kenar belirleme süreci de φe açısının belirsizliğine katkıda bulunabilir. Dolayısıyla deney, analitik yaklaşımın fiziksel olarak makul olduğunu desteklemektedir; ancak yüksek hassasiyetli bir boyutsal metroloji doğrulamasının veya kapsamlı bir belirsizlik analizinin yerine geçmemektedir.
Mühendislik açısından ana sonuç
Çalışmanın tasarım mesajı, yalnızca “talaş açısını artırmak” veya “inserti helis açısı kadar yatırmak” değildir. Esas sonuç, takım performansı için seçilen γ ve λ değerlerinin vida profil toleransıyla birlikte hesaplanması gerektiğidir. Hiperbolun doğrusal yaklaşıma göre eğriliği çok küçük olsa bile, doğrusal olarak üretilen kesici kenarın açısı nominal profilden yeterince sapıyorsa parça standardı yine ihlal edilebilir.
Kaynak ve Yöntem Notu
Tam özgün çalışma adı: General Geometric Model for the Cutting Edge in Thread Turning
Yazarlar: Cristian Barz; Oleh Onysko; Volodymyr Kopei; Yaroslav Kusyi; Lesia Shkitsa; Predrag Dašić; Saulius Baskutis.
Yazar sırası: Kaynak çalışmadaki sıra aynen korunmuştur. Kaynakta eş birinci yazar/eş katkı beyanı bulunmamaktadır. Sorumlu yazar Oleh Onysko'dur.
Kurumlar: North University Centre of Baia Mare, Technical University of Cluj-Napoca; Department of Computerized Mechanical Engineering, Ivano-Frankivsk National Technical University of Oil and Gas; Institute of Mechanical Engineering and Transport, Lviv Polytechnic National University; Institute of Engineering Mechanics and Robotics, Ivano-Frankivsk National Technical University of Oil and Gas; Engineering Academy of Serbia; Department of Production Engineering, Kaunas University of Technology.
Dergi: Machines. Yayınevi: MDPI, Basel, Switzerland. Cilt: 14. Makale numarası: 549. Yıl: 2026.
DOI: 10.3390/machines14050549
Resmî yayın bağlantısı:https://doi.org/10.3390/machines14050549
Yayın süreci: 1 Mart 2026'da alınmış, 27 Nisan 2026'da revize edilmiş, 11 Mayıs 2026'da kabul edilmiş ve 14 Mayıs 2026'da yayımlanmıştır.
Kaynak türü ve hakemlik durumu:Machines dergisinde yayımlanmış hakemli araştırma makalesidir. Çalışma analitik/geometrik modelleme, Python tabanlı hesaplama ve deneysel doğrulamayı birlikte içermektedir.
Lisans: Creative Commons Attribution (CC BY). Makale açık erişimlidir.
Finansman: Ukrayna Eğitim ve Bilim Bakanlığı tarafından PK 0124U000654 numaralı proje kapsamında finanse edilmiştir.
Veri erişilebilirliği: Yazarlar verilerin makale içinde bulunduğunu bildirmektedir.
Çıkar çatışması: Yazarlar çıkar çatışması olmadığını beyan etmiştir.
Yazar katkıları: Kavramsallaştırma C.B., O.O. ve V.K.; yöntem C.B. ve O.O.; yazılım O.O. ve V.K.; doğrulama V.K., Y.K. ve S.B.; biçimsel analiz O.O. ve Y.K.; araştırma C.B. ve O.O.; kaynaklar L.S. ve Y.K.; veri kürasyonu L.S. ve S.B.; ilk taslak O.O. ve V.K.; gözden geçirme/düzenleme P.D., V.K. ve S.B.; görselleştirme Y.K. ve P.D.; gözetim L.S. ve P.D.; proje yönetimi ve finansman temini O.O. olarak beyan edilmiştir.
Bilimsel içerik sınırı: Bu Verianla içeriğindeki yöntem, denklemler, deney koşulları, sayısal sonuçlar ve yorum sınırları yalnızca incelenen çalışmaya dayanmaktadır. Dış kaynaklardan yeni deneysel veya bilimsel bulgu eklenmemiştir. Dış doğrulama yalnız çalışma kimliği, yayın bilgileri ve derginin hakemli statüsü için kullanılmıştır.
Kaynak içi tutarsızlıklar: Buttress vida için maksimum helis açısı metinde 3,03°, modelleme örneğinde yaklaşık 3,04° ve Tablo 4'te 3,83° olarak geçmektedir. Ayrıca Denklem (19)'daki cot²(φ) gösterimi, aynı bölümde belirtilen β = π/2 − φ/2 dönüşümüyle doğrudan karşılaştırıldığında kontrol gerektiren bir kaynak içi tutarsızlıktır. Bu noktalar sessizce düzeltilmemiştir.
Temel yöntemsel sınırlılık: Deneysel doğrulama tek bir temel deney düzeni ve dört işlenmiş oluk üzerinden yapılmıştır. Çalışma, işleme ve ölçüm hataları için ayrıntılı belirsizlik bütçesi sunmamaktadır. Bu nedenle önerilen geometrik modelin farklı takım tezgâhları, insertler, malzemeler, vida çapları ve üretim toleranslarında ayrıca doğrulanması gerekir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir