

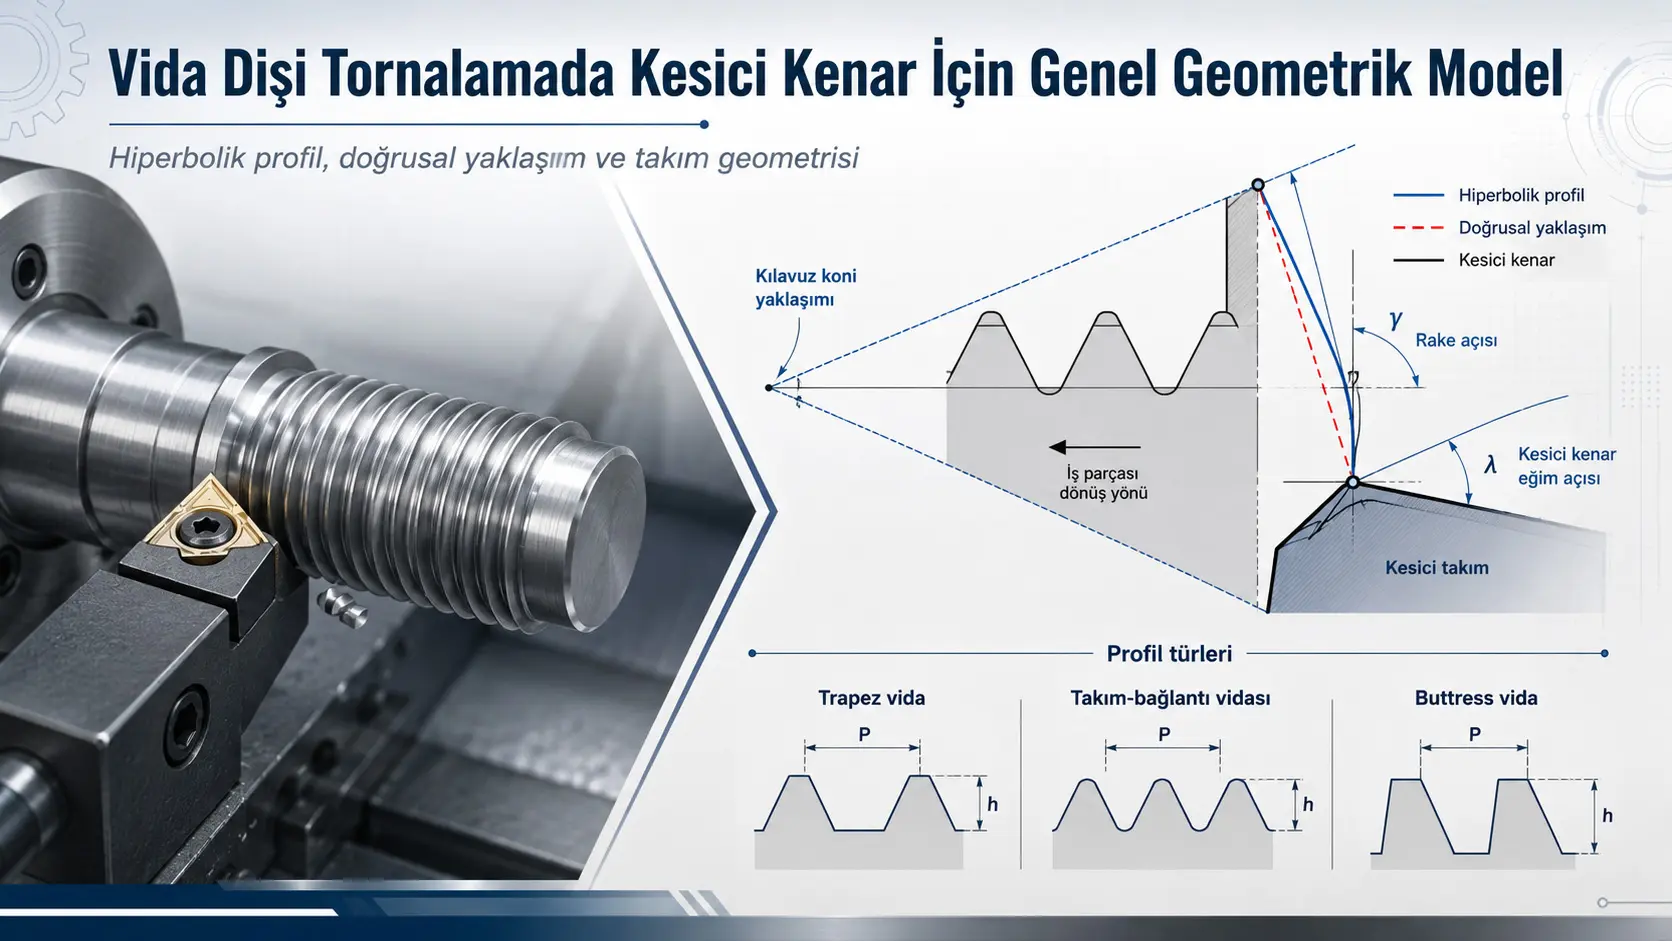
Utafiti huu unachunguza kwa nini, katika kukata uzi kwa lathe, wakati pembe ya rake ya zana γ na pembe ya mwelekeo wa ukingo wa kukata λ si sifuri, wasifu wa ukingo wa kukata hauendani tena moja kwa moja na uso wa pembeni wa mstari wa kawaida wa uzi. Watafiti waliunda ukingo wa kukata kama makutano kati ya koni elekezi inayowakilisha uzi na ndege ya rake ya zana, na wakaonyesha kwa uchanganuzi kwamba makutano haya katika hali ya jumla huunda mkondo wa hiperbola. Mahesabu yaliyotegemea Python yalitumika kwa profaili za uzi za trapezoidal, muunganisho wa zana wa koni na buttress ya 7°/45°. Katika upeo wa utafiti, kupotoka kwa ukingo wa kukata wa hiperbola kutoka kwenye ukadiriaji wa mstari unaounganisha ncha zake kulibaki kwa kiwango cha juu cha takriban 2 µm, jambo lililoonyesha kwamba ukingo wa zana unaweza kukadiriwa kwa mstari katika utengenezaji wa vitendo. Hata hivyo, matokeo haya hayahakikishi usahihi sawa wa angular kwa profaili zote za uzi: hasa kwenye upande wa 45° wa buttress, thamani kubwa za γ zinaweza kusababisha kosa la pembe ya wasifu linalozidi uvumilivu wa kiwango.
Tatizo kuu la kihandisi la utafiti ni kwamba jiometri za rake chanya au zisizo hasi, ambazo zinaweza kuwa na manufaa kwa maisha ya zana na utendaji wa kuondoa chip, zinaweza kupotosha wasifu wa uzi wa usahihi wa juu. Katika insert za kawaida za uzi, wasifu wa kukata kwa kawaida hulinganishwa na wasifu wenyewe wa uzi unaotengenezwa, huku pembe ya rake mara nyingi ikichukuliwa kuwa sifuri. Utafiti unatoa modeli ya jumla ya kijiometri ya jinsi ya kuhesabu upya wasifu wa zana wakati dhana hii haifuatwi.
Mojawapo ya matokeo yanayovutia zaidi ni kwamba, katika mfano wa uzi wa trapezoidal wenye kipenyo cha kawaida cha 24 mm na pitch ya 8 mm, wakati γ = 10° na λ = 7°, pembe ya upande wa ukingo wa kukata iliyohesabiwa dhidi ya pembe ya upande ya kawaida ya 15° ilikuwa 14,99°. Katika uzi wa muunganisho wa zana wa koni, kwa γ = 10° na λ = 3°, pembe ya kawaida ya 30° ilihesabiwa kuwa 29,91°. Kwa upande mwingine, kwenye upande wa buttress wa 45°, mchanganyiko wa γ = 10° na λ = 3° ulitoa 44,51°, yaani kupotoka kwa takriban 0,49°. Kwa kuwa uvumilivu wa pembe husika katika kiwango cha buttress ni takriban 0,067° pekee, tofauti hii huwa muhimu.
Kwa mtazamo wa Türkiye: Utafiti haukufanywa moja kwa moja katika vituo vya uzalishaji nchini Türkiye. Hata hivyo, mbinu inaweza kutathminiwa kitaalamu kwa mazingira ya uzalishaji ambako spindle za trapezoidal za usahihi, mekanizimu za screw za mashine nzito, miunganisho ya kuchimba na nyuzi za buttress zinazobeba mzigo mkubwa wa axial katika mwelekeo mmoja hutengenezwa. Lakini katika kuhamisha jiometri ya zana kwenda uzalishaji wa ndani, kiwango cha uzi kinachotumika, ugumu wa mashine, jiometri ya insert, nyenzo ya workpiece, njia ya kushikilia zana na miundombinu ya upimaji lazima zithibitishwe kando. Mahesabu ya utafiti hayathibitishi moja kwa moja uwezo wa uvumilivu wa laini maalum ya uzalishaji ya Türkiye.
Tatizo kuu la utafiti ni nini?
Wakati ukingo wa kukata wa zana ya kukata uzi kwa lathe umetengenezwa kwa jiometri ileile kama uso wa pembeni wa wasifu wa uzi na ukingo huo umewekwa katika ndege inayofaa ya mhimili wa uzi, wasifu unaoundwa na zana unaweza kuendana na wasifu wa kinadharia wa uzi. Lakini ili kuboresha maisha ya zana, uundaji wa chip au tabia ya kukata, ikiwa pembe ya rake γ au pembe ya mwelekeo wa ukingo wa kukata λ inabadilishwa, ndege ambamo ukingo wa kukata upo haiendani tena na ndege ya axial ya koni elekezi inayounda uso wa uzi.
Katika mbinu ya kijiometri ya utafiti, upande mmoja wa uzi unachukuliwa kama generatrix ya koni elekezi ambayo, kwa kuzunguka na kusogea kwenye mhimili, huunda uso wa helix. Ndege ya zana inapokata koni hii katika nafasi tofauti na mhimili, mkondo unaotokea si mstari ulionyooka bali hiperbola kwa mujibu wa jiometri ya sehemu za koni.
Kwa nini profaili tatu tofauti za uzi zililinganishwa?
Utafiti ulichagua makundi matatu ya uzi yenye tofauti wazi ili kuona athari ya jiometri ya wasifu kwenye usahihi:
| Aina ya uzi | Wasifu msingi | Mfano katika utafiti | Suala kuu la usahihi |
|---|---|---|---|
| Uzi wa trapezoidal | Kwa ISO/GOST pembe ya jumla ya wasifu 30°, pembe ya upande 15° | Kipenyo cha kawaida 24 mm, pitch 8 mm | Usahihi wa wasifu na pitch katika screws za mwendo |
| Uzi wa muunganisho wa zana wa koni | Jumla 60°, pembe ya upande 30° | NC10/API 7 na muunganisho wa aina ya Z-66 katika jaribio | Nguvu, kuziba na uwezo wa kufunguliwa na kufungwa tena katika miunganisho ya kuchimba |
| Uzi wa buttress | Asimetria 7°/45° | Kipenyo msingi kinachofanya kazi 38,1 mm, pitch 6,35 mm | Mzigo mkubwa wa axial katika mwelekeo mmoja na uvumilivu mdogo sana wa pembe |
Matokeo ya utafiti hasa kwa wasifu wa buttress ni muhimu: mabadiliko yale yale ya jiometri ya zana yanaweza kubaki yakikubalika katika wasifu wenye pembe ndogo au uvumilivu mpana zaidi, lakini yakawa hayakubaliki kwa sababu ya uvumilivu mkali zaidi wa upande wa 45°.
Pembe ya helix ilihesabiwaje?
Uhusiano msingi uliotumika kwa pembe ya lead ya helix ya uzi:
\[ \psi=\arctan\left(\frac{P}{\pi d_2}\right) \]
Hapa ψ ni pembe ya helix/lead, P ni pitch ya uzi na d₂ ni kipenyo cha pitch. Katika utafiti, kwa uzi wa trapezoidal wenye kipenyo cha kawaida 24 mm, kipenyo cha pitch 20 mm na pitch 8 mm, takriban 7,26° ilihesabiwa. Kwa uzi wa muunganisho wa zana wa koni NC10, thamani ilikuwa takriban 2,86°, hivyo λ ilichukuliwa kuwa takriban 3° katika modeli.
Dokezo la namba ndani ya chanzo: Kwa mfano wa buttress, hesabu katika maandishi ni takriban 3,03°, sehemu ya baadaye ya uundaji modeli inatoa 3,04°, huku Jedwali la 4 la kulinganisha likiwa na 3,83°. Tofauti hii ipo ndani ya utafiti chanzo wenyewe.
Msingi wa kihisabati wa wasifu wa hiperbola
Wakati pembe ya rake si sifuri lakini λ = 0, watafiti wanaonyesha kwamba ndege ya zana iliyo sambamba na mhimili wa koni elekezi lakini iliyohamishwa kutoka mhimili hukata koni katika umbo la hiperbola. Kwa kupotoka kwa eneo kati ya hiperbola na wasifu bora wa mstari, utafiti unatoa uhusiano ufuatao:
\[ \Delta_i= \frac{r^2\sin^2\gamma} {r_i+\sqrt{r_i^2-(r\sin\gamma)^2}} \]
Hapa r ni radius ndogo ya koni elekezi iliyokatwa, rᵢ ni radius katika nukta inayochunguzwa, γ ni pembe ya rake na Δᵢ ni displacement kati ya wasifu wa hiperbola na mwelekeo bora.
Kwa kutumia uhusiano huu, utafiti unaeleza ukingo wa hiperbola katika umbo lifuatalo:
\[ y_i= x_i\cot\left(\frac{\phi}{2}\right) - \frac{r^2\sin^2\gamma} {x_i\cot\left(\frac{\phi}{2}\right)+ \sqrt{\left[x_i\cot\left(\frac{\phi}{2}\right)\right]^2-(r\sin\gamma)^2}} \]
φ ni pembe ya wasifu wa uzi. Usemi huu, hasa katika hali ambapo athari ya γ pekee inazingatiwa, unaeleza kiasi ambacho ukingo wa kukata unapotoka kutoka upande bora wa mstari wa uzi.
Kwa nini ukingo ulionyooka unaweza kupendekezwa badala ya hiperbola?
Katika hesabu za Python za watafiti, kiasi cha concavity/convexity cha ukingo wa hiperbola ikilinganishwa na ukadiriaji wa mstari unaopita kwenye ncha zake ni kidogo sana. Katika mfano wa uzi wa trapezoidal wa kipenyo 24 mm na pitch 8 mm, kupotoka kwa hiperbola kutoka ukadiriaji wa mstari kwa γ = 20° ni takriban 0,002 mm, na kwa γ = 10° ni 0,00056 mm, yaani takriban 0,56 µm. Katika tathmini ya jumla ya utafiti, kupotoka kwa juu ikilinganishwa na interpolation ya mstari kumeripotiwa kuwa kutokuzidi 2 µm.
Kwa sababu hii, utafiti unapendekeza kwamba badala ya kusaga ukingo wa kukata ambao kinadharia unapaswa kuwa hiperbola kuwa hiperbola kamili katika uzalishaji halisi, kuunganisha ncha zilizohesabiwa kwa mstari ulionyooka ni rahisi zaidi kiteknolojia. Hata hivyo, mbinu hii inaonyesha tu kwamba kosa la curvature la ukingo ni dogo; kama pembe ya upande wa kukata inalingana na kiwango au la lazima ichunguzwe kando.
Modeli ilipanuliwaje wakati γ na λ zinazingatiwa pamoja?
Katika mbinu ya pili ya uchanganuzi ya utafiti, koni elekezi katika mfumo wa Cartesian inaelezwa kwa
\[ y^2+z^2=x^2\tan^2(\beta) \]
inafafanuliwa. Katika hali ya kwanza ndege ya zana ni
\[ y=k \]
na mkondo wa makutano unapatikana kama
\[ z=\pm\sqrt{x^2\tan^2(\beta)-k^2} \]
. Hapa
\[ \beta=\frac{\pi}{2}-\frac{\phi}{2}, \qquad k=r\sin\gamma \]
hutumiwa. Ndege ya zana inapozungushwa pia kwa λ, ndege ya kazi inaelezwa kama
\[ \left[-r\tan\left(\frac{\phi}{2}\right)+x\right]\sin\lambda + (-k+y)\cos\lambda=0 \]
. Hivyo watafiti wanafikia modeli ya jumla zaidi ya makutano inayojumuisha athari za γ na λ kwa wakati mmoja.
Dokezo la uaminifu kwa chanzo kuhusu Mlinganyo (19): Katika makala, usemi wa mwisho uliochapishwa una neno \(x^2\cot^2(\phi)\). Kwa kuwa mara moja kabla yake ubadilishaji \(\beta=\pi/2-\phi/2\) umetolewa wazi, kuna kutolingana kwa notation kati ya maandishi na mlinganyo wa mwisho ambako kunapaswa kutajwa. Hapa mlinganyo wa chanzo haujaandikwa upya au kusahihishwa kimya kimya.
Ni wasifu upi uliokuwa nyeti zaidi?
Uzi wa trapezoidal: Kwa kipenyo cha kawaida 24 mm, pitch 8 mm na kipenyo cha pitch 20 mm, katika hali λ = 7°, γ = 10°, pembe ya upande wa ukingo wa kukata iliyohesabiwa ni 14,99°. Kwa kuwa thamani ya kawaida ni 15°, tofauti ni takriban 0,01° pekee. Kwa γ = 4° na λ = 7° thamani ni 15,00°; kwa γ = 0° na λ = 7° imehesabiwa kuwa 15,01°.
Uzi wa muunganisho wa zana wa koni: Katika mfano wa NC10/API 7, dhidi ya pembe ya kawaida ya upande ya 30°, kwa λ = 3°, γ = 10° imehesabiwa 29,91°. Wakati γ = 4°, thamani inakaribia 30,00°. Ikilinganishwa na uvumilivu wa kawaida wa ±40 dakika uliotolewa na utafiti, tofauti ya 0,09° iliyohesabiwa inabaki katika eneo linalokubalika.
Uzi wa buttress: Matokeo muhimu zaidi yalionekana hapa. Thamani iliyohesabiwa ya upande wa 45° katika hali λ = 3°, γ = 10° ni 44,51°. Tofauti ya takriban 0,49° iko wazi juu ya uvumilivu wa ±4 dakika, yaani takriban ±0,067°, uliotolewa na chanzo. Hata kwa γ = 4°, thamani iliyohesabiwa ya 44,89° inatoa tofauti ya takriban 0,11°.
Matokeo yanayoungwa mkono na utafiti
- γ na/au λ zisizo sifuri zinaweza kubadilisha jiometri bora ya kinadharia ya ukingo wa kukata.
- Makutano ya koni elekezi na ndege ya zana katika hali ya jumla huunda ukingo wa kukata wa hiperbola.
- Kwa jiometri za zana zilizochunguzwa, tofauti ya curvature ya hiperbola dhidi ya ukingo wa mstari unaopita kwenye ncha zake inaweza kubaki katika kiwango cha mikromita.
- Katika mifano ya uzi wa trapezoidal na muunganisho wa zana iliyochunguzwa, wasifu wa insert wa mstari unaonekana kutumika kwa kuzingatia kupotoka kwa pembe zilizohesabiwa.
- Kwenye upande wa 45° wa uzi wa buttress, thamani kubwa ya γ inaweza kuzidi uvumilivu wa pembe ya wasifu.
- Jiometri ya ukingo wa kukata lazima itathminiwe pamoja na aina ya uzi na uvumilivu wake.
Matokeo ambayo utafiti hauungi mkono au haujathibitisha
- Modeli haitoi dhamana ya usahihi wa ulimwengu wote kwa viwango vyote vya uzi, vipenyo vyote na pitch zote.
- Utafiti hauainishi thamani bora ya γ au λ kwa nyenzo zote za zana.
- Ongezeko la maisha ya zana halikupimwa kwa kiasi katika jaribio hili kwa mtihani wa kimfumo wa maisha ya kuvaa.
- Haiwezi kuhitimishwa kwamba ukadiriaji wa mstari utatoa kosa la jumla la sehemu la 2 µm katika kila laini ya uzalishaji wa viwandani.
- Jaribio halikuchambua vipengele vyote vya makosa ya machining, jiometri ya mashine, uncertainty ya kipimo na roughness ya uso ndani ya bajeti tofauti ya uncertainty.
- Matokeo ya buttress hayapaswi kuhamishwa moja kwa moja kwa vipenyo vikubwa au pitch tofauti.
Mbinu na Matokeo ya Utafiti
Mbinu ya uchanganuzi na hesabu
Utafiti kwanza uliainisha jiometri za kawaida na uvumilivu wa profaili za uzi za triangular conical tool-joint, trapezoidal na buttress. Kisha uso wa kijiometri unaounda upande wa uzi uliwekwa kama koni elekezi. Makutano ya ndege ya rake na koni hii yalitolewa kwa jiometri elekezi na mahusiano ya trigonometria, na baadaye kwa kujitegemea kupitia jiometri ya uchanganuzi ya Cartesian. Imeripotiwa kwamba mbinu zote mbili zilifikia dhana ileile ya ukingo wa kukata wa hiperbola.
Kwa ajili ya hesabu, watafiti walitengeneza programu inayotegemea Python 3 na Google Colab. Programu ilitumika kuhesabu ukingo wa kukata wa hiperbola, ncha zake na interpolation ya mstari inayounganisha ncha hizo kwa thamani mbalimbali za γ na λ.
Ulinganisho wa vigezo vya kiwango na modeli
| Modeli | Vipimo msingi | γ | λ | Pembe ya kawaida ya upande | Pembe ya upande iliyohesabiwa |
|---|---|---|---|---|---|
| Trapezoidal | d = 24 mm; d₂ = 20 mm; P = 8 mm | 10° | 7° | 15° | 14,99° |
| Trapezoidal | d = 24 mm; d₂ = 20 mm; P = 8 mm | 4° | 7° | 15° | 15,00° |
| Muunganisho wa zana NC10 | d₂,max = 27 mm; P = 4,233 mm | 10° | 3° | 30° | 29,91° |
| Muunganisho wa zana NC10 | d₂,max = 27 mm; P = 4,233 mm | 4° | 3° | 30° | 30,00° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 10° | 3° | 45° | 44,51° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 4° | 3° | 45° | 44,89° |
Jedwali hili linaonyesha wazi kwamba mabadiliko ya pembe ya zana yenye ukubwa sawa hayazalishi kosa sawa la kijiometri katika profaili tofauti za uzi. Hasa mchanganyiko wa upande mpana wa 45° wa buttress na uvumilivu mdogo sana wa kiwango ni nyeti zaidi kwa jiometri ya zana.
Uthibitishaji wa majaribio ulifanywaje?
Ili kukagua matokeo ya uchanganuzi, jaribio lilifanywa kwenye lathe ya modeli 1A616. Kwa kukata uzi wa nje, zana ya VORGEN Ser 3232 P22 ilitumika. Mbali na shim ya kawaida chini ya insert ya carbide inayofaa uzi wa muunganisho wa zana wa form I kulingana na GOST 50864-96, shim ya ziada iliyotengenezwa kwenye mashine ya EDM Mitsubishi Electric MV12005 ilitumika ili kubadilisha jiometri ya zana. Mpangilio huu uliunda takriban γ = −8° ya pembe ya rake katika jaribio.
Workpiece ilikuwa duralumin ya AlCu4Mg1 / 2024 na takriban ilikuwa na kipenyo cha takriban 40 mm. Masharti ya jaribio yalitolewa kama 750 min⁻¹ kasi ya spindle na 0,16 mm/dev feed. Grooves nne zenye wasifu wa uzi zilitengenezwa kwenye sehemu.
Baadaye sampuli ilikatwa vipande viwili kwa urefu wa mhimili wake kwa Mitsubishi Electric MV12005. Wasifu ulipigwa picha kwa darubini ya macho ya PMT-3 na takriban ukuzaji wa ×200. Katika uchanganuzi wa picha, kernel size ya 5 ilichaguliwa kwa filter ya GaussianBlur; kwa Canny edge detection, threshold1 = 20 na threshold2 = 20 zilitumika. Sehemu ya noise ilisafishwa kwa mikono. Pixel coordinates za kingo za kushoto na kulia za wasifu zilikadiriwa kwa mstari kwa njia ya least squares.
Pembe za wasifu za majaribio
| Groove | Pembe ya wasifu iliyopimwa φe | Tofauti dhidi ya thamani ya kinadharia | Ra kushoto | Ra kulia |
|---|---|---|---|---|
| 1 | 59,722° | +0,107° | 6,8 µm | 4,2 µm |
| 2 | 59,843° | +0,228° | 5,8 µm | 4,8 µm |
| 3 | 59,547° | −0,068° | 4,0 µm | 5,3 µm |
| 4 | 59,701° | +0,086° | 6,6 µm | 4,3 µm |
| Wastani | 59,703° | +0,088° | 5,8 µm | 4,65 µm |
Pembe ya kinadharia ya wasifu iliyohesabiwa na utafiti kwa kutumia Formula (19) ni 59,615°. Kwa kuwa wastani wa majaribio wa grooves nne ni 59,703°, tofauti ya wastani ni takriban 0,088°. Tofauti kubwa zaidi ya mtu mmoja ilipimwa kuwa 0,228°. Watafiti wanatafsiri matokeo haya kuwa yanaendana na modeli ya kinadharia.
Kizuizi muhimu cha jaribio
Watafiti wenyewe wanaeleza uthibitishaji wa majaribio kuwa wa kiashiria. Makosa ya machining na makosa ya upimaji hayakuwekwa katika modeli kando. Roughness ya wasifu na mchakato wa kutambua kingo kutoka kwenye picha pia vinaweza kuchangia uncertainty ya pembe φe. Kwa hiyo jaribio linaunga mkono uwezekano wa kimwili wa mbinu ya uchanganuzi, lakini halibadilishi uthibitishaji wa metrology ya dimensional wa usahihi wa juu au uchanganuzi mpana wa uncertainty.
Matokeo kuu kwa mtazamo wa uhandisi
Ujumbe wa usanifu wa utafiti si tu “kuongeza pembe ya rake” au “kuinua insert kwa kiasi cha pembe ya helix”. Hitimisho kuu ni kwamba thamani za γ na λ zinazochaguliwa kwa utendaji wa zana lazima zihesabiwe pamoja na uvumilivu wa wasifu wa uzi. Hata kama curvature ya hiperbola dhidi ya ukadiriaji wa mstari ni ndogo sana, ikiwa pembe ya ukingo wa kukata uliotengenezwa kwa mstari inapotoka vya kutosha kutoka wasifu wa kawaida, kiwango cha sehemu bado kinaweza kukiukwa.
Dokezo la Chanzo na Mbinu
Jina kamili la awali la utafiti: General Geometric Model for the Cutting Edge in Thread Turning
Waandishi: Cristian Barz; Oleh Onysko; Volodymyr Kopei; Yaroslav Kusyi; Lesia Shkitsa; Predrag Dašić; Saulius Baskutis.
Mpangilio wa waandishi: Mpangilio wa utafiti chanzo umehifadhiwa kama ulivyo. Hakuna tamko la waandishi wa kwanza wenza/mchango sawa katika chanzo. Mwandishi wa mawasiliano ni Oleh Onysko.
Taasisi: North University Centre of Baia Mare, Technical University of Cluj-Napoca; Department of Computerized Mechanical Engineering, Ivano-Frankivsk National Technical University of Oil and Gas; Institute of Mechanical Engineering and Transport, Lviv Polytechnic National University; Institute of Engineering Mechanics and Robotics, Ivano-Frankivsk National Technical University of Oil and Gas; Engineering Academy of Serbia; Department of Production Engineering, Kaunas University of Technology.
Jarida: Machines. Mchapishaji: MDPI, Basel, Switzerland. Juzuu: 14. Nambari ya makala: 549. Mwaka: 2026.
DOI: 10.3390/machines14050549
Kiungo rasmi cha uchapishaji:https://doi.org/10.3390/machines14050549
Mchakato wa uchapishaji: Ilipokelewa tarehe 1 Machi 2026, ikarekebishwa tarehe 27 Aprili 2026, ikakubaliwa tarehe 11 Mei 2026 na kuchapishwa tarehe 14 Mei 2026.
Aina ya chanzo na hali ya mapitio:Machines ni makala ya utafiti iliyopitiwa na rika na kuchapishwa katika jarida. Utafiti unachanganya uundaji modeli wa uchanganuzi/kijiometri, hesabu zinazotegemea Python na uthibitishaji wa majaribio.
Leseni: Creative Commons Attribution (CC BY). Makala ni ya ufikiaji wazi.
Ufadhili: Ilifadhiliwa na Wizara ya Elimu na Sayansi ya Ukraine chini ya mradi nambari PK 0124U000654.
Upatikanaji wa data: Waandishi wanaripoti kwamba data zimo ndani ya makala.
Mgongano wa maslahi: Waandishi walitangaza kwamba hakuna mgongano wa maslahi.
Michango ya waandishi: Uundaji wa dhana C.B., O.O. na V.K.; mbinu C.B. na O.O.; programu O.O. na V.K.; uthibitishaji V.K., Y.K. na S.B.; uchanganuzi rasmi O.O. na Y.K.; uchunguzi C.B. na O.O.; rasilimali L.S. na Y.K.; upangaji wa data L.S. na S.B.; rasimu ya kwanza O.O. na V.K.; mapitio/uhariri P.D., V.K. na S.B.; uwasilishaji wa kuona Y.K. na P.D.; usimamizi L.S. na P.D.; usimamizi wa mradi na upatikanaji wa ufadhili O.O.
Kikomo cha maudhui ya kisayansi: Mbinu, milinganyo, masharti ya majaribio, matokeo ya namba na mipaka ya tafsiri katika maudhui haya ya Verianla yanategemea tu utafiti uliokaguliwa. Hakuna matokeo mapya ya majaribio au ya kisayansi yaliyoongezwa kutoka vyanzo vya nje. Uthibitishaji wa nje ulitumika tu kuthibitisha utambulisho wa utafiti, taarifa za uchapishaji na hali ya jarida iliyopitiwa na rika.
Kutolingana ndani ya chanzo: Kwa uzi wa buttress, pembe ya juu ya helix imeandikwa kama 3,03° katika maandishi, takriban 3,04° katika mfano wa modeli na 3,83° katika Jedwali la 4. Zaidi ya hayo, notation ya cot²(φ) katika Mlinganyo (19), inapolinganishwa moja kwa moja na ubadilishaji β = π/2 − φ/2 uliotolewa katika sehemu hiyo hiyo, ni kutolingana kwa ndani ya chanzo kunakohitaji kukaguliwa. Vipengele hivi havijasahihishwa kimya kimya.
Kizuizi kikuu cha kimethodolojia: Uthibitishaji wa majaribio ulifanywa kwa mpangilio mmoja wa msingi wa majaribio na grooves nne zilizotengenezwa. Utafiti hautoi bajeti ya kina ya uncertainty kwa makosa ya machining na upimaji. Kwa hiyo modeli ya kijiometri iliyopendekezwa inahitaji kuthibitishwa kando katika mashine, insert, nyenzo, vipenyo vya uzi na uvumilivu wa uzalishaji tofauti.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *