

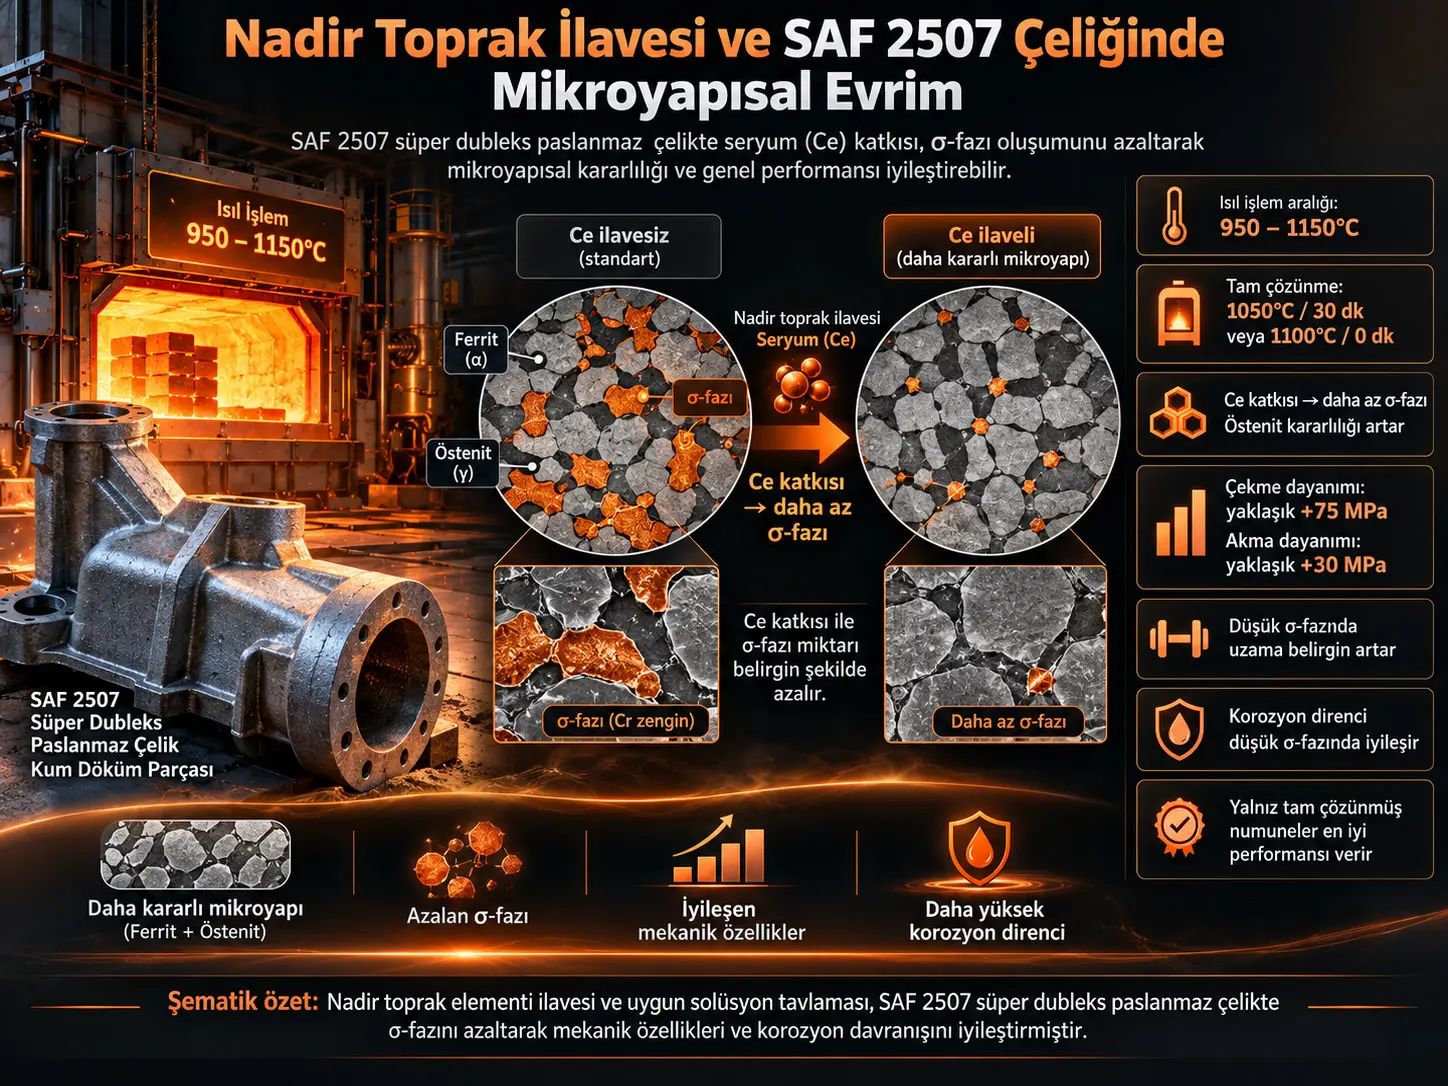
SAF 2507 süper dubleks paslanmaz çelik (SAF 2507 Super Duplex Stainless Steel, SDSS), ferrit ve östenit fazlarını birlikte içeren, yüksek mekanik dayanım ile yüksek yerel korozyon direncini birleştirmek üzere kullanılan yüksek alaşımlı bir dubleks paslanmaz çeliktir. Bu çalışma, kum döküm SAF 2507'de solüsyon tavlama sıcaklığı ve bekletme süresinin zararlı σ-fazının çözünmesine nasıl etki ettiğini ve küçük miktarlardaki nadir toprak elementi, ağırlıklı olarak seryum (Ce), ilavesinin mikroyapı, çekme davranışı, darbe tokluğu, sertlik ve korozyon direncini nasıl değiştirdiğini deneysel olarak incelemiştir.
Üç döküm karşılaştırılmıştır: nadir toprak içermeyen standart alaşım (STD), yaklaşık %0,0086 Ce içeren L-RE ve yaklaşık %0,0162 Ce içeren H-RE. Numuneler 950–1150°C arasında ve 0–120 dakika bekletme sürelerinde solüsyon tavına tabi tutulmuştur. Standart alaşımda σ-fazı 1050°C'de 30 dakikada veya 1100°C'de numune çekirdeği hedef sıcaklığa ulaştığında tamamen çözünmüştür. Nadir toprak ilavesi özellikle daha düşük sıcaklıklarda σ-fazı miktarını azaltmış, östenit oranını artırmış ve mikroyapısal kararlılığı iyileştirmiştir.
σ-fazının artması sertliği yükseltse de çekme dayanımı, süneklik, darbe enerjisi ve korozyon direncini belirgin biçimde bozmuştur. H-RE alaşımı diğer dökümlere göre nihai çekme dayanımında yaklaşık 75 MPa (%10), akma dayanımında yaklaşık 30 MPa (%6) artış sağlamış; σ-fazı %15'in altındayken kopma uzaması yaklaşık iki katına çıkmıştır. Korozyon deneylerinde tam solüsyonlanmış numunelerde birkaç g/m² düzeyindeki kütle kaybı, σ-fazı %30'un üzerine çıktığında yaklaşık 1500 g/m²'ye yaklaşmıştır. Çalışma kalın endüstriyel komponentlerin tamamında ölçek büyütmeyi doğrudan doğrulamamıştır; yazarlar gelecekte kesit kalınlığına bağlı mikroyapısal evrimin ayrıca incelenmesini önermektedir.
Neden SAF 2507 ve neden kalın döküm parçalar?
Dubleks paslanmaz çelikler ferritik ve östenitik fazların birlikte bulunduğu iki fazlı mikroyapıları sayesinde yüksek mekanik dayanım, süneklik ve korozyon direnci arasında güçlü bir denge sağlar. SAF 2507, PREN değeri 40'ın üzerinde olan süper dubleks sınıfının yaygın bir temsilcisidir ve petrol-gaz, deniz yapıları, kimya ve tuzdan arındırma gibi agresif ortamlarda kullanılan bileşenler için önemlidir.
Kalın kesitli parçaların kum dökümle üretilmesinde temel sorun soğuma hızıdır. Kesitin merkezi yüzeye göre daha yavaş soğuduğunda malzeme, σ ve χ gibi krom ve molibden bakımından zengin zararlı ikincil fazların çökelmesi için uygun sıcaklık aralığında daha uzun süre kalabilir. Kaynak, özellikle 700–1000°C aralığında σ-fazı, χ-fazı, ikincil östenit, nitrürler ve karbürlerin oluşabileceğini belirtmektedir.
σ-Fazı SAF 2507 İçin Neden Kritik Bir Mikroyapısal Sorundur?
σ-fazı, krom ve molibden bakımından zengin, sert ve gevrek bir intermetalik fazdır; SAF 2507 içinde oluştuğunda çevresindeki matrisin alaşım elementi dağılımını bozar, çatlak başlangıcını kolaylaştırır ve hem darbe/çekme davranışını hem de korozyon direncini düşürür. Bu nedenle çalışmanın temel proses hedefi yalnız ferrit–östenit oranını dengelemek değil, σ-fazını mümkün olduğunca tamamen çözündürmektir.
σ-fazının oluşumu ve çözünmesi
Kaynak, σ-fazının ferritten östenit ile birlikte oluşabilen bir dönüşüm ürünü olduğunu ve ferrit içinde çekirdeklendiğini göstermektedir. SEM incelemelerinde yaklaşık %10 σ-fazında çekirdeklenme özellikle ferrit tane sınırlarında belirginleşmiş, ilerleyen çökelmeyle ferrit–östenit ara yüzlerine doğru yayılmıştır.
σ-fazı çoğunlukla bloklu morfoloji göstermiş, yerel olarak mercan benzeri yapılar da görülmüştür. Nadir toprak eklenen alaşımlarda σ-fazının daha kompakt, doğrusal ve düzenli biçimlere yöneldiği bildirilmiştir. Çevrede gözlenen parlak küçük bölgeler ikincil östenit olarak tanımlanmıştır.
Solüsyon tavlamasının amacı
Solüsyon tavlaması, istenmeyen ikincil fazları tekrar ana ferrit–östenit matrisi içinde çözüp daha dengeli ve korozyona dayanıklı bir mikroyapı elde etmek için uygulanan yüksek sıcaklıklı bir ısıl işlemdir. Burada yalnız sıcaklık değil, numunenin hedef sıcaklıkta geçirdiği süre de faz dönüşüm kinetiğini belirler.
Çalışmada sıcaklık 950°C'den 1150°C'ye yükseltildikçe ve bekletme süresi uzadıkça σ-fazının miktarı hızla azalmıştır. En yüksek dönüşüm hızının 1000–1050°C arasında ve özellikle ilk 30 dakika içinde ortaya çıktığı bildirilmiştir.
σ-Fazı Hangi Isıl İşlem Koşulunda Tamamen Çözüldü?
Standart SAF 2507 dökümünde nicel görüntü analizi, σ-fazının 1050°C'de 30 dakika bekletmeyle veya 1100°C'de numune çekirdeği hedef sıcaklığa ulaşır ulaşmaz tamamen çözüldüğünü göstermiştir; daha düşük sıcaklıklarda çözünme eksik kalmıştır.
Ferrit–östenit dengesi
STD dökümde ferrit oranı sıcaklık ve bekletme süresi arttıkça sigmoidal bir eğilimle yükselmiştir. Kaynak bu davranışı iki mekanizmayla açıklar: σ-fazının ferrit içinde yeniden çözünmesi ve sıcaklığın yükselmesiyle ferrit–östenit termodinamik dengesinin ferrit yönüne kayması.
Östenit oranı ise sıcaklık ve süre arttıkça genel olarak azalmıştır. Yaklaşık %50 hacim östenit, 1000°C'de 15 dakika bekletmeyle veya 1050°C'de çekirdek sıcaklığına ulaşılmasıyla elde edilmiştir. Bu sonuç, istenen faz dengesinin yalnız mümkün olan en yüksek tav sıcaklığının seçilmesiyle değil, sıcaklık–süre kombinasyonunun birlikte ayarlanmasıyla sağlandığını gösterir.
Nadir toprak elementlerinin rolü
Çalışmanın nadir-toprak yaklaşımı esas olarak seryuma dayanır. Nadir-toprak elementlerinin katılaşma sırasında segregasyonu azaltabileceği, yüksek ergime sıcaklıklı oksit/oksisülfür inklüzyonları oluşturabileceği ve σ/χ gibi fazların difüzyon kontrollü çökelme kinetiğini değiştirebileceği literatür bağlamında tartışılmıştır.
Deneysel sonuçlarda L-RE ve H-RE dökümleri, 30 dakikalık bekletmede STD'ye göre biraz daha düşük ferrit ve daha yüksek östenit oranları göstermiştir. En önemli fark σ-fazında ortaya çıkmış; nadir-toprak içeren numunelerde özellikle düşük tavlama sıcaklıklarında σ-fazı miktarı daha düşük bulunmuştur.
Ancak L-RE ve H-RE'nin mikroyapısal faz oranları arasındaki farkların deneysel belirsizlik içinde olması önemlidir. Bu bulgu, Ce miktarının yaklaşık iki katına çıkarılmasının faz dengesini aynı oranda iyileştirmediğini gösterir.
Deneyde kullanılan üç kimyasal durum
| Döküm | Cr (wt.%) | Ni (wt.%) | Mo (wt.%) | N (wt.%) | Ce (wt.%) | La (wt.%) |
|---|---|---|---|---|---|---|
| STD | 24,32 | 6,86 | 4,02 | 0,205 | 0,0006 | 0,0002 |
| L-RE | 25,38 | 6,59 | 3,86 | 0,285 | 0,0086 | 0,0034 |
| H-RE | 25,45 | 6,51 | 3,79 | 0,272 | 0,0162 | 0,0058 |
Kaynak, üç dökümün de SAF 2507 kimyasal gereklilikleri içinde kaldığını ve PREN değerlerinin 40'ın üzerinde olduğunu belirtmektedir.
Dökümler nasıl üretildi?
Her ergitmede başlangıç malzemesi olarak yaklaşık 500 kg SAF 2205 dubleks paslanmaz çelik hurda kullanılmış ve malzeme koruyucu atmosfer altında 1600°C'de bir saat ergitilmiştir. STD döküm için hedef SAF 2507 bileşimine ulaşmak üzere yaklaşık 12,5 kg ferrokrom, 0,7 kg ferromolibden ve 1,8 kg nikel eklenmiştir.
Karışım 1600°C'de 30 dakika elektromanyetik karıştırmayla homojenleştirilmiş, kimyasal analiz için örnek alınmış ve yaklaşık 1 kg alüminyum ile deoksidasyon yapılmıştır. Döküm sıcaklığı daha sonra 1590°C'ye indirilmiş ve metal alt dolumlu kum kalıplara dökülmüştür.
L-RE ve H-RE dökümlerinde aynı işlem sırası korunmuş; yaklaşık %40 katkı verimi varsayımıyla sırasıyla yaklaşık 0,25 kg ve 0,55 kg nadir-toprak içeren ferroalaşım eklenmiştir.
Çalışmanın Yöntemi ve Bulguları
Isıl işlem matrisi
| Parametre | Değer |
|---|---|
| Numune çubuğu | 30×30×250 mm |
| Sıcaklıklar | 950, 1000, 1025, 1050, 1100 ve 1150°C |
| Bekletme süreleri | 0, 15, 30, 60 ve 120 dakika |
| 0 dakika tanımı | Numune çekirdeğinin hedef sıcaklığa ulaşması |
| Isıtma hızı | 200°C/saat |
| Soğutma | Sürekli hareket ettirilen suda hızlı söndürme |
| Fırın | Nabertherm N11/HR, MHS 17 pilot sistem |
Mikroyapısal karakterizasyon
Isıl işlem görmüş çubuklardan 20×20×10 mm metalografi numuneleri çıkarılmıştır. Numuneler Murakami reaktifiyle dağlanmış ve Zeiss Axio Vert.A1 optik mikroskobunda incelenmiştir.
Her numuneden 100× büyütmede en az 10 temsilî mikrograf alınmış; ayrıca belirli özellikler için 200×, 500× ve 1000× büyütmeler kullanılmıştır. Faz oranları ImageJ 1.53a ile ve ASTM E562 yaklaşımına göre belirlenmiştir.
İkincil fazların morfolojisini daha ayrıntılı incelemek için Zeiss Evo 40 SEM ve Oxford INCA X-Sight EDXS sistemi kullanılmıştır.
EDX analizi ne gösterdi?
Ferrit içinde ölçülen (Cr+Mo)/Ni oranı σ-fazı oranıyla birlikte yükselmiş görünmektedir; kaynak bunu σ-fazının oluşmasından çok, karşılaştırılan numunelerin giderek daha fazla solüsyonlanmış olmasıyla açıklamaktadır. σ-fazı çözündükçe Cr ve Mo ferrite geri dönmektedir.
Östenit bileşiminde benzer belirgin bir eğilim görülmemiştir. Nadir-toprak elementlerinin doğrudan EDX ile güvenilir nicel ölçümü ise çok düşük derişimleri nedeniyle tekniğin algılama sınırı içinde mümkün olmamıştır.
Sertlik deneyleri
Vickers sertliği Zwick-Roell Durascan 50 cihazında ASTM E92-17'ye göre ölçülmüştür. Her numuneye yüzey boyunca dağıtılmış 16 iz ve 30 kgf yük uygulanmıştır.
STD alaşımında σ-fazının artması sertliği yükseltmiştir, ancak belirgin fark yaklaşık %10 hacim σ-fazından sonra ortaya çıkmıştır. Düşük σ-fazı miktarları bulk sertlik üzerinde küçük etki oluşturduğu için kaynak, sertlik deneyinin tek başına σ-fazı tespiti için güvenilir olmadığını vurgulamaktadır.
H-RE alaşımının sertliği bütün σ-fazı seviyelerinde genel olarak daha yüksektir. Buna rağmen tüm ölçülen sertlik değerleri çalışmada kullanılan ASTM A240 üst sınırının altında kalmıştır.
Çekme deneyleri
Çekme numuneleri ASTM E8'e göre hazırlanmış; en az iki numune test edilmiştir. Kaynak, kalibre edilmiş çapı 6 mm, numune uzunluğu parametresini 40 mm ve etkin ölçü uzunluğunu \(L_0=5D\) olarak tanımlar.
Deneyler oda sıcaklığında MTS 810 universal test makinesinde yapılmıştır. İlk aşamada 0,7% birim şekil değiştirmeye kadar 0,004 (mm/mm)/dakika extensometer kontrollü hız kullanılmış, daha sonra kopmaya kadar 1 mm/dakika deplasman kontrolüne geçilmiştir.
σ-fazı çekme davranışını nasıl değiştirdi?
σ-fazı arttıkça nihai çekme dayanımı düşmüştür. Sertlikte görülen artışa rağmen çekme dayanımının düşmesi, σ-fazının gevrekliği ve iğnemsi/sert mikroyapısal bölgelerin gerilme yığılmaları oluşturarak çatlak başlangıcını kolaylaştırmasıyla ilişkilendirilmiştir.
Akma dayanımı ile σ-fazı miktarı arasında kaynakta belirgin ve tekdüze bir korelasyon görülmemiştir. Buna karşılık kopma uzaması birkaç yüzde σ-fazından itibaren hızla azalmış ve yaklaşık %15–20 hacim σ-fazında kritik derecede düşük seviyelere ulaşmıştır.
Yüksek Ce İçerikli H-RE Alaşımı Mekanik Özellikleri Ne Kadar İyileştirdi?
H-RE alaşımı diğer dökümlere göre nihai çekme dayanımında yaklaşık 75 MPa veya %10, akma dayanımında yaklaşık 30 MPa veya %6 artış göstermiş; σ-fazı %15 hacmin altındayken kopma uzaması yaklaşık iki katına çıkmıştır. L-RE alaşımındaki daha düşük nadir-toprak seviyesi ise STD'ye kıyasla çekme davranışında aynı ölçekte belirgin bir fark oluşturmamıştır.
Standartları karşılayan numuneler
ASTM A890 ve ASTM A995 ile yapılan karşılaştırmada yalnız tam solüsyonlanmış numunelerin minimum çekme özellikleri gerekliliklerini karşıladığı bildirilmiştir. Bu sonuç, σ-fazının yalnız mikroyapısal bir ayrıntı değil, gerçek mühendislik kabul kriterlerini etkileyen bir faz olduğunu göstermektedir.
Çekme kırılma yüzeyleri
σ-fazı bulunmayan numunelerde belirgin boyun verme ve tipik cup-and-cone sünek kırılma morfolojisi görülmüştür. σ-fazı arttıkça boyun verme azalmış; yüksek oranlarda plastik şekil değiştirme neredeyse ortadan kalkmış ve kırılma cleavage-dominant gevrek karaktere dönüşmüştür.
SEM görüntülerinde tam solüsyonlanmış numunelerde çok sayıda dimple görülmüş, ara σ-fazı oranlarında dimple ve cleavage bölgeleri birlikte ortaya çıkmış, daha yüksek σ-fazında cleavage ve intergranüler çatlaklar baskın hale gelmiştir.
Nadir-toprak içeren numunelerde bazı dimple merkezlerinde nadir-toprak oksit inklüzyonları görülmüş, ancak bunlar ana kırılma mekanizmasını değiştirmemiştir.
Charpy V-darbe deneyi
Darbe numuneleri ASTM E23 geometrisine göre 10×10×55 mm olarak hazırlanmış, 45° V-çentik kullanılmış ve her koşul için en az dört numune test edilmiştir. Deneyler oda sıcaklığında, 295 J kapasiteli Galdabini CH/30 sarkaçta ve 5,5 m/s darbe hızında gerçekleştirilmiştir.
Absorbe edilen darbe enerjisi σ-fazı arttıkça çok hızlı düşmüştür. Kaynak, birkaç yüzde σ-fazının bile kabul edilebilir mühendislik seviyelerinin çok altına inen güçlü bir tokluk kaybı oluşturduğunu belirtmektedir.
L-RE alaşımı düşük σ-fazı düzeylerinde STD'den birkaç on joule daha düşük darbe enerjisi gösterebilmiştir. H-RE alaşımı ise özellikle düşük σ-fazı oranlarında genel olarak daha iyi darbe davranışı göstermiştir. Yaklaşık %15 σ-fazının üzerinde σ-fazının gevrekleştirici etkisi alaşım katkısının etkisini baskılamıştır.
Korozyon deneyi
Korozyon numuneleri 50×20×10 mm boyutlarında hazırlanmış, kenarlar yuvarlatılmış ve yüzeyler 1200 grit'e kadar polisajlanmıştır. ASTM G48 Method A ferrik klorür pitting testi kullanılmış ve kütle kaybı NORSOK M-630 kabul sınırıyla karşılaştırılmıştır.
| Mikroyapısal durum | Kütle kaybı davranışı | Yorum |
|---|---|---|
| Tam solüsyonlanmış, σ≈0 | Birkaç g/m² | En yüksek korozyon direnci |
| Düşük/orta σ-fazı | Hızla artan kütle kaybı | L-RE ve H-RE, STD'ye göre avantaj gösterebilir |
| σ > yaklaşık %30 | Yaklaşık 1500 g/m² asimptotu | As-cast koşula yakın ağır bozunma |
Düşük σ-fazı seviyelerinde L-RE'nin STD'ye göre daha iyi korozyon direnci gösterdiği, H-RE'nin ise L-RE'ye çok benzer davrandığı görülmüştür. Dolayısıyla mekanik özelliklerde H-RE lehine görülen ek artış, korozyon direncinde aynı şekilde devam etmemiştir.
Korozyon mekanizması
Tam solüsyonlanmış numunelerde makroskopik korozyon işareti görülmezken σ-fazı içeren numunelerde yüzey şişkinlikleri, çöküntüler ve bunların altında ilerleyen saldırı saptanmıştır.
SEM kesitlerinde Cr ve Mo bakımından zengin σ-fazı katodik davranmış, komşu ferrit bölgeleri anod olarak çözünmüştür. Bu yerel çözünme, σ-fazı çevresinden başlayarak malzeme parçalarının ayrılmasına kadar ilerleyebilmiştir.
Yüzeye yakın nadir-toprak oksit inklüzyonlarının pit başlatıcı olarak davranmadığı gözlenmiştir. Nadir-toprak ilavesi temel korozyon mekanizmasını değiştirmemiş; fakat toplam kütle kaybını özellikle düşük σ-fazı oranında azaltmıştır.
Çalışmanın desteklediği sonuçlar
- Solüsyon tavlama sıcaklığı ve süresi, SAF 2507'de σ-fazının çözünmesini doğrudan kontrol eder.
- STD dökümde σ-fazı 1050°C/30 dakika veya 1100°C/0 dakika koşulunda tamamen çözünmüştür.
- Nadir-toprak ilavesi özellikle düşük sıcaklıklarda σ-fazı oluşumunu azaltmış ve östenit kararlılığını artırmıştır.
- σ-fazı arttıkça bulk sertlik artar; ancak çekme dayanımı, süneklik ve darbe enerjisi düşer.
- H-RE alaşımı çekme özelliklerinde STD ve L-RE'den daha yüksek genel performans göstermiştir.
- σ-fazı korozyon kütle kaybını dramatik biçimde artırmıştır.
- Nadir-toprak ilavesi düşük σ-fazı düzeylerinde korozyon direncini iyileştirmiştir.
- Çalışmadaki kabul kriterleri açısından yalnız tamamen solüsyonlanmış numuneler tüm performans gereksinimlerini karşılamıştır.
Çalışmanın desteklemediği sonuçlar
- Ce miktarı arttıkça bütün özelliklerin doğrusal biçimde sürekli iyileştiği gösterilmemiştir.
- H-RE'nin L-RE'ye göre korozyon direncinde belirgin ek üstünlüğü gösterilmemiştir.
- Sertlik ölçümünün düşük σ-fazı miktarını güvenilir biçimde belirleyebileceği gösterilmemiştir.
- Bu çalışma bütün gerçek endüstriyel duvar kalınlıklarında aynı ısıl işlem sürelerinin geçerli olduğunu kanıtlamaz.
- Nadir-toprak ilavesinin σ-fazı bulunduğu halde solüsyon tavlama gereksinimini ortadan kaldırdığı gösterilmemiştir.
- Laboratuvar çubuklarında elde edilen sonuçlar doğrudan her geometriye veya bütün döküm proseslerine genellenemez.
Nadir Toprak İlavesi Kalın Endüstriyel SAF 2507 Dökümlerde Isıl İşlemin Yerini Alabilir mi?
Hayır. Çalışma nadir-toprak ilavesinin σ-fazı oluşumunu azaltabildiğini ve bazı mekanik/korozyon özelliklerini iyileştirebildiğini gösterse de kabul edilebilir genel performansın yalnız tamamen solüsyonlanmış numunelerde elde edildiğini bildirir; yazarlar ayrıca gerçek kalın komponentlere güvenilir ölçek büyütme için kesit kalınlığına bağlı mikroyapısal evrimin gelecekte sistematik olarak araştırılması gerektiğini belirtmektedir.
Güçlü yönler
Aynı temel SAF 2507 sistemi üzerinde STD, L-RE ve H-RE dökümlerinin aynı ısıl işlem ve karakterizasyon zinciriyle karşılaştırılması, kimyasal tasarım ile ısıl işlem etkilerini aynı deneysel çerçeve içinde değerlendirmeyi mümkün kılmıştır.
Faz miktarı yalnız mikroskop görüntüsüyle nitel olarak değerlendirilmemiş; görüntü analiziyle nicel hale getirilmiş ve sertlik, çekme, darbe, makro/SEM fraktografi ve ASTM G48 korozyon verileriyle ilişkilendirilmiştir. Böylece σ-fazının performans üzerindeki etkisi tek bir test yöntemine bağlı kalmadan izlenmiştir.
Başlıca yöntemsel sınırlar
Kaynakta ayrı bir “Limitations” bölümü bulunmamaktadır. Bununla birlikte yazarların gelecek çalışma önerisi önemli bir sınırı açıkça gösterir: ısıl işlemler, büyük dökümlerden çıkarılan 30×30×250 mm çubuklar üzerinde yürütülmüştür. Gerçek endüstriyel parçaların çekirdeklerinde ısıtma ve soğuma kinetiği kesit kalınlığıyla değişebileceği için aynı sonuçların daha kalın komponentlerde doğrudan elde edileceği doğrulanmamıştır.
Kaynak ayrıca nadir-toprak konsantrasyonlarının çok düşük olması nedeniyle EDXS'nin Ce/La dağılımını doğrudan güvenilir biçimde nicelendiremediğini belirtmektedir.
Bir başka sınır, mekanik ve korozyon grafiklerinin önemli bölümünde kaynak makalenin ham nokta tablolarını ayrı olarak vermemesidir. Bu nedenle grafikler üzerinden sonradan yüksek hassasiyetli yeni veri tabloları türetmek bilimsel olarak uygun değildir.
Gelecek çalışma
Yazarların temel gelecek çalışma önerisi, mikroyapısal evrimin kesit kalınlığına bağlı olarak sistematik biçimde araştırılmasıdır. Amaç nadir-toprak modifikasyonu ve solüsyon tavlama optimizasyonundan elde edilen sonuçların daha büyük endüstriyel dökümlere güvenilir biçimde taşınabilmesidir.
Kaynak ve Yöntem Notu
Özgün çalışma: Rare earth addition on SAF 2507 Super Duplex Stainless Steel: effect on microstructural evolution and mechanical properties
Yazarlar: Francesco Sordetti; Niki Picco; Michele Magnan; Elia Marin; Claudio Maranzana; Alex Lanzutti.
Sorumlu yazar: Francesco Sordetti.
Afiliasyonlar: University of Udine, Polytechnic Department of Engineering and Architecture, Udine, Italy; Facs Fucine S.r.l., Pavia di Udine, Italy; Kyoto Institute of Technology, Faculty of Materials Science and Engineering, Kyoto, Japan.
Yüklenen kaynak sürümü: SSRN preprint.
SSRN: Abstract ID 6910045.
SSRN DOI: 10.2139/ssrn.6910045.
Yüklenen sürümün hakemlik durumu: Preprint dosyası üzerinde “not peer reviewed” ibaresi bulunmaktadır.
Güncel hakemli version-of-record: Materials Today Communications, 2026, article 116157.
Güncel DOI: 10.1016/j.mtcomm.2026.116157.
Güncel yayın tarihi: Eylül 2026.
Yayın türü: Research article; deneysel metalurji/malzeme karakterizasyon çalışması.
Version-of-record erişim durumu: Open Access; ScienceDirect kaydı Creative Commons lisansı altında olduğunu belirtmektedir. Erişilebilen bibliyografik görünüm tam CC alt türünü göstermediği için doğrudan publisher figürü yeniden kullanımında lisans alt türü ayrıca doğrulanmalıdır.
Temel malzeme: SAF 2507 / X2CrNiMoN25-7-4 süper dubleks paslanmaz çelik.
Dökümler: STD, L-RE, H-RE.
Ölçülen Ce: STD %0,0006; L-RE %0,0086; H-RE %0,0162.
Ölçülen La: STD %0,0002; L-RE %0,0034; H-RE %0,0058.
Döküm üretimi: 500 kg SAF 2205 hurda başlangıç malzemesi; 1600°C ergitme ve homojenleştirme; 1590°C kum kalıba döküm.
Solüsyon tavlama sıcaklıkları: 950, 1000, 1025, 1050, 1100 ve 1150°C.
Bekletme süreleri: 0, 15, 30, 60 ve 120 dakika.
Isıtma hızı: 200°C/saat.
Soğutma: Karıştırılan suda hızlı söndürme.
Optik mikroskop: Zeiss Axio Vert.A1.
Görüntü yazılımı: ImageJ 1.53a.
Faz analizi standardı: ASTM E562.
SEM/EDXS: Zeiss Evo 40 + Oxford INCA X-Sight.
Sertlik: Zwick-Roell Durascan 50; ASTM E92-17; 30 kgf; 16 iz.
Çekme: ASTM E8; MTS 810; oda sıcaklığı.
Darbe: ASTM E23; 10×10×55 mm V-çentikli numuneler; Galdabini CH/30; 295 J; 5,5 m/s.
Korozyon: ASTM G48 Method A ferrik klorür testi; NORSOK M-630 karşılaştırması.
σ-fazının tam çözünmesi: STD için 1050°C/30 dakika veya 1100°C/0 dakika.
H-RE çekme etkisi: Yaklaşık +75 MPa nihai çekme dayanımı, +30 MPa akma dayanımı; σ<%15 iken kopma uzamasında yaklaşık iki kat artış.
Korozyon ana sonucu: σ>%30 olduğunda kütle kaybı yaklaşık 1500 g/m²'ye yaklaşmaktadır; kabul edilebilir performans yalnız σ-fazı olmayan numunelerde elde edilmiştir.
Finansman: Çalışma kamu, ticari veya kâr amacı gütmeyen fon kuruluşlarından özel bir araştırma hibesi almamıştır.
Teşekkür: Giovanni Beltrame ve Mirko Miorini'ye analiz katkıları için teşekkür edilmiştir.
CRediT: Francesco Sordetti — conceptualization, methodology, validation, formal analysis, investigation, writing-original draft; Niki Picco — investigation, writing-review & editing; Michele Magnan — investigation; Elia Marin — investigation, writing-review & editing; Claudio Maranzana — resources; Alex Lanzutti — writing-review & editing, supervision.
Veri erişilebilirliği: Yüklenen preprintte ayrı bir Data Availability Statement bulunmamaktadır.
Çıkar çatışması: Yüklenen preprintte ayrı bir Declaration of Competing Interest bölümü bulunmamaktadır; yokluğu varsayılmamıştır.
Temel yorum sınırı: Deney, büyük kum dökümlerden çıkarılan numuneler üzerinde güçlü karşılaştırmalı sonuçlar vermektedir; ancak gerçek endüstriyel kesit kalınlığına bağlı ölçek büyütme ayrıca doğrulanmalıdır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir