

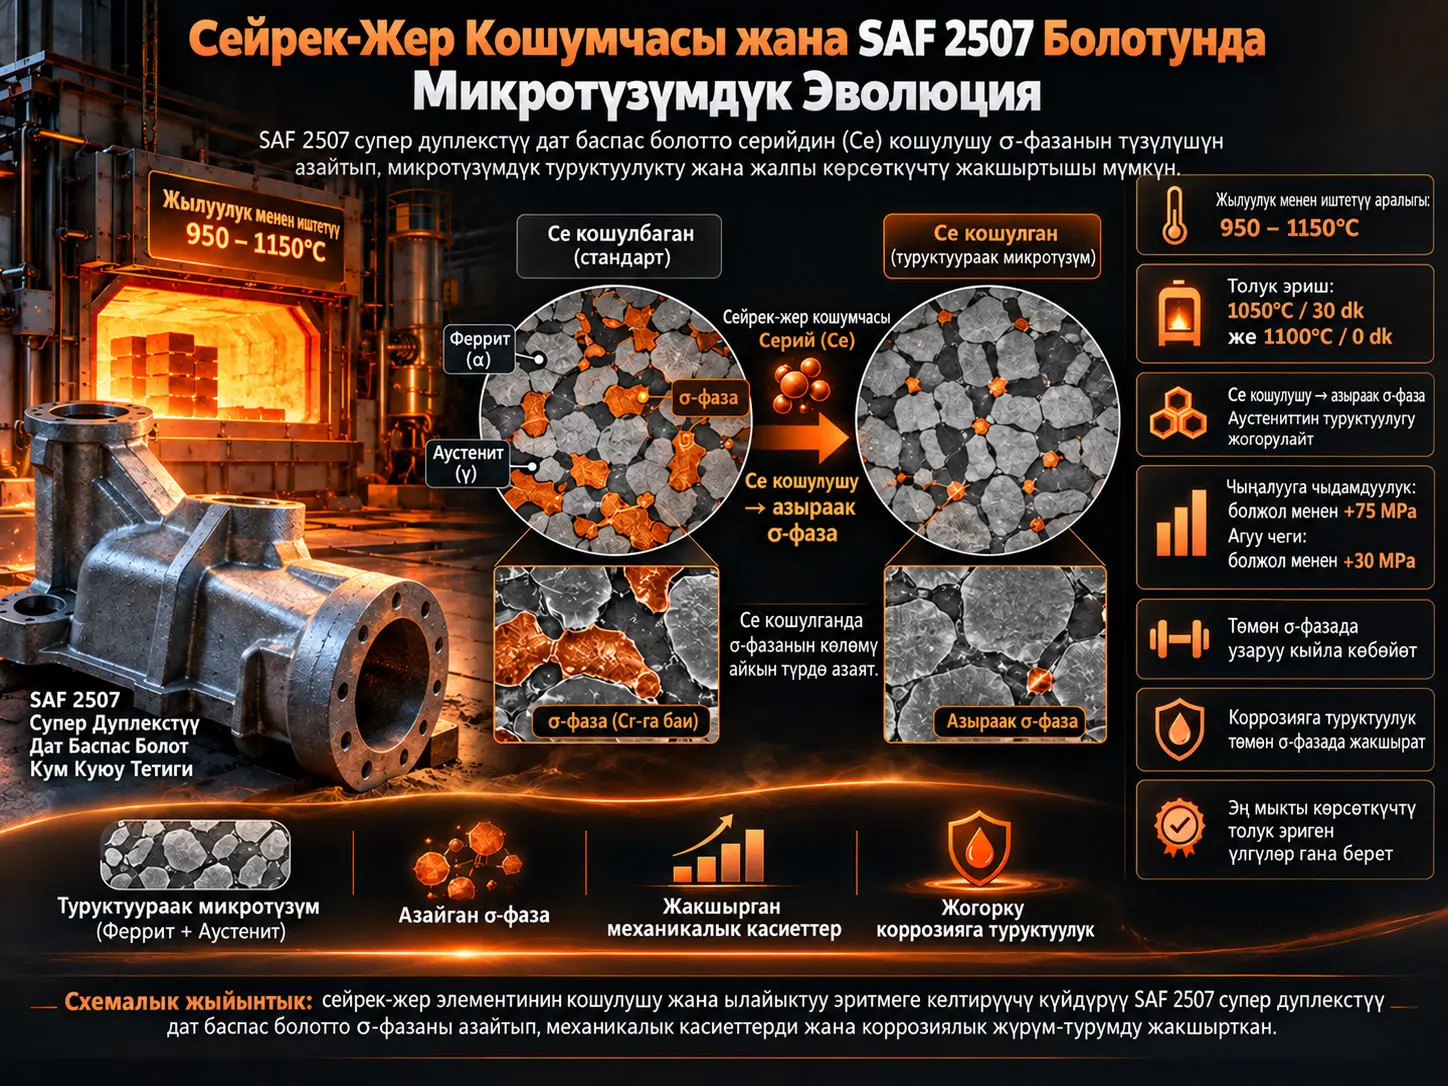
SAF 2507 супер дуплекстүү дат баспас болот (SAF 2507 Super Duplex Stainless Steel, SDSS) — феррит жана аустенит фазаларын бирге камтыган, жогорку механикалык бекемдикти жогорку жергиликтүү коррозияга туруктуулук менен айкалыштыруу үчүн колдонулган жогорку легирленген дуплекстүү дат баспас болот. Бул изилдөө кум калыпка куюлган SAF 2507де эритмеге келтирүүчү күйдүрүү температурасы менен кармоо убактысы зыяндуу σ-фазанын эришине кандай таасир этерин жана аз өлчөмдөгү сейрек-жер элементинин, негизинен церийдин (Ce), кошулушу микротүзүмдү, созулуу жүрүм-турумун, сокку илешкектүүлүгүн, катуулукту жана коррозияга туруктуулукту кандай өзгөртөрүн эксперименттик түрдө изилдеген.
Үч куюм салыштырылган: сейрек-жер элементтери кошулбаган стандарттык эритме (STD), болжол менен %0,0086 Ce камтыган L-RE жана болжол менен %0,0162 Ce камтыган H-RE. Үлгүлөр 950–1150°C аралыгында жана 0–120 мүнөт кармоо убактысында эритмеге келтирүүчү күйдүрүүдөн өткөрүлгөн. Стандарттык эритмеде σ-фаза 1050°Cде 30 мүнөттө же 1100°Cде үлгүнүн өзөгү максаттуу температурага жетери менен толук эриген. Сейрек-жер кошумчасы өзгөчө төмөнүрөөк температураларда σ-фазанын көлөмүн азайтып, аустениттин үлүшүн көбөйткөн жана микротүзүмдүк туруктуулукту жакшырткан.
σ-фазанын көбөйүшү катуулукту жогорулатканы менен созулуу бекемдигин, ийилчээктикти, сокку энергиясын жана коррозияга туруктуулукту олуттуу начарлаткан. H-RE эритмеси башка куюмдарга салыштырмалуу акыркы созулуу бекемдигин болжол менен 75 MPa (%10), агуу бекемдигин болжол менен 30 MPa (%6) жогорулаткан; σ-фаза %15тен төмөн болгондо үзүлүүдөгү узаруу болжол менен эки эсеге көбөйгөн. Коррозия сыноолорунда толук эритмеге келтирилген үлгүлөрдө бир нече g/m² деңгээлиндеги масса жоготуусу, σ-фаза %30дан ашканда болжол менен 1500 g/m²ге жакындаган. Изилдөө калың өнөр жай компоненттеринин баарына масштабды чоңойтууну түздөн-түз ырастаган эмес; авторлор келечекте кесилиштин калыңдыгына байланыштуу микротүзүмдүк эволюцияны өзүнчө изилдөөнү сунушташат.
Эмне үчүн SAF 2507 жана эмне үчүн калың куюлган бөлүктөр?
Дуплекстүү дат баспас болоттор ферриттик жана аустениттик фазалар бирге болгон эки фазалуу микротүзүмүнүн аркасында жогорку механикалык бекемдик, ийилчээктик жана коррозияга туруктуулук ортосунда күчтүү тең салмакты камсыз кылат. SAF 2507 — PREN мааниси 40тан жогору болгон супер дуплекс классынын кеңири тараган өкүлү жана мунай-газ, деңиз курулуштары, химия жана тузсуздандыруу сыяктуу агрессивдүү чөйрөлөрдө колдонулган компоненттер үчүн маанилүү.
Калың кесилишти бөлүктөрдү кум калыпка куюу менен өндүрүүдөгү негизги көйгөй — муздоо ылдамдыгы. Кесилиштин борбору бетине караганда жайыраак муздаганда материал σ жана χ сыяктуу хром менен молибденге бай зыяндуу экинчи фазалардын чөгүшү үчүн ылайыктуу температура диапазонунда узагыраак калышы мүмкүн. Булак өзгөчө 700–1000°C аралыгында σ-фаза, χ-фаза, экинчи аустенит, нитриддер жана карбиддер пайда болушу мүмкүн экенин көрсөтөт.
σ-Фаза SAF 2507 үчүн Эмне Үчүн Критикалык Микротүзүмдүк Көйгөй?
σ-фаза — хром жана молибденге бай, катуу жана морт интерметаллдык фаза; SAF 2507 ичинде пайда болгондо айланасындагы матрицанын легирлөөчү элементтеринин бөлүштүрүлүшүн бузат, жараканын башталышын жеңилдетет жана сокку/созулуу жүрүм-турумун да, коррозияга туруктуулукту да төмөндөтөт. Ошондуктан изилдөөнүн негизги процесс максаты феррит–аустенит катышын теңдөө гана эмес, σ-фазаны мүмкүн болушунча толук эритүү болуп саналат.
σ-фазанын пайда болушу жана эриши
Булак σ-фаза ферриттен аустенит менен бирге пайда боло ала турган өзгөрүү продуктусу экенин жана ферриттин ичинде ядролонорун көрсөтөт. SEM изилдөөлөрүндө болжол менен %10 σ-фазада ядролонуу өзгөчө феррит данынын чек араларында айкын болуп, чөгүү уланган сайын феррит–аустенит интерфейстерине карай тараган.
σ-фаза көбүнчө блок сымал морфология көрсөткөн, айрым жерлерде коралл сымал түзүлүштөр да байкалган. Сейрек-жер кошулган эритмелерде σ-фазанын кыйла тыгыз, сызыктуу жана тартиптүү формаларга өтөрү билдирилген. Айланада байкалган жарык майда аймактар экинчи аустенит катары аныкталган.
Эритмеге келтирүүчү күйдүрүүнүн максаты
Эритмеге келтирүүчү күйдүрүү — каалабаган экинчи фазаларды кайрадан негизги феррит–аустенит матрицасында эритип, тең салмактуураак жана коррозияга туруктуу микротүзүм алуу үчүн колдонулган жогорку температуралуу жылуулук иштетүү. Бул жерде температура гана эмес, үлгүнүн максаттуу температурада кармалган убактысы да фазалык өзгөрүүнүн кинетикасын аныктайт.
Изилдөөдө температура 950°Cден 1150°Cге жогорулаган сайын жана кармоо убактысы узарган сайын σ-фазанын көлөмү тез азайган. Эң жогорку өзгөрүү ылдамдыгы 1000–1050°C аралыгында, өзгөчө биринчи 30 мүнөт ичинде пайда болгону билдирилген.
σ-Фаза Кайсы Жылуулук Иштетүү Шартында Толук Эриген?
Стандарттык SAF 2507 куюмунда сандык сүрөт талдоосу σ-фаза 1050°Cде 30 мүнөт кармоодо же 1100°Cде үлгүнүн өзөгү максаттуу температурага жетери менен толук эригенин көрсөткөн; төмөнүрөөк температураларда эриш толук болбой калган.
Феррит–аустенит тең салмагы
STD куюмунда ферриттин үлүшү температура жана кармоо убактысы көбөйгөн сайын сигмоидалдык багытта өскөн. Булак бул жүрүм-турумду эки механизм менен түшүндүрөт: σ-фазанын феррит ичинде кайра эриши жана температура жогорулаганда феррит–аустенит термодинамикалык тең салмагынын феррит тарабына жылышы.
Аустениттин үлүшү болсо температура жана убакыт өскөн сайын жалпысынан азайган. Болжол менен %50 көлөмдүк аустенит 1000°Cде 15 мүнөт кармоо же 1050°Cде өзөк температурасына жетүү менен алынган. Бул натыйжа керектүү фазалык тең салмак эң жогорку мүмкүн болгон күйдүрүү температурасын гана тандоо менен эмес, температура–убакыт айкалышын чогуу жөндөө аркылуу камсыз кылынарын көрсөтөт.
Сейрек-жер элементтеринин ролу
Изилдөөнүн сейрек-жер боюнча мамилеси негизинен церийге таянат. Сейрек-жер элементтери катуулануу учурунда сегрегацияны азайтышы, эрүү температурасы жогору оксид/оксисульфид кошулмаларын түзүшү жана σ/χ сыяктуу фазалардын диффузия менен башкарылган чөгүү кинетикасын өзгөртүшү мүмкүн экени адабияттардын контекстинде талкууланган.
Эксперименттик жыйынтыктарда L-RE жана H-RE куюмдары 30 мүнөт кармоодо STDге караганда бир аз төмөн феррит жана жогорураак аустенит үлүштөрүн көрсөткөн. Эң маанилүү айырма σ-фазада чыккан; сейрек-жер камтыган үлгүлөрдө, өзгөчө төмөн күйдүрүү температураларында, σ-фазанын көлөмү төмөн болгон.
Бирок L-RE жана H-REнин микротүзүмдүк фазалык үлүштөрүнүн ортосундагы айырмалар эксперименттик белгисиздиктин чегинде экени маанилүү. Бул табылга Ce көлөмүн болжол менен эки эсеге көбөйтүү фазалык тең салмакты ошол эле деңгээлде жакшыртпаганын көрсөтөт.
Экспериментте колдонулган үч химиялык абал
| Куюм | Cr (wt.%) | Ni (wt.%) | Mo (wt.%) | N (wt.%) | Ce (wt.%) | La (wt.%) |
|---|---|---|---|---|---|---|
| STD | 24,32 | 6,86 | 4,02 | 0,205 | 0,0006 | 0,0002 |
| L-RE | 25,38 | 6,59 | 3,86 | 0,285 | 0,0086 | 0,0034 |
| H-RE | 25,45 | 6,51 | 3,79 | 0,272 | 0,0162 | 0,0058 |
Булак үч куюм тең SAF 2507нин химиялык талаптарынын ичинде калганын жана PREN маанилери 40тан жогору болгонун белгилейт.
Куюмдар кантип өндүрүлгөн?
Ар бир эритүүдө баштапкы материал катары болжол менен 500 kg SAF 2205 дуплекстүү дат баспас болот сыныгы колдонулуп, материал коргоочу атмосферада 1600°Cде бир саат эритилген. STD куюму үчүн максаттуу SAF 2507 курамына жетүү максатында болжол менен 12,5 kg феррохром, 0,7 kg ферромолибден жана 1,8 kg никель кошулган.
Аралашма 1600°Cде 30 мүнөт электромагниттик аралаштыруу менен бир тектештирилген, химиялык талдоо үчүн үлгү алынган жана болжол менен 1 kg алюминий менен деоксидация жүргүзүлгөн. Андан кийин куюу температурасы 1590°Cге түшүрүлүп, металл төмөндөн толтурулуучу кум калыптарга куюлган.
L-RE жана H-RE куюмдарында ошол эле процесстик ырааттуулук сакталган; болжол менен %40 кошулуу натыйжалуулугу кабыл алынып, тиешелүүлүгүнө жараша болжол менен 0,25 kg жана 0,55 kg сейрек-жер камтыган ферроэритме кошулган.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Жылуулук иштетүү матрицасы
| Параметр | Маани |
|---|---|
| Үлгү таякчасы | 30×30×250 mm |
| Температуралар | 950, 1000, 1025, 1050, 1100 жана 1150°C |
| Кармоо убакыттары | 0, 15, 30, 60 жана 120 мүнөт |
| 0 мүнөт аныктамасы | Үлгүнүн өзөгүнүн максаттуу температурага жетиши |
| Ысытуу ылдамдыгы | 200°C/саат |
| Муздатуу | Тынымсыз кыймылдатылган сууда тез өчүрүү |
| Меш | Nabertherm N11/HR, MHS 17 пилоттук система |
Микротүзүмдүк мүнөздөмө
Жылуулук иштетилген таякчалардан 20×20×10 mm металлографиялык үлгүлөр алынган. Үлгүлөр Murakami реактиви менен травленип, Zeiss Axio Vert.A1 оптикалык микроскобунда изилденген.
Ар бир үлгүдөн 100× чоңойтууда кеминде 10 өкүлчүлүктүү микрограф алынган; кошумча айрым белгилер үчүн 200×, 500× жана 1000× чоңойтуулар колдонулган. Фаза үлүштөрү ImageJ 1.53a менен жана ASTM E562 ыкмасына ылайык аныкталган.
Экинчи фазалардын морфологиясын кененирээк изилдөө үчүн Zeiss Evo 40 SEM жана Oxford INCA X-Sight EDXS системасы колдонулган.
EDX талдоосу эмнени көрсөттү?
Феррит ичинде өлчөнгөн (Cr+Mo)/Ni катышы σ-фазанын үлүшү менен бирге өсүп жаткандай көрүнөт; булак муну σ-фазанын пайда болушунан көрө салыштырылган үлгүлөрдүн барган сайын көбүрөөк эритмеге келтирилиши менен түшүндүрөт. σ-фаза эриген сайын Cr жана Mo ферритке кайра кайтып келет.
Аустенит курамында ушуга окшош так тенденция байкалган эмес. Сейрек-жер элементтерин EDX менен түздөн-түз ишенимдүү сандык өлчөө алардын өтө төмөн концентрациясынан улам ыкманын аныктоо чегинде мүмкүн болгон эмес.
Катуулук сыноолору
Vickers катуулугу Zwick-Roell Durascan 50 түзмөгүндө ASTM E92-17ге ылайык өлчөнгөн. Ар бир үлгүгө бет боюнча бөлүштүрүлгөн 16 из жана 30 kgf жүк колдонулган.
STD эритмесинде σ-фазанын көбөйүшү катуулукту жогорулаткан, бирок айкын айырма болжол менен %10 көлөмдүк σ-фазадан кийин пайда болгон. Төмөн σ-фаза өлчөмдөрү жалпы катуулукка аз таасир бергендиктен, булак катуулук сыноосу жалгыз өзү σ-фазаны аныктоо үчүн ишенимдүү эмес экенин баса белгилейт.
H-RE эритмесинин катуулугу бардык σ-фаза деңгээлдеринде жалпысынан жогору. Ошого карабастан бардык өлчөнгөн катуулук маанилери изилдөөдө колдонулган ASTM A240 жогорку чегинен төмөн калган.
Созулуу сыноолору
Созулуу үлгүлөрү ASTM E8ге ылайык даярдалган; кеминде эки үлгү сыналган. Булак калибрленген диаметрди 6 mm, үлгүнүн узундук параметрин 40 mm жана натыйжалуу өлчөө узундугун \(L_0=5D\) деп аныктайт.
Сыноолор бөлмө температурасында MTS 810 универсалдык сыноо машинасында жүргүзүлгөн. Алгач 0,7% деформацияга чейин 0,004 (mm/mm)/мүнөт экстензометр менен башкарылуучу ылдамдык колдонулуп, андан кийин үзүлгөнгө чейин 1 mm/мүнөт жылышты башкарууга өтүлгөн.
σ-фаза созулуу жүрүм-турумун кантип өзгөрттү?
σ-фаза көбөйгөн сайын акыркы созулуу бекемдиги төмөндөгөн. Катуулуктун жогорулашына карабастан созулуу бекемдигинин төмөндөшү σ-фазанын морттугу жана ийнесымал/катуу микротүзүмдүк аймактар чыңалуу топтолушун жаратып, жараканын башталышын жеңилдетиши менен байланыштырылган.
Агуу бекемдиги менен σ-фазанын көлөмүнүн ортосунда булакта айкын жана бир багыттуу корреляция байкалган эмес. Тескерисинче, үзүлүүдөгү узаруу бир нече пайыз σ-фазадан баштап тез азайып, болжол менен %15–20 көлөмдүк σ-фазада критикалык төмөн деңгээлдерге жеткен.
Ce Курамы Жогору H-RE Эритмеси Механикалык Касиеттерди Канчага Жакшыртты?
H-RE эритмеси башка куюмдарга салыштырмалуу акыркы созулуу бекемдигин болжол менен 75 MPa же %10, агуу бекемдигин болжол менен 30 MPa же %6 жогорулаткан; σ-фаза көлөмү %15тен төмөн болгондо үзүлүүдөгү узаруу болжол менен эки эсеге өскөн. L-RE эритмесиндеги төмөнүрөөк сейрек-жер деңгээли болсо STDге салыштырмалуу созулуу жүрүм-турумунда ушундай масштабдагы айкын айырма жараткан эмес.
Стандарттарга жооп берген үлгүлөр
ASTM A890 жана ASTM A995 менен салыштырганда, минималдуу созулуу касиеттеринин талаптарына толук эритмеге келтирилген үлгүлөр гана жооп бергени билдирилген. Бул жыйынтык σ-фаза жөн гана микротүзүмдүк детал эмес, чыныгы инженердик кабыл алуу критерийлерине таасир эткен фаза экенин көрсөтөт.
Созулуу сыныгынын беттери
σ-фаза жок үлгүлөрдө айкын мойундануу жана типтүү cup-and-cone ийилчээк сынуу морфологиясы байкалган. σ-фаза көбөйгөн сайын мойундануу азайган; жогорку үлүштөрдө пластикалык деформация дээрлик жоголуп, сынуу cleavage-dominant морт мүнөзгө өткөн.
SEM сүрөттөрүндө толук эритмеге келтирилген үлгүлөрдө көп сандагы dimple байкалган, орто σ-фаза үлүштөрүндө dimple жана cleavage аймактары бирге пайда болгон, жогорку σ-фазада cleavage жана интергранулярдык жаракалар үстөмдүк кылган.
Сейрек-жер камтыган үлгүлөрдө айрым dimple борборлорунда сейрек-жер оксид кошулмалары байкалган, бирок алар негизги сынуу механизмин өзгөрткөн эмес.
Charpy V-сокку сыноосу
Сокку үлгүлөрү ASTM E23 геометриясына ылайык 10×10×55 mm өлчөмүндө даярдалып, 45° V-оюк колдонулган жана ар бир шарт үчүн кеминде төрт үлгү сыналган. Сыноолор бөлмө температурасында, 295 J сыйымдуулуктагы Galdabini CH/30 маятнигинде жана 5,5 m/s сокку ылдамдыгында жүргүзүлгөн.
Жутулган сокку энергиясы σ-фаза көбөйгөн сайын өтө тез азайган. Булак бир нече пайыз σ-фаза да кабыл алынуучу инженердик деңгээлдерден кыйла төмөн түшкөн күчтүү илешкектүүлүк жоготуусун жаратарын белгилейт.
L-RE эритмеси төмөн σ-фаза деңгээлдеринде STDден бир нече ондогон джоулга төмөн сокку энергиясын көрсөтүшү мүмкүн болгон. H-RE эритмеси болсо өзгөчө төмөн σ-фаза үлүштөрүндө жалпысынан жакшыраак сокку жүрүм-турумун көрсөткөн. Болжол менен %15 σ-фазадан жогору σ-фазанын морттоштуруучу таасири эритме кошумчасынын таасирин басып кеткен.
Коррозия сыноосу
Коррозия үлгүлөрү 50×20×10 mm өлчөмүндө даярдалып, четтери тегеректелген жана беттери 1200 gritке чейин жылмаланган. ASTM G48 Method A темир хлориди менен pitting сыноосу колдонулуп, масса жоготуусу NORSOK M-630 кабыл алуу чеги менен салыштырылган.
| Микротүзүмдүк абал | Масса жоготуусунун жүрүм-туруму | Түшүндүрмө |
|---|---|---|
| Толук эритмеге келтирилген, σ≈0 | Бир нече g/m² | Эң жогорку коррозияга туруктуулук |
| Төмөн/орто σ-фаза | Тез өскөн масса жоготуусу | L-RE жана H-RE, STDге караганда артыкчылык көрсөтүшү мүмкүн |
| σ > болжол менен %30 | Болжол менен 1500 g/m² асимптота | As-cast шартка жакын оор бузулуу |
Төмөн σ-фаза деңгээлдеринде L-RE STDге караганда жакшыраак коррозияга туруктуулук көрсөткөнү, H-RE болсо L-REге абдан окшош жүрүм-турум көрсөткөнү байкалган. Ошондуктан механикалык касиеттерде H-REнин пайдасына көрүнгөн кошумча өсүш коррозияга туруктуулукта ошол эле түрдө улана берген эмес.
Коррозия механизми
Толук эритмеге келтирилген үлгүлөрдө макроскопиялык коррозия белгиси байкалган эмес, ал эми σ-фаза камтыган үлгүлөрдө беттик томпоктор, чуңкурлар жана алардын астында өнүккөн чабуул аныкталган.
SEM кесилиштеринде Cr жана Moго бай σ-фаза катоддук жүрүм-турум көрсөтүп, жанындагы феррит аймактары анод катары эриген. Бул жергиликтүү эрүү σ-фазанын айланасынан башталып, материал бөлүктөрүнүн ажырашына чейин өнүгө алган.
Бетке жакын сейрек-жер оксид кошулмалары pit баштоочу катары жүрүм-турум көрсөтпөгөнү байкалган. Сейрек-жер кошумчасы негизги коррозия механизмин өзгөрткөн эмес; бирок жалпы масса жоготуусун өзгөчө төмөн σ-фаза үлүшүндө азайткан.
Изилдөө колдогон жыйынтыктар
- Эритмеге келтирүүчү күйдүрүү температурасы жана убактысы SAF 2507де σ-фазанын эришин түздөн-түз башкарат.
- STD куюмунда σ-фаза 1050°C/30 мүнөт же 1100°C/0 мүнөт шартында толук эриген.
- Сейрек-жер кошумчасы өзгөчө төмөн температураларда σ-фазанын пайда болушун азайтып, аустениттин туруктуулугун жогорулаткан.
- σ-фаза көбөйгөн сайын жалпы катуулук өсөт; бирок созулуу бекемдиги, ийилчээктик жана сокку энергиясы төмөндөйт.
- H-RE эритмеси созулуу касиеттери боюнча STD жана L-REден жогорку жалпы натыйжалуулук көрсөткөн.
- σ-фаза коррозиядагы масса жоготуусун кескин көбөйткөн.
- Сейрек-жер кошумчасы төмөн σ-фаза деңгээлдеринде коррозияга туруктуулукту жакшырткан.
- Изилдөөдөгү кабыл алуу критерийлери боюнча толук эритмеге келтирилген үлгүлөр гана бардык натыйжалуулук талаптарына жооп берген.
Изилдөө колдобогон жыйынтыктар
- Ce көлөмү көбөйгөн сайын бардык касиеттер сызыктуу жана үзгүлтүксүз жакшырганы көрсөтүлгөн эмес.
- H-REнин L-REге караганда коррозияга туруктуулукта айкын кошумча артыкчылыгы көрсөтүлгөн эмес.
- Катуулукту өлчөө төмөн σ-фаза көлөмүн ишенимдүү аныктай алары көрсөтүлгөн эмес.
- Бул изилдөө бардык реалдуу өнөр жай дубал калыңдыктарында бирдей жылуулук иштетүү убакыттары жарактуу экенин далилдебейт.
- Сейрек-жер кошумчасы σ-фаза бар болсо да эритмеге келтирүүчү күйдүрүү зарылдыгын жоёры көрсөтүлгөн эмес.
- Лабораториялык таякчалардан алынган натыйжаларды ар бир геометрияга же бардык куюу процесстерине түздөн-түз жалпылоого болбойт.
Сейрек-Жер Кошумчасы Калың Өнөр Жай SAF 2507 Куюмдарында Жылуулук Иштетүүнүн Ордун Басабы?
Жок. Изилдөө сейрек-жер кошумчасы σ-фазанын пайда болушун азайтып, айрым механикалык/коррозиялык касиеттерди жакшырта аларын көрсөткөнү менен, кабыл алынуучу жалпы натыйжалуулук толук эритмеге келтирилген үлгүлөрдө гана алынганын билдирет; авторлор ошондой эле чыныгы калың компоненттерге ишенимдүү масштабдаштыруу үчүн кесилиштин калыңдыгына байланыштуу микротүзүмдүк эволюция келечекте системалуу изилдениши керек экенин белгилешет.
Күчтүү жактары
Бир эле негизги SAF 2507 системасында STD, L-RE жана H-RE куюмдарын бирдей жылуулук иштетүү жана мүнөздөмө берүү тизмеги менен салыштыруу химиялык долбоор менен жылуулук иштетүүнүн таасирлерин бир эле эксперименттик алкакта баалоого мүмкүндүк берген.
Фаза көлөмү микроскоп сүрөтү менен сапаттык гана бааланбастан, сүрөт талдоосу менен сандык түргө өткөрүлүп, катуулук, созулуу, сокку, макро/SEM фрактография жана ASTM G48 коррозия маалыматтары менен байланыштырылган. Ошентип, σ-фазанын натыйжалуулукка тийгизген таасири бир гана сыноо ыкмасына байланбастан көзөмөлдөнгөн.
Негизги ыкмалык чектөөлөр
Булакта өзүнчө “Limitations” бөлүмү жок. Ошентсе да авторлордун келечектеги изилдөө сунушу маанилүү чектөөнү так көрсөтөт: жылуулук иштетүүлөр чоң куюмдардан алынган 30×30×250 mm таякчаларда жүргүзүлгөн. Чыныгы өнөр жай бөлүктөрүнүн өзөгүндө ысытуу жана муздоо кинетикасы кесилиш калыңдыгына жараша өзгөрүшү мүмкүн болгондуктан, ошол эле жыйынтыктар калыңыраак компоненттерде түздөн-түз алынары ырасталган эмес.
Булак ошондой эле сейрек-жер концентрациялары өтө төмөн болгондуктан EDXS Ce/La бөлүштүрүлүшүн түздөн-түз ишенимдүү сандык аныктай албаганын белгилейт.
Дагы бир чектөө — механикалык жана коррозиялык графиктердин олуттуу бөлүгүндө булак макала чийки чекит таблицаларын өзүнчө бербейт. Ошондуктан графиктерден кийинчерээк жогорку тактыктагы жаңы маалымат таблицаларын чыгаруу илимий жактан ылайыктуу эмес.
Келечектеги изилдөө
Авторлордун негизги келечектеги изилдөө сунушу — микротүзүмдүк эволюцияны кесилиш калыңдыгына жараша системалуу изилдөө. Максат сейрек-жер модификациясы жана эритмеге келтирүүчү күйдүрүүнү оптималдаштыруудан алынган жыйынтыктарды чоңураак өнөр жай куюмдарына ишенимдүү өткөрүү.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска изилдөө: Rare earth addition on SAF 2507 Super Duplex Stainless Steel: effect on microstructural evolution and mechanical properties
Авторлор: Francesco Sordetti; Niki Picco; Michele Magnan; Elia Marin; Claudio Maranzana; Alex Lanzutti.
Жооптуу автор: Francesco Sordetti.
Аффилиациялар: University of Udine, Polytechnic Department of Engineering and Architecture, Udine, Italy; Facs Fucine S.r.l., Pavia di Udine, Italy; Kyoto Institute of Technology, Faculty of Materials Science and Engineering, Kyoto, Japan.
Жүктөлгөн булак версиясы: SSRN preprint.
SSRN: Abstract ID 6910045.
SSRN DOI: 10.2139/ssrn.6910045.
Жүктөлгөн версиянын рецензия статусу: Preprint файлында “not peer reviewed” деген белги бар.
Учурдагы рецензияланган version-of-record: Materials Today Communications, 2026, article 116157.
Учурдагы DOI: 10.1016/j.mtcomm.2026.116157.
Учурдагы жарыяланган дата: Сентябрь 2026.
Жарыя түрү: Research article; эксперименттик металлургия/материалдарды мүнөздөө изилдөөсү.
Version-of-record жеткиликтүүлүк статусу: Open Access; ScienceDirect жазуусу Creative Commons лицензиясында экенин көрсөтөт. Жеткиликтүү библиографиялык көрүнүш толук CC түрчөсүн көрсөтпөгөндүктөн, publisher фигурасын түздөн-түз кайра колдонууда лицензиянын түрчөсү өзүнчө текшерилиши керек.
Негизги материал: SAF 2507 / X2CrNiMoN25-7-4 супер дуплекстүү дат баспас болот.
Куюмдар: STD, L-RE, H-RE.
Өлчөнгөн Ce: STD %0,0006; L-RE %0,0086; H-RE %0,0162.
Өлчөнгөн La: STD %0,0002; L-RE %0,0034; H-RE %0,0058.
Куюм өндүрүшү: 500 kg SAF 2205 сыныгы баштапкы материал; 1600°Cде эритүү жана бир тектештирүү; 1590°Cде кум калыпка куюу.
Эритмеге келтирүүчү күйдүрүү температуралары: 950, 1000, 1025, 1050, 1100 жана 1150°C.
Кармоо убакыттары: 0, 15, 30, 60 жана 120 мүнөт.
Ысытуу ылдамдыгы: 200°C/саат.
Муздатуу: Аралаштырылган сууда тез өчүрүү.
Оптикалык микроскоп: Zeiss Axio Vert.A1.
Сүрөт программасы: ImageJ 1.53a.
Фаза талдоо стандарты: ASTM E562.
SEM/EDXS: Zeiss Evo 40 + Oxford INCA X-Sight.
Катуулук: Zwick-Roell Durascan 50; ASTM E92-17; 30 kgf; 16 из.
Созулуу: ASTM E8; MTS 810; бөлмө температурасы.
Сокку: ASTM E23; 10×10×55 mm V-оюктуу үлгүлөр; Galdabini CH/30; 295 J; 5,5 m/s.
Коррозия: ASTM G48 Method A темир хлориди сыноосу; NORSOK M-630 салыштыруусу.
σ-фазанын толук эриши: STD үчүн 1050°C/30 мүнөт же 1100°C/0 мүнөт.
H-RE созулуу таасири: Болжол менен +75 MPa акыркы созулуу бекемдиги, +30 MPa агуу бекемдиги; σ<%15 болгондо үзүлүүдөгү узаруу болжол менен эки эсеге өскөн.
Коррозиянын негизги жыйынтыгы: σ>%30 болгондо масса жоготуусу болжол менен 1500 g/m²ге жакындайт; кабыл алынуучу натыйжалуулук σ-фаза жок үлгүлөрдө гана алынган.
Каржылоо: Изилдөө мамлекеттик, коммерциялык же коммерциялык эмес каржылоочу уюмдардан атайын изилдөө грантын алган эмес.
Ыраазычылык: Giovanni Beltrame жана Mirko Mioriniге талдоого кошкон салымы үчүн ыраазычылык билдирилген.
CRediT: Francesco Sordetti — conceptualization, methodology, validation, formal analysis, investigation, writing-original draft; Niki Picco — investigation, writing-review & editing; Michele Magnan — investigation; Elia Marin — investigation, writing-review & editing; Claudio Maranzana — resources; Alex Lanzutti — writing-review & editing, supervision.
Маалыматтардын жеткиликтүүлүгү: Жүктөлгөн preprintте өзүнчө Data Availability Statement жок.
Кызыкчылыктардын кагылышы: Жүктөлгөн preprintте өзүнчө Declaration of Competing Interest бөлүмү жок; анын жоктугу болжолдонгон эмес.
Негизги чечмелөө чеги: Эксперимент чоң кум куюмдардан алынган үлгүлөрдө күчтүү салыштырма жыйынтыктарды берет; бирок чыныгы өнөр жай кесилишинин калыңдыгына байланыштуу масштабдаштыруу өзүнчө ырасталышы керек.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген