

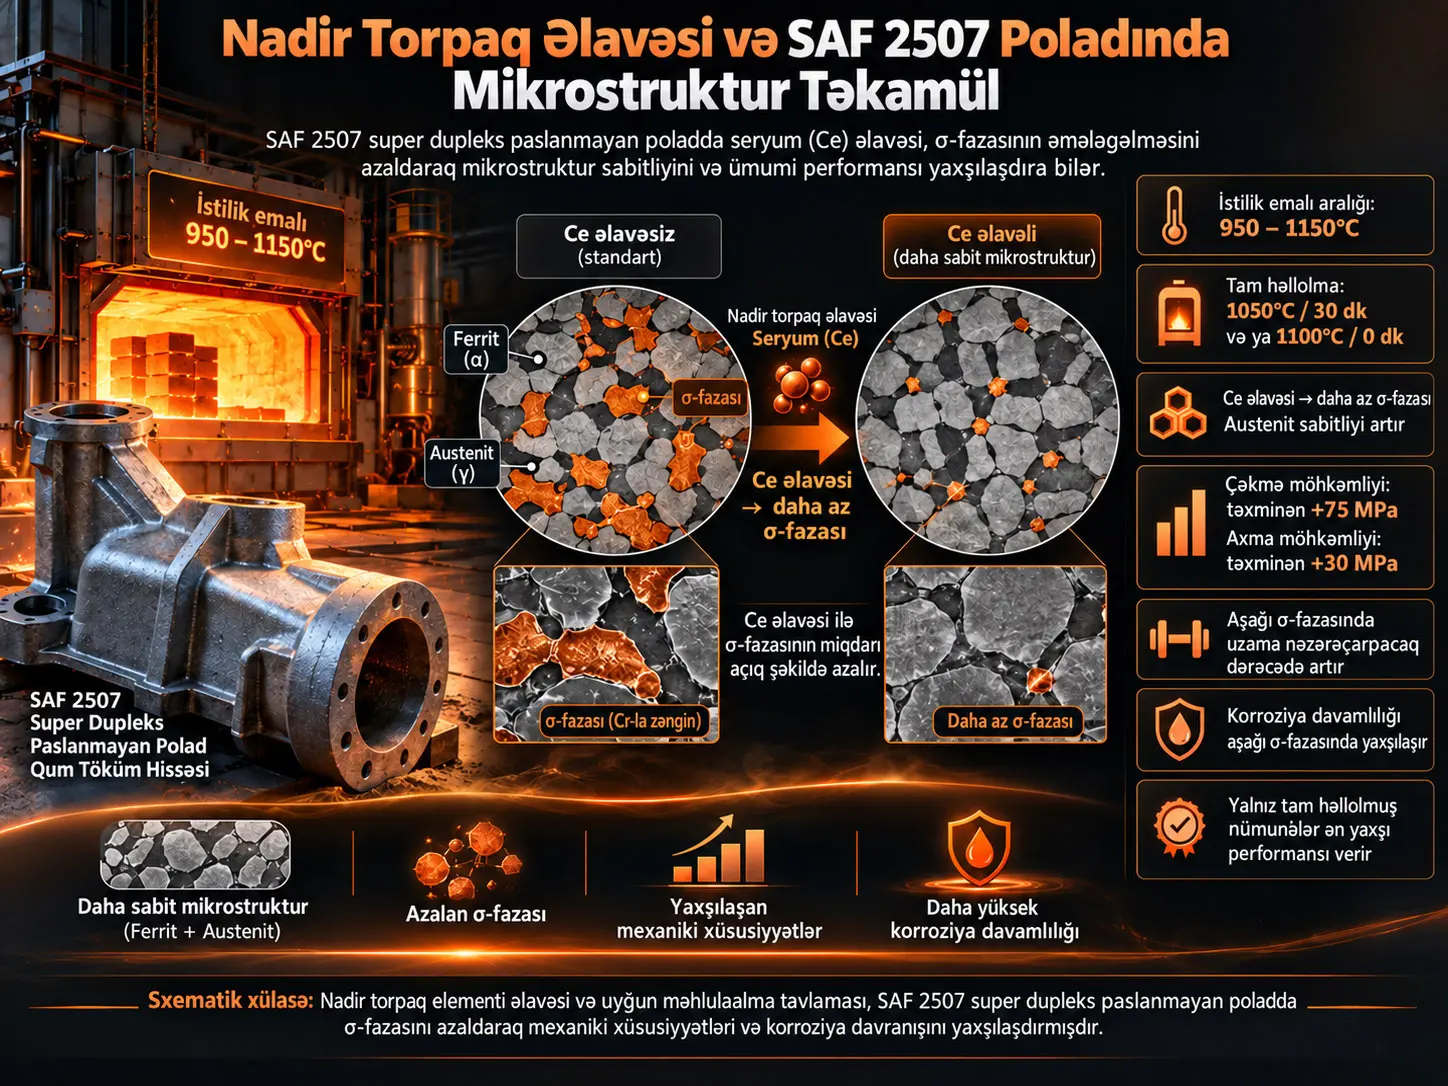
SAF 2507 super dupleks paslanmayan polad (SAF 2507 Super Duplex Stainless Steel, SDSS), ferrit və austenit fazalarını birlikdə ehtiva edən, yüksək mexaniki möhkəmliyi yüksək lokal korroziya davamlılığı ilə birləşdirmək üçün istifadə olunan yüksək legirli dupleks paslanmayan poladdır. Bu tədqiqat qum qəlibinə tökülmüş SAF 2507-də məhlulaalma tavlama temperaturunun və saxlama müddətinin zərərli σ-fazasının həllinə necə təsir etdiyini və az miqdarda nadir torpaq elementinin, əsasən seriumun (Ce), əlavə edilməsinin mikrostruktur, dartılma davranışı, zərbə möhkəmliyi, sərtlik və korroziya davamlılığını necə dəyişdirdiyini eksperimental olaraq araşdırmışdır.
Üç tökmə müqayisə edilmişdir: nadir torpaq elementi olmayan standart ərinti (STD), təxminən %0,0086 Ce olan L-RE və təxminən %0,0162 Ce olan H-RE. Nümunələr 950–1150°C aralığında və 0–120 dəqiqə saxlama müddətlərində məhlulaalma tavlamasına məruz qoyulmuşdur. Standart ərintidə σ-fazası 1050°C-də 30 dəqiqə ərzində və ya 1100°C-də nümunənin nüvəsi hədəf temperatura çatan kimi tam həll olmuşdur. Nadir torpaq əlavəsi xüsusilə daha aşağı temperaturlarda σ-fazasının miqdarını azaltmış, austenit nisbətini artırmış və mikrostruktur sabitliyini yaxşılaşdırmışdır.
σ-fazasının artması sərtliyi yüksəltsə də, dartılma möhkəmliyini, plastiklik qabiliyyətini, zərbə enerjisini və korroziya davamlılığını nəzərəçarpacaq dərəcədə pisləşdirmişdir. H-RE ərintisi digər tökmələrlə müqayisədə son dartılma möhkəmliyində təxminən 75 MPa (%10), axma möhkəmliyində təxminən 30 MPa (%6) artım təmin etmiş; σ-fazası %15-dən aşağı olduqda qırılma uzanması təxminən iki dəfə artmışdır. Korroziya sınaqlarında tam məhlula alınmış nümunələrdə bir neçə g/m² səviyyəsində olan kütlə itkisi, σ-fazası %30-u keçdikdə təxminən 1500 g/m²-yə yaxınlaşmışdır. Tədqiqat qalın sənaye komponentlərinin hamısında miqyas böyütməni birbaşa təsdiqləməmişdir; müəlliflər gələcəkdə kəsik qalınlığından asılı mikrostruktur təkamülünün ayrıca araşdırılmasını təklif edirlər.
Niyə SAF 2507 və niyə qalın tökmə hissələr?
Dupleks paslanmayan poladlar ferritik və austenitik fazaların birlikdə olduğu iki fazalı mikrostrukturları sayəsində yüksək mexaniki möhkəmlik, plastiklik və korroziya davamlılığı arasında güclü tarazlıq təmin edir. SAF 2507, PREN dəyəri 40-dan yuxarı olan super dupleks sinfinin geniş yayılmış nümayəndəsidir və neft-qaz, dəniz konstruksiyaları, kimya və duzsuzlaşdırma kimi aqressiv mühitlərdə istifadə olunan komponentlər üçün əhəmiyyətlidir.
Qalın kəsikli hissələrin qum tökmə ilə istehsalında əsas problem soyuma sürətidir. Kəsiyin mərkəzi səthə nisbətən daha yavaş soyuduqda material, σ və χ kimi xrom və molibdenlə zəngin zərərli ikincili fazaların çökməsi üçün əlverişli temperatur intervalında daha uzun müddət qala bilər. Mənbə xüsusilə 700–1000°C intervalında σ-fazası, χ-fazası, ikincili austenit, nitridlər və karbidlərin yarana biləcəyini bildirir.
σ-Fazası SAF 2507 üçün Niyə Kritik Mikrostruktur Problemidir?
σ-fazası xrom və molibdenlə zəngin, sərt və kövrək intermetallik fazadır; SAF 2507 daxilində yarandıqda ətraf matrisdə ərinti elementlərinin paylanmasını pozur, çatın başlanmasını asanlaşdırır və həm zərbə/dartılma davranışını, həm də korroziya davamlılığını azaldır. Buna görə tədqiqatın əsas proses məqsədi yalnız ferrit–austenit nisbətini tarazlamaq deyil, σ-fazasını mümkün qədər tam həll etməkdir.
σ-fazasının yaranması və həlli
Mənbə σ-fazasının ferritdən austenitlə birlikdə yarana bilən çevrilmə məhsulu olduğunu və ferrit daxilində nüvələndiyini göstərir. SEM araşdırmalarında təxminən %10 σ-fazasında nüvələnmə xüsusilə ferrit dənə sərhədlərində aydın görünmüş, çökmə irəlilədikcə ferrit–austenit interfeyslərinə doğru yayılmışdır.
σ-fazası əsasən blokşəkilli morfologiya göstərmiş, yerli olaraq mərcanabənzər strukturlar da müşahidə edilmişdir. Nadir torpaq əlavə edilən ərintilərdə σ-fazasının daha kompakt, xətti və nizamlı formalara yönəldiyi bildirilmişdir. Ətrafda müşahidə edilən parlaq kiçik sahələr ikincili austenit kimi müəyyən edilmişdir.
Məhlulaalma tavlamasının məqsədi
Məhlulaalma tavlaması arzuolunmaz ikincili fazaları yenidən əsas ferrit–austenit matrisi daxilində həll edib daha tarazlı və korroziyaya davamlı mikrostruktur əldə etmək üçün tətbiq olunan yüksək temperaturlu istilik emalıdır. Burada yalnız temperatur deyil, nümunənin hədəf temperaturda keçirdiyi müddət də faza çevrilmə kinetikasını müəyyən edir.
Tədqiqatda temperatur 950°C-dən 1150°C-yə qaldırıldıqca və saxlama müddəti uzandıqca σ-fazasının miqdarı sürətlə azalmışdır. Ən yüksək çevrilmə sürətinin 1000–1050°C arasında və xüsusilə ilk 30 dəqiqə ərzində baş verdiyi bildirilmişdir.
σ-Fazası Hansı İstilik Emalı Şəraitində Tamamilə Həll Oldu?
Standart SAF 2507 tökməsində kəmiyyət görüntü analizi σ-fazasının 1050°C-də 30 dəqiqə saxlama ilə və ya 1100°C-də nümunə nüvəsi hədəf temperatura çatan kimi tam həll olduğunu göstərmişdir; daha aşağı temperaturlarda həll natamam qalmışdır.
Ferrit–austenit tarazlığı
STD tökməsində ferrit nisbəti temperatur və saxlama müddəti artdıqca siqmoidal meyllə yüksəlmişdir. Mənbə bu davranışı iki mexanizmlə izah edir: σ-fazasının ferrit daxilində yenidən həll olması və temperatur yüksəldikcə ferrit–austenit termodinamik tarazlığının ferrit istiqamətinə sürüşməsi.
Austenit nisbəti isə temperatur və müddət artdıqca ümumilikdə azalmışdır. Təxminən %50 həcm austenit, 1000°C-də 15 dəqiqə saxlama ilə və ya 1050°C-də nüvə temperaturuna çatmaqla əldə edilmişdir. Bu nəticə arzu olunan faza tarazlığının yalnız mümkün olan ən yüksək tavlama temperaturunu seçməklə deyil, temperatur–müddət kombinasiyasını birlikdə tənzimləməklə təmin edildiyini göstərir.
Nadir torpaq elementlərinin rolu
Tədqiqatın nadir-torpaq yanaşması əsasən seriuma söykənir. Nadir-torpaq elementlərinin bərkimə zamanı seqreqasiyanı azalda biləcəyi, yüksək ərimə temperaturlu oksid/oksisulfid daxilolmaları yarada biləcəyi və σ/χ kimi fazaların diffuziya ilə idarə olunan çökmə kinetikasını dəyişdirə biləcəyi ədəbiyyat kontekstində müzakirə edilmişdir.
Eksperimental nəticələrdə L-RE və H-RE tökmələri 30 dəqiqəlik saxlama zamanı STD ilə müqayisədə bir qədər aşağı ferrit və daha yüksək austenit nisbətləri göstərmişdir. Ən mühüm fərq σ-fazasında ortaya çıxmış; nadir-torpaq elementi olan nümunələrdə, xüsusilə aşağı tavlama temperaturlarında σ-fazasının miqdarı daha az olmuşdur.
Lakin L-RE və H-RE-nin mikrostruktur faza nisbətləri arasındakı fərqlərin eksperimental qeyri-müəyyənlik daxilində olması vacibdir. Bu tapıntı Ce miqdarının təxminən iki dəfə artırılmasının faza tarazlığını eyni nisbətdə yaxşılaşdırmadığını göstərir.
Təcrübədə istifadə olunan üç kimyəvi vəziyyət
| Tökmə | Cr (wt.%) | Ni (wt.%) | Mo (wt.%) | N (wt.%) | Ce (wt.%) | La (wt.%) |
|---|---|---|---|---|---|---|
| STD | 24,32 | 6,86 | 4,02 | 0,205 | 0,0006 | 0,0002 |
| L-RE | 25,38 | 6,59 | 3,86 | 0,285 | 0,0086 | 0,0034 |
| H-RE | 25,45 | 6,51 | 3,79 | 0,272 | 0,0162 | 0,0058 |
Mənbə hər üç tökmənin SAF 2507 kimyəvi tələbləri daxilində qaldığını və PREN dəyərlərinin 40-dan yuxarı olduğunu bildirir.
Tökmələr necə istehsal edildi?
Hər əridilmədə başlanğıc material kimi təxminən 500 kg SAF 2205 dupleks paslanmayan polad qırıntısı istifadə edilmiş və material qoruyucu atmosfer altında 1600°C-də bir saat əridilmişdir. STD tökməsi üçün hədəf SAF 2507 tərkibinə çatmaq məqsədilə təxminən 12,5 kg ferroxrom, 0,7 kg ferromolibden və 1,8 kg nikel əlavə edilmişdir.
Qarışıq 1600°C-də 30 dəqiqə elektromaqnit qarışdırma ilə homogenləşdirilmiş, kimyəvi analiz üçün nümunə götürülmüş və təxminən 1 kg alüminiumla deoksidləşdirmə aparılmışdır. Tökmə temperaturu daha sonra 1590°C-yə endirilmiş və metal aşağıdan doldurulan qum qəliblərinə tökülmüşdür.
L-RE və H-RE tökmələrində eyni proses ardıcıllığı saxlanmış; təxminən %40 əlavəetmə səmərəliliyi fərziyyəsi ilə müvafiq olaraq təxminən 0,25 kg və 0,55 kg nadir-torpaq elementi tərkibli ferroərinti əlavə edilmişdir.
Tədqiqatın Metodu və Nəticələri
İstilik emalı matrisi
| Parametr | Dəyər |
|---|---|
| Nümunə çubuğu | 30×30×250 mm |
| Temperaturlar | 950, 1000, 1025, 1050, 1100 və 1150°C |
| Saxlama müddətləri | 0, 15, 30, 60 və 120 dəqiqə |
| 0 dəqiqə tərifi | Nümunə nüvəsinin hədəf temperatura çatması |
| Qızdırma sürəti | 200°C/saat |
| Soyutma | Davamlı hərəkət etdirilən suda sürətli söndürmə |
| Soba | Nabertherm N11/HR, MHS 17 pilot sistemi |
Mikrostruktur xarakterizasiyası
İstilik emalı görmüş çubuqlardan 20×20×10 mm metalloqrafiya nümunələri çıxarılmışdır. Nümunələr Murakami reaktivi ilə aşındırılmış və Zeiss Axio Vert.A1 optik mikroskopunda araşdırılmışdır.
Hər nümunədən 100× böyütmədə ən azı 10 təmsilçi mikroqraf alınmış; əlavə olaraq müəyyən xüsusiyyətlər üçün 200×, 500× və 1000× böyütmələrdən istifadə edilmişdir. Faza nisbətləri ImageJ 1.53a ilə və ASTM E562 yanaşmasına uyğun müəyyən edilmişdir.
İkincili fazaların morfologiyasını daha ətraflı araşdırmaq üçün Zeiss Evo 40 SEM və Oxford INCA X-Sight EDXS sistemi istifadə edilmişdir.
EDX analizi nə göstərdi?
Ferrit daxilində ölçülən (Cr+Mo)/Ni nisbətinin σ-fazası nisbəti ilə birlikdə yüksəldiyi görünür; mənbə bunu σ-fazasının yaranmasından çox, müqayisə edilən nümunələrin getdikcə daha çox məhlula alınması ilə izah edir. σ-fazası həll olduqca Cr və Mo ferritə geri qayıdır.
Austenit tərkibində oxşar aydın meyl müşahidə edilməmişdir. Nadir-torpaq elementlərinin EDX ilə birbaşa etibarlı kəmiyyət ölçümü isə çox aşağı konsentrasiyalarına görə texnikanın aşkarlama həddi daxilində mümkün olmamışdır.
Sərtlik sınaqları
Vickers sərtliyi Zwick-Roell Durascan 50 cihazında ASTM E92-17-yə əsasən ölçülmüşdür. Hər nümunəyə səth boyunca paylanmış 16 iz və 30 kgf yük tətbiq edilmişdir.
STD ərintisində σ-fazasının artması sərtliyi yüksəltmişdir, lakin aydın fərq təxminən %10 həcm σ-fazasından sonra ortaya çıxmışdır. Aşağı σ-fazası miqdarları həcm sərtliyinə az təsir göstərdiyinə görə mənbə sərtlik sınağının təkbaşına σ-fazasının aşkarlanması üçün etibarlı olmadığını vurğulayır.
H-RE ərintisinin sərtliyi bütün σ-fazası səviyyələrində ümumilikdə daha yüksəkdir. Buna baxmayaraq ölçülmüş bütün sərtlik dəyərləri tədqiqatda istifadə olunan ASTM A240 yuxarı həddinin altında qalmışdır.
Dartılma sınaqları
Dartılma nümunələri ASTM E8-ə uyğun hazırlanmış; ən azı iki nümunə sınaqdan keçirilmişdir. Mənbə kalibrlənmiş diametri 6 mm, nümunə uzunluğu parametrini 40 mm və effektiv ölçü uzunluğunu \(L_0=5D\) kimi təyin edir.
Sınaqlar otaq temperaturunda MTS 810 universal sınaq maşınında aparılmışdır. İlk mərhələdə 0,7% nisbi deformasiya dəyərinədək 0,004 (mm/mm)/dəqiqə ekstensometr ilə idarə olunan sürət istifadə edilmiş, daha sonra qırılmaya qədər 1 mm/dəqiqə yerdəyişmə idarəetməsinə keçilmişdir.
σ-fazası dartılma davranışını necə dəyişdirdi?
σ-fazası artdıqca son dartılma möhkəmliyi azalmışdır. Sərtlikdə müşahidə edilən artıma baxmayaraq dartılma möhkəmliyinin azalması σ-fazasının kövrəkliyi və iynəvari/sərt mikrostruktur sahələrin gərginlik yığılmaları yaradaraq çat başlanmasını asanlaşdırması ilə əlaqələndirilmişdir.
Axma möhkəmliyi ilə σ-fazasının miqdarı arasında mənbədə aydın və monoton korrelyasiya müşahidə edilməmişdir. Bunun əksinə, qırılma uzanması bir neçə faiz σ-fazasından etibarən sürətlə azalmış və təxminən %15–20 həcm σ-fazasında kritik dərəcədə aşağı səviyyələrə çatmışdır.
Yüksək Ce Tərkibli H-RE Ərintisi Mexaniki Xüsusiyyətləri Nə Qədər Yaxşılaşdırdı?
H-RE ərintisi digər tökmələrlə müqayisədə son dartılma möhkəmliyində təxminən 75 MPa və ya %10, axma möhkəmliyində təxminən 30 MPa və ya %6 artım göstərmiş; σ-fazası %15 həcmdən aşağı olduqda qırılma uzanması təxminən iki dəfə artmışdır. L-RE ərintisindəki daha aşağı nadir-torpaq səviyyəsi isə STD ilə müqayisədə dartılma davranışında eyni miqyasda aydın fərq yaratmamışdır.
Standartlara cavab verən nümunələr
ASTM A890 və ASTM A995 ilə müqayisədə yalnız tam məhlula alınmış nümunələrin minimum dartılma xüsusiyyətləri tələblərinə cavab verdiyi bildirilmişdir. Bu nəticə σ-fazasının yalnız mikrostruktur detalı deyil, real mühəndislik qəbul meyarlarına təsir edən faza olduğunu göstərir.
Dartılma qırılma səthləri
σ-fazası olmayan nümunələrdə aydın boyunvermə və tipik cup-and-cone sünek qırılma morfologiyası müşahidə edilmişdir. σ-fazası artdıqca boyunvermə azalmış; yüksək nisbətlərdə plastik deformasiya demək olar ki, aradan qalxmış və qırılma cleavage-dominant kövrək xarakterə çevrilmişdir.
SEM görüntülərində tam məhlula alınmış nümunələrdə çoxsaylı dimple müşahidə edilmiş, aralıq σ-fazası nisbətlərində dimple və cleavage sahələri birlikdə yaranmış, daha yüksək σ-fazasında cleavage və interqranulyar çatlar üstünlük təşkil etmişdir.
Nadir-torpaq elementi olan nümunələrdə bəzi dimple mərkəzlərində nadir-torpaq oksid daxilolmaları müşahidə edilmiş, lakin bunlar əsas qırılma mexanizmini dəyişdirməmişdir.
Charpy V-zərbə sınağı
Zərbə nümunələri ASTM E23 həndəsəsinə uyğun 10×10×55 mm ölçüdə hazırlanmış, 45° V-çentik istifadə edilmiş və hər şərait üçün ən azı dörd nümunə sınaqdan keçirilmişdir. Sınaqlar otaq temperaturunda, 295 J tutumlu Galdabini CH/30 sarkaçında və 5,5 m/s zərbə sürətində aparılmışdır.
Udulan zərbə enerjisi σ-fazası artdıqca çox sürətlə azalmışdır. Mənbə bildirir ki, hətta bir neçə faiz σ-fazası belə qəbul edilə bilən mühəndislik səviyyələrindən xeyli aşağı düşən güclü möhkəmlik itkisi yaradır.
L-RE ərintisi aşağı σ-fazası səviyyələrində STD-dən bir neçə on joul daha aşağı zərbə enerjisi göstərə bilmişdir. H-RE ərintisi isə xüsusilə aşağı σ-fazası nisbətlərində ümumilikdə daha yaxşı zərbə davranışı göstərmişdir. Təxminən %15 σ-fazasından yuxarıda σ-fazasının kövrəkləşdirici təsiri ərinti əlavəsinin təsirini üstələmişdir.
Korroziya sınağı
Korroziya nümunələri 50×20×10 mm ölçülərdə hazırlanmış, kənarlar yuvarlaqlaşdırılmış və səthlər 1200 grit-ə qədər cilalanmışdır. ASTM G48 Method A ferrik xlorid pitting sınağı istifadə edilmiş və kütlə itkisi NORSOK M-630 qəbul həddi ilə müqayisə edilmişdir.
| Mikrostruktur vəziyyəti | Kütlə itkisi davranışı | Şərh |
|---|---|---|
| Tam məhlula alınmış, σ≈0 | Bir neçə g/m² | Ən yüksək korroziya davamlılığı |
| Aşağı/orta σ-fazası | Sürətlə artan kütlə itkisi | L-RE və H-RE, STD ilə müqayisədə üstünlük göstərə bilər |
| σ > təxminən %30 | Təxminən 1500 g/m² asimptotu | As-cast şəraitinə yaxın ağır deqradasiya |
Aşağı σ-fazası səviyyələrində L-RE-nin STD ilə müqayisədə daha yaxşı korroziya davamlılığı göstərdiyi, H-RE-nin isə L-RE-yə çox oxşar davrandığı müşahidə edilmişdir. Buna görə mexaniki xüsusiyyətlərdə H-RE lehinə görünən əlavə artım korroziya davamlılığında eyni şəkildə davam etməmişdir.
Korroziya mexanizmi
Tam məhlula alınmış nümunələrdə makroskopik korroziya əlaməti görünmədiyi halda, σ-fazası olan nümunələrdə səth qabarmaları, çökəkliklər və onların altında irəliləyən hücum aşkar edilmişdir.
SEM kəsiklərində Cr və Mo ilə zəngin σ-fazası katodik davranmış, qonşu ferrit sahələri anod kimi həll olmuşdur. Bu lokal həll σ-fazası ətrafından başlayaraq material parçalarının ayrılmasına qədər irəliləyə bilmişdir.
Səthə yaxın nadir-torpaq oksid daxilolmalarının pit başladıcısı kimi davranmadığı müşahidə edilmişdir. Nadir-torpaq əlavəsi əsas korroziya mexanizmini dəyişdirməmiş; lakin ümumi kütlə itkisini xüsusilə aşağı σ-fazası nisbətində azaltmışdır.
Tədqiqatın dəstəklədiyi nəticələr
- Məhlulaalma tavlama temperaturu və müddəti SAF 2507-də σ-fazasının həllini birbaşa idarə edir.
- STD tökməsində σ-fazası 1050°C/30 dəqiqə və ya 1100°C/0 dəqiqə şəraitində tamamilə həll olmuşdur.
- Nadir-torpaq əlavəsi xüsusilə aşağı temperaturlarda σ-fazasının yaranmasını azaltmış və austenit sabitliyini artırmışdır.
- σ-fazası artdıqca həcm sərtliyi artır; lakin dartılma möhkəmliyi, plastiklik və zərbə enerjisi azalır.
- H-RE ərintisi dartılma xüsusiyyətlərində STD və L-RE-dən daha yüksək ümumi performans göstərmişdir.
- σ-fazası korroziya kütlə itkisini dramatik şəkildə artırmışdır.
- Nadir-torpaq əlavəsi aşağı σ-fazası səviyyələrində korroziya davamlılığını yaxşılaşdırmışdır.
- Tədqiqatdakı qəbul meyarları baxımından yalnız tam məhlula alınmış nümunələr bütün performans tələblərinə cavab vermişdir.
Tədqiqatın dəstəkləmədiyi nəticələr
- Ce miqdarı artdıqca bütün xüsusiyyətlərin xətti şəkildə davamlı yaxşılaşdığı göstərilməmişdir.
- H-RE-nin L-RE ilə müqayisədə korroziya davamlılığında aydın əlavə üstünlüyü göstərilməmişdir.
- Sərtlik ölçməsinin aşağı σ-fazası miqdarını etibarlı şəkildə müəyyən edə bildiyi göstərilməmişdir.
- Bu tədqiqat bütün real sənaye divar qalınlıqlarında eyni istilik emalı müddətlərinin keçərli olduğunu sübut etmir.
- Nadir-torpaq əlavəsinin σ-fazası mövcud olduqda məhlulaalma tavlaması ehtiyacını aradan qaldırdığı göstərilməmişdir.
- Laboratoriya çubuqlarında əldə edilən nəticələr birbaşa hər həndəsəyə və ya bütün tökmə proseslərinə ümumiləşdirilə bilməz.
Nadir Torpaq Əlavəsi Qalın Sənaye SAF 2507 Tökmələrində İstilik Emalını Əvəz Edə Bilərmi?
Xeyr. Tədqiqat nadir-torpaq əlavəsinin σ-fazasının yaranmasını azalda və bəzi mexaniki/korroziya xüsusiyyətlərini yaxşılaşdıra bildiyini göstərsə də, qəbul edilə bilən ümumi performansın yalnız tam məhlula alınmış nümunələrdə əldə edildiyini bildirir; müəlliflər həmçinin real qalın komponentlərə etibarlı miqyas böyütmək üçün kəsik qalınlığından asılı mikrostruktur təkamülünün gələcəkdə sistematik şəkildə araşdırılmasının lazım olduğunu qeyd edirlər.
Güclü tərəflər
Eyni əsas SAF 2507 sistemi üzərində STD, L-RE və H-RE tökmələrinin eyni istilik emalı və xarakterizasiya zənciri ilə müqayisəsi kimyəvi dizayn ilə istilik emalının təsirlərini eyni eksperimental çərçivədə qiymətləndirməyə imkan vermişdir.
Faza miqdarı yalnız mikroskop görüntüsü ilə keyfiyyətcə qiymətləndirilməmiş; görüntü analizi ilə kəmiyyətləşdirilmiş və sərtlik, dartılma, zərbə, makro/SEM fraktoqrafiya və ASTM G48 korroziya məlumatları ilə əlaqələndirilmişdir. Beləliklə, σ-fazasının performansa təsiri tək bir sınaq metodundan asılı olmadan izlənilmişdir.
Əsas metodoloji məhdudiyyətlər
Mənbədə ayrıca “Limitations” bölməsi yoxdur. Bununla belə, müəlliflərin gələcək tədqiqat təklifi mühüm bir məhdudiyyəti açıq göstərir: istilik emalları böyük tökmələrdən çıxarılan 30×30×250 mm çubuqlar üzərində aparılmışdır. Real sənaye hissələrinin nüvələrində qızma və soyuma kinetikası kəsik qalınlığı ilə dəyişə bildiyindən, eyni nəticələrin daha qalın komponentlərdə birbaşa əldə ediləcəyi təsdiqlənməmişdir.
Mənbə həmçinin nadir-torpaq konsentrasiyalarının çox aşağı olması səbəbindən EDXS-nin Ce/La paylanmasını birbaşa etibarlı şəkildə kəmiyyətləşdirə bilmədiyini bildirir.
Başqa bir məhdudiyyət mexaniki və korroziya qrafiklərinin mühüm hissəsində mənbə məqalənin xam nöqtə cədvəllərini ayrıca verməməsidir. Buna görə qrafiklərdən sonradan yüksək dəqiqlikli yeni məlumat cədvəlləri çıxarmaq elmi baxımdan uyğun deyil.
Gələcək tədqiqat
Müəlliflərin əsas gələcək tədqiqat təklifi mikrostruktur təkamülünün kəsik qalınlığından asılı olaraq sistematik şəkildə araşdırılmasıdır. Məqsəd nadir-torpaq modifikasiyası və məhlulaalma tavlamasının optimallaşdırılmasından əldə olunan nəticələrin daha böyük sənaye tökmələrinə etibarlı şəkildə ötürülməsidir.
Mənbə və Metod Qeydi
Orijinal tədqiqat: Rare earth addition on SAF 2507 Super Duplex Stainless Steel: effect on microstructural evolution and mechanical properties
Müəlliflər: Francesco Sordetti; Niki Picco; Michele Magnan; Elia Marin; Claudio Maranzana; Alex Lanzutti.
Məsul müəllif: Francesco Sordetti.
Affiliasiyalar: University of Udine, Polytechnic Department of Engineering and Architecture, Udine, Italy; Facs Fucine S.r.l., Pavia di Udine, Italy; Kyoto Institute of Technology, Faculty of Materials Science and Engineering, Kyoto, Japan.
Yüklənmiş mənbə versiyası: SSRN preprint.
SSRN: Abstract ID 6910045.
SSRN DOI: 10.2139/ssrn.6910045.
Yüklənmiş versiyanın resenziya statusu: Preprint faylında “not peer reviewed” ifadəsi mövcuddur.
Cari resenziyalı version-of-record: Materials Today Communications, 2026, article 116157.
Cari DOI: 10.1016/j.mtcomm.2026.116157.
Cari nəşr tarixi: Sentyabr 2026.
Nəşr növü: Research article; eksperimental metallurgiya/material xarakterizasiyası tədqiqatı.
Version-of-record giriş statusu: Open Access; ScienceDirect qeydi onun Creative Commons lisenziyası altında olduğunu bildirir. Əlçatan biblioqrafik görünüş tam CC alt növünü göstərmədiyi üçün publisher fiqurunun birbaşa yenidən istifadəsində lisenziyanın alt növü ayrıca təsdiqlənməlidir.
Əsas material: SAF 2507 / X2CrNiMoN25-7-4 super dupleks paslanmayan polad.
Tökmələr: STD, L-RE, H-RE.
Ölçülmüş Ce: STD %0,0006; L-RE %0,0086; H-RE %0,0162.
Ölçülmüş La: STD %0,0002; L-RE %0,0034; H-RE %0,0058.
Tökmə istehsalı: 500 kg SAF 2205 qırıntısı başlanğıc material; 1600°C-də əridilmə və homogenləşdirmə; 1590°C-də qum qəlibinə tökmə.
Məhlulaalma tavlama temperaturları: 950, 1000, 1025, 1050, 1100 və 1150°C.
Saxlama müddətləri: 0, 15, 30, 60 və 120 dəqiqə.
Qızdırma sürəti: 200°C/saat.
Soyutma: Qarışdırılan suda sürətli söndürmə.
Optik mikroskop: Zeiss Axio Vert.A1.
Görüntü proqramı: ImageJ 1.53a.
Faza analizi standartı: ASTM E562.
SEM/EDXS: Zeiss Evo 40 + Oxford INCA X-Sight.
Sərtlik: Zwick-Roell Durascan 50; ASTM E92-17; 30 kgf; 16 iz.
Dartılma: ASTM E8; MTS 810; otaq temperaturu.
Zərbə: ASTM E23; 10×10×55 mm V-çentikli nümunələr; Galdabini CH/30; 295 J; 5,5 m/s.
Korroziya: ASTM G48 Method A ferrik xlorid sınağı; NORSOK M-630 müqayisəsi.
σ-fazasının tam həlli: STD üçün 1050°C/30 dəqiqə və ya 1100°C/0 dəqiqə.
H-RE dartılma təsiri: Təxminən +75 MPa son dartılma möhkəmliyi, +30 MPa axma möhkəmliyi; σ<%15 olduqda qırılma uzanmasında təxminən ikiqat artım.
Korroziyanın əsas nəticəsi: σ>%30 olduqda kütlə itkisi təxminən 1500 g/m²-yə yaxınlaşır; qəbul edilə bilən performans yalnız σ-fazası olmayan nümunələrdə əldə edilmişdir.
Maliyyələşdirmə: Tədqiqat dövlət, kommersiya və ya qeyri-kommersiya maliyyə qurumlarından xüsusi tədqiqat qrantı almamışdır.
Təşəkkür: Giovanni Beltrame və Mirko Miorini-yə analiz töhfələrinə görə təşəkkür edilmişdir.
CRediT: Francesco Sordetti — conceptualization, methodology, validation, formal analysis, investigation, writing-original draft; Niki Picco — investigation, writing-review & editing; Michele Magnan — investigation; Elia Marin — investigation, writing-review & editing; Claudio Maranzana — resources; Alex Lanzutti — writing-review & editing, supervision.
Məlumatların əlçatanlığı: Yüklənmiş preprintdə ayrıca Data Availability Statement yoxdur.
Maraqlar toqquşması: Yüklənmiş preprintdə ayrıca Declaration of Competing Interest bölməsi yoxdur; yoxluğu fərz edilməmişdir.
Əsas şərh məhdudiyyəti: Təcrübə böyük qum tökmələrindən çıxarılan nümunələr üzərində güclü müqayisəli nəticələr verir; lakin real sənaye kəsik qalınlığından asılı miqyas böyütmə ayrıca təsdiqlənməlidir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib