

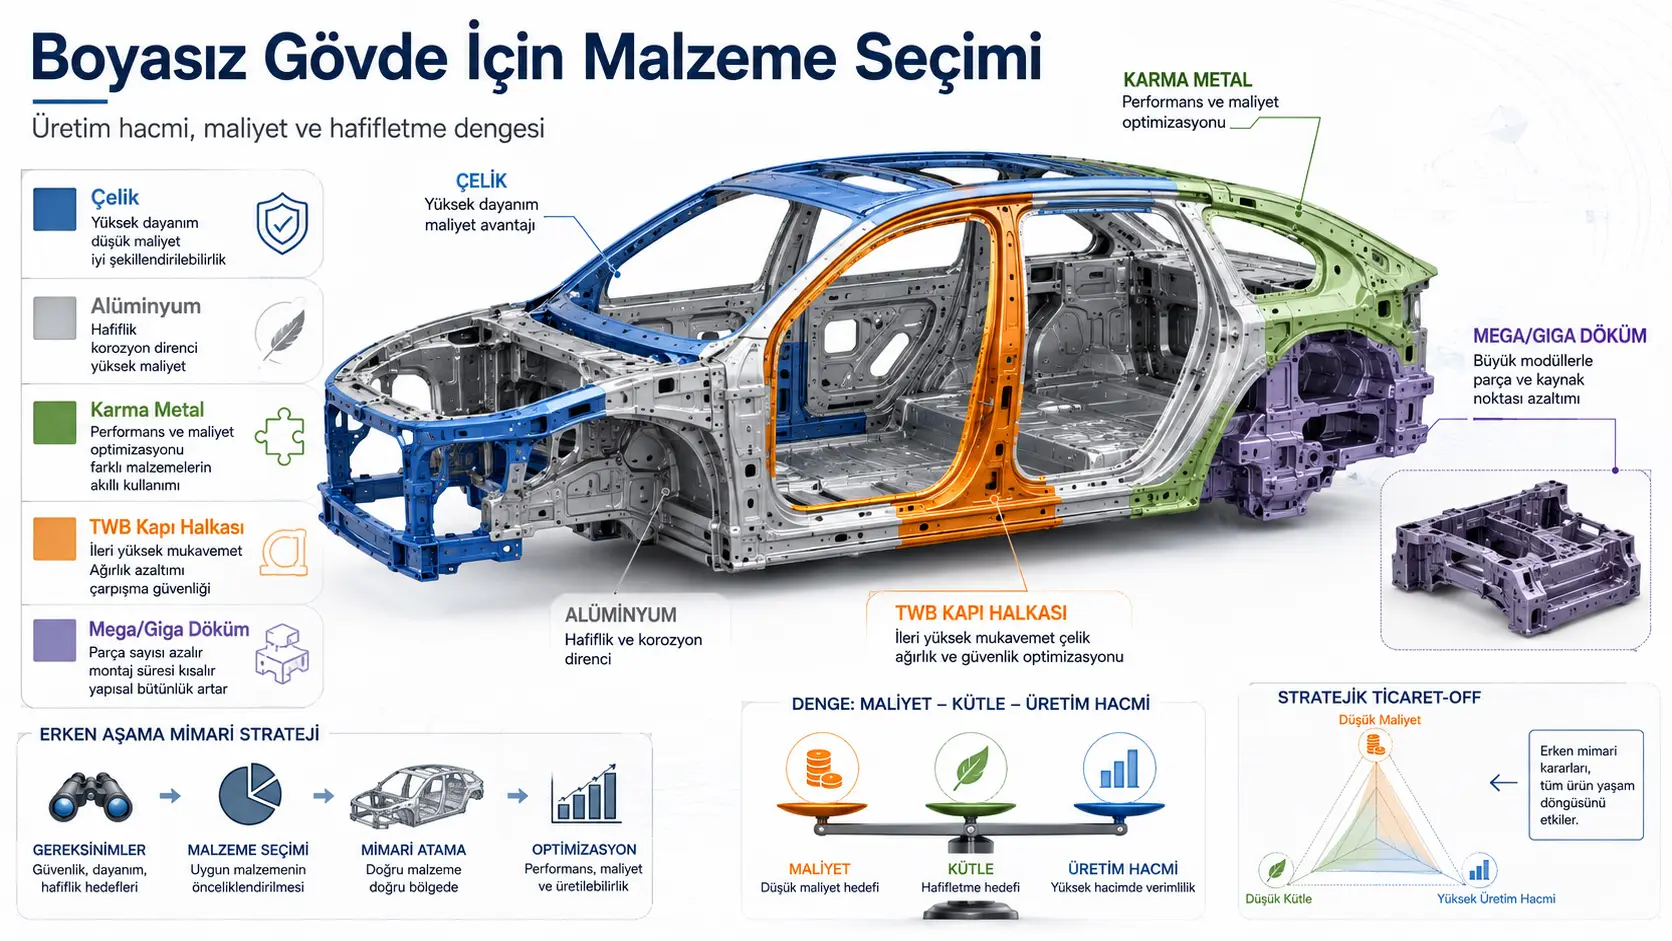
Utafiti huu unachunguza jinsi uchaguzi kati ya usanifu wa chuma, alumini, metali mchanganyiko, karatasi zilizobanwa kwa joto na kuunganishwa kwa leza, pamoja na mega/giga casting katika body-in-white ya magari unavyobadilika kulingana na kiasi cha uzalishaji na thamani ya kiuchumi inayotolewa kwa kupunguza kilogramu moja ya massa. Watafiti waliunda modeli inayojaza mwili uliorahisishwa wenye makundi 13 ya msingi ya njia za mzigo kwa madaraja tisa ya nyenzo; kuchuja miundo kwa vikwazo vitano vya kimitambo; na kukokotoa gharama za utengenezaji, kuunganisha na tooling kulingana na kiasi cha uzalishaji. Katika modeli, mega/giga casting huingia kwenye mpaka wa kimataifa wa Pareto zaidi ya takribani magari 50.000/mwaka; katika viwango vya chini zaidi, usanifu wa metali mchanganyiko uliobanwa kwa baridi huonekana kufaa zaidi. Hata hivyo, matokeo si makadirio kamili ya gharama na massa ya body-in-white halisi ya uzalishaji; ni viwango vya kulinganisha vinavyotokana na modeli ya usanifu wa sintetiki, na utafiti haujapitiwa na wahakiki wenza.
Hitimisho kuu la utafiti ni kwamba hakuna usanifu mmoja wa nyenzo unaokuwa bora kwa programu zote za uzalishaji wa body-in-white. Wakati thamani ya kiuchumi ya kupunguza massa ni ndogo, chuma kilichobanwa kwa baridi hujitokeza; thamani inapokuwa kubwa sana, usanifu unaotawaliwa na alumini hujitokeza; katika eneo pana la kati, metali mchanganyiko; na pamoja na uzalishaji mkubwa, usanifu unaosaidiwa na casting huonekana katika malengo fulani ya kati ya lightweighting. Uchaguzi wa nyenzo haupaswi kufanywa kwa kuangalia density au tensile strength pekee; unapaswa kutathmini pamoja unene wa karatasi, buckling, torsion, nishati ya mgongano, mbinu ya joining, uwekezaji wa tooling na idadi ya magari yanayozalishwa kwa mwaka.
Kwa wazalishaji wa magari na wasambazaji wa sehemu za kimuundo nchini Türkiye, utafiti unatoa mfumo wa maamuzi unaoweza kutumika katika hatua ya mwanzo ya programu mpya ya gari la umeme au injini ya mwako wa ndani kutathmini kwa utaratibu swali la “chuma, alumini, metali mchanganyiko au casting kubwa?” Hata hivyo, gharama za dola, bei za nishati, uwekezaji wa press, bei za nyenzo, umbali wa matumizi ya gari na hali za ugavi katika utafiti haziwezi kuhamishwa moja kwa moja kwenda Türkiye. Bila recalibration kwa data za ndani za sheet metal, alumini, nishati, kazi, tooling, logistics na uzalishaji, haiwezekani kuhitimisha kwamba usanifu fulani wa body-in-white ni bora kiuchumi nchini Türkiye.
Kwa nini uchaguzi wa nyenzo za body-in-white ni tatizo la kiwango cha mfumo?
Body-in-White (BIW) ni muundo wa metali unaobeba mzigo wa gari kabla ya kuongezwa rangi, vioo, viti, trim, mfumo wa umeme na paneli zinazofunguka. Muundo huu unajumuisha nguzo A, B na C, rockers, roof rails, front na rear longitudinal rails, crash boxes, shock towers na njia nyingine kuu za mzigo.
Wakati nyenzo ya sehemu moja inabadilishwa, si massa ya sehemu hiyo tu inayobadilika. Unene wa karatasi unaohitajika, mbinu ya forming, mchakato wa kuunganisha na sehemu jirani, hatua za galvanic corrosion, tabia ya crash, uwekezaji wa tooling na kiwango cha kiuchumi cha production line pia vinaweza kubadilika. Kwa hiyo utafiti hauchukulii uchaguzi wa nyenzo kama tatizo la orodha ya sehemu moja moja, bali kama tatizo la maamuzi lililounganishwa linaloathiri usanifu mzima wa body.
Swali kuu la utafiti ni lipi?
Swali kuu la utafiti ni: Ikiwa kiasi cha uzalishaji wa kila mwaka cha programu ya gari na gharama ambayo iko tayari kulipa kwa kupunguza kilogramu moja ya massa zinajulikana, ni vipi usanifu wa nyenzo wa body-in-white unaoweza kutekelezwa kimitambo na unaofaa zaidi kiuchumi unaweza kuchaguliwa?
Ili kujibu swali hili, vipengele vifuatavyo vimeunganishwa ndani ya modeli moja:
- Madaraja ya nyenzo za chuma na alumini,
- Chaguo za discrete za unene wa sheet,
- Cold stamping na hot stamping,
- Laser-welded special blanks au tailor-welded blanks (TWB),
- High-pressure aluminum mega/giga castings,
- Mbinu za kuunganisha kati ya nyenzo zinazofanana na tofauti,
- Vikwazo vitano vya msingi vya utendaji wa kimitambo,
- Tooling na capital amortization inayotegemea uzalishaji,
- Uwiano wa Pareto kati ya massa na gharama.
Ni pengo gani katika fasihi lililengwa?
Tafiti za awali za uchaguzi wa nyenzo mara nyingi zimejikita katika optimization ya nyenzo na unene wa component moja, life-cycle assessment, crash performance au multi-criteria material ranking. Utafiti huu, kwa upande mwingine, unalenga kutathmini kwa pamoja nyenzo, unene, joining ya sehemu, part consolidation na production scale ndani ya modeli moja ya usanifu.
Watafiti wanatengeneza chombo cha “architectural screening” kinachoweza kutumiwa katika hatua za mwanzo za maendeleo ya gari wakati finite element models za kina au jiometri za mwisho za sehemu bado hazipo. Lengo la modeli si kuamua design ya mwisho, bali kuonyesha ni familia ipi ya nyenzo na uzalishaji inaonekana kuwa na matumaini zaidi kabla ya uwekezaji mkubwa wa development.
Body-in-white iliyorahisishwa iliundwaje?
Katika Kielelezo 1, body-in-white imewakilishwa kwa makundi 13 ya msingi ya njia za mzigo badala ya orodha kamili ya sehemu za gari la uzalishaji:
- Front longitudinal rails,
- Front crash boxes,
- Upper front side rail au “shotgun”,
- Front shock tower,
- Hinge pillar,
- Rocker au side sill,
- B-pillar,
- Rear wheelhouse,
- Rear longitudinal rails,
- C-pillar,
- Roof rails,
- A-pillar,
- Rear shock tower.
Milango, hood, trunk lid, cross-members na bolt-on subframes hazijajumuishwa. Kwa hiyo modeli hufanya tu ulinganisho wa awali wa usanifu wa njia kuu za mzigo wa kimuundo.
Part consolidation inajumuisha chaguo zipi?
Katika modeli, makundi ya msingi ya sehemu yanaweza kuzalishwa tofauti au baadhi ya sehemu jirani zinaweza kuunganishwa katika module moja. Kielelezo 1 kinaonyesha jumla ya chaguo 11 za consolidation: castings sita na TWB tano.
Modules za mega na giga casting
Sehemu mbili hadi tano za msingi za front au rear body zinaweza kubadilishwa na high-pressure aluminum casting moja. Front giga casting kubwa zaidi huunganisha front longitudinal rails, shock tower, shotgun member, crash boxes na hinge pillar katika module moja.
Chaguo zote za casting zimelazimishwa kutumia A365 cast aluminum na constant wall thickness ya 3,0 mm. Casting inapowashwa, joints ndani ya module huondolewa, pamoja na dies tofauti za stamping na baadhi ya joining operations.
Laser-welded tailored blank door rings
Tailor-welded blank au TWB ni blank iliyounganishwa kwa leza kutoka vipande vya sheet vyenye unene tofauti kabla ya forming. Modeli ina chaguo kutoka two-piece B-pillar–roof rail solution hadi full five-piece door ring.
Modules zote za TWB zimelazimishwa kutumia HS-950Y-1300T press-hardened steel. Tofauti na casting, kila member ndani ya TWB huhifadhi unene wake. Hivyo maeneo tofauti ya door ring yanaweza kuwa na sheet thickness tofauti.
Modules zinazogongana haziruhusiwi kuchaguliwa kwa wakati mmoja. Kwa mfano, front casting kubwa inayotumia hinge pillar haiwezi kuamilishwa pamoja na wide door ring inayojumuisha pillar hiyo hiyo.
Ni nyenzo gani zilitumika katika modeli?
Database ya nyenzo ina grades tisa: steel sita, formed aluminum mbili na cast aluminum moja. Kwa steel, density imewekwa 7.850 kg/m³ na modulus of elasticity 210 GPa; kwa aluminum density 2.700 kg/m³ na modulus of elasticity 70 GPa.
| Grade ya nyenzo | Familia ya nyenzo na aina ya uzalishaji | Yield strength | Tensile strength | Uniform elongation | Bei ya nyenzo iliyotumika katika modeli |
|---|---|---|---|---|---|
| CR-MI-110Y-260T | Cold-rolled mild steel | 110 MPa | 260 MPa | 0,28 | 1,65 $/kg |
| CR/HR-LA-340Y-410T | Low-alloy steel | 340 MPa | 410 MPa | 0,22 | 1,68 $/kg |
| CR-DP-440Y-780T | Dual-phase steel | 440 MPa | 780 MPa | 0,12 | 1,82 $/kg |
| CR-DP-590Y-980T | Dual-phase steel | 590 MPa | 980 MPa | 0,11 | 1,86 $/kg |
| CR-MS-1220Y-1500T | Martensitic steel | 1.220 MPa | 1.500 MPa | 0,06 | 1,90 $/kg |
| HS-950Y-1300T | Hot-stamped steel | 950 MPa | 1.300 MPa | 0,06 | 1,69 $/kg |
| 5754-O-130Y-250T | 5xxx series formed aluminum | 130 MPa | 250 MPa | 0,20 | 5,40 $/kg |
| 6016-T81-180Y-320T | 6xxx series formed aluminum | 180 MPa | 320 MPa | 0,16 | 5,50 $/kg |
| A365-150Y-260T | High-pressure die-cast aluminum | 150 MPa | 260 MPa | 0,08 | 2,80 $/kg |
Bei za nyenzo ni inputs za modeli ya utafiti; hazipaswi kutazamwa kama quotation za sasa za soko au purchase cost ya mtengenezaji fulani.
Massa ya sehemu ilihesabiwaje?
Massa ya kila kundi la sehemu ilipimwa linearly kutoka massa ya reference steel part kwa uwiano wa density ya nyenzo na sheet thickness:
\[ m_i = m_{base,i}\frac{\rho_{sel}}{\rho_{ref}}\frac{t_{sel}}{t_{def,i}} \]
\[ M_{BIW} = \sum_{i=1}^{N} m_i \]
Hapa mbase,i ni reference mass ya kundi i, ρsel density ya nyenzo iliyochaguliwa, ρref reference steel density iliyowekwa 7.850 kg/m³, tsel unene uliochaguliwa na tdef,i reference thickness.
Modeli hii ya linear scaling haimodeli moja kwa moja kwamba aluminum part halisi inaweza kuwa na section geometry tofauti na steel part, ribs, joining flanges au local thickness transitions. Kwa hiyo total masses zilizohesabiwa ni synthetic comparison values.
Kwa nini kulinganisha density pekee hakutoshi wakati aluminum inachukua nafasi ya steel?
Ingawa density ya aluminum ni takribani theluthi moja ya steel, modulus of elasticity na baadhi ya strength properties zake ni ndogo. Ili kutoa performance sawa ya kimitambo, aluminum part mara nyingi inahitaji kuwa nene zaidi. Utafiti unaeleza uhusiano huu kwa substitution coefficient:
\[ k \equiv \frac{t_{Al}}{t_{St}} \]
Hapa k ni uwiano wa aluminum thickness inayohitajika kwa performance sawa kwa steel thickness. Ili aluminum ibaki na faida ya massa, ratio hii lazima iwe chini ya density ratio ya takribani 3.
Uhusiano wa jumla wa mechanical capacity umeelezwa kama:
\[ kapasite \propto \mu_m t^p \]
μm ni coefficient ya elastic au plastic property inayotegemea nyenzo, t ni thickness, na p ni thickness exponent ya mechanism husika. Kwa capacity sawa, theoretical substitution ratio:
\[ k_{theory} = \left(\frac{\mu_{St}}{\mu_{Al}}\right)^{1/p} \]
imehesabiwa.
Kwa sababu katika aluminum bodies halisi kuna uwezekano wa section enlargement na packaging optimization, utafiti ulitoa effective substitution coefficient ya 2,17 kutoka licensed vehicle teardown comparisons. Ili kuingiza faida hii katika fixed-geometry model, material credit ilifafanuliwa:
\[ \eta_M = \left(\frac{k_{theory}}{k_{eff}}\right)^p \]
Credit hii imetumika tu kwa formed aluminum katika torsion na plastic collapse mechanisms dhidi ya intrusion. Kwa cast aluminum na steel, credit ilibaki 1.
Vikwazo vitano vya kimitambo vinakagua nini?
| Kizuizi | Tabia inayokaguliwa | Thickness exponent au uhusiano wa msingi | Theoretical Al/steel thickness ratio | Material credit ya formed aluminum |
|---|---|---|---|---|
| C1 | Panel bending stiffness | Cube ya thickness, p=3 | 1,44 | 1,00 |
| C2 | Closed-section torsion | Linear kwa thickness, p=1 | 3,00 | 1,38 |
| C3 | Local plate buckling | Width/thickness limit | 1,73 | Haitumiki |
| C4 | Axial crushing na energy absorption | p=5/3 na ductility condition | 1,50 | 1,00 |
| C5 | Plastic moment dhidi ya intrusion | Takribani linear kwa thickness, p=1 | 2,44 | 1,12 |
C1: Panel bending stiffness
Kizuizi hiki hukagua kama vipengele vinavyofanya kazi kama paneli, kama wheelhouse na shock tower, vina stiffness ya kutosha dhidi ya denting, collapse na vibration:
\[ EI = \frac{Ewt^3}{12} \]
\[ \eta_M EI \geq (EI)_{min} \]
E ni modulus of elasticity, w panel width, t sheet thickness na I second moment of area. Kwa sababu stiffness huongezeka kwa cube ya thickness, hata kama modulus ya aluminum ni ndogo, kuifanya takribani mara 1,44 nene zaidi hutoa equivalent panel stiffness.
C2: Closed-section torsional stiffness
Stiffness ya kutosha ya closed sections kama rocker na roof rail dhidi ya body torsion ilitathminiwa kwa uhusiano wa Bredt–Batho:
\[ GJ = G\frac{4A_m^2t}{s} \]
\[ G = \frac{E}{2(1+\nu)} \]
\[ \eta_M GJ \geq (GJ)_{min} \]
G ni shear modulus, Am ni eneo lililofungwa na centerline ya section, s ni perimeter ya centerline na ν ni Poisson ratio iliyowekwa 0,3. Ikiwa jiometri ileile inahifadhiwa, theoretical aluminum thickness inahitaji kuwa mara tatu ya steel. Modeli inawakilisha faida ya geometry enlargement katika aluminum sections halisi kwa capacity credit ya 1,38.
C3: Local plate buckling
Ili kuzuia thin-walled compression elements kufanya elastic buckling kabla ya yielding, slenderness limit ifuatayo ilitumika:
\[ \frac{b}{t} \leq 1.9\sqrt{\frac{E}{\sigma_y}} \]
b ni plate au flange width, t thickness, E modulus of elasticity na σy yield strength. Matokeo muhimu ya formula ni kwamba yield strength ya juu haimaanishi kila wakati sehemu nyembamba. Yield strength inapoongezeka, allowable width/thickness ratio inaweza kupungua na very-high-strength steel inaweza kuhitaji kuwa nene zaidi ili kuzuia buckling.
Hii ndiyo sababu modeli huchagua DP780 badala ya 1.500 MPa-class martensitic steel katika baadhi ya rockers na roof rails. Thickness increase ya lazima ya nyenzo yenye nguvu zaidi huondoa expected mass advantage.
C4: Axial crushing na ductility condition
Katika front crash boxes na longitudinal rails, absorption ya collision energy kwa stable folding ilitathminiwa:
\[ \bar{F} \approx 13.06\bar{\sigma}_0 t^{5/3}b^{1/3} \]
\[ E_a = \bar{F}L_c \]
\[ \bar{\sigma}_0 = \sigma_y(1+0.5n) \]
\[ \eta_M E_a \geq E_{a}^{min} \quad \cap \quad \varepsilon_u \geq 0.10 \]
Ea ni absorbed energy, F̄ mean crushing force, t wall thickness, b box-section side na Lc effective crushing length. Nyenzo zenye uniform elongation chini ya %10 zilikataliwa moja kwa moja katika crushing members ambako kizuizi hiki kinafanya kazi.
Ductility condition hii huondoa CR-MS-1220Y-1500T na HS-950Y-1300T steel katika baadhi ya crushing members. Cast aluminum, hata hivyo, ilikubaliwa kama exception katika modeli. Waandishi wanatetea exception hii kwa hoja kwamba integrated castings zinaweza kufyonza nishati si kwa ductile folding pekee bali pia kwa designed ribs na controlled fragmentation paths. Kukubali huku si ushahidi wa jumla wa usalama wa casting, bali ni assumption ya modeli.
C5: Plastic moment dhidi ya intrusion
Plastic collapse resistance ya B-pillar, A-pillar, C-pillar, rocker na roof rail chini ya loads zinazofanana na side impact, roof crush au small-overlap crash ilitathminiwa kwa uhusiano huu:
\[ Z_p \approx th\left(b+\frac{h}{2}\right) \]
\[ M_p = \sigma_y Z_p \]
\[ \eta_M M_p \geq M_p^{min} \]
Zp ni plastic section modulus, Mp plastic moment, h section height, b section width na σy yield strength. Katika mechanism hii theoretical aluminum/steel thickness ratio ni 2,44, na effective ratio iliyotumika katika modeli ni 2,17.
Gharama ya uzalishaji iliundwaje?
Kwa kila manufacturing route, gharama imegawanywa katika sehemu tatu: fixed tooling na capital cost, purchased material cost, na processing cost kwa kila sehemu:
\[ C(V) = \frac{F}{V T}+M+P \]
F ni fixed investment na tooling cost, V annual production volume, T program duration ya miaka sita, M material cost na P processing cost.
Katika production volume ndogo, sehemu ya fixed investment kwa kila gari ni kubwa. Kadiri production volume inavyoongezeka, sehemu hii hupungua na methods zinazohitaji capital kubwa lakini zina variable cost nzuri zaidi kwa part zinaweza kuwa competitive. Hii amortization relationship ndiyo sababu kuu ya casting thresholds katika utafiti.
Cold stamping, hot stamping na TWB cost
Uhusiano wa jumla uliotumika kwa sheet-based manufacturing routes ni huu:
\[ C^{\tau}(V)=\frac{F_{\tau}}{VT}+\frac{m}{U_b}c_{mat}+p_0^{\tau}\frac{m}{m_{ref}^{\tau}} \]
τ ni manufacturing route, m part au module mass, Ub blank utilization ratio iliyowekwa 0,62, cmat material price per kilogram na p0 reference processing cost.
Blank utilization ratio ya 0,62 inawakilisha assumption kwamba takribani %38 ya rectangular sheet iliyonunuliwa inakuwa trimming scrap. Katika sensitivity analysis, ratio hii ilikuwa moja ya operational inputs zenye athari kubwa zaidi.
High-pressure casting cost
Casting cost inajumuisha press investment, peripheral equipment, primary na backup die, casting yield, energy, labor na trimming:
\[ C^{cast}_a(V)=\frac{\xi_pK_p+(1+\xi_d)D_c}{VT}+\frac{m_a}{Y_c}c_{cast}+\frac{m_a}{Y_c}e_c+\ell_{lab}+T_c \]
Katika modeli, base capital ya mega press ya class ya 6.000 ton imewekwa 17,5 million dollars, peripheral equipment multiplier 1,43, casting die 1,5 million dollars na casting yield 0,80. Thamani hizi si current investment quotation ya factory fulani, bali nominal model parameters.
Steel na aluminum parts ziliunganishwaje?
Kwa sheet parts za material family ileile ilitumika Resistance Spot Welding (RSW); kwa steel–aluminum joints na connections zenye castings ilitumika Self-Piercing Riveting (SPR).
Katika resistance spot welding, limits zifuatazo zilitumika kwa ratio kati ya thick na thin sheets:
- Ikiwa higher yield strength ni chini ya 780 MPa, maximum thickness ratio ni 3,0,
- Ikiwa higher yield strength ni 780 MPa au zaidi, maximum thickness ratio ni 2,5.
SPR feasibility ilitathminiwa kulingana na sheet thickness, strength, stack orientation na material ambayo rivet inaingia kutoka upande wake. Kielelezo 3 kinaonyesha feasible regions pana kwa low-strength steel–aluminum pairs, huku katika steel za 800 na 1.220 MPa region inayofaa ikipungua sana.
Katika modeli, consumable cost ya resistance spot welding imewekwa 0,08 dollar kwa joint point, na self-piercing rivet 0,30 dollar kwa rivet. Ili kuwakilisha adhesive isolation, sealing, surface preparation na galvanic corrosion control katika steel–aluminum interfaces, multiplier ya 2,0 imetumika kwa joining cost.
Design space ilichunguzwaje?
Wakati nyenzo tisa, thickness mbalimbali, makundi 13 ya sehemu na consolidation options vinatathminiwa pamoja, takribani \(10^{19}\) assignments zinazowezekana hutokea. Kwa sababu scanning moja kwa moja ya nafasi kubwa kiasi hiki haiwezekani, hybrid sampling approach ilitumika.
Kwanza, kwa kila part–material pair, minimum thickness inayokidhi C1–C5 constraints iliamuliwa na feasibility envelope iliundwa. Kisha kwa production volume na lightweighting value, scalar objective function ifuatayo ilipunguzwa kwa part level:
\[ J = C_{mfg}(V)+\lambda M_{BIW} \]
λ ni dollar value inayoweza kulipwa kupunguza kilogramu moja ya Body-in-White mass. λ ndogo huipa cost umuhimu zaidi, λ kubwa huipa lightweighting umuhimu zaidi.
Modeli ilichunguza λ katika points 41 kati ya 0,3–100 $/kg, ikaperturb kila core design mara kumi kwa kubadilisha material au thickness katika parts 1–3. Gharama zilihesabiwa katika production volumes tisa kati ya magari 10.000 na 200.000 kwa mwaka, na jumla ya mechanically feasible designs 155.718 ziliundwa.
Pareto fronts zinaonyesha tu nondominated options ndani ya generated design population hii. Global optimality haijathibitishwa katika options zote takribani \(10^{19}\).
Ni usanifu gani ulilinganishwa katika magari 60.000/mwaka?
Utafiti uligawanya designs katika architecture classes saba:
- All-cold-stamped steel,
- All-cold-stamped aluminum,
- Cold-stamped mixed metal,
- Cold- na hot-stamped mixed metal,
- Hot-stamped TWB door ring,
- Mega/giga casting,
- Architecture inayochanganya TWB na casting.
Katika Kielelezo 4 na Jedwali 3, representative mid-cost design iliyochaguliwa kutoka Pareto front ya kila architecture class katika magari 60.000/mwaka ililinganishwa:
| Architecture class | Synthetic BIW mass | Model cost kwa magari 60.000/mwaka | Tafsiri kuu |
|---|---|---|---|
| Cold-stamped steel | 100,3 kg | 455 $ | Nzito zaidi lakini representative yenye gharama ya chini zaidi |
| Cold-stamped aluminum | 64,5 kg | 698 $ | Nyepesi zaidi lakini ghali zaidi kwa kiasi kikubwa |
| Cold-stamped mixed metal | 81,0 kg | 567 $ | Uwiano wa kati wa gharama na massa |
| Cold- na hot-stamped mixed metal | 79,0 kg | 589 $ | Gharama kubwa zaidi kwa faida ndogo ya ziada ya massa |
| TWB door ring | 82,0 kg | 601 $ | Imedominated na mixed-metal na casting options |
| Mega/giga casting | 78,8 kg | 582 $ | Takribani 2,2 kg nyepesi kuliko mixed metal na dollars 15 tu ghali zaidi |
| TWB na casting | 84,0 kg | 591 $ | Nzito na ghali zaidi kuliko casting |
Thamani hizi si massa na gharama halisi za body ya gari la uzalishaji. Ni relative comparisons zilizohesabiwa kutoka synthetic reference ileile.
Cost curves za steel na aluminum zinaonyesha nini?
Katika Kielelezo 4, slope ya cost–mass ya cold-stamped steel designs imeripotiwa kuwa takribani 3,83 $/kg, na slope ya aluminum designs takribani 9,94 $/kg. Tooling cost husogeza points ndani ya material family ileile kwa vertical direction; slope kwa kiasi kikubwa huamuliwa na material na processing cost per kilogram.
Slope kubwa zaidi ya aluminum ni matokeo ya pamoja ya sheet prices za aluminum katika modeli kuwa takribani mara tatu ya steel na hitaji la sheet nene zaidi kwa performance sawa.
Kwa nini casting ilikuwa na faida zaidi kuliko TWB katika magari 60.000/mwaka?
Katika magari 60.000/mwaka, casting Pareto curve ilibaki chini ya TWB curve. Front giga casting iliunganisha shock tower, shotgun, longitudinal rails na crash boxes katika part moja, na hivyo kupunguza separate stamping tools na internal joints.
Katika representative casting design, casting operations zilikuwa takribani theluthi moja ya total cost, lakini stamping na joining ya parts nne au tano tofauti iliondolewa. Press investment inapokuwa amortized vya kutosha, kutohitaji cold-stamping die tofauti kwa kila part mpya inayoongezwa kwenye casting hufanya large consolidation kuwa na faida.
TWB door ring, kwa upande mwingine, iliweza kuunganisha idadi ndogo ya body members zinazofaa. Zaidi ya hayo, modeli ililazimisha members ndani ya TWB kutumia hot-stamped steel yenye minimum thickness ya 1,5 mm. Baadhi ya members ambazo zingeweza kuchagua 1,0–1,2 mm DP780 kama separate parts zilikuwa nene zaidi ndani ya TWB na mass benefit ikapotea.
Joining cost ilibadilikaje katika mixed-metal bodies?
Katika single-material steel au aluminum bodies, joining cost ilikuwa takribani %5–7 ya total cost. Katika mixed-metal architectures, share hii ilipanda hadi %12–16.
Absolute joining cost kwa gari ilikuwa takribani dollars 30 katika single-material designs, lakini iliongezeka hadi dollars 70–95 katika mixed-metal designs. Sababu kuu ya ongezeko ni hitaji la self-piercing rivets na galvanic corrosion measures badala ya cheap resistance spot welding.
Production volume ilibadilishaje ranking ya architectures?
Kielelezo 6 kinalinganisha Pareto fronts katika magari 10.000, 30.000, 50.000 na 200.000/mwaka. Cost curves za cold-stamped architectures hushuka kwa kiwango kidogo kadiri production volume inavyoongezeka, huku casting architectures zikiwa highly volume-dependent.
Minimum cost ya casting class ilishuka kutoka takribani dollars 970/gari katika magari 10.000/mwaka hadi takribani dollars 430/gari katika magari 200.000/mwaka. Hii ni reduction kubwa kuliko %55. Katika ongezeko lilelile la uzalishaji, reduction ya cold-stamped steel cost ilikuwa takribani %25.
Utafiti unaonyesha maeneo matatu ya kiuchumi kwa casting:
- Chini ya takribani magari 50.000/mwaka: Casting designs haziingii kwenye global Pareto front.
- Takribani magari 50.000/mwaka: Casting inaanza kuingia kwenye Pareto front.
- Zaidi ya takribani magari 70.000/mwaka: Casting inaunda sehemu kubwa ya Pareto front chini ya takribani 80 kg.
- Zaidi ya takribani magari 150.000/mwaka: Katika modeli, all-casting architecture hushuka chini ya cost ya cheapest steel body.
Thresholds hizi ni approximate values zinazotegemea nominal cost inputs. Mabadiliko ya press investment, casting yield, material price au annual production yanaweza kusogeza thresholds.
Break-even points za subsystem katika appendices zinapingana na matokeo kuu?
Katika synthetic subsystem analysis ya Appendix B, break-even volumes dhidi ya cold stamping kwa TWB solutions za parts mbili, tatu na tano zimetolewa kuwa takribani magari 71.000, 94.000 na 127.000/mwaka mtawalia. Kwa casting, break-even points hizo ni magari 167.000 kwa parts mbili, 123.000 kwa parts tatu na 92.000/mwaka kwa parts tano.
Thamani hizi si metric ileile na casting kuingia kwenye global Pareto front katika takribani magari 50.000/mwaka. Appendix B inalinganisha manufacturing-route cost ya synthetic subsystems maalum pekee. Main model inatathmini kwa pamoja material distribution katika body nzima, mass reduction, joining savings na Pareto position.
Sensitivity analysis ilionyesha inputs zipi ni muhimu?
Sensitivity analysis ilifanywa katika magari 50.000/mwaka. Bei za steel, aluminum, cast aluminum na hot-stamped steel zilibadilishwa ±%30; casting yield 0,60–0,85; blank utilization 0,50–0,75; casting press investment ±%25 na cold-stamping die cost ±%20.
Operational variable yenye athari kubwa zaidi ilikuwa blank utilization ratio. Variable hii ilibadilisha average Pareto cost ya stampable architectures kwa takribani %15–19, na architectures zenye casting kwa takribani %6–9 kwa sababu bado zina stamped parts ndani yake.
Katika magari 50.000/mwaka, kubadilisha casting press investment kwa ±%25 kuliathiri casting architecture cost kwa chini ya takribani ±%4, huku kubadilisha cold-stamping die cost kwa ±%20 kuliathiri steel architecture kwa chini ya ±%1,5. Utafiti unaeleza hili kwa kupungua kwa fixed investment share per vehicle kadiri break-even volume inavyokaribiwa.
All-steel architecture iliendelea kuwa na lowest average cost katika extreme cases zote 30 za one-variable sensitivity. Ranking ya architectures sita nyingine ilibadilika katika cases kumi. Simultaneous interactions kati ya variables hazikutathminiwa; kwa hiyo analysis ni local, one-variable sensitivity scan.
Uamuzi wa programu moja ya gari unatolewaje kutoka Pareto front?
Katika Pareto front, designs nyepesi kwa kawaida ni ghali zaidi. Ili kuchagua architecture moja, inahitajika economic value ambayo program ya gari inatoa kwa kupunguza kilogramu moja ya massa. Katika utafiti, value hii inaonyeshwa kwa λ.
Kigraphically, λ ni slope ya line inayogusa cost–mass Pareto curve kutoka chini. Point iliyochaguliwa hupunguza expression ifuatayo:
\[ C_{BIW}+\lambda M_{BIW} \]
λ ikiwa ndogo, cost-prioritized steel designs huchaguliwa; λ ikiwa kubwa sana, lightweight lakini expensive aluminum designs; na katika intermediate values mixed-metal au casting-supported architectures.
Katika Kielelezo 8, Pareto points tofauti huchaguliwa katika 3,32, 6,00, 7,50 na 18,50 $/kg kwa magari 70.000/mwaka. Hivyo architecture decision inapunguzwa kuwa program inputs mbili: annual production volume na lightweighting value per kilogram.
Ni nini huamua lightweighting value katika internal-combustion vehicles?
Kulingana na discussion ya utafiti, λ katika internal-combustion vehicles haitokani na physical equation moja. Regulatory fuel-consumption na carbon-dioxide targets, vehicle performance, brand positioning na secondary mass reductions hutathminiwa pamoja.
Kwa kutegemea sources zilizorejelewa katika utafiti, watafiti wanajadili takribani 3–5 $/kg kwa high-volume mainstream programs na takribani 10–20 $/kg kwa premium programs au programs zenye strong mass-cascade advantage. Thamani hizi si direct experimental results za utafiti, bali program targets zinazotumika kutafsiri strategy map ya modeli.
Lightweighting value ilihesabiwaje katika electric vehicles?
Katika electric vehicle, kupunguza body mass kunaweza pia kupunguza battery mass inayohitajika kutoa range ileile. Utafiti unafafanua primary battery saving kutoka kupunguza kilogramu moja ya body kwa ratio ifuatayo:
\[ f = \frac{Ra}{e_{spec}} \]
R ni target range, a mass-dependent energy-consumption coefficient na espec specific energy ya battery pack.
Primary economic value imetolewa kama:
\[ \lambda_{primary}=\frac{Ra}{e_{spec}}\frac{c_{\$/kWh}e_{spec}}{1000} \]
Kwa kuwa specific energy inafutika katika factors mbili, primary λ inategemea hasa range, mass-dependent energy consumption na kWh price ya battery pack.
Utafiti ulitathmini production EVs 37 kutoka model years 2024–2026 kwa nominal battery-pack price ya 110 $/kWh. Lightweighting values zilizohesabiwa zilikuwa takribani 3–8 $/kg, na %76 ya vehicles zilikusanyika katika band nyembamba zaidi ya 4,00–5,20 $/kg.
Overlap kubwa ya steel, aluminum na mixed-metal bodies ndani ya band hii inaonyesha kwamba λ value fulani pekee haijamui material architecture. Production volume, aerodynamics, drivetrain efficiency na manufacturing cost pia huathiri uamuzi.
Mass cascade kati ya battery na body ni kubwa kiasi gani?
Kupunguza kilogramu moja ya body kunapowezesha battery kuwa ndogo, total vehicle mass hupungua zaidi kidogo; reduction hii ya ziada huwezesha battery ndogo zaidi na process huendelea geometrically:
\[ \Delta m_{tot}=\Delta m_{BIW}(1+f+f^2+\cdots)=\frac{\Delta m_{BIW}}{1-f} \]
Total economic value ikijumuisha cascade effect:
\[ \lambda=\frac{f}{1-f}\frac{c_{\$/kWh}e_{spec}}{1000} \]
imehesabiwa.
| Representative electric-vehicle profile | Range | Pack specific energy | Primary value | Cascade contribution | Total λ |
|---|---|---|---|---|---|
| Efficient small class | 270 mil | 150 Wh/kg | 2,97 $/kg | 0,65 $/kg | 3,62 $/kg |
| Mid segment | 350 mil | 170 Wh/kg | 3,85 $/kg | 1,00 $/kg | 4,85 $/kg |
| Long-range luxury vehicle | 500 mil | 200 Wh/kg | 5,50 $/kg | 1,83 $/kg | 7,33 $/kg |
Cascade contribution ilibaki katika 0,65–1,83 $/kg. Kwa hiyo utafiti unasema kwamba mass cascade ni halisi lakini limited; peke yake haitoi unlimited economic advantage inayoweza kuhalalisha material architecture ghali sana.
Kwa nini economic result hubadilika katika high-utilization fleet vehicles?
Mtengenezaji anapouza gari, subsequent energy cost kwa kawaida hulipwa na user. Fleet operator, kwa upande mwingine, hubeba energy cost moja kwa moja kwa high mileage. Utafiti ulilinganisha tofauti hii kati ya consumer vehicle na high-utilization passenger-service vehicle.
Annual energy cost ya kilogramu moja ya vehicle mass imetolewa kama:
\[ W_{annual}=aM\frac{c_{elec}}{1000} \]
M ni annual driving distance na celec electricity price.
Present value ya future savings:
\[ W_{NPV}=W_{annual}\frac{1-(1+r)^{-\Lambda}}{r} \]
imehesabiwa. r ni discount rate na Λ service life.
Katika modeli, electricity price imewekwa 0,40 $/kWh na discount rate %8. Consumer vehicle imetumika miaka 12 kwa miles 12.500 kwa mwaka, na high-utilization vehicle miaka 5 kwa miles 100.000 kwa mwaka.
| Usage scenario | Annual saving | Undiscounted lifetime saving | Present value kwa %8 discount |
|---|---|---|---|
| Consumer vehicle | 0,50 $/kg/year | 6,00 $/kg | 3,77 $/kg |
| High-utilization vehicle | 4,00 $/kg/year | 20,00 $/kg | 15,97 $/kg |
Present value ya high-utilization scenario ni takribani mara 4,2 ya consumer scenario. Katika wider usage ranges za utafiti, lightweighting value ilihesabiwa kuwa 1,7–6,8 $/kg kwa consumer vehicles na 5,2–34,5 $/kg kwa high-utilization vehicles.
Matokeo haya yanaonyesha kwamba annual mileage ikiwa kubwa sana, expensive lightweighting technologies zinaweza kuhalalishwa si kwa range au brand tu, bali pia kwa operating cost. Hata hivyo, calculations ni sensitive kwa electricity price, service life, annual mileage na discount rate.
Material strategy map inaonyesha nini?
Kielelezo 11 kinaunganisha annual production volume na lightweighting value per kilogram kwenye axes mbili. Ramani ina maeneo manne makuu ya architecture:
- Low-λ region: Cold-stamped steel.
- Wide middle region: Cold-stamped mixed metal.
- Medium λ na high-production region: Mixed metal pamoja na mega/giga casting.
- High-λ region: Cold-stamped aluminum-dominant body.
Ramani inaonyesha kwamba casting haipaswi kuchaguliwa kwa sababu tu ni “mpya zaidi” au “ina parts chache.” Lazima kuwe na production volume ya kutosha kuamortize fixed investment kubwa na program target inayotoa economic value kwa mass reduction.
Modeli ililinganishwaje na production vehicles?
Utafiti ulichunguza production passenger vehicles 321 kwa axes za base selling price na annual production volume, na kugawanya vehicles kulingana na dominant body-in-white material kuwa steel, mixed metal, aluminum, carbon fiber na mega/giga casting classes.
Kwa kuwa actual program-level λ values hazijafichuliwa, vehicle selling price ilitumika kama approximate proxy ya λ. General clusters zilizoonekana katika production vehicles zilionyesha directional similarity na strategy map ya modeli:
- Steel bodies katika high-volume na lower-price region,
- Aluminum bodies katika lower-volume na high-price region,
- Mixed-metal bodies kati ya maeneo hayo mawili,
- Mega/giga castings zikijilimbikiza katika high-production-volume region.
Ulinganisho huu si point-by-point accuracy test. Selling price si direct measure ya lightweighting value, na sehemu ya vehicle data inatoka licensed teardown database. Utafiti unawasilisha ulinganisho kama trend-level check pekee.
Matokeo yanayoungwa mkono na utafiti
- Body-in-white architecture inayofaa zaidi hubadilika kulingana na production volume na lightweighting value.
- Steel hujitokeza katika low lightweighting value, aluminum katika high value, na mixed-metal architectures katika middle region.
- Kwa sababu ya fixed investment kubwa, economic position ya casting inategemea sana annual production volume.
- Katika modeli, casting huingia Pareto front zaidi ya takribani magari 50.000/mwaka.
- Joining cost katika steel–aluminum mixed architectures ni kubwa zaidi kuliko single-material architectures.
- Very-high-strength steel si chaguo nyepesi zaidi katika kila part; buckling constraint inaweza kuhitaji sheet nene zaidi.
- Katika EVs, battery-driven lightweighting target ilikusanyika hasa katika narrow economic band ndani ya sample ya vehicles 37.
- High vehicle utilization inaweza kuongeza economic value ya kupunguza kilogramu moja ya massa kwa mara kadhaa ikilinganishwa na consumer use.
Matokeo ambayo utafiti hauyathibitishi
- Haijathibitishwa kwamba giga casting ni lazima iwe cheaper au safer katika production vehicle fulani.
- Mass na cost values zilizotolewa kwa magari 60.000/mwaka haziwezi kusemwa kuwa za production vehicle halisi.
- Modeli haijafanya detailed crash simulation au physical vehicle testing.
- Thresholds za takribani magari 50.000, 70.000 na 150.000/mwaka haziwezi kudaiwa kuwa valid kwa manufacturers na factories zote.
- Haijathibitishwa kwamba Pareto front ndani ya designs 155.718 ndiyo global optimum ya takribani 1019 possible designs.
- Matokeo ya SSRN preprint hayawezi kutazamwa kama peer-reviewed scientific consensus.
- Haiwezi kusemwa kwamba utafiti umethibitishwa chini ya material, energy, labor na investment conditions za Türkiye.
- Haiwezi kuhitimishwa kwamba kutumia casting na TWB pamoja ni mbaya katika kila body halisi; matokeo haya ni ya simplified 13-member model.
Ni nguvu gani za utafiti?
- Unaunganisha nyenzo, unene, manufacturing method, joining na production volume katika modeli moja.
- Unalinganisha steel na aluminum parts si kwa density pekee, bali kwa five mechanical performance constraints.
- Unafanya volume effect kati ya high fixed investment na variable cost ionekane wazi.
- Badala ya kupendekeza “best material” moja, unatoa strategies tofauti kwa program regions tofauti.
- Unafanya matokeo yawe interpretable kupitia cost–mass Pareto curves na explicit strategy map.
- Unajadili lightweighting economics tofauti kwa EV, consumer vehicle na high-utilization fleet vehicle.
Ni vikwazo gani vya utafiti?
- 13-member stick model haijumuishi geometry na parts zote za production body halisi.
- Linear scaling imetumika kati ya thickness na mass; ribs, section optimization na local geometry hazijamodeliwa moja kwa moja.
- Mechanical constraints hazichukui nafasi ya detailed nonlinear crash na fatigue analyses.
- Cost parameters ni nominal na si supplier quotation au detailed factory should-cost study.
- Licensed teardown data na PASS/FAIL records zote zilizotumika katika calibration si public.
- Sampler haijachunguza design space yote; global optimality haidaiwi.
- Sensitivity analysis ilibadilisha variables moja moja na haikuchunguza combined interactions za uncertainties.
- Katika real-vehicle comparison, selling price imetumika kama approximate proxy ya hidden lightweighting target ya program.
- Waandishi kuwa employees wa Lucid Motors na utafiti kufanywa ndani ya employment ya kampuni huunda potential conflict context.
- Utafiti ni preprint na haujapitiwa na independent peer review.
Ni uthibitishaji gani unahitajika kwa matumizi Türkiye?
Ikiwa modeli sawa itajengwa Türkiye, costs za sheet na aluminum per kilogram, scrap recovery, energy costs, press na casting investments, tool lives, labor costs, supplier amortization methods na real annual production quantities lazima zifafanuliwe kwa local data.
Zaidi ya hayo, mechanical thresholds lazima zithibitishwe kwa actual section geometries, crash targets, joining processes na material certificates za vehicle class itakayozalishwa Türkiye. Modeli inaweza kuwa useful kwa early architectural screening; kwa final decision inahitajika detailed finite element analysis, physical testing, manufacturability review, corrosion validation, repairability na life-cycle assessment.
Mbinu na Matokeo ya Utafiti
Muhtasari wa kiufundi wa mbinu
| Method component | Approach iliyotumika katika utafiti |
|---|---|
| Body representation | Makundi 13 ya msingi ya structural load paths |
| Material database | Steel grades sita, sheet aluminum mbili na cast aluminum moja |
| Consolidation options | Mega/giga castings sita na TWB door rings tano |
| Mechanical constraints | Panel bending, closed-section torsion, local buckling, axial crushing na plastic intrusion resistance |
| Joining methods | Resistance spot welding kwa sheets za family ileile; self-piercing rivet kwa dissimilar metals na castings |
| Cost model | Jumla ya fixed-investment amortization, material, processing na joining costs |
| Program duration | Miaka 6 |
| Production volume | Evaluation points tisa kati ya magari 10.000–200.000/mwaka |
| Lightweighting value | Values 41 kati ya 0,3–100 $/kg |
| Design sampling | Feasibility envelope, part-level minimization na random perturbations kumi kwa kila core |
| Feasible design count | 155.718 |
| Output | Cost–mass Pareto front katika kila volume na production-volume–lightweighting-value strategy map |
Vigezo vya msingi vya modeli
| Kigezo | Thamani ya modeli | Maana |
|---|---|---|
| Steel density | 7.850 kg/m³ | Reference material density |
| Aluminum density | 2.700 kg/m³ | Density ya sheet na cast aluminum |
| Steel modulus of elasticity | 210 GPa | Elastic-stiffness input |
| Aluminum modulus of elasticity | 70 GPa | Elastic-stiffness input |
| Blank utilization ratio | 0,62 | Ratio ya purchased sheet inayokuwa usable part mass |
| Casting yield | 0,80 | Ratio ya total poured metal inayokuwa good part mass |
| Casting wall thickness | 3,0 mm | Constant value katika mega/giga casting modules zote |
| Mega press base investment | 17,5 million $ | Nominal capital input kwa 6.000 ton-class press |
| Casting die set | 1,5 million $ | Primary die; backup die multiplier imetumika kando |
| RSW consumable cost | 0,08 $/point | Nominal value kwa resistance spot welding |
| SPR consumable cost | 0,30 $/rivet | Nominal value kwa self-piercing rivet |
| Galvanic cost multiplier | 2,0 | Additional control cost katika steel–aluminum interfaces |
Matokeo ya msingi kulingana na production volume
| Production region | Architecture inayojitokeza katika modeli | Tafsiri |
|---|---|---|
| Takribani magari 10.000–30.000/mwaka | Steel au cold-stamped mixed metal | High fixed investment ya casting huongeza cost per vehicle. |
| Takribani magari 50.000/mwaka | Casting inaanza kuingia Pareto front | Casting bado si cheapest option katika kila hali. |
| Zaidi ya takribani magari 70.000/mwaka | Casting inapata uzito katika lightweight Pareto region | Inaunda sehemu kubwa ya front chini ya takribani 80 kg. |
| Zaidi ya takribani magari 150.000/mwaka | Casting inaweza kushinda steel kwenye cost floor | Chini ya nominal model inputs, hushuka chini ya absolute steel cost. |
| Magari 200.000/mwaka | Casting imeamortized kwa kiwango kikubwa | Minimum cost ya casting class ni takribani 430 $/vehicle. |
Tafsiri muhimu zaidi ya kimethodolojia
Matokeo muhimu zaidi ya kimethodolojia ya utafiti ni kwamba material haipaswi kuchaguliwa peke yake. Material inayofaa kwa part fulani inategemea dominant mechanical loading ya part hiyo. Katika panel inayodhibitiwa na bending stiffness, high yield strength haitoi direct advantage; katika pillar inayodhibitiwa na intrusion resistance, high strength inaweza kuwa valuable. Kwa upande mwingine, local buckling inaweza kulazimisha very-high-strength steel kutumika nene zaidi.
Vivyo hivyo, manufacturing method haipaswi kutathminiwa peke yake. Casting inaweza kupunguza part count na joining; lakini program volume ikiwa haitoshi, press na die investment huleta cost kubwa per vehicle. Mixed-metal architecture inaweza kupunguza mass; lakini huleta riveting na galvanic-isolation cost. Strategy map ya modeli hufanya tradeoffs hizi ziwe visible pamoja.
Maelezo ya Chanzo na Mbinu
Jina kamili la asili la utafiti: Automotive Body-in-White Material Selection: Early Stage Architectural Strategy
Waandishi: Joseph N. Ghoussoub, Andrew Dervenis na Omar Lopez-Garrity.
Mwandishi anayewajibika: Joseph N. Ghoussoub.
Equal first authorship/equal contribution: Hakuna taarifa ya equal first authorship au equal contribution iliyotolewa katika utafiti.
Mahusiano ya kitaasisi: Joseph N. Ghoussoub na Omar Lopez-Garrity, Materials Engineering, Lucid Motors, Newark, California, Marekani; Andrew Dervenis, Vehicle Development Engineering, Lucid Motors, Newark, California, Marekani.
DOI: 10.2139/ssrn.7201322
Jarida: Peer-reviewed journal publication haijathibitishwa.
Jukwaa la uchapishaji: SSRN.
Mchapishaji/jukwaa la asili: SSRN; hakuna taarifa tofauti ya peer-reviewed journal publisher.
Mwaka wa uchapishaji: 2026.
Aina ya chanzo: Preprint; automotive material selection, mechanical modeling, manufacturing-cost modeling na computational design screening.
Hali ya mapitio ya wahakiki: Utafiti huu ni preprint ambayo haijapitiwa na wahakiki wenza; matokeo yake yanapaswa kusomwa kwa kuzingatia kikomo hiki.
Chanzo rasmi:Ukurasa rasmi wa rekodi ya SSRN
Kiungo cha DOI:https://doi.org/10.2139/ssrn.7201322
Mgongano wa maslahi na ufadhili: Waandishi wote watatu ni employees wa Lucid Motors. Utafiti ulifanywa ndani ya employment yao katika Lucid Motors. Waandishi hawakutangaza conflict nyingine inayojulikana zaidi ya hii.
Upatikanaji wa data: Imeelezwa kwamba data za utafiti zinaweza kupatikana kutoka kwa mwandishi anayewajibika kwa reasonable request. Hata hivyo, licensed vehicle teardown data si public.
Matumizi ya zana inayosaidiwa na AI: Waandishi wametangaza kwamba walitumia GitHub Copilot katika development na writing ya Python scripts zilizotumika kwa data processing; walikagua scripts hizo na wanachukua responsibility ya utafiti.
Makala hii ya Kiswahili imeandaliwa kwa kutegemea maandishi, equations, tables, mechanical threshold plots, Pareto curves, sensitivity analyses, EV na fleet economics calculations, material strategy map na appendix method notes katika kurasa 21 zinazoweza kufikiwa za utafiti uliopakiwa. Ingawa footer ya faili iliyopakiwa inaandika kurasa 22, faili ina kurasa 21; internal page-count inconsistency haijasahihishwa kimya kimya.
Synthetic kilogram na dollar results zinazotolewa na utafiti hazijawasilishwa kama exact body mass au manufacturing cost ya production vehicle halisi. Hakuna claim ya physical test, final crash safety, factory investment guarantee, production success Türkiye au commercial superiority ambayo haipo katika utafiti iliyoongezwa.
Modeli inalenga early architectural screening. Haipaswi kutumiwa peke yake kwa final vehicle-development decision bila validation kwa detailed geometric design, nonlinear finite-element crash analysis, fatigue, corrosion, repairability, production-line capacity, quality control na real supplier quotations.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *