

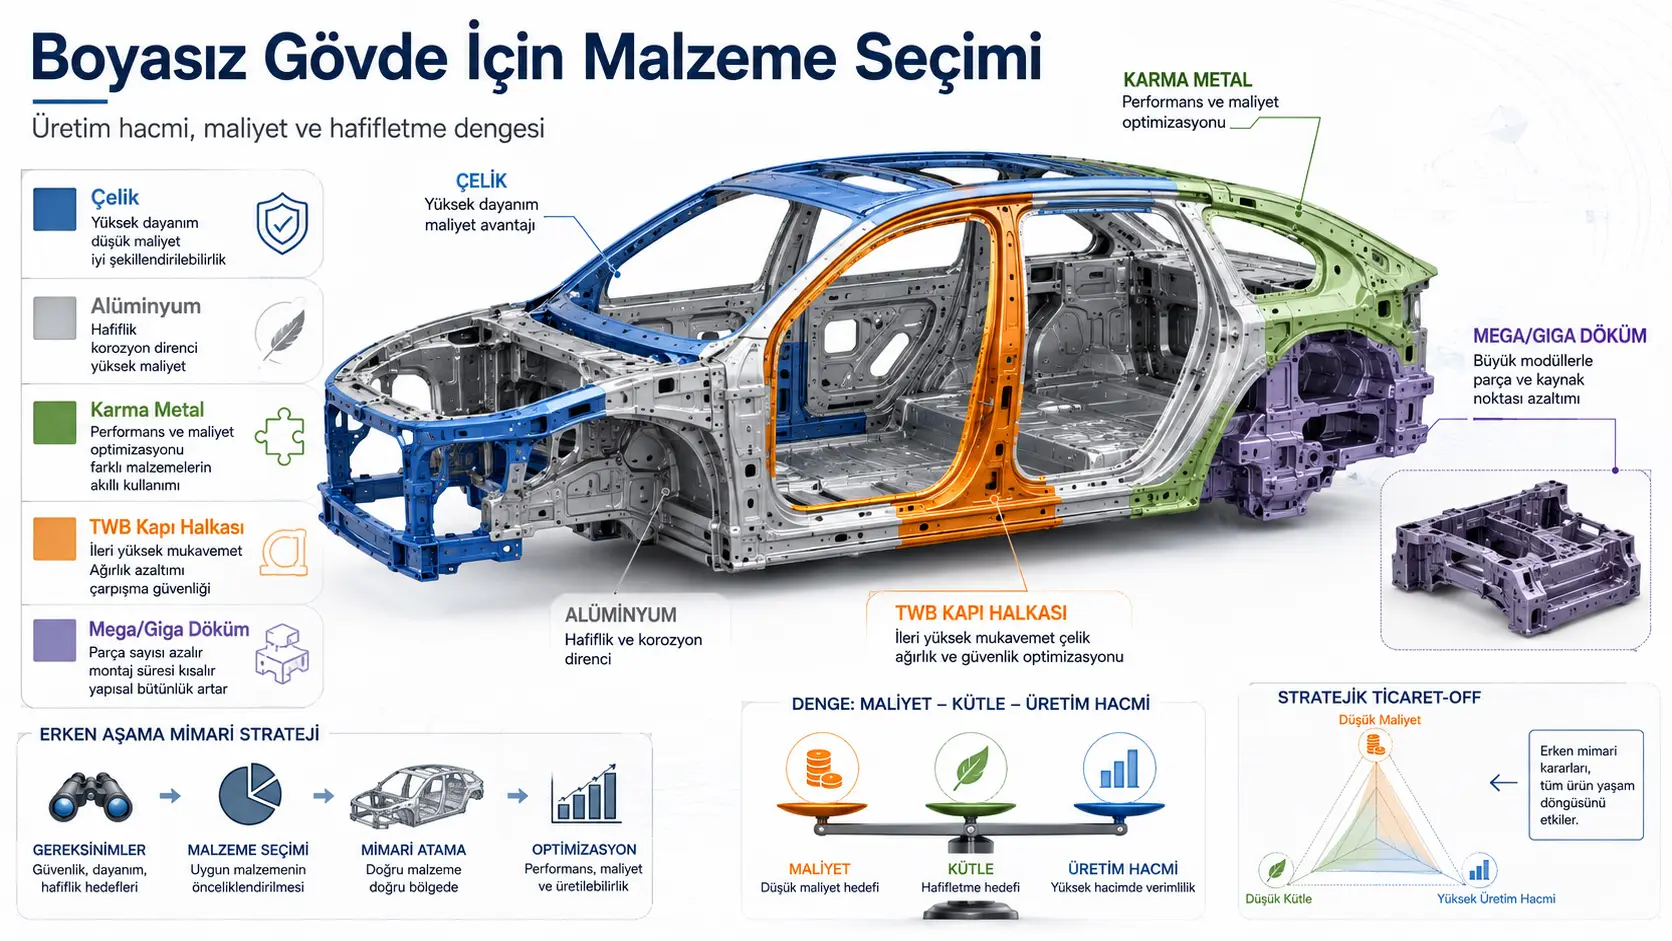
Бул изилдөө, автомобилдик боёлбогон кузовсинде болот, алюминий, аралаш металл, ысык пресстелген лазер менен ширетилген барак ве мега/гига куюу архитектуралари арасындаки сечимин өндүрүш көлөмү менен бир килограммдык масса азайышына маалыматлен экономикалык баае ылайык насыл дегиштигини изилдейт. Изилдөөчүлөр, 13 негизги жүк жолу тобундан олушан баситлештирилмиш бир кузовйи текстураз материал маркасыйле долдуран; дизайндары беш механикалык чектөөла елейен; өндүрүш, бириктирүү ве тагымм чыгымдарыни өндүрүш көлөмүне ылайык хесаплайан бир модель курсмуштур. Моделде мега/гига куюу, болжол менен 50.000 унаа/жыл үстүндө глобалдык Парето чек арасына гирмекте; дагы дүшүк көлөмлерде болсо муздак пресстелген аралаш металл архитектуралар дагы уйгун гөрүнмектедир. Ошентсе да натыйжалар герчек бир өндүрүш кузовсинин мутлак чыгым ве масса болжолу дегилдир; сентэтикалык бир архитектура модельден елде едилмиш ылайыкли тартипламалардыр ве изилдөө рецензиядан өткөн эмес.
Изилдөөнүн негизги сонужу, автомобилдик кузовсинде тек бир материал архитектурасинин бүтүн өндүрүш програмлары үчүн үстүн олмадыгыдыр. Күтле азалтымынын экономикалык бааи дүшүк олдугунда муздак пресстелген болот, маани абдан көтөрүлгөндө алюминий салмаклы архитектура, кең орто бөлгеде аралаш металл ве йүксек өндүрүш көлөмүйле бирликте белирли орто жеңилдетүү буталаринде куюу дестекли архитектуралар өне чыкмактадыр. Малземе сечими йалнызжа тыгыздык вейа созулуу бекемдиги аркылуу дегил; барак калыңдыгы, бүктөлүү, бурулуу, кагылышуу энергиясы, бириктирүү ыкмасы, курал инвестициясы ве йыллык өндүрүш адеди бирликте маанилендирмененрек түзүмлмалыдыр.
Түркиядаки автомобилдик өндүрүүчүлери ве түзүмдүк парча жеткирүүчүлери ачжылуулукндан изилдөө, йени бир електрикли вейа ички күйүүчү унаа програмынын еркен дмааниинде “болот ми, алюминий му, аралаш металл ми, чоң куюу мү?” суроосуну системаатик бичимде маанилендиребмененжек бир карар алкакси сунмактадыр. Бирок изилдөөдөки долар чыгымдары, энергия баалары, прес йатырымлары, материал баалары, унаа кулланым месафелери ве тетарик шарттары Түркия’йе түздөн-түз актарыламаз. Йерел барак, алюминий, энергия, ишчилик, тагымм, логистика ве өндүрүш көлөмү маалыматтарийле кайра калибрлөө түзүмлмадан Түркияда белирли бир кузов архитектурасынин экономикалык катары үстүн олдугу сонужуна варыламаз.
Боёлбогон кузов материал тандоо неден система дүзейинде бир маселедир?
Боёлбогон кузов (Body-in-White, BIW), аражын бойа, айнек, колтук, трим, електрик системаи ве харекетли капаклары екленмеден мурунку твакцинайыжы метал түзүмүны ифаде етмектедир. Бу түзүм; А, Б ве Ж сүтунлары, каптал босоголер, чатыр рельстери, өн ве арткы узунунан устундар, сокку кутулары, амортисөр кулелери ве дигер негизги жүк йолларындан олушмактадыр.
Бир парчанын материалси өз алдынча дегиштирилдигинде йалнызжа о парчанын массаси дегишмез. Герекли барак калыңдыгы, сүрөтлендирме ыкмасы, комшу парчаларла бириктирүү убакытжи, гальваникалык коррозия өнлемлери, кагылышуу жүрүм-туруму, курал инвестициясы ве өндүрүш хаттынын экономикалык хажми де дегишебилир. Бу неденле изилдөө, материал тандоони парча дүзейинде бир листелеме маселеи катары дегил, бүтүн кузов архитектурасыни еткмененйен бторлы бир карар маселеи катары еле алмактадыр.
Изилдөөнүн негизги суроосу недир?
Изилдөөнүн негизги суроосу шудур: Бир унаа программасынын жылдык өндүрүш көлөмү ве бир килограммдык масса азайышы үчүн өдемейе разы олдугу чыгым билинийорса, меканик катары колдонууга мүмкүн ве экономикалык ачыдан ен уйгун боёлбогон кузов материал архитектураси насыл сечмененбилир?
Бу маселеун жүйапланмасы үчүн изилдөөдө шу унсурлар ошол эле модель үчүнде бирлештирилмиштир:
- Болот ве алюминий материал калителери,
- Айрык барак калыңдыгы сеченеклери,
- Согук преслеме ве ысык пресстөө,
- Лазер ширетилген өзел бараклар вейа таилор-wелдед бланкс (TWB),
- Алюминий жогорку басымдагы мега/гига куюулар,
- Айны ве ар түрдүү материалдар арасындаки бириктирүү ыкмалери,
- Беш негизги меканик өндүрүмдүүлүк кжылуулукты,
- Үретим хажэмаль бторлы тагымм ве капитал амортизациясы,
- Күтле менен чыгым арасындаки Парето тең салмагы.
Литератүрде ханги боштук буталенмиштир?
Өнжеки материал тандоо изилдөөлары чогунлукла тек бир компонентин материал ве калыңдык оптимизацияуна, жашоо цикли баалоосине, кагылышуу өндүрүмдүүлүкына вейа абдан өлчүтлү материал тартипламасына одакланмыштыр. Бул изилдөө болсо материал, калыңдык, парча бириктирүү, бөлүк консолидациясы ве өндүрүш өлчегини ошол эле архитектура модельде бирликте баалоойи амачламактадыр.
Изилдөөчүлөр, еркен унаа гелиштирме ашамасында айрынтылы акыркы элемент моделдери вейа сон парча геометрмененри хенүз мүйжут дегилкен кулланылабмененжек бир “архитектуралык сканерлөө” аражы гелиштирмектедир. Моделин амажы акыркы дизайны аныктоо дегил, айрынтылы гелиштирме йатырымы түзүмлмадан мурун ханги материал ве өндүрүш амененсинин дагы умут өткөргүч олдугуну гөстермектир.
Баситлештирилмиш боёлбогон кузов насыл олуштурулмуштур?
Шечопо 1’де боёлбогон кузов, бир өндүрүш аражынын ексиксиз парча листеси йерине 13 негизги жүк жолу тобуйла темсил едилмиштир:
- Өн бойуна киришлер,
- Өн сокку кутулары,
- Үст өн йан кириш вейа “схотгун”,
- Өн амортисөр кулеси,
- Ментеше сүтуну,
- Маршпийел вейа каптал босого,
- Б мамычасы,
- Арка текерлек давлумбазы,
- Арка бойуна киришлер,
- Ж мамычасы,
- Таван райлары,
- А мамычасы,
- Арка амортисөр кулеси.
Капылар, капот, багаж капкагы, кайчылаш элементтер ве болттуу субрамалар капсам дышында бырагымлмыштыр. Бу неденле модель йалнызжа негизги түзүмдүк йүк йолларынын еркен архитектура салыштыруусыны йапмактадыр.
Парча консолидацияу ханги сеченеклери ичермектедир?
Моделде негизги парча груплары өз-өзүнчө үретмененбилдиги гиби базы комшу парчалар тек бир модулде бирлештирмененбилмектедир. Шечопо 1’де алты куюу ве беш TWB олмак үзере топлам 11 консолидация сеченеги гөстерилмектедир.
Мега ве гига куюу модулдари
Өн вейа арткы кузовнин ики ила беш негизги парчасы тек бир жогорку басымдагы алюминий куюуле дегиштирмененбилмектедир. Ен чоң алдыңкы гига куюу; алдыңкы узунунан устундари, амортисөр кулесини, схотгун елеманыны, сокку кутуларыны ве шарнир мамычасыну ошол эле модулде бириктирүүктедир.
Бүтүн куюу сеченеклери A365 куюлган алюминийуна ве 3,0 мм туруктуу дубал калыңдыгына зорланмыштыр. Дөкүмүн еткинлештирилмесийле модул үчүндеки бирикмелер калдырылмакта, айры прес тагыммлары ве базы бириктирүү соодалари ортодан калкмактадыр.
Лазер ширетилген өзел барак эшик халкалары
Таилор-wелдед бланк вейа TWB, ар түрдүү калыңдыклардаки барак парчаларынын сүрөтлендирме мурунсинде лазерле бирлештирилмесийле олуштурулан бүтүнлчек тактадыр. Моделде ики парчалы бир Б мамычасы–чатыр рельси чөзүмүнден беш парчалы там эшик шакегина катар ар түрдүү сеченеклер булунмактадыр.
TWB модулдаринин тамамы HS-950Y-1300T пресле сертлештирилмиш челиге зорланмыштыр. Дөкүмден ар түрдүү катары TWB үчүндеки хер үйе кенди калынлыгыны корумактадыр. Бөйлеже эшик шакегинын ар түрдүү бөлгелери ар түрдүү барак калыңдыкларына сахип олабилмектедир.
Бирбирийле чагымшан модулдарин ошол эле анда сечилмесине изин берилген эмес. Өрнегин шарнир мамычасыну куллнегизгин чоң бир өн куюуле ошол эле сүтуну капсайан кең эшик шакеги бирликте еткинлештирмененмемектедир.
Моделде ханги материалдар колдонулган?
Малземе маалымат базасы алты болот, ики калыптандырылган алюминий ве бир куюлган алюминий олмак үзере текстураз калите ичермектедир. Болот үчүн тыгыздык 7.850 кг/м³ ве серпилгичтик модулу 210 GPa; алюминий үчүн тыгыздык 2.700 кг/м³ ве серпилгичтик модулу 70 GPa алынмыштыр.
| Малземе калитеси | Малземе амененси ве өндүрүш түрү | Акма бекемдиги | Чекме бекемдиги | Бирүлгү узаруу | Моделде колдонулган материал бааы |
|---|---|---|---|---|---|
| CR-MI-110Y-260T | Согук хадделенмиш жумшак болот | 110 MPa | 260 MPa | 0,28 | 1,65 $/кг |
| CR/HR-LA-340Y-410T | Төмөн эритмелы болот | 340 MPa | 410 MPa | 0,22 | 1,68 $/кг |
| CR-DP-440Y-780T | Чифт фазалы болот | 440 MPa | 780 MPa | 0,12 | 1,82 $/кг |
| CR-DP-590Y-980T | Чифт фазалы болот | 590 MPa | 980 MPa | 0,11 | 1,86 $/кг |
| CR-MS-1220Y-1500T | Мартензитик болот | 1.220 MPa | 1.500 MPa | 0,06 | 1,90 $/кг |
| HS-950Y-1300T | Сыжак пресленмиш болот | 950 MPa | 1.300 MPa | 0,06 | 1,69 $/кг |
| 5754-O-130Y-250T | 5xxx сериси калыптандырылган алюминий | 130 MPa | 250 MPa | 0,20 | 5,40 $/кг |
| 6016-T81-180Y-320T | 6xxx сериси калыптандырылган алюминий | 180 MPa | 320 MPa | 0,16 | 5,50 $/кг |
| A365-150Y-260T | Жогорку басымлы куюлган алюминий | 150 MPa | 260 MPa | 0,08 | 2,80 $/кг |
Малземе баалары изилдөөнүн модель гирдмененридир; гүнжел рынок теклифи вейа белирли бир өндүрүүчүнин сатын алма чыгыми катары маанилендирилмемелидир.
Парча массаси насыл эсептелген?
Хер парча грубунун массаси, реферанс болот парчанын массасинден материал тыгыздыгы ве барак калыңдыгы катышларыйла сызыктуу катары масштабленмиштир:
\[ m_i = m_{base,i}\frac{\rho_{sel}}{\rho_{ref}}\frac{t_{sel}}{t_{def,i}} \]
\[ M_{BIW} = \sum_{i=1}^{N} m_i \]
Бурада мбасе,и и’инжи грубун реферанс массасини, ρсел сечмененн материалдын тыгыздыгыну, ρреф 7.850 кг/м³ катары алынан болот реферанс тыгыздыгыну, тсел сечмененн калынлыгы ве тдеф,и реферанс калынлыгы көрсөтөт.
Бу сызыктуу модель, герчек бир алюминий парчанын болот парчадан ар түрдүү кесит геометрисине, кабургалара, бирикме фланшларына вейа жергиликтүү калыңдык гечишлерине сахип олабмененжегини түздөн-түз моделдөөмектедир. Бу неденле хесаплнегизгин топлам массалер сентэтикалык салыштыруу маанилеридир.
Алюминий челигин йерине гечтигинде неден йалнызжа тыгыздык салыштыруусы йетерли дегилдир?
Алюминийун тыгыздыгы челигин болжол менен үчте бири олса да серпилгичтик модулу ве базы бекемдик айрыкчари дагы дүшүктүр. Айны меканик өндүрүмдүүлүкы сторламак үчүн алюминий парчанын генелликле дагы калын түзүмлмасы герекир. Изилдөө бу илишкийи икаме катсайжылуулукйла диагнозмламактадыр:
\[ k \equiv \frac{t_{Al}}{t_{St}} \]
Бурада к, эквивалент өндүрүмдүүлүк үчүн герекен алюминий калынлыгынын болот калынлыгына катышыдыр. Алюминийун масса тейлөөындан авантажлы калабилмеси үчүн бу катышын тыгыздык катышы олан болжол менен 3’үн астында олмасы герекир.
Генел меканик сыйымдуулук илишкиси шу бичимде ифаде едилмиштир:
\[ kapasite \propto \mu_m t^p \]
μм материалйе бторлы еластик вейа пластик өзеллик катсайжылуулукны, т калынлыгы, п болсо илгили меканизманын калыңдык үссүнү көрсөтөт. Ешмаани сыйымдуулук үчүн теорик икаме катышы:
\[ k_{theory} = \left(\frac{\mu_{St}}{\mu_{Al}}\right)^{1/p} \]
катары эсептелген.
Герчек алюминий кузовлерде дагы кең кесит ве таңгаклама оптимизациялары түзүмлабилдиги үчүн изилдөө, лисанслы унаа сөкүм салыштырууларындан 2,17 мааниинде еткин бир икаме катсайжылуулук түретмиштир. Сабит геометри куллнегизгин моделье бу авантажы муунек үчүн материал кредиси диагнозмланмыштыр:
\[ \eta_M = \left(\frac{k_{theory}}{k_{eff}}\right)^p \]
Бу креди йалнызжа калыптандырылган алюминийун бурулуу ве гиришиме каршы пластик чөкме меканизмаларында колдонулган. Дөкүм алюминий ве болот үчүн креди 1 катары бырагымлмыштыр.
Беш механикалык чектөө нейи денетлемектедир?
| Кжылуулукт | Денетленен жүрүм-турум | Калынлык үссү вейа негизги илишки | Теорик Ал/болот калыңдык катышы | Шечополендирилмиш алюминий материал кредиси |
|---|---|---|---|---|
| C1 | Панел егилме рижитлиги | Калынлыгын күпү, п=3 | 1,44 | 1,00 |
| C2 | Капалы кесит бурулуусы | Калынлыкла сызыктуу, п=1 | 3,00 | 1,38 |
| C3 | Йерел плака бүктөлүүсы | Генишлик/калыңдык сыныры | 1,73 | Уйгуланмыйор |
| C4 | Ексенел езилме ве энергия сиңирүү | п=5/3 ве ийилчээктик шарту | 1,50 | 1,00 |
| C5 | Гиришиме каршы пластикалык момент | Калынлыкла болжол менен сызыктуу, п=1 | 2,44 | 1,12 |
C1: Панел егилме рижитлиги
Бу кжылуулукт текерлек давлумбазы ве амортисөр кулеси гиби панел жүрүм-туруму гөстерен елеманларын чөкме, гөчме ве титирөө тейлөөындан йетеринже рижит олуп олмадыгыны денетлемектедир:
\[ EI = \frac{Ewt^3}{12} \]
\[ \eta_M EI \geq (EI)_{min} \]
Е серпилгичтик модулу, w панел кеңлиги, т барак калыңдыгы ве Ы икинжи алан моментидир. Рижитлигин калынлыгын күпүйле артмасы неденийле, алюминийун серпилгичтик модулу дагы дүшүк олса бменен болжол менен 1,44 кат калынлаштырылмасы эквивалент панел рижитлиги сторламактадыр.
C2: Капалы кесит бурулуу катуулугу
Маршпийел ве чатыр рельси гиби капалы кеситлерин кузов бурулуусына каршы йетерли рижитлиги Бредт–Батхо илишкисийле бааланган:
\[ GJ = G\frac{4A_m^2t}{s} \]
\[ G = \frac{E}{2(1+\nu)} \]
\[ \eta_M GJ \geq (GJ)_{min} \]
Г жылышуу модулунү, Ам кеситин орто чизгисинин чүйреледиги аланы, с орто чизги чүйресини ве ν 0,3 катары алынан Поиссон катышыны көрсөтөт. Айны геометри корунурса теорик алюминий калынлыгынын челигин үч каты олмасы герекир. Модел, герчек алюминий кеситлердеки геометриялык бүйүтме авантажыны 1,38 сыйымдуулук кредисийле темсил етмектедир.
C3: Йерел плака бүктөлүүсы
Инже житарлы басым елеманларынын акмадан мурун еластик катары бүктөлүүсыны өнлемек үчүн төмөнкү арыктуулук чеги колдонулган:
\[ \frac{b}{t} \leq 1.9\sqrt{\frac{E}{\sigma_y}} \]
б плака вейа фланш кеңлигини, т калынлыгы, Е серпилгичтик модулунү ве σй агуу чыңалуусуны көрсөтөт. Формүлүн маанилүү сонужу, дагы йүксек агуу чыңалуусунын хер заман дагы инже парча анламына гелмемесидир. Акма бекемдиги йүкселдикче изин маалыматлен кеңлик/калыңдык катышы дүшебилир ве абдан йүксек бекемдиклы челигин бүктөлүүйы өнлемек үчүн калынлаштырылмасы герекебилир.
Моделин базы каптал босого ве чатыр рельстеринда 1.500 MPa классы мартенситтик болот йерине DP780 сечмесинин недени будур. Даха йүксек бекемдиклы материалдын зорунлу калыңдык артышы, бекленен масса авантажыны ортодан калдырмыштыр.
C4: Ексенел езилме ве ийилчээктик шарту
Өн сокку кутулары ве бойуна киришлерде кагылышуу энергиясынин туруктуу катланмайла йутулмасы бааланган:
\[ \bar{F} \approx 13.06\bar{\sigma}_0 t^{5/3}b^{1/3} \]
\[ E_a = \bar{F}L_c \]
\[ \bar{\sigma}_0 = \sigma_y(1+0.5n) \]
\[ \eta_M E_a \geq E_{a}^{min} \quad \cap \quad \varepsilon_u \geq 0.10 \]
Еа йутулан энергияйи, Ф̄ орточо езилме күчини, т житар калынлыгыны, б куту кесит кенарыны ве Лж еткин езилме узунлугуну көрсөтөт. Бирүлгү узаруусы %10’ун астында олан материалдар, бу кжылуулуктын еткин олдугу езилме елеманларында түздөн-түз реддедилмиштир.
Бу ийилчээктик шарту CR-MS-1220Y-1500T ве HS-950Y-1300T болотлерини базы езилме елеманларындан чыгарууктадыр. Дөкүм алюминий болсо модельде истисна катары кабул едилмиштир. Авторлор бу истиснайы, бүтүнлчек куюулерде энергиянин йалныз сүнек катланмайла дегил, тасарланмыш кабургалар ве контроллү бөлүнүү йолларыйла да йутулабилмесине дайандырмактадыр. Бу кабул генел бир куюу ишенимлиги каныты дегил, модель божомолыдыр.
C5: Гиришиме каршы пластикалык момент
Б мамычасы, А мамычасы, Ж мамычасы, каптал босого ве чатыр рельси гиби елеманларын йандан сокку, таван езилмеси вейа кичинекей биндирмели кагылышуу бензери йүклер астында пластик чөкме каршылыгы шу илишкийле бааланган:
\[ Z_p \approx th\left(b+\frac{h}{2}\right) \]
\[ M_p = \sigma_y Z_p \]
\[ \eta_M M_p \geq M_p^{min} \]
Зп пластик кесит модулүнү, Мп пластикалык моменти, х кесит йүксеклигини, б кесит кеңлигини ве σй агуу чыңалуусуны көрсөтөт. Бу меканизмада теорик алюминий/болот калыңдык катышы 2,44, модельде колдонулган еткин катыш болсо 2,17’дир.
Үретим чыгыми насыл модельленмиштир?
Хер өндүрүш йолу үчүн чыгым; сабит тагымм ве капитал чыгыми, сатын алынан материал чыгыми ве парча бвакцинана процесс чыгымы катары үче айрылмыштыр:
\[ C(V) = \frac{F}{V T}+M+P \]
Ф туруктуу инвестиция ве курал чыгымыни, В жылдык өндүрүш көлөмүни, Т алты йыллык программа мөөнөтүни, М материал чыгымини ве П процесс чыгымыни көрсөтөт.
Төмөн өндүрүш көлөмүнде туруктуу инвестицияын унаа бвакцинана дүшен пайы чоңтүр. Үретим хажми йүкселдикче бу пай азалмакта ве йүксек капитал геректирен бирок парча бвакцинана өзгөрмө чыгыми дагы уйгун олан ыкмалер рекабетчи хâле гелебилмектедир. Изилдөөдөки куюу чеклеринин негизги недени бу амортизация илишкисидир.
Согук преслеме, ысык пресстөө ве TWB чыгыми
Саж негизгили өндүрүш йоллары үчүн колдонулган генел илишки шөйледир:
\[ C^{\tau}(V)=\frac{F_{\tau}}{VT}+\frac{m}{U_b}c_{mat}+p_0^{\tau}\frac{m}{m_{ref}^{\tau}} \]
τ өндүрүш йолуну, м парча вейа модул массасини, Уб 0,62 катары алынан барак кулланым катышыны, жмат килограмм башына материал бааныны ве п0 реферанс соодае гидерини көрсөтөт.
0,62 барак кулланым катышы, сатын алынан дикдөртген баракын болжол менен %38’инин кесим артыгына дөнүштүгү божомолун темсил етмектедир. Дуйарлылык негизгилизинде ен етчопои операсйонел гирдмененрден бири бу катыш олмуштур.
Жогорку басымлы куюу чыгыми
Дөкүм чыгыми; прес йатырымы, чүйре жабдуулары, негизги ве йедек калып, куюу натыйжалуулуки, энергия, ишчилик ве казыкк алма гидерлерини ичермектедир:
\[ C^{cast}_a(V)=\frac{\xi_pK_p+(1+\xi_d)D_c}{VT}+\frac{m_a}{Y_c}c_{cast}+\frac{m_a}{Y_c}e_c+\ell_{lab}+T_c \]
Моделде 6.000 тон классы мега пресс үчүн негизги капитал маании 17,5 милйон долар, чүйре жабдууы кагылганы 1,43, куюу калыбы 1,5 милйон долар ве куюу натыйжалуулуки 0,80 алынмыштыр. Бу маанилер белирли бир фабриканын гүнжел йатырым теклифи дегил, номинал модель параметрелеридир.
Болот ве алюминий парчалар насыл бирлештирилмиштир?
Айны материал үй-бүлөсүндеки барак парчалар үчүн каршылык чекит ширетүү (Ретумантанже Спот Wелдинг, RSW), болот–алюминий бирлешимлери ве куюу ичерен бирикмелер үчүн өзү тешүүчү заклёпка (Селф-Пиержинг Риветинг, SPR) колдонулган.
Диренч нокта кайнторында, калын ве инже барак арасындаки катыш үчүн шу сынырлар колдонулган:
- Жогорку агуу чыңалуусу 780 MPa’ын астындайса калыңдык катышы ен фазала 3,0,
- Жогорку агуу чыңалуусу 780 MPa вейа үстүндөйсе калыңдык катышы ен фазала 2,5.
SPR колдонууга мүмкүнлиги баракларын калынлыгына, бекемдигина, истиф йөнүне ве перчинин ханги материалден гирдигине ылайык бааланган. Шечопо 3, дүшүк бекемдиклы болот–алюминий жуплеринде кең колдонууга мүмкүн аланлар булунуркен 800 ве 1.220 MPa дүзейиндеки болотлерде уйгун бөлгенин маанилүү өлчүде таралдыгыны көрсөтөт.
Моделде каршылык чекит ширетүүнын сарп материал чыгымы бирикме ноктасы бвакцинана 0,08 долар, өзү тешүүчү заклёпкаин чыгыми 0,30 долар алынмыштыр. Болот–алюминий интерфейстеринде желим изоляциясы, тығыздоо, бет даярдоо ве гальваникалык коррозия контролүнү темсил етмек үчүн бириктирүү чыгымыне 2,0 кагылганы колдонулган.
Тасарым узайы насыл таранмыштыр?
Докуз материал, ар түрдүү калыңдыклар, 13 парча грубу ве консолидация сеченеклери бирликте маанилендирилдигинде болжол менен \(10^{19}\) оласы атама олушмактадыр. Бу чоңлүктеки бир узайын тамамыны түздөн-түз тереңдетүүк мүмкүн олмадыгындан карма бир тандалмае йаклвакцинамы колдонулган.
Өнжеликле хер парча–материал жупи үчүн C1–C5 кжылуулуктларыны каршылайан ен кичинекей калыңдык белирленмиш ве бир колдонууга мүмкүнлик зарфы олуштурулмуштур. Даха кийин өндүрүш көлөмү ве жеңилдетүү баасы үчүн төмөнкү скалер максат функциясы парча базында ен аза индирилмиштир:
\[ J = C_{mfg}(V)+\lambda M_{BIW} \]
λ, бир килограммдык боёлбогон кузов массасини азалтмак үчүн өденебмененжек долар мааниидир. Күчүк λ чыгыми, чоң λ болсо жеңиллиги дагы фазала маанисемектедир.
Модел λ мааниини 0,3–100 $/кг арасында 41 ноктада тарамыш, хер өзөктүк дизайны 1–3 парчада материал вейа калыңдык дегиштиререк он кез пертурбациялоо етмиштир. Чыгымлер йыллык 10.000 менен 200.000 унаа арасында текстураз өндүрүш көлөмүнде хесапланмыш ве топлам 155.718 меканик катары колдонууга мүмкүн дизайн олуштурулмуштур.
Парето сынырлары йалнызжа бу олуштурулан дизайн популяциясы үчүнде басымдуу эмес сеченеклери көрсөтөт. Йаклвакцинак \(10^{19}\) сеченегин тамамы үстүндө глобалдык оптишамлук канытланмамыштыр.
60.000 унаа/жыл дүзейинде ханги архитектуралар каршылаштырылмыштыр?
Изилдөө дизайндары йеди архитектура класса айырмыштыр:
- Тамамен муздак пресстелген болот,
- Тамамен муздак пресстелген алюминий,
- Согук пресленмиш аралаш металл,
- Согук ве ысык пресстелген аралаш металл,
- Сыжак пресленмиш TWB эшик шакеги,
- Мега/гига куюу,
- TWB менен куюуүн бирликте кулланылдыгы архитектура.
Шечопо 4 ве Табло 3’те, хер архитектура классын 60.000 унаа/жыл дүзейиндеки Парето чек арасындан сечмененн орто чыгымли темсилжи дизайн каршылаштырылмыштыр:
| Мимари классы | Сентэтикалык BIW массаси | 60.000 унаа/жыл модель чыгымы | Темел йорум |
|---|---|---|---|
| Согук пресленмиш болот | 100,3 кг | 455 $ | Ен оор бирок эң төмөн чыгымли темсилжи |
| Согук пресленмиш алюминий | 64,5 кг | 698 $ | Ен жеңил бирок айкын бичимде дагы пахалы |
| Согук пресленмиш аралаш металл | 81,0 кг | 567 $ | Орточо чыгым ве масса балансы |
| Согук ве ысык пресстелген аралаш металл | 79,0 кг | 589 $ | Сынырлы ек масса казанжы каршылыгында дагы йүксек чыгым |
| TWB эшик шакеги | 82,0 кг | 601 $ | Карма метал ве куюу сеченеклери тарафындан басымланмыш |
| Мега/гига куюу | 78,8 кг | 582 $ | Карма металден болжол менен 2,2 кг дагы жеңил ве йалнызжа 15 долар пахалы |
| TWB ве куюу | 84,0 кг | 591 $ | Дөкүмден хем оор хем пахалы |
Бу маанилер бир сери өндүрүш аражынын герчек кузов массаси ве чыгыми дегилдир. Айны сентэтикалык реферанс аркылуу хесаплнегизгин ылайыкли салыштыруулардыр.
Болот ве алюминий чыгым ийри сызыктари не көрсөтөт?
Шечопо 4’те муздак пресстелген болот дизайндарын чыгым–масса егиминин болжол менен 3,83 $/кг, алюминий дизайндарын егиминин болсо болжол менен 9,94 $/кг олдугу билдирилген. Тагымм чыгыми, ошол эле материал үй-бүлөсүндеки нокталары тик йөнде кайдырмакта; егими болсо чоң өлчүде килограмм башына материал ве процесс чыгымы аныктоотедир.
Алюминийун дагы дик егими, модельде колдонулган алюминий барак баалардынын болоттен болжол менен үч кат йүксек олмасынын ве эквивалент өндүрүмдүүлүк үчүн дагы калын барак герекмесинин бирлчек сонужудур.
Дөкүм неден 60.000 унаа/жыл дүзейинде TWB’ден дагы авантажлы чыкмыштыр?
60.000 унаа/жыл дүзейинде куюу Парето ийри сызыгы, TWB ийри сызыксинин астында калмыштыр. Өн гига куюу; амортисөр кулеси, схотгун, бойуна киришлер ве сокку кутуларыны тек парчада бирлештиререк айры прес тагыммларыны ве ич бирикмелеры азалтмыштыр.
Темсилжи куюу дизайнында куюу соодалари топлам чыгымин болжол менен үчте бирини олуштурса да дөрт вейа беш айры парчанын пресленмеси ве бирлештирилмеси ортодан калкмыштыр. Прес йатырымы йетеринже аморти едилдигинде куюуе екленен хер йени парча үчүн айры бир согук прес калыбы герекмемеси, чоң консолидацияун лехине чалышмыштыр.
TWB эшик шакеги болсо чектелген сайыда уйгун кузов елеманыны бирлештиребилмиштир. Ошондой эле модель, TWB үчүндеки елеманлары ен аз 1,5 мм калынлыгындаки ысык пресстелген челиге зорламыштыр. Айры парчалар хâлинде 1,0–1,2 мм DP780 сечмененбмененн базы үйелер TWB үчүнде калынлашмыш ве масса казанымы ортодан калкмыштыр.
Бирлештирме чыгыми аралаш металл кузовлерде насыл дегишмиштир?
Тек материалли болот вейа алюминий кузовлерде бириктирүү чыгымы топлам чыгымин болжол менен %5–7’сини олуштурмуштур. Карма метал архитектураларде бу пай %12–16 дүзейине чыкмыштыр.
Вагон бвакцинана мутлак бириктирүү чыгымы тек материалли дизайндарда болжол менен 30 долар икен аралаш металл дизайндарда 70–95 долар аралыгына йүкселмиштир. Артышын негизги недени, ужуз каршылык чекит ширетүү йерине өзү тешүүчү заклёпка ве гальваникалык коррозия өнлемлеринин герекмесидир.
Үретим хажми архитектура тартипламайы насыл дегиштирмиштир?
Шечопо 6, 10.000, 30.000, 50.000 ве 200.000 унаа/жыл дүзейлериндеки Парето сынырларыны салыштырууктадыр. Согук пресленмиш архитектураларин чыгым ийри сызыктари өндүрүш көлөмүйле чектелген өлчүде ашторы кайаркен куюу архитектуралари күчтүү бичимде хажме бторымлыдыр.
Дөкүм классынын эң төмөн чыгыми 10.000 унаа/жыл дүзейинде болжол менен 970 долар/унаа икен 200.000 унаа/жыл дүзейинде болжол менен 430 долар/унаа сүйийесине дүшмүштүр. Бу, %55’тен чоң бир азалмадыр. Айны өндүрүш артышында муздак пресстелген болот чыгыминин азалмасы болжол менен %25 олмуштур.
Изилдөөдө куюу үчүн үч ар түрдүү экономикалык бөлге ортойа чыкмактадыр:
- Йаклвакцинак 50.000 унаа/жыл алты: Дөкүм дизайндар глобалдык Парето чек арасына гирмемектедир.
- Йаклвакцинак 50.000 унаа/жыл: Дөкүм Парето чек арасына гириш йапмайа башламактадыр.
- Йаклвакцинак 70.000 унаа/жыл үзери: Дөкүм, болжол менен 80 кг астындаки Парето чек арасынын чоң бөлүмүнү олуштурмактадыр.
- Йаклвакцинак 150.000 унаа/жыл үзери: Моделде йалныз куюу ичерен архитектура, ен ужуз болот кузов чыгыминин алтына инмектедир.
Бу чеклер номинал чыгым гирдмененрине бторлы болжол менен маанилердир. Прес йатырымынын, куюу натыйжалуулукинин, материал баанынын вейа йыллык өндүрүшүн дегишмеси чеклери кайдырабилир.
Еклердеки алт система баша баш нокталары негизги натыйжала челишийор му?
Ек Б’деки сентэтикалык алт система негизгилизинде ики, үч ве беш парчалы TWB чөзүмлери үчүн муздак пресстөөйле чыгым баша баш көлөмлери тартипсыйла болжол менен 71.000, 94.000 ве 127.000 унаа/жыл катары маалыматлмиштир. Дөкүм үчүн ошол эле баша баш нокталары ики парчада 167.000, үч парчада 123.000 ве беш парчада 92.000 унаа/жылдыр.
Бу маанилер, куюуүн глобалдык Парето чек арасына болжол менен 50.000 унаа/жылда гирмесийле түздөн-түз ошол эле өлчүт дегилдир. Ек Б йалнызжа белирли сентэтикалык алт системалерин өндүрүш йолу чыгымини салыштырууктадыр. Ана модель болсо бүтүн кузов үчүндеки материал дторылымы, масса азайышы, бириктирүү тасарруфу ве Парето конумуну бирликте баалооктедир.
Дуйарлылык негизгилизи ханги гирдмененрин маанилүү олдугуну көрсөткөн?
Дуйарлылык негизгилизи 50.000 унаа/жыл дүзейинде герчеклештирилмиштир. Болот, алюминий, куюлган алюминий ве ысык пресстелген болот баалары ±%30; куюу натыйжалуулуки 0,60–0,85; барак кулланым катышы 0,50–0,75; куюу прес йатырымы ±%25 ве согук прес калып чыгыми ±%20 аралыгында дегиштирилмиштир.
Ен етчопои операсйонел дегишкен барак кулланым катышыдыр. Бу дегишкен согук пресленебилир архитектураларин орточо Парето чыгымини болжол менен %15–19, куюу ичерен архитектуралари болсо бүнйелеринде калан пресленмиш парчалар неденийле болжол менен %6–9 дегиштирмиштир.
50.000 унаа/жыл дүзейинде куюу преси йатырымынын ±%25 дегиштирилмеси куюу архитектурасинин чыгымини болжол менен ±%4’тен аз, согук прес калып чыгыминин ±%20 дегиштирилмеси болсо болот архитектурасини ±%1,5’тен аз еткмененмиштир. Изилдөө буну, баша баш хажэмаль йаклвакциналдыгында туруктуу инвестицияларын унаа бвакцинана пайынын күчүлмесийле ачыкламактадыр.
Там болот архитектура 30 тек дегишкенли сезгичтик уч дурумунун тамамында эң төмөн орточо чыгыми сактаган. Дигер алты архитектуранин тартипламасы он дурумда дегишмиштир. Дегишкенлер арасындаки еш заманлы еткмененшимлер бааланган эмес; бу неденле негизгилиз жергиликтүү ве тек дегишкенли бир хассасийет тереңдетүүсыдыр.
Парето чек арасындан тек бир унаа программасы карары насыл чыкарылмактадыр?
Парето чек арасында дагы жеңил дизайндар генелликле дагы пахалыдыр. Тек бир архитектура сечмек үчүн унаа программасынын бир килограммдык масса азайышына вердиги экономикалык баа герекир. Изилдөөдө бу маани λ менен гөстерилмектедир.
Графиксел катары λ, чыгым–масса Парето ийри сызыгыне алттан тегет олан догрунун егимидир. Сечмененн нокта төмөнкү ифадейи ен аза индирир:
\[ C_{BIW}+\lambda M_{BIW} \]
λ дүшүк олдугунда чыгым мурунликли болот дизайндар; λ абдан йүксек олдугунда жеңил бирок пахалы алюминий дизайндар; ара маанилерде аралаш металл вейа куюу дестекли архитектуралар сечилмектедир.
Шечопо 8’де 70.000 унаа/жыл үчүн 3,32, 6,00, 7,50 ве 18,50 $/кг маанилеринде ар түрдүү Парето нокталары сечилмектедир. Бөйлеже архитектура карар ики програм гирдисине редуктормектедир: жылдык өндүрүш көлөмү ве килограмм башына жеңилдетүү баасы.
Ичтен йанмалы унааларда жеңилдетүү баасыни не аныктоотедир?
Изилдөөнүн тартышмасына ылайык ички күйүүчү унааларда λ тек бир физикалык теңдемеден чыкмамактадыр. Дүзенлейижи йагымт түкетими ве көмүр кычкыл газы буталари, унаа өндүрүмдүүлүкы, марка жайгаштыруусы ве икинжил масса азалтымлары бирликте маанилендирилир.
Изилдөөчүлөр изилдөөдө актардыклары булаклара дайнегизгирак жогорку көлөмдүү негизги агымм програмлар үчүн болжол менен 3–5 $/кг, премиум вейа күчтүү масса зинжири авантажына сахип програмлар үчүн болжол менен 10–20 $/кг аралыгыны тартышмактадыр. Бу маанилер изилдөөнүн түздөн-түз тажрыйба сонужу дегил, модель стратегия картасынын йорумланмасы үчүн колдонулган програм буталаридир.
Електрикли унааларда жеңилдетүү баасы насыл эсептелген?
Електрикли унаата кузов массасинин азалтылмасы, ошол эле аралыки сторламак үчүн герекен батарея массасыни де азалтабилир. Изилдөөдө бир килограммдык кузов азалмасынын сторладыгы биринжил батарея тасарруфу шу катышла диагнозмланмыштыр:
\[ f = \frac{Ra}{e_{spec}} \]
Р бута аралыки, а массайе бторлы энергия керектөө коэффициентины ве еспеж батарея пакетинин өздүк энергиясини көрсөтөт.
Биринжил экономикалык баа:
\[ \lambda_{primary}=\frac{Ra}{e_{spec}}\frac{c_{\$/kWh}e_{spec}}{1000} \]
катары маалыматлмиштир. Өзгүл энергия ики кагылганда саделештиги үчүн биринжил λ есас катары аралык, массайе бторлы энергия керектөөсү ве батарея пакетинин кWх баанына бторлыдыр.
Изилдөө, 2024–2026 модель йылларындан 37 өндүрүш електрикли аражы номинал 110 $/кWх батарея пакети бааыйла маанилендирмиштир. Хесаплнегизгин жеңилдетүү маанилери болжол менен 3–8 $/кг аралыгында йер алмыш, унааларын %76’сы дагы тар олан 4,00–5,20 $/кг бандында топланмыштыр.
Болот, алюминий ве аралаш металл кузовлерин бу бантта маанилүү өлчүде чагымшмасы, белирли бир λ мааниинин өз алдынча материал архитектурасини белирлемедигини көрсөтөт. Үретим хажми, аеродинамик, актарма системаи натыйжалуулуки ве өндүрүш чыгымы де карары еткмененмектедир.
Батарея ве кузов массаси арасындаки чынжырлуу азайыш не катар чоңтүр?
Бир чопоограмлык кузов азалмасы батареяйы күчүлттүгүнде топлам унаа массаси бираз дагы азалыр; бу ек азалма дагы кичинекей бир батареяйа олнегизгик диагнозр ве убакытч геометриялык катары дүйам едер:
\[ \Delta m_{tot}=\Delta m_{BIW}(1+f+f^2+\cdots)=\frac{\Delta m_{BIW}}{1-f} \]
Зинжирлеме етки дâхил топлам экономикалык баа:
\[ \lambda=\frac{f}{1-f}\frac{c_{\$/kWh}e_{spec}}{1000} \]
катары эсептелген.
| Темсилî электр унаа профили | Мензил | Пакет өздүк энергияси | Биринжил маани | Зинжирлеме салым | Топлам λ |
|---|---|---|---|---|---|
| Веримли кичинекей класс | 270 мил | 150 Wх/кг | 2,97 $/кг | 0,65 $/кг | 3,62 $/кг |
| Орточо сегмент | 350 мил | 170 Wх/кг | 3,85 $/кг | 1,00 $/кг | 4,85 $/кг |
| Узун аралыкли лүкс унаа | 500 мил | 200 Wх/кг | 5,50 $/кг | 1,83 $/кг | 7,33 $/кг |
Зинжирлеме салым 0,65–1,83 $/кг аралыгында калмыштыр. Изилдөө бу неденле масса зинжиринин герчек бирок чектелген олдугуну; өз алдынча абдан пахалы бир материал архитектурасини хаклы чыкаражак сынырсыз бир экономикалык авантаж үретмедигини билдирет.
Йогун колдонулган фило унааларында экономикалык натыйжа неден дегишмектедир?
Бир өндүрүүчү аражы саттыгында кийинки энергия гидерини чогунлукла кулланыжы өдер. Буга каршы унаа флоту ишлетмежиси, йүксек чопоометре бойунжа энергия чыгымыни түздөн-түз үстленир. Изилдөө бу фаркы түкетижи аражы менен интенсивдүү колдонулган йолжу твакцинама аражы арасында каршылаштырмыштыр.
Бир чопоограмлык унаа массасинин йыллык энергия чыгымы:
\[ W_{annual}=aM\frac{c_{elec}}{1000} \]
катары маалыматлмиштир. М жылдык жүрүү аралыгыни ве жележ электр баасыны көрсөтөт.
Гележектеки тасарруфларын азыркы бааи:
\[ W_{NPV}=W_{annual}\frac{1-(1+r)^{-\Lambda}}{r} \]
менен эсептелген. р дисконт чени, Λ хизмет мөөнөтүдир.
Моделде электр баасы 0,40 $/кWх ве дисконт чени %8 алынмыштыр. Түкетижи аражы йылда 12.500 мил бойунжа 12 йыл, интенсивдүү колдонулган унаа болсо йылда 100.000 мил бойунжа 5 йыл ишлетилмиштир.
| Кулланым сенарйосу | Йыллык тасарруф | Исконтосуз өмүр бойу тасарруф | %8 дисконт менен азыркы баа |
|---|---|---|---|
| Түкетижи аражы | 0,50 $/кг/йыл | 6,00 $/кг | 3,77 $/кг |
| Йогун колдонулган унаа | 4,00 $/кг/йыл | 20,00 $/кг | 15,97 $/кг |
Йогун кулланым сенарйосунун азыркы бааи түкетижи сенарйосунун болжол менен 4,2 катыдыр. Изилдөөдөки кең кулланым аралыкларында түкетижи унаалары үчүн 1,7–6,8 $/кг, интенсивдүү колдонулган унаалар үчүн 5,2–34,5 $/кг жеңилдетүү баасы эсептелген.
Бу натыйжа, йыллык кулланым месафеси абдан йүксек олдугунда пахалы жеңилдетүү текноложмененринин йалныз аралык вейа марка герекчесийле дегил, ишлетме гидери аркылуу де каршылнегизгибмененжегини көрсөтөт. Бирок хесаплар электр баасы, колдонуу мөөнөтү, йыллык месафе ве дисконт ченина дуйарлыдыр.
Малземе стратегия картасы не көрсөтөт?
Шечопо 11, жылдык өндүрүш көлөмү менен килограмм башына жеңилдетүү баасыни ики ексенде бириктирүүктедир. Харитада дөрт негизги архитектура бөлге олушмуштур:
- Төмөн λ бөлгеси: Согук пресленмиш болот.
- Гениш орто бөлге: Согук пресленмиш аралаш металл.
- Орточо λ ве йүксек өндүрүш бөлгеси: Карма метал менен мега/гига куюу.
- Жогорку λ бөлгеси: Согук пресленмиш алюминий салмаклы кузов.
Харита, куюуүн йалныз “дагы йени” вейа “дагы аз парчалы” олдугу үчүн сечилмемеси геректигини көрсөтөт. Жогорку туруктуу инвестицияын аморти едмененбмененжеги йетерли өндүрүш көлөмү ве масса азайышына экономикалык баа верен бир програм бутаи бирликте булунмалыдыр.
Модел өндүрүш унааларыйла насыл каршылаштырылмыштыр?
Изилдөө, 321 өндүрүш бинек аражыны негизги сатыш бааы ве жылдык өндүрүш көлөмү ексенлеринде инжелемиш; унаалары басымн боёлбогон кузов материалсине ылайык болот, аралаш металл, алюминий, көмүртек буласы ве мега/гига куюу класстарына айырмыштыр.
Програм дүзейиндеки герчек λ маанилери ачыкланмадыгы үчүн унаа сатыш бааы λ үчүн болжол менен бир темсилжи катары колдонулган. Үретим унааларында гөрүлен генел кластерлер моделдин стратегия картасыйла багыттык катары бензерлик көрсөткөн:
- Болот кузовлер йүксек көлөм ве дагы дүшүк баа бөлгесинде,
- Алюминий кузовлер дагы дүшүк көлөм ве йүксек баа бөлгесинде,
- Карма метал кузовлер ики бөлге арасында,
- Мега/гига куюулер йүксек өндүрүш көлөмү бөлгесинде йогунлашмыштыр.
Бу салыштыруу нокта базында бир тактык тести дегилдир. Сатыш бааы жеңилдетүү баасынин түздөн-түз өлчүсү дегилдир ве унаа маалыматтаринин бир бөлүмү лисанслы сөкүм маалымат базасындан гелмектедир. Изилдөө салыштырууйы йалнызжа егилим дүзейинде бир контрол катары сунмактадыр.
Изилдөөнүн дестекледиги натыйжалар
- Ен уйгун бойасыз кузов архитектурасы өндүрүш көлөмү ве жеңилдетүү баасыне ылайык дегишмектедир.
- Төмөн жеңилдетүү баасынде болот, йүксек мааниде алюминий, ара бөлгеде аралаш металл архитектуралар өне чыкмактадыр.
- Жогорку туруктуу инвестицияы неденийле куюуүн экономикалык конуму жылдык өндүрүш көлөмүне күчтүү бичимде бторлыдыр.
- Моделде куюу болжол менен 50.000 унаа/жыл үстүндө Парето чек арасына гирмектедир.
- Болот–алюминий карма архитектураларде бириктирүү чыгымы тек материалли архитектураларе ылайык айкын бичимде йүкселмектедир.
- Өтө жогорку бекемдиклы болот хер парчада ен жеңил сеченек дегилдир; бүктөлүү сыныры дагы калын барак геректиребилир.
- Електрикли унааларда батарея ширетилген жеңилдетүү бутаи 37 унаалык тандалмаде чогунлукла тар бир экономикалык бантта топланмыштыр.
- Йогун унаа колдонулушу, бир килограммдык масса азалтымынын экономикалык бааини түкетижи колдонулушуна ылайык биркач кат артырабилмектедир.
Изилдөөнүн канытламадыгы натыйжалар
- Белирли бир сери өндүрүш аражында гига куюуүн тактыкле дагы ужуз вейа ишенимли олдугу канытланмамыштыр.
- 60.000 унаа/жыл үчүн маалыматлен масса ве чыгымдарын герчек бир өндүрүш аражына аит олдугу сөйленымдуулукез.
- Модел айрынтылы кагылышуу симуляциясы вейа физикалык унаа тести герчеклештирмемиштир.
- Йаклвакцинак 50.000, 70.000 ве 150.000 унаа/жыл чеклеринин бүтүн өндүрүүчүлер ве фабрикалар үчүн гечерли олдугу мененри үйүрлемез.
- 155.718 дизайн үчүндеки Парето чек арасынын болжол менен 1019 оласы дизайнын глобалдык оптишаму олдугу канытланмамыштыр.
- SSRN препринтиндеки натыйжалар хакемли билимсел узлвакцина катары маанилендирмененмез.
- Изилдөөнүн Түркиядаки материал, энергия, ишчилик ве йатырым шарттарында догруландыгы сөйленымдуулукез.
- Дөкүм менен TWB’нин бирликте кулланылмасынын хер герчек кузовде олумсуз олдугу сонужуна варыламаз; бу натыйжа баситлештирилмиш 13 үйели моделье аиттир.
Изилдөөнүн күчтүү жактари нелердир?
- Малземе, калыңдык, өндүрүш ыкмасы, бириктирүү ве өндүрүш көлөмүни тек модельде бириктирүүктедир.
- Болот ве алюминий парчалары йалныз тыгыздыкла дегил, беш меканик өндүрүмдүүлүк кжылуулуктыйла салыштырууктадыр.
- Жогорку туруктуу инвестиция менен өзгөрмө чыгым арасындаки көлөм еткисини гөрүнүр хâле гетирмектедир.
- Тек бир “ен ийи материал” өнермек йерине ар түрдүү програм бөлгелери үчүн ар түрдүү стратегиялар сунмактадыр.
- Сонучлары чыгым–масса Парето ийри сызыктари ве ачык бир стратегия картасыйла йорумлнегизгибилир хâле гетирмектедир.
- Електрикли унаа, түкетижи аражы ве интенсивдүү колдонулган флот унаасы үчүн жеңилдетүү економисини өз-өзүнчө тартышмактадыр.
Изилдөөнүн чектөөлөры нелердир?
- 13 үйели чубук модель герчек бир өндүрүш кузовсинин бүтүн геометрисини ве парчаларыны ичермемектедир.
- Калынлыкла масса арасында сызыктуу масштаблеме түзүмлмыш; кабурга, кесит оптимизацияу ве жергиликтүү геометри түздөн-түз модельленмемиштир.
- Меканик кжылуулуктлар айрынтылы сызыктуу эмес кагылышуу ве чарчоо негизгилизлеринин йерини алмамактадыр.
- Чыгым параметрелери номиналдир ве жеткирүүчү баа сунушу вейа айрынтылы фабрика “схоулд-жост” изилдөөсы дегилдир.
- Лисанслы сөкүм маалыматтари ве калибрацияда колдонулган бүтүн PASS/FAIL кайытлары коомдукйа ачык дегилдир.
- Өрнеклейижи дизайн мейкиндигинын тамамыны тереңдетүүмыштыр; глобалдык оптишамлук мененри үйүрлмемектедир.
- Дуйарлылык негизгилизи дегишкенлери тек тек дегиштирмиш, белгисиздиклерин орток еткмененшимини инжелемемиштир.
- Герчек унаа салыштыруусында сатыш бааы, програмын гизли жеңилдетүү бутаинин болжол менен темсилжиси катары колдонулган.
- Авторлорын Лужид Моторс чалышаны олмасы ве изилдөөнүн ширкет истихдамы капсамында йүрүтүлмеси потенциал чыкар бторламы олуштурмактадыр.
- Изилдөө препринттир ве бторымсыз рецензиядан өткөн эмес.
Түркияда уйгуланмасы үчүн ханги текшерүүлар гереклидир?
Түркияда бензер бир модель курсулажакса килограмм башына барак ве алюминий чыгымдарынин, металл сыныгын кайра алуунын, энергия чыгымдарынин, прес ве куюу йатырымларынын, тагымм өмүрлеринин, ишчилик чыгымдарынин, жеткирүүчү амортизация ыкмалеринин ве герчек йыллык өндүрүш адетлеринин жергиликтүү маалыматтарле диагнозмланмасы герекир.
Ошондой эле меканик чеклер, Түркияда үретмененжек унаа классынын герчек кесит геометрмененри, кагылышуу буталари, бириктирүү просеслери ве материал сертификаларыйла догруланмалыдыр. Модел еркен архитектура елеме үчүн йарарлы олабилир; акыркы карар үчүн айрынтылы акыркы элемент анализи, физикалык тест, өндүрүлө билүү инжелемеси, коррозия текшерүүсы, оңдоло билүү ве жашоо цикли баалооси гереклидир.
Изилдөөнүн Йөнтеми ве Булгулары
Йөнтемин текник өзети
| Йөнтем компоненти | Изилдөөдө колдонулган йаклвакцинам |
|---|---|
| Гөвде темсили | 13 негизги түзүмдүк жүк жолу тобу |
| Малземе маалымат базасы | Алты болот, ики барак алюминий ве бир куюлган алюминий калитеси |
| Консолидасйон сеченеклери | Алты мега/гига куюу ве беш TWB эшик шакеги |
| Меканик кжылуулуктлар | Панел егилмеси, жабык кесилиш бурулушу, жергиликтүү бүктөлүү, октук эзилүү ве пластик гиришим каршылыгы |
| Бирлештирме ыкмалери | Айны аменен баракларда каршылык чекит ширетүү; ар түрдүү металллер ве куюулерде өзү тешүүчү заклёпка |
| Чыгым модельи | Сабит йатырым амортизацияы, материал, соода ве бириктирүү чыгымдарынин топламы |
| Програм мөөнөтү | 6 йыл |
| Үретим хажми | 10.000–200.000 унаа/жыл арасында текстураз баалоо ноктасы |
| Хафифлетме маании | 0,3–100 $/кг арасында 41 маани |
| Тасарым тандалмае | Уйгулнегизгибилирлик зарфы, парча базлы ен кичинекейлеме ве хер чекирдеге он растгеле пертүрбасйон |
| Уйгулнегизгибилир дизайн сайжылуулук | 155.718 |
| Чыкты | Хер көлөмде чыгым–масса Парето чек арасы ве өндүрүш көлөмү–жеңилдетүү баасы стратегия картасы |
Темел модель параметрелери
| Параметре | Модел маании | Анламы |
|---|---|---|
| Болот тыгыздыгы | 7.850 кг/м³ | Реферанс материал тыгыздыгы |
| Алюминий тыгыздыгы | 2.700 кг/м³ | Саж ве куюлган алюминий тыгыздыгы |
| Болот серпилгичтик модулу | 210 GPa | Еластик рижитлик гирдиси |
| Алюминий серпилгичтик модулу | 70 GPa | Еластик рижитлик гирдиси |
| Саж кулланым катышы | 0,62 | Сатын алынан баракын кулланылабилир парча массасине дөнүшме катышы |
| Дөкүм натыйжалуулуки | 0,80 | Топлам дөкүлен металин ийи парча массасине дөнүшме катышы |
| Дөкүм дубал калыңдыгы | 3,0 мм | Бүтүн мега/гига куюу модулдаринде сабит маани |
| Мега прес негизги йатырымы | 17,5 милйон $ | 6.000 тон классы прес үчүн номинал капитал гирдиси |
| Дөкүм калып сети | 1,5 милйон $ | Ана калып; йедек калып кагылганы ошондой эле колдонулган |
| RSW сарп материал чыгымы | 0,08 $/нокта | Диренч нокта кайнторы үчүн номинал маани |
| SPR сарп материал чыгымы | 0,30 $/перчин | Кендинден делижи перчин үчүн номинал маани |
| Галваник чыгым кагылганы | 2,0 | Болот–алюминий интерфейстериндеки ек контрол гидери |
Үретим хажэмаль ылайык негизги табылгалар
| Үретим бөлгеси | Моделде өне чыкан архитектура | Йорум |
|---|---|---|
| Йаклвакцинак 10.000–30.000 унаа/жыл | Болот вейа муздак пресстелген аралаш металл | Дөкүмүн йүксек туруктуу инвестицияы унаа бвакцинана чыгыми йүкселтмектедир. |
| Йаклвакцинак 50.000 унаа/жыл | Дөкүм Парето чек арасына гирмейе башлар | Дөкүм хенүз хер дурумда ен ужуз сеченек дегилдир. |
| Йаклвакцинак 70.000 унаа/жыл үзери | Дөкүм, жеңил Парето бөлгесинде салмак казаныр | Йаклвакцинак 80 кг астындаки сынырын чоң бөлүмүнү олуштурур. |
| Йаклвакцинак 150.000 унаа/жыл үзери | Дөкүм чыгым табанында челиги гечебилир | Номинал модель гирдмененри астында мутлак болот чыгыминин алтына инер. |
| 200.000 унаа/жыл | Дөкүм йүксек өлчүде аморти едилмиштир | Дөкүм классынын минишам чыгыми болжол менен 430 $/унаатыр. |
Ен маанилүү методологиялык йорум
Изилдөөнүн ен маанилүү методологиялык сонужу, материалдын өз алдынча сечилмемесидир. Белирли бир парчада ханги материалдын уйгун олдугу, о парчанын басымн меканик йүкүне бторлыдыр. Егилме рижитлигийле сынырлнегизгин панелде йүксек агуу чыңалуусу түздөн-түз авантаж сторламазкен, гиришим каршылыгыйле сынырлнегизгин сүтунда йүксек бекемдик маанили олабилир. Буга каршы жергиликтүү бүктөлүү, абдан йүксек бекемдиклы челиги дагы калын кулланмайа зорлайабилир.
Айны сүрөтде өндүрүш ыкмасы де өз алдынча маанилендирилмемелидир. Дөкүм парча сайжылуулукны ве бириктирүүйи азалтабилир; бирок програм хажми йетерсизсе прес ве калып йатырымы унаа бвакцинана оор бир чыгым олуштурур. Карма метал архитектура массайи азалтабилир; бирок перчинлеме ве галваник изоласйон чыгыми догурур. Моделин стратегия картасы бу каршылыклы еткмененри бирликте гөрүнүр хâле гетирмектедир.
Булак жана метод эскертүүсү
Изилдөөнүн там өзгүн ады: Аутомотиве Body-in-White Материал Сележтион: Еарлй Стаге Аржхитежтурал Стратегй
Авторлор: Жосепх Н. Гхоуссоуб, Андреw Дервенис ве Омар Лопез-Гарритй.
Сорумлу автор: Жосепх Н. Гхоуссоуб.
Еш биринжи авторлык/еш салым: Изилдөөдө еш биринжи авторлык вейа еш салым билгиси белиртилмемиштир.
Курумсал бирикмелер: Жосепх Н. Гхоуссоуб ве Омар Лопез-Гарритй, Материалс Енгинееринг, Лужид Моторс, Newark, California, АБД; Андреw Дервенис, Вехижле Дүйелопмент Енгинееринг, Лужид Моторс, Newark, California, АБД.
DOI: 10.2139/ssrn.7201322
Дерги: Хакемли бир журнал жарыялооы ырасталган эмес.
Йайын платформау: SSRN.
Өзгүн басмакана/платформа: SSRN; айры бир хакемли журнал басмакана билгиси жок.
Йайын йылы: 2026.
Булак түрү: Препринт; автомобилдик материал тандоо, меканик моделдөө, өндүрүш чыгымы моделдөөси ве эсептөөлы дизайн тереңдетүүсы.
Хакемлик дуруму: Бул изилдөө рецензиядан өтпөгөн препринт; натыйжалары бу чектөө көңүл бурууе алынарак окунмалыдыр.
Ресмî булак:SSRN расмий кайыт сайфасы
DOI бирикмесы:https://doi.org/10.2139/ssrn.7201322
Чыкар чатыршмасы ве каржылоо: Үч автор да Лужид Моторс чалышаныдыр. Изилдөө, авторлорын Лужид Моторс бүнйесиндеки истихтамчыры капсамында герчеклештирилмиштир. Авторлор бунун дышында билинен башка бир кызыкчылыктар кагылышы бейан етмемиштир.
Вери жеткиликтүүлүки: Изилдөөнүн маалыматтаринин макул талеп үзерине жооптуу автордан единмененбмененжеги белгиленген. Ошентсе да лисанслы унаа сөкүм маалыматтари коомдукйа ачык дегилдир.
Жасалма интеллект дестекли унаа колдонулушу: Авторлор, маалымат соодае үчүн колдонулган Python бэтикалыклеринин гелиштирилмеси ве йазымында GitHub Жопилот’тан йарарландыкларыны; бэтикалыклери гөзден гечирдиклерини ве изилдөөнүн суроомлулугуну үстлендиклерини бейан етмиштир.
Бу Түркче макале, йүкленен изилдөөнүн еришмененбилир 21 сайфасындаки текст, теңдемелер, таблицалар, меканик чек графиклери, Парето ийри сызыктари, сезгичтик негизгилизлери, электр унаа ве фило економиси хесаплары, материал стратегия картасы ве ек ыкма ачыкламаларына дайнегизгирак даярдалган. Йүкленен досйанын алт билгмененринде 22 сайфа йазмасына ртормен досйа 21 сайфадыр; ич сайфа сайжылуулук тутарсызлыгы унчукпай дүзелтилмемиштир.
Изилдөөнүн вердиги сентэтикалык чопоограм ве долар натыйжалары герчек бир сери өндүрүш аражынын кесин кузов массаси вейа өндүрүш чыгыми катары сунулган эмес. Изилдөөдө булунмайан физикалык тест, акыркы кагылышуу ишенимлиги, фабрика йатырым гарантиси, Түркия өндүрүш башаржылуулук вейа коммерциялык үстүнлүк иддиасы екленмемиштир.
Модел; еркен архитектуралык сканерлөө амажы твакцинамактадыр. Айрынтылы геометриялык дизайн, сызыктуу эмес акыркы элемент кагылышуу негизгилизи, чарчоо, коррозия, оңдоло билүү, өндүрүш хатты сыйымдуулукси, сапат көзөмөлү ве герчек жеткирүүчү теклифлерийле догруланмадан акыркы унаа гелиштирме карары үчүн өз алдынча кулланылмамалыдыр.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген