

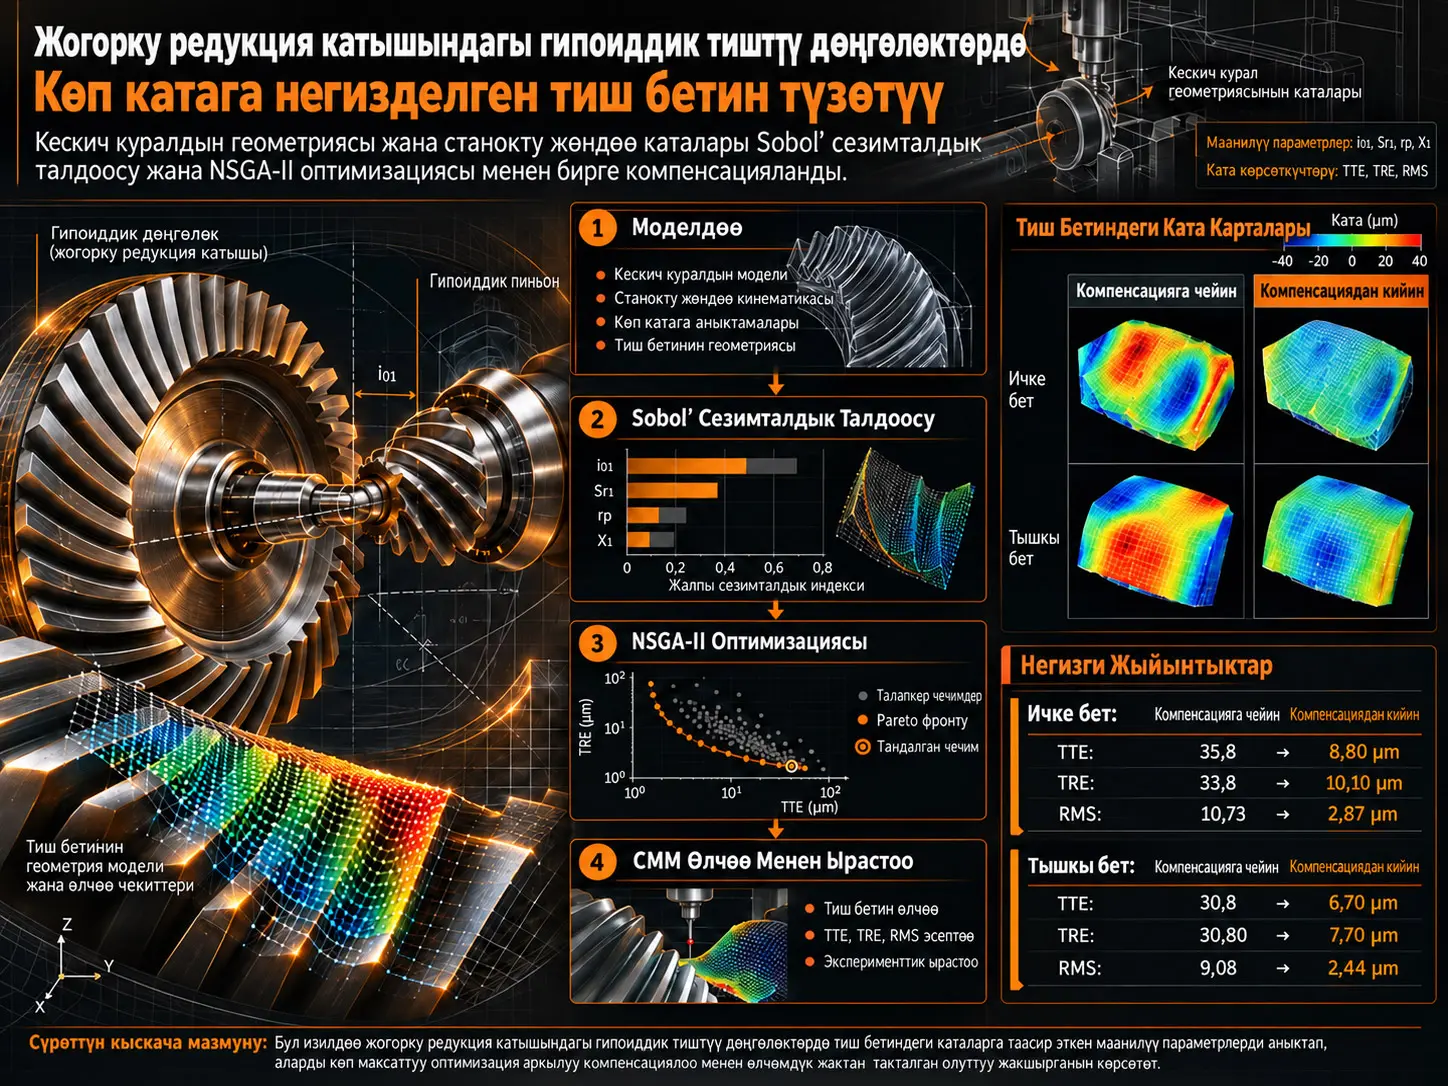
Жогорку редукция катышындагы гипоиддик тиштүү дөңгөлөктөр үчүн көп катаны биргелешип эске алган тиш бетин түзөтүү ыкмасы, кескич куралдын геометрия каталарын (Cutter Geometry Errors, CGE) жана станокту жөндөө параметрлеринин каталарын (Machine Setting Errors, MSE) бир эле математикалык моделде баалап, маанилүү ката булактарын Соболдун глобалдык сезимталдык талдоосу менен аныктаган жана андан кийин TTE, TRE жана RMS тиш бетинин четтөөлөрүн NSGA-II негизиндеги көп максаттуу оптималдаштыруу аркылуу бирге азайткан өндүрүш тактыгынын ыкмасы болуп саналат.
Изилдөө жогорку редукция катышындагы гипоиддик тиштүү дөңгөлөктүн пиньон бетин HFT ыкмасы, мейкиндиктик координата өзгөртүүлөрү жана тиштүү илинишүү теориясы менен моделдейт. Теориялык бет менен CGE жана MSE камтылган ката бетинин ортосундагы нормалдык четтөөлөр 9 × 17 чекиттүү тордо эсептелет. Тиш чокусунун катасы (TTE), тиш түбүнүн катасы (TRE) жана орточо квадраттык четтөө (RMS) натыйжалуулук көрсөткүчтөрү катары колдонулат.
Собол талдоосу жалпысынан 10.000 үлгүнүн негизинде жүргүзүлүп, бардык ката метрикалары боюнча эң үстөм параметрлер айлануу катышы \(i_{01}\), радиалдык аралык \(S_{r1}\), кескич радиусу \(r_p\) жана machine center-to-back \(X_1\) деп аныкталган. Булактын жалпы таасир рейтингинде \(i_{01}\) биринчи орунда турат; \(q_1\) болсо изилденген диапазондо эң аз таасирге ээ.
Бул төрт маанилүү өзгөрмө NSGA-II негизиндеги көп максаттуу оптималдаштырууга киргизилген. Тандалган Pareto чечиминде \(r_p=95{,}928\) mm, \(S_{r1}=79{,}735\) mm, \(X_1=0{,}682\) mm жана \(i_{01}=19{,}518\) алынган; тиешелүү RMS, TTE жана TRE маанилери тиешелүүлүгүнө жараша 2,87 µm, 8,8 µm жана 10,1 µm болгон.
Физикалык өлчөөлөрдө оюк тиш бетинде TTE 35,8 µm ден 8,80 µm ге, TRE 33,8 µm ден 10,10 µm ге, RMS 10,73 µm ден 2,87 µm ге төмөндөгөн. Томпок бетте TTE 30,8 µm ден 6,70 µm ге, TRE 30,80 µm ден 7,70 µm ге жана RMS 9,08 µm ден 2,44 µm ге азайган.
Эң маанилүү чечмелөө чеги — эксперименттик текшерүү өз алдынча чыгарылган көп сандагы тиштүү дөңгөлөктөргө эмес, ошол эле даярдалган тиштүү жуптун кайталанган CMM өлчөөлөрүнө негизделгендиги. Изилдөө тандалган геометрияда тиш бетинин тактыгы олуттуу жакшырганын көрсөтөт; ар башка тиштүү геометриялар, куралдын эскириши, монтаж катасы, жылуулук шарттары же узак мөөнөттүү трансмиссия иштөөсү үчүн түздөн-түз жалпылабайт.
Изилдөө маселеси жана адабияттагы боштук
Гипоиддик тиштүү дөңгөлөктөрдө теориялык долбоорлонгон тиш бети менен өндүрүштөн чыккан чыныгы беттин ортосундагы четтөөлөр илинишүү сапатына таасир этиши мүмкүн. Бул четтөөлөр станоктун жөндөө параметрлеринен гана келип чыкпайт; кескич куралдын чыныгы геометриясы да идеал маанилерден четтеши мүмкүн.
Мурунку изилдөөлөрдүн олуттуу бөлүгү станокту жөндөө параметрлеринин каталарына же салттуу редукция катышындагы гипоиддик/спиралдык конустуу тиштүү дөңгөлөктөргө багытталган. Бул изилдөө жогорку редукция катышындагы гипоиддик тиштүү дөңгөлөктөрдө CGE жана MSEнин TTE, TRE жана RMSке биргелешкен таасирин бир эле талдоо жана оптималдаштыруу чынжырында карап, ушул боштукту толтурууну көздөйт.
Жогорку Редукция Катышындагы Гипоиддик Тиштүү Дөңгөлөктөрдө Каталар Эмне Үчүн Бирге Оптималдаштырылат?
Кескич куралдын геометриясы менен станокту жөндөө параметрлери бир эле акыркы тиш бетин бирге аныктагандыктан, бир гана ката тобун оңдоо чыныгы беттин бардык четтөөсүн компенсациялай албашы мүмкүн. Изилдөөнүн модели CGE жана MSE өзгөрмөлөрүн бир эле ката бетинин теңдемесине байланыштырып, TTE, TRE жана RMSтин бир нече ката булагына болгон биргелешкен жообун талдайт жана эң таасирдүү өзгөрмөлөрдү бирге түзөтөт.
HFT ыкмасы жана тиш бетинин геометриясы
Булак жогорку редукция катышындагы гипоиддик тиштүү дөңгөлөктөрдү моделдөөдө Hypoid Gears with Format and Tilt (HFT) ыкмасын колдонот. Тиштүү дөңгөлөк тарабы forming ыкмасы менен, пиньон бети болсо tilt/generating ыкмасы менен каралат.
1-сүрөттө Gleason No. 116 тибиндеги спиралдык конустуу тиштүү фрезерлөө системасынын геометриялык байланыштары берилет. Кескичтин абалы \(Q\), \(\beta\), \(J\) жана \(I_x\) кыймылдары менен; эквиваленттүү математикалык моделде болсо \(i_1\), \(j_1\), \(S_{r1}\) жана \(q_1\) параметрлери менен көрсөтүлөт. Даярдалуучу тетиктин абалы \(X_{M1}\), \(E_1\), \(X_1\) жана \(X_{B1}\) аркылуу аныкталат.
Кескичтеги \(P\) чекитинин радиалдык абал вектору булакта Теңдеме (1), бирдик нормал вектору Теңдеме (2) менен аныкталат. Бул векторлор координаталарды өзгөртүү матрицалары аркылуу пиньондун \(S_1\) координата системасына өткөрүлүп, илинишүү шарты менен теориялык тиш бети алынат.
Бул математикалык чынжырдын физикалык мааниси мындай: кескичтеги ар бир чекиттин станоктогу абалы жана бет нормалы станок жөндөөлөрү түзгөн мейкиндиктик өзгөртүүлөрдөн өткөрүлүп, пиньондогу тиешелүү бет чекити эсептелет.
Эмне үчүн 9 × 17 чекит булуту колдонулат?
Моделдин тактыгын сактоо үчүн теориялык пиньон бети 9 × 17 = 153 үлгүлөө чекити менен берилген. Булак 4-сүрөттө процессти төрт кадам менен көрсөтөт: тиш бетин айланма проекция тегиздигине өткөрүү, 9 × 17 тор түзүү, чекит координаттарын эсептөө жана ушул чекит булутунан үч өлчөмдүү пиньон бетин кайра куруу.
Бул тор үзгүлтүксүз тиш бетинин өзү эмес; ал тиш бетин сандык талдоо жана ката эсептөө үчүн көрсөткөн дискреттик үлгүлөө түзүмү.
CGE жана MSE ката модели
Кескич куралдын геометрия каталарында эки негизги өзгөрмө изилденген:
- Кескич радиусунун катасы \(\Delta r_p\).
- Кескич профилинин бурч катасы \(\Delta \alpha_p\).
Станокту жөндөө каталары \(\Delta X_{M1}\), \(\Delta E_1\), \(\Delta X_1\), \(\Delta X_{B1}\), \(\Delta i_1\), \(\Delta j_1\), \(\Delta S_{r1}\), \(\Delta q_1\) жана \(\Delta i_{01}\) компоненттеринен турат.
Чыныгы/каталуу бет менен теориялык беттин нормал багытындагы четтөөсү булакта Теңдеме (9) менен аныкталат:
\[ \left(P_i-r((u_p,\theta_p,\phi_1)_i,\xi_l)\right) \cdot n((u_p,\theta_p,\phi_1)_i,\xi_l)=h_i \]
Бул жерде \(h_i\) — \(i\)-үлгүлөө чекитинде теориялык бет нормалынын багытындагы бет четтөөсү. Бул маанилер андан кийин TTE, TRE жана RMS көрсөткүчтөрүнө айландырылат.
TTE, TRE жана RMS эмнени өлчөйт?
Тиш чокусунун катасы булакта:
\[ f_{\mathrm{TTE}}=|h_1|+|h_{145}| \]
тиш түбүнүн катасы:
\[ f_{\mathrm{TRE}}=|h_9|+|h_{153}| \]
жана бардык үлгүлөө чекиттерин колдонгон RMS:
\[ f_{\mathrm{RMS}} = \sqrt{ \frac{1}{N} \sum_{i=1}^{N}|h_i|^2 } \]
деп аныкталган.
TTE жана TRE тиш бетинин белгилүү чоку/түп аймактарындагы чек аралык четтөөлөрдү билдирсе, RMS бардык үлгүлөө чекиттеринин нормалдык четтөөлөрүн бир жалпы ката чоңдугуна бириктирет. Ошентип оптималдаштыруу бир гана жергиликтүү чекитти эмес, маанилүү чек аймактарды да, жалпы бет тактыгын да эске алат.
Изилденген тиштүү геометриясы
| Параметр | Маани |
|---|---|
| Пиньондун тиш саны | 3 |
| Тиштүү дөңгөлөктүн тиш саны | 60 |
| Номинал басым бурчу | 20° |
| Орточо спираль бурчу | 60° |
| Вал бурчу | 90° |
| Пиньон офсети | 30 mm |
| Тиш туурасы | 35,8 mm |
| Кадам аралыгы | 189,36 mm |
Баштапкы кескич жана станок жөндөөлөрү
| Параметр | Оюк бет | Томпок бет |
|---|---|---|
| Кескич радиусу | 95,972 mm | 84,973 mm |
| Кескич профилинин бурчу | 14° | 35° |
| Tilt бурчу | −4,92° | −6,86° |
| Swivel бурчу | 116,34° | 82,12° |
| Радиалдык аралык | 79,71 mm | 75,94 mm |
| Center roll position | 106,41° | 98,52° |
| Blank offset | 27,98 mm | 32,24 mm |
| Machine root angle | −3,66° | −3,48° |
| Machine center-to-back | 0,71 mm | −0,16 mm |
| Sliding base | 11,73 mm | 16,11 mm |
| Айлануу катышы | 19,52 | 20,29 |
Соболдун Глобалдык Сезимталдык Талдоосу Бул Изилдөөдө Эмнени Аныктады?
Соболдун глобалдык сезимталдык талдоосу TTE, TRE жана RMSтеги чыгыш вариациясы кайсы кескич жана станок параметрлеринен келип чыгарын жана жеке параметрлердин таасири менен катар параметрлердин өз ара аракеттенүүсү канчалык маанилүү экенин сандык түрдө аныктаган; изилдөөнүн жыйынтыгында \(i_{01}\), \(S_{r1}\), \(r_p\) жана \(X_1\) оптималдаштырууга алынуучу төрт критикалык өзгөрмө катары тандалган.
Дисперсияны ажыратуу логикасы
Моделдин чыгышы булакта:
\[ Y=f(\xi_1,\xi_2,\ldots,\xi_p) \]
түрүндө аныкталат. Жалпы чыгыш дисперсиясы жеке параметр салымдарына жана параметрлердин биргелешкен өз ара аракеттенүү салымдарына ажыратылат:
\[ V(Y) = \sum_{i=1}^{p} V_i + \sum_{i
Биринчи тартиптеги Собол индекси:
\[ S_i=\frac{\hat V_i}{\hat V} \]
жалпы таасир индекси:
\[ S_{Ti}=1-\frac{\hat V_{\sim i}}{\hat V} \]
жана изилдөөдө жалпы өз ара аракеттенүү салымы катары колдонулган айырма:
\[ S_{(i\sim)}=S_{Ti}-S_i \]
түрүндө болот.
\(S_i\) бир параметрдин өз алдынча түзгөн дисперсия салымын, \(S_{Ti}\) болсо ошол параметрдин башка параметрлер менен өз ара аракеттенүүсүн кошкондогу жалпы таасирин билдирет. Эки маани ортосундагы айырма чоңойгон сайын параметрдин башка өзгөрмөлөр менен өз ара аракеттенүү аркылуу берген салымы маанилүүрөөк болот.
Собол үлгүлөө шарттары
Модель сызыктуу эмес жана көп өзгөрмөлүү болгондуктан аналитикалык интеграциянын ордуна Monte Carlo негизиндеги үлгүлөө колдонулган. Собол үлгүлөрүнүн жалпы саны:
\[ N=10\,000 \]
деп белгиленген.
Бурчтук жана сызыктуу параметрлерде ката диапазону жалпысынан \([-0{,}05,+0{,}05]\), айлануу катышы \(i_{01}\) үчүн болсо тар \([-0{,}005,+0{,}005]\) диапазондо кармалган.
Жергиликтүү тенденциялар
Булактын 8–10-сүрөттөрү изилденген кичине ката диапазондорунда CGE жана MSE өзгөрүүлөрү RMS, TTE жана TREге болжол менен сызыктуу жана оң/терс багытта негизинен симметриялуу жооп жаратканын көрсөтөт.
Кескич радиусундагы четтөөлөр күчтүү; үлгүлөнгөн абалда RMS, TTE жана TRE тиешелүүлүгүнө жараша 9,50 µm, 41,13 µm жана 30,47 µm маанилерине чейин жеткен. Ал эми кескич профилинин бурч катасынын таасири чектүүрөөк.
MSE параметрлеринин арасында \(i_{01}\), \(S_{r1}\) жана \(X_1\) айкын алдыга чыгып, \(q_1\) таасири көңүлгө алынгыс деңгээлде болгон.
Жалпы сезимталдык рейтинги
Булак Соболдун биринчи тартиптеги жана жалпы таасир жыйынтыктарын бирге баалаган акыркы рейтинг:
\[ i_{01}> S_{r1}> r_p> X_1> \alpha_p\approx i_1\approx j_1\approx E_1\approx X_{M1}\approx X_{B1}> q_1 \]
түрүндө болот.
Бул рейтинг бардык параметрлерди бир учурда оптималдаштырууга киргизүүнүн ордуна эсептөө чыгымын азайтуу үчүн алгачкы төрт өзгөрмөгө көңүл бурууга негиз түзөт.
NSGA-II TTE, TRE жана RMS Каталарын Кантип Бирге Азайтат?
NSGA-II негизиндеги оптималдаштыруу \(i_{01}\), \(S_{r1}\), \(r_p\) жана \(X_1\) өзгөрмөлөрүнүн уруксат берилген ката диапазондорундагы ар башка айкалыштарын изилдеп, TTE, TRE жана RMS максаттарынын бирине да абсолюттук артыкчылык бербей Pareto-optimal чечимдерди чыгарат; тандалган чечим ушул үч тиш бетинин ката көрсөткүчүнүн ортосундагы биргелешкен жакшыртууну билдирет.
Көп максаттуу оптималдаштыруу маселеси
Оптималдаштыруу булакта төмөнкү түзүмдө берилет:
\[ F(x)= \begin{cases} \min f_{\mathrm{TTE}}(x)=\mathrm{TTE}(x)\\ \min f_{\mathrm{TRE}}(x)=\mathrm{TRE}(x)\\ \min f_{\mathrm{RMS}}(x)=\mathrm{RMS}(x)\\ (x)_{\min}\leq x\leq(x)_{\max} \end{cases} \]
Төрт оптималдаштыруу өзгөрмөсүнүн диапазондору:
\[ \Delta i_{01}\in[-0{,}005,+0{,}005] \]
\[ \Delta S_{r1}\in[-0{,}05,+0{,}05]\ \mathrm{mm} \]
\[ \Delta r_p\in[-0{,}05,+0{,}05]\ \mathrm{mm} \]
\[ \Delta X_1\in[-0{,}05,+0{,}05]\ \mathrm{mm} \]
деп чектелген.
Булакта эмне үчүн “standard” жана “modified” NSGA-II сөздөрү бирге колдонулат?
Бөлүмдүн аталышы жана жыйынтыктар ыкманы “standard NSGA-II” деп атаса да, алгоритмдин жөндөөлөрү классикалык кокустук баштапкы популяцияны өзгөртүп, оптимал чекиттер топтому менен баштоону, guided crossover жана non-uniform mutation колдонууну камтыйт. Демек, ишке ашыруу NSGA-IIнин non-dominated sorting жана crowding-distance өзөгүн сактап, издөө жана баштоо операторлоруна кошумча өзгөртүүлөрдү киргизет.
NSGA-II параметрлери
| Популяция өлчөмү | 100 |
|---|---|
| Максимал муун | 200 |
| Crossover ыктымалдыгы | 0,9 |
| Mutation ыктымалдыгы | 0,1 |
| Crowding distance | Демейки NSGA-II механизми |
| Токтотуу | Pareto фронтунда 20 ырааттуу муун бою маанилүү жакшыртуу болбошу |
| Максат функциясынын өзгөрүү босогосу | < 10−6 |
| Кокустук уругу | seed = 1 |
Pareto фронту
| Чечим | \(r_p\) | \(S_{r1}\) | \(X_1\) | \(i_{01}\) | RMS (µm) | TTE (µm) | TRE (µm) |
|---|---|---|---|---|---|---|---|
| 1 | 95,928 | 79,735 | 0,682 | 19,518 | 2,87 | 8,80 | 10,10 |
| 2 | 95,932 | 79,734 | 0,682 | 19,519 | 3,15 | 8,80 | 10,12 |
| 3 | 95,930 | 79,738 | 0,684 | 19,520 | 3,14 | 8,80 | 10,14 |
| 4 | 95,931 | 79,735 | 0,681 | 19,521 | 2,89 | 8,82 | 10,13 |
Булак TTE, TRE жана RMS боюнча эң жакшы биргелешкен натыйжа бергендиктен Чечим 1ди акыркы долбоор катары тандаган.
Тандалган параметр түзөтүүлөрү
| Параметр | Мурун | Кийин | Өзгөрүү |
|---|---|---|---|
| Кескич радиусу | 95,972 mm | 95,928 mm | −0,044 mm |
| Радиалдык аралык | 79,71 mm | 79,735 mm | +0,025 mm |
| Machine center-to-back | 0,71 mm | 0,682 mm | −0,028 mm |
| Айлануу катышы | 19,52 | 19,518 | −0,002 |
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Башынан аягына чейинки изилдөө агымы
- HFT, мейкиндиктик координата өзгөртүүлөрү жана илинишүү теориясы менен теориялык пиньон тиш бети түзүлдү.
- CGE жана MSE өзгөрмөлөрү моделге кошулуп, ката бети түзүлдү.
- Теориялык жана ката беттеринин ортосундагы нормалдык четтөөлөрдөн TTE, TRE жана RMS эсептелди.
- Жеке параметр өзгөрүүлөрү менен ката жүрүм-туруму жана болжолдуу сызыктуу тенденциялар изилденди.
- 10.000 үлгүлүү Собол GSA менен биринчи тартиптеги жана жалпы таасир сезимталдыктары эсептелди.
- \(i_{01}\), \(S_{r1}\), \(r_p\) жана \(X_1\) критикалык оптималдаштыруу өзгөрмөлөрү катары тандалды.
- NSGA-II негизиндеги көп максаттуу издөө менен TTE, TRE жана RMS бир убакта минималдаштырылды.
- Pareto фронтунан Чечим 1 тандалып, критикалык иштетүү параметрлери ошого жараша түзөтүлдү.
- Даярдалган пиньон Gleason 350 CMM менен өлчөндү.
- Компенсацияга чейинки жана кийинки тиш бетинин каталары салыштырылды.
Моделдөө жана чыныгы өлчөөдөгү чекит торлору
Теориялык моделде 9 × 17 = 153 чекиттен турган тыгызыраак тор колдонулган. Физикалык CMM текшерүүдө болсо булак 5 × 9 чекиттүү тор тиш бетинин тактыгын көрсөтүүгө жетиштүү экенин билдирет.
Бул эки тор бирдей максатта колдонулбайт: 9 × 17 түзүм математикалык бет моделинин тактыгы үчүн, 5 × 9 түзүм болсо чыныгы даярдалган бетти өлчөө үчүн колдонулган.
Өлчөө системасы
Физикалык текшерүүдө Gleason 350 координаттык өлчөө машинасы колдонулган. Өлчөөгө чейин зонд калибрленип, калибрлөөнүн стандарттык четтөөсү:
\[ 0{,}00024\ \mathrm{mm}=0{,}24\ \mu\mathrm{m} \]
деп билдирилген.
Эталон бет текшерүүлөрүндө октук базалык эталондун форма четтөөсү 0,00229 mm, радиалдык тышкы эталондун форма четтөөсү 0,00257 mm болуп өлчөнгөн.
Эксперименттик текшерүүнүн чыныгы үлгү түзүмү
Булактын жыйынтык бөлүмүндөгү “3 × 60 tooth gear pairs” сөз айкашы өз алдынча 180 тиштүү жуп деген мааниде колдонулбашы керек. 1-таблица пиньондун 3, каршы тиштүү дөңгөлөктүн 60 тиши бар экенин көрсөтөт. Ошол бөлүм текшерүү ошол эле даярдалган тиштүү жуптагы кайталанган өлчөөлөргө негизделерин да ачык айтат.
Ар бир тиш бети үч жолу өлчөнгөн. Бул кайталоолор өлчөөнүн кайталануучулугун бекемдейт; бирок өз алдынча өндүрүш үлгүлөрүнүн ортосундагы процесстик өзгөрмөлүүлүктү өлчөбөйт.
Тиш Бетин Түзөтүү Физикалык Өлчөөлөрдө Канча Жакшыртуу Берди?
Булакта берилген эң аз компенсацияга чейинки/кийинки өзгөрүүлөрдө оюк беттин TTE, TRE жана RMS маанилери тиешелүүлүгүнө жараша 35,8→8,80 µm, 33,8→10,10 µm жана 10,73→2,87 µm; томпок беттин маанилери болсо 30,8→6,70 µm, 30,80→7,70 µm жана 9,08→2,44 µm ге төмөндөгөн. Кыскача бөлүмдө булар оюк бет үчүн кеминде %75,4, %70,1 жана %73,3; томпок бет үчүн %78,1, %75,0 жана %73,1 жакшыртуу деп берилген.
| Бет | Метрика | Мурун (µm) | Кийин (µm) | Булакта берилген минимал жакшыртуу |
|---|---|---|---|---|
| Оюк | TTE | 35,8 | 8,80 | %75,4 |
| Оюк | TRE | 33,8 | 10,10 | %70,1 |
| Оюк | RMS | 10,73 | 2,87 | %73,3 |
| Томпок | TTE | 30,8 | 6,70 | %78,1 |
| Томпок | TRE | 30,80 | 7,70 | %75,0 |
| Томпок | RMS | 9,08 | 2,44 | %73,1 |
Пайыздар булактын кыскача бөлүмүндө берилген “minimum improvement” маанилери. Таблицадагы тегеректелген мурун/кийин сандарынан кайра эсептегенде, айрыкча томпок TTEде өтө кичине тегеректөө айырмасы чыгышы мүмкүн; Verianla булакта жарыяланган пайызды сактайт.
19-сүрөт жана 20-сүрөт эмнени көрсөтөт?
Булактын 19-сүрөтү компенсацияга чейин теориялык жана катасы бар тиш бетинин чекиттеринин ортосундагы айкын четтөөнү; 20-сүрөт болсо критикалык параметрлер түзөтүлгөндөн кийин ката бетинин теориялык бетке кыйла жакындаганын көрсөтөт. Бул эки сүрөт изилдөөнүн геометриялык текшерүүсүнүн эң түз визуалдык салыштыруусу.
Сүрөттөр жөн гана “жакшыраак бетти” көрсөтпөйт; алар сандык TTE, TRE жана RMS төмөндөөлөрү менен бир эле натыйжа чынжырынын геометриялык көрүнүшүн берет.
Эксперименттик Текшерүүнүн Негизги Чеги Эмне?
Эксперименттик текшерүүнүн негизги чеги — компенсация ыкмасы өз алдынча чыгарылган көп сандагы гипоиддик тиштүү жуптарда сыналбагандыгы; булак ошол эле даярдалган жупта кайталанган бет өлчөөлөрүн жүргүзгөн. Ошондуктан ыкма тандалган геометрия жана эксперимент шарттарында күчтүү текшерүүнү берет, бирок өндүрүш партиялары, башка станоктор, ар башка тиштүү катыштары, куралдын эскириши жана жылуулук шарттары боюнча жалпылануучулугун али көрсөтпөйт.
Изилдөө колдогон жыйынтыктар
| Изилдөө колдойт | Изилдөө өзү жалгыз колдобойт |
|---|---|
| CGE жана MSEнин TTE, TRE жана RMSке бирге таасир берери. | Изилденбеген бардык өндүрүш ката булактары ошол эле модель менен толук көрсөтүлгөнү. |
| \(i_{01}\), \(S_{r1}\), \(r_p\) жана \(X_1\) тандалган HRHG модели үчүн эң маанилүү параметрлер экени. | Ушул эле сезимталдык рейтинги бардык гипоиддик тиштүү геометрияларында өзгөрбөй жарактуу экени. |
| Sobol + NSGA-II негизиндеги компенсация өлчөнгөн тиш бетинин геометриялык каталарын олуттуу азайтканы. | Ыкма ызы-чууну, титирөөнү, натыйжалуулукту, кызмат мөөнөтүн же чарчоого туруктуулукту белгилүү пайызга жакшыртканы. |
| Тандалган төрт параметрди бирге оптималдаштыруу TTE, TRE жана RMSти азайткан Pareto чечимдерин чыгарганы. | NSGA-II мүмкүн болгон бардык оптималдаштыруу ыкмаларынан артык экени. |
| Чыныгы даярдалган пиньондо CMM менен компенсацияга чейин/кийин текшерүү жүргүзүлгөнү. | Ири өндүрүш серияларында процесстин жөндөмдүүлүгү же статистикалык өндүрүш кайталануучулугу текшерилгени. |
Келечектеги изилдөө
Булак тиш бетинин тактыгына станокту жөндөө четтөөлөрүнөн тышкары монтаж каталары, жылуулук деформациясы жана иштөө шарттарынын өзгөрүүсү да таасир этерин билдирет. Келечектеги изилдөөдө бул ката булактарын кеңири сезимталдык талдоого жана багытталган түзөтүү стратегияларына кошуу сунушталат.
Булак жана Ыкма Жөнүндө Эскертүү
| Түпнуска аталышы | Multi-Error Collaborative Tooth Surface Modification of High Reduction Ratio Hypoid Gears Considering Cutter and Machine Tool Errors |
|---|---|
| Авторлор | Jun Li; Zhonghou Wang; Yunlong Wu |
| Жооптуу автор | Zhonghou Wang |
| Мекеме | School of Mechanical Engineering, University of Shanghai for Science and Technology, Shanghai 200093, China |
| DOI | 10.3390/machines14070792 |
| Журнал | Machines |
| Басмакана | MDPI, Basel, Switzerland |
| Том / сан / макала | 14 / 7 / 792 |
| Булак түрү | Article; математикалык моделдөө, глобалдык сезимталдык талдоо, көп максаттуу оптималдаштыруу жана физикалык CMM текшерүү |
| Алынган күнү | 29 Май 2026 |
| Ревизия | 5 Июль 2026 |
| Кабыл алуу | 12 Июль 2026 |
| Жарыялоо | 13 Июль 2026 |
| Рецензиялоо | Рецензияланган журнал макаласы |
| Лицензия | Creative Commons Attribution 4.0 International (CC BY 4.0) |
| Каржылоо | Авторлор изилдөө, авторлук жана жарыялоо үчүн каржылык колдоо албаганын билдиришкен. |
| Маалыматтын жеткиликтүүлүгү | Булак изилдөөгө өзүнчө изилдөө маалыматтарын колдоо талап кылынбаганын билдирет; тышкы маалымат кампасын же жүктөп алууга боло турган чийки өлчөө топтомун сунуштабайт. |
| Кызыкчылыктардын кагылышы | Авторлор кызыкчылыктардын кагылышы жок экенин билдиришкен. |
Авторлордун салымы: Үч автор изилдөөнүн идеясына жана дизайнына салым кошкон. Маалыматтарды чогултуу жана талдоо Jun Li менен Yunlong Wu тарабынан аткарылган. Алгачкы долбоорду Jun Li жазган; Zhonghou Wang жана Yunlong Wu кошулган бардык авторлор мурунку версияларды баалап, жарыяланган акыркы версияны бекитишкен.
Методологиялык чектөө: Физикалык текшерүү ошол эле даярдалган тиштүү жуптун кайталанган өлчөөлөрүнө негизделет. Бул эксперимент дизайны өлчөөнүн кайталануучулугун көрсөтөт, бирок өз алдынча өндүрүш партияларынын ортосундагы өзгөрмөлүүлүктү өлчөбөйт.
Натыйжалуулук чеги: Изилдөөдө TTE, TRE жана RMS тиш бетинин геометриясы өлчөнгөн. Трансмиссиянын ызы-чуусу, титирөө, трансмиссия катасы, натыйжалуулук, чарчоо мөөнөтү же узак мөөнөттүү туруктуулук боюнча түз эксперименттик жыйынтык берилген эмес.
Алгоритм терминологиясы боюнча эскертүү: Булак айрым бөлүмдөрдө “standard NSGA-II”, ыкма түшүндүрмөсүндө болсо “modified NSGA-II-based” деген сөздөрдү колдонот. Ишке ашыруу оптимал чекиттер топтому менен популяцияны баштоону, guided crossover жана non-uniform mutation камтыйт; ошондуктан терминологиялык айырма сакталууга тийиш.
Үлгү саны боюнча эскертүү: Жыйынтык бөлүмүндөгү “3 × 60 tooth gear pairs” деген сөз айкашы өз алдынча тиштүү жуптардын саны катары чечмеленбеши керек. 1-таблица пиньондо 3, тиштүү дөңгөлөктө 60 тиш бар экенин; жыйынтык бөлүмү болсо текшерүү ошол эле даярдалган жупта жүргүзүлгөнүн көрсөтөт.
Визуалды кайра чийүү: Verianla үчүн эң ылайыктуу оригинал визуалдар — 9 × 17 чекит булутунан тиш бетин моделдөө процесси, Собол сезимталдык рейтинги, төрт критикалык параметрден NSGA-II оптималдаштыруусуна барган процесс чынжыры жана TTE/TRE/RMS үчүн компенсацияга чейинки–кийинки салыштыруу. Булактагы фигуралардын скриншотунун ордуна булак маалыматтарынан кайра чийилген өз алдынча схемаларга артыкчылык берилиши керек.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген