

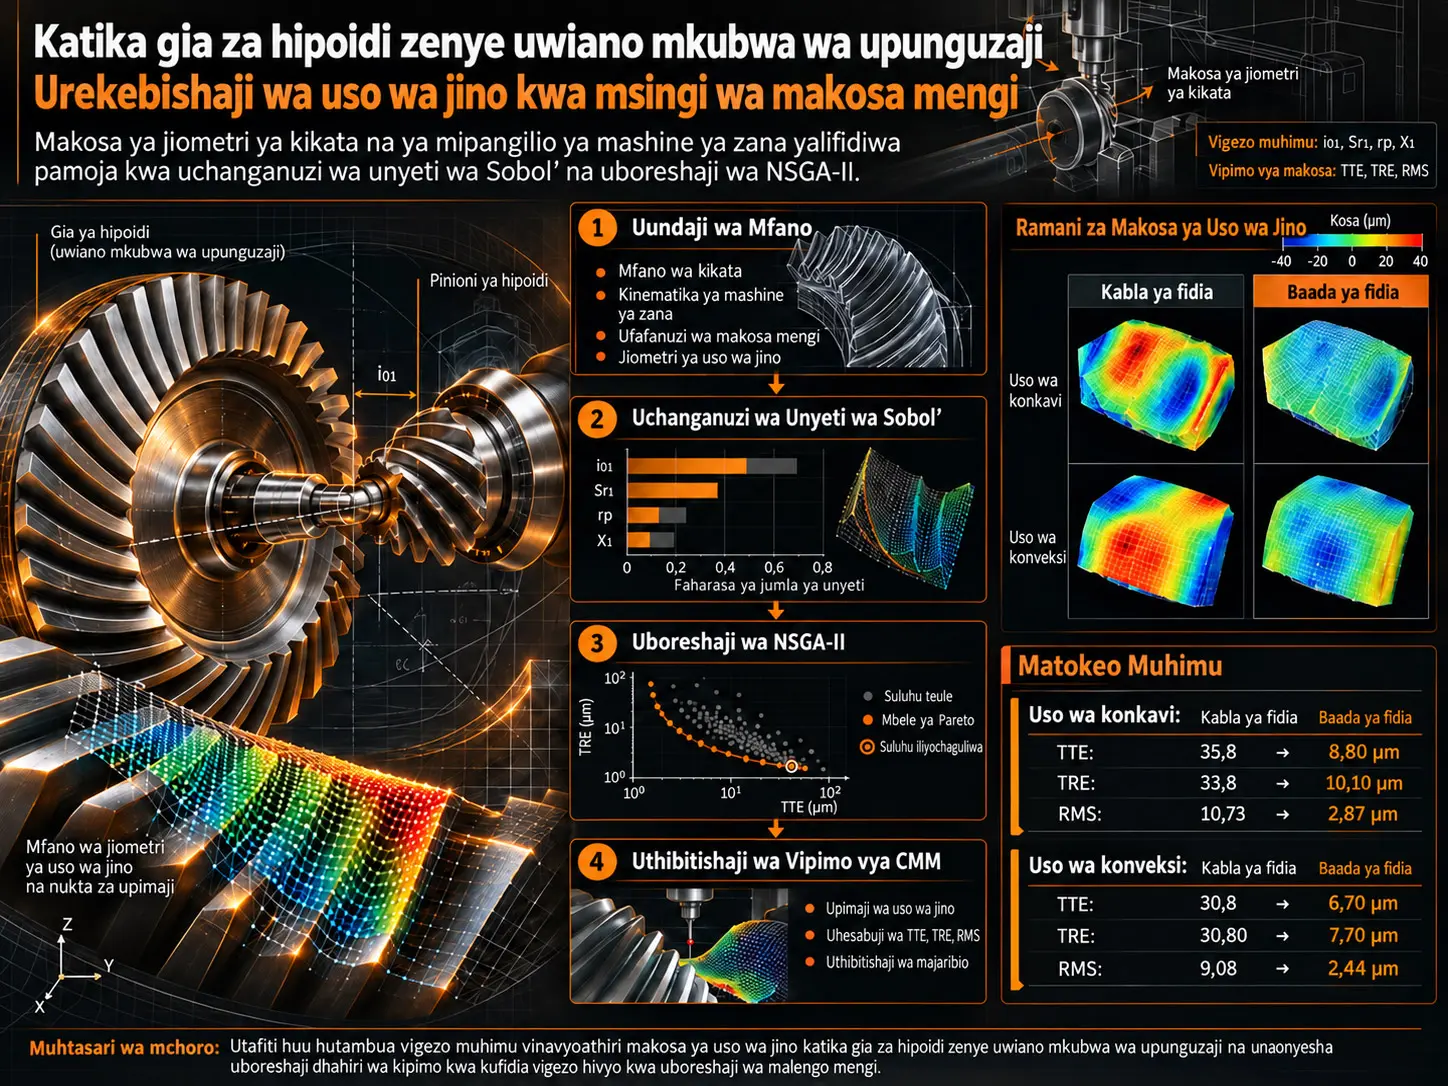
Mbinu ya urekebishaji wa uso wa jino kwa makosa mengi kwa gia za hipoidi zenye uwiano mkubwa wa upunguzaji, hutathmini makosa ya jiometri ya kikata (Cutter Geometry Errors, CGE) na makosa ya vigezo vya mipangilio ya mashine ya zana (Machine Setting Errors, MSE) ndani ya modeli moja ya kihisabati, hubainisha vyanzo muhimu vya makosa kwa uchanganuzi wa unyeti wa kimataifa wa Sobol’, na kisha hupunguza kwa pamoja mikengeuko ya uso wa jino ya TTE, TRE na RMS kwa uboreshaji wa malengo mengi unaotegemea NSGA-II; ni mkabala wa usahihi wa utengenezaji.
Utafiti unaunda modeli ya uso wa pinioni ya gia ya hipoidi yenye uwiano mkubwa wa upunguzaji kwa kutumia mkabala wa HFT, mabadiliko ya viwianishi vya anga na nadharia ya kuingiliana kwa gia. Mikengeuko ya kawaida kati ya uso wa kinadharia na uso wenye makosa unaojumuisha CGE na MSE huhesabiwa kwenye gridi ya pointi 9 × 17. Hitilafu ya ncha ya jino (TTE), hitilafu ya mzizi wa jino (TRE) na mkengeuko wa wastani wa mraba (RMS) hutumiwa kama vipimo vya utendaji.
Uchanganuzi wa Sobol’ ulifanywa kwa jumla ya sampuli 10.000 na vigezo vilivyotawala zaidi katika vipimo vyote vya makosa vilibainishwa kuwa uwiano wa mzunguko \(i_{01}\), umbali wa radial \(S_{r1}\), radiusi ya kikata \(r_p\) na machine center-to-back \(X_1\). Katika mpangilio wa athari ya jumla wa chanzo, \(i_{01}\) iko nafasi ya kwanza; \(q_1\) ina athari ndogo zaidi katika masafa yaliyochunguzwa.
Vigezo hivi vinne muhimu viliingizwa katika uboreshaji wa malengo mengi unaotegemea NSGA-II. Katika suluhisho la Pareto lililochaguliwa, \(r_p=95{,}928\) mm, \(S_{r1}=79{,}735\) mm, \(X_1=0{,}682\) mm na \(i_{01}=19{,}518\) zilipatikana; thamani zinazolingana za RMS, TTE na TRE zilikuwa 2,87 µm, 8,8 µm na 10,1 µm mtawalia.
Katika vipimo vya kimwili, kwenye uso konkavu wa jino TTE ilishuka kutoka 35,8 µm hadi 8,80 µm, TRE kutoka 33,8 µm hadi 10,10 µm, na RMS kutoka 10,73 µm hadi 2,87 µm. Kwenye uso konveksi TTE ilipungua kutoka 30,8 µm hadi 6,70 µm, TRE kutoka 30,80 µm hadi 7,70 µm, na RMS kutoka 9,08 µm hadi 2,44 µm.
Kikomo muhimu zaidi cha tafsiri ni kwamba uthibitishaji wa majaribio hautegemei gia nyingi zilizotengenezwa kwa kujitegemea, bali vipimo vya CMM vilivyorudiwa kwenye jozi ileile ya gia iliyotengenezwa. Utafiti unaonyesha uboreshaji mkubwa wa usahihi wa uso wa jino kwa jiometri iliyochaguliwa; hautoi ujanibishaji wa moja kwa moja kwa jiometri tofauti za gia, uchakavu wa zana, makosa ya kuunganisha, hali za joto au utendaji wa muda mrefu wa transmiseni.
Tatizo la utafiti na pengo la fasihi
Katika gia za hipoidi, mikengeuko kati ya uso wa jino ulioundwa kinadharia na uso halisi unaopatikana baada ya utengenezaji inaweza kuathiri ubora wa kuingiliana. Mikengeuko hii haitokani tu na vigezo vya mipangilio ya mashine ya zana; jiometri halisi ya kikata pia inaweza kutofautiana na thamani zake bora.
Sehemu kubwa ya tafiti zilizotangulia imelenga makosa ya vigezo vya mipangilio ya mashine ya zana au gia za hipoidi/gia za beveli za spiral zenye uwiano wa kawaida wa upunguzaji. Utafiti huu unalenga pengo hilo kwa kuchunguza athari ya pamoja ya CGE na MSE kwa TTE, TRE na RMS katika gia za hipoidi zenye uwiano mkubwa wa upunguzaji ndani ya mnyororo mmoja wa uchanganuzi na uboreshaji.
Kwa Nini Makosa Huimarishwa Pamoja katika Gia za Hipoidi zenye Uwiano Mkubwa wa Upunguzaji?
Kwa kuwa jiometri ya kikata na vigezo vya mipangilio ya mashine ya zana kwa pamoja huamua uso uleule wa mwisho wa jino, kurekebisha kundi moja tu la makosa huenda kusifidie mkengeuko wote wa uso halisi. Modeli ya utafiti inaunganisha vigezo vya CGE na MSE katika mlinganyo uleule wa uso wa hitilafu, huchanganua mwitikio wa pamoja wa TTE, TRE na RMS kwa vyanzo vingi vya makosa, na kurekebisha pamoja vigezo vyenye athari kubwa zaidi.
Mbinu ya HFT na jiometri ya uso wa jino
Chanzo hutumia katika uundaji wa modeli wa gia za hipoidi zenye uwiano mkubwa wa upunguzaji Hypoid Gears with Format and Tilt (HFT) mbinu hii. Upande wa gia unashughulikiwa kwa mbinu ya forming, huku uso wa pinioni ukishughulikiwa kwa mkabala wa tilt/generating.
Kielelezo 1 kinaonyesha mahusiano ya kijiometri ya mfumo wa kusaga gia za beveli za spiral wa aina ya Gleason No. 116. Nafasi ya kikata inaelezwa kwa mienendo \(Q\), \(\beta\), \(J\) na \(I_x\); katika modeli sawia ya kihisabati inaelezwa kwa vigezo \(i_1\), \(j_1\), \(S_{r1}\) na \(q_1\). Nafasi ya kipande cha kazi huamuliwa na \(X_{M1}\), \(E_1\), \(X_1\) na \(X_{B1}\).
Vekta ya nafasi ya radial ya pointi \(P\) kwenye kikata inaelezwa katika chanzo kwa Mlinganyo (1), na vekta ya kawaida ya kitengo kwa Mlinganyo (2). Vekta hizi huhamishwa kupitia matriksi za mabadiliko ya viwianishi kwenda kwenye mfumo wa viwianishi \(S_1\) wa pinioni, na uso wa kinadharia wa jino hupatikana kwa sharti la kuingiliana.
Maana ya kimwili ya mnyororo huu wa kihisabati ni hii: nafasi ya kila pointi kwenye kikata ndani ya mashine na normal yake ya uso hupitishwa katika mabadiliko ya anga yanayotokana na mipangilio ya mashine, kisha pointi inayolingana kwenye uso wa pinioni huhesabiwa.
Kwa nini wingu la pointi 9 × 17 linatumika?
Ili kuhifadhi usahihi wa modeli, uso wa kinadharia wa pinioni uliwakilishwa kwa 9 × 17 = 153 pointi za sampuli. Chanzo katika Kielelezo 4 kinaonyesha mchakato kwa hatua nne: kuhamisha uso wa jino kwenda kwenye tambarare ya projeksheni inayozunguka, kuunda gridi ya 9 × 17, kuhesabu viwianishi vya pointi, na kujenga upya uso wa pinioni wa pande tatu kutoka kwenye wingu hili la pointi.
Gridi hii si uso endelevu wa jino wenyewe; ni muundo wa sampuli uliokatika unaowakilisha uso wa jino kwa uchanganuzi wa nambari na ukokotoaji wa makosa.
Modeli ya makosa ya CGE na MSE
Katika makosa ya jiometri ya kikata, vigezo viwili vikuu vilichunguzwa:
- Hitilafu ya radiusi ya kikata \(\Delta r_p\).
- Hitilafu ya pembe ya profaili ya kikata \(\Delta \alpha_p\).
Makosa ya mipangilio ya mashine ya zana yanajumuisha vipengele \(\Delta X_{M1}\), \(\Delta E_1\), \(\Delta X_1\), \(\Delta X_{B1}\), \(\Delta i_1\), \(\Delta j_1\), \(\Delta S_{r1}\), \(\Delta q_1\) na \(\Delta i_{01}\).
Mkengeuko katika mwelekeo wa kawaida kati ya uso halisi/wenye hitilafu na uso wa kinadharia unaelezwa katika chanzo kwa Mlinganyo (9):
\[ \left(P_i-r((u_p,\theta_p,\phi_1)_i,\xi_l)\right) \cdot n((u_p,\theta_p,\phi_1)_i,\xi_l)=h_i \]
Hapa \(h_i\) ni mkengeuko wa uso katika mwelekeo wa normal ya uso wa kinadharia kwenye pointi ya sampuli ya \(i\). Thamani hizi kisha hubadilishwa kuwa vipimo vya TTE, TRE na RMS.
TTE, TRE na RMS hupima nini?
Hitilafu ya ncha ya jino katika chanzo:
\[ f_{\mathrm{TTE}}=|h_1|+|h_{145}| \]
hitilafu ya mzizi wa jino:
\[ f_{\mathrm{TRE}}=|h_9|+|h_{153}| \]
na RMS inayotumia pointi zote za sampuli:
\[ f_{\mathrm{RMS}} = \sqrt{ \frac{1}{N} \sum_{i=1}^{N}|h_i|^2 } \]
imefafanuliwa hivyo.
TTE na TRE huwakilisha mikengeuko ya mpaka katika maeneo maalum ya ncha/mzizi wa uso wa jino, huku RMS ikiunganisha mikengeuko ya kawaida ya pointi zote za sampuli kuwa ukubwa mmoja wa jumla wa hitilafu. Kwa hivyo uboreshaji unaweza kuzingatia si pointi moja tu ya ndani, bali pia maeneo muhimu ya mipaka na usahihi wa jumla wa uso.
Jiometri ya gia iliyochunguzwa
| Kigezo | Thamani |
|---|---|
| Idadi ya meno ya pinioni | 3 |
| Idadi ya meno ya gia | 60 |
| Pembe ya shinikizo ya kawaida | 20° |
| Pembe ya wastani ya spiral | 60° |
| Pembe ya mhimili | 90° |
| Ofseti ya pinioni | 30 mm |
| Upana wa jino | 35,8 mm |
| Umbali wa hatua | 189,36 mm |
Mipangilio ya awali ya kikata na mashine
| Kigezo | Uso konkavu | Uso konveksi |
|---|---|---|
| Radiusi ya kikata | 95,972 mm | 84,973 mm |
| Pembe ya profaili ya kikata | 14° | 35° |
| Pembe ya Tilt | −4,92° | −6,86° |
| Pembe ya Swivel | 116,34° | 82,12° |
| Umbali wa radial | 79,71 mm | 75,94 mm |
| Center roll position | 106,41° | 98,52° |
| Blank offset | 27,98 mm | 32,24 mm |
| Machine root angle | −3,66° | −3,48° |
| Machine center-to-back | 0,71 mm | −0,16 mm |
| Sliding base | 11,73 mm | 16,11 mm |
| Uwiano wa mzunguko | 19,52 | 20,29 |
Uchanganuzi wa Kimataifa wa Unyeti wa Sobol’ Ulibainisha Nini katika Utafiti Huu?
Uchanganuzi wa kimataifa wa unyeti wa Sobol’ uliainisha kwa kiasi ni vigezo gani vya kikata na mashine vinavyozalisha utofauti wa matokeo katika TTE, TRE na RMS, na jinsi mwingiliano wa vigezo ulivyo muhimu pamoja na athari za kila kigezo; matokeo yalichagua \(i_{01}\), \(S_{r1}\), \(r_p\) na \(X_1\) kama vigezo vinne muhimu vya kuingizwa katika uboreshaji.
Mantiki ya utenganishaji wa variansi
Matokeo ya modeli yanafafanuliwa katika chanzo kama:
\[ Y=f(\xi_1,\xi_2,\ldots,\xi_p) \]
Variansi ya jumla ya matokeo hugawanywa kuwa michango ya kila kigezo na michango ya mwingiliano wa pamoja wa vigezo:
\[ V(Y) = \sum_{i=1}^{p} V_i + \sum_{i
Indeksi ya Sobol ya mpangilio wa kwanza:
\[ S_i=\frac{\hat V_i}{\hat V} \]
indeksi ya athari ya jumla:
\[ S_{Ti}=1-\frac{\hat V_{\sim i}}{\hat V} \]
na tofauti inayotumiwa katika utafiti kama mchango wa jumla wa mwingiliano:
\[ S_{(i\sim)}=S_{Ti}-S_i \]
ni kama ifuatavyo.
\(S_i\) huwakilisha mchango wa variansi unaotokana na kigezo kimoja peke yake, huku \(S_{Ti}\) ikiwakilisha athari ya jumla ya kigezo hicho ikijumuisha mwingiliano wake na vigezo vingine. Kadiri tofauti kati ya thamani hizi mbili inavyoongezeka, ndivyo mchango wa kigezo kupitia mwingiliano na vigezo vingine unavyokuwa muhimu zaidi.
Masharti ya sampuli ya Sobol
Kwa kuwa modeli ni isiyo ya mstari na ina vigezo vingi, sampuli ya Monte Carlo ilitumika badala ya ujumuishaji wa kianaliti. Ukubwa wa jumla wa sampuli ya Sobol:
\[ N=10\,000 \]
uliwekwa hivyo.
Kwa vigezo vya pembe na vya mstari, masafa ya makosa yaliwekwa kwa ujumla katika \([-0{,}05,+0{,}05]\), huku kwa uwiano wa mzunguko \(i_{01}\) yakibaki katika masafa finyu zaidi ya \([-0{,}005,+0{,}005]\).
Mielekeo ya ndani
Vielelezo 8–10 vya chanzo vinaonyesha kuwa katika masafa madogo ya makosa yaliyochunguzwa, mabadiliko ya CGE na MSE yalizalisha mwitikio wa takriban mstari na kwa kiasi kikubwa linganifu katika mwelekeo chanya/hasi kwa RMS, TTE na TRE.
Mikengeuko ya radiusi ya kikata ni mikubwa; katika hali iliyosampuliwa RMS, TTE na TRE zilifikia 9,50 µm, 41,13 µm na 30,47 µm mtawalia. Kwa upande mwingine, athari ya hitilafu ya pembe ya profaili ya kikata ilikuwa ndogo zaidi.
Miongoni mwa vigezo vya MSE, \(i_{01}\), \(S_{r1}\) na \(X_1\) vilijitokeza wazi, huku athari ya \(q_1\) ikionekana kuwa ya kupuuzwa.
Mpangilio wa jumla wa unyeti
Mpangilio wa mwisho wa chanzo baada ya kutathmini pamoja matokeo ya Sobol ya mpangilio wa kwanza na athari ya jumla:
\[ i_{01}> S_{r1}> r_p> X_1> \alpha_p\approx i_1\approx j_1\approx E_1\approx X_{M1}\approx X_{B1}> q_1 \]
ni kama ifuatavyo.
Mpangilio huu ndio msingi wa kulenga vigezo vinne vya kwanza ili kupunguza gharama za ukokotoaji badala ya kuingiza vigezo vyote kwa wakati mmoja katika uboreshaji.
NSGA-II Hupunguza Vipi Makosa ya TTE, TRE na RMS kwa Pamoja?
Uboreshaji unaotegemea NSGA-II huchunguza michanganyiko tofauti ya vigezo \(i_{01}\), \(S_{r1}\), \(r_p\) na \(X_1\) ndani ya masafa yanayoruhusiwa ya makosa na huzalisha suluhisho Pareto-optimal bila kutoa kipaumbele kamili kwa lengo lolote la TTE, TRE au RMS; suluhisho lililochaguliwa linawakilisha uboreshaji wa pamoja kati ya vipimo hivi vitatu vya makosa ya uso wa jino.
Tatizo la uboreshaji wa malengo mengi
Uboreshaji umeundwa katika chanzo kama ifuatavyo:
\[ F(x)= \begin{cases} \min f_{\mathrm{TTE}}(x)=\mathrm{TTE}(x)\\ \min f_{\mathrm{TRE}}(x)=\mathrm{TRE}(x)\\ \min f_{\mathrm{RMS}}(x)=\mathrm{RMS}(x)\\ (x)_{\min}\leq x\leq(x)_{\max} \end{cases} \]
Masafa ya vigezo vinne vya uboreshaji:
\[ \Delta i_{01}\in[-0{,}005,+0{,}005] \]
\[ \Delta S_{r1}\in[-0{,}05,+0{,}05]\ \mathrm{mm} \]
\[ \Delta r_p\in[-0{,}05,+0{,}05]\ \mathrm{mm} \]
\[ \Delta X_1\in[-0{,}05,+0{,}05]\ \mathrm{mm} \]
yamewekewa mipaka hivyo.
Kwa nini chanzo kinatumia pamoja maneno “standard” na “modified” NSGA-II?
Ingawa kichwa cha sehemu na matokeo vinaita mbinu “standard NSGA-II”, mipangilio ya algoriti hubadilisha populesheni ya kuanzia ya nasibu ya kawaida na hutumia kuanzia kwa seti ya pointi bora, guided crossover na non-uniform mutation. Kwa hiyo utekelezaji huhifadhi uti wa mgongo wa non-dominated sorting na crowding-distance wa NSGA-II huku ukiwa na marekebisho ya ziada katika waendeshaji wa utafutaji na uanzishaji.
Vigezo vya NSGA-II
| Ukubwa wa populesheni | 100 |
|---|---|
| Kizazi cha juu zaidi | 200 |
| Uwezekano wa Crossover | 0,9 |
| Uwezekano wa Mutation | 0,1 |
| Crowding distance | Utaratibu chaguo-msingi wa NSGA-II |
| Kusitisha | Kutokuwa na uboreshaji wa maana katika frontier ya Pareto kwa vizazi 20 mfululizo |
| Kizingiti cha mabadiliko ya fungsi ya lengo | < 10−6 |
| Mbegu ya nasibu | seed = 1 |
Frontier ya Pareto
| Suluhisho | \(r_p\) | \(S_{r1}\) | \(X_1\) | \(i_{01}\) | RMS (µm) | TTE (µm) | TRE (µm) |
|---|---|---|---|---|---|---|---|
| 1 | 95,928 | 79,735 | 0,682 | 19,518 | 2,87 | 8,80 | 10,10 |
| 2 | 95,932 | 79,734 | 0,682 | 19,519 | 3,15 | 8,80 | 10,12 |
| 3 | 95,930 | 79,738 | 0,684 | 19,520 | 3,14 | 8,80 | 10,14 |
| 4 | 95,931 | 79,735 | 0,681 | 19,521 | 2,89 | 8,82 | 10,13 |
Chanzo kilichagua Suluhisho 1 kama muundo wa mwisho kwa sababu lilitoa utendaji bora wa pamoja kwa TTE, TRE na RMS.
Marekebisho ya vigezo vilivyochaguliwa
| Kigezo | Kabla | Baada | Mabadiliko |
|---|---|---|---|
| Radiusi ya kikata | 95,972 mm | 95,928 mm | −0,044 mm |
| Umbali wa radial | 79,71 mm | 79,735 mm | +0,025 mm |
| Machine center-to-back | 0,71 mm | 0,682 mm | −0,028 mm |
| Uwiano wa mzunguko | 19,52 | 19,518 | −0,002 |
Mbinu na Matokeo ya Utafiti
Mtiririko wa utafiti kutoka mwanzo hadi mwisho
- Uso wa kinadharia wa jino la pinioni uliundwa kwa HFT, mabadiliko ya viwianishi vya anga na nadharia ya kuingiliana.
- Vigezo vya CGE na MSE viliongezwa kwenye modeli na uso wa hitilafu ukazalishwa.
- TTE, TRE na RMS zilihesabiwa kutokana na mikengeuko ya kawaida kati ya uso wa kinadharia na uso wa hitilafu.
- Tabia za makosa na mielekeo ya takriban mstari zilichunguzwa kwa mabadiliko ya kila kigezo.
- Unyeti wa mpangilio wa kwanza na wa athari ya jumla ulihesabiwa kwa Sobol’ GSA yenye sampuli 10.000.
- \(i_{01}\), \(S_{r1}\), \(r_p\) na \(X_1\) zilichaguliwa kama vigezo muhimu vya uboreshaji.
- TTE, TRE na RMS zilipunguzwa kwa wakati mmoja kwa utafutaji wa malengo mengi unaotegemea NSGA-II.
- Suluhisho 1 lilichaguliwa kutoka frontier ya Pareto na vigezo muhimu vya uchakataji vikarekebishwa ipasavyo.
- Pinioni iliyotengenezwa ilipimwa kwa Gleason 350 CMM.
- Makosa ya uso wa jino kabla na baada ya fidia yalilinganishwa.
Gridi za pointi katika uundaji wa modeli na kipimo halisi
Katika modeli ya kinadharia, gridi yenye msongamano zaidi ya 9 × 17 = 153 pointi ilitumika. Katika uthibitishaji wa kimwili wa CMM, chanzo kinasema gridi ya pointi 5 × 9 inatosha kuwakilisha usahihi wa uso wa jino.
Gridi hizi mbili hazitumiki kwa lengo lilelile: muundo wa 9 × 17 ulitumika kwa usahihi wa modeli ya kihisabati ya uso, na muundo wa 5 × 9 kwa kupima uso halisi uliotengenezwa.
Mfumo wa kipimo
Katika uthibitishaji wa kimwili, mashine ya kupimia kwa viwianishi ya Gleason 350 ilitumika. Kabla ya kipimo, probe ilikaliwa na mkengeuko wa kawaida wa kalibrasheni:
\[ 0{,}00024\ \mathrm{mm}=0{,}24\ \mu\mathrm{m} \]
uliripotiwa hivyo.
Katika ukaguzi wa nyuso za marejeo, mkengeuko wa umbo wa rejeo la msingi la mhimili ulipimwa kuwa 0,00229 mm, na mkengeuko wa umbo wa rejeo la nje la radial kuwa 0,00257 mm.
Muundo halisi wa sampuli ya uthibitishaji wa majaribio
Usemi “3 × 60 tooth gear pairs” katika sehemu ya matokeo ya chanzo haupaswi kutafsiriwa kama jozi 180 huru za gia. Jedwali 1 linaonyesha pinioni ina meno 3 na gia pinzani ina meno 60. Sehemu hiyo hiyo pia inaeleza wazi kuwa uthibitishaji ulitegemea vipimo vilivyorudiwa kwenye jozi ileile ya gia iliyotengenezwa.
Kila uso wa jino ulipimwa mara tatu. Marudio haya yanaimarisha urudiwaji wa kipimo; lakini hayapimi utofauti wa mchakato kati ya sampuli huru za uzalishaji.
Urekebishaji wa Uso wa Jino Ulitoa Uboreshaji Kiasi Gani katika Vipimo vya Kimwili?
Katika mabadiliko madogo zaidi yaliyoripotiwa kabla/baada ya fidia, thamani za TTE, TRE na RMS kwa uso konkavu zilishuka mtawalia 35,8→8,80 µm, 33,8→10,10 µm na 10,73→2,87 µm; kwa uso konveksi zilishuka 30,8→6,70 µm, 30,80→7,70 µm na 9,08→2,44 µm. Katika muhtasari, haya yaliripotiwa kama uboreshaji wa angalau %75,4, %70,1 na %73,3 kwa uso konkavu; na %78,1, %75,0 na %73,1 kwa uso konveksi.
| Uso | Metriki | Kabla (µm) | Baada (µm) | Uboreshaji wa chini ulioripotiwa katika chanzo |
|---|---|---|---|---|
| Konkavu | TTE | 35,8 | 8,80 | %75,4 |
| Konkavu | TRE | 33,8 | 10,10 | %70,1 |
| Konkavu | RMS | 10,73 | 2,87 | %73,3 |
| Konveksi | TTE | 30,8 | 6,70 | %78,1 |
| Konveksi | TRE | 30,80 | 7,70 | %75,0 |
| Konveksi | RMS | 9,08 | 2,44 | %73,1 |
Asilimia ni thamani za “minimum improvement” zilizotolewa katika muhtasari wa chanzo. Zinapohesabiwa upya kutoka nambari zilizozungushwa za kabla/baada kwenye jedwali, hasa kwa TTE ya uso konveksi, tofauti ndogo sana ya kuzungusha inaweza kujitokeza; Verianla huhifadhi asilimia iliyochapishwa katika chanzo.
Kielelezo 19 na Kielelezo 20 vinaonyesha nini?
Kielelezo 19 cha chanzo kinaonyesha mkengeuko dhahiri kati ya pointi za uso wa kinadharia na uso wenye hitilafu kabla ya fidia; Kielelezo 20 kinaonyesha kuwa baada ya kurekebisha vigezo muhimu, uso wa hitilafu unasogea karibu zaidi na uso wa kinadharia. Vielelezo hivi viwili ni ulinganisho wa kuona wa moja kwa moja zaidi wa uthibitishaji wa kijiometri wa utafiti.
Vielelezo havionyeshi tu “uso mzuri zaidi”; vinatoa kilinganishi cha kijiometri cha mnyororo uleule wa matokeo unaoonyeshwa na kupungua kwa TTE, TRE na RMS kwa nambari.
Kikomo Kikuu cha Uthibitishaji wa Majaribio ni Nini?
Kikomo kikuu cha uthibitishaji wa majaribio ni kwamba mbinu ya fidia haijajaribiwa kwenye jozi nyingi za gia za hipoidi zilizotengenezwa kwa kujitegemea; chanzo kilifanya vipimo vya uso vilivyorudiwa kwenye jozi ileile iliyotengenezwa. Kwa hiyo mbinu inatoa uthibitishaji mkubwa katika jiometri na hali za majaribio zilizochaguliwa, lakini bado haijaonyesha ujanibishaji wake kati ya makundi ya uzalishaji, mashine nyingine, uwiano tofauti wa gia, uchakavu wa zana na hali za joto.
Matokeo yanayoungwa mkono na utafiti
| Utafiti unaunga mkono | Utafiti pekee hauungi mkono |
|---|---|
| CGE na MSE zina athari ya pamoja kwa TTE, TRE na RMS. | Kwamba vyanzo vyote vya makosa ya utengenezaji ambavyo havikuchunguzwa vinawakilishwa kikamilifu na modeli hiyo hiyo. |
| Kwamba \(i_{01}\), \(S_{r1}\), \(r_p\) na \(X_1\) ni vigezo muhimu zaidi kwa modeli ya HRHG iliyochaguliwa. | Kwamba mpangilio huohuo wa unyeti unabaki bila kubadilika kwa jiometri zote za gia za hipoidi. |
| Fidia inayotegemea Sobol + NSGA-II ilipunguza kwa kiasi kikubwa makosa ya kijiometri yaliyopimwa ya uso wa jino. | Kwamba mbinu iliboresha kelele, mtetemo, ufanisi, maisha au uimara dhidi ya uchovu kwa asilimia maalum. |
| Uboreshaji wa pamoja wa vigezo vinne vilivyochaguliwa ulizalisha suluhisho Pareto zinazopunguza TTE, TRE na RMS. | Kwamba NSGA-II ni bora kuliko mbinu zote zinazowezekana za uboreshaji. |
| Uthibitishaji wa kabla/baada ya fidia kwa CMM ulifanywa kwenye pinioni halisi iliyotengenezwa. | Kwamba uwezo wa mchakato au urudiwaji wa kitakwimu wa uzalishaji ulithibitishwa katika mfululizo mkubwa wa uzalishaji. |
Utafiti wa baadaye
Chanzo kinasema usahihi wa uso wa jino huathiriwa pia na makosa ya kuunganisha, deformasyo ya joto na mabadiliko ya hali ya uendeshaji zaidi ya mikengeuko ya mipangilio ya mashine. Utafiti wa baadaye unapendekeza kuongeza vyanzo hivi vya makosa katika uchanganuzi mpana zaidi wa unyeti na mikakati lengwa ya marekebisho.
Maelezo ya Chanzo na Mbinu
| Kichwa asili | Multi-Error Collaborative Tooth Surface Modification of High Reduction Ratio Hypoid Gears Considering Cutter and Machine Tool Errors |
|---|---|
| Waandishi | Jun Li; Zhonghou Wang; Yunlong Wu |
| Mwandishi anayewajibika | Zhonghou Wang |
| Taasisi | School of Mechanical Engineering, University of Shanghai for Science and Technology, Shanghai 200093, China |
| DOI | 10.3390/machines14070792 |
| Jarida | Machines |
| Mchapishaji | MDPI, Basel, Switzerland |
| Juzuu / toleo / makala | 14 / 7 / 792 |
| Aina ya chanzo | Article; uundaji wa modeli ya kihisabati, uchanganuzi wa kimataifa wa unyeti, uboreshaji wa malengo mengi na uthibitishaji wa kimwili wa CMM |
| Tarehe ya kupokelewa | 29 Mei 2026 |
| Marekebisho | 5 Julai 2026 |
| Kukubaliwa | 12 Julai 2026 |
| Kuchapishwa | 13 Julai 2026 |
| Mapitio ya kitaalamu | Makala ya jarida iliyopitiwa na wataalamu |
| Leseni | Creative Commons Attribution 4.0 International (CC BY 4.0) |
| Ufadhili | Waandishi waliripoti kuwa hawakupokea msaada wa kifedha kwa utafiti, uandishi au uchapishaji. |
| Upatikanaji wa data | Chanzo kinaripoti kuwa utafiti hauhitaji msaada tofauti wa data za utafiti; hakitoi hazina ya nje ya data wala seti ya vipimo ghafi inayoweza kupakuliwa. |
| Mgongano wa maslahi | Waandishi hawakuripoti mgongano wa maslahi. |
Michango ya waandishi: Waandishi wote watatu walichangia wazo na muundo wa utafiti. Ukusanyaji na uchanganuzi wa data ulifanywa na Jun Li na Yunlong Wu. Rasimu ya kwanza iliandikwa na Jun Li; waandishi wote, akiwemo Zhonghou Wang na Yunlong Wu, walitathmini matoleo ya awali na kuidhinisha toleo la mwisho lililochapishwa.
Kikomo cha kimetodolojia: Uthibitishaji wa kimwili unategemea vipimo vilivyorudiwa vya jozi ileile ya gia iliyotengenezwa. Muundo huu wa majaribio unaonyesha urudiwaji wa kipimo lakini haupimi utofauti kati ya makundi huru ya uzalishaji.
Kikomo cha utendaji: Katika utafiti TTE, TRE na RMS za jiometri ya uso wa jino zilipimwa. Hakuna matokeo ya moja kwa moja ya majaribio yaliyoripotiwa kuhusu kelele ya transmiseni, mtetemo, hitilafu ya transmiseni, ufanisi, maisha ya uchovu au uimara wa muda mrefu.
Maelezo ya istilahi za algoriti: Chanzo hutumia katika baadhi ya sehemu usemi “standard NSGA-II”, na katika maelezo ya mbinu “modified NSGA-II-based”. Utekelezaji unajumuisha kuanzisha populesheni kwa seti ya pointi bora, guided crossover na non-uniform mutation; kwa hiyo tofauti ya istilahi inapaswa kuhifadhiwa.
Maelezo ya idadi ya sampuli: Usemi “3 × 60 tooth gear pairs” katika sehemu ya matokeo haupaswi kutafsiriwa kama idadi ya jozi huru za gia. Jedwali 1 linaonyesha pinioni ina meno 3 na gia ina meno 60; sehemu ya matokeo inaonyesha uthibitishaji ulifanywa kwenye jozi ileile iliyotengenezwa.
Uchoraji upya wa taswira: Taswira asili zinazofaa zaidi kwa Verianla ni mchakato wa kuunda modeli ya uso wa jino kutoka wingu la pointi 9 × 17, mpangilio wa unyeti wa Sobol, mnyororo wa mchakato kutoka vigezo vinne muhimu hadi uboreshaji wa NSGA-II, na ulinganisho wa kabla–baada ya fidia wa TTE/TRE/RMS. Badala ya picha za skrini za vielelezo vya chanzo, michoro huru iliyochorwa upya kutoka kwenye data ya chanzo inapendekezwa.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *