

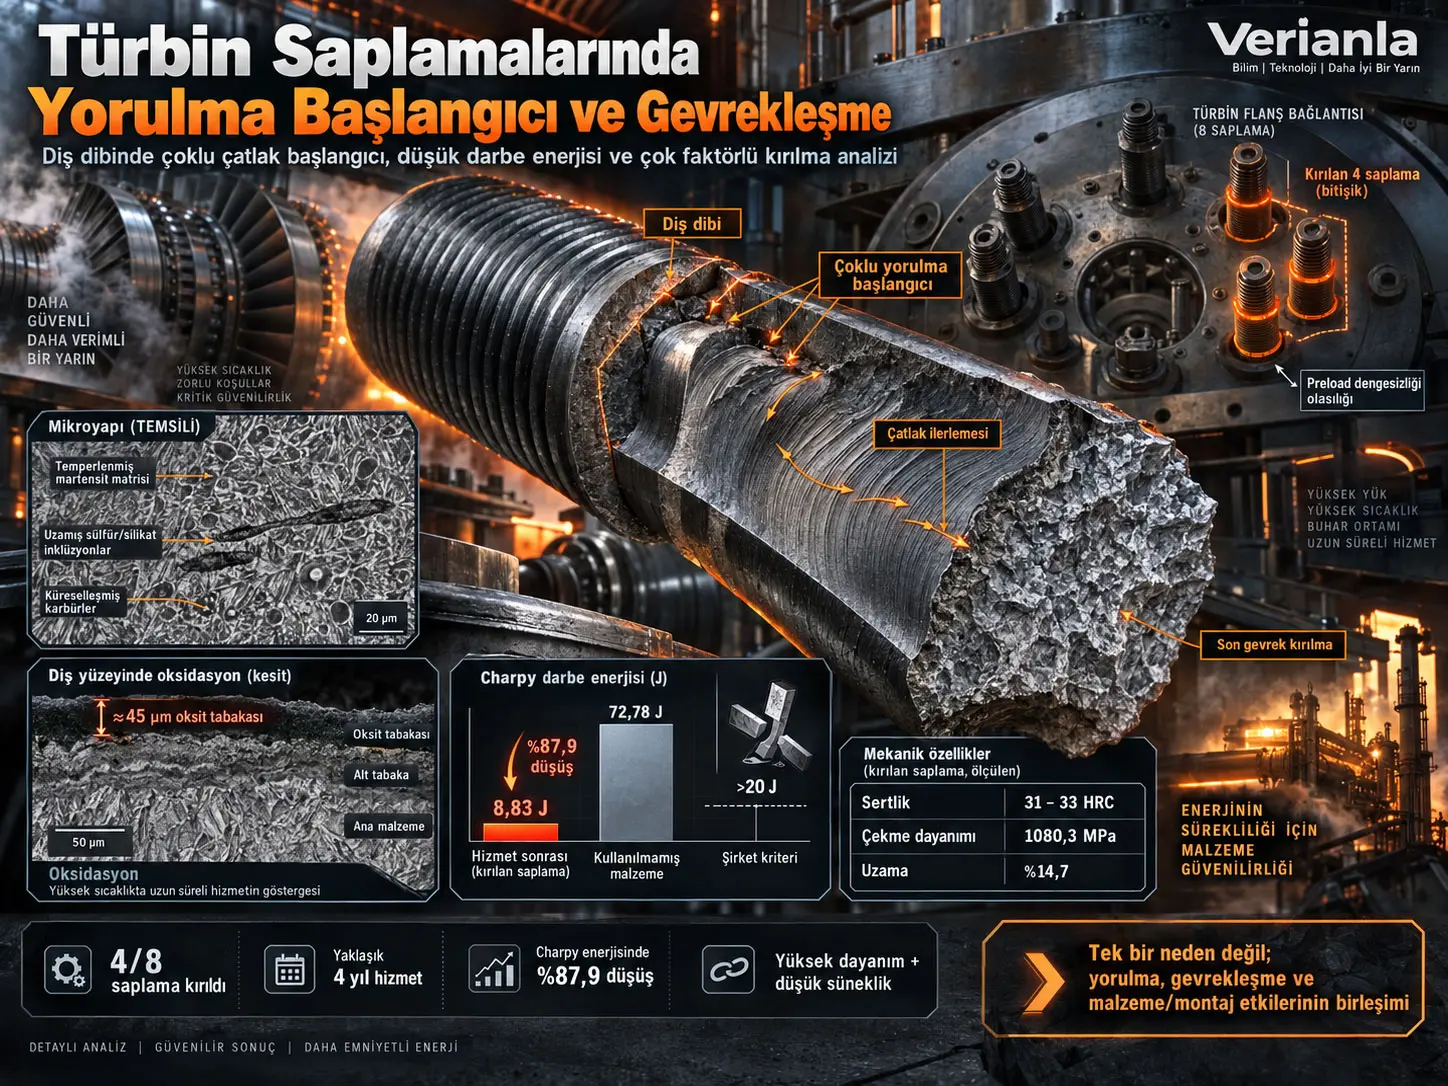
Türbin saplaması arızası, yüksek sıcaklıkta çalışan bir türbin birleşiminde kullanılan ASTM A193/A193M Grade B16 Cr–Mo–V çelik saplamaların diş dibinde başlayan yorulma çatlaklarının, hizmet sırasında azalmış darbe enerjisi ve gevrek kırılmaya duyarlı malzeme durumu ile birleşmesi sonucu gelişen çok faktörlü bir mekanik hasardır. İncelenen türbinde sekiz saplamadan dördü yaklaşık dört yıllık kullanım sonrasında kırılmış ve bu dört saplama birbirine komşu konumlarda bulunmuştur. Kırılma yüzeyinde diş dibinde çoklu fatigue ratchet marks, temperlenmiş martensitik mikroyapı, uzamış sülfür/silikat inklüzyonları, küreselleşmiş karbürler ve yaklaşık 45 μm kalınlığında yüksek sıcaklık oksit tabakası saptanmıştır. Hizmet görmüş saplamanın ortalama Charpy darbe enerjisi 8,83 J iken kullanılmamış malzemede 72,78 J'dür; bu yaklaşık %87,9'luk bir azalmadır. Çalışma, arızayı tek bir kusura değil; diş dibi gerilme yığılması, çevrimsel yükleme, olası düzensiz preload, oksidasyon, inklüzyonlar ve düşük darbe enerjisinin birleşimine bağlamaktadır.
Çalışmanın önemli mühendislik mesajı, yüksek sertlik veya yüksek çekme dayanımının tek başına emniyetli davranışı garanti etmediğidir. Hizmet görmüş saplamada çekme dayanımı yüksek kalmasına rağmen uzama, kesit daralması ve özellikle Charpy darbe enerjisi belirgin şekilde düşmüştür. Bu nedenle yüksek sıcaklıkta çevrimsel yüklenen dişli bağlantılarda yalnız mukavemet değil, süneklik, darbe enerjisi, yüzey bütünlüğü, inklüzyon morfolojisi ve montaj preload kontrolü birlikte değerlendirilmelidir.
İncelenen arıza
Endüstriyel türbinlerde saplamalar; montaj preload'u, işletme basıncı, titreşim, ısıl genleşme, sıcaklık gradyanları ve start-up/shutdown çevrimleri nedeniyle aynı anda birden fazla yükleme mekanizmasına maruz kalır. İncelenen türbinde sekiz saplamadan dördü yaklaşık dört yıllık hizmet sonunda kırılmıştır.
Bu dört kırık saplamanın rastgele dağılmak yerine aynı yüksek yük bölgesinde ve yan yana konumlanması, malzeme özelliklerine ek olarak yerel montaj veya yük paylaşımı problemini düşündürmektedir.
Diş Dibi Neden Yorulma Çatlağı İçin Kritik Bir Bölgedir?
Diş dibi, kesit geometrisinin ani değiştiği bir çentik bölgesidir ve nominal eksenel gerilmenin çok üzerinde yerel gerilmeler oluşturabilir. Makineyle açılmış dişlerde takım izleri, küçük kök yarıçapı, yüzey çizikleri ve artık gerilmeler bu yoğunlaşmayı daha da artırabilir; bu nedenle çevrimsel yük altında yorulma çatlaklarının başlaması için doğal bir kritik bölgedir.
İncelenen numuneler
Çalışmada üç saplama P1, P2 ve P3 olarak adlandırılmıştır:
- P1: çekme numunesi için kullanılmıştır.
- P2: metalografi ve Charpy deneyleri için kullanılmıştır.
- P3: kırılma yüzeyi, sertlik ve kimyasal analiz için kullanılmıştır.
Buna ek olarak aynı deklarasyonlu malzemeden kullanılmamış silindirik bir çubuk, hizmet görmemiş referans malzeme olarak incelenmiştir.
Analiz yöntemleri
Araştırma şu yöntemleri bir arada kullanmıştır:
- makroskopik kırılma muayenesi,
- optik emisyon spektrometrisi,
- ASTM E3'e göre metalografik numune hazırlama,
- optik mikroskopi,
- ASTM E45'e göre inklüzyon sınıflandırması,
- stereomikroskopik fraktografi,
- SEM incelemesi,
- lokal EDS analizi,
- ASTM E18 Rockwell C sertlik,
- ASTM E23 Charpy V-notch,
- ASTM E8/E8M çekme deneyi.
Malzeme: ASTM A193/A193M Grade B16
B16, yüksek sıcaklık veya yüksek basınç altındaki cıvata/saplama uygulamalarında kullanılan Cr–Mo–V alaşımlı bir çeliktir. İncelenen saplamada temel elementler kaynakta verilen Grade B16 referans aralığıyla genel olarak uyumludur.
| Element | Kaynakta verilen Grade B16 aralığı (%) | P3 (%) |
|---|---|---|
| C | 0,36–0,47 | 0,38 |
| Si | 0,15–0,35 | 0,24 |
| Mn | 0,45–0,70 | 0,65 |
| P | ≤0,035 | 0,016 |
| S | ≤0,040 | 0,028 |
| Cr | 0,80–1,15 | 0,95 |
| Mo | 0,50–0,65 | 0,52 |
| V | 0,25–0,35 | 0,27 |
| Al | ≤0,015 | 0,029 |
Alüminyum %0,029 ile kaynakta verilen %0,015 maksimum değerin üzerinde bulunmuştur. Ancak çalışma bu kimyasal sapmayı tek başına kırılmanın nedeni olarak kabul etmez.
Kullanılmamış çubuk malzemeyle kimyasal karşılaştırma
Kullanılmamış çubukta Si %0,43 ve Mo %0,67 ölçülmüştür. Bu değerler kaynakta gösterilen referans aralığının biraz üzerindedir. Bu farklar, malzeme sertifikası, kullanılan ASTM sürümü ve lot homojenliğinin kontrol edilmesi gerektiğini göstermektedir; fakat doğrudan kırılma sebebi olarak kanıtlanmamıştır.
Mikroyapı
Hizmet görmüş saplamanın matrisi temperlenmiş martensitten oluşmaktadır. Mikroyapıda:
- globüler oksit inklüzyonları,
- uzamış sülfür veya silikat inklüzyonları,
- önceki östenit tane sınırları yakınında küreselleşmiş karbürler,
- yüzeyde yüksek sıcaklık oksit tabakası
gözlenmiştir.
İnklüzyonların rolü
Uzamış sülfür veya silikat inklüzyonları metal matrise göre farklı elastik/plastik özelliklere ve farklı arayüz dayanımına sahiptir. Özellikle uzun ve ince inklüzyonların uçlarında yerel gerilme yoğunluğu artabilir.
Bu inklüzyonların diş dibi gibi zaten geometrik olarak kritik bir bölgeye yakın bulunması, mikroçatlak veya mikroboşluk oluşumunu kolaylaştırabilecek bir koşul yaratır.
Karbür dağılımı
Küreselleşmiş karbürler özellikle önceki östenit tane sınırları boyunca yoğunlaşmıştır. Kaynak, bu morfoloji ve dağılımın yerel plastik deformasyon kapasitesini azaltabileceğini ve belirli koşullarda intergranüler ayrılmayı kolaylaştırabileceğini tartışmaktadır.
Yüzey oksidasyonu
Diş yüzeylerinde yaklaşık 45 μm kalınlığında yüksek sıcaklık oksit tabakası gözlenmiştir. Oksit–metal arayüzü düzgün değil, tırtıklı/serrated morfoloji göstermektedir.
Bu tür bir arayüz, zaten gerilme yığılması bulunan diş dibinde ek mikroskobik düzensizlikler oluşturabilir. Ancak kaynak açık biçimde oksidasyonun tek başına ana kırılma sebebi olduğunun kanıtlanmadığını belirtmektedir.
EDS ile lokal inklüzyon analizi
Charpy kırılma yüzeyindeki lokal bir parçacığın EDS analizinde yaklaşık:
- Si: %13,46,
- S: %25,71,
- Ti: %45,29,
- Fe: %15,42,
- Ni: %0,12
tespit edilmiştir. Bu değerler yalnız lokal, semikantitatif analizdir; çeliğin genel kimyasal bileşimini temsil etmez.
Kırılma yüzeyi
P3 saplamasının kırılma yüzeyinde birden fazla başlangıç bölgesi bulunmaktadır. Bu bölgeler diş dibinde kümelenmiş ve ratchet marks ile ilişkilendirilmiştir.
Ratchet marks, farklı noktalarda başlayan yorulma çatlaklarının ilerleyip birbirleriyle birleştiğini gösteren tipik makroskopik işaretlerdir.
Ratchet Marks Bu Kırılmada Neyi Gösterir?
Ratchet marks, saplamadaki çatlağın tek bir başlangıç noktasından değil, diş dibi boyunca birden fazla yerel başlangıç noktasından geliştiğini gösterir. Bu bulgu, çevrimsel yük altında diş geometrisi, yüzey işleme izleri, oksidasyon, inklüzyonlar veya farklı preload seviyeleri gibi birden fazla yerel gerilme yoğunlaştırıcısının aynı anda etkili olabileceği yorumunu desteklemektedir.
SEM fraktografisi
SEM incelemesi bazı bölgelerde intergranüler kırılma morfolojisi göstermiştir. Charpy numunelerinde ise geniş alanlarda cleavage benzeri gevrek kırılma morfolojisi görülmüştür.
Cleavage morfolojisi, kırılma öncesi plastik deformasyonun sınırlı olduğunu ve düşük enerji soğurumu ile uyumlu bir davranışı göstermektedir.
Sertlik
| P3 bölgesi | Ortalama sertlik |
|---|---|
| Yüzeye yakın | 33,4 HRC |
| Ara bölge | 33,3 HRC |
| Merkez | 31,2 HRC |
Kullanılmamış çubuk ortalama 29,8 HRC göstermiştir. Kaynakta B16 için belirtilen 25–35 HRC aralığı içinde kalındığından, kaba bir sertlik anomalisi tek başına kırılmayı açıklamamaktadır.
Çalışmanın Yöntemi ve Bulguları
Charpy darbe enerjisi
| Malzeme durumu | Numune | Soğurulan enerji |
|---|---|---|
| Hizmet görmüş saplama | CP1-P2 | 8,87 J |
| Hizmet görmüş saplama | CP2-P2 | 8,78 J |
| Hizmet görmüş saplama ortalaması | — | 8,83 J |
| Kullanılmamış malzeme | 1-ST | 70,40 J |
| Kullanılmamış malzeme | 2-ST | 73,21 J |
| Kullanılmamış malzeme | 3-ST | 74,74 J |
| Kullanılmamış malzeme ortalaması | — | 72,78 J |
Hizmet görmüş saplama yalnızca kullanılmamış malzemenin yaklaşık %12,1'i kadar enerji soğurabilmiştir.
Göreli azalma:
\[ \Delta E= \frac{72.78-8.83}{72.78}\times100 \approx87.9\% \]
olarak hesaplanmaktadır.
Charpy Sonucundaki 8,83 J Değeri Ne Anlama Gelir?
8,83 J, hizmet görmüş saplama malzemesinin çentikli Charpy numunesinin dinamik kırılma sırasında soğurduğu ortalama enerjidir. Bu değer kullanılmamış malzemedeki 72,78 J'nin çok altındadır ve şirketin bu uygulama için belirlediği >20 J kabul kriterini karşılamamaktadır; ancak Charpy enerjisi doğrudan kırılma tokluğu \(K_{IC}\) değildir.
Şirket kabul kriteri
Şirket bu uygulama için Charpy enerjisinin 20 J'den yüksek olmasını istemektedir. Bu değer ASTM A193/A193M'nin evrensel minimumu değil, şirketin ek tasarım/kabul kriteridir.
Hizmet görmüş saplamanın 8,83 J ortalaması bu kriterin yalnız yaklaşık %44,2'sidir.
Çekme deneyi
| Özellik | Hizmet görmüş P1 | Kullanılmamış çubuk ortalaması |
|---|---|---|
| Çekme dayanımı | 1080,3 MPa | 978,1 MPa |
| %0,2 akma dayanımı | 1052,9 MPa | 858,0 MPa |
| Uzama | %14,7 | %18,5 |
| Alan daralması | %40,4 | %57,3 |
P1'in çekme dayanımı kullanılmamış çubuğa göre yaklaşık %10,5, akma dayanımı ise yaklaşık %22,7 daha yüksektir. Buna karşılık uzama yaklaşık %20,5 ve alan daralması yaklaşık %29,5 azalmıştır.
Yüksek dayanım ama düşük süneklik
Bu kombinasyon arıza analizinin merkezindedir. Saplama yüksek monoton yük taşıma kapasitesini korurken plastik deformasyon yapabilme ve dinamik enerji soğurma kapasitesini kaybetmiştir.
Bu nedenle yalnız Rockwell sertlik veya çekme dayanımına bakmak, yüksek sıcaklıkta hizmet görmüş dişli bir parçanın güvenilirliğini değerlendirmek için yeterli değildir.
Olası preload eşitsizliği
Kaynağa göre tüm saplamalar montaj öncesi manyetik parçacık kontrolünden geçirilmiş, ancak sıkma sırasında tork kontrolü uygulanmamıştır.
Sekiz saplamanın preload seviyeleri eşit değilse, bazı saplamalar eklem yükünün daha büyük kısmını taşımış olabilir. Kırılan dört saplamanın komşu konumda bulunması bu olasılığı güçlendiren geometrik bir bulgudur; ancak çalışma doğrudan preload ölçümü yapmadığı için bu durum kesin olarak ölçülmüş değildir.
Önerilen kırılma mekanizması
- Diş dibi geometrisi yüksek lokal gerilme üretir.
- Makine izleri, oksit düzensizlikleri ve inklüzyonlar bazı bölgelerde gerilme yoğunluğunu daha da artırır.
- Termal ve mekanik çevrimler altında diş dibinde birden fazla yorulma çatlağı başlar.
- Ratchet marks, bu çoklu başlangıç bölgelerinin ilerlediğini ve birleştiğini gösterir.
- Çatlaklar ilerledikçe etkin taşıyıcı kesit azalır.
- Kalan kesit, yalnız 8,83 J ortalama Charpy enerjisine sahip düşük darbe enerjili bir malzeme durumunda yük taşımaya devam eder.
- Son kırılma cleavage/intergranüler karakterin baskın olduğu daha gevrek bir mekanizmayla tamamlanır.
Bu Arızanın Tek Bir Kök Nedeni Var mıdır?
Hayır. Çalışma arızayı çok faktörlü olarak sınıflandırmaktadır. Yorulma çatlaklarının diş dibinde başlamasında geometrik gerilme yığılması, olası işleme izleri, çevrimsel yük ve muhtemel preload eşitsizliği rol oynarken; düşük darbe enerjisi, uzamış inklüzyonlar, karbür dağılımı ve yüzey oksidasyonu çatlak ilerlemesi ve son gevrek kırılmaya duyarlılığı artırmış olabilir.
Çalışmanın desteklediği sonuçlar
- Kırılma başlangıçları diş dibindedir.
- Birden fazla fatigue crack initiation bölgesi vardır.
- Ratchet marks çevrimsel yorulma başlangıcını desteklemektedir.
- Hizmet görmüş saplamanın Charpy enerjisi kullanılmamış malzemeden yaklaşık %87,9 daha düşüktür.
- Hizmet görmüş malzeme yüksek çekme/akma dayanımı korurken daha düşük süneklik göstermektedir.
- Mikroyapıda temperlenmiş martensit, küreselleşmiş karbürler ve metalik olmayan inklüzyonlar bulunmaktadır.
- Yaklaşık 45 μm yüzey oksit tabakası vardır.
- Kırılma mekanizması malzeme + geometri + montaj + hizmet yüklerinin birleşimiyle uyumludur.
Çalışmanın desteklemediği sonuçlar
- Oksidasyonun tek başına arızanın ana nedeni olduğu kanıtlanmamıştır.
- Belirli bir inklüzyonun tek başına dört saplamayı kırdığı kanıtlanmamıştır.
- Preload seviyeleri doğrudan ölçülmemiştir; yalnız olası katkı olarak değerlendirilmiştir.
- Çatlak büyüme hızı ölçülmemiştir.
- Charpy sonucu doğrudan \(K_{IC}\) kırılma tokluğu değildir.
- Kullanılmamış çubuk ile bitmiş saplamanın üretim ve ısıl işlem geçmişinin tamamen aynı olduğu kanıtlanmamıştır.
- Malzemede görülen tüm mikroyapı farklarının yalnız dört yıllık hizmetten kaynaklandığı söylenemez.
Önerilen düzeltici önlemler
- Saplama preload'unun ve sıkma torkunun tanımlı prosedürle kontrol edilmesi.
- Kalibre edilmiş tork anahtarlarının ve kayıtlı sıkma sırasının kullanılması.
- Mümkünse saplama uzaması veya doğrudan preload ölçümüyle montaj kontrolü.
- Diş dibi yarıçapı, yüzey pürüzlülüğü ve işleme izlerinin boyutsal kontrolü.
- Haddeleme ile oluşturulan rolled thread seçeneğinin değerlendirilmesi.
- Çelik temizliği ve inklüzyon morfolojisinin tedarik şartnamesine eklenmesi.
- Lot ve heat-number izlenebilirliğinin güçlendirilmesi.
- Şirketin >20 J Charpy kriterinin satın alma ve kabul şartlarına dahil edilmesi.
- Gerçek servis sıcaklığına karşılık gelen termal yaşlandırma sonrası mekanik testler.
- Dönemsel manyetik parçacık muayenesi ve diş dibi odaklı yüzey kontrolleri.
Kaynak ve Yöntem Notu
Özgün çalışma: Failure Analysis of Turbine Studs: Interaction of Fatigue Crack Initiation and Embrittlement
Yazar: Cassius O. F. T. Ruchert
Kurum: University of São Paulo, Materials Engineering Department, EEL/USP.
Kaynak türü: Arıza analizi araştırma preprinti.
Hakemlik durumu: Hakem değerlendirmesinden geçmemiştir. PDF açıkça “Preprint not peer reviewed” olarak işaretlenmiştir.
Platform: SSRN.
SSRN: Abstract 7208017.
DOI: Kaynak PDF'de doğrulanabilir DOI belirtilmediğinden eklenmemiştir.
İncelenen malzeme: ASTM A193/A193M Grade B16 Cr–Mo–V alaşımlı çelik saplamalar.
Hizmet süresi: Yaklaşık dört yıl.
İncelenen arıza: Sekiz saplamadan dördünün aynı yüksek yük bölgesinde kırılması.
Yöntemler: Makroskopi, optik emisyon spektrometrisi, ASTM E3 metalografi, ASTM E45 inklüzyon analizi, stereomikroskopik fraktografi, SEM/EDS, ASTM E18 Rockwell C, ASTM E23 Charpy V-notch ve ASTM E8/E8M çekme testleri.
Temel sınırlılık: Çalışma çatlak büyüme hızını veya gerçek preload dağılımını nicel olarak ölçmemiştir. Kullanılmamış çubuk ile hizmet görmüş saplamanın tam üretim geçmişleri birebir aynı değildir. Bu nedenle servis etkisi, üretim etkisi ve montaj etkisi tamamen birbirinden ayrıştırılamamaktadır.
En önemli mühendislik sonucu: Saplama arızası tek parametreli değil; yorulma başlangıcı ile düşük darbe enerjili/gevrekleşmiş malzeme durumunun diş geometrisi, oksidasyon, inklüzyonlar ve olası preload düzensizliğiyle birleştiği çok faktörlü bir kırılmadır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir