

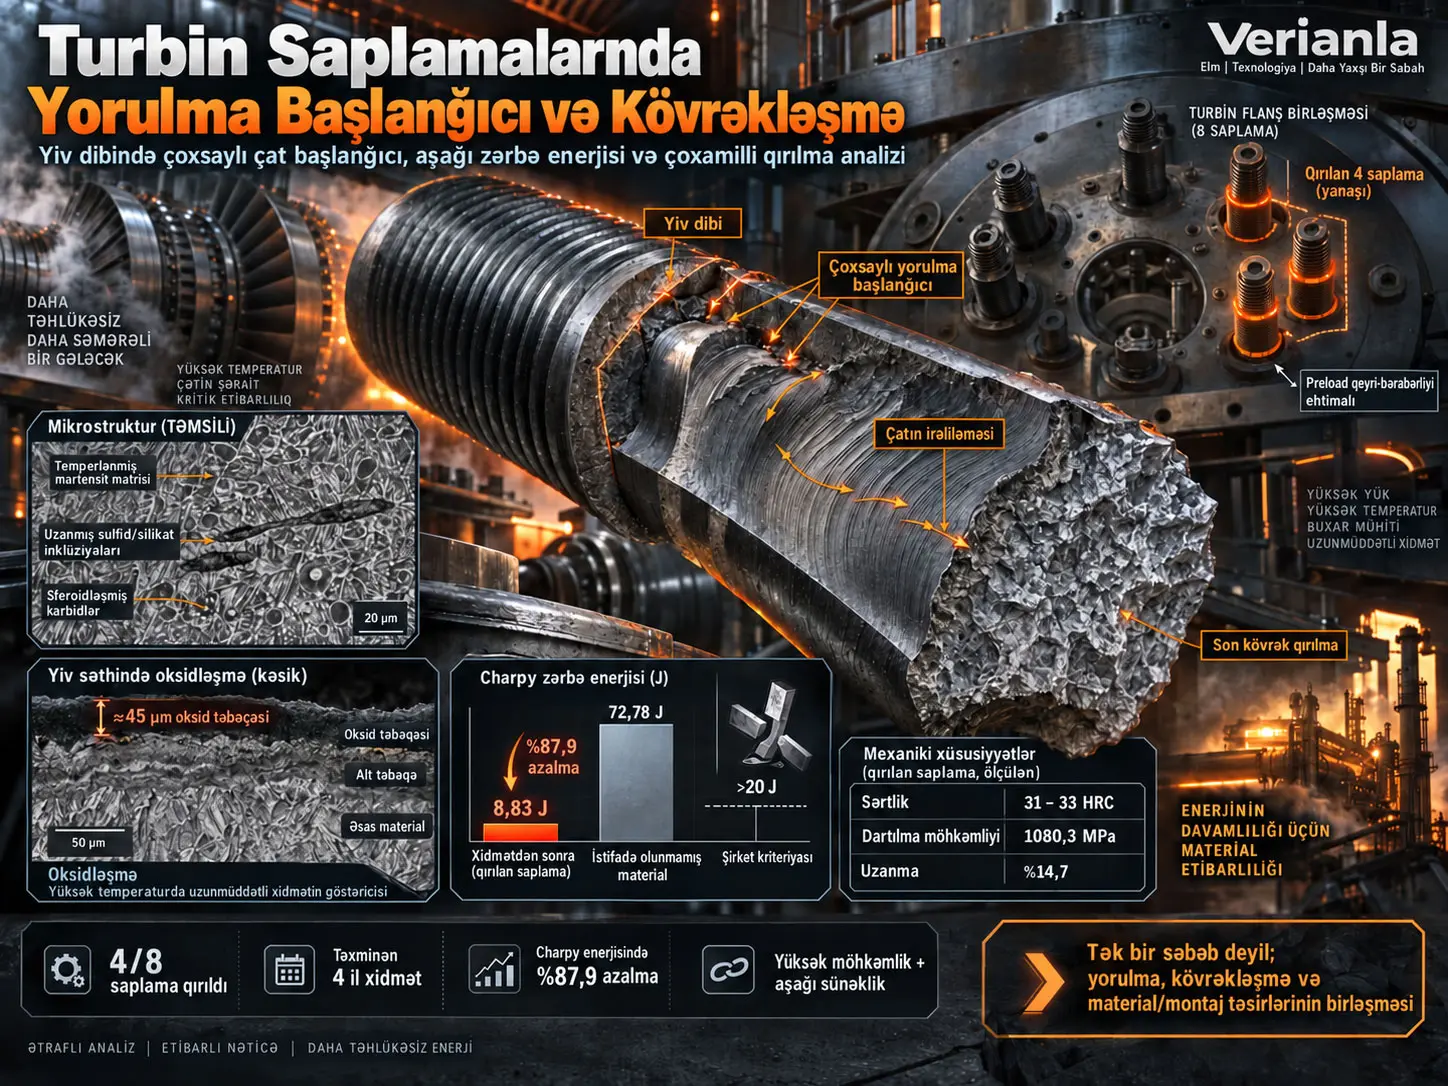
Turbin saplamasının nasazlığı, yüksək temperaturda işləyən turbin birləşməsində istifadə olunan ASTM A193/A193M Grade B16 Cr–Mo–V polad saplamaların yiv dibində başlayan yorulma çatlarının xidmət zamanı azalmış zərbə enerjisi və kövrək qırılmaya həssas material vəziyyəti ilə birləşməsi nəticəsində inkişaf edən çoxamilli mexaniki zədələnmədir. Araşdırılan turbində səkkiz saplamadan dördü təxminən dörd illik istifadədən sonra qırılmış və bu dörd saplama bir-birinə qonşu mövqelərdə yerləşmişdir. Qırılma səthində yiv dibində çoxsaylı fatigue ratchet marks, temperlənmiş martensitik mikrostruktur, uzanmış sulfid/silikat inklüziyaları, sferoidləşmiş karbidlər və təxminən 45 μm qalınlığında yüksək temperatur oksid təbəqəsi müəyyən edilmişdir. Xidmət görmüş saplamanın orta Charpy zərbə enerjisi 8,83 J olduğu halda, istifadə olunmamış materialda 72,78 J olmuşdur; bu, təxminən %87,9 azalma deməkdir. Tədqiqat nasazlığı tək bir qüsurla deyil; yiv dibində gərginlik yığılması, tsiklik yüklənmə, mümkün qeyri-bərabər preload, oksidləşmə, inklüziyalar və aşağı zərbə enerjisinin birgə təsiri ilə əlaqələndirir.
Tədqiqatın mühüm mühəndislik mesajı odur ki, yüksək sərtlik və ya yüksək dartılma möhkəmliyi təkbaşına təhlükəsiz davranışa zəmanət vermir. Xidmət görmüş saplamada dartılma möhkəmliyi yüksək qalsa da, uzanma, kəsik sahəsinin daralması və xüsusilə Charpy zərbə enerjisi nəzərəçarpacaq dərəcədə azalmışdır. Buna görə yüksək temperaturda tsiklik yüklənən yivli birləşmələrdə yalnız möhkəmlik deyil, süneklik, zərbə enerjisi, səth bütövlüyü, inklüziya morfologiyası və montaj preload nəzarəti birlikdə qiymətləndirilməlidir.
Araşdırılan nasazlıq
Sənaye turbinlərində saplamalar montaj preload-u, iş təzyiqi, vibrasiya, istilik genişlənməsi, temperatur qradiyentləri və start-up/shutdown tsiklləri səbəbindən eyni vaxtda bir neçə yüklənmə mexanizminə məruz qalır. Araşdırılan turbində səkkiz saplamadan dördü təxminən dörd illik xidmətin sonunda qırılmışdır.
Bu dörd qırılmış saplamanın təsadüfi paylanmaq əvəzinə eyni yüksək yüklənmə bölgəsində və yanaşı yerləşməsi, material xüsusiyyətləri ilə yanaşı yerli montaj və ya yük paylaşdırma problemini də düşündürür.
Yiv Dibi Niyə Yorulma Çatı Üçün Kritik Bölgədir?
Yiv dibi kəsik həndəsəsinin qəfil dəyişdiyi çentik bölgəsidir və nominal oxboyu gərginlikdən xeyli yüksək yerli gərginliklər yarada bilər. Mexaniki emalla açılmış yivlərdə alət izləri, kiçik kök radiusu, səth cızıqları və qalıq gərginliklər bu yığılmanı daha da artıra bilər; buna görə tsiklik yük altında yorulma çatlarının başlaması üçün təbii kritik bölgədir.
Araşdırılan nümunələr
Tədqiqatda üç saplama P1, P2 və P3 olaraq adlandırılmışdır:
- P1: dartılma nümunəsi üçün istifadə edilmişdir.
- P2: metalloqrafiya və Charpy sınaqları üçün istifadə edilmişdir.
- P3: qırılma səthi, sərtlik və kimyəvi analiz üçün istifadə edilmişdir.
Bundan əlavə, eyni deklarasiyalı materialdan istifadə olunmamış silindrik çubuq xidmət görməmiş istinad materialı kimi araşdırılmışdır.
Analiz üsulları
Tədqiqat aşağıdakı üsulları birlikdə istifadə etmişdir:
- makroskopik qırılma müayinəsi,
- optik emissiya spektrometriyası,
- ASTM E3-ə uyğun metalloqrafik nümunə hazırlanması,
- optik mikroskopiya,
- ASTM E45-ə uyğun inklüziya təsnifatı,
- stereomikroskopik fraktoqrafiya,
- SEM müayinəsi,
- lokal EDS analizi,
- ASTM E18 Rockwell C sərtliyi,
- ASTM E23 Charpy V-notch,
- ASTM E8/E8M dartılma sınağı.
Material: ASTM A193/A193M Grade B16
B16 yüksək temperatur və ya yüksək təzyiq altında bolt/saplama tətbiqlərində istifadə olunan Cr–Mo–V ərintili poladdır. Araşdırılan saplamada əsas elementlər mənbədə verilmiş Grade B16 istinad intervalı ilə ümumən uyğundur.
| Element | Mənbədə verilmiş Grade B16 intervalı (%) | P3 (%) |
|---|---|---|
| C | 0,36–0,47 | 0,38 |
| Si | 0,15–0,35 | 0,24 |
| Mn | 0,45–0,70 | 0,65 |
| P | ≤0,035 | 0,016 |
| S | ≤0,040 | 0,028 |
| Cr | 0,80–1,15 | 0,95 |
| Mo | 0,50–0,65 | 0,52 |
| V | 0,25–0,35 | 0,27 |
| Al | ≤0,015 | 0,029 |
Alüminium %0,029 ilə mənbədə verilmiş maksimum %0,015 dəyərindən yüksək olmuşdur. Lakin tədqiqat bu kimyəvi sapmanı təkbaşına qırılmanın səbəbi hesab etmir.
İstifadə olunmamış çubuq materialı ilə kimyəvi müqayisə
İstifadə olunmamış çubuqda Si %0,43 və Mo %0,67 ölçülmüşdür. Bu dəyərlər mənbədə göstərilən istinad intervalından bir qədər yuxarıdır. Bu fərqlər material sertifikatının, istifadə olunan ASTM versiyasının və partiya homogenliyinin yoxlanmalı olduğunu göstərir; lakin birbaşa qırılma səbəbi kimi sübut edilməmişdir.
Mikrostruktur
Xidmət görmüş saplamanın matrisi temperlənmiş martensitdən ibarətdir. Mikrostrukturda:
- qlobulyar oksid inklüziyaları,
- uzanmış sulfid və ya silikat inklüziyaları,
- əvvəlki austenit dənə sərhədlərinin yaxınlığında sferoidləşmiş karbidlər,
- səthdə yüksək temperatur oksid təbəqəsi
müşahidə edilmişdir.
İnklüziyaların rolu
Uzanmış sulfid və ya silikat inklüziyaları metal matrislə müqayisədə fərqli elastik/plastik xüsusiyyətlərə və fərqli interfeys möhkəmliyinə malikdir. Xüsusilə uzun və nazik inklüziyaların uclarında yerli gərginlik konsentrasiyası arta bilər.
Bu inklüziyaların yiv dibi kimi artıq həndəsi baxımdan kritik bölgəyə yaxın yerləşməsi mikroçat və ya mikroboşluq əmələgəlməsini asanlaşdıra biləcək şərait yaradır.
Karbid paylanması
Sferoidləşmiş karbidlər xüsusilə əvvəlki austenit dənə sərhədləri boyunca sıxlaşmışdır. Mənbə bu morfologiya və paylanmanın yerli plastik deformasiya qabiliyyətini azalda biləcəyini və müəyyən şəraitdə interqranulyar ayrılmanı asanlaşdıra biləcəyini müzakirə edir.
Səth oksidləşməsi
Yiv səthlərində təxminən 45 μm qalınlığında yüksək temperatur oksid təbəqəsi müşahidə edilmişdir. Oksid–metal interfeysi hamar deyil, dişli/serrated morfologiya göstərir.
Belə interfeys artıq gərginlik yığılması olan yiv dibində əlavə mikroskopik qeyri-bərabərliklər yarada bilər. Lakin mənbə açıq şəkildə oksidləşmənin təkbaşına əsas qırılma səbəbi olduğunun sübut edilmədiyini bildirir.
EDS ilə lokal inklüziya analizi
Charpy qırılma səthindəki lokal hissəciyin EDS analizində təxminən:
- Si: %13,46,
- S: %25,71,
- Ti: %45,29,
- Fe: %15,42,
- Ni: %0,12
müəyyən edilmişdir. Bu dəyərlər yalnız lokal, yarımkəmiyyət analizinə aiddir; poladın ümumi kimyəvi tərkibini təmsil etmir.
Qırılma səthi
P3 saplamasının qırılma səthində bir neçə başlanğıc bölgəsi mövcuddur. Bu bölgələr yiv dibində toplanmış və ratchet marks ilə əlaqələndirilmişdir.
Ratchet marks müxtəlif nöqtələrdə başlayan yorulma çatlarının irəliləyərək bir-biri ilə birləşdiyini göstərən tipik makroskopik işarələrdir.
Ratchet Marks Bu Qırılmada Nəyi Göstərir?
Ratchet marks saplamadakı çatın tək bir başlanğıc nöqtəsindən deyil, yiv dibi boyunca bir neçə yerli başlanğıc nöqtəsindən inkişaf etdiyini göstərir. Bu tapıntı tsiklik yük altında yiv həndəsəsi, səth emalı izləri, oksidləşmə, inklüziyalar və ya müxtəlif preload səviyyələri kimi bir neçə yerli gərginlik konsentratorunun eyni vaxtda təsirli ola biləcəyi şərhini dəstəkləyir.
SEM fraktoqrafiyası
SEM müayinəsi bəzi bölgələrdə interqranulyar qırılma morfologiyası göstərmişdir. Charpy nümunələrində isə geniş sahələrdə cleavage tipli kövrək qırılma morfologiyası müşahidə edilmişdir.
Cleavage morfologiyası qırılmadan əvvəl plastik deformasiyanın məhdud olduğunu və aşağı enerji udulması ilə uyğun davranışı göstərir.
Sərtlik
| P3 bölgəsi | Orta sərtlik |
|---|---|
| Səthə yaxın | 33,4 HRC |
| Aralıq bölgə | 33,3 HRC |
| Mərkəz | 31,2 HRC |
İstifadə olunmamış çubuq orta hesabla 29,8 HRC göstərmişdir. Mənbədə B16 üçün göstərilən 25–35 HRC intervalında qaldığına görə, kobud sərtlik anomaliyası təkbaşına qırılmanı izah etmir.
Tədqiqatın Metodu və Nəticələri
Charpy zərbə enerjisi
| Material vəziyyəti | Nümunə | Udulan enerji |
|---|---|---|
| Xidmət görmüş saplama | CP1-P2 | 8,87 J |
| Xidmət görmüş saplama | CP2-P2 | 8,78 J |
| Xidmət görmüş saplamanın ortalaması | — | 8,83 J |
| İstifadə olunmamış material | 1-ST | 70,40 J |
| İstifadə olunmamış material | 2-ST | 73,21 J |
| İstifadə olunmamış material | 3-ST | 74,74 J |
| İstifadə olunmamış materialın ortalaması | — | 72,78 J |
Xidmət görmüş saplama istifadə olunmamış materialın yalnız təxminən %12,1'i qədər enerji uda bilmişdir.
Nisbi azalma:
\[ \Delta E= \frac{72.78-8.83}{72.78}\times100 \approx87.9\% \]
olaraq hesablanır.
Charpy Nəticəsindəki 8,83 J Dəyəri Nə Deməkdir?
8,83 J xidmət görmüş saplama materialının çentikli Charpy nümunəsinin dinamik qırılma zamanı udduğu orta enerjidir. Bu dəyər istifadə olunmamış materialdakı 72,78 J-dən xeyli aşağıdır və şirkətin bu tətbiq üçün müəyyən etdiyi >20 J qəbul meyarını ödəmir; lakin Charpy enerjisi birbaşa qırılma möhkəmliyi \(K_{IC}\) deyil.
Şirkətin qəbul meyarı
Şirkət bu tətbiq üçün Charpy enerjisinin 20 J-dən yüksək olmasını tələb edir. Bu dəyər ASTM A193/A193M-nin universal minimumu deyil, şirkətin əlavə dizayn/qəbul meyarıdır.
Xidmət görmüş saplamanın 8,83 J orta dəyəri bu meyarın yalnız təxminən %44,2-sidir.
Dartılma sınağı
| Xüsusiyyət | Xidmət görmüş P1 | İstifadə olunmamış çubuğun ortalaması |
|---|---|---|
| Dartılma möhkəmliyi | 1080,3 MPa | 978,1 MPa |
| %0,2 axma möhkəmliyi | 1052,9 MPa | 858,0 MPa |
| Uzanma | %14,7 | %18,5 |
| Sahənin daralması | %40,4 | %57,3 |
P1-in dartılma möhkəmliyi istifadə olunmamış çubuqla müqayisədə təxminən %10,5, axma möhkəmliyi isə təxminən %22,7 daha yüksəkdir. Buna qarşılıq uzanma təxminən %20,5 və sahənin daralması təxminən %29,5 azalmışdır.
Yüksək möhkəmlik, lakin aşağı süneklik
Bu kombinasiya nasazlıq analizinin mərkəzindədir. Saplama yüksək monoton yükdaşıma qabiliyyətini qoruyarkən plastik deformasiya edə bilmə və dinamik enerji udma qabiliyyətini itirmişdir.
Buna görə yalnız Rockwell sərtliyinə və ya dartılma möhkəmliyinə baxmaq yüksək temperaturda xidmət görmüş yivli hissənin etibarlılığını qiymətləndirmək üçün kifayət etmir.
Mümkün preload qeyri-bərabərliyi
Mənbəyə görə bütün saplamalar montajdan əvvəl maqnit hissəcik nəzarətindən keçirilmiş, lakin sıxma zamanı fırlanma momentinə nəzarət tətbiq edilməmişdir.
Səkkiz saplamanın preload səviyyələri bərabər deyilsə, bəzi saplamalar birləşmə yükünün daha böyük hissəsini daşımış ola bilər. Qırılan dörd saplamanın qonşu mövqedə yerləşməsi bu ehtimalı gücləndirən həndəsi tapıntıdır; lakin tədqiqat birbaşa preload ölçümü aparmadığı üçün bu vəziyyət qəti şəkildə ölçülmüş sayılmır.
Təklif olunan qırılma mexanizmi
- Yiv dibi həndəsəsi yüksək yerli gərginlik yaradır.
- Emal izləri, oksid qeyri-bərabərlikləri və inklüziyalar bəzi bölgələrdə gərginlik konsentrasiyasını daha da artırır.
- İstilik və mexaniki tsikllər altında yiv dibində bir neçə yorulma çatı başlayır.
- Ratchet marks bu çoxsaylı başlanğıc bölgələrinin irəlilədiyini və birləşdiyini göstərir.
- Çatlar irəlilədikcə effektiv yükdaşıyan kəsik azalır.
- Qalan kəsik yalnız 8,83 J orta Charpy enerjisinə malik, aşağı zərbə enerjili material vəziyyətində yük daşımağa davam edir.
- Son qırılma cleavage/interqranulyar xarakterin üstün olduğu daha kövrək mexanizmlə tamamlanır.
Bu Nasazlığın Tək Bir Kök Səbəbi Varmı?
Xeyr. Tədqiqat nasazlığı çoxamilli olaraq təsnif edir. Yorulma çatlarının yiv dibində başlamasında həndəsi gərginlik yığılması, mümkün emal izləri, tsiklik yük və ehtimal olunan preload qeyri-bərabərliyi rol oynayarkən; aşağı zərbə enerjisi, uzanmış inklüziyalar, karbid paylanması və səth oksidləşməsi çatın irəliləməsinə və son kövrək qırılmaya həssaslığı artırmış ola bilər.
Tədqiqatın dəstəklədiyi nəticələr
- Qırılma başlanğıcları yiv dibindədir.
- Bir neçə fatigue crack initiation bölgəsi vardır.
- Ratchet marks tsiklik yorulma başlanğıcını dəstəkləyir.
- Xidmət görmüş saplamanın Charpy enerjisi istifadə olunmamış materialdan təxminən %87,9 daha aşağıdır.
- Xidmət görmüş material yüksək dartılma/axma möhkəmliyini qoruyarkən daha aşağı süneklik göstərir.
- Mikrostrukturda temperlənmiş martensit, sferoidləşmiş karbidlər və qeyri-metal inklüziyalar mövcuddur.
- Təxminən 45 μm səth oksid təbəqəsi vardır.
- Qırılma mexanizmi material + həndəsə + montaj + xidmət yüklərinin birləşməsi ilə uyğundur.
Tədqiqatın dəstəkləmədiyi nəticələr
- Oksidləşmənin təkbaşına nasazlığın əsas səbəbi olduğu sübut edilməmişdir.
- Müəyyən bir inklüziyanın təkbaşına dörd saplamanı qırdığı sübut edilməmişdir.
- Preload səviyyələri birbaşa ölçülməmişdir; yalnız mümkün töhfə kimi qiymətləndirilmişdir.
- Çatın böyümə sürəti ölçülməmişdir.
- Charpy nəticəsi birbaşa \(K_{IC}\) qırılma möhkəmliyi deyil.
- İstifadə olunmamış çubuqla hazır saplamanın istehsal və istilik emalı tarixçəsinin tam eyni olduğu sübut edilməmişdir.
- Materialda müşahidə olunan bütün mikrostruktur fərqlərinin yalnız dörd illik xidmətdən qaynaqlandığını söyləmək olmaz.
Təklif olunan düzəldici tədbirlər
- Saplama preload-unun və sıxma fırlanma momentinin müəyyən edilmiş prosedurla nəzarətdə saxlanması.
- Kalibrlənmiş fırlanma momenti açarlarının və qeydə alınmış sıxma ardıcıllığının istifadə edilməsi.
- Mümkün olduqda saplama uzanması və ya birbaşa preload ölçümü ilə montaj nəzarəti.
- Yiv dibi radiusunun, səth nahamarlığının və emal izlərinin ölçü nəzarəti.
- Yayma ilə formalaşdırılan rolled thread variantının qiymətləndirilməsi.
- Poladın təmizliyi və inklüziya morfologiyasının təchizat spesifikasiyasına əlavə edilməsi.
- Partiya və heat-number izlənəbilənliyinin gücləndirilməsi.
- Şirkətin >20 J Charpy meyarının satınalma və qəbul şərtlərinə daxil edilməsi.
- Real xidmət temperaturuna uyğun termal yaşlandırmadan sonra mexaniki sınaqlar.
- Dövri maqnit hissəcik müayinəsi və yiv dibinə yönəlmiş səth nəzarətləri.
Mənbə və Metod Qeydi
Özgün tədqiqat: Failure Analysis of Turbine Studs: Interaction of Fatigue Crack Initiation and Embrittlement
Müəllif: Cassius O. F. T. Ruchert
Qurum: University of São Paulo, Materials Engineering Department, EEL/USP.
Mənbə növü: Nasazlıq analizi üzrə tədqiqat preprinti.
Resenziya vəziyyəti: Həmkar qiymətləndirməsindən keçməmişdir. PDF açıq şəkildə “Preprint not peer reviewed” olaraq işarələnmişdir.
Platforma: SSRN.
SSRN: Abstract 7208017.
DOI: Mənbə PDF-də yoxlanıla bilən DOI göstərilmədiyi üçün əlavə edilməmişdir.
Araşdırılan material: ASTM A193/A193M Grade B16 Cr–Mo–V ərintili polad saplamalar.
Xidmət müddəti: Təxminən dörd il.
Araşdırılan nasazlıq: Səkkiz saplamadan dördünün eyni yüksək yüklənmə bölgəsində qırılması.
Üsullar: Makroskopiya, optik emissiya spektrometriyası, ASTM E3 metalloqrafiyası, ASTM E45 inklüziya analizi, stereomikroskopik fraktoqrafiya, SEM/EDS, ASTM E18 Rockwell C, ASTM E23 Charpy V-notch və ASTM E8/E8M dartılma sınaqları.
Əsas məhdudiyyət: Tədqiqat çatın böyümə sürətini və ya real preload paylanmasını kəmiyyətcə ölçməmişdir. İstifadə olunmamış çubuqla xidmət görmüş saplamanın tam istehsal tarixçələri birebir eyni deyil. Buna görə xidmət təsiri, istehsal təsiri və montaj təsiri tam şəkildə bir-birindən ayrılmır.
Ən mühüm mühəndislik nəticəsi: Saplama nasazlığı təkparametrli deyil; yorulma başlanğıcı ilə aşağı zərbə enerjili/kövrəkləşmiş material vəziyyətinin yiv həndəsəsi, oksidləşmə, inklüziyalar və mümkün preload qeyri-bərabərliyi ilə birləşdiyi çoxamilli qırılmadır.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib