

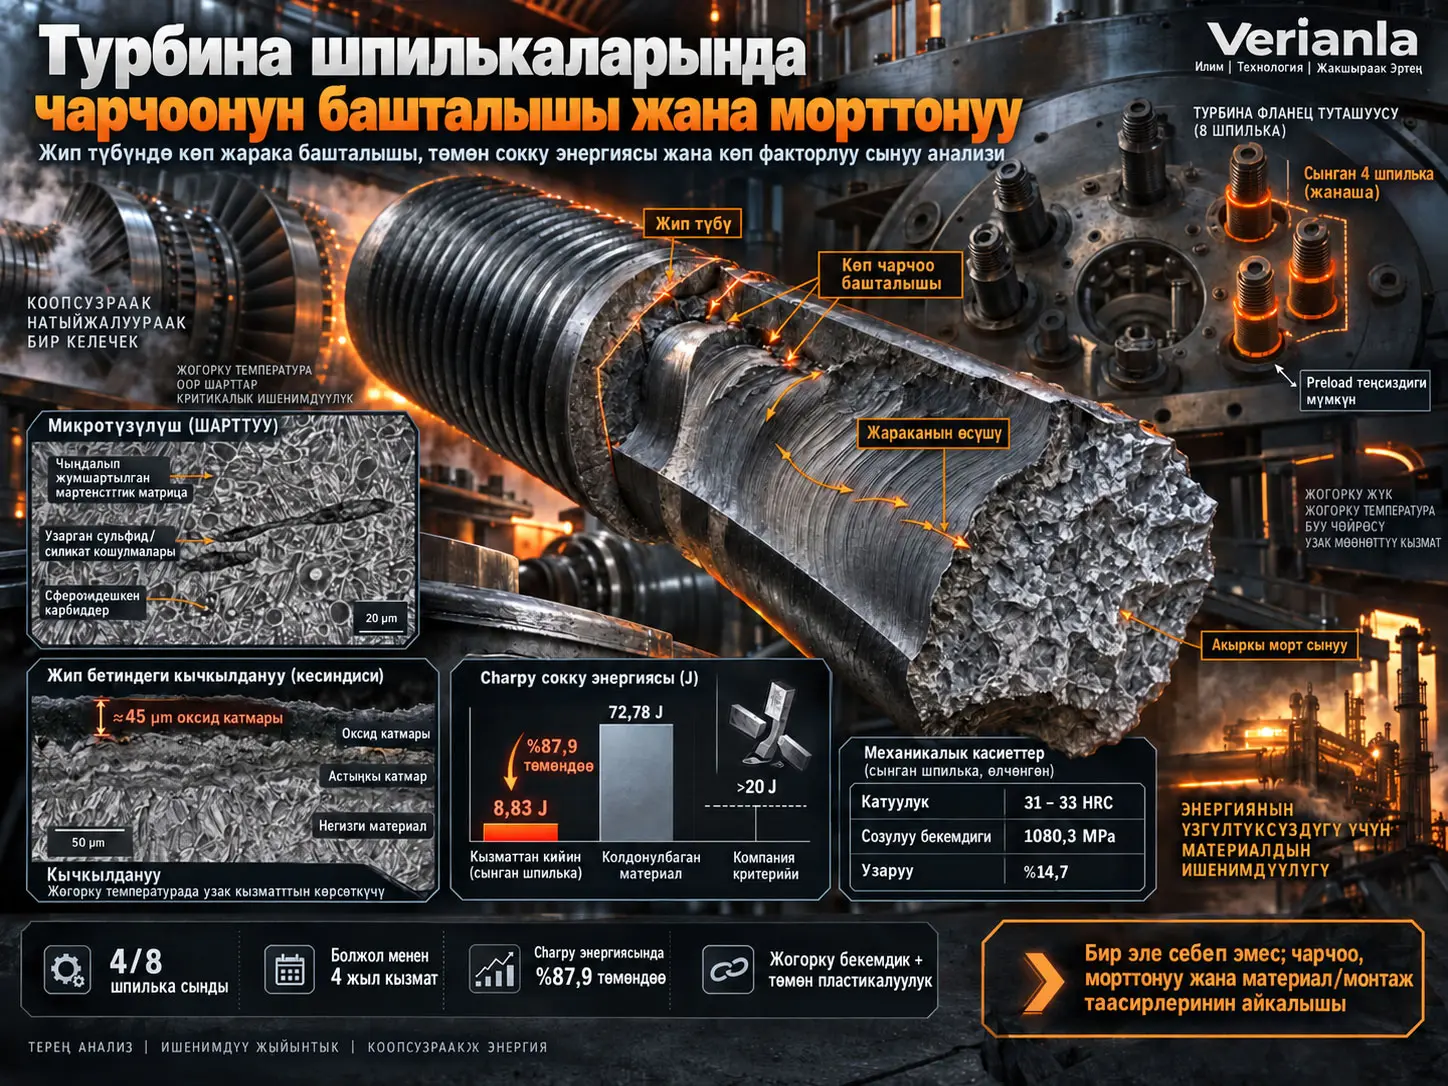
Турбинанын шпилькасынын бузулушу — жогорку температурада иштеген турбиналык бирикмеде колдонулган ASTM A193/A193M Grade B16 Cr–Mo–V болот шпилькаларынын жип түбүндө башталган чарчоо жаракалары кызмат учурунда азайган сокку энергиясы жана морт сынууга сезгич материалдык абал менен айкалышып өнүккөн көп факторлуу механикалык бузулуу. Изилденген турбинада сегиз шпильканын төртөө болжол менен төрт жылдык пайдалануудан кийин сынган жана бул төрт шпилька бири-бирине коңшу жайгашкан. Сынуу бетинде жип түбүндө көп сандагы fatigue ratchet marks, чыңдалып жумшартылган мартенситтик микротүзүлүш, узарган сульфид/силикат кошулмалары, сфероиддешкен карбиддер жана болжол менен 45 μm калыңдыктагы жогорку температуралык оксид катмары аныкталган. Кызматта болгон шпильканын орточо Charpy сокку энергиясы 8,83 J болсо, колдонулбаган материалда 72,78 J болгон; бул болжол менен %87,9 төмөндөө. Изилдөө бузулууну бир эле кемчиликке эмес, жип түбүндөгү чыңалуунун топтолушу, циклдик жүктөө, мүмкүн болгон бирдей эмес preload, кычкылдануу, кошулмалар жана төмөн сокку энергиясынын айкалышы менен байланыштырат.
Изилдөөнүн маанилүү инженердик билдирүүсү — жогорку катуулук же жогорку созулуу бекемдиги өз алдынча коопсуз иштөөгө кепилдик бербейт. Кызматта болгон шпилькада созулуу бекемдиги жогору бойдон калганы менен, узаруу, кесилиштин кыскарышы жана өзгөчө Charpy сокку энергиясы олуттуу төмөндөгөн. Ошондуктан жогорку температурада циклдик жүктөлгөн жиптүү бирикмелерде бекемдик гана эмес, ийилчээктик, сокку энергиясы, беттин бүтүндүгү, кошулмалардын морфологиясы жана монтаждык preload көзөмөлү бирге бааланышы керек.
Изилденген бузулуу
Өнөр жай турбиналарында шпилькалар монтаждык preload, иштөө басымы, термелүү, жылуулук кеңейиши, температура градиенттери жана start-up/shutdown циклдеринен улам бир учурда бир нече жүктөө механизмине дуушар болушат. Изилденген турбинада сегиз шпильканын төртөө болжол менен төрт жылдык кызматтан кийин сынган.
Бул төрт сынган шпильканын туш келди таралбай, бир эле жогорку жүк аймагында жанаша жайгашышы материалдык касиеттерден тышкары жергиликтүү монтаж же жүктү бөлүштүрүү көйгөйүн да болжолдойт.
Жиптин Түбү Эмне Үчүн Чарчоо Жаракасы Үчүн Критикалык Аймак?
Жиптин түбү — кесилиш геометриясы кескин өзгөргөн оюк аймак жана ал номиналдык октук чыңалуудан кыйла жогору жергиликтүү чыңалууларды жаратышы мүмкүн. Механикалык жол менен кесилген жиптерде аспап издери, кичине түп радиусу, беттик чийиктер жана калдык чыңалуулар бул топтолууну дагы күчөтүшү мүмкүн; ошондуктан циклдик жүк астында чарчоо жаракалары башталышы үчүн табигый критикалык аймак болуп саналат.
Изилденген үлгүлөр
Изилдөөдө үч шпилька P1, P2 жана P3 деп белгиленген:
- P1: созуу үлгүсү үчүн колдонулган.
- P2: металлография жана Charpy сыноолору үчүн колдонулган.
- P3: сынуу бети, катуулук жана химиялык анализ үчүн колдонулган.
Мындан тышкары, ошол эле декларацияланган материалдан жасалган колдонулбаган цилиндр таякча кызмат көрбөгөн эталондук материал катары изилденген.
Анализ ыкмалары
Изилдөө төмөнкү ыкмаларды бирге колдонгон:
- макроскопиялык сынууну кароо,
- оптикалык эмиссиялык спектрометрия,
- ASTM E3 боюнча металлографиялык үлгү даярдоо,
- оптикалык микроскопия,
- ASTM E45 боюнча кошулмаларды классификациялоо,
- стереомикроскопиялык фрактография,
- SEM изилдөөсү,
- локалдык EDS анализи,
- ASTM E18 Rockwell C катуулугу,
- ASTM E23 Charpy V-notch,
- ASTM E8/E8M созуу сыноосу.
Материал: ASTM A193/A193M Grade B16
B16 — жогорку температура же жогорку басым шартындагы болт/шпилька колдонмолорунда пайдаланылуучу Cr–Mo–V легирленген болот. Изилденген шпилькадагы негизги элементтер булакта берилген Grade B16 эталондук аралыгына жалпысынан шайкеш келет.
| Элемент | Булакта берилген Grade B16 аралыгы (%) | P3 (%) |
|---|---|---|
| C | 0,36–0,47 | 0,38 |
| Si | 0,15–0,35 | 0,24 |
| Mn | 0,45–0,70 | 0,65 |
| P | ≤0,035 | 0,016 |
| S | ≤0,040 | 0,028 |
| Cr | 0,80–1,15 | 0,95 |
| Mo | 0,50–0,65 | 0,52 |
| V | 0,25–0,35 | 0,27 |
| Al | ≤0,015 | 0,029 |
Алюминий %0,029 болуп, булакта көрсөтүлгөн эң жогорку %0,015 мааниден жогору чыккан. Бирок изилдөө бул химиялык четтөөнү өз алдынча сынуунун себеби деп эсептебейт.
Колдонулбаган таякча материалы менен химиялык салыштыруу
Колдонулбаган таякчада Si %0,43 жана Mo %0,67 өлчөнгөн. Бул маанилер булакта көрсөтүлгөн эталондук аралыктан бир аз жогору. Бул айырмачылыктар материал сертификатын, колдонулган ASTM версиясын жана партиянын бир тектүүлүгүн текшерүү зарылдыгын көрсөтөт; бирок түздөн-түз сынуу себеби катары далилденген эмес.
Микротүзүлүш
Кызматта болгон шпильканын матрицасы чыңдалып жумшартылган мартенситтен турат. Микротүзүлүштө:
- глобулярдуу оксид кошулмалары,
- узарган сульфид же силикат кошулмалары,
- мурунку аустенит бүртүк чектерин жакын сфероиддешкен карбиддер,
- бетинде жогорку температуралык оксид катмары
байкалган.
Кошулмалардын ролу
Узарган сульфид же силикат кошулмалары металл матрицасына салыштырмалуу башка эластикалык/пластикалык касиеттерге жана башка интерфейстик бекемдикке ээ. Айрыкча узун жана ичке кошулмалардын учтарында жергиликтүү чыңалуу концентрациясы көбөйүшү мүмкүн.
Бул кошулмалардын жиптин түбү сыяктуу геометриялык жактан эле критикалык аймакка жакын жайгашышы микрожарака же микрокөңдөйдүн пайда болушун жеңилдете турган шарт түзөт.
Карбиддердин бөлүштүрүлүшү
Сфероиддешкен карбиддер өзгөчө мурунку аустенит бүртүк чектери боюнча топтолгон. Булак бул морфология жана бөлүштүрүү жергиликтүү пластикалык деформация жөндөмүн төмөндөтүшү жана белгилүү шарттарда интергранулярдык ажыроону жеңилдетиши мүмкүн экенин талкуулайт.
Беттик кычкылдануу
Жип беттеринде болжол менен 45 μm калыңдыктагы жогорку температуралык оксид катмары байкалган. Оксид–металл интерфейси тегиз эмес, тиштүү/serrated морфологияны көрсөтөт.
Мындай интерфейс чыңалуу топтолгон жип түбүндө кошумча микроскопиялык тегиз эместиктерди пайда кылышы мүмкүн. Бирок булак кычкылдануу өз алдынча негизги сынуу себеби экени далилденбегенин ачык белгилейт.
EDS менен локалдык кошулма анализи
Charpy сынуу бетиндеги локалдык бөлүкчөнүн EDS анализинде болжол менен:
- Si: %13,46,
- S: %25,71,
- Ti: %45,29,
- Fe: %15,42,
- Ni: %0,12
аныкталган. Бул маанилер локалдык, жарым-сандык анализге гана тиешелүү; болоттун жалпы химиялык курамын билдирбейт.
Сынуу бети
P3 шпилькасынын сынуу бетинде бир нече башталыш аймагы бар. Бул аймактар жип түбүндө топтолуп, ratchet marks менен байланышкан.
Ratchet marks — ар башка чекиттерде башталган чарчоо жаракалары өсүп, бири-бири менен кошулганын көрсөтүүчү типтүү макроскопиялык белгилер.
Ratchet Marks Бул Сынууда Эмнени Көрсөтөт?
Ratchet marks шпилькадагы жарака бир гана башталыш чекитинен эмес, жип түбү боюнча бир нече жергиликтүү башталыш чекиттеринен өнүккөнүн көрсөтөт. Бул табылга циклдик жүк астында жип геометриясы, бет иштетүү издери, кычкылдануу, кошулмалар же ар башка preload деңгээлдери сыяктуу бир нече жергиликтүү чыңалуу концентраторлору бир учурда таасир бериши мүмкүн деген түшүндүрмөнү колдойт.
SEM фрактографиясы
SEM изилдөөсү айрым аймактарда интергранулярдык сынуу морфологиясын көрсөткөн. Charpy үлгүлөрүндө болсо кеңири аймактарда cleavage тибиндеги морт сынуу морфологиясы байкалган.
Cleavage морфологиясы сынууга чейин пластикалык деформация чектелүү болгонун жана төмөн энергия сиңирүүгө шайкеш жүрүм-турумду көрсөтөт.
Катуулук
| P3 аймагы | Орточо катуулук |
|---|---|
| Бетке жакын | 33,4 HRC |
| Аралык аймак | 33,3 HRC |
| Борбор | 31,2 HRC |
Колдонулбаган таякча орточо 29,8 HRC көрсөткөн. Булакта B16 үчүн көрсөтүлгөн 25–35 HRC аралыгында калгандыктан, одоно катуулук аномалиясы өз алдынча сынууну түшүндүрбөйт.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Charpy сокку энергиясы
| Материалдын абалы | Үлгү | Сиңирилген энергия |
|---|---|---|
| Кызматта болгон шпилька | CP1-P2 | 8,87 J |
| Кызматта болгон шпилька | CP2-P2 | 8,78 J |
| Кызматта болгон шпильканын орточо мааниси | — | 8,83 J |
| Колдонулбаган материал | 1-ST | 70,40 J |
| Колдонулбаган материал | 2-ST | 73,21 J |
| Колдонулбаган материал | 3-ST | 74,74 J |
| Колдонулбаган материалдын орточо мааниси | — | 72,78 J |
Кызматта болгон шпилька колдонулбаган материал сиңирген энергиянын болжол менен %12,1'i гана сиңире алган.
Салыштырмалуу төмөндөө:
\[ \Delta E= \frac{72.78-8.83}{72.78}\times100 \approx87.9\% \]
деп эсептелет.
Charpy Жыйынтыгындагы 8,83 J Мааниси Эмнени Билдирет?
8,83 J — кызматта болгон шпилька материалынын оюкчалуу Charpy үлгүсү динамикалык сынуу учурунда сиңирген орточо энергия. Бул маани колдонулбаган материалдагы 72,78 J маанисинен кыйла төмөн жана компания бул колдонмо үчүн белгилеген >20 J кабыл алуу критерийине жооп бербейт; бирок Charpy энергиясы түздөн-түз сынууга туруктуулук \(K_{IC}\) эмес.
Компаниянын кабыл алуу критерийи
Компания бул колдонмо үчүн Charpy энергиясынын 20 Jден жогору болушун талап кылат. Бул маани ASTM A193/A193M стандартындагы универсалдуу минимум эмес, компаниянын кошумча долбоорлоо/кабыл алуу критерийи.
Кызматта болгон шпильканын 8,83 J орточо мааниси бул критерийдин болжол менен %44,2 бөлүгүнө гана барабар.
Созуу сыноосу
| Касиет | Кызматта болгон P1 | Колдонулбаган таякчанын орточо мааниси |
|---|---|---|
| Созулуу бекемдиги | 1080,3 MPa | 978,1 MPa |
| %0,2 агуу бекемдиги | 1052,9 MPa | 858,0 MPa |
| Узаруу | %14,7 | %18,5 |
| Аянттын кыскарышы | %40,4 | %57,3 |
P1дин созулуу бекемдиги колдонулбаган таякчага салыштырмалуу болжол менен %10,5, агуу бекемдиги болсо болжол менен %22,7 жогору. Ал эми узаруу болжол менен %20,5 жана аянттын кыскарышы болжол менен %29,5 төмөндөгөн.
Жогорку бекемдик, бирок төмөн ийилчээктик
Бул айкалыш бузулуу анализинин өзөгүндө турат. Шпилька жогорку монотондук жүк көтөрүү жөндөмүн сактап калганы менен, пластикалык деформациялануу жана динамикалык энергия сиңирүү жөндөмүн жоготкон.
Ошондуктан Rockwell катуулугуна же созулуу бекемдигине гана таянуу жогорку температурада кызмат кылган жиптүү бөлүктүн ишенимдүүлүгүн баалоо үчүн жетишсиз.
Мүмкүн болгон preload теңсиздиги
Булакка ылайык бардык шпилькалар монтажга чейин магниттик бөлүкчө текшерүүсүнөн өткөрүлгөн, бирок кысуу учурунда бурама моментин көзөмөлдөө колдонулган эмес.
Эгер сегиз шпильканын preload деңгээлдери тең болбосо, айрым шпилькалар бирикменин жүгүнүн чоң бөлүгүн көтөрүшү мүмкүн. Сынган төрт шпильканын коңшу жайгашышы бул мүмкүнчүлүктү күчөтүүчү геометриялык табылга; бирок изилдөө preload-ду түздөн-түз өлчөбөгөндүктөн, бул абал так өлчөнгөн эмес.
Сунушталган сынуу механизми
- Жип түбүнүн геометриясы жогорку жергиликтүү чыңалуу жаратат.
- Иштетүү издери, оксиддик тегиз эместиктер жана кошулмалар айрым аймактарда чыңалуу концентрациясын дагы көбөйтөт.
- Жылуулук жана механикалык циклдердин астында жип түбүндө бир нече чарчоо жаракасы башталат.
- Ratchet marks бул көп башталыш аймактарынын өсүп, бириккенин көрсөтөт.
- Жаракалар өскөн сайын натыйжалуу жүк көтөрүүчү кесилиш азаят.
- Калган кесилиш болгону 8,83 J орточо Charpy энергиясына ээ, сокку энергиясы төмөн материалдык абалда жүк көтөрүүнү улантат.
- Акыркы сынуу cleavage/intergranular мүнөзү үстөм болгон морт механизм менен аяктайт.
Бул Бузулуунун Бир Гана Түпкү Себеби Барбы?
Жок. Изилдөө бузулууну көп факторлуу деп классификациялайт. Чарчоо жаракаларынын жип түбүндө башталышында геометриялык чыңалуу топтолушу, мүмкүн болгон иштетүү издери, циклдик жүк жана ыктымал preload теңсиздиги роль ойносо; төмөн сокку энергиясы, узарган кошулмалар, карбиддердин бөлүштүрүлүшү жана беттик кычкылдануу жараканын өсүшүнө жана акыркы морт сынууга сезгичтикти күчөтүшү мүмкүн.
Изилдөө колдогон жыйынтыктар
- Сынуунун башталыштары жип түбүндө.
- Бир нече fatigue crack initiation аймагы бар.
- Ratchet marks циклдик чарчоонун башталышын колдойт.
- Кызматта болгон шпильканын Charpy энергиясы колдонулбаган материалга караганда болжол менен %87,9 төмөн.
- Кызматта болгон материал жогорку созулуу/агуу бекемдигин сактаганы менен, төмөнүрөөк ийилчээктик көрсөтөт.
- Микротүзүлүштө чыңдалып жумшартылган мартенсит, сфероиддешкен карбиддер жана металл эмес кошулмалар бар.
- Болжол менен 45 μm беттик оксид катмары бар.
- Сынуу механизми материал + геометрия + монтаж + кызмат жүктөрүнүн айкалышы менен шайкеш келет.
Изилдөө колдобогон жыйынтыктар
- Кычкылдануу өз алдынча бузулуунун негизги себеби экени далилденген эмес.
- Белгилүү бир кошулма өз алдынча төрт шпильканы сындырганы далилденген эмес.
- Preload деңгээлдери түздөн-түз өлчөнгөн эмес; мүмкүн болгон салым катары гана бааланган.
- Жараканын өсүү ылдамдыгы өлчөнгөн эмес.
- Charpy жыйынтыгы түздөн-түз \(K_{IC}\) сынууга туруктуулук эмес.
- Колдонулбаган таякча менен даяр шпильканын өндүрүш жана жылуулук иштетүү тарыхы толугу менен бирдей экени далилденген эмес.
- Материалда байкалган бардык микротүзүлүш айырмачылыктары төрт жылдык кызматтан гана келип чыккан деп айтууга болбойт.
Сунушталган оңдоочу чаралар
- Шпильканын preload деңгээлин жана кысуу моментин белгиленген процедура менен көзөмөлдөө.
- Калибрленген момент ачкычтарын жана катталган кысуу тартибин колдонуу.
- Мүмкүн болсо шпильканын узаруусу же түздөн-түз preload өлчөөсү менен монтажды көзөмөлдөө.
- Жип түбүнүн радиусун, беттин оройлугун жана иштетүү издерин өлчөмдүк көзөмөлдөө.
- Прокаттоо менен түзүлгөн rolled thread вариантын баалоо.
- Болоттун тазалыгын жана кошулмалардын морфологиясын жеткирүү спецификациясына киргизүү.
- Партия жана heat-number боюнча көзөмөлдөнүүчүлүктү күчөтүү.
- Компаниянын >20 J Charpy критерийин сатып алуу жана кабыл алуу шарттарына киргизүү.
- Чыныгы кызмат температурасына туура келген термиялык эскирүүдөн кийин механикалык сыноолорду жүргүзүү.
- Мезгил-мезгили менен магниттик бөлүкчө текшерүүсү жана жип түбүнө багытталган беттик көзөмөлдөр.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска изилдөө: Failure Analysis of Turbine Studs: Interaction of Fatigue Crack Initiation and Embrittlement
Автор: Cassius O. F. T. Ruchert
Мекеме: University of São Paulo, Materials Engineering Department, EEL/USP.
Булактын түрү: Бузулуу анализи боюнча изилдөө preprint-и.
Рецензия абалы: Рецензиядан өткөн эмес. PDF ачык түрдө “Preprint not peer reviewed” деп белгиленген.
Платформа: SSRN.
SSRN: Abstract 7208017.
DOI: Булак PDF-де текшерүүгө боло турган DOI көрсөтүлбөгөндүктөн кошулган эмес.
Изилденген материал: ASTM A193/A193M Grade B16 Cr–Mo–V легирленген болот шпилькалар.
Кызмат мөөнөтү: Болжол менен төрт жыл.
Изилденген бузулуу: Сегиз шпильканын төртөөнүн бир эле жогорку жүк аймагында сынышы.
Ыкмалар: Макроскопия, оптикалык эмиссиялык спектрометрия, ASTM E3 металлографиясы, ASTM E45 кошулма анализи, стереомикроскопиялык фрактография, SEM/EDS, ASTM E18 Rockwell C, ASTM E23 Charpy V-notch жана ASTM E8/E8M созуу сыноолору.
Негизги чектөө: Изилдөө жараканын өсүү ылдамдыгын же чыныгы preload бөлүштүрүлүшүн сандык түрдө өлчөгөн эмес. Колдонулбаган таякча менен кызматта болгон шпильканын толук өндүрүш тарыхтары толугу менен бирдей эмес. Ошондуктан кызмат таасирин, өндүрүш таасирин жана монтаж таасирин толугу менен өз-өзүнчө ажыратууга болбойт.
Эң маанилүү инженердик жыйынтык: Шпильканын бузулушу бир параметрлүү эмес; чарчоонун башталышы менен төмөн сокку энергиялуу/морттонгон материалдык абал жип геометриясы, кычкылдануу, кошулмалар жана мүмкүн болгон preload теңсиздиги менен айкалышкан көп факторлуу сынуу.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген