

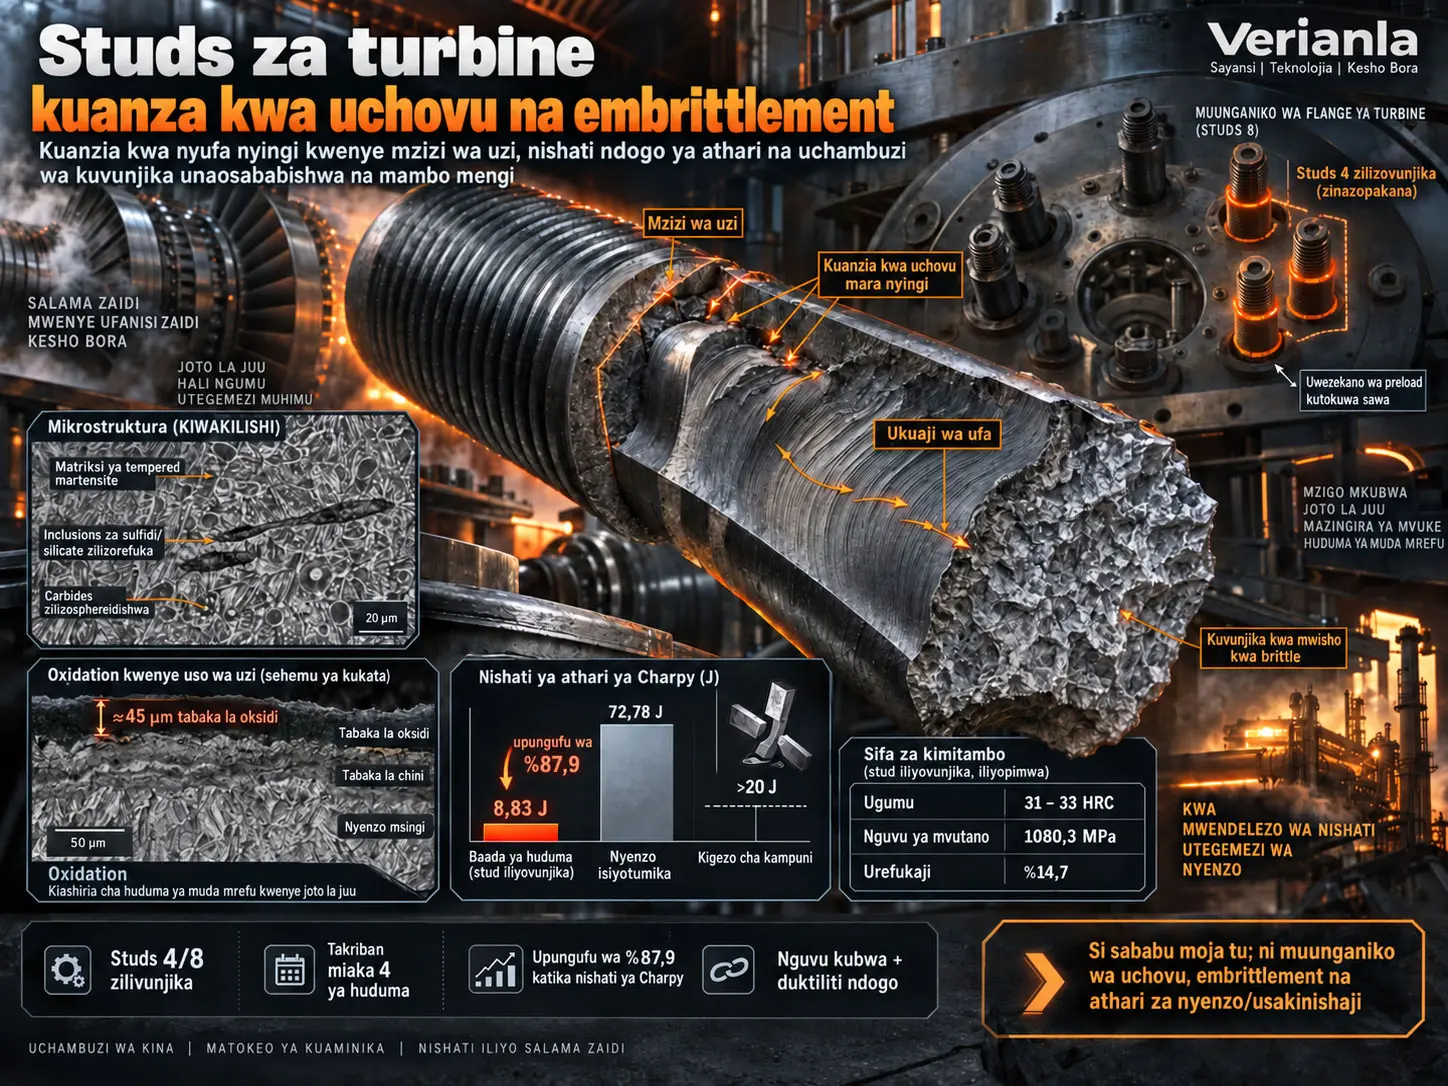
Kushindwa kwa stud ya turbine ni uharibifu wa kimitambo unaosababishwa na mambo mengi, unaokua kutokana na nyufa za uchovu zinazoanzia kwenye mzizi wa uzi wa studs za chuma cha ASTM A193/A193M Grade B16 Cr–Mo–V zinazotumika katika kiunganishi cha turbine kinachofanya kazi kwenye joto la juu, zikichanganyika na hali ya nyenzo yenye nishati ya athari iliyopungua na iliyo katika uwezekano mkubwa wa kuvunjika kwa brittle wakati wa huduma. Katika turbine iliyochunguzwa, studs nne kati ya nane zilivunjika baada ya takriban miaka minne ya matumizi, na studs hizi nne zilikuwa katika nafasi zinazopakana. Kwenye uso wa kuvunjika, fatigue ratchet marks nyingi zilionekana kwenye mzizi wa uzi, pamoja na mikrostruktura ya tempered martensite, inclusions za sulfidi/silicate zilizorefuka, carbides zilizokuwa spheroidized na tabaka la oksidi la joto la juu lenye unene wa takriban 45 μm. Nishati ya wastani ya athari ya Charpy ya stud iliyokuwa imetumika ilikuwa 8,83 J, ilhali katika nyenzo isiyotumika ilikuwa 72,78 J; hii ni upungufu wa takriban %87,9. Utafiti hauhusishi kushindwa huku na kasoro moja pekee, bali na muunganiko wa mkusanyiko wa stress kwenye mzizi wa uzi, cyclic loading, preload inayowezekana kutokuwa sawa, oxidation, inclusions na nishati ndogo ya athari.
Ujumbe muhimu wa kihandisi wa utafiti huu ni kwamba hardness ya juu au tensile strength ya juu peke yake haihakikishi tabia salama. Ingawa tensile strength ilibaki juu katika stud iliyokuwa imetumika, elongation, reduction of area na hasa nishati ya athari ya Charpy zilipungua kwa kiasi kikubwa. Kwa hiyo, katika viunganishi vya nyuzi vinavyopokea cyclic loading kwenye joto la juu, si strength pekee bali pia ductility, nishati ya athari, uadilifu wa uso, morfolojia ya inclusions na udhibiti wa preload wakati wa ufungaji vinapaswa kutathminiwa kwa pamoja.
Kushindwa kulikochunguzwa
Katika turbine za viwandani, studs hukabiliwa kwa wakati mmoja na taratibu kadhaa za loading kutokana na preload ya ufungaji, shinikizo la uendeshaji, mtetemo, thermal expansion, temperature gradients na mizunguko ya start-up/shutdown. Katika turbine iliyochunguzwa, studs nne kati ya nane zilivunjika baada ya takriban miaka minne ya huduma.
Badala ya studs hizi nne zilizovunjika kusambaa kwa nasibu, kuwepo kwao katika eneo lilelile la mzigo mkubwa na zikiwa karibu karibu kunaashiria, pamoja na sifa za nyenzo, uwezekano wa tatizo la eneo katika ufungaji au mgawanyo wa mzigo.
Kwa Nini Mzizi wa Uzi ni Eneo Muhimu kwa Kuanzia kwa Ufa wa Uchovu?
Mzizi wa uzi ni eneo la notch ambako jiometri ya sehemu hubadilika ghafla na unaweza kuzalisha stresses za eneo zilizo juu sana kuliko nominal axial stress. Katika nyuzi zilizotengenezwa kwa machining, alama za zana, root radius ndogo, mikwaruzo ya uso na residual stresses zinaweza kuongeza mkusanyiko huu zaidi; kwa hiyo ni eneo la asili lenye umuhimu mkubwa kwa kuanza kwa nyufa za uchovu chini ya cyclic loading.
Sampuli zilizochunguzwa
Katika utafiti, studs tatu ziliitwa P1, P2 na P3:
- P1: ilitumika kwa sampuli ya tensile test.
- P2: ilitumika kwa metallography na majaribio ya Charpy.
- P3: ilitumika kwa uso wa kuvunjika, hardness na uchambuzi wa kemikali.
Zaidi ya hayo, fimbo ya silinda isiyotumika kutoka kwenye nyenzo yenye declaration sawa ilichunguzwa kama nyenzo rejea ambayo haijawahi kuwa kwenye huduma.
Mbinu za uchambuzi
Utafiti ulitumia mbinu zifuatazo kwa pamoja:
- ukaguzi wa macroscopic fracture,
- optical emission spectrometry,
- utayarishaji wa sampuli za metallography kulingana na ASTM E3,
- optical microscopy,
- uainishaji wa inclusions kulingana na ASTM E45,
- stereomicroscopic fractography,
- uchunguzi wa SEM,
- uchambuzi wa eneo kwa EDS,
- ASTM E18 Rockwell C hardness,
- ASTM E23 Charpy V-notch,
- ASTM E8/E8M tensile test.
Nyenzo: ASTM A193/A193M Grade B16
B16 ni chuma cha alloy cha Cr–Mo–V kinachotumika katika bolt/stud applications chini ya joto la juu au shinikizo la juu. Vipengele vikuu katika stud iliyochunguzwa kwa ujumla vinaendana na reference range ya Grade B16 iliyotolewa kwenye chanzo.
| Elementi | Range ya Grade B16 iliyotolewa kwenye chanzo (%) | P3 (%) |
|---|---|---|
| C | 0,36–0,47 | 0,38 |
| Si | 0,15–0,35 | 0,24 |
| Mn | 0,45–0,70 | 0,65 |
| P | ≤0,035 | 0,016 |
| S | ≤0,040 | 0,028 |
| Cr | 0,80–1,15 | 0,95 |
| Mo | 0,50–0,65 | 0,52 |
| V | 0,25–0,35 | 0,27 |
| Al | ≤0,015 | 0,029 |
Aluminium ilipatikana ikiwa %0,029, juu ya thamani ya juu ya %0,015 iliyotolewa kwenye chanzo. Hata hivyo, utafiti hauchukulii tofauti hii ya kemikali peke yake kuwa sababu ya kuvunjika.
Ulinganisho wa kemikali na nyenzo ya fimbo isiyotumika
Katika fimbo isiyotumika, Si ilipimwa kuwa %0,43 na Mo %0,67. Thamani hizi ziko juu kidogo ya reference range iliyoonyeshwa kwenye chanzo. Tofauti hizi zinaonyesha kwamba cheti cha nyenzo, toleo la ASTM lililotumika na usawa wa lot vinapaswa kukaguliwa; hata hivyo, hazijathibitishwa kuwa sababu ya moja kwa moja ya kuvunjika.
Mikrostruktura
Matrix ya stud iliyokuwa imetumika imeundwa na tempered martensite. Katika mikrostruktura, yalionekana:
- globular oxide inclusions,
- elongated sulfide au silicate inclusions,
- spheroidized carbides karibu na prior austenite grain boundaries,
- tabaka la oksidi la joto la juu kwenye uso
.
Jukumu la inclusions
Elongated sulfide au silicate inclusions zina sifa tofauti za elastic/plastic na interface strength tofauti ikilinganishwa na metal matrix. Hasa kwenye ncha za inclusions ndefu na nyembamba, local stress concentration inaweza kuongezeka.
Kuwepo kwa inclusions hizi karibu na eneo ambalo tayari ni muhimu kijiometri kama mzizi wa uzi huunda hali inayoweza kurahisisha kuundwa kwa microcrack au microvoid.
Usambazaji wa carbides
Spheroidized carbides zimejikusanya hasa kando ya prior austenite grain boundaries. Chanzo kinajadili kwamba morfolojia na usambazaji huu unaweza kupunguza uwezo wa local plastic deformation na, katika hali fulani, kurahisisha intergranular separation.
Oxidation ya uso
Kwenye nyuso za nyuzi, tabaka la oksidi la joto la juu lenye unene wa takriban 45 μm lilionekana. Oxide–metal interface haikuwa laini, bali ilionyesha morfolojia ya serrated.
Interface ya aina hii inaweza kuunda irregularities za ziada za microscopic kwenye mzizi wa uzi ambako tayari kuna stress concentration. Hata hivyo, chanzo kinaeleza wazi kwamba haijathibitishwa kuwa oxidation peke yake ndiyo sababu kuu ya kuvunjika.
Uchambuzi wa inclusion ya eneo kwa EDS
Katika uchambuzi wa EDS wa chembe ya eneo kwenye uso wa kuvunjika wa Charpy, takriban:
- Si: %13,46,
- S: %25,71,
- Ti: %45,29,
- Fe: %15,42,
- Ni: %0,12
zilipatikana. Thamani hizi ni za uchambuzi wa eneo na wa semiquantitative pekee; haziwakilishi muundo wa jumla wa kemikali wa chuma.
Uso wa kuvunjika
Kwenye uso wa kuvunjika wa stud P3 kuna maeneo kadhaa ya kuanzia. Maeneo haya yamejikusanya kwenye mzizi wa uzi na yamehusishwa na ratchet marks.
Ratchet marks ni alama za kawaida za macroscopic zinazoonyesha kwamba nyufa za uchovu zilizoanzia katika sehemu tofauti zilisonga mbele na kuungana.
Ratchet Marks Zinaonyesha Nini Katika Kuvunjika Huku?
Ratchet marks zinaonyesha kwamba ufa kwenye stud haukuanzia katika sehemu moja pekee, bali ulikua kutoka kwenye sehemu kadhaa za kuanzia za eneo kando ya mzizi wa uzi. Ugunduzi huu unaunga mkono tafsiri kwamba chini ya cyclic loading, local stress concentrators kadhaa kama jiometri ya uzi, alama za surface machining, oxidation, inclusions au viwango tofauti vya preload zinaweza kuwa na athari kwa wakati mmoja.
SEM fractography
Uchunguzi wa SEM ulionyesha intergranular fracture morphology katika baadhi ya maeneo. Katika sampuli za Charpy, maeneo makubwa yalionyesha brittle fracture morphology inayofanana na cleavage.
Cleavage morphology inaonyesha kwamba plastic deformation kabla ya kuvunjika ilikuwa ndogo na tabia hiyo inaendana na low energy absorption.
Hardness
| Eneo la P3 | Hardness ya wastani |
|---|---|
| Karibu na uso | 33,4 HRC |
| Eneo la kati | 33,3 HRC |
| Katikati | 31,2 HRC |
Fimbo isiyotumika ilionyesha wastani wa 29,8 HRC. Kwa kuwa hii iko ndani ya range ya 25–35 HRC iliyotajwa kwenye chanzo kwa B16, anomaly kubwa ya hardness peke yake haielezi kuvunjika.
Mbinu na Matokeo ya Utafiti
Nishati ya athari ya Charpy
| Hali ya nyenzo | Sampuli | Nishati iliyofyonzwa |
|---|---|---|
| Stud iliyokuwa imetumika | CP1-P2 | 8,87 J |
| Stud iliyokuwa imetumika | CP2-P2 | 8,78 J |
| Wastani wa stud iliyokuwa imetumika | — | 8,83 J |
| Nyenzo isiyotumika | 1-ST | 70,40 J |
| Nyenzo isiyotumika | 2-ST | 73,21 J |
| Nyenzo isiyotumika | 3-ST | 74,74 J |
| Wastani wa nyenzo isiyotumika | — | 72,78 J |
Stud iliyokuwa imetumika iliweza kufyonza nishati iliyo sawa na takriban %12,1'i tu ya nyenzo isiyotumika.
Upungufu wa uwiano:
\[ \Delta E= \frac{72.78-8.83}{72.78}\times100 \approx87.9\% \]
unahesabiwa hivyo.
Thamani ya 8,83 J Katika Matokeo ya Charpy Inamaanisha Nini?
8,83 J ni nishati ya wastani iliyofyonzwa na notched Charpy specimen ya nyenzo ya stud iliyokuwa imetumika wakati wa dynamic fracture. Thamani hii iko chini sana ya 72,78 J ya nyenzo isiyotumika na haikidhi acceptance criterion ya >20 J iliyowekwa na kampuni kwa matumizi haya; hata hivyo, nishati ya Charpy si fracture toughness \(K_{IC}\) moja kwa moja.
Kigezo cha kukubalika cha kampuni
Kampuni inataka nishati ya Charpy iwe juu ya 20 J kwa matumizi haya. Thamani hii si universal minimum ya ASTM A193/A193M, bali ni additional design/acceptance criterion ya kampuni.
Wastani wa 8,83 J wa stud iliyokuwa imetumika ni takriban %44,2 tu ya kigezo hiki.
Tensile test
| Sifa | P1 iliyokuwa imetumika | Wastani wa fimbo isiyotumika |
|---|---|---|
| Tensile strength | 1080,3 MPa | 978,1 MPa |
| %0,2 yield strength | 1052,9 MPa | 858,0 MPa |
| Elongation | %14,7 | %18,5 |
| Reduction of area | %40,4 | %57,3 |
Tensile strength ya P1 ni takriban %10,5 juu kuliko ya fimbo isiyotumika, na yield strength ni takriban %22,7 juu. Kwa upande mwingine, elongation imepungua kwa takriban %20,5 na reduction of area kwa takriban %29,5.
Strength ya juu lakini ductility ya chini
Mchanganyiko huu ndio kiini cha failure analysis. Stud imehifadhi uwezo mkubwa wa kubeba monotonic load huku ikipoteza uwezo wa kufanya plastic deformation na kufyonza dynamic energy.
Kwa hiyo, kuangalia Rockwell hardness au tensile strength pekee hakutoshi kutathmini reliability ya sehemu yenye uzi iliyokuwa kwenye huduma ya joto la juu.
Uwezekano wa kutofautiana kwa preload
Kulingana na chanzo, studs zote zilifanyiwa magnetic particle inspection kabla ya ufungaji, lakini torque control haikutumika wakati wa kukaza.
Ikiwa viwango vya preload vya studs nane havikuwa sawa, baadhi ya studs huenda zilibeba sehemu kubwa zaidi ya mzigo wa joint. Kuwepo kwa studs nne zilizovunjika katika nafasi zinazopakana ni finding ya kijiometri inayoongeza uwezekano huu; hata hivyo, kwa kuwa utafiti haukufanya direct preload measurement, hali hii haikupimwa kwa uhakika.
Utaratibu wa kuvunjika uliopendekezwa
- Jiometri ya mzizi wa uzi huzalisha local stress kubwa.
- Machining marks, irregularities za oxide na inclusions huongeza stress concentration zaidi katika baadhi ya maeneo.
- Chini ya thermal na mechanical cycles, nyufa kadhaa za uchovu huanza kwenye mzizi wa uzi.
- Ratchet marks zinaonyesha kwamba maeneo haya mengi ya kuanzia yalisonga mbele na kuungana.
- Nyufa zinapoendelea, effective load-bearing section hupungua.
- Sehemu iliyobaki huendelea kubeba mzigo katika hali ya nyenzo yenye nishati ndogo ya athari na wastani wa Charpy energy wa 8,83 J pekee.
- Final fracture hukamilika kwa utaratibu ulio brittle zaidi, ambapo cleavage/intergranular character ndiyo inayotawala.
Je, Kushindwa Huku Kuna Sababu Moja Pekee ya Msingi?
Hapana. Utafiti unaainisha kushindwa huku kuwa kwa sababu nyingi. Geometric stress concentration, possible machining marks, cyclic loading na uwezekano wa preload kutokuwa sawa vinaweza kuwa na nafasi katika kuanza kwa nyufa za uchovu kwenye mzizi wa uzi; huku nishati ndogo ya athari, elongated inclusions, usambazaji wa carbides na surface oxidation huenda viliongeza crack propagation na susceptibility ya final brittle fracture.
Hitimisho zinazoungwa mkono na utafiti
- Maeneo ya kuanzia kuvunjika yako kwenye mzizi wa uzi.
- Kuna maeneo kadhaa ya fatigue crack initiation.
- Ratchet marks zinaunga mkono kuanza kwa cyclic fatigue.
- Nishati ya Charpy ya stud iliyokuwa imetumika ni takriban %87,9 chini kuliko ya nyenzo isiyotumika.
- Nyenzo iliyokuwa imetumika inaendelea kuwa na tensile/yield strength ya juu huku ikionyesha ductility ya chini.
- Mikrostruktura ina tempered martensite, spheroidized carbides na non-metallic inclusions.
- Kuna tabaka la surface oxide lenye unene wa takriban 45 μm.
- Fracture mechanism inaendana na muunganiko wa material + geometry + assembly + service loads.
Hitimisho ambazo utafiti hauungi mkono
- Haijathibitishwa kwamba oxidation peke yake ndiyo sababu kuu ya kushindwa.
- Haijathibitishwa kwamba inclusion fulani peke yake ilisababisha studs nne kuvunjika.
- Viwango vya preload havikupimwa moja kwa moja; vilitathminiwa tu kama mchango unaowezekana.
- Crack growth rate haikupimwa.
- Matokeo ya Charpy si fracture toughness \(K_{IC}\) moja kwa moja.
- Haijathibitishwa kwamba historia ya manufacturing na heat treatment ya fimbo isiyotumika na stud iliyokamilishwa ilikuwa sawa kabisa.
- Haiwezi kusemwa kwamba tofauti zote za mikrostruktura zilizoonekana kwenye nyenzo zilisababishwa na miaka minne ya huduma pekee.
Hatua za marekebisho zilizopendekezwa
- Kudhibiti preload ya stud na tightening torque kwa utaratibu uliobainishwa.
- Kutumia calibrated torque wrenches na recorded tightening sequence.
- Ikiwezekana, kudhibiti ufungaji kwa stud elongation au direct preload measurement.
- Dimensional control ya root radius ya uzi, surface roughness na machining marks.
- Kutathmini chaguo la rolled thread linalotengenezwa kwa rolling.
- Kuongeza steel cleanliness na inclusion morphology katika procurement specification.
- Kuimarisha traceability ya lot na heat-number.
- Kujumuisha kigezo cha Charpy cha kampuni cha >20 J katika masharti ya ununuzi na acceptance.
- Mechanical tests baada ya thermal aging inayolingana na joto halisi la huduma.
- Periodic magnetic particle inspection na surface inspections zinazolenga mzizi wa uzi.
Maelezo ya Chanzo na Mbinu
Utafiti asilia: Failure Analysis of Turbine Studs: Interaction of Fatigue Crack Initiation and Embrittlement
Mwandishi: Cassius O. F. T. Ruchert
Taasisi: University of São Paulo, Materials Engineering Department, EEL/USP.
Aina ya chanzo: Preprint ya utafiti wa failure analysis.
Hali ya peer review: Haijapitia peer review. PDF imewekewa alama wazi “Preprint not peer reviewed”.
Jukwaa: SSRN.
SSRN: Abstract 7208017.
DOI: Haijaongezwa kwa sababu DOI inayoweza kuthibitishwa haikutajwa katika PDF ya chanzo.
Nyenzo iliyochunguzwa: Studs za chuma cha alloy cha ASTM A193/A193M Grade B16 Cr–Mo–V.
Muda wa huduma: Takriban miaka minne.
Kushindwa kulikochunguzwa: Kuvunjika kwa studs nne kati ya nane katika eneo lilelile la mzigo mkubwa.
Mbinu: Macroscopy, optical emission spectrometry, ASTM E3 metallography, ASTM E45 inclusion analysis, stereomicroscopic fractography, SEM/EDS, ASTM E18 Rockwell C, ASTM E23 Charpy V-notch na ASTM E8/E8M tensile tests.
Kizuizi kikuu: Utafiti haukupima kwa kiasi crack growth rate au actual preload distribution. Historia kamili za manufacturing za fimbo isiyotumika na stud iliyokuwa imetumika hazikuwa sawa kabisa. Kwa hiyo, service effect, manufacturing effect na assembly effect haziwezi kutenganishwa kikamilifu.
Hitimisho muhimu zaidi la kihandisi: Kushindwa kwa stud si jambo la parameter moja; ni fracture ya sababu nyingi ambapo fatigue initiation na hali ya nyenzo yenye low impact energy/embrittlement huungana na thread geometry, oxidation, inclusions na uwezekano wa preload kutokuwa sawa.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *