

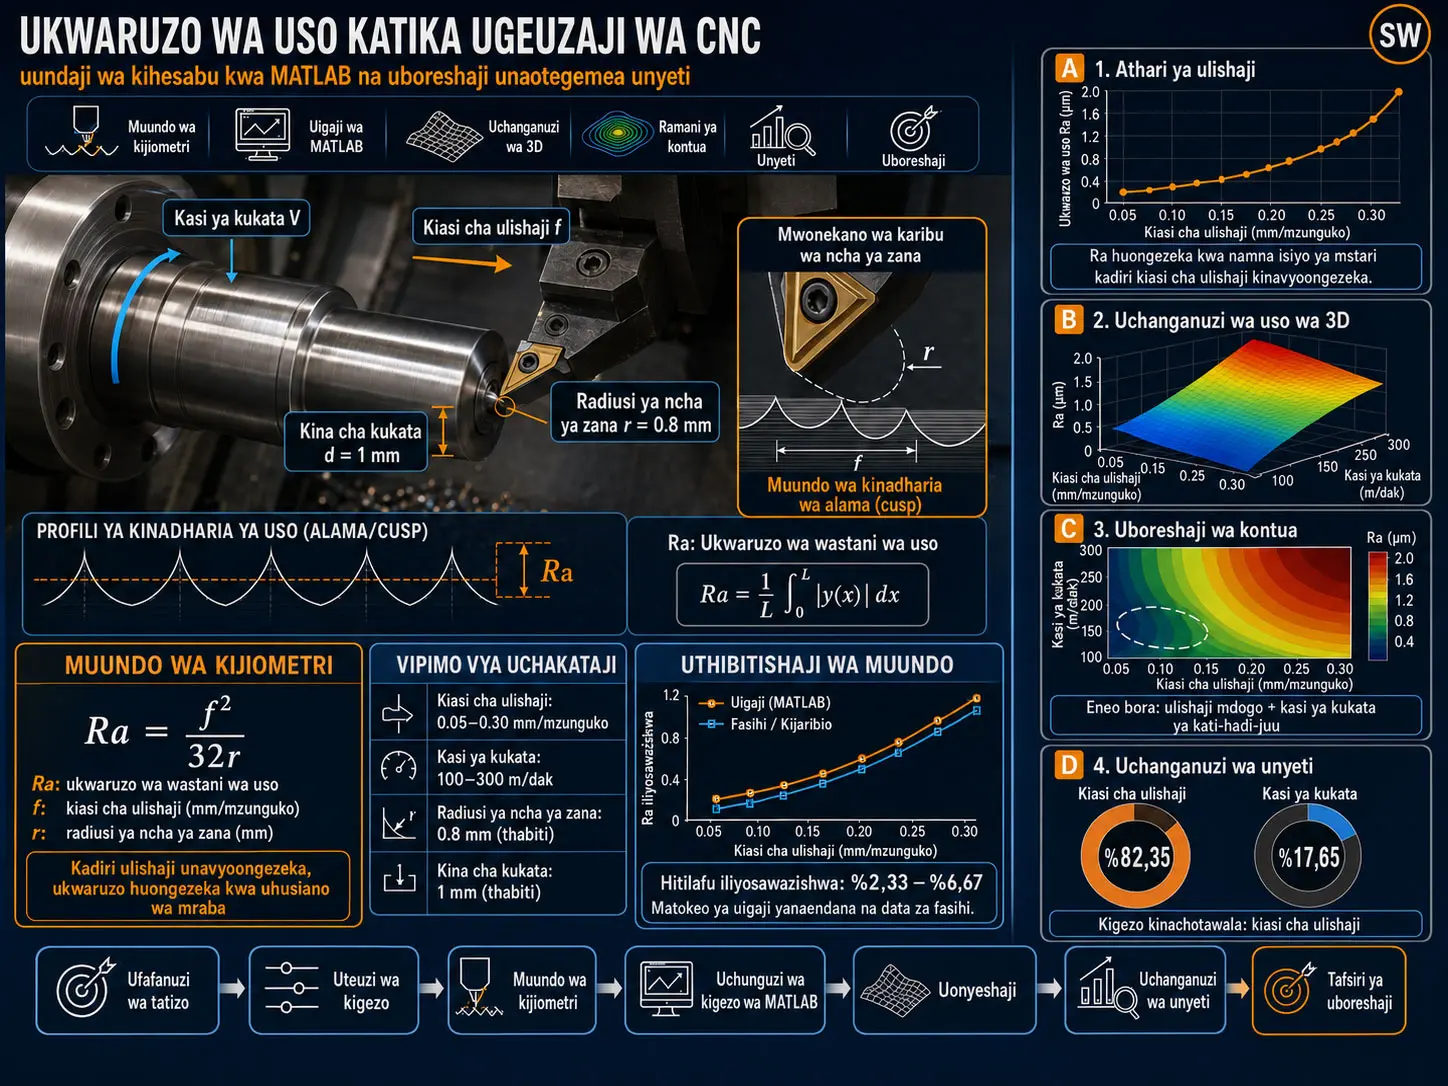
Utafiti huu unapendekeza mfumo wa kikokotozi unaotegemea MATLAB kwa madhumuni ya kutabiri ukwaru wa uso katika mchakato wa ugeuzaji wa CNC na kuchunguza athari za jamaa za vigezo vya uchakataji. Msingi wa mbinu hiyo ni uhusiano wa kijiometri kati ya kiwango cha ulishaji \(f\) na nusu kipenyo cha ncha ya zana \(r\) kwa jiometri bora ya ugeuzaji, unaounda modeli ya \(R_a=f^2/(32r)\). Modeli hii ya kinadharia imeungwa mkono katika mazingira ya MATLAB kwa uchanganuzi wa vigezo, uonyeshaji wa pande mbili na tatu, uchanganuzi wa kontua na hesabu ya unyeti uliosanifishwa. Katika chanzo, masafa makuu ya vigezo yametolewa kuwa 0.05–0.30 mm/dev kwa kiwango cha ulishaji na 100–300 m/dak kwa kasi ya kukata, huku nusu kipenyo cha ncha ya zana kikiwekwa thabiti katika 0.8 mm na kina cha kukata katika 1 mm. Matokeo yanaonyesha kwamba kadiri kiwango cha ulishaji kinavyoongezeka, ukwaru wa uso huongezeka haraka kwa uhusiano wa daraja la pili, ilhali kasi ya kukata ina athari dhaifu zaidi ndani ya masafa yaliyochunguzwa. Katika uchanganuzi wa unyeti uliosanifishwa, kiwango cha ulishaji kiliripotiwa kuwa na mchango wa jamaa wa %82.35 na kasi ya kukata %17.65.
Matokeo ya modeli yalilinganishwa na thamani za ukwaru wa uso ambazo waandishi walichukua kutoka katika fasihi na kuzitaja kuwa za majaribio; thamani za hitilafu iliyosanifishwa katika masafa ya ulishaji ya 0.05–0.30 mm/dev zilipatikana kati ya %2.33 na %6.67. Hata hivyo, uthibitishaji huu si jaribio jipya la ugeuzaji wa CNC. Katika utafiti wenyewe, taratibu halisi za uchakataji kama uchakavu wa zana, mtetemo, chatter, utofauti wa muundo wa nyenzo na ulemavu wa plastiki hazijaigwa. Aidha, ingawa utafiti unasema kwamba “cutting speed correction factor” ilitumika kwa athari ya kasi ya kukata, uhusiano wake wa wazi wa kihisabati haujatolewa katika sehemu ya mbinu. Kwa hiyo, athari ya kiwango cha ulishaji inaweza kuzalishwa tena moja kwa moja kutoka katika milinganyo ya chanzo, lakini taarifa ya ziada ya modeli inahitajika ili kuzalisha tena kwa kiasi unyeti wa kasi ya kukata.
Kwa nini ukwaru wa uso ni muhimu katika ugeuzaji wa CNC?
Ukwaru wa uso ni mojawapo ya viashiria vya msingi vya uadilifu wa uso vinavyoathiri si mwonekano wa sehemu iliyochakatwa pekee, bali pia mgusano, msuguano, uchakavu, tabia ya uchovu na utendaji wa kiutendaji. Katika ugeuzaji wa CNC, ncha ya kukata ya zana husogea kwa kiwango fulani kwenye kipande cha kazi katika kila mzunguko na hivyo kuacha alama za kijiometri juu ya uso. Urefu na nafasi za alama hizi hutegemea hasa kiwango cha ulishaji na jiometri ya ncha ya zana.
Mbinu ya utafiti wa chanzo ni kutumia utaratibu huu wa kijiometri kama makadirio ya kwanza, kisha kuchanganua nafasi ya vigezo kwa MATLAB na kubainisha kwa kiasi ni kwa kiwango gani kila kigezo kinaathiri matokeo.
Vigezo vilivyochunguzwa katika utafiti
| Kigezo | Alama | Thamani / Masafa | Jukumu katika modeli |
|---|---|---|---|
| Kiwango cha ulishaji | f | 0.05–0.30 mm/dev | Kigezo kikuu kinachoathiri sana wasifu wa uso |
| Kasi ya kukata | V | 100–300 m/dak | Kigezo cha pili kinachoathiri mienendo ya kukata |
| Nusu kipenyo cha ncha ya zana | r | 0.8 mm, thabiti | Sifa ya kijiometri ya zana ya kukata |
| Kina cha kukata | d | 1 mm, thabiti | Huimarishwa ili kutenganisha athari za ulishaji na kasi |
Dokezo la uthabiti wa chanzo: Ingawa Jedwali 1 linaonyesha muundo huu wazi, aya ya chanzo inayofuata mara moja baada ya jedwali inasema kwamba kiwango cha ulishaji na kasi ya kukata viliwekwa thabiti, huku nusu kipenyo cha ncha ya zana na kina cha kukata vikibadilishwa. Kwa kuwa kauli hii haiendani na jedwali, ufafanuzi wa parametrik sweep unaofuata na grafu za matokeo, inapaswa kutathminiwa kama kosa la uandishi/maandishi ndani ya chanzo.
Ukwaru wa Uso Huhesabiwaje katika Ugeuzaji Bora?
Utafiti wa chanzo huhesabu ukwaru wa wastani wa kihesabu wa uso katika hali bora za kukata kwa kutumia uhusiano wa kijiometri unaowiana moja kwa moja na mraba wa kiwango cha ulishaji na kinyume na nusu kipenyo cha ncha ya zana: \(R_a=f^2/(32r)\). Kwa hiyo, hata ongezeko dogo la kiwango cha ulishaji husababisha ongezeko kubwa zaidi la ukwaru wa uso kutokana na uhusiano wa mraba, ilhali nusu kipenyo kikubwa cha ncha ya zana husawazisha alama bora ya kijiometri.
Modeli ya kijiometri ya ukwaru
Mlinganyo (1) wa chanzo ni:
\[ R_a=\frac{f^2}{32r} \]
Hapa:
- \(R_a\): ukwaru wa wastani wa kihesabu wa uso,
- \(f\): kiwango cha ulishaji, mm/dev,
- \(r\): nusu kipenyo cha ncha ya zana, mm.
Fomula hii inawakilisha kwa makadirio ukwaru wa wastani wa muundo bora wa kijiometri wa cusp/ufa unaoachwa na ncha ya zana katika mizunguko mfululizo wakati wa ugeuzaji.
Kwa nini athari ya kiwango cha ulishaji ni ya mraba?
Kwa sababu \(f\) iko katika nguvu ya pili katika mlinganyo:
\[ R_a\propto f^2 \]
hutokea. Kwa mfano, kuongeza kiwango cha ulishaji mara mbili huku hali nyingine zikiwa sawa huongeza ukwaru wa kijiometri wa kinadharia takribani mara nne.
Katika Kielelezo 2 cha chanzo, pia huonekana mkunjo wa \(R_a\) unaozidi kuwa mkali badala ya mstari ulionyooka katika masafa ya ulishaji ya 0.05–0.30 mm/dev. Thamani za takribani katika kielelezo zinaendana na matokeo ya simulyesheni ya 0.098, 0.391, 0.879, 1.563, 2.441 na 3.516 µm yaliyotolewa katika Jedwali 3.
Ubadilishaji wa vipimo
Chanzo kinafafanua \(f\) na \(r\) kwa mm, huku \(R_a\) ikiripotiwa kwa µm. Mlinganyo unapotumika moja kwa moja na ingizo za mm, matokeo ya kijiometri huwa katika mm; ili yaendane na matokeo yaliyoripotiwa, lazima yazidishwe kwa 1000 ili kubadilishwa kuwa µm.
Kwa mfano, kwa \(f=0.30\) mm/dev na \(r=0.8\) mm:
\[ R_a= \frac{(0.30)^2}{32(0.8)} = 0.003515625\ {\rm mm} \]
na:
\[ 0.003515625\ {\rm mm} \times1000 = 3.515625\ \mu{\rm m} \]
hupatikana. Thamani hii inaendana na matokeo ya simulyesheni ya 3.516 µm yaliyotolewa katika Jedwali 3 la chanzo. Chanzo hakiandiki ubadilishaji huu wa mm→µm kama mlinganyo tofauti.
Modeli haijumuishi matukio gani ya kimwili?
Kama waandishi wanavyosema, modeli ya kijiometri:
- uchakavu wa zana,
- mitetemo ya zana na kipande cha kazi,
- tabia ya chatter,
- ulemavu wa plastiki wa nyenzo,
- utofauti wa muundo wa nyenzo
haijaigi moja kwa moja. Kwa hiyo, \(R_a=f^2/(32r)\) si mlinganyo unaowakilisha fizikia yote ya uso halisi wa ugeuzaji wa CNC, bali ni makadirio ya daraja la kwanza kwa hali bora za kijiometri.
Mtiririko wa hesabu wa MATLAB
Katika Kielelezo 1 cha chanzo, mtiririko wa utafiti umeonyeshwa kwa mpangilio ufuatao:
- Ufafanuzi wa tatizo: ukwaru wa uso katika ugeuzaji wa CNC.
- Uteuzi wa vigezo vya uchakataji \(f,V,r,d\).
- Ujenzi wa modeli ya kinadharia \(R_a=f^2/(32r)\).
- Kujumuisha kipengele cha kusahihisha kasi ya kukata.
- Utekelezaji wa MATLAB na parametrik sweep.
- Kwa michanganyiko ya \(f,V\), kuhesabu matriki ya \(R_a\).
- Uonyeshaji wa 2B, 3B na kontua.
- Uchanganuzi wa unyeti uliosanifishwa.
- Tafsiri ya kihandisi na uboreshaji.
Hapa kuna kizuizi muhimu cha uzalishaji upya: chanzo kinaonyesha hatua ya “cutting speed correction factor” katika mtiririko wa kazi, lakini hakiripoti wazi fomula ya kihisabati ya kipengele hiki.
Uchanganuzi wa vigezo kwa MATLAB
Chanzo kinasema kwamba MATLAB ilitumika kuchanganua michanganyiko ya kiwango cha ulishaji na kasi ya kukata na kuhesabu ukwaru wa uso kwa kila mchanganyiko. Matokeo yalichunguzwa katika tabaka tatu tofauti za kuona:
- mkunjo wa 2B wa \(R_a\) – kiwango cha ulishaji,
- uso wa pande tatu wa \(R_a\) – \(f\) – \(V\),
- ramani ya kontua inayoonyesha maeneo ya kazi yenye ukwaru mdogo.
Kwa Nini Kiwango cha Ulishaji Huathiri Ukwaru wa Uso Zaidi Kuliko Kasi ya Kukata?
Kwa sababu ukwaru katika msingi wa kijiometri wa utafiti unategemea moja kwa moja neno \(f^2\), unyeti uliosanifishwa wa kiwango cha ulishaji huwa mkubwa kiasili; katika hesabu za chanzo \(S_f=2.000\) ilipatikana kwa kiwango cha ulishaji na \(S_V=0.429\) kwa kasi ya kukata, na hizi zilibadilishwa kuwa michango ya jamaa ya %82.35 na %17.65 mtawalia. Hata hivyo, kwa kuwa kazi wazi ya kusahihisha inayozalisha mgawo wa 0.429 wa kasi ya kukata haijatolewa katika makala, uzalishaji upya huru wa sehemu hii ni mdogo.
Unyeti uliosanifishwa
Mlinganyo (2) wa chanzo ni:
\[ S_i= \left( \frac{\partial R_a}{\partial x_i} \right) \left( \frac{x_i}{R_a} \right) \]
\(x_i\) ni kigezo cha uchakataji kinachochanganuliwa.
Ufafanuzi huu huunda kipimo kisicho na kipimo cha unyumbufu/unyeti. Huwezesha kulinganisha ni kiasi gani mabadiliko ya jamaa katika kigezo husababisha mabadiliko ya jamaa katika \(R_a\).
Kwa modeli safi ya kijiometri:
\[ R_a=\frac{f^2}{32r} \]
ikiwa:
\[ \frac{\partial R_a}{\partial f} = \frac{2f}{32r} \]
na hivyo:
\[ S_f = \frac{2f}{32r} \frac{f}{R_a} =2 \]
hupatikana. Thamani hii inalingana kikamilifu na matokeo ya \(S_f=2.000\) katika Jedwali 2 la chanzo.
| Kigezo | Alama | Mgawo wa unyeti | Mchango wa jamaa |
|---|---|---|---|
| Kiwango cha ulishaji | f | 2.000 | 82.35% |
| Kasi ya kukata | V | 0.429 | 17.65% |
Asilimia zimeripotiwa kama sehemu zilizosawazishwa za ukubwa wa unyeti ndani ya jumla yao. Inapaswa kusisitizwa kwamba thamani hizi si sawa na utenganuzi wa tofauti za kimwili au asilimia ya majaribio ya ANOVA.
Mbinu na Matokeo ya Utafiti
Kielelezo 2: athari ya kiwango cha ulishaji
Kielelezo 2 cha chanzo kinaonyesha kuwa kadiri kiwango cha ulishaji kinavyoongezeka, \(R_a\) huongezeka kwa njia isiyo ya mstari. Mkunjo huwa mkali zaidi hasa baada ya 0.20 mm/dev. Tabia hii inaendana na nadharia ya \(R_a\propto f^2\).
| Kiwango cha ulishaji (mm/dev) | Ra ya simulyesheni (µm) |
|---|---|
| 0.05 | 0.098 |
| 0.10 | 0.391 |
| 0.15 | 0.879 |
| 0.20 | 1.563 |
| 0.25 | 2.441 |
| 0.30 | 3.516 |
Kutoka 0.05 hadi 0.30 mm/dev ni ongezeko la mara 6 katika kiwango cha ulishaji, lakini kutokana na modeli ya kijiometri \(R_a\) huongezeka takribani mara 36; hii ni matokeo ya moja kwa moja ya utegemezi wa mraba.
Kielelezo 3: athari ya pamoja ya kiwango cha ulishaji na kasi ya kukata
Katika Kielelezo 3 cha chanzo, uso wa pande tatu unatolewa kwa \(f\), \(V\) na \(R_a\). Mwinuko wa uso katika mhimili wa kiwango cha ulishaji ni mkubwa waziwazi, huku mabadiliko katika mwelekeo wa kasi ya kukata yakiwa madogo zaidi.
Chanzo kinafasiri hili kuwa kasi ya kukata huathiri ukwaru wa uso kupitia taratibu za sekondari kama uundaji wa built-up edge na ulainishaji wa joto. Hata hivyo, taratibu hizi hazipo katika Mlinganyo wa kijiometri (1), na kazi ya kusahihisha kasi ya kukata iliyotumika haijatolewa wazi.
Kielelezo 4: uboreshaji unaotegemea kontua
Ramani ya kontua inaonyesha kwamba ndani ya nafasi ya vigezo iliyochunguzwa, ukwaru mdogo hujitokeza hasa katika eneo la kiwango kidogo cha ulishaji na kasi ya kati hadi juu ya kukata.
Kwa kuwa mabadiliko ya rangi kwenye ramani yanaelekea sana katika mwelekeo wa mhimili wa ulishaji, athari kubwa ya mabadiliko ya feed inaonekana tena. Tafsiri ya kihandisi ya chanzo ni kwamba ukwaru wa uso unaotokana na kiwango kikubwa cha ulishaji hauwezi kufidiwa kikamilifu kwa kuongeza kasi ya kukata pekee.
Tafsiri ya hali bora ya uendeshaji inayopendekezwa katika chanzo
Badala ya kuripoti jozi moja ya nambari ya “global optimum \(f,V\)”, utafiti hutumia mbinu ya kupanga mchakato kupitia maeneo ya kontua. Mwelekeo mkuu wa kupata ukwaru mdogo wa uso unaelezwa kama:
kiwango kidogo cha ulishaji + kasi ya kati au juu ya kukata
.
Hata hivyo, kwa kuwa katika uzalishaji halisi kuna malengo mengine kama tija, maisha ya zana, nguvu ya kukata, joto na muda wa mzunguko, kupunguza \(R_a\) pekee hakumaanishi moja kwa moja optimum ya mchakato mzima. Hii ndiyo sababu chanzo kinapendekeza kuhamia kwenye mbinu ya multi-objective optimization katika kazi za baadaye.
Ulinganisho na thamani za fasihi
| Feed (mm/dev) | Ra ya simulyesheni (µm) | Ra ya majaribio inayotegemea fasihi (µm) | Hitilafu iliyosanifishwa |
|---|---|---|---|
| 0.05 | 0.098 | 0.105 | 6.67% |
| 0.10 | 0.391 | 0.410 | 4.63% |
| 0.15 | 0.879 | 0.910 | 3.41% |
| 0.20 | 1.563 | 1.620 | 3.52% |
| 0.25 | 2.441 | 2.520 | 3.13% |
| 0.30 | 3.516 | 3.600 | 2.33% |
Hesabu ya hitilafu iliyosanifishwa
Chanzo kinafafanua hitilafu katika Mlinganyo (3) kama:
\[ \mathrm{Normalized\ Error}(\%) = \left| \frac{R_a^{sim}-R_a^{exp}} {R_a^{exp}} \right| \times100 \]
\(R_a^{sim}\) ni thamani iliyohesabiwa na modeli ya MATLAB; \(R_a^{exp}\) ni thamani ambayo waandishi walichukua kutoka katika fasihi kama ya majaribio.
Katika ulinganisho wote, hitilafu imeripotiwa kuwa chini ya %7. Hitilafu kubwa zaidi ni %6.67 katika 0.05 mm/dev, na ndogo zaidi ni %2.33 katika 0.30 mm/dev.
Je, Hitilafu Chini ya %7 Inamaanisha Modeli Imethibitishwa kwa Majaribio?
Kwa kiwango kidogo tu. Utafiti haukufanya jaribio lake jipya la ugeuzaji wa CNC; ulilinganisha matokeo ya MATLAB na thamani sita za \(R_a\) zilizotajwa kuwa za majaribio katika fasihi. Kwa hiyo, hitilafu ya chini ya %7 inaonyesha kwamba modeli ya kijiometri iko karibu na mwelekeo wa seti ya marejeo iliyochaguliwa, lakini haitoi uthibitishaji wa jumla wa majaribio kwa nyenzo, zana, mashine, hali za mtetemo au viwango tofauti vya uchakavu wa zana.
Kielelezo 5: mwelekeo wa seti mbili za data
Kielelezo 5 cha chanzo kinaonyesha kwamba thamani za simulyesheni na za majaribio zinazotegemea fasihi huongezeka pamoja kadiri feed inavyoongezeka. Tofauti kati ya mikunjo miwili ni ndogo na, ingawa tofauti kamili huongezeka kadiri feed inavyoongezeka, hitilafu iliyosanifishwa kwa ujumla hupungua.
Chanzo kinafasiri ukaribu huu kama ishara kwamba modeli inanasa mwelekeo mkuu wa uchakataji. Hata hivyo, kinaeleza mikengeuko inayoweza kutokea kwenye uso halisi kwa athari zisizo katika modeli kama uchakavu wa zana, mtetemo na utofauti wa muundo wa nyenzo.
Matokeo makuu yanayoungwa mkono na utafiti
- Katika modeli bora ya kijiometri, ukwaru wa uso huongezeka kwa mraba wa kiwango cha ulishaji.
- Katika masafa ya 0.05–0.30 mm/dev, matokeo ya MATLAB huongezeka katika masafa ya 0.098–3.516 µm.
- Katika uchanganuzi wa unyeti wa chanzo, feed rate ilibainishwa kuwa kigezo kikuu.
- Michango ya unyeti uliosanifishwa iliyoripotiwa ni %82.35 kwa feed na %17.65 kwa cutting speed.
- Uchanganuzi wa kontua unaonyesha eneo la feed ya chini na cutting speed ya kati hadi juu kuwa eneo la ukwaru mdogo.
- Katika ulinganisho na thamani sita za majaribio zinazotegemea fasihi zilizotumiwa katika chanzo, hitilafu ilibaki chini ya %7.
- Uonyeshaji wa vigezo wa MATLAB unaweza kutumika kama zana ya haraka na inayoweza kufasiriwa kwa upangaji wa awali wa mchakato.
Matokeo ambayo utafiti hauungi mkono au hauonyeshi moja kwa moja
- Kwamba modeli itatoa hitilafu chini ya %7 katika hali zote za ugeuzaji wa CNC.
- Kwamba kiwango cha Feed kinaeleza kwa usahihi %82.35 ya tofauti halisi ya mchakato.
- Kwamba athari ya kasi ya kukata inaweza kuzalishwa tena kikamilifu kutoka katika fomula za chanzo.
- Kwamba uchakavu wa zana umezingatiwa.
- Kwamba chatter au mtetemo wa mashine umeigwa.
- Kwamba ulemavu wa plastiki wa nyenzo umeigwa.
- Kwamba waandishi walifanya jaribio jipya la maabara la ugeuzaji ndani ya utafiti huu.
- Kwamba eneo la Ra ya chini kwenye ramani ya kontua pia ni global optimum kwa maisha ya zana, tija na matumizi ya nishati.
Eneo la matumizi ya kihandisi ya modeli
Modeli ni ya thamani hasa kwa uteuzi wa awali, wa kiwango cha jumla, wa mchakato. Mhandisi wa uzalishaji anaweza kuona ni maeneo gani ya ulishaji yatakayozalisha ukwaru mkubwa wa kijiometri kabla ya kufanya idadi kubwa ya majaribio ya kimwili, kisha kupanga majaribio halisi katika masafa finyu zaidi ya vigezo.
Kwa upande mwingine, katika uteuzi wa vigezo vya mwisho vya uzalishaji, vipengele kama nyenzo halisi, mipako ya zana, uchakavu wa zana, ugumu wa mashine, chatter, mfumo wa kupoza/kulainisha, nguvu za kukata na kasi ya uzalishaji lazima pia vitathminiwe kando.
Mapendekezo ya utafiti wa baadaye
Waandishi wanapendekeza kwamba katika hatua zinazofuata framework ipanuliwe kwa multi-objective optimization na algoriti mahiri mseto. Aidha, inalengwa kuingiza katika modeli matukio halisi ya uchakataji kama uchakavu wa zana, chatter na ulemavu wa plastiki kupitia majaribio ya moja kwa moja yaliyodhibitiwa.
Maelezo ya Chanzo na Mbinu
Kazi asili: Computational Modelling and Sensitivity-Based Optimization of Surface Roughness in CNC Turning Using MATLAB
Waandishi: Dr. Bhaskar Nagar; Mayuri Yadav.
Taasisi: Department of Mechanical Engineering, J C Bose University of Science & Technology, YMCA, Faridabad, Sector-6 Mathura Road, Haryana, India.
Jarida: International Journal of Engineering Applied Sciences and Technology (IJEAST).
Juzuu / Toleo: Volume 11, Issue 02.
Kurasa: 87–93.
ISSN: 2455-2143.
DOI: 10.33564/IJEAST.2026.v11i02.010
Tarehe ya kuchapishwa: Kwenye kurasa za makala imeandikwa Published Online June 2026; kwenye jalada la toleo la PDF imeandikwa Print / Issue Publication Date 09-Jul-2026.
Aina ya chanzo: Makala ya utafiti wa uhandisi wa kikokotozi / uigaji.
Taarifa ya mapitio: IJEAST inaeleza jarida hilo kama peer-reviewed kwenye tovuti yake rasmi. Kauli hii ni tamko la sera ya uchapishaji la jarida lenyewe.
Ufikiaji huria: Ukurasa wa toleo la jarida unaeleza machapisho kuwa ya ufikiaji huria chini ya Creative Commons Attribution 4.0 International License.
Mbinu kuu: Modeli ya kijiometri ya ukwaru wa uso katika ugeuzaji + MATLAB parametric sweep + uonyeshaji wa 2D/3D/kontua + normalized sensitivity analysis + ulinganisho unaotegemea fasihi.
Mlinganyo mkuu wa kijiometri: \(R_a=f^2/(32r)\).
Masafa ya uchanganuzi: \(f=0.05–0.30\) mm/dev; \(V=100–300\) m/dak; \(r=0.8\) mm; \(d=1\) mm.
Matokeo makuu ya unyeti: \(S_f=2.000\), mchango wa jamaa %82.35; \(S_V=0.429\), mchango wa jamaa %17.65.
Matokeo ya ulinganisho wa modeli: Kwa thamani sita za majaribio zinazotegemea fasihi zilizotumiwa katika chanzo, hitilafu iliyosanifishwa iko katika masafa ya %2.33–%6.67.
Kikomo cha uthibitishaji: Waandishi hawaripoti jaribio jipya la ugeuzaji wa CNC katika maabara yao; uthibitishaji umewekewa mipaka na thamani za marejeo zilizochukuliwa kutoka katika fasihi na kutajwa kuwa za majaribio.
Mapungufu ya modeli: Uchakavu wa zana, mtetemo/chatter, utofauti wa muundo wa nyenzo na ulemavu wa plastiki havijazingatiwa.
Dokezo la uzalishaji upya: Ingawa makala inaonyesha katika mtiririko wa kazi kwamba kuna kipengele cha kusahihisha kasi ya kukata, hairipoti kazi yake ya wazi ya kihisabati; hivyo uzalishaji upya kamili wa nambari wa unyeti wa cutting-speed hauwezekani kutoka katika maandishi ya chanzo pekee.
Kutokulingana ndani ya chanzo: Jedwali 1 linaonyesha feed na cutting speed kuwa vigezo vinavyobadilika, na tool nose radius pamoja na depth of cut kuwa thabiti, ilhali sentensi iliyo chini ya jedwali inasema kinyume chake.
Ufadhili: Utafiti unaripoti kwamba haukupokea ufadhili wa nje.
Upatikanaji wa data: Imeelezwa kwamba data inayounga mkono matokeo inaweza kupatikana kutoka kwa mwandishi anayewajibika kwa ombi linalofaa.
Mgongano wa maslahi: Waandishi wanatangaza kwamba hakuna mgongano wa maslahi ya kifedha au ya shirika.
Tamko la matumizi ya AI: Chanzo kinaeleza kwamba zana za AI zilitumika kwa kuboresha lugha na kutengeneza vielelezo; maudhui na uchanganuzi wa kisayansi ni wa waandishi, na waandishi wanabeba wajibu wa mwisho.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *