

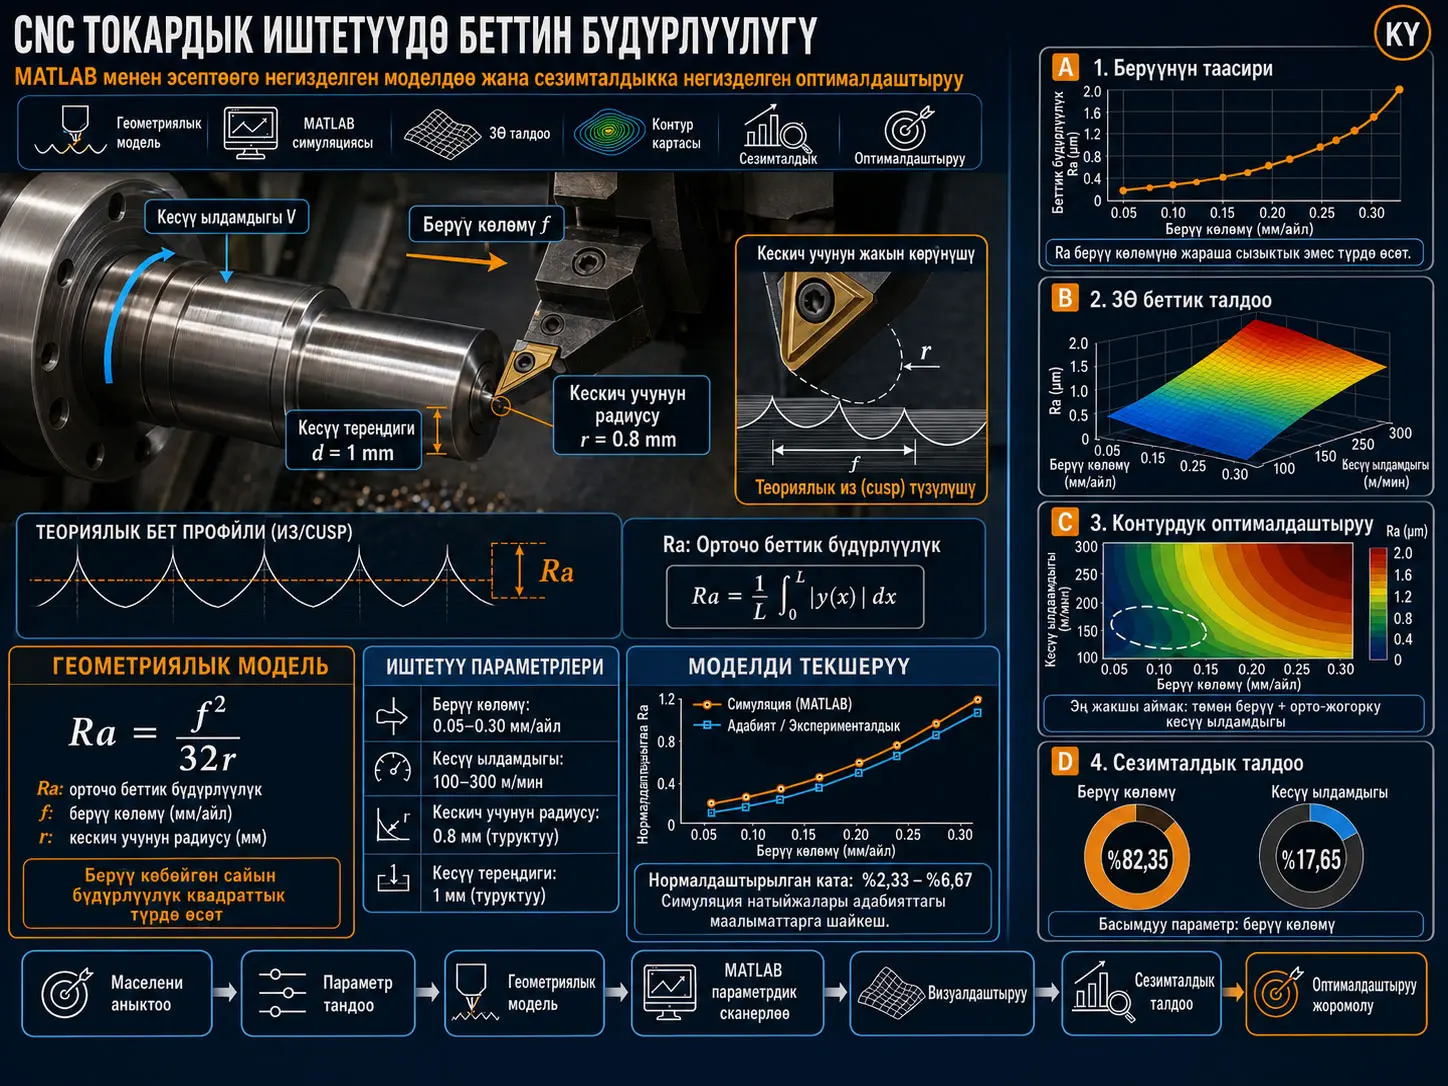
Бул изилдөө CNC токарлоодо беттин бүдүрлүүлүгүн болжолдоо жана иштетүү параметрлеринин салыштырмалуу таасирин изилдөө максатында MATLAB негизиндеги эсептөөчү алкакты сунуштайт. Ыкманын негизинде идеал токарлоо геометриясы үчүн берүү өлчөмү \(f\) менен аспап учунун радиусу \(r\) ортосундагы геометриялык байланышка негизделген \(R_a=f^2/(32r)\) модели жатат. Бул теориялык модель MATLAB чөйрөсүндө параметрдик сканерлөө, эки жана үч өлчөмдүү визуалдаштыруу, контурдук талдоо жана нормалдаштырылган сезгичтикти эсептөө менен колдоого алынган. Булакта колдонулган негизги параметр аралыктары берүү өлчөмү үчүн 0.05–0.30 mm/dev жана кесүү ылдамдыгы үчүн 100–300 m/dak деп берилсе, аспап учунун радиусу 0.8 mm, кесүү тереңдиги болсо 1 mm деңгээлинде туруктуу кармалган. Натыйжалар берүү өлчөмү жогорулаган сайын беттин бүдүрлүүлүгү квадраттык байланыш боюнча тез өсөрүн, кесүү ылдамдыгы болсо каралган аралыкта алсызыраак таасирге ээ экенин көрсөтөт. Нормалдаштырылган сезгичтик талдоосунда берүү өлчөмү %82.35, кесүү ылдамдыгы %17.65 салыштырмалуу салым менен баяндалган.
Модель натыйжалары авторлор адабияттан алган жана эксперименттик деп мүнөздөгөн беттин бүдүрлүүлүк маанилери менен салыштырылган; 0.05–0.30 mm/dev берүү аралыгындагы нормалдаштырылган ката маанилери %2.33 менен %6.67 арасында табылган. Бирок бул текшерүү жаңы CNC токардык эксперимент эмес. Изилдөөнүн өзүндө аспаптын эскириши, термелүү, chatter, материалдын гетерогендүүлүгү жана пластикалык деформация сыяктуу реалдуу иштетүү механизмдери моделденбейт. Мындан тышкары, изилдөөдө кесүү ылдамдыгынын таасири үчүн “cutting speed correction factor” колдонулганы айтылганы менен, бул фактордун так математикалык байланышы метод бөлүмүндө берилген эмес. Ошондуктан берүү өлчөмүнүн таасирин булактагы теңдемелерден түздөн-түз кайра чыгарууга мүмкүн болсо, кесүү ылдамдыгынын сезгичтигин сандык түрдө кайра чыгаруу үчүн кошумча модель маалыматы талап кылынат.
CNC токарлоодо беттин бүдүрлүүлүгү эмне үчүн маанилүү?
Беттин бүдүрлүүлүгү иштетилген тетиктин сырткы көрүнүшүнө гана эмес, тийишүүгө, сүрүлүүгө, эскирүүгө, чарчоо жүрүм-турумуна жана функционалдык иштөөсүнө да таасир эткен негизги беттик бүтүндүк көрсөткүчтөрүнүн бири. CNC токарлоодо аспаптын кесүүчү учу даярдалуучу тетик боюнча ар бир айланууда белгилүү бир берүү жасагандыктан бетте геометриялык издерди калтырат. Бул издердин бийиктиги жана аралыгы өзгөчө берүү өлчөмүнө жана аспап учунун геометриясына көз каранды.
Булак изилдөөсүнүн мамилеси ушул геометриялык механизмди алгачкы жакындаштыруу катары колдонуп, андан кийин MATLAB аркылуу параметрлер мейкиндигин сканерлөө жана кайсы параметр натыйжага канчалык деңгээлде таасир этерин сандык баалоо болуп саналат.
Изилдөөдө каралган параметрлер
| Параметр | Белги | Маани / Аралык | Моделдеги ролу |
|---|---|---|---|
| Берүү өлчөмү | f | 0.05–0.30 mm/dev | Бет профилине күчтүү таасир берген негизги өзгөрмө |
| Кесүү ылдамдыгы | V | 100–300 m/dak | Кесүү динамикасына таасир берген экинчи өзгөрмө |
| Аспап учунун радиусу | r | 0.8 mm, туруктуу | Кесүүчү аспаптын геометриялык өзгөчөлүгү |
| Кесүү тереңдиги | d | 1 mm, туруктуу | Берүү жана ылдамдык таасирлерин бөлүп кароо үчүн туруктуу |
Булактын ырааттуулугу боюнча эскертүү: 1-таблица бул түзүлүштү ачык көрсөткөнү менен, таблицадан дароо кийинки булак абзацы берүү өлчөмү менен кесүү ылдамдыгы туруктуу, ал эми аспап учунун радиусу менен кесүү тереңдиги өзгөрмө кармалганын айтат. Бул билдирүү таблицага, кийинки параметрдик sweep аныктамасына жана натыйжа графиктерине дал келбегендиктен, булактын ичиндеги жазуу/текст катасы катары бааланууга тийиш.
Идеал Токарлоодо Беттин Бүдүрлүүлүгү Кантип Эсептелет?
Булак изилдөөсү идеал кесүү шарттарында теориялык арифметикалык орточо беттин бүдүрлүүлүгүн берүү өлчөмүнүн квадратына түз, аспап учунун радиусуна тескери пропорционал геометриялык байланыш менен эсептейт: \(R_a=f^2/(32r)\). Ошого ылайык, берүү өлчөмүндөгү кичине өсүштөр да квадраттык байланыштан улам беттин бүдүрлүүлүгүндө кыйла күчтүү көбөйүү жаратат, ал эми чоңураак аспап учунун радиусу идеал геометриялык изди тегиздейт.
Геометриялык бүдүрлүүлүк модели
Булактын Теңдеме (1)-и:
\[ R_a=\frac{f^2}{32r} \]
түрүндө берилген. Бул жерде:
- \(R_a\): арифметикалык орточо беттин бүдүрлүүлүгү,
- \(f\): берүү өлчөмү, mm/dev,
- \(r\): аспап учунун радиусу, mm.
Бул формула токарлоо учурунда аспап учу удаалаш айланууларда калтырган идеал геометриялык cusp/оюк түзүлүшүнүн орточо бүдүрлүүлүгүн болжолдуу түрдө туюнтат.
Эмне үчүн берүү өлчөмүнүн таасири квадраттык?
Теңдемеде \(f\) экинчи даражада болгондуктан:
\[ R_a\propto f^2 \]
болот. Мисалы, башка шарттар бирдей кармалганда берүү өлчөмүн эки эсеге көбөйтүү теориялык геометриялык бүдүрлүүлүктү болжол менен төрт эсеге көбөйтөт.
Булактагы 2-сүрөттө да 0.05–0.30 mm/dev берүү аралыгында түз сызыктын ордуна бара-бара тиктешкен \(R_a\) ийри сызыгы көрүнөт. Сүрөттөгү болжолдуу маанилер 3-таблицада берилген 0.098, 0.391, 0.879, 1.563, 2.441 жана 3.516 µm симуляция натыйжаларына шайкеш келет.
Бирдикти өзгөртүү
Булак \(f\) жана \(r\)-ди mm менен аныктап, \(R_a\)-ны µm менен баяндайт. Теңдеме түздөн-түз mm киргизүүлөрү менен иштетилгенде геометриялык натыйжа mm менен чыгат; баяндалган натыйжаларга дал келиши үчүн 1000 ге көбөйтүлүп µm ге айландырылышы керек.
Мисалы, \(f=0.30\) mm/dev жана \(r=0.8\) mm үчүн:
\[ R_a= \frac{(0.30)^2}{32(0.8)} = 0.003515625\ {\rm mm} \]
жана:
\[ 0.003515625\ {\rm mm} \times1000 = 3.515625\ \mu{\rm m} \]
алынат. Бул маани булактагы 3-таблицада берилген 3.516 µm симуляция натыйжасына дал келет. Булак бул mm→µm өзгөртүүсүн өзүнчө теңдеме катары жазбайт.
Модель кайсы физикалык кубулуштарды камтыбайт?
Авторлор да белгилегендей, геометриялык модель:
- аспаптын эскиришин,
- аспап менен даярдалуучу тетиктин термелүүлөрүн,
- chatter жүрүм-турумун,
- материалдын пластикалык деформациясын,
- материалдын гетерогендүүлүгүн
түздөн-түз моделдебейт. Демек, \(R_a=f^2/(32r)\) реалдуу CNC токарлоо бетинин бардык физикасын чагылдырган теңдеме эмес, идеал геометриялык шарттар үчүн биринчи тартиптеги жакындаштыруу болуп саналат.
MATLAB эсептөө агымы
Булактагы 1-сүрөттө изилдөө агымы төмөнкү тартипте көрсөтүлгөн:
- Маселени аныктоо: CNC токарлоодо беттин бүдүрлүүлүгү.
- \(f,V,r,d\) иштетүү параметрлерин тандоо.
- Теориялык \(R_a=f^2/(32r)\) моделин түзүү.
- Кесүү ылдамдыгын оңдоо факторун киргизүү.
- MATLAB ишке ашыруусу жана параметрдик sweep.
- \(f,V\) айкалыштары үчүн \(R_a\) матрицасын эсептөө.
- 2B, 3B жана контурдук визуалдаштыруулар.
- Нормалдаштырылган сезгичтик талдоосу.
- Инженердик түшүндүрмө жана оптималдаштыруу.
Бул жерде кайра өндүрүмдүүлүк боюнча маанилүү чектөө бар: булак иш агымында “cutting speed correction factor” кадамын көрсөткөнү менен, бул фактордун математикалык формуласын ачык баяндабайт.
MATLAB параметрдик сканерлөөсү
Булак MATLAB аркылуу берүү өлчөмү менен кесүү ылдамдыгынын айкалыштары сканерленип, ар бир айкалыш үчүн беттин бүдүрлүүлүгү эсептелгенин билдирет. Натыйжалар үч башка визуалдык катмарда каралган:
- \(R_a\) – берүү өлчөмү 2B ийри сызыгы,
- \(R_a\) – \(f\) – \(V\) үч өлчөмдүү бети,
- төмөн бүдүрлүүлүк иш аймактарын көрсөткөн контур картасы.
Эмне Үчүн Берүү Өлчөмү Беттин Бүдүрлүүлүгүнө Кесүү Ылдамдыгына Караганда Көбүрөөк Таасир Этет?
Изилдөөнүн геометриялык негизинде бүдүрлүүлүк түздөн-түз \(f^2\) мүчөсүнө көз каранды болгондуктан берүү өлчөмүнүн нормалдаштырылган сезгичтиги табигый түрдө жогору; булак эсептөөлөрүндө берүү өлчөмү үчүн \(S_f=2.000\), кесүү ылдамдыгы үчүн \(S_V=0.429\) табылып, алар тиешелүүлүгүнө жараша %82.35 жана %17.65 салыштырмалуу салымга айландырылган. Бирок кесүү ылдамдыгына тиешелүү 0.429 коэффициентин берген ачык оңдоо функциясы макалада берилбегендиктен, бул бөлүктү көз карандысыз кайра чыгаруу чектелүү.
Нормалдаштырылган сезгичтик
Булактын Теңдеме (2)-си:
\[ S_i= \left( \frac{\partial R_a}{\partial x_i} \right) \left( \frac{x_i}{R_a} \right) \]
түрүндө. \(x_i\) — талданып жаткан иштетүү параметри.
Бул аныктама өлчөмсүз ийкемдүүлүк/сезгичтик көрсөткүчүн түзөт. Ал параметрдеги салыштырмалуу өзгөрүү \(R_a\)-да канча салыштырмалуу өзгөрүү жаратарын салыштырууга мүмкүнчүлүк берет.
Таза геометриялык модель үчүн:
\[ R_a=\frac{f^2}{32r} \]
болгондо:
\[ \frac{\partial R_a}{\partial f} = \frac{2f}{32r} \]
жана ошондуктан:
\[ S_f = \frac{2f}{32r} \frac{f}{R_a} =2 \]
алынат. Бул маани булактагы 2-таблицадагы \(S_f=2.000\) натыйжасына толук дал келет.
| Параметр | Белги | Сезгичтик коэффициенти | Салыштырмалуу салым |
|---|---|---|---|
| Берүү өлчөмү | f | 2.000 | 82.35% |
| Кесүү ылдамдыгы | V | 0.429 | 17.65% |
Пайыздар эки сезгичтик чоңдугунун жалпы суммасындагы нормалдаштырылган үлүшү катары баяндалган. Бул маанилер физикалык дисперсияны бөлүштүрүү же эксперименттик ANOVA пайызы менен бирдей эместиги өзгөчө белгилениши керек.
Изилдөөнүн Ыкмасы жана Натыйжалары
2-сүрөт: берүү өлчөмүнүн таасири
Булактагы 2-сүрөт берүү өлчөмү көбөйгөн сайын \(R_a\) сызыктуу эмес түрдө жогорулаганын көрсөтөт. Ийри сызык өзгөчө 0.20 mm/dev ден кийин байкаларлык тиктешет. Бул жүрүм-турум \(R_a\propto f^2\) теориясына шайкеш.
| Берүү өлчөмү (mm/dev) | Симуляция Ra (µm) |
|---|---|
| 0.05 | 0.098 |
| 0.10 | 0.391 |
| 0.15 | 0.879 |
| 0.20 | 1.563 |
| 0.25 | 2.441 |
| 0.30 | 3.516 |
0.05 тен 0.30 mm/dev ге өтүү берүү өлчөмүндө 6 эселик өсүш болсо, геометриялык моделден улам \(R_a\) болжол менен 36 эсеге өсөт; бул квадраттык көз карандылыктын түздөн-түз натыйжасы.
3-сүрөт: берүү өлчөмү менен кесүү ылдамдыгынын биргелешкен таасири
Булактагы 3-сүрөттө \(f\), \(V\) жана \(R_a\) үчүн үч өлчөмдүү бет берилген. Беттин берүү өлчөмү огу боюнча эңкейиши кыйла жогору, ал эми кесүү ылдамдыгы багытындагы өзгөрүү азыраак.
Булак муну кесүү ылдамдыгы built-up edge пайда болушу жана жылуулук жумшаруусу сыяктуу экинчи даражадагы механизмдер аркылуу беттин бүдүрлүүлүгүнө таасир этет деп түшүндүрөт. Бирок бул механизмдер геометриялык Теңдеме (1)-де жок жана колдонулган кесүү-ылдамдыгын оңдоо функциясы ачык берилген эмес.
4-сүрөт: контурга негизделген оптималдаштыруу
Контур картасы каралган параметрлер мейкиндигинде төмөн бүдүрлүүлүк өзгөчө төмөн берүү өлчөмү жана орто-жогорку кесүү ылдамдыгы аймагында пайда болорун көрсөтөт.
Картадагы түс өтүүлөрүнүн негизинен берүү огу багытында болушу feed өзгөрүүсүнүн үстөм таасирин кайрадан көрсөтөт. Булактын инженердик түшүндүрмөсүнө ылайык, жогорку берүү өлчөмүнөн келип чыккан беттин бүдүрлүүлүгүн кесүү ылдамдыгын гана жогорулатуу менен толук компенсациялоо мүмкүн эмес.
Булакта сунушталган оптималдуу иштөө режими боюнча түшүндүрмө
Изилдөө бир эле “global optimum \(f,V\)” сандык жупту баяндоонун ордуна контур аймактары аркылуу процессти пландаштыруу ыкмасын колдонот. Төмөн бет бүдүрлүүлүгү үчүн негизги багыт:
төмөн берүү өлчөмү + орто же жогорку кесүү ылдамдыгы
деп берилет.
Бирок реалдуу өндүрүштө өндүрүмдүүлүк, аспаптын иш мөөнөтү, кесүү күчү, температура жана цикл убактысы сыяктуу башка максаттар да бар болгондуктан, бир гана \(R_a\)-ны минималдаштыруу бүт процесс үчүн өзүнчө оптимум дегенди билдирбейт. Булактын келечектеги иштеринде multi-objective optimization ыкмасына өтүүнү сунуштоосунун себеби да ушунда.
Адабияттагы маанилер менен салыштыруу
| Feed (mm/dev) | Симуляция Ra (µm) | Адабиятка негизделген эксперименттик Ra (µm) | Нормалдаштырылган ката |
|---|---|---|---|
| 0.05 | 0.098 | 0.105 | 6.67% |
| 0.10 | 0.391 | 0.410 | 4.63% |
| 0.15 | 0.879 | 0.910 | 3.41% |
| 0.20 | 1.563 | 1.620 | 3.52% |
| 0.25 | 2.441 | 2.520 | 3.13% |
| 0.30 | 3.516 | 3.600 | 2.33% |
Нормалдаштырылган катаны эсептөө
Булак Теңдеме (3)-тө катаны:
\[ \mathrm{Normalized\ Error}(\%) = \left| \frac{R_a^{sim}-R_a^{exp}} {R_a^{exp}} \right| \times100 \]
деп аныктайт. \(R_a^{sim}\) MATLAB модели эсептеген, \(R_a^{exp}\) болсо авторлор адабияттан эксперименттик катары алган маани.
Бардык салыштырууларда ката %7 ден төмөн деп баяндалат. Эң жогорку ката 0.05 mm/dev де %6.67, эң төмөн ката 0.30 mm/dev де %2.33.
%7 ден Төмөн Ката Модель Эксперименттик Түрдө Тастыкталды Дегенди Билдиреби?
Чектелүү деңгээлде гана. Изилдөө өзүнүн CNC токардык экспериментин өткөргөн эмес; MATLAB натыйжаларын адабиятта эксперименттик деп көрсөтүлгөн алты \(R_a\) мааниси менен салыштырган. Ошондуктан %7 ден төмөн ката геометриялык модель тандалган эталондук маалыматтар катарындагы тенденцияга жакын экенин көрсөтөт, бирок ар башка материалдар, аспаптар, станоктор, термелүү шарттары же аспаптын эскирүү деңгээлдери үчүн жалпы эксперименттик тастыктоо бербейт.
5-сүрөт: эки маалымат катарынын тенденциясы
Булактагы 5-сүрөт симуляция менен адабиятка негизделген эксперименттик маанилер feed боюнча бирге өсөрүн көрсөтөт. Эки ийри сызыктын ортосундагы айырма кичине жана feed көбөйгөн сайын абсолюттук айырма өссө да, нормалдаштырылган ката жалпысынан азаят.
Булак бул жакындыкты модель негизги иштетүү тенденциясын кармап жаткандыгынын көрсөткүчү катары түшүндүрөт. Бирок реалдуу бетте пайда болушу мүмкүн болгон четтөөлөрдү аспаптын эскириши, термелүү жана материалдын гетерогендүүлүгү сыяктуу моделден тышкаркы таасирлер менен түшүндүрөт.
Изилдөө колдогон негизги жыйынтыктар
- Идеал геометриялык моделде беттин бүдүрлүүлүгү берүү өлчөмүнүн квадраты менен өсөт.
- 0.05–0.30 mm/dev аралыгында MATLAB натыйжалары 0.098–3.516 µm аралыгында өсөт.
- Булактагы сезгичтик талдоосунда feed rate үстөм параметр катары табылган.
- Баяндалган нормалдаштырылган сезгичтик салымдары feed үчүн %82.35, cutting speed үчүн %17.65.
- Контурдук талдоо төмөн feed жана орто-жогорку cutting speed аймагын төмөн бүдүрлүүлүк аймагы катары көрсөтөт.
- Булакта колдонулган алты адабиятка негизделген эксперименттик маани менен салыштырганда ката %7 ден төмөн калган.
- MATLAB параметрдик визуалдаштыруусу алдын ала процесс пландаштыруу үчүн тез жана түшүндүрмөлүү талдоо куралы катары колдонулушу мүмкүн.
Изилдөө колдобогон же түздөн-түз көрсөтпөгөн жыйынтыктар
- Модель бардык CNC токарлоо шарттарында %7 ден төмөн ката берет деген жыйынтык.
- Feed катышы реалдуу процесс вариациясынын так %82.35 бөлүгүн түшүндүрөт деген жыйынтык.
- Кесүү ылдамдыгынын таасирин булак формулаларынан толугу менен кайра чыгарууга болот деген жыйынтык.
- Аспаптын эскириши эсепке алынганы.
- Chatter же станок термелүүсү симуляцияланганы.
- Материалдын пластикалык деформациясы моделденгени.
- Авторлор бул изилдөөнүн алкагында жаңы лабораториялык токарлоо экспериментин өткөргөнү.
- Контур картасындагы төмөн-Ra аймагы аспаптын өмүрү, өндүрүмдүүлүк жана энергия керектөө боюнча да global optimum экени.
Моделдин инженердик колдонуу чөйрөсү
Модель өзгөчө алдын ала, орой процесс тандоо үчүн баалуу. Өндүрүш инженери көптөгөн физикалык эксперименттерди жүргүзбөстөн мурда кайсы берүү аймактары жогорку геометриялык бүдүрлүүлүк жаратарын көрүп, андан кийин реалдуу эксперименттерди тар параметр аралыгында пландай алат.
Ошол эле учурда акыркы өндүрүш параметрин тандоодо реалдуу материал, аспап каптамасы, аспаптын эскириши, станоктун катуулугу, chatter, муздатуу/майлоо режими, кесүү күчтөрү жана өндүрүш ылдамдыгы сыяктуу факторлор өзүнчө бааланууга тийиш.
Келечектеги изилдөө сунуштары
Авторлор кийинки баскычтарда framework-ти multi-objective optimization жана гибриддик акылдуу алгоритмдер менен кеңейтүүнү сунушташат. Мындан тышкары, түздөн-түз көзөмөлдөнгөн эксперименттер аркылуу аспаптын эскириши, chatter жана пластикалык деформация сыяктуу реалдуу иштетүү кубулуштарын модельге киргизүү максат кылынат.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска эмгек: Computational Modelling and Sensitivity-Based Optimization of Surface Roughness in CNC Turning Using MATLAB
Авторлор: Dr. Bhaskar Nagar; Mayuri Yadav.
Мекеме: Department of Mechanical Engineering, J C Bose University of Science & Technology, YMCA, Faridabad, Sector-6 Mathura Road, Haryana, India.
Журнал: International Journal of Engineering Applied Sciences and Technology (IJEAST).
Том / Саны: Volume 11, Issue 02.
Барактар: 87–93.
ISSN: 2455-2143.
DOI: 10.33564/IJEAST.2026.v11i02.010
Жарыяланган күнү: Макала барактарында Published Online June 2026; PDF санынын мукабасында Print / Issue Publication Date 09-Jul-2026 деп көрсөтүлгөн.
Булактын түрү: Эсептөөчү инженерия / моделдөө боюнча изилдөө макаласы.
Рецензиялоо маалыматы: IJEAST өзүнүн расмий веб-сайтында журналды peer-reviewed деп сүрөттөйт. Бул билдирүү журналдын өзүнүн жарыялоо саясаты боюнча билдирүүсү.
Ачык жеткиликтүүлүк: Журналдын сан барагы жарыяларды Creative Commons Attribution 4.0 International License боюнча ачык жеткиликтүү деп аныктайт.
Негизги ыкма: Геометриялык токарлоо бет бүдүрлүүлүгү модели + MATLAB parametric sweep + 2D/3D/контур визуалдаштыруу + normalized sensitivity analysis + адабиятка негизделген салыштыруу.
Негизги геометриялык теңдеме: \(R_a=f^2/(32r)\).
Талдоо аралыктары: \(f=0.05–0.30\) mm/dev; \(V=100–300\) m/dak; \(r=0.8\) mm; \(d=1\) mm.
Негизги сезгичтик натыйжалары: \(S_f=2.000\), салыштырмалуу салым %82.35; \(S_V=0.429\), салыштырмалуу салым %17.65.
Модель салыштыруу натыйжасы: Булакта колдонулган алты адабиятка негизделген эксперименттик маани үчүн нормалдаштырылган ката %2.33–%6.67 аралыгында.
Тастыктоо чеги: Авторлор өз лабораторияларында жаңы CNC токардык эксперимент тууралуу баяндаган эмес; тастыктоо адабияттан алынган жана эксперименттик деп көрсөтүлгөн эталондук маанилер менен чектелет.
Модель чектөөлөрү: Аспаптын эскириши, термелүү/chatter, материалдын гетерогендүүлүгү жана пластикалык деформация эсепке алынбайт.
Кайра өндүрүмдүүлүк эскертүүсү: Макаланын иш агымында кесүү ылдамдыгын оңдоо фактору бар экени көрсөтүлгөнү менен, анын ачык математикалык функциясы баяндалбайт; ошондуктан cutting-speed сезгичтигин толук сандык кайра чыгаруу булак текстинен мүмкүн эмес.
Булактын ичиндеги карама-каршылык: 1-таблица feed жана cutting speed-ти өзгөрмө, tool nose radius жана depth of cut-ты туруктуу көрсөтсө, таблицанын астындагы бир сүйлөм тескерисин айтат.
Каржылоо: Изилдөө тышкы каржылоо албаганын билдирет.
Маалыматтардын жеткиликтүүлүгү: Жыйынтыктарды колдогон маалыматтарды негиздүү суроо боюнча жооптуу автордон алууга болору айтылат.
Кызыкчылыктардын кагылышы: Авторлор каржылык же уюштуруучулук кызыкчылыктардын кагылышы жок экенин билдиришет.
AI колдонуу билдирүүсү: Булак AI куралдары тилди жакшыртуу жана сүрөт түзүү максатында колдонулганын; илимий мазмун жана талдоо авторлорго таандык экенин жана акыркы жоопкерчиликти авторлор өзүнө аларын билдирет.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген