

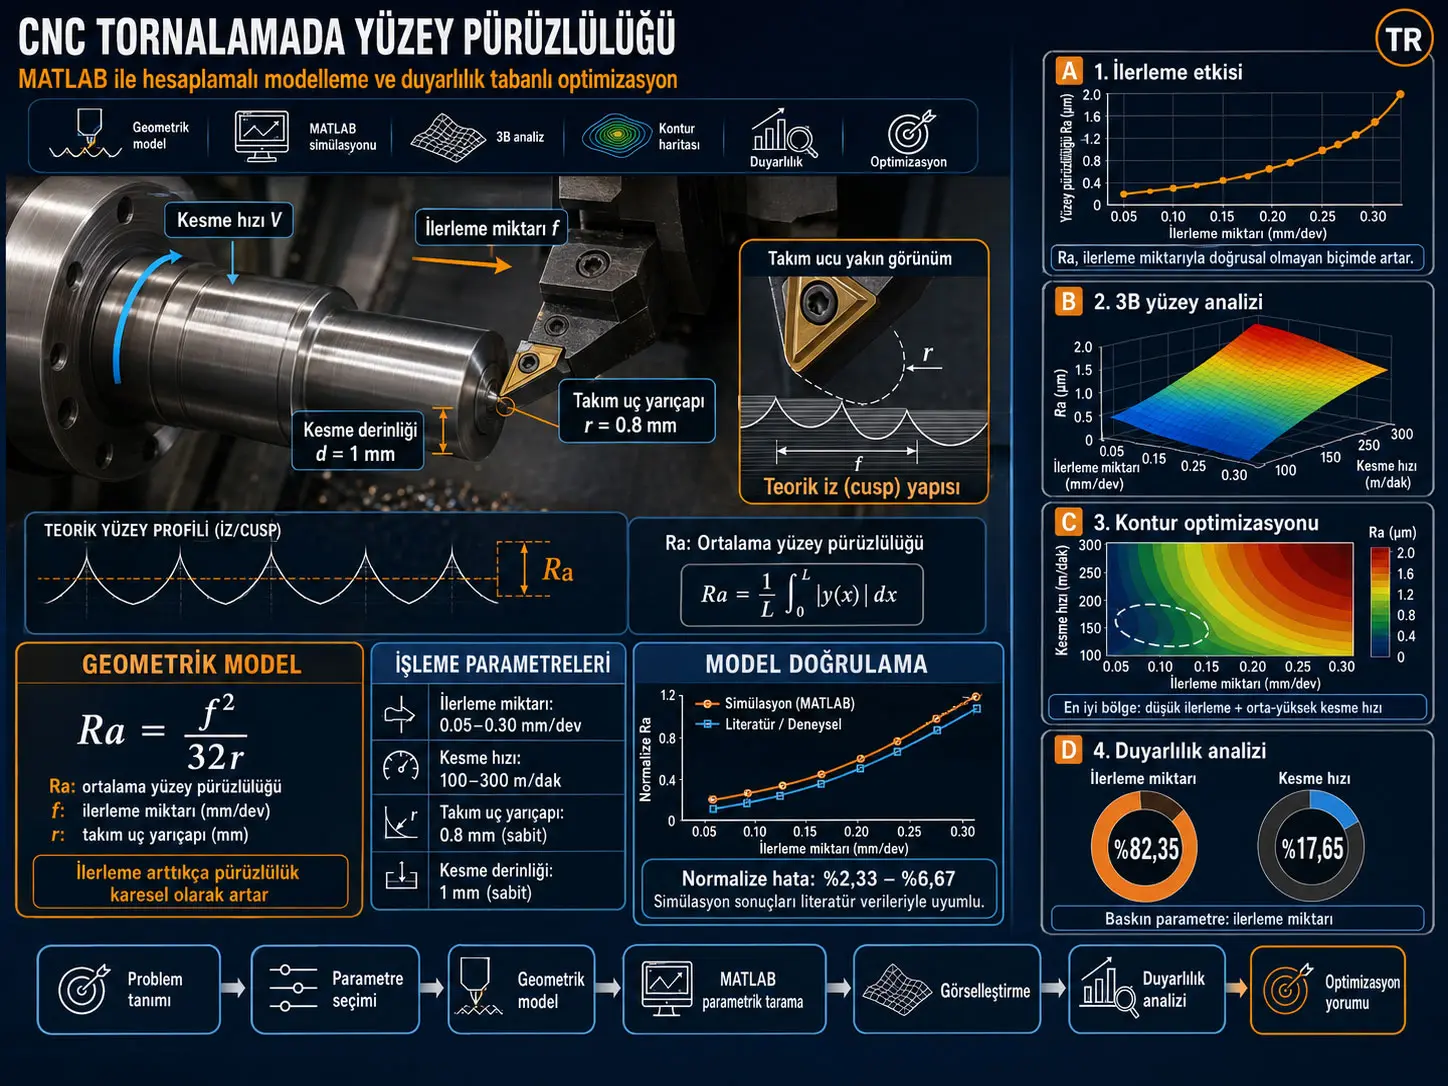
Bu çalışma, CNC tornalama işleminde yüzey pürüzlülüğünü tahmin etmek ve işleme parametrelerinin göreli etkisini incelemek amacıyla MATLAB tabanlı hesaplamalı bir çerçeve önermektedir. Yaklaşımın temelinde, ideal tornalama geometrisi için ilerleme miktarı \(f\) ve takım uç yarıçapı \(r\) arasındaki geometrik ilişkiye dayanan \(R_a=f^2/(32r)\) modeli bulunmaktadır. Bu teorik model MATLAB ortamında parametrik tarama, iki ve üç boyutlu görselleştirme, kontur analizi ve normalize edilmiş duyarlılık hesabıyla desteklenmiştir. Kaynakta kullanılan ana parametre aralıkları ilerleme miktarı için 0.05–0.30 mm/dev ve kesme hızı için 100–300 m/dak olarak verilirken takım uç yarıçapı 0.8 mm, kesme derinliği ise 1 mm olarak sabit tutulmuştur. Sonuçlar ilerleme miktarı yükseldikçe yüzey pürüzlülüğünün ikinci dereceden bir ilişkiyle hızla arttığını, kesme hızının ise incelenen aralıkta daha zayıf bir etkiye sahip olduğunu göstermektedir. Normalize edilmiş duyarlılık analizinde ilerleme miktarı %82.35, kesme hızı %17.65 göreli katkı ile raporlanmıştır.
Model sonuçları yazarların literatürden aldığı ve deneysel olarak tanımladığı yüzey pürüzlülüğü değerleriyle karşılaştırılmış; 0.05–0.30 mm/dev ilerleme aralığındaki normalize hata değerleri %2.33 ile %6.67 arasında bulunmuştur. Bununla birlikte bu doğrulama yeni bir CNC torna deneyi değildir. Çalışmanın kendisinde takım aşınması, titreşim, chatter, malzeme heterojenliği ve plastik deformasyon gibi gerçek işleme mekanizmaları modellenmemektedir. Ayrıca çalışmada kesme hızının etkisi için bir “cutting speed correction factor” kullanıldığı belirtilse de bu faktörün açık matematiksel bağıntısı yöntem bölümünde verilmemiştir. Bu nedenle ilerleme miktarı etkisi kaynak denklemlerinden doğrudan yeniden üretilebilirken kesme hızı duyarlılığının nicel olarak yeniden üretilmesi için ek model bilgisi gerekmektedir.
CNC tornalamada yüzey pürüzlülüğü neden önemlidir?
Yüzey pürüzlülüğü, işlenmiş bir parçanın yalnız görünüşünü değil; temas, sürtünme, aşınma, yorulma davranışı ve fonksiyonel performansını da etkileyen temel yüzey bütünlüğü göstergelerinden biridir. CNC tornalamada takım kesici ucu iş parçası boyunca her devirde belirli bir ilerleme yaptığı için yüzey üzerinde geometrik izler bırakır. Bu izlerin yüksekliği ve aralığı özellikle ilerleme miktarı ile takım uç geometrisine bağlıdır.
Kaynak çalışmanın yaklaşımı, bu geometrik mekanizmayı ilk yaklaşım olarak kullanıp daha sonra MATLAB ile parametre uzayını taramak ve hangi parametrenin sonucu ne ölçüde etkilediğini sayısallaştırmaktır.
Çalışmada incelenen parametreler
| Parametre | Sembol | Değer / Aralık | Modeldeki rolü |
|---|---|---|---|
| İlerleme miktarı | f | 0.05–0.30 mm/dev | Yüzey profilini güçlü biçimde etkileyen ana değişken |
| Kesme hızı | V | 100–300 m/dak | Kesme dinamiklerini etkileyen ikinci değişken |
| Takım uç yarıçapı | r | 0.8 mm, sabit | Kesici takımın geometrik özelliği |
| Kesme derinliği | d | 1 mm, sabit | Feed ve speed etkilerini izole etmek için sabit |
Kaynak tutarlılığı notu: Tablo 1 bu yapıyı açıkça verirken tablonun hemen ardından gelen kaynak paragrafı ilerleme miktarı ve kesme hızının sabit, takım uç yarıçapı ile kesme derinliğinin değişken tutulduğunu söylemektedir. Bu ifade tablo, sonraki parametrik sweep tanımı ve sonuç grafikleriyle uyuşmadığından kaynak-içi bir yazım/metin hatası olarak değerlendirilmelidir.
İdeal Tornalamada Yüzey Pürüzlülüğü Nasıl Hesaplanır?
Kaynak çalışma ideal kesme koşullarında teorik aritmetik ortalama yüzey pürüzlülüğünü ilerleme miktarının karesiyle doğru, takım uç yarıçapıyla ters orantılı geometrik bağıntı kullanarak hesaplamaktadır: \(R_a=f^2/(32r)\). Buna göre ilerleme miktarındaki küçük artışlar bile karesel ilişki nedeniyle yüzey pürüzlülüğünde çok daha güçlü bir artış üretirken daha büyük takım uç yarıçapı ideal geometrik izi düzleştirir.
Geometrik pürüzlülük modeli
Kaynağın Denklem (1)'i:
\[ R_a=\frac{f^2}{32r} \]
şeklindedir. Burada:
- \(R_a\): aritmetik ortalama yüzey pürüzlülüğü,
- \(f\): ilerleme miktarı, mm/dev,
- \(r\): takım uç yarıçapı, mm.
Bu formül tornalama sırasında takım ucunun ardışık devirlerde bıraktığı ideal geometrik cusp/yiv yapısının ortalama pürüzlülüğünü yaklaşık olarak ifade eder.
Neden ilerleme miktarının etkisi kareseldir?
Denklemde \(f\) ikinci kuvvette bulunduğu için:
\[ R_a\propto f^2 \]
olur. Örneğin ilerleme miktarının iki katına çıkarılması, diğer koşullar aynı tutulduğunda teorik geometrik pürüzlülüğü yaklaşık dört katına çıkarır.
Kaynak Şekil 2'de de 0.05–0.30 mm/dev ilerleme aralığında düz bir çizgi yerine giderek dikleşen bir \(R_a\) eğrisi görülmektedir. Şeklin yaklaşık değerleri Tablo 3'te verilen 0.098, 0.391, 0.879, 1.563, 2.441 ve 3.516 µm simülasyon sonuçlarıyla uyumludur.
Birim dönüşümü
Kaynak \(f\) ve \(r\)'yi mm cinsinden tanımlarken \(R_a\)'yı µm olarak raporlamaktadır. Denklem doğrudan mm girdileriyle çalıştırıldığında geometrik sonuç mm cinsindedir; raporlanan sonuçlarla eşleşebilmesi için 1000 ile çarpılarak µm'ye dönüştürülmesi gerekir.
Örneğin \(f=0.30\) mm/dev ve \(r=0.8\) mm için:
\[ R_a= \frac{(0.30)^2}{32(0.8)} = 0.003515625\ {\rm mm} \]
ve:
\[ 0.003515625\ {\rm mm} \times1000 = 3.515625\ \mu{\rm m} \]
elde edilir. Bu değer kaynak Tablo 3'te verilen 3.516 µm simülasyon sonucuyla uyuşmaktadır. Kaynak bu mm→µm dönüşümünü ayrı bir denklem halinde yazmamaktadır.
Model hangi fiziksel olayları içermiyor?
Yazarların da belirttiği üzere geometrik model:
- takım aşınmasını,
- takım ve iş parçası titreşimlerini,
- chatter davranışını,
- malzemenin plastik deformasyonunu,
- malzeme heterojenliğini
doğrudan modellememektedir. Dolayısıyla \(R_a=f^2/(32r)\) gerçek CNC tornalama yüzeyinin tüm fiziğini temsil eden bir denklem değil, ideal geometrik koşullar için birinci mertebeden bir yaklaşımdır.
MATLAB hesaplama akışı
Kaynak Şekil 1'de araştırma akışı şu sırayla gösterilmektedir:
- Problem tanımı: CNC tornalamada yüzey pürüzlülüğü.
- İşleme parametrelerinin \(f,V,r,d\) seçilmesi.
- Teorik \(R_a=f^2/(32r)\) modelinin kurulması.
- Kesme hızı düzeltme faktörünün dahil edilmesi.
- MATLAB implementasyonu ve parametrik sweep.
- \(f,V\) kombinasyonları için \(R_a\) matrisinin hesaplanması.
- 2B, 3B ve kontur görselleştirmeleri.
- Normalize edilmiş duyarlılık analizi.
- Mühendislik yorumu ve optimizasyon.
Burada önemli bir yeniden üretilebilirlik sınırlaması vardır: kaynak iş akışında “cutting speed correction factor” adımını gösterirken bu faktörün matematiksel formülünü açık biçimde raporlamamaktadır.
MATLAB parametrik taraması
Kaynak MATLAB kullanarak ilerleme miktarı ve kesme hızı kombinasyonlarını taradığını ve her kombinasyon için yüzey pürüzlülüğünü hesapladığını belirtmektedir. Sonuçlar üç farklı görsel katmanda incelenmiştir:
- \(R_a\) – ilerleme miktarı 2B eğrisi,
- \(R_a\) – \(f\) – \(V\) üç boyutlu yüzeyi,
- düşük pürüzlülük çalışma bölgelerini gösteren kontur haritası.
İlerleme Miktarı Yüzey Pürüzlülüğünü Neden Kesme Hızından Daha Fazla Etkiliyor?
Çalışmanın geometrik temelinde pürüzlülük doğrudan \(f^2\) terimine bağlı olduğu için ilerleme miktarının normalize edilmiş duyarlılığı doğal olarak yüksektir; kaynak hesaplarında ilerleme miktarı için \(S_f=2.000\), kesme hızı için \(S_V=0.429\) bulunmuş ve bunlar sırasıyla %82.35 ve %17.65 göreli katkıya dönüştürülmüştür. Ancak kesme hızına ait 0.429 katsayısını üreten açık düzeltme fonksiyonu makalede verilmediğinden bu kısmın bağımsız yeniden üretimi sınırlıdır.
Normalize edilmiş duyarlılık
Kaynağın Denklem (2)'si:
\[ S_i= \left( \frac{\partial R_a}{\partial x_i} \right) \left( \frac{x_i}{R_a} \right) \]
şeklindedir. \(x_i\), analiz edilen işleme parametresidir.
Bu tanım boyutsuz bir elastikiyet/duyarlılık ölçüsü oluşturur. Bir parametredeki göreli değişikliğin \(R_a\)'da ne kadar göreli değişim ürettiğini karşılaştırmaya olanak verir.
Saf geometrik model için:
\[ R_a=\frac{f^2}{32r} \]
olduğunda:
\[ \frac{\partial R_a}{\partial f} = \frac{2f}{32r} \]
ve dolayısıyla:
\[ S_f = \frac{2f}{32r} \frac{f}{R_a} =2 \]
elde edilir. Bu değer kaynak Tablo 2'deki \(S_f=2.000\) sonucuyla tam olarak uyuşmaktadır.
| Parametre | Sembol | Duyarlılık katsayısı | Göreli katkı |
|---|---|---|---|
| İlerleme miktarı | f | 2.000 | 82.35% |
| Kesme hızı | V | 0.429 | 17.65% |
Yüzdeler, iki duyarlılık büyüklüğünün toplam içindeki normalize edilmiş payı olarak raporlanmıştır. Bu değerlerin fiziksel varyans ayrıştırması veya deneysel ANOVA yüzdesiyle aynı şey olmadığı özellikle belirtilmelidir.
Çalışmanın Yöntemi ve Bulguları
Şekil 2: ilerleme miktarının etkisi
Kaynak Şekil 2, ilerleme miktarı arttıkça \(R_a\)'nın nonlinear biçimde yükseldiğini göstermektedir. Eğri özellikle 0.20 mm/dev sonrasında belirgin biçimde dikleşir. Bu davranış \(R_a\propto f^2\) teorisiyle uyumludur.
| İlerleme miktarı (mm/dev) | Simülasyon Ra (µm) |
|---|---|
| 0.05 | 0.098 |
| 0.10 | 0.391 |
| 0.15 | 0.879 |
| 0.20 | 1.563 |
| 0.25 | 2.441 |
| 0.30 | 3.516 |
0.05'ten 0.30 mm/dev'e geçiş ilerleme miktarında 6 kat artışken geometrik model nedeniyle \(R_a\) yaklaşık 36 kat artmaktadır; bu da karesel bağımlılığın doğrudan sonucudur.
Şekil 3: ilerleme miktarı ve kesme hızının ortak etkisi
Kaynak Şekil 3'te \(f\), \(V\) ve \(R_a\) için üç boyutlu bir yüzey sunulmaktadır. Yüzeyin ilerleme miktarı eksenindeki eğimi belirgin biçimde yüksek, kesme hızı doğrultusundaki değişimi ise daha küçüktür.
Kaynak bunu, kesme hızının built-up edge oluşumu ve termal yumuşama gibi ikincil mekanizmalar üzerinden yüzey pürüzlülüğünü etkilediği şeklinde yorumlamaktadır. Ancak bu mekanizmalar geometrik Denklem (1)'de yer almamakta ve kullanılan kesme-hızı düzeltme fonksiyonu açıkça verilmemektedir.
Şekil 4: kontur tabanlı optimizasyon
Kontur haritası, incelenen parametre uzayında düşük pürüzlülüğün özellikle düşük ilerleme miktarı ve orta-yüksek kesme hızı bölgesinde ortaya çıktığını göstermektedir.
Haritadaki renk geçişlerinin büyük ölçüde ilerleme ekseni doğrultusunda olması, feed değişiminin baskın etkisini tekrar ortaya koymaktadır. Kaynağın mühendislik yorumu, yüksek ilerleme miktarından doğan yüzey pürüzlülüğünün yalnız kesme hızını yükselterek tamamen telafi edilemeyeceğidir.
Kaynakta önerilen optimal çalışma yorumu
Çalışma tek bir “global optimum \(f,V\)” sayısal çifti raporlamaktan ziyade kontur bölgeleri üzerinden süreç planlama yaklaşımı kullanmaktadır. Düşük yüzey pürüzlülüğü için temel yönelim:
düşük ilerleme miktarı + orta veya yüksek kesme hızı
olarak ifade edilmektedir.
Bununla birlikte gerçek üretimde verimlilik, takım ömrü, kesme kuvveti, sıcaklık ve çevrim süresi gibi başka hedefler de bulunduğundan yalnız \(R_a\)'yı minimize etmek bütün proses için tek başına optimum anlamına gelmez. Kaynağın gelecek çalışma önerilerinde multi-objective optimization yaklaşımına geçmek istemesinin nedeni de budur.
Literatür değerleriyle karşılaştırma
| Feed (mm/dev) | Simüle Ra (µm) | Literatür-temelli deneysel Ra (µm) | Normalize hata |
|---|---|---|---|
| 0.05 | 0.098 | 0.105 | 6.67% |
| 0.10 | 0.391 | 0.410 | 4.63% |
| 0.15 | 0.879 | 0.910 | 3.41% |
| 0.20 | 1.563 | 1.620 | 3.52% |
| 0.25 | 2.441 | 2.520 | 3.13% |
| 0.30 | 3.516 | 3.600 | 2.33% |
Normalize hata hesabı
Kaynak Denklem (3)'te hata:
\[ \mathrm{Normalized\ Error}(\%) = \left| \frac{R_a^{sim}-R_a^{exp}} {R_a^{exp}} \right| \times100 \]
olarak tanımlanmıştır. \(R_a^{sim}\) MATLAB modeli tarafından hesaplanan; \(R_a^{exp}\) ise yazarların literatürden deneysel olarak aldığı değerdir.
Bütün karşılaştırmalarda hata %7'nin altında raporlanmaktadır. En yüksek hata 0.05 mm/dev'de %6.67, en düşük hata 0.30 mm/dev'de %2.33'tür.
%7'nin Altındaki Hata Modelin Deneysel Olarak Doğrulandığı Anlamına Gelir mi?
Yalnız sınırlı ölçüde. Çalışma kendi CNC torna deneyini gerçekleştirmemiş; MATLAB sonuçlarını literatürde deneysel olduğu belirtilen altı \(R_a\) değeriyle karşılaştırmıştır. Bu nedenle %7'nin altındaki hata, geometrik modelin seçilen referans veri dizisindeki eğilime yakın olduğunu gösterir ancak farklı malzemeler, takımlar, tezgâhlar, titreşim koşulları veya takım aşınma seviyeleri için genel deneysel doğrulama sağlamaz.
Şekil 5: iki veri dizisinin eğilimi
Kaynak Şekil 5 simülasyon ile literatür-temelli deneysel değerlerin feed boyunca birlikte yükseldiğini göstermektedir. İki eğri arasındaki fark küçüktür ve feed arttıkça mutlak fark yükselse dahi normalize hata genel olarak azalmaktadır.
Kaynak bu yakınlığı modelin ana işleme eğilimini yakaladığının göstergesi olarak yorumlamaktadır. Ancak gerçek yüzeyde oluşabilecek sapmaları takım aşınması, titreşim ve malzeme heterojenliği gibi model dışı etkilerle açıklamaktadır.
Çalışmanın desteklediği ana sonuçlar
- İdeal geometrik modelde yüzey pürüzlülüğü ilerleme miktarının karesiyle büyümektedir.
- 0.05–0.30 mm/dev aralığında MATLAB sonuçları 0.098–3.516 µm arasında yükselmektedir.
- Kaynak duyarlılık analizinde feed rate baskın parametre olarak bulunmuştur.
- Raporlanan normalize duyarlılık katkıları feed için %82.35, cutting speed için %17.65'tir.
- Kontur analizi düşük feed ve orta-yüksek cutting speed bölgesini düşük pürüzlülük bölgesi olarak göstermektedir.
- Kaynakta kullanılan altı literatür-temelli deneysel değerle karşılaştırmada hata %7'nin altında kalmıştır.
- MATLAB parametrik görselleştirme, ön proses planlaması için hızlı ve yorumlanabilir bir analiz aracı olarak kullanılabilir.
Çalışmanın desteklemediği veya doğrudan göstermediği sonuçlar
- Modelin bütün CNC torna koşullarında %7'den düşük hata vereceği.
- Feed oranının gerçek proses varyansının kesin olarak %82.35'ini açıkladığı.
- Kesme hızının etkisinin kaynak formüllerinden tamamen yeniden üretilebildiği.
- Takım aşınmasının hesaba katıldığı.
- Chatter veya makine titreşiminin simüle edildiği.
- Malzeme plastik deformasyonunun modellendiği.
- Yazarların bu çalışma kapsamında yeni laboratuvar tornalama deneyi gerçekleştirdiği.
- Kontur haritasındaki düşük-Ra bölgesinin takım ömrü, üretkenlik ve enerji tüketimi açısından da global optimum olduğu.
Modelin mühendislik kullanım alanı
Model özellikle kaba bir ilk proses seçimi için değerlidir. Üretim mühendisi çok sayıda fiziksel deney yapmadan önce hangi ilerleme bölgelerinin yüksek geometrik pürüzlülük üreteceğini görebilir, ardından gerçek deneyleri daha dar bir parametre aralığında planlayabilir.
Buna karşılık son üretim parametresi seçiminde gerçek malzeme, takım kaplaması, takım aşınması, tezgâh rijitliği, chatter, soğutma/lubrikasyon rejimi, kesme kuvvetleri ve üretim hızı gibi faktörlerin ayrıca değerlendirilmesi gerekir.
Gelecek araştırma önerileri
Yazarlar sonraki aşamalarda framework'ün multi-objective optimization ve hibrit akıllı algoritmalarla genişletilmesini önermektedir. Ayrıca doğrudan kontrollü deneylerle takım aşınması, chatter ve plastik deformasyon gibi gerçek işleme fenomenlerinin modele dahil edilmesi hedeflenmektedir.
Kaynak ve Yöntem Notu
Özgün çalışma: Computational Modelling and Sensitivity-Based Optimization of Surface Roughness in CNC Turning Using MATLAB
Yazarlar: Dr. Bhaskar Nagar; Mayuri Yadav.
Kurum: Department of Mechanical Engineering, J C Bose University of Science & Technology, YMCA, Faridabad, Sector-6 Mathura Road, Haryana, India.
Dergi: International Journal of Engineering Applied Sciences and Technology (IJEAST).
Cilt / Sayı: Volume 11, Issue 02.
Sayfalar: 87–93.
ISSN: 2455-2143.
DOI: 10.33564/IJEAST.2026.v11i02.010
Yayın tarihi: Makale sayfalarında Published Online June 2026; PDF sayı kapağında Print / Issue Publication Date 09-Jul-2026 olarak belirtilmektedir.
Kaynak türü: Hesaplamalı mühendislik / modelleme araştırma makalesi.
Hakemlik bilgisi: IJEAST kendi resmî web sitesinde dergiyi peer-reviewed olarak tanımlamaktadır. Bu ifade derginin kendi yayın politikası beyanıdır.
Açık erişim: Derginin sayı sayfası yayınları Creative Commons Attribution 4.0 International License altında açık erişimli olarak tanımlamaktadır.
Temel yöntem: Geometrik tornalama yüzey pürüzlülüğü modeli + MATLAB parametric sweep + 2D/3D/kontur görselleştirme + normalized sensitivity analysis + literatür-temelli karşılaştırma.
Temel geometrik denklem: \(R_a=f^2/(32r)\).
Analiz aralıkları: \(f=0.05–0.30\) mm/dev; \(V=100–300\) m/dak; \(r=0.8\) mm; \(d=1\) mm.
Temel duyarlılık sonuçları: \(S_f=2.000\), göreli katkı %82.35; \(S_V=0.429\), göreli katkı %17.65.
Model karşılaştırma sonucu: Kaynakta kullanılan altı literatür-temelli deneysel değer için normalize hata %2.33–%6.67 aralığındadır.
Doğrulama sınırı: Yazarlar kendi laboratuvarlarında yeni CNC torna deneyi raporlamamaktadır; doğrulama literatürden alınan deneysel olduğu belirtilen referans değerlerle sınırlıdır.
Model sınırlılıkları: Takım aşınması, titreşim/chatter, malzeme heterojenliği ve plastik deformasyon hesaba katılmamaktadır.
Yeniden üretilebilirlik notu: Makale iş akışında kesme hızı düzeltme faktörü bulunduğunu göstermesine rağmen bu faktörün açık matematiksel fonksiyonunu raporlamamaktadır; dolayısıyla cutting-speed duyarlılığının tam sayısal yeniden üretimi kaynak metinden mümkün değildir.
Kaynak-içi tutarsızlık: Tablo 1 feed ve cutting speed'i değişken, tool nose radius ve depth of cut'ı sabit gösterirken tablonun altındaki bir cümle bunun tersini söylemektedir.
Finansman: Çalışma harici finansman almadığını bildirmektedir.
Veri erişilebilirliği: Bulguları destekleyen verilerin makul talep üzerine sorumlu yazardan alınabileceği belirtilmektedir.
Çıkar çatışması: Yazarlar finansal veya organizasyonel çıkar çatışması olmadığını beyan etmektedir.
AI kullanım beyanı: Kaynak, AI araçlarının dil iyileştirme ve şekil üretimi amacıyla kullanıldığını; bilimsel içerik ve analizin yazarlara ait olduğunu ve nihai sorumluluğu yazarların üstlendiğini belirtmektedir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir