

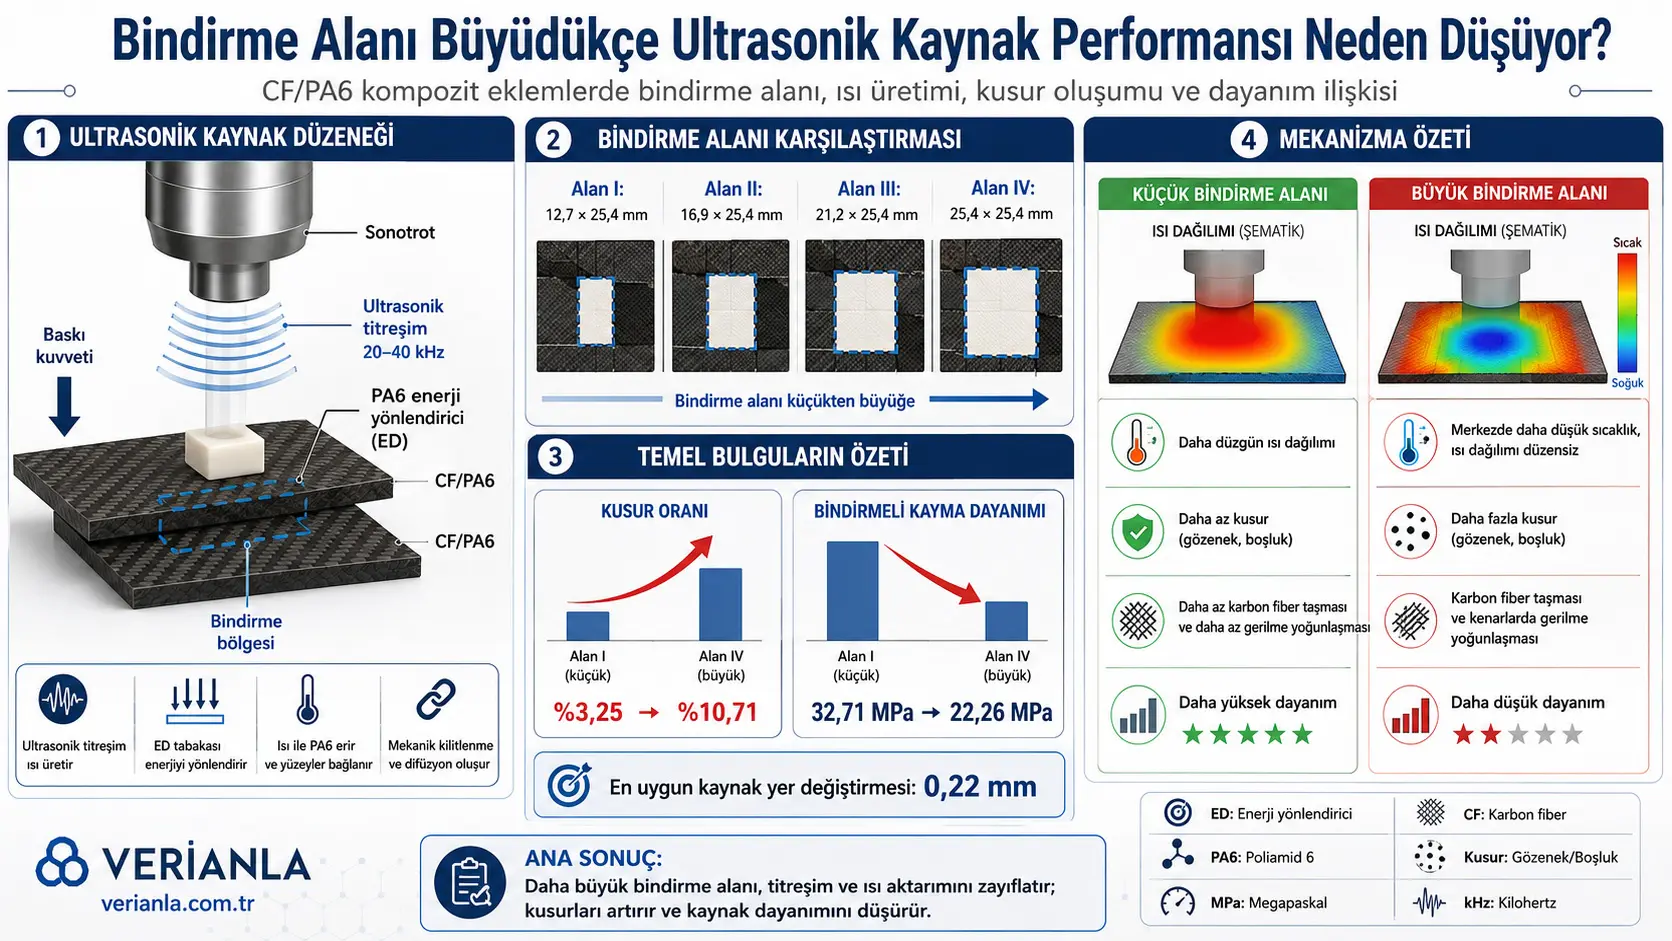
Utafiti huu unachunguza jinsi kuongeza eneo la mwingiliano katika kuunganisha kwa ultrasonic kompoziti za polyamide 6 zilizoimarishwa kwa nyuzi za kaboni kunavyobadilisha ubora wa weld na nguvu za kimakanika. Watafiti walitengeneza viungio vinne tofauti vya single-lap ambavyo upana wake uliwekwa 25,4 mm na urefu wa mwingiliano ukaongezwa kutoka 12,7 mm hadi 25,4 mm. Jiometri zote zilitathminiwa chini ya frequency ya 20 kHz, vibration amplitude ya 80 µm, welding force ya 600 N na welding displacements nne tofauti.
Katika majaribio, welding displacement bora kwa ukubwa wote wa mwingiliano ilibainishwa kuwa 0,22 mm. Hata hivyo, kadiri overlap length ilivyoongezeka, defect ratio kwenye weld line iliongezeka na lap-shear strength iliyohesabiwa kwa unit weld area ikapungua. Katika overlap ndogo zaidi defect ratio ilikuwa asilimia 3,25 na strength 32,71 MPa, huku katika overlap kubwa zaidi defect ratio ikiongezeka hadi asilimia 10,71 na strength ikashuka hadi 22,26 MPa.
Imeonekana kwamba weld area kubwa haitengenezi moja kwa moja joint yenye nguvu zaidi. Wakati force hiyo hiyo ya 600 N ilisambazwa kwenye surface kubwa zaidi, average interface pressure ilipungua, transmission ya ultrasonic vibration kwenda weld line ikadhoofika na temperature iliyozalishwa katikati ikashuka. Kwa upande mwingine, stress ilijikusanya kwenye edges za weld area; resin degradation, porosity, carbon-fiber squeeze-out na interlaminar damage kwenye edges zikaongezeka.
Tofauti muhimu ya utafiti ni kwamba shear strength na total load-carrying capacity hazikuonyesha tabia ile ile. Overlap length ilipoongezwa kutoka 12,7 mm hadi 21,2 mm, maximum carrying load iliongezeka kutoka 10,55 kN hadi 15,06 kN; lakini length ilipoongezwa hadi 25,4 mm, defects ziliongezeka na load ikashuka hadi 14,36 kN. Kwa hiyo katika design ya joint, si strength pekee katika MPa wala area pekee vinavyopaswa kuangaliwa; total load capacity, defect distribution na edge damage vinahitaji kutathminiwa pamoja.
Tatizo la uhandisi linalochunguzwa ni lipi?
Carbon-fiber-reinforced thermoplastic composites hutumika katika lightweight structures kwa sababu ya high specific strength, corrosion resistance, fatigue performance, short production cycle na uwezo wa kurekebishwa shape. Kwa kuwa thermoplastic matrix inaweza kuyeyushwa tena, composite parts zinaweza kuunganishwa kwa welding badala ya screw, rivet au adhesive pekee.
Katika ultrasonic welding, high-frequency mechanical vibration hutengeneza friction na viscoelastic energy loss kwenye joining interface. Polymer matrix huyeyuka, hutiririka chini ya pressure na inapopoa huunda bond kati ya composite parts mbili. Process inaweza kukamilika ndani ya sekunde chache na kuendana na automation bila kutengeneza wide heat-affected zone.
Sehemu kubwa ya literature imejikita kwenye ASTM-type small single-lap specimens na weld areas karibu 25,4 × 12,7 mm. Katika real structural parts, joint areas zinaweza kuwa kubwa zaidi. Swali kuu la utafiti linatokea hapa:
Ikiwa welding force na vibration amplitude ile ile zitaendelea kutumika huku overlap area ikiongezwa, je, joint area kubwa kweli itatoa weld yenye nguvu na kuaminika zaidi?
Matokeo yanaonyesha kwamba jibu si “ndiyo” moja kwa moja. Ingawa available load-bearing surface huongezeka kadiri area inavyokua, kusambaza ultrasonic energy sawasawa kwenye area hiyo kunakuwa kugumu zaidi.
Ni composite material gani ilitumika?
Majaribio yalitumia CF/PA6 composite plate yenye vipimo 400 × 400 × 2 mm. Reinforcement ilikuwa 2/2 twill woven carbon-fiber fabric na matrix ilikuwa polyamide 6 resin yenye melting temperature karibu 225 °C. Fiber content iliripotiwa kuwa asilimia 45.
Plates zilikatwa kuwa welding specimens za 25,4 × 101,6 × 2 mm. Baada ya kukatwa, surfaces zilisafishwa kwa acetone na specimens zikakaushwa chini ya vacuum kwa saa nne katika 50 °C. Kwa kuwa PA6 ni polymer inayoweza kunyonya moisture, drying ililenga kupunguza porosity inayoweza kusababishwa na moisture wakati wa welding.
PA6 film yenye unene wa 200 µm iliwekwa kati ya composite layers mbili. Film hii, iliyotumika kama energy director, ilisaidia ultrasonic energy kujilimbikiza kwenye interface katika hatua ya kwanza na molten polymer layer kujaza joining surface.
Overlap geometries zilibadilishwaje?
Katika specimens zote overlap width iliwekwa constant kwenye 25,4 mm, huku overlap length pekee ikibadilishwa:
| Configuration | Overlap dimensions | Takribani weld area | Jina lililotumika katika utafiti |
|---|---|---|---|
| 1 | 12,7 × 25,4 mm | 322,58 mm² | Area I |
| 2 | 16,9 × 25,4 mm | 429,26 mm² | Area II |
| 3 | 21,2 × 25,4 mm | 538,48 mm² | Area III |
| 4 | 25,4 × 25,4 mm | 645,16 mm² | Area IV |
Circular sonotrode yenye diameter ya 40 mm ilitumika kama welding head. Kwa kuwa diagonal length ya overlap kubwa zaidi ya 25,4 × 25,4 mm square ni takribani 35,9 mm, sonotrode inaweza kufunika weld areas zote.
Kuna terminology inconsistency kuhusu clamping distance kati ya text na Table 1. Katika text na Figure 1, thamani ya L0 imeonyeshwa kuwa constant 55 mm, huku Table 1 ikitoa values za 67,7, 71,9, 76,2 na 80,4 mm kama “clamping distance” kulingana na overlap size. Haijaelezwa wazi kama values hizi zinawakilisha different geometric distances.
Ultrasonic welding parameters ni zipi?
| Parameter | Value |
|---|---|
| Welding machine | Herrmann Ultrasound HiQ DIALOG 6200 |
| Ultrasonic frequency | 20 kHz |
| Nominal vibration amplitude | 80 µm |
| Welding force | 600 N |
| Control mode | Displacement controlled |
| Welding displacements | 0,14; 0,18; 0,22 na 0,26 mm |
| Post-weld holding force | 600 N |
| Post-weld holding time | Sekunde 4 |
| Energy director | Flat PA6 film yenye unene wa 200 µm |
Katika displacement-controlled process, sonotrode huendelea kutetemeka hadi weld line ibonyezwe kwa kiasi kilichowekwa. Low displacement inaweza kusababisha insufficient melting na flow; excessive displacement inaweza kusababisha excess energy input, resin loss, thermal degradation na fiber damage.
Weld quality ilipimwaje?
Temperature measurement
K-type thermocouple iliwekwa mapema kwenye overlap center ya lower composite layer. Pico Technology TC-08 data logger ilichukua samples 10 kwa sekunde wakati wa welding. Measurement hii inaonyesha center temperature; edges za weld area na points nyingine hazikupimwa kwa wakati mmoja.
Ultrasonic C-scan
Baada ya welding, specimens zilichunguzwa kwa underwater ultrasonic C-scan system yenye 20 MHz probe. Scan resolution ilikuwa 0,1 × 0,1 mm. Regions zenye reflection amplitude zaidi ya asilimia 70 ziliainishwa kama possible defects.
C-scan iliwezesha kuchunguza joint nzima bila kuiharibu na kupanga ramani ya unbonded areas au pore clusters kwenye weld line. Hata hivyo, sensitivity ya asilimia 70 threshold kwa different defect types haikukalibrishwa tofauti.
Microstructure na fracture examination
Weld cross-sections zilichunguzwa kwa optical microscope; fracture surfaces kwa optical microscope na JSM-6610LV scanning electron microscope. Images ziliruhusu kutofautisha resin-rich areas, pores, unbonded surfaces, fiber fracture, layer separation na resin shear fracture.
Single-lap shear test
Mechanical tests zilifanywa kwenye MTS E44.304 universal testing machine kwa crosshead speed ya 0,5 mm/minute. Eccentric fixture ilitumika kupunguza axial misalignment. Kila welding condition ilijaribiwa mara tatu na average lap-shear strength ikahesabiwa.
Full-field strain distribution kwenye side surface ya specimens ilifuatiliwa kwa digital image correlation system yenye stereo camera, ikichukua image moja kwa sekunde.
Nini kilitokea katika 0,14 mm welding displacement?
Katika lowest displacement ya 0,14 mm, compression haikutosha kufanya PA6 energy director iyeyuke kabisa na kujaza interface nzima. Fracture surfaces zilionyesha wide, smooth na unbonded resin areas.
Hata katika small-overlap Area I, defect ratio ilikuwa asilimia 12,67. Katika largest-overlap Area IV, defect ratio iliongezeka hadi asilimia 18,79. Kwa kuwa surface pressure kutoka constant welding force ilikuwa lower chini ya larger area, insufficient-welding problem ilikuwa prominent zaidi.
Ingawa SEM images zilionyesha kiasi kidogo cha ductile resin fracture, effective bonding kati ya fiber na resin ilikuwa limited. Dominant damage mechanism ilikuwa interface separation.
Nini kilitokea katika 0,18 mm welding displacement?
Displacement ilipoongezwa hadi 0,18 mm, kiasi cha molten PA6 na resin flow kiliongezeka, na unbonded regions zikapungua. Hata hivyo, small pores nyingi zilibaki kwenye interface.
Watafiti wanahusisha pores hizi na local temperature kupita thermal-degradation range ya resin huku displacement ikiwa haitoshi kuondoa gases zote zilizotengenezwa kutoka interface.
Defect ratio ilibaki asilimia 11,45 katika Area II, asilimia 10,10 katika Area III na asilimia 15,38 katika Area IV. Ingawa weld line iliundwa, defect density na distribution havikuwa bado kwenye optimum level.
Kwa nini 0,22 mm ilikuwa optimum kwa geometries zote?
Displacement ya 0,22 mm ilikuwa condition yenye lowest defect area na highest shear strength katika overlap geometries zote nne. Katika value hii, energy director iliyeyuka vya kutosha, molten resin ikaenea kwenye interface na welding pressure ikaondoa sehemu kubwa ya pores.
| Overlap area | Defect ratio katika 0,22 mm | Maximum average shear strength |
|---|---|---|
| Area I | %3,25 | 32,71 ± 1,68 MPa |
| Area II | %4,22 | 30,37 ± 1,86 MPa |
| Area III | %6,47 | 27,96 ± 0,97 MPa |
| Area IV | %10,71 | 22,26 ± 1,16 MPa |
Katika SEM images, dominant fracture mode ilikuwa resin shear fracture pamoja na kiasi kidogo cha carbon-fiber fracture. Crack kuingia kwenye fiber na matrix regions badala ya kufuata smooth interface pekee inaonyesha kwamba interface bonding ilikuwa stronger kuliko katika lower-displacement cases.
Hata hivyo, ingawa optimum displacement ilibaki constant, larger overlap area haikuhakikisha weld quality ile ile. Defect ratio iliongezeka takribani mara 3,3 kutoka Area I hadi Area IV; strength ikapungua takribani asilimia 32.
Nini kilitokea katika 0,26 mm welding displacement?
Displacement ilipoongezwa hadi 0,26 mm, excessive energy input na over-compression zilitokea. Molten resin na carbon-fiber bundles zilisukumwa kwa nguvu zaidi kutoka edges za weld line.
Cross-section na fracture images zilionyesha damages zifuatazo:
- Pores zinazohusiana na thermal degradation ya resin,
- Kupinda na kuvunjika kwa carbon-fiber bundles,
- Separation ya fiber layers,
- Interlaminar pull-out na delamination,
- Local thickness loss katika weld zone,
- Structural damage katika composite substrate.
Result hii inaonyesha kwamba welding displacement haiwezi kuongezwa kwa kanuni ya “kadiri kubwa, ndivyo bora”. Excess energy hudhoofisha joint kama insufficient energy.
Kwa nini defects ziliongezeka kadiri overlap area ilivyokua?
Watafiti walibainisha mechanisms mbili zinazohusiana: kupungua kwa ultrasonic vibration na stress concentration kwenye edges.
1. Kupungua kwa average interface pressure
Welding force iliwekwa constant 600 N katika specimens zote. Kwa kuwa pressure hubadilika takribani kwa force kugawanywa kwa area, average interface pressure hupungua kadiri area inavyokua:
\[ p_{\text{ort}}=\frac{F}{A} \]
Kwa kutumia approximate nominal values, average pressure katika Area I ni karibu 1,86 MPa, huku katika Area IV ikishuka hadi karibu 0,93 MPa. Calculation hii haijumuishi edge effects na actual contact area; inaonyesha tu basic consequence ya constant force juu ya surface inayoongezeka.
2. Kupungua kwa relative motion kwenye interface
PA6 energy director kubwa zaidi ilitumika kwa larger weld area. Wide energy director ilitoa resistance kubwa zaidi kwa horizontal deformation ya interface na relative sliding kati ya layers mbili.
Friction-generated heat katika initial stage ya ultrasonic welding imeelezwa kwa general relation ifuatayo:
\[ Q_{\text{fric}}= e\frac{\omega}{\pi} \mu\left|\sigma_{yy}(x)u^*(x)\right| \]
Hapa:
- e, ni hammering efficiency inayowakilisha vibration transmission.
- ω, ni angular vibration frequency.
- μ, ni friction coefficient.
- σyy, ni normal stress kwenye interface.
- u*, ni horizontal relative displacement kwenye interface.
Kadiri overlap area inavyokua, normal stress na horizontal relative displacement zote hupungua, hivyo frictional heat katika initial stage hushuka.
3. Kupungua kwa viscoelastic heat generation
PA6 inapolainika na kuanza kuyeyuka, friction hubadilishwa na viscoelastic loss katika polymer chains:
\[ Q_{\text{vis}}= e\frac{\omega\varepsilon^2E''}{2} \]
ε inaonyesha vibration-induced strain amplitude, huku E'' ikiwa loss modulus ya polymer. Larger overlap region ilipunguza flexibility ya interface na kuzuia deformation na flow ya molten resin chini ya vibration. Hivyo viscoelastic energy loss pia ilipungua.
Temperature katika weld center ilibadilikaje?
Katika optimum displacement ya 0,22 mm, highest temperatures zilizopimwa kwenye overlap center zilikuwa:
| Overlap area | Highest center temperature |
|---|---|
| Area I | 551,5 °C |
| Area II | 539,2 °C |
| Area III | 520,7 °C |
| Area IV | 492,4 °C |
Overlap area ilipokaribia kuongezeka mara mbili, peak temperature iliyopimwa katikati ilipungua kwa takribani 59 °C. Result hii inaunga mkono kwamba katika larger area mechanical vibration na heat generation zinafika kwa kiwango dhaifu zaidi kwenye center region.
Hata hivyo, utafiti ulitumia thermocouple moja tu kwenye weld center. Overheating kwenye edges ilihitimishwa indirectly kutokana na resin degradation na pores zilizoonwa kwenye cross-sections. Kwa kuwa simultaneous multipoint temperature measurement haikufanywa kwenye center na edges, actual temperature map ya surface nzima haikupatikana moja kwa moja.
Katika abstract kuna expression inayoweza kusomeka kana kwamba “large overlap area husababisha uniformity ya heat generation”. Experiments, discussion na conclusion zinaonyesha kinyume chake, yaani kadiri area inavyoongezeka heat generation inakuwa less uniform. Expression hii inapaswa kutazamwa kama language error katika text.
Finite element model ilijengwaje?
Three-dimensional model yenye sonotrode, upper na lower CF/PA6 layers na PA6 energy director kati yao iliandaliwa katika Abaqus. Composite na energy director zilimodeliwa kwa C3D8 eight-node linear solid elements.
| Model component | Approach |
|---|---|
| Sonotrode | Rigid body |
| Composite element size | Takribani 2,310 × 1,190 × 0,667 mm |
| PA6 film element size | Takribani 1,325 × 0,635 × 0,025 mm |
| Welding force | 600 N |
| Vibration input | 20 kHz sinusoidal displacement |
| Peak amplitude | 80 µm |
| Composite equivalent elastic modulus | 55 GPa |
| Composite density | 1,43 g/cm³ |
| PA6 elastic modulus | 3 GPa |
Model ilitumika kulinganisha vibration transmission na stress field wakati wa welding. Si fully coupled thermo-mechanical welding model inayosolve moja kwa moja temperature-dependent melting ya resin, changes za viscoelastic properties, thermal degradation, actual melt flow na damage evolution.
Vibration transmission ilipungua kwa kiasi gani kadiri area ilivyoongezeka?
Chini ya nominal sonotrode amplitude ya 80 µm, average vibration amplitude ya upper composite part ilipungua kwa mpangilio kadiri overlap area ilivyoongezeka:
| Overlap area | Average amplitude ya upper part | Takribani transmission ratio relative to 80 µm |
|---|---|---|
| Area I | 72,43 µm | %90,5 |
| Area II | 64,14 µm | %80,2 |
| Area III | 57,15 µm | %71,4 |
| Area IV | 50,30 µm | %62,9 |
Kati ya smallest na largest overlaps, vibration amplitude iliyofika kwenye upper part ilipungua takribani asilimia 30,6. Time-domain vibration curves pia zilionyesha tabia yenye fluctuations zaidi na instability zaidi kadiri area ilivyoongezeka.
Result hii inaendana na decrease ya center temperature: mechanical motion kidogo inapofika weld line, energy inayoweza kubadilishwa kuwa heat kupitia friction na viscoelastic deformation pia hupungua.
Kwa nini stress field ilihamia kwenye edges?
Kulingana na finite element results, stress distribution haikuwa uniform katika geometry yoyote. Kadiri overlap area ilivyoongezeka, stress level kwenye center ilipungua na high-stress regions zikajikusanya katika narrow zones zaidi kwenye free edges.
| Area | Lowest average stress | Average maximum stress | Low/high stress ratio |
|---|---|---|---|
| I | 2,803 × 105 Pa | 3,783 × 105 Pa | %74,09 |
| II | 2,615 × 105 Pa | 3,852 × 105 Pa | %67,89 |
| III | 2,552 × 105 Pa | 3,944 × 105 Pa | %64,71 |
| IV | 2,378 × 105 Pa | 4,496 × 105 Pa | %52,89 |
Kutoka Area I hadi Area IV, tofauti kati ya center na high-stress regions iliongezeka wazi. Lowest average stress ilipungua huku average maximum stress ikiongezeka takribani asilimia 18,8.
Spatial concentration index inaonyesha nini?
Watafiti walifafanua spatial concentration index ili kupima spatial distribution ya high-stress nodes ndani ya weld area:
\[ SCI=\sqrt{\sigma^2(X_{\text{high}})+\sigma^2(Y_{\text{high}})} \]
σ²(Xhigh) na σ²(Yhigh) ni positional variances za high-stress nodes katika normalized X na Y directions.
| Area | SCI | Area fraction ya high-stress region |
|---|---|---|
| I | 0,473 | %73,61 |
| II | 0,516 | %47,22 |
| III | 0,548 | %32,46 |
| IV | 0,552 | %26,52 |
SCI iliongezeka takribani asilimia 16,7, wakati fraction ya high-stress area katika total weld surface ilipungua kutoka asilimia 73,61 hadi asilimia 26,52. Kwa maneno mengine, large overlap haikusambaza stress sawasawa kwenye area kubwa, bali iliibana katika smaller edge regions.
Kwa nini shear strength ilipungua kadiri area ilivyoongezeka?
Lap-shear strength huhesabiwa kwa kugawanya fracture load kwa nominal overlap area:
\[ LSS=\frac{F_{\max}}{A_{\text{bindirme}}} \]
Katika single-lap joints, load haisambazwi sawasawa kwenye area nzima. Load transfer hujikusanya hasa kwenye ends na free edges za overlap. New area inayoongezwa katikati ya overlap huongeza total nominal area, lakini huenda isibebe additional load kwa proportion hiyo hiyo.
Weld defects ziliongezwa juu ya geometric size effect hii. Katika large overlap, kulikuwa na insufficient energy transmission kwenye center na stress pamoja na damage concentration kwenye edges. Kwa hiyo, wakati nominal area iliongezeka, effective defect-free load-bearing area haikuongezeka kwa proportion hiyo hiyo.
Kwa nini total fracture load na strength katika MPa vinatoa results tofauti?
| Area | Maximum average LSS | Average fracture load |
|---|---|---|
| I | 32,71 MPa | 10,55 kN |
| II | 30,37 MPa | 13,03 kN |
| III | 27,96 MPa | 15,06 kN |
| IV | 22,26 MPa | 14,36 kN |
LSS ilipungua continuously kadiri overlap length ilivyoongezeka. Kwa upande mwingine, total fracture load iliongezeka hadi Area III. Ingawa Area III haikutoa highest strength per unit area, ilibeba highest total load chini ya conditions zilizochunguzwa.
Katika Area IV, licha ya kuwa na larger nominal weld surface, increased defect ratio, edge damage na stress concentration pia zilipunguza total load capacity. Result hii inaonyesha kwamba practical design inahitaji kutenganisha malengo mawili tofauti:
- Highest specific joint strength: Area I.
- Highest total fracture load: Area III.
Crack propagation ilibadilikaje na overlap area?
Katika DIC images, high-strain regions zilitokea kwanza kwenye overlap edges katika joints zote. Katika Area I, crack ilianza kwenye edge na kuendelea along weld line. Behavior hii iliruhusu strain kusambaa katika broader region ya interface.
Kadiri area ilivyoongezeka, crack initiation ilielekea kwenye deeper composite layers. Katika Area IV, crack ilianza kutoka damaged region kwenye weld edge, ikaendelea ndani ya laminate na kusababisha obvious interlaminar separation.
Crack path kuhama kutoka interface kwenda composite layers haimaanishi kila wakati joint yenye nguvu zaidi. Katika utafiti huu, deep-layer damage katika large overlap ilitokea pamoja na pre-existing thermal na mechanical damage kwenye weld edges na kuonyesha loss of structural integrity.
General mechanism inayopendekezwa na utafiti ni ipi?
| Overlap area inapoongezeka | Result katika welding process | Result kwenye joint |
|---|---|---|
| Average pressure hupungua | Interface friction hudhoofika | Initial heat generation hupungua |
| Energy director huwa kubwa | Interface deformation resistance huongezeka | Resin flow huwa ngumu zaidi |
| Vibration transmission hushuka | Viscoelastic energy loss hupungua | Center temperature hushuka |
| Energy haitoshi kwenye center | Resin haiyeyuki kabisa au haitiririki sawasawa | Unbonded regions na defects huongezeka |
| Stress huhamia kwenye edges | Local deformation na overheating hutokea | Pores, fiber squeeze-out na layer damage huongezeka |
| Effective load-bearing area haiongezeki proportionally | Area-utilization efficiency hupungua | Nominal shear strength hushuka |
Processes hizi mbili hasi hutokea kwa wakati mmoja: energy deficiency kwenye weld center na damage concentration kwenye weld edges. Thermo-mechanical nonuniformity hii ndiyo basic mechanism inayozuia performance ya large overlap area.
Comparison na previous studies ilifanywaje?
Utafiti ulilinganisha katika Table 3 strengths zilizoripotiwa kwa different thermoplastic composite joints zilizotengenezwa kwa resistance, induction na ultrasonic welding. Value ya 32,71 MPa katika smallest overlap area ilikuwa kubwa kuliko joints nyingi zilizoorodheshwa kwenye table.
Hata hivyo, table hii si controlled comparison. Variables zifuatazo hutofautiana kati ya studies:
- Composite matrix na fiber architecture,
- Welding technique,
- Overlap geometry,
- Energy-director form,
- Surface treatment,
- Specimen thickness,
- Test standard na loading condition.
Kwa hiyo value ya 32,71 MPa haipaswi kutafsiriwa kuwa universally better kuliko joining techniques zote mbadala.
Kwa nini ni muhimu kwa Uturuki?
Kwa matumizi ya carbon-fiber-reinforced thermoplastics katika aviation, unmanned aerial vehicles, automotive, defense, marine na rail systems nchini Uturuki, joining methods ambazo ni fast, automation-compatible na hazihitaji additional metal fasteners ni muhimu.
Main industry-transfer message ya utafiti ni kwamba welding force na amplitude zilizoboreshwa kwa small laboratory specimen hazipaswi kutumiwa moja kwa moja kwa larger joint. Wakati area inaongezwa, angalau parameters zifuatazo zinapaswa ku-rescale:
- Total welding force na surface pressure,
- Sonotrode geometry na vibration distribution,
- Energy-director thickness na placement,
- Welding displacement,
- Kama weld region itaunganishwa kwa hatua moja au kwa stages,
- Separate monitoring ya temperatures kwenye center na edges,
- C-scan au similar nondestructive quality-control thresholds.
Hasa katika wide structural joints, alternatives kama segmented energy directors, multipoint welding au continuous ultrasonic welding badala ya single wide sonotrode zinaweza kuhitaji kujaribiwa tofauti. Utafiti haukulinganisha solutions hizi experimentally.
Nguvu za utafiti ni zipi?
- Ulinganisha overlap lengths nne tofauti chini ya material na basic welding conditions zile zile.
- Ulitumia welding displacements nne kwa kila geometry ili kuchunguza process window.
- Ulichanganya temperature, nondestructive defect scanning, cross-sectional microscopy, mechanical testing, DIC na SEM results.
- Ulitenganisha shear strength na total fracture load.
- Ulifafanua experimental findings mechanistically kwa three-dimensional vibration na stress analyses.
- Ulionyesha coexistence ya center energy deficiency na edge damage concentration katika large weld areas.
- Ulibainisha 0,22 mm displacement kuwa optimum kwa overlap sizes zote.
- Ulionyesha clear inverse relationship kati ya defect percentage na mechanical strength.
Mipaka ya utafiti ni ipi?
- Utafiti ni preprint ambayo haijapitia peer review.
- Ni CF/PA6 material moja tu, fiber fraction moja na weave architecture moja vilivyochunguzwa.
- Overlap width iliwekwa constant na length pekee ikabadilishwa.
- Force ile ile ya 600 N ilitumika kwa geometries zote; constant surface-pressure condition haikujaribiwa tofauti.
- Ni 80 µm vibration amplitude na 20 kHz frequency tu zilizotumika.
- Specimens tatu zilijaribiwa kwa kila mechanical condition; broad variability analysis haikufanywa.
- Statistical significance test, confidence interval au effect size havikuripotiwa.
- Temperature ilipimwa kwenye overlap center pekee; edge temperature haikupimwa directly.
- Measurement uncertainty ya thermocouple chini ya ultrasonic vibration na local pressure haikutolewa.
- Validation method ya asilimia 70 reflection threshold katika C-scan haijaelezwa.
- Finite element model haikumodeli directly melting, viscoelastic material changes, thermal degradation, melt flow na damage.
- Si contact na friction details zote zilizotumika katika model zimeripotiwa.
- Clamping-distance values katika text na Table 1 hazipatani wazi.
- Expression katika abstract inayodokeza uniform heat generation inapingana na nonuniformity iliyoonyeshwa na findings.
- Fatigue, impact, use under vibration na environmental aging tests hazikufanywa.
- Welding haikufanywa kwenye real-size curved au complex structural parts.
- Welding-cycle time, energy consumption na production rate kwa area size havikuripotiwa kwa undani.
- Different sonotrodes, staged welding na segmented energy directors hazikulinganishwa.
Utafiti unaunga mkono nini?
Utafiti unaunga mkono kwamba chini ya constant force na vibration amplitude, kuongeza CF/PA6 ultrasonic-welding overlap area kunaweza kudhoofisha energy transmission, kuongeza defects kwenye weld line na kupunguza shear strength per unit area.
Pia unaonyesha kwamba katika geometries nne zilizochunguzwa, 0,22 mm welding displacement ilitoa balance bora zaidi kati ya insufficient melting na excessive welding damage.
Results zinaonyesha kwamba joint area inaweza kuongeza total carrying load hadi kiwango fulani, lakini katika excessively large overlap, defects zinaweza pia kupunguza total load capacity.
Utafiti hauthibitishi nini?
- Hauthibitishi kwamba 25,4 × 12,7 mm overlap ni universal optimum kwa CF/PA6 structures zote.
- Hauonyeshi kwamba 0,22 mm displacement itatoa same result kwa different composite thicknesses, resins au sonotrodes.
- Hauonyeshi kwamba large-overlap joints kila wakati zitabeba lower total load.
- Hauonyeshi kwamba same negative size effect itabaki ikiwa welding force itaongezwa proportionally na area.
- Haupimi directly edge temperature ni higher kiasi gani kuliko center temperature.
- Hauthibitishi kwamba finite element model inatabiri quantitatively actual melting, flow na thermal degradation process.
- Hauonyeshi long-term fatigue, impact au environmental durability ya joints.
- Hauthibitishi kwamba laboratory results zinaweza kuhamishwa moja kwa moja kwa real aircraft, automobile au industrial composite parts.
Mbinu na Matokeo ya Utafiti
Muhtasari wa experimental design
| Hatua | Application | Measured output |
|---|---|---|
| Specimen preparation | Kukata CF/PA6 plates kuwa 25,4 × 101,6 × 2 mm, kusafisha kwa acetone na vacuum drying | Similar surface na moisture condition |
| Energy director | Kuweka 200 µm PA6 film kati ya layers mbili | Local melting na flow kwenye interface |
| Geometry | Overlap lengths nne kati ya 12,7–25,4 mm | Weld-area size effect |
| Welding | 20 kHz, 80 µm, 600 N na 0,14–0,26 mm displacement | Formation ya weld line |
| Temperature monitoring | K-type thermocouple kwenye center, 10 Hz recording | Weld-center temperature curve |
| Nondestructive inspection | 20 MHz underwater ultrasonic C-scan | Defect-area percentage |
| Mechanical test | 0,5 mm/minute single-lap shear test | LSS na fracture load |
| Strain analysis | Stereo DIC, image moja kwa sekunde | Crack initiation na strain distribution |
| Damage analysis | Optical microscope na SEM | Pore, resin fracture, fiber damage na delamination |
| Numerical analysis | Abaqus three-dimensional finite element model | Vibration transmission na stress concentration |
General behavior kwa welding displacement
| Displacement | Interface condition | Dominant defect au fracture | General evaluation |
|---|---|---|---|
| 0,14 mm | Insufficient melting na resin flow | Wide unbonded area, smooth resin surface | Incomplete weld |
| 0,18 mm | Bonding imeongezeka lakini gases hazijaondolewa kabisa | Small pores na local interface separation | Transition region |
| 0,22 mm | Sufficient melting, flow na compression | Resin shear fracture na limited fiber fracture | Optimum welding condition |
| 0,26 mm | Excessive energy na resin squeeze-out | Thermal degradation, pores, fiber fracture na delamination | Over-welding |
Matokeo kuu katika optimum 0,22 mm condition
| Indicator | Area I | Area II | Area III | Area IV |
|---|---|---|---|---|
| Overlap length | 12,7 mm | 16,9 mm | 21,2 mm | 25,4 mm |
| Defect area | %3,25 | %4,22 | %6,47 | %10,71 |
| LSS | 32,71 ± 1,68 MPa | 30,37 ± 1,86 MPa | 27,96 ± 0,97 MPa | 22,26 ± 1,16 MPa |
| Fracture load | 10,55 kN | 13,03 kN | 15,06 kN | 14,36 kN |
| Center peak temperature | 551,5 °C | 539,2 °C | 520,7 °C | 492,4 °C |
| Average vibration amplitude | 72,43 µm | 64,14 µm | 57,15 µm | 50,30 µm |
| SCI | 0,473 | 0,516 | 0,548 | 0,552 |
| High-stress area ratio | %73,61 | %47,22 | %32,46 | %26,52 |
Numerical effect ya size increase
- Overlap area iliongezeka karibu mara mbili kutoka Area I hadi Area IV.
- Defect area katika optimum condition iliongezeka kutoka asilimia 3,25 hadi asilimia 10,71.
- LSS ilipungua kutoka 32,71 MPa hadi 22,26 MPa.
- Center peak temperature ilishuka kutoka 551,5 °C hadi 492,4 °C.
- Upper-part vibration amplitude ilipungua kutoka 72,43 µm hadi 50,30 µm.
- Spatial stress concentration index iliongezeka kutoka 0,473 hadi 0,552.
- High-stress area ratio ilipungua kutoka asilimia 73,61 hadi asilimia 26,52.
- Total fracture load ilifikia peak ya 15,06 kN katika Area III na ikashuka hadi 14,36 kN katika Area IV.
Variability na statistical evaluation
Mechanical specimens tatu zilijaribiwa kwa kila welding condition. LSS graphs zina error bars na mean ± dispersion values. Hata hivyo, haijaelezwa wazi kama dispersion measure iliyotumika ni standard deviation au standard error.
Utafiti hauna analysis of variance, confidence interval, p value au statistical model inayotathmini interaction kati ya overlap area na displacement. Kwa hiyo statistical significance ya apparent differences kati ya areas haijaripotiwa moja kwa moja.
Boundary ya reliable interpretation ya results
Results zinatumika kwa woven CF/PA6 plates zenye unene wa 2 mm na asilimia 45 fiber; 200 µm flat PA6 energy director; 40 mm circular sonotrode; 600 N force; 80 µm amplitude na 20 kHz frequency.
Conclusion inayoweza kutolewa kwa uaminifu ni kwamba direct scaling ya same welding parameters kwa kuongeza area haidumishi weld quality. Hata hivyo, haiwezi kusemwa kwamba same numerical results zitatokea ikiwa different force, pressure, sonotrode structure au energy-director design zitatumika.
Dokezo la Chanzo na Mbinu
Jina asili la utafiti: Effects of overlap area size on the ultrasonic welding of carbon fiber reinforced thermoplastic composite joints
Waandishi: Xianglong Wang; Dong Quan; Jiaying Pan; Jiaming Liu; Xuemin Wang; Xiaoyu Yang; Guoqun Zhao.
Mpangilio wa waandishi: Umehifadhiwa kama ulivyo katika utafiti uliopitiwa.
Equal contribution au equal first authorship: Haijaelezwa.
Corresponding author: Dong Quan.
Taasisi: State Key Laboratory of Advanced Equipment and Technology for Metal Forming, Shandong University, Jinan, Shandong, China.
Chanzo rasmi:Ukurasa rasmi wa utafiti wa SSRN
SSRN abstract number: 7203446.
Tarehe ya uchapishaji: 30 Julai 2026.
Idadi ya kurasa: 36.
Aina ya chanzo: Preprint research yenye physical ultrasonic welding experiments, nondestructive inspection, mechanical characterization na finite element analysis.
Peer-review status: Utafiti haujapitia peer review.
Peer-reviewed journal: Haijaelezwa.
Publication platform: SSRN.
Original publisher: Hakuna accepted journal publication au finalized publisher.
Data access: Watafiti wamesema data iliyowasilishwa katika utafiti itashirikiwa upon request.
Funding: National Natural Science Foundation of China, 52375350; Key R&D Program of Shandong Province, 2024CXPT065; Excellent Young Team Project of Central Universities, 2023QNTD002.
Maelezo haya ya Kiswahili yameandaliwa baada ya kuchunguza full text ya utafiti, experimental setup diagrams, material na welding parameters, C-scan images, cross-sectional micrographs, DIC strain maps, SEM fracture images, mechanical-test graphs, temperature curves, finite-element vibration results, stress distributions, equations, tables na references. External sources zilitumika tu kuthibitisha DOI, SSRN record date, page count na bibliographic identity; hakuna scientific results zisizokuwapo katika utafiti zilizoongezwa.
Main limitations za utafiti ni kutokuwepo kwa peer review, kuchunguzwa kwa composite system moja na sonotrode structure moja tu, kutumia repeats tatu kwa kila mechanical condition, kupima temperature kwenye overlap center pekee na finite element model kutosolve moja kwa moja actual melting, flow, thermal degradation na damage process. Results zinaonyesha size effect chini ya specific experimental conditions; hazitoi universal welding parameter kwa thermoplastic composite joints zote.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *