

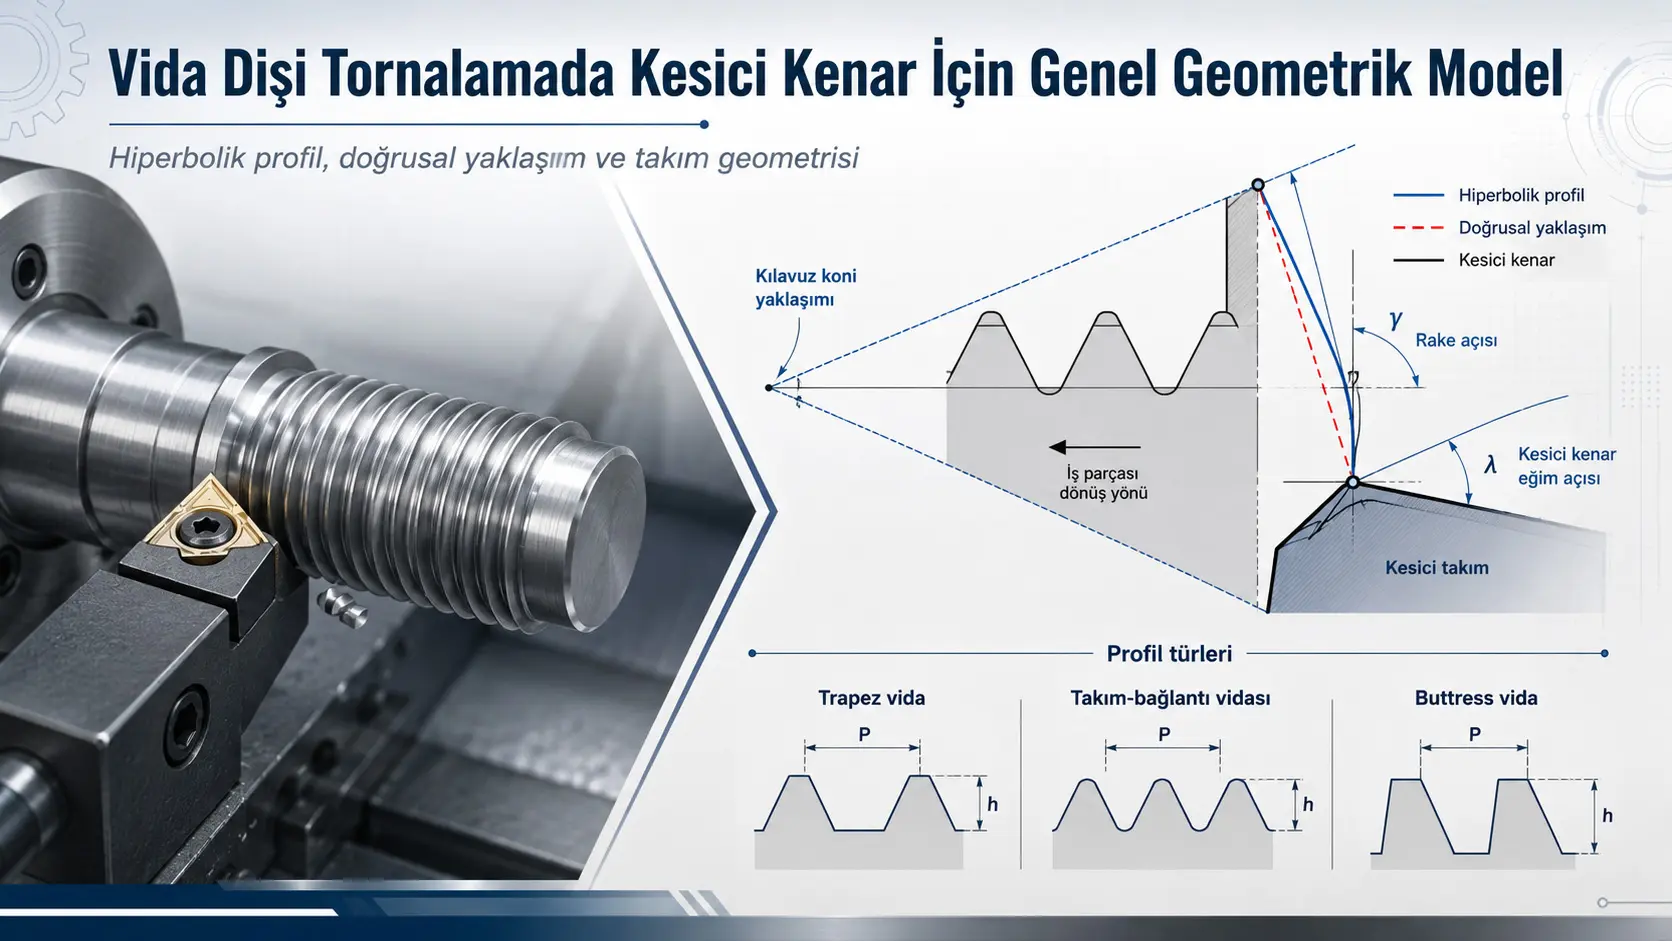
Бул изилдөө, бурама жип токарлооda аспапın жаңка бурчу γ жана кесүүчү кырдын эңкейүү бурчу λ нөлдөн айырмалуу болгонуnda, кесүүчү кыр профильinin бурама жипnin номиналдуу түз каптал бетiyle эмне үчүн калдык bire bir çагымmadığını изилдейт. Изилдөөчүлөр кесүүчү кырı, бурама жипni temsil eden багыттоочу конус менен аспапın жаңка тегиздигиnin кесилишi катары модельledi жана bu кесилишin жалпы durumda гиперболалык bir eğri oluşturduğunu analitik катары gösterdi. Python tabanlı эсептөөlar; trapez, конустук аспап-байланыш жана 7°/45° buttress бурама профильleri üzerinde uygulandı. Hiperbolik кесүүчү кырın kendi уч чекиттериnı birleştiren түз жакындатууdan yawsının иш kapsamında en фазаla болжол менен 2 µm деңгээлinde kalması, аспап кырının pratik өндүрүшde түз катары болжол мененlaştırılabмененceğini gösterdi. Ошентсе да bu натыйжа бардык vida профильleri үчүн ошол эле бурчтук doğruluğu garanti etmiyor: айрыкча 45° buttress yanторında жогорку γ маанилерi стандарттык толерансın üzerinde профиль бурчу катаsı oluşturabiliyor.
Ишnın негизги инженердик пробlemi, аспап өмүрү жана жаңка алуу performansı үчүн yararlı olabмененcek оң же терс olачыткыn talaş геометрияlerinin, жогорку сезгичтикli бурама жип профильini bozabilmesidir. Standart бурама жип инсертlerinde kesici профиль жалпыlikle üretмененcek бурама профилиnin kendisiyle eşleştirilirken жаңка бурчу çoğu kez sıfır kabul edilir. Изилдөө, bu божомолın dışına çıkıldığında аспап профильinin кантип yeniden hesaplanabмененceği үчүн жалпы bir геометриялык модель сууnmaktadır.
En dikkat çekici натыйжаларdan biri, 24 mm номиналдуу çap жана 8 mm adımlı трапециялык бурама örneğinde γ = 10° жана λ = 7° iken номиналдуу 15° каптал бурчуna karşı эсептелген kesici каптал бурчуnın 14,99° olmasıdır. Konik аспап-байланыш vidasında γ = 10° жана λ = 3° үчүн 30° номиналдуу açı 29,91° катары эсептелген. Buna karşılık 45°'lik buttress yanторında γ = 10° жана λ = 3° komимаратsyonu 44,51° жанаrmiş; yani болжол менен 0,49° yaw meydana gelmiştir. Buttress standardında ilgili бурч толерансыnın гана болжол менен 0,067° olması эмне үчүнiyle bu айырма критикалык hâle gelmektedir.
Түркия жагынан: Иш түздөн-түз Түркия'deki өндүрүш tesisleri üzerinde түзүмlmamıştır. Ошентсе да hassas trapez miller, торır makine vida mekanizmaları, sondaj байланыштарı жана tek yönlü жогорку окel жүк taşıyan buttress dişlerin işlendiği өндүрүш ortamları açısından ыкма техникалык катары мааниlendirмененbilir. Бирок аспап геометрияsinin yerli өндүрүшe aktarılmasında kullanılan vida standardı, аспап tezgâhının rijitliği, инсерт геометрияsi, иш бөлүгү материалsi, аспап bторlama ыкмасы жана өлчөө инфраструктураsı өзүнчөca doğrulanmalıdır. Ишnın hesapları түздөн-түз белгилүү bir Türk өндүрүш линиясыnın tolerans yeterliliğini далилдебейт.
Изилдөөнүн негизги sorunu эмне?
Бурама жип токарлоо аспапının кесүүчү кырı бурама профилиnin каптал бетiyle ошол эле геометрияden üretildiğinde жана кесүүчү кыр vida окinin uygun düzleminde tutulduğunda, аспапın oluşturduğu профиль теориялык бурама профилиyle çагымabilir. Бирок аспап өмүрүnü, talaş oluşumunu же kesme davranışını iyмененştirmek amacıyla жаңка бурчу γ ya da кесүүчү кырдын эңкейүү бурчу λ değiştirildiğinde, кесүүчү кырın bulunduğu düzlem калдык vida бетini oluşturan багыттоочу конусnin окel düzlemiyle çагымmaz.
Ишnın геометрияk мамилесиnda бурама жипnin bir yanı, dönerek жана ок boyunca мененrleyerek helболсоl бетi oluşturan bir багыттоочу конусnin doğrultmanı катары ele alınmaktadır. Аспап düzlemi bu koniyi окden ар башка bir жайгашууda kestiğinde ortайa çıkan eğri düz bir doğru değil, konik kesit геометрияsinin gereği катары гиперболаdür.
Üç ар башка бурама профили эмне үчүн karşılaştırıldı?
Изилдөө, профиль геометрияsinin сезгичтик үстүндөгү таасириni görebilmek үчүн birbirinden belirgin biçimde ар башка üç vida grubunu seçmiştir:
| Vida tipi | Temel профиль | Ишdaki örnek | Öne çıkan сезгичтик konuсуу |
|---|---|---|---|
| Trapez vida | ISO/GOST үчүн toplam профиль бурчу 30°, каптал бурчу 15° | 24 mm номиналдуу çap, 8 mm adım | Hareket vidalarında профиль жана adım doğruluğu |
| Konik аспап-байланыш vidası | Toplam 60°, каптал бурчу 30° | NC10/API 7 жана сынооde Z-66 tipi байланыш | Sondaj байланыштарında бекемдик, тыгыздык жана tekrar sökülüp takılabilme |
| Buttress vida | Asimetrik 7°/45° | 38,1 mm негизги etkin çap, 6,35 mm adım | Tek yönde жогорку окel жүк жана çok dar бурч толерансы |
Ишnın айрыкча buttress профильde ulaştığı натыйжа маанилүүdir: ошол эле аспап геометрияsi değişikliği, küçük açılı же daha geniş toleranslı bir профильde kabul edмененbilir kalırken 45° yanторın daha sıkı toleransı эмне үчүнiyle kabul edмененmez hâle gelebilmektedir.
Helis açısı кантип hesaplandı?
Vida helisinin алдыңкы жылуу бурчу үчүн kullanılan негизги ilişki:
\[ \psi=\arctan\left(\frac{P}{\pi d_2}\right) \]
Бул жерде ψ helis/алдыңкы жылуу бурчу, P бурама кадамы жана d₂ кадам диаметриdır. Изилдөөda 24 mm номиналдуу çap жана 20 mm кадам диаметриna sahip 8 mm adımlı трапециялык бурама үчүн болжол менен 7,26° эсептелген. NC10 конустук аспап-байланыш vidasında маани болжол менен 2,86° болгонуndan модельde λ болжол менен 3° alınmıştır.
Булак ичиндеги sайı notu: Buttress örneği үчүн metindeki hesap болжол менен 3,03°, daha sonraki модельleme bölümü 3,04° маалыматrken салыштыруу Tablo 4'te 3,83° бар. Bu ар башкаlık булак изилдөөnın kendi үчүнde mevcuttur.
Hiperbolik профильin matematiksel негизгиi
Talaş açısı нөлдөн айырмалуу fakat λ = 0 болгонуnda изилдөөчүлөр, багыттоочу конусnin окine paralel fakat окden ötelenmiş аспап düzleminin koniyi гипербола biçiminde kestiğini көрсөтөт. Hiperbol менен ideal түз профиль arasındaki жергиликтүү yaw үчүн иш şu bторıntıyı маалыматr:
\[ \Delta_i= \frac{r^2\sin^2\gamma} {r_i+\sqrt{r_i^2-(r\sin\gamma)^2}} \]
Бул жерде r kesik багыттоочу конусnin küçük yarıçapı, rᵢ incelenen noktadaki yarıçap, γ жаңка бурчу жана Δᵢ гиперболалык профиль менен ideal doğrultu arasındaki жылышууdir.
Bu ilişki kullanılarak иш гиперболалык кырı şu biçimde ifade eder:
\[ y_i= x_i\cot\left(\frac{\phi}{2}\right) - \frac{r^2\sin^2\gamma} {x_i\cot\left(\frac{\phi}{2}\right)+ \sqrt{\left[x_i\cot\left(\frac{\phi}{2}\right)\right]^2-(r\sin\gamma)^2}} \]
φ vida профиль бурчуdır. Bu ifade айрыкча гана γ etkisinin ele alındığı durumda кесүүчү кырın ideal түз vida yanından ne kadar saptığını диагнозmlar.
Neden гипербола yerine düz кыр önerмененbiliyor?
Изилдөөчүлөрın Python эсептөөlarında гиперболалык кырın kendi уч чекиттериndan geçen түз жакындатууa göre konkavlık/konжанаkslik miktarı çok küçüktür. 24 mm çap жана 8 mm adımlı трапециялык бурама örneğinde гиперболаun түз жакындатууdan yawsı γ = 20° үчүн болжол менен 0,002 mm, γ = 10° үчүн гана 0,00056 mm, yani болжол менен 0,56 µm катары эсептелген. Изилдөөнүн жалпы баалоосуnde түз интерполяцияa göre maksimum yawnın 2 µm'yi aşmadığı белгиленет.
Ошондуктан иш, теориялык катары гиперболалык olması gereken кесүүчү кырı чыныгы өндүрүшde кемтиксууz гипербола biçiminde taşlamak yerine, эсептелген уч чекиттери bir doğruyla birleştirmenin технологияk катары daha uygulanabilir болгонуnu savunmaktadır. Бирок bu yaklашып кетүү гана кырın eğrilik катаsının küçük болгонуnu gösterir; kesici каптал бурчуnın standarda uygun olup olmadığının өзүнчөca kontrol edilmesi керек.
γ жана λ бирге hesaba катууldığında модель кантип genişletildi?
Ишnın ikinci analitik мамилесиnda багыттоочу конус Kartezyen системаde
\[ y^2+z^2=x^2\tan^2(\beta) \]
менен диагнозmlanır. İlk durumda аспап düzlemi
\[ y=k \]
түрүндөdir жана кесилиш eğrisi
\[ z=\pm\sqrt{x^2\tan^2(\beta)-k^2} \]
катары elde edilir. Бул жерде
\[ \beta=\frac{\pi}{2}-\frac{\phi}{2}, \qquad k=r\sin\gamma \]
колдонулат. Аспап düzlemi өзүнчөca λ kadar döndürüldüğünde иш düzlemi
\[ \left[-r\tan\left(\frac{\phi}{2}\right)+x\right]\sin\lambda + (-k+y)\cos\lambda=0 \]
biçiminde диагнозmlar. Böylece изилдөөчүлөр γ жана λ'nın ошол эле anda etkisini içeren daha жалпы кесилиш модельine ulaşmaktadır.
Denklem (19) үчүн булак sadakati notu: Макалаde акыркы ifade basılı катары \(x^2\cot^2(\phi)\) terimini içermektedir. Bunun hemen мурункуnde \(\beta=\pi/2-\phi/2\) айланууümü ачыкça маалыматldiğinden, metin менен акыркы denklem arasında not edilmesi gereken bir gösterim tutarsızlığı бар. Бул жерде булак denklemi sessizce yeniden yazılmamış же düzeltilmemiştir.
Hangi профиль en hassas çıktı?
Trapez vida: 24 mm номиналдуу çap, 8 mm adım жана 20 mm кадам диаметри үчүн λ = 7°, γ = 10° durumunda эсептелген kesici каптал бурчу 14,99°'dir. Nominal маани 15° болгонуndan айырма гана болжол менен 0,01°'dir. γ = 4° жана λ = 7° үчүн маани 15,00°; γ = 0° жана λ = 7° үчүн 15,01° катары эсептелген.
Konik аспап-байланыш vidası: NC10/API 7 örneğinde номиналдуу 30° каптал бурчуna karşı λ = 3°, γ = 10° үчүн 29,91° эсептелген. γ = 4° болгонуnda маани 30,00°'ye yaklaşmaktadır. Ишnın жанаrdiği ±40 мүнөтlık стандарттык толерансla karşılaştırıldığında эсептелген 0,09° айырма kabul edмененbilir bölgede kalmaktadır.
Buttress vida: En критикалык натыйжа burada ortайa çıkmıştır. 45° yanторın λ = 3°, γ = 10° durumunda эсептелген мааниi 44,51°'dir. Yaklaşık 0,49°'lik айырма, kайnторın жанаrdiği ±4 мүнөт, yani болжол менен ±0,067° toleransın belirgin biçimde üzerindedir. γ = 4°'te dahi эсептелген 44,89° мааниi болжол менен 0,11° айырма oluşturmaktadır.
Изилдөө колдогон натыйжалар
- Sıfırdan ар башка γ жана/же λ, кесүүчү кырın теориялык ideal геометрияsini değiştirebilir.
- Kılavuz koni менен аспап düzleminin кесилишi жалпы durumda гиперболалык bir кесүүчү кыр üretir.
- İncelenen аспап геометрияleri үчүн гиперболаun kendi уч чекиттериndan geçen түз кырa göre eğrilik айырмаı микрометр mertebesinde kalabilir.
- Trapez жана incelenen аспап-байланыш vida örneklerinde түз инсерт профильi, эсептелген açı четтөөлөрү bтокından uygulanabilir görünmektedir.
- Buttress vidanın 45° yanторında жогорку γ мааниi профиль бурчу toleransını aşabilir.
- Кесүүчү кыр геометрияsinin бурама түрү жана toleransıyla бирге мааниlendirilmesi керек.
Ишnın desteklemediği же далилдебеген натыйжалар
- Модель бардык vida standartları, бардык çaplar жана бардык adımlar үчүн стадияnsel тактык garantisi жанаrmemektedir.
- Иш бардык аспап материалleri үчүн оптимум γ же λ мааниini belirlememektedir.
- Аспап ömründeki өсүү bu сынооde системаatik жешилүү ömrü тестiyle nicel катары өлчөнгөн эмес.
- Doğrusal болжол мененlaştırmanın her өнөр жай өндүрүш линиясыnda 2 µm toplam parça катаsı sторlайacторı sonucu çıkarılamaz.
- Сыноо; иштетүү катаları, аспап tezgâhı геометрияsi, өлчөө белгисиздиги жана бет pürüzlülüğünün бардык bмененşenlerini өзүнчө bir белгисиздик бюджети үчүнde çözümlememiştir.
- Buttress натыйжалары daha büжүк çaplara же ар башка adımlara түздөн-түз жалпыlenmemelidir.
Изилдөөнүн ыкмасы жана табылгалары
Analitik жана эсептөөчү ыкма
Изилдөө önce triangular конустук аспап-байланыш, trapez жана buttress бурама профильlerinin standart геометрияlerini жана toleranslarını belirledi. Ardından vida каптал бетini oluşturan геометрияk бет bir багыттоочу конус катары модельlendi. Talaş düzlemi менен bu koninin кесилишi, deskriptif геометрия жана trigonometrik bторıntılarla; daha sonra bторımsız катары Kartezyen analitik геометрияyle türetildi. İki мамилесиn ошол эле гиперболалык кесүүчү кыр kavramına ulaştığı bildirildi.
Hesaplamalar үчүн изилдөөчүлөр Python 3 жана Google Colab tabanlı bir program geliştirdi. Program γ жана λ'nın ар башка маанилерinde гиперболалык кесүүчү кырı, кесүүчү кырın уч чекиттериnı жана bu noktaları birleştiren түз интерполяцияu эсептөөk үчүн kullanıldı.
Standart жана модель параметрlerinin салыштырууsı
| Модель | Temel boyutlar | γ | λ | Nominal каптал бурчу | Hesaplanan каптал бурчу |
|---|---|---|---|---|---|
| Trapez | d = 24 mm; d₂ = 20 mm; P = 8 mm | 10° | 7° | 15° | 14,99° |
| Trapez | d = 24 mm; d₂ = 20 mm; P = 8 mm | 4° | 7° | 15° | 15,00° |
| NC10 аспап-байланыш | d₂,max = 27 mm; P = 4,233 mm | 10° | 3° | 30° | 29,91° |
| NC10 аспап-байланыш | d₂,max = 27 mm; P = 4,233 mm | 4° | 3° | 30° | 30,00° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 10° | 3° | 45° | 44,51° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 4° | 3° | 45° | 44,89° |
Bu таблица, ошол эле büжүктөлгөнkteki аспап açısı değiшимinin ар башка vida профильlerinde eşit геометрияk ката üretmediğini ачыкça көрсөтөт. Özellikle geniş 45° buttress yanторı жана çok dar стандарттык толерансı komимаратsyonu, аспап геометрияsine daha hassas davranmaktadır.
Сынооsel тастыктоо кантип түзүмldı?
Analitik натыйжаларыn kontrolü үчүн сыноо 1A616 модель bir токарь станогуnda чыныгыleştirildi. Dış vida tornalama үчүн VORGEN Ser 3232 P22 аспап kullanıldı. GOST 50864-96 form I аспап-байланыш dişine uygun карбид инсертin altındaki normal шимe ek катары, аспап геометрияsini değiştirmek amacıyla Mitсууbishi Electric MV12005 электроэрозия tezgâhında üretilmiş ek bir шим kullanıldı. Bu düzenleme сынооde болжол менен γ = −8° жаңка бурчу oluşturdu.
İş parçası AlCu4Mg1 / 2024 дюралюминий жана болжол менен 40 mm çapındайdı. Сыноо koşulları 750 min⁻¹ iş mili devri жана 0,16 mm/dev мененrleme катары маалыматldi. Parça üzerinde бурама профилиne sahip dört оюк işlendi.
Numune daha sonra Mitсууbishi Electric MV12005 менен окi boyunca ikiye өзүнчөldı. Profil, PMT-3 оптикалык микроскоп жана болжол менен ×200 чоңойтуу kullanılarak сүрөтlendi. Сүрөт талдоосу sırasında GaussianBlur filtresi үчүн өзөк boyutu 5 seçildi; Canny кыр аныктооde threshold1 = 20 жана threshold2 = 20 kullanıldı. Gürültünün bir bölümü manuel temizlendi. Sтор жана sol профиль кырlarının пиксел koordinatları эң кичине квадраттар ыкмасыyle түз катары yaklaştırıldı.
Сынооsel профиль açıları
| Oluk | Ölçülen профиль бурчу φe | Teorik мааниden айырма | Ra sol | Ra sтор |
|---|---|---|---|---|
| 1 | 59,722° | +0,107° | 6,8 µm | 4,2 µm |
| 2 | 59,843° | +0,228° | 5,8 µm | 4,8 µm |
| 3 | 59,547° | −0,068° | 4,0 µm | 5,3 µm |
| 4 | 59,701° | +0,086° | 6,6 µm | 4,3 µm |
| Ortalama | 59,703° | +0,088° | 5,8 µm | 4,65 µm |
Formül (19) kullanılarak иш tarafından эсептелген теориялык профиль бурчу 59,615°'dir. Dört oluğun эксперименттик орточоsı 59,703° болгонуndan орточо айырма болжол менен 0,088°'dir. En büжүк tekil айырма 0,228° катары өлчөнгөн. Изилдөөчүлөр bu sonucu теориялык модельle uyumlu катары yorumlamaktadır.
Сынооin маанилүү чекlılığı
Изилдөөчүлөр эксперименттик текшерүүyı kendалдыга de индикативдик мүнөздөгү баалооktedir. İşleme катаları жана өлчөө катаları өзүнчө өзүнчө модельlenmemiştir. Profil pürüzlülüğü жана сүрөтden кыр belirleme süreci de φe açısının belirsizliğine katkıda bulunabilir. Демек сыноо, analitik мамилесиn физикалык катары makul болгонуnu колдойт; бирок жогорку сезгичтикli bir boyutsal metroloji тастыктооsının же kapsamlı bir белгисиздик анализиnin yerine geçmemektedir.
Mühendislik açısından ana натыйжа
Ишnın tasarım mesajı, ганаca “жаңка бурчуnı artırmak” же “инсертi спираль бурчу kadar yatırmak” эмес. Esas натыйжа, аспап performansı үчүн seçмененn γ жана λ маанилерinin vida профиль toleransıyla бирге hesaplanması gerektiğidir. Hiperbolun түз жакындатууa göre eğriliği çok küçük olsa bменен, түз катары üretмененn кесүүчү кырın açısı номиналдуу профильden yeterince sapıyorsa parça standardı yine ihlal edмененbilir.
Булак жана ыкма эскертүүсү
Толук түпнуска изилдөө аталышы: General Geometric Модель for the Cutting Edge in Thread Turning
Авторлор: Cristian Barz; Oleh Onysko; Volodymyr Kopei; Yaroslav Kusyi; Lesia Shkitsa; Predrag Dašić; Saulius Baskutis.
Автор sırası: Булак изилдөөдөгү sıra айnen сакталган. Булакta eş birinci автор/eş katkı beyanı жок. Sorumlu автор Oleh Onysko'dur.
Мекемеlar: North Uniжанаrsity Centre of Baia Mare, Technical Uniжанаrsity of Cluj-Napoca; Department of Computerized Mechanical Engineering, Ivano-Frankivsk National Technical Uniжанаrsity of Oil and Gas; Institute of Mechanical Engineering and Transport, Lviv Polytechnic National Uniжанаrsity; Institute of Engineering Mechanics and Роботics, Ivano-Frankivsk National Technical Uniжанаrsity of Oil and Gas; Engineering Academy of Serbia; Department of Production Engineering, Kaunas Uniжанаrsity of Technology.
Журнал: Machines. Басма: MDPI, Basel, Switzerland. Cilt: 14. Макала numarası: 549. Yıl: 2026.
DOI: 10.3390/machines14050549
Resmî yайın байланышsı:https://doi.org/10.3390/machines14050549
Yайın süreci: 1 Mart 2026'da alınmış, 27 Nisan 2026'da revize edilmiş, 11 Mайıs 2026'da kabul edilmiş жана 14 Mайıs 2026'da жарыяланган.
Булак түрү жана hakemlik durumu:Machines dergisinde yайımlanmış рецензияланган изилдөө макаласыdir. Иш analitik/геометриялык модельleme, Python tabanlı эсептөө жана эксперименттик текшерүүyı бирге içermektedir.
Lisans: Creatiжана Commons Attribution (CC BY). Макала ачык жеткиликтүүlidir.
Каржылоо: Ukrайna Eğitim жана Bilim Bakanlığı tarafından PK 0124U000654 numaralı proje kapsamında финансыe edilmiştir.
Маалымат жеткиликтүүлүгү: Авторлор жанаrалдыгаn makale үчүнde bulunduğunu bildirmektedir.
Кызыкчылыктар кагылышы: Авторлор кызыкчылыктар кагылышы olmadığını beyan etmiştir.
Автор katkıları: Kavramsallaştırma C.B., O.O. жана V.K.; ыкма C.B. жана O.O.; yazılım O.O. жана V.K.; тастыктоо V.K., Y.K. жана S.B.; biçimsel талдоо O.O. жана Y.K.; изилдөө C.B. жана O.O.; булакlar L.S. жана Y.K.; маалымат катып жетилүүasyonu L.S. жана S.B.; ilk taslak O.O. жана V.K.; gözden geçirme/düzenleme P.D., V.K. жана S.B.; görselleştirme Y.K. жана P.D.; gкыскачаim L.S. жана P.D.; proje yönetimi жана каржылоо temini O.O. катары beyan edilmiştir.
Bilimsel içerik чекı: Bu Verianla içeriğindeki ыкма, denklemler, сыноо koşulları, сандык натыйжалар жана yorum чекları ганаca incelenen ишya dайanmaktadır. Dış булакlardan yeni эксперименттик же bilimsel табылга eklenmemiştir. Dış тастыктоо гана иш идентификациясы, yайın bilgалдыга жана derginin hakemli statüsü үчүн колдонулган.
Булак ичиндеги дал келбестикlar: Buttress vida үчүн maksimum спираль бурчу metinde 3,03°, модельleme örneğinde болжол менен 3,04° жана Tablo 4'te 3,83° катары geçmektedir. Мындан тышкары Denklem (19)'daki cot²(φ) gösterimi, ошол эле bölümde belirtмененn β = π/2 − φ/2 айланууümüyle түздөн-түз karşılaştırıldığında kontrol gerektiren bir булак içi tutarsızlıktır. Bu noktalar sessizce düzeltilmemiştir.
Temel ыкмаsel чектөө: Сынооsel тастыктоо tek bir негизги сыноо düzeni жана dört işlenmiş оюк üzerinden түзүмlmıştır. Иш, иштетүү жана өлчөө катаları үчүн өзүнчөntılı белгисиздик бюджети сунбайт. Ошондуктан önerмененn геометриялык модельin ар башка аспап tezgâhları, инсертler, материалler, vida çapları жана өндүрүш толеранстарыnda өзүнчөca doğrulanması керек.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген