

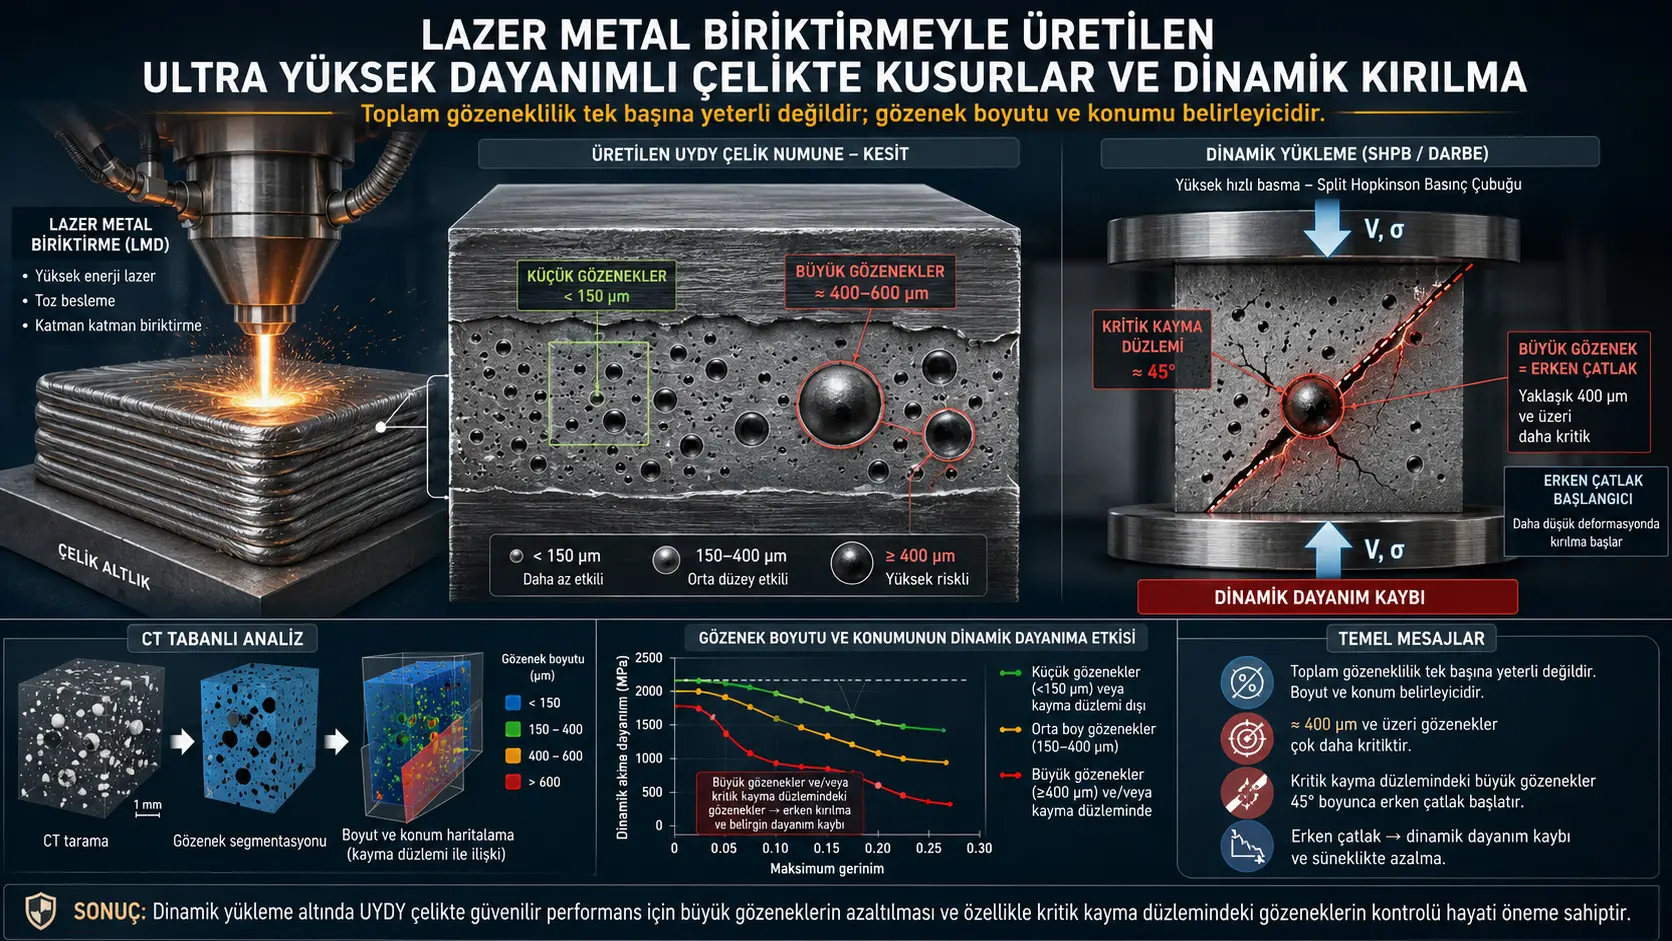
Utafiti huu unachunguza jinsi matundu ya ndani ya gesi katika chuma chenye uimara wa juu sana kilichotengenezwa kwa njia ya uwekaji wa metali kwa leza yanavyoathiri tabia ya athari katika kasi kubwa ya deformesheni. Vikundi viwili vya sampuli vyenye msongamano mdogo na mkubwa wa matundu vilitayarishwa kwa kutumia msongamano wa nishati ya leza kwa ujazo wa 292 na 500 J/mm³ mtawalia. Baada ya utengenezaji, vikundi vyote viwili vilifanyiwa matibabu yale yale ya joto ya hatua nyingi ili kupunguza tofauti katika austenite iliyobaki, msongamano wa dislocation na muundo wa chembe; kwa hivyo lengo lilikuwa kuhusisha tofauti katika tabia ya dinamiki kwa kadiri iwezekanavyo na matundu.
Matokeo ya tomografia ya kompyuta ya viwandani yalionyesha kuwa matundu katika sampuli yenye msongamano mdogo wa matundu kwa ujumla yalikuwa chini ya 20 µm, huku katika sampuli yenye msongamano mkubwa wa matundu, mengi yalikuwa katika safu ya 300–550 µm na kipenyo kikubwa zaidi cha tundu kilizidi 600 µm. Majaribio ya Split Hopkinson Pressure Bar yalifanywa kwa kasi ya deformesheni ya 2000 s−1. Uimara wa kilele wa sampuli yenye msongamano mkubwa wa matundu ulikuwa takribani %7,3 chini, na deformesheni yake ya juu takribani %5 chini, kuliko sampuli yenye msongamano mdogo wa matundu. Sampuli zote mbili zilivunjika kando ya ndege ya juu zaidi ya shear yenye takribani 45° kwa mwelekeo wa upakiaji.
Modeli za pande tatu za Mbinu ya Elementi Endelevu-Zisizoendelevu zilizojengwa upya kutoka data za CT zilionyesha kuwa mkusanyiko mkubwa lakini wa eneo wa deformesheni hutokea karibu na matundu. Deformesheni karibu na tundu lenye kipenyo cha 600 µm ilipimwa kuwa takribani %28 juu kuliko katika eneo lisilo na tundu; deformesheni ya juu ya eneo ilifikia 0,181. Thamani hiyo hiyo ilikokotolewa kuwa 0,176 kwa tundu la 400 µm, 0,154 kwa tundu la 200 µm na 0,141 katika eneo lisilo na tundu. Imeripotiwa kuwa athari ya tundu ilikuwa dhahiri ndani ya takribani 0,8 mm katika mwelekeo unaokatiza upakiaji na ndani ya takribani 0,6 mm katika mwelekeo wa upakiaji.
Matokeo muhimu zaidi ya utafiti ni kwamba idadi ya jumla ya matundu peke yake haiwezi kueleza uimara wa dinamiki. Modeli yenye usambazaji kamili wa matundu ya CT ilionyesha upotevu wa %7,3 katika uimara wa kilele ikilinganishwa na modeli iliyo na msongamano kamili. Tundu moja katika ndege kuu ya shear lilipoondolewa kutoka kwenye modeli, upotevu wa uimara ulipungua hadi %1,4. Tundu la ndege ya shear pekee lilipoachwa, upotevu wa uimara ulikuwa %5,6. Watafiti wanapendekeza kwamba chini ya upakiaji uliochunguzwa, uharibifu dhahiri wa makroskopiki hutokea tu wakati tundu liko kwenye ndege kuu ya shear na kipenyo chake ni takribani 400 µm au zaidi.
Tathmini kwa mtazamo wa Uturuki: Matokeo haya ni muhimu kwa Uturuki katika utengenezaji kwa njia ya kuongeza wa vipengele vikubwa vya metali vinavyokabiliwa na mizigo ya athari katika sekta za ulinzi, anga, mifumo ya reli, magari ya kivita, mashine za nishati na matumizi mengine. Utafiti unaonyesha kuwa udhibiti wa ubora haupaswi kutegemea tu asilimia ya jumla ya porosity; ukubwa wa tundu, mahali pake katika pande tatu na uhusiano wake na ndege zinazowezekana za shear muhimu pia vinapaswa kutathminiwa. Kwa matumizi nchini Uturuki, uthibitishaji huru unapaswa kufanywa kwa muundo wa kemikali wa poda za chuma za ndani, dirisha la mchakato wa LMD, azimio la CT, jiometri halisi za sehemu, mielekeo tofauti ya upakiaji, hali za uchovu na athari za balistiki. Utafiti huu hauwezi kutumiwa kutoa kikomo cha jumla cha kukubalika cha 400 µm kwa vyuma vyote, kiwango cha moja kwa moja cha uzalishaji au hitimisho kuhusu usalama wa sehemu halisi.
Tatizo linaloshughulikiwa na utafiti ni lipi?
Uwekaji wa metali kwa leza ni mbinu ya utengenezaji kwa kuongeza inayowezesha vipengele vikubwa na changamano vya metali kutengenezwa tabaka kwa tabaka. Poda au waya wa metali huingizwa katika dimbwi la kuyeyuka lililoundwa na leza; nyenzo iliyoyeyuka huungana na substrate na kuunda tabaka jipya.
Mojawapo ya matatizo muhimu ya mbinu hii ni kwamba matundu ya gesi yanaweza kuundwa ndani ya nyenzo wakati wa kuganda. Matundu yanaweza:
- Kupunguza eneo la sehemu linalobeba mzigo kwa ufanisi,
- Kuunda mkusanyiko wa eneo wa stress na deformesheni,
- Kuunda maeneo yanayopendelewa kwa kuanza kwa ufa,
- Kusababisha kuvunjika mapema chini ya upakiaji wa kasi kubwa ya deformesheni.
Katika tathmini za awali, kiwango cha jumla cha porosity ndicho kilichotumiwa mara nyingi. Hata hivyo, katika nyenzo mbili zenye kiwango sawa cha porosity, ukubwa na mahali pa matundu vinaweza kuwa tofauti. Matundu madogo yaliyotawanyika na tundu moja kubwa lililo kwenye ndege ya shear ambako kuvunjika kutatokea huenda yasiwe na matokeo sawa ya kimekanika.
Utafiti huu unaangalia kwa undani zaidi ya swali “Kuna matundu mangapi?” na kushughulikia maswali yafuatayo:
- Kipenyo cha tundu hubadilisha kwa kiasi gani mkusanyiko wa deformesheni wa eneo?
- Athari ya tundu huenea kwa umbali gani kuzunguka tundu?
- Je, kila tundu huanzisha ufa?
- Ikiwa tundu haliko kwenye ndege kuu ya shear, bado hupunguza uimara wa makroskopiki?
- Je, ukubwa wa takribani wa tundu ambapo uimara wa dinamiki huanza kuharibika unaweza kupatikana?
Sampuli zilitengenezwaje?
Sampuli zilitengenezwa kwa kutumia mbinu ya uwekaji wa metali kwa leza katika mfumo wa LDM3020 uliotengenezwa na Zhongke Yuchen. Imeelezwa kuwa malighafi ya poda iliandaliwa na timu ya utafiti; hata hivyo, muundo wa kemikali wa chuma, daraja la aloi na usambazaji wa ukubwa wa chembe za poda havijaelezwa.
| Kigezo cha uzalishaji | Msongamano mdogo wa matundu | Msongamano mkubwa wa matundu |
|---|---|---|
| Nguvu ya leza | 3,5 kW | 6 kW |
| Kipenyo cha doa la leza | 3,2 mm | 3,2 mm |
| Kasi ya skani | 900 mm/dakika | 900 mm/dakika |
| Unene wa tabaka | 0,5 mm | 0,5 mm |
| Kasi ya kulisha poda | 10 g/dakika | 10 g/dakika |
| Msongamano wa nishati kwa ujazo | 292 J/mm³ | 500 J/mm³ |
Tofauti kuu ya uzalishaji kati ya vikundi viwili ni nguvu ya leza na msongamano wa nishati kwa ujazo unaohusiana nayo. Kulingana na chanzo, ingizo kubwa kupita kiasi la nishati liliongeza uundaji na kunaswa kwa gesi katika dimbwi la kuyeyuka na kuunda matundu makubwa zaidi, hasa yenye umbo la duara.
Katika kichwa cha Table 1, usemi “Laser Direct Manufacturing” umetumiwa, huku kichwa na maandishi makuu ya utafiti yakitumia istilahi “Laser Metal Deposition”. Misemo yote miwili imetolewa katika muktadha wa mfumo uleule wa uzalishaji na tofauti ya istilahi haijaelezwa kando.
Kwa nini matibabu ya joto yalitumika?
Kubadilisha nguvu ya leza hakubadilishi tu matundu, bali pia historia ya joto na muundo mdogo. Kasi tofauti za kupoa zinaweza kuathiri kiasi cha austenite iliyobaki, muundo wa chembe na msongamano wa dislocation. Bila kudhibiti vigezo hivi, haiwezekani kuhusisha tofauti iliyopimwa ya uimara wa dinamiki na matundu pekee.
Kwa hiyo, programu ileile ya matibabu ya joto ilitumika kwa vikundi vyote viwili vya sampuli. Maelezo ya matibabu ya joto hayakutolewa katika jedwali ndani ya maandishi, bali yanasomwa kutoka mpangilio wa joto-muda katika Kielelezo 1:
| Hatua | Joto na muda | Upoezaji au matibabu |
|---|---|---|
| Hatua ya kwanza ya joto la juu | 900 °C, 2 saa | Kupozwa hewani |
| Hatua ya pili ya joto la juu | 890 °C, 1 saa | Kukazwa katika mafuta |
| Matibabu ya kriyojeniki | −73 °C, 1 saa | Kupashwa hadi hatua inayofuata |
| Tempering | 482 °C, 5,5 saa | Kupozwa hewani |
Hatua ya kriyojeniki ilitumika kusaidia ubadilishaji wa austenite iliyobaki kuwa martensite. Tempering ililenga kupanga muundo uliokazwa na kupunguza tofauti ya muundo mdogo kati ya vikundi.
Je, matibabu ya joto yalisawazisha kabisa miundo midogo?
Kwa uchanganuzi wa electron backscatter diffraction, sehemu zenye vipimo vya 15×15×2 mm ziliandaliwa, na nyuso zikang’arishwa kwa kutumia karatasi ya kusaga ya SiC ya namba 240–2000 na pasta ya almasi ya 1,5 µm. Vipimo vilifanywa kwa nafasi ya hatua ya 0,15 µm.
Kabla ya matibabu ya joto, viwango vya austenite iliyobaki katika vikundi viwili vilikuwa %7 na %11,3. Baada ya matibabu ya joto, kiwango cha austenite kilishuka chini ya %1 katika sampuli zote mbili na muundo ukawa kwa kiwango kikubwa wa martensite.
Baada ya utengenezaji, tofauti ya msongamano wa dislocation kati ya vikundi viwili ilikuwa takribani %17, lakini baada ya annealing na hatua nyingine za matibabu ya joto, tofauti hiyo ilipungua hadi %3,6. Ramani za awamu, dislocation zinazohitajika kijiometri na band contrast katika Kielelezo 4 pia zinaonyesha kuwa miundo miwili ilikaribiana.
Hata hivyo, hitimisho la moja kwa moja kwamba “vipengele vyote isipokuwa matundu ni sawa kabisa” haliwezi kufanywa. Chanzo kinaonyesha kuwa tofauti ndogo za chembe na dislocation bado zipo. Matibabu ya joto yalipunguza sana tofauti za muundo mdogo, lakini hayakuziondoa kabisa.
Matundu yalipimwaje?
Matundu ya ndani yalionyeshwa kwa pande tatu kwa kutumia mfumo wa tomografia ya kompyuta ya X-ray ya viwandani NanoVoxel-3502E.
| Kigezo cha CT | Thamani |
|---|---|
| Volteji ya skani | 160 kV |
| Umeme | 40 µA |
| Aina ya skani | Skani ya helix |
| Makadirio kwa kila mzunguko | 900 |
| Azimio la anga | 20 µm |
Katika picha ya CT ya sampuli yenye msongamano mkubwa wa matundu, matundu mengi ya duara yaliyosambazwa kwa nasibu yalionekana. Zaidi ya %80 ya matundu yako katika safu ya 300–550 µm. Tundu kubwa zaidi linazidi 600 µm; katika sehemu ya majadiliano imeelezwa kuwa kikomo cha juu chini ya hali ya sasa ya uzalishaji ni chini ya takribani 650 µm.
Katika sampuli yenye msongamano mdogo wa matundu, hakuna tundu dhahiri lililogunduliwa kwa CT. Sababu si kwamba sampuli ilikuwa na msongamano kamili kweli, bali matundu mengi yalikuwa chini ya kikomo cha azimio cha 20 µm cha mfumo. Picha za uso wa metallografia zilionyesha kuwa sampuli hii ilikuwa na matundu hasa ya duara na madogo kuliko 20 µm.
Jaribio la ukandamizaji wa dinamiki lilifanywaje?
Tabia ya kimekanika ya dinamiki ilipimwa kwa mfumo wa Split Hopkinson Pressure Bar. Kipiga kilichoharakishwa kwa gesi iliyoshinikizwa hugonga baa ya kuingiza na kuunda wimbi la stress. Sehemu ya wimbi hupitia sampuli hadi baa ya uhamishaji, huku sehemu nyingine ikirudishwa kwenye baa ya kuingiza. Vipima deformesheni kwenye baa hurekodi mawimbi yanayoingia, yanayorudishwa na yanayopitishwa.
| Kipengele au hali ya SHPB | Thamani |
|---|---|
| Urefu wa baa ya kuingiza | 2300 mm |
| Urefu wa baa ya uhamishaji | 2500 mm |
| Kipenyo cha baa | 50 mm |
| Nyenzo ya baa | Chuma |
| Kasi ya wimbi elastiki | 5100 m/s |
| Moduli ya elastiki | 206.000 MPa |
| Kasi ya deformesheni ya jaribio | 2000 s−1 |
Imeelezwa kuwa vipimo vya modeli za nambari ni sawa na sampuli za majaribio na vipimo vya modeli vimetolewa kuwa 8×10×10 mm. Baadhi ya maelezo ya SHPB, kama idadi ya marudio ya jaribio, kasi ya kipiga, shinikizo la athari na udhibiti wa usawa wa dinamiki, hayajaripotiwa katika chanzo.
Nini kilionekana katika jaribio la SHPB?
Katika sampuli zote mbili, mkunjo wa kweli wa stress–deformesheni ulionyesha kupanda kwa haraka mwanzoni, kisha eneo la deformesheni ya plastiki lenye stress ya mtiririko takribani thabiti, na hatimaye kupungua kwa sababu ya kuvunjika.
Uimara wa kilele wa dinamiki wa chuma kilichotibiwa kwa joto uko karibu na kiwango cha 2500 MPa. Katika sampuli yenye msongamano mkubwa wa matundu:
- Uimara wa kilele ulipungua kwa takribani %7,3.
- Deformesheni ya juu ilipungua kwa takribani %5.
- Kuvunjika kulianza mapema zaidi.
Kuvunjika kwa makroskopiki kwa sampuli zote mbili kuliendelea kando ya ndege ya juu zaidi ya shear yenye takribani 45° kwa mwelekeo wa upakiaji. Kwa hiyo, msongamano wa matundu haukubadilisha aina kuu ya kuvunjika inayodhibitiwa na shear, lakini ulibadilisha wakati wa kuanza kwa kuvunjika na mzigo ambao sampuli iliweza kubeba.
Kwa nini modeli ya CDEM ilitumika?
Jaribio la SHPB linaweza kutoa mkunjo wa makroskopiki wa stress–deformesheni wa sampuli, lakini haliwezi kuonyesha moja kwa moja uga wa deformesheni wa pande tatu ndani ya nyenzo na maendeleo ya ufa katika kiwango cha mikrosekunde.
Mbinu ya Elementi Endelevu-Zisizoendelevu ni mbinu ya dinamiki ya wazi inayounganisha sifa za mbinu za elementi finiti na elementi disikriti. Modeli ina sehemu kuu mbili:
- Elementi za block: Zinawakilisha tabia endelevu ya elastiki, plastiki na iliyoharibika ya nyenzo.
- Nyuso za kati: Zinawakilisha tabia zisizoendelevu kama kuvunjika, shear, kutengana na mgusano.
Nyuso pepe za kati huunganisha block jirani mwanzoni; sharti la uharibifu linapotimia, zinaweza kubadilika kuwa njia wazi za ufa. Hivyo modeli inaweza kuonyesha mchakato wa sampuli kutoka deformesheni endelevu hadi kuundwa kwa ufa na kuvunjika vipande.
Modeli ya nambari iliundwaje?
Modeli za pande tatu zenye vipimo vya 8×10×10 mm ziliundwa kutoka data za CT. Kwa sababu ya gharama ya ukokotoaji na azimio la upigaji picha, ni matundu yenye kipenyo kikubwa kuliko 100 µm pekee yaliyojumuishwa kwenye modeli.
| Sifa ya modeli | Modeli yenye msongamano | Modeli yenye matundu |
|---|---|---|
| Ukubwa bainifu wa elementi | 100 µm | 100 µm |
| Aina ya elementi | Tetrahedral isiyo ya kawaida | Tetrahedral isiyo ya kawaida |
| Idadi ya elementi | 3.059.338 | 3.138.056 |
| Muundo wa matundu | Umechukuliwa kuwa bila matundu | Umejengwa upya kutoka CT |
Mesh iliundwa kwa programu ya Gmsh, na historia ya engineering stress–muda iliyobadilishwa kutoka jaribio ilitumika kwenye ncha moja ya modeli kama sharti la mpaka la dinamiki. Masharti ya mpaka yasiyoakisi yalitumika kupunguza athari za mawimbi ya stress yanayorudi kutoka ncha.
Katika elementi za block, modeli ya nyenzo ya dinamiki ya Johnson–Cook ilitumika, huku kwenye nyuso za kati ikitumika modeli ya uharibifu inayotegemea nishati ya kuvunjika.
| Kigezo cha Johnson–Cook | Thamani iliyotolewa katika chanzo |
|---|---|
| A | 1744,76 MPa |
| B | 385,65 MPa |
| C | 0,01596 |
| n | 0,223 |
| m | 1,08602 |
| D1 | 0,223 |
| D2 | 6,32 |
| D3 | −1,36 |
| D4 | −0,05 |
| D5 | 4,11 |
Jedwali la vigezo halitoi pembejeo zote zinazohitajika kujenga upya modeli kikamilifu, kama kasi rejea ya deformesheni, joto la kuyeyuka, joto la chumba, sifa za elastiki na nishati ya kuvunjika ya uso wa kati.
Modeli ilithibitishwa kwa kiwango gani dhidi ya jaribio?
Katika ukurasa wa 12 na Kielelezo 8 cha ukubwa kamili, mikunjo halisi ya stress–deformesheni ya jaribio na simulation ililinganishwa. Mikunjo ilionyesha tabia kwa ujumla inayofanana katika:
- Mteremko wa mwanzo,
- Kiwango cha mtiririko wa plastiki,
- Uimara wa kilele,
- Deformesheni karibu na kuvunjika
. Tofauti zinaonekana katika eneo la mpito wa elastiki-plastiki na katika kushuka kwa stress mwishoni mwa kuvunjika. Utafiti haukutoa asilimia ya hitilafu, root mean square error au kipimo kingine cha uthibitishaji wa kiasi. Kwa hiyo, uthibitishaji unategemea kwa kiasi kikubwa kulinganisha kwa macho na sifa kuu za mikunjo.
Kipenyo cha tundu kilibadilishaje deformesheni ya eneo?
Katika modeli, sehemu zinazopita kwenye matundu wakilishi yenye vipenyo vya 200, 400 na 600 µm zilichunguzwa. Mwanzo wa athari ulichukuliwa kuwa t = 0 µs, na ramani za deformesheni katika 40 µs pamoja na thamani za deformesheni zinazobadilika kwa muda zililinganishwa.
| Mahali | Deformesheni ya juu | Tofauti dhidi ya eneo lisilo na tundu |
|---|---|---|
| Eneo lisilo na tundu | 0,141 | Rejea |
| Tundu la 200 µm | 0,154 | Takribani %8,5 juu |
| Tundu la 400 µm | 0,176 | Mkusanyiko dhahiri wa deformesheni |
| Tundu la 600 µm | 0,181 | Takribani %28 juu |
Katika 30 µs za kwanza, deformesheni katika maeneo yenye tundu na yasiyo na tundu zilibaki karibu. Kati ya 30–60 µs, tofauti ziliongezeka kadiri deformesheni ya plastiki ilivyoendelea. Katika muda huu, deformesheni karibu na tundu la 600 µm ilikuwa takribani %28 juu kuliko eneo lisilo na tundu, na deformesheni karibu na tundu la 200 µm ilikuwa takribani %9,2 juu.
Tofauti kati ya deformesheni za juu za matundu ya 400 na 600 µm ni %2,7 pekee. Matokeo haya yanaonyesha kuwa baada ya 400 µm, hata kama mkusanyiko wa deformesheni unaendelea kuongezeka, kasi ya ongezeko inabaki kuwa ndogo.
Athari ya tundu ilienea kwa umbali gani?
Kwa tundu lenye kipenyo cha 600 µm, deformesheni za mlalo na wima katika umbali tofauti kutoka ukingo wa tundu zilitolewa. Katika utafiti, deformesheni sambamba na mwelekeo wa upakiaji iliitwa “mlalo”, na deformesheni inayokatiza mwelekeo wa upakiaji iliitwa “wima”.
Kwenye ukingo wa tundu:
- Deformesheni inayokatiza mwelekeo wa upakiaji ni takribani %38 juu kuliko wastani wa sampuli.
- Deformesheni sambamba na mwelekeo wa upakiaji ilishuka hadi takribani %30 ya wastani wa sampuli.
Kadiri umbali kutoka tundu ulivyoongezeka, thamani zote mbili za deformesheni zilikaribia deformesheni ya wastani ya sampuli. Imehesabiwa kuwa athari ya tundu ilikuwa dhahiri hadi:
- Takribani 0,8 mm katika mwelekeo unaokatiza upakiaji,
- Takribani 0,6 mm katika mwelekeo wa upakiaji
. Matokeo haya yanaonyesha kuwa uharibifu unaotokana na tundu ni mkubwa lakini wa eneo.
Uga wa stress karibu na tundu huundwaje?
Chini ya mzigo wa ukandamizaji, stress ya ukandamizaji hutokea katika pande mbili za tundu la duara, huku stress za eneo za mvutano zikitokea katika sehemu za juu na chini. Stress ya juu zaidi ya mvutano hukusanyika katika maeneo ya kilele yaliyopinda ya mpaka wa tundu.
Katika Kielelezo 19 kwenye ukurasa wa 22, baada ya athari tundu la duara limekuwa la umbo la mviringo na ufa mdogo umeanza kutoka ukingo wa tundu. Mchoro wa mekanizimu ulio pembeni unaonyesha maeneo ya ukandamizaji na mvutano pamoja na mielekeo inayowezekana ya ufa.
Ingawa tundu linaweza kuanzisha ufa, kuendelea kukua kwa ufa kunategemea ulinganifu wake na uga wa makroskopiki wa shear. Nyufa ndogo zilizoanza kwenye matundu yaliyo mbali na ndege kuu ya shear ziliacha kuendelea kabla ya kuvunjika kuu kukamilika.
Nyufa ziliendelea lini na katika mwelekeo gani?
Katika modeli yenye msongamano mdogo wa matundu, ufa mkuu uliendelea kwa kasi kando ya ndege ya juu zaidi ya shear na ukavuka sampuli ndani ya takribani 8 µs. Matawi machache yalionekana kwenye ufa mkuu, na ufa wa sekondari uliendelea kwenye ndege ya pili ya shear karibu na katikati.
Katika modeli yenye msongamano mkubwa wa matundu, ufa wa kwanza ulianza karibu na tundu lililokuwa katika sehemu ya juu kulia ya sampuli na moja kwa moja kwenye ndege kuu ya shear. Ufa ulianza kutokana na stress ya eneo ya mvutano karibu na tundu, kisha ukaendelea si katika mwelekeo wa mvutano bali kando ya ndege ya juu zaidi ya shear.
Katika Kielelezo 11, mchakato unaoonekana wa ufa katika modeli yenye msongamano mkubwa wa matundu umeonyeshwa takribani katika 47–57 µs, na katika modeli yenye msongamano mdogo wa matundu takribani katika 56–66 µs. Kielelezo 12 na sehemu ya matokeo zinaripoti kwamba mwanzo katika sampuli yenye msongamano mkubwa wa matundu ulikuwa takribani 9 µs mapema.
Katika aya ya awali ya maandishi, tofauti imeandikwa kuwa 7 µs. Kwa kuwa mfululizo wa picha za muda, uchanganuzi wa baadaye na sehemu ya matokeo zinaunga mkono thamani ya 9 µs, chanzo chenyewe kina kutolingana kwa kuripoti kati ya 7–9 µs.
Kasi za maendeleo ya ufa
| Sampuli | Kasi ya maendeleo ya ufa | Kasi ya juu zaidi iliyoripotiwa |
|---|---|---|
| Msongamano mkubwa wa matundu | Takribani 750–2020 m/s | Takribani 2020 m/s |
| Msongamano mdogo wa matundu | Takribani 500–3100 m/s | Takribani 3100 m/s |
Ingawa ufa ulianza mapema katika sampuli yenye matundu mengi, kasi ya juu zaidi ya maendeleo ilikuwa kubwa zaidi katika sampuli yenye matundu machache. Watafiti wanaeleza hili kwa athari mbili:
- Sampuli yenye matundu machache ilihifadhi nishati zaidi ya elastiki kabla ya kuvunjika.
- Ufa ulikuwa na matawi machache na nishati iliyotolewa ilikusanyika kwenye ncha ya ufa mkuu.
Katika sampuli yenye matundu mengi, matawi mengi zaidi ya ufa yaligawanya nishati kwenye nyufa tofauti na kupunguza kasi ya kilele ya ufa mkuu.
Mahali pa tundu kulijaribiwaje kando?
Ili kutenganisha athari ya idadi ya matundu na mahali pa tundu, watafiti waliunda modeli nne za CDEM:
| Modeli | Mpangilio wa matundu |
|---|---|
| A — Modeli inayotegemea CT | Matundu yote makubwa yaliyopimwa |
| B — Ndege ya shear bila tundu | Tundu moja tu kwenye ndege kuu ya shear limeondolewa |
| C — Tundu kwenye ndege ya shear pekee | Tundu moja kwenye ndege ya shear limeachwa, mengine yameondolewa |
| D — Modeli yenye msongamano kamili | Hakuna tundu la ndani |
Katika modeli zote, kuvunjika kuu kulitokea kando ya ndege ya juu zaidi ya shear. Tundu lilipokuwa kwenye ndege ya shear, ufa ulianza karibu na tundu hilo. Tundu kwenye ndege ya shear lilipoondolewa, ufa haukuanza kutoka matundu mengine ya ndani; uliundwa katika eneo ambapo ukingo wa sampuli na ndege ya juu zaidi ya shear vinakatana.
Ingawa nyufa ndogo ziliundwa karibu na baadhi ya matundu yaliyo mbali na ndege ya shear, hazikuvuta ufa mkuu kuelekea zenyewe na hazikuamua mchakato wa jumla wa kuvunjika wa sampuli.
Athari ya kiasi ya mahali kwa uimara
| Modeli | Upotevu wa uimara wa kilele dhidi ya modeli yenye msongamano kamili | Upotevu wa deformesheni ya juu dhidi ya modeli yenye msongamano kamili |
|---|---|---|
| Matundu yote yanayotegemea CT | %7,3 | %9,1 |
| Tundu la ndege ya shear limeondolewa | %1,4 | %1,1 |
| Tundu la ndege ya shear pekee | %5,6 | %6,5 |
| Msongamano kamili | Rejea | Rejea |
Tundu moja tu kwenye ndege ya shear lilipoondolewa, tabia ya dinamiki ya modeli ilikaribia sana sampuli yenye msongamano kamili. Kinyume chake, tundu hilo moja tu lilipoachwa, sehemu kubwa ya upotevu wa jumla wa uimara ilijitokeza tena.
Matokeo haya yanaonyesha kwamba katika sampuli iliyochunguzwa, utendaji wa dinamiki unaamuliwa zaidi na tundu lililo katika mahali muhimu kuliko na ujazo wa jumla wa matundu.
Kikomo muhimu cha kipenyo cha tundu kilichunguzwaje?
Tundu moja la duara lenye kipenyo cha 200, 400, 600 na 800 µm liliwekwa katika mahali pale pale kwenye ndege kuu ya shear, na modeli zililinganishwa na hali yenye msongamano kamili.
| Kipenyo cha tundu | Matokeo kuhusu uimara wa kilele wa dinamiki |
|---|---|
| 200 µm | Takribani 26 MPa pekee chini ya modeli yenye msongamano kamili |
| 400 µm | Kupungua dhahiri kwa uimara kulianza |
| 600 µm | Matokeo karibu na modeli za 400 na 800 µm |
| 800 µm | Matokeo karibu na modeli za 400–600 µm |
Tofauti ya uimara wa kilele kati ya modeli zenye matundu ya 400, 600 na 800 µm ni takribani 34 MPa pekee. Modeli yenye tundu la 200 µm ilionyesha uimara wa takribani 193 MPa juu kuliko modeli za 400 µm na zaidi.
Watafiti wanatoa kutoka kwa matokeo haya ukubwa muhimu wa takribani 400 µm. Tundu linapofikia ukubwa huu, huunda eneo lenye ufanisi wa kutosha kuanzisha ufa; kuongezeka zaidi kwa kipenyo hubadilisha utendaji kwa kiwango kidogo tu.
Hata hivyo, hakuna vipenyo vingine vilivyojaribiwa kati ya 200 na 400 µm. Kwa hiyo, haijabainishwa thamani halisi ya mpito iko wapi ndani ya safu ya 200–400 µm. “Kikomo muhimu cha 400 µm” ni kiashiria cha takribani cha kihandisi tu kwa vipenyo disikriti vya modeli vilivyotumika, mahali pa tundu, jiometri ya sampuli na hali ya upakiaji ya 2000 s−1.
Kwa nini kutimizwa kwa masharti mawili kwa pamoja ni muhimu?
Kulingana na utafiti, masharti mawili yanapaswa kutokea kwa wakati mmoja ili kuwe na upotevu dhahiri wa makroskopiki wa uimara:
- Tundu lazima liwe kwenye ndege kuu ya shear.
- Kipenyo cha tundu lazima kiwe takribani 400 µm au zaidi.
Tundu kubwa lakini lililo mbali na ndege ya shear linaweza kuunda mkusanyiko wa eneo wa deformesheni na ufa mdogo; lakini halibadilishi ndege kuu ya kuvunjika. Tundu la 200 µm kwenye ndege ya shear, licha ya kuwa katika mahali sahihi, lina tabia karibu na modeli yenye msongamano kamili.
Tundu kubwa lililo katika mahali sahihi huanzisha ufa mapema kwa stress ya eneo ya mvutano; ufa huo huungana na uga uliopo wa stress ya juu zaidi ya shear na kuvunja sampuli mapema.
Nguvu za utafiti
- Sampuli halisi za uwekaji wa metali kwa leza zilitumika.
- Msongamano tofauti wa matundu uliundwa kwa vigezo halisi vya mchakato.
- Matibabu ya pamoja ya joto yalitumika katika jaribio la kupunguza tofauti za muundo mdogo.
- Austenite, dislocation na muundo wa chembe vililinganishwa kwa EBSD.
- Matundu yalipimwa kwa pande tatu kwa CT ya viwandani.
- Tabia ya dinamiki ilijaribiwa kwa majaribio halisi ya SHPB.
- Mkunjo wa stress–deformesheni wa modeli ya nambari ulilinganishwa na jaribio.
- Modeli ilitumia mahali halisi pa matundu kutoka CT.
- Kipenyo na mahali pa tundu vilichunguzwa kwa mfululizo tofauti wa modeli.
- Uga wa deformesheni, kuanza kwa ufa na maendeleo ya ufa vilifuatiliwa katika kiwango cha mikrosekunde.
- Ilionyeshwa kwa kiasi kwamba si matundu yote yana madhara kwa kiwango sawa.
- Kwa udhibiti wa ubora, utafiti unaelekeza kwenye mbinu ya kasoro muhimu badala ya kutegemea porosity ya jumla pekee.
Mapungufu makuu ya utafiti
- Utafiti ni preprint ambayo haijapitia mapitio ya kitaalamu.
- Muundo wa aloi ya chuma na daraja kamili la nyenzo havijatolewa.
- Ukubwa wa poda, morfolojia, kiwango cha oksijeni na kiasi cha gesi havijaelezwa.
- Anga ya kinga ya LMD, mpangilio wa skani na uelekeo wa sampuli havijaelezwa.
- Idadi ya marudio ya majaribio ya SHPB haijaelezwa.
- Haijaelezwa kama error bars ni mkengeuko wa kawaida au kipimo kingine.
- Hakuna jaribio la umuhimu wa takwimu lililofanywa.
- Sampuli yenye matundu machache ilimodeliwa kama isiyo na matundu ingawa kwa kweli ina matundu madogo.
- Mfumo wa CT haukuweza kupima kwa kuaminika matundu madogo kuliko 20 µm.
- Ni matundu makubwa kuliko 100 µm pekee yaliyojumuishwa kwenye modeli ya nambari.
- Kwa kuwa mesh ya modeli ni 100 µm, maeneo ya kina karibu na matundu madogo yana azimio la kikomo.
- Hakuna kipimo cha kiasi cha hitilafu kilichotolewa kwa uthibitishaji wa modeli.
- Si vigezo vyote vya Johnson–Cook na modeli ya uharibifu wa uso wa kati vilivyoripotiwa.
- Ni kasi moja tu ya deformesheni ya 2000 s−1 iliyochunguzwa.
- Hali za mvutano, kuinama, torsion na upakiaji mchanganyiko hazikuchunguzwa.
- Athari ya kubadilisha mwelekeo wa upakiaji na mwelekeo wa utengenezaji kwa kuongeza haikuchunguzwa.
- Matundu yalichunguzwa katika skani ya ukubwa kama kasoro moja moja za duara kamilifu.
- Umbali kati ya matundu na clustering havikubadilishwa kwa utaratibu.
- Kwa kuwa hakuna kipenyo cha kati katika 200–400 µm, kizingiti muhimu si sahihi sana.
- Maga ya stress changamano ya sehemu halisi hayajamoduliwa.
- Uchovu, athari zinazorudiwa, athari za balistiki na tabia ya joto la juu havijachunguzwa.
- Matokeo ni mahususi kwa nyenzo, jiometri, matibabu ya joto na hali moja ya upakiaji.
Matatizo muhimu ya kuripoti ndani ya chanzo
- Muundo wa kemikali na daraja la kibiashara la chuma havipo.
- Programu ya matibabu ya joto inaweza kusomwa kikamilifu kutoka kwenye kielelezo pekee.
- Katika maelezo ya Kielelezo 4, misemo ya sampuli yenye matundu machache na mengi haijakamilika au imeandikwa vibaya.
- Katika baadhi ya sehemu, “specimen” pekee imeandikwa badala ya “low pore density specimen”.
- Katika Kielelezo 8, neno “True” limeandikwa kama “Ture”.
- Katika marejeo ya Kielelezo 19, hitilafu “Error! Reference source not found” imebaki.
- Tofauti ya muda wa kuanza kwa ufa imeandikwa kuwa 7 µs katika sehemu moja na 9 µs katika sehemu nyingine na katika matokeo.
- Upotevu wa juu wa deformesheni wa majaribio umetolewa kuwa takribani %5, huku upotevu wa deformesheni wa simulation inayotegemea CT dhidi ya modeli yenye msongamano kamili ukiwa %9,1; matokeo haya mawili hayapaswi kutafsiriwa kama kipimo kilekile.
- Sampuli yenye matundu machache imemodeliwa kama “fully dense” ingawa kwa kweli ina matundu madogo kuliko 20 µm.
- Sehemu ya matokeo inafanya ujanibishaji kuhusu matundu “madogo kuliko 200 µm”, lakini kipenyo kidogo zaidi kilichojaribiwa moja kwa moja katika modeli ya ukubwa mmoja ni 200 µm.
- Kizingiti muhimu cha takribani 400 µm kinategemea vipenyo vinne disikriti vya matundu pekee.
- Ulinganifu wa modeli umetathminiwa kuwa “wa kutosha”, lakini hakuna kipimo cha kiasi cha uthibitishaji kilichotolewa.
Utafiti unaunga mkono matokeo gani?
- Msongamano wa nishati wa 500 J/mm³ uliunda matundu makubwa zaidi ya gesi kuliko hali ya 292 J/mm³.
- Katika sampuli yenye matundu mengi, mengi ya matundu yako katika safu ya 300–550 µm.
- Kipenyo kikubwa zaidi cha tundu kilizidi 600 µm.
- Katika upakiaji wa 2000 s−1, uimara wa kilele wa sampuli yenye matundu mengi ulipungua kwa takribani %7,3.
- Mkusanyiko wa eneo wa deformesheni uliundwa karibu na matundu.
- Deformesheni karibu na tundu la 600 µm ni takribani %28 juu kuliko katika eneo lisilo na tundu.
- Athari ya tundu ilipungua haraka ndani ya takribani 0,6–0,8 mm.
- Sampuli zote mbili zilivunjika kwa shear katika mwelekeo wa takribani 45°.
- Ufa ulianza mapema zaidi katika sampuli yenye matundu mengi.
- Tundu lililo kwenye ndege kuu ya shear lilichangia sehemu kubwa ya upotevu wa utendaji.
- Matundu yaliyo mbali na ndege ya shear hayakuongoza ufa mkuu kwa kiwango kikubwa.
- Modeli yenye tundu la 200 µm ilifanya kazi karibu na modeli yenye msongamano kamili.
- Modeli zenye matundu ya 400–800 µm zilionyesha upotevu wa uimara unaofanana.
Utafiti hauthibitishi matokeo gani?
- Hauthibitishi kwamba 400 µm ni kikomo cha jumla cha kukubalika katika vyuma vyote vilivyotengenezwa kwa kuongeza.
- Hauonyeshi kwamba matundu yote madogo kuliko 200 µm ni salama.
- Hauonyeshi kwamba matundu yaliyo mbali na ndege ya shear hayana madhara katika uchovu au upakiaji wa muda mrefu.
- Hauthibitishi kwamba kiwango cha jumla cha porosity hakina umuhimu katika udhibiti wa ubora.
- Hauelezi kikamilifu mwingiliano na clustering ya matundu tofauti.
- Hauonyeshi kwamba ndege kuu ya shear katika sehemu halisi changamano inaweza kujulikana kwa uhakika mapema.
- Hauonyeshi kwamba matundu yale yale muhimu yatatumika katika mielekeo tofauti ya upakiaji.
- Hauthibitishi kwamba modeli itatabiri kwa usahihi hali za balistiki, mlipuko au athari zinazorudiwa.
- Hauonyeshi kwamba vigezo vya uzalishaji vilivyochunguzwa ni vigezo bora vya LMD.
- Hauondoi uwezekano wa athari ya pamoja ya matundu madogo yasiyoonekana kwa CT.
- Hautoi thamani salama za kubuni kwa sehemu halisi ya anga, ulinzi au treni ya kasi.
Mbinu na Matokeo ya Utafiti
Muhtasari wa mbinu ya kiufundi
| Kipengele cha mbinu | Mbinu iliyotumika katika utafiti |
|---|---|
| Mbinu ya uzalishaji | Uwekaji wa metali kwa leza |
| Mfumo wa uzalishaji | LDM3020 |
| Nyenzo | Chuma chenye uimara wa juu sana ambacho muundo wake wa kemikali haujaelezwa |
| Msongamano wa nishati | 292 na 500 J/mm³ |
| Matibabu ya pamoja ya joto | 900 °C/2 saa; 890 °C/1 saa; −73 °C/1 saa; 482 °C/5,5 saa |
| Udhibiti wa muundo mdogo | Uchanganuzi wa awamu, GND na band contrast kwa EBSD |
| Nafasi ya hatua ya EBSD | 0,15 µm |
| Upimaji wa matundu | CT ya viwandani NanoVoxel-3502E |
| Azimio la CT | 20 µm |
| Jaribio la dinamiki | Split Hopkinson Pressure Bar |
| Kasi ya deformesheni | 2000 s−1 |
| Mbinu ya nambari | Mbinu ya Elementi Endelevu-Zisizoendelevu |
| Modeli ya block | Modeli ya dinamiki ya constitutive ya Johnson–Cook |
| Modeli ya kuvunjika | Modeli ya uharibifu wa uso wa kati inayotegemea nishati ya kuvunjika |
| Ukubwa wa modeli | 8×10×10 mm |
| Ukubwa wa mesh | 100 µm |
| Matundu yaliyojumuishwa kwenye modeli | Matundu yenye kipenyo kikubwa kuliko 100 µm |
| Modeli za mahali | Usambazaji manne tofauti wa matundu halisi na yaliyobadilishwa |
| Modeli za ukubwa | Matundu moja moja ya 200, 400, 600 na 800 µm |
Matokeo ya udhibiti wa muundo mdogo
| Kipimo | Kabla ya matibabu ya joto | Baada ya matibabu ya joto |
|---|---|---|
| Austenite iliyobaki | %7 na %11,3 katika vikundi viwili | Chini ya %1 katika vikundi vyote viwili |
| Tofauti ya msongamano wa dislocation | Takribani %17 | Takribani %3,6 |
| Muundo mkuu | Tofauti zinazotegemea ingizo la joto | Muundo wa martensite unaofanana kwa kiasi kikubwa |
Matokeo ya uainishaji wa matundu
| Kipimo | Msongamano mdogo wa matundu | Msongamano mkubwa wa matundu |
|---|---|---|
| Tundu linaloonekana kwa CT | Hakuna tundu dhahiri | Matundu mengi makubwa |
| Matundu halisi madogo | Kwa kawaida <20 µm | Yanaweza kuwepo pamoja na matundu makubwa |
| Morfolojia kuu | Duara | Duara |
| Safu ya kawaida ya kipenyo | Chini ya 20 µm | 300–550 µm |
| Sehemu ya safu ya 300–550 µm | Haitumiki | Zaidi ya %80 |
| Tundu kubwa zaidi | Halijabainishwa | Kubwa kuliko 600 µm |
Matokeo makuu ya majaribio
| Kipimo cha dinamiki | Msongamano mdogo wa matundu | Msongamano mkubwa wa matundu |
|---|---|---|
| Uimara wa kilele | Takribani kiwango cha 2,6 GPa | Takribani %7,3 chini |
| Deformesheni ya juu | Juu zaidi | Takribani %5 chini |
| Aina ya kuvunjika | Kuvunjika kwa shear kwa takribani 45° | Kuvunjika kwa shear kwa takribani 45° |
| Kuanzia kwa ufa | Baadaye | Takribani 9 µs mapema kwenye tundu la ndege ya shear |
| Kasi ya juu zaidi ya ufa | Takribani 3100 m/s | Takribani 2020 m/s |
Deformesheni kulingana na kipenyo cha tundu
| Mahali au kipenyo cha tundu | Deformesheni ya juu | Tathmini kuu |
|---|---|---|
| Eneo lisilo na tundu | 0,141 | Rejea |
| 200 µm | 0,154 | Mkusanyiko mdogo |
| 400 µm | 0,176 | Mkusanyiko dhahiri |
| 600 µm | 0,181 | Takribani %28 juu kuliko eneo lisilo na tundu |
Matokeo ya modeli za mahali pa tundu
| Modeli | Upotevu wa uimara wa kilele | Upotevu wa deformesheni ya juu | Ujumbe mkuu |
|---|---|---|---|
| Matundu yote ya CT | %7,3 | %9,1 | Hali halisi yenye matundu mengi |
| Tundu la ndege ya shear limeondolewa | %1,4 | %1,1 | Athari ndogo ya makroskopiki ya matundu mengine |
| Tundu la ndege ya shear pekee | %5,6 | %6,5 | Sehemu kubwa ya upotevu hutokana na tundu moja muhimu |
| Modeli yenye msongamano kamili | Rejea | Rejea | Hali bora bila tundu |
Tafsiri ya kihandisi ya modeli za ukubwa
| Kipenyo | Matokeo ya utafiti | Kikomo cha tafsiri |
|---|---|---|
| 200 µm | Uimara karibu sana na modeli yenye msongamano kamili | Vipenyo vidogo zaidi havijamoduliwa |
| 400 µm | Upotevu dhahiri wa utendaji | Sehemu ya mpito ya takribani |
| 600 µm | Utendaji karibu na modeli ya 400 µm | Athari ndogo ya ziada ya kuongezeka kwa kipenyo |
| 800 µm | Utendaji karibu na modeli za 400 na 600 µm | Kubwa kuliko ukubwa wa juu uliopimwa katika LMD |
Kutenganisha viwango vya ushahidi
| Matokeo | Chanzo cha ushahidi | Kikomo kikuu |
|---|---|---|
| Kuundwa kwa matundu makubwa | CT ya viwandani na metallografia | Chini ya 20 µm havikuonekana kwa CT |
| Kupungua kwa uimara wa dinamiki | Majaribio ya SHPB | Kasi moja ya deformesheni na idadi ya marudio isiyoelezwa |
| Mkusanyiko wa deformesheni | Modeli ya CDEM iliyolinganishwa na jaribio | Si kipimo cha moja kwa moja cha deformesheni ya pande tatu |
| Muda wa kuanza kwa ufa | Mfululizo wa muda wa CDEM | Chanzo kina kauli zinazokinzana za 7 na 9 µs |
| Athari kuu ya tundu la ndege ya shear | Modeli nne za nambari zinazodhibitiwa | Jiometri moja na mwelekeo mmoja wa upakiaji |
| Kizingiti cha takribani 400 µm | Modeli nne za ukubwa wa tundu moja | Safu ya 200–400 µm haikuchunguzwa |
Tathmini ya takwimu na uzalishaji upya
Ingawa kuna error bars kwenye nguzo za Kielelezo 6, idadi ya sampuli huru, aina ya error bar, mkengeuko wa kawaida, confidence interval na hypothesis test havijaelezwa. Kwa kuhesabu matundu ya CT pia hakuna utofauti ndani ya sampuli au usambazaji katika batches tofauti za uzalishaji uliotolewa.
Modeli ya nambari kwa ujumla inalingana na mkunjo wa majaribio; hata hivyo, uthibitishaji wa modeli unategemea tu ulinganisho wa mkunjo mmoja. Hakuna uthibitishaji tofauti uliofanywa kwa sampuli tofauti, kasi tofauti za deformesheni au miundo tofauti ya matundu.
Kwa hiyo, utafiti unatoa ushahidi mkubwa wa kimakanizimu kuhusu umuhimu wa mahali pa tundu; hata hivyo, ili kizingiti cha takribani 400 µm kitumike kama kigezo cha kukubalika katika uzalishaji, uchunguzi mpana zaidi wa sampuli, ukubwa, mahali na upakiaji unahitajika.
Hitimisho kuu kwa matumizi
Asilimia ya jumla ya porosity peke yake huenda haitoshi kuamua usalama wa dinamiki. Ndani ya porosity ileile ya jumla:
- Matundu mengi madogo,
- Matundu makubwa yaliyo mbali na ndege ya shear,
- Tundu moja kubwa kwenye ndege kuu ya shear
yanaweza kutoa matokeo tofauti ya kimekanika.
Ujumbe wenye thamani kubwa zaidi ya kihandisi wa utafiti ni kwamba katika udhibiti wa ubora wa CT wa sehemu muhimu zilizotengenezwa kwa kuongeza, si ujazo wa matundu pekee unaopaswa kutathminiwa; ukubwa wa tundu kubwa zaidi, mahali pake, uelekeo wake na uhusiano wake na ndege muhimu za stress chini ya mizigo ya huduma pia vinapaswa kuzingatiwa.
Maelezo ya Chanzo na Mbinu
Jina kamili la asili la utafiti: Defect Characteristics Governing the Dynamic Failure of Laser Metal Deposition-Fabricated Ultra-High-Strength Steel
Waandishi na mpangilio sahihi: Xiaoyu Gong, Zhengqing Zhou, Guijiu Xie, Hengning Hu, Xueyang Liu
Mwandishi mwenza wa kwanza au mchango sawa: Toleo lililopakiwa halina tamko la uandishi mwenza wa kwanza au mchango sawa.
Waandishi wanaowajibika: Guijiu Xie na Hengning Hu
Barua pepe za waandishi wanaowajibika: xieguijiu@ustb.edu.cn na huhuanning@imech.ac.cn
Uhusiano wa taasisi:
- School of Mechanical Engineering, University of Science and Technology Beijing, Beijing 100083, China
- School of Civil and Resource Engineering, University of Science and Technology Beijing, Beijing 100083, China
- Institute of Mechanics, Chinese Academy of Sciences, Beijing 100190, China
Ulinganifu wa mwandishi-taasisi:
- Xiaoyu Gong: School of Mechanical Engineering, University of Science and Technology Beijing
- Zhengqing Zhou: School of Civil and Resource Engineering, University of Science and Technology Beijing
- Guijiu Xie: School of Mechanical Engineering, University of Science and Technology Beijing
- Hengning Hu: Institute of Mechanics, Chinese Academy of Sciences
- Xueyang Liu: Institute of Mechanics, Chinese Academy of Sciences
ORCID: Toleo lililopakiwa halina taarifa za ORCID za waandishi.
Jarida: Haijachapishwa katika jarida lililopitiwa na wataalamu.
Mchapishaji asilia wa jarida: Hakuna.
Jukwaa la uchapishaji: SSRN
Tarehe ya uchapishaji: Katika rekodi ya utafutaji ya SSRN kufikia 1 Agosti 2026, inaonekana kuwa ilichapishwa siku tatu zilizopita; rekodi hii ya kulinganisha inalingana na takribani 29 Julai 2026. Tarehe kamili ya kalenda haijaandikwa katika toleo lililopakiwa.
Idadi ya kurasa: Faili iliyopakiwa ina kurasa 45. Makala kuu na marejeo yako katika kurasa 26 za kwanza, huku vielelezo vilivyokuzwa vikiwa katika kurasa 27–45.
Aina ya chanzo: Utafiti wa preprint unaounganisha uwekaji wa metali kwa leza, EBSD, CT ya viwandani, jaribio la athari ya dinamiki la SHPB na simulation ya kuvunjika ya CDEM inayotegemea CT
Hali ya mapitio ya kitaalamu: Utafiti haujapitia mapitio ya kitaalamu. Kurasa zote za toleo lililopakiwa zina onyo la “Preprint not peer reviewed”.
Kiungo rasmi:Ukurasa rasmi wa preprint wa SSRN
Ufadhili:
- Science and Technology Project of Fire Rescue Bureau of Ministry of Emergency Management, 2022XFZD05
- S&T Program of Hebei, 22375419D
Mgongano wa maslahi: Hakuna tamko tofauti la mgongano wa maslahi katika toleo lililopakiwa.
Upatikanaji wa data: Hakuna hazina wazi ya data au tamko la upatikanaji wa data kwa ujazo ghafi wa CT, rekodi za mawimbi ya SHPB, faili za pembejeo za CDEM, mesh na faili za matokeo.
Michango ya waandishi: Toleo lililopakiwa halina CRediT au tamko jingine la mchango wa waandishi.
Maelezo haya ya Kituruki yameandaliwa baada ya kuchunguza maandishi ya utafiti, majedwali yake mawili, vielelezo kumi na tisa vikuu, mpangilio wa matibabu ya joto, mifumo ya CT ya viwandani na SHPB, ramani za awamu na dislocation za EBSD, ujenzi upya wa matundu, mikunjo ya dinamiki ya stress–deformesheni, uthibitishaji wa modeli ya CDEM, contours za deformesheni, grafu za deformesheni kulingana na umbali, mfululizo wa muda wa ufa, modeli za mahali pa tundu, ulinganisho wa vipenyo na picha ya kuvunjika ya SEM.
Hakuna matokeo mapya ya majaribio kutoka vyanzo vya nje yaliyoongezwa kwenye maudhui ya kisayansi ya utafiti. Chanzo cha nje kilitumiwa tu kwa uthibitishaji wa kibibliografia wa rekodi ya SSRN, DOI na muda wa kulinganisha wa uchapishaji.
Mapungufu makuu ya utafiti ni kutopitia mapitio ya kitaalamu, kutoelezwa kwa muundo wa chuma, kutotajwa kwa marudio ya SHPB na mbinu ya takwimu, matundu madogo kubaki nje ya azimio la CT na modeli, kuripotiwa kwa upungufu wa vigezo vya modeli, kuchunguzwa kwa kasi moja tu ya deformesheni na kizingiti cha takribani 400 µm kubainishwa kwa modeli nne tu za kipenyo disikriti.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *