

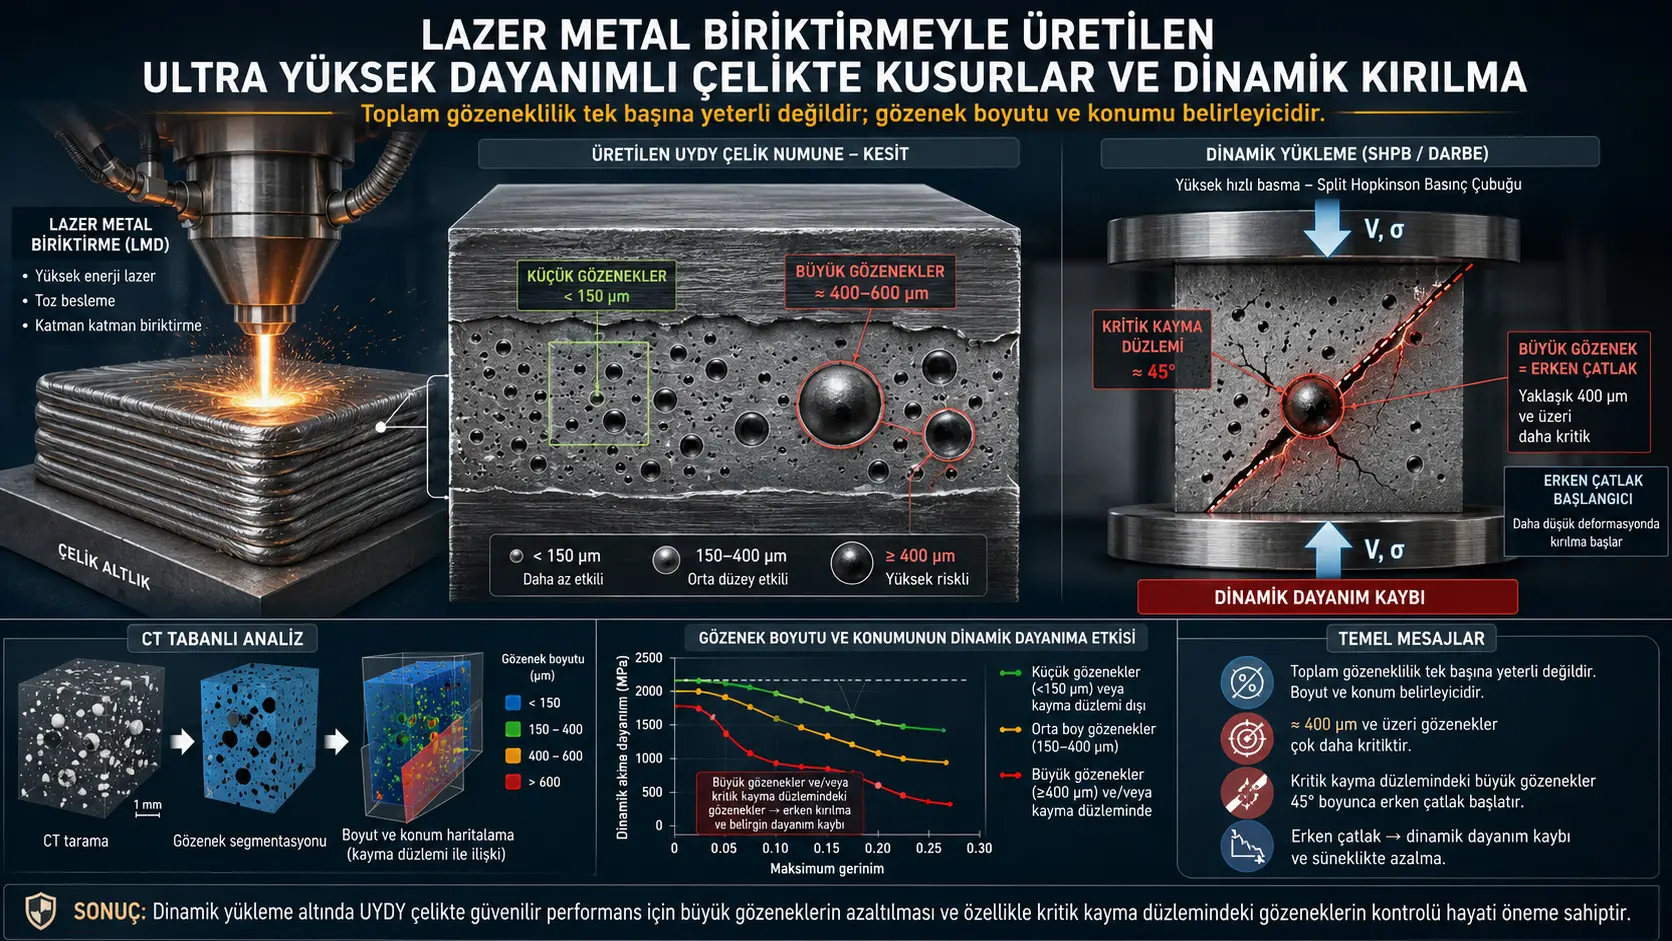
Ushbu tadqiqot lazerli metall yotqizish usuli bilan ishlab chiqarilgan ultra yuqori mustahkamlikdagi po‘lat tarkibidagi ichki gaz g‘ovaklarining yuqori deformatsiya tezligidagi zarba xatti-harakatiga qanday ta’sir qilishini o‘rganadi. Past va yuqori g‘ovak zichligiga ega ikki namuna guruhi mos ravishda 292 va 500 J/mm³ hajmiy lazer energiyasi zichligidan foydalanib tayyorlangan. Ishlab chiqarishdan keyin ikki guruhga bir xil ko‘p bosqichli issiqlik ishlovi qo‘llanib, qoldiq austenit, dislokatsiya zichligi va don tuzilishi o‘rtasidagi farqlarni kamaytirish; shu tariqa dinamik xatti-harakatdagi farqni imkon qadar g‘ovaklarga bog‘lash maqsad qilingan.
Sanoat kompyuter tomografiyasi natijalarida past g‘ovak zichligidagi namunadagi g‘ovaklar odatda 20 µm dan kichik ekani, yuqori g‘ovak zichligidagi namunada esa g‘ovaklarning aksariyati 300–550 µm oralig‘ida joylashgani va eng katta g‘ovak diametri 600 µm dan oshgani ko‘rsatilgan. Ajratilgan Hopkinson siqish sterjeni tajribalari 2000 s−1 deformatsiya tezligida o‘tkazilgan. Yuqori g‘ovak zichligidagi namunaning cho‘qqi mustahkamligi past g‘ovak zichligidagi namunadan taxminan %7,3, maksimal deformatsiyasi esa taxminan %5 past bo‘lgan. Har ikki namuna ham yuklash yo‘nalishiga taxminan 45° bo‘lgan maksimal siljish tekisligi bo‘ylab singan.
CT ma’lumotlaridan qayta qurilgan uch o‘lchamli Uzluksiz-Uzluksiz bo‘lmagan Element Usuli modellari g‘ovaklar atrofida kuchli, ammo mahalliy deformatsiya konsentratsiyasi yuzaga kelishini ko‘rsatgan. 600 µm diametrli g‘ovak yaqinidagi deformatsiya g‘ovaksiz hududdagidan taxminan %28 yuqori o‘lchangan; maksimal mahalliy deformatsiya 0,181 ga yetgan. Xuddi shu qiymat 400 µm g‘ovakda 0,176, 200 µm g‘ovakda 0,154 va g‘ovaksiz joyda 0,141 deb hisoblangan. G‘ovak ta’siri yuklash yo‘nalishiga perpendikulyar yo‘nalishda taxminan 0,8 mm, yuklash yo‘nalishida esa taxminan 0,6 mm ichida sezilarli ekani bildirilgan.
Tadqiqotning eng muhim natijasi shuki, umumiy g‘ovaklar soni yolg‘iz o‘zi dinamik mustahkamlikni tushuntirmaydi. To‘liq CT g‘ovak taqsimotiga ega model butunlay zich modelga nisbatan cho‘qqi mustahkamligida %7,3 yo‘qotish ko‘rsatgan. Ustun siljish tekisligidagi bitta g‘ovak modeldan olib tashlanganda mustahkamlik yo‘qotishi %1,4 gacha kamaygan. Faqat siljish tekisligidagi g‘ovak qoldirilganda esa mustahkamlik yo‘qotishi %5,6 bo‘lgan. Tadqiqotchilar o‘rganilgan yuklash sharoitida aniq makroskopik buzilish faqat g‘ovak ustun siljish tekisligida joylashganda va diametri taxminan 400 µm yoki undan katta bo‘lganda yuzaga kelishini ilgari suradi.
Turkiya nuqtai nazaridan baholash: Topilmalar Turkiyada mudofaa, aviatsiya, temiryo‘l tizimlari, zirhli transport vositalari, energetika mashinalari va zarba yuklariga duch keladigan yirik metall qismlarni qo‘shimcha ishlab chiqarish orqali tayyorlash nuqtai nazaridan muhimdir. Tadqiqot sifat nazoratini faqat umumiy g‘ovaklik foiziga asoslamaslik; g‘ovak o‘lchami, uch o‘lchamli joylashuvi va ehtimoliy kritik siljish tekisliklari bilan aloqasini ham baholash kerakligini ko‘rsatadi. Turkiyada qo‘llash uchun mahalliy po‘lat kukunlarining kimyoviy tarkibi, LMD jarayon oynasi, CT aniqligi, haqiqiy detal geometriyalari, turli yuklash yo‘nalishlari, charchash va ballistik zarba sharoitlarida mustaqil tasdiqlash o‘tkazilishi kerak. Ushbu tadqiqotdan barcha po‘latlar uchun universal 400 µm qabul chegarasi, bevosita ishlab chiqarish standarti yoki haqiqiy detal xavfsizligi haqida xulosa chiqarib bo‘lmaydi.
Tadqiqot ko‘rib chiqayotgan muammo nima?
Lazerli metall yotqizish — katta va murakkab metall qismlarni qatlamma-qatlam ishlab chiqarish imkonini beradigan qo‘shimcha ishlab chiqarish usulidir. Metall kukuni yoki sim lazer hosil qilgan eritma hovuziga uzatiladi; erigan material taglikka birikib yangi qatlam hosil qiladi.
Ushbu usulning muhim muammolaridan biri qotish paytida material ichida gaz g‘ovaklari hosil bo‘lishidir. G‘ovaklar:
- Samarali yuk ko‘taruvchi kesim yuzasini kamaytirishi,
- Mahalliy kuchlanish va deformatsiya konsentratsiyasini hosil qilishi,
- Yoriq boshlanishi uchun afzal hududlarni yaratishi,
- Yuqori deformatsiya tezligidagi yuklashda erta sinishga olib kelishi mumkin.
Oldingi baholashlarda ko‘pincha umumiy g‘ovaklik darajasi ishlatiladi. Biroq bir xil g‘ovaklik darajasiga ega ikki materialda g‘ovaklarning o‘lchami va joylashuvi turlicha bo‘lishi mumkin. Kichik va tarqoq g‘ovaklar bilan sinish yuz beradigan siljish tekisligidagi bitta katta g‘ovak bir xil mexanik natija bermasligi mumkin.
Ushbu tadqiqot “Qancha g‘ovak bor?” savolidan ham batafsilroq quyidagi savollarni ko‘rib chiqadi:
- G‘ovak diametri mahalliy deformatsiya konsentratsiyasini qay darajada o‘zgartiradi?
- G‘ovak ta’siri uning atrofida qancha masofaga tarqaladi?
- Har bir g‘ovak yoriq boshlaydimi?
- G‘ovak ustun siljish tekisligida bo‘lmasa ham makroskopik mustahkamlikni pasaytiradimi?
- Dinamik mustahkamlik buzila boshlaydigan taxminiy g‘ovak o‘lchamini aniqlash mumkinmi?
Namunalar qanday ishlab chiqarilgan?
Namunalar Zhongke Yuchen tomonidan ishlab chiqilgan LDM3020 tizimida lazerli metall yotqizish usuli yordamida ishlab chiqarilgan. Kukun xomashyosi tadqiqot guruhi tomonidan tayyorlangani bildirilgan; biroq po‘latning kimyoviy tarkibi, qotishma sinfi va kukun donachalari o‘lchami taqsimoti ochiqlanmagan.
| Ishlab chiqarish parametri | Past g‘ovak zichligi | Yuqori g‘ovak zichligi |
|---|---|---|
| Lazer quvvati | 3,5 kW | 6 kW |
| Lazer nuqtasi diametri | 3,2 mm | 3,2 mm |
| Skanerlash tezligi | 900 mm/daqiqa | 900 mm/daqiqa |
| Qatlam qalinligi | 0,5 mm | 0,5 mm |
| Kukun uzatish tezligi | 10 g/daqiqa | 10 g/daqiqa |
| Hajmiy energiya zichligi | 292 J/mm³ | 500 J/mm³ |
Ikki guruh o‘rtasidagi asosiy ishlab chiqarish farqi lazer quvvati va unga bog‘liq hajmiy energiya zichligidir. Manbaga ko‘ra, haddan tashqari yuqori energiya kirishi eritma hovuzida gaz hosil bo‘lishi va uning tutilishini kuchaytirib, kattaroq, asosan sferik g‘ovaklarni yuzaga keltirgan.
Table 1 sarlavhasida “Laser Direct Manufacturing” iborasi ishlatilgan bo‘lsa, tadqiqot sarlavhasi va asosiy matnda “Laser Metal Deposition” atamasi qo‘llangan. Ikki ibora bir xil ishlab chiqarish tizimi kontekstida berilgan, terminologik farq alohida tushuntirilmagan.
Nima uchun issiqlik ishlovi qo‘llangan?
Lazer quvvatining o‘zgartirilishi faqat g‘ovaklarni emas, balki issiqlik tarixini va mikrostrukturani ham o‘zgartiradi. Turli sovish tezliklari qoldiq austenit miqdori, don tuzilishi va dislokatsiya zichligiga ta’sir qilishi mumkin. Bu o‘zgaruvchilar nazorat qilinmasa, o‘lchangan dinamik mustahkamlik farqini faqat g‘ovaklarga bog‘lash mumkin emas.
Shu sababli ikki namuna guruhiga bir xil issiqlik ishlovi dasturi qo‘llangan. Issiqlik ishlovi tafsilotlari matnda jadval shaklida berilmagan, balki Shakl 1 dagi harorat-vaqt sxemasidan o‘qiladi:
| Bosqich | Harorat va vaqt | Sovutish yoki ishlov |
|---|---|---|
| Birinchi yuqori harorat bosqichi | 900 °C, 2 soat | Havoda sovutish |
| Ikkinchi yuqori harorat bosqichi | 890 °C, 1 soat | Moyda toblash |
| Kriogen ishlov | −73 °C, 1 soat | Keyingi bosqichga qizdirish |
| Bo‘shatish | 482 °C, 5,5 soat | Havoda sovutish |
Kriogen bosqich qoldiq austenitning martensitga aylanishini qo‘llab-quvvatlash uchun qo‘llangan. Bo‘shatish esa toblangan tuzilmani tartibga solish va guruhlar o‘rtasidagi mikrostrukturaviy farqni kamaytirishni maqsad qilgan.
Issiqlik ishlovi mikrostrukturalarni to‘liq tenglashtirganmi?
Elektron qaytma sochilish difraksiyasi tahlili uchun 15×15×2 mm o‘lchamli kesimlar tayyorlangan, yuzalar 240–2000 raqamli SiC jilvir qog‘ozi va 1,5 µm olmos pastasi yordamida sayqallangan. O‘lchovlar 0,15 µm qadam oralig‘ida bajarilgan.
Issiqlik ishlovidan oldin ikki guruhdagi qoldiq austenit ulushlari %7 va %11,3 bo‘lgan. Issiqlik ishlovidan so‘ng har ikki namunada ham austenit ulushi %1 dan pastga tushgan va tuzilma katta darajada martensitik holatga kelgan.
Ishlab chiqarishdan so‘ng ikki guruhning dislokatsiya zichliklari o‘rtasidagi farq taxminan %17 bo‘lgan bo‘lsa, tavlash va boshqa issiqlik ishlovi bosqichlaridan keyin farq %3,6 gacha kamaygan. Shakl 4 dagi faza, geometrik jihatdan zarur dislokatsiya va bant kontrasti xaritalari ham ikki tuzilmaning bir-biriga yaqinlashganini ko‘rsatadi.
Shunga qaramay, “g‘ovaklardan tashqari barcha xususiyatlar mutlaqo bir xil” degan qat’iy xulosa chiqarib bo‘lmaydi. Manba kichik don va dislokatsiya farqlari saqlanib qolganini ko‘rsatadi. Issiqlik ishlovi mikrostrukturaviy farqlarni katta darajada kamaytirgan, ammo ularni mutlaq yo‘q qilmagan.
G‘ovaklar qanday o‘lchangan?
Ichki g‘ovaklar NanoVoxel-3502E sanoat rentgen kompyuter tomografiyasi tizimi yordamida uch o‘lchamli tasvirlangan.
| CT parametri | Qiymat |
|---|---|
| Skanerlash kuchlanishi | 160 kV |
| Tok | 40 µA |
| Skanerlash turi | Spiral skanerlash |
| Har bir aylanishdagi proyeksiya | 900 |
| Fazoviy aniqlik | 20 µm |
Yuqori g‘ovak zichligidagi namunaning CT tasvirida tasodifiy tarqalgan ko‘plab sferik bo‘shliqlar ko‘ringan. G‘ovaklarning %80 dan ko‘prog‘i 300–550 µm oralig‘ida. Eng katta g‘ovak 600 µm dan oshadi; muhokama bo‘limida mavjud ishlab chiqarish sharoitidagi yuqori chegara taxminan 650 µm dan kichik ekani aytilgan.
Past g‘ovak zichligidagi namunada CT orqali aniq g‘ovak topilmagan. Buning sababi namunaning haqiqatan ham to‘liq zichligi emas, balki g‘ovaklarning aksariyati tizimning 20 µm aniqlik chegarasidan kichik qolganidir. Metallografik yuza tasvirlari ushbu namunada asosan sferik va 20 µm dan kichik g‘ovaklar mavjudligini ko‘rsatgan.
Dinamik siqish tajribasi qanday o‘tkazilgan?
Dinamik mexanik xatti-harakat Ajratilgan Hopkinson Siqish Sterjeni tizimi orqali o‘lchangan. Siqilgan gaz bilan tezlashtirilgan zarba beruvchi jism kirish sterjeniga urilib kuchlanish to‘lqinini hosil qiladi. To‘lqinning bir qismi namuna orqali uzatish sterjeniga o‘tadi, bir qismi esa kirish sterjeniga qaytib aks etadi. Sterjenlardagi tenzodatchiklar keluvchi, qaytgan va uzatilgan to‘lqinlarni qayd etadi.
| SHPB komponenti yoki sharti | Qiymat |
|---|---|
| Kirish sterjeni uzunligi | 2300 mm |
| Uzatish sterjeni uzunligi | 2500 mm |
| Sterjen diametri | 50 mm |
| Sterjen materiali | Po‘lat |
| Elastik to‘lqin tezligi | 5100 m/s |
| Elastiklik moduli | 206.000 MPa |
| Tajriba deformatsiya tezligi | 2000 s−1 |
Raqamli modellar o‘lchamlari tajriba namunalarining o‘lchamlariga teng ekani aytilgan va model o‘lchamlari 8×10×10 mm deb berilgan. Tajriba takrorlari soni, zarba beruvchi jism tezligi, zarba bosimi va dinamik muvozanat nazorati kabi ayrim SHPB tafsilotlari manbada bildirilmagan.
SHPB tajribasida nima kuzatilgan?
Har ikki namunada ham haqiqiy kuchlanish–deformatsiya egri chizig‘i boshida tez ko‘tarilish, keyin taxminan doimiy oqim kuchlanishini ko‘rsatuvchi plastik deformatsiya sohasi va nihoyat sinish bilan pasayishni namoyon qilgan.
Issiqlik ishlovi berilgan po‘latning dinamik cho‘qqi mustahkamligi taxminan 2500 MPa darajasida. Yuqori g‘ovak zichligidagi namunada:
- Cho‘qqi mustahkamligi taxminan %7,3 kamaygan.
- Maksimal deformatsiya taxminan %5 kamaygan.
- Sinish ertaroq boshlangan.
Har ikki namunaning makroskopik sinishi yuklash yo‘nalishiga taxminan 45° bo‘lgan maksimal siljish tekisligi bo‘ylab rivojlangan. Demak, g‘ovak zichligi sinishning asosiy siljish nazoratidagi shaklini o‘zgartirmagan, biroq sinishning boshlanish vaqtini va namuna ko‘tara oladigan yukni o‘zgartirgan.
Nima uchun CDEM modeli ishlatilgan?
SHPB tajribasi namunaning makroskopik kuchlanish–deformatsiya egri chizig‘ini bera oladi, biroq material ichidagi uch o‘lchamli deformatsiya maydonini va yoriqning mikrosoniya miqyosidagi rivojlanishini to‘g‘ridan-to‘g‘ri ko‘rsata olmaydi.
Uzluksiz-Uzluksiz bo‘lmagan Element Usuli chekli element va diskret element yondashuvlarining xususiyatlarini birlashtiradigan ochiq dinamik usuldir. Model ikki asosiy qismdan iborat:
- Blok elementlar: Materialning elastik, plastik va shikastlangan uzluksiz xatti-harakatini ifodalaydi.
- Interfeyslar: Sinish, siljish, ajralish va kontakt kabi uzluksiz bo‘lmagan xatti-harakatlarni ifodalaydi.
Virtual interfeyslar dastlab qo‘shni bloklarni bir-biriga bog‘laydi; shikastlanish sharti bajarilganda ochiq yoriq yo‘llariga aylanishi mumkin. Shu tariqa model namunaning uzluksiz deformatsiyadan yoriq hosil bo‘lishi va parchalanishgacha bo‘lgan jarayonini ko‘rsata oladi.
Raqamli model qanday qurilgan?
CT ma’lumotlaridan 8×10×10 mm o‘lchamli uch o‘lchamli modellar yaratilgan. Hisoblash xarajati va tasvirlash aniqligi sababli faqat diametri 100 µm dan katta g‘ovaklar modelga kiritilgan.
| Model xususiyati | Zich model | G‘ovakli model |
|---|---|---|
| Xarakterli element o‘lchami | 100 µm | 100 µm |
| Element turi | Tartibsiz tetraedral | Tartibsiz tetraedral |
| Elementlar soni | 3.059.338 | 3.138.056 |
| G‘ovak tuzilishi | G‘ovaksiz deb qabul qilingan | CT dan qayta qurilgan |
Gmsh dasturi yordamida to‘r yaratilgan, modelning bir uchiga tajribadan o‘zgartirilgan muhandislik kuchlanishi–vaqt tarixi dinamik chegara sharti sifatida qo‘llangan. Uchlardan qaytgan kuchlanish to‘lqinlarining ta’sirini kamaytirish uchun qaytarmaydigan chegara shartlari ishlatilgan.
Blok elementlarda Johnson–Cook dinamik material modeli, interfeyslarda esa sinish energiyasiga asoslangan shikastlanish modeli qo‘llangan.
| Johnson–Cook parametri | Manbada berilgan qiymat |
|---|---|
| A | 1744,76 MPa |
| B | 385,65 MPa |
| C | 0,01596 |
| n | 0,223 |
| m | 1,08602 |
| D1 | 0,223 |
| D2 | 6,32 |
| D3 | −1,36 |
| D4 | −0,05 |
| D5 | 4,11 |
Parametrlar jadvalida mos yozuvlar deformatsiya tezligi, erish harorati, xona harorati, elastik xususiyatlar va interfeys sinish energiyasi kabi modelni to‘liq qayta qurish uchun zarur bo‘lgan barcha kirishlar berilmagan.
Model tajriba bilan qay darajada tasdiqlangan?
12-sahifa va to‘liq o‘lchamli Shakl 8 da tajriba va simulyatsiyaning haqiqiy kuchlanish–deformatsiya egri chiziqlari taqqoslangan. Egri chiziqlar:
- Boshlang‘ich qiyalik,
- Plastik oqim darajasi,
- Cho‘qqi mustahkamligi,
- Sinishga yaqin deformatsiya
bo‘yicha umuman o‘xshash xatti-harakat ko‘rsatgan. Elastik-plastik o‘tish sohasida va sinish oxiridagi kuchlanish pasayishida farqlar kuzatilgan. Tadqiqotda moslik uchun xato foizi, o‘rtacha kvadratik xato ildizi yoki boshqa miqdoriy tasdiqlash mezoni berilmagan. Shu sababli tasdiqlash katta darajada egri chiziqlarning vizual va asosiy xususiyatlar bo‘yicha taqqoslanishiga tayangan.
G‘ovak diametri mahalliy deformatsiyani qanday o‘zgartirgan?
Modelda 200, 400 va 600 µm diametrli vakillik g‘ovaklaridan o‘tuvchi kesimlar ko‘rib chiqilgan. Zarbaning boshlanishi t = 0 µs deb qabul qilingan, 40 µs dagi deformatsiya xaritalari va vaqt bilan o‘zgaradigan deformatsiya qiymatlari taqqoslangan.
| Joylashuv | Maksimal deformatsiya | G‘ovaksiz joyga nisbatan farq |
|---|---|---|
| G‘ovaksiz hudud | 0,141 | Ma’lumotnoma |
| 200 µm g‘ovak | 0,154 | Taxminan %8,5 yuqori |
| 400 µm g‘ovak | 0,176 | Sezilarli deformatsiya konsentratsiyasi |
| 600 µm g‘ovak | 0,181 | Taxminan %28 yuqori |
Dastlabki 30 µs ichida g‘ovakli va g‘ovaksiz joylardagi deformatsiyalar bir-biriga yaqin qolgan. 30–60 µs oralig‘ida plastik deformatsiya rivojlangani sari farqlar kattalashgan. Ushbu vaqt oralig‘ida 600 µm g‘ovak atrofidagi deformatsiya g‘ovaksiz joydan taxminan %28, 200 µm g‘ovak atrofidagi deformatsiya esa taxminan %9,2 yuqori bo‘lgan.
400 va 600 µm g‘ovaklarning maksimal deformatsiyalari orasidagi farq atigi %2,7. Ushbu topilma 400 µm dan keyin deformatsiya konsentratsiyasi ortishda davom etsa ham, o‘sish sur’ati cheklanganini ko‘rsatadi.
G‘ovak ta’siri qancha masofaga tarqalgan?
600 µm diametrli g‘ovak uchun g‘ovak chetidan turli masofalardagi gorizontal va vertikal deformatsiyalar chiqarilgan. Tadqiqotda yuklash yo‘nalishiga parallel deformatsiya “gorizontal”, yuklash yo‘nalishiga perpendikulyar deformatsiya esa “vertikal” deb atalgan.
G‘ovak chetida:
- Yuklash yo‘nalishiga perpendikulyar deformatsiya namuna o‘rtachasidan taxminan %38 yuqori.
- Yuklash yo‘nalishiga parallel deformatsiya namuna o‘rtachasining taxminan %30 igacha pasaygan.
G‘ovakdan uzoqlashgan sari har ikki deformatsiya qiymati ham namunaning o‘rtacha deformatsiyasiga yaqinlashgan. G‘ovak ta’siri:
- Yuklash yo‘nalishiga perpendikulyar yo‘nalishda taxminan 0,8 mm,
- Yuklash yo‘nalishida taxminan 0,6 mm
masofagacha sezilarli ekani hisoblangan. Bu natija g‘ovak sababli buzilish kuchli, ammo mahalliy ekanini ko‘rsatadi.
G‘ovak atrofidagi kuchlanish maydoni qanday hosil bo‘ladi?
Siqish yuki ostida sferik bo‘shliqning ikki yonida siqilish kuchlanishi, yuqori va pastki qismida esa mahalliy cho‘zilish kuchlanishlari hosil bo‘ladi. Eng yuqori cho‘zilish kuchlanishi g‘ovak chegarasining egri cho‘qqi hududlarida to‘planadi.
22-sahifadagi Shakl 19 da zarbadan keyin sferik g‘ovak ellips shakliga kelgan va g‘ovak chetidan kichik yoriq boshlangan. Uning yonidagi mexanizm sxemasi siqilish va cho‘zilish hududlari bilan ehtimoliy yoriq yo‘nalishlarini ko‘rsatadi.
G‘ovak yoriq boshlanishini yuzaga keltira olsa-da, yoriqning o‘sishda davom etishi uning makroskopik siljish maydoni bilan mosligiga bog‘liq. Ustun siljish tekisligidan uzoq g‘ovaklarda boshlangan kichik yoriqlar asosiy sinish yakunlanishidan oldin rivojlanishni to‘xtatgan.
Yoriqlar qachon va qaysi yo‘nalishda rivojlangan?
Past g‘ovak zichligidagi modelda asosiy yoriq maksimal siljish tekisligi bo‘ylab tez rivojlangan va taxminan 8 µs ichida namunani kesib o‘tgan. Asosiy yoriqda cheklangan tarmoqlanish kuzatilgan, markaz yaqinida ikkinchi siljish tekisligida ikkilamchi yoriq rivojlangan.
Yuqori g‘ovak zichligidagi modelda birinchi yoriq namunaning yuqori o‘ng qismida va bevosita ustun siljish tekisligida joylashgan g‘ovak atrofida boshlangan. Yoriq dastlab g‘ovak yaqinidagi mahalliy cho‘zilish kuchlanishi bilan hosil bo‘lgan, so‘ng cho‘zilish yo‘nalishida emas, maksimal siljish tekisligi bo‘ylab rivojlangan.
Shakl 11 da yuqori g‘ovak zichligidagi modelda ko‘rinadigan yoriq jarayoni taxminan 47–57 µs, past g‘ovak zichligidagi modelda esa taxminan 56–66 µs oralig‘ida ko‘rsatilgan. Shakl 12 va natijalar bo‘limi yuqori g‘ovak zichligidagi namunada boshlanish taxminan 9 µs ertaroq bo‘lganini bildiradi.
Matnning oldingi bir paragrafida farq 7 µs deb yozilgan. Vizual vaqt ketma-ketliklari, keyingi tahlil va natijalar bo‘limi 9 µs qiymatini qo‘llab-quvvatlagani sababli manbaning o‘zida 7–9 µs oralig‘ida hisobot nomuvofiqligi mavjud.
Yoriq rivojlanish tezliklari
| Namuna | Yoriq rivojlanish tezligi | Bildirilgan eng yuqori tezlik |
|---|---|---|
| Yuqori g‘ovak zichligi | Taxminan 750–2020 m/s | Taxminan 2020 m/s |
| Past g‘ovak zichligi | Taxminan 500–3100 m/s | Taxminan 3100 m/s |
Yuqori g‘ovakli namunada yoriq ertaroq boshlangan bo‘lsa-da, past g‘ovakli namunadagi eng yuqori rivojlanish tezligi kattaroq. Tadqiqotchilar buni ikki ta’sir bilan izohlaydi:
- Past g‘ovakli namuna sinishdan oldin ko‘proq elastik energiya to‘plagan.
- Yoriq kamroq tarmoqlangan va ajralib chiqqan energiya asosiy yoriq uchida to‘plangan.
Yuqori g‘ovakli namunada ko‘proq yoriq tarmoqlanishi energiyani turli yoriqlarga taqsimlab, asosiy yoriqning cho‘qqi tezligini pasaytirgan.
G‘ovak joylashuvi qanday alohida sinovdan o‘tkazilgan?
Tadqiqotchilar g‘ovaklar soni bilan g‘ovak joylashuvi ta’sirini ajratish uchun to‘rtta CDEM modeli yaratgan:
| Model | G‘ovak tartibi |
|---|---|
| A — CT asosidagi model | O‘lchangan barcha katta g‘ovaklar |
| B — Siljish tekisligi g‘ovaksiz | Faqat ustun siljish tekisligidagi bitta g‘ovak olib tashlangan |
| C — Faqat siljish tekisligi g‘ovakli | Siljish tekisligidagi bitta g‘ovak qoldirilgan, boshqalari olib tashlangan |
| D — To‘liq zich model | Ichki g‘ovak mavjud emas |
Barcha modellarda asosiy sinish maksimal siljish tekisligi bo‘ylab yuz bergan. Siljish tekisligida g‘ovak mavjud bo‘lganda yoriq shu g‘ovak atrofida boshlangan. Siljish tekisligidagi g‘ovak olib tashlanganda esa yoriq boshqa ichki g‘ovaklardan boshlanmagan; namuna cheti bilan maksimal siljish tekisligi kesishgan hududda hosil bo‘lgan.
Siljish tekisligidan uzoq ayrim g‘ovaklar atrofida kichik yoriqlar hosil bo‘lsa-da, ular asosiy yoriqni o‘zlariga tortmagan va namunaning umumiy sinish jarayonini belgilamagan.
Joylashuvning mustahkamlikka miqdoriy ta’siri
| Model | To‘liq zich modelga nisbatan cho‘qqi mustahkamlik yo‘qotishi | To‘liq zich modelga nisbatan maksimal deformatsiya yo‘qotishi |
|---|---|---|
| CT asosidagi barcha g‘ovaklar | %7,3 | %9,1 |
| Siljish tekisligi g‘ovagi olib tashlangan | %1,4 | %1,1 |
| Faqat siljish tekisligi g‘ovagi | %5,6 | %6,5 |
| To‘liq zich | Ma’lumotnoma | Ma’lumotnoma |
Siljish tekisligidagi faqat bitta g‘ovak olib tashlanganda modelning dinamik xatti-harakati to‘liq zich namunaga juda yaqinlashgan. Aksincha, faqat shu bitta g‘ovak qoldirilganda umumiy mustahkamlik yo‘qotishining katta qismi qayta paydo bo‘lgan.
Ushbu natija o‘rganilgan namunada dinamik ishlashni umumiy g‘ovak hajmidan ko‘ra kritik joydagi g‘ovak ko‘proq belgilashini ko‘rsatadi.
G‘ovak diametri uchun kritik chegara qanday o‘rganilgan?
Ustun siljish tekisligidagi ayni joyga 200, 400, 600 va 800 µm diametrli bitta sferik g‘ovak joylashtirilgan va modellar to‘liq zich holat bilan taqqoslangan.
| G‘ovak diametri | Dinamik cho‘qqi mustahkamligi bilan bog‘liq natija |
|---|---|
| 200 µm | To‘liq zich modeldan atigi taxminan 26 MPa past |
| 400 µm | Sezilarli mustahkamlik pasayishi boshlangan |
| 600 µm | 400 va 800 µm modellarga yaqin natija |
| 800 µm | 400–600 µm modellarga yaqin natija |
400, 600 va 800 µm g‘ovakli modellar cho‘qqi mustahkamliklari orasidagi farq atigi taxminan 34 MPa. 200 µm g‘ovakli model esa 400 µm va undan katta modellardan taxminan 193 MPa yuqori mustahkamlik ko‘rsatgan.
Tadqiqotchilar ushbu topilmadan taxminan 400 µm lik kritik o‘lchamni chiqaradi. G‘ovak shu o‘lchamga yetganda yoriq boshlanishi uchun yetarlicha samarali hudud hosil qiladi; diametrning yanada kattalashishi ishlashni faqat cheklangan darajada o‘zgartiradi.
Biroq 200 bilan 400 µm oralig‘ida boshqa diametrlar sinovdan o‘tkazilmagan. Shu sababli haqiqiy o‘tish qiymatining 200–400 µm oralig‘ining qayerida joylashgani aniqlanmagan. “400 µm kritik chegara” faqat ishlatilgan diskret model diametrlari, g‘ovak joylashuvi, namuna geometriyasi va 2000 s−1 yuklash sharti uchun taxminiy muhandislik ko‘rsatkichidir.
Nima uchun ikki shartning birgalikda bajarilishi muhim?
Tadqiqotga ko‘ra, sezilarli makroskopik mustahkamlik yo‘qotishi uchun ikki shart bir vaqtning o‘zida yuzaga kelishi kerak:
- G‘ovak ustun siljish tekisligida joylashishi kerak.
- G‘ovak diametri taxminan 400 µm yoki undan katta bo‘lishi kerak.
Katta, biroq siljish tekisligidan uzoq g‘ovak mahalliy deformatsiya konsentratsiyasi va kichik yoriq hosil qilishi mumkin; ammo asosiy sinish tekisligini o‘zgartirmaydi. Siljish tekisligidagi 200 µm g‘ovak esa to‘g‘ri joyda bo‘lsa-da, to‘liq zich modelga yaqin xatti-harakat ko‘rsatadi.
Katta va to‘g‘ri joylashgan g‘ovak mahalliy cho‘zilish kuchlanishi bilan erta yoriq boshlaydi; hosil bo‘lgan yoriq allaqachon mavjud maksimal siljish kuchlanishi maydoni bilan birlashib, namunani erta sindiradi.
Tadqiqotning kuchli tomonlari
- Haqiqiy lazerli metall yotqizish namunalari ishlatilgan.
- Turli g‘ovak zichliklari haqiqiy jarayon parametrlari bilan yaratilgan.
- Umumiy issiqlik ishlovi orqali mikrostrukturaviy farqlarni kamaytirishga harakat qilingan.
- EBSD yordamida austenit, dislokatsiya va don tuzilishi taqqoslangan.
- G‘ovaklar sanoat CT yordamida uch o‘lchamli o‘lchangan.
- Dinamik xatti-harakat haqiqiy SHPB tajribalari bilan sinovdan o‘tkazilgan.
- Raqamli modelning kuchlanish–deformatsiya egri chizig‘i tajriba bilan taqqoslangan.
- Model haqiqiy CT g‘ovak joylashuvlaridan foydalangan.
- G‘ovak diametri va joylashuvi alohida model qatorlari bilan o‘rganilgan.
- Deformatsiya maydoni, yoriq boshlanishi va yoriq rivojlanishi mikrosoniya miqyosida kuzatilgan.
- Barcha g‘ovaklar bir xil darajada zararli emasligi miqdoriy ko‘rsatilgan.
- Sifat nazorati nuqtai nazaridan umumiy g‘ovaklik o‘rniga kritik nuqson yondashuviga ishora qilingan.
Tadqiqotning asosiy cheklovlari
- Tadqiqot hakamlar ko‘rigidan o‘tmagan preprintdir.
- Po‘latning qotishma tarkibi va to‘liq material sinfi berilmagan.
- Kukun o‘lchami, morfologiyasi, kislorod tarkibi va gaz miqdori tushuntirilmagan.
- LMD himoya atmosferasi, skanerlash tartibi va namuna yo‘nalishi ko‘rsatilmagan.
- SHPB tajribalari takrorlari soni ochiqlanmagan.
- Xato chiziqlari standart og‘ishmi yoki boshqa mezonmi, ko‘rsatilmagan.
- Statistik ahamiyatlilik testi o‘tkazilmagan.
- Past g‘ovakli namuna amalda kichik g‘ovaklarga ega bo‘lsa-da, g‘ovaksiz deb modellashtirilgan.
- CT tizimi 20 µm dan kichik g‘ovaklarni ishonchli o‘lchay olmagan.
- Raqamli modelga faqat 100 µm dan katta g‘ovaklar kiritilgan.
- Model to‘ri 100 µm bo‘lgani sababli kichik g‘ovaklar atrofidagi batafsil maydonlar cheklangan aniqlikda.
- Modelni tasdiqlash uchun miqdoriy xato mezoni berilmagan.
- Johnson–Cook va interfeys shikastlanish modelining barcha parametrlari bildirilmagan.
- Faqat 2000 s−1 deformatsiya tezligi o‘rganilgan.
- Cho‘zilish, egilish, burilish va aralash yuklash sharoitlari o‘rganilmagan.
- Yuklash yo‘nalishi va qo‘shimcha ishlab chiqarish yo‘nalishi o‘zgarishining ta’siri tekshirilmagan.
- G‘ovaklar ideal sferik yakka nuqsonlar sifatida o‘lcham bo‘yicha skanerlangan.
- G‘ovaklar orasidagi masofa va klasterlanish tizimli ravishda o‘zgartirilmagan.
- 200–400 µm oralig‘ida oraliq diametr bo‘lmagani sababli kritik chegara aniq emas.
- Haqiqiy detallarning murakkab kuchlanish maydonlari modellashtirilmagan.
- Charchash, takroriy zarba, ballistik zarba va yuqori harorat xatti-harakati o‘rganilmagan.
- Natijalar bitta material, geometriya, issiqlik ishlovi va yuklash holatiga xos.
Manbadagi muhim hisobot muammolari
- Po‘latning kimyoviy tarkibi va tijoriy sinfi mavjud emas.
- Issiqlik ishlovi dasturini faqat shakldan to‘liq o‘qish mumkin.
- Shakl 4 izohida past va yuqori g‘ovakli namuna iboralari yetishmaydi yoki buzilgan yozilgan.
- Ayrim bo‘limlarda “low pore density specimen” o‘rniga faqat “specimen” yozilgan.
- Shakl 8 da “True” so‘zi “Ture” shaklida yozilgan.
- Shakl 19 havolalarida “Error! Reference source not found” xatosi qolgan.
- Yoriq boshlanishidagi vaqt farqi bir bo‘limda 7 µs, boshqa bo‘lim va natijalarda 9 µs.
- Tajribaviy maksimal deformatsiya yo‘qotishi taxminan %5 deb berilgan bo‘lsa, CT asosidagi simulyatsiyaning to‘liq zich modelga nisbatan deformatsiya yo‘qotishi %9,1; ikki natija bir xil o‘lchov sifatida talqin qilinmasligi kerak.
- Past g‘ovakli namuna amalda 20 µm dan kichik g‘ovaklarga ega bo‘lsa-da, “fully dense” sifatida modellashtirilgan.
- Natijalar bo‘limi “200 µm dan kichik” g‘ovaklarni umumlashtiradi, biroq yakka o‘lcham modelida bevosita sinovdan o‘tkazilgan eng kichik diametr 200 µm.
- Taxminan 400 µm kritik chegara faqat to‘rtta diskret g‘ovak diametriga asoslangan.
- Model mosligi “yetarli” deb baholangan, miqdoriy tasdiqlash mezoni taqdim etilmagan.
Tadqiqot qaysi natijalarni qo‘llab-quvvatlaydi?
- 500 J/mm³ energiya zichligi 292 J/mm³ sharoitiga nisbatan kattaroq gaz g‘ovaklarini hosil qilgan.
- Yuqori g‘ovakli namunada g‘ovaklarning aksariyati 300–550 µm oralig‘ida.
- Eng katta g‘ovak diametri 600 µm dan oshgan.
- 2000 s−1 yuklashda yuqori g‘ovakli namunaning cho‘qqi mustahkamligi taxminan %7,3 pasaygan.
- G‘ovaklar atrofida mahalliy deformatsiya konsentratsiyasi hosil bo‘lgan.
- 600 µm g‘ovak yaqinidagi deformatsiya g‘ovaksiz hududdagidan taxminan %28 yuqori.
- G‘ovak ta’siri taxminan 0,6–0,8 mm ichida tez pasaygan.
- Har ikki namuna ham siljish nazoratidagi va taxminan 45° yo‘nalishli sinishni ko‘rsatgan.
- Yuqori g‘ovakli namunada yoriq ertaroq boshlangan.
- Ustun siljish tekisligidagi g‘ovak ishlash yo‘qotishining katta qismini hosil qilgan.
- Siljish tekisligidan uzoq g‘ovaklar asosiy yoriqni sezilarli darajada yo‘naltirmagan.
- 200 µm g‘ovakli model to‘liq zich modelga yaqin xatti-harakat ko‘rsatgan.
- 400–800 µm g‘ovakli modellar bir-biriga o‘xshash mustahkamlik yo‘qotishini ko‘rsatgan.
Tadqiqot qaysi natijalarni isbotlamaydi?
- Barcha qo‘shimcha ishlab chiqarilgan po‘latlarda 400 µm universal qabul chegarasi ekanini isbotlamaydi.
- 200 µm dan kichik barcha g‘ovaklar xavfsiz ekanini ko‘rsatmaydi.
- Siljish tekisligidan uzoq g‘ovaklar charchash yoki uzoq muddatli yuklashda zararsiz ekanini ko‘rsatmaydi.
- Umumiy g‘ovaklik darajasi sifat nazoratida ahamiyatsiz ekanini isbotlamaydi.
- Turli g‘ovaklarning o‘zaro ta’siri va klasterlanishini to‘liq tushuntirmaydi.
- Murakkab haqiqiy detalda ustun siljish tekisligini oldindan aniq bilish mumkinligini ko‘rsatmaydi.
- Turli yuklash yo‘nalishlarida ayni kritik g‘ovaklar amal qilishini ko‘rsatmaydi.
- Model ballistik, portlash yoki takroriy zarba sharoitlarini to‘g‘ri bashorat qilishini isbotlamaydi.
- O‘rganilgan ishlab chiqarish parametrlari optimal LMD parametrlari ekanini ko‘rsatmaydi.
- CT da ko‘rinmaydigan kichik g‘ovaklarning birgalikdagi ta’sirini inkor etmaydi.
- Haqiqiy aviatsiya, mudofaa yoki tezyurar poyezd detalining xavfsiz loyihalash qiymatlarini bermaydi.
Tadqiqot usuli va natijalari
Texnik usul xulosasi
| Usul komponenti | Tadqiqotda qo‘llangan yondashuv |
|---|---|
| Ishlab chiqarish usuli | Lazerli metall yotqizish |
| Ishlab chiqarish tizimi | LDM3020 |
| Material | Kimyoviy tarkibi ko‘rsatilmagan ultra yuqori mustahkamlikdagi po‘lat |
| Energiya zichliklari | 292 va 500 J/mm³ |
| Umumiy issiqlik ishlovi | 900 °C/2 soat; 890 °C/1 soat; −73 °C/1 soat; 482 °C/5,5 soat |
| Mikrostruktura nazorati | EBSD faza, GND va bant kontrasti tahlili |
| EBSD qadam oralig‘i | 0,15 µm |
| G‘ovak o‘lchovi | NanoVoxel-3502E sanoat CT |
| CT aniqligi | 20 µm |
| Dinamik tajriba | Ajratilgan Hopkinson Siqish Sterjeni |
| Deformatsiya tezligi | 2000 s−1 |
| Raqamli usul | Uzluksiz-Uzluksiz bo‘lmagan Element Usuli |
| Blok modeli | Johnson–Cook dinamik konstitutiv modeli |
| Sinish modeli | Sinish energiyasiga asoslangan interfeys shikastlanish modeli |
| Model o‘lchami | 8×10×10 mm |
| To‘r o‘lchami | 100 µm |
| Modelga kiritilgan g‘ovaklar | Diametri 100 µm dan katta g‘ovaklar |
| Joylashuv modellari | To‘rtta turli haqiqiy va o‘zgartirilgan g‘ovak taqsimoti |
| O‘lcham modellari | 200, 400, 600 va 800 µm yakka g‘ovaklar |
Mikrostruktura nazoratining natijalari
| Mezon | Issiqlik ishlovidan oldin | Issiqlik ishlovidan keyin |
|---|---|---|
| Qoldiq austenit | Ikki guruhda %7 va %11,3 | Har ikki guruhda %1 dan past |
| Dislokatsiya zichligi farqi | Taxminan %17 | Taxminan %3,6 |
| Asosiy tuzilma | Issiqlik kirishiga bog‘liq farqlar | Katta darajada o‘xshash martensitik tuzilma |
G‘ovak xarakterizatsiyasi natijalari
| Mezon | Past g‘ovak zichligi | Yuqori g‘ovak zichligi |
|---|---|---|
| CT da ko‘rinadigan g‘ovak | Aniq g‘ovak yo‘q | Ko‘plab katta g‘ovaklar |
| Haqiqiy kichik g‘ovaklar | Odatda <20 µm | Katta g‘ovaklar bilan birga mavjud bo‘lishi mumkin |
| Ustun morfologiya | Sferik | Sferik |
| Keng tarqalgan diametr oralig‘i | 20 µm dan past | 300–550 µm |
| 300–550 µm oralig‘ining ulushi | Qo‘llanmaydi | %80 dan ortiq |
| Eng katta g‘ovak | Aniqlanmagan | 600 µm dan katta |
Asosiy tajribaviy topilmalar
| Dinamik mezon | Past g‘ovak zichligi | Yuqori g‘ovak zichligi |
|---|---|---|
| Cho‘qqi mustahkamligi | Taxminan 2,6 GPa darajasi | Taxminan %7,3 pastroq |
| Maksimal deformatsiya | Yuqoriroq | Taxminan %5 pastroq |
| Sinish shakli | Taxminan 45° siljish sinishi | Taxminan 45° siljish sinishi |
| Yoriq boshlanishi | Kechroq | Siljish tekisligi g‘ovagida taxminan 9 µs erta |
| Eng yuqori yoriq tezligi | Taxminan 3100 m/s | Taxminan 2020 m/s |
G‘ovak diametriga bog‘liq deformatsiya
| Joylashuv yoki g‘ovak diametri | Maksimal deformatsiya | Asosiy baholash |
|---|---|---|
| G‘ovaksiz joy | 0,141 | Ma’lumotnoma |
| 200 µm | 0,154 | Cheklangan konsentratsiya |
| 400 µm | 0,176 | Sezilarli konsentratsiya |
| 600 µm | 0,181 | G‘ovaksiz joydan taxminan %28 yuqori |
G‘ovak joylashuvi modellari natijalari
| Model | Cho‘qqi mustahkamlik yo‘qotishi | Maksimal deformatsiya yo‘qotishi | Asosiy xabar |
|---|---|---|---|
| Barcha CT g‘ovaklari | %7,3 | %9,1 | Haqiqiy yuqori g‘ovakli holat |
| Siljish tekisligi g‘ovagi olib tashlangan | %1,4 | %1,1 | Boshqa g‘ovaklarning cheklangan makroskopik ta’siri |
| Faqat siljish tekisligi g‘ovagi | %5,6 | %6,5 | Yo‘qotishning katta qismi bitta kritik g‘ovakdan |
| To‘liq zich model | Ma’lumotnoma | Ma’lumotnoma | Ideal g‘ovaksiz holat |
O‘lcham modellarining muhandislik talqini
| Diametr | Tadqiqot topilmasi | Talqin chegarasi |
|---|---|---|
| 200 µm | To‘liq zich modelga juda yaqin mustahkamlik | Kichikroq diametrlar modellashtirilmagan |
| 400 µm | Sezilarli ishlash yo‘qotishi | Taxminiy o‘tish nuqtasi |
| 600 µm | 400 µm modelga yaqin ishlash | Diametr ortishining cheklangan qo‘shimcha ta’siri |
| 800 µm | 400 va 600 µm modellarga yaqin ishlash | LMD da o‘lchangan yuqori o‘lchamdan kattaroq |
Dalil darajalarini ajratish
| Natija | Dalil manbai | Asosiy chegara |
|---|---|---|
| Katta g‘ovaklarning hosil bo‘lishi | Sanoat CT va metallografiya | 20 µm dan kichiklari CT da ko‘rinmagan |
| Dinamik mustahkamlik pasayishi | SHPB tajribalari | Bitta deformatsiya tezligi va ochiqlanmagan takrorlar soni |
| Deformatsiya konsentratsiyasi | Tajriba bilan taqqoslangan CDEM modeli | Bevosita uch o‘lchamli deformatsiya o‘lchovi emas |
| Yoriq boshlanish vaqti | CDEM vaqt ketma-ketliklari | Manbada 7 va 9 µs iboralari zid |
| Siljish tekisligi g‘ovagining ustun ta’siri | To‘rtta nazoratli raqamli model | Bitta geometriya va yuklash yo‘nalishi |
| Taxminan 400 µm chegara | To‘rtta yakka g‘ovak o‘lchami modeli | 200–400 µm oralig‘i skanerlanmagan |
Statistik va takrorlanuvchanlik baholashi
Shakl 6 dagi ustunlarda xato chiziqlari mavjud bo‘lsa-da, mustaqil namunalar soni, xato chizig‘i turi, standart og‘ish, ishonch oralig‘i va gipoteza testi tushuntirilmagan. CT g‘ovaklarini sanash uchun ham namuna ichidagi o‘zgaruvchanlik yoki turli ishlab chiqarish partiyalaridagi taqsimot berilmagan.
Raqamli model tajribaviy egri chiziq bilan umuman mos keladi; biroq modelni tasdiqlash faqat bitta egri chiziq taqqoslashiga asoslangan. Turli namunalar, turli deformatsiya tezliklari yoki turli g‘ovak tuzilmalari bilan alohida tasdiqlash o‘tkazilmagan.
Shu sababli tadqiqot g‘ovak joylashuvining ahamiyati haqida kuchli mexanizm dalilini taqdim etadi; biroq taxminan 400 µm chegarani ishlab chiqarish qabul mezoni sifatida qo‘llash uchun kengroq namuna, o‘lcham, joylashuv va yuklash skaneri zarur.
Qo‘llash nuqtai nazaridan asosiy xulosa
Umumiy g‘ovaklik foizi yolg‘iz o‘zi dinamik xavfsizlikni aniqlash uchun yetarli bo‘lmasligi mumkin. Bir xil umumiy g‘ovaklik ichida:
- Ko‘plab kichik g‘ovaklar,
- Siljish tekisligidan uzoq katta g‘ovaklar,
- Ustun siljish tekisligidagi bitta katta g‘ovak
bir-biridan farqli mexanik natijalarga olib kelishi mumkin.
Tadqiqotning muhandislik nuqtai nazaridan eng qimmatli xabari shuki, qo‘shimcha ishlab chiqarilgan kritik detallarning CT sifat nazoratida faqat g‘ovak hajmi emas; eng katta g‘ovak o‘lchami, joylashuvi, yo‘nalishi va xizmat yuklari ostidagi kritik kuchlanish tekisliklari bilan aloqasi ham baholanishi kerak.
Manba va usul bo‘yicha izoh
Tadqiqotning to‘liq asl nomi: Defect Characteristics Governing the Dynamic Failure of Laser Metal Deposition-Fabricated Ultra-High-Strength Steel
Mualliflar va to‘g‘ri tartibi: Xiaoyu Gong, Zhengqing Zhou, Guijiu Xie, Hengning Hu, Xueyang Liu
Teng birinchi muallif yoki teng hissa: Yuklangan versiyada teng birinchi mualliflik yoki teng hissa bayonoti mavjud emas.
Mas’ul mualliflar: Guijiu Xie va Hengning Hu
Mas’ul mualliflarning elektron pochta manzillari: xieguijiu@ustb.edu.cn va huhuanning@imech.ac.cn
Muassasa bog‘lanishlari:
- School of Mechanical Engineering, University of Science and Technology Beijing, Beijing 100083, China
- School of Civil and Resource Engineering, University of Science and Technology Beijing, Beijing 100083, China
- Institute of Mechanics, Chinese Academy of Sciences, Beijing 100190, China
Muallif-muassasa mosligi:
- Xiaoyu Gong: School of Mechanical Engineering, University of Science and Technology Beijing
- Zhengqing Zhou: School of Civil and Resource Engineering, University of Science and Technology Beijing
- Guijiu Xie: School of Mechanical Engineering, University of Science and Technology Beijing
- Hengning Hu: Institute of Mechanics, Chinese Academy of Sciences
- Xueyang Liu: Institute of Mechanics, Chinese Academy of Sciences
ORCID: Yuklangan versiyada mualliflarning ORCID ma’lumotlari mavjud emas.
Jurnal: Hakamli jurnalda nashr etilmagan.
Asl jurnal nashriyoti: Mavjud emas.
Nashr platformasi: SSRN
Nashr sanasi: SSRN qidiruv qaydida 1 avgust 2026 holatiga ko‘ra uch kun oldin nashr etilgan ko‘rinadi; bu nisbiy qayd taxminan 29 iyul 2026 ga to‘g‘ri keladi. Aniq kalendar sana yuklangan versiyada yozilmagan.
Sahifalar soni: Yuklangan fayl 45 sahifadan iborat. Asosiy maqola va adabiyotlar ro‘yxati dastlabki 26 sahifada, kattalashtirilgan shakllar esa 27–45-sahifalarda joylashgan.
Manba turi: Lazerli metall yotqizish, EBSD, sanoat CT, SHPB dinamik zarba tajribasi va CT asosidagi CDEM sinish simulyatsiyasini birlashtiruvchi preprint tadqiqoti
Hakamlik holati: Tadqiqot hakamlar baholashidan o‘tmagan. Yuklangan versiyaning barcha sahifalarida “Preprint not peer reviewed” ogohlantirishi mavjud.
Rasmiy havola:SSRN rasmiy preprint sahifasi
Moliyalashtirish:
- Science and Technology Project of Fire Rescue Bureau of Ministry of Emergency Management, 2022XFZD05
- S&T Program of Hebei, 22375419D
Manfaatlar to‘qnashuvi: Yuklangan versiyada alohida manfaatlar to‘qnashuvi bayonoti mavjud emas.
Ma’lumotlarga kirish: Xom CT hajmlari, SHPB to‘lqin qaydlari, CDEM kirish fayllari, to‘rlar va natija fayllari uchun ochiq ma’lumotlar ombori yoki ma’lumotlarga kirish bayonoti mavjud emas.
Muallif hissalari: Yuklangan versiyada CRediT yoki boshqa muallif hissasi bayonoti mavjud emas.
Ushbu turkcha izoh tadqiqot matni, ikki jadvali, o‘n to‘qqizta asosiy shakli, issiqlik ishlovi sxemasi, sanoat CT va SHPB qurilmalari, EBSD faza va dislokatsiya xaritalari, g‘ovak rekonstruksiyalari, dinamik kuchlanish–deformatsiya egri chiziqlari, CDEM modelini tasdiqlash, deformatsiya konturlari, masofaga bog‘liq deformatsiya grafiklari, yoriq vaqt ketma-ketliklari, g‘ovak joylashuvi modellari, diametr taqqoslashlari va SEM sinish tasviri o‘rganilib tayyorlangan.
Tadqiqotning ilmiy mazmuniga tashqi manbalardan yangi tajribaviy topilma qo‘shilmagan. Tashqi manba faqat SSRN qaydi, DOI va nisbiy nashr vaqtini bibliografik jihatdan tasdiqlash maqsadida ishlatilgan.
Tadqiqotning asosiy cheklovlari: hakamlar baholashidan o‘tmaganligi, po‘lat tarkibining ochiqlanmaganligi, SHPB takrorlari va statistik usul ko‘rsatilmaganligi, kichik g‘ovaklarning CT va model aniqligidan tashqarida qolishi, model parametrlarining to‘liq bildirilmaganligi, faqat bitta deformatsiya tezligining o‘rganilgani va taxminan 400 µm chegaraning faqat to‘rtta diskret diametr modeli bilan aniqlanganidir.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan