

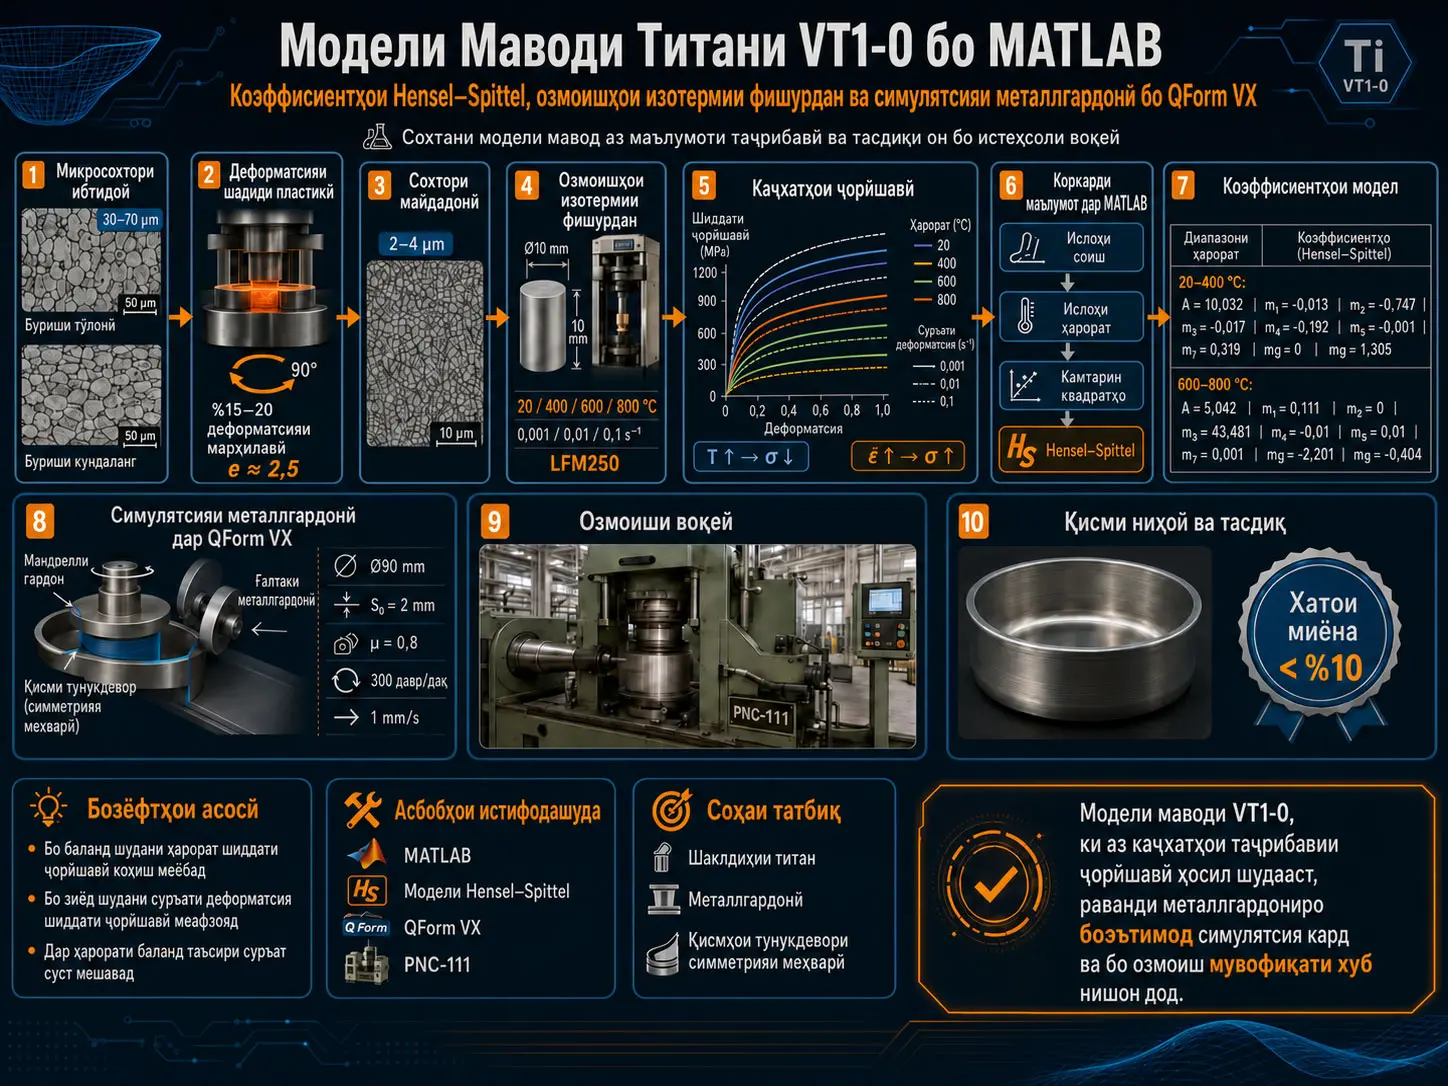
Utafiti huu unaunganisha majaribio, utambuzi wa vigezo unaotegemea MATLAB na uigaji wa QForm VX ili kuwakilisha tabia ya deformation ya plastiki ya titani ya kiufundi VT1-0 kwa modeli ya nyenzo iliyotokana na data za majaribio na kuitumia katika uigaji wa nambari wa mchakato wa metal spinning. Modeli ya Hensel–Spittel ni uhusiano wa majaribio wa nyenzo unaounganisha mkazo wa mtiririko na vigezo vya thermomechanical kama deformation ya plastiki, kasi ya deformation na halijoto. Watafiti waliweka sampuli za VT1-0 katika majaribio ya compression ya isothermal katika halijoto za 20, 400, 600 na 800 °C na kasi za deformation za 0,001, 0,01 na 0,1 s-1, kisha wakachakata mikunjo ya mtiririko iliyopatikana katika MATLAB na kubaini coefficients za modeli kwa mbinu ya least squares.
Katika matokeo ya majaribio ilionekana kwamba kadiri halijoto ilivyoongezeka, mkazo wa mtiririko wa VT1-0 ulipungua kwa kiasi kikubwa, ilhali katika halijoto ileile mkazo wa mtiririko uliongezeka kadiri kasi ya deformation ilivyoongezeka. Kukaribiana kwa mikunjo ya kasi tofauti za deformation katika eneo la 600–800 °C kunahusishwa na chanzo na thermal softening, recovery na upangaji upya wa dislocations katika halijoto ya juu.
Mikunjo ya mtiririko iliyohesabiwa kwa kutumia coefficients za Hensel–Spittel zilizobainishwa kwa MATLAB ililinganishwa na matokeo ya majaribio, na iliripotiwa kuwa katika masafa ya halijoto/kasi ya deformation yaliyotafitiwa, mkengeuko wa wastani haukuzidi %10. Baadaye modeli hii ya nyenzo iliingizwa katika QForm VX; mchakato wa metal spinning wa sehemu nyembamba ya ukuta yenye ulinganifu wa mhimili ulifanyiwa modeli kuanzia bati la awali lenye kipenyo cha 90 mm na unene wa 2 mm, kwa kutumia coefficient ya msuguano ya 0.8, kasi ya spindle ya 300 rpm na kasi ya kusogeza zana ya 1 mm/s.
Chanzo hakikuonyesha tu umbo la nambari, bali pia kilifanya uzalishaji halisi kwenye mashine ya metal spinning ya PNC-111 kwa vigezo vinavyofanana. Waandishi wanaripoti kwamba jiometri ya sehemu katika uigaji ilikuwa sawa kwa ukubwa na umbo na sehemu iliyozalishwa kwa majaribio. Hata hivyo, kosa la wastani lililoripotiwa kuwa chini ya %10 linawakilisha tu ulinganifu katika halijoto za majaribio, kasi za deformation na masharti ya modeli yaliyotafitiwa; si kikomo cha kosa cha jumla kinachoweza kuhamishwa moja kwa moja kwa aloi zote za titani au michakato yote ya uundaji wa plastiki.
Tatizo kuu la utafiti
Programu za uundaji wa metali kama QForm, Deform na AutoForm zinaweza kusaidia kukokotoa kiasi kama mkazo, deformation, usambazaji wa halijoto na maendeleo ya kijiometri kabla ya kuingia katika uzalishaji halisi. Hata hivyo, usahihi wa uigaji wa finite element au forming hautegemei programu pekee. Ni muhimu programu iwe na data za pembejeo zinazowakilisha kwa usahihi tabia halisi ya thermomechanical ya nyenzo.
Hili ndilo pia lilikuwa jambo la kuanzia la utafiti wa chanzo. Kwa kuwa titani VT1-0 inaonyesha tabia inayotegemea halijoto na kasi ya deformation, inapendekezwa kwamba maktaba za nyenzo za matumizi ya jumla katika programu za kibiashara huenda zisiiwakilishe kwa usahihi wa kutosha hali mahususi za uzalishaji.
Kwa hiyo watafiti walilenga kuunda modeli ya nyenzo inayounganisha halijoto, deformation ya plastiki na kasi ya deformation katika uhusiano mmoja badala ya kutumia moja kwa moja kila mkunjo wa mtiririko wa majaribio.
Modeli ya Hensel–Spittel Inafanya Kazi Gani Katika Utafiti Huu?
Modeli ya Hensel–Spittel inatumika katika utafiti huu kuwakilisha mkazo wa mtiririko wa titani VT1-0 kama kazi ya pamoja ya deformation, kasi ya deformation na halijoto. MATLAB hutumia mikunjo ya mtiririko iliyopatikana kutoka majaribio ya compression ya isothermal kubaini coefficients A na m za modeli kwa mbinu ya least squares; hivyo mikunjo tofauti ya majaribio hubadilishwa kuwa uhusiano mmoja wa nyenzo ambao QForm VX inaweza kutathmini chini ya hali mbalimbali za thermomechanical.
Nyenzo ya awali na microstructure ya VT1-0
Chanzo kinaitaja nyenzo iliyochunguzwa kama Titan VT1-0. Muundo wa kikemia uliotolewa katika maandishi ni huu:
| Elementi | Uwiano uliotolewa katika chanzo |
|---|---|
| Fe | 0,25% |
| O | 0,20% |
| Si | 10% |
| C | 0,07% |
| N | 0,04% |
Dokezo la uadilifu wa chanzo: Uwiano wa silicon unaonekana kweli katika maandishi yaliyochapishwa kama “Si - 10%”. Thamani hii haijasahihishwa kimya kimya hapa na haipaswi kubadilishwa kuwa thamani nyingine bila uthibitishaji wa nje ya chanzo.
Microstructure ya awali na yenye nafaka ndogo
Kielelezo 1 kwenye ukurasa wa 3 wa PDF kinaonyesha microstructure ya longitudinal na transverse ya nyenzo ya awali ya VT1-0; Kielelezo 2 kinaonyesha microstructure baada ya deformation kali ya plastiki. Chanzo kinatoa ukubwa wa nafaka wa awali kuwa 30–70 µm.
Ili sampuli zipate muundo wa ultra-fine-grained, forging yenye deformation kali ilitumika kwenye press ya hydraulic PA2636. Mchakato ulifanywa kwa kuzungusha sehemu kwa 90° na kuibana mbele na nyuma kati ya uso wa msingi na wa pembeni; deformation ya %15–20 ilitumika katika kila hatua.
Kulingana na chanzo, kutokana na mchakato huu ukubwa wa nafaka ulipungua kutoka 30–70 µm hadi 2–4 µm na logarithmic strain iliyohesabiwa kutoka mabadiliko ya ukubwa wa nafaka iliripotiwa kuwa takriban:
.
Sifa za kimwili na kimakanika za VT1-0 zilizotolewa katika chanzo
| Sifa | Thamani |
|---|---|
| Msongamano, ρ | 4500 kg/m³ |
| Halijoto ya kuyeyuka, Tm | 1668±4 °C |
| Uendeshaji wa joto, λ | 16,76 W/(m·K) |
| Nguvu ya mvutano, σb | 300÷450 MPa |
| Mkazo wa mtiririko, σ0,2 | 250÷380 MPa |
| Urefukaji, δ | 25÷30% |
| Upungufu wa eneo la sehemu, ψ | 50÷60% |
| Moduli ya elasticity, E | 110,25 GPa |
| Ugumu | 103 HB |
Vifaa vilivyotumika
- Microscope ya Olympus Delta kwa uchunguzi wa microstructure: magnification 100, 200 na 500.
- Microscope ya ziada: CMM-2000.
- Press ya hydraulic PA2636 kwa forging yenye deformation kali.
- Mashine ya majaribio ya tension-compression LFM250 kwa majaribio ya compression ya isothermal.
- Mashine ya PNC-111 kwa uthibitishaji wa majaribio wa metal spinning.
Utayarishaji wa sampuli za compression
Kulingana na chanzo, sehemu ya awali ilifanywa forging kutoka kipenyo cha 35 mm hadi 10 mm, kisha sampuli za compression zenye ukubwa wa 10×10 mm zikatayarishwa kwa kutumia wire erosion. Kielelezo 3 kwenye ukurasa wa 3 wa PDF kinaonyesha sampuli za majaribio.
Kasi za deformation zilizotumika katika majaribio ya compression ya isothermal:
- 0,001 s-1,
- 0,01 s-1,
- 0,1 s-1.
Kasi ya deformation iliwekwa thabiti kwa kudhibiti kichwa kinachosogea cha kifaa cha LFM250 katika kasi zilizokokotolewa.
Uhusiano wa uhamisho wa kichwa cha mashine ya majaribio
Usemi uliochapishwa na chanzo katika Mlinganyo (1) ni huu:
Hapa \(S_i\) inawakilisha uhamisho wa kichwa cha kifaa cha majaribio, \(\dot{\varepsilon}_i\) kasi ya deformation, \(t\) muda na \(h_0\) urefu wa awali wa sampuli.
Dokezo la uadilifu wa chanzo: Mlinganyo umehamishwa hapa katika umbo linaloonekana kwenye PDF; muundo wa ishara ndani ya exponent haujabadilishwa kwa dhana ya nje ya chanzo.
Halijoto na Kasi ya Deformation Huathirije Mkazo wa Mtiririko wa VT1-0?
Kulingana na matokeo ya compression ya isothermal, kadiri halijoto inavyoongezeka mkazo wa mtiririko wa VT1-0 hupungua kwa uwazi, na katika halijoto ileile mkazo wa mtiririko huongezeka kadiri kasi ya deformation inavyoongezeka. Chanzo kinabainisha hasa kwamba sensitivity kwa kasi ya deformation inaonekana zaidi katika halijoto za chini na za kati, huku katika masafa ya 600–800 °C mikunjo ya mtiririko kwa kasi tofauti ikikaribiana.
Halijoto nne za majaribio
Mikunjo ya mtiririko ilibainishwa katika halijoto zifuatazo:
- 20 °C,
- 400 °C,
- 600 °C,
- 800 °C.
Katika kila halijoto, kasi za deformation za 0,001; 0,01 na 0,1 s-1 zilitumika. Hivyo jumla ya hali 12 za thermomechanical zinawakilishwa katika Kielelezo 4.
Kwa nini mikunjo hushuka halijoto inapoongezeka?
Waandishi wanaeleza kupungua kwa mkazo wa mtiririko kadiri halijoto inavyoongezeka kwa athari kuu ya thermal softening kwenye deformation ya plastiki. Kupungua kwa tofauti za kasi ya deformation katika 600–800 °C kunahusishwa na michakato ya recovery inayowashwa na joto na upangaji upya wa dislocations.
Tabia hii pia inaonyesha kwamba mkazo wa mtiririko wa VT1-0 hautegemei kigezo kimoja tu. Kwa kuwa deformation, kasi ya deformation na halijoto vinaingiliana, tabia ya plastiki ya nyenzo ina muundo usio wa mstari.
Kwa nini MATLAB ilihitajika?
Kupata mikunjo 12 tofauti ya mtiririko pekee kutoka majaribio hakutoshi kwa QForm VX au uigaji mwingine wa forming kutathmini nyenzo katika hali za halijoto na deformation zinazobadilika mfululizo. Kwa hiyo watafiti walichakata mikunjo ya majaribio katika MATLAB na kuibadilisha kuwa coefficients za uhusiano wa Hensel–Spittel.
Algorithimu ya MATLAB iliyoonyeshwa katika Kielelezo 5 kwenye ukurasa wa 4 wa PDF huingiza data za majaribio, kuchakata mikunjo na, kulingana na maelezo ya chanzo, kutumia marekebisho yanayozingatia athari kama msuguano, halijoto ya zana/die na kujipasha joto kwa nyenzo wakati wa deformation. Kisha coefficients za Hensel–Spittel hubainishwa kwa mbinu ya least squares.
Uhusiano wa Hensel–Spittel uliotumika katika chanzo
Katika Mlinganyo (2) wa PDF, mkazo wa mtiririko umetolewa kwa umbo hili:
\(\sigma_i\) inawakilisha mkazo wa mtiririko unaokokotolewa na modeli; \(T\) halijoto, \(\varepsilon\) deformation na \(\dot{\varepsilon}\) kasi ya deformation. \(A\) na \(m_i\) ni vigezo vya modeli vinavyofitishwa kwa data za majaribio.
Chanzo kinaeleza \(A\) kama coefficient ya tabia inayohusiana na mwenendo wa awali wa mkazo wa mtiririko wa nyenzo. Coefficients zinazotumiwa ndani ya \(m_1\)–\(m_9\) zinaelezwa kuwa zinawakilisha deformation, kasi, halijoto na mwingiliano wao usio wa mstari.
Coefficients zilizopatikana kwa MATLAB
| Masafa ya halijoto | A | m1 | m2 | m3 | m4 | m5 | m7 | m8 | m9 |
|---|---|---|---|---|---|---|---|---|---|
| 20÷400 °C | 10,032 | -0,013 | -0,747 | -0,017 | -0,192 | 0,001 | 0,319 | 0 | 1,305 |
| 600÷800 °C | 5,042 | 0,111 | 0 | 43,481 | -0,01 | 0,01 | 0,001 | -2,201 | -0,404 |
Chanzo kinatumia seti tofauti za coefficients kwa maeneo mawili tofauti ya halijoto. Hivyo tabia tofauti ya thermomechanical katika maeneo ya halijoto ya chini/kati na ya juu hailazimishwi katika seti moja ya coefficients zisizobadilika.
Mbinu na Matokeo ya Utafiti
Ulinganisho wa mikunjo ya mtiririko ya majaribio na modeli
Kielelezo 6 kwenye ukurasa wa 4 wa PDF kinalinganisha mikunjo ya mtiririko ya majaribio katika 20, 400, 600 na 800 °C na mikunjo iliyokokotolewa kutoka modeli ya Hensel–Spittel. Kasi tatu tofauti za deformation zimechunguzwa katika kila halijoto.
Matokeo makuu ya kiasi ya uthibitishaji yaliyotolewa na waandishi ni kwamba mkengeuko wa wastani kati ya tabia ya mtiririko ya majaribio na iliyokokotolewa katika hali zilizochunguzwa hauzidi %10.
Ina Maana Gani Kosa la Wastani Katika Modeli Kuwa Chini ya %10?
Kosa la wastani la chini ya %10 lililoripotiwa katika chanzo linaonyesha kwamba modeli ya Hensel–Spittel iliyokalibishwa kwa MATLAB inawakilisha kwa ukaribu wa kiasi tabia ya mtiririko ya majaribio ya compression ya isothermal katika masafa ya 20–800 °C na 0,001–0,1 s-1. Matokeo haya hayathibitishi kwamba modeli itatoa kiwango hicho hicho cha kosa katika michakato yote ya uzalishaji ya VT1-0 au ikitumika moja kwa moja kwa metali nyingine.
Uhamisho kwenda QForm VX
Baada ya uthibitishaji wa majaribio, modeli ya nyenzo katika Mlinganyo (2) ilihamishwa kwenda QForm VX na mchakato wa metal spinning wa sehemu nyembamba ya ukuta yenye ulinganifu wa mhimili ukafanyiwa modeli.
Chanzo kinaelezea sehemu ya matumizi katika muktadha wa kipengele chenye umbo la aerodynamic katika injini ya turbine ya gesi.
Vigezo vya metal spinning vya QForm VX
| Kigezo | Thamani |
|---|---|
| Kipenyo cha sehemu ya awali | 90 mm |
| Unene wa awali, S0 | 2 mm |
| Coefficient ya msuguano | 0.8 |
| Kasi ya spindle kuu | 300 rpm |
| Kasi ya kusogeza zana | 1 mm/s |
Kutoka uigaji hadi uzalishaji halisi
Kielelezo 7 kwenye ukurasa wa 5 wa PDF kinaonyesha mnyororo wa uthibitishaji wa sehemu tatu:
- Kielelezo 7a: Uigaji wa metal spinning katika QForm VX.
- Kielelezo 7b: Mchakato wa majaribio kwenye mashine halisi ya spinning.
- Kielelezo 7c: Sehemu halisi iliyopatikana baada ya mchakato wa spinning.
Kulingana na chanzo, jaribio la kimwili lilifanywa kwenye mashine ya spinning ya modeli PNC-111 kwa kutumia vigezo vinavyofanana na sehemu ya awali na hali za mchakato katika uigaji.
Waandishi wanasema sehemu halisi iliyopatikana inaonyesha ufanano wa ukubwa na umbo na sehemu ya matokeo ya uigaji. Ulinganisho huu ni mojawapo ya vipengele muhimu vya utafiti kwa sababu unaonyesha kuwa modeli ya nyenzo haikuishia tu kufitishwa kwa mikunjo ya compression, bali pia ilijaribiwa katika operesheni tofauti ya uundaji wa plastiki.
Matokeo yanayoungwa mkono na utafiti
- Tabia ya mtiririko wa VT1-0 ni nyeti kwa halijoto na kasi ya deformation katika masafa yaliyotafitiwa.
- Halijoto inapoongezeka, mkazo wa mtiririko hupungua.
- Katika halijoto ileile, kasi ya deformation inapoongezeka, mkazo wa mtiririko huongezeka.
- Katika eneo la 600–800 °C, tofauti za mikunjo zinazotokana na kasi ya deformation hupungua.
- MATLAB inaweza kutumika kubaini coefficients za Hensel–Spittel kutoka mikunjo ya majaribio kwa least squares.
- Kulingana na hesabu ya chanzo, kosa la wastani kati ya modeli na majaribio ya compression ya isothermal ni chini ya %10.
- Modeli imeunganishwa katika QForm VX na mchakato wa metal spinning umefanyiwa modeli.
- Chanzo kinaripoti kuwa matokeo ya uigaji na sehemu halisi iliyozalishwa kwenye PNC-111 zinafanana kwa umbo na ukubwa.
Matokeo ambayo utafiti peke yake hauungi mkono
- Haijaonyeshwa kwamba modeli itatoa kosa la chini ya %10 katika hali zote za uzalishaji za VT1-0.
- Haijaonyeshwa kwamba coefficients zilezile zinaweza kuhamishwa moja kwa moja kwa metali nyingine.
- Haijathibitishwa kwamba modeli itakuwa halali kwa nyenzo nyingine bila majaribio na calibration mpya.
- Haijaonyeshwa kwamba usahihi uleule utapatikana katika michakato yote ya uundaji wa metali.
- Chanzo hakitoi uchanganuzi mpana wa uncertainty au confidence intervals za coefficients.
- Jedwali la kina la kiasi la kosa la jaribio-uigaji kwa vipimo vyote vya jiometri ya spinning halijatolewa.
Nguvu za utafiti
Nguvu ya utafiti ni kwamba haukuacha modeli ya nyenzo kama uhusiano wa kinadharia tu au zoezi la kufitisha data. Mchakato unaoanza na data za compression za majaribio unaendelea na ukadiriaji wa vigezo kwa MATLAB, uigaji wa QForm VX na jaribio halisi la metal spinning.
Nguvu ya pili ni kwamba halijoto na kasi ya deformation zimetafitiwa pamoja. Hivyo badala ya mkunjo rahisi wa mtiririko uliokalibishwa katika halijoto moja, uhusiano unaolenga kuwakilisha hali mbalimbali za thermomechanical unapatikana.
Nguvu ya tatu ni kwamba microstructure ya awali na microstructure ya nafaka ndogo baada ya deformation kali ya plastiki zinaonyeshwa kwa picha katika chanzo. Kupungua kwa ukubwa wa nafaka uliotajwa awali kuwa 30–70 µm hadi 2–4 µm kunaonyesha kwamba utayarishaji wa sampuli ulibadilisha kwa kiasi kikubwa hali ya nyenzo.
Mapungufu na mambo ya kuzingatia
Chanzo kinaripoti kosa la modeli kama “kosa la wastani chini ya %10”; lakini hakitoi katika jedwali la kina usambazaji wa makosa katika hali zote, kosa la juu zaidi au uncertainty ya takwimu ya coefficients.
Pili, ingawa uthibitishaji wa metal spinning unatoa onyesho la vitendo lenye nguvu kupitia ufanano wa kuona na kijiometri, chanzo hakitoi matriki ya kina ya kosa la vipimo inayotegemea idadi kubwa ya pointi za kipimo.
Tatu, ndani ya chanzo kuna masuala ya uwasilishaji yanayohitaji kuthibitishwa, kama kuwepo kwa kauli “Si - 10%” katika muundo wa kikemia na jina Hensel–Spittel kuandikwa katika baadhi ya sehemu kama “Hensel-Spitel”.
Nne, uwasilishaji uliochapishwa wa Mlinganyo (1) haupaswi kubadilishwa kwa dhana ya nje ya chanzo. Katika kuzalisha upya modeli kwa usahihi, itakuwa muhimu kuthibitisha mlinganyo huu dhidi ya msimbo wa awali wa hesabu.
Maelezo ya Chanzo na Mbinu
- Kichwa asili: ỨNG DỤNG PHẦN MỀM MATLAB XÂY DỰNG MÔ HÌNH VẬT LIỆU VT1-0 ĐỂ MÔ PHỎNG QUÁ TRÌNH BIẾN DẠNG DẺO
- Mwandishi 1: Vũ Trọng Bách
- Mwandishi 2: Đào Ngọc Điệp
- Mwandishi 3: Nguyễn Xuân Tiến
- Mwandishi anayewajibika: Vũ Trọng Bách
- Taasisi 1: Trường Đại học Cửu Long
- Taasisi 2: Trường Đại học Trần Đại Nghĩa
- DOI: 10.65934/mkusj.2026.41.899
- Jarida: Tạp chí Khoa học Đại học Cửu Long
- Toleo: 41
- Mwaka: 2026
- Eneo la sayansi: Khoa học Kỹ thuật – Công nghệ / Uhandisi na Teknolojia
- Tarehe ya kupokelewa: 20/08/2025
- Tarehe ya mapitio: 25/11/2025
- Tarehe ya kukubaliwa/kuchapishwa: 27/01/2026
- Aina ya chanzo: Uainishaji wa nyenzo kwa majaribio + modeli ya kihisabati ya nyenzo + uigaji wa nambari wa uundaji wa metali + uthibitishaji wa mchakato halisi
- Mapitio: Kulingana na sera ya uchapishaji ya jarida, mapitio ya double-blind hutumika.
- Kiungo rasmi:https://doi.org/10.65934/mkusj.2026.41.899
Muhtasari wa hali za majaribio
- Nyenzo: Titan VT1-0.
- Ukubwa wa nafaka wa awali: 30–70 µm.
- Ukubwa wa nafaka baada ya deformation kali: 2–4 µm.
- Deformation katika kila hatua ya forging: %15–20.
- Logarithmic strain ya takriban: e ≈ 2,5.
- Sampuli ya compression: 10×10 mm.
- Halijoto za majaribio: 20, 400, 600 na 800 °C.
- Kasi za deformation: 0,001; 0,01 na 0,1 s-1.
- Modeli ya nyenzo: Hensel–Spittel.
- Utambuzi wa coefficients: MATLAB + mbinu ya least squares.
- Uigaji wa forming: QForm VX.
- Mashine ya majaribio ya spinning: PNC-111.
Dokezo la uadilifu wa data ndani ya uchapishaji
Katika chanzo, muundo wa kikemia umetolewa kama `Si - 10%` na thamani hii haijasahihishwa kimya kimya na Verianla. Jina Hensel–Spittel pia limeandikwa katika baadhi ya mistari kama Hensel-Spitel. Zaidi ya hayo, Mlinganyo (1) umehifadhiwa katika umbo lililochapishwa. Masuala haya yanapaswa kuthibitishwa dhidi ya rekodi za awali za majaribio wakati wa kuzalisha upya moja kwa moja au kufanya uthibitishaji huru wa nyenzo.
Kikomo cha tafsiri ya kisayansi
Utafiti huu unatoa ushahidi kwamba modeli ya nyenzo ya VT1-0 inayotegemea data za majaribio inaweza kuwakilisha kwa mafanikio tabia ya mtiririko katika masafa ya halijoto na kasi ya deformation yaliyotafitiwa na matumizi maalum ya metal spinning. Ili matokeo yahesabiwe kuwa halali kwa metali nyingine, microstructure tofauti, masafa tofauti ya halijoto-kasi au mchakato tofauti wa uzalishaji, calibration na uthibitishaji mpya wa majaribio unahitajika.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *