

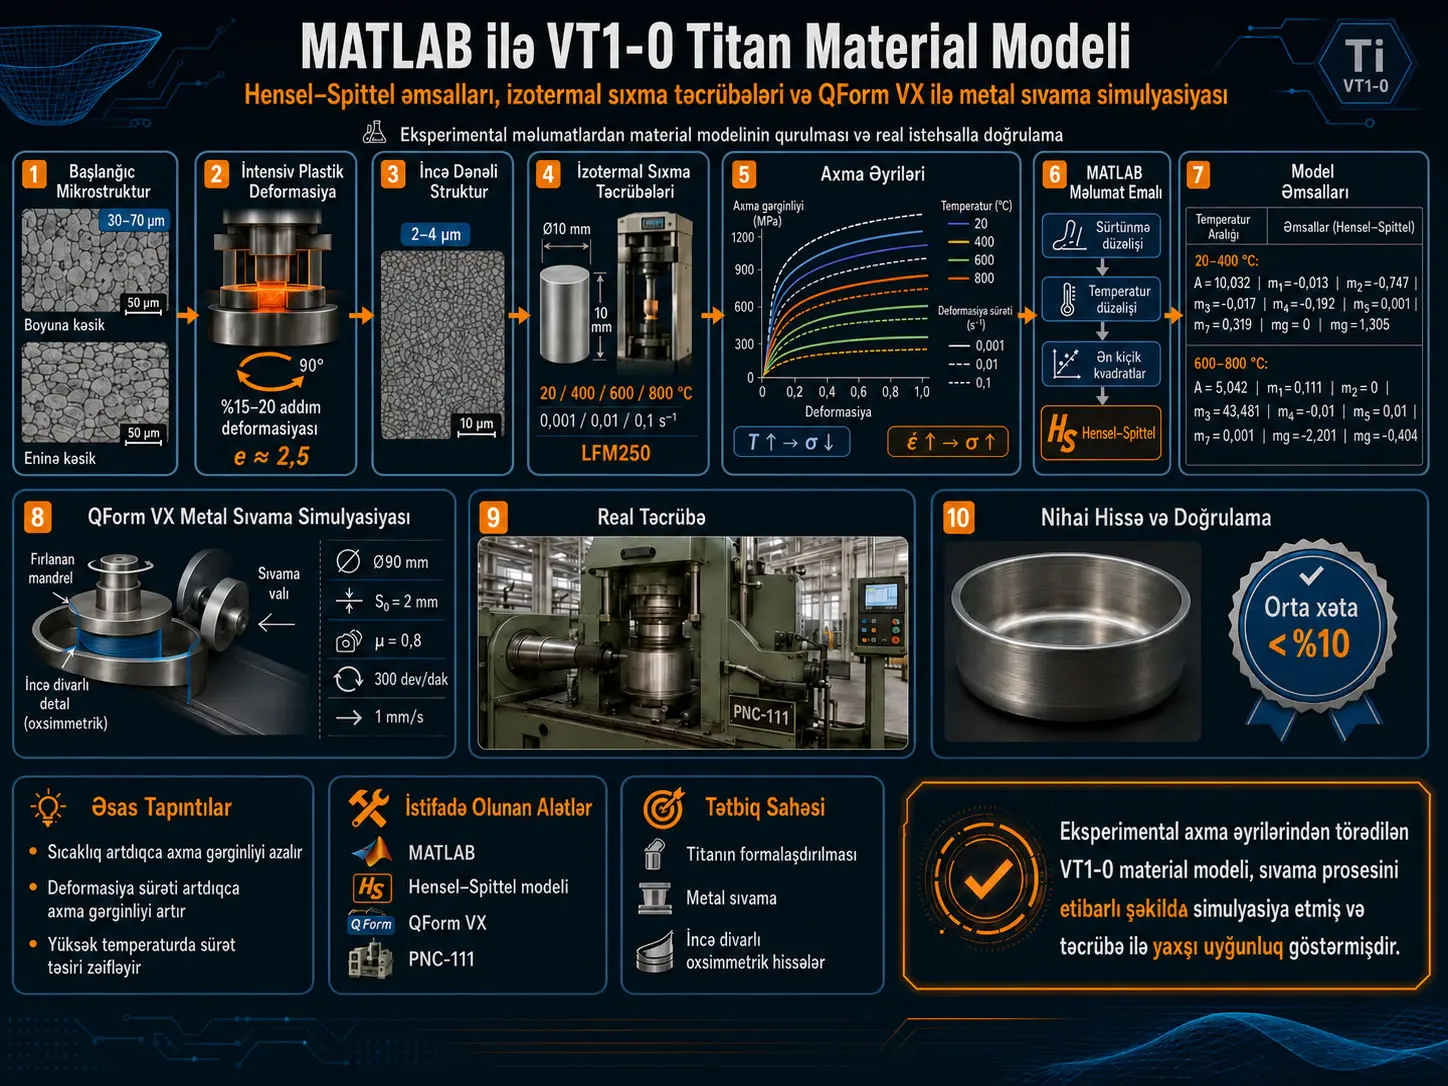
Bu tədqiqat, VT1-0 texniki titanın plastik deformasiya davranışını eksperimental məlumatlardan çıxarılmış material modeli ilə təmsil etmək və bu modeli metal sıvama prosesinin ədədi simulyasiyasında istifadə etmək məqsədilə təcrübəni, MATLAB əsaslı parametr müəyyənləşdirməni və QForm VX simulyasiyasını birləşdirir. Hensel–Spittel modeli, axma gərginliyini plastik deformasiya, deformasiya sürəti və temperatur kimi termomexaniki dəyişənlərlə əlaqələndirən empirik material asılılığıdır. Tədqiqatçılar VT1-0 nümunələrini 20, 400, 600 və 800 °C temperaturlarda; 0,001, 0,01 və 0,1 s-1 deformasiya sürətlərində izotermik sıxılma sınağına məruz qoymuş və əldə edilən axma əyrilərini MATLAB-da işləyərək model əmsallarını ən kiçik kvadratlar üsulu ilə müəyyən etmişlər.
Təcrübə nəticələrində temperatur yüksəldikcə VT1-0-ın axma gərginliyinin nəzərəçarpacaq dərəcədə azaldığı, eyni temperaturda deformasiya sürəti yüksəldikcə axma gərginliyinin artdığı müşahidə edilmişdir. 600–800 °C bölgəsində müxtəlif deformasiya sürətlərinə aid əyrilərin bir-birinə yaxınlaşması mənbə tərəfindən yüksək temperaturdakı termal yumşalma, bərpa və dislokasiyaların yenidən düzülməsi ilə əlaqələndirilir.
MATLAB ilə müəyyən edilmiş Hensel–Spittel əmsalları istifadə edilərək hesablanan axma əyriləri təcrübə nəticələri ilə müqayisə edilmiş və araşdırılan temperatur/deformasiya sürəti aralığında orta kənarlaşmanın %10-u aşmadığı bildirilmişdir. Daha sonra bu material modeli QForm VX-ə ötürülmüş; 90 mm diametrli və 2 mm qalınlığında başlanğıc təbəqədən, 0.8 sürtünmə əmsalı, 300 dövr/dəq şpindel sürəti və 1 mm/s alət irəliləmə sürəti istifadə edilərək oxsimmetrik nazikdivarlı bir detalın metal sıvama prosesi modelləşdirilmişdir.
Mənbə yalnız ədədi formanı təqdim etməmiş, oxşar parametrlərlə PNC-111 metal sıvama dəzgahında fiziki istehsal da həyata keçirmişdir. Müəlliflər simulyasiyadakı detal həndəsəsi ilə eksperimental olaraq istehsal edilən detalın ölçü və forma baxımından oxşar olduğunu bildirirlər. Bununla belə bildirilən %10-dan kiçik orta xəta yalnız araşdırılan eksperimental temperatur, deformasiya sürəti və modelləşdirmə şərtlərindəki uyğunluğu ifadə edir; bütün titan ərintilərinə və ya bütün plastik formavermə proseslərinə avtomatik tətbiq edilə biləcək universal xəta həddi deyil.
Tədqiqatın əsas problemi
QForm, Deform və AutoForm kimi metal formavermə proqramları real istehsala keçməzdən əvvəl gərginlik, deformasiya, temperatur paylanması və həndəsi inkişaf kimi kəmiyyətlərin hesablanmasına kömək edə bilər. Lakin sonlu element və ya formavermə simulyasiyasının dəqiqliyi yalnız proqram təminatının özündən asılı deyil. Proqramın materialın real termomexaniki davranışını nə dərəcədə düzgün təmsil edən giriş məlumatlarına malik olması həlledicidir.
Mənbə tədqiqatın çıxış nöqtəsi də budur. VT1-0 titan temperatur və deformasiya sürətinə həssas davranış göstərdiyinə görə, kommersiya proqramlarındakı ümumi təyinatlı material kitabxanalarının müəyyən istehsal şərtlərini kifayət qədər dəqiqliklə təmsil etməyə biləcəyi irəli sürülür.
Tədqiqatçılar buna görə ayrı-ayrı eksperimental axma əyrilərini birbaşa istifadə etmək əvəzinə temperaturu, plastik deformasiyanı və deformasiya sürətini eyni asılılıqda birləşdirən material modeli yaratmağı qarşılarına məqsəd qoymuşlar.
Hensel–Spittel Modeli Bu Tədqiqatda Nə Üçün İstifadə Olunur?
Hensel–Spittel modeli bu tədqiqatda VT1-0 titanın axma gərginliyini deformasiya, deformasiya sürəti və temperaturun birgə funksiyası kimi təmsil etmək üçün istifadə olunur. MATLAB izotermik sıxılma sınaqlarından əldə edilmiş axma əyrilərindən istifadə edərək modelin A və m əmsallarını ən kiçik kvadratlar üsulu ilə müəyyən edir; beləliklə ayrı-ayrı təcrübə əyriləri QForm VX-in müxtəlif termomexaniki şərtlərdə qiymətləndirə biləcəyi vahid material asılılığına çevrilir.
VT1-0-ın başlanğıc materialı və mikrostrukturu
Mənbə araşdırılan materialı Titan VT1-0 kimi müəyyənləşdirir. Mətndə verilən kimyəvi tərkib belədir:
| Element | Mənbədə verilən nisbət |
|---|---|
| Fe | 0,25% |
| O | 0,20% |
| Si | 10% |
| C | 0,07% |
| N | 0,04% |
Mənbə bütövlüyü qeydi: Silisium nisbəti məqalənin yayımlanmış mətnində həqiqətən “Si - 10%” şəklində görünür. Bu dəyər burada səssizcə düzəldilməmişdir və mənbədənkənar təsdiq aparılmadan başqa dəyərə çevrilməməlidir.
Başlanğıc və incə dənəli mikrostruktur
PDF-nin 3. səhifəsindəki Şəkil 1 başlanğıc VT1-0 materialının uzununa və eninə mikrostrukturunu; Şəkil 2 isə intensiv plastik deformasiyadan sonrakı mikrostrukturu göstərir. Mənbə başlanğıc dənə ölçüsünü 30–70 µm kimi verir.
Nümunələrin ultra-incə dənəli struktur qazanması üçün PA2636 hidravlik presində intensiv deformasiyalı döymə tətbiq edilmişdir. Proses detalın 90° döndərilərək əsas və yan səthlər arasında irəli-geri sıxılması formasında həyata keçirilmiş; hər addımda %15–20 deformasiya tətbiq olunmuşdur.
Mənbəyə görə bu proses nəticəsində dənə ölçüsü 30–70 µm-dən 2–4 µm-ə düşmüş və dənə ölçüsündəki dəyişiklikdən hesablanan loqarifmik deformasiya təxminən:
kimi bildirilmişdir.
VT1-0-ın mənbədə verilən fiziki və mexaniki xüsusiyyətləri
| Xüsusiyyət | Dəyər |
|---|---|
| Sıxlıq, ρ | 4500 kg/m³ |
| Ərimə temperaturu, Tm | 1668±4 °C |
| İstilik keçiriciliyi, λ | 16,76 W/(m·K) |
| Dartılma möhkəmliyi, σb | 300÷450 MPa |
| Axma gərginliyi, σ0,2 | 250÷380 MPa |
| Uzama, δ | 25÷30% |
| Kəsik daralması, ψ | 50÷60% |
| Elastiklik modulu, E | 110,25 GPa |
| Sərtlik | 103 HB |
İstifadə olunan cihazlar
- Mikrostruktur tədqiqatları üçün Olympus Delta mikroskopu: 100, 200 və 500 böyütmə.
- Əlavə mikroskop: CMM-2000.
- İntensiv deformasiyalı döymə üçün PA2636 hidravlik presi.
- İzotermik sıxılma sınaqları üçün LFM250 dartılma-sıxılma sınaq maşını.
- Eksperimental metal sıvama təsdiqi üçün PNC-111 dəzgahı.
Sıxılma nümunələrinin hazırlanması
Mənbəyə görə başlanğıc detal 35 mm diametrdən 10 mm diametrə qədər döyülmüş, sonra tel eroziyası üsulu ilə 10×10 mm ölçülü sıxılma nümunələri hazırlanmışdır. PDF-nin 3. səhifəsindəki Şəkil 3 təcrübə nümunələrini göstərir.
İzotermik sıxılma sınaqlarında istifadə olunan deformasiya sürətləri:
- 0,001 s-1,
- 0,01 s-1,
- 0,1 s-1.
Deformasiya sürəti LFM250 cihazının hərəkətli başlığının hesablanmış sürətlərdə idarə edilməsi ilə sabit saxlanılmışdır.
Sınaq maşınının başlıq yerdəyişmə asılılığı
Mənbənin Tənlik (1)-də yayımladığı ifadə belədir:
Burada \(S_i\) sınaq cihazı başlığının yerdəyişməsini, \(\dot{\varepsilon}_i\) deformasiya sürətini, \(t\) zamanı və \(h_0\) nümunənin başlanğıc hündürlüyünü ifadə edir.
Mənbə bütövlüyü qeydi: Tənlik burada PDF-də görünən forması ilə ötürülmüşdür; üst qüvvədəki işarə quruluşu mənbədənkənar fərziyyə ilə dəyişdirilməmişdir.
Temperatur və Deformasiya Sürəti VT1-0-ın Axma Gərginliyinə Necə Təsir Edir?
İzotermik sıxılma nəticələrinə görə temperatur yüksəldikcə VT1-0-ın axma gərginliyi nəzərəçarpacaq dərəcədə azalır, eyni temperaturda deformasiya sürəti yüksəldikcə axma gərginliyi artır. Mənbə xüsusilə aşağı və orta temperaturlarda deformasiya sürətinə həssaslığın daha aydın olduğunu, 600–800 °C aralığında isə müxtəlif sürətlərə aid axma əyrilərinin bir-birinə yaxınlaşdığını bildirir.
Dörd təcrübə temperaturu
Axma əyriləri aşağıdakı temperaturlarda müəyyən edilmişdir:
- 20 °C,
- 400 °C,
- 600 °C,
- 800 °C.
Hər temperaturda 0,001; 0,01 və 0,1 s-1 deformasiya sürətləri istifadə edilmişdir. Beləliklə Şəkil 4-də cəmi 12 termomexaniki şərait təmsil olunur.
Temperatur artdıqda niyə əyrilər aşağı düşür?
Müəlliflər temperatur artdıqca axma gərginliyinin azalmasını termal yumşalmanın plastik deformasiya üzərində üstün təsiri ilə izah edirlər. 600–800 °C-də deformasiya sürəti fərqlərinin azalması isə istiliklə aktivləşən bərpa prosesləri və dislokasiyaların yenidən düzülməsi ilə əlaqələndirilir.
Bu davranış həmçinin VT1-0-ın axma gərginliyinin yalnız bir dəyişəndən asılı olmadığını göstərir. Deformasiya, deformasiya sürəti və temperatur bir-biri ilə qarşılıqlı təsirdə olduğundan materialın plastik davranışı qeyri-xətti quruluş göstərir.
MATLAB niyə lazım idi?
Təcrübədən yalnız 12 ayrı axma əyrisi əldə etmək, QForm VX kimi formavermə simulyasiyasının fasiləsiz dəyişən temperatur və deformasiya şərtlərində materialı qiymətləndirməsi üçün təkbaşına kifayət deyil. Tədqiqatçılar buna görə təcrübə əyrilərini MATLAB-da işləyərək Hensel–Spittel asılılığının əmsallarına çevirmişlər.
PDF-nin 4. səhifəsindəki Şəkil 5-də göstərilən MATLAB alqoritmi təcrübə məlumatlarını daxil edir, əyriləri emal edir və mənbə izahına görə sürtünmə, alət/qəlib temperaturu və deformasiya zamanı materialın öz-özünə qızması kimi təsirləri nəzərə almaq üçün düzəlişlər tətbiq edir. Daha sonra Hensel–Spittel əmsalları ən kiçik kvadratlar üsulu ilə müəyyən edilir.
Mənbədə istifadə olunan Hensel–Spittel asılılığı
PDF-nin Tənlik (2)-sində axma gərginliyi aşağıdakı formada verilmişdir:
\(\sigma_i\) modelin hesabladığı axma gərginliyini; \(T\) temperaturu, \(\varepsilon\) deformasiyanı və \(\dot{\varepsilon}\) deformasiya sürətini ifadə edir. \(A\) və \(m_i\) əmsalları isə eksperimental məlumatlara uyğunlaşdırılan model parametrləridir.
Mənbə \(A\)-nı materialın başlanğıc axma gərginliyi davranışı ilə əlaqəli xarakterik əmsal kimi izah edir. \(m_1\)–\(m_9\) daxilində istifadə olunan əmsalların isə deformasiya, sürət, temperatur və bunların qeyri-xətti qarşılıqlı təsirlərini modelləşdirdiyi bildirilir.
MATLAB ilə əldə edilən əmsallar
| Temperatur aralığı | A | m1 | m2 | m3 | m4 | m5 | m7 | m8 | m9 |
|---|---|---|---|---|---|---|---|---|---|
| 20÷400 °C | 10,032 | -0,013 | -0,747 | -0,017 | -0,192 | 0,001 | 0,319 | 0 | 1,305 |
| 600÷800 °C | 5,042 | 0,111 | 0 | 43,481 | -0,01 | 0,01 | 0,001 | -2,201 | -0,404 |
Mənbə iki fərqli temperatur bölgəsi üçün ayrı əmsal dəstləri istifadə edir. Beləliklə aşağı/orta və yüksək temperatur bölgələrindəki fərqli termomexaniki davranış vahid sabit əmsal qrupuna məcbur edilmir.
Tədqiqatın Metodu və Nəticələri
Eksperimental axma əyriləri ilə model müqayisəsi
PDF-nin 4. səhifəsindəki Şəkil 6, 20, 400, 600 və 800 °C-dəki eksperimental axma əyrilərini Hensel–Spittel modelindən hesablanan əyrilərlə müqayisə edir. Hər temperaturda üç fərqli deformasiya sürəti araşdırılmışdır.
Müəlliflərin bildirdiyi əsas kəmiyyət təsdiq nəticəsi eksperimental və hesablanan axma davranışı arasındakı orta kənarlaşmanın araşdırılan şərtlərdə %10-u aşmamasıdır.
Modeldə Orta Xətanın %10-dan Aşağı Olması Nə Deməkdir?
Mənbədə bildirilən %10-dan kiçik orta xəta, MATLAB ilə kalibrasiya edilmiş Hensel–Spittel modelinin 20–800 °C və 0,001–0,1 s-1 aralığındakı izotermik sıxılma sınaqlarının axma davranışını təcrübə məlumatlarına nisbətən yaxın təmsil etdiyini göstərir. Bu nəticə modelin bütün VT1-0 istehsal proseslərində və ya başqa metallara birbaşa tətbiq edildikdə eyni xəta səviyyəsini təmin edəcəyini sübut etmir.
QForm VX-ə ötürülmə
Eksperimental təsdiqdən sonra Tənlik (2)-dəki material modeli QForm VX-ə ötürülmüş və nazikdivarlı oxsimmetrik detalın metal sıvama prosesi modelləşdirilmişdir.
Mənbə tətbiq detalını qaz turbin mühərrikində aerodinamik formalı komponent kontekstində təsvir edir.
QForm VX metal sıvama parametrləri
| Parametr | Dəyər |
|---|---|
| Başlanğıc detalın diametri | 90 mm |
| Başlanğıc qalınlığı, S0 | 2 mm |
| Sürtünmə əmsalı | 0.8 |
| Əsas şpindel dövrü | 300 dövr/dəq |
| Alət irəliləmə sürəti | 1 mm/s |
Simulyasiyadan real istehsala
PDF-nin 5. səhifəsindəki Şəkil 7 üçhissəli təsdiq zənciri təqdim edir:
- Şəkil 7a: QForm VX-də metal sıvama simulyasiyası.
- Şəkil 7b: Real sıvama dəzgahındakı eksperimental proses.
- Şəkil 7c: Sıvama prosesindən sonra əldə edilmiş fiziki detal.
Mənbəyə görə fiziki təcrübə PNC-111 model sıvama dəzgahında, simulyasiyadakı başlanğıc detala və proses şərtlərinə bənzər parametrlərlə həyata keçirilmişdir.
Müəlliflər əldə edilən real detalın simulyasiya nəticəsindəki detalla ölçü və forma baxımından oxşarlıq göstərdiyini bildirirlər. Bu müqayisə material modelinin yalnız sıxılma əyrilərinə uyğunlaşdırılması ilə kifayətlənməyib, fərqli plastik formavermə əməliyyatında da sınaqdan keçirildiyini göstərməsi baxımından tədqiqatın mühüm tərəflərindən biridir.
Tədqiqatın dəstəklədiyi nəticələr
- VT1-0-ın axma davranışı araşdırılan aralıqda temperatur və deformasiya sürətinə həssasdır.
- Temperatur yüksəldikdə axma gərginliyi azalır.
- Eyni temperaturda deformasiya sürəti artdıqda axma gərginliyi yüksəlir.
- 600–800 °C bölgəsində deformasiya sürətindən qaynaqlanan əyri fərqləri azalır.
- MATLAB, eksperimental əyrilərdən Hensel–Spittel əmsallarının ən kiçik kvadratlarla müəyyən edilməsində istifadə oluna bilər.
- Mənbənin hesablamasına görə model və izotermik sıxılma təcrübələri arasındakı orta xəta %10-dan kiçikdir.
- Model QForm VX-ə inteqrasiya edilərək metal sıvama prosesi modelləşdirilmişdir.
- Mənbə simulyasiya nəticəsi ilə PNC-111 üzərində istehsal edilən real detalın forma və ölçü baxımından oxşar olduğunu bildirir.
Tədqiqatın təkbaşına dəstəkləmədiyi nəticələr
- Modelin bütün VT1-0 istehsal şərtlərində %10-dan aşağı xəta təmin edəcəyi göstərilməmişdir.
- Eyni əmsalların başqa metallara birbaşa ötürülə biləcəyi göstərilməmişdir.
- Başqa materiallarda yenidən təcrübə və kalibrasiya aparılmadan modelin keçərli olacağı sübut edilməmişdir.
- Bütün metal formavermə proseslərində eyni dəqiqliyin əldə ediləcəyi göstərilməmişdir.
- Mənbədə geniş belirsizlik təhlili və ya əmsalların etibar intervalları verilmir.
- Sıvama həndəsəsinin bütün ölçüləri üçün ətraflı kəmiyyət eksperiment-simulyasiya xəta cədvəli təqdim edilmir.
Tədqiqatın güclü tərəfləri
Tədqiqatın güclü tərəfi material modelini yalnız nəzəri asılılıq və ya məlumat uyğunlaşdırma məşqi kimi saxlamamasıdır. Eksperimental sıxılma məlumatları ilə başlayan proses MATLAB parametr qiymətləndirilməsi, QForm VX simulyasiyası və real metal sıvama təcrübəsi ilə davam edir.
İkinci güclü tərəf temperatur və deformasiya sürətinin birlikdə araşdırılmasıdır. Beləliklə tək temperaturda kalibrasiya edilmiş sadə axma əyrisi əvəzinə müxtəlif termomexaniki şərtləri təmsil etməyə yönəlmiş bir asılılıq əldə olunur.
Üçüncü güclü tərəf başlanğıc mikrostrukturla intensiv plastik deformasiyadan sonrakı incə dənəli mikrostrukturun mənbədə görüntülərlə göstərilməsidir. Başlanğıcda 30–70 µm olaraq göstərilən dənə ölçüsünün 2–4 µm-ə enməsi nümunə hazırlığının material vəziyyətini əhəmiyyətli dərəcədə dəyişdirdiyini göstərir.
Məhdudiyyətlər və diqqət nöqtələri
Mənbə model xətasını “%10-dan kiçik orta xəta” kimi bildirir; lakin bütün şərtlərdə xəta paylanmasını, maksimum xətanı və ya əmsalların statistik qeyri-müəyyənliyini ətraflı cədvəldə təqdim etmir.
İkinci olaraq, metal sıvama təsdiqi vizual və həndəsi oxşarlıq üzərindən güclü praktik nümayiş təqdim etsə də, mənbədə çoxsaylı ölçmə nöqtələrinə əsaslanan ətraflı ölçü xəta matrisi verilmir.
Üçüncü olaraq, mənbədə kimyəvi tərkib daxilində “Si - 10%” ifadəsinin olması və Hensel–Spittel adının bəzi yerlərdə “Hensel-Spitel” yazılması kimi yoxlanmalı nəşrdaxili göstərim məqamları vardır.
Dördüncü olaraq, Tənlik (1)-in yayımlanmış göstərimi mənbədənkənar fərziyyə ilə dəyişdirilməməlidir. Modelin dəqiq təkrar istehsalında bu tənliyin orijinal hesablama kodu ilə yoxlanılması faydalı olacaqdır.
Mənbə və Metod Qeydi
- Orijinal başlıq: ỨNG DỤNG PHẦN MỀM MATLAB XÂY DỰNG MÔ HÌNH VẬT LIỆU VT1-0 ĐỂ MÔ PHỎNG QUÁ TRÌNH BIẾN DẠNG DẺO
- Müəllif 1: Vũ Trọng Bách
- Müəllif 2: Đào Ngọc Điệp
- Müəllif 3: Nguyễn Xuân Tiến
- Məsul müəllif: Vũ Trọng Bách
- Qurum 1: Trường Đại học Cửu Long
- Qurum 2: Trường Đại học Trần Đại Nghĩa
- DOI: 10.65934/mkusj.2026.41.899
- Jurnal: Tạp chí Khoa học Đại học Cửu Long
- Sayı: 41
- İl: 2026
- Elm sahəsi: Khoa học Kỹ thuật – Công nghệ / Mühəndislik və Texnologiya
- Qəbul tarixi: 20/08/2025
- Rəy tarixi: 25/11/2025
- Qəbul/nəşr tarixi: 27/01/2026
- Mənbə növü: Eksperimental material xarakteristikası + riyazi material modeli + ədədi metal formavermə simulyasiyası + fiziki proses təsdiqi
- Rəyçilik: Jurnalın nəşr siyasətinə görə ikiqat-kor rəyçilik tətbiq olunur.
- Rəsmi keçid:https://doi.org/10.65934/mkusj.2026.41.899
Təcrübə şərtlərinin xülasəsi
- Material: Titan VT1-0.
- Başlanğıc dənə ölçüsü: 30–70 µm.
- İntensiv deformasiyadan sonrakı dənə ölçüsü: 2–4 µm.
- Hər döymə addımındakı deformasiya: %15–20.
- Təxmini loqarifmik deformasiya: e ≈ 2,5.
- Sıxılma nümunəsi: 10×10 mm.
- Təcrübə temperaturları: 20, 400, 600 və 800 °C.
- Deformasiya sürətləri: 0,001; 0,01 və 0,1 s-1.
- Material modeli: Hensel–Spittel.
- Əmsal müəyyənləşdirmə: MATLAB + ən kiçik kvadratlar üsulu.
- Formavermə simulyasiyası: QForm VX.
- Eksperimental sıvama dəzgahı: PNC-111.
Nəşrdaxili məlumat bütövlüyü qeydi
Mənbədə kimyəvi tərkib `Si - 10%` kimi verilmişdir və bu dəyər Verianla tərəfindən səssizcə düzəldilməmişdir. Hensel–Spittel adı da bəzi sətirlərdə Hensel-Spitel kimi yazılmışdır. Bundan əlavə Tənlik (1) yayımlanan forması ilə qorunmuşdur. Bu məqamlar dəqiq təkrar istehsal və ya müstəqil material təsdiqi aparılarkən orijinal təcrübə qeydləri ilə yoxlanılmalıdır.
Elmi şərh sərhədi
Bu tədqiqat eksperimental məlumatlara əsaslanan VT1-0 material modelinin araşdırılan temperatur və deformasiya sürəti aralığında axma davranışını və müəyyən metal sıvama tətbiqini uğurla təmsil edə bildiyinə dair sübut təqdim edir. Nəticələrin başqa metal, fərqli mikrostruktur, fərqli temperatur-sürət aralığı və ya fərqli istehsal prosesi üçün keçərli sayılması yeni eksperimental kalibrasiya və təsdiq tələb edir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib