

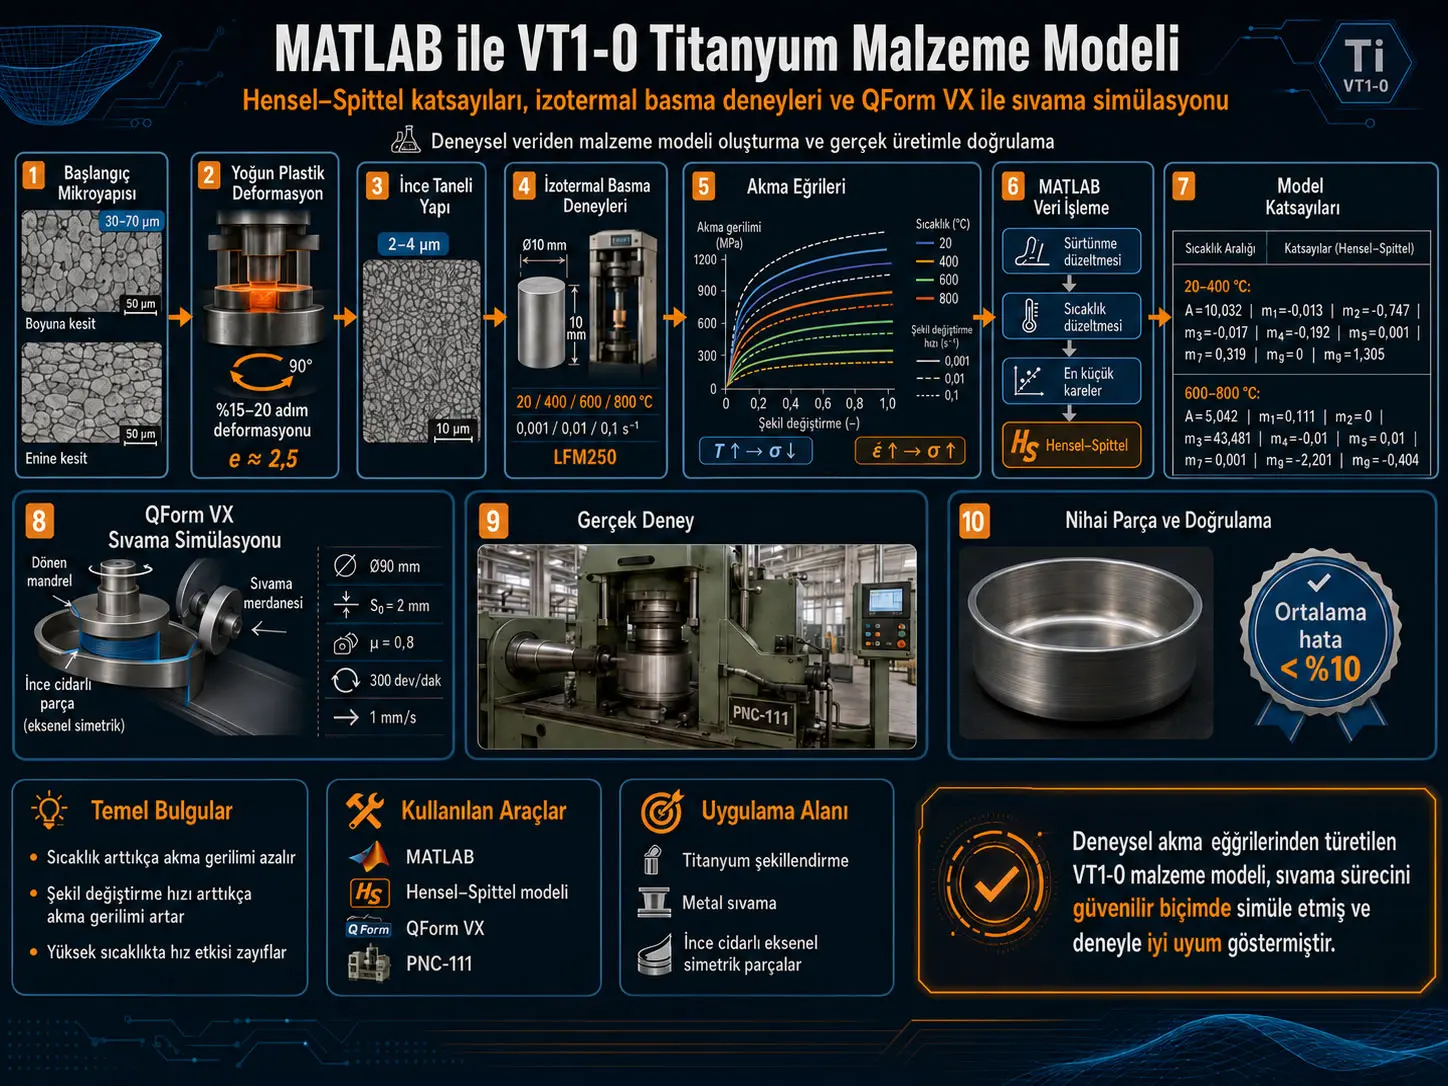
Bu çalışma, VT1-0 teknik titanyumun plastik deformasyon davranışını deneysel verilerden türetilmiş bir malzeme modeliyle temsil etmek ve bu modeli metal sıvama işleminin sayısal simülasyonunda kullanmak amacıyla deney, MATLAB tabanlı parametre belirleme ve QForm VX simülasyonunu birleştirmektedir. Hensel–Spittel modeli, akma gerilimini plastik şekil değiştirme, şekil değiştirme hızı ve sıcaklık gibi termomekanik değişkenlerle ilişkilendiren deneysel bir malzeme bağıntısıdır. Araştırmacılar VT1-0 numunelerini 20, 400, 600 ve 800 °C sıcaklıklarda; 0,001, 0,01 ve 0,1 s-1 şekil değiştirme hızlarında izotermal basma deneyine tabi tutmuş ve elde edilen akma eğrilerini MATLAB'da işleyerek model katsayılarını en küçük kareler yöntemiyle belirlemiştir.
Deney sonuçlarında sıcaklık yükseldikçe VT1-0'ın akma geriliminin belirgin şekilde düştüğü, aynı sıcaklıkta şekil değiştirme hızı yükseldikçe akma geriliminin arttığı görülmüştür. 600–800 °C bölgesinde farklı şekil değiştirme hızlarına ait eğrilerin birbirine yaklaşması, kaynak tarafından yüksek sıcaklıktaki termal yumuşama, toparlanma ve dislokasyonların yeniden düzenlenmesiyle ilişkilendirilmektedir.
MATLAB ile belirlenen Hensel–Spittel katsayıları kullanılarak hesaplanan akma eğrileri deney sonuçlarıyla karşılaştırılmış ve incelenen sıcaklık/şekil değiştirme hızı aralığında ortalama sapmanın %10'u aşmadığı bildirilmiştir. Daha sonra bu malzeme modeli QForm VX'e aktarılmış; 90 mm çapında ve 2 mm kalınlığında bir başlangıç sacından, 0.8 sürtünme katsayısı, 300 dev/dak mil hızı ve 1 mm/s takım ilerleme hızı kullanılarak eksenel simetrik ince cidarlı bir parçanın sıvama işlemi modellenmiştir.
Kaynak yalnız sayısal şekli sunmakla kalmamış, benzer parametrelerle PNC-111 sıvama makinesinde fiziksel üretim de gerçekleştirmiştir. Yazarlar simülasyondaki parça geometrisiyle deneysel olarak üretilen parçanın boyut ve şekil bakımından benzer olduğunu raporlamaktadır. Bununla birlikte bildirilen %10'dan küçük ortalama hata, yalnız incelenen deneysel sıcaklık, şekil değiştirme hızı ve modelleme koşullarındaki uyumu ifade eder; bütün titanyum alaşımlarına veya tüm plastik şekillendirme süreçlerine otomatik olarak aktarılabilecek evrensel bir hata sınırı değildir.
Araştırmanın temel problemi
QForm, Deform ve AutoForm gibi metal şekillendirme yazılımları gerçek üretime geçmeden önce gerilme, şekil değiştirme, sıcaklık dağılımı ve geometrik gelişim gibi büyüklüklerin hesaplanmasına yardımcı olabilir. Ancak bir sonlu eleman veya şekillendirme simülasyonunun doğruluğu yalnız yazılımın kendisine bağlı değildir. Yazılımın malzemenin gerçek termomekanik davranışını ne ölçüde doğru temsil eden giriş verilerine sahip olduğu belirleyicidir.
Kaynak çalışmanın çıkış noktası da budur. VT1-0 titanyum sıcaklık ve şekil değiştirme hızına duyarlı bir davranış sergilediğinden, ticari yazılımlardaki genel amaçlı malzeme kütüphanelerinin belirli üretim koşullarını yeterli doğrulukla temsil etmeyebileceği ileri sürülmektedir.
Araştırmacılar bu nedenle tek tek deneysel akma eğrilerini doğrudan kullanmak yerine sıcaklığı, plastik şekil değiştirmeyi ve şekil değiştirme hızını aynı bağıntıda birleştiren bir malzeme modeli oluşturmayı amaçlamıştır.
Hensel–Spittel Modeli Bu Çalışmada Ne İşe Yarıyor?
Hensel–Spittel modeli bu çalışmada VT1-0 titanyumun akma gerilimini şekil değiştirme, şekil değiştirme hızı ve sıcaklığın ortak fonksiyonu olarak temsil etmek için kullanılmaktadır. MATLAB, izotermal basma deneylerinden elde edilen akma eğrilerini kullanarak modelin A ve m katsayılarını en küçük kareler yöntemiyle belirlemekte; böylece ayrı deney eğrileri QForm VX'in farklı termomekanik koşullarda değerlendirebileceği tek bir malzeme bağıntısına dönüştürülmektedir.
VT1-0'ın başlangıç malzemesi ve mikroyapısı
Kaynak, araştırılan malzemeyi Titan VT1-0 olarak tanımlamaktadır. Metinde verilen kimyasal bileşim şu şekildedir:
| Element | Kaynakta verilen oran |
|---|---|
| Fe | 0,25% |
| O | 0,20% |
| Si | 10% |
| C | 0,07% |
| N | 0,04% |
Kaynak bütünlüğü notu: Silisyum oranı makalenin yayımlanan metninde gerçekten “Si - 10%” şeklinde görünmektedir. Bu değer burada sessizce düzeltilmemiştir ve kaynak dışı doğrulama yapılmadan başka bir değere dönüştürülmemelidir.
Başlangıç ve ince taneli mikroyapı
PDF'nin 3. sayfasındaki Şekil 1, başlangıç VT1-0 malzemesinin boyuna ve enine mikroyapısını; Şekil 2 ise yoğun plastik deformasyon sonrasındaki mikroyapıyı gösterir. Kaynak başlangıç tane boyutunu 30–70 µm olarak verir.
Numunelerin ultra ince taneli yapı kazanması için PA2636 hidrolik pres üzerinde yoğun deformasyonlu dövme uygulanmıştır. İşlem, parçanın 90° döndürülerek taban ve yan yüzeyler arasında ileri-geri basılması biçiminde gerçekleştirilmiş; her adımda %15–20 deformasyon uygulanmıştır.
Kaynağa göre bu işlem sonucunda tane boyutu 30–70 µm'den 2–4 µm'ye düşmüş ve tane boyutundaki değişimden hesaplanan logaritmik şekil değiştirme yaklaşık:
olarak bildirilmiştir.
VT1-0'ın kaynakta verilen fiziksel ve mekanik özellikleri
| Özellik | Değer |
|---|---|
| Yoğunluk, ρ | 4500 kg/m³ |
| Erime sıcaklığı, Tm | 1668±4 °C |
| Isıl iletkenlik, λ | 16,76 W/(m·K) |
| Çekme dayanımı, σb | 300÷450 MPa |
| Akma gerilmesi, σ0,2 | 250÷380 MPa |
| Uzama, δ | 25÷30% |
| Kesit daralması, ψ | 50÷60% |
| Elastisite modülü, E | 110,25 GPa |
| Sertlik | 103 HB |
Kullanılan cihazlar
- Mikroyapı incelemeleri için Olympus Delta mikroskobu: 100, 200 ve 500 büyütme.
- Ek mikroskop: CMM-2000.
- Yoğun deformasyonlu dövme için PA2636 hidrolik pres.
- İzotermal basma deneyleri için LFM250 çekme-basma test makinesi.
- Deneysel metal sıvama doğrulaması için PNC-111 makinesi.
Basma numunelerinin hazırlanması
Kaynağa göre başlangıç parçası 35 mm çaptan 10 mm çapa kadar dövülmüş, ardından tel erozyon yöntemi kullanılarak 10×10 mm boyutunda basma numuneleri hazırlanmıştır. PDF'nin 3. sayfasındaki Şekil 3 deney numunelerini göstermektedir.
İzotermal basma deneylerinde kullanılan şekil değiştirme hızları:
- 0,001 s-1,
- 0,01 s-1,
- 0,1 s-1.
Şekil değiştirme hızı, LFM250 cihazının hareketli başlığının hesaplanmış hızlarda kontrol edilmesiyle sabit tutulmuştur.
Deney makinesinin başlık yer değiştirme bağıntısı
Kaynağın Denklem (1)'de yayımladığı ifade şöyledir:
Burada \(S_i\) test cihazı başlığının yer değiştirmesini, \(\dot{\varepsilon}_i\) şekil değiştirme hızını, \(t\) zamanı ve \(h_0\) numunenin başlangıç yüksekliğini ifade etmektedir.
Kaynak bütünlüğü notu: Denklem burada PDF'deki görünür biçimiyle aktarılmıştır; üs içerisindeki işaret yapısı kaynak dışı varsayımla değiştirilmemiştir.
Sıcaklık ve Şekil Değiştirme Hızı VT1-0'ın Akma Gerilimini Nasıl Etkiliyor?
İzotermal basma sonuçlarına göre sıcaklık yükseldikçe VT1-0'ın akma gerilimi belirgin biçimde azalmakta, aynı sıcaklıkta şekil değiştirme hızı yükseldikçe akma gerilimi artmaktadır. Kaynak özellikle düşük ve orta sıcaklıklarda şekil değiştirme hızı duyarlılığının daha belirgin olduğunu, 600–800 °C aralığında ise farklı hızlara ait akma eğrilerinin birbirine yaklaştığını bildirmektedir.
Dört deney sıcaklığı
Akma eğrileri aşağıdaki sıcaklıklarda belirlenmiştir:
- 20 °C,
- 400 °C,
- 600 °C,
- 800 °C.
Her sıcaklıkta 0,001; 0,01 ve 0,1 s-1 şekil değiştirme hızları kullanılmıştır. Böylece Şekil 4'te toplam 12 termomekanik koşul temsil edilmektedir.
Sıcaklık arttığında neden eğriler düşüyor?
Yazarlar sıcaklık arttıkça akma geriliminin azalmasını termal yumuşamanın plastik deformasyon üzerindeki baskın etkisiyle açıklamaktadır. 600–800 °C'de şekil değiştirme hızı farklarının küçülmesi ise ısıl olarak etkinleşen toparlanma süreçleri ve dislokasyonların yeniden düzenlenmesiyle ilişkilendirilmektedir.
Bu davranış aynı zamanda VT1-0'ın akma geriliminin yalnız tek bir değişkene bağlı olmadığını gösterir. Şekil değiştirme, şekil değiştirme hızı ve sıcaklık birbirleriyle etkileşim halinde olduğundan malzemenin plastik davranışı doğrusal olmayan bir yapı göstermektedir.
MATLAB neden gerekliydi?
Deneyden yalnız 12 ayrı akma eğrisi elde etmek, QForm VX gibi bir şekillendirme simülasyonunun sürekli değişen sıcaklık ve deformasyon koşullarında malzemeyi değerlendirebilmesi için tek başına yeterli değildir. Araştırmacılar bu nedenle deney eğrilerini MATLAB'da işleyerek Hensel–Spittel bağıntısının katsayılarına dönüştürmüştür.
PDF'nin 4. sayfasındaki Şekil 5'te gösterilen MATLAB algoritması deney verilerini içeri almakta, eğrileri işlemekte ve kaynak açıklamasına göre sürtünme, takım/kalıp sıcaklığı ve deformasyon sırasında malzemenin kendi kendine ısınması gibi etkileri hesaba katacak düzeltmeler uygulamaktadır. Daha sonra Hensel–Spittel katsayıları en küçük kareler yöntemiyle belirlenmektedir.
Kaynakta kullanılan Hensel–Spittel bağıntısı
PDF'nin Denklem (2)'sinde akma gerilimi şu biçimde verilmiştir:
\(\sigma_i\) modelin hesapladığı akma gerilimini; \(T\) sıcaklığı, \(\varepsilon\) şekil değiştirmeyi ve \(\dot{\varepsilon}\) şekil değiştirme hızını temsil etmektedir. \(A\) ve \(m_i\) katsayıları ise deneysel verilere uydurulan model parametreleridir.
Kaynak \(A\)'yı malzemenin başlangıç akma gerilimi davranışıyla ilişkili karakteristik katsayı olarak açıklar. \(m_1\)–\(m_9\) içindeki kullanılan katsayıların ise deformasyon, hız, sıcaklık ve bunların doğrusal olmayan etkileşimlerini modellediği belirtilmektedir.
MATLAB ile elde edilen katsayılar
| Sıcaklık aralığı | A | m1 | m2 | m3 | m4 | m5 | m7 | m8 | m9 |
|---|---|---|---|---|---|---|---|---|---|
| 20÷400 °C | 10,032 | -0,013 | -0,747 | -0,017 | -0,192 | 0,001 | 0,319 | 0 | 1,305 |
| 600÷800 °C | 5,042 | 0,111 | 0 | 43,481 | -0,01 | 0,01 | 0,001 | -2,201 | -0,404 |
Kaynak iki farklı sıcaklık bölgesi için ayrı katsayı setleri kullanmaktadır. Böylece düşük/orta ve yüksek sıcaklık bölgelerindeki farklı termomekanik davranış tek bir sabit katsayı grubuna zorlanmamaktadır.
Çalışmanın Yöntemi ve Bulguları
Deneysel akma eğrileri ile model karşılaştırması
PDF'nin 4. sayfasındaki Şekil 6, 20, 400, 600 ve 800 °C'deki deneysel akma eğrilerini Hensel–Spittel modelinden hesaplanan eğrilerle karşılaştırmaktadır. Her sıcaklıkta üç farklı şekil değiştirme hızı incelenmiştir.
Yazarların bildirdiği ana nicel doğrulama sonucu, deneysel ve hesaplanan akma davranışı arasındaki ortalama sapmanın incelenen koşullarda %10'u aşmamasıdır.
Modelde Ortalama Hatanın %10'un Altında Olması Ne Anlama Geliyor?
Kaynakta bildirilen %10'dan küçük ortalama hata, MATLAB ile kalibre edilen Hensel–Spittel modelinin 20–800 °C ve 0,001–0,1 s-1 aralığındaki izotermal basma deneylerinin akma davranışını deney verilerine görece yakın temsil ettiğini gösterir. Bu sonuç modelin tüm VT1-0 üretim süreçlerinde veya başka metallere doğrudan uygulandığında aynı hata düzeyini sağlayacağını kanıtlamaz.
QForm VX'e aktarım
Deneysel doğrulamanın ardından Denklem (2)'deki malzeme modeli QForm VX'e aktarılmış ve ince cidarlı eksenel simetrik bir parçanın metal sıvama işlemi modellenmiştir.
Kaynak, uygulama parçasını gaz türbini motorundaki aerodinamik biçimli bir bileşen bağlamında tarif etmektedir.
QForm VX sıvama parametreleri
| Parametre | Değer |
|---|---|
| Başlangıç parçası çapı | 90 mm |
| Başlangıç kalınlığı, S0 | 2 mm |
| Sürtünme katsayısı | 0.8 |
| Ana mil devri | 300 dev/dak |
| Takım ilerleme hızı | 1 mm/s |
Simülasyondan gerçek üretime
PDF'nin 5. sayfasındaki Şekil 7 üç parçalı bir doğrulama zinciri sunmaktadır:
- Şekil 7a: QForm VX'teki metal sıvama simülasyonu.
- Şekil 7b: Gerçek sıvama makinesindeki deneysel işlem.
- Şekil 7c: Sıvama işleminden sonra elde edilen fiziksel parça.
Kaynağa göre fiziksel deney PNC-111 model sıvama makinesinde, simülasyondaki başlangıç parçasına ve proses koşullarına benzer parametrelerle gerçekleştirilmiştir.
Yazarlar, elde edilen gerçek parçanın simülasyon sonucundaki parçayla boyut ve şekil açısından benzerlik gösterdiğini belirtmektedir. Bu karşılaştırma, malzeme modelinin yalnız basma eğrilerine uydurulmasıyla kalmayıp farklı bir plastik şekillendirme operasyonunda da sınandığını göstermesi bakımından çalışmanın önemli yönlerinden biridir.
Çalışmanın desteklediği sonuçlar
- VT1-0'ın akma davranışı incelenen aralıkta sıcaklık ve şekil değiştirme hızına duyarlıdır.
- Sıcaklık yükseldiğinde akma gerilimi düşmektedir.
- Aynı sıcaklıkta şekil değiştirme hızı arttığında akma gerilimi yükselmektedir.
- 600–800 °C bölgesinde şekil değiştirme hızı kaynaklı eğri farkları küçülmektedir.
- MATLAB, deneysel eğrilerden Hensel–Spittel katsayılarının en küçük karelerle belirlenmesinde kullanılabilmektedir.
- Kaynağın hesaplamasına göre model ve izotermal basma deneyleri arasındaki ortalama hata %10'dan küçüktür.
- Model QForm VX'e entegre edilerek metal sıvama işlemi modellenmiştir.
- Kaynak, simülasyon sonucu ile PNC-111 üzerinde üretilen gerçek parçanın şekil ve boyut açısından benzer olduğunu bildirmektedir.
Çalışmanın tek başına desteklemediği sonuçlar
- Modelin bütün VT1-0 üretim koşullarında %10'dan düşük hata sağlayacağı gösterilmemiştir.
- Aynı katsayıların başka metallere doğrudan aktarılabileceği gösterilmemiştir.
- Başka malzemelerde yeniden deney ve kalibrasyon yapılmadan modelin geçerli olacağı kanıtlanmamıştır.
- Bütün metal şekillendirme süreçlerinde aynı doğruluğun elde edileceği gösterilmemiştir.
- Kaynakta kapsamlı bir belirsizlik analizi veya katsayı güven aralıkları verilmemektedir.
- Sıvama geometrisinin tüm boyutları için ayrıntılı nicel deney-simülasyon hata tablosu sunulmamaktadır.
Çalışmanın güçlü yönleri
Çalışmanın güçlü yönü, malzeme modelini yalnız teorik bir bağıntı veya veri uydurma egzersizi olarak bırakmamasıdır. Deneysel basma verileriyle başlayan süreç MATLAB parametre tahmini, QForm VX simülasyonu ve gerçek metal sıvama deneyiyle devam etmektedir.
İkinci güçlü nokta, sıcaklık ve şekil değiştirme hızının birlikte incelenmesidir. Böylece tek sıcaklıkta kalibre edilmiş basit bir akma eğrisi yerine farklı termomekanik koşulları temsil etmeyi amaçlayan bir bağıntı elde edilmektedir.
Üçüncü güçlü nokta, başlangıç mikroyapısı ile yoğun plastik deformasyondan sonraki ince taneli mikroyapının kaynakta görüntülerle gösterilmesidir. Başlangıçta 30–70 µm olarak belirtilen tane boyutunun 2–4 µm'ye düşmesi, numune hazırlığının malzeme durumunu önemli ölçüde değiştirdiğini göstermektedir.
Sınırlılıklar ve dikkat noktaları
Kaynak model hatasını “%10'dan küçük ortalama hata” olarak bildirir; ancak tüm koşullardaki hata dağılımını, maksimum hatayı veya katsayıların istatistiksel belirsizliğini ayrıntılı bir tabloda sunmamaktadır.
İkinci olarak, metal sıvama doğrulaması görsel ve geometrik benzerlik üzerinden güçlü bir pratik gösterim sunmasına rağmen kaynakta çok sayıda ölçüm noktasına dayalı ayrıntılı bir boyutsal hata matrisi verilmemiştir.
Üçüncü olarak, kaynakta kimyasal bileşim içerisinde “Si - 10%” ifadesi bulunması ve Hensel–Spittel adının bazı yerlerde “Hensel-Spitel” yazılması gibi doğrulanması gereken yayın-içi gösterim noktaları vardır.
Dördüncü olarak, Denklem (1)'in yayımlanan gösterimi kaynak dışı varsayımla değiştirilmemelidir. Modelin birebir yeniden üretiminde bu denklemin orijinal hesaplama koduyla doğrulanması yararlı olacaktır.
Kaynak ve Yöntem Notu
- Özgün başlık: ỨNG DỤNG PHẦN MỀM MATLAB XÂY DỰNG MÔ HÌNH VẬT LIỆU VT1-0 ĐỂ MÔ PHỎNG QUÁ TRÌNH BIẾN DẠNG DẺO
- Yazar 1: Vũ Trọng Bách
- Yazar 2: Đào Ngọc Điệp
- Yazar 3: Nguyễn Xuân Tiến
- Sorumlu yazar: Vũ Trọng Bách
- Kurum 1: Trường Đại học Cửu Long
- Kurum 2: Trường Đại học Trần Đại Nghĩa
- DOI: 10.65934/mkusj.2026.41.899
- Dergi: Tạp chí Khoa học Đại học Cửu Long
- Sayı: 41
- Yıl: 2026
- Bilim alanı: Khoa học Kỹ thuật – Công nghệ / Mühendislik ve Teknoloji
- Alınma tarihi: 20/08/2025
- Hakem değerlendirme tarihi: 25/11/2025
- Kabul/yayın tarihi: 27/01/2026
- Kaynak türü: Deneysel malzeme karakterizasyonu + matematiksel malzeme modeli + sayısal metal şekillendirme simülasyonu + fiziksel proses doğrulaması
- Hakemlik: Derginin yayın politikasına göre çift-kör hakemlik uygulanmaktadır.
- Resmî bağlantı:https://doi.org/10.65934/mkusj.2026.41.899
Deney koşulları özeti
- Malzeme: Titan VT1-0.
- Başlangıç tane boyutu: 30–70 µm.
- Yoğun deformasyon sonrası tane boyutu: 2–4 µm.
- Her dövme adımındaki deformasyon: %15–20.
- Yaklaşık logaritmik şekil değiştirme: e ≈ 2,5.
- Basma numunesi: 10×10 mm.
- Deney sıcaklıkları: 20, 400, 600 ve 800 °C.
- Şekil değiştirme hızları: 0,001; 0,01 ve 0,1 s-1.
- Malzeme modeli: Hensel–Spittel.
- Katsayı belirleme: MATLAB + en küçük kareler yöntemi.
- Şekillendirme simülasyonu: QForm VX.
- Deneysel sıvama makinesi: PNC-111.
Yayın-içi veri bütünlüğü notu
Kaynakta kimyasal bileşim `Si - 10%` olarak verilmiştir ve bu değer Verianla tarafından sessizce düzeltilmemiştir. Hensel–Spittel adı da bazı satırlarda Hensel-Spitel olarak yazılmıştır. Ayrıca Denklem (1) yayımlanan biçimiyle korunmuştur. Bu noktalar birebir yeniden üretim veya bağımsız malzeme doğrulaması yapılırken orijinal deney kayıtlarıyla kontrol edilmelidir.
Bilimsel yorum sınırı
Bu çalışma, deneysel veriye dayalı VT1-0 malzeme modelinin incelenen sıcaklık ve şekil değiştirme hızı aralığında akma davranışını ve belirli bir metal sıvama uygulamasını başarılı biçimde temsil edebildiğine ilişkin kanıt sunmaktadır. Sonuçların başka bir metal, farklı mikroyapı, farklı sıcaklık-hız aralığı veya farklı üretim prosesi için geçerli sayılabilmesi yeni deneysel kalibrasyon ve doğrulama gerektirir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir