

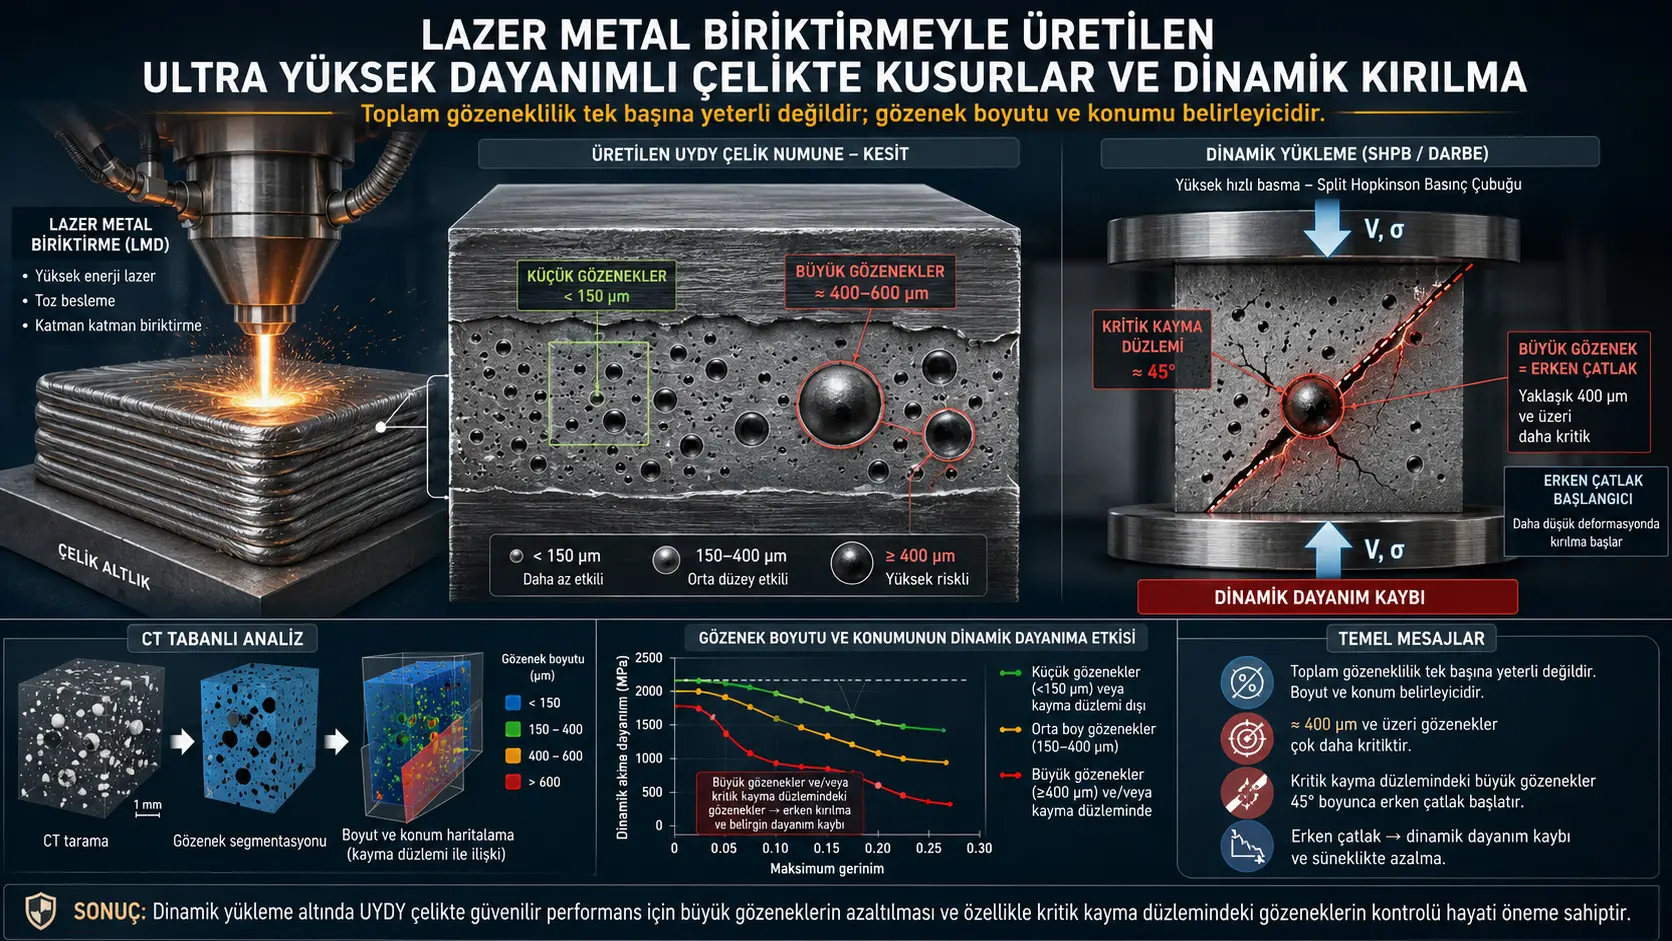
Bu çalışma, lazer metal biriktirme yöntemiyle üretilen ultra yüksek dayanımlı çelikte bulunan iç gaz gözeneklerinin yüksek deformasyon hızlı darbe davranışını nasıl etkilediğini araştırmaktadır. Düşük ve yüksek gözenek yoğunluklu iki numune grubu, sırasıyla 292 ve 500 J/mm³ hacimsel lazer enerji yoğunluğu kullanılarak hazırlanmıştır. Üretimden sonra iki gruba aynı çok aşamalı ısıl işlem uygulanarak kalıntı östenit, dislokasyon yoğunluğu ve tane yapısı arasındaki farkların azaltılması; böylece dinamik davranıştaki farklılığın mümkün olduğunca gözeneklere bağlanabilmesi amaçlanmıştır.
Endüstriyel bilgisayarlı tomografi sonuçlarında düşük gözenek yoğunluklu numunedeki gözeneklerin genel olarak 20 µm’den küçük olduğu, yüksek gözenek yoğunluklu numunede ise gözeneklerin çoğunun 300–550 µm aralığında bulunduğu ve en büyük gözenek çapının 600 µm’yi aştığı görülmüştür. Bölünmüş Hopkinson Basınç Çubuğu deneyleri 2000 s−1 deformasyon hızında gerçekleştirilmiştir. Yüksek gözenek yoğunluklu numunenin tepe dayanımı düşük gözenek yoğunluklu numuneden yaklaşık %7,3, azami gerinimi ise yaklaşık %5 daha düşük bulunmuştur. Her iki numune de yükleme yönüne yaklaşık 45° olan en büyük kayma düzlemi boyunca kırılmıştır.
CT verilerinden yeniden oluşturulan üç boyutlu Sürekli-Süreksiz Eleman Yöntemi modelleri, gözeneklerin çevresinde kuvvetli fakat yerel bir gerinim yoğunlaşması meydana geldiğini göstermiştir. 600 µm çaplı gözenek yakınındaki gerinim, gözeneksiz bölgeden yaklaşık %28 daha yüksek ölçülmüş; azami yerel gerinim 0,181’e ulaşmıştır. Aynı değer 400 µm gözenekte 0,176, 200 µm gözenekte 0,154 ve gözeneksiz konumda 0,141 olarak hesaplanmıştır. Gözenek etkisinin yükleme yönüne dik doğrultuda yaklaşık 0,8 mm, yükleme doğrultusunda ise yaklaşık 0,6 mm içinde belirgin olduğu bildirilmiştir.
Çalışmanın en önemli sonucu, toplam gözenek sayısının tek başına dinamik dayanımı açıklamadığıdır. Tam CT gözenek dağılımına sahip model, tamamen yoğun modele göre tepe dayanımında %7,3 kayıp göstermiştir. Baskın kayma düzlemindeki tek bir gözenek modelden çıkarıldığında dayanım kaybı %1,4’e gerilemiştir. Yalnızca kayma düzlemindeki gözenek bırakıldığında ise dayanım kaybı %5,6 olmuştur. Araştırmacılar, incelenen yükleme altında belirgin makroskobik bozulmanın ancak gözenek baskın kayma düzlemi üzerinde bulunduğunda ve çapı yaklaşık 400 µm veya daha büyük olduğunda ortaya çıktığını ileri sürmektedir.
Türkiye açısından değerlendirme: Bulgular; Türkiye’de savunma, havacılık, raylı sistemler, zırhlı araçlar, enerji makineleri ve darbe yüküne maruz büyük metal bileşenlerin eklemeli üretimle hazırlanması bakımından önemlidir. Çalışma, kalite kontrolünün yalnızca toplam porozite yüzdesine dayandırılmaması; gözenek boyutunun, üç boyutlu konumunun ve muhtemel kritik kayma düzlemleriyle ilişkisinin de değerlendirilmesi gerektiğini göstermektedir. Türkiye’de uygulama için yerli çelik tozlarının kimyasal bileşimi, LMD proses penceresi, CT çözünürlüğü, gerçek parça geometrileri, farklı yükleme yönleri, yorulma ve balistik darbe koşullarıyla bağımsız doğrulama yapılmalıdır. Çalışmadan bütün çelikler için evrensel bir 400 µm kabul sınırı, doğrudan üretim standardı veya gerçek bir parçanın güvenli olduğuna ilişkin sonuç çıkarılamaz.
Araştırmanın ele aldığı problem nedir?
Lazer metal biriktirme, büyük ve karmaşık metal parçaların katman katman üretilebildiği bir eklemeli imalat yöntemidir. Metal tozu veya tel, lazerin oluşturduğu eriyik havuzuna beslenmekte; eriyen malzeme altlığa bağlanarak yeni bir katman oluşturmaktadır.
Bu yöntemin önemli sorunlarından biri, katılaşma sırasında malzeme içinde gaz gözenekleri oluşabilmesidir. Gözenekler:
- Etkin yük taşıyan kesit alanını azaltabilir,
- Yerel gerilme ve gerinim yoğunlaşması oluşturabilir,
- Çatlak başlangıcı için tercihli bölgeler meydana getirebilir,
- Yüksek deformasyon hızlı yükleme altında erken kırılmaya neden olabilir.
Önceki değerlendirmelerde çoğunlukla toplam porozite oranı kullanılmaktadır. Ancak aynı porozite oranına sahip iki malzemede gözeneklerin boyutu ve konumu farklı olabilir. Küçük ve dağınık gözeneklerle, kırılmanın gerçekleşeceği kayma düzlemi üzerindeki tek büyük bir gözenek aynı mekanik sonucu vermeyebilir.
Bu çalışma, “Ne kadar gözenek var?” sorusundan daha ayrıntılı olarak şu soruları ele almaktadır:
- Gözenek çapı yerel gerinim yoğunlaşmasını ne ölçüde değiştirir?
- Gözenek etkisi çevresinde ne kadar uzaklığa yayılır?
- Her gözenek çatlak başlatır mı?
- Gözenek baskın kayma düzlemi üzerinde değilse makroskobik dayanımı yine de düşürür mü?
- Dinamik dayanımın bozulduğu yaklaşık bir gözenek boyutu bulunabilir mi?
Numuneler nasıl üretilmiştir?
Numuneler, Zhongke Yuchen tarafından geliştirilen LDM3020 sistemiyle lazer metal biriktirme yöntemi kullanılarak üretilmiştir. Toz hammaddenin araştırma ekibi tarafından hazırlandığı belirtilmiş; ancak çeliğin kimyasal bileşimi, alaşım sınıfı ve toz tane boyutu dağılımı açıklanmamıştır.
| Üretim parametresi | Düşük gözenek yoğunluğu | Yüksek gözenek yoğunluğu |
|---|---|---|
| Lazer gücü | 3,5 kW | 6 kW |
| Lazer nokta çapı | 3,2 mm | 3,2 mm |
| Tarama hızı | 900 mm/dakika | 900 mm/dakika |
| Katman kalınlığı | 0,5 mm | 0,5 mm |
| Toz besleme hızı | 10 g/dakika | 10 g/dakika |
| Hacimsel enerji yoğunluğu | 292 J/mm³ | 500 J/mm³ |
İki grup arasındaki temel üretim farkı lazer gücü ve buna bağlı hacimsel enerji yoğunluğudur. Kaynağa göre aşırı yüksek enerji girdisi eriyik havuzundaki gaz oluşumu ve tutulmasını artırarak daha büyük, çoğunlukla küresel gözenekler meydana getirmiştir.
Tablo 1’in başlığında “Laser Direct Manufacturing” ifadesi kullanılırken çalışmanın başlığı ve ana metni “Laser Metal Deposition” terimini kullanmaktadır. İki ifade aynı üretim sistemi bağlamında sunulmuş, terminoloji farkı ayrıca açıklanmamıştır.
Isıl işlem neden uygulanmıştır?
Lazer gücünün değiştirilmesi yalnızca gözenekleri değil, termal geçmişi ve mikroyapıyı da değiştirmektedir. Farklı soğuma hızları; kalıntı östenit miktarını, tane yapısını ve dislokasyon yoğunluğunu etkileyebilir. Bu değişkenler kontrol edilmeden ölçülen dinamik dayanım farkını yalnızca gözeneklere bağlamak mümkün değildir.
Bu nedenle iki numune grubuna aynı ısıl işlem programı uygulanmıştır. Isıl işlem ayrıntıları metin içinde tablo hâlinde verilmemiş, Şekil 1’deki sıcaklık-zaman şemasından okunmaktadır:
| Aşama | Sıcaklık ve süre | Soğutma veya işlem |
|---|---|---|
| Birinci yüksek sıcaklık aşaması | 900 °C, 2 saat | Havada soğutma |
| İkinci yüksek sıcaklık aşaması | 890 °C, 1 saat | Yağda sertleştirme |
| Kriyojenik işlem | −73 °C, 1 saat | Sonraki aşamaya ısıtma |
| Temperleme | 482 °C, 5,5 saat | Havada soğutma |
Kriyojenik aşama, kalıntı östenitin martenzite dönüşümünü desteklemek için uygulanmıştır. Temperleme ise sertleştirilmiş yapının düzenlenmesi ve gruplar arasındaki mikroyapı farkının azaltılması amacı taşımaktadır.
Isıl işlem mikroyapıları tamamen eşitlemiş midir?
Elektron geri saçılım kırınımı analizi için 15×15×2 mm boyutlarında kesitler hazırlanmış, yüzeyler 240–2000 numara SiC zımpara ve 1,5 µm elmas pasta kullanılarak parlatılmıştır. Ölçümler 0,15 µm adım aralığıyla gerçekleştirilmiştir.
Isıl işlem öncesinde iki grubun kalıntı östenit oranları %7 ve %11,3’tür. Isıl işlem sonrasında her iki numunede de östenit oranı %1’in altına düşmüş ve yapı büyük ölçüde martenzitik hâle gelmiştir.
Üretim sonrasında iki grubun dislokasyon yoğunlukları arasındaki fark yaklaşık %17 iken tavlama ve diğer ısıl işlem aşamalarından sonra fark %3,6’ya gerilemiştir. Şekil 4’teki faz, geometrik olarak gerekli dislokasyon ve bant kontrast haritaları da iki yapının birbirine yaklaştığını göstermektedir.
Bununla birlikte “gözenek dışında bütün özellikler tamamen aynıdır” biçiminde kesin bir sonuç çıkarılamaz. Kaynak, küçük tane ve dislokasyon farklarının devam ettiğini göstermektedir. Isıl işlem mikroyapısal farkları büyük ölçüde azaltmış, ancak mutlak olarak ortadan kaldırmamıştır.
Gözenekler nasıl ölçülmüştür?
İç gözenekler NanoVoxel-3502E endüstriyel X-ışını bilgisayarlı tomografi sistemiyle üç boyutlu olarak görüntülenmiştir.
| CT parametresi | Değer |
|---|---|
| Tarama gerilimi | 160 kV |
| Akım | 40 µA |
| Tarama biçimi | Helisel tarama |
| Her dönüşte projeksiyon | 900 |
| Uzaysal çözünürlük | 20 µm |
Yüksek gözenek yoğunluklu numunenin CT görüntüsünde çok sayıda rastgele dağılmış küresel boşluk görülmüştür. Gözeneklerin %80’den fazlası 300–550 µm aralığındadır. En büyük gözenek 600 µm’yi aşmakta; tartışma bölümünde mevcut üretim koşulundaki üst sınırın yaklaşık 650 µm’den küçük olduğu belirtilmektedir.
Düşük gözenek yoğunluklu numunede CT ile belirgin gözenek bulunmamıştır. Bunun nedeni numunenin gerçekten tam yoğun olması değil, gözeneklerin çoğunun sistemin 20 µm çözünürlük sınırının altında kalmasıdır. Metalografik yüzey görüntüleri, bu numunede çoğunlukla küresel ve 20 µm’den küçük gözenekler bulunduğunu göstermiştir.
Dinamik basma deneyi nasıl yapılmıştır?
Dinamik mekanik davranış Bölünmüş Hopkinson Basınç Çubuğu sistemiyle ölçülmüştür. Basınçlı gazla hızlandırılan bir mermi giriş çubuğuna çarpmakta ve bir gerilme dalgası oluşturmaktadır. Dalganın bir bölümü numuneden iletim çubuğuna geçerken bir bölümü giriş çubuğuna geri yansımaktadır. Çubuklardaki gerinim ölçerler gelen, yansıyan ve iletilen dalgaları kaydetmektedir.
| SHPB bileşeni veya koşulu | Değer |
|---|---|
| Giriş çubuğu uzunluğu | 2300 mm |
| İletim çubuğu uzunluğu | 2500 mm |
| Çubuk çapı | 50 mm |
| Çubuk malzemesi | Çelik |
| Elastik dalga hızı | 5100 m/s |
| Elastik modül | 206.000 MPa |
| Deney deformasyon hızı | 2000 s−1 |
Sayısal modellerin boyutlarının deney numuneleriyle aynı olduğu belirtilmiş ve model boyutları 8×10×10 mm olarak verilmiştir. Deney tekrarlarının sayısı, mermi hızı, darbe basıncı ve dinamik denge kontrolü gibi bazı SHPB ayrıntıları kaynakta raporlanmamıştır.
SHPB deneyinde ne görülmüştür?
Her iki numunede de gerçek gerilme–gerinim eğrisi başlangıçta hızlı bir yükseliş, ardından yaklaşık sabit akış gerilimi gösteren plastik deformasyon bölgesi ve son olarak kırılma ile düşüş sergilemiştir.
Isıl işlem görmüş çeliğin dinamik tepe dayanımı yaklaşık 2500 MPa düzeyindedir. Yüksek gözenek yoğunluklu numunede:
- Tepe dayanımı yaklaşık %7,3 azalmıştır.
- Azami gerinim yaklaşık %5 azalmıştır.
- Kırılma daha erken başlamıştır.
Her iki numunenin makroskobik kırığı yükleme yönüne yaklaşık 45° olan azami kayma düzlemi boyunca ilerlemiştir. Dolayısıyla gözenek yoğunluğu kırılmanın temel kayma kontrollü biçimini değiştirmemiş, fakat kırılmanın başlama zamanını ve numunenin taşıyabildiği yükü değiştirmiştir.
CDEM modeli neden kullanılmıştır?
SHPB deneyi numunenin makroskobik gerilme–gerinim eğrisini verebilmekte, ancak malzemenin içindeki üç boyutlu gerinim alanını ve çatlağın mikro saniye ölçeğindeki ilerlemesini doğrudan gösterememektedir.
Sürekli-Süreksiz Eleman Yöntemi, sonlu eleman ve ayrık eleman yaklaşımlarının özelliklerini birleştiren açık dinamik bir yöntemdir. Model iki temel parçadan oluşmaktadır:
- Blok elemanlar: Malzemenin elastik, plastik ve hasarlı sürekli davranışını temsil etmektedir.
- Ara yüzeyler: Kırılma, kayma, ayrılma ve temas gibi süreksiz davranışları temsil etmektedir.
Sanal ara yüzeyler, başlangıçta komşu blokları birbirine bağlamakta; hasar koşulu sağlandığında açık çatlak yollarına dönüşebilmektedir. Böylece model, numunenin sürekli deformasyondan çatlak oluşumu ve parçalanmaya kadar ilerleyen sürecini gösterebilmektedir.
Sayısal model nasıl kurulmuştur?
CT verilerinden 8×10×10 mm boyutlarında üç boyutlu modeller oluşturulmuştur. Hesaplama maliyeti ve görüntüleme çözünürlüğü nedeniyle yalnızca çapı 100 µm’den büyük gözenekler modele dâhil edilmiştir.
| Model özelliği | Yoğun model | Gözenekli model |
|---|---|---|
| Karakteristik eleman boyutu | 100 µm | 100 µm |
| Eleman türü | Düzensiz tetrahedral | Düzensiz tetrahedral |
| Eleman sayısı | 3.059.338 | 3.138.056 |
| Gözenek yapısı | Gözeneksiz kabul edilmiştir | CT’den yeniden oluşturulmuştur |
Gmsh yazılımıyla ağ oluşturulmuş, modelin bir ucuna deneyden dönüştürülen mühendislik gerilmesi–zaman geçmişi dinamik sınır koşulu olarak uygulanmıştır. Uçlardan yansıyan gerilme dalgalarının etkisini azaltmak için yansımasız sınır koşulları kullanılmıştır.
Blok elemanlarda Johnson–Cook dinamik malzeme modeli, ara yüzeylerde ise kırılma enerjisine dayalı hasar modeli uygulanmıştır.
| Johnson–Cook parametresi | Kaynakta verilen değer |
|---|---|
| A | 1744,76 MPa |
| B | 385,65 MPa |
| C | 0,01596 |
| n | 0,223 |
| m | 1,08602 |
| D1 | 0,223 |
| D2 | 6,32 |
| D3 | −1,36 |
| D4 | −0,05 |
| D5 | 4,11 |
Parametre tablosunda referans deformasyon hızı, erime sıcaklığı, oda sıcaklığı, elastik özellikler ve ara yüzey kırılma enerjisi gibi modeli tamamen yeniden kurmak için gerekli bütün girdiler verilmemiştir.
Model deneyle ne ölçüde doğrulanmıştır?
Sayfa 12 ve tam boyutlu Şekil 8’de deney ile simülasyonun gerçek gerilme–gerinim eğrileri karşılaştırılmıştır. Eğriler:
- Başlangıç eğimi,
- Plastik akış düzeyi,
- Tepe dayanımı,
- Kırılmaya yakın gerinim
bakımından genel olarak benzer davranmıştır. Elastik-plastik geçiş bölgesinde ve kırılma sonundaki gerilme düşüşünde farklar görülmektedir. Çalışmada uyum için hata yüzdesi, kök ortalama kare hata veya başka bir nicel doğrulama ölçütü verilmemiştir. Bu nedenle doğrulama, büyük ölçüde eğrilerin görsel ve temel özellikler bakımından karşılaştırılmasına dayanmaktadır.
Gözenek çapı yerel gerinimi nasıl değiştirmiştir?
Modelde 200, 400 ve 600 µm çaplı temsilî gözeneklerden geçen kesitler incelenmiştir. Darbenin başlaması t = 0 µs kabul edilmiş, 40 µs’deki gerinim haritaları ve zamanla değişen gerinim değerleri karşılaştırılmıştır.
| Konum | Azami gerinim | Gözeneksiz konuma göre fark |
|---|---|---|
| Gözeneksiz bölge | 0,141 | Referans |
| 200 µm gözenek | 0,154 | Yaklaşık %8,5 daha yüksek |
| 400 µm gözenek | 0,176 | Belirgin gerinim yoğunlaşması |
| 600 µm gözenek | 0,181 | Yaklaşık %28 daha yüksek |
İlk 30 µs içinde gözenekli ve gözeneksiz konumlardaki gerinimler birbirine yakın kalmıştır. 30–60 µs arasında plastik deformasyon ilerledikçe farklar büyümüştür. Bu zaman aralığında 600 µm gözenek çevresindeki gerinim gözeneksiz konumdan yaklaşık %28, 200 µm gözenek çevresindeki gerinim ise yaklaşık %9,2 daha yüksek bulunmuştur.
400 ve 600 µm gözeneklerin azami gerinimleri arasındaki fark yalnızca %2,7’dir. Bu bulgu, 400 µm’den sonra gerinim yoğunlaşmasının büyümeye devam etse bile artış hızının sınırlı kaldığını göstermektedir.
Gözenek etkisi ne kadar uzağa yayılmıştır?
600 µm çaplı gözenek için, gözenek kenarından farklı uzaklıklardaki yatay ve düşey gerinimler çıkarılmıştır. Çalışmada yükleme yönüne paralel gerinim “yatay”, yükleme yönüne dik gerinim ise “düşey” olarak adlandırılmıştır.
Gözenek kenarında:
- Yükleme yönüne dik gerinim, numune ortalamasından yaklaşık %38 daha yüksektir.
- Yükleme yönüne paralel gerinim, numune ortalamasının yaklaşık %30’una kadar düşmüştür.
Gözenekten uzaklaşıldıkça iki gerinim değeri de ortalama numune gerinimine yaklaşmıştır. Gözenek etkisinin:
- Yükleme yönüne dik doğrultuda yaklaşık 0,8 mm,
- Yükleme doğrultusunda yaklaşık 0,6 mm
uzaklığa kadar belirgin olduğu hesaplanmıştır. Bu sonuç, gözenek kaynaklı bozulmanın kuvvetli fakat yerel olduğunu göstermektedir.
Gözenek çevresindeki gerilme alanı nasıl oluşmaktadır?
Basınç yükü altında küresel bir boşluğun iki yanında basma gerilmesi, üst ve alt bölümünde ise yerel çekme gerilmeleri meydana gelmektedir. En yüksek çekme gerilmesi gözenek sınırının kıvrımlı tepe bölgelerinde yoğunlaşmaktadır.
Sayfa 22’deki Şekil 19’da, darbe sonrasında küresel gözenek eliptik hâle gelmiş ve gözenek kenarından küçük bir çatlak başlamıştır. Yanındaki mekanizma şeması basma ve çekme bölgeleriyle olası çatlak yönlerini göstermektedir.
Gözenek bir çatlak başlangıcı oluşturabilse de çatlağın büyümeye devam etmesi makroskobik kayma alanıyla uyumlu olmasına bağlıdır. Baskın kayma düzleminden uzaktaki gözeneklerde başlayan küçük çatlaklar, ana kırılma tamamlanmadan ilerlemeyi durdurmuştur.
Çatlaklar ne zaman ve hangi yönde ilerlemiştir?
Düşük gözenek yoğunluklu modelde ana çatlak azami kayma düzlemi boyunca hızla ilerlemiş ve yaklaşık 8 µs içinde numuneyi katetmiştir. Ana çatlakta sınırlı dallanma görülmüş, merkez yakınında ikinci bir kayma düzleminde ikincil çatlak gelişmiştir.
Yüksek gözenek yoğunluklu modelde ilk çatlak, numunenin üst sağ bölümünde ve doğrudan baskın kayma düzlemi üzerinde bulunan bir gözenek çevresinde başlamıştır. Çatlak başlangıçta gözenek yakınındaki yerel çekme gerilmesiyle oluşmuş, ardından çekme doğrultusunda değil azami kayma düzlemi boyunca ilerlemiştir.
Şekil 11’de yüksek gözenek yoğunluklu modelde görünür çatlak süreci yaklaşık 47–57 µs, düşük gözenek yoğunluklu modelde ise yaklaşık 56–66 µs aralığında gösterilmektedir. Şekil 12 ve sonuç bölümü, yüksek gözenek yoğunluklu numunedeki başlangıcın yaklaşık 9 µs erken olduğunu bildirmektedir.
Metnin önceki bir paragrafında fark 7 µs olarak yazılmıştır. Görsel zaman dizileri, sonraki analiz ve sonuç bölümü 9 µs değerini desteklediğinden kaynak içinde 7–9 µs arasında bir raporlama tutarsızlığı vardır.
Çatlak ilerleme hızları
| Numune | Çatlak ilerleme hızı | En yüksek bildirilen hız |
|---|---|---|
| Yüksek gözenek yoğunluğu | Yaklaşık 750–2020 m/s | Yaklaşık 2020 m/s |
| Düşük gözenek yoğunluğu | Yaklaşık 500–3100 m/s | Yaklaşık 3100 m/s |
Yüksek gözenekli numunede çatlak daha erken başlamasına rağmen düşük gözenekli numunedeki en yüksek ilerleme hızı daha büyüktür. Araştırmacılar bunu iki etkiyle açıklamaktadır:
- Düşük gözenekli numune kırılmadan önce daha fazla elastik enerji depolamıştır.
- Çatlak daha az dallanmış, açığa çıkan enerji ana çatlak ucunda yoğunlaşmıştır.
Yüksek gözenekli numunede daha fazla çatlak dallanması, enerjiyi farklı çatlaklara dağıtarak ana çatlağın tepe hızını düşürmüştür.
Gözenek konumu nasıl ayrı ayrı test edilmiştir?
Araştırmacılar, gözenek sayısı ile gözenek konumunun etkisini ayırmak için dört CDEM modeli oluşturmuştur:
| Model | Gözenek düzeni |
|---|---|
| A — CT tabanlı model | Ölçülen bütün büyük gözenekler |
| B — Kayma düzlemi gözeneksiz | Yalnızca baskın kayma düzlemindeki tek gözenek çıkarılmıştır |
| C — Yalnız kayma düzlemi gözenekli | Kayma düzlemindeki tek gözenek bırakılmış, diğerleri çıkarılmıştır |
| D — Tam yoğun model | İç gözenek bulunmamaktadır |
Bütün modellerde ana kırılma azami kayma düzlemi boyunca gerçekleşmiştir. Kayma düzleminde gözenek bulunduğunda çatlak o gözenek çevresinde başlamıştır. Kayma düzlemindeki gözenek çıkarıldığında ise çatlak diğer iç gözeneklerden başlamamış; numune kenarı ile azami kayma düzleminin kesiştiği bölgede oluşmuştur.
Kayma düzleminden uzaktaki bazı gözenekler çevresinde küçük çatlaklar oluşsa da bunlar ana çatlağı kendilerine çekmemiş ve numunenin genel kırılma sürecini belirlememiştir.
Konumun dayanım üzerindeki nicel etkisi
| Model | Tam yoğun modele göre tepe dayanımı kaybı | Tam yoğun modele göre azami gerinim kaybı |
|---|---|---|
| CT tabanlı bütün gözenekler | %7,3 | %9,1 |
| Kayma düzlemi gözenegi çıkarılmış | %1,4 | %1,1 |
| Yalnız kayma düzlemi gözenegi | %5,6 | %6,5 |
| Tam yoğun | Referans | Referans |
Kayma düzlemindeki yalnızca bir gözenek çıkarıldığında modelin dinamik davranışı tam yoğun numuneye çok yaklaşmıştır. Buna karşılık yalnızca bu tek gözenek bırakıldığında toplam dayanım kaybının büyük bölümü yeniden ortaya çıkmıştır.
Bu sonuç, incelenen numunede dinamik performansı toplam gözenek hacminden daha çok kritik konumdaki gözenek belirlediğini göstermektedir.
Gözenek çapı için kritik sınır nasıl araştırılmıştır?
Baskın kayma düzlemindeki aynı konuma 200, 400, 600 ve 800 µm çaplı tek bir küresel gözenek yerleştirilmiş ve modeller tam yoğun durumla karşılaştırılmıştır.
| Gözenek çapı | Dinamik tepe dayanımıyla ilgili sonuç |
|---|---|
| 200 µm | Tam yoğun modelden yalnızca yaklaşık 26 MPa daha düşük |
| 400 µm | Belirgin dayanım azalması başlamıştır |
| 600 µm | 400 ve 800 µm modellerine yakın sonuç |
| 800 µm | 400–600 µm modellerine yakın sonuç |
400, 600 ve 800 µm gözenekli modellerin tepe dayanımları arasındaki fark yalnızca yaklaşık 34 MPa’dır. 200 µm gözenekli model ise 400 µm ve üzerindeki modellerden yaklaşık 193 MPa daha yüksek dayanım göstermiştir.
Araştırmacılar bu bulgudan yaklaşık 400 µm’lik kritik bir boyut çıkarmaktadır. Gözenek bu boyuta ulaştığında çatlak başlangıcı için yeterince etkili bir bölge oluşturmakta; çapın daha fazla büyümesi performansı yalnızca sınırlı ölçüde değiştirmektedir.
Ancak 200 ile 400 µm arasında başka çaplar denenmemiştir. Bu nedenle gerçek geçiş değeri 200–400 µm aralığının neresinde bulunduğu belirlenmemiştir. “400 µm kritik sınırı” yalnızca kullanılan ayrık model çapları, gözenek konumu, numune geometrisi ve 2000 s−1 yükleme koşulu için yaklaşık bir mühendislik göstergesidir.
İki koşulun birlikte sağlanması neden önemlidir?
Çalışmaya göre belirgin makroskobik dayanım kaybı için iki koşulun aynı anda oluşması gerekmektedir:
- Gözenek baskın kayma düzlemi üzerinde bulunmalıdır.
- Gözenek çapı yaklaşık 400 µm veya daha büyük olmalıdır.
Büyük fakat kayma düzleminden uzaktaki gözenek yerel gerinim yoğunlaşması ve küçük çatlak oluşturabilmektedir; ancak ana kırılma düzlemini değiştirmemektedir. Kayma düzlemi üzerindeki 200 µm gözenek ise doğru konumda bulunmasına rağmen tam yoğun modele yakın davranmaktadır.
Büyük ve doğru konumdaki gözenek, yerel çekme gerilmesiyle erken çatlak başlatmakta; oluşan çatlak zaten mevcut olan azami kayma gerilmesi alanıyla birleşerek numuneyi erken kırmaktadır.
Çalışmanın güçlü yönleri
- Gerçek lazer metal biriktirme numuneleri kullanılmıştır.
- Farklı gözenek yoğunlukları gerçek proses parametreleriyle oluşturulmuştur.
- Ortak ısıl işlemle mikroyapısal farklar azaltılmaya çalışılmıştır.
- EBSD ile östenit, dislokasyon ve tane yapısı karşılaştırılmıştır.
- Gözenekler endüstriyel CT ile üç boyutlu olarak ölçülmüştür.
- Dinamik davranış gerçek SHPB deneyleriyle test edilmiştir.
- Sayısal modelin gerilme–gerinim eğrisi deneyle karşılaştırılmıştır.
- Model gerçek CT gözenek konumlarını kullanmıştır.
- Gözenek çapı ve konumu ayrı model serileriyle incelenmiştir.
- Gerinim alanı, çatlak başlangıcı ve çatlak ilerlemesi mikro saniye ölçeğinde izlenmiştir.
- Bütün gözeneklerin aynı derecede zararlı olmadığı nicel olarak gösterilmiştir.
- Kalite kontrol açısından toplam porozite yerine kritik kusur yaklaşımına işaret edilmiştir.
Çalışmanın temel sınırlılıkları
- Çalışma hakem değerlendirmesinden geçmemiş bir preprinttir.
- Çeliğin alaşım bileşimi ve tam malzeme sınıfı verilmemiştir.
- Toz boyutu, morfolojisi, oksijen içeriği ve gaz miktarı açıklanmamıştır.
- LMD koruyucu atmosferi, tarama düzeni ve numune yönelimi belirtilmemiştir.
- SHPB deney tekrarlarının sayısı açıklanmamıştır.
- Hata çubuklarının standart sapma mı başka bir ölçüt mü olduğu belirtilmemiştir.
- İstatistiksel anlamlılık testi yapılmamıştır.
- Düşük gözenekli numune gerçekte küçük gözenekler taşımasına rağmen gözeneksiz modellenmiştir.
- CT sistemi 20 µm’den küçük gözenekleri güvenilir biçimde ölçememiştir.
- Sayısal modele yalnızca 100 µm’den büyük gözenekler alınmıştır.
- Model ağı 100 µm olduğundan küçük gözenek çevresindeki ayrıntılı alanlar sınırlı çözünürlüktedir.
- Model doğrulaması için nicel hata ölçütü verilmemiştir.
- Johnson–Cook ve ara yüzey hasar modelinin bütün parametreleri raporlanmamıştır.
- Yalnızca 2000 s−1 deformasyon hızı incelenmiştir.
- Çekme, eğilme, burulma ve karma yükleme koşulları incelenmemiştir.
- Yükleme yönü ve eklemeli üretim yönü değişiminin etkisi araştırılmamıştır.
- Gözenekler ideal küresel tekil kusurlar olarak boyut taramasına alınmıştır.
- Gözenekler arası mesafe ve kümelenme sistematik olarak değiştirilmemiştir.
- 200–400 µm arasında ara çap bulunmadığı için kritik eşik hassas değildir.
- Gerçek parçaların karmaşık gerilme alanları modellenmemiştir.
- Yorulma, tekrarlı darbe, balistik darbe ve yüksek sıcaklık davranışı incelenmemiştir.
- Sonuçlar tek bir malzeme, geometri, ısıl işlem ve yükleme durumuna özgüdür.
Kaynak içindeki önemli raporlama sorunları
- Çeliğin kimyasal bileşimi ve ticari sınıfı bulunmamaktadır.
- Isıl işlem programı yalnızca şekil üzerinden tam olarak okunabilmektedir.
- Şekil 4 açıklamasında düşük ve yüksek gözenekli numune ifadeleri eksik veya bozuk yazılmıştır.
- Bazı bölümlerde “low pore density specimen” yerine yalnızca “specimen” yazılmıştır.
- Şekil 8’de “True” sözcüğü “Ture” biçiminde yazılmıştır.
- Şekil 19 atıflarında “Error! Reference source not found” hatası kalmıştır.
- Çatlak başlangıcındaki zaman farkı bir bölümde 7 µs, diğer bölüm ve sonuçlarda 9 µs’tür.
- Deneysel azami gerinim kaybı yaklaşık %5 olarak verilirken CT tabanlı simülasyonun tam yoğun modele göre gerinim kaybı %9,1’dir; iki sonuç aynı ölçüm gibi yorumlanmamalıdır.
- Düşük gözenekli numune gerçekte 20 µm’den küçük gözenekler içerirken “fully dense” olarak modellenmiştir.
- Sonuç bölümü “200 µm’den küçük” gözenekleri genellemekte, ancak tekil boyut modelinde doğrudan test edilen en küçük çap 200 µm’dir.
- Yaklaşık 400 µm kritik eşik yalnızca dört ayrık gözenek çapına dayanmaktadır.
- Model uyumu “yeterli” olarak değerlendirilmiş, nicel doğrulama ölçütü sunulmamıştır.
Çalışma hangi sonuçları desteklemektedir?
- 500 J/mm³ enerji yoğunluğu, 292 J/mm³ koşuluna göre daha büyük gaz gözenekleri oluşturmuştur.
- Yüksek gözenekli numunede gözeneklerin çoğu 300–550 µm aralığındadır.
- En büyük gözenek çapı 600 µm’yi aşmıştır.
- 2000 s−1 yüklemede yüksek gözenekli numunenin tepe dayanımı yaklaşık %7,3 düşmüştür.
- Gözenekler çevresinde yerel gerinim yoğunlaşması oluşmuştur.
- 600 µm gözenek yakınındaki gerinim gözeneksiz bölgeden yaklaşık %28 daha yüksektir.
- Gözenek etkisi yaklaşık 0,6–0,8 mm içinde hızla azalmıştır.
- Her iki numune de kayma kontrollü ve yaklaşık 45° yönlü kırılmıştır.
- Yüksek gözenekli numunede çatlak daha erken başlamıştır.
- Baskın kayma düzlemindeki gözenek performans kaybının büyük bölümünü oluşturmuştur.
- Kayma düzleminden uzaktaki gözenekler ana çatlağı belirgin biçimde yönlendirmemiştir.
- 200 µm gözenekli model tam yoğun modele yakın davranmıştır.
- 400–800 µm gözenekli modeller birbirine benzer dayanım kaybı göstermiştir.
Çalışma hangi sonuçları kanıtlamamaktadır?
- Bütün eklemeli üretilmiş çeliklerde 400 µm’nin evrensel kabul sınırı olduğunu kanıtlamamaktadır.
- 200 µm’den küçük bütün gözeneklerin güvenli olduğunu göstermemektedir.
- Kayma düzleminden uzaktaki gözeneklerin yorulma veya uzun süreli yüklemede zararsız olduğunu göstermemektedir.
- Toplam porozite oranının kalite kontrolünde önemsiz olduğunu kanıtlamamaktadır.
- Farklı gözeneklerin etkileşimini ve kümelenmesini tam olarak açıklamamaktadır.
- Karmaşık gerçek parçadaki baskın kayma düzleminin önceden kesin biçimde bilinebileceğini göstermemektedir.
- Farklı yükleme yönlerinde aynı kritik gözeneklerin geçerli olacağını göstermemektedir.
- Modelin balistik, patlama veya tekrarlı darbe koşullarını doğru tahmin edeceğini kanıtlamamaktadır.
- Çalışılan üretim parametrelerinin optimum LMD parametreleri olduğunu göstermemektedir.
- CT ile görülmeyen küçük gözeneklerin birlikte etkisini dışlamamaktadır.
- Gerçek bir havacılık, savunma veya hızlı tren parçasının güvenli tasarım değerlerini vermemektedir.
Çalışmanın Yöntemi ve Bulguları
Teknik yöntem özeti
| Yöntem bileşeni | Çalışmada uygulanan yaklaşım |
|---|---|
| Üretim yöntemi | Lazer metal biriktirme |
| Üretim sistemi | LDM3020 |
| Malzeme | Kimyasal bileşimi belirtilmemiş ultra yüksek dayanımlı çelik |
| Enerji yoğunlukları | 292 ve 500 J/mm³ |
| Ortak ısıl işlem | 900 °C/2 saat; 890 °C/1 saat; −73 °C/1 saat; 482 °C/5,5 saat |
| Mikroyapı kontrolü | EBSD faz, GND ve bant kontrast analizi |
| EBSD adım aralığı | 0,15 µm |
| Gözenek ölçümü | NanoVoxel-3502E endüstriyel CT |
| CT çözünürlüğü | 20 µm |
| Dinamik deney | Bölünmüş Hopkinson Basınç Çubuğu |
| Deformasyon hızı | 2000 s−1 |
| Sayısal yöntem | Sürekli-Süreksiz Eleman Yöntemi |
| Blok modeli | Johnson–Cook dinamik bünye modeli |
| Kırılma modeli | Kırılma enerjisine dayalı ara yüzey hasar modeli |
| Model boyutu | 8×10×10 mm |
| Ağ boyutu | 100 µm |
| Modele alınan gözenekler | Çapı 100 µm’den büyük gözenekler |
| Konum modelleri | Dört farklı gerçek ve değiştirilmiş gözenek dağılımı |
| Boyut modelleri | 200, 400, 600 ve 800 µm tekil gözenekler |
Mikroyapı kontrolünün sonuçları
| Ölçüt | Isıl işlem öncesi | Isıl işlem sonrası |
|---|---|---|
| Kalıntı östenit | İki grupta %7 ve %11,3 | Her iki grupta %1’in altında |
| Dislokasyon yoğunluğu farkı | Yaklaşık %17 | Yaklaşık %3,6 |
| Temel yapı | Isıl girdiye bağlı farklılıklar | Büyük ölçüde benzer martenzitik yapı |
Gözenek karakterizasyonunun sonuçları
| Ölçüt | Düşük gözenek yoğunluğu | Yüksek gözenek yoğunluğu |
|---|---|---|
| CT’de görünür gözenek | Belirgin gözenek yok | Çok sayıda büyük gözenek |
| Gerçek küçük gözenekler | Genellikle <20 µm | Büyük gözeneklerle birlikte bulunabilir |
| Baskın morfoloji | Küresel | Küresel |
| Yaygın çap aralığı | 20 µm’nin altında | 300–550 µm |
| 300–550 µm aralığının payı | Uygulanamaz | %80’den fazla |
| En büyük gözenek | Belirlenmemiştir | 600 µm’den büyük |
Ana deneysel bulgular
| Dinamik ölçüt | Düşük gözenek yoğunluğu | Yüksek gözenek yoğunluğu |
|---|---|---|
| Tepe dayanımı | Yaklaşık 2,6 GPa düzeyi | Yaklaşık %7,3 daha düşük |
| Azami gerinim | Daha yüksek | Yaklaşık %5 daha düşük |
| Kırılma biçimi | Yaklaşık 45° kayma kırığı | Yaklaşık 45° kayma kırığı |
| Çatlak başlangıcı | Daha geç | Kayma düzlemi gözeneginde yaklaşık 9 µs erken |
| En yüksek çatlak hızı | Yaklaşık 3100 m/s | Yaklaşık 2020 m/s |
Gözenek çapına bağlı gerinim
| Konum veya gözenek çapı | Azami gerinim | Temel değerlendirme |
|---|---|---|
| Gözeneksiz konum | 0,141 | Referans |
| 200 µm | 0,154 | Sınırlı yoğunlaşma |
| 400 µm | 0,176 | Belirgin yoğunlaşma |
| 600 µm | 0,181 | Gözeneksiz konumdan yaklaşık %28 yüksek |
Gözenek konumu modellerinin sonuçları
| Model | Tepe dayanımı kaybı | Azami gerinim kaybı | Temel mesaj |
|---|---|---|---|
| Bütün CT gözenekleri | %7,3 | %9,1 | Gerçek yüksek gözenekli durum |
| Kayma düzlemi gözenegi çıkarılmış | %1,4 | %1,1 | Diğer gözeneklerin sınırlı makroskobik etkisi |
| Yalnız kayma düzlemi gözenegi | %5,6 | %6,5 | Kayıbın büyük bölümü tek kritik gözenekten |
| Tam yoğun model | Referans | Referans | İdeal gözeneksiz durum |
Boyut modellerinin mühendislik yorumu
| Çap | Çalışmanın bulgusu | Yorum sınırı |
|---|---|---|
| 200 µm | Tam yoğun modele çok yakın dayanım | Daha küçük çaplar modellenmemiştir |
| 400 µm | Belirgin performans kaybı | Yaklaşık geçiş noktası |
| 600 µm | 400 µm modele yakın performans | Artan çapın sınırlı ek etkisi |
| 800 µm | 400 ve 600 µm modellere yakın performans | LMD’de ölçülen üst boyuttan büyüktür |
Kanıt düzeylerinin ayrılması
| Sonuç | Kanıt kaynağı | Başlıca sınır |
|---|---|---|
| Büyük gözeneklerin oluşumu | Endüstriyel CT ve metalografi | 20 µm altı CT ile görülememiştir |
| Dinamik dayanım azalması | SHPB deneyleri | Tek deformasyon hızı ve açıklanmayan tekrar sayısı |
| Gerinim yoğunlaşması | Deneyle karşılaştırılmış CDEM modeli | Doğrudan üç boyutlu gerinim ölçümü değildir |
| Çatlak başlangıç zamanı | CDEM zaman dizileri | Kaynakta 7 ve 9 µs ifadeleri çelişmektedir |
| Kayma düzlemi gözeneginin baskın etkisi | Dört kontrollü sayısal model | Tek geometri ve yükleme yönü |
| Yaklaşık 400 µm eşik | Dört tekil gözenek boyutu modeli | 200–400 µm arası taranmamıştır |
İstatistiksel ve tekrarlanabilirlik değerlendirmesi
Şekil 6’daki sütunlarda hata çubukları bulunmasına rağmen bağımsız numune sayısı, hata çubuğu türü, standart sapma, güven aralığı ve hipotez testi açıklanmamıştır. CT gözenek sayımı için de numune içi değişkenlik veya farklı üretim partilerindeki dağılım verilmemiştir.
Sayısal model, deneysel eğriyle genel olarak uyumludur; ancak model doğrulaması yalnızca bir eğri karşılaştırmasına dayanmaktadır. Farklı numuneler, farklı deformasyon hızları veya farklı gözenek yapılarıyla ayrı doğrulama yapılmamıştır.
Bu nedenle çalışma, gözenek konumunun önemine ilişkin güçlü bir mekanizma kanıtı sunmaktadır; ancak yaklaşık 400 µm eşiğin üretim kabul kriteri olarak kullanılabilmesi için daha geniş numune, boyut, konum ve yükleme taramasına ihtiyaç vardır.
Uygulama açısından temel çıkarım
Toplam porozite yüzdesi tek başına dinamik güvenliği belirlemek için yeterli olmayabilir. Aynı toplam porozite içinde:
- Çok sayıda küçük gözenek,
- Kayma düzleminden uzaktaki büyük gözenekler,
- Baskın kayma düzlemindeki tek büyük gözenek
birbirinden farklı mekanik sonuçlar doğurabilir.
Çalışmanın mühendislik açısından en değerli mesajı, eklemeli üretilmiş kritik parçaların CT kalite kontrolünde yalnızca gözenek hacmi değil; en büyük gözenek boyutu, konumu, yönelimi ve hizmet yükleri altındaki kritik gerilme düzlemleriyle ilişkisi değerlendirilmesi gerektiğidir.
Kaynak ve Yöntem Notu
Çalışmanın tam özgün adı: Defect Characteristics Governing the Dynamic Failure of Laser Metal Deposition-Fabricated Ultra-High-Strength Steel
Yazarlar ve doğru sıraları: Xiaoyu Gong, Zhengqing Zhou, Guijiu Xie, Hengning Hu, Xueyang Liu
Eş birinci yazar veya eş katkı: Yüklenen sürümde eş birinci yazarlık veya eş katkı beyanı bulunmamaktadır.
Sorumlu yazarlar: Guijiu Xie ve Hengning Hu
Sorumlu yazar e-postaları: xieguijiu@ustb.edu.cn ve huhuanning@imech.ac.cn
Kurumsal bağlantılar:
- School of Mechanical Engineering, University of Science and Technology Beijing, Beijing 100083, China
- School of Civil and Resource Engineering, University of Science and Technology Beijing, Beijing 100083, China
- Institute of Mechanics, Chinese Academy of Sciences, Beijing 100190, China
Yazar-kurum eşleşmesi:
- Xiaoyu Gong: School of Mechanical Engineering, University of Science and Technology Beijing
- Zhengqing Zhou: School of Civil and Resource Engineering, University of Science and Technology Beijing
- Guijiu Xie: School of Mechanical Engineering, University of Science and Technology Beijing
- Hengning Hu: Institute of Mechanics, Chinese Academy of Sciences
- Xueyang Liu: Institute of Mechanics, Chinese Academy of Sciences
ORCID: Yüklenen sürümde yazarların ORCID bilgileri yer almamaktadır.
Dergi: Hakemli bir dergide yayımlanmamıştır.
Özgün dergi yayınevi: Bulunmamaktadır.
Yayın platformu: SSRN
Yayın tarihi: SSRN arama kaydında 1 Ağustos 2026 itibarıyla üç gün önce yayımlanmış görünmektedir; bu göreli kayıt yaklaşık 29 Temmuz 2026’ya karşılık gelmektedir. Kesin takvim tarihi yüklenen sürümde yazılı değildir.
Sayfa sayısı: Yüklenen dosya 45 sayfadır. Ana makale ve kaynakça ilk 26 sayfada, büyütülmüş şekiller 27–45. sayfalarda yer almaktadır.
Kaynak türü: Lazer metal biriktirme, EBSD, endüstriyel CT, SHPB dinamik darbe deneyi ve CT tabanlı CDEM kırılma simülasyonunu birleştiren preprint araştırma çalışması
Hakemlik durumu: Çalışma hakem değerlendirmesinden geçmemiştir. Yüklenen sürümün bütün sayfalarında “Preprint not peer reviewed” uyarısı bulunmaktadır.
Resmî bağlantı:SSRN resmî preprint sayfası
Finansman:
- Science and Technology Project of Fire Rescue Bureau of Ministry of Emergency Management, 2022XFZD05
- S&T Program of Hebei, 22375419D
Çıkar çatışması: Yüklenen sürümde ayrı bir çıkar çatışması beyanı bulunmamaktadır.
Veri erişimi: Ham CT hacimleri, SHPB dalga kayıtları, CDEM giriş dosyaları, ağlar ve sonuç dosyaları için açık veri deposu veya veri erişim beyanı bulunmamaktadır.
Yazar katkıları: Yüklenen sürümde CRediT veya başka bir yazar katkı beyanı yer almamaktadır.
Bu Türkçe açıklama; çalışmanın metni, iki tablosu, on dokuz ana şekli, ısıl işlem şeması, endüstriyel CT ve SHPB düzenekleri, EBSD faz ve dislokasyon haritaları, gözenek rekonstrüksiyonları, dinamik gerilme–gerinim eğrileri, CDEM model doğrulaması, gerinim konturları, mesafeye bağlı gerinim grafikleri, çatlak zaman dizileri, gözenek konumu modelleri, çap karşılaştırmaları ve SEM kırılma görüntüsü incelenerek hazırlanmıştır.
Çalışmanın bilimsel içeriğine dış kaynaklardan yeni deneysel bulgu eklenmemiştir. Dış kaynak yalnızca SSRN kaydı, DOI ve göreli yayın zamanının bibliyografik olarak doğrulanması amacıyla kullanılmıştır.
Çalışmanın başlıca sınırlılıkları; hakem değerlendirmesinden geçmemiş olması, çelik bileşiminin açıklanmaması, SHPB tekrarları ve istatistiksel yöntemin belirtilmemesi, küçük gözeneklerin CT ve model çözünürlüğünün dışında kalması, model parametrelerinin eksik raporlanması, tek deformasyon hızının incelenmesi ve yaklaşık 400 µm sınırın yalnızca dört ayrık çap modeliyle belirlenmesidir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir