


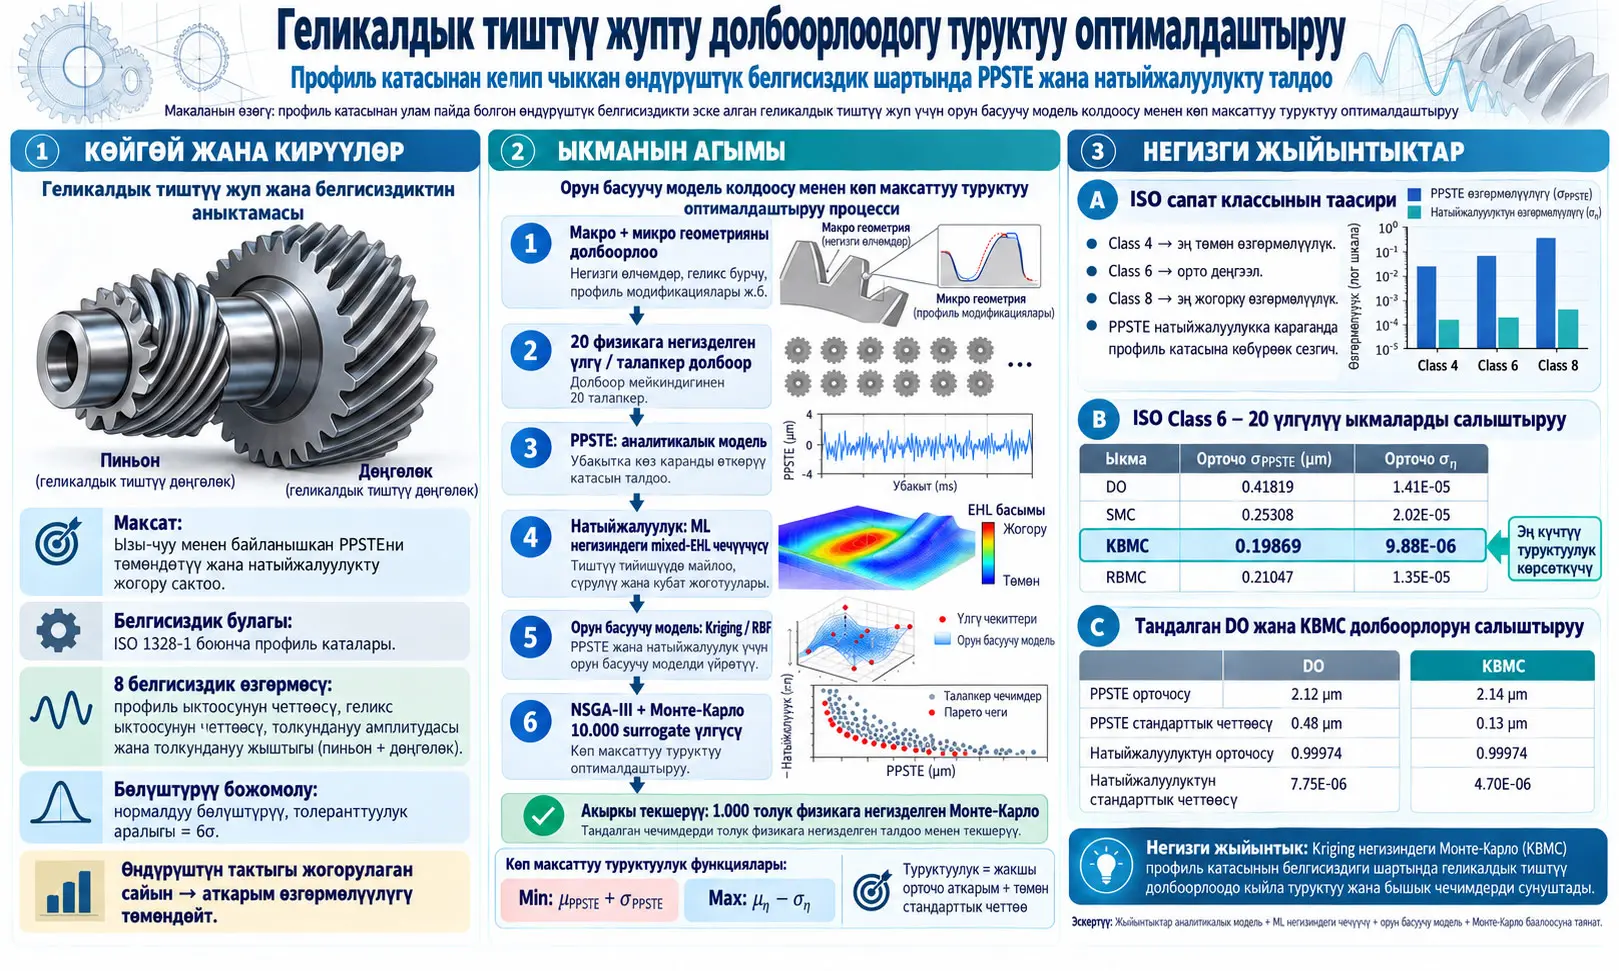
Суррогаттык модель колдогон көп максаттуу туруктуу оптималдаштыруу — кыйгач тиштүү жуптун идеалдуу өндүрүш шарттарындагы орточо иштөөсүн гана эмес, профиль каталары сыяктуу өндүрүштүк белгисиздиктерде анын иштөөсү канчалык өзгөрөрүн да долбоорлоо максатына киргизген эсептөөчү оптималдаштыруу ыкмасы. Бул изилдөөдө эки негизги иштөө көрсөткүчү бирге каралган: тиштүү илинишүүдөгү ызы-чуу менен байланышкан чокудан-чокуга чейинки статикалык берүү катасы (peak-to-peak static transmission error, PPSTE) жана жүккө байланыштуу кубат жоготууларына жараша эсептелген натыйжалуулук \(\eta\). PPSTE мурда реалдуу тиштүү берүү катасынын сыноолору менен текшерилген аналитикалык модель аркылуу, ал эми натыйжалуулук мурда иштелип чыккан жана \(R^2>0.99\) деп билдирилген машиналык үйрөнүүгө негизделген mixed эластогидродинамикалык майлоо (EHL) чечкичи аркылуу эсептелген.
Изилдөөнүн негизги маселеси мындай: тиштүү дөңгөлөктүн долбоору номиналдык шартта абдан жакшы иштеши мүмкүн, бирок өндүрүштө сөзсүз пайда болгон профиль жана спираль четтөөлөрүндө PPSTE же натыйжалуулук олуттуу өзгөрүшү мүмкүн. Ошондуктан идеалдуу геометриянын оптимумун гана табуу жетишсиз. Реалдуу өндүрүшкө туруктуураак долбоор үчүн күтүлгөн иштөө жакшы болуп, ошол эле учурда өндүрүш каталарына сезгичтик, башкача айтканда натыйжалардын стандарттык четтөөсү төмөн болушу керек.
Изилдөөчүлөр ушул максатта ISO 1328-1 ге негизделген профиль катасынын сегиз белгисиздик өзгөрмөсүн колдонушкан: пинион жана дөңгөлөк үчүн профиль ыктоо четтөөсү, спираль ыктоо четтөөсү, беттик толкундуулуктун амплитудасы жана беттик толкундуулуктун жыштыгы. Бул сегиз өзгөрмө нормалдуу бөлүштүрүлгөн жана бири-биринен статистикалык жактан көз карандысыз деп кабыл алынган. Толеранс аралыгы \(6\sigma\) катары моделденген, ошондуктан бөлүштүрүү ISO толеранс чектеринен сыртта кошумча кесилген эмес.
Макро жана микро тиштүү геометрия бир эле оптималдаштыруу циклинде чогуу өзгөртүлгөн. Макро өзгөрмөлөр — нормалдык модуль, нормалдык басым бурчу, пиниондун тиш саны, спираль бурчу жана беттин туурасы. Микрогеометрия бөлүгүндө пинион жана дөңгөлөк үчүн учту жеңилдетүү өлчөмү, учту жеңилдетүүнүн roll-length катышы жана flank-line crowning өлчөмү оптималдаштырылган. Дөңгөлөктүн тиш саны өз алдынча өзгөрмө катары изделбестен, максаттуу берүү катышынан жана пиниондун тиш санынан чыгарылган.
Ар бир талапкер долбоор үчүн бүтүндөй долбоор + белгисиздик мейкиндигин камтыган бир чоң суррогаттык модель курулган эмес. Анын ордуна талапкер долбоордун макро/микро геометриясы бекитилип, сегиз өлчөмдүү жергиликтүү белгисиздик мейкиндигинде долбоорго мүнөздүү Kriging же radial basis function (RBF) суррогаттык модели түзүлгөн. Муну менен жогорку өлчөмдүү глобалдык surrogate моделдин маалыматка болгон талабынан качылган.
Негизги жөндөөдө ар бир талапкер долбоор үчүн 20 кымбат физика/чечүүчү баалоосу колдонулган. Kriging-based Monte Carlo (KBMC) жана RBF-based Monte Carlo (RBMC) ыкмаларында ушул 20 чекиттен суррогаттык модель курулуп, андан кийин суррогаттык модель үстүндө 10.000 Monte Carlo үлгүсү бааланган. Simple Monte Carlo (SMC) ыкмасында болсо ошол эле 20 физикага негизделген үлгүнүн орточо мааниси жана стандарттык четтөөсү түз колдонулган. Акыркы Pareto чечимдери мындан тышкары суррогаттык моделден көз карандысыз 1.000 толук физикага негизделген Monte Carlo үлгүсү менен кайра бааланган.
ISO Class 6 жана 20 окутуу үлгүсү колдонулган негизги салыштырууда PPSTE нин оптималдуу чечимдер арасындагы орточо стандарттык четтөөсү детерминисттик оптималдаштырууда 0.41819 болсо, KBMC де 0.19869 га чейин төмөндөгөн. Бул KBMC мааниси DO нун болжол менен %48 и, башкача айтканда PPSTE өзгөрмөлүүлүгүндө болжол менен %52 азайуу дегенди билдирет. Натыйжалуулуктун стандарттык четтөөсү ошол эле салыштырууда \(1.41\times10^{-5}\) тен \(9.88\times10^{-6}\) га төмөндөгөн; KBMC мааниси DO деңгээлинин болжол менен %70 ин түзөт.
Тандалган акыркы DO жана KBMC долбоорлору салыштырылганда орточо натыйжалуулук эки долбоордо тең 0.99974. Ал эми PPSTE стандарттык четтөөсү DO до 0.48 μm болсо, KBMC де 0.13 μm, натыйжалуулуктун стандарттык четтөөсү \(7.75\times10^{-6}\) дан \(4.70\times10^{-6}\) га төмөндөгөн. Демек туруктуу долбоордун негизги пайдасы номиналдык орточону гана жакшыртуу эмес, өндүрүш каталарында иштөө бөлүштүрүүсүн тарылтуу болуп саналат.
Критикалык чечмелөө чеги: бул изилдөө акыркы KBMC тиштүү долбоорун жасап, физикалык сыноо стендинде салыштырган жаңы экспериментти сунуш кылбайт. Акыркы туруктуу жыйынтыктар аналитикалык PPSTE модели, мурда иштелип чыккан ML-EHL натыйжалуулук чечкичи, суррогаттык моделдер жана Monte Carlo баалоолору менен алынган. Ошондуктан жыйынтыктар “бул тиштүү механизм реалдуу өндүрүштө сөзсүз ушунчалык тынч же натыйжалуу болот” деген кепилдик катары чечмеленбеши керек.
Туруктуу Оптималдаштыруу Деген Эмне жана Ал Детерминисттик Оптималдаштыруудан Эмнеси Менен Айырмаланат?
Туруктуу оптималдаштыруу идеалдуу же номиналдык өндүрүш шартында эң жакшы иштеген долбоорду гана издөөнүн ордуна, өндүрүш жана иштөө шарттарындагы белгисиздиктерде да иштөөсү мүмкүн болушунча туруктуу калган долбоорду издейт; бул изилдөөдө туруктуулук жакшы орточо PPSTE/натыйжалуулук менен төмөн стандарттык четтөөнү бир учурда максат кылууну билдирет.
Детерминисттик оптималдаштыруу эмне кылат?
Детерминисттик оптималдаштыруу (DO) талапкер тиштүү геометрияны белгилүү номиналдык маанилерде баалайт. Профиль катасы жоктой же бир гана белгилүү геометрия бардай эсептелгенде абдан жакшы көрүнгөн чекит тандалышы мүмкүн. Бирок бул оптимум өндүрүш толеранстары жараткан майда геометриялык өзгөрүүлөргө өтө сезгич болсо, реалдуу өндүрүштө күтүлгөн иштөө туруксуз болуп калышы мүмкүн.
“Robust”, башкача айтканда туруктуу болуу эмнени билдирет?
Булак туруктуулукту эки компонент менен түшүндүрөт. Биринчиси орточо маани, башкача айтканда белгисиздик шартында күтүлгөн иштөө деңгээли. Экинчиси стандарттык четтөө, өндүрүш каталары болгондо иштөөнүн орточо маанинин айланасында канчалык тараларын көрсөтөт. Туруктуу долбоор орточону жакшы кылуу менен эле чектелбестен, бөлүштүрүүнү да тарылтууга аракет кылат.
Эмне үчүн эң жакшы номиналдык чекитти гана тандоо кооптуу?
Оптималдуу чекит долбоор мейкиндигинде өтө тик иштөө аймагында болушу мүмкүн. Номиналдык геометриядан бир нече микрометр четтөө болгондо PPSTE тез өссө, бул долбоор математикалык жактан оптималдуу болгону менен өндүрүш жагынан морт болушу мүмкүн. Тескерисинче, номиналдык иштөөсү бир аз жөнөкөй, бирок айланасындагы өзгөрүүлөргө сезгич эмес долбоор сериялык өндүрүштө туруктуураак жыйынтык бере алат.
PPSTE Деген Эмне жана Ал Эмне Үчүн Тиштүү Механизмдин Ызы-чуусу Менен Байланыштуу?
Чокудан-чокуга чейинки статикалык берүү катасы (PPSTE) идеалдуу кинематикалык кыймыл менен жүк астындагы реалдуу тиштүү берүү абалынын ортосундагы статикалык берүү катасынын ийри сызыгынын максималдуу жана минималдуу маанилеринин айырмасын билдирген жана тиштүү илинишүүдөн келип чыккан титирөө/ызы-чуу тенденциясын баалоодо колдонулган иштөө көрсөткүчү.
Transmission error эмнени түшүндүрөт?
Идеалдуу тиштүү жупта кирүүчү жана чыгуучу тиштүү дөңгөлөктөрдүн бурчтук абалдары тиш саны менен аныкталган теориялык катышты ээрчийт. Чындыгында тиштердин ийкемдүү деформациясы, илинишүү катуулугунун өзгөрүшү, беттик модификациялар жана геометриялык каталардан улам реалдуу чыгуучу абал идеалдуу абалдан аз өлчөмдө четтеши мүмкүн. Бул айырма transmission error деп аталат.
Эмне үчүн “peak-to-peak” колдонулат?
Бир гана орточо берүү катасынын мааниси тиштүү цикл боюнча ката канчалык термелгенин толук көрсөтпөйт. PPSTE берүү катасынын ийри сызыгынын эң жогорку жана эң төмөн деңгээлинин ортосундагы жалпы термелүү аралыгын өлчөйт. Ошондуктан PPSTE кичирейген сайын илинишүү козголушундагы өзгөрүү да төмөн болушу күтүлөт.
PPSTE бул изилдөөдө кантип эсептелди?
PPSTE үчүн изилдөөчүлөр Im жана кесиптештери мурда иштеп чыккан аналитикалык моделди колдонушкан. Илинишүү катуулугу Chung жана кесиптештеринин модели менен, профиль каталары Wang жана Zhang модели менен берилген. Булак колдонулган аналитикалык transmission-error модели мурда реалдуу тиштүү жуптарда жүргүзүлгөн берүү-катасы эксперименттери менен текшерилгенин билдирет.
Бул изилдөөдө жаңы PPSTE сыноо стенди курулдубу?
Жок. Мурда текшерилген аналитикалык модель бул изилдөөнүн эсептөөчү кыймылдаткычы катары колдонулган. Бул макаладагы жаңылык — моделди robust multi-objective optimization жана өндүрүштүк белгисиздик алкагына жайгаштыруу.
EHL Негизиндеги Натыйжалуулук Чечкичи менен Kriging Суррогаттык Модели Бир Эле Нерсеби?
Жок; изилдөөдө тездетилген моделдин эки башка катмары бар: тиштүү натыйжалуулукту эсептеген машиналык үйрөнүүгө негизделген mixed-EHL чечкичи мурда иштелип чыккан иштөө чечкичи, ал эми Kriging жана RBF бул макалада профиль-ката белгисиздик мейкиндигиндеги PPSTE жана натыйжалуулук жоопторун жакындатуу жана Monte Carlo анализин тездетүү үчүн курулган экинчи суррогаттык модель катмары.
EHL эмнени билдирет?
Эластогидродинамикалык майлоо (elastohydrodynamic lubrication, EHL), жогорку контакт басымындагы майланган тоголонуу/жылма контакттарда майдын гидродинамикалык жүрүм-туруму менен тийишкен беттердин ийкемдүү деформациясы бирге маанилүү болгон майлоо режими.
Mixed EHL эмне үчүн колдонулат?
Булакта колдонулган мурдагы машиналык үйрөнүүгө негизделген чечкич mixed EHL анализин жана беттин бүдүрлүүлүгүн эске алат. Бул чечкич жүккө байланыштуу кубат жоготуусун эсептеп, андан тиштүү жуптун натыйжалуулугун аныктоо үчүн колдонулат.
Бул макала EHL машиналык үйрөнүү моделин кайра окуттубу?
Булак бул чечкич Im жана кесиптештеринин мурунку изилдөөсүндө иштелип чыкканын жана \(R^2>0.99\) маанисине ээ тездетилген анализ чечкичи экенин билдирет. Азыркы изилдөө бул моделди жаңы EHL үйрөнүү модели катары тааныштырган эмес; аны robust optimization ичиндеги натыйжалуулук эсептегич катары колдонгон.
Kriging деген эмне?
Kriging — Gaussian process regression үй-бүлөсүнө байланышкан, байкалган үлгү чекиттеринин арасындагы ковариация түзүлүшүн колдонуп байкалбаган чекиттердеги чыгышты божомолдогон ыктымалдык суррогаттык модель. Бул изилдөөдө ар бир талапкер тиштүү долбоор үчүн сегиз өлчөмдүү профиль-ката мейкиндигинде PPSTE жана натыйжалуулукту божомолдоо үчүн колдонулган.
RBF деген эмне?
Radial Basis Function (RBF) суррогаттык модели божомол маанисин окутуу чекиттерине чейинки аралыктарды радиалдык базис функциялары менен өзгөртүүгө негиздеп түзгөн ыкма катары колдонулган. Изилдөө бир эле белгисиздик маселесинде Kriging жана RBF нин божомол туруктуулугун салыштырган.
Kriging жана RBF кантип салыштырылды?
Суррогаттык моделдин божомол катасы root mean square error (RMSE) менен бааланган. Модель бир гана кокустук окутуу/test бөлүнүшүнө көз каранды болуп калбашы үчүн 50 окутуу жана test итерациясы жүргүзүлүп, RMSE жыйынтыктары kernel density estimation менен бөлүштүрүү катары изилденген.
Kriging моделинде PPSTE RMSE бөлүштүрүүсүнүн чоку аймагы болжол менен 0.3–0.4, натыйжалуулук RMSE чоку аймагы болжол менен \(1.5\times10^{-5}\)–\(2.0\times10^{-5}\) аралыгында. RBF үчүн PPSTE RMSE чокусу болжол менен 0.6, натыйжалуулук RMSE чокусу болжол менен \(2.0\times10^{-5}\) деп берилген. Булак ушул бөлүштүрүүлөрдүн негизинде Kriging туруктуураак жана күчтүүрөөк божомол иштөөсүн көрсөткөнүн айтат.
Профиль Катасынын Белгисиздиги Кантип Моделденген?
Профиль-ката белгисиздиги ISO 1328-1 толеранстарынан алынган, пинион жана дөңгөлөк үчүн төрттөн жалпы сегиз көз карандысыз кокустук өзгөрмө менен моделденген; ар бир өзгөрмө нормалдуу бөлүштүрүлгөн деп кабыл алынып, толеранс аралыгы алты стандарттык четтөөгө туура келгидей \(6\sigma\) болуп аныкталган.
ISO 1328-1 кандай четтөөлөрдү аныктайт?
Булак профиль катасынын үч негизги түшүнүгүн түшүндүрөт. Жалпы профиль четтөөсү \(F_\alpha\) жана \(F_\beta\), реалдуу профилдин идеалдуу профилге салыштырмалуу жогорку жана төмөнкү кабыктарынын арасындагы жалпы четтөөнү; форма четтөөсү \(f_{f\alpha}\) жана \(f_{f\beta}\), реалдуу профилдин least-squares орточо профилге салыштырмалуу форма четтөөсүн; ыктоо четтөөсү \(f_{H\alpha}\) жана \(f_{H\beta}\) болсо орточо профилдин идеалдуу профилге салыштырмалуу ыктоо айырмасын билдирет.
Бул изилдөөнүн сегиз белгисиздик өзгөрмөсү кайсылар?
| Өзгөрмө | Пинион | Дөңгөлөк | Булак аралыгы / аныктама |
|---|---|---|---|
| Профиль ыктоо четтөөсү | \(f_{H\alpha1}\) | \(f_{H\alpha2}\) | \(-f_{H\alpha}\) ile \(+f_{H\alpha}\) |
| Спираль ыктоо четтөөсү | \(f_{H\beta1}\) | \(f_{H\beta2}\) | \(-f_{H\beta}\) ile \(+f_{H\beta}\) |
| Беттик толкундуулуктун амплитудасы | \(f_{wa1}\) | \(f_{wa2}\) | 0 менен \(f_{f\alpha}/2\) ортосунда |
| Беттик толкундуулуктун жыштыгы | \(f_{wf1}\) | \(f_{wf2}\) | Натыйжалуу roll length боюнча 10–20 цикл |
Эмне үчүн беттик толкундуулук involute багытында гана моделденген?
Изилдөө жылмаланган тиштүү дөңгөлөктөргө багытталган. Булак жылмалоо процесси involute багытында мүнөздүү толкундуу үлгүлөрдү жана курч asperity лерди жарата ала турганына таянып, беттик толкундуулукту ушул багытта гана моделдеген.
Толкундуулук амплитудасы эмне үчүн \(f_{f\alpha}/2\) менен чектелген?
ISO 1328-1 де профиль форма четтөөсү орточо профилдин айланасындагы чоку–оюк жалпы кабык бийиктиги катары аныкталат. Синусоидалык толкундун амплитудасы борбордон бир тарапка чейинки аралык болгондуктан, булак максималдуу waviness amplitude маанисин ушул толук чоку–оюк аралыгынын жарымы катары алган.
Сегиз өзгөрмө эмне үчүн көз карандысыз деп кабыл алынган?
Булак пинион жана дөңгөлөктөгү төрт ката параметрин статистикалык жактан көз карандысыз өзгөрмөлөр катары караган. Авторлор муну профиль жана спираль четтөөлөрү жылмалоочу станоктун ар башка окторунан келип чыгышы мүмкүн экени жана ISO 1328-1 толеранстарды көз карандысыз аныкташы менен негиздешет. Бирок бул моделдик божомол; реалдуу өндүрүш линиясындагы бардык геометриялык ката корреляциялары экспериментте нөл дегенди билдирбейт.
Теңдеме (11): Нормалдуу бөлүштүрүүнүн орточо мааниси
\(\displaystyle \mu=\frac{\text{minimum değer}+\text{maksimum değer}}{2}\)
Эмне эсептейт? Белгисиздик өзгөрмөсүнүн нормалдуу бөлүштүрүү борборун.
Бирдик: Тиешелүү ката өзгөрмөсү кайсы бирдикте болсо, \(\mu\) да ошол бирдикте. Мисалы, геометриялык четтөөлөрдө адатта узундук бирдиги, жыштык өзгөрмөсүндө цикл саны колдонулат.
Математикалык мааниси: Төмөнкү жана жогорку толеранс симметриялуу болсо, орточо маани аралыктын орто чекитине келет. Мисалы, \(-a\) менен \(+a\) ортосундагы ыктоо четтөөсүндө \(\mu=0\) болот.
Теңдеме (12): Стандарттык четтөө
\(\displaystyle \sigma=\frac{\text{maksimum değer}-\text{minimum değer}}{6}\)
Эмне эсептейт? Толеранс туурасын алты стандарттык четтөөгө бөлөт.
Эмне үчүн 6? Булак толеранстын бүт аралыгын \(6\sigma\) деп кабыл алат; муну менен номиналдык бөлүштүрүүнүн борборунан эки тарапка болжол менен \(3\sigma\) созулган толеранс чеги алынат.
Чечмелөө чеги: Бул өндүрүш маалыматтарынан өзүнчө үйрөнүлгөн эмпирикалык бөлүштүрүү эмес; булакта аныкталган probabilistic tolerance model.
Теңдеме (13): Нормалдуу ыктымалдык тыгыздык функциясы
\(\displaystyle f_X(x)=\frac{1}{\sqrt{2\pi}\sigma}\exp\left[-\frac{1}{2}\left(\frac{x-\mu}{\sigma}\right)^2\right],\qquad -\infty<x<\infty\)
\(x\): кокустук ката өзгөрмөсүнүн белгилүү бир ишке ашуу мааниси.
\(\mu\): бөлүштүрүүнүн орточо мааниси.
\(\sigma\): стандарттык четтөө.
\(f_X(x)\): ошол чекиттеги ыктымалдык тыгыздыгы; бир чекиттин түздөн-түз ыктымалдыгы эмес.
Булак \(6\sigma\) параметрлөөсү менен ISO толеранс чектеринен сыртка түшүү ыктымалдыгын эске албоого боло тургандай кичине деп кабыл алып, бөлүштүрүүнү чектерден сыртта кошумча truncate же clip кылган эмес.
KBMC, SMC жана RBMC Ортосундагы Айырма Эмне?
SMC ошол эле 20 кымбат физикага негизделген үлгүнүн статистикасын түз колдонсо, KBMC жана RBMC ошол физикалык үлгүлөрдөн тиешелүүлүгүнө жараша Kriging жана RBF суррогаттык моделин түзүп, арзан модель үстүндө 10.000 Monte Carlo үлгүсүн баалайт; акыркы Pareto чечимдеринин үчөө тең кийин 1.000 толук физикага негизделген үлгү менен кайра текшерилет.
| Ыкма | Физикага негизделген окутуу үлгүсү | Суррогаттык модель | Оптималдаштыруу ичиндеги Monte Carlo | Акыркы текшерүү |
|---|---|---|---|---|
| SMC | 20 / талапкер долбоор | Жок | Кошумча ички цикл жок; 20 үлгүдөн түз \(\mu,\sigma\) | 1.000 толук физикага негизделген MC |
| KBMC | 20 / талапкер долбоор | Kriging | 10.000 surrogate баалоосу | 1.000 толук физикага негизделген MC |
| RBMC | 20 / талапкер долбоор | RBF | 10.000 surrogate баалоосу | 1.000 толук физикага негизделген MC |
50 үлгүлүү салыштырууда суррогаттык моделдин окутуу үлгүсү гана 20 дан 50 гө көбөйтүлгөн. Булак 50 үлгү Pareto чечимдеринин ар түрдүүлүгүн көбөйткөнүн, бирок орточо/стандарттык четтөө жагынан 20 үлгүлүү KBMC ге салыштырмалуу туруктуу артыкчылык бербегенин билдирет. Robustness негизги максат болгондуктан 20 үлгүлүү Kriging жөндөөсү сунушталган вариант катары сакталган.
Эмне үчүн суррогаттык модель маанилүү?
Ар бир Monte Carlo чекитинде аналитикалык transmission-error чечимин жана ML-EHL натыйжалуулук баалоосун кайра жүргүзүү кымбат. KBMC жана RBMC де 20 чекит гана кымбат чечкич менен эсептелгенден кийин 10.000 ички үлгү арзан Kriging/RBF функциялары менен бааланышы мүмкүн.
Булак реалдуу иштөө убактысын салыштырдыбы?
Жок. Макала үч ыкма кымбат физикага негизделген үлгүлөрдүн санын бирдей кармагандыктан жалпы оптималдаштыруу убакыттары болгону бир аз айырмаланарын жана өзүнчө wall-clock убакыт салыштыруусу берилбегенин ачык көрсөтөт. Ошондуктан “KBMC мынча эсе тез” деген булактан тышкаркы ылдамдык катышын берүүгө болбойт.
NSGA-III жана Pareto Front Бул Изилдөөдө Кантип Колдонулган?
NSGA-III бир убакта PPSTE туруктуулугун жакшыртуу жана натыйжалуулук туруктуулугун сактоо сыяктуу дал бир эле оптималдуу чекитти бөлүшүүгө милдеттүү эмес максаттарды бир баллга мажбурлабастан Pareto-optimal чечимдер топтому катары издеген көп максаттуу эволюциялык оптималдаштыруу алгоритми.
Pareto-optimal чечим деген эмне?
Эгер бир чечимди бир максатта жакшыртуу үчүн башка максатты начарлатууга туура келсе жана башка чечим аны эки максатта тең жеңе албаса, бул чечим non-dominated, башкача айтканда Pareto-optimal деп кабыл алынат. Pareto front ушундай чечим варианттары түзгөн чек болуп саналат.
NSGA-III жөндөөлөрү
| Параметр | Маани |
|---|---|
| Алгоритм | NSGA-III |
| Муундардын саны | 20 |
| Бир муундагы индивиддер | 50 |
| Жалпы түзүлгөн индивиддер | 1.000 |
| Mutation rate | 0.5 |
| Crossover rate | 0.5 |
| Кирүү айлануу ылдамдыгы | 1.000 rpm |
| Кирүү жүгү | 100 Nm |
| Максаттуу кызмат мөөнөтү | 20.000 саат |
| Тиштүү берүү катышы | 1.5 ± %1 |
Эмне үчүн акыркы Pareto front кайра Monte Carlo менен текшерилген?
Surrogate модель үстүндө non-dominated көрүнгөн чечим реалдуу физикага негизделген модель кайра бааланганда башкача жүрүшү мүмкүн. Булакта айрым surrogate-optimal чечимдер 1.000 үлгүлүү full-scale Monte Carlo дан кийин башка чечимдер тарабынан dominate кылынганы көрсөтүлгөн. Бул суррогаттык модель менен толук моделдин ортосунда кичине, бирок долбоор тандоо үчүн маанилүү айырмалар болушу мүмкүн экенин көрсөтөт.
KBMC эмне үчүн туруктуураак деп табылган?
KBMC жыйынтыктарында full-scale текшерүүдөн кийин SMC жана RBMC ге салыштырмалуу азыраак dominance көйгөйү болгон. Авторлор муну Kriging дин covariance-kernel түзүлүшү чектелген маалыматта глобалдык тенденцияларды жана жергиликтүү өзгөрүүлөрдү такыраак чагылдыра алышы менен байланыштырат. Бул түшүндүрмө булак авторлорунун методологиялык чечмелөөсү.
Robust Objective Функциялары Кантип Иштейт?
PPSTE үчүн кичине маани жакшы болгондуктан, изилдөө \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\) туюнтмасын minimize кылат; натыйжалуулук үчүн чоң маани жакшы болгондуктан \(\mu_\eta-\sigma_\eta\) туюнтмасын maximize кылат. Ошентип эки максатта тең жогорку өзгөрмөлүүлүк жазаланат.
PPSTE objective
\(\displaystyle \text{Minimize: }\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\)
PPSTEнин орточо мааниси жогоруласа, номиналдык берүү катасы начарлайт. Стандарттык четтөө жогоруласа, өндүрүш каталарына сезгичтик күчөйт. Экөөнүн суммасын азайтуу күтүлгөн PPSTEни да, бөлүштүрүүнүн туурасын да жазалайт.
Натыйжалуулук objective
\(\displaystyle \text{Maximize: }\mu_{\eta}-\sigma_{\eta}\)
Натыйжалуулуктун орточо мааниси чоң болушу кааланат. Бирок жогорку стандарттык четтөө өндүрүштөн өндүрүшкө натыйжалуулуктун көбүрөөк өзгөрөрүн билдирет. Ошондуктан \(\sigma_\eta\) орточо мааниден алынып, туруктуу эмес жогорку натыйжалуу талапкерлер жазаланат.
Теңдеме (7): PPSTEнин орточо мааниси
\(\displaystyle \mu_{\mathrm{PPSTE}}=\frac{1}{n_{\mathrm{MC}}}\sum_{i=1}^{n_{\mathrm{MC}}}\mathrm{PPSTE}_i\)
\(n_{\mathrm{MC}}\): Monte Carlo үлгүлөрүнүн саны.
\(\mathrm{PPSTE}_i\): \(i\)-профиль-ката ишке ашуусундагы PPSTE.
\(\mu_{\mathrm{PPSTE}}\): белгисиздик шартындагы күтүлгөн PPSTE.
Бирдик: Булактагы жыйынтык таблицаларында μm.
Теңдеме (8): PPSTEнин стандарттык четтөөсү
\(\displaystyle \sigma_{\mathrm{PPSTE}}=\sqrt{\frac{1}{n_{\mathrm{MC}}-1}\sum_{i=1}^{n_{\mathrm{MC}}}\left(\mu_{\mathrm{PPSTE}}-\mathrm{PPSTE}_i\right)^2}\)
Бул үлгүлүк стандарттык четтөө. Ар бир Monte Carlo PPSTE жыйынтыгынын орточо мааниден канчалык четтегенин өлчөйт. Маани кичирейген сайын долбоор профиль-ката өзгөрүүлөрүнө туруктуураак деп эсептелет.
Теңдеме (9): Орточо натыйжалуулук
\(\displaystyle \mu_\eta=\frac{1}{n_{\mathrm{MC}}}\sum_{i=1}^{n_{\mathrm{MC}}}\eta_i\)
\(\eta_i\), \(i\)-өндүрүш-ката үлгүсүндө эсептелген тиштүү натыйжалуулук. Натыйжалуулук өлчөмсүз катыш катары колдонулган; мисалы, 0.99974 болжол менен %99.974кө туура келет.
Теңдеме (10): Натыйжалуулуктун стандарттык четтөөсү
\(\displaystyle \sigma_\eta=\sqrt{\frac{1}{n_{\mathrm{MC}}-1}\sum_{i=1}^{n_{\mathrm{MC}}}\left(\mu_\eta-\eta_i\right)^2}\)
\(\sigma_\eta\) натыйжалуулук катышынын өндүрүштүк белгисиздиктеги бөлүштүрүү туурасын өлчөйт. Орточо натыйжалуулук абдан жогору болсо да, \(\sigma_\eta\) чоң болушу өндүрүш толеранстарына жогорку сезгичтик дегенди билдириши мүмкүн.
ISO 6336 Бекемдик Теңдемелери Долбоор Чектөөлөрүн Кантип Аныктайт?
Изилдөө оптималдаштыруу төмөн PPSTE жана жогорку натыйжалуулуктун артынан гана кууп, физикалык жактан алсыз тиштүү механизмди жаратпашы үчүн ISO 6336 Method B негизиндеги контакт/pitting жана тиш түбүнүн ийилүү бекемдиги эсептерин чектөө катары колдонот.
Теңдеме (1): Контакттык чыңалуу
\(\displaystyle \sigma_H=Z_{B,D}Z_HZ_EZ_{\varepsilon}Z_{\beta}\sqrt{\frac{F_t}{d_1b}\frac{u+1}{u}K_AK_VK_{H\beta}K_{H\alpha}}\)
\(\sigma_H\): эсептелген тиш бетинин контакттык чыңалуусу.
\(F_t\): айланма/тангенциалдык тиш күчү.
\(d_1\): пиниондун эталондук диаметри менен байланышкан чоңдук.
\(b\): бет туурасы.
\(u\): тиштүү берүү катышы менен байланышкан катыш.
\(Z\) жана \(K\) коэффициенттери: булакта ISO 6336 негизиндеги геометриялык, контакт жана жүк таасири коэффициенттери катары формулада колдонулган; негизги макала ар бир коэффициенттин стандарттагы деталдуу аныктамасын кайра бербейт.
Формуланын түзүлүшү үйрөтүү жагынан маанилүү: тангенциалдык жүк \(F_t\) көбөйгөн сайын контакттык чыңалуу өсөт; бет туурасы \(b\) же эффективдүү диаметр \(d_1\) чоңойгон сайын бирдик контакттык жүк азаят. Бирок бүт байланыш квадраттык тамыр жана ISO түзөтүү коэффициенттеринин ичинде болгондуктан бир өзгөрмөгө түз сызыктуу жыйынтык байланыштыруу туура эмес.
Теңдеме (2): Уруксат берилген контакттык чыңалуу
\(\displaystyle \sigma_{HP}=\frac{\sigma_{Hlim}Z_{NT}}{S_{Hmin}}Z_LZ_VZ_RZ_WZ_X\)
\(\sigma_{Hlim}\): булактагы Table 1де 1500 MPa деп берилген негизги уруксат берилген контакттык чыңалуу саны.
\(S_{Hmin}\): минималдуу талап кылынган pitting коопсуздук коэффициенти; булакта 1.0.
Башка \(Z\) коэффициенттери ISO эсептөөнүн түзөтүү факторлору жана бул макалада ар бири кайра аныкталган эмес.
Теңдеме (3): Контакт коопсуздук коэффициенти
\(\displaystyle S_H=\frac{\sigma_{HP}}{\sigma_H}S_{Hmin}\)
Уруксат берилген контакт мүмкүнчүлүгүнүн эсептелген реалдуу контакттык чыңалууга катышы менен байланыштуу. Оптималдаштыруу маселесинде булак \(S_H>1\) шартын колдонгон.
Теңдеме (4): Тиш түбүнүн ийилүү чыңалуусу
\(\displaystyle \sigma_F=\frac{F_t}{bm_n}Y_FY_SY_\beta Y_BY_{DT}K_AK_VK_{F\beta}K_{F\alpha}\)
\(\sigma_F\): эсептелген тиш түбүнүн ийилүү чыңалуусу.
\(m_n\): нормалдык модуль.
\(b\): бет туурасы.
\(Y\) жана \(K\) факторлору: ISO негизиндеги геометрия, жүк жана чыңалуу түзөтүү коэффициенттери.
Негизги түзүлүш \(F_t/(bm_n)\). Башка шарттар туруктуу деп кабыл алынса, чоңураак бет туурасы жана нормалдык модуль номиналдык ийилүү чыңалуусун азайтуу багытында таасир этет; бирок реалдуу оптималдаштырууда бул өзгөрмөлөр башка геометрия жана иштөө натыйжалары менен чогуу өзгөрөт.
Теңдеме (5): Уруксат берилген ийилүү чыңалуусу
\(\displaystyle \sigma_{FP}=\frac{\sigma_{Flim}Y_{ST}Y_{NT}}{S_{Fmin}}Y_{\delta relT}Y_{RrelT}Y_X\)
\(\sigma_{Flim}\): булактагы Table 1де 480 MPa.
\(S_{Fmin}\): булактагы Table 1де 1.4 деп берилген минималдуу талап кылынган ийилүү коопсуздук коэффициенти.
Теңдеме (6): Ийилүү коопсуздук коэффициенти
\(\displaystyle S_F=\frac{\sigma_{FP}}{\sigma_F}S_{Fmin}\)
Бул туюнтма уруксат берилген ийилүү мүмкүнчүлүгү менен эсептелген тиш түбүнүн чыңалуусун салыштырат.
Булак ичиндеги көңүл буруучу жагдай: Table 1 минималдуу талап кылынган ийилүү коопсуздук коэффициентин \(S_{Fmin}=1.4\) деп берсе, optimization constraint тизмеси \(S_F>1\) шартын жазат. Verianla бул эки туюнтманы булактан тышкаркы чечмелөө менен бириктирип “чындыгында 1.4 болушу керек” деп өзгөртпөйт.
Булакта берилген бекемдик туруктуулары
| Параметр | Белги | Маани |
|---|---|---|
| Application factor | \(K_A\) | 1.25 |
| Уруксат берилген контакттык чыңалуу саны | \(\sigma_{Hlim}\) | 1500 MPa |
| Уруксат берилген ийилүү чыңалуу саны | \(\sigma_{Flim}\) | 480 MPa |
| Минималдуу pitting коопсуздук фактору | \(S_{Hmin}\) | 1.0 |
| Минималдуу ийилүү коопсуздук фактору | \(S_{Fmin}\) | 1.4 |
Башка геометриялык чектөөлөр
- \(S_{an}>0.3m_n\): тиш учунун өтө курч болуп калышын алдын алуу үчүн.
- \(d_{Nf}>d_{Ff}\): активдүү профиль башталуу диаметри root form diameterдан чоң болушу үчүн.
- \(\varepsilon_\gamma>1.7\): жылмакай илинишүүнү жана ылайыктуу жүк бөлүштүрүүнү сактоо үчүн жалпы contact ratioнун төмөнкү чеги.
- \(m_n\ge b/20\): тиштүү сапатын эске алып, нормалдык модулдун өтө кичине болушун алдын алуу үчүн.
- \(b/d_1\le1.1\): бет туурасынын өтө чоңоюшун чектөө үчүн.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Көз карандысыз долбоор өзгөрмөлөрү
| Топ | Өзгөрмө | Белги | Минимум | Максимум |
|---|---|---|---|---|
| Макро | Нормалдык модуль | \(m_n\) | 2 mm | 3 mm |
| Макро | Нормалдык басым бурчу | \(\alpha_n\) | 20° | 25° |
| Макро | Пиниондун тиш саны | \(z_1\) | 45 | 50 |
| Макро | Спираль бурчу | \(\beta\) | 25° | 30° |
| Макро | Бет туурасы | \(b\) | 10 mm | 30 mm |
| Микро | Учту жеңилдетүү өлчөмү | \(C_{\alpha a}\) | 0 μm | 30 μm |
| Микро | Учту жеңилдетүүнүн roll-length катышы | \(L_{Ca}/L_{total}\) | 0 | 0.5 |
| Микро | Flank-line crowning өлчөмү | \(C_\beta\) | 0 μm | 30 μm |
Таблицадагы микрогеометрия параметрлери пинион жана дөңгөлөк үчүн өз-өзүнчө колдонулат. Ошондуктан акыркы долбоор таблицасында \(C_{\alpha a1}\), \(C_{\alpha a2}\), \(L_{Ca1}/L_{total1}\), \(L_{Ca2}/L_{total2}\), \(C_{\beta1}\) жана \(C_{\beta2}\) болуп алты өзүнчө микрогеометрия мааниси бар.
Изилдөөнүн эсептөө агымы
| Баскыч | Процесс | Чыгыш |
|---|---|---|
| 1 | NSGA-III макро + микро тиштүү долбоорду түзөт | Талапкер геометрия |
| 2 | Талапкер геометрия үчүн ISO 1328-1 профиль-ката толеранстары аныкталат | Жергиликтүү 8D белгисиздик мейкиндиги |
| 3 | 20 физикага негизделген белгисиздик үлгүсү эсептелет | PPSTE + натыйжалуулук окутуу маалыматы |
| 4 | Kriging же RBF суррогаттык модели окутулат | Жергиликтүү surrogate |
| 5 | KBMC/RBMC үчүн 10.000 surrogate MC үлгүсү эсептелет | \(\mu\) ve \(\sigma\) |
| 6 | \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\) minimize, \(\mu_\eta-\sigma_\eta\) maximize кылынат | Robust fitness/objectives |
| 7 | Selection, mutation, crossover менен жаңы муун түзүлөт | Жаңы талапкер долбоорлор |
| 8 | 20 муун аяктайт | Акыркы Pareto front |
| 9 | Акыркы чечимдер 1.000 full-scale физикага негизделген MC менен кайра сыналат | Текшерилген robustness метрикалары |
ISO сапат классы өндүрүштүк белгисиздикке кандай таасир берди?
Детерминисттик оптималдаштыруудан алынган 20 долбоор талапкери ISO Class 4, 6 жана 8 профиль-ката бөлүштүрүүлөрүндө 1.000 үлгүлүү full-scale Monte Carlo менен сыналган. Жогорку тактыктагы өндүрүш класстарында орточо иштөө жакшыраак, стандарттык четтөө төмөн болгон.
| ISO классы | Орточо \(\mu_{\mathrm{PPSTE}}\) | Орточо \(\sigma_{\mathrm{PPSTE}}\) | Орточо \(\mu_\eta\) | Орточо \(\sigma_\eta\) |
|---|---|---|---|---|
| Class 4 | 1.75292 | 0.18492 | 0.99972 | 3.81E-06 |
| Class 6 | 1.92865 | 0.38690 | 0.99970 | 1.67E-05 |
| Class 8 | 2.61778 | 0.81356 | 0.99962 | 5.92E-05 |
Class 8деги PPSTE стандарттык четтөөсү Class 4төгүдөн болжол менен 4.4 эсе чоң. Натыйжалуулуктун стандарттык четтөөсү болсо Class 8де Class 4төгүдөн болжол менен 15.5 эсе чоң. Ошентип өндүрүш тактыгы номиналдык геометрияга гана эмес, реалдуу иштөө бөлүштүрүүсүнө да күчтүү таасир этери көрсөтүлгөн.
Coefficient of Variation эмнени көрсөтөт?
Coefficient of variation (CV), стандарттык четтөөнү орточо мааниге бөлүү менен алынган өлчөмсүз салыштырма өзгөрмөлүүлүк көрсөткүчү:
\(\displaystyle CV=\sigma/\mu\)
Бул туюнтма макалада өзүнчө номерленген теңдеме катары берилген эмес, Table 6 жыйынтыктарын түшүндүрүүдө аныкталган. Ал ар башка чоңдук масштабдарындагы PPSTE жана натыйжалуулук өзгөрмөлүүлүгүн салыштырма түрдө салыштырууга мүмкүндүк берет.
| ISO классы | \(CV_{\mathrm{PPSTE}}\) | \(CV_\eta\) |
|---|---|---|
| Class 4 | 0.10549 | 3.81E-06 |
| Class 6 | 0.20060 | 1.67E-06 |
| Class 8 | 0.31078 | 5.92E-06 |
Булак ичиндеги сандык дал келбестик: Class 6 үчүн Table 5 \(\sigma_\eta=1.67E-05\) жана \(\mu_\eta=0.99970\) берсе, Table 6 \(CV_\eta=1.67E-06\) деп жазат. Бул маанилер \(CV=\sigma/\mu\) байланышы боюнча түздөн-түз бири-бирине дал келбейт. Verianla булактагы маанини унчукпай өзгөртпөйт.
20 үлгүлүү robust optimization салыштыруусу
| Ыкма | Орточо \(\sigma_{\mathrm{PPSTE}}\) | Орточо \(\sigma_\eta\) |
|---|---|---|
| DO | 0.41819 | 1.41E-05 |
| SMC | 0.25308 | 2.02E-05 |
| KBMC | 0.19869 | 9.88E-06 |
| RBMC | 0.21047 | 1.35E-05 |
PPSTE өзгөрмөлүүлүгүндө эң төмөн маани KBMCде. KBMCнин 0.19869 мааниси DOнун болжол менен %48ине барабар. RBMC болжол менен %50, SMC болжол менен %61 деңгээлде. Натыйжалуулук жагында KBMC \(9.88E-06\) менен кайрадан эң төмөн стандарттык четтөөнү берет; ал эми SMC \(2.02E-05\) менен DOго караганда жогору өзгөрмөлүүлүк жараткан.
50 үлгү колдонулганда эмне болду?
| Ыкма | Орточо \(\sigma_{\mathrm{PPSTE}}\) | Орточо \(\sigma_\eta\) |
|---|---|---|
| DO | 0.41819 | 1.41E-05 |
| SMC | 0.25657 | 2.20E-05 |
| KBMC | 0.24448 | 1.12E-05 |
| RBMC | 0.24534 | 2.06E-05 |
50 үлгүдө да KBMC эки стандарттык четтөөнүн эң төмөн маанилерин бирге берген. Бирок 20 үлгүлүү KBMCнин PPSTE жана натыйжалуулук стандарттык четтөөлөрү 50 үлгүлүү изилдөөдөгүдөн төмөн чыккан. Авторлор муну NSGA-IIIнин стохастикалык түзүлүшү себептүү ар башка runдарда ар башка Pareto топтомдору пайда болушу мүмкүн экени менен байланыштырышат. 50 үлгү чечимдердин ар түрдүүлүгүн көбөйткөнү менен robustness боюнча так жакшыруу бербегендиктен 20 үлгүлүү Kriging ыкмасы сунушталган жөндөө катары сакталган.
ISO Class 4, 6 жана 8де DO менен KBMC
| ISO классы | Ыкма | \(\sigma_{\mathrm{PPSTE}}\) | \(\sigma_\eta\) |
|---|---|---|---|
| 4 | DO | 0.18492 | 3.81E-06 |
| 4 | KBMC | 0.09160 | 4.41E-06 |
| 6 | DO | 0.38690 | 1.67E-05 |
| 6 | KBMC | 0.19869 | 9.88E-06 |
| 8 | DO | 0.81356 | 5.92E-05 |
| 8 | KBMC | 0.52742 | 4.83E-05 |
Class 4тө KBMC PPSTE стандарттык четтөөсүн DO деңгээлинин болжол менен %50сине түшүргөнү менен натыйжалуулуктун стандарттык четтөөсү DOнун болжол менен %116сына көтөрүлгөн. Ошондуктан “KBMC ар бир сапат классында эки метрикада тең сөзсүз төмөн стандарттык четтөө берет” деп айтууга болбойт.
Class 6да KBMC PPSTE стандарттык четтөөсүн DOнун болжол менен %51ине, натыйжалуулук стандарттык четтөөсүн болжол менен %59уна түшүрөт. Class 8де тиешелүү катыштар болжол менен %65 жана %82. Булак PPSTEдеги robustness пайдасы натыйжалуулукка караганда күчтүүрөөк экенин баса белгилейт.
Тандалган DO жана KBMC долбоорлору кандай айырмаланды?
| Параметр | DO оптималдуу долбоор | KBMC оптималдуу долбоор |
|---|---|---|
| Нормалдык модуль \(m_n\) | 2.78 mm | 2.69 mm |
| Нормалдык басым бурчу \(\alpha_n\) | 20.00° | 20.09° |
| Пиниондун тиш саны \(z_1\) | 49 | 48 |
| Спираль бурчу \(\beta\) | 26.05° | 26.30° |
| Бет туурасы \(b\) | 18.82 mm | 19.87 mm |
| Пиниондун уч жеңилдетүүсү \(C_{\alpha a1}\) | 27.51 μm | 25.40 μm |
| Дөңгөлөктүн уч жеңилдетүүсү \(C_{\alpha a2}\) | 18.91 μm | 28.63 μm |
| \(L_{Ca1}/L_{total1}\) | 0.39 | 0.48 |
| \(L_{Ca2}/L_{total2}\) | 0.05 | 0.11 |
| Пинион crowning \(C_{\beta1}\) | 17.50 μm | 2.98 μm |
| Дөңгөлөк crowning \(C_{\beta2}\) | 10.35 μm | 10.72 μm |
| PPSTE орточо мааниси | 2.12 μm | 2.14 μm |
| PPSTE стандарттык четтөөсү | 0.48 μm | 0.13 μm |
| Натыйжалуулуктун орточо мааниси | 0.99974 | 0.99974 |
| Натыйжалуулуктун стандарттык четтөөсү | 7.75E-06 | 4.70E-06 |
Бул таблица robust optimization эмне кыларын абдан так көрсөтөт. KBMC долбоорунун PPSTE орточо мааниси 2.12 μmден 2.14 μmге өтө аз начарлаган; башкача айтканда номиналдык PPSTE боюнча абсолюттук эң кичине орточону тандаган эмес. Бирок стандарттык четтөө 0.48 μmден 0.13 μmге түшкөн. Туруктуу долбоор кичинекей номиналдык айырманын ордуна өндүрүш өзгөрмөлүүлүгүнө карата кыйла тар иштөө бөлүштүрүүсүн тандаган.
Натыйжалуулуктун орточо мааниси эки долбоордо тең 0.99974 менен бирдей. Ошого карабастан KBMCнин натыйжалуулук стандарттык четтөөсү төмөн. Бул “орточо иштөө бирдей болсо да кайсы геометрия өндүрүштүк белгисиздикке туруктуураак?” деген суроого robust optimization менен өзүнчө жооп берилгенин көрсөтөт.
Изилдөө колдогон жыйынтыктар
- Профиль каталары эске алынганда номиналдык детерминисттик оптимумдардын иштөө бөлүштүрүүсү олуттуу өзгөрүшү мүмкүн.
- ISO Class 4, Class 6 жана Class 8 салыштыруусунда жогорку өндүрүш тактыгы төмөн иштөө өзгөрмөлүүлүгү менен байланыштуу.
- PPSTE профиль катасына натыйжалуулукка караганда кыйла жогору салыштырма сезгичтик көрсөтөт.
- Kriging изилдөөдөгү RMSE салыштыруусунда RBFге караганда туруктуураак surrogate иштөөсүн көрсөткөн.
- 20 үлгүлүү ISO Class 6 салыштыруусунда KBMC, PPSTE жана натыйжалуулук стандарттык четтөөлөрү бирге каралганда SMC жана RBMCге караганда күчтүүрөөк robust жыйынтык берген.
- 50 физикалык үлгүгө өтүү solution diversityни көбөйткөн, бирок robustness метрикаларында туруктуу жакшыруу берген эмес.
- 20 үлгүлүү KBMC бул изилдөө үчүн сунушталган surrogate жөндөө катары сакталган.
- KBMCнин final selected designында PPSTE бөлүштүрүүсү DO долбооруна салыштырмалуу кыйла тар болгон.
- Орточо натыйжалуулук бирдей сакталганда натыйжалуулуктун стандарттык четтөөсүн азайтууга мүмкүн болгон.
- Design-specific local surrogate ыкмасы surrogate киришин профиль катасынын сегиз өлчөмү менен чектеп, жогорку өлчөмдүү глобалдык surrogate муктаждыгын азайтат.
Изилдөө колдобогон жыйынтыктар
- KBMC бардык тиштүү долбоорлоо маселелеринде дайыма эң жакшы ыкма экени көрсөтүлгөн эмес.
- KBMC ар бир ISO сапат классында PPSTE менен натыйжалуулуктун стандарттык четтөөсүн тең сөзсүз азайткан эмес; Class 4 натыйжалуулук жыйынтыгы мунун ачык каршы мисалы.
- 50 үлгү колдонуу дайыма 20 үлгүдөн жакшы robust жыйынтык берери көрсөтүлгөн эмес.
- Surrogate үстүндө Pareto-optimal деп табылган ар бир чечим full-scale моделде да non-dominated бойдон калган эмес.
- Акыркы KBMC долбоору реалдуу өндүрүштө ошол эле стандарттык четтөөлөрдү берери физикалык прототип эксперименти менен текшерилген эмес.
- Изилдөө реалдуу өндүрүш линиясындагы профиль-ката өзгөрмөлөрүнүн бардык корреляцияларын өлчөгөн эмес; сегиз ката өзгөрмөсү көз карандысыз деп кабыл алынган.
- Изилдөө мүмкүн болгон бардык өндүрүш кемчиликтерин моделдеген эмес; көңүл профиль/спираль ыктоосуна жана жылмалоодон келип чыккан беттик толкундуулукка бурулган.
- Макала реалдуу NVH үн басымын, bearing force variation же акустикалык өлчөөнү objective катары оптималдаштырган эмес.
- Тиш бетинин температурасы, scuffing тобокелдиги, тиштүү механизмдин салмагы жана tip clearance азыркы эки-objective изилдөөдө оптималдаштырылган эмес; алар келечекте кошула турган максат/чектөө катары талкууланган.
- Булак өзүнчө wall-clock ылдамдык катышын билдирбегендиктен “Kriging мынча эсе тез” деген жыйынтык чыгарууга болбойт.
Изилдөөнүн күчтүү жактары
Биринчи күчтүү жагы — идеалдуу геометриянын оптимумун табуу менен гана чектелбестен, өндүрүш толерансын optimization маселесине түз кошкону. Ушундайча “эң жакшы номиналдык тиштүү механизм” менен “сериялык өндүрүштө туруктуураак тиштүү механизмдин” айырмасы ачык көрүнгөн.
Экинчи күчтүү жагы — макро жана микро геометрияны удаалаш эки өзүнчө маселе катары эмес, бир NSGA-III циклинде чогуу оптималдаштырганы.
Үчүнчү күчтүү жагы — профиль катасы бир гана offset катары эмес, профиль ыктоо четтөөсү, спираль ыктоо четтөөсү жана жылмалоого байланышкан waviness компоненттери менен сегиз өлчөмдүү stochastic uncertainty space катары моделденгени.
Төртүнчү күчтүү жагы — surrogate моделдин акыркы чечимин кайра surrogate өзү менен текшербестен, 1.000 үлгүлүү full-scale физикага негизделген Monte Carlo менен кайра баалаганы. Бул кадам surrogate менен шартталган false Pareto чечимдерин көрүнүктүү кылган.
Бешинчи күчтүү жагы — Kriging/RBF тандоосун бир гана RMSE санына эмес, 50 кайталоодогу RMSE бөлүштүрүүсүнө карап баалаганы.
Негизги чектөөлөр
Акыркы физикалык прототип текшерүүсү жок: изилдөө акыркы KBMC геометриясын жасап, сыноо стендинде PPSTE, натыйжалуулук же акустикалык жүрүм-турумду өлчөбөйт.
Модель чынжыры мурунку чечкичтерге көз каранды: PPSTE аналитикалык моделинин жана ML-EHL чечкичинин тактыгы robust optimization жыйынтыктарынын негизин түзөт. Бул эки эсептөө кыймылдаткычындагы модель каталары surrogate жана Monte Carlo жыйынтыктарына өтүшү мүмкүн.
Көз карандысыз кокустук өзгөрмө божомолу: сегиз профиль-ката параметри статистикалык жактан көз карандысыз деп кабыл алынган. Реалдуу өндүрүштө айрым ката режимдеринин ортосунда корреляция болсо, чыныгы бөлүштүрүү башкача болушу мүмкүн.
Нормалдуу бөлүштүрүү божомолу: бардык uncertainty parameters normal distribution менен жана толеранс аралыгы \(6\sigma\) деп кабыл алынып моделденген. Бул белгилүү бир сериялык өндүрүш линиясынан чогултулган өлчөө бөлүштүрүүсү сөзсүз нормалдуу дегенди билдирбейт.
Waviness камтуусу: изилдөө ground gears үчүн беттик толкундуулукту involute direction менен чектеген.
Эки objective: учурдагы Pareto front PPSTE жана efficiency боюнча гана түзүлгөн. Булак bearing-force variation, acoustic performance, tooth-surface temperature, gear weight жана tip clearance сыяктуу башка максаттар да келечекте кошулушу мүмкүн экенин билдирет.
Стохастикалык NSGA-III: 20 жана 50 үлгүлүү изилдөөлөрдө ар башка Pareto курамдары пайда болгон; бир ишке киргизүүдөгү топтом орточолору алгоритмдин стохастикалык түзүлүшүнөн таасир алышы мүмкүн.
Булак ичиндеги CV дал келбестиги: ISO Class 6 натыйжалуулук CV мааниси Table 5 менен Table 6 ортосунда сандык жактан дал келбейт.
Коопсуздук факторун билдирүү деталдары: Table 1 \(S_{Fmin}=1.4\) берсе, optimization constraint бөлүгү \(S_F>1\) деп жазат; бул эки туюнтма булакта кошумча түшүндүрүлгөн эмес.
Келечектеги иш
Авторлор азыркы эки objective түзүлүшү кошумча NVH максаттары жана практикалык инженердик чектөөлөр менен кеңейтилиши мүмкүн экенин билдирет. Мисалдарга bearing force variation, реалдуу acoustic performance, tooth surface temperature/scuffing risk, gear weight жана tip clearance кирет. Ыкма ар башка uncertainty түрлөрүн кабыл ала тургандай да кеңейтилиши мүмкүн.
Булак жана Ыкма Жөнүндө Эскертүү
Түпнуска аталыш: Surrogate-assisted multi-objective robust optimization of helical gear pair considering manufacturing uncertainty due to profile error.
Авторлор жана толук тартип: Dongu Im, Jung-Ho Park, Beom-Soo Kim, Dong-Joo Moon, Min-Geun Kim, Young-Jun Park.
Жооптуу автор: Young-Jun Park.
Бирдей салым: Жүктөлгөн Article-in-Press PDFде бирдей салым жөнүндө билдирүү жок.
Мекеме 1: Gear Drive Unit Development Team, Hyundai Mobis Company, 37 Cheoldobangmulgwan-ro, Uiwang-si, Gyeonggi-do 16082, Republic of Korea.
Мекеме 2: Department of Biosystems Engineering, Seoul National University, 1 Gwanak-ro, Gwanak-gu, Seoul 08826, Republic of Korea.
Мекеме 3: Convergence Major in Global Smart Farm, Seoul National University, 1 Gwanak-ro, Gwanak-gu, Seoul 08826, Republic of Korea.
Мекеме 4: Department of Mechanical and Automotive Engineering, Seoul National University of Science and Technology, Seoul 01811, Republic of Korea.
Мекеме 5: Research Institute of Agriculture and Life Sciences, College of Agriculture and Life Sciences, Seoul National University, Seoul 08826, Republic of Korea.
Журнал: Scientific Reports.
Басма: Springer Nature.
DOI: 10.1038/s41598-026-67057-0.
Received: 18 июнь 2026.
Accepted: 12 август 2026.
Расмий онлайн жарыялоо күнү: 20 август 2026.
Булак версиясы: Article in Press / accepted manuscript. Басма бул версия эрте жеткиликтүүлүк үчүн берилген, али акыркы редакциядан өтө элек нуска экенин жана кийин final Version of Record менен алмаштырылаарын билдирет.
Рецензиялоо абалы: Рецензияланган жана кабыл алынган Scientific Reports макаласы; preprint эмес.
Акыркы том/сан/макала номери: Колдонулган Article-in-Press PDF жана учурдагы эрте жеткиликтүүлүк citation жазуусу акыркы том/макала номерин ачык бербегендиктен бул жерде чыгарылган эмес.
Лицензия: Creative Commons Attribution-NonCommercial-NoDerivatives 4.0 International — CC BY-NC-ND 4.0.
Лицензиянын натыйжасы: Булактагы сүрөттөр же корголгон текст өзгөртүлгөн/которулган туунду материал катары кайра колдонулган эмес; Verianla баяны илимий фактыларга таянып өз алдынча түзүлгөн.
Расмий шилтеме: https://doi.org/10.1038/s41598-026-67057-0
Ачкыч сөздөр: multi-objective optimization, robust optimization, surrogate model, gear optimization.
Изилдөө түрү: Эсептөө инженериясы / көп максаттуу robust design optimization / uncertainty quantification.
Акыркы физикалык прототип сыноосу: Бул макалада акыркы KBMC долбоору жаңы тиштүү жупта өндүрүлүп эксперименттик түрдө сыналган эмес.
PPSTE чечкичи: Im жана кесиптештеринин профиль катасын камтыган аналитикалык transmission-error модели; мурдагы реалдуу gear-pair transmission-error сыноолору менен текшерилген.
Gear mesh stiffness: Chung жана кесиптештеринин модели.
Profile error model: Wang жана Zhang модели.
Efficiency solver: Im жана кесиптештери мурда иштеп чыккан machine-learning-based mixed EHL solver; булак \(R^2>0.99\) деп билдирет.
Gear strength стандарты: ISO 6336:2006 Method B.
Gear geometry стандарты: ISO 21771.
Profile-error tolerance стандарты: ISO 1328-1.
Optimization алгоритми: NSGA-III.
Муун: 20.
Индивид / муун: 50.
Жалпы индивид: 1.000.
Mutation rate: 0.5.
Crossover rate: 0.5.
Иштөө шарты: 1.000 rpm кирүү айлануу ылдамдыгы, 100 Nm кирүү жүгү.
Максаттуу кызмат мөөнөтү: 20.000 саат.
Тиштүү берүү катышы: 1.5 ± %1.
Негизги objective 1: Minimize \(\mu_{\mathrm{PPSTE}}+\sigma_{\mathrm{PPSTE}}\).
Негизги objective 2: Maximize \(\mu_\eta-\sigma_\eta\).
Негизги surrogate окутуу үлгүсү: 20 physics-based sample / талапкер долбоор.
Салыштырма surrogate үлгүсү: 50 physics-based sample / талапкер долбоор.
KBMC/RBMC ички Monte Carlo: 10.000 surrogate evaluation / талапкер долбоор.
Акыркы full-scale validation: 1.000 physics-based Monte Carlo sample / акыркы Pareto чечими.
Белгисиздик өлчөмү: Сегиз көз карандысыз профиль-ката өзгөрмөсү.
Белгисиздик бөлүштүрүүсү: Нормалдуу бөлүштүрүү.
Толерансты параметрлөө: Толеранс аралыгы = \(6\sigma\).
Truncation/clipping: Колдонулган эмес; булак ISO толерансынан тышкары үлгү түшүү ыктымалдыгын эске албай тургандай аз деп кабыл алат.
Surface waviness: Ground gear контекстинде involute direction менен моделденген.
Waviness жыштыгы: Натыйжалуу roll length боюнча 10–20 cycle.
Waviness максималдуу амплитудасы: \(f_{f\alpha}/2\).
Surrogate ыкмалары: Kriging жана radial basis function (RBF).
Surrogate validation: RMSE бөлүштүрүүсү; 50 training/testing iteration; kernel density estimation.
SMC: 20 physics sampleдан түз орточо/стандарттык четтөө.
KBMC: 20 physics sample → Kriging surrogate → 10.000 MC surrogate sample.
RBMC: 20 physics sample → RBF surrogate → 10.000 MC surrogate sample.
20-sample ISO Class 6 PPSTE mean STD: DO 0.41819; SMC 0.25308; KBMC 0.19869; RBMC 0.21047.
20-sample ISO Class 6 efficiency mean STD: DO 1.41E-05; SMC 2.02E-05; KBMC 9.88E-06; RBMC 1.35E-05.
Selected final DO PPSTE:орточо 2.12 μm; STD 0.48 μm.
Selected final KBMC PPSTE:орточо 2.14 μm; STD 0.13 μm.
Selected final DO efficiency:орточо 0.99974; STD 7.75E-06.
Selected final KBMC efficiency:орточо 0.99974; STD 4.70E-06.
Булак ичиндеги сандык дал келбестик: Table 5 ISO Class 6 үчүн \(\sigma_\eta=1.67E-05\) берсе, Table 6 \(CV_\eta=1.67E-06\) деп жазат; берилген \(\mu_\eta=0.99970\) менен бул эки сан түздөн-түз дал келбейт. Маалымат унчукпай оңдолгон эмес.
Булак ичиндеги коопсуздук-чектөө деталдары: Table 1 \(S_{Fmin}=1.4\) берсе, robust optimization constraint тизмеси \(S_F>1\) шартын колдонот; булак кошумча түшүндүрмө бербейт.
Wall-clock benchmark: Өзүнчө иш убактысы таблицасы берилген эмес. Булак үч ыкма 20 кымбат physics-based evaluation чыгымын бөлүшкөндүктөн жалпы optimization убакыттарынын айырмасы болгону маргиналдуу экенин билдирет.
Каржылоо: Korea Institute of Planning and Evaluation for Technology in Food, Agriculture and Forestry (IPET), Technology Commercialization Support Program; Ministry of Agriculture, Food and Rural Affairs (MAFRA); RS-2024-00401556.
Кызыкчылыктардын кагылышы: Авторлор тиешелүү финансылык же финансылык эмес кызыкчылыктардын кагылышы жок экенин билдиришкен.
Маалыматтардын жеткиликтүүлүгү: Жыйынтыктарды колдогон маалыматтар авторлордон суроо-талап боюнча берилиши мүмкүн экени айтылган.
CRediT / авторлордун кеңири салымдары: Жүктөлгөн Article-in-Press PDFде өзүнчө Author Contributions / CRediT бөлүмү жок; бул жерде ойлоп табылган эмес.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген