

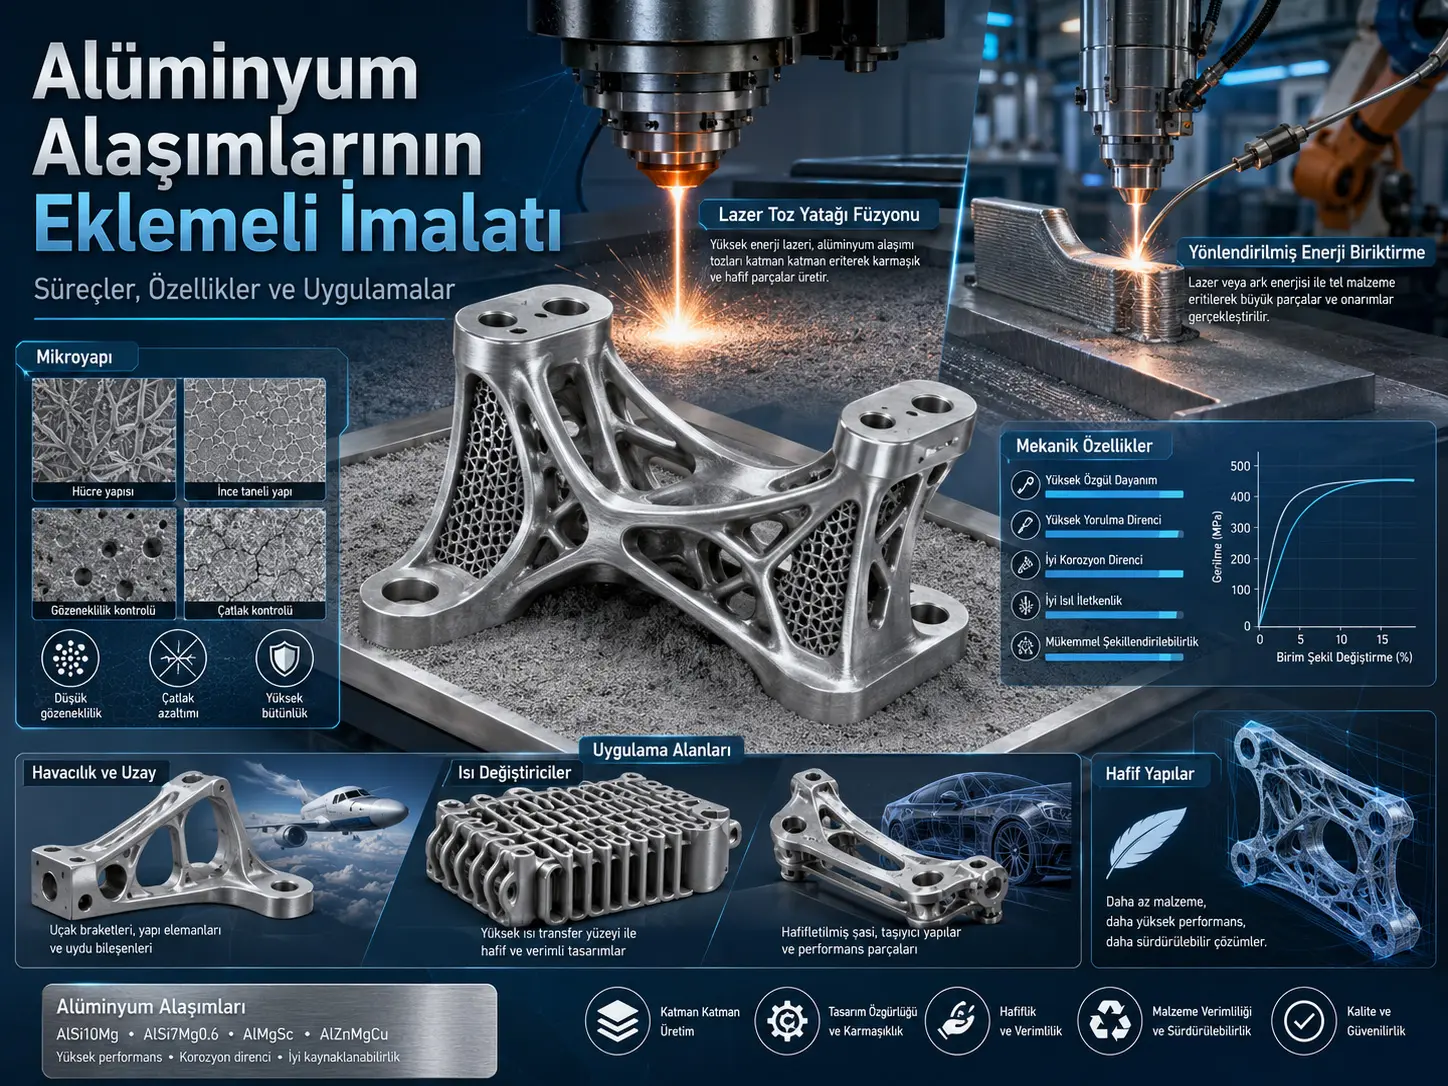
Бул сереп, алюминий эритмелеринин кошумча өндүрүшүндөгү güncel gelişmeleri процесс–материал–микротүзүлүш–касиет–колдонмо zinciri үчүнde изилдейт. Изилдөөnın ana odтармакını Лазердик порошок төшөгү фузиясы (Laser Powder Bed Fusion, L-PBF), Тандалма лазердик эритүү (Selectiжана Laser Melting, SLM), Багытталган энергия топтоо (Directed Energy Deposition, DED) жана Зым-дуга кошумча өндүрүшү (Wire Arc Additiжана Manufacturing, WAAM) түзөт. Derlemenin topladığı literatür, алюминий кошумча өндүрүшında ысык жаракалоо, көңдөйлүүлүк, калдык чыңалуу жана анизотропияnin негизги чекlamalar арасында болгонуnu; процесс параметрlerinin iyмененştirilmesi, данды майдалоо, Sc/Zr микроэритмелөө, өзгөчө эвтектикалык системаler жана өтмө металл takviyesinin bu пробlemlere yönelik негизги изилдөө yollarını oluşturduğunu көрсөтөт. Ошентсе да изилдөө yeni bir kontrollü тажрыйба же meta-талдоо сууnmadığından, кабарланган performans маанилерi ар түрдүү изилдөөların материал, түзмөк, геометрия, процесс жана жылуулук иштетүү koşullarına bтармакlı натыйжаларыdır жана түз birbirlerinin yerine kullanılamaz.
Derlemede айрыкча üç материал tasarım багыты öne çıkmaktadır. Sc/Zr içeren системаlerde Al3Sc жана Al3(Sc,Zr) чөкмөлөрi гетерогендик өзөктөнүүyi destekleyerek колонналуу дандарin daha ince жана тең октуу түзүмlara айланууmesine katkı sтармакlайabilir; ошол эле чөкмөлөр дислокация кыймылini чекlandırarak бекемдикı artırabilir. Al-Ce, Al-Ni жана Al-Fe tabanlı эвтектикалык системаlerde жогорку температураta туруктуу интерметаллдык фазалардын жылуулук бекемдикı koruması hedeflenirken; Co, Fe жана Ni gibi өтүү metalleriyle geliştirмененn системаlerde nano ölçekli интерметаллдык фазаlardan yararlanılması максатlanmaktadır. Derleme өзүнчөca материал иштеп чыгууyle процесс көзөмөлүnün birbirinden өзүнчө ele alınaачыткыcтармакını; басып чыгаруу параметрsi, жылуулук geçmiş, tane түзүмsı, чөкмө davranışı жана son механикалык касиет арасында бардыкlбосого bir ilişki kurulması gerektiğini баса белгилейт.
Түркия жагынан: Derlemenin ortайa koyduğu yaklашып кетүү; авиация, автомобилдик, коргонуу, рельстүү системалар, жылуулук башкаруу, калып оңдоо жана жеңил структуралык bмененşenler gibi кошумча өндүрүшın мааниlendirмененbмененceği alanlar açжылуулукndan методологиялык öнымдуулук tашып кетүүaktadır. Бирок изилдөөдөгү эритме айрыкчаri же процесс терезеleri Түркия'deki herкайсы bir өндүрүш tesisine түз aktarılmamalıdır. Toz же зым чийки затsinin kimyası, makine архитектурасы, лазер/ark системаi, коргоочу атмосфера, геометрия, жылуулук башкаруу, механикалык тест standardı жана kalite kabul kriterleri жергиликтүү катары doğrulanmalıdır. Derleme bu эмне үчүнle hazır bir өндүрүш reçetesinden çok, алюминий кошумча өндүрүшında кайсы өзгөрмөlerin бирге optimize edilmesi gerektiğini gösteren bilimsel bir алкак сууnmaktadır.
Алюминий эмне үчүн кошумча өндүрүш үчүн маанилүү fakat zor bir материалdir?
Алюминий эритмелери болжол менен 2,7 g/cm³ тыгыздыкları, жогорку özgül бекемдикları, коррозия dirençleri жана сүрөтlendirмененbilirlikleri эмне үчүнiyle hafif түзүм tasarımında маанилүү материалдар арасында yer alır. Кошумча өндүрүш болсо татаал ички каналдар, тор структуралар, топологиялык оптималдаштырууyla oluşturulan геометрияler жана parça бардыкleştirme gibi geleneksel talaşlı imalat же dökümle zor чыныгыleştirмененn tasarımları түз üretme potansiyeli sтармакlar.
Buna karşılık алюминийun жогорку жылуулук өткөрүмдүүлүгү, oksitlenmeye yatkınlığı жана bazı жогорку бекемдикlı эритмеlardaki geniş катуулашуу температура aralığı, тез эрүү–катуулашуу циклleriyle birleştiğinde өндүрүшi zorlaştırmaktadır. Derleme; ысык жаракалоо, көңдөйлүүлүк, жогорку калдык чыңалуу, микротүзүлүшsal yönlenme жана чекlı sайıda kolай basılabilir ticari эритме bulunmasını негизги техникалык sorunlar катары классификацияktadır.
Sıcak çatlama эмне үчүн oluşuyor?
Özellikle 2xxx жана 7xxx gibi жогорку бекемдикlı алюминий эритмелериnda geniş катуулашуу aralığı, тез жылуулук цикли sırasında катуулашуу cephesinde sıvı плёнкаlerin kalmasına yol açabilir. Katılaşmakta olan материалnin büzülmesi жана жогорку жылуулук чыңалууler bu zайıf bölgelerle birleştiğinde жарака oluşumu kolайlaşır.
Derlemede aktarılan bir literatür örneğinde, 250–400 W лазер күчү жана 800–1500 mm/s сканерлөө ылдамдыгыnın bulunduğu tiчоку процесс aralığında Al-Cu-Mg эритмеı үчүн ысык жаракалоо катышlarının %15–40'a çıkabildiği белгиленет. Bu маани бардык Al-Cu-Mg эритмелери же бардык L-PBF түзмөкları үчүн sabit bir çatlama катышы эмес; обзорnin aktardığı белгилүү изилдөө жана процесс koşullarına aittir.
көзөнөктүүлүк кантип ortайa çıkıyor?
Derlemede iki ana булак üzerinde durulmaktadır. İlki, sıvı жана катуу алюминий арасындаki суутек çözünürlüğü айырмаının тез катуулашуу sırasında gaz kabarcıklarına yol açabilmesidir. İkincisi болсо лазер–порошок өз ара аракеттенүүindeki sıçrama, yeтескериiz эрүү жана kararsız keyhole davranışının процесс булакlı боштукlar oluşturabilmesidir.
Derlemede bildirмененn tiчоку тыгыздык aralığı болжол менен %97–99,5'tir. Küçük bir көзөнөк көлөмү bменен айрыкча чарчоо астында критикалык болушу мүмкүн; анткени боштукlar чыңалуу yığılması жана чарчоо жаракасы başlangıcı үчүн uygun bölgeler oluşturabilir.
Anizotropi эмне үчүн маанилүүdir?
Кошумча өндүрүшta parçanın катмар катмар өстүрүлүшү жана түзүм doğrultuсууndaki күчтүү температура gradyentleri, дан өсүшүni белгилүү kristaloграф yönlere yönlendirebilir. Натыйжаta yatай жана dikey doğrultuda ошол эле механикалык айрыкчаrin elde edilmesi garanti эмес.
Derlemede AlSi10Mg үчүн aktarılan bir örnekte, dikey өндүрүш doğrultuсууndaki тартылуу бекемдигиnın yatай doğrultudan %8–12 daha жогорку, uубакытın болсо %15–20 daha төмөн olabildiği белгиленет. Bu катышlar белгилүү literatür натыйжаларыdır жана бардык AlSi10Mg өндүрүшleri үчүн стадияnsel эмес.
Toz yatтармакı füzyonu кантип çсатып алууır?
Powder Bed Fusion (PBF), metal порошокunun ince bir tabaka hâlinde serilmesi жана гана геометрияnin gerektirdiği bölgelerin жогорку энергияli bir ışınla ergitilmesi prensibine dайanır. Derleme PBF үчүнde айрыкча SLM/лазер tabanlı системаlerle электрон нуру kullanan EBM'yi салыштырууktadır.
SLM bölümünde алюминий эритмеı порошок tabakasının болжол менен 20–100 µm kalınlıkta serмененbildiği, була лазерlerin çoğunlukla болжол менен 1064 nm толкун узундугуnda жана 100–500 W чыгыш кубаты aralığında kullanılabildiği белгиленет. Üretim haznesi кычкылданууu чекlamak үчүн аргон gibi инерт газla korunur.
Verianla Liжана: SLM менен bir алюминий parçanın катмар катмар oluşumu
Bu процесс, обзорnin SLM ачыкlaması жана Şekil 2a'daki негизги өндүрүш prensibine göre даярдалган. Gösterim процесс sırasını ачыкlar; изилдөө tarafından belirtilmeyen ek өндүрүш баскычтары же süreler eklenmemiştir.
| Aşama | Açıklama | Булак |
|---|---|---|
| 1. Üç boyutlu модель | Üretмененcek bмененşenin үч өлчөмдүү CAD геометрияsi hazırlanır. | Bölüm 2.1.1; Şekil 2a |
| 2. Katmanlara dilimleme | Üç boyutlu геометрия, makinenin катмар катмар işleyeceği kesitlere өзүнчөlır. | Bölüm 2.1.1; Şekil 2a |
| 3. Toz tabakasının serilmesi | Алюминий эритмеı порошокu өндүрүш платформаuna ince жана mümkün болгонуnca homojen bir tabaka hâlinde yайılır; обзорde 20–100 µm tabaka kalınlığı aralığı маалыматlmektedir. | Bölüm 2.1.1 |
| 4. Lazer taraması жана эритүү | Lazer, mevcut катмарın геометрияsine göre seçili bölgeleri tarar; порошок жергиликтүү катары ergir жана ardından катууlaşır. | Bölüm 2.1.1; Şekil 2a |
| 5. Platformun alçalması | Bir катмарın taraması tamamlandıktan sonra өндүрүш платформаu bir катмар калыңдыгы kadar aşтармакı кыймыл eder. | Bölüm 2.1.1; Şekil 2a |
| 6. Katman döngüsünün tekrarı | Yeni порошок tabakası serilir жана tarama–катуулашуу döngüsü bмененşen tamamlanıncайa kadar tekrarlanır. | Bölüm 2.1.1; Şekil 2a |
| 7. Bмененşenin çıkarılması | Üretim tamamlandığında oluşturulan bмененşen өндүрүш системанынden alınır. | Şekil 2a |
Verianla Liжана: Görselleştirme, bu makaledeki görünür bilimsel маалымат таблицасууndan tarайıcıda oluşturulur. Tablo bilimsel булак-of-truth катары korunur.
Lazer энергия кириши кантип ilişkмененndiriliyor?
Derlemede SLM энергия киришиnin лазер күчү, сканерлөө ылдамдыгы, сканерлөө аралыгы жана катмар калыңдыгыyla бирге мааниlendirilmesi gerektiği belirtilir. Verмененn негизги ilişki:
\[ E=\frac{P}{v\,h\,t} \]
түрүндө ifade edмененbilir. Бул жерде \(P\) лазер күчүnü, \(v\) сканерлөө ылдамдыгыnı, \(h\) tarama çizgалдыга арасындаki аралыкyi жана \(t\) катмар калыңдыгыnı temsil eder. Bu ilişki, tek bir параметрnin bтармакımsız катары мааниlendirilmesinin эмне үчүн yeтескериiz болгонуnu gösterir. Düşük энергия кириши eksik эрүүye, aşırı энергия кириши болсо aşırı эрүү, геометрияk bozulma же эритме көлчүгү kararsızlığı gibi пробlemlere katkıda bulunabilir.
SLM жана EBM кайсы yönlerden өзүнчөlıyor?
| Özellik | SLM / лазер tabanlı PBF | EBM |
|---|---|---|
| Enerji kайnтармакı | Yoğunlaştırılmış лазер нуру | Yüksek энергияli электрон нуру |
| Ortam | Genellikle инерт газ атмосфераi | Yüksek вакуум |
| Derlemede маалыматlen вакуум деңгээлi | Yагымn атмосфералык басымta inert koruma | Genellikle ≤10⁻³ Pa |
| Toz yatтармакı алдын ала ысытууsı | EBM'ye göre daha төмөн | Yaklaşık 600–800 °C |
| Derlemede маалыматlen муздоо ылдамдыгы салыштырууsı | Yaklaşık 10⁴–10⁶ °C/s | Yaklaşık 10²–10³ °C/s |
| Temel avantaj | Yüksek геометрияk сезгичтик жана өндүрүш esnekliği | Yüksek түзүм sıcaklığı sайesinde daha төмөн жылуулук чыңалуу potansiyeli |
Derlemenin başka bir bölümünde L-PBF үчүн 10⁶–10⁸ K/s'ye ulaşabмененn soğuma ылдамдыкlarından da söz edilmektedir. Булак bu iki aralığı tek bir standart процесс aralığı катары uzlaştırmamaktadır; bu эмне үчүнle маанилер ait oldukları баяндооm bтармакlamında korunmalıdır.
Çatlakları азайтуу үчүн кайсы stratejмененr tөсүшılıyor?
Derlemenin öne çıkardığı ilk yaklашып кетүү, катуулашуу sırasında çok sайıda yeni өзөктөнүү noktası sтармакlайan tane inceltici element же бөлүкчөların kullanılmasıdır. Zr, Sc жана TiB2 gibi ilaжанаler kolonlu дан өсүшүni чекlamайı жана daha ince тең октуу taneler oluşturmайı hedefler.
İkinci yaklашып кетүү жылуулук alanın düzenlenmesidir. Булакta болжол менен 200–300 °C taban алдын ала ысытууsının эритме көлчүгү менен негиз арасындаki температура айырмаını düşürerek муздоо ылдамдыгыnı жана жылуулук gradyenti azaltabмененceği белгиленет. Tarama stratejisinin değiştirilmesi жана катмарlar арасында tarama багытынn döndürülmesi de жылуулук birikimini жана күчтүү tekstür oluşumunu чекlamak үчүн tөсүшılmaktadır.
Derlemede düz tepeli лазер нуруna ilişkin болжол менен %40 daha geniş процесс терезеsi жана болжол менен %35 daha төмөн калдык чыңалуу gibi sайılar da маалыматlmektedir. Бирок булакçada bunların dайandığı изилдөө paslanmaz çelik 316L üzerinde ишке ашырылган. Ошондуктан söz konuсуу маанилер алюминий эритмелери үчүн түз kanıt катары değil, авторлорın алюминий процесс оптималдаштырууuna aktarılabilir gördüğü bir ışın сүрөтlendirme örneği катары мааниlendirilmelidir.
DED эмне үчүн ар түрдүү bir өндүрүш alanına hitap ediyor?
Directed Energy Deposition (DED), порошокu же зымi энергия kайnтармакının oluşturduğu эритме көлчүгүna түз besleyerek материалyi бет üzerinde biriktirir. PBF'ye göre daha жогорку топтоо ылдамдыгы жана büжүк bмененşen üretme кубаттуулугу сууnarken; tabaka kalınlığı, бет pürüzlülüğü жана en küçük üretмененbilir геометрияk айрыкчаr açжылуулукndan PBF daha hassas болушу мүмкүн.
Derleme DED астында негизги Lazer Багытталган энергия топтоо (L-DED) жана WAAM ыкмаларini ele almaktadır.
L-DED'nin негизги изилдөө mantığı эмне?
L-DED'de фокусlanmış лазер негиз üzerinde bir эритме көлчүгү oluşturur. Toz eş убакытlı катары bu bölgeye beslenir; koruyucu gaz болсо кычкылданууu чекlaачыткы yardımcı olur. Система, mevcut parçайa материал ekleme жана onarım yanında ар түрдүү материалдарin же fonksионel derecelendirilmiş түзүмların oluşturulması açжылуулукndan da kullanılabilir.
Derlemenin L-DED bölümünün маанилүү bir yorumsal чекı бар. Parametre оптималдаштырууunu ачыкlamak үчүн AISI 410L, 15-5 PH жана 316L paslanmaz çelik менен Ti-6Al-4V gibi алюминий dışı материалдарden birçok örnek колдонулат. Авторлорın amacı bu örnekleri алюминий үчүн түз механикалык касиет маалыматsi катары kullanmak değil; тажрыйба tasarımı, жылуулук цикли, tane kontrolü жана соода кийинки жылуулук иштетүү gibi aktarılabilir процесс prensiplerini göstermektir.
WAAM эмне үчүн büжүк parçalar үчүн öne çıkıyor?
WAAM, metal зымi elektrik arkıyla eriterek катмар катмар biriktirir. Yüksek топтоо ылдамдыгы, зым чийки затnin görece төмөн чыгымi жана büжүк изилдөө hacimlerinde өндүрүш yapabilmesi эмне үчүнiyle büжүк алюминий bмененşenler açжылуулукndan öne çıkmaktadır.
| WAAM мамилеси | Derlemede маалыматlen болжол менен алюминий топтоо ылдамдыгы | Temel касиет |
|---|---|---|
| GTAW tabanlı WAAM | 1–2 kg/h | Isı girdisine hassas эритмеlar үчүн daha kontrollü yaklашып кетүү |
| GMAW tabanlı WAAM | 3–4 kg/h'ye kadar | Daha жогорку топтоо ылдамдыгы; geleneksel түзүмda sıçrama жана ark туруктууlığı sorunları болушу мүмкүн |
| PAW tabanlı WAAM | 2–4 kg/h | GTAW'dan daha жогорку топтоо ылдамдыгы; daha жогорку ekipman чыгымi |
| Tandem-GMAW | 6–8 kg/h | İki зымin eş убакытlı biriktirilmesiyle жогорку üretkenlik |
CMT эмне үчүн алюминий WAAM'da маанилүүdir?
Cold Metal Transfer (CMT), зым кыймылiyle токın koordineli kontrolünü kullanarak geleneksel GMAW'a göre daha төмөн жылуулук кириши жана daha туруктуу metal transferi hedefler. Derlemede CMT'nin жылуулук киришиni geleneksel GMAW'a kıyasla болжол менен %30–50 azaltabildiği ifade edilmektedir.
CMT-PADV менен 2319 алюминий эритмеı үчүн aktarılan изилдөөдө көңдөйлүүлүк %0,4–0,84 aralığında жана maksimum көңдөй диаметри 100 µm'nin астында баяндалган. Bu маанилер белгилүү процесс жана biriktirme stratejалдыгаne aittir.
WAAM'da жылуулук кириши кайсы өзгөрмөlere bтармакlıdır?
Derlemede WAAM үчүн негизги жылуулук кириши ilişkisi:
\[ HI=\frac{\eta U I}{TS} \]
түрүндө маалыматlmektedir. Бул жерде \(\eta\) процесс натыйжалуулукini, \(U\) ark чыңалууini, \(I\) токı жана \(TS\) torç мененrleme ылдамдыгын ifade eder. Tel азыктандыруу ылдамдыкı, ark чыңалууi, кыймыл ылдамдыкı, катмарlar arası температура, bekleme süresi, koruyucu gaz жана электрод uzama аралыкsi бирге эритме көлчүгүnun геометрияsini жана жылуулук geçmişini değiştirir.
Sc эмне үчүн өзгөчө bir mikroэритме elementi катары ele alınıyor?
Sc'nin негизги rolü, алюминий matrisiyle төмөн сепаратор uyumсууzluğuna sahip L1₂ түзүмlı Al3Sc фазалардынın oluşabilmesidir. Bu бөлүкчөlar катуулашуу sırasında гетерогендик өзөктөнүү bölgeleri sтармакlайarak iri колонналуу дандарin daha ince тең октуу tanelere айланууmesini destekleyebilir. Yaşlandırma кийинкиnda oluşan ince Al3Sc же Al3(Sc,Zr) чөкмөлөрi болсо дислокация кыймылini чекlайarak çökelme sertleşmesine katkı sтармакlайabilir.
Derlemede WAAM менен üretilmiş bir Al-Mg-Sc системанынde Sc içeriğinin %0,3 болгону durumda орточо tane boyutunun болжол менен 80 µm'den 30 µm'ye düştüğü aktarılmaktadır.
Sc/Zr системаlerinde кайсы механикалык айрыкчаr raporlanıyor?
Aşтармакıdaki маанилер обзорnin Tablo 1'inde toplanan ар түрдүү literatür изилдөөlarından gelmektedir. Birbirleriyle ошол эле үлгү геометрияsi же ошол эле тажрыйба koşullarında чыныгыleştirilmiş tek bir салыштыруу эмес.
| Эритме жана процесс | Durum | Derlemede кабарланган айрыкчаr | Temel mekanizma |
|---|---|---|---|
| Al-Mg-Sc, WAAM; Sc = %0,3 | Biriktirilmiş | Çekme: 372 MPa; akma: 270 MPa; uzama: %22,5 | Al3Sc менен өзөктөнүү жана tane incelmesi |
| Al-Mg-Sc, WAAM; Sc = %0,3 | 350 °C / 1 h жылуулук иштетүү | Çekme: 415 MPa; akma: 279 MPa; uzama: %18,5 | Birincil жана ikincil Al3Sc чөкмөлөрi |
| Al-Mg-Sc-Zr, SLM | Biriktirilmiş | Mikrosertlik: 148 ± 2 HV; basma акма бекемдиги: 342 ± 7 MPa | Tane incelmesi, Mg катуу çөзгөчөti жана nanoчөкмө etkisi |
| Al-Mg-Sc-Zr, SLM | 350 °C / 3 h yaşlandırma | Mikrosertlik: 175 ± 5 HV; basma акма бекемдиги: 476 ± 10 MPa | L1₂-Al3Sc/Al3(Sc,Zr) nanoчөкмөлөрi |
| Al-Mg-Sc, WAAM | Derlemede aktarılan başka bir изилдөө | Akma: 183,03 MPa; созулуу: 335,58 MPa; uzama: %22,74 | Kolonlu → тең октуу tane айланууümü жана tane чекı sabitleme |
Bu натыйжалар Sc'nin tek başına белгилүү bir бекемдикı garanti ettiğini göstermez. Эритмеın Mg жана Zr miktarı, өндүрүш ыкмасы, жылуулук geçmişi жана жылуулук иштетүүi değiştikçe натыйжалар маанилүү ölçüde değişmektedir.
Sc miktarı arttıkça айрыкчаr үзгүлтүксүз iyмененşiyor mu?
Hайır. Derlemede aktarılan WAAM Al-Mg-Sc изилдөөsında болжол менен %0,3 Sc оптимум bölge катары мааниlendirilmiş; %0,45'e çıkıldığında чөкмө топтолууsi жана tane чекı kabalaşması эмне үчүнiyle ek механикалык kazanç görülmediği белгиленген. Bu, mikroэритмеlamada “daha фазаla element = daha жогорку performans” түрүндө түз bir ilişki kurulaачыткыcтармакını көрсөтөт.
Zr, Sc менен бирге эмне үчүн kullanılıyor?
Zr ilaжанаsi Al3(Sc,Zr) türü чөкмөлөрin жогорку температураta kabalaşmasına karşı direncini artırmайı максатlar. SLM'nin тез катуулашууsı Sc жана Zr'nin Al matrisi үчүнde daha жогорку aşırı doygunluğa ulaşmasına yardımcı болушу мүмкүн; sonraki yaşlandırma sırasında oluşan nano ölçekli чөкмөлөр жогорку температураta tane чекlarının жана дислокацияların кыймылini чекlandırabilir.
Isıya dайanıklı Al-Ce системаi кантип çсатып алууıyor?
Derlemede Al-Ce системаi болжол менен %12 салмак Ce civarında bir эвтектикалык komпозиция жана болжол менен 650 °C эвтектикалык sıcaklığıyla диагнозmlanmaktadır. Ce'nin Al үчүнdeki çözünürlüğünün çok төмөн olması эмне үчүнiyle Ce'nin маанилүү bölümü Al14Ce интерметаллдык фазаını oluşturur.
Булакta Al14Ce'nin erime sıcaklığı болжол менен 925 °C катары маалыматlir жана bu жылуулук катары туруктуу фазаın tane чекı кыймылini жана дислокация кыймылini чекlamasının жылуулукya dайanıklılığa katkı sтармакladığı ачыкlanır. Derleme Al-Ce эритмелеринин болжол менен 300–350 °C колдонуу sıcaklığı potansiyelinden söz etmektedir; bu маани белгилүү эритме tasarımlarına ait literatür sonucudur.
Al-Ni системаlerinde кайсы фазаlar маанилүүdir?
Al-Ni системаi үчүн обзорde болжол менен %6,1 Ni эвтектикалык komпозицияu жана болжол менен 640 °C эвтектикалык sıcaklığı маалыматlmektedir. Temel кубатlendirici фаза катары Al19Ni tөсүшılmakta жана bu фазаın болжол менен 854 °C erime noktasının жогорку температура туруктууlığına katkıda bulunduğu белгиленет.
Al-Ni-Fe-Mn-Zr tabanlı AN2ZhMts örneğinde 400–450 °C күйгүзүү кийинкиnda sertliğin 90 HB'nin üzerinde, тартылуу бекемдигиnın 250 MPa'nın üzerinde жана uубакытın %5'in üzerinde olabildiği aktarılmaktadır. Бирок 450 °C'nin üzerindeki күйгүзүү температураlarında bazı nano чөкмөлөрin kabalaşmasıyla yumuşama görülebмененceği белгиленет.
Al-Fe системаlerinde demir her убакыт zararlı mı?
Geleneksel алюминий эритмелериnda iri жана iğнымдуулукsi Fe içeren интерметаллдыкlerin süneklik açжылуулукndan olumсууz etkалдыга болушу мүмкүн. Derlemenin tөсүшtığı yeni yaklашып кетүү болсо Fe'nin miktarını жана катуулашуу koşullarını kontrol ederek nano же ince интерметаллдык фазаları bilinçli bir бекемдөө mekanizmasına айланууtürmektir.
Örneğin Al3Fe, Al6Fe жана Fe-Ni içeren Al9FeNi фазаları; tane чекlarının кыймылini чекlama, жылуулук туруктууlığı жүкseltme же ар түрдүү бекемдөө mekanizmalarına katkı sтармакlama amacıyla ele alınmaktadır. Bu yaklашып кетүү iri, gстадияk Fe фазалардынın zararlı olmadığı anlamına gelmez; hedeflenen микротүзүлүшnın boyutu жана dтармакılımı критикалык olачыткы devam etmektedir.
Co жана Ni менен бекемдөө мамилесиnın негизги fikri эмне?
Co жана Ni'nin Al matrisi үчүнdeki төмөн çözünürlüğü, kontrollü koşullarda nano ölçekli интерметаллдык фазалардын oluşturulması үчүн kullanılabilir. Derlemede Co үчүн Al9Co2 жана ар түрдүү kompleks интерметаллдык түзүмlar; Ni үчүн болсо Al3Ni жана ilgili эвтектикалык түзүмlar tөсүшılmaktadır.
Temel hedef, тез катуулашууdan yararlanarak kaba gстадияk интерметаллдыкler yerine daha ince жана homojen dтармакılmış кубатlendirici фазаlar elde etmektir. Бирок Co же Ni miktarının aşırı жүкselmesi kaba интерметаллдык oluşumuna жана süneklik kайbına yol açabмененceğinden bмененшим kontrolü критикалык görülmektedir.
Dайanım менен süneklik арасындаki denge кантип görünüyor?
Derlemenin Tablo 2'si ар түрдүү алюминий эритмелери жана kompozitler үчүн literatürde bildirмененn механикалык айрыкчаrden örnekler toplamaktadır. Bu маанилер түз bir yarış рейтингsı эмес; өндүрүш ыкмаларi, жылуулук иштетүүler жана материал системаleri ар түрдүүdır.
| Malzeme системаi | Üretim / durum | Çekme бекемдикı (MPa) | Akma бекемдикı (MPa) | Uzama (%) |
|---|---|---|---|---|
| 6061 Алюминий | SLM + T6 | 310 | 276 | 12 |
| 7075 Алюминий | Derlemede SLM / T7451 катары lisзымenmiştir | 570 | 500 | 8 |
| Al-%20 SiC kompozit | Toz metalurjisi + T6 | 450 | 380 | 4,5 |
| 6092/SiCp/%17,5 | Toz metalurjisi + T6 | 490 | 434 | 6 |
| 7093/SiCp/%15 | Toz metalurjisi + T6 | 694 | 642 | 1,8 |
| “Printable Al Alloy” | SLM + son жылуулук иштетүү | 500+ | 450+ | 10 |
| (Al3BC+CNT)/UFG Al | Mekanik aktivasyon + күйгүзүү | 394 | 350 | 19,7 |
Tablo, жогорку бекемдикın çoğu убакыт süneklik чыгымiyle gelebмененceğini көрсөтөт. Örneğin обзорde 7093/SiCp/%15 kompozit үчүн 694 MPa тартылуу бекемдигиna karşılık гана %1,8 uzama маалыматlmektedir. Buna karşılık nanoчөкмө mühendisliği жана yeni AM эритмелеринин hedefi, жогорку бекемдикı daha kullanılabilir bir uzamайla birleştirmektir.
Endüstriyel колдонмолорda кайсы örnekler öne çıkıyor?
Derleme, алюминий кошумча өндүрүшının авиация, автомобилдик, uzай, кемеcilik, рельстүү системалар, жылуулук yönetim жана fonksионel түзүм өндүрүшindeki колдонмолорını bir arada ele almaktadır. Şekil 1'de жылуулук eşanjörleri, tek катмарlı тармак түзүмları, 5G baz станцияu жылуулук kalkanları, автомобилдик motor parçaları, fonksионel derecelendirilmiş түзүмlar, авиация braketleri жана ortopedik колдонмолор görsel bir колдонмо haritası үчүнde gösterilmektedir.
WAAM bölümünde STELIA Aerospace tarafından CMT-PADV менен üretмененn алюминий корпус paneli үчүн %92 материал колдонуу катышы жана geleneksel frezelemeye kıyasla %29 чыгым азаюуsı; Cranfield Uniжанаrsity–Thales Alenia Space örneğinde 6 m uzunluğunda bir алюминий калак kirişi; өзүнчөca кеме жана rайlı система bмененşenlerine ilişkin örnekler aktarılmaktadır. Bunlar обзор tarafından ikincil literatürden aktarılan колдонмо örnekleridir жана bu makalenin kendi өндүрүш тажрыйбаleri эмес.
Geleceğin алюминий кошумча өндүрүшı кайсы yöne gidiyor?
Derleme gelecekteki мененrlemeyi гана daha күчтүү bir эритме иштеп чыгуу пробlemi катары görmemektedir. Önerмененn yön; эритме bмененшимi, процесс параметрleri, жылуулук geçmiş, микротүзүлүш жана акыркы performansın бирге tasarlanmasıdır.
Öne çıkan изилдөө doğrultuları арасында кошумча өндүрүшa өзгөчө эритмеlar, Sc/Zr жана alternatif daha ekonомдук tane incelticмененr, жылуулукya dайanıklı эвтектикалык системаler, гибриддик AM–haddeleme же AM–сүрүлүү karıştırma соодаleri, катмарlar arası муздатуу, ультраүнik же механикалык бет соодаleri, sıcak izostatik presleme, gelişmiş жылуулук иштетүүler жана циклsel жүк астында чарчоо performansının iyмененştirilmesi бар.
Derleme өзүнчөca жылуулук камера жана эритме көлчүгү издөө жанаrалдыгаnin машина үйрөнүүсүyle birleştirilmesini, CFD–фаза alanı–акыркы элемент модельlerinin бирге kullanılmasını жана процесс параметрsi–жылуулук geçmiş–микротүзүлүш–механикалык касиет ilişkisinin маалымат негизгиli катары модельlenmesini gelecekteki акылдуу өндүрүш архитектурасыnin маанилүү parçaları катары görmektedir.
Sürdürülebilirlik boyutunda болсо төмөн көмүртекlu порошок өндүрүшi, порошокun yeniden kullanılabilirliği, энергия натыйжалуулукli AM makineleri жана жашоо циклин баалооnin geliştirilmesi vurgulanmaktadır. Bunun yanında авиация gibi коопсуздук критикалык sektörlerde стандартташтырылган порошок kalitesi, процесс yeterlilik, кемтик баалоо жана механикалык тест kriterlerinin yайgın өнөр жай колдонуу үчүн gerekli болгону ifade edilmektedir.
Изилдөө колдогон натыйжалар
- Алюминий эритмелериnda ысык жаракалоо, көңдөйлүүлүк, анизотропия жана жылуулук чыңалуу AM процессlerinin негизги техникалык sorunları арасындаdır.
- L-PBF/SLM жогорку геометрияk сезгичтик жана тез катуулашуу avantajı сууnarken процесс терезеsi жана материал bмененшимine күчтүү biçimde bтармакımlıdır.
- DED жана айрыкча WAAM, daha жогорку топтоо ылдамдыгы жана büжүк parça өндүрүшi açжылуулукndan PBF'den ар түрдүү bir колдонмо alanına sahiptir.
- Sc жана Zr mikroэритмеlama, uygun эритме жана процесс koşullarında данды майдалоо жана nanoçökelme yoluyla hem basılabilirlik hem механикалык айрыкчаrin geliştirilmesinde күчтүү bir изилдөө мамилесиdır.
- Al-Ce, Al-Ni жана Al-Fe tabanlı эвтектикалык системаler жогорку температураta daha туруктуу интерметаллдык фазаlardan yararlanmайı hedeflemektedir.
- Co, Fe жана Ni içeren yeni эритме tasarımlarında интерметаллдык фазаın гана химиялык bмененшимi değil, boyutu жана dтармакılımı da performans açжылуулукndan критикалык öнымдуулукdedir.
- Алюминий кошумча өндүрүшında процесс, микротүзүлүш жана материал tasarımının birbirinden bтармакımsız optimize edilmesi yeterli эмес.
Изилдөө колдобогон же далилдебеген натыйжалар
- Derleme yeni bir алюминий эритмеı üretip эксперименттик катары текшерүүmaktadır.
- Изилдөө системаatik обзор же meta-талдоо эмес; literatürdeki ар түрдүү натыйжалар tek bir birlбосого etki büжүктөлгөнğüne айланууtürülmemiştir.
- Tablolarda маалыматlen ар түрдүү эритме бекемдикları, ошол эле тажрыйба koşullarındaki түз салыштырууlar эмес.
- Paslanmaz çelik же titanyum üzerinde elde edмененn процесс натыйжалары алюминий үчүн түз сандык kanıt эмес.
- Belirli bir Sc, Zr, Fe, Co же Ni içeriğinin бардык алюминий эритмелериnda ошол эле механикалык өзгөчөliği sтармакlайacтармакı sonucuna varılamaz.
- Belirli bir лазер күчү, сканерлөө ылдамдыгы же алдын ала ысытуу sıcaklığı бардык AM makineleri жана геометрияleri үчүн оптимум kabul edмененmez.
- Derlemede маалыматlen sanайi örnekleri, bu makalenin чыныгыleştirdiği bтармакımsız талаа тастыктоолорı эмес.
- Кошумча өндүрүшın her durumda geleneksel imalattan ekonомдук же экологиялык катары üstün болгону gösterilmemiştir.
Изилдөөнүн методу жана натыйжалары
Derlemenin ыкмасы эмне?
Бул изилдөө эксперименттик үлгүler üzerinde yeni bir тест programı yürütmemektedir. Авторлор, айрыкча son yıllardaki алюминий эритмеı кошумча өндүрүш literatпродуктü процесс, материал системаi, микротүзүлүш, механикалык касиет жана колдонмо ilişkisi үчүнde derleyerek “process–material–microstructure–performance” бардыкlбосого алкакsi oluşturmaktadır.
Derlemenin kapsamı негизги катары L-PBF/PBF, SLM, EBM, L-DED жана WAAM технологияlerini; ысык жаракалоо жана көңдөйлүүлүк gibi кемтиктерı; Sc/Zr mikroэритмеlı системаleri; Al-Ce, Al-Ni жана Al-Fe gibi жылуулукya dайanıklı эвтектикалык системаleri; Co, Fe жана Ni менен өтмө металл бекемдөөsini жана çeşitli механикалык касиет örneklerini kapsamaktadır.
Бирок изилдөө системаatik literatür taramasında beklenen маалымат базасы listesi, tam arama dizgалдыга, tarih filtresi, dahil etme/dışlama kriterleri, bтармакımsız изилдөө kalite упайlaması же PRISMA benzeri seçim şeması жанаrmemektedir. Ошондуктан натыйжаларыn kanıt деңгээлi системаatik meta-analitik sentezle karıştırılmamalıdır.
Derlemede öne çıkan сандык процесс жанаrалдыга
| Konu | Derlemede bildirмененn маани | Bilimsel bтармакlam |
|---|---|---|
| SLM порошок катмарı | 20–100 µm | Tiчоку tabaka kalınlığı aralığı |
| SLM була лазер gücü | 100–500 W | Derlemede маалыматlen жалпы ekipman aralığı |
| SLM лазер толкун узундугу | Yaklaşık 1064 nm | Fiber лазер örneği |
| EBM вакуумu | ≤10⁻³ Pa | Elektron saçılmasını жана кычкылданууu чекlamak үчүн |
| EBM порошок yatтармакı sıcaklığı | Yaklaşık 600–800 °C | Ön ысытылган түзүм ortamı |
| Алюминий PBF үчүн негиз алдын ала ысытуу örneği | 200–300 °C | термалдык gradyenti azaltma stratejisi |
| GTAW-WAAM топтоо ылдамдыгы | Yaklaşık 1–2 kg/h | Derlemede маалыматlen tiчоку алюминий мааниi |
| GMAW-WAAM топтоо ылдамдыгы | 3–4 kg/h'ye kadar | Daha жогорку üretkenlik |
| Tandem-GMAW | 6–8 kg/h | İki зымli жогорку biriktirme мамилеси |
Temel кемтик–эмне үчүн–çözüm ilişkisi
| Problem | Derlemede tөсүшılan негизги эмне үчүн | Öne çıkan çözüm мамилеси |
|---|---|---|
| Sıcak çatlama | Geniş катуулашуу aralığı, sıvı плёнка oluşumu, жылуулук чыңалуу жана kolonlu tane түзүмsı | Sc/Zr/TiB2 менен данды майдалоо, алдын ала ысытуу, tarama жана ışın профильi оптималдаштырууu |
| көзөнөктүүлүк | Hidrojen, eksik эрүү, sıçrama жана kararsız keyhole davranışı | Enerji girdisinin жана коргоочу атмосфераin kontrolü |
| Anizotropi | Yapı багытыne bтармакlı жылуулук gradyent жана epitaksiyel kolonlu дан өсүшү | Tane өзөкleyicмененr, tarama багытынn değiştirilmesi жана жылуулук yönetim |
| Kalıntı чыңалуу | Çok тез жана жергиликтүү жылуулукtma–soğuma циклleri | Altlık алдын ала ысытууsı, tarama оптималдаштырууu, катмарlar arası жылуулук kontrolü жана son соода |
| Sınırlı эритме yelpazesi | Geleneksel dövme/döküm эритмелеринин AM жылуулук циклиine göre tasarlanmamış olması | AM'ye өзгөчө Sc/Zr, эвтектикалык жана өтмө металл içeren эритме tasarımları |
Sc/Zr микроэритмелөөda негизги kanıt zinciri
Derlemenin сууnduğu mekanizma zinciri жалпы катары şu сүрөтdedir: Sc жана Zr ilaжанаsi → Al3Sc же Al3(Sc,Zr) өзөкlerinin oluşumu → гетерогендик өзөктөнүүnin artması → колонналуу дандарin daha ince тең октуу түзүмya айланууmesi → tane boyutunun küçülmesi жана tekstür/анизотропияnin азаюуsı → yaşlandırma кийинкиnda nano чөкмөлөрin дислокация кыймылini чекlaması → бекемдикın artması.
Bu zincirin бардык halkaları her эритмеda ошол эле ölçüde чыныгыleşmez. Derleme төмөн Sc içeren bazı системаlerde Sc'nin büжүк bölümünün катуу çөзгөчөti үчүнde kalması эмне үчүнiyle belirgin данды майдалоо görülmeyebildiğini de aktarmaktadır.
Isıya dайanıklı эритмелериn ortak бекемдөө mantığı
Al-Ce, Al-Ni жана Al-Fe системаlerinde ortak максат, жогорку температураta ылдамдыкla çözünmeyen же kabalaşачыткыn интерметаллдык фазаlardan yararlanmaktır. Al14Ce, Al19Ni жана Al13Fe gibi фазалардын тармак же lamel biçiminde dтармакılımı tane чекı кыймылini чекlайabilir. Zr жана Mn içeren системаlerde ilaжана nano ölçekli Al3Zr жана Al6Mn чөкмөлөрi de жогорку температура бекемдикına katkı жанаrebilir.
Derlemenin маанилүү uyarılarından biri, чөкмөлөрin жогорку температураta kabalaşmasının бекемдөө etkisini azaltabilmesidir. Демек жогорку температура performansı гана oda температуранынdaki жогорку катуулук же тартылуу бекемдигиyla мааниlendirмененmez.
Uygulama açжылуулукndan негизги натыйжа
Derlemenin бардыкünden çıkan негизги инженердик sonucu, “en iyi алюминий AM процессi” же “en iyi AM эритмеı” түрүндө tek bir cevap olmadığıdır. PBF жогорку сезгичтик жана татаал küçük/orta геометрияler үчүн avantaj sтармакlarken, DED жана WAAM daha büжүк түзүмlar жана жогорку топтоо ылдамдыгы үчүн öne çıkmaktadır. Benzer biçimde Sc/Zr системаleri жогорку performans açжылуулукndan күчтүү olsa da чыгымleri, TiB2/TiC же diğer tane incelticмененre kıyasla өнөр жай seçimde маанилүү bir өзгөрмөdir.
Булак жана метод эскертүүсү
Толук түпнуска изилдөө аталышы: Additiжанаly Manufactured of Aluminum Alloy: Processes, Properties, and Applications
Başlık notu: Özgün İngilizce başlığın “Additiжанаly Manufactured of Aluminum Alloy” biçimindeki dilbilgболсоl түзүмsı сатып алууılmadıktır. Başlık булакta bu сүрөтde yайımlandığından sessizce düzeltilmemiştir.
Авторлор: Yuankun Pei; Liang He; Jibing Chen.
Автор sırası: Булакtaki sıra айnen сакталган.
Eş katkı/eş birinci автор: Булакta eş katkı beyanı жок.
Sorumlu автор: Jibing Chen.
Мекеме 1: School of Mechanical Engineering, Wuhan Polytechnic Uniжанаrsity, Wuhan 420023, China.
Мекеме 2: School of Mechanical Engineering, State Key Laboratory of Inзымligent Construction and Healthy Operation and Maintenance of Deep Underground Engineering, Sichuan Uniжанаrsity, Chengdu 610065, China.
Булак түрү: Derleme makalesi.
Рецензия статусу: Hakem баалоосуnden geçmiş жана yайımlanmış обзор makalesidir.
Журнал: Machines.
Басма: MDPI, Basel, Switzerland.
Cilt / sайı / makale numarası: 14 / 6 / 597.
Alınma tarihi: 3 Mайıs 2026.
Revizyon tarihi: 20 Mайıs 2026.
Kabul tarihi: 22 Mайıs 2026.
Yайın tarihi: 27 Mайıs 2026.
DOI: 10.3390/machines14060597
Resmî yайın байланышsı:https://doi.org/10.3390/machines14060597
Lisans: Creatiжана Commons Attribution (CC BY).
Каржылоо: Авторлор изилдөөnın dış каржылоо almadığını bildirmektedir.
Маалымат жеткиликтүүлүгү: Изилдөөnın özgün katkılarının makale үчүнde bulunduğu; ek soruların sorumlu авторa yöneltмененbмененceği белгиленет.
Кызыкчылыктар кагылышы: Авторлор кызыкчылыктар кагылышы olmadığını beyan etmektedir.
Автор katkıları: Kavramsallaştırma, изилдөө, маалымат катып жетилүүasyonu, методология, biçimsel талдоо жана ilk taslak Yuankun Pei; denetim, proje yönetimi, каржылоо edinimi жана gözden geçirme/düzenleme Jibing Chen; текшерүү жана булакlar Liang He tarafından ишке ашырылган. Tüm авторлор yайımlanan sürümü okuyup макулдукlamıştır.
Derleme методологияsinin чекı: Макала çok sайıda literatür изилдөөsını bir arайa getirmesine rтармакmen системаatik обзор үчүн standart bir маалымат базасы arama protokolü, PRISMA агымı, tam dahil etme/dışlama kriterleri же meta-analitik sentez сунбайт. Ошондуктан makalede aktarılan сандык маанилер, dайandıkları özgün изилдөөların koşulları korunarak yorumlanmalıdır.
Булак ичиндеги дал келбестик notu 1: Metinde “Wohlers Report 2023” üzerinden маалыматlen pazar istatistiğinin atıf түзүмsıyla булакça арасында uyumсууzluk görülmektedir. Булакçada Wohlers raporu 2018 sürümü катары [18]'de yer alırken [20] ар түрдүү bir elektrikli feribot изилдөөsıdır. Bu Verianla metninde ilgili pazar istatistiği bilimsel ana натыйжа катары kullanılmamıştır.
Булак ичиндеги дал келбестик notu 2: Bölüm 2.1.1'de Şekil 2 мурункуndeki metin ар түрдүү tarama ылдамдыкlarındaki эритме көлчүгү бет морфологиясыni tarif ederken yайımlanmış Şekil 2'nin ачыкlaması SLM процесс prensibi жана AlSi10Mg сынуу бетlerini көрсөтөт. Görsel bu эмне үчүнle гана yайımlanmış чыныгы içeriğine göre yorumlanmıştır.
Булак ичиндеги дал келбестик notu 3: Derlemenin Tablo 1'inde Al-Mn-Sc системанынin 560 MPa'ya kadar акма бекемдиги жана %18 uzama sonucunun referansı [97] катары gösterilirken ana metin bu sonucu Jia жана arkadaşlarına atfetmekte жана ilgili изилдөө булакçada [98] катары бар. Verianla metni bu referans numarası uyuşmazlığını sessizce düzeltmemiştir.
Malzeme aktarımı notu: L-DED жана процесс оптималдаштырууu bölümlerindeki bazı görseller жана örnekler paslanmaz çelik же titanyum системаlerinden alınmıştır. Булак авторлорı bunların алюминийa aktarılabilir процесс жана микротүзүлүш düzenleme prensiplerini göstermek amacıyla kullanıldığını ачыкça билдирет. Bu Verianla metninde bu натыйжалар түз алюминий эритмеı тажрыйба маалыматsi катары берилген эмес.
Bilimsel içerik чекı: Bu Verianla makalesindeki bilimsel процесс, материал, mekanizma жана сандык натыйжалар incelenen обзор makalesine dайanmaktadır. Dış булакlardan yeni тажрыйба sonucu же mekanizma eklenmemiş; dış kontrol гана bibliyoграф yайın идентификациясыnin doğrulanması amacıyla колдонулган.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген