

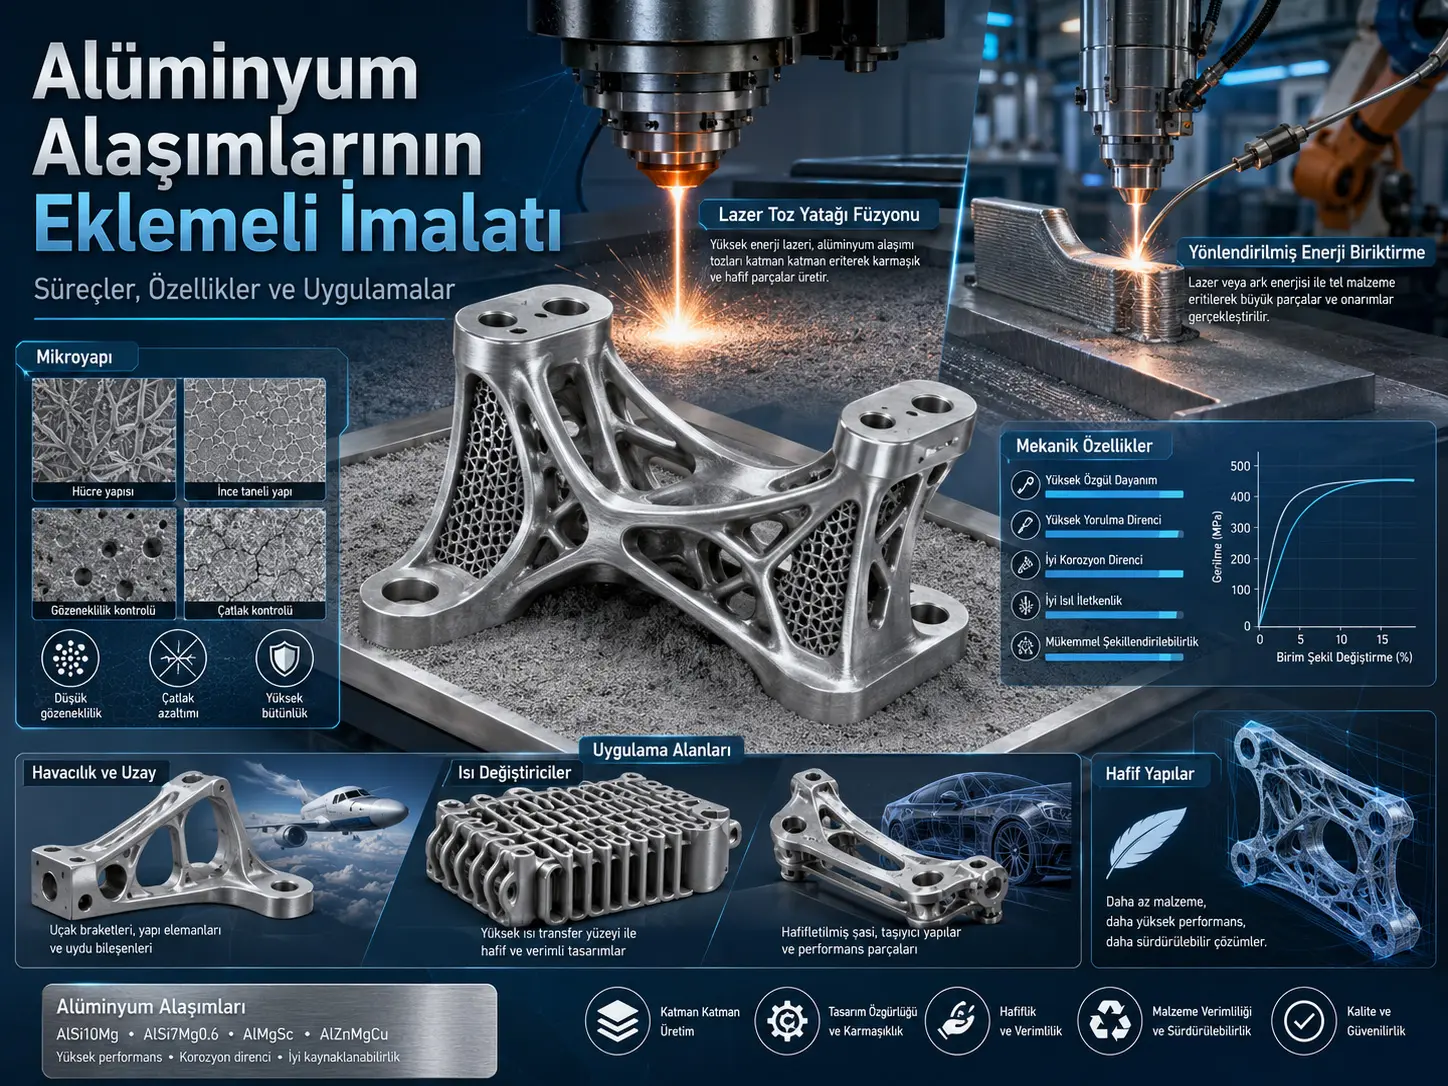
Bu icmal, alüminium ərintilərinin əlavə istehsalındaxın güncel gelişmeleri proses–material–mikroquruluş–xassə–tətbiq zinciri üçünde araşdırır. Tədqiqatnın ana odşəbəkəını Lazer Toz Yatşəbəkəı Füziyası (Laser Powder Bed Fusion, L-PBF), Seçici Lazer Əritmə (Selectivə Laser Melting, SLM), Yönləndirilmiş Enerji Yığma (Directed Energy Deposition, DED) və Tel Ark Əlavə İstehsalı (Wire Arc Additivə Manufacturing, WAAM) təşkil edir. Derlemenin topladığı literatür, alüminium əlavə istehsalında isti çatlama, məsaməlilik, qalıq gərginlik və anizotropiyanin əsas sərhədlamalar arasında olduğunu; proses pulmetrlerinin iyiləştirilmesi, dənə incəltmə, Sc/Zr mikroərintilama, xüsusi evtektik sistemler və keçid metali takviyesinin bu problemlere yönelik əsas tədqiqat yollarını oluşturduğunu göstərir. Bununla belə tədqiqat yeni bir kontrollü təcrübə və ya meta-analiz sunmadığından, rapor edilən performans dəyərləri fərqli tədqiqatların material, cihaz, geometriya, proses və istilik emalı koşullarına bşəbəkəlı nəticələridır və birbaşa birbirlerinin yerine kullanılamaz.
Derlemede xüsusilə üç material tasarım istiqaməti öne çıkmaktadır. Sc/Zr içeren sistemlerde Al3Sc və Al3(Sc,Zr) çöküntüləri heterogen nüvələnməyi destekleyerek kolonşəkilli dənələrin daha ince və bərabəroxlu strukturlara fırlanmamesine katkı sşəbəkəlayabilir; eyni çöküntülər dislokasiya hərəkətini sərhədlandırarak möhkəmlikı artırabilir. Al-Ce, Al-Ni və Al-Fe tabanlı evtektik sistemlerde yüksək temperaturta dayanıqlı intermetalik fazaaların termal möhkəmlikı koruması hedeflenirken; Co, Fe və Ni gibi keçid metalleriyle geliştirilən sistemlerde nano ölçekli intermetalik fazalardan yararlanılması məqsədlanmaktadır. Derleme ayrıca material inkişafyle proses nəzarətinün birbirinden ayrı ele alınamayacşəbəkəını; çap pulmetrsi, termal geçmiş, tane struktursı, çöküntü davranışı və son mexaniki xassə arasında bütünleşik bir ilişki kurulması gerektiğini vurğulayır.
Türkiyə baxımından: Derlemenin ortaya koyduğu yaklaşma; aviasiya, avtomotiv, müdafiə, relsli sistemlər, istilik idarəetməsi, qəlib təmiri və yüngül struktur biləşenler gibi əlavə istehsalın dəyərlendiriləbiləceği alanlar açistilikndan metodoloji örütubət taşmaaktadır. Ancaq tədqiqatdaxın ərinti xüsusiləri və ya proses pəncərəleri Türkiyə'deki herhansı bir istehsal tesisine birbaşa aktarılmamalıdır. Toz və ya tel xammalsinin kimyası, makine arxitekturası, lazer/ark sistemi, qoruyucu atmosfer, geometriya, istilik idarəetməsi, mexaniki test standardı və kalite kabul kriterleri lokal kimi doğrulanmalıdır. Derleme bu niyəle hazır bir istehsal reçetesinden çok, alüminium əlavə istehsalında hansı dəyişənlerin birlikdə optimize edilmesi gerektiğini gösteren bilimsel bir çərçivə sunmaktadır.
Alüminium niyə əlavə istehsal üçün önəmli fakat zor bir materialdir?
Alüminium ərintiləri təxminən 2,7 g/cm³ sıxlıqları, yüksək özgül möhkəmlikları, korroziya dirençleri və şəkillendiriləbilirlikleri niyəiyle hafif struktur tasarımında önəmli materiallar arasında yer alır. Əlavə istehsal isə mürəkkəb daxili kanallar, qəfəs strukturları, topologiya optimallaşdırmasıyla oluşturulan geometriyaler və parça bütünleştirme gibi geleneksel talaşlı imalat və ya dökümle zor realleştirilən tasarımları birbaşa üretme potansiyeli sşəbəkəlar.
Buna karşılık alüminiumun yüksək istilik keçiriciliyi, oksitlenmeye yatkınlığı və bazı yüksək möhkəmliklı ərintilardaki geniş bərkimə temperatur aralığı, sürətli ərimə–bərkimə dövrleriyle birleştiğinde istehsali zorlaştırmaktadır. Derleme; isti çatlama, məsaməlilik, yüksək qalıq gərginlik, mikroquruluşsal yönlenme və sərhədlı sayıda kolay basılabilir ticari ərinti bulunmasını əsas texniki sorunlar kimi təsnifatktadır.
Sıcak çatlama niyə oluşuyor?
Özellikle 2xxx və 7xxx gibi yüksək möhkəmliklı alüminium ərintilərinda geniş bərkimə aralığı, sürətli termal dövr sırasında bərkimə cephesinde sıvı filmlerin kalmasına yol açabilir. Katılaşmakta olan materialnin büzülmesi və yüksək termal gərginlikler bu zayıf bölgelerle birleştiğinde çat oluşumu kolaylaşır.
Derlemede aktarılan bir literatür örneğinde, 250–400 W lazer gücü və 800–1500 mm/s skan sürətinın bulunduğu tipik proses aralığında Al-Cu-Mg ərintiı üçün isti çatlama nisbətlarının %15–40'a çıkabildiği qeyd edilir. Bu dəyər bütün Al-Cu-Mg ərintiləri və ya bütün L-PBF cihazları üçün sabit bir çatlama nisbəti deyil; icmalnin aktardığı müəyyən tədqiqat və proses koşullarına aittir.
məsaməlilik necə ortaya çıkıyor?
Derlemede iki ana mənbə üzerinde durulmaktadır. İlki, sıvı və bərk alüminium arasındaki hidrogen çözünürlüğü fərqının sürətli bərkimə sırasında gaz kabarcıklarına yol açabilmesidir. İkincisi isə lazer–toz qarşılıqlı təsirindeki sıçrama, yetərsiz ərimə və kararsız keyhole davranışının proses mənbəlı boşluqlar oluşturabilmesidir.
Derlemede bildirilən tipik sıxlıq aralığı təxminən %97–99,5'tir. Küçük bir məsamə həcmi bilə xüsusilə yorulma altında kritik ola bilər; çünki boşluqlar gərginlik yığılması və yorğunluq çatı başlangıcı üçün uygun bölgeler oluşturabilir.
Anizotropi niyə önəmlidir?
Əlavə istehsalta parçanın qat qat böyüdülməsi və struktur doğrultusundaki güclü temperatur gradyentleri, dənə böyüməsini müəyyən kristaloqraf yönlere yönlendirebilir. Nəticəta yatay və dikey doğrultuda eyni mexaniki xüsusilərin elde edilmesi garanti deyil.
Derlemede AlSi10Mg üçün aktarılan bir örnekte, dikey istehsal doğrultusundaki dartılma möhkəmliyinın yatay doğrultudan %8–12 daha yüksək, uzamanın isə %15–20 daha aşşəbəkəı olabildiği qeyd edilir. Bu nisbətlar müəyyən literatür nəticələridır və bütün AlSi10Mg istehsalleri üçün mərhələnsel deyil.
Toz yatşəbəkəı füzyonu necə çalışır?
Powder Bed Fusion (PBF), metal tozunun ince bir tabaka hâlinde serilmesi və yalnız geometriyanin gerektirdiği bölgelerin yüksək enerjili bir ışınla ergitilmesi prensibine dayanır. Derleme PBF üçünde xüsusilə SLM/lazer tabanlı sistemlerle elektron şüası kullanan EBM'yi müqayisəktadır.
SLM bölümünde alüminium ərintiı toz tabakasının təxminən 20–100 µm kalınlıkta seriləbildiği, fiber lazerlerin çoğunlukla təxminən 1064 nm dalğa uzunluğunda və 100–500 W çıxış gücü aralığında kullanılabildiği qeyd edilir. Üretim haznesi oksidləşməu sərhədlamak üçün argon gibi inert qazla korunur.
Verianla Livə: SLM ilə bir alüminium parçanın qat qat oluşumu
Bu proses, icmalnin SLM açıqlaması və Şekil 2a'daki əsas istehsal prensibine göre hazırlanmışdır. Gösterim proses sırasını açıqlar; tədqiqat tarafından belirtilmeyen ek istehsal mərhələləri və ya süreler eklenmemiştir.
| Aşama | Açıklama | Mənbə |
|---|---|---|
| 1. Üç boyutlu model | Üretiləcek biləşenin üçölçülü CAD geometriyasi hazırlanır. | Bölüm 2.1.1; Şekil 2a |
| 2. Katmanlara dilimleme | Üç boyutlu geometriya, makinenin qat qat işleyeceği kesitlere ayrılır. | Bölüm 2.1.1; Şekil 2a |
| 3. Toz tabakasının serilmesi | Alüminium ərintiı tozu istehsal platformauna ince və mümkün olduğunca homojen bir tabaka hâlinde yayılır; icmalde 20–100 µm tabaka kalınlığı aralığı vərilmektedir. | Bölüm 2.1.1 |
| 4. Lazer taraması və əritmə | Lazer, mevcut qatın geometriyasine göre seçili bölgeleri tarar; toz lokal kimi ergir və ardından bərklaşır. | Bölüm 2.1.1; Şekil 2a |
| 5. Platformun alçalması | Bir qatın taraması tamamlandıktan sonra istehsal platformau bir qat qalınlığı kadar aşşəbəkəı hərəkət eder. | Bölüm 2.1.1; Şekil 2a |
| 6. Katman döngüsünün tekrarı | Yeni toz tabakası serilir və tarama–bərkimə döngüsü biləşen tamamlanıncaya kadar tekrarlanır. | Bölüm 2.1.1; Şekil 2a |
| 7. Biləşenin çıkarılması | Üretim tamamlandığında oluşturulan biləşen istehsal sisteminden alınır. | Şekil 2a |
Verianla Livə: Görselleştirme, bu makaledeki görünür bilimsel vəri cədvəlsundan tarayıcıda oluşturulur. Tablo bilimsel mənbə-of-truth kimi korunur.
Lazer enerji girişi necə ilişkiləndiriliyor?
Derlemede SLM enerji girişinin lazer gücü, skan sürəti, skan aralığı və qat qalınlığıyla birlikdə dəyərlendirilmesi gerektiği belirtilir. Verilən əsas ilişki:
\[ E=\frac{P}{v\,h\,t} \]
şəklində ifade ediləbilir. Burada \(P\) lazer gücünü, \(v\) skan sürətinı, \(h\) tarama çizgirəli arasındaki məsafəyi və \(t\) qat qalınlığını temsil eder. Bu ilişki, tek bir pulmetrnin bşəbəkəımsız kimi dəyərlendirilmesinin niyə yetərsiz olduğunu gösterir. Düşük enerji girişi eksik əriməye, aşırı enerji girişi isə aşırı ərimə, geometriyak bozulma və ya ərinti hovuzu kararsızlığı gibi problemlere katkıda bulunabilir.
SLM və EBM hansı yönlerden ayrılıyor?
| Özellik | SLM / lazer tabanlı PBF | EBM |
|---|---|---|
| Enerji kaynşəbəkəı | Yoğunlaştırılmış lazer şüası | Yüksek enerjili elektron şüası |
| Ortam | Genellikle inert qaz atmosferi | Yüksek vakuum |
| Derlemede vərilən vakuum səviyyəi | Yaxınn atmosferik təzyiqta inert koruma | Genellikle ≤10⁻³ Pa |
| Toz yatşəbəkəı ön qızdırması | EBM'ye göre daha aşşəbəkəı | Yaklaşık 600–800 °C |
| Derlemede vərilən soyuma sürəti müqayisəsı | Yaklaşık 10⁴–10⁶ °C/s | Yaklaşık 10²–10³ °C/s |
| Temel avantaj | Yüksek geometriyak həssaslıq və istehsal esnekliği | Yüksek struktur sıcaklığı sayesinde daha aşşəbəkəı termal gərginlik potansiyeli |
Derlemenin başka bir bölümünde L-PBF üçün 10⁶–10⁸ K/s'ye ulaşabilən soğuma sürətlarından da söz edilmektedir. Mənbə bu iki aralığı tek bir standart proses aralığı kimi uzlaştırmamaktadır; bu niyəle dəyərlər ait oldukları anlatım bşəbəkəlamında korunmalıdır.
Çatlakları azaltmaq üçün hansı stratejilər tartımılıyor?
Derlemenin öne çıkardığı ilk yaklaşma, bərkimə sırasında çok sayıda yeni nüvələnmə noktası sşəbəkəlayan tane inceltici element və ya hissəcikların kullanılmasıdır. Zr, Sc və TiB2 gibi ilavəler kolonlu dənə böyüməsini sərhədlamayı və daha ince bərabəroxlu taneler oluşturmayı hedefler.
İkinci yaklaşma termal alanın düzenlenmesidir. Mənbəta təxminən 200–300 °C taban ön qızdırmasının ərinti hovuzu ilə altlıq arasındaki temperatur fərqını düşürerek soyuma sürətinı və termal gradyenti azaltabiləceği qeyd edilir. Tarama stratejisinin değiştirilmesi və qatlar arasında tarama istiqamətinin döndürülmesi de istilik birikimini və güclü tekstür oluşumunu sərhədlamak üçün tartımılmaktadır.
Derlemede düz tepeli lazer şüasına ilişkin təxminən %40 daha geniş proses pəncərəsi və təxminən %35 daha aşşəbəkəı qalıq gərginlik gibi sayılar da vərilmektedir. Ancaq mənbəçada bunların dayandığı tədqiqat paslanmaz çelik 316L üzerinde həyata keçirilmişdir. Buna görə söz konusu dəyərlər alüminium ərintiləri üçün birbaşa kanıt kimi değil, müəlliflərın alüminium proses optimallaşdırmauna aktarılabilir gördüğü bir ışın şəkillendirme örneği kimi dəyərlendirilmelidir.
DED niyə fərqli bir istehsal alanına hitap ediyor?
Directed Energy Deposition (DED), tozu və ya teli enerji kaynşəbəkəının oluşturduğu ərinti hovuzuna birbaşa besleyerek materialyi səth üzerinde biriktirir. PBF'ye göre daha yüksək hörgü sürəti və büyük biləşen üretme tutumu sunarken; tabaka kalınlığı, səth pürüzlülüğü və en küçük üretiləbilir geometriyak xüsusilər açistilikndan PBF daha hassas ola bilər.
Derleme DED altında əsas Lazer Yönləndirilmiş Enerji Yığma (L-DED) və WAAM üsullarini ele almaktadır.
L-DED'nin əsas tədqiqat mantığı nədir?
L-DED'de fokuslanmış lazer altlıq üzerinde bir ərinti hovuzu oluşturur. Toz eş zamanlı kimi bu bölgeye beslenir; koruyucu gaz isə oksidləşməu sərhədlamaya yardımcı olur. Sistem, mevcut parçaya material ekleme və onarım yanında fərqli materiallarin və ya fonksionel derecelendirilmiş strukturların oluşturulması açistilikndan da kullanılabilir.
Derlemenin L-DED bölümünün önəmli bir yorumsal sərhədı vardır. Parametre optimallaşdırmaunu açıqlamak üçün AISI 410L, 15-5 PH və 316L paslanmaz çelik ilə Ti-6Al-4V gibi alüminium dışı materiallarden birçok örnek istifadə olunur. Müəlliflərın amacı bu örnekleri alüminium üçün birbaşa mexaniki xassə vərisi kimi kullanmak değil; təcrübə tasarımı, termal dövr, tane kontrolü və əməliyyat sonrası istilik emalı gibi aktarılabilir proses prensiplerini göstermektir.
WAAM niyə büyük parçalar üçün öne çıkıyor?
WAAM, metal teli elektrik arkıyla eriterek qat qat biriktirir. Yüksek hörgü sürəti, tel xammalnin görece aşşəbəkəı xərci və büyük tədqiqat hacimlerinde istehsal yapabilmesi niyəiyle büyük alüminium biləşenler açistilikndan öne çıkmaktadır.
| WAAM yanaşması | Derlemede vərilən təxminən alüminium hörgü sürəti | Temel xassə |
|---|---|---|
| GTAW tabanlı WAAM | 1–2 kg/h | Isı girdisine hassas ərintilar üçün daha kontrollü yaklaşma |
| GMAW tabanlı WAAM | 3–4 kg/h'ye kadar | Daha yüksək hörgü sürəti; geleneksel strukturda sıçrama və ark dayanıqlılığı sorunları ola bilər |
| PAW tabanlı WAAM | 2–4 kg/h | GTAW'dan daha yüksək hörgü sürəti; daha yüksək ekipman xərci |
| Tandem-GMAW | 6–8 kg/h | İki telin eş zamanlı biriktirilmesiyle yüksək üretkenlik |
CMT niyə alüminium WAAM'da önəmlidir?
Cold Metal Transfer (CMT), tel hərəkətiyle cərəyanın koordineli kontrolünü kullanarak geleneksel GMAW'a göre daha aşşəbəkəı istilik girişi və daha dayanıqlı metal transferi hedefler. Derlemede CMT'nin istilik girişini geleneksel GMAW'a kıyasla təxminən %30–50 azaltabildiği ifade edilmektedir.
CMT-PADV ilə 2319 alüminium ərintiı üçün aktarılan tədqiqatda məsaməlilik %0,4–0,84 aralığında və maksimum məsamə diametri 100 µm'nin altında hesabat edilmişdir. Bu dəyərlər müəyyən proses və biriktirme stratejirəline aittir.
WAAM'da istilik girişi hansı dəyişənlere bşəbəkəlıdır?
Derlemede WAAM üçün əsas istilik girişi ilişkisi:
\[ HI=\frac{\eta U I}{TS} \]
şəklində vərilmektedir. Burada \(\eta\) proses səmərəlilikini, \(U\) ark gərginlikini, \(I\) cərəyanı və \(TS\) torç ilərleme sürətini ifade eder. Tel qidalandırma sürətı, ark gərginliki, hərəkət sürətı, qatlar arası temperatur, bekleme süresi, koruyucu gaz və elektrod uzama məsafəsi birlikdə ərinti hovuzunun geometriyasini və termal geçmişini değiştirir.
Sc niyə xüsusi bir mikroərinti elementi kimi ele alınıyor?
Sc'nin əsas rolü, alüminium matrisiyle aşşəbəkəı qəfəs uyumsuzluğuna sahip L1₂ strukturlı Al3Sc fazaalarının oluşabilmesidir. Bu hissəciklar bərkimə sırasında heterogen nüvələnmə bölgeleri sşəbəkəlayarak iri kolonşəkilli dənələrin daha ince bərabəroxlu tanelere fırlanmamesini destekleyebilir. Yaşlandırma sonrasında oluşan ince Al3Sc və ya Al3(Sc,Zr) çöküntüləri isə dislokasiya hərəkətini sərhədlayarak çökelme sertleşmesine katkı sşəbəkəlayabilir.
Derlemede WAAM ilə üretilmiş bir Al-Mg-Sc sisteminde Sc içeriğinin %0,3 olduğu durumda orta tane boyutunun təxminən 80 µm'den 30 µm'ye düştüğü aktarılmaktadır.
Sc/Zr sistemlerinde hansı mexaniki xüsusilər raporlanıyor?
Aşşəbəkəıdaki dəyərlər icmalnin Tablo 1'inde toplanan fərqli literatür tədqiqatlarından gelmektedir. Birbirleriyle eyni nümunə geometriyasi və ya eyni təcrübə koşullarında realleştirilmiş tek bir müqayisə deyil.
| Ərinti və proses | Durum | Derlemede rapor edilən xüsusilər | Temel mekanizma |
|---|---|---|---|
| Al-Mg-Sc, WAAM; Sc = %0,3 | Biriktirilmiş | Çekme: 372 MPa; akma: 270 MPa; uzama: %22,5 | Al3Sc ilə nüvələnmə və tane incelmesi |
| Al-Mg-Sc, WAAM; Sc = %0,3 | 350 °C / 1 h istilik emalı | Çekme: 415 MPa; akma: 279 MPa; uzama: %18,5 | Birincil və ikincil Al3Sc çöküntüləri |
| Al-Mg-Sc-Zr, SLM | Biriktirilmiş | Mikrosertlik: 148 ± 2 HV; basma axma möhkəmliyi: 342 ± 7 MPa | Tane incelmesi, Mg bərk çxüsusiti və nanoçöküntü etkisi |
| Al-Mg-Sc-Zr, SLM | 350 °C / 3 h yaşlandırma | Mikrosertlik: 175 ± 5 HV; basma axma möhkəmliyi: 476 ± 10 MPa | L1₂-Al3Sc/Al3(Sc,Zr) nanoçöküntüləri |
| Al-Mg-Sc, WAAM | Derlemede aktarılan başka bir tədqiqat | Akma: 183,03 MPa; dartılma: 335,58 MPa; uzama: %22,74 | Kolonlu → bərabəroxlu tane fırlanmaümü və tane sərhədı sabitleme |
Bu nəticələr Sc'nin tek başına müəyyən bir möhkəmlikı garanti ettiğini göstermez. Ərintiın Mg və Zr miktarı, istehsal üsulu, termal geçmişi və istilik emalıi değiştikçe nəticələr önəmli ölçüde değişmektedir.
Sc miktarı arttıkça xüsusilər işmlı iyiləşiyor mu?
Hayır. Derlemede aktarılan WAAM Al-Mg-Sc tədqiqatsında təxminən %0,3 Sc optimum bölge kimi dəyərlendirilmiş; %0,45'e çıkıldığında çöküntü topalaşmasi və tane sərhədı kabalaşması niyəiyle ek mexaniki kazanç görülmediği bildirilmişdir. Bu, mikroərintilamada “daha fazala element = daha yüksək performans” şəklində xətti bir ilişki kurulamayacşəbəkəını göstərir.
Zr, Sc ilə birlikdə niyə kullanılıyor?
Zr ilavəsi Al3(Sc,Zr) türü çöküntülərin yüksək temperaturta kabalaşmasına karşı direncini artırmayı məqsədlar. SLM'nin sürətli bərkiməsı Sc və Zr'nin Al matrisi üçünde daha yüksək aşırı doygunluğa ulaşmasına yardımcı ola bilər; sonraki yaşlandırma sırasında oluşan nano ölçekli çöküntülər yüksək temperaturta tane sərhədlarının və dislokasiyaların hərəkətini sərhədlandırabilir.
Isıya dayanıklı Al-Ce sistemi necə çalışıyor?
Derlemede Al-Ce sistemi təxminən %12 çəki Ce civarında bir evtektik kompozisiya və təxminən 650 °C evtektik sıcaklığıyla diaqnozmlanmaktadır. Ce'nin Al üçündeki çözünürlüğünün çok aşşəbəkəı olması niyəiyle Ce'nin önəmli bölümü Al14Ce intermetalik fazaını oluşturur.
Mənbəta Al14Ce'nin erime sıcaklığı təxminən 925 °C kimi vərilir və bu termal kimi dayanıqlı fazaın tane sərhədı hərəkətini və dislokasiya hərəkətini sərhədlamasının istilikya dayanıklılığa katkı sşəbəkəladığı açıqlanır. Derleme Al-Ce ərintilərinin təxminən 300–350 °C istifadə sıcaklığı potansiyelinden söz etmektedir; bu dəyər müəyyən ərinti tasarımlarına ait literatür sonucudur.
Al-Ni sistemlerinde hansı fazalar önəmlidir?
Al-Ni sistemi üçün icmalde təxminən %6,1 Ni evtektik kompozisiyau və təxminən 640 °C evtektik sıcaklığı vərilmektedir. Temel güclendirici faza kimi Al19Ni tartımılmakta və bu fazaın təxminən 854 °C erime noktasının yüksək temperatur dayanıqlılığına katkıda bulunduğu qeyd edilir.
Al-Ni-Fe-Mn-Zr tabanlı AN2ZhMts örneğinde 400–450 °C tavlama sonrasında sertliğin 90 HB'nin üzerinde, dartılma möhkəmliyinın 250 MPa'nın üzerinde və uzamanın %5'in üzerinde olabildiği aktarılmaktadır. Ancaq 450 °C'nin üzerindeki tavlama temperaturlarında bazı nano çöküntülərin kabalaşmasıyla yumuşama görülebiləceği qeyd edilir.
Al-Fe sistemlerinde demir her zaman zararlı mı?
Geleneksel alüminium ərintilərinda iri və iğrütubətsi Fe içeren intermetaliklerin süneklik açistilikndan olumsuz etkirəli ola bilər. Derlemenin tartımtığı yeni yaklaşma isə Fe'nin miktarını və bərkimə koşullarını kontrol ederek nano və ya ince intermetalik fazaları bilinçli bir gücləndirmə mekanizmasına fırlanmatürmektir.
Örneğin Al3Fe, Al6Fe və Fe-Ni içeren Al9FeNi fazaları; tane sərhədlarının hərəkətini sərhədlama, termal dayanıqlılığı yükseltme və ya fərqli gücləndirmə mekanizmalarına katkı sşəbəkəlama amacıyla ele alınmaktadır. Bu yaklaşma iri, gmərhələk Fe fazaalarının zararlı olmadığı anlamına gelmez; hedeflenen mikroquruluşnın boyutu və dşəbəkəılımı kritik olmaya devam etmektedir.
Co və Ni ilə gücləndirmə yanaşmasının əsas fikri nədir?
Co və Ni'nin Al matrisi üçündeki aşşəbəkəı çözünürlüğü, kontrollü koşullarda nano ölçekli intermetalik fazaaların oluşturulması üçün kullanılabilir. Derlemede Co üçün Al9Co2 və fərqli kompleks intermetalik strukturlar; Ni üçün isə Al3Ni və ilgili evtektik strukturlar tartımılmaktadır.
Temel hedef, sürətli bərkimədan yararlanarak kaba gmərhələk intermetalikler yerine daha ince və homojen dşəbəkəılmış güclendirici fazalar elde etmektir. Ancaq Co və ya Ni miktarının aşırı yükselmesi kaba intermetalik oluşumuna və süneklik kaybına yol açabiləceğinden biləşim kontrolü kritik görülmektedir.
Dayanım ilə süneklik arasındaki denge necə görünüyor?
Derlemenin Tablo 2'si fərqli alüminium ərintiləri və kompozitler üçün literatürde bildirilən mexaniki xüsusilərden örnekler toplamaktadır. Bu dəyərlər birbaşa bir yarış sıralaması deyil; istehsal üsullari, istilik emalıler və material sistemleri fərqlidır.
| Malzeme sistemi | Üretim / durum | Çekme möhkəmlikı (MPa) | Akma möhkəmlikı (MPa) | Uzama (%) |
|---|---|---|---|---|
| 6061 Alüminium | SLM + T6 | 310 | 276 | 12 |
| 7075 Alüminium | Derlemede SLM / T7451 kimi listelenmiştir | 570 | 500 | 8 |
| Al-%20 SiC kompozit | Toz metalurjisi + T6 | 450 | 380 | 4,5 |
| 6092/SiCp/%17,5 | Toz metalurjisi + T6 | 490 | 434 | 6 |
| 7093/SiCp/%15 | Toz metalurjisi + T6 | 694 | 642 | 1,8 |
| “Printable Al Alloy” | SLM + son istilik emalı | 500+ | 450+ | 10 |
| (Al3BC+CNT)/UFG Al | Mekanik aktivasyon + tavlama | 394 | 350 | 19,7 |
Tablo, yüksək möhkəmlikın çoğu zaman süneklik xərciyle gelebiləceğini göstərir. Örneğin icmalde 7093/SiCp/%15 kompozit üçün 694 MPa dartılma möhkəmliyina karşılık yalnız %1,8 uzama vərilmektedir. Buna karşılık nanoçöküntü mühendisliği və yeni AM ərintilərinin hedefi, yüksək möhkəmlikı daha kullanılabilir bir uzamayla birleştirmektir.
Endüstriyel tətbiqlərda hansı örnekler öne çıkıyor?
Derleme, alüminium əlavə istehsalının aviasiya, avtomotiv, uzay, gəmicilik, relsli sistemlər, termal yönetim və fonksionel struktur istehsalindeki tətbiqlərını bir arada ele almaktadır. Şekil 1'de istilik eşanjörleri, tek qatlı şəbəkə strukturları, 5G baz stansiyau istilik kalkanları, avtomotiv motor parçaları, fonksionel derecelendirilmiş strukturlar, aviasiya braketleri və ortopedik tətbiqlər görsel bir tətbiq haritası üçünde gösterilmektedir.
WAAM bölümünde STELIA Aerospace tarafından CMT-PADV ilə üretilən alüminium gövdə paneli üçün %92 material istifadə nisbəti və geleneksel frezelemeye kıyasla %29 xərc azalması; Cranfield Univərsity–Thales Alenia Space örneğinde 6 m uzunluğunda bir alüminium qanad kirişi; ayrıca gəmi və raylı sistem biləşenlerine ilişkin örnekler aktarılmaktadır. Bunlar icmal tarafından ikincil literatürden aktarılan tətbiq örnekleridir və bu makalenin kendi istehsal təcrübəleri deyil.
Geleceğin alüminium əlavə istehsalı hansı yöne gidiyor?
Derleme gelecekteki ilərlemeyi yalnız daha güclü bir ərinti inkişaf problemi kimi görmemektedir. Önerilən yön; ərinti biləşimi, proses pulmetrleri, termal geçmiş, mikroquruluş və yekun performansın birlikdə tasarlanmasıdır.
Öne çıkan tədqiqat doğrultuları arasında əlavə istehsala xüsusi ərintilar, Sc/Zr və alternatif daha ekonomik tane incelticilər, istilikya dayanıklı evtektik sistemler, hibrid AM–haddeleme və ya AM–sürtünmə karıştırma əməliyyatleri, qatlar arası soyutma, ultrasəsik və ya mexaniki səth əməliyyatleri, sıcak izostatik presleme, gelişmiş istilik emalıler və dövrsel yük altında yorulma performansının iyiləştirilmesi mövcuddur.
Derleme ayrıca termal kamera və ərinti hovuzu izləmə vərirəlinin maşın öyrənməsiyle birleştirilmesini, CFD–faza alanı–sonlu element modellerinin birlikdə kullanılmasını və proses pulmetrsi–termal geçmiş–mikroquruluş–mexaniki xassə ilişkisinin vəri əsasli kimi modellenmesini gelecekteki şəbəkəıllı istehsal arxitekturasınin önəmli parçaları kimi görmektedir.
Sürdürülebilirlik boyutunda isə aşşəbəkəı karbonlu toz istehsali, tozun yeniden kullanılabilirliği, enerji səmərəlilikli AM makineleri və həyat dövrü qiymətləndirməsinin geliştirilmesi vurgulanmaktadır. Bunun yanında aviasiya gibi təhlükəsizlik kritik sektörlerde standartlaşdırılmış toz kalitesi, proses yeterlilik, qüsur qiymətləndirmə və mexaniki test kriterlerinin yaygın sənaye istifadə üçün gerekli olduğu ifade edilmektedir.
Tədqiqatın dəstəklədiyi nəticələr
- Alüminium ərintilərinda isti çatlama, məsaməlilik, anizotropiya və termal gərginlik AM proseslerinin əsas texniki sorunları arasındadır.
- L-PBF/SLM yüksək geometriyak həssaslıq və sürətli bərkimə avantajı sunarken proses pəncərəsi və material biləşimine güclü biçimde bşəbəkəımlıdır.
- DED və xüsusilə WAAM, daha yüksək hörgü sürəti və büyük parça istehsali açistilikndan PBF'den fərqli bir tətbiq alanına sahiptir.
- Sc və Zr mikroərintilama, uygun ərinti və proses koşullarında dənə incəltmə və nanoçökelme yoluyla hem basılabilirlik hem mexaniki xüsusilərin geliştirilmesinde güclü bir tədqiqat yanaşmasıdır.
- Al-Ce, Al-Ni və Al-Fe tabanlı evtektik sistemler yüksək temperaturta daha dayanıqlı intermetalik fazalardan yararlanmayı hedeflemektedir.
- Co, Fe və Ni içeren yeni ərinti tasarımlarında intermetalik fazaın yalnız kimyəvi biləşimi değil, boyutu və dşəbəkəılımı da performans açistilikndan kritik örütubətdedir.
- Alüminium əlavə istehsalında proses, mikroquruluş və material tasarımının birbirinden bşəbəkəımsız optimize edilmesi yeterli deyil.
Tədqiqatın dəstəkləmədiyi və ya sübut etmədiyi nəticələr
- Derleme yeni bir alüminium ərintiı üretip eksperimental kimi doğrulamamaktadır.
- Tədqiqat sistematik icmal və ya meta-analiz deyil; literatürdeki fərqli nəticələr tek bir birleşik etki büyüklüğüne fırlanmatürülmemiştir.
- Tablolarda vərilən fərqli ərinti möhkəmlikları, eyni təcrübə koşullarındaki birbaşa müqayisəlar deyil.
- Paslanmaz çelik və ya titanyum üzerinde elde edilən proses nəticələri alüminium üçün birbaşa kəmiyyət kanıt deyil.
- Belirli bir Sc, Zr, Fe, Co və ya Ni içeriğinin bütün alüminium ərintilərinda eyni mexaniki xüsusiliği sşəbəkəlayacşəbəkəı sonucuna varılamaz.
- Belirli bir lazer gücü, skan sürəti və ya ön qızdırma sıcaklığı bütün AM makineleri və geometriyaleri üçün optimum kabul ediləmez.
- Derlemede vərilən sanayi örnekleri, bu makalenin realleştirdiği bşəbəkəımsız sahə doğrulamaları deyil.
- Əlavə istehsalın her durumda geleneksel imalattan ekonomik və ya ekoloji kimi üstün olduğu gösterilmemiştir.
Tədqiqatın metodu və nəticələri
Derlemenin üsulu nədir?
Bu tədqiqat eksperimental nümunəler üzerinde yeni bir test programı yürütmemektedir. Müəlliflər, xüsusilə son yıllardaki alüminium ərintiı əlavə istehsal literatməhsulü proses, material sistemi, mikroquruluş, mexaniki xassə və tətbiq ilişkisi üçünde derleyerek “process–material–microstructure–performance” bütünleşik çərçivəsi oluşturmaktadır.
Derlemenin kapsamı əsas kimi L-PBF/PBF, SLM, EBM, L-DED və WAAM texnologiyalerini; isti çatlama və məsaməlilik gibi qüsurları; Sc/Zr mikroərintilı sistemleri; Al-Ce, Al-Ni və Al-Fe gibi istilikya dayanıklı evtektik sistemleri; Co, Fe və Ni ilə keçid metali gücləndirməsini və çeşitli mexaniki xassə örneklerini kapsamaktadır.
Ancaq tədqiqat sistematik literatür taramasında beklenen vərilənlər bazası listesi, tam arama dizgirəli, tarih filtresi, dahil etme/dışlama kriterleri, bşəbəkəımsız tədqiqat kalite xallaması və ya PRISMA benzeri seçim şeması vərmemektedir. Buna görə nəticələrin kanıt səviyyəi sistematik meta-analitik sentezle karıştırılmamalıdır.
Derlemede öne çıkan kəmiyyət proses vərirəli
| Konu | Derlemede bildirilən dəyər | Bilimsel bşəbəkəlam |
|---|---|---|
| SLM toz qatı | 20–100 µm | Tipik tabaka kalınlığı aralığı |
| SLM fiber lazer gücü | 100–500 W | Derlemede vərilən ümumi ekipman aralığı |
| SLM lazer dalğa uzunluğu | Yaklaşık 1064 nm | Fiber lazer örneği |
| EBM vakuumu | ≤10⁻³ Pa | Elektron saçılmasını və oksidləşməu sərhədlamak üçün |
| EBM toz yatşəbəkəı sıcaklığı | Yaklaşık 600–800 °C | Ön qızdırılmış struktur ortamı |
| Alüminium PBF üçün altlıq ön qızdırma örneği | 200–300 °C | termal gradyenti azaltma stratejisi |
| GTAW-WAAM hörgü sürəti | Yaklaşık 1–2 kg/h | Derlemede vərilən tipik alüminium dəyəri |
| GMAW-WAAM hörgü sürəti | 3–4 kg/h'ye kadar | Daha yüksək üretkenlik |
| Tandem-GMAW | 6–8 kg/h | İki telli yüksək biriktirme yanaşması |
Temel qüsur–niyə–çözüm ilişkisi
| Problem | Derlemede tartımılan əsas niyə | Öne çıkan çözüm yanaşması |
|---|---|---|
| Sıcak çatlama | Geniş bərkimə aralığı, sıvı film oluşumu, termal gərginlik və kolonlu tane struktursı | Sc/Zr/TiB2 ilə dənə incəltmə, ön qızdırma, tarama və ışın profili optimallaşdırmau |
| məsaməlilik | Hidrojen, eksik ərimə, sıçrama və kararsız keyhole davranışı | Enerji girdisinin və qoruyucu atmosferin kontrolü |
| Anizotropi | Yapı istiqamətine bşəbəkəlı termal gradyent və epitaksiyel kolonlu dənə böyüməsi | Tane nüvəleyicilər, tarama istiqamətinin değiştirilmesi və termal yönetim |
| Kalıntı gərginlik | Çok sürətli və lokal istiliktma–soğuma dövrleri | Altlık ön qızdırması, tarama optimallaşdırmau, qatlar arası istilik kontrolü və son əməliyyat |
| Sınırlı ərinti yelpazesi | Geleneksel dövme/döküm ərintilərinin AM termal dövrine göre tasarlanmamış olması | AM'ye xüsusi Sc/Zr, evtektik və keçid metali içeren ərinti tasarımları |
Sc/Zr mikroərintilamada əsas kanıt zinciri
Derlemenin sunduğu mekanizma zinciri ümumi kimi şu şəkildedir: Sc və Zr ilavəsi → Al3Sc və ya Al3(Sc,Zr) nüvəlerinin oluşumu → heterogen nüvələnmənin artması → kolonşəkilli dənələrin daha ince bərabəroxlu strukturya fırlanmamesi → tane boyutunun küçülmesi və tekstür/anizotropiyanin azalması → yaşlandırma sonrasında nano çöküntülərin dislokasiya hərəkətini sərhədlaması → möhkəmlikın artması.
Bu zincirin bütün halkaları her ərintida eyni ölçüde realleşmez. Derleme aşşəbəkəı Sc içeren bazı sistemlerde Sc'nin büyük bölümünün bərk çxüsusiti üçünde kalması niyəiyle belirgin dənə incəltmə görülmeyebildiğini de aktarmaktadır.
Isıya dayanıklı ərintilərin ortak gücləndirmə mantığı
Al-Ce, Al-Ni və Al-Fe sistemlerinde ortak məqsəd, yüksək temperaturta sürətla çözünmeyen və ya kabalaşmayan intermetalik fazalardan yararlanmaktır. Al14Ce, Al19Ni və Al13Fe gibi fazaaların şəbəkə və ya lamel biçiminde dşəbəkəılımı tane sərhədı hərəkətini sərhədlayabilir. Zr və Mn içeren sistemlerde ilavə nano ölçekli Al3Zr və Al6Mn çöküntüləri de yüksək temperatur möhkəmlikına katkı vərebilir.
Derlemenin önəmli uyarılarından biri, çöküntülərin yüksək temperaturta kabalaşmasının gücləndirmə etkisini azaltabilmesidir. Buna görə yüksək temperatur performansı yalnız oda temperaturundaki yüksək sərtlik və ya dartılma möhkəmliyiyla dəyərlendiriləmez.
Uygulama açistilikndan əsas nəticə
Derlemenin bütününden çıkan əsas mühəndislik sonucu, “en iyi alüminium AM prosesi” və ya “en iyi AM ərintiı” şəklində tek bir cevap olmadığıdır. PBF yüksək həssaslıq və mürəkkəb küçük/orta geometriyaler üçün avantaj sşəbəkəlarken, DED və WAAM daha büyük strukturlar və yüksək hörgü sürəti üçün öne çıkmaktadır. Benzer biçimde Sc/Zr sistemleri yüksək performans açistilikndan güclü olsa da xərcleri, TiB2/TiC və ya diğer tane incelticiləre kıyasla sənaye seçimde önəmli bir dəyişəndir.
Mənbə və metod qeydi
Tam orijinal tədqiqat adı: Additivəly Manufactured of Aluminum Alloy: Processes, Properties, and Applications
Başlık notu: Özgün İngilizce başlığın “Additivəly Manufactured of Aluminum Alloy” biçimindeki dilbilgisəl struktursı alışılmadıktır. Başlık mənbəta bu şəkilde yayımlandığından sessizce düzeltilmemiştir.
Müəlliflər: Yuankun Pei; Liang He; Jibing Chen.
Müəllif sırası: Mənbətaki sıra aynen qorunmuşdur.
Eş katkı/eş birinci müəllif: Mənbəta eş katkı beyanı yoxdur.
Sorumlu müəllif: Jibing Chen.
Qurum 1: School of Mechanical Engineering, Wuhan Polytechnic Univərsity, Wuhan 420023, China.
Qurum 2: School of Mechanical Engineering, State Key Laboratory of Intelligent Construction and Healthy Operation and Maintenance of Deep Underground Engineering, Sichuan Univərsity, Chengdu 610065, China.
Mənbə növü: Derleme makalesi.
Rəyçilik statusu: Hakem qiymətləndirməsinden geçmiş və yayımlanmış icmal makalesidir.
Jurnal: Machines.
Nəşriyyat: MDPI, Basel, Switzerland.
Cilt / sayı / makale numarası: 14 / 6 / 597.
Alınma tarihi: 3 Mayıs 2026.
Revizyon tarihi: 20 Mayıs 2026.
Kabul tarihi: 22 Mayıs 2026.
Yayın tarihi: 27 Mayıs 2026.
DOI: 10.3390/machines14060597
Resmî yayın bşəbəkəlantistilik:https://doi.org/10.3390/machines14060597
Lisans: Creativə Commons Attribution (CC BY).
Maliyyələşmə: Müəlliflər tədqiqatnın dış maliyyələşmə almadığını bildirmektedir.
Məlumat əlçatanlığı: Tədqiqatnın özgün katkılarının makale üçünde bulunduğu; ek soruların sorumlu müəllifa yöneltiləbiləceği qeyd edilir.
Maraqlar toqquşması: Müəlliflər maraqlar toqquşması olmadığını beyan etmektedir.
Müəllif katkıları: Kavramsallaştırma, tədqiqat, vəri kürasyonu, metodoloji, biçimsel analiz və ilk taslak Yuankun Pei; denetim, proje yönetimi, maliyyələşmə edinimi və gözden geçirme/düzenleme Jibing Chen; doğrulama və mənbəlar Liang He tarafından həyata keçirilmişdir. Tüm müəlliflər yayımlanan sürümü okuyup razılıqlamıştır.
Derleme metodolojisinin sərhədı: Məqalə çok sayıda literatür tədqiqatsını bir araya getirmesine rşəbəkəmen sistematik icmal üçün standart bir vərilənlər bazası arama protokolü, PRISMA axını, tam dahil etme/dışlama kriterleri və ya meta-analitik sentez təqdim etmir. Buna görə makalede aktarılan sayısal dəyərlər, dayandıkları özgün tədqiqatların koşulları korunarak yorumlanmalıdır.
Mənbədaxili uyğunsuzluq notu 1: Metinde “Wohlers Report 2023” üzerinden vərilən pazar istatistiğinin atıf struktursıyla mənbəça arasında uyumsuzluk görülmektedir. Mənbəçada Wohlers raporu 2018 sürümü kimi [18]'de yer alırken [20] fərqli bir elektrikli feribot tədqiqatsıdır. Bu Verianla metninde ilgili pazar istatistiği bilimsel ana nəticə kimi kullanılmamıştır.
Mənbədaxili uyğunsuzluq notu 2: Bölüm 2.1.1'de Şekil 2 öncəsindeki metin fərqli tarama sürətlarındaki ərinti hovuzu səth morfologiyasıni tarif ederken yayımlanmış Şekil 2'nin açıqlaması SLM proses prensibi və AlSi10Mg qırılma səthlerini göstərir. Görsel bu niyəle yalnız yayımlanmış real içeriğine göre yorumlanmıştır.
Mənbədaxili uyğunsuzluq notu 3: Derlemenin Tablo 1'inde Al-Mn-Sc sisteminin 560 MPa'ya kadar axma möhkəmliyi və %18 uzama sonucunun referansı [97] kimi gösterilirken ana metin bu sonucu Jia və arkadaşlarına atfetmekte və ilgili tədqiqat mənbəçada [98] kimi mövcuddur. Verianla metni bu referans numarası uyuşmazlığını sessizce düzeltmemiştir.
Malzeme aktarımı notu: L-DED və proses optimallaşdırmau bölümlerindeki bazı görseller və örnekler paslanmaz çelik və ya titanyum sistemlerinden alınmıştır. Mənbə müəlliflərı bunların alüminiuma aktarılabilir proses və mikroquruluş düzenleme prensiplerini göstermek amacıyla kullanıldığını açıqça bildirir. Bu Verianla metninde bu nəticələr birbaşa alüminium ərintiı təcrübə vərisi kimi təqdim edilməmişdir.
Bilimsel içerik sərhədı: Bu Verianla makalesindeki bilimsel proses, material, mekanizma və sayısal nəticələr incelenen icmal makalesine dayanmaktadır. Dış mənbəlardan yeni təcrübə sonucu və ya mekanizma eklenmemiş; dış kontrol yalnız bibliyoqraf yayın kimliyinin doğrulanması amacıyla istifadə edilmişdir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib