

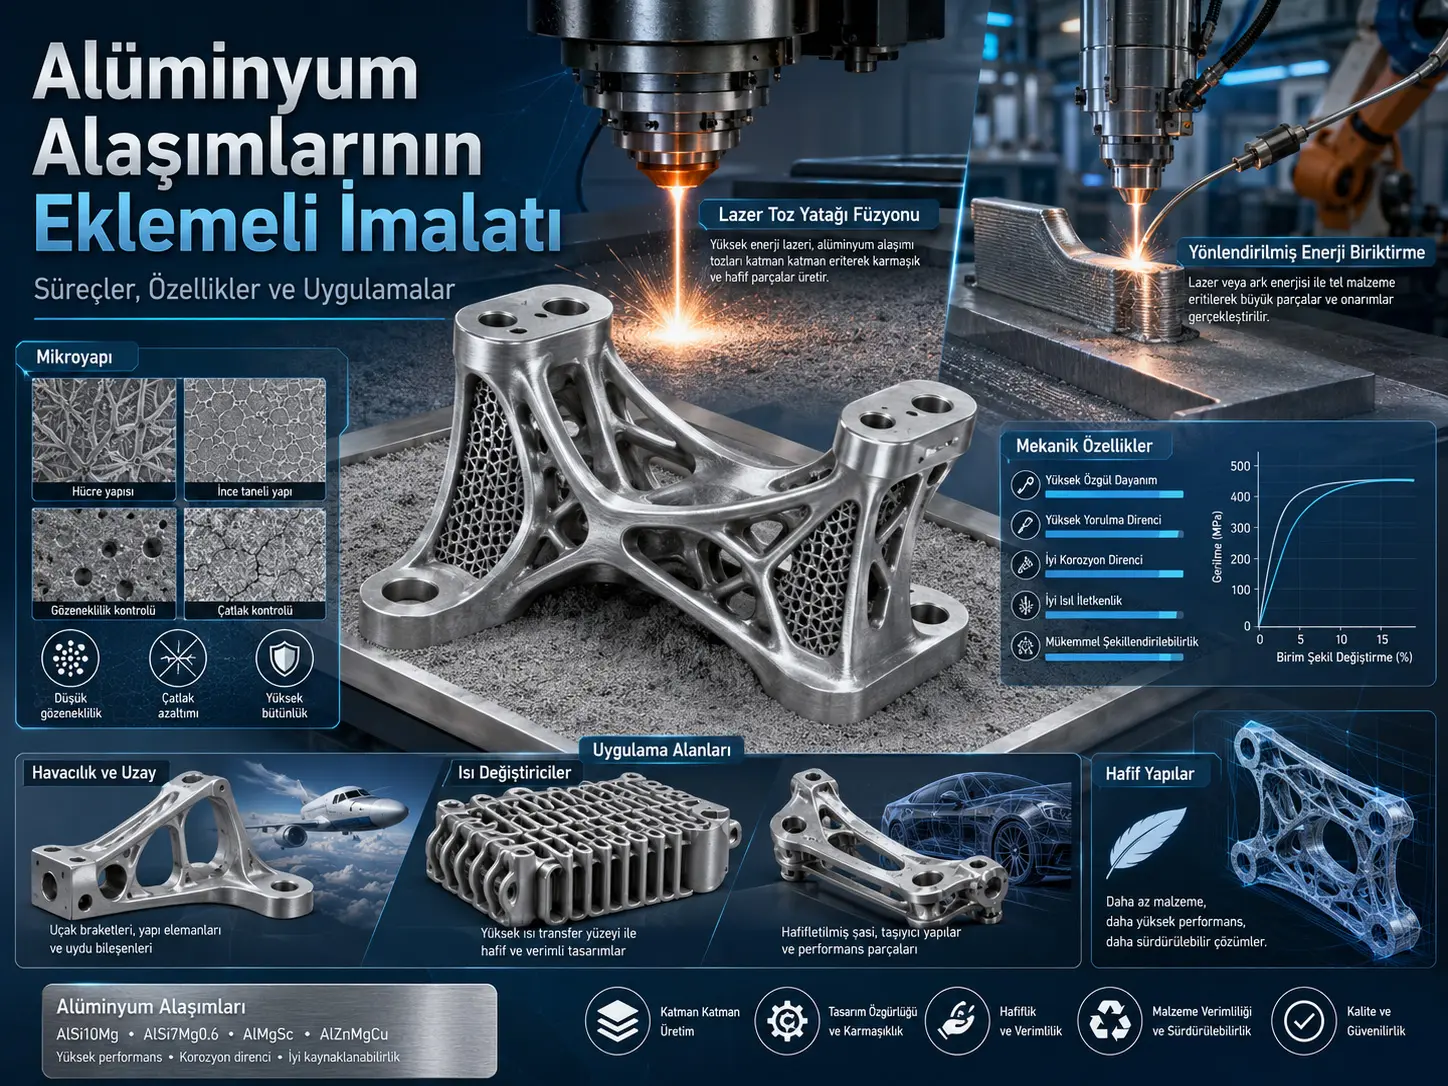
Ushbu sharh alyuminiy qotishmalarini qo‘shimcha ishlab chiqarishdagi zamonaviy yutuqlarni jarayon–material–mikrotuzilma–xossa–qo‘llanish zanjiri doirasida ko‘rib chiqadi. Tadqiqotning asosiy e’tibori Lazerli Kukun Qatlami Füzyoni (Laser Powder Bed Fusion, L-PBF), Selektiv Lazer Eritish (Selective Laser Melting, SLM), Yo‘naltirilgan Energiya Yotqizish (Directed Energy Deposition, DED) va Sim-Yoyli Qo‘shimcha Ishlab Chiqarish (Wire Arc Additive Manufacturing, WAAM) jarayonlariga qaratilgan. Sharh jamlagan adabiyotlar alyuminiyni qo‘shimcha ishlab chiqarishda issiq yorilish, g‘ovaklik, qoldiq kuchlanish va anizotropiya asosiy cheklovlar qatorida ekanini; jarayon parametrlarini takomillashtirish, donani maydalash, Sc/Zr mikrolegirlash, maxsus evtektik tizimlar va o‘tish metallari bilan mustahkamlash ushbu muammolarga qarshi asosiy tadqiqot yo‘nalishlarini tashkil etishini ko‘rsatadi. Biroq ish yangi nazoratli tajriba yoki meta-tahlil taqdim etmagani sababli, keltirilgan samaradorlik qiymatlari turli tadqiqotlarning material, qurilma, geometriya, jarayon va issiqlik bilan ishlov berish sharoitlariga bog‘liq natijalaridir va ularni bevosita bir-birining o‘rnida qo‘llab bo‘lmaydi.
Sharhda ayniqsa uchta material dizayni yo‘nalishi ajralib turadi. Sc/Zr saqlovchi tizimlarda Al3Sc va Al3(Sc,Zr) cho‘kmalari geterogen yadrolanishni qo‘llab-quvvatlab, ustunsimon donalarning maydaroq va teng o‘qli tuzilmalarga aylanishiga hissa qo‘shishi mumkin; ayni cho‘kmalar dislokatsiya harakatini cheklab, mustahkamlikni oshirishi mumkin. Al-Ce, Al-Ni va Al-Fe asosidagi evtektik tizimlarda yuqori haroratda barqaror intermetallik fazalar orqali termik mustahkamlikni saqlash maqsad qilinadi; Co, Fe va Ni kabi o‘tish metallari bilan ishlab chiqilgan tizimlarda esa nanoo‘lchamli intermetallik fazalardan foydalanish ko‘zda tutiladi. Sharh, shuningdek, material ishlab chiqish bilan jarayon boshqaruvini bir-biridan alohida ko‘rib bo‘lmasligini; bosib chiqarish parametri, termik tarix, don tuzilishi, cho‘kma xulqi va yakuniy mexanik xossa o‘rtasida integrallashgan bog‘lanish qurilishi kerakligini ta’kidlaydi.
Turkiya nuqtayi nazaridan: Sharh ilgari surgan yondashuv aviatsiya, avtomobilsozlik, mudofaa, temir yo‘l tizimlari, issiqlikni boshqarish, qoliplarni ta’mirlash va yengil konstruktiv qismlar kabi qo‘shimcha ishlab chiqarish baholanishi mumkin bo‘lgan sohalar uchun metodologik ahamiyatga ega. Biroq tadqiqotdagi qotishma xossalari yoki jarayon oynalari Turkiyadagi biror ishlab chiqarish korxonasiga bevosita ko‘chirilmasligi kerak. Kukun yoki sim xomashyosining kimyosi, mashina arxitekturasi, lazer/yoy tizimi, himoya atmosferasi, geometriya, issiqlikni boshqarish, mexanik sinov standarti va sifatni qabul qilish mezonlari mahalliy sharoitda tasdiqlanishi lozim. Shu sababli sharh tayyor ishlab chiqarish retseptidan ko‘ra alyuminiyni qo‘shimcha ishlab chiqarishda qaysi o‘zgaruvchilarni birgalikda optimallashtirish kerakligini ko‘rsatuvchi ilmiy ramka taqdim etadi.
Nega alyuminiy qo‘shimcha ishlab chiqarish uchun muhim, ammo murakkab material?
Alyuminiy qotishmalari taxminan 2,7 g/cm³ zichligi, yuqori solishtirma mustahkamligi, korroziyaga chidamliligi va shakllantiriluvchanligi tufayli yengil konstruksiya loyihalashda muhim materiallar qatoriga kiradi. Qo‘shimcha ishlab chiqarish esa murakkab ichki kanallar, panjara tuzilmalari, topologik optimallashtirilgan geometriyalar va qismlarni integratsiyalash kabi an’anaviy kesib ishlash yoki quyish orqali qiyin bajariladigan dizaynlarni bevosita ishlab chiqarish imkonini beradi.
Bunga qarshi ravishda alyuminiyning yuqori issiqlik o‘tkazuvchanligi, oksidlanishga moyilligi va ayrim yuqori mustahkam qotishmalardagi keng qotish harorati oralig‘i tez erish–qotish sikllari bilan birlashganda ishlab chiqarishni qiyinlashtiradi. Sharh issiq yorilish, g‘ovaklik, yuqori qoldiq kuchlanish, mikrotuzilmaviy yo‘nalish va oson bosiladigan tijoriy qotishmalar sonining cheklanganligini asosiy texnik muammolar sifatida tasniflaydi.
Issiq yorilish nima sababdan yuz beradi?
Ayniqsa 2xxx va 7xxx kabi yuqori mustahkam alyuminiy qotishmalarida keng qotish oralig‘i tez termik sikl paytida qotish frontida suyuq plyonkalar saqlanib qolishiga olib kelishi mumkin. Qotayotgan materialning qisqarishi va yuqori termik kuchlanishlar ushbu zaif hududlar bilan birlashganda yoriq hosil bo‘lishi osonlashadi.
Sharhda keltirilgan bir adabiyot misolida, 250–400 W lazer quvvati va 800–1500 mm/s skanerlash tezligi mavjud bo‘lgan tipik jarayon oralig‘ida Al-Cu-Mg qotishmasi uchun issiq yorilish ulushi %15–40 gacha yetishi mumkinligi ko‘rsatiladi. Bu qiymat barcha Al-Cu-Mg qotishmalari yoki barcha L-PBF qurilmalari uchun doimiy yorilish darajasi emas; sharhda keltirilgan muayyan tadqiqot va jarayon sharoitlariga tegishlidir.
G‘ovaklik qanday paydo bo‘ladi?
Sharhda ikki asosiy manba ta’kidlanadi. Birinchisi, suyuq va qattiq alyuminiy orasidagi vodorod eruvchanligi farqi tez qotish paytida gaz pufakchalari hosil bo‘lishiga olib kelishi mumkin. Ikkinchisi esa lazer–kukun o‘zaro ta’siridagi sachrash, yetarli erimaslik va beqaror keyhole xulqi jarayon bilan bog‘liq bo‘shliqlarni hosil qilishi mumkin.
Sharhda keltirilgan tipik zichlik oralig‘i taxminan %97–99,5. Hatto kichik g‘ovak hajmi ham ayniqsa charchashda kritik bo‘lishi mumkin; chunki bo‘shliqlar kuchlanish kontsentratsiyasi va charchash yorig‘i boshlanishi uchun qulay hududlar yaratishi mumkin.
Anizotropiya nega muhim?
Qo‘shimcha ishlab chiqarishda detalning qatlamma-qatlam o‘sishi va qurilish yo‘nalishidagi kuchli harorat gradientlari don o‘sishini muayyan kristallografik yo‘nalishlarga burishi mumkin. Natijada gorizontal va vertikal yo‘nalishlarda bir xil mexanik xossalarga erishish kafolatlanmaydi.
Sharhda AlSi10Mg uchun keltirilgan bir misolda vertikal ishlab chiqarish yo‘nalishidagi cho‘zilish mustahkamligi gorizontal yo‘nalishdagidan %8–12 yuqori, uzayish esa %15–20 past bo‘lishi mumkinligi bildiriladi. Bu nisbatlar muayyan adabiyot natijalaridir va barcha AlSi10Mg ishlab chiqarishlariga universal emas.
Kukun qatlamli füzyon qanday ishlaydi?
Powder Bed Fusion (PBF) metall kukunini yupqa qatlam qilib yoyish va faqat geometriya talab qiladigan hududlarni yuqori energiyali nur bilan eritish prinsipiga asoslanadi. Sharh PBF ichida ayniqsa SLM/lazer asosidagi tizimlar va elektron nuridan foydalanadigan EBMni taqqoslaydi.
SLM bo‘limida alyuminiy qotishmasi kukun qatlami taxminan 20–100 µm qalinlikda yoyilishi, tolali lazerlar ko‘pincha taxminan 1064 nm to‘lqin uzunligi va 100–500 W chiqish quvvati oralig‘ida ishlatilishi mumkinligi ko‘rsatiladi. Ishlab chiqarish kamerasi oksidlanishni cheklash uchun argon kabi inert gaz bilan himoyalanadi.
Verianla Live: SLM orqali alyuminiy detalning qatlamma-qatlam hosil bo‘lishi
Ushbu jarayon sharhdagi SLM tavsifi va 2a-rasmdagi asosiy ishlab chiqarish prinsipiga muvofiq tayyorlangan. Ko‘rsatma jarayon ketma-ketligini tushuntiradi; tadqiqotda ko‘rsatilmagan qo‘shimcha ishlab chiqarish bosqichlari yoki vaqtlar kiritilmagan.
| Bosqich | Izoh | Manba |
|---|---|---|
| 1. Uch o‘lchamli model | Ishlab chiqariladigan komponentning uch o‘lchamli CAD geometriyasi tayyorlanadi. | Bo‘lim 2.1.1; Rasm 2a |
| 2. Qatlamlarga bo‘lish | Uch o‘lchamli geometriya mashina qatlamma-qatlam qayta ishlaydigan kesimlarga ajratiladi. | Bo‘lim 2.1.1; Rasm 2a |
| 3. Kukun qatlamini yoyish | Alyuminiy qotishmasi kukuni ishlab chiqarish platformasiga yupqa va imkon qadar bir xil qatlam qilib yoyiladi; sharhda 20–100 µm qatlam qalinligi oralig‘i keltiriladi. | Bo‘lim 2.1.1 |
| 4. Lazer skanerlashi va eritish | Lazer joriy qatlam geometriyasiga muvofiq tanlangan hududlarni skanerlaydi; kukun mahalliy ravishda eriydi va so‘ng qotadi. | Bo‘lim 2.1.1; Rasm 2a |
| 5. Platformaning pastga tushishi | Bir qatlamni skanerlash tugagach, ishlab chiqarish platformasi bir qatlam qalinligicha pastga harakat qiladi. | Bo‘lim 2.1.1; Rasm 2a |
| 6. Qatlam siklining takrorlanishi | Yangi kukun qatlami yoyiladi va skanerlash–qotish sikli komponent tugallanguncha takrorlanadi. | Bo‘lim 2.1.1; Rasm 2a |
| 7. Komponentni chiqarish | Ishlab chiqarish yakunlangach, hosil bo‘lgan komponent ishlab chiqarish tizimidan olinadi. | Rasm 2a |
Verianla Live: Vizualizatsiya ushbu maqoladagi ko‘rinadigan ilmiy ma’lumotlar jadvalidan brauzerda yaratiladi. Jadval ilmiy source-of-truth sifatida saqlanadi.
Lazer energiya kirishi qanday bog‘lanadi?
Sharhda SLM energiya kirishini lazer quvvati, skanerlash tezligi, skanerlash oralig‘i va qatlam qalinligi bilan birgalikda baholash zarurligi ko‘rsatiladi. Berilgan asosiy bog‘lanish:
\[ E=\frac{P}{v\,h\,t} \]
ko‘rinishida ifodalanishi mumkin. Bu yerda \(P\) lazer quvvatini, \(v\) skanerlash tezligini, \(h\) skanerlash chiziqlari orasidagi masofani va \(t\) qatlam qalinligini anglatadi. Ushbu bog‘lanish bitta parametrni mustaqil ravishda baholash nega yetarli emasligini ko‘rsatadi. Past energiya kirishi yetarli erimaslikka, ortiqcha energiya esa ortiqcha eritish, geometrik deformatsiya yoki eritma hovuzi beqarorligi kabi muammolarga hissa qo‘shishi mumkin.
SLM va EBM qaysi jihatlari bilan farqlanadi?
| Xususiyat | SLM / lazer asosidagi PBF | EBM |
|---|---|---|
| Energiya manbai | Fokuslangan lazer nuri | Yuqori energiyali elektron nuri |
| Muhit | Odatda inert gaz atmosferasi | Yuqori vakuum |
| Sharhda berilgan vakuum darajasi | Atmosferaga yaqin bosimda inert himoya | Odatda ≤10⁻³ Pa |
| Kukun qatlamini oldindan qizdirish | EBMga qaraganda pastroq | Taxminan 600–800 °C |
| Sharhda berilgan sovish tezligi taqqoslovi | Taxminan 10⁴–10⁶ °C/s | Taxminan 10²–10³ °C/s |
| Asosiy afzallik | Yuqori geometrik aniqlik va ishlab chiqarish moslashuvchanligi | Yuqori qurilish harorati tufayli pastroq termik kuchlanish salohiyati |
Sharhning boshqa bir bo‘limida L-PBF uchun 10⁶–10⁸ K/s gacha yetishi mumkin bo‘lgan sovish tezliklari ham tilga olinadi. Manba bu ikki oraliqni bitta standart jarayon oralig‘i sifatida uyg‘unlashtirmaydi; shu sababli qiymatlar o‘z bayon kontekstida saqlanishi kerak.
Yoriqlarni kamaytirish uchun qanday strategiyalar muhokama qilinadi?
Sharhda ajratib ko‘rsatilgan birinchi yondashuv qotish paytida ko‘plab yangi yadrolanish nuqtalarini ta’minlaydigan don maydalovchi elementlar yoki zarralardan foydalanishdir. Zr, Sc va TiB2 kabi qo‘shimchalar ustunsimon don o‘sishini cheklash va maydaroq teng o‘qli donlar hosil qilishni maqsad qiladi.
Ikkinchi yondashuv termik maydonni boshqarishdir. Manbada taxminan 200–300 °C substratni oldindan qizdirish eritma hovuzi bilan taglik orasidagi harorat farqini kamaytirib, sovish tezligi va termik gradientni pasaytirishi mumkinligi ko‘rsatiladi. Skanerlash strategiyasini o‘zgartirish va qatlamlar orasida skanerlash yo‘nalishini aylantirish ham issiqlik to‘planishi va kuchli tekstura hosil bo‘lishini cheklash uchun muhokama qilinadi.
Sharhda tekis tepalikli lazer nuri uchun taxminan %40 kengroq jarayon oynasi va taxminan %35 pastroq qoldiq kuchlanish kabi sonlar ham keltiriladi. Biroq manba ro‘yxatida ular asoslangan tadqiqot zanglamaydigan po‘lat 316Lda amalga oshirilgan. Shu sababli ushbu qiymatlar alyuminiy qotishmalari uchun bevosita dalil emas, balki mualliflar alyuminiy jarayonini optimallashtirishga ko‘chirish mumkin deb hisoblagan nur shakllantirish misoli sifatida baholanishi kerak.
DED nega boshqa ishlab chiqarish sohasiga mos keladi?
Directed Energy Deposition (DED) kukun yoki simni energiya manbai hosil qilgan eritma hovuziga bevosita uzatib, materialni sirtga yotqizadi. PBFga nisbatan yuqoriroq yotqizish tezligi va katta komponentlarni ishlab chiqarish qobiliyatini taklif etadi; qatlam qalinligi, sirt dag‘alligi va eng kichik ishlab chiqariladigan geometrik xususiyatlar bo‘yicha esa PBF aniqroq bo‘lishi mumkin.
Sharh DED doirasida asosan Lazerli Yo‘naltirilgan Energiya Yotqizish (L-DED) va WAAM usullarini ko‘rib chiqadi.
L-DEDning asosiy ishlash mantiqi nima?
L-DEDda fokuslangan lazer substratda eritma hovuzi hosil qiladi. Kukun bir vaqtning o‘zida shu hududga beriladi; himoya gazi esa oksidlanishni cheklashga yordam beradi. Tizim mavjud detallarni material qo‘shib ta’mirlashdan tashqari turli materiallardan yoki funksional gradientli tuzilmalardan foydalanish imkonini ham beradi.
Sharhning L-DED bo‘limida muhim talqin cheklovi mavjud. Parametr optimallashtirishni tushuntirish uchun AISI 410L, 15-5 PH va 316L zanglamaydigan po‘lat hamda Ti-6Al-4V kabi alyuminiydan tashqari materiallardan ko‘plab misollar qo‘llanadi. Mualliflarning maqsadi bu misollarni alyuminiy uchun bevosita mexanik xossa ma’lumoti sifatida emas, balki tajriba dizayni, termik sikl, don nazorati va keyingi issiqlik ishlovi kabi ko‘chirilishi mumkin bo‘lgan jarayon prinsiplarini ko‘rsatish uchun ishlatishdir.
WAAM nega katta qismlar uchun ajralib turadi?
WAAM metall simni elektr yoyida eritib qatlamma-qatlam yotqizadi. Yuqori yotqizish tezligi, sim xomashyosining nisbatan past narxi va katta ish hajmlarida ishlab chiqarish imkoniyati tufayli yirik alyuminiy komponentlar uchun alohida ahamiyat kasb etadi.
| WAAM yondashuvi | Sharhda berilgan taxminiy alyuminiy yotqizish tezligi | Asosiy xususiyat |
|---|---|---|
| GTAW asosidagi WAAM | 1–2 kg/h | Issiqlik kirishiga sezgir qotishmalar uchun nazoratliroq yondashuv |
| GMAW asosidagi WAAM | 3–4 kg/h gacha | Yuqoriroq yotqizish tezligi; an’anaviy tuzilishda sachrash va yoy barqarorligi muammolari bo‘lishi mumkin |
| PAW asosidagi WAAM | 2–4 kg/h | GTAWdan yuqoriroq yotqizish tezligi; yuqoriroq uskuna narxi |
| Tandem-GMAW | 6–8 kg/h | Ikki simni bir vaqtning o‘zida yotqizish orqali yuqori unumdorlik |
CMT nega alyuminiy WAAMda muhim?
Cold Metal Transfer (CMT) sim harakati va tokni muvofiqlashtirib boshqarish orqali an’anaviy GMAWga nisbatan pastroq issiqlik kirishi va barqarorroq metall uzatishni maqsad qiladi. Sharhda CMT issiqlik kirishini an’anaviy GMAWga qaraganda taxminan %30–50 kamaytirishi mumkinligi aytiladi.
CMT-PADV bilan 2319 alyuminiy qotishmasi uchun keltirilgan tadqiqotda g‘ovaklik %0,4–0,84 oralig‘ida va maksimal g‘ovak diametri 100 µmdan past deb xabar qilingan. Ushbu qiymatlar muayyan jarayon va yotqizish strategiyalariga tegishlidir.
WAAMda issiqlik kirishi qaysi o‘zgaruvchilarga bog‘liq?
Sharhda WAAM uchun asosiy issiqlik kirishi bog‘lanishi:
\[ HI=\frac{\eta U I}{TS} \]
ko‘rinishida beriladi. Bu yerda \(\eta\) jarayon samaradorligini, \(U\) yoy kuchlanishini, \(I\) tokni va \(TS\) torch yurish tezligini ifodalaydi. Sim uzatish tezligi, yoy kuchlanishi, yurish tezligi, qatlamlararo harorat, kutish vaqti, himoya gazi va elektrod chiqish masofasi birgalikda eritma hovuzining geometriyasi hamda termik tarixni o‘zgartiradi.
Sc nega alohida mikrolegirlovchi element sifatida ko‘rib chiqiladi?
Scning asosiy roli alyuminiy matritsa bilan past panjara nomuvofiqligiga ega L1₂ tuzilmali Al3Sc fazlari hosil bo‘lishidir. Bu zarralar qotish vaqtida geterogen yadrolanish hududlarini ta’minlab, yirik ustunsimon donlarning maydaroq teng o‘qli donlarga aylanishini qo‘llab-quvvatlashi mumkin. Qarishdan so‘ng hosil bo‘lgan mayda Al3Sc yoki Al3(Sc,Zr) cho‘kmalari esa dislokatsiya harakatini cheklab, cho‘kma bilan mustahkamlashga hissa qo‘shishi mumkin.
Sharhda WAAM orqali ishlab chiqarilgan bir Al-Mg-Sc tizimida Sc miqdori %0,3 bo‘lganda o‘rtacha don o‘lchami taxminan 80 µmdan 30 µmga kamaygani keltiriladi.
Sc/Zr tizimlarida qanday mexanik xossalar xabar qilingan?
Quyidagi qiymatlar sharhning 1-jadvalida jamlangan turli adabiyot tadqiqotlaridan olingan. Ular bir xil namuna geometriyasi yoki bir xil tajriba sharoitida bajarilgan yagona taqqoslash emas.
| Qotishma va jarayon | Holat | Sharhda xabar qilingan xossalar | Asosiy mexanizm |
|---|---|---|---|
| Al-Mg-Sc, WAAM; Sc = %0,3 | Yotqizilgan | Cho‘zilish: 372 MPa; oqish: 270 MPa; uzayish: %22,5 | Al3Sc bilan yadrolanish va don maydalash |
| Al-Mg-Sc, WAAM; Sc = %0,3 | 350 °C / 1 h issiqlik ishlovi | Cho‘zilish: 415 MPa; oqish: 279 MPa; uzayish: %18,5 | Birlamchi va ikkilamchi Al3Sc cho‘kmalari |
| Al-Mg-Sc-Zr, SLM | Yotqizilgan | Mikroqattiqlik: 148 ± 2 HV; siqilishdagi oqish mustahkamligi: 342 ± 7 MPa | Don maydalash, Mg qattiq eritmasi va nanocho‘kma ta’siri |
| Al-Mg-Sc-Zr, SLM | 350 °C / 3 h qaritish | Mikroqattiqlik: 175 ± 5 HV; siqilishdagi oqish mustahkamligi: 476 ± 10 MPa | L1₂-Al3Sc/Al3(Sc,Zr) nanocho‘kmalari |
| Al-Mg-Sc, WAAM | Sharhda keltirilgan boshqa bir tadqiqot | Oqish: 183,03 MPa; cho‘zilish: 335,58 MPa; uzayish: %22,74 | Ustunsimon → teng o‘qli don o‘zgarishi va don chegarasini mahkamlash |
Bu natijalar Scning o‘zi muayyan mustahkamlikni kafolatlashini anglatmaydi. Qotishmadagi Mg va Zr miqdori, ishlab chiqarish usuli, termik tarix va issiqlik ishlovi o‘zgargan sari natijalar sezilarli o‘zgaradi.
Sc miqdori ortgani sari xossalar uzluksiz yaxshilanadimi?
Yo‘q. Sharhda keltirilgan WAAM Al-Mg-Sc tadqiqotida taxminan %0,3 Sc optimal hudud sifatida baholangan; %0,45 gacha oshirilganda cho‘kma to‘planishi va don chegarasi dag‘allashishi sababli qo‘shimcha mexanik yutuq kuzatilmagani aytiladi. Bu mikrolegirlashda “ko‘proq element = yuqoriroq samaradorlik” kabi chiziqli bog‘lanish tuzib bo‘lmasligini ko‘rsatadi.
Zr nega Sc bilan birga ishlatiladi?
Zr qo‘shimchasi Al3(Sc,Zr) turidagi cho‘kmalarning yuqori haroratda yiriklashishga chidamliligini oshirishga qaratilgan. SLMning tez qotishi Sc va Zrning Al matritsada yuqori darajada o‘ta to‘yingan holatga yetishiga yordam berishi mumkin; keyingi qaritishda hosil bo‘ladigan nanoo‘lchamli cho‘kmalar yuqori haroratda don chegaralari va dislokatsiyalarning harakatini cheklashi mumkin.
Issiqqa chidamli Al-Ce tizimi qanday ishlaydi?
Sharhda Al-Ce tizimi taxminan %12 og‘irlik Ce atrofidagi evtektik tarkib va taxminan 650 °C evtektik harorat bilan tavsiflanadi. Cening Aldagi eruvchanligi juda past bo‘lgani uchun Cening muhim qismi Al14Ce intermetallik fazasini hosil qiladi.
Manbada Al14Cening erish harorati taxminan 925 °C deb beriladi va bu termik barqaror faz don chegarasi hamda dislokatsiya harakatini cheklashi orqali issiqqa chidamlilikka hissa qo‘shishi tushuntiriladi. Sharh Al-Ce qotishmalarining taxminan 300–350 °C foydalanish harorati salohiyati haqida so‘z yuritadi; bu qiymat muayyan qotishma dizaynlariga tegishli adabiyot natijasidir.
Al-Ni tizimlarida qaysi fazalar muhim?
Al-Ni tizimi uchun sharhda taxminan %6,1 Ni evtektik tarkibi va taxminan 640 °C evtektik harorat keltiriladi. Asosiy mustahkamlovchi faz sifatida Al19Ni muhokama qilinadi va bu fazning taxminan 854 °C erish nuqtasi yuqori harorat barqarorligiga hissa qo‘shishi qayd etiladi.
Al-Ni-Fe-Mn-Zr asosidagi AN2ZhMts misolida 400–450 °C tavlashdan keyin qattiqlik 90 HBdan yuqori, cho‘zilish mustahkamligi 250 MPadan yuqori va uzayish %5 dan yuqori bo‘lishi mumkinligi keltiriladi. Biroq 450 °Cdan yuqori tavlash haroratlarida ayrim nanocho‘kmalarning yiriklashishi bilan yumshash kuzatilishi mumkinligi aytiladi.
Al-Fe tizimlarida temir har doim zararli bo‘ladimi?
An’anaviy alyuminiy qotishmalarida yirik va ignasimon Fe saqlovchi intermetalliklar plastiklilikka salbiy ta’sir ko‘rsatishi mumkin. Sharh muhokama qiladigan yangi yondashuv esa Fe miqdori va qotish sharoitlarini nazorat qilib, nano yoki mayda intermetallik fazlarni ongli mustahkamlash mexanizmiga aylantirishdir.
Masalan, Al3Fe, Al6Fe va Fe-Ni saqlovchi Al9FeNi fazlari don chegarasi harakatini cheklash, termik barqarorlikni oshirish yoki boshqa mustahkamlash mexanizmlariga hissa qo‘shish maqsadida ko‘rib chiqiladi. Bu yondashuv yirik, mo‘rt Fe fazlari zararli emas degani emas; maqsadli mikrotuzilmaning o‘lchami va taqsimoti hal qiluvchi ahamiyatda qoladi.
Co va Ni bilan mustahkamlash yondashuvining asosiy g‘oyasi nima?
Co va Nining Al matritsadagi past eruvchanligi nazoratli sharoitlarda nanoo‘lchamli intermetallik fazlar hosil qilish uchun ishlatilishi mumkin. Sharhda Co uchun Al9Co2 va turli murakkab intermetallik tuzilmalar; Ni uchun esa Al3Ni va tegishli evtektik tuzilmalar muhokama qilinadi.
Asosiy maqsad tez qotishdan foydalanib, yirik mo‘rt intermetalliklar o‘rniga maydaroq va bir xil tarqalgan mustahkamlovchi fazlar hosil qilishdir. Biroq Co yoki Ni miqdori ortiqcha oshirilsa yirik intermetallik hosil bo‘lishi va plastiklilik kamayishi mumkinligi sababli tarkib nazorati muhim deb qaraladi.
Mustahkamlik va plastiklilik o‘rtasidagi muvozanat qanday ko‘rinadi?
Sharhning 2-jadvali turli alyuminiy qotishmalari va kompozitlar uchun adabiyotda xabar qilingan mexanik xossalardan misollar jamlaydi. Ushbu qiymatlar bevosita reyting emas; ishlab chiqarish usullari, issiqlik ishlovlari va material tizimlari farq qiladi.
| Material tizimi | Ishlab chiqarish / holat | Cho‘zilish mustahkamligi (MPa) | Oqish mustahkamligi (MPa) | Uzayish (%) |
|---|---|---|---|---|
| 6061 Alyuminiy | SLM + T6 | 310 | 276 | 12 |
| 7075 Alyuminiy | Sharhda SLM / T7451 sifatida ro‘yxatlangan | 570 | 500 | 8 |
| Al-%20 SiC kompozit | Kukun metallurgiyasi + T6 | 450 | 380 | 4,5 |
| 6092/SiCp/%17,5 | Kukun metallurgiyasi + T6 | 490 | 434 | 6 |
| 7093/SiCp/%15 | Kukun metallurgiyasi + T6 | 694 | 642 | 1,8 |
| “Printable Al Alloy” | SLM + yakuniy issiqlik ishlovi | 500+ | 450+ | 10 |
| (Al3BC+CNT)/UFG Al | Mexanik faollashtirish + tavlash | 394 | 350 | 19,7 |
Jadval yuqori mustahkamlik ko‘pincha plastiklilik evaziga kelishi mumkinligini ko‘rsatadi. Masalan, sharhda 7093/SiCp/%15 kompoziti uchun 694 MPa cho‘zilish mustahkamligiga qarshi faqat %1,8 uzayish keltiriladi. Bunga qarshi nanocho‘kma muhandisligi va yangi AM qotishmalarining maqsadi yuqori mustahkamlikni amaliyroq uzayish bilan birlashtirishdir.
Sanoat qo‘llanmalarida qaysi misollar ajralib turadi?
Sharh alyuminiyni qo‘shimcha ishlab chiqarishning aviatsiya, avtomobilsozlik, kosmos, kemasozlik, temir yo‘l tizimlari, termik boshqaruv va funksional tuzilma ishlab chiqarishdagi qo‘llanmalarini birgalikda ko‘rib chiqadi. 1-rasmda issiqlik almashgichlar, bir qatlamli tarmoq tuzilmalari, 5G bazaviy stansiya issiqlik qalqonlari, avtomobil dvigatel qismlari, funksional gradientli tuzilmalar, aviatsiya kronshteynlari va ortopedik qo‘llanmalar vizual qo‘llanma xaritasida ko‘rsatilgan.
WAAM bo‘limida STELIA Aerospace tomonidan CMT-PADV bilan ishlab chiqarilgan alyuminiy korpus paneli uchun %92 materialdan foydalanish darajasi va an’anaviy frezalashga nisbatan %29 xarajat kamayishi; Cranfield University–Thales Alenia Space misolida 6 m uzunlikdagi alyuminiy qanot balkasi; shuningdek kema va temir yo‘l tizimi komponentlariga oid misollar keltiriladi. Bular sharh tomonidan ikkilamchi adabiyotdan olingan qo‘llanma misollari bo‘lib, ushbu maqolaning o‘z ishlab chiqarish tajribalari emas.
Kelajakdagi alyuminiy qo‘shimcha ishlab chiqarish qaysi yo‘nalishga ketmoqda?
Sharh kelajakdagi taraqqiyotni faqat kuchliroq qotishma yaratish muammosi sifatida ko‘rmaydi. Taklif qilinadigan yo‘nalish qotishma tarkibi, jarayon parametrlari, termik tarix, mikrotuzilma va yakuniy samaradorlikni birgalikda loyihalashdir.
Ajratib ko‘rsatilgan tadqiqot yo‘nalishlari orasida qo‘shimcha ishlab chiqarishga maxsus qotishmalar, Sc/Zr va muqobil iqtisodiyroq don maydalovchilar, issiqqa chidamli evtektik tizimlar, gibrid AM–prokat yoki AM–ishqalanma aralashtirish jarayonlari, qatlamlararo sovutish, ultratovush yoki mexanik sirt ishlovlari, issiq izostatik presslash, ilg‘or issiqlik ishlovlari va siklik yuk ostida charchash ko‘rsatkichlarini yaxshilash mavjud.
Sharh shuningdek termik kamera va eritma hovuzi monitoring ma’lumotlarini mashinaviy o‘rganish bilan birlashtirishni, CFD–faza maydoni–chekli element modellarini birgalikda qo‘llashni va jarayon parametri–termik tarix–mikrotuzilma–mexanik xossa munosabatini ma’lumotga asoslangan tarzda modellashtirishni kelajakdagi aqlli ishlab chiqarish arxitekturasining muhim qismlari deb hisoblaydi.
Barqarorlik nuqtayi nazaridan esa past uglerodli kukun ishlab chiqarish, kukunni qayta ishlatish, energiya samarali AM mashinalari va hayotiy sikl baholashni rivojlantirish ta’kidlanadi. Bundan tashqari, aviatsiya kabi xavfsizlik kritik sohalarda standartlashtirilgan kukun sifati, jarayon malakasi, nuqson baholash va mexanik sinov mezonlari keng sanoat foydalanishi uchun zarur ekani qayd etiladi.
Tadqiqot qo‘llab-quvvatlaydigan natijalar
- Alyuminiy qotishmalarida issiq yorilish, g‘ovaklik, anizotropiya va termik kuchlanish AM jarayonlarining asosiy texnik muammolari qatorida.
- L-PBF/SLM yuqori geometrik aniqlik va tez qotish afzalligini taklif etadi, biroq jarayon oynasi va material tarkibiga kuchli bog‘liq.
- DED va ayniqsa WAAM yuqoriroq yotqizish tezligi va katta detal ishlab chiqarish jihatidan PBFdan farqli qo‘llanma sohasiga ega.
- Sc va Zr mikrolegirlash mos qotishma va jarayon sharoitlarida don maydalash hamda nanocho‘kma orqali bosiluvchanlik va mexanik xossalarni yaxshilashning kuchli tadqiqot yondashuvidir.
- Al-Ce, Al-Ni va Al-Fe asosidagi evtektik tizimlar yuqori haroratda barqarorroq intermetallik fazlardan foydalanishni maqsad qiladi.
- Co, Fe va Ni saqlovchi yangi qotishma dizaynlarida intermetallik fazning faqat kimyoviy tarkibi emas, balki o‘lchami va taqsimoti ham samaradorlik uchun kritikdir.
- Alyuminiyni qo‘shimcha ishlab chiqarishda jarayon, mikrotuzilma va material dizaynini bir-biridan mustaqil optimallashtirish yetarli emas.
Tadqiqot qo‘llab-quvvatlamaydigan yoki isbotlamaydigan natijalar
- Sharh yangi alyuminiy qotishmasini ishlab chiqarib, tajribada tasdiqlamaydi.
- Tadqiqot tizimli sharh yoki meta-tahlil emas; adabiyotdagi turli natijalar bitta birlashtirilgan effekt kattaligiga aylantirilmagan.
- Jadvallarda berilgan turli qotishma mustahkamliklari bir xil tajriba sharoitlaridagi bevosita taqqoslashlar emas.
- Zanglamaydigan po‘lat yoki titan bo‘yicha olingan jarayon natijalari alyuminiy uchun bevosita miqdoriy dalil emas.
- Muayyan Sc, Zr, Fe, Co yoki Ni miqdori barcha alyuminiy qotishmalarida bir xil mexanik xossani ta’minlaydi degan xulosa chiqarib bo‘lmaydi.
- Muayyan lazer quvvati, skanerlash tezligi yoki oldindan qizdirish harorati barcha AM mashinalari va geometriyalari uchun optimal deb qabul qilinmaydi.
- Sharhda keltirilgan sanoat misollari ushbu maqolaning mustaqil dala tasdiqlashlari emas.
- Qo‘shimcha ishlab chiqarish har bir holatda an’anaviy ishlab chiqarishdan iqtisodiy yoki ekologik jihatdan ustun ekani ko‘rsatilmagan.
Tadqiqot usuli va topilmalari
Sharhning usuli qanday?
Ushbu ish tajriba namunalari ustida yangi sinov dasturini olib bormaydi. Mualliflar ayniqsa so‘nggi yillardagi alyuminiy qotishmalari qo‘shimcha ishlab chiqarish adabiyotini jarayon, material tizimi, mikrotuzilma, mexanik xossa va qo‘llanma munosabati doirasida jamlab, “process–material–microstructure–performance” integrallashgan ramkasini yaratadi.
Sharh qamrovi asosan L-PBF/PBF, SLM, EBM, L-DED va WAAM texnologiyalarini; issiq yorilish va g‘ovaklik kabi nuqsonlarni; Sc/Zr mikrolegirlangan tizimlarni; Al-Ce, Al-Ni va Al-Fe kabi issiqqa chidamli evtektik tizimlarni; Co, Fe va Ni bilan o‘tish metallari orqali mustahkamlashni hamda turli mexanik xossa misollarini o‘z ichiga oladi.
Biroq ish tizimli adabiyot tahlilida kutiladigan ma’lumotlar bazasi ro‘yxati, to‘liq qidiruv satrlari, sana filtri, kiritish/chiqarish mezonlari, mustaqil tadqiqot sifatini baholash yoki PRISMAga o‘xshash tanlash sxemasini bermaydi. Shu sababli natijalarning dalil darajasini tizimli meta-analitik sintez bilan aralashtirmaslik kerak.
Sharhda ajralib turadigan miqdoriy jarayon ma’lumotlari
| Mavzu | Sharhda bildirilgan qiymat | Ilmiy kontekst |
|---|---|---|
| SLM kukun qatlami | 20–100 µm | Tipik qatlam qalinligi oralig‘i |
| SLM tolali lazer quvvati | 100–500 W | Sharhda berilgan umumiy uskunaviy oraliq |
| SLM lazer to‘lqin uzunligi | Taxminan 1064 nm | Tolali lazer misoli |
| EBM vakuumi | ≤10⁻³ Pa | Elektron sochilishi va oksidlanishni cheklash uchun |
| EBM kukun qatlam harorati | Taxminan 600–800 °C | Oldindan qizdirilgan qurilish muhiti |
| Alyuminiy PBF uchun taglikni oldindan qizdirish misoli | 200–300 °C | Termik gradientni kamaytirish strategiyasi |
| GTAW-WAAM yotqizish tezligi | Taxminan 1–2 kg/h | Sharhda berilgan tipik alyuminiy qiymati |
| GMAW-WAAM yotqizish tezligi | 3–4 kg/h gacha | Yuqori unumdorlik |
| Tandem-GMAW | 6–8 kg/h | Ikki simli yuqori yotqizish yondashuvi |
Asosiy nuqson–sabab–yechim munosabati
| Muammo | Sharhda muhokama qilingan asosiy sabab | Ajratib ko‘rsatilgan yechim yondashuvi |
|---|---|---|
| Issiq yorilish | Keng qotish oralig‘i, suyuq plyonka hosil bo‘lishi, termik kuchlanish va ustunsimon don tuzilishi | Sc/Zr/TiB2 bilan don maydalash, oldindan qizdirish, skanerlash va nur profilini optimallashtirish |
| G‘ovaklik | Vodorod, yetarli erimaslik, sachrash va beqaror keyhole xulqi | Energiya kirishi va himoya atmosferasini nazorat qilish |
| Anizotropiya | Qurilish yo‘nalishiga bog‘liq termik gradient va epitaksial ustunsimon don o‘sishi | Don yadrolovchilar, skanerlash yo‘nalishini o‘zgartirish va termik boshqaruv |
| Qoldiq kuchlanish | Juda tez va mahalliy isitish–sovish sikllari | Taglikni oldindan qizdirish, skanerlash optimallashtirish, qatlamlararo issiqlik nazorati va keyingi ishlov |
| Cheklangan qotishma diapazoni | An’anaviy deformatsiyalangan/quyma qotishmalarning AM termik sikliga mos ishlab chiqilmagan bo‘lishi | AMga maxsus Sc/Zr, evtektik va o‘tish metallari saqlovchi qotishma dizaynlari |
Sc/Zr mikrolegirlashdagi asosiy dalillar zanjiri
Sharh taqdim etgan mexanizm zanjiri umuman quyidagicha: Sc va Zr qo‘shilishi → Al3Sc yoki Al3(Sc,Zr) yadrolari hosil bo‘lishi → geterogen yadrolanish ortishi → ustunsimon donlarning maydaroq teng o‘qli tuzilishga aylanishi → don o‘lchami kichrayishi va tekstura/anizotropiya kamayishi → qaritishdan keyin nanocho‘kmalar dislokatsiya harakatini cheklashi → mustahkamlik ortishi.
Bu zanjirning barcha bo‘g‘inlari har bir qotishmada bir xil darajada yuz bermaydi. Sharh Sc miqdori past ayrim tizimlarda Scning katta qismi qattiq eritmada qolishi sababli yaqqol don maydalash kuzatilmasligini ham keltiradi.
Issiqqa chidamli qotishmalarning umumiy mustahkamlash mantiqi
Al-Ce, Al-Ni va Al-Fe tizimlarida umumiy maqsad yuqori haroratda tez erib ketmaydigan yoki yiriklashmaydigan intermetallik fazlardan foydalanishdir. Al14Ce, Al19Ni va Al13Fe kabi fazlarning tarmoq yoki lamella ko‘rinishida taqsimlanishi don chegarasi harakatini cheklashi mumkin. Zr va Mn saqlovchi tizimlarda qo‘shimcha nanoo‘lchamli Al3Zr va Al6Mn cho‘kmalari ham yuqori harorat mustahkamligiga hissa qo‘shishi mumkin.
Sharhning muhim ogohlantirishlaridan biri cho‘kmalarning yuqori haroratda yiriklashishi mustahkamlash ta’sirini kamaytirishi mumkinligidir. Demak, yuqori harorat samaradorligini faqat xona haroratidagi yuqori qattiqlik yoki cho‘zilish mustahkamligi bilan baholab bo‘lmaydi.
Qo‘llash nuqtayi nazaridan asosiy xulosa
Sharhning umumiy muhandislik xulosasi “eng yaxshi alyuminiy AM jarayoni” yoki “eng yaxshi AM qotishmasi” degan yagona javob yo‘qligidir. PBF yuqori aniqlik va murakkab kichik/o‘rta geometriyalar uchun afzallik bersa, DED va WAAM katta tuzilmalar hamda yuqori yotqizish tezligi bilan ajralib turadi. Xuddi shuningdek, Sc/Zr tizimlari yuqori samaradorlik nuqtayi nazaridan kuchli bo‘lsa-da, ularning narxi TiB2/TiC yoki boshqa don maydalovchilarga nisbatan sanoat tanlovida muhim o‘zgaruvchidir.
Manba va usul eslatmasi
Asl ishning to‘liq nomi: Additively Manufactured of Aluminum Alloy: Processes, Properties, and Applications
Sarlavha eslatmasi: Asl inglizcha sarlavhaning “Additively Manufactured of Aluminum Alloy” shaklidagi grammatik tuzilishi odatiy emas. Sarlavha manbada shu tarzda nashr qilinganligi sababli jimgina tuzatilmagan.
Mualliflar: Yuankun Pei; Liang He; Jibing Chen.
Mualliflar tartibi: Manbadagi tartib aynan saqlangan.
Teng hissa/teng birinchi muallif: Manbada teng hissa haqida bayonot yo‘q.
Mas’ul muallif: Jibing Chen.
Muassasa 1: School of Mechanical Engineering, Wuhan Polytechnic University, Wuhan 420023, China.
Muassasa 2: School of Mechanical Engineering, State Key Laboratory of Intelligent Construction and Healthy Operation and Maintenance of Deep Underground Engineering, Sichuan University, Chengdu 610065, China.
Manba turi: Sharh maqolasi.
Hakamlilik holati: Hakamlardan o‘tgan va nashr qilingan sharh maqolasi.
Jurnal: Machines.
Nashriyot: MDPI, Basel, Switzerland.
Jild / son / maqola raqami: 14 / 6 / 597.
Qabul qilingan sana: 3 May 2026.
Qayta ko‘rib chiqilgan sana: 20 May 2026.
Qabul qilingan sana: 22 May 2026.
Nashr sanasi: 27 May 2026.
DOI: 10.3390/machines14060597
Rasmiy nashr havolasi:https://doi.org/10.3390/machines14060597
Litsenziya: Creative Commons Attribution (CC BY).
Moliyalashtirish: Mualliflar tadqiqot tashqi moliyalashtirish olmaganini bildiradi.
Ma’lumotlar mavjudligi: Tadqiqotning original hissalari maqola ichida ekani; qo‘shimcha savollar mas’ul muallifga yo‘naltirilishi mumkinligi ko‘rsatilgan.
Manfaatlar to‘qnashuvi: Mualliflar manfaatlar to‘qnashuvi yo‘qligini bildiradi.
Muallif hissalari: Konseptuallashtirish, tadqiqot, ma’lumotlar kuratsiyasi, metodologiya, formal tahlil va dastlabki loyiha Yuankun Pei; nazorat, loyiha boshqaruvi, moliyalashtirishni jalb qilish va ko‘rib chiqish/tahrirlash Jibing Chen; tekshirish va manbalar Liang He tomonidan bajarilgan. Barcha mualliflar nashr qilingan versiyani o‘qib ma’qullagan.
Sharh metodologiyasi chegarasi: Maqola ko‘plab adabiyot ishlarini jamlagan bo‘lsa-da, tizimli sharh uchun standart ma’lumotlar bazasi qidiruv protokoli, PRISMA oqimi, to‘liq kiritish/chiqarish mezonlari yoki meta-analitik sintez bermaydi. Shu sababli maqolada keltirilgan sonli qiymatlar ular asoslangan original tadqiqot sharoitlari saqlangan holda talqin qilinishi kerak.
Manba ichidagi nomuvofiqlik eslatmasi 1: Matnda “Wohlers Report 2023” orqali keltirilgan bozor statistikasi iqtibos tuzilishi bilan manbalar ro‘yxati o‘rtasida nomuvofiqlik mavjud. Manbalar ro‘yxatida Wohlers hisoboti 2018 nashri sifatida [18]da berilgan, [20] esa boshqa elektr parom tadqiqotidir. Ushbu Verianla matnida tegishli bozor statistikasi ilmiy asosiy natija sifatida ishlatilmagan.
Manba ichidagi nomuvofiqlik eslatmasi 2: 2.1.1-bo‘limda 2-rasmdan oldingi matn turli skanerlash tezliklaridagi eritma hovuzi sirt morfologiyasini tasvirlaydi, biroq nashr qilingan 2-rasm izohi SLM jarayon prinsipi va AlSi10Mg sinish sirtlarini ko‘rsatadi. Shu sababli rasm faqat nashr qilingan real mazmuniga ko‘ra talqin qilingan.
Manba ichidagi nomuvofiqlik eslatmasi 3: Sharhning 1-jadvalida Al-Mn-Sc tizimining 560 MPagacha oqish mustahkamligi va %18 uzayish natijasining manbasi [97] deb ko‘rsatilgan bo‘lsa, asosiy matn bu natijani Jia va hamkasblariga bog‘laydi va tegishli ish manbalar ro‘yxatida [98] sifatida joylashgan. Verianla matni ushbu manba raqami nomuvofiqligini jimgina tuzatmagan.
Material ko‘chirish eslatmasi: L-DED va jarayon optimallashtirish bo‘limlaridagi ayrim rasmlar hamda misollar zanglamaydigan po‘lat yoki titan tizimlaridan olingan. Manba mualliflari bularni alyuminiyga ko‘chirilishi mumkin bo‘lgan jarayon va mikrotuzilma boshqaruvi prinsiplarini ko‘rsatish uchun ishlatganini ochiq aytadi. Ushbu Verianla matnida bu natijalar bevosita alyuminiy qotishmasi tajriba ma’lumoti sifatida berilmagan.
Ilmiy mazmun chegarasi: Ushbu Verianla maqolasidagi ilmiy jarayon, material, mexanizm va sonli natijalar ko‘rib chiqilgan sharh maqolasiga asoslanadi. Tashqi manbalardan yangi tajriba natijasi yoki mexanizm qo‘shilmagan; tashqi tekshiruv faqat bibliografik nashr identifikatsiyasini tasdiqlash maqsadida ishlatilgan.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan