

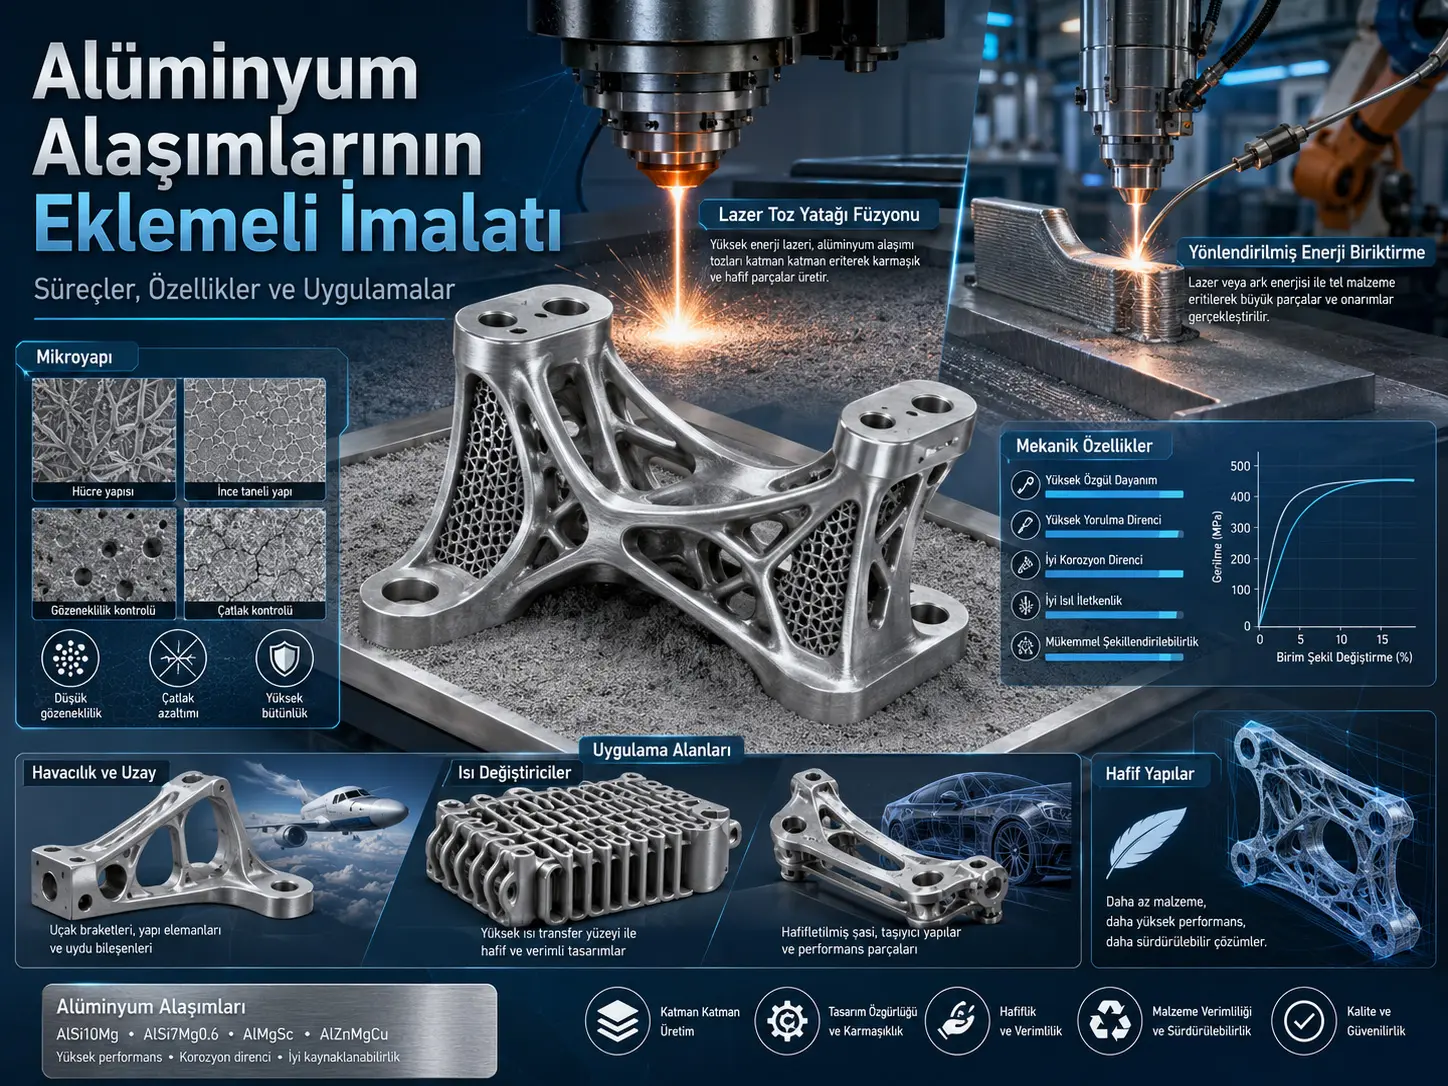
Mapitio haya yanachunguza maendeleo ya sasa katika utengenezaji wa nyongeza wa aloi za alumini ndani ya mnyororo wa mchakato–nyenzo–mikrostruktua–sifa–matumizi. Lengo kuu la kazi ni Laser Powder Bed Fusion (Laser Powder Bed Fusion, L-PBF), Selective Laser Melting (Selective Laser Melting, SLM), Directed Energy Deposition (Directed Energy Deposition, DED) na Wire Arc Additive Manufacturing (Wire Arc Additive Manufacturing, WAAM). Fasihi iliyokusanywa katika mapitio inaonyesha kwamba hot cracking, porosity, residual stress na anisotropy ni miongoni mwa vikwazo vikuu katika utengenezaji wa nyongeza wa alumini; uboreshaji wa vigezo vya mchakato, usafishaji wa nafaka, microalloying ya Sc/Zr, mifumo maalum ya eutectic na uimarishaji kwa metali za mpito ni njia kuu za utafiti za kukabiliana na matatizo haya. Hata hivyo, kwa kuwa kazi hii haitoi jaribio jipya lililodhibitiwa wala meta-analysis, thamani za utendaji zilizoripotiwa ni matokeo ya tafiti tofauti zinazotegemea nyenzo, kifaa, jiometri, mchakato na masharti ya matibabu ya joto, na haziwezi kutumiwa moja kwa moja badala ya nyingine.
Katika mapitio, mwelekeo mitatu ya usanifu wa nyenzo unaonekana hasa. Katika mifumo yenye Sc/Zr, precipitates za Al3Sc na Al3(Sc,Zr) zinaweza kusaidia heterogeneous nucleation na kuchangia ubadilishaji wa nafaka za columnar kuwa miundo midogo na equiaxed; precipitates hizo hizo zinaweza kupunguza mwendo wa dislocation na kuongeza nguvu. Katika mifumo ya eutectic yenye msingi wa Al-Ce, Al-Ni na Al-Fe, lengo ni kudumisha uwezo wa joto kupitia awamu za intermetallic zilizo thabiti kwenye joto la juu; katika mifumo iliyotengenezwa kwa metali za mpito kama Co, Fe na Ni, lengo ni kutumia awamu za intermetallic za kiwango cha nano. Mapitio pia yanasisitiza kwamba uendelezaji wa nyenzo na udhibiti wa mchakato hauwezi kutenganishwa; uhusiano jumuishi lazima ujengwe kati ya parameter ya uchapishaji, thermal history, muundo wa nafaka, tabia ya precipitate na sifa ya mwisho ya kimitambo.
Kwa mtazamo wa Türkiye: Mkabala unaowasilishwa na mapitio una umuhimu wa kimetodolojia kwa maeneo ambayo utengenezaji wa nyongeza unaweza kutathminiwa, kama anga, magari, ulinzi, mifumo ya reli, usimamizi wa joto, ukarabati wa mold na vipengele vyepesi vya kimuundo. Hata hivyo, sifa za aloi au process windows katika utafiti huu hazipaswi kuhamishwa moja kwa moja kwenye kituo chochote cha uzalishaji nchini Türkiye. Kemia ya malighafi ya poda au waya, usanifu wa mashine, mfumo wa laser/arc, angahewa ya kinga, jiometri, usimamizi wa joto, kiwango cha majaribio ya kimitambo na vigezo vya kukubali ubora vinapaswa kuthibitishwa ndani ya mazingira ya eneo husika. Kwa hiyo, mapitio haya hayatoi recipe tayari ya uzalishaji; badala yake yanatoa mfumo wa kisayansi unaoonyesha ni vigezo gani vinapaswa kuboreshwa kwa pamoja katika utengenezaji wa nyongeza wa alumini.
Kwa nini alumini ni nyenzo muhimu lakini ngumu kwa utengenezaji wa nyongeza?
Aloi za alumini ni miongoni mwa nyenzo muhimu katika usanifu wa miundo myepesi kwa sababu ya wiani wao wa takriban 2,7 g/cm³, specific strength ya juu, upinzani wa kutu na formability. Utengenezaji wa nyongeza una uwezo wa kuzalisha moja kwa moja miundo ambayo ni vigumu kufanikisha kwa machining au casting ya kawaida, kama njia ngumu za ndani, lattice structures, jiometri zinazotokana na topology optimization na part consolidation.
Kwa upande mwingine, thermal conductivity ya juu ya alumini, mwelekeo wake wa oxidation na wide solidification temperature range katika baadhi ya aloi zenye nguvu nyingi, zikichanganyika na mizunguko ya haraka ya kuyeyuka–kuganda, hufanya uzalishaji kuwa mgumu. Mapitio yanaainisha hot cracking, porosity, residual stress ya juu, mwelekeo wa mikrostruktua na idadi ndogo ya aloi za kibiashara zinazoweza kuchapishwa kwa urahisi kama matatizo makuu ya kiufundi.
Hot cracking hutokeaje?
Hasa katika aloi za alumini zenye nguvu nyingi kama 2xxx na 7xxx, wide solidification range inaweza kusababisha liquid films kubaki kwenye solidification front wakati wa mzunguko wa haraka wa joto. Shrinkage ya nyenzo inayoganda na thermal stresses kubwa zinapoungana na maeneo haya dhaifu, uundaji wa nyufa unakuwa rahisi zaidi.
Katika mfano mmoja wa fasihi uliowasilishwa katika mapitio, inaripotiwa kwamba katika process range ya kawaida yenye nguvu ya laser ya 250–400 W na scanning speed ya 800–1500 mm/s, viwango vya hot cracking kwa aloi ya Al-Cu-Mg vinaweza kufikia %15–40. Thamani hii si kiwango kisichobadilika cha cracking kwa aloi zote za Al-Cu-Mg au vifaa vyote vya L-PBF; ni ya utafiti na masharti maalum ya mchakato yaliyorejelewa katika mapitio.
Porosity hutokeaje?
Mapitio yanazingatia vyanzo viwili vikuu. Kwanza, tofauti ya hydrogen solubility kati ya alumini kioevu na imara inaweza kusababisha gas bubbles wakati wa kuganda kwa haraka. Pili, spatter katika mwingiliano wa laser–poda, lack of fusion na tabia isiyo thabiti ya keyhole zinaweza kuunda voids zinazotokana na mchakato.
Typical density range inayoripotiwa katika mapitio ni takriban %97–99,5. Hata kiasi kidogo cha porosity kinaweza kuwa muhimu hasa chini ya fatigue; kwa sababu voids zinaweza kuwa maeneo ya stress concentration na mwanzo wa fatigue crack.
Kwa nini anisotropy ni muhimu?
Katika utengenezaji wa nyongeza, ukuaji wa sehemu layer by layer na temperature gradients kubwa katika build direction zinaweza kuelekeza ukuaji wa nafaka kwenye mwelekeo fulani wa crystallography. Kwa hiyo, kupata sifa sawa za kimitambo katika mwelekeo wa horizontal na vertical hakuhakikishwi.
Katika mfano uliowasilishwa kwa AlSi10Mg, inaelezwa kwamba tensile strength katika vertical build direction inaweza kuwa %8–12 juu kuliko horizontal direction, wakati elongation inaweza kuwa %15–20 chini. Uwiano huu ni matokeo ya fasihi maalum na si wa jumla kwa uzalishaji wote wa AlSi10Mg.
Powder Bed Fusion hufanyaje kazi?
Powder Bed Fusion (PBF) hutegemea kanuni ya kutandaza poda ya metali katika safu nyembamba na kuyeyusha tu maeneo yanayohitajika na jiometri kwa boriti yenye nishati kubwa. Ndani ya PBF, mapitio yanalinganisha hasa mifumo ya SLM/laser na EBM inayotumia boriti ya elektroni.
Katika sehemu ya SLM, inaelezwa kwamba safu ya poda ya aloi ya alumini inaweza kutandazwa kwa unene wa takriban 20–100 µm, na fiber lasers mara nyingi zinaweza kutumika karibu na wavelength ya 1064 nm na output power range ya 100–500 W. Chumba cha uzalishaji hulindwa kwa gesi inert kama argon ili kupunguza oxidation.
Verianla Live: Uundaji wa sehemu ya alumini layer by layer kwa SLM
Mchakato huu umeandaliwa kwa kuzingatia maelezo ya SLM katika mapitio na kanuni ya msingi ya uzalishaji katika Kielelezo 2a. Uwasilishaji unaeleza mlolongo wa mchakato; hatua au muda wa ziada wa uzalishaji ambao haujatajwa katika utafiti haujaongezwa.
| Hatua | Maelezo | Chanzo |
|---|---|---|
| 1. Modeli ya 3D | Jiometri ya CAD ya 3D ya kipengele kitakachozalishwa huandaliwa. | Sehemu 2.1.1; Kielelezo 2a |
| 2. Kugawanya katika tabaka | Jiometri ya 3D hugawanywa katika vipande ambavyo mashine itachakata layer by layer. | Sehemu 2.1.1; Kielelezo 2a |
| 3. Kutandaza safu ya poda | Poda ya aloi ya alumini hutandazwa kwenye build platform kama safu nyembamba na iliyo sawia kadiri iwezekanavyo; mapitio yanatoa range ya unene wa safu 20–100 µm. | Sehemu 2.1.1 |
| 4. Laser scanning na kuyeyusha | Laser huchanganua maeneo yaliyoteuliwa kulingana na jiometri ya safu ya sasa; poda huyeyuka kwa eneo hilo kisha huganda. | Sehemu 2.1.1; Kielelezo 2a |
| 5. Kushuka kwa platform | Baada ya scanning ya safu moja kukamilika, build platform hushuka kwa kiasi cha unene wa safu moja. | Sehemu 2.1.1; Kielelezo 2a |
| 6. Kurudia layer cycle | Safu mpya ya poda hutandazwa na mzunguko wa scanning–solidification hurudiwa hadi kipengele kikamilike. | Sehemu 2.1.1; Kielelezo 2a |
| 7. Kuondoa kipengele | Uzalishaji ukikamilika, kipengele kilichoundwa huondolewa kwenye mfumo wa uzalishaji. | Kielelezo 2a |
Verianla Live: Uwasilishaji unatengenezwa kwenye browser kutoka kwenye jedwali la kisayansi linaloonekana katika makala hii. Jedwali linahifadhiwa kama scientific source-of-truth.
Laser energy input inahusishwaje?
Mapitio yanaeleza kwamba energy input ya SLM lazima itathminiwe pamoja na laser power, scanning speed, hatch spacing na layer thickness. Uhusiano wa msingi uliotolewa:
\[ E=\frac{P}{v\,h\,t} \]
unaweza kuonyeshwa hivyo. Hapa \(P\) ni laser power, \(v\) ni scanning speed, \(h\) ni umbali kati ya mistari ya scanning na \(t\) ni layer thickness. Uhusiano huu unaonyesha kwa nini kutathmini parameter moja peke yake haitoshi. Energy input ndogo inaweza kuchangia lack of fusion, ilhali energy input kubwa kupita kiasi inaweza kuchangia matatizo kama overheating, geometric distortion au melt-pool instability.
SLM na EBM hutofautianaje?
| Sifa | SLM / PBF ya laser | EBM |
|---|---|---|
| Chanzo cha nishati | Boriti ya laser iliyolengwa | Boriti ya elektroni yenye nishati kubwa |
| Mazingira | Kwa kawaida inert gas atmosphere | High vacuum |
| Vacuum level iliyotolewa katika mapitio | Inert protection karibu na atmospheric pressure | Kwa kawaida ≤10⁻³ Pa |
| Powder-bed preheating | Chini kuliko EBM | Takriban 600–800 °C |
| Cooling-rate comparison iliyotolewa katika mapitio | Takriban 10⁴–10⁶ °C/s | Takriban 10²–10³ °C/s |
| Faida kuu | Geometric accuracy ya juu na flexibility ya uzalishaji | Potential ya thermal stress ndogo kutokana na build temperature ya juu |
Katika sehemu nyingine ya mapitio pia kuna cooling rates za L-PBF zinazoweza kufikia 10⁶–10⁸ K/s. Chanzo hakipatanishi ranges hizi mbili kuwa standard process range moja; kwa hiyo thamani zinapaswa kuhifadhiwa ndani ya context yake.
Ni mikakati gani inayojadiliwa ili kupunguza cracks?
Njia ya kwanza inayosisitizwa na mapitio ni kutumia grain-refining elements au particles zinazotoa nucleation sites nyingi wakati wa solidification. Nyongeza kama Zr, Sc na TiB2 zinalenga kupunguza columnar grain growth na kuunda nafaka ndogo zaidi za equiaxed.
Njia ya pili ni kudhibiti thermal field. Chanzo kinaeleza kwamba substrate preheating ya takriban 200–300 °C inaweza kupunguza tofauti ya joto kati ya melt pool na substrate, hivyo kupunguza cooling rate na thermal gradient. Kubadilisha scanning strategy na kuzungusha scanning direction kati ya layers pia kunajadiliwa ili kupunguza heat accumulation na texture kali.
Mapitio pia yanatoa takwimu kama takriban %40 wider process window na takriban %35 lower residual stress kwa flat-top laser beam. Hata hivyo, study inayotegemeza takwimu hizi kwenye bibliography ilifanywa kwa stainless steel 316L. Kwa hiyo, thamani hizo zinapaswa kutazamwa si kama direct evidence kwa aloi za alumini, bali kama mfano wa beam shaping ambao waandishi wanaona unaweza kuhamishwa kwenye optimization ya mchakato wa alumini.
Kwa nini DED inahudumia eneo tofauti la uzalishaji?
Directed Energy Deposition (DED) hulisha poda au waya moja kwa moja kwenye melt pool iliyoundwa na chanzo cha nishati na kuweka nyenzo juu ya uso. Ikilinganishwa na PBF, hutoa deposition rate ya juu na uwezo wa kutengeneza vipengele vikubwa; lakini kwa layer thickness, surface roughness na minimum feature size, PBF inaweza kuwa sahihi zaidi.
Chini ya DED, mapitio yanashughulikia hasa Laser Directed Energy Deposition (L-DED) na WAAM.
Kanuni ya msingi ya L-DED ni ipi?
Katika L-DED, laser iliyolengwa huunda melt pool kwenye substrate. Poda hulishwa kwenye eneo hili kwa wakati huo huo; shielding gas husaidia kupunguza oxidation. Mfumo unaweza kutumika kwa kuongeza nyenzo na repair ya sehemu iliyopo, pamoja na kutengeneza materials tofauti au functionally graded structures.
Sehemu ya L-DED ya mapitio ina muhimu interpretive limitation. Ili kueleza parameter optimization, mifano mingi kutoka kwa materials zisizo alumini hutumiwa, kama AISI 410L, 15-5 PH na 316L stainless steel pamoja na Ti-6Al-4V. Madhumuni ya waandishi si kutumia mifano hii kama direct mechanical-property data kwa alumini, bali kuonyesha transferable process principles kama design of experiments, thermal cycle, grain control na post-process heat treatment.
Kwa nini WAAM ni muhimu kwa vipengele vikubwa?
WAAM huyeyusha waya wa metali kwa electric arc na kuuweka layer by layer. Inajitokeza kwa vipengele vikubwa vya alumini kwa sababu ya deposition rate ya juu, gharama ya chini kiasi ya wire feedstock na uwezo wa uzalishaji kwenye work volumes kubwa.
| Mbinu ya WAAM | Approximate aluminum deposition rate katika mapitio | Sifa kuu |
|---|---|---|
| WAAM ya GTAW | 1–2 kg/h | Mbinu inayodhibitiwa zaidi kwa aloi nyeti kwa heat input |
| WAAM ya GMAW | Hadi 3–4 kg/h | Deposition rate ya juu; mfumo wa kawaida unaweza kuwa na spatter na arc-instability issues |
| WAAM ya PAW | 2–4 kg/h | Deposition rate ya juu kuliko GTAW; gharama kubwa ya vifaa |
| Tandem-GMAW | 6–8 kg/h | Productivity ya juu kupitia simultaneous deposition ya waya mbili |
Kwa nini CMT ni muhimu katika aluminum WAAM?
Cold Metal Transfer (CMT) hutumia coordinated control ya wire motion na current ili kufikia heat input ndogo na metal transfer thabiti zaidi kuliko GMAW ya kawaida. Mapitio yanaeleza kwamba CMT inaweza kupunguza heat input kwa takriban %30–50 ikilinganishwa na GMAW ya kawaida.
Katika study iliyorejelewa kwa aloi ya alumini 2319 kwa CMT-PADV, porosity iliripotiwa katika range ya %0,4–0,84 na maximum pore diameter chini ya 100 µm. Thamani hizi ni za process na deposition strategies maalum.
Heat input katika WAAM inategemea vigezo gani?
Mapitio yanatoa uhusiano wa msingi wa heat input kwa WAAM:
\[ HI=\frac{\eta U I}{TS} \]
Hapa \(\eta\) ni process efficiency, \(U\) ni arc voltage, \(I\) ni current na \(TS\) ni torch travel speed. Wire feed speed, arc voltage, travel speed, interlayer temperature, dwell time, shielding gas na electrode stick-out kwa pamoja hubadilisha melt-pool geometry na thermal history.
Kwa nini Sc inachukuliwa kama microalloying element maalum?
Jukumu kuu la Sc ni uwezo wa kuunda awamu za Al3Sc zenye muundo wa L1₂ na lattice mismatch ndogo na aluminium matrix. Chembe hizi zinaweza kutoa heterogeneous nucleation sites wakati wa solidification na kusaidia kubadilisha coarse columnar grains kuwa nafaka ndogo za equiaxed. Fine Al3Sc au Al3(Sc,Zr) precipitates zinazoundwa baada ya aging zinaweza pia kuzuia dislocation motion na kuchangia precipitation strengthening.
Mapitio yanarejelea mfumo mmoja wa Al-Mg-Sc uliotengenezwa kwa WAAM ambapo, kwa Sc content ya %0,3, average grain size ilipungua kutoka takriban 80 µm hadi 30 µm.
Ni sifa gani za kimitambo zimeripotiwa katika mifumo ya Sc/Zr?
Thamani zifuatazo zinatokana na tafiti tofauti za fasihi zilizokusanywa katika Jedwali 1 la mapitio. Si comparison moja iliyofanywa kwa specimen geometry au experimental conditions sawa.
| Aloi na mchakato | Hali | Sifa zilizoripotiwa katika mapitio | Mechanism kuu |
|---|---|---|---|
| Al-Mg-Sc, WAAM; Sc = %0,3 | As-deposited | Tensile: 372 MPa; yield: 270 MPa; elongation: %22,5 | Nucleation na grain refinement kupitia Al3Sc |
| Al-Mg-Sc, WAAM; Sc = %0,3 | 350 °C / 1 h heat treatment | Tensile: 415 MPa; yield: 279 MPa; elongation: %18,5 | Primary na secondary Al3Sc precipitates |
| Al-Mg-Sc-Zr, SLM | As-deposited | Microhardness: 148 ± 2 HV; compressive yield strength: 342 ± 7 MPa | Grain refinement, Mg solid solution na nanoprecipitate effect |
| Al-Mg-Sc-Zr, SLM | 350 °C / 3 h aging | Microhardness: 175 ± 5 HV; compressive yield strength: 476 ± 10 MPa | L1₂-Al3Sc/Al3(Sc,Zr) nanoprecipitates |
| Al-Mg-Sc, WAAM | Study nyingine iliyorejelewa katika mapitio | Yield: 183,03 MPa; tensile: 335,58 MPa; elongation: %22,74 | Columnar → equiaxed grain transition na grain-boundary pinning |
Matokeo haya hayamaanishi kwamba Sc peke yake inahakikisha strength fulani. Kadiri kiasi cha Mg na Zr, manufacturing method, thermal history na heat treatment vinavyobadilika, matokeo hubadilika sana.
Je, sifa huendelea kuboreka Sc ikiongezeka?
Hapana. Katika study ya WAAM Al-Mg-Sc iliyorejelewa, takriban %0,3 Sc ilitathminiwa kama optimum region; ilipoongezwa hadi %0,45, hakuna additional mechanical gain iliyobainishwa kwa sababu ya precipitate clustering na grain-boundary coarsening. Hii inaonyesha kwamba katika microalloying haiwezi kutengenezwa relationship ya moja kwa moja ya “more element = higher performance”.
Kwa nini Zr hutumiwa pamoja na Sc?
Zr addition inalenga kuongeza resistance ya Al3(Sc,Zr)-type precipitates dhidi ya coarsening kwenye joto la juu. Rapid solidification ya SLM inaweza kusaidia Sc na Zr kufikia supersaturation kubwa katika Al matrix; nanoscale precipitates zinazotokea wakati wa aging ya baadaye zinaweza kuzuia movement ya grain boundaries na dislocations kwenye joto la juu.
Mfumo wa Al-Ce unaostahimili joto hufanyaje kazi?
Mapitio yanaeleza mfumo wa Al-Ce kwa eutectic composition ya takriban %12 kwa uzito Ce na eutectic temperature ya takriban 650 °C. Kwa sababu Ce ina solubility ndogo sana katika Al, sehemu kubwa ya Ce hutengeneza intermetallic phase ya Al14Ce.
Chanzo kinatoa melting temperature ya Al14Ce kuwa takriban 925 °C na kinaeleza kwamba awamu hii iliyo thabiti kwa joto inaweza kuchangia heat resistance kwa kuzuia grain-boundary na dislocation motion. Mapitio yanazungumzia potential ya use temperature ya takriban 300–350 °C kwa aloi za Al-Ce; thamani hii ni literature result ya alloy designs maalum.
Ni awamu gani muhimu katika mifumo ya Al-Ni?
Kwa mfumo wa Al-Ni, mapitio yanatoa eutectic composition ya takriban %6,1 Ni na eutectic temperature ya takriban 640 °C. Al19Ni inajadiliwa kama strengthening phase kuu, na melting point yake ya takriban 854 °C inaelezwa kuchangia stability kwenye joto la juu.
Katika mfano wa AN2ZhMts wa Al-Ni-Fe-Mn-Zr, baada ya annealing ya 400–450 °C, hardness inaweza kuwa zaidi ya 90 HB, tensile strength zaidi ya 250 MPa na elongation zaidi ya %5. Hata hivyo, inaelezwa kwamba annealing temperatures juu ya 450 °C zinaweza kusababisha softening kwa sababu ya coarsening ya baadhi ya nanoprecipitates.
Je, chuma huwa kibaya kila wakati katika mifumo ya Al-Fe?
Katika aloi za alumini za kawaida, coarse na needle-like Fe-containing intermetallics zinaweza kuathiri ductility vibaya. Mbinu mpya inayojadiliwa na mapitio ni kudhibiti kiasi cha Fe na solidification conditions ili kubadilisha nano au fine intermetallic phases kuwa strengthening mechanism iliyokusudiwa.
Kwa mfano, Al3Fe, Al6Fe na Fe-Ni-containing Al9FeNi phases zinajadiliwa kwa lengo la kuzuia grain-boundary movement, kuongeza thermal stability au kuchangia mechanisms nyingine za strengthening. Mbinu hii haimaanishi kwamba coarse, brittle Fe phases si hatari; size na distribution ya microstructure inayolengwa bado ni muhimu.
Wazo kuu la strengthening kwa Co na Ni ni lipi?
Solubility ndogo ya Co na Ni katika Al matrix inaweza kutumiwa kuunda nanoscale intermetallic phases chini ya conditions zilizodhibitiwa. Mapitio yanajadili Al9Co2 na complex intermetallic structures mbalimbali kwa Co, na Al3Ni pamoja na eutectic structures zinazohusiana kwa Ni.
Lengo kuu ni kutumia rapid solidification kupata strengthening phases zilizo fine na distributed homogeneously badala ya coarse brittle intermetallics. Hata hivyo, kwa sababu Co au Ni nyingi kupita kiasi zinaweza kusababisha coarse intermetallic formation na ductility loss, composition control inaonekana kuwa muhimu.
Uwiano kati ya strength na ductility unaonekanaje?
Jedwali 2 la mapitio linakusanya mifano ya mechanical properties zilizoripotiwa katika fasihi kwa aloi na composites tofauti za alumini. Thamani hizi si ranking ya moja kwa moja; manufacturing methods, heat treatments na material systems ni tofauti.
| Material system | Manufacturing / condition | Tensile strength (MPa) | Yield strength (MPa) | Elongation (%) |
|---|---|---|---|---|
| 6061 Aluminium | SLM + T6 | 310 | 276 | 12 |
| 7075 Aluminium | Imeorodheshwa katika mapitio kama SLM / T7451 | 570 | 500 | 8 |
| Al-%20 SiC composite | Powder metallurgy + T6 | 450 | 380 | 4,5 |
| 6092/SiCp/%17,5 | Powder metallurgy + T6 | 490 | 434 | 6 |
| 7093/SiCp/%15 | Powder metallurgy + T6 | 694 | 642 | 1,8 |
| “Printable Al Alloy” | SLM + final heat treatment | 500+ | 450+ | 10 |
| (Al3BC+CNT)/UFG Al | Mechanical activation + annealing | 394 | 350 | 19,7 |
Jedwali linaonyesha kwamba strength ya juu mara nyingi inaweza kuja kwa gharama ya ductility. Kwa mfano, kwa 7093/SiCp/%15 composite, mapitio yanatoa tensile strength ya 694 MPa lakini elongation ya %1,8 tu. Kwa upande mwingine, lengo la nanoprecipitate engineering na aloi mpya za AM ni kuchanganya high strength na elongation inayoweza kutumika zaidi.
Ni mifano gani inajitokeza katika matumizi ya viwandani?
Mapitio yanachunguza pamoja matumizi ya aluminum additive manufacturing katika anga, magari, space, shipbuilding, rail systems, thermal management na functional-structure production. Kielelezo 1 kinaonyesha heat exchangers, single-layer lattice structures, 5G base-station heat shields, automotive engine parts, functionally graded structures, aerospace brackets na orthopedic applications ndani ya ramani ya visual applications.
Katika sehemu ya WAAM, mapitio yanarejelea %92 material utilization na %29 cost reduction ikilinganishwa na milling ya kawaida kwa aluminum fuselage panel iliyotengenezwa na STELIA Aerospace kwa CMT-PADV; 6 m long aluminum wing spar katika mfano wa Cranfield University–Thales Alenia Space; pamoja na mifano ya components za meli na rail systems. Hizi ni application examples zinazotolewa na mapitio kutoka secondary literature na si experiments za uzalishaji za makala hii.
Utengenezaji wa nyongeza wa alumini unaelekea wapi siku zijazo?
Mapitio hayaoni maendeleo ya baadaye kama tatizo la kutengeneza aloi yenye nguvu zaidi pekee. Mwelekeo unaopendekezwa ni co-design ya alloy composition, process parameters, thermal history, microstructure na final performance.
Miongoni mwa research directions zinazojitokeza ni aloi zilizotengenezwa mahsusi kwa additive manufacturing, Sc/Zr na grain refiners mbadala za gharama nafuu, heat-resistant eutectic systems, hybrid AM–rolling au AM–friction-stir processing, interlayer cooling, ultrasonic au mechanical surface treatments, hot isostatic pressing, advanced heat treatments na kuboresha fatigue performance chini ya cyclic loading.
Mapitio pia yanaona kuunganisha thermal-camera na melt-pool monitoring data na machine learning, matumizi ya pamoja ya CFD–phase-field–finite-element models, na data-driven modeling ya relationship ya process parameter–thermal history–microstructure–mechanical property kama vipengele muhimu vya future smart-manufacturing architecture.
Kwa upande wa sustainability, yanasisitiza low-carbon powder production, powder reuse, energy-efficient AM machines na maendeleo ya life-cycle assessment. Aidha, katika safety-critical sectors kama aerospace, standardized powder quality, process qualification, defect assessment na mechanical-test criteria zinaelezwa kuwa muhimu kwa industrial adoption pana.
Matokeo ambayo utafiti unaunga mkono
- Hot cracking, porosity, anisotropy na thermal stress ni miongoni mwa matatizo makuu ya kiufundi ya AM katika aloi za alumini.
- L-PBF/SLM hutoa high geometric accuracy na faida ya rapid solidification, lakini inategemea sana process window na material composition.
- DED na hasa WAAM zina application area tofauti na PBF kwa deposition rate ya juu na uzalishaji wa sehemu kubwa.
- Sc na Zr microalloying ni research approach yenye nguvu ya kuboresha printability na mechanical properties kupitia grain refinement na nanoprecipitation chini ya alloy na process conditions zinazofaa.
- Al-Ce, Al-Ni na Al-Fe eutectic systems zinalenga kutumia intermetallic phases zilizo thabiti zaidi kwenye joto la juu.
- Katika new alloy designs zenye Co, Fe na Ni, si chemical composition ya intermetallic phase pekee bali pia size na distribution yake ni muhimu kwa performance.
- Katika aluminum additive manufacturing, si ya kutosha ku-optimize process, microstructure na material design kwa kujitegemea.
Matokeo ambayo utafiti hauungi mkono au kuthibitisha
- Mapitio hayazalishi na kuthibitisha experimentally aloi mpya ya alumini.
- Utafiti si systematic review wala meta-analysis; matokeo tofauti katika fasihi hayajageuzwa kuwa combined effect size moja.
- Strength values za aloi tofauti kwenye majedwali si direct comparisons chini ya experimental conditions sawa.
- Process results zilizopatikana kwenye stainless steel au titanium si direct quantitative evidence kwa alumini.
- Haiwezi kuhitimishwa kwamba kiwango fulani cha Sc, Zr, Fe, Co au Ni kitatoa mechanical property ileile katika aloi zote za alumini.
- Laser power, scanning speed au preheating temperature fulani haiwezi kuchukuliwa kuwa optimum kwa AM machines na geometries zote.
- Industrial examples zilizotolewa katika mapitio si independent field validations zilizofanywa na makala hii.
- Haijaonyeshwa kwamba additive manufacturing ni bora kiuchumi au kimazingira kuliko conventional manufacturing katika kila hali.
Mbinu na Matokeo ya Utafiti
Mbinu ya mapitio ni ipi?
Kazi hii haifanyi new testing program juu ya experimental samples. Waandishi wanakusanya hasa recent literature ya aluminum-alloy additive manufacturing ndani ya relationship ya process, material system, microstructure, mechanical property na application, na kuunda integrated “process–material–microstructure–performance” framework.
Scope ya mapitio inajumuisha hasa L-PBF/PBF, SLM, EBM, L-DED na WAAM technologies; defects kama hot cracking na porosity; Sc/Zr-microalloyed systems; heat-resistant eutectic systems kama Al-Ce, Al-Ni na Al-Fe; transition-metal strengthening kwa Co, Fe na Ni; na mifano mbalimbali ya mechanical properties.
Hata hivyo, kazi haitoi database list, full search strings, date filter, inclusion/exclusion criteria, independent study-quality scoring au PRISMA-like selection scheme inayotarajiwa katika systematic literature review. Kwa hiyo, evidence level ya matokeo haipaswi kuchanganywa na systematic meta-analytic synthesis.
Quantitative process data zinazojitokeza katika mapitio
| Mada | Thamani iliyoripotiwa katika mapitio | Scientific context |
|---|---|---|
| SLM powder layer | 20–100 µm | Typical layer-thickness range |
| SLM fiber-laser power | 100–500 W | General equipment range iliyotolewa katika mapitio |
| SLM laser wavelength | Takriban 1064 nm | Fiber-laser example |
| EBM vacuum | ≤10⁻³ Pa | Kupunguza electron scattering na oxidation |
| EBM powder-bed temperature | Takriban 600–800 °C | Preheated build environment |
| Substrate-preheating example kwa aluminum PBF | 200–300 °C | Strategy ya kupunguza thermal gradient |
| GTAW-WAAM deposition rate | Takriban 1–2 kg/h | Typical aluminum value katika mapitio |
| GMAW-WAAM deposition rate | Hadi 3–4 kg/h | Higher productivity |
| Tandem-GMAW | 6–8 kg/h | High-deposition two-wire approach |
Relationship kuu ya defect–cause–solution
| Tatizo | Sababu kuu inayojadiliwa katika mapitio | Solution approach inayosisitizwa |
|---|---|---|
| Hot cracking | Wide solidification range, liquid-film formation, thermal stress na columnar grain structure | Grain refinement kwa Sc/Zr/TiB2, preheating, scanning na beam-profile optimization |
| Porosity | Hydrogen, lack of fusion, spatter na unstable keyhole behavior | Control ya energy input na shielding atmosphere |
| Anisotropy | Build-direction-dependent thermal gradient na epitaxial columnar grain growth | Grain nucleants, changing scanning direction na thermal management |
| Residual stress | Very rapid and local heating–cooling cycles | Substrate preheating, scanning optimization, interlayer thermal control na post-processing |
| Limited alloy range | Conventional wrought/cast alloys kutokuwa designed kwa AM thermal cycle | AM-specific alloy designs zenye Sc/Zr, eutectic na transition metals |
Evidence chain kuu katika Sc/Zr microalloying
Mechanism chain inayowasilishwa na mapitio kwa ujumla ni: addition ya Sc na Zr → formation ya Al3Sc au Al3(Sc,Zr) nuclei → increased heterogeneous nucleation → transformation ya columnar grains kuwa fine equiaxed structure → reduced grain size na texture/anisotropy → nanoprecipitates baada ya aging kuzuia dislocation movement → increased strength.
Si viungo vyote vya chain hii hutokea kwa kiwango sawa katika kila aloi. Mapitio pia yanarejelea kwamba katika baadhi ya mifumo yenye low Sc, sehemu kubwa ya Sc hubaki katika solid solution, hivyo grain refinement dhahiri inaweza isitokee.
Common strengthening logic ya heat-resistant alloys
Katika Al-Ce, Al-Ni na Al-Fe systems, common goal ni kutumia intermetallic phases ambazo haziyeyuki au ku-coarsen haraka kwenye high temperature. Distribution ya phases kama Al14Ce, Al19Ni na Al13Fe katika network au lamellar form inaweza kupunguza grain-boundary movement. Katika mifumo yenye Zr na Mn, nanoscale Al3Zr na Al6Mn precipitates zinaweza pia kuchangia high-temperature strength.
Onyo muhimu katika mapitio ni kwamba precipitate coarsening kwenye high temperature inaweza kupunguza strengthening effect. Kwa hiyo, high-temperature performance haiwezi kutathminiwa kwa room-temperature hardness au tensile strength ya juu pekee.
Matokeo kuu kwa upande wa matumizi
Matokeo ya jumla ya kiuhandisi ya mapitio ni kwamba hakuna jibu moja la “best aluminum AM process” au “best AM alloy”. PBF ina faida kwa high precision na complex small/medium geometries, ilhali DED na WAAM zinajitokeza kwa large structures na high deposition rate. Vivyo hivyo, ingawa Sc/Zr systems zina nguvu kwa high performance, gharama yake ikilinganishwa na TiB2/TiC au grain refiners nyingine ni variable muhimu katika industrial selection.
Chanzo na Dokezo la Mbinu
Jina kamili la kazi asilia: Additively Manufactured of Aluminum Alloy: Processes, Properties, and Applications
Dokezo la kichwa: Muundo wa kisarufi wa kichwa cha Kiingereza “Additively Manufactured of Aluminum Alloy” si wa kawaida. Kwa kuwa kichwa kilichapishwa hivyo katika chanzo, hakijasahihishwa kimyakimya.
Waandishi: Yuankun Pei; Liang He; Jibing Chen.
Mpangilio wa waandishi: Mpangilio katika chanzo umehifadhiwa bila kubadilishwa.
Mchango sawa/mwandishi wa kwanza sawa: Chanzo hakina tamko la equal contribution.
Mwandishi wa mawasiliano: Jibing Chen.
Taasisi 1: School of Mechanical Engineering, Wuhan Polytechnic University, Wuhan 420023, China.
Taasisi 2: School of Mechanical Engineering, State Key Laboratory of Intelligent Construction and Healthy Operation and Maintenance of Deep Underground Engineering, Sichuan University, Chengdu 610065, China.
Aina ya chanzo: Review article.
Hali ya peer review: Ni review article iliyopitia peer review na kuchapishwa.
Jarida: Machines.
Mchapishaji: MDPI, Basel, Switzerland.
Juzuu / toleo / nambari ya makala: 14 / 6 / 597.
Tarehe ya kupokelewa: 3 May 2026.
Tarehe ya marekebisho: 20 May 2026.
Tarehe ya kukubaliwa: 22 May 2026.
Tarehe ya kuchapishwa: 27 May 2026.
DOI: 10.3390/machines14060597
Kiungo rasmi cha uchapishaji:https://doi.org/10.3390/machines14060597
Leseni: Creative Commons Attribution (CC BY).
Ufadhili: Waandishi wanaripoti kwamba utafiti haukupokea external funding.
Upatikanaji wa data: Inaelezwa kwamba original contributions za kazi ziko ndani ya makala na maswali ya ziada yanaweza kuelekezwa kwa mwandishi wa mawasiliano.
Conflict of interest: Waandishi wanatangaza kwamba hawana conflict of interest.
Michango ya waandishi: Conceptualization, investigation, data curation, methodology, formal analysis na first draft zilifanywa na Yuankun Pei; supervision, project administration, funding acquisition na review/editing zilifanywa na Jibing Chen; validation na resources zilifanywa na Liang He. Waandishi wote walisoma na kuidhinisha toleo lililochapishwa.
Kikomo cha review methodology: Ingawa makala inakusanya tafiti nyingi za fasihi, haitoi standard database-search protocol, PRISMA flow, full inclusion/exclusion criteria au meta-analytic synthesis. Kwa hiyo, quantitative values zilizoripotiwa zinapaswa kutafsiriwa kwa kuhifadhi masharti ya original studies ambazo zinategemea.
Internal source inconsistency note 1: Kuna mismatch kati ya citation structure na bibliography kwa market statistic iliyotolewa kupitia “Wohlers Report 2023”. Bibliography ina Wohlers report kama 2018 version katika [18], ilhali [20] ni study tofauti ya electric ferry. Katika maandishi haya ya Verianla, market statistic husika haijatumika kama main scientific result.
Internal source inconsistency note 2: Katika Sehemu 2.1.1, maandishi kabla ya Kielelezo 2 yanaeleza melt-pool surface morphology katika scanning speeds tofauti, lakini caption ya Kielelezo 2 kilichochapishwa inaonyesha SLM process principle na AlSi10Mg fracture surfaces. Kwa hiyo, visual imefasiriwa tu kulingana na content yake halisi iliyochapishwa.
Internal source inconsistency note 3: Katika Jedwali 1 la mapitio, matokeo ya Al-Mn-Sc system ya yield strength hadi 560 MPa na elongation ya %18 yameonyeshwa kuwa na reference [97], ilhali main text inahusisha matokeo haya na Jia na wenzake, na study husika ipo kama [98] katika bibliography. Maandishi ya Verianla hayajasahihisha kimyakimya mismatch hii ya reference number.
Material-transfer note: Baadhi ya visuals na examples katika sehemu za L-DED na process optimization zimetoka stainless-steel au titanium systems. Waandishi wa chanzo wanaeleza wazi kwamba zimetumika kuonyesha transferable process na microstructure-control principles kwa alumini. Katika maandishi haya ya Verianla, matokeo hayo hayajawasilishwa kama direct aluminum-alloy experimental data.
Scientific-content boundary: Mchakato wa kisayansi, nyenzo, mechanisms na quantitative results katika makala hii ya Verianla zinategemea review article iliyochunguzwa. Hakuna new experimental result au mechanism iliyoongezwa kutoka external sources; external checking imetumika tu kuthibitisha bibliographic publication identity.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *