


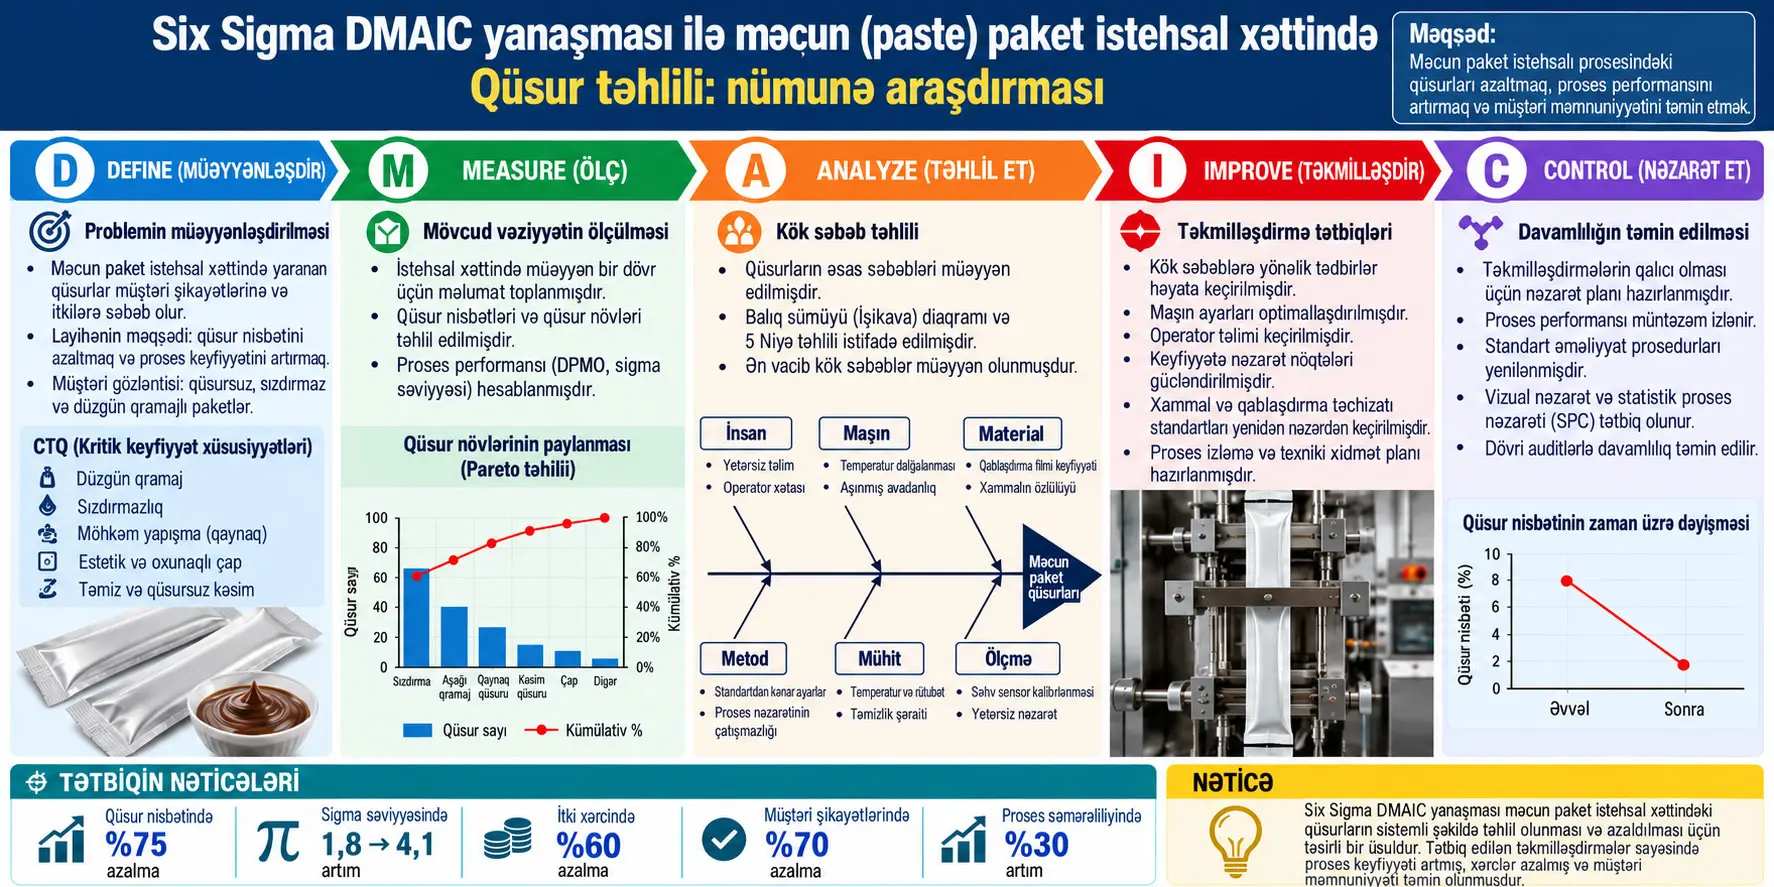
Six Sigma DMAIC, istehsal və ya xidmət prosesindəki problemi müəyyənləşdirmək, mövcud vəziyyəti ölçmək, kök səbəbləri təhlil etmək, təkmilləşdirmə tətbiq etmək və əldə olunan nəticəni nəzarət altında saxlamaq üçün istifadə edilən məlumatlara əsaslanan davamlı təkmilləşdirmə metodologiyasıdır. Bu vaka tədqiqatı Malayziyanın Semenyih bölgəsindəki qida istehsalı müəssisəsində isti doldurma ilə istehsal olunan pasta konsistensiyalı qida saşelərində Vertical Form-Fill-Seal (VFFS; şaquli formalaşdırma-doldurma-möhürləmə) maşınında yaranan sızma qüsurlarını DMAIC yanaşması ilə araşdırmışdır. Təkmilləşdirmədən əvvəl mənbə 172.112 saşedə 5.148 qüsur, %2,99 qüsur nisbəti, 29.911 DPMO və 3,3 sigma səviyyəsi bildirmişdir. Təkmilləşdirmədən sonra üç istehsal sifarişində ümumilikdə 453.750 saşedə 1.172 qüsur, 2.583 DPMO və 4,3 sigma səviyyəsi qeyd edilmişdir. DPMO 27.328 azalmışdır. Lakin nəticələr bir müəssisədəki konkret VFFS xəttinə aid vaka tədqiqatı nəticələridir; eyni yaxşılaşmanın başqa maşınlarda, qablaşdırma materiallarında və ya istehsalçılarda avtomatik olaraq baş verəcəyi göstərilməmişdir.
Tədqiqat yalnız “maşının temperaturunu dəyişdirdi və qüsur azaldı” formasında sadə müdaxilə deyil. Tədqiqatçılar əvvəlcə sızma bölgələrini və qüsurların vaxtlanmasını təsnif etmiş, daha sonra balıq sümüyü diaqramı və 5 Why təhlili ilə mümkün kök səbəbləri araşdırmışlar. Təkmilləşdirmə mərhələsində temperatur sensorunun kalibrlənməsi, boya penetrant testi, təzyiq və temperatur paylanma plyonkaları, möhürləmə iş pəncərəsi, dartılma möhkəmliyi ölçümü, doldurma nozulunun dəyişdirilməsi, təmizləmə alətinin dəyişdirilməsi və operatorlar üçün One Point Lesson kimi bir neçə tədbir birlikdə tətbiq edilmişdir.
Mənbənin ən mühüm texniki nəticələrindən biri budur ki, möhürləmə üçün tək temperatur dəyərindən daha çox temperatur, təzyiq, material, doldurma şəraiti və təmizləmə tətbiqləri birlikdə nəzarət edilməlidir. İş pəncərəsi sınağında üfüqi və şaquli möhürləmə temperaturları 5 °C addımlarla dəyişdirilmiş, cəmi 49 temperatur kombinasiyası qiymətləndirilmişdir. Dartılma möhkəmliyi nəticələrinə əsasən mənbə üfüqi möhürləmə üçün 170 °C və şaquli möhürləmə üçün 175 °C parametrlərini tövsiyə etmişdir. Bu parametrlər həmin maşın, material və iş şəraiti üçün əldə edilmiş vaka nəticələridir; universal VFFS temperaturları kimi şərh edilməməlidir.
Tədqiqatın problemi nədir?
VFFS qablaşdırma xəttində hazır bişirmə məhsullarına aid isti doldurulmuş saşelərdə sızmanın yaranması yalnız vizual keyfiyyət problemi deyil. Möhür bütövlüyünün pozulması məhsul itkisi, qablaşdırma tullantısı, yenidən işləmə, müştəri şikayəti və qida təhlükəsizliyi baxımından arzuolunmaz nəticələrlə əlaqəlidir. Vaka müəssisəsində sızan saşelər ümumi istehsalın təxminən %3-ni təşkil etdiyinə görə tədqiqat problemi sızmanın azaldılması kimi müəyyən edilmişdir.
VFFS nədir?
Vertical Form-Fill-Seal (VFFS), rulon halındakı elastik qablaşdırma plyonkasını maşın daxilində formalaşdıraraq paketə çevirən, məhsulu içinə dolduran və paketin möhürləmə bölgələrini bağlayan avtomatik qablaşdırma sistemidir. Tədqiqatdakı maşın üç tərəfi möhürlənmiş saşe istehsal edir. Mənbəyə görə plyonkanın gərginliyi dancer arms tərəfindən, plyonkanın mövqeyi isə lazer sensoru tərəfindən idarə olunur.
Plyonka formalaşdırıcıdan keçdikdən sonra möhürləmə elementləri plyonkanı şaquli möhürləmə bölgəsinə çəkir. Mənbə üç möhürləmə mərhələsini şaquli möhürləmə, hot-tack və üfüqi möhürləmə kimi təsvir edir. Hot-tack, möhürləmə sahəsinin hələ isti vəziyyətdə olarkən doldurma məhsulunun yaratdığı yükə davam gətirə bilməsini ifadə edən mühüm ara xüsusiyyətdir.
Pasta konsistensiyalı məhsul qarışdırıcılı saxlama çənindən hopper adlanan ara rezervuara daşınır, sonra doldurma nozulu vasitəsilə saşeyə isti şəkildə doldurulur. Hopper daxilindəki qarışdırıcı yağın məhsuldan ayrılmasının qarşısını almağa kömək edir. Doldurma və son üfüqi möhürləmədən sonra saşe yoxlama tərəzisinə irəliləyir, xlorlu soyutma suyu tunelindən keçir və daha sonra son xətt üzrə ayırma/toplama əməliyyatlarına yönləndirilir. Möhürləmə sahələrinin bütövlüyü ayrıca təzyiq testi ilə yoxlanılmışdır.
CTQ, OEE, DPMO, OPL və iş pəncərəsi nə deməkdir?
| Qısaltma | Açılış | Bu tədqiqatdakı mənası |
|---|---|---|
| CTQ | Critical-to-Quality | Müştəri baxımından kritik keyfiyyət xüsusiyyəti; bu vakada əsas CTQ saşenin möhür bütövlüyüdür. |
| DPMO | Defects Per Million Opportunities | Qüsur tezliyini bir milyon fürsət miqyasına çevirən Six Sigma metrikası. |
| OEE | Overall Equipment Effectiveness | Maşının ümumi avadanlıq effektivliyini ifadə edən performans göstəricisi. |
| OPL | One Point Lesson | Operatorlara müəyyən əməliyyat və ya parametri qısa və vizual şəkildə izah edən standartlaşdırılmış təlimat. |
| OW | Operating Window | Prosesin qəbul edilə bilən nəticə verdiyi iş parametrləri aralığı. |
| DPI | Dye Penetrant Inspection / Testing | Möhürləmə bölgəsindəki sızma yolunu boya penetrasiyası ilə vizual araşdıran yoxlama. |
| FTR | First Time Right | Məhsulun ilk istehsalda yenidən işləmə tələb etmədən düzgün istehsal edilməsi yanaşması. |
| SPC | Statistical Process Control | Proses dəyişkənliyini statistik üsullarla izləmə və nəzarət yanaşması. |
Six Sigma DMAIC Nədir və Bu Tədqiqatda Necə Tətbiq Edildi?
DMAIC, Define, Measure, Analyse, Improve və Control mərhələlərindən ibarət strukturlaşdırılmış Six Sigma təkmilləşdirmə dövrüdür; bu tədqiqatda sızma probleminin müəyyənləşdirilməsindən qüsur məlumatlarının ölçülməsinə, kök səbəblərin təhlilindən proses parametrlərinin təkmilləşdirilməsinə və sonrakı istehsal sifarişlərində nəticənin nəzarət edilməsinə qədər bütün vaka tədqiqatının əsas skeletini təşkil etmişdir.
Define: Problem necə məhdudlaşdırıldı?
Define mərhələsində layihə charter-i istifadə edilmiş, problem “sızan pasta konsistensiyalı qida saşelərinin azaldılması” kimi məhdudlaşdırılmışdır. Kritik keyfiyyət xüsusiyyəti, yəni CTQ, doldurulmuş saşenin möhür bütövlüyü kimi müəyyən edilmişdir.
Mənbə sızmanı, dəliyin ölçüsündən asılı olmayaraq mayenin bir sızma yolu boyunca hərəkət etməsi kimi tərif edir. Sızma üfüqi üst, üfüqi alt, şaquli və ya digər qablaşdırma bölgələrində yarana bilər.
Sızma növləri
| Növ | Tərif |
|---|---|
| Üfüqi sızma | Qablaşdırmanın üfüqi möhürləmə tərəfində yaranan sızma. |
| Şaquli sızma | Qablaşdırmanın şaquli möhürləmə tərəfində yaranan sızma. |
| Üst-üstə düşmə | Bir tərəfin digərinə nisbətən artıq olması səbəbindən hər iki tərəfdə də sızma yarana bilən vəziyyət. |
| Cırılma | Qablaşdırma gövdəsindəki cırılmaya bağlı sızma. |
| Delaminasiya | Çoxqatlı qablaşdırma laminasiyasının təbəqələrə ayrılması. |
Niyə Machine 2 seçildi?
| Göstərici | Machine 1 | Machine 2 |
|---|---|---|
| Ayda işlədilən məhsul sayı | 6 məhsul | 4 məhsul |
| Maşın uptime | %70 | %85 |
| Orta qüsurlu saşe nisbəti | %12,56 | %8,62 |
| OEE | %62 | %70 |
Mənbə Machine 2-nin daha yüksək uptime, daha aşağı orta qüsurlu saşe nisbəti və daha yüksək OEE dəyərlərinə malik olması səbəbindən daha etibarlı olduğunu qiymətləndirərək ətraflı təkmilləşdirmə tədqiqatını Machine 2 üzərində aparmışdır. Bu seçim ən pis maşını düzəltmə yanaşması deyil; daha etibarlı maşında sızmanın proses kök səbəblərini araşdırma seçimidir.
Measure: Qüsurlar necə ölçüldü?
Saşelər təsadüfi seçilmiş və sızma yerləri qiymətləndirilmişdir. Major qüsurlar top, bottom, vertical və center; minor qüsurlar eyemark, inkjet condition və cracked structure kimi kateqoriyalara ayrılmış; film delamination isə ayrıca kateqoriya kimi izlənmişdir.
Birinci istehsal günündə ümumi “defect item” sayı 2.258 olaraq bildirilərkən qüsur növlərinin ümumi tezliyi 2.860-dır. İkinci gündə isə ümumi “defect item” 34, qüsur növlərinin ümumi tezliyi 84-dür. Mənbə bu iki toplam arasındakı fərqin səbəbini açıq şəkildə izah etmir. Bir saşedə birdən çox qüsurun olması mümkün izah olsa da, mənbə bunu birbaşa təsdiqləmədiyi üçün qəti nəticə kimi qəbul edilməməlidir.
Birinci gündə üst bölgə sızmaları qüsur növlərinin %28,95-ni, alt bölgə %9,97-ni, şaquli sızmalar %4,13-nü və mərkəz bölgə %0,24-nü təşkil etmişdir. Cracked structure kateqoriyasının tezliyi %12,20-dir. Vaxt paylanmasında 15:00 intervalında 506, 12:00 intervalında 381 “total defect item” bildirilmiş və bu iki vaxt aralığı daha ətraflı araşdırma üçün önə çıxmışdır.
İkinci istehsal günündə 34 ümumi qüsurlu elementin 28-i 08:00, 6-sı 09:00 vaxt intervalında görülmüş; 10:00-dan 22:00-a qədər cədvəldə yeni “total defect item” qeyd edilməmişdir. Mənbə Pareto yanaşması ilə sızmaların böyük hissəsinin üst və alt möhürləmə bölgələrində cəmləşdiyini bildirir.
DPMO Nədir və Bu Tədqiqatda Necə Hesablandı?
DPMO (Defects Per Million Opportunities), qüsur tezliyini bir milyon fürsət miqyasına gətirən Six Sigma metrikasıdır; bu tədqiqatda mənbə DPMO-nu qüsur sayını ümumi saşe istehsalına bölüb nəticəni 1.000.000-a vurmaqla hesablamış və məhsul başına ayrıca birdən çox qüsur fürsəti əmsalı istifadə etməmişdir.
Mənbədə tətbiq edilən hesablama:
\[ DPMO = \frac{\text{Kusur sayısı}}{\text{Toplam saşe üretimi}}\times1{,}000{,}000 \]
Formula nəyi hesablayır? Mövcud qüsur nisbətinin bir milyon istehsal olunan saşe miqyasındakı qarşılığını verir.
Qüsur sayı, müvafiq istehsal dövründə mənbə tərəfindən sayılan qüsurlu istehsal miqdarıdır.
Ümumi saşe istehsalı, eyni qiymətləndirmə dövründəki ümumi istehsaldır.
1.000.000 çarpanı nisbəti milyon miqyasına çevirir; ölçüsüz miqyaslama əmsalıdır.
Təkmilləşdirmədən əvvəl:
\[ DPMO_{\mathrm{önce}} = \frac{5148}{172112}\times1{,}000{,}000 = 29{,}911 \]
Mənbə bu dəyəri 3,3 ilə 3,4 arasındakı sigma çevrilmə bölgəsi ilə əlaqələndirir və yekun cədvəldə 3,3 sigma kimi bildirir.
Təkmilləşdirmədən sonra:
\[ DPMO_{\mathrm{sonra}} = \frac{1172}{453750}\times1{,}000{,}000 = 2{,}583 \]
Mənbə bu dəyəri 4,2 ilə 4,3 arasında, yekun cədvəldə isə 4,3 sigma kimi bildirir.
| Metrika | Təkmilləşdirmədən əvvəl | Təkmilləşdirmədən sonra |
|---|---|---|
| Qüsur sayı | 5.148 | 1.172 |
| Ümumi istehsal | 172.112 | 453.750 |
| Mənbədə verilən qüsur nisbəti | %2,99 | Ümumi nəticə kimi %0,25 göstərilmişdir |
| DPMO | 29.911 | 2.583 |
| Sigma | 3,3 | 4,3 |
| DPMO fərqi | 27.328 azalma | |
Mənbədaxili hesabat qeydi: Təkmilləşdirmədən sonra 1.172 / 453.750 nisbəti təxminən %0,258-dir; mənbə mətni bunu %0,25 kimi bildirir. Bundan əlavə, təkmilləşdirmədən əvvəlki Cədvəl 7-nin qeydində əvvəl “DPMO value before improvement = 29,911” yazıldıqdan sonra eyni dəyər “DPMO after improvement” adlandırılmışdır. Sonrakı Cədvəl 14 və bütün tədqiqat konteksti 29.911-in təkmilləşdirmədən əvvəlki dəyər olduğunu göstərir. Verianla mətni orijinal səhv etiketi nəticə kimi təkrarlamamış, uyğunsuzluğu ayrıca bildirmişdir.
Analyse: Balıq sümüyü və 5 Why nə tapdı?
Balıq sümüyü diaqramı potensial səbəbləri 5M+1E yanaşması ilə Man, Machine, Material, Method, Measurement və Environment başlıqları altında toplamışdır. Mənbə xüsusilə nasazlığın aşkarlanması sisteminin yetərsizliyini, onlayn yoxlamanın etibarlılığını, operator təlimi/geribildirim çatışmazlıqlarını, proses parametrlərinin standartlaşdırılmamasını, təmizləmə çatışmazlıqlarını və nozul parametrini mühüm mümkün səbəblər arasında müzakirə edir.
| Başlanğıc amili | Mənbədə verilən səbəb zəncirinin əsas mərhələləri |
|---|---|
| Standartlaşdırılmamış proses parametri | İstehsal zamanı parametr monitorinqinin yetərsizliyi → maşın parametrləri üçün qeyri-müəyyən iş təlimatı → parametrlərin operator təcrübəsindən asılı olması → optimal iş aralığını müəyyən edən kvalifikasiya/doğrulama protokolunun olmaması. |
| Pik saatlarda sızan saşelərin tutulmaması | Plyonka hizalama və parametr problemi → maşın parametrlərinin tənzimlənməsi üçün yetərsiz SOP → tənzimlənmiş prosesdən çıxan saşelərin aşkarlanması və ayrılması üçün yetərsiz sistem. |
| Material qalınlığı | Daxil olan materialın qiymətləndirilməsinin yetərsizliyi → qalınlıq testinin məhdud tətbiqi; mənbə yalnız rulonun ön hissəsinin qiymətləndirildiyini bildirir. |
| Anormal möhürləmə performansı | Möhürləmə çubuğunda qalıq yığılması → qalığın monitorinqi və təmizlənməsinin yetərsizliyi → görülən iş üçün SOP-nun olmaması. |
Improve: Hansı düzəldici tədbirlər tətbiq edildi?
- Doldurma nozulu dəyişdirildi və mənbədə 10 mm qısaldıldığı bildirildi.
- Möhürləmə temperaturu və təzyiq parametrləri yenidən qiymətləndirildi.
- Temperatur sensoru və göstəricinin kalibrlənməsi aparıldı.
- Boya penetrant testi ilə möhürləmə yolu vizual olaraq yoxlanıldı.
- Fujifilm Prescale ilə təzyiq paylanması qiymətləndirildi.
- Fujifilm Thermoscale ilə istilik/temperatur paylanması qiymətləndirildi.
- 49 temperatur kombinasiyasından ibarət iş pəncərəsi qiymətləndirilməsi aparıldı.
- Möhürləmə bölgələrində dartılma möhkəmliyi testləri tətbiq edildi.
- Uzun tüklü tel fırça əvəzinə daha qısa tüklü fırça tövsiyə edildi/istifadə edildi; məqsəd dar möhürləmə boşluqlarındakı qalığı daha yaxşı təmizləməkdir.
- Yoxlama tərəzisinə gedən qidalandırıcının mailliyi tənzimləndi.
- Operatorlar üçün sürətli qurulum və standartlaşdırma məqsədilə One Point Lesson hazırlandı.
Boya penetrant testi nə etdi?
Mənbə ASTM F1929-a istinad edərək möhürləmə sahəsindəki qalığın təmizlənməsindən sonra qırmızı penetrantın bölgəyə tətbiq olunmasını və artıq mayenin silinməsini təsvir edir. Penetrantın möhürləmə xətti boyunca irəliləməsi sızma yolunun göstəricisi kimi istifadə edilmişdir. Bu test tədqiqatda paket bütövlüyünü vizual qiymətləndirən tamamlayıcı yoxlamadır; təkbaşına bütün mexaniki möhkəmliyi ölçmür.
Temperatur sensoru kalibrlənməsindəki mənbə uyğunsuzluğu
Mənbə Cədvəl 9-da sapmanı aşağıdakı formula ilə etiketləyir:
\[ D=\frac{C-A}{A}\times100 \]
Burada A “Set Value”, C “Measured Value”, D isə faiz sapması kimi göstərilmişdir.
Lakin cədvəldə ölçülən dəyərlər set dəyərlərindən yüksək olsa da, D dəyərləri mənfidir. Məsələn, A = 160,0 və C = 162,1 üçün çap olunan tənlik müsbət sapma yaratmalı olduğu halda cədvəldə −%1,31 yazılmışdır. Buna görə formula işarəsi ilə cədvəl dəyərlərinin işarəsi bir-birinə uyğun deyil.
Bundan əlavə, mənbə mətni sapmaların “%1-dən az” olduğunu bildirərkən cədvəldə mütləq dəyəri %1-dən yuxarı olan −%1,19, −%1,31, −%1,17, −%1,05 və −%1,26 dəyərləri vardır. Mənbə bu fərq üçün əlavə qəbul meyarı və ya izah təqdim etmir. Buna görə Verianla mətni bu dəyərləri səssizcə dəyişdirməmişdir.
VFFS Maşınında Möhürləmə Niyə Temperatur və Təzyiqdən Asılıdır?
Tədqiqatın texniki çərçivəsində temperatur polimer möhürləmə təbəqələrinin kifayət qədər yumşalması və bağ yaratması üçün, təzyiq isə plyonka təbəqələrinin möhürləmə zamanı kifayət qədər təmas qurması üçün tələb olunur; çox aşağı temperatur natamam ərimə və zəif möhürləmə ilə, iş pəncərəsindən kənardakı həddindən artıq şərtlər isə sealant squeeze-out və arzuolunmaz deformasiyalarla əlaqələndirilir.
İş pəncərəsi necə sınaqdan keçirildi?
Üfüqi və şaquli möhürləmə temperaturları 5 °C addımlarla dəyişdirilmişdir. Şaquli temperaturlar 160–190 °C, üfüqi temperaturlar 150–180 °C aralığında sınaqdan keçirilmişdir. Beləliklə 7 × 7 = 49 temperatur kombinasiyası yaranmışdır. Hər kombinasiyada mənbə beş boş saşe nümunəsi götürmüşdür.
Təzyiq qiymətləndirilməsi zamanı şaquli möhürləmə elementlərinin ön və arxa təzyiq parametrləri −0,4, üfüqi möhürləmə elementlərinin ön və arxa təzyiq parametrləri −0,2 olaraq sabit saxlanılmışdır. Mənbə bu təzyiq parametrlərinin fiziki vahidini bildirmir. Buna görə dəyərlərin yanına bar, MPa, psi və ya başqa vahid əlavə etmək düzgün deyil.
Aşağıdakı cədvəl mənbə Cədvəl 11-dəki 49 kombinasiyanı daha kompakt keçid matrisi kimi yenidən təşkil edir. Hüceyrədəki vəziyyət həm şaquli, həm də üfüqi möhürləmə nəticələrinin birlikdə qiymətləndirilməsidir.
| Şaquli °C \ Üfüqi °C | 150 | 155 | 160 | 165 | 170 | 175 | 180 |
|---|---|---|---|---|---|---|---|
| 160 | Uğursuz | Uğursuz | Uğursuz | Uğursuz | Uğursuz | Uğursuz | Uğursuz |
| 165 | Uğursuz | Uğursuz | Uğursuz | Şərti/uğursuz | Uğursuz | Uğursuz | Uğursuz |
| 170 | Uğursuz | Uğursuz | Şərti | Şərti | Keçdi | Keçdi | Keçdi |
| 175 | Uğursuz | Uğursuz | Keçdi | Şərti | Keçdi | Keçdi | Keçdi |
| 180 | Uğursuz | Uğursuz | Keçdi | Keçdi | Keçdi | Keçdi | Keçdi |
| 185 | Uğursuz | Uğursuz | Keçdi | Keçdi | Keçdi | Keçdi | Keçdi |
| 190 | Uğursuz | Uğursuz | Keçdi | Keçdi | Keçdi | Şərti | Şərti |
Qeyd: “Şərti/uğursuz” ifadəsi müvafiq kombinasiyada şaquli və üfüqi bölgələrin eyni statusda olmamasını ümumiləşdirmək üçün istifadə edilmişdir. Mənbə Cədvəl 11-də şaquli və üfüqi bölgə nəticələri ayrıca “Pass”, “Conditionally-Pass” və “Failed” simvolları ilə verilmişdir. Verianla cədvəli mənbə dəyərlərini dəyişdirmədən daha kompakt oxunaqlılıq üçün birləşdirilmişdir.
Dartılma möhkəmliyi nə göstərdi?
Tədqiqatda möhürlənmiş saşenin üç bölgəsindəki möhürləmə möhkəmliyi gf/15 mm vahidi ilə ölçülmüşdür. Üç ölçmə nöqtəsi üst üfüqi möhürləmə, yan/şaquli möhürləmə və alt üfüqi möhürləməni təmsil edir.
| Set | Üfüqi/Şaquli temperatur (°C) | Üst (gf/15 mm) | Yan (gf/15 mm) | Alt (gf/15 mm) |
|---|---|---|---|---|
| 1 | 155/160 | 1.919 | 164 | 559 |
| 2 | 165/165 | 4.160 | 75 | 3.965 |
| 3 | 170/170 | 0 | 3.047 | 4.784 |
| 4 | 170/175 | 4.555 | 3.916 | 4.674 |
| 5 | 175/170 | 4.335 | 3.599 | 4.719 |
| 6 | 175/175 | 4.197 | 3.555 | 4.051 |
| 7 | 175/180 | 3.660 | 3.554 | 3.255 |
| 8 | 178/178 | 3.476 | 3.841 | 3.999 |
| 9 | 178/178 | 3.619 | 2.913 | 2.738 |
| 10 | 180/180 | 3.729 | 3.667 | 4.023 |
| 11 | 180/185 | 2.780 | 2.603 | 2.751 |
| 12 | 182/182 | 3.979 | 3.662 | 3.442 |
Mənbə üst və alt üfüqi möhürləmə bölgələrinin pik möhkəmliyini üfüqi temperatur 170 °C ətrafında, yan/şaquli möhürləmə bölgəsinin pik möhkəmliyini isə şaquli temperatur 175 °C-də müşahidə etdiyini bildirir. Cədvəl bu şərh əsasında üfüqi 170 °C və şaquli 175 °C parametrlərini tövsiyə edir.
Bu məqamda “170/175 °C hər VFFS maşınının optimal parametridir” nəticəsi çıxarıla bilməz. Tövsiyə mənbədə istifadə olunan qablaşdırma laminatı, maşın, möhürləmə sistemi, doldurma məhsulu və sınaq şəraiti üçün əldə edilmişdir.
Qablaşdırma materialı necə qurulmuşdu?
Mənbə iki təchizatçının çoxqatlı plyonka quruluşunu müqayisə etmişdir. Hər iki plyonka üçün PET, PE, alüminium və LLDPE təbəqələri göstərilmişdir.
| Təchizatçı | PET | PE | Alüminium | LLDPE | Ümumi qalınlıq |
|---|---|---|---|---|---|
| A | 12 μ ± 1 μ | 15 μ ± %5 | Mənbədə “7 μ + 1 μ” | 60 μ | 94 μ ± 9 μ |
| B | 12 μ | 15 μ | 7 μ | 60 μ | 94 μ ± %10 |
PET, polyethylene terephthalate; PE, polyethylene; LLDPE isə linear low-density polyethylene təbəqəsini ifadə edir. Mənbə A təchizatçısının alüminium dəyərini “7 μ + 1 μ” formasında çap etdiyi üçün bu ifadə səssizcə “±” işarəsinə çevrilməmişdir.
Tədqiqatın Metodu və Nəticələri
Vaka müəssisəsi və məlumatların toplanması
Vaka müəssisəsi mənbədə məxfilik məqsədilə ABC adlandırılmışdır. Müəssisə 1997-də yaradılmış, 2000-də pasta və sous istehsalına keçmişdir. Mənbə müəssisənin FSSC 22000, HACCP və Halal sertifikatlarına malik olduğunu bildirir.
Six Sigma təkmilləşdirmə layihəsi Manufacturing Excellence komandası tərəfindən Sentyabr 2024–Fevral 2025 dövründə həyata keçirilmişdir. Əsas maraqlı tərəflər istehsal komandası və VFFS operatorlarıdır. Məlumat mənbələri istehsal logları, qüsur qeydləri və maşın operatorları ilə müsahibələrdir.
Mənbə, Oktyabr 2024-də iki maşının performansını müqayisə etmiş və müxtəlif qüsur növlərini iki istehsal günü ərzində izləmişdir. Nəzarət mərhələsindəki sonrakı performans isə Noyabr 2024, Dekabr 2024 və Mart 2025-dəki üç oxşar məhsul sifarişindən bildirilmişdir. Mart 2025 məlumatı, mənbədə göstərilən Sentyabr 2024–Fevral 2025 altı aylıq layihə dəstəyi dövründən sonrakı nəzarət/izləmə məlumatıdır.
Təkmilləşdirmədən əvvəlki əsas vəziyyət
Sentyabr 2024 istehsal qeydində 172.112 saşenin 5.148-i qüsurlu kimi qeydə alınmış, qüsur nisbəti %2,99 hesablanmışdır. Mənbə DPMO-nu 29.911 və sigma səviyyəsini təxminən 3,3 kimi bildirmişdir.
Təkmilləşdirmədən sonrakı nəzarət istehsalları
| Dövr | Sifariş | Batch | Qüsur | Ümumi istehsal | Mənbə qüsur nisbəti |
|---|---|---|---|---|---|
| Noyabr 2024 | 1 | 25 | 425 | 171.875 | %0,25 |
| Dekabr 2024 | 2 | 26 | 392 | 178.750 | %0,22 |
| Mart 2025 | 3 | 15 | 355 | 103.125 | %0,34 |
| Cəmi | — | — | 1.172 | 453.750 | Mənbə mətni cəm üçün %0,25 bildirir |
Mənbə təkmilləşdirmədən sonrakı 2.583 DPMO-nun 4,2–4,3 sigma aralığına uyğun gəldiyini, yekun müqayisədə sigma səviyyəsini 4,3 kimi bildirmişdir. Həmçinin %99,7 yield dəyəri verilmişdir; bu dəyər 2.583 DPMO ilə təxminən uyğundur.
Mənbə niyə yalnız temperaturu günahlandırmır?
Kök səbəb təhlili tək bir maşın parametrini günahlandıran struktur yaratmamışdır. Standartlaşdırılmamış proses parametrləri, operator təcrübəsindən asılılıq, natamam iş təlimatları, yetərsiz aşkarlama və segregasiya, plyonka hizalanması, qalıq təmizliyi, nozul geometriyası və material nəzarəti birlikdə qiymətləndirilmişdir. Buna görə əldə edilən keyfiyyət yaxşılaşmasını yalnız 170 °C və ya 175 °C parametrinə bağlamaq tədqiqat metodunu yanlış təmsil edər.
Tədqiqatın dəstəklədiyi nəticələr
- Vaka xəttində ən mühüm sızma kateqoriyaları üfüqi üst, üfüqi alt və şaquli bölgələrdə cəmləşmişdir.
- Qüsurlar müəyyən istehsal vaxtlarında qruplaşa bilmişdir; birinci gün 15:00 və 12:00 vaxt intervalları önə çıxmışdır.
- Balıq sümüyü və 5 Why təhlili standartlaşdırılmamış parametrlər, operator təlimatı, aşkarlama/ayırma, təmizlik və material nəzarəti kimi bir neçə mümkün kök səbəb göstərmişdir.
- 49 kombinasiyalı iş pəncərəsi temperaturların birlikdə qiymətləndirilməli olduğunu göstərmişdir.
- Dartılma möhkəmliyi qiymətləndirilməsi mənbədə üfüqi 170 °C və şaquli 175 °C parametr tövsiyəsinə gətirib çıxarmışdır.
- Nozulun 10 mm qısaldılması, təmizləmə alətinin dəyişdirilməsi, OPL, sensor yoxlaması və möhürləmə testləri təkmilləşdirmə paketinin hissələridir.
- DPMO 29.911-dən 2.583-ə, mənbədə bildirilən sigma səviyyəsi 3,3-dən 4,3-ə dəyişmişdir.
- Sonrakı üç nəzarət sifarişinin hər birində bildirilən qüsur nisbəti %2 hədəfinin altında qalmışdır.
Tədqiqatın dəstəkləmədiyi nəticələr
Tədqiqat bütün qida qablaşdırma xətlərində DMAIC-in mütləq eyni DPMO azalmasını təmin edəcəyini, 170/175 °C-nin bütün VFFS maşınları üçün optimal olduğunu, təkcə nozulun qısaldılmasının nəticəyə cavabdeh olduğunu və ya hər hansı düzəldici tədbirin digərlərindən müstəqil səbəbiyyət təsirini göstərməmişdir.
Təkmilləşdirmə paketi bir neçə müdaxiləni birlikdə əhatə edir. Tədqiqatda ayrıca nəzarət xətti, randomizasiya və ya hər müdaxilənin ayrı-ayrılıqda çıxarıldığı ablasiya dizaynı yoxdur. Buna görə DPMO azalmasının nə qədərinin temperatur parametrindən, nə qədərinin təmizlikdən, nozuldan, operator standartlaşdırmasından və ya digər dəyişikliklərdən qaynaqlandığı kəmiyyətcə ayrıla bilməz.
Əsas məhdudiyyətlər
Bir vaka: Tədqiqat ABC adlandırılan tək qida istehsalçısının müəyyən prosesinə əsaslanır.
Sektor və maşın spesifikliyi: Qablaşdırma plyonkası, VFFS geometriyası, isti doldurma məhsulu və proses şəraiti başqa müəssisələrdən fərqli ola bilər.
Çoxsaylı müdaxilə: Bütün təkmilləşdirmələr birlikdə tətbiq edilmişdir; ayrı-ayrı töhfələri ayrılmamışdır.
Təzyiq vahidinin olmaması: İş pəncərəsində −0,4 və −0,2 təzyiq parametrləri verilmişdir, lakin fiziki vahid göstərilməmişdir.
Kalibrləmə hesabatındakı uyğunsuzluq: Cədvəl 9-dakı sapma formulu, sapma işarələri və “%1-dən az” ifadəsi tam şəkildə bir-biri ilə uyğun deyil.
Qüsur sayımının açıqlığı: Birinci və ikinci gün cədvəllərində “total defect items” ilə qüsur kateqoriyalarının ümumi tezliyi fərqlidir; mənbə bunun səbəbini açıq şəkildə izah etmir.
Ümumiləşdirilə bilmə: Müəlliflər də tək vaka və sənayeyə xas dizaynın nəticələrin ümumiləşdirilə bilməsini məhdudlaşdıra biləcəyini bildirirlər.
Tətbiqi məna
Tədqiqatın praktik dəyəri tək bir “düzgün temperatur” verməsindən daha çox paket sızmasını sistematik keyfiyyət problemi kimi ele almasıdır. Əvvəlcə qüsurun yeri və vaxtlanması ölçülmüş, sonra səbəblər təsnif edilmiş, iş pəncərəsi fiziki testlərlə qiymətləndirilmiş, operator iş təlimatları standartlaşdırılmış və nəticə sonrakı istehsal sifarişlərində izlənmişdir.
Başqa istehsal xəttinə ötürülmə aparılacaqsa mənbədə bildirilən temperatur və təzyiq dəyərlərinin birbaşa köçürülməsi əvəzinə həmin xəttin qablaşdırma materialı, plyonka qalınlığı, möhürləmə geometriyası, məhsulun viskozluğu, doldurma temperaturu, təzyiq vahidi/kalibrlənməsi, dwell time, xətt sürəti və təmizləmə şəraiti ayrıca doğrulanmalıdır. Tədqiqat bu dəyişənlərin hamısı üçün universal hədlər vermir.
Mənbə və Metod Qeydi
Orijinal tədqiqat: A case study of paste sachet production defect analysis using the Six Sigma DMAIC Approach.
Müəlliflər: Tay Guo Xuan, Nurmin Nadiah, Norafiqah Norazhar, Nuraida Mohamad, Zainol Mustafa.
Müəllif adı metadata qeydi: PDF ilk müəllifi “Tay Guo Xuan” şəklində verir; rəsmi jurnal veb metadata qeydi “Guo Xuan Tay” formasını istifadə edir. Verianla əsas kimlik məlumatında PDF-dəki orijinal yazılış qorunmuşdur.
Bərabər töhfə: Mənbədə bərabər töhfə/bərabər birinci müəlliflik bəyanı göstərilmir.
Müvafiq müəllif: Tay Guo Xuan.
Qurum 1: Manufacturing Excellence Department, Hai Soon Leong, 43500 Semenyih, Selangor, Malaysia.
Qurum 2: Center for Modelling and Data Analysis (DELTA), Department of Mathematical Sciences, Faculty of Science and Technology, Universiti Kebangsaan Malaysia, 43600 UKM Bangi, Selangor, Malaysia.
Jurnal: International Journal of Industrial Management.
Nəşriyyat: Mənbə PDF-də Universiti Malaysia Pahang Al-Sultan Abdullah Press; jurnalın rəsmi təsvirində Universiti Malaysia Pahang Al-Sultan Abdullah Publishing.
Cild / nömrə / səhifələr: Volume 20, No. 3, 2026, 180–194.
DOI: 10.15282/ijim.20.3.2026.12431.
Alınma: 13 May 2025.
Reviziya: 6 September 2025.
Qəbul: 11 March 2026.
Nəşr: 30 September 2026.
Mənbə növü: Research Article; sənaye vaka tədqiqatı.
Resenziya: International Journal of Industrial Management, rəsmi jurnal məlumatına görə single-blind peer-reviewed jurnaldır.
Preprint statusu: Mənbə PDF-də və rəsmi məqalə səhifəsində bu tədqiqat üçün ayrıca preprint versiyası göstərilmir.
Lisenziya: Creative Commons Attribution-NonCommercial 4.0 International (CC BY-NC 4.0).
Maliyyələşdirmə: Tədqiqatın dövlət, özəl və ya qeyri-kommersiya maliyyələşdirmə təşkilatlarından heç bir qrant dəstəyi almadığı bildirilmişdir.
Təşəkkür: Müəlliflər layihəyə verdiyi dəstəyə görə Hai Soon Leong Sdn Bhd-yə təşəkkür edirlər.
Maraqlar toqquşması: Müəlliflər maraqlar toqquşmasının olmadığını bəyan etmişlər.
Məlumatların əlçatanlığı: Nəticələri dəstəkləyən məlumatların sorğu əsasında müvafiq müəllifdən əldə edilə biləcəyi bildirilmişdir.
Etika: Tədqiqatda insan və ya heyvan iştirakçılarının olmadığı və etik komitə təsdiqinin tələb edilmədiyi bildirilmişdir.
Generativ süni intellekt bəyanatı: Müəlliflər generativ süni intellekt dəstəkli texnologiyaların məzmun, fikir və ya nəzəriyyə yaratmaq üçün istifadə edilmədiyini; yalnız oxunaqlılığı artırmaq və dili yaxşılaşdırmaq məqsədilə güclü insan nəzarəti altında istifadə olunduğunu bildirmişlər.
CRediT töhfələri: Tay Guo Xuan: konseptuallaşdırma, formal təhlil, vizuallaşdırma, məsləhət/nəzarət, ilkin layihənin yazılması və resurslar. Nurmin Nadiah: formal təhlil, metodologiya, nəzərdən keçirmə və reviziya. Norafiqah Norazhar: formal təhlil, metodologiya, nəzərdən keçirmə və reviziya. Nuraida Mohamad: formal təhlil, metodologiya, nəzərdən keçirmə və reviziya. Zainol Mustafa: metodologiya, məlumatların kurasiyası, məsləhət/nəzarət, nəzərdən keçirmə və reviziya.
Əsas metod: Six Sigma DMAIC vaka tətbiqi; istehsal logları, qüsur qeydləri, operator müsahibələri, Pareto yanaşması, balıq sümüyü diaqramı, 5 Why, DPMO, temperatur kalibrlənməsi, boya penetrant testi, Fujifilm Prescale/Thermoscale qiymətləndirilməsi, iş pəncərəsi və dartılma möhkəmliyi testləri.
Əsas nəticə: Mənbədə DPMO 29.911-dən 2.583-ə, sigma səviyyəsi 3,3-dən 4,3-ə dəyişmiş və DPMO 27.328 azalmışdır.
Metodoloji sərhəd: Nəticə tək müəssisənin konkret VFFS xəttində bir neçə düzəldici tədbirin birlikdə tətbiqindən sonra əldə edilmişdir. Müdaxilələrin fərdi töhfələri ayrılmamış və nəticələrin başqa müəssisələrə birbaşa ümumiləşdirilməsi doğrulanmamışdır.
Mənbədaxili uyğunsuzluq 1: Cədvəl 7 təkmilləşdirmədən əvvəlki 29.911 DPMO dəyərini düzgün hesablayır, lakin sonrakı cümlədə eyni dəyəri “after improvement” adlandırır. Cədvəl 14 açıq şəkildə 29.911-i təkmilləşdirmədən əvvəlki, 2.583-ü təkmilləşdirmədən sonrakı dəyər kimi verir.
Mənbədaxili uyğunsuzluq 2: Cədvəl 7 mətni 29.911 DPMO üçün %96 yield göstərir; birbaşa qüsur nisbətinin tamamlayıcısı təxminən %97,01-dir. Mənbə bu fərqi izah etmir.
Mənbədaxili uyğunsuzluq 3: Cədvəl 9-un çap olunmuş \(D=(C-A)/A\times100\) tənliyi ilə cədvəldə verilən mənfi sapma işarələri bir-birinə uyğun gəlmir. Bundan əlavə, mətndəki “sapmalar %1-dən az” ifadəsinə baxmayaraq bəzi mütləq sapma dəyərləri %1-dən yuxarıdır.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib