


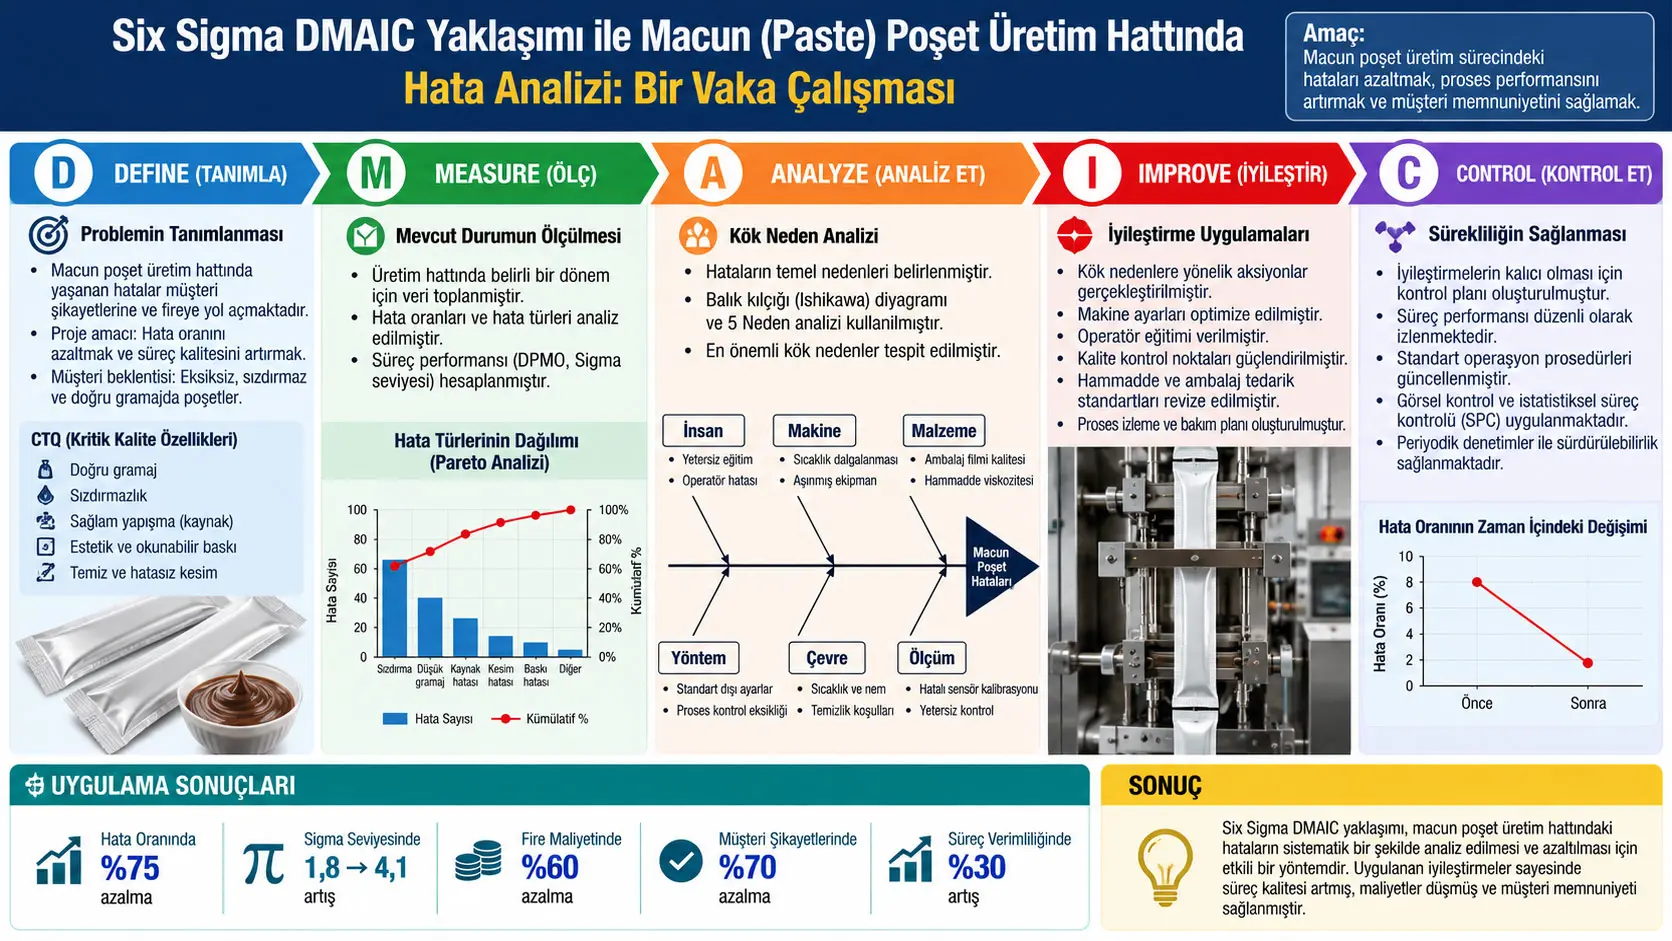
Six Sigma DMAIC, bir üretim veya hizmet sürecindeki problemi tanımlamak, mevcut durumu ölçmek, kök nedenleri analiz etmek, iyileştirme uygulamak ve elde edilen kazanımı kontrol altında tutmak için kullanılan veri temelli bir sürekli iyileştirme metodolojisidir. Bu vaka çalışması, Malezya'nın Semenyih bölgesindeki bir gıda üretim tesisinde sıcak dolumla üretilen macun kıvamlı gıda saşelerinin Vertical Form-Fill-Seal (VFFS; dikey şekillendirme-doldurma-kapatma) makinesinde oluşan sızıntı kusurlarını DMAIC yaklaşımıyla incelemiştir. İyileştirme öncesinde kaynak 172.112 saşede 5.148 kusur, %2,99 kusur oranı, 29.911 DPMO ve 3,3 sigma düzeyi raporlamıştır. İyileştirme sonrasında üç üretim siparişinde toplam 453.750 saşede 1.172 kusur, 2.583 DPMO ve 4,3 sigma düzeyi bildirilmiştir. DPMO 27.328 azalmıştır. Ancak sonuçlar tek bir işletmedeki belirli VFFS hattına ait vaka çalışması sonuçlarıdır; aynı iyileşmenin başka makinelerde, ambalaj malzemelerinde veya üreticilerde otomatik olarak ortaya çıkacağı gösterilmemiştir.
Çalışma yalnız “makine sıcaklığını değiştirdi ve kusur azaldı” biçiminde basit bir müdahale değildir. Araştırmacılar önce sızıntı bölgelerini ve kusur zamanlamasını sınıflandırmış, daha sonra balık kılçığı diyagramı ve 5 Why analizi ile olası kök nedenleri incelemiştir. İyileştirme aşamasında sıcaklık sensörü kalibrasyonu, boya penetrant testi, basınç ve sıcaklık dağılım filmleri, sızdırmazlık çalışma penceresi, çekme dayanımı ölçümü, dolum nozulu değişikliği, temizleme aracının değiştirilmesi ve operatörler için One Point Lesson gibi birden fazla önlem birlikte uygulanmıştır.
Kaynağın en önemli teknik bulgularından biri, sızdırmazlık için tek bir sıcaklık değerinden ziyade sıcaklık, basınç, malzeme, dolum koşulu ve temizlik uygulamalarının birlikte kontrol edilmesi gerektiğidir. Çalışma penceresi deneyinde yatay ve dikey sızdırmazlık sıcaklıkları 5 °C aralıklarla değiştirilmiş, toplam 49 sıcaklık kombinasyonu değerlendirilmiştir. Çekme dayanımı sonuçlarına göre kaynak, yatay sızdırmazlık için 170 °C ve dikey sızdırmazlık için 175 °C ayarlarını önermiştir. Bu ayarlar söz konusu makine, malzeme ve çalışma koşulları için elde edilmiş vaka sonuçlarıdır; evrensel VFFS sıcaklıkları olarak yorumlanmamalıdır.
Araştırmanın problemi nedir?
VFFS paketleme hattında hazır pişirme ürünlerine ait sıcak doldurulmuş saşelerde sızıntı oluşması, yalnız görsel kalite problemi değildir. Sızdırmazlık bütünlüğünün bozulması ürün kaybı, ambalaj hurdası, yeniden işleme, müşteri şikâyeti ve gıda güvenliği açısından istenmeyen sonuçlarla ilişkilidir. Vaka işletmesinde sızıntılı saşeler toplam üretimin yaklaşık %3'ünü oluşturduğu için araştırma problemi sızıntının azaltılması olarak tanımlanmıştır.
VFFS nedir?
Vertical Form-Fill-Seal (VFFS), rulo halindeki esnek ambalaj filmini makine içinde şekillendirerek paket haline getiren, ürünü içine dolduran ve paketin sızdırmazlık bölgelerini kapatan otomatik paketleme sistemidir. Çalışmadaki makine üç tarafı kapatılmış saşe üretmektedir. Kaynağa göre film gerilimi dancer arms tarafından, film konumu ise lazer sensörü tarafından kontrol edilmektedir.
Film şekillendiriciden geçtikten sonra sızdırmazlık elemanları filmi dikey sızdırmazlık bölgesine çeker. Kaynak üç sızdırmazlık aşamasını dikey sızdırmazlık, hot-tack ve yatay sızdırmazlık olarak tanımlar. Hot-tack, sızdırmazlık bölgesinin henüz sıcak durumdayken dolum ürününün oluşturduğu yüke dayanabilmesini ifade eden önemli bir ara özelliktir.
Macun kıvamlı ürün, karıştırıcılı tutma tankından hopper adı verilen ara hazneye taşınmakta, ardından dolum nozulu üzerinden saşeye sıcak olarak doldurulmaktadır. Hopper içindeki karıştırıcı yağın üründen ayrışmasını önlemeye yardımcı olur. Dolum ve son yatay sızdırmazlıktan sonra saşe kontrol terazisine ilerler, klorlu soğutma suyu tünelinden geçer ve daha sonra son hat ayırma/toplama işlemlerine yönlendirilir. Sızdırmazlık bölgelerinin bütünlüğü ayrıca basınç testiyle kontrol edilmiştir.
CTQ, OEE, DPMO, OPL ve çalışma penceresi ne demektir?
| Kısaltma | Açılım | Bu çalışmadaki anlamı |
|---|---|---|
| CTQ | Critical-to-Quality | Müşteri açısından kritik kalite özelliği; bu vakada temel CTQ saşenin sızdırmazlık bütünlüğüdür. |
| DPMO | Defects Per Million Opportunities | Kusur sıklığını milyon fırsat ölçeğine dönüştüren Six Sigma metriği. |
| OEE | Overall Equipment Effectiveness | Makinenin genel ekipman etkinliğini ifade eden performans göstergesi. |
| OPL | One Point Lesson | Operatörlere belirli bir işlem veya ayarı kısa ve görsel biçimde anlatan standartlaştırılmış eğitim talimatı. |
| OW | Operating Window | Prosesin kabul edilebilir sonuç verdiği çalışma parametresi aralığı. |
| DPI | Dye Penetrant Inspection / Testing | Sızdırmazlık bölgesindeki kaçak yolunu boya penetrasyonu ile görsel olarak inceleyen kontrol. |
| FTR | First Time Right | Ürünün ilk üretimde yeniden işleme gerektirmeden doğru üretilmesi yaklaşımı. |
| SPC | Statistical Process Control | Süreç değişkenliğini istatistiksel yöntemlerle izleme ve kontrol yaklaşımı. |
Six Sigma DMAIC Nedir ve Bu Çalışmada Nasıl Uygulandı?
DMAIC, Define, Measure, Analyse, Improve ve Control aşamalarından oluşan yapılandırılmış bir Six Sigma iyileştirme döngüsüdür; bu çalışmada sızıntı probleminin tanımlanmasından kusur verilerinin ölçülmesine, kök nedenlerin analizinden proses parametrelerinin iyileştirilmesine ve sonraki üretim siparişlerinde sonucun kontrol edilmesine kadar bütün vaka çalışmasının ana omurgasını oluşturmuştur.
Define: Problem nasıl sınırlandı?
Define aşamasında proje charter'ı kullanılmış, problem “sızıntılı macun kıvamlı gıda saşelerinin azaltılması” biçiminde sınırlandırılmıştır. Kritik kalite özelliği yani CTQ, doldurulmuş saşenin sızdırmazlık bütünlüğü olarak belirlenmiştir.
Kaynak sızıntıyı, deliğin büyüklüğünden bağımsız olarak sıvının bir kaçak yolundan hareket etmesi şeklinde tanımlamaktadır. Kaçak yatay üst, yatay alt, dikey veya diğer ambalaj bölgelerinde ortaya çıkabilir.
Sızıntı türleri
| Tür | Tanım |
|---|---|
| Yatay sızıntı | Ambalajın yatay sızdırmazlık tarafında oluşan kaçak. |
| Dikey sızıntı | Ambalajın dikey sızdırmazlık tarafında oluşan kaçak. |
| Üst üste binme | Bir tarafın diğerine göre fazlalık oluşturması nedeniyle iki tarafta da kaçak oluşabilen durum. |
| Yırtılma | Ambalaj gövdesindeki yırtılmaya bağlı kaçak. |
| Delaminasyon | Çok katmanlı ambalaj laminasyonunun tabakalarından ayrılması. |
Neden Machine 2 seçildi?
| Gösterge | Machine 1 | Machine 2 |
|---|---|---|
| Aylık çalıştırılan ürün sayısı | 6 ürün | 4 ürün |
| Makine uptime | %70 | %85 |
| Ortalama kusurlu saşe oranı | %12,56 | %8,62 |
| OEE | %62 | %70 |
Kaynak Machine 2'nin daha yüksek uptime, daha düşük ortalama kusurlu saşe oranı ve daha yüksek OEE değerlerine sahip olması nedeniyle daha güvenilir olduğunu değerlendirerek ayrıntılı iyileştirme çalışmasını Machine 2 üzerinde yürütmüştür. Bu seçim, en kötü makineyi düzeltme yaklaşımı değildir; daha güvenilir makinede sızıntının proses kök nedenlerini inceleme tercihidir.
Measure: Kusurlar nasıl ölçüldü?
Saşeler rastgele örneklenmiş ve kaçak konumları değerlendirilmiştir. Major kusurlar top, bottom, vertical ve center; minor kusurlar eyemark, inkjet condition ve cracked structure gibi kategorilere ayrılmış; film delamination ise ayrı bir kategori olarak izlenmiştir.
Birinci üretim gününde toplam “defect item” sayısı 2.258 olarak raporlanırken kusur türlerinin toplam frekansı 2.860'tır. İkinci günde ise toplam “defect item” 34, kusur türlerinin toplam frekansı 84'tür. Kaynak bu iki toplam arasındaki farkın nedenini açıkça açıklamamaktadır. Bir saşede birden fazla kusur bulunması olası bir açıklama olsa da kaynak bunu doğrudan doğrulamadığı için kesin sonuç olarak kabul edilmemelidir.
Birinci günde üst bölge sızıntıları kusur türlerinin %28,95'ini, alt bölge %9,97'sini, dikey sızıntılar %4,13'ünü ve merkez bölge %0,24'ünü oluşturmuştur. Çatlak yapı kategorisinin frekansı %12,20'dir. Zaman dağılımında 15:00 diliminde 506, 12:00 diliminde 381 “total defect item” raporlanmış ve bu iki zaman aralığı daha ayrıntılı inceleme için öne çıkmıştır.
İkinci üretim gününde 34 toplam kusurlu öğenin 28'i 08:00, 6'sı 09:00 zaman diliminde görülmüş; 10:00'dan 22:00'a kadar tabloda yeni “total defect item” kaydedilmemiştir. Kaynak Pareto yaklaşımıyla sızıntıların büyük bölümünün üst ve alt sızdırmazlık bölgelerinde yoğunlaştığını belirtmektedir.
DPMO Nedir ve Bu Çalışmada Nasıl Hesaplandı?
DPMO (Defects Per Million Opportunities), kusur sıklığını bir milyon fırsat ölçeğine taşıyan Six Sigma metriğidir; bu çalışmada kaynak DPMO'yu kusur sayısını toplam saşe üretimine bölüp sonucu 1.000.000 ile çarparak hesaplamıştır ve ürün başına ayrıca birden fazla kusur fırsatı katsayısı kullanmamıştır.
Kaynakta uygulanan hesaplama:
\[ DPMO = \frac{\text{Kusur sayısı}}{\text{Toplam saşe üretimi}}\times1{,}000{,}000 \]
Formül neyi hesaplar? Mevcut kusur oranının bir milyon üretilen saşe ölçeğine karşılığını verir.
Kusur sayısı, ilgili üretim döneminde kaynak tarafından sayılan kusurlu üretim miktarıdır.
Toplam saşe üretimi, aynı değerlendirme dönemindeki toplam üretimdir.
1.000.000 çarpanı oranı milyon ölçeğine dönüştürür; boyutsuz ölçekleme katsayısıdır.
İyileştirme öncesi:
\[ DPMO_{\mathrm{önce}} = \frac{5148}{172112}\times1{,}000{,}000 = 29{,}911 \]
Kaynak bu değeri 3,3 ile 3,4 arasındaki sigma dönüşüm bölgesiyle ilişkilendirir ve özet tabloda 3,3 sigma olarak raporlar.
İyileştirme sonrası:
\[ DPMO_{\mathrm{sonra}} = \frac{1172}{453750}\times1{,}000{,}000 = 2{,}583 \]
Kaynak bu değeri 4,2 ile 4,3 arasında, özet tabloda ise 4,3 sigma olarak raporlamaktadır.
| Metrik | İyileştirme öncesi | İyileştirme sonrası |
|---|---|---|
| Kusur sayısı | 5.148 | 1.172 |
| Toplam üretim | 172.112 | 453.750 |
| Kaynakta verilen kusur oranı | %2,99 | %0,25 toplam sonuç olarak belirtilmiştir |
| DPMO | 29.911 | 2.583 |
| Sigma | 3,3 | 4,3 |
| DPMO farkı | 27.328 azalma | |
Kaynak içi raporlama notu: İyileştirme sonrası 1.172 / 453.750 oranı yaklaşık %0,258'dir; kaynak metni bunu %0,25 olarak raporlamaktadır. Ayrıca iyileştirme öncesi Tablo 7'nin dipnotunda önce “DPMO value before improvement = 29,911” yazıldıktan sonra aynı değer “DPMO after improvement” diye adlandırılmıştır. Sonraki Tablo 14 ve tüm çalışma bağlamı 29.911'in iyileştirme öncesi değer olduğunu göstermektedir. Verianla metni özgün hatalı etiketi sonuç gibi tekrarlamamış, tutarsızlığı ayrıca bildirmiştir.
Analyse: Balık kılçığı ve 5 Why ne buldu?
Balık kılçığı diyagramı potansiyel nedenleri 5M+1E yaklaşımıyla Man, Machine, Material, Method, Measurement ve Environment başlıklarında toplamıştır. Kaynak özellikle arıza algılama sisteminin yetersizliğini, çevrimiçi kontrol güvenilirliğini, operatör eğitim/geri bildirim eksiklerini, proses parametrelerinin standardize edilmemesini, temizleme yetersizliklerini ve nozul ayarını önemli olası nedenler arasında tartışmaktadır.
| Başlangıç faktörü | Neden zincirinin kaynakta verilen temel basamakları |
|---|---|
| Standartlaştırılmamış proses parametresi | Üretim sırasında parametre izlemenin yetersizliği → makine parametreleri için belirsiz iş talimatı → parametrelerin operatör deneyimine bağımlı olması → optimum çalışma aralığını tanımlayan yeterlilik/doğrulama protokolünün bulunmaması. |
| Pik saatlerde kaçak saşelerin yakalanamaması | Film hizalama ve ayar problemi → makine parametre ayarı için yetersiz SOP → ayarlanmış prosesten çıkan saşelerin algılanması ve ayrılması için yetersiz sistem. |
| Malzeme kalınlığı | Gelen malzeme değerlendirmesinin yetersizliği → kalınlık testinin sınırlı uygulanması; kaynak yalnız rulonun ön bölümünün değerlendirildiğini belirtmektedir. |
| Anormal sızdırmazlık performansı | Sızdırmazlık çubuğunda kalıntı birikimi → kalıntının izlenmesi ve temizlenmesinin yetersizliği → yapılan iş için SOP bulunmaması. |
Improve: Hangi düzeltici önlemler uygulandı?
- Dolum nozulu değiştirildi ve kaynakta 10 mm kısaltıldığı belirtildi.
- Sızdırmazlık sıcaklık ve basınç ayarları yeniden değerlendirildi.
- Sıcaklık sensörü ve gösterge kalibrasyonu yapıldı.
- Boya penetrant testi ile sızdırmazlık yolu görsel olarak kontrol edildi.
- Fujifilm Prescale ile basınç dağılımı değerlendirildi.
- Fujifilm Thermoscale ile ısı/sıcaklık dağılımı değerlendirildi.
- 49 sıcaklık kombinasyonundan oluşan çalışma penceresi değerlendirmesi yapıldı.
- Sızdırmazlık bölgelerinde çekme dayanımı testleri uygulandı.
- Uzun telli tel fırça yerine daha kısa telli fırça önerildi/kullanıldı; amaç dar sızdırmazlık boşluklarındaki kalıntıyı daha iyi temizlemektir.
- Kontrol terazisine giden besleyicinin eğimi ayarlandı.
- Operatörler için hızlı kurulum ve standartlaştırma amacıyla One Point Lesson hazırlandı.
Boya penetrant testi ne yaptı?
Kaynak, ASTM F1929'a atıf yaparak sızdırmazlık alanındaki kalıntının temizlenmesinden sonra kırmızı penetrantın bölgeye uygulanmasını ve fazla sıvının silinmesini tarif etmektedir. Penetrantın sızdırmazlık hattından ilerlemesi kaçak yolunun göstergesi olarak kullanılmıştır. Bu test çalışmada paket bütünlüğünü görsel olarak değerlendiren tamamlayıcı kontroldür; tek başına bütün mekanik dayanımı ölçmez.
Sıcaklık sensörü kalibrasyonundaki kaynak tutarsızlığı
Kaynak Tablo 9'da sapmayı şu formülle etiketlemektedir:
\[ D=\frac{C-A}{A}\times100 \]
Burada A “Set Value”, C “Measured Value”, D ise yüzde sapma olarak gösterilmiştir.
Ancak tabloda ölçülen değerler set değerlerinden yüksek olduğu halde D değerleri negatiftir. Örneğin A = 160,0 ve C = 162,1 için basılı denklem pozitif bir sapma üretmesi gerekirken tabloda −%1,31 yazmaktadır. Bu nedenle formül işareti ile tablo değerlerinin işareti birbiriyle tutarlı değildir.
Ayrıca kaynak metni sapmaların “%1'den az” olduğunu ifade ederken tabloda mutlak değeri %1'in üzerinde olan −%1,19, −%1,31, −%1,17, −%1,05 ve −%1,26 değerleri bulunmaktadır. Kaynak bu fark için ek bir kabul kriteri veya açıklama sunmamaktadır. Bu nedenle Verianla metni bu değerleri sessizce değiştirmemiştir.
VFFS Makinesinde Sızdırmazlık Neden Sıcaklık ve Basınca Bağlıdır?
Çalışmanın teknik çerçevesinde sıcaklık polimer sızdırmazlık tabakalarının yeterli biçimde yumuşaması ve bağ oluşturması için, basınç ise film tabakalarının sızdırmazlık sırasında yeterli temas kurması için gereklidir; çok düşük sıcaklık eksik erime ve zayıf sızdırmazlıkla, çalışma penceresinin dışındaki aşırı koşullar ise sealant squeeze-out ve istenmeyen deformasyonlarla ilişkilendirilmektedir.
Çalışma penceresi nasıl test edildi?
Yatay ve dikey sızdırmazlık sıcaklıkları 5 °C aralıklarla değiştirilmiştir. Dikey sıcaklıklar 160–190 °C, yatay sıcaklıklar 150–180 °C aralığında denenmiştir. Böylece 7 × 7 = 49 sıcaklık kombinasyonu oluşmuştur. Her kombinasyonda kaynak beş boş saşe örneklemiştir.
Basınç değerlendirmesi sırasında dikey sızdırmazlık elemanlarının ön ve arka basınç ayarları −0,4, yatay sızdırmazlık elemanlarının ön ve arka basınç ayarları −0,2 olarak sabit tutulmuştur. Kaynak bu basınç ayarlarının fiziksel birimini raporlamamaktadır. Bu nedenle değerlerin yanına bar, MPa, psi veya başka bir birim eklemek doğru değildir.
Aşağıdaki tablo kaynak Tablo 11'in 49 kombinasyonunu daha kompakt bir geçiş matrisi halinde yeniden düzenlemektedir. Hücredeki durum hem dikey hem yatay sızdırmazlık sonucunun birlikte değerlendirilmesidir.
| Dikey °C \ Yatay °C | 150 | 155 | 160 | 165 | 170 | 175 | 180 |
|---|---|---|---|---|---|---|---|
| 160 | Başarısız | Başarısız | Başarısız | Başarısız | Başarısız | Başarısız | Başarısız |
| 165 | Başarısız | Başarısız | Başarısız | Koşullu/başarısız | Başarısız | Başarısız | Başarısız |
| 170 | Başarısız | Başarısız | Koşullu | Koşullu | Geçti | Geçti | Geçti |
| 175 | Başarısız | Başarısız | Geçti | Koşullu | Geçti | Geçti | Geçti |
| 180 | Başarısız | Başarısız | Geçti | Geçti | Geçti | Geçti | Geçti |
| 185 | Başarısız | Başarısız | Geçti | Geçti | Geçti | Geçti | Geçti |
| 190 | Başarısız | Başarısız | Geçti | Geçti | Geçti | Koşullu | Koşullu |
Not: “Koşullu/başarısız” ifadesi, ilgili kombinasyonda dikey ve yatay bölgelerin aynı statüde olmamasını özetlemek için kullanılmıştır. Kaynak Tablo 11'de dikey ve yatay bölge sonuçları ayrı ayrı “Pass”, “Conditionally-Pass” ve “Failed” sembolleriyle verilmiştir. Verianla tablosu kaynak değerlerini değiştirmeden daha kompakt okunabilirlik için birleştirilmiştir.
Çekme dayanımı ne gösterdi?
Çalışmada kapatılmış saşenin üç bölgesindeki sızdırmazlık dayanımı gf/15 mm birimiyle ölçülmüştür. Üç ölçüm noktası üst yatay sızdırmazlık, yan/dikey sızdırmazlık ve alt yatay sızdırmazlığı temsil etmektedir.
| Set | Yatay/Dikey sıcaklık (°C) | Üst (gf/15 mm) | Yan (gf/15 mm) | Alt (gf/15 mm) |
|---|---|---|---|---|
| 1 | 155/160 | 1.919 | 164 | 559 |
| 2 | 165/165 | 4.160 | 75 | 3.965 |
| 3 | 170/170 | 0 | 3.047 | 4.784 |
| 4 | 170/175 | 4.555 | 3.916 | 4.674 |
| 5 | 175/170 | 4.335 | 3.599 | 4.719 |
| 6 | 175/175 | 4.197 | 3.555 | 4.051 |
| 7 | 175/180 | 3.660 | 3.554 | 3.255 |
| 8 | 178/178 | 3.476 | 3.841 | 3.999 |
| 9 | 178/178 | 3.619 | 2.913 | 2.738 |
| 10 | 180/180 | 3.729 | 3.667 | 4.023 |
| 11 | 180/185 | 2.780 | 2.603 | 2.751 |
| 12 | 182/182 | 3.979 | 3.662 | 3.442 |
Kaynak üst ve alt yatay sızdırmazlık bölgelerinin tepe dayanımını yatay sıcaklık 170 °C civarında, yan/dikey sızdırmazlık bölgesinin tepe dayanımını ise dikey sıcaklık 175 °C'de gözlemlediğini belirtmektedir. Tablo bu yoruma dayanarak yatay 170 °C ve dikey 175 °C ayarlarını önerir.
Bu noktada “170/175 °C her VFFS makinesinin optimum ayarıdır” sonucu çıkarılamaz. Öneri kaynakta kullanılan ambalaj laminatı, makine, sızdırmazlık sistemi, dolum ürünü ve test koşulları için elde edilmiştir.
Ambalaj malzemesi nasıl yapılandırılmıştı?
Kaynak iki tedarikçinin çok katmanlı film yapısını karşılaştırmıştır. Her iki film için PET, PE, alüminyum ve LLDPE tabakaları belirtilmiştir.
| Tedarikçi | PET | PE | Alüminyum | LLDPE | Toplam kalınlık |
|---|---|---|---|---|---|
| A | 12 μ ± 1 μ | 15 μ ± %5 | Kaynakta “7 μ + 1 μ” | 60 μ | 94 μ ± 9 μ |
| B | 12 μ | 15 μ | 7 μ | 60 μ | 94 μ ± %10 |
PET, polyethylene terephthalate; PE, polyethylene; LLDPE ise linear low-density polyethylene tabakasını ifade eder. Kaynak A tedarikçisinin alüminyum değerini “7 μ + 1 μ” biçiminde bastığı için bu ifade sessizce “±” işaretine çevrilmemiştir.
Çalışmanın Yöntemi ve Bulguları
Vaka işletmesi ve veri toplama
Vaka işletmesi kaynakta gizlilik amacıyla ABC olarak adlandırılmıştır. İşletme 1997'de kurulmuş, 2000'de macun ve sos üretimine geçmiştir. Kaynak işletmenin FSSC 22000, HACCP ve Halal sertifikalarına sahip olduğunu belirtmektedir.
Six Sigma iyileştirme projesi Manufacturing Excellence ekibi tarafından Eylül 2024–Şubat 2025 döneminde yürütülmüştür. Başlıca paydaş üretim ekibi ve VFFS operatörleridir. Veri kaynakları üretim logları, kusur kayıtları ve makine operatörleriyle yapılan görüşmelerdir.
Kaynak, Ekim 2024'te iki makinenin performansını karşılaştırmış ve farklı kusur türlerini iki üretim günü boyunca izlemiştir. Kontrol aşamasındaki sonraki performans ise Kasım 2024, Aralık 2024 ve Mart 2025'teki üç benzer ürün siparişinden raporlanmıştır. Mart 2025 verisi, kaynakta belirtilen Eylül 2024–Şubat 2025 altı aylık proje kolaylaştırma döneminin sonrasındaki kontrol/izleme verisidir.
İyileştirme öncesi temel durum
Eylül 2024 üretim kaydında 172.112 saşenin 5.148'i kusurlu olarak kaydedilmiş, kusur oranı %2,99 hesaplanmıştır. Kaynak DPMO'yu 29.911 ve sigma seviyesini yaklaşık 3,3 olarak raporlamıştır.
İyileştirme sonrası kontrol üretimleri
| Dönem | Sipariş | Batch | Kusur | Toplam üretim | Kaynak kusur oranı |
|---|---|---|---|---|---|
| Kasım 2024 | 1 | 25 | 425 | 171.875 | %0,25 |
| Aralık 2024 | 2 | 26 | 392 | 178.750 | %0,22 |
| Mart 2025 | 3 | 15 | 355 | 103.125 | %0,34 |
| Toplam | — | — | 1.172 | 453.750 | Kaynak metni toplam için %0,25 belirtir |
Kaynak, iyileştirme sonrası 2.583 DPMO'nun 4,2–4,3 sigma aralığına karşılık geldiğini, özet karşılaştırmada sigma seviyesini 4,3 olarak raporlamaktadır. Ayrıca %99,7 yield değeri bildirilmiştir; bu değer 2.583 DPMO ile yaklaşık olarak tutarlıdır.
Kaynak neden yalnız sıcaklığı suçlamıyor?
Kök neden analizi tek bir makine parametresini suçlayan bir yapı üretmemiştir. Standartlaştırılmamış proses ayarları, operatör deneyimine bağımlılık, eksik iş talimatları, yetersiz algılama ve segregasyon, film hizalama, kalıntı temizliği, nozul geometrisi ve malzeme kontrolü birlikte değerlendirilmiştir. Bu nedenle elde edilen kalite iyileşmesini yalnız 170 °C veya 175 °C ayarına bağlamak çalışmanın yöntemini yanlış temsil eder.
Çalışmanın desteklediği sonuçlar
- Vaka hattında en önemli sızıntı kategorileri yatay üst, yatay alt ve dikey bölgelerde yoğunlaşmıştır.
- Kusurlar belirli üretim zamanlarında kümelenebilmiştir; birinci gün 15:00 ve 12:00 zaman dilimleri öne çıkmıştır.
- Balık kılçığı ve 5 Why analizi standartlaştırılmamış parametreler, operatör talimatı, algılama/ayırma, temizlik ve malzeme kontrolü gibi birden çok olası kök neden göstermiştir.
- 49 kombinasyonlu çalışma penceresi sıcaklıkların birlikte değerlendirilmesi gerektiğini göstermiştir.
- Çekme dayanımı değerlendirmesi kaynakta yatay 170 °C ve dikey 175 °C ayar önerisine yol açmıştır.
- Nozulun 10 mm kısaltılması, temizleme aracının değiştirilmesi, OPL, sensör kontrolü ve sızdırmazlık testleri iyileştirme paketinin parçalarıdır.
- DPMO 29.911'den 2.583'e, kaynakta raporlanan sigma seviyesi 3,3'ten 4,3'e değişmiştir.
- Üç sonraki kontrol siparişinin her birinde raporlanan kusur oranı %2 hedefinin altında kalmıştır.
Çalışmanın desteklemediği sonuçlar
Çalışma bütün gıda paketleme hatlarında DMAIC'in kesin olarak aynı DPMO azalmasını sağlayacağını, 170/175 °C'nin bütün VFFS makineleri için optimum olduğunu, tek başına nozul kısaltmanın sonuçtan sorumlu olduğunu veya herhangi bir düzeltici önlemin diğerlerinden bağımsız nedensel etkisini göstermemiştir.
İyileştirme paketi birden fazla müdahaleyi birlikte içermektedir. Çalışmada ayrı bir kontrol hattı, randomizasyon veya her müdahalenin tek tek çıkarıldığı bir ablasyon tasarımı bulunmamaktadır. Bu nedenle DPMO düşüşünün ne kadarının sıcaklık ayarından, ne kadarının temizlikten, nozuldan, operatör standardizasyonundan veya diğer değişikliklerden kaynaklandığı nicel olarak ayrıştırılamaz.
Başlıca sınırlılıklar
Tek vaka: Çalışma ABC olarak adlandırılan tek bir gıda üreticisinin belirli prosesine dayanmaktadır.
Sektör ve makine özgüllüğü: Ambalaj filmi, VFFS geometrisi, sıcak dolum ürünü ve proses koşulları başka işletmelerden farklı olabilir.
Çoklu müdahale: İyileştirmelerin tamamı birlikte devreye alınmıştır; tek tek katkıları ayrıştırılmamıştır.
Basınç birimi eksikliği: Çalışma penceresinde −0,4 ve −0,2 basınç ayarları verilmiştir ancak fiziksel birim belirtilmemiştir.
Kalibrasyon raporlama tutarsızlığı: Tablo 9'daki sapma formülü, sapma işaretleri ve “%1'den az” ifadesi tamamen birbiriyle uyumlu değildir.
Kusur sayımı açıklığı: Birinci ve ikinci gün tablolarında “total defect items” ile kusur kategorilerinin toplam frekansı farklıdır; kaynak bunun nedenini açıkça açıklamamaktadır.
Genellenebilirlik: Yazarlar da tek vaka ve endüstri-özgü tasarımın sonuçların genellenebilirliğini sınırlayabileceğini belirtmektedir.
Uygulama anlamı
Çalışmanın pratik değeri tek bir “doğru sıcaklık” vermesinden çok, paket sızıntısını sistematik bir kalite problemi olarak ele almasıdır. Önce kusurun konumu ve zamanlaması ölçülmüş, ardından nedenler sınıflandırılmış, çalışma penceresi fiziksel testlerle değerlendirilmiş, operatör iş talimatları standartlaştırılmış ve sonuç sonraki üretim siparişlerinde izlenmiştir.
Başka bir üretim hattına aktarım yapılacaksa kaynakta raporlanan sıcaklık ve basınç değerlerinin doğrudan kopyalanması yerine o hattın ambalaj malzemesi, film kalınlığı, sızdırmazlık geometrisi, ürün viskozitesi, dolum sıcaklığı, basınç birimi/kalibrasyonu, dwell time, hat hızı ve temizlik koşullarının ayrıca doğrulanması gerekir. Çalışma bu değişkenlerin tamamı için evrensel sınırlar vermemektedir.
Kaynak ve Yöntem Notu
Özgün çalışma: A case study of paste sachet production defect analysis using the Six Sigma DMAIC Approach.
Yazarlar: Tay Guo Xuan, Nurmin Nadiah, Norafiqah Norazhar, Nuraida Mohamad, Zainol Mustafa.
Yazar adı metadata notu: PDF ilk yazarı “Tay Guo Xuan” biçiminde verir; resmî dergi web metadata kaydı “Guo Xuan Tay” biçimini kullanmaktadır. Verianla ana kimlik bilgisinde PDF'deki özgün yazım korunmuştur.
Eşit katkı: Kaynakta eşit katkı/eş birinci yazarlık beyanı belirtilmemektedir.
Sorumlu yazar: Tay Guo Xuan.
Kurum 1: Manufacturing Excellence Department, Hai Soon Leong, 43500 Semenyih, Selangor, Malaysia.
Kurum 2: Center for Modelling and Data Analysis (DELTA), Department of Mathematical Sciences, Faculty of Science and Technology, Universiti Kebangsaan Malaysia, 43600 UKM Bangi, Selangor, Malaysia.
Dergi: International Journal of Industrial Management.
Yayınevi: Kaynak PDF'de Universiti Malaysia Pahang Al-Sultan Abdullah Press; derginin resmî tanımında Universiti Malaysia Pahang Al-Sultan Abdullah Publishing.
Cilt / sayı / sayfalar: Volume 20, No. 3, 2026, 180–194.
DOI: 10.15282/ijim.20.3.2026.12431.
Alınma: 13 Mayıs 2025.
Revizyon: 6 Eylül 2025.
Kabul: 11 Mart 2026.
Yayın: 30 Eylül 2026.
Kaynak türü: Research Article; endüstriyel vaka çalışması.
Hakemlik: International Journal of Industrial Management, resmî dergi bilgisine göre single-blind peer-reviewed dergidir.
Preprint durumu: Kaynak PDF ve resmî makale sayfasında bu çalışma için ayrı bir preprint sürümü belirtilmemektedir.
Lisans: Creative Commons Attribution-NonCommercial 4.0 International (CC BY-NC 4.0).
Finansman: Çalışmanın kamu, özel veya kâr amacı gütmeyen finansman kuruluşlarından herhangi bir hibe desteği almadığı belirtilmiştir.
Teşekkür: Yazarlar projeye verdiği destek için Hai Soon Leong Sdn Bhd'ye teşekkür etmektedir.
Çıkar çatışması: Yazarlar çıkar çatışması bulunmadığını beyan etmiştir.
Veri erişilebilirliği: Bulguları destekleyen verilerin sorumlu yazardan talep üzerine edinilebileceği belirtilmiştir.
Etik: Çalışmada insan veya hayvan katılımcı bulunmadığı ve etik kurul onayı gerekmediği belirtilmiştir.
Üretken yapay zekâ beyanı: Yazarlar üretken yapay zekâ destekli teknolojilerin içerik, fikir veya teori üretmek için kullanılmadığını; yalnız okunabilirliği artırmak ve dili iyileştirmek amacıyla yoğun insan denetimi altında kullanıldığını belirtmiştir.
CRediT katkıları: Tay Guo Xuan: kavramsallaştırma, formal analiz, görselleştirme, danışmanlık/gözetim, ilk taslak yazımı ve kaynaklar. Nurmin Nadiah: formal analiz, metodoloji, gözden geçirme ve revizyon. Norafiqah Norazhar: formal analiz, metodoloji, gözden geçirme ve revizyon. Nuraida Mohamad: formal analiz, metodoloji, gözden geçirme ve revizyon. Zainol Mustafa: metodoloji, veri kürasyonu, danışmanlık/gözetim, gözden geçirme ve revizyon.
Ana yöntem: Six Sigma DMAIC vaka uygulaması; üretim logları, kusur kayıtları, operatör görüşmeleri, Pareto yaklaşımı, balık kılçığı diyagramı, 5 Why, DPMO, sıcaklık kalibrasyonu, boya penetrant testi, Fujifilm Prescale/Thermoscale değerlendirmesi, çalışma penceresi ve çekme dayanımı testleri.
Temel sonuç: Kaynakta DPMO 29.911'den 2.583'e, sigma seviyesi 3,3'ten 4,3'e değişmiş ve DPMO 27.328 azalmıştır.
Yöntemsel sınır: Sonuç tek bir işletmenin belirli VFFS hattında, birden fazla düzeltici önlemin birlikte uygulanmasından sonra elde edilmiştir. Müdahalelerin bireysel katkıları ayrıştırılmamıştır ve sonuçların başka tesislere doğrudan genellenmesi doğrulanmamıştır.
Kaynak içi tutarsızlık 1: Tablo 7 iyileştirme öncesi 29.911 DPMO değerini doğru hesaplamakta, fakat sonraki cümlede aynı değeri “after improvement” diye adlandırmaktadır. Tablo 14 açık biçimde 29.911'i iyileştirme öncesi, 2.583'ü iyileştirme sonrası olarak verir.
Kaynak içi tutarsızlık 2: Tablo 7 metni 29.911 DPMO için %96 yield belirtmektedir; doğrudan kusur oranının tamamlayıcısı yaklaşık %97,01'dir. Kaynak bu farkı açıklamamaktadır.
Kaynak içi tutarsızlık 3: Tablo 9'un basılı \(D=(C-A)/A\times100\) denklemi ile tabloda verilen negatif sapma işaretleri birbiriyle uyuşmamaktadır. Ayrıca metindeki “sapmalar %1'den az” ifadesine karşın bazı mutlak sapma değerleri %1'in üzerindedir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir