

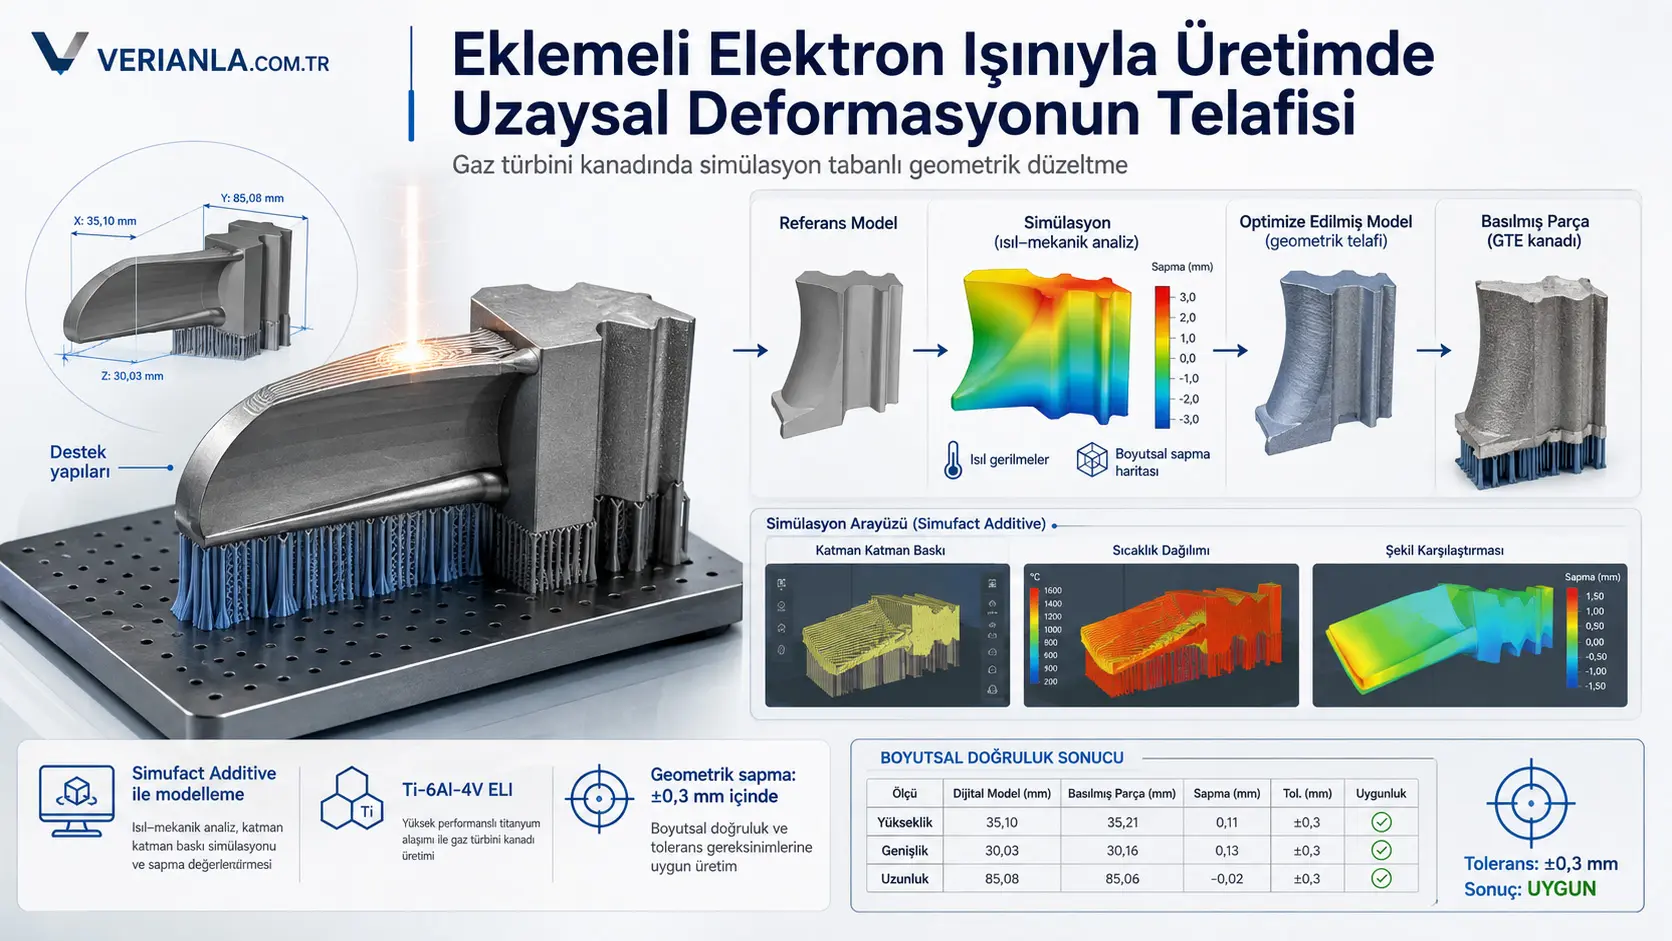
Ushbu tadqiqot Ti–6Al–4V ELI titan qotishmasi kukunidan gaz turbina dvigateli (GTE) kuragini ishlab chiqarishda qatlamma-qatlam qizish va sovish natijasida yuzaga keladigan fazoviy deformatsiyalarni ishlab chiqarishdan oldin raqamli model geometriyasini tuzatish orqali kompensatsiya qilish mumkinligini o‘rgangan. Simufact Additive dasturi va MARC yechuvchisidan foydalanib, uchta elektron nuri quvvati–harakat tezligi juftligi hamda uch xil detal joylashuvi modellashtirilgan, so‘ng tanlangan tuzatilgan model qo‘shimcha elektron nur bilan qoplash usulida jismonan ishlab chiqarilgan. Tuzatilmagan simulyatsiyalarda o‘lcham deformatsiyalari 0,97–3,23 mm oralig‘iga yetgan bo‘lsa, optimallashtirilgan raqamli modellarda qolgan og‘ishlar −0,26 bilan +0,14 mm oralig‘ida ushlab turilgan. Ishlab chiqarilgan kurakning etalon modelga nisbatan balandlik, kenglik va uzunlik farqlari mos ravishda +0,11, +0,13 va −0,02 mm bo‘lib, barcha o‘lchamlar ±0,3 mm tolerantlik ichida qolgan. Biroq tadqiqot ishlab chiqarish takrorlari sonini, o‘lchash noaniqligini, mikrostrukturani, mexanik xossalarni, charchash mustahkamligini va haqiqiy dvigatel ish sharoitidagi ishlashini baholamagan.
Turkiya nuqtai nazaridan baholash: Tadqiqot Turkiyada aviatsiya, mudofaa, energetika, turbina ishlab chiqarish va yuqori qo‘shilgan qiymatli metall qo‘shimcha ishlab chiqarish sohalarida murakkab titan detallarni bosib chiqarishdan oldin geometrik kompensatsiya qilishga doir amaliy usul namunasini taqdim etadi. Yondashuvni Turkiyada qo‘llash uchun mahalliy elektron nur tizimlari, ishlatiladigan Ti–6Al–4V ELI kukun partiyalari, tayanch tuzilmalar, uskuna kalibrlashi va o‘lchash zanjiri bo‘yicha qayta tasdiqlash; takroriy ishlab chiqarishlar, koordinata o‘lchash qurilmasi yoki uch o‘lchamli skanerlash, mikrostruktura, mexanik mustahkamlik, charchash va termik sikl tajribalari bilan qo‘llab-quvvatlash kerak. Ushbu tadqiqotdan Turkiyadagi ishlab chiqarish tannarxi, seriyali ishlab chiqarish samaradorligi, sertifikatlash muvaffaqiyati, mahalliy kukunlarning mosligi yoki ma’lum bir gaz turbina detalining parvozga yaroqliligini bevosita xulosa qilib bo‘lmaydi.
Tadqiqotning asosiy savoli nima?
Tadqiqotning asosiy savoli — qo‘shimcha elektron nur bilan qatlamma-qatlam ishlab chiqariladigan murakkab metall detalning sovish va qisqarish tufayli yuz beradigan geometrik buzilishini oldindan hisoblab, raqamli modelga teskari yo‘nalishda qo‘llash orqali yakuniy mahsulotni maqsad o‘lchamlariga keltirish mumkinmi, degan savoldir.
Metall qo‘shimcha ishlab chiqarishda yangi qatlamlarning doimiy qizishi va sovishi detalning turli hududlarida bir vaqtda turlicha haroratlar hosil bo‘lishiga olib keladi. Ushbu harorat farqlari natijasida mahalliy qisqarishlar, doimiy deformatsiyalar va qoldiq kuchlanishlar yuzaga kelishi mumkin. Murakkab va yupqa geometriyali gaz turbina kuragida hatto kichik deformatsiya ham profil, ulanish sohasi yoki umumiy o‘lchamlarning ruxsat etilgan tolerantliklardan chiqib ketishiga sabab bo‘lishi mumkin.
Tadqiqotda qabul qilingan yechim ishlab chiqarishdan keyin yuzaga keladigan deformatsiyani faqat aniqlash emas, balki uni ishlab chiqarishdan oldingi raqamli modelga qarama-qarshi yo‘nalishda qo‘llashdir. Shu tariqa bosmaga yuboriladigan model maqsad geometriyasidan ataylab farqli tayyorlanadi; ishlab chiqarish jarayonidagi qisqarish detalni maqsad etalon geometriyaga yaqinlashtirishi ko‘zda tutiladi.
Tadqiqot nega muhim?
Gaz turbina kuraklari tekis prizmatik detallardan farqli ravishda egri yuzalar, yupqa kesimlar va qalinligi o‘zgarib turadigan ulanish hududlariga ega. Shu sabab detalning har bir hududi bir xil miqdorda issiqlik to‘plamaydi va bir xil tezlikda sovimaydi. Bitta chiziqli masshtablashdan foydalanish turli hududlarda yuzaga keladigan mahalliy deformatsiyalarni tuzatish uchun yetarli bo‘lmasligi mumkin.
Tadqiqot butun detalni bir xil nisbatda kattalashtirish o‘rniga Simufact Additive hisoblagan hududiy og‘ishlarga ko‘ra uch o‘lchamli geometrik tuzatishni ko‘rib chiqadi. Bunday yondashuv sinov-xato bosmalarini kamaytirish va ishlab chiqarishdan oldin ehtimoliy shakl xatolarini ko‘rish nuqtai nazaridan muhim. Biroq tadqiqot bevosita xarajat yoki ishlab chiqarish vaqti tahlilini taqdim etmagani sabab usulning iqtisodiy foydasi sonli ko‘rsatilmagan.
Etalon model va turli ishlab chiqarish holatlari
Tadqiqotda gaz turbina dvigateliga tegishli kurak modeli ishlatilgan. 1-rasmdagi etalon modelning X, Y va Z yo‘nalishlaridagi chegaraviy o‘lchamlari mos ravishda 35,10 mm, 85,08 mm va 30,03 mm deb berilgan.
Texnologik tayanchlar Materialise Magics dasturida yaratilgan va detal uch xil fazoviy holatda tayyorlangan:
- 2a-rasm: Kurakning keng yuzalaridan biri ishlab chiqarish platformasiga qiya va tayanchli joylashtirilgan holat.
- 2b-rasm: Kurak boshqa gorizontal yo‘nalishda va pastki yuzasi bo‘ylab tayanch bilan joylashtirilgan holat.
- 2c-rasm: Kurak platformada tikroq joylashtirilgan holat.
Muallif 2a va 2b holatlari qisqaroq ishlab chiqarish vaqtini ta’minlashi mumkinligini, 2c holati esa ayni ishlab chiqarish siklida platformaga ko‘proq detal joylashtirish imkonini berishini aytadi. Biroq tadqiqot ushbu holatlar uchun haqiqiy ishlab chiqarish vaqtlarini yoki bir platformaga to‘g‘ri keladigan detallar sonini bermaydi.
Simulyatsiya modeli qanday yaratilgan?
Detal va tayanch modellari STL formatida Simufact Additive dasturiga import qilingan. Dastur ichida ishlatiladigan uskuna, texnologik jarayon, platforma va detal materialining xususiyatlari belgilangan. Elektron nuri quvvati, harakat tezligi, nur diametri, qatlam qalinligi, skanerlash usuli va termik ishlab chiqarish xususiyatlari Build-Properties bo‘limi orqali kiritilgan.
Simufact Additive geometrik modelni voxel deb ataladigan muntazam uch o‘lchamli hujayralarga ajratadi. Har bir voxel ishlab chiqarish paytida navbati kelganda faollashtiriladigan kichik material hajmini ifodalaydi. 4-rasmda kurak va tayanchlarning voxel qatlamlariga aylantirilgan holati ko‘rsatilgan. Qatlamlarning ketma-ket faollashtirilishi detalning birdaniga paydo bo‘lishi o‘rniga haqiqiy ishlab chiqarishga o‘xshash tarzda qatlamma-qatlam hosil bo‘lishini modellashtirish imkonini beradi.
Hisob-kitoblar asosida MARC yechuvchisi turadi. MARC haroratga bog‘liq material xossalarini, termik deformatsiyalarni va kuchlanish–deformatsiya holatini birgalikda baholay oladigan chekli elementlar yechuvchisidir.
Qaysi termomexanik yondashuv ishlatilgan?
Simufact Additive tez deformatsiya bahosi uchun ikki asosiy yondashuvni taklif qiladi. Birinchi yondashuv standart namunadan tajriba orqali kalibrlangan tabiiy qisqarish yoki doimiy deformatsiya qiymatlarini har bir voxelga qo‘llashga asoslanadi. Bu usulda butun qizish jarayoni batafsil yechilmaydi va hisoblash vaqti qisqaradi.
Ikkinchi yondashuv esa qatlamli ishlab chiqarish jarayonida harorat o‘zgarishlari bilan termoplastik deformatsiyalarni bog‘langan holda baholashga asoslanadi. Tadqiqotda shu ikkinchi va umumiyroq yondashuv tanlangan. Shu sabab material voxellari uchun alohida tajribaviy qisqarish kalibrlashi qilinmagan; mahsulotning qatlamma-qatlam hosil bo‘lishi davomida taxminiy harorat kinetikasi va unga bog‘liq termoplastik kuchlanish–deformatsiya holati hisoblangan.
Biroq usul har bir voxel uchun bir xil soddalashtirilgan termik sikl farazini ishlatadi. Demak, hisoblash detalning butun hajmida ishlab chiqarish davomida kechadigan to‘liq o‘tkinchi issiqlik uzatish muammosini barcha tafsilotlari bilan yechish degani emas. Bu faraz hisoblash vaqtini kamaytiradi, biroq modelning haqiqiy jarayonga mosligini alohida tajriba bilan tasdiqlashni talab qiladi.
Simulyatsiya va geometrik tuzatish sikli
Tadqiqotda qo‘llangan jarayon ketma-ketligi quyidagicha:
- Etalon kurak modeli va texnologik tayanchlar dasturga import qilingan.
- Ishlab chiqarish parametrlari va material xossalari belgilangan.
- Detal voxel tarmog‘iga aylantirilgan.
- Qatlamli ishlab chiqarish va harorat taqsimoti simulyatsiya qilingan.
- Ishlab chiqarishdan keyin kutiladigan umumiy siljish va geometrik og‘ish hisoblangan.
- Simulyatsiya natijasida hosil bo‘lgan geometriya etalon model bilan taqqoslangan.
- Model hisoblangan deformatsiyalarga qarama-qarshi tarzda tuzatilgan.
- Tuzatilgan model bilan ishlab chiqarish simulyatsiyasi qayta bajarilgan.
- Og‘ishlar ±0,3 mm tolerantlik oralig‘iga kirguncha tuzatish va simulyatsiya jarayoni takrorlangan.
- Yakuniy model STL formatida eksport qilinib, jismoniy ishlab chiqarishda ishlatilgan.
5-rasmda ishlab chiqarishning qatlamma-qatlam borishi va detal, tayanchlar hamda platformadagi harorat taqsimoti rang shkalasi bilan ko‘rsatilgan. 6-rasmda tuzatilmagan modelning etalon geometriyadan og‘ishlari berilgan. Rang xaritasi deformatsiyaning butun detal bo‘ylab bir xil emasligini; kattaroq umumiy siljishlar ayniqsa kurakning erkin uchiga yaqin hududlarda to‘planganini ko‘rsatadi.
7-rasmda tuzatishdan keyin olingan model etalon geometriya bilan taqqoslangan. Ranglarning torroq og‘ish oralig‘ida jamlanishi geometrik oldindan kompensatsiya katta deformatsiyalarni kamaytirganini ko‘rsatadi. Biroq rang xaritasi tuzatishdan keyin ham kurakning barcha yuzalari etalon model bilan to‘liq ustma-ust tushmaganini; kichik ijobiy va salbiy og‘ishlar davom etganini ko‘rsatadi.
Raqamli model qancha kattalashtirilgan?
Ishlab chiqarish vaqtida yuz beradigan qisqarish va boshqa shakl buzilishlarini qoplash maqsadida bosmaga yuborilgan optimallashtirilgan modelning uch asosiy yo‘nalishdagi chegaraviy o‘lchamlari oshirilgan.
| Koordinata | Etalon model | Optimallashtirilgan ishlab chiqarish modeli | Hisoblangan o‘lcham farqi |
|---|---|---|---|
| X | 35,10 mm | 35,69 mm | +0,59 mm |
| Y | 85,08 mm | 85,378 mm | +0,298 mm |
| Z | 30,03 mm | 30,411 mm | +0,381 mm |
Bu kattalashtirish barcha o‘qlarda bir xil miqdor yoki bir xil nisbatda bajarilmagan. Modelning turli yo‘nalishlarda turlicha miqdorda tuzatilishi ishlab chiqarish paytida kutiladigan deformatsiya yo‘nalish va geometriya bo‘yicha bir xil emasligini ko‘rsatadi. Optimallashtirilgan modelning maqsad detalidan katta bo‘lishi o‘lchash xatosi emas, balki qisqarishni qoplash uchun ataylab qo‘llangan geometrik oldindan tuzatishdir.
Ishlab chiqarish parametrlarining deformatsiyaga ta’siri
Simulyatsiyalarda Ti–6Al–4V ELI kukuni uchun uch xil elektron nuri quvvati va harakat tezligi juftligi baholangan. Traektoriya siljishi va qatlam qalinligi barcha sharoitlarda o‘zgarmas saqlangan.
| Parametr to‘plami | Elektron nuri quvvati | Harakat tezligi | Traektoriya siljishi | Qatlam qalinligi | Quvvat zichligi | Tuzatishdan oldingi o‘lcham deformatsiyasi |
|---|---|---|---|---|---|---|
| 1 | 240 W | 270 mm/s | 0,2 mm | 0,1 mm | 44,4 J/mm³ | 1,00–3,23 mm |
| 2 | 495 W | 540 mm/s | 0,2 mm | 0,1 mm | 45,8 J/mm³ | 0,97–2,85 mm |
| 3 | 675 W | 780 mm/s | 0,2 mm | 0,1 mm | 43,3 J/mm³ | 0,98–2,70 mm |
Elektron nuri quvvati 240 W dan 675 W gacha, harakat tezligi esa 270 mm/s dan 780 mm/s gacha oshirilgan bo‘lsa-da, quvvat zichligi 43,3–45,8 J/mm³ kabi torroq oraliqda ushlab turilgan. Shunga qaramay, tuzatilmagan modellarda eng yuqori deformatsiya qiymati 3,23 mm dan 2,70 mm gacha kamaygan. Bu natija faqat quvvat zichligi qiymati emas, balki quvvat va harakat tezligi birgalikda hosil qiladigan ishlab chiqarish sharoitlari ham geometrik natija bilan bog‘liqligini ko‘rsatadi. Biroq tadqiqot ushbu munosabat mexanizmini alohida tajribalar bilan tahlil qilmagan.
Optimallashtirilgan modellarda qolgan og‘ishlar
| Model | 2-rasmga ko‘ra holat | Elektron nuri quvvati | Harakat tezligi | Optimallashtirishdan keyingi og‘ish oralig‘i |
|---|---|---|---|---|
| 1 | a | 240 W | 270 mm/s | −0,03 bilan +0,13 mm |
| 2 | a | 495 W | 540 mm/s | −0,02 bilan +0,08 mm |
| 3 | a | 675 W | 780 mm/s | −0,03 bilan +0,09 mm |
| 4 | b | 240 W | 270 mm/s | −0,05 bilan +0,11 mm |
| 5 | c | 240 W | 270 mm/s | −0,26 bilan +0,14 mm |
| 6 | c | 495 W | 540 mm/s | −0,25 bilan +0,14 mm |
| 7 | c | 675 W | 780 mm/s | −0,25 bilan +0,13 mm |
Xabar qilingan simulyatsiyalar ichida eng tor qoldiq og‘ish oralig‘i a holatida 495 W quvvat va 540 mm/s harakat tezligi ishlatilgan modelda olingan. Bu modelda yuzadagi og‘ishlar −0,02 bilan +0,08 mm oralig‘ida qolgan.
Tik joylashishga mos c holatida esa salbiy yo‘nalishdagi og‘ishlar −0,25 bilan −0,26 mm gacha yetgan. Bu qiymatlar ham ±0,3 mm tolerantlik ichida, biroq c holati boshqa joylashuvlarga qaraganda tolerantlik chegarasiga yaqinroq natija bergani ko‘rinadi. Demak, platformaga ko‘proq detal joylashtirish afzalligi geometrik aniqlik nuqtai nazaridan kengroq og‘ish oralig‘i bilan birgalikda baholanishi kerak.
Jismonan ishlab chiqarilgan kurak nimani ko‘rsatdi?
Muallif 2b-rasmdagi optimallashtirilgan model 1-jadvaldagi 2-raqamli parametr to‘plami, ya’ni 495 W elektron nuri quvvati va 540 mm/s harakat tezligi yordamida ishlab chiqarilganini bildiradi. 8-rasmda lineyka ustida ko‘rsatilgan jismoniy kurak qo‘shimcha elektron nur bilan qoplashdan keyin olingan haqiqiy mahsulotdir.
| O‘lchangan o‘lcham | Etalon raqamli model | Ishlab chiqarilgan kurak | O‘lcham farqi | Ruxsat etilgan tolerantlik | Natija |
|---|---|---|---|---|---|
| Balandlik | 35,10 mm | 35,21 mm | +0,11 mm | ±0,3 mm | Mos |
| Kenglik | 30,03 mm | 30,16 mm | +0,13 mm | ±0,3 mm | Mos |
| Uzunlik | 85,08 mm | 85,06 mm | −0,02 mm | ±0,3 mm | Mos |
Eng katta o‘lchangan farq kenglikda +0,13 mm, eng kichik mutlaq farq uzunlikda −0,02 mm bo‘lgan. Shunday qilib, baholangan uchta asosiy o‘lchamning barchasi ±0,3 mm tolerantlikka mos kelgan. Bu natija optimallashtirilgan va ataylab kattalashtirilgan ishlab chiqarish modeli bosma vaqtida qisqarib, etalon o‘lchamlarga yaqinlasha olishini qo‘llab-quvvatlaydi.
8-rasmda detalning bosmadan keyingi yuzasida sezilarli sirt teksturasi ko‘rinadi. Biroq tadqiqotda sirt g‘adir-budurligi o‘lchanmagan, sirtga keyingi ishlov berish zarurati baholanmagan va vizual ko‘rinish sonli sifat ko‘rsatkichiga aylantirilmagan.
Hisobotdagi muhim izchillik muammosi
Jismoniy ishlab chiqarish 2b-rasmdagi holatda va 2-raqamli parametr to‘plami bilan amalga oshirilgani aytilgan. Bunga qarshi, optimallashtirish natijalari berilgan 3-jadvalda b holati uchun faqat 240 W va 270 mm/s sharti keltirilgan. b holati bilan 495 W va 540 mm/s shartining birgalikda ishlatilgan simulyatsiya qatori jadvalda yo‘q.
Shu sabab jismonan ishlab chiqarilgan detalning o‘lchovlari bevosita berilgan bo‘lsa-da, ayni ishlab chiqarish holati va ayni parametr to‘plami uchun hisoblangan optimallashtirishdan keyingi yuzadagi og‘ish oralig‘ini 3-jadval orqali kuzatib bo‘lmaydi. Bu holat yakuniy mahsulot o‘lchovlarini bekor qilmaydi; biroq simulyatsiyadan jismoniy ishlab chiqarishgacha bo‘lgan hisobot zanjirini to‘liq kuzatishni qiyinlashtiradi.
Tadqiqotning kuchli tomonlari
- Geometrik deformatsiya faqat hisoblanmagan, balki modelni tuzatish sikliga kiritilgan.
- Elektron nuri quvvati, harakat tezligi va detal holati birgalikda baholangan.
- Tuzatilmagan va optimallashtirilgan modellarning og‘ishlari sonli taqqoslangan.
- Simulyatsiya natijasida yaratilgan model jismoniy ishlab chiqarishda ishlatilgan.
- Ishlab chiqarilgan detalning asosiy o‘lchamlari etalon model bilan taqqoslangan.
- Natijalar oldindan belgilangan ±0,3 mm o‘lcham tolerantligi bilan baholangan.
Tadqiqotning cheklovlari
- Faqat bitta gaz turbina kuragi geometriyasi o‘rganilgan.
- Ishlab chiqarilgan kuraklarning umumiy soni va takroriy ishlab chiqarishlar soni tushuntirilmagan.
- O‘lchashda ishlatilgan qurilma, usul va o‘lchash noaniqligi ko‘rsatilmagan.
- Natijalar uchun standart og‘ish, ishonch oralig‘i yoki boshqa statistik tahlil berilmagan.
- Elektron nur ishlab chiqarish uskunasining modeli, vakuum sharoitlari va batafsil skanerlash strategiyasi berilmagan.
- Kukunning zarracha o‘lchami, taqsimoti, ishlab chiqaruvchisi va partiya xususiyatlari tushuntirilmagan.
- Termik tahlil har bir voxel uchun soddalashtirilgan termik sikl faraziga asoslangan.
- Mikrostruktura, g‘ovaklik, kimyoviy tarkib, qattiqlik va mexanik mustahkamlik o‘rganilmagan.
- Charchash, sudralish, yuqori harorat va haqiqiy dvigatel ish sharoitlari baholanmagan.
- Sirt g‘adir-budurligi va yakuniy ishlov ehtiyoji o‘lchanmagan.
- Ishlab chiqarish vaqti, energiya sarfi, xarajat va seriyali ishlab chiqarish quvvati sonli taqqoslanmagan.
- 1-rasmda model “stator blade” deb atalgan bo‘lsa, natijalar bo‘limida “working blades” iborasi ishlatilgan; detalning stator yoki aylanuvchi ishchi kurak sifatidagi aniq tasnifi matn ichida izchil emas.
Tadqiqot qaysi natijalarni qo‘llab-quvvatlaydi?
- Simufact Additive bilan hisoblangan deformatsiyalardan foydalanib gaz turbina kuragining raqamli geometriyasini ishlab chiqarishdan oldin tuzatish mumkin.
- Deformatsiya taqsimoti elektron nuri quvvati, harakat tezligi va detalning platformadagi holatiga qarab o‘zgaradi.
- O‘rganilgan raqamli modellarning optimallashtirishdan keyingi og‘ishlari ±0,3 mm tolerantlik ichida ushlab turilgan.
- Tanlangan ishlab chiqarish sharoitida jismonan tayyorlangan kurakning uchta asosiy o‘lchami etalon model bilan ±0,3 mm ichida mos kelgan.
Tadqiqot qaysi natijalarni isbotlamaydi?
- Ishlab chiqarilgan kurak gaz turbinasida xavfsiz ishlashini isbotlamaydi.
- Detalning charchash, sudralish yoki yuqori haroratga chidamliligini ko‘rsatmaydi.
- Geometrik moslik barcha sirt nuqtalarida yoki butun kurak profili bo‘ylab tajribaviy ta’minlanganini ko‘rsatmaydi.
- Usul turli uskunalar, turli kukun partiyalari va turli kurak geometriyalarida ayni natijani berishini isbotlamaydi.
- Yondashuv seriyali ishlab chiqarishda iqtisodiy, tez yoki xatosiz ekanini ko‘rsatmaydi.
- Detal aviatsiya sertifikatsiyasi yoki parvozga yaroqlilik talablariga javob berishini ko‘rsatmaydi.
Tadqiqot usuli va topilmalari
Texnik usul xulosasi
| Usul komponenti | Tadqiqotda qo‘llangan yondashuv |
|---|---|
| Tadqiqot turi | Termomexanik kompyuter simulyatsiyasi va cheklangan jismoniy ishlab chiqarish tasdig‘i |
| O‘rganilgan mahsulot | Gaz turbina dvigateli kuragi |
| Material | Ti–6Al–4V ELI titan qotishmasi kukuni |
| Qo‘shimcha ishlab chiqarish usuli | Qo‘shimcha elektron nur bilan qoplash |
| Geometriya tayyorlash dasturi | Materialise Magics |
| Simulyatsiya dasturi | Simufact Additive |
| Sonli yechuvchi | MARC |
| Tarmoq tuzilmasi | Qatlamlar bo‘yicha ketma-ket faollashtiriladigan muntazam voxel tarmog‘i |
| Tahlil yondashuvi | Soddalashtirilgan voxel termik sikllari bilan bog‘langan harorat va termoplastik deformatsiya tahlili |
| Tayanch tuzilmalar | Materialise Magics ichida yaratilgan texnologik tayanchlar |
| Fayl formati | STL |
| Detal holatlari | 2-rasmda ko‘rsatilgan a, b va c holatlari |
| O‘zgartirilgan parametrlar | Elektron nuri quvvati va harakat tezligi |
| O‘zgarmas parametrlar | 0,2 mm traektoriya siljishi va 0,1 mm qatlam qalinligi |
| Asosiy chiqish | Etalon geometriyaga nisbatan umumiy siljish va sirt og‘ishi |
| Qabul mezoni | ±0,3 mm o‘lcham tolerantligi |
| Tajribaviy nazorat | Ishlab chiqarilgan kurakni etalon raqamli model bilan o‘lcham bo‘yicha taqqoslash |
O‘zgaruvchilar va o‘lchov birliklari
- Elektron nuri quvvati: vatt (W)
- Nur yoki ishlab chiqarish kallagining harakat tezligi: millimetr/soniya (mm/s)
- Traektoriya siljishi: millimetr (mm)
- Qatlam qalinligi: millimetr (mm)
- Quvvat zichligi: joul/millimetr kub (J/mm³)
- Umumiy siljish va geometrik og‘ish: millimetr (mm)
- Etalon va optimallashtirilgan model o‘lchamlari: millimetr (mm)
Tadqiqotda o‘quvchiga taqdim etilgan ochiq matematik tenglama mavjud emas. Termik va mexanik hisob-kitoblar Simufact Additive va MARC yechuvchisi ichida bajarilgan, natijalar rang xaritalari va jadvallar bilan berilgan. Shu sabab tadqiqotda bo‘lmagan quvvat zichligi, issiqlik o‘tkazish yoki qisqarish formulasi qo‘shilmagan.
Asosiy sonli topilmalar
- Tuzatishdan oldingi eng keng deformatsiya oralig‘i 240 W va 270 mm/s sharoitida 1,00–3,23 mm deb hisoblangan.
- 495 W va 540 mm/s sharoitida tuzatishdan oldingi deformatsiya 0,97–2,85 mm bo‘lgan.
- 675 W va 780 mm/s sharoitida tuzatishdan oldingi deformatsiya 0,98–2,70 mm bo‘lgan.
- Optimallashtirishdan keyin xabar qilingan barcha raqamli modellar −0,26 bilan +0,14 mm oralig‘ida qolgan.
- Eng tor simulyatsiya og‘ishi a holati, 495 W va 540 mm/s sharoitida −0,02 bilan +0,08 mm deb bildirilgan.
- Ishlab chiqarilgan detalning balandligi etalon modeldan +0,11 mm farq qilgan.
- Ishlab chiqarilgan detalning kengligi etalon modeldan +0,13 mm farq qilgan.
- Ishlab chiqarilgan detalning uzunligi etalon modeldan −0,02 mm farq qilgan.
- Uchta jismoniy o‘lchovning barchasi ±0,3 mm tolerantlikka mos kelgan.
Statistik baholash
Tadqiqotda namuna hajmi, takrorlar soni, standart og‘ish, standart xato, ishonch oralig‘i, p qiymati, ta’sir kattaligi yoki ahamiyat chegarasi xabar qilinmagan. Natijalar deterministik simulyatsiya chiqishlari va yakka o‘lcham taqqoslashlari shaklida taqdim etilgan. Shu sabab turli parametrlar natijalari orasidagi sonli farqlarni ko‘rish mumkin bo‘lsa-da, bu farqlarning statistik ahamiyatini baholab bo‘lmaydi.
Jismoniy tasdiqlash qamrovi
Jismoniy tasdiqlash ishlab chiqarilgan kurakning uchta umumiy o‘lchamini etalon raqamli model bilan taqqoslash bilan cheklangan. Tadqiqot kurak profilining butun yuzasini uch o‘lchamli og‘ish xaritasi bilan o‘lchamagan yoki bunday o‘lchov natijasini xabar qilmagan. Shu sabab simulyatsiyadagi sirtga asoslangan og‘ish qiymatlari bilan jismoniy detalning faqat balandlik, kenglik va uzunlik o‘lchovlari bir xil qamrovda baholanmasligi kerak.
Manba va usul eslatmasi
Tadqiqotning to‘liq asl nomi: Compensation of spatial deformation in products at additive electron beam surfacing
Muallif: Vladyslav Matviichuk. Ko‘rib chiqilgan maqolada muallif ismi V.A. Matviichuk shaklida berilgan. To‘liq ism maqoladagi ORCID 0000-0002-9304-6862 bilan mos keladigan rasmiy akademik nashr yozuvi orqali tasdiqlangan.
Mualliflar tartibi: Tadqiqotda bitta muallif mavjud.
Teng birinchi muallif: Teng birinchi muallif yoki teng hissa ma’lumoti mavjud emas.
Mas’ul muallif: V.A. Matviichuk
Muassasa: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, 11 Kazymyr Malevych Street, 03150 Kyiv, Ukraina
ORCID: 0000-0002-9304-6862
Jurnal: The Paton Welding Journal
Nashr ma’lumoti: 2025, 1-son, 10–14-betlar
Asl nashriyot: International Association “Welding”
Nashr platformasi: Paton Publishing House
Manba turi: Peer-reviewed original tadqiqot maqolasi; kompyuter simulyatsiyasi va jismoniy ishlab chiqarish tasdig‘ini o‘z ichiga olgan muhandislik tadqiqoti
Peer-review holati: Jurnalning rasmiy nashr siyosatiga ko‘ra jurnalga yuborilgan maqolalar peer review’dan o‘tadi. Tadqiqot 12 iyun 2024 da qabul qilingan, 14 oktyabr 2024 da tuzatilgan shakli topshirilgan va 23 yanvar 2025 da qabul qilingan.
Rasmiy nashr havolasi:The Paton Welding Journal rasmiy maqola sahifasi
Ushbu o‘zbekcha izoh yuklangan tadqiqotning matni, jadvallari, rasmlari, rangli simulyatsiya chiqishlari va jismoniy mahsulot tasviri o‘rganilib tayyorlangan. Tashqi manbalar faqat muallifning to‘liq ismi, DOI, jurnal, peer-review siyosati va asl nashriyotni bibliografik tasdiqlash uchun ishlatilgan; tadqiqotning ilmiy mazmuniga tashqi manbalardan yangi topilma qo‘shilmagan.
Tadqiqotning asosiy cheklovlari: faqat bitta kurak geometriyasi o‘rganilgani, ishlab chiqarish takrorlari soni ko‘rsatilmagani, o‘lchash noaniqligi berilmagani, soddalashtirilgan voxel termik sikllaridan foydalanilgani, jismoniy tasdiqlash uchta umumiy o‘lcham bilan cheklangani va mikrostrukturaviy, mexanik, charchash, yuqori harorat hamda haqiqiy dvigatel ish sharoitlariga oid tasdiqlash o‘tkazilmaganidir. Natijalar geometrik ishlab chiqarish aniqligiga taalluqli; detal gaz turbinasida xavfsiz yoki uzoq muddat ishlashini isbotlamaydi.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan