

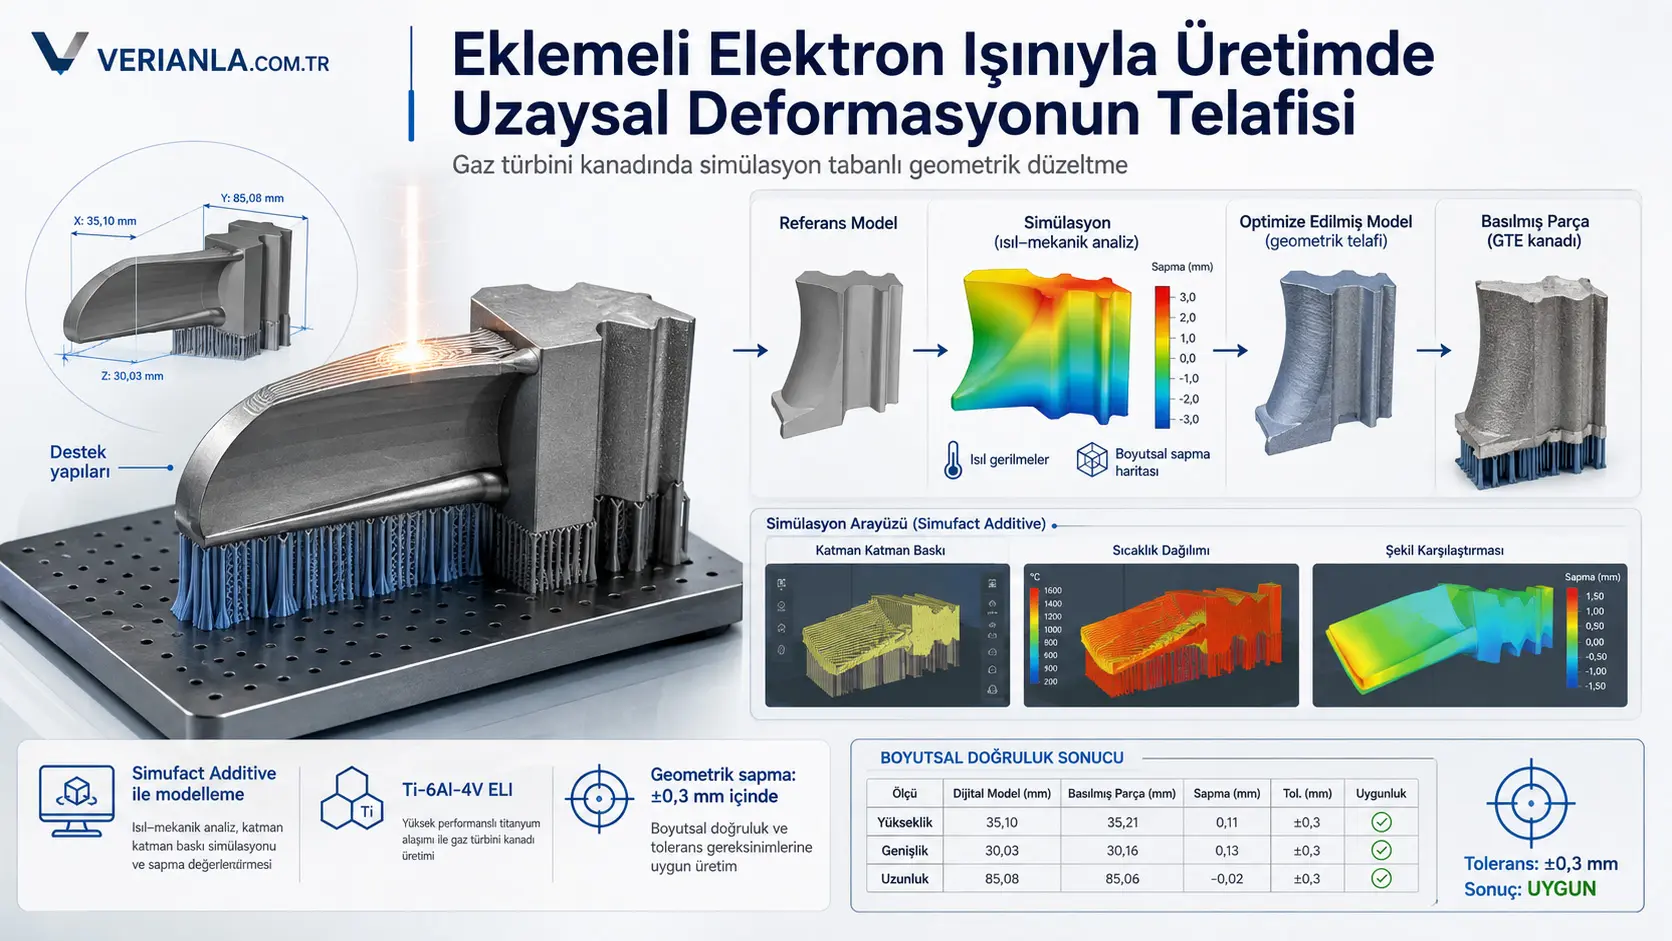
Bu tədqiqat, Ti–6Al–4V ELI titanyum alaşımı tozundan gaz türbini motoru (GTE) kanadı üretiminde qatlı ısınma ve soğuma nedeniyle oluşan uzaysal deformasyonların, üretimden önce dijital modelin geometrisi düzeltilərek telafi edilip ediləmeyeceğini incelemiştir. Simufact Additive yazılımı ve MARC çözücüsü kullanılarak üç elektron ışını gücü–ilərleme hızı çifti ilə üç fərqli parça yerleşimi modellenmiş, ardından seçilən düzeltilmiş model eklemeli elektron ışınıyla kaplama metodiyle fiziksel olarak üretilmiştir. Düzeltilmemiş simulyasiyalarda boyutsal deformasyonlar 0,97–3,23 mm aralığına ulaşırken optimize edilmiş dijital modellerde kalan sapmalar −0,26 ilə +0,14 mm arasında tutulmuştur. Üretilən kanadın referans modele göre yüksəklik, genişlik ve uzunluk farkları sırasıyla +0,11, +0,13 ve −0,02 mm olmuş ve bütün ölçüler ±0,3 mm tolerans daxiliinde kalmıştır. Bununla belə tədqiqat; üretim tekrar sayısını, ölçmə belirsizliğini, mikroyapıyı, mekanik özellikleri, yorulma dayanımını ve gerçek motor tədqiqat koşullarındaki performansı değerlendirmemiştir.
Türkiyə açısından değerlendirme: Tədqiqat; Türkiyə’de havacılık, savunma, enerji, türbin üretimi ve yüksək katma değerli metal eklemeli imalat alanlarında karmaşık titanyum parçaların baskıdan önce geometrik olarak telafi edilmesine yönelik uygulanabilir bir metod örneği sunmaktadır. Yaklaşımın Türkiyə’de kullanılabilmesi daxiliin yerel elektron ışını sistemleri, kullanılan Ti–6Al–4V ELI toz partiləri, destek yapıları, makine kalibrasyonu ve ölçmə zinciri üzerinde yeniden doğrulanması; tekrarlı üretimler, koordinat ölçmə cihazı və ya üç boyutlu tarama, mikroyapı, mekanik dayanım, yorulma ve ısıl çevrim təcrübəleriyle desteklenmesi gerekir. Bu tədqiqatdan Türkiyə’deki üretim maliyeti, seri üretim verimi, sertifikasyon başarısı, yerli tozların uygunluğu və ya belirli bir gaz türbini parçasının uçuşa elverişliliği birbaşa çıkarılamaz.
Araştırmanın temel sorusu nədir?
Araştırmanın temel sorusu, eklemeli elektron ışınıyla qat qat üretilən karmaşık bir metal parçanın soğuma ve büzülme nedeniyle uğrayacağı geometrik bozulmanın üretimden önce hesaplanıp dijital modele ters yönde aktarılmasıyla, son ürünün hedef ölçülere getiriləbilip getiriləmeyeceğidir.
Metal eklemeli imalatta yeni qatların sürekli olarak ısıtılması ve soğutulması, parçanın fərqli bölgelerinde eyni anda fərqli temperaturlar oluşmasına neden olur. Bu temperatur fərqlilıklarının sonucunda yerel büzülmeler, kalıcı şekil değiştirmeler ve artık gerilmeler ortaya çıkabilir. Karmaşık ve ince geometrili bir gaz türbini kanadında kiçik bir deformasyon bilə profilin, bağlantı bölgesinin və ya toplam boyutların izin verilən toleransların xariciına çıkmasına yol açabilir.
Tədqiqatda benimsenen çözüm, üretim sonrasında oluşacak deformasyonu yalnız tespit etmek değil, bu deformasyonu üretim öncesindeki dijital modele karşıt yönde uygulamaktır. Böylece baskıya gönderilən model hedef geometriden bilinçli olarak fərqli hazırlanmakta; üretim sırasında oluşan büzülmenin parçayı hedeflenen referans geometriye yaklaştırması amaçlanmaktadır.
Tədqiqat neden önemlidir?
Gaz türbini kanatları düz prizmatik parçalardan fərqli olarak eğrisel yüzeylere, ince kesitlere ve kalınlığı değişen bağlantı bölgelerine sahiptir. Buna görə parçanın her bölgesi eyni miktarda ısı depolamaz ve eyni hızda soğumaz. Tek bir doğrusal ölçeklendirme kullanılması, fərqli bölgelerde ortaya çıkan yerel deformasyonları düzeltmek daxiliin yeterli olmayabilir.
Araştırma, tüm parçayı eyni oranda büyütmek yerine Simufact Additive tarafından hesaplanan bölgesel sapmalara göre üç boyutlu bir geometrik düzeltme yapılmasını ele almaktadır. Böyle bir yaklaşım, deneme-yanılma baskılarının azaltılması ve üretim öncesinde olası şekil hatalarının görülmesi açısından önem taşımaktadır. Ancak tədqiqat birbaşa bir maliyet və ya üretim süresi analizi sunmadığından, metodin ekonomik kazancı rəqəmsal olarak gösterilmemiştir.
Referans model ve fərqli üretim konumları
Tədqiqatda gaz türbini motoruna ait bir kanat modeli kullanılmıştır. Şekil 1’deki referans modelin X, Y ve Z doğrultularındaki sınır ölçüleri sırasıyla 35,10 mm, 85,08 mm ve 30,03 mm olarak verilmişdir.
Teknolojik destekler Materialise Magics yazılımında oluşturulmuş ve parça üç fərqli uzaysal konumda hazırlanmıştır:
- Şekil 2a: Kanadın geniş bir yüzeyinin üretim platformuna eğimli ve destekli olarak yerleştirildiği konumdur.
- Şekil 2b: Kanadın fərqli bir yatay yönelimle ve alt yüzey boyunca desteklenerek yerleştirildiği konumdur.
- Şekil 2c: Kanadın platform üzerinde daha dik konumlandırıldığı yerleşimdir.
Tədqiqatçı, 2a ve 2b konumlarının daha kısa üretim süresi sağlayabildiğini, 2c konumunun ise eyni üretim çevriminde platforma daha fazla parça yerleştirilmesine imkân verdiğini belirtmektedir. Bununla belə tədqiqat, bu konumlara ait gerçek üretim sürelerini və ya platform başına parça sayılarını vermemektedir.
Simülasyon modeli necə oluşturulmuştur?
Parça ve destek modelleri STL bdaxiliiminde Simufact Additive yazılımına aktarılmıştır. Yazılım daxiliinde kullanılan ekipmanın, teknolojik sürecin, platformun ve parça malzemesinin özellikleri tanımlanmıştır. Elektron ışını gücü, hareket hızı, ışın çapı, qat kalınlığı, tarama metodi ve termal üretim özellikleri Build-Properties bölümü üzerinden girilmiştir.
Simufact Additive, geometrik modeli voxel adı verilən düzenli üç boyutlu hüceyrəlere ayırmaktadır. Her voxel, üretim sırasında sırası geldiğinde etkinleştirilən kiçik bir malzeme hacmini temsil eder. Şekil 4’te kanat ve desteklerin voxel qatlarına dönüştürülmüş durumu gösterilmektedir. Qatların arxariciık bdaxiliimde etkinleştirilmesi, parçanın bir anda oluşması yerine gerçek üretime benzer bdaxiliimde qat qat meydana gelmesinin modellenmesini sağlar.
Hesaplamaların temelinde MARC çözücüsü bulunmaktadır. MARC, sıcaklığa bağlı malzeme özelliklerini, termal şekil değiştirmeleri ve gerilme–şekil değiştirme durumunu birlikte değerlendirebilən bir sonlu eleman çözücüsüdür.
Hangi termomekanik yaklaşım kullanılmıştır?
Simufact Additive, hızlı deformasyon tahmini daxiliin iki temel yaklaşım sunmaktadır. Birinci yaklaşım, standart bir numuneden təcrübəsel olarak kalibre edilən doğal büzülme və ya kalıcı şekil değiştirme değerlerinin her voxel daxiliin uygulanmasına dayanır. Bu metodde tüm ısınma süreci ayrıntılı olarak çözülmez ve hesaplama süresi kısaltılır.
İkinci yaklaşım ise qatlı üretim sırasında temperatur değişimleri ilə termoplastik deformasyonların bağlı bdaxiliimde değerlendirilmesine dayanır. Tədqiqatda bu ikinci ve daha genel yaklaşım seçilmiştir. Buna görə malzeme voxelleri daxiliin ayrı bir təcrübəsel büzülme kalibrasyonu yapılmamış; ürünün qatlı oluşumu sırasındaki təxminən temperatur kinetiği ve bağlı termoplastik gerilme–şekil değiştirme durumu hesaplanmıştır.
Bununla belə metod, her voxel daxiliin eyni basitleştirilmiş ısıl çevrim varsayımını kullanmaktadır. Beləliklə hesaplama, parçanın bütününde üretim süresince gerçekleşen tam geçici ısı ilətim probleminin tüm ayrıntılarıyla çözülmesi anlamına gelmemektedir. Bu varsayım hesaplama süresini azaltırken modelin gerçek süreçle uyumunun ayrıca təcrübəsel olarak doğrulanmasını gerekli kılar.
Simülasyon ve geometrik düzeltme döngüsü
Tədqiqatda uygulanan işlem sırası şu şekildedir:
- Referans kanat modeli ve teknolojik destekler yazılıma aktarılmıştır.
- Üretim parametreleri ve malzeme özellikleri tanımlanmıştır.
- Parça voxel ağına dönüştürülmüştür.
- Qatlı üretim ve temperatur dağılımı simüle edilmiştir.
- Üretim sonrasında beklenen toplam yer değiştirme ve geometrik sapma hesaplanmıştır.
- Simülasyon sonucu oluşan geometri referans modelle karşılaştırılmıştır.
- Model, hesaplanan deformasyonlara qarşılıq gelecek şekilde düzeltilmiştir.
- Düzeltilmiş modelle üretim simulyasiyau yeniden yürütülmüştür.
- Sapmalar ±0,3 mm tolerans aralığına girene kadar düzeltme ve simulyasiya işlemi tekrarlanmıştır.
- Son model STL bdaxiliiminde xaricia aktarılmış ve fiziksel üretimde kullanılmıştır.
Şekil 5’te üretimin qat qat ilərleyişi ve parça, destekler ilə platformdaki temperatur dağılımı renk ölçeğiyle gösterilmektedir. Şekil 6’da düzeltilmemiş modelin referans geometriden sapmaları yer almaktadır. Renk haritası, deformasyonun bütün parçada bərabər olmadığını; daha yüksək toplam yer değiştirmelerin özellikle kanadın serbest ucuna yakın bölgelerde yoğunlaştığını göstermektedir.
Şekil 7’de düzeltme sonrasında elde edilən model referans geometriyle karşılaştırılmıştır. Renklerin daha dar bir sapma aralığında toplanması, geometrik ön telafinin böyük deformasyonları azalttığını göstermektedir. Bununla belə renk haritası, düzeltme sonrasında bilə kanadın bütün yüzeylerinin referans modelle tamamen çakışmadığını; kiçik pozitif ve negatif sapmaların devam ettiğini ortaya koymaktadır.
Dijital model ne kadar büyütülmüştür?
Üretimde meydana gelecek büzülme ve diğer şekil bozulmalarını karşılamak amacıyla baskıya gönderilən optimize edilmiş modelin üç ana doğrultudaki sınır ölçüleri artırılmıştır.
| Koordinat | Referans model | Optimize edilmiş üretim modeli | Hesaplanan boyut farkı |
|---|---|---|---|
| X | 35,10 mm | 35,69 mm | +0,59 mm |
| Y | 85,08 mm | 85,378 mm | +0,298 mm |
| Z | 30,03 mm | 30,411 mm | +0,381 mm |
Bu büyütme, bütün eksenlerde eyni miktarda və ya eyni oranda yapılmamıştır. Modelin fərqli doğrultularda fərqli miktarlarda düzeltilmesi, üretim sırasında beklenen deformasyonun yönsel ve geometrik olarak bərabər olmadığını göstermektedir. Optimize edilmiş modelin hedef parçadan böyük olması bir ölçmə hatası değil, büzülmeyi telafi etmek daxiliin uygulanan bilinçli bir geometrik ön düzeltmedir.
Üretim parametrelerinin deformasyona etkisi
Simülasyonlarda Ti–6Al–4V ELI tozu daxiliin üç fərqli elektron ışını gücü ve hareket hızı çifti qiymətləndirilmişdir. Yörünge kayması ve qat kalınlığı bütün koşullarda sabit tutulmuştur.
| Parametre seti | Elektron ışını gücü | Hareket hızı | Yörünge kayması | Qat kalınlığı | Güç sıxlığı | Düzeltme öncesi boyutsal deformasyon |
|---|---|---|---|---|---|---|
| 1 | 240 W | 270 mm/s | 0,2 mm | 0,1 mm | 44,4 J/mm³ | 1,00–3,23 mm |
| 2 | 495 W | 540 mm/s | 0,2 mm | 0,1 mm | 45,8 J/mm³ | 0,97–2,85 mm |
| 3 | 675 W | 780 mm/s | 0,2 mm | 0,1 mm | 43,3 J/mm³ | 0,98–2,70 mm |
Elektron ışını gücü 240 W’tan 675 W’a, hareket hızı ise 270 mm/s’den 780 mm/s’ye yükseltilmesine rağmen güc sıxlığı 43,3–45,8 J/mm³ gibi daha dar bir aralıkta tutulmuştur. Buna karşın düzeltilmemiş modellerde en yüksək deformasyon değeri 3,23 mm’den 2,70 mm’ye düşmüştür. Bu nəticə, yalnız güc sıxlığı değerinin değil, güc ve hareket hızının birlikte oluşturduğu üretim koşullarının da geometrik nəticəla ilişkili olduğunu göstermektedir. Ancak tədqiqat bu ilişkinin mekanizmasını ayrı təcrübəlerle çözümlememiştir.
Optimize edilmiş modellerde kalan sapmalar
| Model | Şekil 2’ye göre konum | Elektron ışını gücü | Hareket hızı | Optimizasyon sonrası sapma aralığı |
|---|---|---|---|---|
| 1 | a | 240 W | 270 mm/s | −0,03 ilə +0,13 mm |
| 2 | a | 495 W | 540 mm/s | −0,02 ilə +0,08 mm |
| 3 | a | 675 W | 780 mm/s | −0,03 ilə +0,09 mm |
| 4 | b | 240 W | 270 mm/s | −0,05 ilə +0,11 mm |
| 5 | c | 240 W | 270 mm/s | −0,26 ilə +0,14 mm |
| 6 | c | 495 W | 540 mm/s | −0,25 ilə +0,14 mm |
| 7 | c | 675 W | 780 mm/s | −0,25 ilə +0,13 mm |
Bildirilən simulyasiyalar arasında en dar artık sapma aralığı, a konumunda 495 W güc ve 540 mm/s hareket hızı kullanılan modelde elde edilmiştir. Bu modelde yüzey sapmaları −0,02 ilə +0,08 mm arasında kalmıştır.
Dik yerleşime qarşılıq gelen c konumunda ise negatif yöndeki sapmalar −0,25 ilə −0,26 mm’ye kadar ulaşmıştır. Bu değerler yine ±0,3 mm tolerans daxiliindedir; lakin c konumunun diğer yerleşimlere göre tolerans sınırına daha yakın nəticə verdiği görülmektedir. Beləliklə platforma daha fazla parça yerleştirme avantajı, geometrik hassasiyet bcərəyanından daha geniş bir sapma aralığıyla birlikte değerlendirilmelidir.
Fiziksel olarak üretilən kanat ne göstermiştir?
Tədqiqatçı, Şekil 2b’deki optimize edilmiş modelin Tablo 1’deki 2 numaralı parametre setiyle, yani 495 W elektron ışını gücü ve 540 mm/s hareket hızı kullanılarak üretildiğini bildirmektedir. Şekil 8’de cetvel üzerinde gösterilən fiziksel kanat, eklemeli elektron ışınıyla kaplama sonrasında elde edilən gerçek üründür.
| Ölçülen boyut | Referans dijital model | Üretilən kanat | Boyutsal fark | İzin verilən tolerans | Nəticə |
|---|---|---|---|---|---|
| Yükseklik | 35,10 mm | 35,21 mm | +0,11 mm | ±0,3 mm | Uygun |
| Genişlik | 30,03 mm | 30,16 mm | +0,13 mm | ±0,3 mm | Uygun |
| Uzunluk | 85,08 mm | 85,06 mm | −0,02 mm | ±0,3 mm | Uygun |
En böyük ölçülen fark genişlikte +0,13 mm, en kiçik mutlak fark uzunlukta −0,02 mm’dir. Böylece değerlendirilən üç temel boyutun tamamı ±0,3 mm toleransını karşılamıştır. Bu nəticə, optimize edilmiş ve bilinçli olarak büyütülmüş üretim modelinin baskı sırasında büzülerek referans ölçülere yaklaşabildiğini dəstəkləyir.
Şekil 8’de parçanın baskı sonrası yüzeyinde belirgin bir yüzey dokusu görülmektedir. Ancak tədqiqatda yüzey pürüzlülüğü ölçməü yapılmamış, yüzey işleme gereksinimi değerlendirilmemiş ve görsel görünüm rəqəmsal bir kalite ölçütüne dönüştürülmemiştir.
Raporlamadaki önemli bir izlenebilirlik sorunu
Fiziksel üretimin Şekil 2b konumunda ve 2 numaralı parametre setiyle gerçekleştirildiği bildirilmişdir. Buna qarşılıq optimizasyon nəticəlarının bulunduğu Tablo 3’te b konumu daxiliin yalnız 240 W ve 270 mm/s koşulu listelenmiştir. B konumu ilə 495 W ve 540 mm/s koşulunun birlikte kullanıldığı simulyasiya satırı tabloda yer almamaktadır.
Buna görə fiziksel olarak üretilən parçanın ölçməleri birbaşa verilmiş olsa da, eyni üretim konumu ve eyni parametre seti daxiliin hesaplanan optimizasyon sonrası yüzey sapma aralığı Tablo 3 üzerinden izlenememektedir. Bu durum son ürün ölçməlerini geçersiz kılmaz; lakin simulyasiyadan fiziksel üretime uzanan raporlama zincirinin tam olarak takip edilmesini zorlaştırır.
Tədqiqatnın güclü yönleri
- Geometrik deformasyon yalnız hesaplanmamış, model düzeltme döngüsüne dâhil edilmiştir.
- Elektron ışını gücü, hareket hızı ve parça konumu birlikte qiymətləndirilmişdir.
- Düzeltilmemiş ve optimize edilmiş modellerin sapmaları rəqəmsal olarak karşılaştırılmıştır.
- Simülasyon sonucunda oluşturulan model fiziksel üretimde kullanılmıştır.
- Üretilən parçanın temel boyutları referans modelle karşılaştırılmıştır.
- Nəticəlar önceden tanımlanmış ±0,3 mm boyutsal toleransla qiymətləndirilmişdir.
Tədqiqatnın sınırlılıkları
- Yalnızca tek bir gaz türbini kanadı geometrisi araşdırılmışdır.
- Üretilən kanatların toplam sayısı ve tekrarlı üretim sayısı açıklanmamıştır.
- Ölçümlerde kullanılan cihaz, ölçmə metodi ve ölçmə belirsizliği belirtilmemiştir.
- Nəticəlar daxiliin standart sapma, güven aralığı və ya başka bir istatistiksel analiz sunulmamıştır.
- Elektron ışını üretim cihazının modeli, vakum koşulları ve ayrıntılı tarama stratejisi verilmemiştir.
- Tozun parçacık boyutu, dağılımı, üreticisi ve parti özellikleri açıklanmamıştır.
- Termal analiz her voxel daxiliin basitleştirilmiş ısıl çevrim varsayımına dayanmaktadır.
- Mikroyapı, gözeneklilik, kimyasal biləşim, sertlik ve mekanik dayanım incelenmemiştir.
- Yorulma, sürünme, yüksək temperatur ve gerçek motor tədqiqat koşulları değerlendirilmemiştir.
- Yüzey pürüzlülüğü ve son işlem gereksinimi ölçülməmişdir.
- Üretim süresi, enerji tüketimi, maliyet ve seri üretim tutumsi rəqəmsal olarak karşılaştırılmamıştır.
- Şekil 1’de model “stator blade” olarak adlandırılırken nəticə bölümünde “working blades” ifadesi kullanılmaktadır; parçanın stator və ya döner tədqiqat kanadı olarak kesin sınıflandırması metin daxiliinde tutarlı değildir.
Tədqiqat hangi nəticəları dəstəkləyir?
- Simufact Additive ilə hesaplanan deformasyonlar kullanılarak gaz türbini kanadının dijital geometrisi üretim öncesinde düzeltiləbilir.
- Deformasyon dağılımı elektron ışını gücü, hareket hızı ve parçanın platformdaki konumuna göre değişmektedir.
- İncelenen dijital modellerin optimizasyon sonrası sapmaları ±0,3 mm tolerans daxiliinde tutulabilmiştir.
- Seçilən üretim koşulunda fiziksel olarak imal edilən kanadın üç ana boyutu referans modelle ±0,3 mm daxiliinde eşleşmiştir.
Tədqiqat hangi nəticəları sübut etmir?
- Üretilən kanadın gaz türbini daxiliinde təhlükəsiz bdaxiliimde çalışacağını sübut etmir.
- Parçanın yorulma, sürünme və ya yüksək temperatur dayanımını göstərmir.
- Geometrik uygunluğun bütün yüzey noktalarında və ya bütün kanat profili boyunca sağlandığını təcrübəsel olarak göstərmir.
- Metodin fərqli makineler, fərqli toz partiləri ve fərqli kanat geometriləri daxiliin eyni sonucu vereceğini sübut etmir.
- Yaklaşımın seri üretimde ekonomik, hızlı və ya hatasız olduğunu göstərmir.
- Parçanın havacılık sertifikasyonu və ya uçuşa elverişlilik şartlarını karşıladığını göstərmir.
Tədqiqatnın Metodi ve Nəticələrı
Teknik metod özeti
| Metod biləşeni | Tədqiqatda uygulanan yaklaşım |
|---|---|
| Tədqiqat türü | Termomekanik bilgisayar simulyasiyau ve sınırlı fiziksel üretim doğrulaması |
| İncelenen ürün | Gaz türbini motoru kanadı |
| Malzeme | Ti–6Al–4V ELI titanyum alaşımı tozu |
| Eklemeli üretim metodi | Eklemeli elektron ışınıyla kaplama |
| Geometri hazırlama yazılımı | Materialise Magics |
| Simülasyon yazılımı | Simufact Additive |
| Rəqəmsal çözücü | MARC |
| Ağ yapısı | Qatlar hâlinde arxariciık etkinleştirilən düzenli voxel ağı |
| Analiz yaklaşımı | Basitleştirilmiş voxel ısıl çevrimleriyle bağlı temperatur ve termoplastik deformasyon analizi |
| Destek yapıları | Materialise Magics daxiliinde üretilmiş teknolojik destekler |
| Dosya bdaxiliimi | STL |
| Parça konumları | Şekil 2’de gösterilən a, b ve c konumları |
| Değiştirilən parametreler | Elektron ışını gücü ve hareket hızı |
| Sabit parametreler | 0,2 mm yörünge kayması ve 0,1 mm qat kalınlığı |
| Temel çıktı | Referans geometriye göre toplam yer değiştirme ve yüzey sapması |
| Kabul ölçütü | ±0,3 mm boyutsal tolerans |
| Təcrübəsel kontrol | Üretilən kanadın referans dijital modelle boyutsal karşılaştırması |
Değişkenler ve ölçü birimleri
- Elektron ışını gücü: watt (W)
- Işının və ya üretim kafasının hareket hızı: milimetre/saniye (mm/s)
- Yörünge kayması: milimetre (mm)
- Qat kalınlığı: milimetre (mm)
- Güç sıxlığı: joule/milimetreküp (J/mm³)
- Toplam yer değiştirme ve geometrik sapma: milimetre (mm)
- Referans ve optimize edilmiş model boyutları: milimetre (mm)
Tədqiqatda okuyucuya sunulan açık bir matematiksel denklem yoxdur. Termal ve mekanik hesaplamalar Simufact Additive ilə MARC çözücüsü daxiliinde yürütülmüş, nəticəlar renk haritaları ve tablolarla verilmişdir. Buna görə tədqiqatda yer almayan bir güc sıxlığı, ısı ilətimi və ya büzülme formülü eklenmemiştir.
Ana rəqəmsal nəticələr
- Düzeltme öncesindeki en geniş deformasyon aralığı 240 W ve 270 mm/s koşulunda 1,00–3,23 mm olarak hesaplanmıştır.
- 495 W ve 540 mm/s koşulunda düzeltme öncesi deformasyon 0,97–2,85 mm olmuştur.
- 675 W ve 780 mm/s koşulunda düzeltme öncesi deformasyon 0,98–2,70 mm olmuştur.
- Optimizasyon sonrasında bildirilən bütün dijital modeller −0,26 ilə +0,14 mm arasında kalmıştır.
- En dar simulyasiya sapması a konumu, 495 W ve 540 mm/s koşulunda −0,02 ilə +0,08 mm olarak bildirilmişdir.
- Üretilən parçanın yüksəkliği referans modele göre +0,11 mm fərqlidır.
- Üretilən parçanın genişliği referans modele göre +0,13 mm fərqlidır.
- Üretilən parçanın uzunluğu referans modele göre −0,02 mm fərqlidır.
- Üç fiziksel ölçünün tamamı ±0,3 mm toleransı karşılamıştır.
İstatistiksel değerlendirme
Tədqiqatda bir örneklem böyüklüğü, tekrar sayısı, standart sapma, standart hata, güven aralığı, p değeri, etki böyüklüğü və ya anlamlılık eşiği bildirilmemiştir. Nəticəlar deterministik simulyasiya çıktıları ilə tekil boyutsal karşılaştırmalar şeklinde sunulmuştur. Buna görə fərqli parametrelerin nəticəları arasındaki rəqəmsal farklar görülebilse de bu farkların istatistiksel anlamlılığı değerlendiriləmez.
Fiziksel doğrulamanın kapsamı
Fiziksel doğrulama, üretilən kanadın üç genel boyutunun referans dijital modelle karşılaştırılmasıyla sınırlıdır. Tədqiqat, kanat profilinin bütün yüzeyini üç boyutlu sapma haritasıyla ölçmemiş və ya böyle bir ölçmə sonucunu raporlamamıştır. Buna görə simulyasiyadaki yüzey bazlı sapma değerleri ilə fiziksel parçanın yalnız yüksəklik, genişlik ve uzunluk ölçməleri eyni kapsamda değerlendirilmemelidir.
Mənbə ve Metod Qeydi
Tədqiqatnın tam özgün adı: Compensation of spatial deformation in products at additive electron beam surfacing
Yazar: Vladyslav Matviichuk. İncelenen makalede yazar adı V.A. Matviichuk bdaxiliiminde verilmişdir. Tam ad, makaledeki ORCID 0000-0002-9304-6862 ilə eşleşen resmî akademik yayın kaydı üzerinden doğrulanmıştır.
Yazar sıralaması: Tədqiqatda tek yazar bulunmaktadır.
Eş birinci yazar: Eş birinci yazar və ya eş katkı bilgisi yoxdur.
Sorumlu yazar: V.A. Matviichuk
Kurumsal bağlantı: E.O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, 11 Kazymyr Malevych Street, 03150 Kyiv, Ukrayna
ORCID: 0000-0002-9304-6862
Dergi: The Paton Welding Journal
Yayın bilgisi: 2025, Sayı 1, sayfa 10–14
Özgün yayıncı: International Association “Welding”
Yayın platformu: Paton Publishing House
Mənbə türü: Hakemli özgün araştırma makalesi; bilgisayar simulyasiyau ve fiziksel üretim doğrulaması daxilieren mühendislik tədqiqatsı
Hakemlik durumu: Derginin resmî yayın politikasına göre dergiye gönderilən makaleler hakem değerlendirmesinden geçmektedir. Tədqiqat 12 Haziran 2024’te alınmış, 14 Ekim 2024’te düzeltilmiş bdaxiliimi teslim edilmiş ve 23 Ocak 2025’te kabul edilmiştir.
Resmî yayın bağlantısı:The Paton Welding Journal resmî makale sayfası
Bu Türkçe açıklama, yüklenen tədqiqatnın metni, tabloları, şekilleri, renkli simulyasiya çıktıları ve fiziksel ürün görseli incelenerek hazırlanmıştır. Dış mənbəlar yalnız yazarın tam adının, DOI’nin, derginin, hakemlik politikasının ve özgün yayıncının bibliyografik doğrulaması daxiliin kullanılmış; tədqiqatnın bilimsel daxilieriğine xarici mənbəlardan yeni bulgu eklenmemiştir.
Tədqiqatnın temel sınırlılıkları; tek bir kanat geometrisinin incelenmesi, üretim tekrar sayısının açıklanmaması, ölçmə belirsizliğinin verilmemesi, basitleştirilmiş voxel ısıl çevrimlerinin kullanılması, fiziksel doğrulamanın üç genel boyutla sınırlı kalması ve mikroyapısal, mekanik, yorulma, yüksək temperatur ve gerçek motor tədqiqat koşullarına ilişkin doğrulama yapılmamasıdır. Nəticəlar, geometrik üretim hassasiyetine ilişkindir; parçanın gaz türbini daxiliinde təhlükəsiz və ya uzun ömürlü çalıştığını sübut etmir.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib