

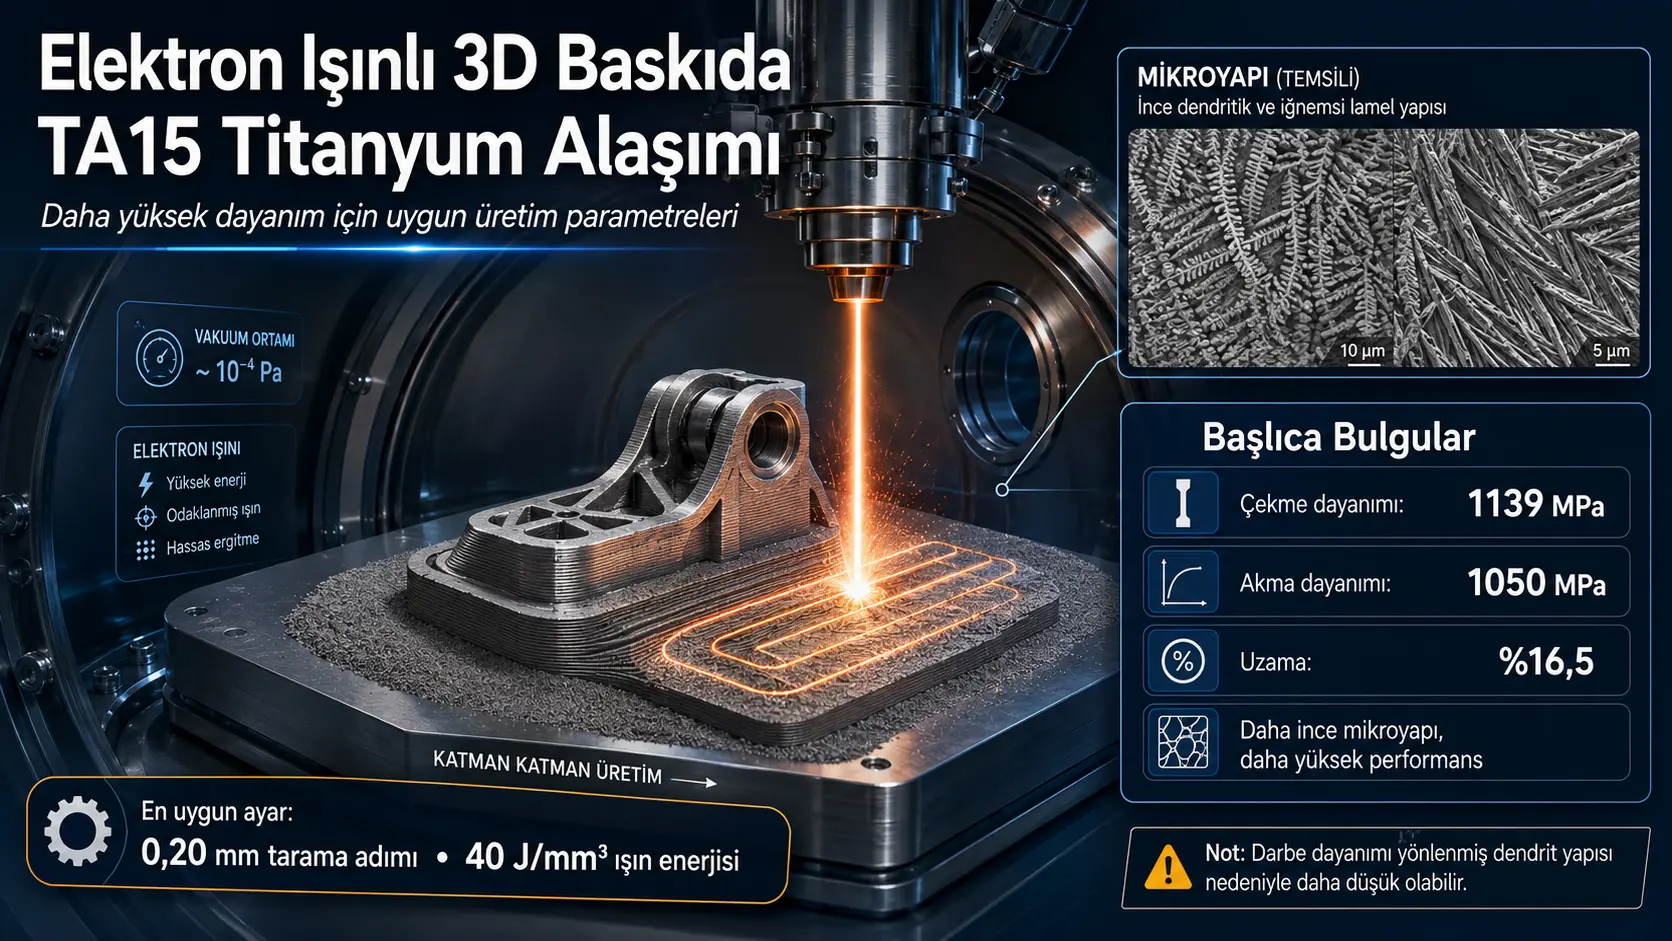
Ин таҳқиқот меомӯзад, ки барои ба даст овардани қисмҳои зич ва дорои хосиятҳои баланди механикӣ аз хокаи хӯлаи титании синфи TA15, Ti-6,5Al-2Zr-1Mo-1V, бо истеҳсоли қабатии электронӣ-нурӣ энергияи нур ва геометрияи скан чӣ гуна бояд танзим карда шаванд. Муҳаққиқон қадами ҷойивазкунии роҳи нурро байни хатҳои ҳамсояи скан дар ҳудуди 0,10–0,25 mm ва энергияи махсуси электронии ба воҳиди ҳаҷми мавод додашавандаро дар ҳудуди 20–70 J/mm³ тағйир додаанд. Намунаҳои истеҳсолшуда аз рӯи сифати сатҳ, discontinuity-ҳои макро, микроструктураи дендритӣ, мустаҳкамии кашиш, ҳадди ҷорӣ, дарозшавӣ ва тобоварии зарбавӣ санҷида шуданд.
Ҳамчун шароити мувофиқтарин қадами скани 0,20 mm ва энергияи махсуси 40 J/mm³ интихоб шудааст. Ин шароит байни минтақаҳои пурра гудохтанашуда ва микросӯрохҳои shrinkage-и вобаста ба энергияи аз ҳад зиёд тавозун фароҳам оварда, дар ҳаҷми металли асосӣ микроструктураи нозуки ламеллярӣ-сӯзаншакли α′+β ташкил кардааст. Дар намунаҳои TA15, ки бо ин параметрҳо чоп шудаанд, мустаҳкамии кашиш 1139 MPa, ҳадди ҷорӣ барои 0,2 фоиз дарозшавии боқимонда 1050 MPa ва дарозшавӣ ҳангоми шикаст 16,5 фоиз чен шудааст. Дар маводи муқоисавие, ки бо гудозиши анъанавии электронӣ-нурӣ ба даст омадааст, ҳамин қиматҳо мутаносибан 895 MPa, 849 MPa ва 5,1 фоиз буданд.
Мувофиқи ин натиҷаҳо, мустаҳкамии кашиши маводи 3D-чопшуда тақрибан 27 фоиз, ҳадди ҷории он тақрибан 24 фоиз баландтар ва дарозшавӣ ҳангоми шикаст тақрибан 3,2 маротиба зиёдтар аст. Аммо аз сабаби ҷойгиршавии номусоиди дендритҳои самтгирифта нисбат ба бори зарбавӣ, тобоварии Charpy-и маводи чопшуда аз маводи бо гудозиши анъанавии электронӣ-нурӣ ҳосилшуда пасттар будааст. Таҳқиқот нишон медиҳад, ки мустаҳкамии баландтари статикӣ худ аз худ маънои тобоварии баландтари зарбавиро надорад ва самти чопи қисм бояд мувофиқи самтҳои воқеии бор тарҳрезӣ шавад.
Аҳамият барои Туркия: Бозёфтҳо барои рушди равандҳои маҳаллии additive manufacturing дар Туркия дар соҳаҳое чун ҳавонавардӣ, мудофиа, таҷҳизоти энергетикӣ, қисмҳои мошинсозии баландсамар ва истеҳсоли биотиббӣ, ки дар онҳо ҷузъҳои хӯлаи титан истифода мешаванд, арзишманданд. Бо вуҷуди ин, қиматҳои 0,20 mm ва 40 J/mm³ набояд мустақиман ба ҳамаи системаҳои электронӣ-нурӣ интиқол дода шаванд. Барои мошини дар Туркия истифодашаванда бояд харитаи раванд барои диаметри нур, тақсимоти хокаи, сатҳи вакуум, геометрияи платформа ва андозаи қисм аз нав таҳия шавад; илова ба санҷишҳои кашиш, хастагӣ, fracture toughness, самти зарба, шиддати боқимонда ва натиҷаҳои nondestructive inspection низ тасдиқ карда шаванд. Азбаски таҳқиқот арзиши истеҳсолии махсус барои Туркия, раванди сертификатсия ё қобилияти истеҳсоли силсилавии саноатиро пешниҳод намекунад, онро мустақиман ҳамчун рецепти истеҳсолӣ истифода бурдан мумкин нест.
Паёми асосии муҳандисии таҳқиқот ин аст, ки баландтарин воридоти энергия беҳтарин натиҷаро маъно надорад. Энергияи паст метавонад ба нопурра гудохтан ва discontinuity оварда расонад; энергияи аз ҳад зиёд бошад метавонад дендритҳои дағал ва shrinkage pores ба вуҷуд орад. Натиҷаи дилхоҳ дар диапазони танги раванд ба даст омадааст, ки дар он хокаи пурра гудохта мешавад, вале ҳавзи гудохта аз ҳад зиёд гарм намешавад.
Масъалаи асосии таҳқиқот чист?
Additive manufacturing-и металлӣ имкон медиҳад, ки қисмҳои дорои геометрияи мураккаб мустақиман аз маълумоти рақамии тарҳ ба шакле наздик ба андозаҳои ниҳоӣ истеҳсол шаванд. Ин равиш метавонад баъзе марҳилаҳои мобайнии истеҳсол, аз ҷумла рехтагарӣ, forging ва machining-и зиёдро кам кунад. Аммо азбаски қисм қабат ба қабат мустақиман ба шакли наздик ба ниҳоӣ истеҳсол мешавад, имкони баъдан ислоҳ кардани микроструктура бо деформатсияи пластикӣ маҳдуд аст.
Хӯлаҳои титан дар ҳарорати баланд ба таъсири оксиген, нитроген ва гидроген ҳассос мебошанд, бинобар ин муҳити истеҳсол бояд назорат шавад. Иҷрои additive manufacturing-и электронӣ-нурӣ дар вакуум реаксияи хӯларо бо муҳит маҳдуд мекунад ва ҳамзамон имкон медиҳад, ки тағйирёбандаҳое чун қувваи нур, суръати скан, фосилаи хатҳои скан, ғафсии қабат ва preheating алоҳида идора шаванд.
Бо вуҷуди ин, раванд бисёртағйирёбанда аст. Энергияи нокифоя метавонад боис шавад, ки зарраҳои хокаи пурра гудохта нашаванд, байни қабатҳо пайванд ташкил нашавад ва discontinuity ба вуҷуд ояд. Энергияи аз ҳад зиёд бошад ҳавзи гудохтаро аз ҳад зиёд гарм карда, ба дағалшавии дендритҳо, texture-и самтнок ва shrinkage porosity ҳангоми сахтшавӣ оварда расонад.
Саволи асосии таҳқиқот чунин аст: кадом комбинатсияи энергияи нур–қадами скан барои хӯлаи титании TA15 гудозиши пурраро таъмин мекунад, porosity-и намоён ба вуҷуд намеорад, микроструктураи нозукро нигоҳ медорад ва хосиятҳои механикиро беҳтар мекунад?
Хӯлаи титании TA15 чист?
Хӯлае, ки дар таҳқиқот TA15 номида мешавад, ба системаи Ti-6,5Al-2Zr-1Mo-1V асос ёфтааст. Титан ҷузъи асосӣ аст; алюминий, цирконий, молибден ва ванадий элементҳои асосие мебошанд, ки мустаҳкамӣ, устувории фаза ва рафтори ҳарорати баланди хӯларо танзим мекунанд.
| Элемент | Ҳисса аз рӯи масса |
|---|---|
| Алюминий | %5,5–7,1 |
| Ванадий | %0,8–2,5 |
| Цирконий | %1,5–2,5 |
| Молибден | %0,5–2,0 |
| Оҳан | На бештар аз %0,25 |
| Кремний | На бештар аз %0,15 |
| Оксиген | На бештар аз %0,15 |
| Карбон | На бештар аз %0,08 |
| Нитроген | На бештар аз %0,05 |
| Гидроген | На бештар аз %0,015 |
| Титан | Қисми боқимонда |
Хокаи ибтидоӣ бо plasma melting ва centrifugal atomization, яъне усули PREP, истеҳсол шудааст. Донаҳои хокаи шакли мунтазами сферӣ дошта, дар диапазони андозаи 45–113 µm мебошанд. Дар таҳқиқот ҳамин тақсимоти хокаи дар ҳамаи таҷрибаҳо доимӣ нигоҳ дошта шудааст.
3D-чопи электронӣ-нурӣ чӣ гуна иҷро шудааст?
Намунаҳо дар таҷҳизоти таҷрибавии истеҳсоли электронӣ-нурӣ, ки дар E. O. Paton Electric Welding Institute таҳия шудааст, чоп шудаанд. Таҷҳизот аз камераи вакуумӣ, electron gun, манбаи шиддати баланд ва шкафҳои идоракунӣ иборат аст.
Шароити асосии кор чунин буд:
- Шиддати тезонандаи electron gun: 60 kV
- Фишори камераи вакуумӣ: 10−4 Torr
- Ҳарорати preheating-и қабати хокаи: 730 °C
- Қувваи нур ҳангоми preheating: 1800 W
- Суръати скан ҳангоми preheating: 14,6 m/s
- Raster pass ҳангоми preheating: 8
- Суръати скани нур ҳангоми гудозиш: 500 mm/s
- Ғафсии қабати хокаи: 100 µm
- Стратегияи скан: serpentine-и дутарафа
- Гардиши самти скан байни қабатҳо: 90°
Тағйирёбандаҳои асосии параметрҳои истеҳсол қадами скан байни роҳҳои ҳамсояи нур ва энергияи махсуси ба воҳиди ҳаҷм додашуда буданд. Қадами скан дар қиматҳои 0,10; 0,15; 0,20 ва 0,25 mm омӯхта шуд ва энергияи махсус барои ҳар қадам дар ҳудуди 20–70 J/mm³ тағйир дода шуд.
Чаро энергияи махсус нисбат ба танҳо қувваи нур маънодортар аст?
Гармии умумие, ки як нури электронӣ ба хокаи медиҳад, танҳо ба қувваи нур вобаста нест. Суръати ҳаракати нур дар рӯи сатҳ, фосилаи хатҳои скан ва ғафсии қабат низ муайянкунандаанд. Гарчанде формулаи муфассал дар таҳқиқот бо истинод ба корҳои қаблӣ дода шудааст, муносибати умумиро чунин ифода кардан мумкин аст:
\[ E_v \propto \frac{P}{v\,h\,t} \]
Дар ин ҷо Ev энергияи махсуси ҳаҷмӣ, P қувваи нури электронӣ, v суръати скан, h қадами байни хатҳои скан ва t ғафсии қабати хокаро ифода мекунад.
Вақте қувваи нур зиёд мешавад ё суръат, қадами скан ва ғафсии қабат кам мешаванд, энергияе, ки ба ҳамон ҳаҷм дода мешавад, меафзояд. Аммо рафтори воқеии ҳавзи гудохта аз диаметри нур, азхудкунии энергия аз ҷониби хокаи, талафи гармӣ, ҳарорати субстрат ва геометрияи қабат низ вобаста аст. Аз ин рӯ ҳамон қимати J/mm³ дар мошинҳои гуногун ҳамон микроструктураро кафолат намедиҳад.
Чанд намуна истеҳсол шудааст?
Барои таҳлили металлографӣ 25 намуна бо андозаи пояи 25 × 25 mm ва баландии умумии 7,5 mm чоп шудааст. Аз ин баландӣ 2,5 mm технологическая support ва 5 mm қисми асосии намуна мебошад.
Барои санҷишҳои механикӣ иловатан 18 блок бо паҳнои 12 mm, дарозии 62 mm ва баландии 14,5 mm истеҳсол шудаанд. Аз онҳо 2,5 mm минтақаи technological support мебошад. Аз блокҳо намунаҳои стандартии мувофиқ ба санҷишҳои кашиш ва Charpy коркард карда шудаанд.
Морфологияи сатҳ ба кадом синфҳо ҷудо шудааст?
Расми 4 дар саҳифаи 39-и таҳқиқот намуди сатҳро барои комбинатсияҳои қадами скан ва энергияи махсус ба чор гурӯҳ ҷудо мекунад:
- Гудозиши нопурра: Сатҳҳое, ки хокаи ва қабатҳо ба қадри кофӣ пайваст нашудаанд,
- Сохтори мозаикӣ: Минтақаҳои қисман пайвастшуда, вале номувофиқ,
- Сатҳи гудохташуда бо нуқсони алоҳида: Намунаҳои умуман пайвастшуда, аммо дорои хатои маҳаллӣ,
- Сатҳи гудохташуда: Намунаҳои аз назари визуалӣ пайваста ва бе нуқсони равшани сатҳӣ.
Харитаи визуалӣ нишон медиҳад, ки сифати баланди сатҳ на танҳо дар як нуқтаи параметр, балки дар комбинатсияҳои гуногуни тақрибан 40–70 J/mm³ энергия ва 0,10–0,25 mm қадами скан ба даст омада метавонад. Аммо ҳамвор намоён шудани сатҳ кафолат надодааст, ки дар сохтори дохилӣ ё сарҳади субстрат нуқсон вуҷуд надорад.
Дар воридоти пасти энергия чӣ рӯй медиҳад?
Дар энергияи махсуси паст зарраҳои хокаи ва қабати поёнӣ метавонанд ба қадри кофӣ гудохта нашаванд. Хусусан дар қабатҳои аввал субстрат мисли heat sink-и қавӣ амал карда, гармиро аз ҳавзи гудохта зуд мегирад. Дар натиҷа дар сарҳади субстрат–намуна discontinuity-ҳои шакли номунтазам ва зарраҳои сферии қисман гудохтанашудаи хокаи боқӣ монда метавонанд.
Дар тасвирҳои микроструктураи минтақаи субстрати намунаҳои рақами 13, 16, 17 ва 22 discontinuity-ҳои номунтазам то 1–2 mm нишон дода шудаанд. Дар минтақаҳое, ки металли асосӣ пурра гудохта шудааст, сохтори пайваста ва бе porosity-и намоён ташкил шудааст.
Дар воридоти аз ҳад зиёди энергия чӣ рӯй медиҳад?
Ҳангоми зиёд шудани энергия, гудозиши хокаи наздики субстрат беҳтар мешавад ва нуқсонҳои калони lack-of-fusion кам мешаванд. Аммо аз ҳад зиёд гарм шудани ҳавзи гудохта шароити хунукшавӣ ва сахтшавиро тағйир медиҳад.
Дар намунаи рақами 9 аз субстрат сар карда дендритҳои равшани самтгирифта ташкил шуда, минтақаи гузариши парокандаи майдадона асосан аз байн рафтааст. Дар минтақаҳои байнидендритии ҳамин намуна микросӯрохҳои shrinkage-и алоҳидаи сферӣ бо диаметри 30–50 µm мушоҳида шуданд.
Ин натиҷа фарзияи соддаро, ки бо зиёд шудани энергия нуқсонҳо ҳамеша кам мешаванд, рад мекунад. Ҳангоми кам кардани нуқсони lack-of-fusion метавонад микроструктураи дағал ва shrinkage porosity ба вуҷуд ояд.
Хусусиятҳои асосии микроструктура
Дар ҳамаи намунаҳо сохтори дендритии ламеллярӣ-сӯзаншакли α′+β, ки барои хӯлаи TA15 хос аст, дида шудааст. Хунукшавии зуд боиси ташаккули фазаи α′ дар шакли сӯзанҳои нозук шудааст. Аммо андозаи сӯзанҳо, фосилаи байни дендритҳо ва дараҷаи самтгирии дендритҳо вобаста ба параметрҳои истеҳсол тағйир ёфтааст.
Мувофиқи тасвирҳои микроскопи оптикӣ дар саҳифаҳои 40 ва 41-и таҳқиқот:
- Намунаи рақами 13 нозуктарин сохтори кристаллии α′-ро дорад.
- Намунаҳои 16 ва 17 низ сохтори нисбатан нозук нишон медиҳанд.
- Сохторҳои α′-и намунаҳои 22, 9 ва 24 ба ҳам наздиктаранд.
- Дар намунаи 16 яке аз калонтарин андозаҳои transverse-и дендритҳо ба вуҷуд омадааст.
- Намунаи 9 дар баъзе ҷойҳо дендритҳои нозук дорад, вале сохтораш якхела нест ва минтақаҳои дағал дорад.
Чаро намунаи рақами 13 интихоб шуд?
Намунаи рақами 13 бо қадами скани 0,20 mm ва энергияи махсуси 40 J/mm³ истеҳсол шудааст. Муҳаққиқон ин шароитро барои намунаҳои санҷиши механикӣ бо сабабҳои зерин интихоб кардаанд:
- Набудани lack-of-fusion-и намоён дар сатҳ,
- Ташаккули сохтори дендритии нозук дар минтақаи металли асосӣ,
- Хурдтарин будани сӯзанҳои фазаи α′ дар байни намунаҳои омӯхташуда,
- Мушоҳида нашудани shrinkage microporosity,
- Энергияи камтар сарф кардан дар байни вариантҳои дорои сифати баланди сатҳ,
- Дастгирии суръати истеҳсол аз ҳисоби қадами нисбатан васеи скан.
Аммо гузориш шудааст, ки дар наздикии субстрат discontinuity-ҳои номунтазам бо дарозии тақрибан 0,3–0,4 mm мавҷуданд. Аз ин рӯ ба ҷойи “намунаи бенуқсон” тавсифи “намунае, ки дар минтақаи металли асосӣ тавозуни беҳтари нуқсон–микроструктураро таъмин кардааст” дақиқтар аст.
Санҷишҳои кашиш чӣ гуна иҷро шуданд?
Санҷишҳои якмеҳвари кашиш мувофиқи стандарти ISO 6892-1:2019 дар мошини servo-hydraulic MTS 318.25 бо иқтидори максималии 250 kN иҷро шуданд. Қисми кории силиндрии намунаҳои санҷишӣ диаметри 5 mm дошт.
Дар минтақаи эластикӣ ва эластикӣ-пластикӣ суръати ҷоғи ҳаракаткунанда 2 mm/дақиқа буд; дарозшавӣ бо extensometer-и MTS 632.27F-20 бо базаи ченкунии 25 mm ва дақиқии 0,001 mm чен карда шуд. Вақте намуна ба шикаст наздик шуд, суръати боргузорӣ то 10 mm/дақиқа зиёд карда шуд.
Натиҷаҳои кашиш
| Усули истеҳсол | Мустаҳкамии кашиш Rm | Ҳадди ҷорӣ R0,2 | Модули Young | Дарозшавӣ ҳангоми шикаст A5 |
|---|---|---|---|---|
| 3D-чопи электронӣ-нурӣ | 1139 MPa | 1050 MPa | 122 GPa | %16,5 |
| Гудозиши анъанавии электронӣ-нурӣ | 895 MPa | 849 MPa | 134 GPa | %5,1 |
Дар намунаҳои 3D-чопшуда мустаҳкамии кашиш тақрибан 27,3 фоиз ва ҳадди ҷорӣ тақрибан 23,7 фоиз баландтар аст. Дарозшавӣ ҳангоми шикаст 3,24 маротиба зиёд шудааст. Модули Young бошад аз 134 GPa ба 122 GPa кам шуда, тақрибан 9 фоиз пасттар чен шудааст.
Графики stress–strain дар саҳифаи 42-и таҳқиқот ба таври визуалӣ нишон медиҳад, ки намунаи анъанавии гудохташуда дар атрофи 4 фоиз дарозшавӣ шикастааст, дар ҳоле ки намунаи 3D-чопшуда сатҳи баланди stress-ро то тақрибан 14–16 фоиз дарозшавӣ нигоҳ доштааст.
Чаро мустаҳкамӣ ва ductility ҳамзамон зиёд шуданд?
Дар металлҳо мустаҳкамии баланд аксар вақт бо ductility-и пасттар ҳамроҳ мешавад. Дар ин таҳқиқот бошад ҳам мустаҳкамӣ ва ҳам дарозшавӣ зиёд шудаанд. Муҳаққиқон ин ҳолатро ба кристаллитҳои хеле нозуктари α ва β, ки ҳангоми 3D-чоп ба вуҷуд омадаанд, нисбат медиҳанд.
Воридоти энергияи 40 J/mm³ барои пурра гудохтани хокаи кофӣ баланд, аммо барои муддати дароз аз ҳад зиёд гарм нигоҳ надоштани ҳавзи гудохта кофӣ паст буд. Интиқоли босуръати гармӣ ба қабатҳои қаблӣ дендритҳои нозуктар ва минтақаҳои фазаи сӯзаншакл ташкил кардааст. Сохтори нозук монеаҳои бештар ба ҳаракати dislocation фароҳам оварда, мустаҳкамиро зиёд кардааст; маҳдуд мондани formation-и pores-и калон ва сарҳадҳои фазаи brittle бошад ба нигоҳ доштани дарозшавӣ мусоидат кардааст.
Ин шарҳ ба муқоисаи микроструктураи оптикӣ асос ёфтааст. Азбаски дар таҳқиқот омори андозаи дона, electron backscatter diffraction, ченкунии миқдори фаза ё таҳлили сатҳи шикаст иҷро нашудааст, механизм дар сатҳи миқдорӣ тасдиқ нашудааст.
Санҷишҳои зарбавӣ чӣ гуна иҷро шуданд?
Санҷишҳои зарбавии Charpy мувофиқи стандарти ISO 148-1:2016 дар ҳарорати хонагӣ дар мошини pendulum-и KM-30 иҷро шуданд. Намунаҳо то баландии 10 mm коркард шуда, notch-ҳои паҳнои 2 mm ва чуқурии 2 mm сохта шуданд.
Тобоварии зарбавии маводи 3D-чопшудаи электронӣ-нурӣ ва маводи анъанавии бо нури электронӣ гудохташуда муқоиса шудааст.
Чаро тобоварии зарбавӣ кам шуд?
Матни таҳқиқот барои намунаи 3D-чопшуда тақрибан 35 J/cm² ва барои намунаи анъанавии гудохташуда тақрибан 55 J/cm² медиҳад. Дар Расми 10 бошад қиматҳо мутаносибан 32,5 ва 55,2 нишон дода шудаанд. Гарчанде меҳвари амудии график J/mm² навишта шудааст, матни шарҳ J/cm²-ро истифода мебарад. Аз ин рӯ натиҷа бояд бе ислоҳи қатъии воҳид, ҳамон тавре ки худи таҳқиқот пешниҳод кардааст, интиқол дода шавад.
Агар қиматҳои 32,5 ва 55,2 дар график асос гирифта шаванд, тобоварии зарбавии намунаи 3D-чопшуда тақрибан 41 фоиз пасттар аст. Агар қиматҳои гирдкардашудаи 35 ва 55 дар матн истифода шаванд, коҳиш тақрибан 36 фоиз мебошад.
Муҳаққиқон ин коҳишро бо он шарҳ медиҳанд, ки дендритҳо дар як самт рушд кардаанд ва қувваи зарба дар самти барои ин texture номусоид татбиқ шудааст. Сохтори самтгирифта метавонад роҳеро ба вуҷуд оварда бошад, ки crack дар он дар баробари сарҳадҳои муайян осонтар пеш меравад.
Аммо сатҳи шикаст бо scanning electron microscope таҳлил нашудааст. Аз ин рӯ қатъиян нишон дода нашудааст, ки тобоварии пасти зарбавӣ танҳо аз самтгирии дендритҳо ба вуҷуд омадааст. Micropores, discontinuity-ҳои субстрат, residual stresses ё фарқиятҳои маҳаллии фаза низ метавонанд ба натиҷа таъсир расонанд.
Чаро самти чопи қисм муҳим аст?
Дар additive manufacturing гармӣ асосан ба сӯи platform-и истеҳсол ва қабатҳои қаблан сахтшуда хориҷ мешавад. Дендритҳо вобаста ба ин temperature gradient метавонанд дар самти муайян рушд кунанд. Ҳамин тавр мавод метавонад ба сохтори anisotropic табдил ёбад, ки дар самтҳои гуногун хосиятҳои механикии гуногун нишон медиҳад.
Дар таҳқиқот, гарчанде намунаҳои кашиш дар самте санҷида шудаанд, ки нисбат ба самти дендрит номусоид ҳисоб мешуд, мустаҳкамӣ ва дарозшавии баланд ба даст омадааст. Дар санҷиши зарбавӣ бошад таъсири манфии самтгирӣ равшантар шуд.
Аз ин рӯ дар тарҳи қисмҳои воқеӣ танҳо ба он нигоҳ кардан кифоя нест, ки геометрия ба platform-и истеҳсолӣ ҷой мегирад ё не. Самти борҳои интизоршавандаи кашиш, хамиш ва махсусан зарба бояд ҳамроҳ бо самти texture-и дендритие, ки ҳангоми чоп ташаккул меёбад, арзёбӣ шавад.
Натиҷаҳое, ки таҳқиқот дастгирӣ мекунад
- Дар хокаи TA15 қадами скан ва воридоти энергияи ҳаҷмӣ ба сифати сатҳ, андозаи дендрит ва formation-и porosity таъсири равшан доранд.
- Воридоти пасти энергия, махсусан дар наздикии субстрат, хатари lack-of-fusion ва discontinuity ба вуҷуд меорад.
- Воридоти аз ҳад зиёди энергия метавонад дендритҳои дағал ва самтгирифта ва shrinkage porosity ташкил кунад.
- Қадами скани 0,20 mm ва энергияи махсуси 40 J/mm³ барои мошин ва хокаи омӯхташуда тавозуни мувофиқи нуқсон–микроструктура таъмин кардааст.
- Намунаҳои 3D-чопшудаи дорои микроструктураи нозук мустаҳкамии кашиш ва ҳадди ҷории баландтар аз намунаҳои муқоисавии анъанавии electron-beam-melted нишон доданд.
- Дарозшавӣ ҳангоми шикаст ба таври назаррас зиёд шуд.
- Texture-и дендритии самтгирифта метавонад дар самти номусоиди зарба ба тобоварии пасти зарбавӣ оварда расонад.
Таҳқиқот чиро исбот намекунад?
- Исбот намекунад, ки қиматҳои 0,20 mm ва 40 J/mm³ барои ҳамаи мошинҳои электронӣ-нурӣ шароити оптималӣ мебошанд.
- Нишон намедиҳад, ки ҳамаи минтақаҳои қисмҳои истеҳсолшуда комилан бенуқсонанд.
- Нишон намедиҳад, ки афзоиши мустаҳкамии статикӣ lifetime-и fatigue-ро низ зиёд мекунад.
- Қатъиян исбот намекунад, ки коҳиши тобоварии зарбавӣ танҳо аз самтгирии дендритҳо ба вуҷуд омадааст.
- Нишон намедиҳад, ки ҳамин process window барои андозаҳои гуногуни хокаи ва таркибҳои кимиёвии дигар низ дуруст аст.
- Нишон намедиҳад, ки қисмҳои саноатии калон, мураккаб ё ғафсбо ҳамин хосиятҳо истеҳсол мешаванд.
- Нишон намедиҳад, ки истеҳсол иқтисодӣ, барои сертификатсия омода ё барои истеҳсоли силсилавӣ мувофиқ аст.
- Таъсири heat treatment, hot isostatic pressing ё surface treatments-ро ба натиҷаҳо арзёбӣ намекунад.
Маҳдудиятҳои асосии таҳқиқот
- Тақсимоти андозаи донаи хокаи 45–113 µm доимӣ нигоҳ дошта шудааст.
- Самтҳои гуногуни чоп ва самтҳои гуногуни dendrite–load ба таври систематикӣ муқоиса нашудаанд.
- Гуфта шудааст, ки баъд аз истеҳсоли намунаҳои зарбавӣ гурӯҳи дуюми намунаҳо дар самти дигари texture омода карда нашуд.
- Барои сатҳи шикаст ё роҳи пешравии crack таҳлили fractographic иҷро нашудааст.
- Микроструктура асосан бо микроскопи оптикӣ арзёбӣ шудааст.
- Омори муфассали миқдории тақсимоти андозаи дона ва дендрит дода нашудааст.
- Зичӣ ва ҳиссаи porosity бо усулҳои volumetric миқдоран гузориш нашудаанд.
- Барои натиҷаҳои механикӣ standard deviation, confidence interval ва raw values барои ҳар намуна пешниҳод нашудаанд.
- Fatigue, fracture toughness, residual stress ва хосиятҳои ҳарорати баланд омӯхта нашудаанд.
- Байни қиматҳо ва воҳиди графики зарба бо матни шарҳ номувофиқатӣ вуҷуд дорад.
Таҷрибаҳои зарурӣ барои оянда
Дар марҳилаи минбаъдаи тадқиқот бо ҳамон параметрҳои раванд намунаҳо дар самтҳои гуногуни чоп омода шуда, борҳои кашиш ва зарба нисбат ба дендритҳо дар самтҳои параллел, амудӣ ва кунҷдор татбиқ шаванд. Ҳамин тавр бузургии anisotropy миқдоран муайян карда мешавад.
Сатҳҳои шикаст бо scanning electron microscope таҳлил шуда, нишон дода шавад, ки crack сарҳадҳои дендрит, сӯзанҳои α′ ё pores-ро пайгирӣ мекунад ё не. Бо electron backscatter diffraction, X-ray diffraction ва image analysis texture, ҳиссаи фаза, фосилаи дендрит ва самтгирии кристалл чен карда шаванд.
Илова бар ин, тақсимоти гуногуни андозаи хокаи, ғафсии қабат, ҳарорати preheating ва стратегияҳои rotation-и скан муқоиса карда шаванд. Рецепти беҳтарини истеҳсол бояд на танҳо аз рӯи мустаҳкамии кашиш, балки аз рӯи зарба, fatigue, зичӣ, сифати сатҳ, суръати истеҳсол ва истеъмоли энергия ба таври multi-objective муайян карда шавад.
Усул ва бозёфтҳои таҳқиқот
Хулосаи тарҳи таҷриба
| Марҳила | Усули татбиқшуда | Баромади асосӣ |
|---|---|---|
| Омодасозии хокаи | Хокаи TA15-и 45–113 µm, ки бо PREP истеҳсол шудааст | Хокаи ибтидоии сферӣ |
| Истеҳсоли қабатӣ | Гудозиши қабат ба қабат бо нури электронӣ дар вакуум | 25 намунаи металлографӣ ва 18 намунаи механикӣ |
| Сканкунии параметр | Қадами скани 0,10–0,25 mm ва энергияи махсуси 20–70 J/mm³ | Харитаи раванд барои морфологияи сатҳ |
| Макроструктура | Баррасии визуалии сатҳ ва буриш | Синфҳои нопурра гудохтан, сохтори мозаикӣ, нуқсони алоҳида ва сатҳи пурра гудохта |
| Микроструктура | Микроскопи оптикии Neophot-32 ва камераи Olympus | Сохтори дендритии α′+β ламеллярӣ-сӯзаншакл |
| Санҷиши кашиш | ISO 6892-1:2019 ва MTS 318.25 | Rm, R0,2, E ва A5 |
| Санҷиши зарба | Усули Charpy ISO 148-1:2016 | Муқоисаи тобоварии зарбавӣ |
| Муқоиса | TA15-и анъанавии бо нури электронӣ гудохташуда | Муносибати раванд–микроструктура–хосияти механикӣ |
Параметрҳои тағйирдодашуда ва доимӣ
| Параметр | Қимат | Ҳолат дар таҷриба |
|---|---|---|
| Қадами скан | 0,10–0,25 mm; бо фосилаи 0,05 mm | Тағйир дода шуд |
| Энергияи махсуси нур | 20–70 J/mm³ | Тағйир дода шуд |
| Суръати скан | 500 mm/s | Доимӣ |
| Ғафсии қабат | 100 µm | Доимӣ |
| Самти қабат | Гардиши 90° дар ҳар қабат | Стратегияи доимӣ |
| Шакли скан | Serpentine-и дутарафа | Доимӣ |
| Шиддати тезонанда | 60 kV | Доимӣ |
| Ҳарорати preheating | 730 °C | Доимӣ |
| Вакуум | 10−4 Torr | Доимӣ |
| Андозаи хокаи | 45–113 µm | Доимӣ |
Тағйири сохтор вобаста ба воридоти энергия
| Ҳолати энергия | Ташаккули асосӣ | Таъсири эҳтимолии механикӣ |
|---|---|---|
| Энергияи нокифоя | Гудозиши нопурра, discontinuity-и қабат ва субстрат | Кам шудани қитъаи борбардор ва оғози crack |
| Диапазони мувофиқи энергия | Ҳолати наздик ба гудозиши пурра ва сохтори дендритии нозук | Мустаҳкамии баланди кашиш ва дарозшавӣ |
| Энергияи аз ҳад зиёд | Дендритҳои дағал ва самтгирифта ва shrinkage porosity | Anisotropy ва талафи тобоварии зарбавӣ |
Шароити интихобшудаи истеҳсол
| Хусусият | Қимат ё мушоҳидаи интихобшуда |
|---|---|
| Коди намуна | 13 |
| Қадами скан | 0,20 mm |
| Энергияи махсус | 40 J/mm³ |
| Ҳолати сатҳ | Сатҳи аз назари визуалӣ босифат гудохташуда |
| Микроструктураи металли асосӣ | Дендритҳои нозук ва сӯзанҳои α′-и парокандатарин |
| Shrinkage microporosity | Дар металли асосӣ мушоҳида нашудааст |
| Сарҳади субстрат | Discontinuity-ҳои маҳаллӣ то тақрибан 0,3–0,4 mm |
Муқоисаи мустақими хосиятҳои механикӣ
| Хусусият | 3D-чоп | Гудозиши электронӣ-нурӣ | Тағйири нисбӣ |
|---|---|---|---|
| Мустаҳкамии кашиш | 1139 MPa | 895 MPa | Тақрибан %27,3 афзоиш |
| Ҳадди ҷорӣ | 1050 MPa | 849 MPa | Тақрибан %23,7 афзоиш |
| Модули Young | 122 GPa | 134 GPa | Тақрибан %9 коҳиш |
| Дарозшавӣ ҳангоми шикаст | %16,5 | %5,1 | Тақрибан 3,24 маротиба |
| Натиҷаи зарбаи Charpy | Дар график 32,5; дар матн тақрибан 35 | Дар график 55,2; дар матн тақрибан 55 | Тақрибан %36–41 коҳиш |
Азбаски дар қиматҳои зарба байни матн, расм ва воҳид номувофиқатӣ вуҷуд дорад, натиҷаҳо дар ҷадвал ҳамон тавре, ки дар таҳқиқот нишон дода шудаанд, ҷудогона оварда шудаанд.
Маънои илмии расмҳо ва ҷадвалҳо
- Расми 1: Системаи таҷрибавии истеҳсолро нишон медиҳад, ки аз камераи вакуумӣ, electron gun, шкафҳои идоракунӣ ва манбаи шиддати баланд иборат аст.
- Ҷадвали 1: Ҳудудҳои таркиби кимиёвии хокаи TA15-и истифодашударо медиҳад.
- Расми 2: Сатҳҳои 25 намунаи металлографиро, ки бо параметрҳои гуногуни раванд чоп шудаанд, нишон медиҳад.
- Расми 3: Блокҳои дарозеро нишон медиҳад, ки аз онҳо намунаҳои кашиш ва зарба гирифта шудаанд.
- Расми 4: Харитаи раванд аст, ки минтақаҳои гудозиши нопурра, сохтори мозаикӣ, нуқсони алоҳида ва сатҳи гудохташударо мувофиқи қадами скан ва энергияи махсус нишон медиҳад.
- Расми 5: Discontinuity-ҳои наздики субстрат, хокаи гудохтанашуда ва дендритҳоеро нишон медиҳад, ки бо зиёд шудани энергия самтгирӣ пайдо мекунанд.
- Расми 6: Фарқҳои андоза ва самтгирии дендритҳоро дар минтақаи металли асосии намунаҳо муқоиса мекунад.
- Расми 7: Нишон медиҳад, ки морфологияи кристаллии сӯзаншакли фазаи α′ вобаста ба шароити истеҳсол нозук ё дағал мешавад.
- Расми 8: Сохтори нозук ва самтгирифтаи маводи 3D-чопшударо бо сохтори дағалтар ва equiaxed-и маводи анъанавии electron-beam-melted муқоиса мекунад.
- Расми 9: Нишон медиҳад, ки намунаи 3D-чопшуда stress-и баландтарро мебардорад ва ба дарозшавии бештар мерасад.
- Ҷадвали 2: Қиматҳои мустаҳкамии кашиш, ҳадди ҷорӣ, модули elasticity ва дарозшавӣ ҳангоми шикастро рақаман муқоиса мекунад.
- Расми 10: Нишон медиҳад, ки тобоварии зарбавии намунаи 3D-чопшуда аз маводи анъанавии гудохташуда пасттар аст; байни расм ва матн номувофиқати қимат ва воҳид вуҷуд дорад.
Ёддошти манбаъ ва усул
Номи пурраи аслии таҳқиқот: Determining Technological Parameters for Obtaining TA15 Titanium Alloy Blanks with Improved Mechanical Characteristics Using the Electron-Beam 3D Printing Method
Муаллифон ва тартиби дуруст: Serhii Akhonin, Vladimir Nesterenkov, Volodymyr Pashynskyi, Vladyslav Matviichuk, Sviatoslav Motrunich, Volodymyr Berezos ва Illia Klochkov.
Муаллифи аввали баробар: Маълумоти саҳми баробар ё муаллифи аввали баробар нишон дода нашудааст.
Муаллифи масъул: Volodymyr Pashynskyi. Дар таҳқиқот суроғаи тамос v.v.pashinskiy@mipolytech.education дода шудааст.
Пайвандҳои муассисавӣ:
- E. O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraine
- Department of Metallurgy and Welding of Titanium Alloys
- Department of Physical Processes, Technology and Equipment for Electron Beam and Laser Welding
- Scientific-Technical Complex
- Department of Strength of Welded Structures
- Department of Metallurgy, Material Science and Organization of Production, Technical University “Metinvest Polytechnic” LLC, Zaporizhzhia, Ukraine
- State Enterprise “Scientific-Production Center ‘Titan’” of the E. O. Paton Electric Welding Institute, Kyiv, Ukraine
Serhii Akhonin, Vladimir Nesterenkov, Vladyslav Matviichuk, Sviatoslav Motrunich ва Illia Klochkov бо бахшҳои дахлдори E. O. Paton Electric Welding Institute; Volodymyr Pashynskyi бо Technical University “Metinvest Polytechnic”; ва Volodymyr Berezos бо State Enterprise “Scientific-Production Center ‘Titan’” вобастаанд.
DOI: 10.15587/1729-4061.2024.306613.
Журнал: Eastern-European Journal of Enterprise Technologies.
Ҷилд, шумора ва саҳифаҳо: 3/12 (129), 2024, 36–45.
Ношир: TECHNOLOGY CENTER PC.
Санаи нашр: Дар саҳифаи аввали мақола 21 June 2024; дар саҳифаи сабти онлайнии журнал 28 June 2024 нишон дода шудааст.
Навъи манбаъ: Тадқиқоти аслии таҷрибавии маводшиносӣ, ки истеҳсоли электронӣ-нурӣ, металлография, санҷиши якмеҳвари кашиш ва санҷиши зарбавии Charpy-ро якҷоя мекунад.
Вазъи peer review: Мақолаи журнали peer-reviewed мебошад. Журнал изҳор мекунад, ки double-blind peer review истифода бурда, мақолаҳоро барои баррасӣ ба ҳадди ақал ду мутахассис мефиристад.
Литсензияи дастрасии кушода: Creative Commons Attribution, CC BY.
Пайванди расмӣ:https://doi.org/10.15587/1729-4061.2024.306613
Маблағгузорӣ: Таҳқиқот дар доираи барномаи ҳадафии Академияи миллии илмҳои Украина оид ба “таҳияи хӯлаҳои нави титан тавассути electron-beam melting барои эҳтиёҷоти мудофиа ва тиб ва технологияҳои истеҳсоли маҳсулот аз онҳо тавассути rolling ва 3D printing” дастгирӣ шудааст. Рақами бақайдгирии давлатӣ 0123U100870 мебошад.
Тазоди манфиатҳо: Муаллифон изҳор кардаанд, ки ягон тазоди молиявӣ, шахсӣ, вобаста ба муаллифӣ ё дигар манфиате, ки метавонад ба натиҷаҳо таъсир расонад, вуҷуд надорад.
Дастрасии маълумот: Муаллифон гуфтаанд, ки маълумот бо дархости оқилона пешниҳод мешавад. Пайванди open-data repository дода нашудааст.
Истифодаи зеҳни сунъӣ: Муаллифон изҳор кардаанд, ки ҳангоми омода кардани таҳқиқот технологияи зеҳни сунъӣ истифода нашудааст.
Ташаккур: Муҳаққиқон барои дастгирии техникӣ ба State Enterprise “Engineering Center for Electron Beam Welding” дар назди E. O. Paton Electric Welding Institute ташаккур гуфтаанд.
Ин шарҳи тоҷикӣ бо баррасии матни пурраи таҳқиқот, ҷадвали таркиби кимиёвӣ, таҷҳизоти истеҳсол, харитаи параметрҳои раванд, тасвирҳои металлографӣ, диаграммаи кашиш, ҷадвали хосиятҳои механикӣ ва графики зарба омода шудааст. Манбаъҳои беруна танҳо барои тасдиқи сабти библиографии мақола, DOI, ношир ва сиёсати peer-review-и журнал истифода шудаанд; ба мазмуни илмӣ аз берун бозёфт илова нашудааст.
Маҳдудиятҳои асосии таҳқиқот инҳоянд: истифодаи танҳо як тақсимоти андозаи донаи хокаи, санҷида нашудани систематикии самтҳои гуногуни чоп ва бор, набудани таҳлили fractographic, чен нашудани porosity бо усули volumetric, иҷро нашудани санҷишҳои fatigue ва fracture toughness, дода нашудани омори тақсимот барои натиҷаҳои механикӣ ва номувофиқати қимат-воҳид байни расми тобоварии зарбавӣ ва матни шарҳ.
Шарҳ гузоред
Нишонии почтаи электронии шумо нашр намешавад. Майдонҳои ҳатмӣ бо * нишон дода шудаанд