

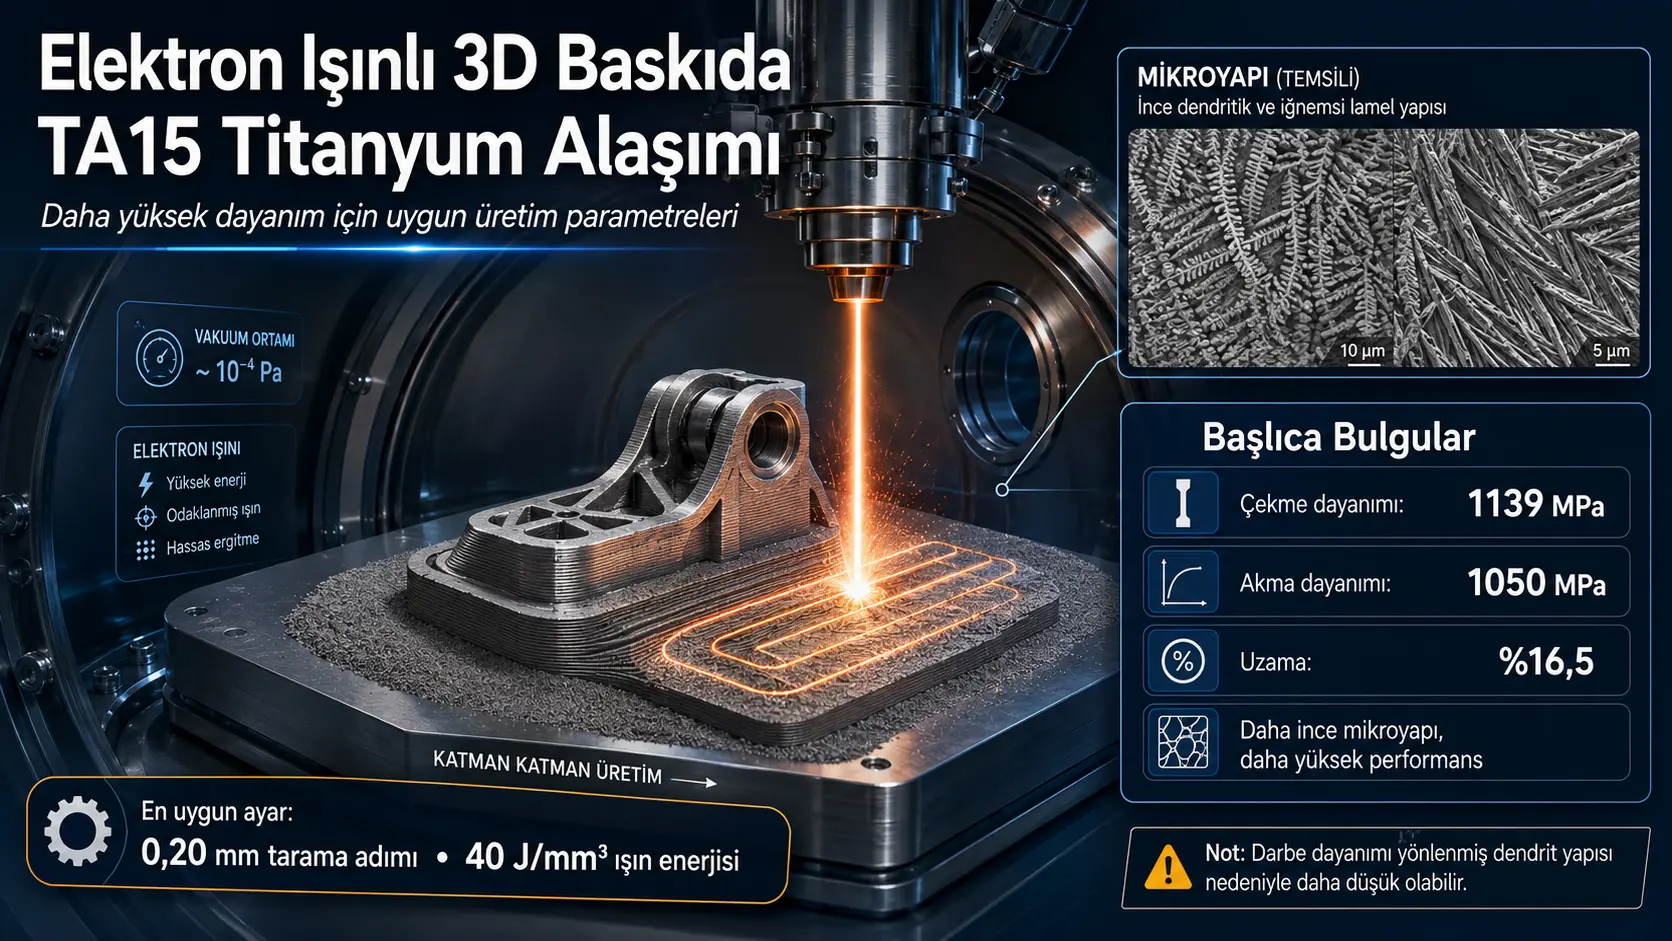
Бул изилдөө TA15 класстагы Ti-6,5Al-2Zr-1Mo-1V титан эритмесинин порошогунан электрон-нурлуу катмарлап өндүрүү аркылуу тыгыз жана жогорку механикалык касиеттерге ээ бөлүктөрдү алуу үчүн нур энергиясы менен сканерлөө геометриясын кантип жөнгө салуу керектигин изилдейт. Изилдөөчүлөр нур жолунун коңшу сканерлөө сызыктарынын ортосундагы жылыш кадамын 0,10–0,25 mm арасында; материал көлөмүнүн бирдигине туура келген өзгөчө электрон нуру энергиясын болсо 20–70 J/mm³ арасында өзгөртүшкөн. Өндүрүлгөн үлгүлөр беттин сапаты, макро үзүлүштөр, дендриттик микротүзүлүш, созулуу бекемдиги, агуу бекемдиги, узаруу жана соккуга туруктуулук боюнча изилденген.
Эң ылайыктуу шарт катары 0,20 mm сканерлөө кадамы менен 40 J/mm³ өзгөчө энергия тандалган. Бул шарт толук эрибей калган аймактар менен ашыкча энергиядан келип чыккан чөгүү микрокөңдөйлөрүнүн ортосундагы тең салмакты камсыздап, негизги металлдын көлөмүндө майда, ламеллалуу-ийне сымал α′+β микротүзүлүшүн түзгөн. Ушул параметрлер менен басылган TA15 үлгүлөрүндө созулуу бекемдиги 1139 MPa, yüzde 0,2 туруктуу узарууга туура келген агуу бекемдиги 1050 MPa жана үзүлгөндөгү узаруу yüzde 16,5 болуп өлчөнгөн. Салттуу электрон-нурлуу эритүү аркылуу алынган салыштыруу материалында ушул эле көрсөткүчтөр тиешелүүлүгүнө жараша 895 MPa, 849 MPa жана yüzde 5,1 болгон.
Бул жыйынтыктар боюнча 3D басылган материалдын созулуу бекемдиги болжол менен yüzde 27, агуу бекемдиги болжол менен yüzde 24 жогору; үзүлгөндөгү узаруу болсо болжол менен 3,2 эсе көп. Бирок багытталган дендриттер сокку жүгүнө ыңгайсыз жайгашкандыктан Charpy сокку бекемдиги салттуу электрон-нурлуу эритүү аркылуу алынган материалга караганда төмөн болгон. Изилдөө жогорку статикалык бекемдик автоматтык түрдө жогорку сокку бекемдигин билдирбей турганын жана бөлүктүн басуу багыты реалдуу күч багыттарына ылайык долбоорлонушу керектигин көрсөтөт.
Түркия үчүн мааниси: Жыйынтыктар Түркияда авиация, коргонуу, энергетикалык жабдуулар, жогорку өндүрүмдүү машина бөлүктөрү жана биомедициналык өндүрүш сыяктуу титан эритмелүү компоненттер колдонулган тармактарда жергиликтүү кошумча өндүрүш процесстерин өнүктүрүү жагынан баалуу. Ошол эле учурда 0,20 mm жана 40 J/mm³ маанилери бардык электрон-нурлуу системаларга түздөн-түз көчүрүлбөшү керек. Түркияда колдонула турган машинанын нур диаметри, порошок бөлүштүрүлүшү, вакуум деңгээли, платформа геометриясы жана бөлүктүн өлчөмү үчүн процесс картасы кайра түзүлүп; созулуу сыноолорунан тышкары чарчоо, сынуу чыдамкайлыгы, сокку багыты, калдык чыңалуу жана бузбай текшерүү жыйынтыктары ырасталышы керек. Изилдөө Түркияга тиешелүү өндүрүш наркы, сертификаттоо процесси же өнөр жайлык сериялык өндүрүш жөндөмдүүлүгү жөнүндө маалымат бербегендиктен, түздөн-түз өндүрүш рецепти катары колдонууга болбойт.
Изилдөөнүн негизги инженердик билдирүүсү — эң жогорку энергия киргизүү дайыма эң жакшы жыйынтык дегенди билдирбейт. Төмөн энергия толук эрибөөгө жана үзүлүштөргө; ашыкча энергия болсо ири дендриттерге жана чөгүү көңдөйлөрүнө алып келиши мүмкүн. Каалаган жыйынтык порошок толугу менен эриген, бирок эритме ваннасы керектүүдөн ашык ысыбаган тар процесс аралыгында алынган.
Изилдөөнүн негизги көйгөйү эмне?
Металл кошумча өндүрүшү татаал геометриялуу бөлүктөрдү акыркы өлчөмдөрүнө жакын формада түздөн-түз санариптик долбоор маалыматтарынан өндүрүүгө мүмкүнчүлүк берет. Бул ыкма куюу, согуу жана интенсивдүү механикалык иштетүү сыяктуу айрым аралык өндүрүш баскычтарын азайта алат. Бирок бөлүк катмарлар түрүндө түздөн-түз акыркы формасына жакын өндүрүлгөндүктөн, кийин пластикалык деформация аркылуу микротүзүлүштү оңдоо мүмкүнчүлүгү чектелет.
Титан эритмелери жогорку температурада кычкылтек, азот жана суутек менен аракеттенүүгө жакын болгондуктан өндүрүш чөйрөсүн көзөмөлдөө зарыл. Электрон-нурлуу кошумча өндүрүштүн вакуумда жүргүзүлүшү эритменин айлана-чөйрө менен реакциясын чектеп, нур кубаттуулугу, сканерлөө ылдамдыгы, сканерлөө сызыктарынын аралыгы, катмар калыңдыгы жана алдын ала ысытуу сыяктуу өзгөрмөлөрдү өз-өзүнчө башкарууга мүмкүнчүлүк берет.
Бирок процесс көп өзгөрмөлүү. Жетишсиз энергия порошок бөлүкчөлөрүнүн толук эрибешине, катмарлар арасында байланыш түзүлбөшүнө жана үзүлүштөргө алып келиши мүмкүн. Керектүүдөн жогору энергия болсо эритме ваннасын ашыкча ысытып, дендриттердин ирилишине, багытталган текстурага жана катуулануудагы чөгүү көңдөйлөрүнө себеп болушу мүмкүн.
Изилдөөнүн негизги суроосу мындай: TA15 титан эритмесинде толук эришин камсыз кылган, олуттуу көңдөй түзбөгөн, майда микротүзүлүштү сактаган жана механикалык касиеттерди жакшырткан электрон нуру энергиясы–сканерлөө кадамынын кайсы айкалышы ылайыктуу?
TA15 титан эритмеси деген эмне?
Изилдөөдө TA15 деп аталган эритме Ti-6,5Al-2Zr-1Mo-1V системасына негизделген. Титан негизги компонент; алюминий, цирконий, молибден жана ванадий эритменин бекемдигин, фазалык туруктуулугун жана жогорку температурадагы жүрүм-турумун жөнгө салган негизги элементтер.
| Элемент | Масса боюнча үлүшү |
|---|---|
| Алюминий | %5,5–7,1 |
| Ванадий | %0,8–2,5 |
| Цирконий | %1,5–2,5 |
| Молибден | %0,5–2,0 |
| Темир | Эң көп %0,25 |
| Кремний | Эң көп %0,15 |
| Кычкылтек | Эң көп %0,15 |
| Көмүртек | Эң көп %0,08 |
| Азот | Эң көп %0,05 |
| Суутек | Эң көп %0,015 |
| Титан | Калган бөлүгү |
Баштапкы порошок плазмалык эритүү жана борбордон четтөөчү чачыратуу, башкача айтканда PREP ыкмасы менен өндүрүлгөн. Порошок дандары туура тоголок формада жана 45–113 µm өлчөм аралыгында. Изилдөөдө ошол эле порошок бөлүштүрүлүшү бардык эксперименттерде туруктуу сакталган.
Электрон-нурлуу 3D басуу кантип жүргүзүлгөн?
Үлгүлөр E. O. Paton Electric Welding Institute мекемесинде иштелип чыккан эксперименттик электрон-нурлуу өндүрүш түзмөгүндө басылган. Түзмөк вакуум камерасынан, электрондук пушкадан, жогорку чыңалуу булагынан жана башкаруу шкафтарынын жыйындысынан турат.
Негизги иштөө шарттары төмөнкүдөй:
- Электрондук пушканын тездетүүчү чыңалуусу: 60 kV
- Вакуум камерасынын басымы: 10−4 Torr
- Порошок катмарын алдын ала ысытуу температурасы: 730 °C
- Алдын ала ысытуу нур кубаттуулугу: 1800 W
- Алдын ала ысытуудагы сканерлөө ылдамдыгы: 14,6 m/s
- Алдын ала ысытуудагы растр өтүүлөрү: 8
- Эритүү учурундагы нур сканерлөө ылдамдыгы: 500 mm/s
- Порошок катмарынын калыңдыгы: 100 µm
- Сканерлөө стратегиясы: Эки багыттуу серпантин
- Катмарлар арасындагы сканерлөө багытынын бурулушу: 90°
Өндүрүш параметрлеринин негизги өзгөрмөлөрү коңшу нур жолдорунун ортосундагы сканерлөө кадамы жана көлөм бирдигине берилген өзгөчө энергия болгон. Сканерлөө кадамы 0,10; 0,15; 0,20 жана 0,25 mm маанилеринде изилденип, өзгөчө энергия ар бир кадам үчүн 20–70 J/mm³ арасында өзгөртүлгөн.
Эмне үчүн өзгөчө энергия нур кубаттуулугуна гана караганда маанилүүрөөк?
Электрон нуру порошокко берген жалпы жылуулук нур кубаттуулугуна гана көз каранды эмес. Нур бет үстүндө канчалык ылдам жүрөрү, сканерлөө сызыктарынын ортосундагы аралык жана катмар калыңдыгы да маанилүү. Изилдөөдө кеңири байланышы мурунку иштерге шилтеме менен берилгени менен, жалпы мамиле төмөнкүдөй көрсөтүлөт:
\[ E_v \propto \frac{P}{v\,h\,t} \]
Бул жерде Ev көлөмдүк өзгөчө энергияны, P электрон нурунун кубаттуулугун, v сканерлөө ылдамдыгын, h сканерлөө сызыктарынын ортосундагы кадамды жана t порошок катмарынын калыңдыгын билдирет.
Нур кубаттуулугу жогорулаганда же ылдамдык, сканерлөө кадамы жана катмар калыңдыгы азайганда ошол эле көлөмгө берилген энергия көбөйөт. Бирок чыныгы эритме ваннасынын жүрүм-турумуна нур диаметри, порошоктун энергияны сиңириши, жылуулук жоготуусу, негиздин температурасы жана катмар геометриясы да таасир этет. Ошондуктан бир эле J/mm³ мааниси ар башка машиналарда бирдей микротүзүлүшкө кепилдик бербейт.
Канча үлгү өндүрүлгөн?
Металлографиялык изилдөө үчүн 25 даана, 25 × 25 mm негиз өлчөмүнө жана 7,5 mm жалпы бийиктикке ээ үлгү басылган. Бул бийиктиктин 2,5 mm бөлүгү технологиялык тирөөч, 5 mm бөлүгү негизги үлгү денеси.
Механикалык сыноолор үчүн кошумча 18 даана, 12 mm туурасы, 62 mm узундугу жана 14,5 mm бийиктиги бар блок өндүрүлгөн. Алардын 2,5 mm бөлүгү технологиялык тирөөч аймагы. Блоктордон созулуу жана Charpy сокку сыноолоруна ылайыктуу стандарттык үлгүлөр иштетилип алынган.
Бет морфологиясы кайсы класстарга бөлүнгөн?
Изилдөөнүн 39. бетиндеги 4-сүрөт сканерлөө кадамы менен өзгөчө энергия айкалыштарынын бет көрүнүшүн төрт топко бөлүп көрсөтөт:
- Толук эрибөө: Порошок жана катмарлар жетиштүү бирикпеген беттер,
- Мозаикалык түзүлүш: Жарым-жартылай бириккен, бирок бир тектүү эмес аймактар,
- Жекече кемтиги бар эриген бет: Жалпысынан бириккен, бирок жергиликтүү кемтиги бар үлгүлөр,
- Эриген бет: Көзгө үзгүлтүксүз жана олуттуу бет кемтиги жок үлгүлөр.
Визуалдык карта жогорку бет сапатын бир гана параметр чекитинде эмес, болжол менен 40–70 J/mm³ энергия жана 0,10–0,25 mm сканерлөө кадамынын түрдүү айкалыштарында алууга болорун көрсөтөт. Бирок беттин тегиз көрүнүшү үлгүнүн ички түзүлүшүндө же негиз менен чектешкен жеринде кемтик жок экенине кепилдик бербеген.
Төмөн энергия киргизилгенде эмне болот?
Төмөн өзгөчө энергияда порошок бөлүкчөлөрү жана ылдыйкы катмар жетиштүү эрибеши мүмкүн. Өзгөчө биринчи катмарларда негиз күчтүү жылуулук соргуч сыяктуу иштеп, эритме ваннасынан жылуулукту тез алып кетет. Натыйжада негиз–үлгү чек арасында ирээтсиз формадагы үзүлүштөр жана жарым-жартылай эрибеген тоголок порошок бөлүкчөлөрү калышы мүмкүн.
13, 16, 17 жана 22 номерлүү үлгүлөрдүн негиз аймагындагы микротүзүлүш сүрөттөрүндө 1–2 mm-ге жеткен ирээтсиз үзүлүштөр көрсөтүлгөн. Негизги металл толук эриген аймактарда болсо үзгүлтүксүз жана олуттуу көңдөйсүз түзүлүш пайда болгон.
Ашыкча энергия киргизилгенде эмне болот?
Энергия көбөйгөндө негизге жакын порошоктун эриши жакшырып, ири бирикпей калуу кемтиктери азаят. Бирок эритме ваннасынын ашыкча ысышы муздоо жана кристаллдануу шарттарын өзгөртөт.
9 номерлүү үлгүдө негизден баштап ачык багытталган дендриттер пайда болуп, чачыранды майда данектүү өтмө аймак кыйла жоголгон. Ошол эле үлгүнүн дендриттер аралык бөлүктөрүндө 30–50 µm диаметри бар жекече тоголок чөгүү көңдөйлөрү байкалган.
Бул жыйынтык энергия көбөйгөн сайын кемтиктер тынымсыз азаят деген жөнөкөй божомолду жокко чыгарат. Толук эрибөө кемтиги азайганда ири микротүзүлүш жана чөгүү көңдөйлөрү пайда болушу мүмкүн.
Микротүзүлүштүн негизги өзгөчөлүктөрү
Бардык үлгүлөрдө TA15 эритмесине мүнөздүү дендриттик, ламеллалуу-ийне сымал α′+β түзүлүш байкалган. Тез муздоо α′ фазасынын майда ийнелер түрүндө пайда болушуна себеп болгон. Бирок ийнелердин өлчөмү, дендриттер аралык аралык жана дендриттердин багытталуу даражасы өндүрүш параметрлерине жараша өзгөргөн.
Изилдөөнүн 40. жана 41. беттериндеги оптикалык микроскоп сүрөттөрүнө ылайык:
- 13 номерлүү үлгү эң майда α′ кристаллдык түзүлүшкө ээ.
- 16 жана 17 номерлүү үлгүлөр да салыштырмалуу майда түзүлүш көрсөтөт.
- 22, 9 жана 24 номерлүү үлгүлөрдүн α′ түзүлүштөрү бири-бирине жакыныраак.
- 16 номерлүү үлгүдө дендриттердин эң чоң туурасынан өлчөмдөрүнүн бири пайда болгон.
- 9 номерлүү үлгү жергиликтүү түрдө майда дендриттерге ээ болгону менен түзүлүшү бир тектүү эмес жана ири аймактарды камтыйт.
Эмне үчүн 13 номерлүү үлгү тандалган?
13 номерлүү үлгү 0,20 mm сканерлөө кадамы жана 40 J/mm³ өзгөчө энергия менен өндүрүлгөн. Изилдөөчүлөр бул шартты механикалык сыноо үлгүлөрү үчүн төмөнкү себептерден улам тандашкан:
- Бетте олуттуу эрибей калуу болбошу,
- Негизги металл аймагында майда дендриттик түзүлүш пайда болушу,
- α′ фазасынын ийнелери изилденген үлгүлөрдүн арасында эң кичине болушу,
- Чөгүү микрокөңдөйлөрүнүн байкалбашы,
- Жогорку бет сапатын берген варианттардын арасында энергияны азыраак керектеши,
- Салыштырмалуу чоң сканерлөө кадамы өндүрүш ылдамдыгын колдоосу.
Бирок негизге жакын жерде болжол менен 0,3–0,4 mm узундуктагы ирээтсиз үзүлүштөр бар экени билдирилген. Ошондуктан “кемтиксиз үлгү” дегендин ордуна “негизги металл аймагында кемтик–микротүзүлүш тең салмагын жакшыраак камсыз кылган үлгү” деген аныктама туурараак.
Созулуу сыноолору кантип жүргүзүлгөн?
Бир октуу созулуу сыноолору ISO 6892-1:2019 стандарты боюнча, эң жогорку 250 kN кубаттуулуктагы MTS 318.25 серво-гидравликалык сыноо машинасында жүргүзүлгөн. Сыноо үлгүлөрүнүн цилиндр түрүндөгү иш бөлүгүнүн диаметри 5 mm.
Серпилгич жана серпилгич-пластикалык аймакта кыймылдуу кысгычтын ылдамдыгы 2 mm/мүнөт болгон, узаруу 25 mm өлчөө базасы жана 0,001 mm тактыктагы MTS 632.27F-20 экстензометри менен өлчөнгөн. Үлгү үзүлүүгө жакындаганда жүктөө ылдамдыгы 10 mm/мүнөткө жогорулатылган.
Созулуу жыйынтыктары
| Өндүрүш ыкмасы | Созулуу бекемдиги Rm | Агуу бекемдиги R0,2 | Young модулу | Үзүлгөндөгү узаруу A5 |
|---|---|---|---|---|
| Электрон-нурлуу 3D басуу | 1139 MPa | 1050 MPa | 122 GPa | %16,5 |
| Салттуу электрон-нурлуу эритүү | 895 MPa | 849 MPa | 134 GPa | %5,1 |
3D басылган үлгүлөрдө созулуу бекемдиги болжол менен yüzde 27,3; агуу бекемдиги болжол менен yüzde 23,7 жогору. Үзүлгөндөгү узаруу 3,24 эсе көбөйгөн. Young модулу болсо 134 GPa-дан 122 GPa-га төмөндөп, болжол менен yüzde 9 аз өлчөнгөн.
Изилдөөнүн 42. бетиндеги чыңалуу–деформация графиги салттуу эритилген үлгү болжол менен yüzde 4 узаруу аймагында үзүлгөнүн; 3D басылган үлгү болсо жогорку чыңалуу деңгээлин болжол менен yüzde 14–16 узарууга чейин сактаганын көрүнөө көрсөтөт.
Эмне үчүн бекемдик менен пластикалуулук бирге жогорулаган?
Металлдарда жогорку бекемдик көп учурда төмөн пластикалуулук менен коштолот. Бул изилдөөдө болсо бекемдик да, узаруу да жогорулаган. Изилдөөчүлөр муну 3D басуу учурунда пайда болгон кыйла майда α жана β кристаллиттери менен түшүндүрүшөт.
40 J/mm³ энергия киргизүү порошокту толук эритүүгө жетиштүү жогору, бирок эритме ваннасын узак убакыт ашыкча ысык кармабай тургандай төмөн болгон. Мурунку катмарларга жылуулуктун тез өтүшү майда дендриттерди жана ийне сымал фаза аймактарын түзгөн. Майда түзүлүш дислокация кыймылына көбүрөөк тоскоол болуп бекемдикти жогорулатса, ири көңдөйлөр менен морт фаза чек араларынын чектелүү болушу узаруунун сакталышына көмөк берген.
Бул түшүндүрмө оптикалык микротүзүлүш салыштыруусуна негизделет. Изилдөөдө дан өлчөмүнүн статистикасы, электрондордун артка чачыроо дифракциясы, фаза үлүшүн өлчөө же сынуу бетинин анализи жүргүзүлбөгөндүктөн механизм сандык деңгээлде ырасталган эмес.
Сокку сыноолору кантип жүргүзүлгөн?
Charpy сокку сыноолору ISO 148-1:2016 стандарты боюнча бөлмө температурасында KM-30 маятниктүү сыноо машинасында жүргүзүлгөн. Үлгүлөр 10 mm бийиктикке иштетилип, 2 mm туурасы жана 2 mm тереңдиги бар оюктар жасалган.
Электрон-нурлуу 3D басылган материал менен салттуу электрон-нурлуу эритилген материалдын сокку бекемдиктери салыштырылган.
Эмне үчүн сокку бекемдиги төмөндөгөн?
Изилдөөнүн текстинде 3D басылган үлгү үчүн болжол менен 35 J/cm², салттуу эритилген үлгү үчүн болжол менен 55 J/cm² берилет. 10-сүрөттө болсо маанилер тиешелүүлүгүнө жараша 32,5 жана 55,2 деп көрсөтүлгөн. Графиктин тик огунда J/mm² деп жазылганына карабастан, түшүндүрмө текстинде J/cm² колдонулат. Ошондуктан жыйынтык бирдикти өз алдынча оңдобостон, изилдөөнүн өзүндө берилген түрдө жеткирилиши керек.
Графиктеги 32,5 жана 55,2 маанилери негиз катары алынса, 3D басылган үлгүнүн сокку бекемдиги болжол менен yüzde 41 төмөн. Тексттеги тегеректелген 35 жана 55 маанилери колдонулса, төмөндөө болжол менен yüzde 36 болот.
Изилдөөчүлөр төмөндөөнү дендриттердин бир багытта өсүшү жана сокку күчүнүн бул текстурага ыңгайсыз багытта колдонулушу менен түшүндүрүшөт. Багытталган түзүлүш жараканын айрым чек аралар боюнча оңой жүрүшүнө шарт түзгөн болушу мүмкүн.
Бирок сынуу бети сканерлөөчү электрондук микроскоп менен изилденген эмес. Ошондуктан төмөн сокку бекемдиги жалгыз гана дендриттердин багытталуусунан келип чыкканы так далилденген эмес. Микрокөңдөйлөр, негиздеги үзүлүштөр, калдык чыңалуулар же жергиликтүү фазалык айырмачылыктар да жыйынтыкка таасир этиши мүмкүн.
Бөлүктүн басуу багыты эмне үчүн маанилүү?
Катмарлап өндүрүүдө жылуулук негизинен өндүрүш платформасына жана мурун катып калган катмарларга багыт алып кетет. Дендриттер бул температура градиентине жараша белгилүү багытта өсүшү мүмкүн. Ошентип материал ар башка багытта ар башка механикалык касиет көрсөтүүчү анизотроптук түзүлүшкө айланат.
Изилдөөдө созулуу үлгүлөрү дендрит багытына карата ыңгайсыз деп эсептелген багытта сыналганына карабастан, жогорку бекемдик жана узаруу алынган. Сокку сыноосунда болсо багытталуунун терс таасири даана көрүнгөн.
Ошондуктан реалдуу бөлүк долбоорлоодо геометриянын өндүрүш платформасына батышына гана каралбашы керек. Күтүлгөн созулуу, ийилүү жана өзгөчө сокку күчтөрүнүн багыты менен басуу учурунда пайда боло турган дендриттик текстуранын багыты бирге бааланууга тийиш.
Изилдөө колдогон жыйынтыктар
- TA15 порошогунда сканерлөө кадамы жана көлөмдүк энергия киргизүү бет сапатына, дендрит өлчөмүнө жана көңдөй түзүлүшүнө олуттуу таасир этет.
- Төмөн энергия киргизүү, өзгөчө негизге жакын аймакта, толук эрибөө жана үзүлүш коркунучун жаратат.
- Ашыкча энергия киргизүү ири, багытталган дендриттерди жана чөгүү көңдөйлөрүн түзүшү мүмкүн.
- 0,20 mm сканерлөө кадамы менен 40 J/mm³ өзгөчө энергия изилденген машина жана порошок үчүн ылайыктуу кемтик–микротүзүлүш тең салмагын камсыз кылган.
- Майда микротүзүлүшкө ээ 3D басылган үлгүлөрдүн созулуу жана агуу бекемдиги салттуу электрон-нурлуу эритилген салыштыруу үлгүлөрүнөн жогору.
- Үзүлгөндөгү узаруу олуттуу көбөйгөн.
- Багытталган дендриттик текстура ыңгайсыз сокку багытында төмөн сокку бекемдигине алып келиши мүмкүн.
Изилдөө эмнени далилдебейт?
- 0,20 mm жана 40 J/mm³ маанилери бардык электрон-нурлуу машиналарда эң ылайыктуу шарт экенин далилдебейт.
- Өндүрүлгөн бөлүктөрдүн бардык аймактары толук кемтиксиз экенин көрсөтпөйт.
- Статикалык созулуу бекемдигинин жогорулашы чарчоо өмүрүн да узартарын көрсөтпөйт.
- Сокку бекемдигинин төмөндөшү жалгыз дендрит багытталуусунан келип чыкканын так далилдебейт.
- Башка порошок өлчөмдөрүндө жана башка химиялык курамдарда ошол эле процесс терезеси жарактуу экенин көрсөтпөйт.
- Чоң, татаал же калың кесимдүү өнөр жай бөлүктөрүн ошол эле касиеттер менен өндүрүүгө болорун көрсөтпөйт.
- Өндүрүш экономикалык, сертификаттоого даяр же сериялык өндүрүшкө ылайыктуу экенин көрсөтпөйт.
- Жылуулук иштетүү, ысык изостатикалык пресстөө же бет иштетүү жыйынтыктарга кандай таасир берерин баалабайт.
Изилдөөнүн негизги чектөөлөрү
- Порошоктун 45–113 µm аралыктагы дан өлчөмү бөлүштүрүлүшү туруктуу кармалган.
- Ар башка басуу багыттары жана ар башка дендрит–жүк багыттары системалуу салыштырылган эмес.
- Сокку үлгүлөрү өндүрүлгөндөн кийин башка текстура багытында экинчи үлгү тобун даярдоо мүмкүн болбогону айтылган.
- Сынуу бети же жараканын жүрүү жолу боюнча фрактографиялык анализ жүргүзүлгөн эмес.
- Микротүзүлүш негизинен оптикалык микроскоп менен бааланган.
- Дан жана дендрит өлчөмдөрүнүн кеңири сандык бөлүштүрүү статистикасы берилген эмес.
- Тыгыздык жана көңдөйлүүлүк үлүшү көлөмдүк ыкмалар менен сандык түрдө билдирилген эмес.
- Механикалык жыйынтыктар үчүн стандарттык четтөө, ишеним интервалы жана үлгү боюнча баштапкы маанилер берилген эмес.
- Чарчоо, сынуу чыдамкайлыгы, калдык чыңалуу жана жогорку температура касиеттери изилденген эмес.
- Сокку графигиндеги маанилер жана бирдик менен түшүндүрмө текстинин ортосунда дал келбестик бар.
Келечекте жүргүзүлүшү керек болгон эксперименттер
Кийинки изилдөө баскычында ошол эле процесс параметрлери менен ар башка басуу багыттарында үлгүлөр даярдалып, созулуу жана сокку күчтөрү дендриттерге параллель, перпендикуляр жана бурчтуу багыттарда колдонулушу керек. Ошондо анизотропиянын чоңдугун сандык түрдө аныктоого болот.
Сынуу беттери сканерлөөчү электрондук микроскоп менен изилденип; жарака дендрит чек араларын, α′ ийнелерин же көңдөйлөрдү ээрчип-ээрчибегени көрсөтүлүшү керек. Электрондордун артка чачыроо дифракциясы, X-нур дифракциясы жана сүрөт анализи аркылуу текстура, фаза үлүшү, дендрит аралык жана кристалл багытталуусу өлчөнүшү керек.
Мындан тышкары ар башка порошок дан бөлүштүрүлүштөрү, катмар калыңдыктары, алдын ала ысытуу температуралары жана сканерлөө буруу стратегиялары салыштырылышы керек. Эң ылайыктуу өндүрүш рецепти созулуу бекемдигине гана эмес; сокку, чарчоо, тыгыздык, бет сапаты, өндүрүш ылдамдыгы жана энергия керектөөсүнө карата көп максаттуу түрдө аныкталышы керек.
Изилдөөнүн Ыкмасы жана Жыйынтыктары
Эксперименттик долбоордун кыскача мазмуну
| Баскыч | Колдонулган ыкма | Негизги жыйынтык |
|---|---|---|
| Порошок даярдоо | PREP менен өндүрүлгөн 45–113 µm TA15 порошогу | Тоголок баштапкы порошок |
| Катмарлап өндүрүү | Вакуумда электрон нуру менен катмар-катмар эритүү | 25 металлографиялык жана 18 механикалык сыноо үлгүсү |
| Параметрлерди сканерлөө | 0,10–0,25 mm сканерлөө кадамы жана 20–70 J/mm³ өзгөчө энергия | Бет морфологиясынын процесс картасы |
| Макротүзүлүш | Бетти жана кесимди визуалдык изилдөө | Эрибөө, мозаикалык түзүлүш, жекече кемтик жана толук эриген бет класстары |
| Микротүзүлүш | Neophot-32 оптикалык микроскоп жана Olympus камерасы | Дендриттик α′+β ламеллалуу-ийне сымал түзүлүш |
| Созулуу сыноосу | ISO 6892-1:2019 жана MTS 318.25 | Rm, R0,2, E жана A5 |
| Сокку сыноосу | ISO 148-1:2016 Charpy ыкмасы | Сокку бекемдигин салыштыруу |
| Салыштыруу | Салттуу электрон-нурлуу эритилген TA15 | Процесс–микротүзүлүш–механикалык касиет байланышы |
Өзгөртүлгөн жана туруктуу кармалган параметрлер
| Параметр | Маани | Эксперименттеги абалы |
|---|---|---|
| Сканерлөө кадамы | 0,10–0,25 mm; 0,05 mm аралык менен | Өзгөртүлгөн |
| Өзгөчө нур энергиясы | 20–70 J/mm³ | Өзгөртүлгөн |
| Сканерлөө ылдамдыгы | 500 mm/s | Туруктуу |
| Катмар калыңдыгы | 100 µm | Туруктуу |
| Катмар багыты | Ар бир катмарда 90° бурулуш | Туруктуу стратегия |
| Сканерлөө формасы | Эки багыттуу серпантин | Туруктуу |
| Тездетүүчү чыңалуу | 60 kV | Туруктуу |
| Алдын ала ысытуу температурасы | 730 °C | Туруктуу |
| Вакуум | 10−4 Torr | Туруктуу |
| Порошок өлчөмү | 45–113 µm | Туруктуу |
Энергия киргизүүгө жараша байкалган түзүлүш өзгөрүүсү
| Энергия абалы | Негизги пайда болгон нерсе | Механикалык жактан мүмкүн болгон таасири |
|---|---|---|
| Жетишсиз энергия | Толук эрибөө, катмар жана негиз үзүлүштөрү | Көтөрүүчү кесимдин азайышы жана жарака башталышы |
| Ылайыктуу энергия аралыгы | Толук эришке жакын абал жана майда дендриттик түзүлүш | Жогорку созулуу бекемдиги жана узаруу |
| Ашыкча энергия | Ири багытталган дендриттер жана чөгүү көңдөйлөрү | Анизотропия жана сокку бекемдигин жоготуу |
Тандалган өндүрүш шарты
| Касиет | Тандалган маани же байкоо |
|---|---|
| Үлгү коду | 13 |
| Сканерлөө кадамы | 0,20 mm |
| Өзгөчө энергия | 40 J/mm³ |
| Бет абалы | Визуалдык жактан жогорку сапаттагы эриген бет |
| Негизги металл микротүзүлүшү | Майда дендриттер жана эң чачыранды α′ ийнелери |
| Чөгүү микрокөңдөйлөрү | Негизги металлда байкалган эмес |
| Негиз чек арасы | Болжол менен 0,3–0,4 mm узундукка жеткен жергиликтүү үзүлүштөр |
Механикалык касиеттерди түз салыштыруу
| Касиет | 3D басуу | Электрон-нурлуу эритүү | Салыштырмалуу өзгөрүү |
|---|---|---|---|
| Созулуу бекемдиги | 1139 MPa | 895 MPa | Болжол менен %27,3 өсүү |
| Агуу бекемдиги | 1050 MPa | 849 MPa | Болжол менен %23,7 өсүү |
| Young модулу | 122 GPa | 134 GPa | Болжол менен %9 азайуу |
| Үзүлгөндөгү узаруу | %16,5 | %5,1 | Болжол менен 3,24 эсе |
| Charpy сокку жыйынтыгы | Графикте 32,5; текстте болжол менен 35 | Графикте 55,2; текстте болжол менен 55 | Болжол менен %36–41 азайуу |
Сокку маанилеринде текст, сүрөт жана бирдик арасында дал келбестик болгондуктан, таблицадагы жыйынтыктар изилдөөдө көрсөтүлгөн түрүндө өз-өзүнчө берилген.
Сүрөттөр менен таблицалардын илимий мааниси
- 1-сүрөт: Вакуум камерасы, электрондук пушка, башкаруу шкафтары жана жогорку чыңалуу булагынан турган эксперименттик өндүрүш системасын көрсөтөт.
- 1-таблица: Колдонулган TA15 порошогунун химиялык курам чектерин берет.
- 2-сүрөт: Ар башка процесс параметрлери менен басылган 25 металлографиялык үлгүнүн беттерин көрсөтөт.
- 3-сүрөт: Созулуу жана сокку үлгүлөрү алынган узун блокторду көрсөтөт.
- 4-сүрөт: Сканерлөө кадамы менен өзгөчө энергияга жараша толук эрибөө, мозаикалык түзүлүш, жекече кемтик жана эриген бет аймактарын көрсөткөн процесс картасы.
- 5-сүрөт: Негизге жакын үзүлүштөрдү, эрибеген порошокту жана энергия көбөйгөн сайын багыттала баштаган дендриттерди көрсөтөт.
- 6-сүрөт: Үлгүлөрдүн негизги металл аймагындагы дендрит өлчөмү менен багытталуу айырмачылыктарын салыштырат.
- 7-сүрөт: α′ фазасынын ийне сымал кристалл морфологиясы өндүрүш шартына жараша майдалап же ирилип өзгөргөнүн көрсөтөт.
- 8-сүрөт: 3D басылган материалдын майда жана багытталган түзүлүшүн салттуу электрон-нурлуу эритилген материалдын ири жана эквиаксиалдык түзүлүшү менен салыштырат.
- 9-сүрөт: 3D басылган үлгү жогорку чыңалууну көтөрүп, көбүрөөк узарууга жеткенин көрсөтөт.
- 2-таблица: Созулуу бекемдиги, агуу бекемдиги, серпилгичтик модулу жана үзүлгөндөгү узаруу маанилерин сандык түрдө салыштырат.
- 10-сүрөт: 3D басылган үлгүнүн сокку бекемдиги салттуу эритилген материалдан төмөн экенин көрсөтөт; сүрөт менен тексттин арасында маани жана бирдик дал келбестиги бар.
Булак жана Ыкма Жөнүндө Эскертүү
Изилдөөнүн толук түпнуска аталышы: Determining Technological Parameters for Obtaining TA15 Titanium Alloy Blanks with Improved Mechanical Characteristics Using the Electron-Beam 3D Printing Method
Авторлор жана туура ирети: Serhii Akhonin, Vladimir Nesterenkov, Volodymyr Pashynskyi, Vladyslav Matviichuk, Sviatoslav Motrunich, Volodymyr Berezos жана Illia Klochkov.
Тең биринчи автор: Тең салым же тең биринчи авторлук жөнүндө маалымат көрсөтүлгөн эмес.
Жооптуу автор: Volodymyr Pashynskyi. Изилдөөдө байланыш дареги v.v.pashinskiy@mipolytech.education катары берилген.
Институционалдык байланыштар:
- E. O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraine
- Department of Metallurgy and Welding of Titanium Alloys
- Department of Physical Processes, Technology and Equipment for Electron Beam and Laser Welding
- Scientific-Technical Complex
- Department of Strength of Welded Structures
- Department of Metallurgy, Material Science and Organization of Production, Technical University “Metinvest Polytechnic” LLC, Zaporizhzhia, Ukraine
- State Enterprise “Scientific-Production Center ‘Titan’” of the E. O. Paton Electric Welding Institute, Kyiv, Ukraine
Serhii Akhonin, Vladimir Nesterenkov, Vladyslav Matviichuk, Sviatoslav Motrunich жана Illia Klochkov E. O. Paton Electric Welding Institute мекемесиндеги тиешелүү бөлүмдөр менен; Volodymyr Pashynskyi Technical University “Metinvest Polytechnic” менен; Volodymyr Berezos болсо State Enterprise “Scientific-Production Center ‘Titan’” менен байланышкан.
DOI: 10.15587/1729-4061.2024.306613.
Журнал: Eastern-European Journal of Enterprise Technologies.
Том, номер жана беттер: 3/12 (129), 2024, 36–45.
Басмакана: TECHNOLOGY CENTER PC.
Жарыяланган күнү: Макаланын биринчи бетинде 21 Июнь 2024; журналдын онлайн каттоо бетинде 28 Июнь 2024 күнү көрсөтүлгөн.
Булак түрү: Электрон-нурлуу өндүрүштү, металлографияны, бир октуу созулуу жана Charpy сокку сыноолорун бириктирген оригиналдуу эксперименттик материал таануу изилдөөсү.
Рецензия абалы: Рецензияланган журнал макаласы. Журнал кош сокур рецензия колдонорун жана макалаларды кеминде эки экспертке жиберерин билдирет.
Ачык жеткиликтүүлүк лицензиясы: Creative Commons Attribution, CC BY.
Расмий шилтеме:https://doi.org/10.15587/1729-4061.2024.306613
Каржылоо: Изилдөө Украинанын Улуттук илимдер академиясынын “коргонуу жана медицина муктаждыктары үчүн электрон-нурлуу эритүү жолу менен жаңы титан эритмелерин жана прокаттоо менен 3D басуу аркылуу алардан буюм өндүрүү технологияларын иштеп чыгуу” боюнча максаттуу изилдөө программасынын алкагында колдоого алынган. Мамлекеттик каттоо номери 0123U100870.
Кызыкчылыктардын кагылышы: Авторлор финансылык, жеке, авторлукка байланышкан же жыйынтыктарга таасир бере турган башка кызыкчылыктардын кагылышы жок экенин билдиришкен.
Маалыматтарга жетүү: Авторлор маалыматтар негиздүү суроо-талап боюнча берилерин билдиришкен. Ачык маалымат репозиторийине шилтеме берилген эмес.
Жасалма интеллектти колдонуу: Авторлор изилдөөнү даярдоодо жасалма интеллект технологиясы колдонулбаганын билдиришкен.
Ыраазычылык: Изилдөөчүлөр техникалык колдоо үчүн E. O. Paton Electric Welding Institute мекемесиндеги State Enterprise “Engineering Center for Electron Beam Welding” уюмуна ыраазычылык билдиришкен.
Бул кыргызча түшүндүрмө изилдөөнүн толук тексти, химиялык курам таблицасы, өндүрүш түзмөгү, процесс параметрлеринин картасы, металлографиялык сүрөттөрү, созулуу диаграммасы, механикалык касиеттер таблицасы жана сокку графиги каралып даярдалган. Тышкы булактар макаланын библиографиялык жазуусун, DOI-син, басмаканасын жана журналдын рецензия саясатын гана текшерүү үчүн колдонулган; илимий мазмунга сырттан жыйынтык кошулган эмес.
Изилдөөнүн негизги чектөөлөрү — бир гана порошок дан өлчөмү бөлүштүрүлүшүнүн колдонулушу, ар башка басуу жана жүк багыттары системалуу сыналбаганы, фрактографиялык анализдин жоктугу, көңдөйлүүлүк көлөмдүк түрдө өлчөнбөгөнү, чарчоо жана сынуу чыдамкайлыгы сыноолору жүргүзүлбөгөнү, механикалык жыйынтыктар боюнча бөлүштүрүү статистикасы берилбегени жана сокку бекемдиги сүрөтү менен түшүндүрмө текстиндеги маани-бирдик дал келбестиги.
Пикир калтырыңыз
E-mail дарегиңиз жарыяланбайт. Милдеттүү талаалар * менен белгиленген