

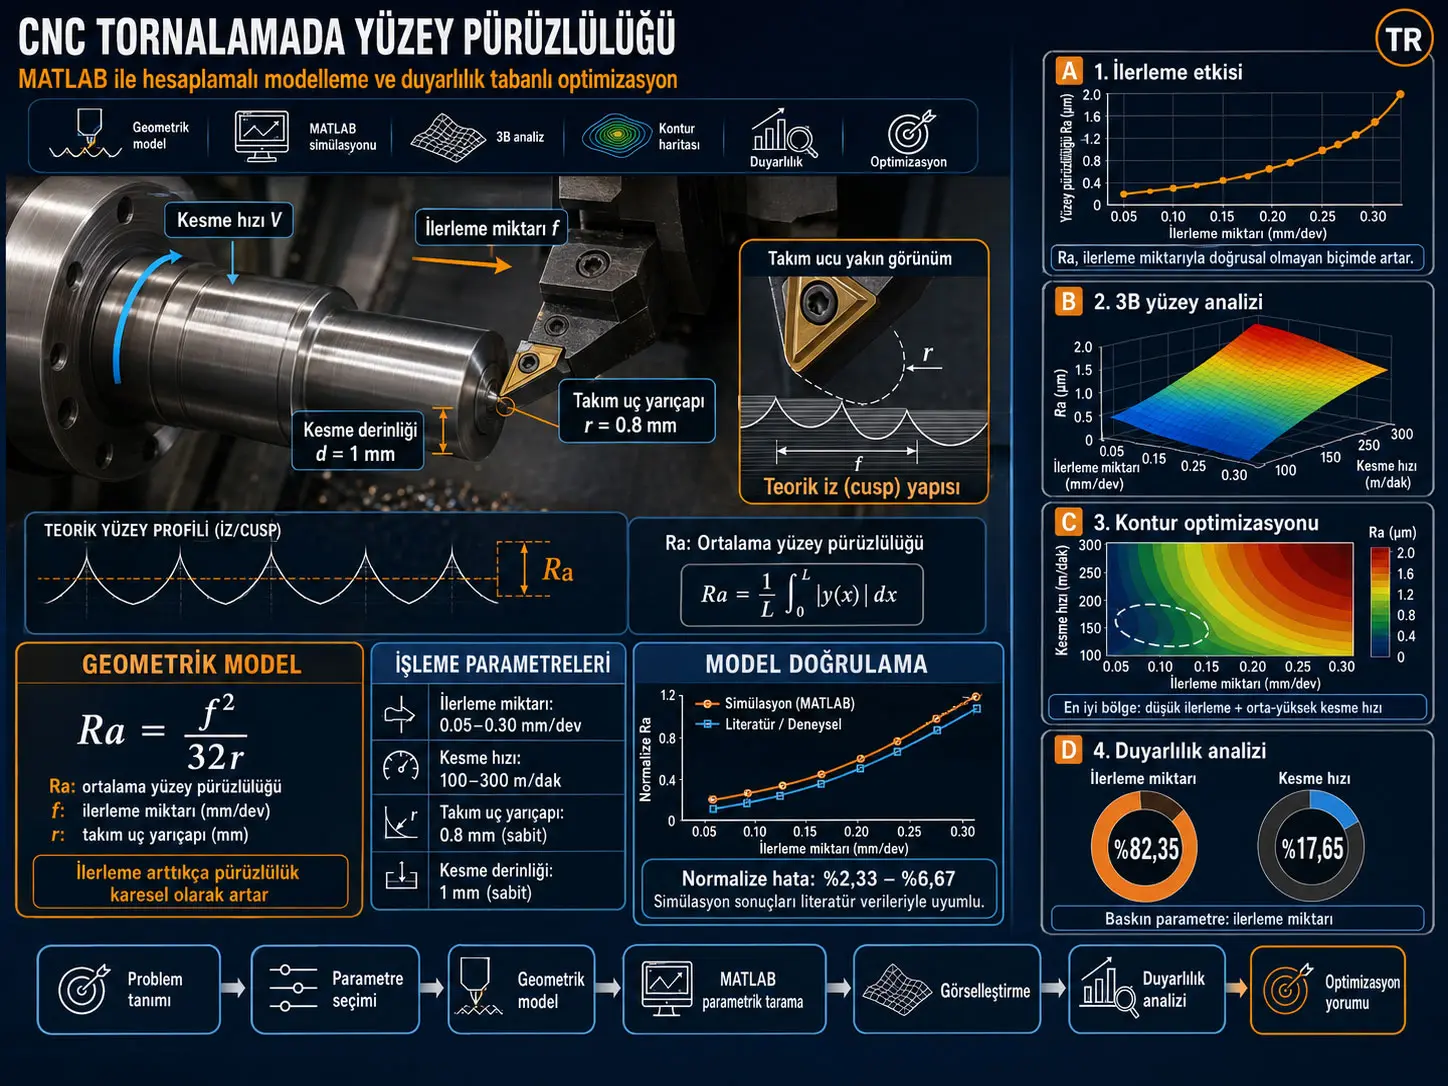
Ин таҳқиқот барои пешгӯии ноҳамвории сатҳ дар раванди харротии CNC ва баррасии таъсири нисбии параметрҳои коркард чаҳорчӯби ҳисоббарории бар MATLAB асосёфтаро пешниҳод мекунад. Дар асоси равиш робитаи геометрии байни миқдори пешравӣ \(f\) ва радиуси нӯги асбоб \(r\) барои геометрияи идеалии харротӣ қарор дорад, ки модели \(R_a=f^2/(32r)\)-ро ташкил медиҳад. Ин модели назариявӣ дар муҳити MATLAB бо сканкунии параметрӣ, визуализатсияи ду ва сеченака, таҳлили контурӣ ва ҳисоби ҳассосияти нормализатсияшуда дастгирӣ шудааст. Дар манбаъ фосилаҳои асосии параметрҳо барои миқдори пешравӣ 0.05–0.30 mm/dev ва барои суръати буриш 100–300 m/dak дода шудаанд, дар ҳоле ки радиуси нӯги асбоб 0.8 mm ва чуқурии буриш 1 mm собит нигоҳ дошта шудаанд. Натиҷаҳо нишон медиҳанд, ки бо зиёд шудани миқдори пешравӣ ноҳамвории сатҳ аз рӯйи робитаи дараҷаи дуюм босуръат меафзояд, дар ҳоле ки суръати буриш дар фосилаи омӯхташуда таъсири заифтар дорад. Дар таҳлили ҳассосияти нормализатсияшуда барои миқдори пешравӣ саҳми нисбии %82.35 ва барои суръати буриш %17.65 гузориш шудааст.
Натиҷаҳои модел бо арзишҳои ноҳамвории сатҳ, ки муаллифон аз адабиёт гирифта ва ҳамчун таҷрибавӣ тавсиф кардаанд, муқоиса шудаанд; дар фосилаи пешравии 0.05–0.30 mm/dev арзишҳои хатои нормализатсияшуда аз %2.33 то %6.67 муайян шудаанд. Бо вуҷуди ин, ин санҷиш таҷрибаи нави харротии CNC нест. Дар худи таҳқиқот механизмҳои воқеии коркард, аз қабили фарсудашавии асбоб, ларзиш, chatter, ғайриякҷинсии мавод ва деформатсияи пластикӣ моделсозӣ намешаванд. Ҳамчунин гуфта мешавад, ки барои таъсири суръати буриш “cutting speed correction factor” истифода шудааст, аммо робитаи дақиқи математикии ин омил дар бахши методҳо пешниҳод нашудааст. Аз ин рӯ, таъсири миқдори пешравиро аз муодилаҳои манбаъ мустақиман бозтавлид кардан мумкин аст, аммо барои бозтавлиди миқдории ҳассосияти суръати буриш маълумоти иловагии модел лозим аст.
Чаро ноҳамвории сатҳ дар харротии CNC муҳим аст?
Ноҳамвории сатҳ яке аз нишондиҳандаҳои асосии якпорчагии сатҳ мебошад, ки на танҳо ба намуди зоҳирии детали коркардшуда, балки ба тамос, соиш, фарсудашавӣ, рафтори хастагӣ ва фаъолияти функсионалии он низ таъсир мерасонад. Дар харротии CNC, азбаски нӯги буррандаи асбоб дар ҳар гардиш дар тӯли детали коркардшаванда ба андозаи муайян пеш меравад, дар сатҳ изҳои геометрӣ боқӣ мемонанд. Баландӣ ва фосилаи ин изҳо махсусан ба миқдори пешравӣ ва геометрияи нӯги асбоб вобастаанд.
Равиши таҳқиқоти манбаъ ин механизми геометриро ҳамчун наздикшавии аввал истифода бурда, сипас бо MATLAB фазои параметрҳоро скан кардан ва ба таври миқдорӣ муайян намудани он аст, ки ҳар параметр то чӣ андоза ба натиҷа таъсир мерасонад.
Параметрҳои дар таҳқиқот баррасишуда
| Параметр | Рамз | Арзиш / Фосила | Нақш дар модел |
|---|---|---|---|
| Миқдори пешравӣ | f | 0.05–0.30 mm/dev | Тағйирёбандаи асосие, ки ба профили сатҳ таъсири қавӣ мерасонад |
| Суръати буриш | V | 100–300 m/dak | Тағйирёбандаи дуюм, ки ба динамикаи буриш таъсир мерасонад |
| Радиуси нӯги асбоб | r | 0.8 mm, собит | Хусусияти геометрии асбоби бурранда |
| Чуқурии буриш | d | 1 mm, собит | Барои ҷудо кардани таъсири пешравӣ ва суръат собит нигоҳ дошта мешавад |
Ёддошт оид ба мутобиқати манбаъ: Дар ҳоле ки Ҷадвали 1 ин сохторро равшан нишон медиҳад, абзаци манбаъ, ки фавран пас аз ҷадвал меояд, мегӯяд, ки миқдори пешравӣ ва суръати буриш собит, вале радиуси нӯги асбоб ва чуқурии буриш тағйирёбанда нигоҳ дошта шудаанд. Азбаски ин изҳорот бо ҷадвал, таърифи параметрии sweep ва графикҳои натиҷа мувофиқат намекунад, онро бояд хатои дохилиманбаъии навишт/матн арзёбӣ кард.
Ноҳамвории Сатҳ дар Харротии Идеалӣ Чӣ Гуна Ҳисоб Карда Мешавад?
Таҳқиқоти манбаъ дар шароити идеалии буриш ноҳамвории миёнаи арифметикии назариявии сатҳро бо истифода аз робитаи геометрие ҳисоб мекунад, ки ба квадрати миқдори пешравӣ мутаносиби мустақим ва ба радиуси нӯги асбоб мутаносиби баръакс аст: \(R_a=f^2/(32r)\). Мувофиқи ин, ҳатто афзоишҳои хурди миқдори пешравӣ бинобар робитаи квадратӣ афзоиши хеле қавитари ноҳамвории сатҳро ба вуҷуд меоранд, дар ҳоле ки радиуси калонтарини нӯги асбоб изи геометрии идеалиро ҳамвортар мекунад.
Модели геометрии ноҳамворӣ
Муодилаи (1)-и манбаъ:
\[ R_a=\frac{f^2}{32r} \]
чунин аст. Дар ин ҷо:
- \(R_a\): ноҳамвории миёнаи арифметикии сатҳ,
- \(f\): миқдори пешравӣ, mm/dev,
- \(r\): радиуси нӯги асбоб, mm.
Ин формула ноҳамвории миёнаи сохтори идеалии геометрии cusp/чуқурчаро, ки нӯги асбоб ҳангоми харротӣ дар гардишҳои пайдарпай мегузорад, тақрибан ифода мекунад.
Чаро таъсири миқдори пешравӣ квадратӣ аст?
Азбаски дар муодила \(f\) дар дараҷаи дуюм қарор дорад:
\[ R_a\propto f^2 \]
мешавад. Масалан, агар дигар шартҳо якхела нигоҳ дошта шаванд, ду баробар кардани миқдори пешравӣ ноҳамвории геометрии назариявиро тақрибан чор баробар мекунад.
Дар Шакли 2-и манбаъ низ дар фосилаи пешравии 0.05–0.30 mm/dev ба ҷойи хатти рост каҷи \(R_a\) дида мешавад, ки тадриҷан нишебтар мегардад. Арзишҳои тақрибии шакл бо натиҷаҳои симулятсияи 0.098, 0.391, 0.879, 1.563, 2.441 ва 3.516 µm, ки дар Ҷадвали 3 дода шудаанд, мувофиқат мекунанд.
Табдили воҳид
Манбаъ \(f\) ва \(r\)-ро бо mm таъриф мекунад, дар ҳоле ки \(R_a\)-ро бо µm гузориш медиҳад. Вақте муодила мустақиман бо вурудҳои mm истифода мешавад, натиҷаи геометрӣ бо mm ба даст меояд; барои мувофиқат бо натиҷаҳои гузоришшуда бояд ба 1000 зарб карда, ба µm табдил дода шавад.
Масалан, барои \(f=0.30\) mm/dev ва \(r=0.8\) mm:
\[ R_a= \frac{(0.30)^2}{32(0.8)} = 0.003515625\ {\rm mm} \]
ва:
\[ 0.003515625\ {\rm mm} \times1000 = 3.515625\ \mu{\rm m} \]
ба даст меояд. Ин арзиш ба натиҷаи симулятсияи 3.516 µm, ки дар Ҷадвали 3-и манбаъ оварда шудааст, мувофиқат мекунад. Манбаъ ин табдили mm→µm-ро ҳамчун муодилаи ҷудогона нанавиштааст.
Модел кадом падидаҳои физикиро дар бар намегирад?
Тавре ки худи муаллифон низ қайд мекунанд, модели геометрӣ:
- фарсудашавии асбобро,
- ларзиши асбоб ва детали коркардшавандаро,
- рафтори chatter-ро,
- деформатсияи пластикии маводро,
- ғайриякҷинсии маводро
мустақиман моделсозӣ намекунад. Аз ин рӯ, \(R_a=f^2/(32r)\) муодилае нест, ки тамоми физикаи сатҳи воқеии харротии CNC-ро ифода кунад, балки наздикшавии дараҷаи аввал барои шароити идеалии геометрӣ мебошад.
Ҷараёни ҳисоббарории MATLAB
Дар Шакли 1-и манбаъ ҷараёни таҳқиқот бо тартиби зерин нишон дода шудааст:
- Таърифи масъала: ноҳамвории сатҳ дар харротии CNC.
- Интихоби параметрҳои коркарди \(f,V,r,d\).
- Сохтани модели назариявии \(R_a=f^2/(32r)\).
- Дохил кардани омили ислоҳи суръати буриш.
- Татбиқи MATLAB ва sweep-и параметрӣ.
- Барои комбинатсияҳои \(f,V\) ҳисоб кардани матритсаи \(R_a\).
- Визуализатсияҳои 2B, 3B ва контурӣ.
- Таҳлили ҳассосияти нормализатсияшуда.
- Тафсири муҳандисӣ ва оптимизатсия.
Дар ин ҷо маҳдудияти муҳими бозтавлидпазирӣ вуҷуд дорад: манбаъ дар ҷараёни кор қадами “cutting speed correction factor”-ро нишон медиҳад, аммо формулаи математикии ин омилро ба таври возеҳ гузориш намедиҳад.
Сканкунии параметрии MATLAB
Манбаъ мегӯяд, ки бо истифода аз MATLAB комбинатсияҳои миқдори пешравӣ ва суръати буриш скан шуда, барои ҳар комбинатсия ноҳамвории сатҳ ҳисоб карда шудааст. Натиҷаҳо дар се қабати гуногуни визуалӣ баррасӣ шудаанд:
- каҷи 2B-и \(R_a\) – миқдори пешравӣ,
- сатҳи сеченакаи \(R_a\) – \(f\) – \(V\),
- харитаи контурӣ, ки минтақаҳои кори ноҳамвории пастро нишон медиҳад.
Чаро Миқдори Пешравӣ Ба Ноҳамвории Сатҳ Аз Суръати Буриш Бештар Таъсир Мерасонад?
Азбаски дар асоси геометрии таҳқиқот ноҳамворӣ мустақиман ба ҳади \(f^2\) вобаста аст, ҳассосияти нормализатсияшудаи миқдори пешравӣ табиатан баланд мебошад; дар ҳисобҳои манбаъ барои миқдори пешравӣ \(S_f=2.000\) ва барои суръати буриш \(S_V=0.429\) ёфта шуда, онҳо мутаносибан ба саҳмҳои нисбии %82.35 ва %17.65 табдил дода шудаанд. Аммо азбаски функсияи дақиқи ислоҳӣ, ки коэффисиенти 0.429-и суръати буришро ба вуҷуд меорад, дар мақола дода нашудааст, бозтавлиди мустақили ин қисм маҳдуд аст.
Ҳассосияти нормализатсияшуда
Муодилаи (2)-и манбаъ:
\[ S_i= \left( \frac{\partial R_a}{\partial x_i} \right) \left( \frac{x_i}{R_a} \right) \]
чунин аст. \(x_i\) параметри коркарди таҳлилшаванда мебошад.
Ин таъриф ченаки беандозаи чандирӣ/ҳассосиятро ба вуҷуд меорад. Он имкон медиҳад муқоиса карда шавад, ки тағйироти нисбӣ дар як параметр дар \(R_a\) чӣ қадар тағйироти нисбӣ ба вуҷуд меорад.
Барои модели софи геометрӣ:
\[ R_a=\frac{f^2}{32r} \]
ҳангоми:
\[ \frac{\partial R_a}{\partial f} = \frac{2f}{32r} \]
ва аз ин рӯ:
\[ S_f = \frac{2f}{32r} \frac{f}{R_a} =2 \]
ба даст меояд. Ин арзиш бо натиҷаи \(S_f=2.000\) дар Ҷадвали 2-и манбаъ комилан мувофиқат мекунад.
| Параметр | Рамз | Коэффисиенти ҳассосият | Саҳми нисбӣ |
|---|---|---|---|
| Миқдори пешравӣ | f | 2.000 | 82.35% |
| Суръати буриш | V | 0.429 | 17.65% |
Фоизҳо ҳамчун саҳми нормализатсияшудаи ду бузургии ҳассосият дар маҷмӯи умумӣ гузориш шудаанд. Бояд махсус таъкид кард, ки ин арзишҳо бо ҷудокунии дисперсияи физикӣ ё фоизи таҷрибавии ANOVA як чиз нестанд.
Усул ва Натиҷаҳои Таҳқиқот
Шакли 2: таъсири миқдори пешравӣ
Шакли 2-и манбаъ нишон медиҳад, ки бо зиёд шудани миқдори пешравӣ \(R_a\) ба таври ғайрихаттӣ меафзояд. Каҷ махсусан пас аз 0.20 mm/dev ба таври назаррас нишебтар мешавад. Ин рафтор ба назарияи \(R_a\propto f^2\) мувофиқ аст.
| Миқдори пешравӣ (mm/dev) | Ra-и симулятсия (µm) |
|---|---|
| 0.05 | 0.098 |
| 0.10 | 0.391 |
| 0.15 | 0.879 |
| 0.20 | 1.563 |
| 0.25 | 2.441 |
| 0.30 | 3.516 |
Гузариш аз 0.05 ба 0.30 mm/dev афзоиши 6-каратаи миқдори пешравӣ аст, вале бинобар модели геометрӣ \(R_a\) тақрибан 36 маротиба меафзояд; ин натиҷаи мустақими вобастагии квадратӣ мебошад.
Шакли 3: таъсири муштараки миқдори пешравӣ ва суръати буриш
Дар Шакли 3-и манбаъ барои \(f\), \(V\) ва \(R_a\) сатҳи сеченака пешниҳод шудааст. Нишебии сатҳ дар меҳвари миқдори пешравӣ ба таври назаррас баландтар аст, дар ҳоле ки тағйирот дар самти суръати буриш хурдтар мебошад.
Манбаъ инро чунин шарҳ медиҳад, ки суръати буриш тавассути механизмҳои дуюмдараҷа, аз қабили ташаккули built-up edge ва нармшавии ҳароратӣ, ба ноҳамвории сатҳ таъсир мерасонад. Аммо ин механизмҳо дар Муодилаи геометрии (1) ҷой надоранд ва функсияи ислоҳи суръати буриш, ки истифода шудааст, ба таври возеҳ дода нашудааст.
Шакли 4: оптимизатсияи ба контур асосёфта
Харитаи контурӣ нишон медиҳад, ки дар фазои параметрҳои омӯхташуда ноҳамвории паст махсусан дар минтақаи миқдори ками пешравӣ ва суръати миёна-баланди буриш ба вуҷуд меояд.
Он ки гузаришҳои ранг дар харита асосан дар самти меҳвари пешравӣ ҳастанд, таъсири бартаридоштаи тағйирёбии feed-ро дубора нишон медиҳад. Тибқи тафсири муҳандисии манбаъ, ноҳамвории сатҳ, ки аз миқдори зиёди пешравӣ ба вуҷуд меояд, танҳо бо баланд кардани суръати буриш пурра ҷуброн карда намешавад.
Тафсири режими оптималии кори пешниҳодшуда дар манбаъ
Таҳқиқот ба ҷойи гузориш додани як ҷуфти ададии “global optimum \(f,V\)” аз равиши банақшагирии раванд тавассути минтақаҳои контурӣ истифода мебарад. Самти асосӣ барои ноҳамвории пасти сатҳ:
миқдори ками пешравӣ + суръати миёна ё баланди буриш
ифода шудааст.
Бо вуҷуди ин, дар истеҳсолоти воқеӣ ҳадафҳои дигар, аз қабили ҳосилнокӣ, умри асбоб, қувваи буриш, ҳарорат ва вақти давр низ мавҷуданд, бинобар ин танҳо кам кардани \(R_a\) барои тамоми раванд худ аз худ маънои оптимумро надорад. Сабаби он ки манбаъ дар пешниҳодҳои корҳои оянда гузариш ба равиши multi-objective optimization-ро мехоҳад, низ ҳамин аст.
Муқоиса бо арзишҳои адабиёт
| Feed (mm/dev) | Ra-и симулятсия (µm) | Ra-и таҷрибавии ба адабиёт асосёфта (µm) | Хатои нормализатсияшуда |
|---|---|---|---|
| 0.05 | 0.098 | 0.105 | 6.67% |
| 0.10 | 0.391 | 0.410 | 4.63% |
| 0.15 | 0.879 | 0.910 | 3.41% |
| 0.20 | 1.563 | 1.620 | 3.52% |
| 0.25 | 2.441 | 2.520 | 3.13% |
| 0.30 | 3.516 | 3.600 | 2.33% |
Ҳисоби хатои нормализатсияшуда
Манбаъ хатогиро дар Муодилаи (3) чунин таъриф мекунад:
\[ \mathrm{Normalized\ Error}(\%) = \left| \frac{R_a^{sim}-R_a^{exp}} {R_a^{exp}} \right| \times100 \]
\(R_a^{sim}\) арзишест, ки модели MATLAB ҳисоб кардааст; \(R_a^{exp}\) бошад арзишест, ки муаллифон аз адабиёт ҳамчун таҷрибавӣ гирифтаанд.
Дар ҳамаи муқоисаҳо хато аз %7 камтар гузориш шудааст. Баландтарин хато дар 0.05 mm/dev %6.67 ва пасттарин хато дар 0.30 mm/dev %2.33 аст.
Оё Хатои Камтар Аз %7 Маънои Онро Дорад, Ки Модел Таҷрибавӣ Тасдиқ Шудааст?
Танҳо ба андозаи маҳдуд. Таҳқиқот таҷрибаи нави харротии CNC-и худро анҷом надодааст; натиҷаҳои MATLAB-ро бо шаш арзиши \(R_a\), ки дар адабиёт ҳамчун таҷрибавӣ нишон дода шудаанд, муқоиса кардааст. Аз ин рӯ, хатои камтар аз %7 нишон медиҳад, ки модели геометрӣ ба тамоюли маҷмӯи додаҳои истинодии интихобшуда наздик аст, аммо барои маводҳо, асбобҳо, дастгоҳҳо, шароити ларзиш ё сатҳҳои гуногуни фарсудашавии асбоб тасдиқи умумии таҷрибавӣ фароҳам намеорад.
Шакли 5: тамоюли ду маҷмӯи додаҳо
Шакли 5-и манбаъ нишон медиҳад, ки арзишҳои симулятсия ва таҷрибавии ба адабиёт асосёфта бо зиёд шудани feed якҷоя боло мераванд. Фарқи байни ду каҷ хурд аст ва гарчанде бо зиёд шудани feed фарқи мутлақ афзоиш меёбад, хатои нормализатсияшуда дар маҷмӯъ кам мешавад.
Манбаъ ин наздикиро ҳамчун нишонаи он шарҳ медиҳад, ки модел тамоюли асосии коркардро дар бар мегирад. Аммо инҳирофҳое, ки метавонанд дар сатҳи воқеӣ ба вуҷуд оянд, бо таъсирҳои берун аз модел, аз қабили фарсудашавии асбоб, ларзиш ва ғайриякҷинсии мавод шарҳ дода мешаванд.
Натиҷаҳои асосие, ки таҳқиқот дастгирӣ мекунад
- Дар модели идеалии геометрӣ ноҳамвории сатҳ бо квадрати миқдори пешравӣ меафзояд.
- Дар фосилаи 0.05–0.30 mm/dev натиҷаҳои MATLAB дар фосилаи 0.098–3.516 µm зиёд мешаванд.
- Дар таҳлили ҳассосияти манбаъ feed rate ҳамчун параметри бартаридошта муайян шудааст.
- Саҳмҳои гузоришшудаи ҳассосияти нормализатсияшуда барои feed %82.35 ва барои cutting speed %17.65 мебошанд.
- Таҳлили контурӣ минтақаи feed-и паст ва cutting speed-и миёна-баландро ҳамчун минтақаи ноҳамвории паст нишон медиҳад.
- Дар муқоиса бо шаш арзиши таҷрибавии ба адабиёт асосёфтаи истифодашуда дар манбаъ хато аз %7 паст мондааст.
- Визуализатсияи параметрии MATLAB метавонад ҳамчун воситаи зуд ва тафсиршавандаи таҳлил барои банақшагирии пешакии раванд истифода шавад.
Натиҷаҳое, ки таҳқиқот дастгирӣ намекунад ё мустақиман нишон намедиҳад
- Ин ки модел дар ҳамаи шароити харротии CNC хатои камтар аз %7 медиҳад.
- Ин ки таносуби Feed маҳз %82.35 вариансияи раванди воқеиро шарҳ медиҳад.
- Ин ки таъсири суръати буришро аз формулаҳои манбаъ пурра бозтавлид кардан мумкин аст.
- Ин ки фарсудашавии асбоб ба ҳисоб гирифта шудааст.
- Ин ки chatter ё ларзиши дастгоҳ симулятсия шудааст.
- Ин ки деформатсияи пластикии мавод моделсозӣ шудааст.
- Ин ки муаллифон дар доираи ин таҳқиқот таҷрибаи нави лаборатории харротӣ гузаронидаанд.
- Ин ки минтақаи пасти Ra дар харитаи контурӣ аз рӯйи умри асбоб, ҳосилнокӣ ва масрафи энергия низ global optimum мебошад.
Соҳаи истифодаи муҳандисии модел
Модел махсусан барои интихоби ибтидоӣ ва дағалонаи раванд арзишманд аст. Муҳандиси истеҳсолот метавонад пеш аз анҷом додани шумораи зиёди таҷрибаҳои физикӣ бинад, ки кадом минтақаҳои пешравӣ ноҳамвории баланди геометриро ба вуҷуд меоранд ва баъд таҷрибаҳои воқеиро дар фосилаи тангтари параметрҳо банақша гирад.
Бо вуҷуди ин, ҳангоми интихоби параметрҳои ниҳоии истеҳсолот омилҳое ба монанди маводи воқеӣ, рӯйпӯши асбоб, фарсудашавии асбоб, сахтии дастгоҳ, chatter, режими хунуккунӣ/молидан, қувваҳои буриш ва суръати истеҳсол бояд алоҳида арзёбӣ шаванд.
Пешниҳодҳо барои таҳқиқоти оянда
Муаллифон пешниҳод мекунанд, ки дар марҳилаҳои баъдӣ framework бо multi-objective optimization ва алгоритмҳои гибридии интеллектуалӣ васеъ карда шавад. Ҳамчунин ҳадаф гузошта шудааст, ки бо таҷрибаҳои мустақими назоратшаванда падидаҳои воқеии коркард, аз қабили фарсудашавии асбоб, chatter ва деформатсияи пластикӣ ба модел дохил карда шаванд.
Ёддошт оид ба Манбаъ ва Усул
Кори аслӣ: Computational Modelling and Sensitivity-Based Optimization of Surface Roughness in CNC Turning Using MATLAB
Муаллифон: Dr. Bhaskar Nagar; Mayuri Yadav.
Муассиса: Department of Mechanical Engineering, J C Bose University of Science & Technology, YMCA, Faridabad, Sector-6 Mathura Road, Haryana, India.
Маҷалла: International Journal of Engineering Applied Sciences and Technology (IJEAST).
Ҷилд / Шумора: Volume 11, Issue 02.
Саҳифаҳо: 87–93.
ISSN: 2455-2143.
DOI: 10.33564/IJEAST.2026.v11i02.010
Санаи нашр: Дар саҳифаҳои мақола Published Online June 2026; дар муқоваи шумораи PDF Print / Issue Publication Date 09-Jul-2026 нишон дода шудааст.
Навъи манбаъ: Мақолаи таҳқиқотии муҳандисии ҳисоббарорӣ / моделсозӣ.
Маълумоти рецензия: IJEAST дар веб-сайти расмии худ маҷалларо peer-reviewed тавсиф мекунад. Ин изҳорот ба сиёсати нашри худи маҷалла тааллуқ дорад.
Дастрасии кушода: Саҳифаи шумораи маҷалла нашрияҳоро ҳамчун дастрасии кушода таҳти Creative Commons Attribution 4.0 International License тавсиф мекунад.
Усули асосӣ: Модели геометрии ноҳамвории сатҳ дар харротӣ + MATLAB parametric sweep + визуализатсияи 2D/3D/контур + normalized sensitivity analysis + муқоисаи ба адабиёт асосёфта.
Муодилаи асосии геометрӣ: \(R_a=f^2/(32r)\).
Фосилаҳои таҳлил: \(f=0.05–0.30\) mm/dev; \(V=100–300\) m/dak; \(r=0.8\) mm; \(d=1\) mm.
Натиҷаҳои асосии ҳассосият: \(S_f=2.000\), саҳми нисбӣ %82.35; \(S_V=0.429\), саҳми нисбӣ %17.65.
Натиҷаи муқоисаи модел: Барои шаш арзиши таҷрибавии ба адабиёт асосёфтаи истифодашуда дар манбаъ хатои нормализатсияшуда дар фосилаи %2.33–%6.67 аст.
Ҳадди тасдиқ: Муаллифон дар лабораторияи худ таҷрибаи нави харротии CNC-ро гузориш намедиҳанд; тасдиқ бо арзишҳои истинодие маҳдуд аст, ки аз адабиёт гирифта шудаанд ва таҷрибавӣ номида шудаанд.
Маҳдудиятҳои модел: Фарсудашавии асбоб, ларзиш/chatter, ғайриякҷинсии мавод ва деформатсияи пластикӣ ба ҳисоб гирифта намешаванд.
Ёддошти бозтавлидпазирӣ: Гарчанде ки мақола дар ҷараёни кор мавҷудияти омили ислоҳи суръати буришро нишон медиҳад, функсияи дақиқи математикии онро гузориш намедиҳад; аз ин рӯ бозтавлиди пурраи ададии ҳассосияти cutting-speed аз матни манбаъ имконнопазир аст.
Номувофиқии дохили манбаъ: Ҷадвали 1 feed ва cutting speed-ро тағйирёбанда ва tool nose radius ва depth of cut-ро собит нишон медиҳад, аммо як ҷумлаи зери ҷадвал баръакси онро мегӯяд.
Маблағгузорӣ: Таҳқиқот хабар медиҳад, ки маблағгузории беруна нагирифтааст.
Дастрасии додаҳо: Гуфта мешавад, ки додаҳои дастгиркунандаи натиҷаҳоро бо дархости оқилона аз муаллифи масъул гирифтан мумкин аст.
Бархӯрди манфиатҳо: Муаллифон изҳор мекунанд, ки бархӯрди манфиатҳои молиявӣ ё ташкилӣ вуҷуд надорад.
Изҳороти истифодаи AI: Манбаъ мегӯяд, ки абзорҳои AI барои беҳтарсозии забон ва тавлиди шаклҳо истифода шудаанд; мазмун ва таҳлили илмӣ ба муаллифон тааллуқ дорад ва масъулияти ниҳоиро муаллифон бар дӯш мегиранд.
Шарҳ гузоред
Нишонии почтаи электронии шумо нашр намешавад. Майдонҳои ҳатмӣ бо * нишон дода шудаанд