

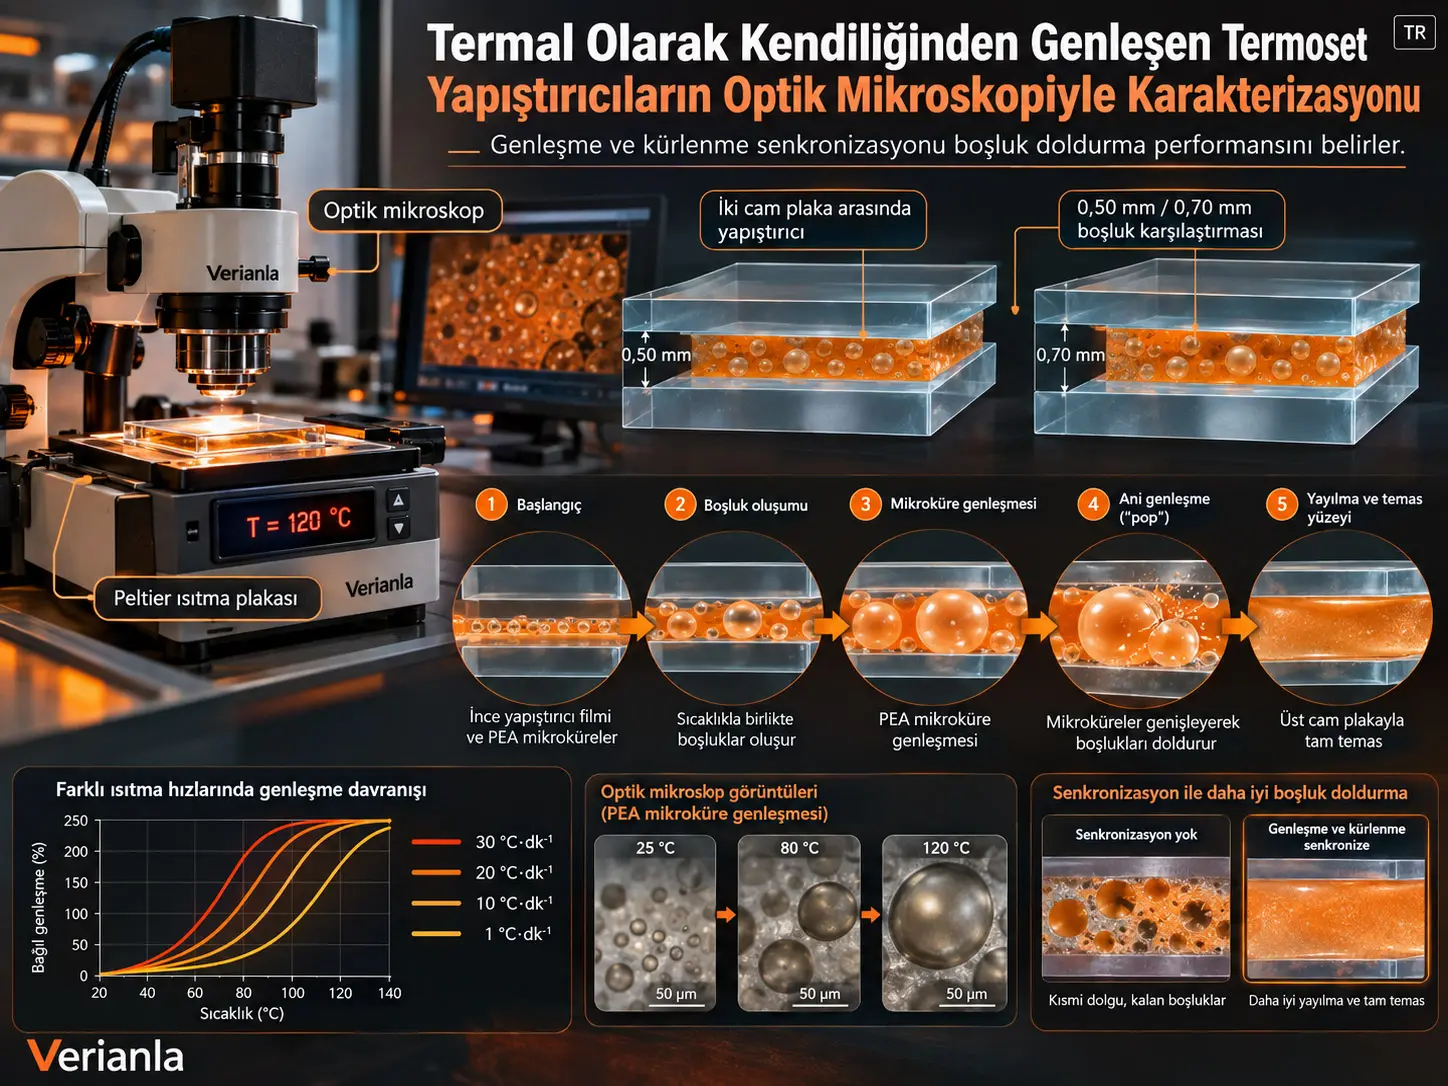
Termal olarak genleşebilir yapıştırıcı formülasyonu, ısıtma sırasında içerisindeki fiziksel genleşme ajanının hacimsel büyümesi sayesinde iki yüzey arasındaki boşluğu doldurabilen ve ardından termoset çapraz bağlanmasıyla yapısını sabitleyen bir yapıştırıcı sistemidir. Bu çalışma, BADGE/Dicy esaslı katı film yapıştırıcının genleşmesini doğrudan izlemek için optik mikroskop içine Peltier ısıtma plakası entegre eden özgün bir karakterizasyon yöntemi geliştirmiştir. Yapıştırıcı iki cam plaka arasına sabit bir boşlukla yerleştirilmiş; ısıtma sırasında yumuşama, fiziksel genleşme ajanının büyümesi, üst cama temas, yayılma ve kürlenme süreçleri gerçek zamanlı olarak gözlemlenmiştir. Sonuçlar, başarılı temas oluşumunun yalnız maksimum genleşmeye değil, genleşme ile çapraz bağlanma arasındaki zamanlamaya bağlı olduğunu göstermektedir.
Çalışmada 1, 10, 20 ve 30 °C·min⁻¹ ısıtma hızları ile 130–175 °C arasında farklı kürleme sıcaklıkları incelenmiştir. Fiziksel genleşme ajanı yaklaşık 140 °C civarında hızla büyümeye başlamış, 150–160 °C aralığında daha kararlı davranmış, daha yüksek sıcaklıklarda ise kabuk küçülmesi ve uçucu kaybına bağlı hacim kaybı göstermiştir. Özellikle 0,70 mm'lik boşlukta ısıtma hızının artırılması camla temas eden alanı belirgin biçimde yükseltmiştir; yayılan yüzey 1 °C·min⁻¹'de %0,9 ± 0,3 iken 30 °C·min⁻¹'de %98,6 ± 0,3'e ulaşmıştır.
Bu sonuçlar yapıştırıcının mekanik dayanımının doğrudan ölçümü değildir. Mikroskopi yöntemi esas olarak genleşme, temas ve yayılma kalitesini inceler. Ayrıca çalışma seçilen katı film BADGE/Dicy yapıştırıcı ve Unicell MS4600 fiziksel genleşme ajanına özgüdür; farklı kimyalar ve sıvı yapıştırıcı sistemleri ayrıca doğrulanmalıdır.
Otomotiv yapıştırıcılarında boşluk problemi
Metal parçaların yapıştırılması otomotiv üretiminde kaynak ve mekanik birleştirme yöntemlerini tamamlayan önemli bir montaj yaklaşımıdır. Epoksi esaslı yapısal yapıştırıcılar korozyon direnci, yorulma dayanımı ve yük dağılımı gibi avantajlar sağlayabilir. Ancak sac parçaların şekillendirilmesi sırasında metal/yapıştırıcı/metal sandviç yapısında yerel boşluklar oluşabilir.
Bu boşluklar yapıştırıcının karşı yüzeyle tam temas etmesini engelleyebilir. Temas eksikliği hem yapışma performansını azaltabilir hem de suyun ilerleyebileceği tercihli yollar oluşturabilir.
Çalışmada incelenen yaklaşım, ilk kalınlığı yaklaşık 0,50 mm olan yapıştırıcının kürlenme sırasında hacimsel olarak genişleyerek daha büyük boşlukları doldurmasıdır.
Termal Olarak Genleşebilir Yapıştırıcı Nasıl Çalışır?
Termal olarak genleşebilir yapıştırıcı, termoset yapıştırıcı matris içine eklenen fiziksel genleşme ajanı mikrokürelerinin ısıtıldığında büyümesiyle boşluk doldurur; aynı sıcaklık çevrimi içinde BADGE/Dicy çapraz bağlanma reaksiyonu ilerleyerek genleşmiş yapının sertleşmesini sağlar. Başarılı sonuç için mikroküre genleşmesinin, yapıştırıcının viskozitesi aşırı yükselmeden önce gerçekleşmesi gerekir.
BADGE/Dicy yapıştırıcı sistemi
Formülasyonun ana kimyasal temeli bisfenol A diglisidil eter (BADGE) ile disiyandiamid (Dicy) arasındaki reaksiyondur. Dicy, stokiyometrik değere göre 1,35 molar oranda fazla kullanılmıştır. Ticari formülasyon ayrıca %0,35 ağırlık oranında üre esaslı hızlandırıcı ve %10–15 aralığında mineral dolgu içerir.
Çalışmada iki temel formülasyon tanımlanmıştır:
- TEAF: fiziksel genleşme ajanı içeren termal genleşebilir yapıştırıcı.
- TEAFW: fiziksel genleşme ajanı içermeyen karşılaştırma formülasyonu.
TEAF içinde PEA oranı %1–3 ağırlık aralığındadır. Filmler oda sıcaklığında katıdır, yaklaşık 85 °C cam geçiş sıcaklığına ve 0,50 ± 0,03 mm başlangıç kalınlığına sahiptir.
Ticari sır nedeniyle bütün bileşen oranları açıklanmamıştır. Bu nedenle çalışma, yöntemsel olarak ayrıntılı olsa da ticari formülasyonun tam kimyasal yeniden üretimini mümkün kılmamaktadır.
Fiziksel genleşme ajanı
Kullanılan Unicell MS4600 PEA, katı polimerik kabuk içinde sıvı alkan karışımı taşıyan küresel mikropartiküllerden oluşur. Isıtıldığında çekirdek buharlaşır ve polimer kabuğu dışarı doğru genişletir.
Başlangıçta mikrokürelerin ortalama çapı yaklaşık 15–20 µm'dir. Tedarikçi bilgisine göre ajan yaklaşık 113–123 °C civarında genleşmeye başlamalı ve 163–175 °C civarında maksimum hacme ulaşmalıdır. Çalışmanın mikroskop gözlemlerinde ise belirgin hızlı genleşme yaklaşık 140–150 °C aralığında görülmüştür.
PEA'nın sıcaklıkla davranışı
130 °C'de mikroküreler 25 dakika sonunda dahi başlangıç boyutlarına yakın kalmıştır. 140 °C'de büyüme ilk dakika içinde başlamış ve yaklaşık beş dakika içinde büyük ölçüde dengelenmiştir.
150 °C'de ortalama çap 25 dakika sonunda 92,72 ± 4,23 µm'ye ulaşmıştır. Bu, incelenen izotermal sıcaklıklar içinde güçlü ve kararlı genleşme davranışını göstermektedir.
165, 170 ve 175 °C'de ise farklı bir davranış ortaya çıkmıştır. Ortalama çap ilk beş dakika içinde yaklaşık 90 µm düzeyine çıktıktan sonra azalmaya başlamıştır. 25 dakika sonunda ortalama çap:
- 165 °C'de 81,94 ± 4,82 µm,
- 170 °C'de 76,39 ± 6,10 µm,
- 175 °C'de 66,55 ± 7,33 µm
olarak ölçülmüştür.
Kaynak bu küçülmeyi, kabuktaki çatlaklardan veya polimer duvardan difüzyonla iç uçucuların kaybedilmesi ve kabuğun zamanla küçülmesiyle ilişkilendirmektedir.
Uzun süre yüksek sıcaklıkta ne olur?
175 °C'de 1 saatlik ısıtma sırasında genişlemiş kürelerin birbirine yaklaşarak koalesans gösterdiği ve kabukların küçüldüğü gözlemlenmiştir. Böylece başlangıçta ayrı kürelerden oluşan sistem zamanla birbirine bağlanan daha düzensiz bir yapı haline gelebilir.
Soğutulduktan sonra mikroküreler başlangıçtaki boyut ve dağılımlarına dönmemektedir. Kaynak bu gözlemi, genleşme sürecinin geri dönüşsüz karakterine işaret eden bir bulgu olarak değerlendirmektedir.
Yapıştırıcının çapraz bağlanması
BADGE/Dicy reaksiyonunda temel aşamalardan biri Dicy'nin BADGE üzerindeki oksiran halkasını açmasıdır. Bu süreç hidroksil grupları üretir ve ardından nitril grupları ile farklı çapraz bağlanma reaksiyonları gerçekleşebilir.
FTIR-ATR ölçümlerinde 910 ve 874 cm⁻¹ civarındaki piklerin azalması oksiran halkalarının tüketilmesiyle ilişkilendirilmiştir. Kürlenme sonrasında 1682–1686 cm⁻¹ bölgesinde yeni bantların ortaya çıkması ve bazı diğer bantlardaki kaymalar çapraz bağlı yapının oluşumuyla ilişkilendirilmiştir.
Kaynak, TEAF formülasyonunda gözlenen spektral değişimlerin çevrimsel üre gruplarına giden mekanizmayla uyumlu olabileceğini öne sürmektedir. Ancak bu yorum mekanizma hipotezi niteliğindedir ve yazarlar hızlandırıcısız bir formülasyonla ek deneylerin gerekli olabileceğini belirtmektedir.
Genleşme ile Kürlenmenin Senkronizasyonu Neden Önemlidir?
Genleşme ile kürlenmenin senkronizasyonu önemlidir çünkü fiziksel genleşme ajanının yapıştırıcı hâlâ yeterince düşük viskozitedeyken büyümesi gerekir; çapraz bağlanma çok erken ilerlerse viskozite yükselerek mikrokürelerin büyümesini ve yapıştırıcının boşluğu doldurmasını sınırlar, çok geç sertleşme ise genleşmiş yapının istenen anda sabitlenmesini geciktirebilir.
Isıtma hızının DSC davranışına etkisi
DSC ölçümleri 1, 10, 20 ve 30 °C·min⁻¹ ısıtma hızlarında gerçekleştirilmiştir. Isıtma hızı arttıkça kürlenmenin başlangıç ve tepe sıcaklıkları daha yüksek sıcaklıklara kaymıştır.
| Isıtma hızı | Kürlenme başlangıcı | Kürlenme maksimumu | PEA genleşmesi |
|---|---|---|---|
| 1 °C·min⁻¹ | 102 °C | 131 °C | Belirgin ayrı pik raporlanmadı |
| 10 °C·min⁻¹ | 129 °C | 160 °C | 138 °C |
| 20 °C·min⁻¹ | 148 °C | 185 °C | 140 °C |
| 30 °C·min⁻¹ | 154 °C | 194 °C | 141 °C |
175 °C'ye ulaşıldığında tahmini dönüşüm dereceleri 1, 10, 20 ve 30 °C·min⁻¹ için sırasıyla %100, %55, %18 ve %6 olarak hesaplanmıştır. Bu sonuç, yavaş rampalarda çapraz bağlanmanın daha düşük sıcaklıklarda ve daha erken ilerlediğini göstermektedir.
1 °C·min⁻¹ koşulunda yapıştırıcı, PEA'nın güçlü biçimde genleşmesinden önce önemli ölçüde çapraz bağlanır. Kaynağın yorumuna göre yükselen viskozite daha sonra mikroküre büyümesini sınırlandırabilir.
20 ve 30 °C·min⁻¹ koşullarında ise PEA genleşmesi yaklaşık 140–141 °C civarında gerçekleşirken belirgin kürlenme başlangıcı sırasıyla 148 ve 154 °C'dedir. Böylece genleşme, yapıştırıcı matrisi sertleşmeden önce başlayabilir.
İzotermal kürleme sıcaklığının etkisi
130, 140, 160 ve 175 °C izotermal kürleme koşullarında çapraz bağlanmanın tamamlanma süresi sıcaklık yükseldikçe kısalmıştır.
| Sıcaklık | Yaklaşık kürlenme süresi |
|---|---|
| 130 °C | 24 dakika |
| 140 °C | 16 dakika |
| 160 °C | 15 dakika |
| 175 °C | 14,5 dakika |
130 ve 140 °C'de kürlenmiş malzemelerin daha düşük cam geçiş sıcaklığı ve daha düşük reaksiyon entalpisi göstermesi, bu koşullarda çapraz bağlanmanın 160 ve 175 °C koşullarına göre daha az ilerlemiş olabileceğine işaret etmektedir.
Çalışmanın Yöntemi ve Bulguları
Optik mikroskopi düzeneği
PEA genleşmesini izlemek için Olympus BX51 optik mikroskop ve Olympus DP20 CCD kamera kullanılmıştır. Mikroskop transmisyon modunda ×50 ile ×500 büyütme aralığında çalıştırılmıştır.
Sıcaklık kontrolü LTS350 Peltier ısıtma plakası ve TP94 sıcaklık modülüyle sağlanmıştır. Bu düzenek, örneğin tanımlı bir sıcaklık rampası boyunca mikroskop altında doğrudan gözlenmesini mümkün kılmıştır.
PEA partikül boyutları ImageJ 1.54g ile analiz edilmiş ve her koşul için 250 partikülün çapı manuel olarak ölçülmüştür.
İki cam plaka arasındaki yapıştırıcı deneyi
Özgün karakterizasyon yönteminde yaklaşık 10 × 10 × 0,50 mm boyutunda ve yaklaşık 0,05 g kütlede ham yapıştırıcı parçası iki mikroskop camı arasına yerleştirilmiştir.
Teflon şeritler iki cam arasında sabit boşluk oluşturmak ve kenar etkilerini sınırlandırmak için kullanılmıştır. Üst camın üzerine 24,4 g ağırlığında delikli metal parça yerleştirilmiştir.
İki boşluk yüksekliği test edilmiştir:
- 0,50 mm,
- 0,70 mm.
Ham yapıştırıcının başlangıç kalınlığı yaklaşık 0,50 mm olduğundan 0,70 mm düzeninde gerçek bir hacimsel boşluk bulunmaktadır ve genleşmenin bu farkı kapatması gerekir.
Yüzey teması nasıl ölçüldü?
Mikroskop görüntülerinde üst camla temas eden yapıştırıcı bölgeleri koyu, temas etmeyen bölgeler ise açık görünmektedir. Görüntüler ImageJ ile kontrastlandırılmış ve Huang eşikleme yöntemi kullanılarak temas alanı yüzde olarak hesaplanmıştır.
Her numune için beş görüntü analiz edilmiştir.
Bu ölçümün “yapışma dayanımı” olmadığının altını çizmek gerekir. Ölçülen büyüklük camla temas eden yüzey oranıdır ve gerçek mekanik bağ dayanımını doğrudan ölçmez.
Isıtma sırasında gözlenen aşamalar
Optik mikroskop altında sırasıyla şu yüzey değişimleri gözlenmiştir:
- Başlangıç: katı film yapısı.
- Boşluk oluşumu: Tg aşıldıkça malzeme yumuşar ve yüzeyde boşluklar görünür.
- Genleşme: PEA mikroküreleri büyümeye başlar.
- “Pop” aşaması: PEA'nın yüzeyde hızlı biçimde görünür hale geldiği geçiş.
- Yayılma: genleşen yapıştırıcı üst cama ulaşır ve temas alanı büyür.
- Stabilizasyon/kürlenme: çapraz bağlanma ilerledikçe yapı sertleşir.
0,50 ve 0,70 mm boşluk karşılaştırması
20 °C·min⁻¹ ısıtma ve 175 °C'de 25 dakikalık kürleme koşulunda:
| Boşluk | Yayılma başlangıcı | Yayılan yüzey |
|---|---|---|
| 0,50 mm | 138–147 °C | 99,4 ± 0,5% |
| 0,70 mm | 175 °C'de ilk 1 dakika | 56,4 ± 3,2% |
0,50 mm düzeninde cam yüzeyiyle neredeyse tam temas oluşmuştur. 0,70 mm boşlukta ise aynı termal çevrim yapıştırıcının yalnız yaklaşık yarı yüzeyle temas etmesine izin vermiştir.
0,50 mm boşlukta ısıtma hızı
| Isıtma hızı | Yayılan yüzey |
|---|---|
| 1 °C·min⁻¹ | 5,7 ± 2,1% |
| 10 °C·min⁻¹ | 99,1 ± 0,2% |
| 20 °C·min⁻¹ | 99,4 ± 0,5% |
| 30 °C·min⁻¹ | 98,8 ± 0,5% |
1 °C·min⁻¹'lik yavaş ısıtma dışında diğer üç koşulda neredeyse tam yüzey teması elde edilmiştir.
0,70 mm boşlukta ısıtma hızının güçlü etkisi
| Isıtma hızı | Yayılan yüzey |
|---|---|
| 1 °C·min⁻¹ | 0,9 ± 0,3% |
| 10 °C·min⁻¹ | 17,9 ± 8,6% |
| 20 °C·min⁻¹ | 56,4 ± 3,2% |
| 30 °C·min⁻¹ | 98,6 ± 0,3% |
Bu seri çalışmanın en açık sonuçlarından biridir. Daha büyük 0,70 mm boşlukta ısıtma hızı arttıkça temas alanı büyük ölçüde artmıştır.
1 °C·min⁻¹ koşulunda yapıştırıcı erken çapraz bağlandığı için viskozite yükselmiş ve genleşme büyük ölçüde engellenmiştir. 30 °C·min⁻¹ koşulunda ise PEA'nın genleşmesi daha erken gerçekleşmiş, yapıştırıcı üst plakaya daha düşük sıcaklıkta ulaşmış ve yaklaşık tam temas sağlamıştır.
150 °C PEA için neden önemli?
PEA'nın kendi başına incelendiği deneylerde 150 °C izotermal koşul, genleşme açısından en verimli koşullardan biri olarak raporlanmıştır. Ancak referans yapıştırıcı sisteminin endüstriyel kürleme sıcaklığı 175 °C'dir.
Bu iki optimumun farklı olması, çalışmanın ana mühendislik problemini oluşturur: fiziksel genleşme ajanının en iyi davranışıyla termoset matrisin istenen çapraz bağlanma koşulları aynı sıcaklıkta gerçekleşmeyebilir.
Çalışmanın desteklediği sonuçlar
- Optik mikroskop + Peltier ısıtma düzeneği, genleşen yapıştırıcıların kürlenme sırasında doğrudan gözlenmesini mümkün kılmıştır.
- PEA'nın kararlı genleşmesi incelenen sistemde yaklaşık 140–160 °C aralığında gözlenmiştir.
- 160 °C üzerindeki uzun süreli ısıtma mikrokürelerde küçülme ve çökme eğilimini artırmıştır.
- Isıtma hızı, çapraz bağlanmanın başlangıç sıcaklığını ve yapıştırıcının genleşme için kullanılabilir viskozite penceresini değiştirmiştir.
- 0,70 mm boşlukta hızlı ısıtma, camla temas alanını büyük ölçüde artırmıştır.
- Genleşme ile kürlenme arasındaki zamanlama, boşluk doldurma performansının kritik belirleyicilerinden biridir.
Bu Yöntem Gerçek Yapışma Dayanımını Ölçer mi?
Hayır. Önerilen mikroskopi yöntemi esas olarak yapıştırıcının genleşme davranışını, iki yüzey arasındaki boşluğu doldurma kapasitesini ve üst camla temas eden yüzey oranını karakterize eder; çalışma doğrudan kesme, soyulma veya çekme tipi mekanik yapışma dayanımı ölçümü yapmaz. Bu nedenle yüksek yayılan yüzey yüzdesi daha iyi temas koşulunu gösterir ancak tek başına nihai mekanik bağ dayanımına eşit değildir.
Sınırlılıklar
- Ticari formülasyonun bütün bileşen oranları açıklanmamıştır.
- PEA davranışı Unicell MS4600'a özgüdür; başka fiziksel genleşme ajanları farklı sıcaklık pencereleri gösterebilir.
- Yöntem mevcut haliyle katı film formundaki termoset yapıştırıcılara odaklanmaktadır.
- Yazarlar yöntemin sıvı epoksi veya poliüretan sistemlere doğrudan uygulanamayabileceğini belirtmektedir.
- Cam plaka modeli gerçek otomotiv metal yüzeylerinin bütün kimyasal, mekanik ve geometrik özelliklerini temsil etmez.
- Temas yüzdesi doğrudan yapışma mukavemeti değildir.
- Yöntemin daha geniş formülasyon ve genleşme ajanı ailesinde doğrulanması gerekmektedir.
Uygulama anlamı
Bu yöntemin mühendislik değeri, bir genleşebilir yapıştırıcının yalnız nihai köpük yapısına bakmak yerine kürlenme süreci devam ederken boşluğu ne zaman ve nasıl doldurduğunu doğrudan izleyebilmesidir.
Bu yaklaşım özellikle metal/yapıştırıcı/metal sandviç yapıların üretiminde, şekillendirme nedeniyle oluşabilecek boşlukları doldurmak için kullanılan genleşebilir yapıştırıcıların termal çevrimlerinin karşılaştırılmasında yararlı olabilir.
Kaynak ve Yöntem Notu
Bu Verianla içeriği, Florian Cavodeau, Sophie Bistac ve Maurice Brogly tarafından hazırlanan An Original Method to Characterize the Expansion of Thermally Self-Expandable Adhesive Thermoset Formulations Using Optical Microscopy başlıklı çalışmaya dayanarak bağımsız biçimde oluşturulmuştur.
Makale Adhesives dergisinde 2026 yılında, Cilt 2, Makale 10 olarak yayımlanmıştır. DOI: 10.3390/adhesives2020010. Yayın tarihi 2 Mayıs 2026'dır. Yayıncı MDPI'dır ve çalışma Creative Commons Attribution (CC BY) lisansı altında açık erişim olarak yayımlanmıştır.
Çalışma BADGE/Dicy esaslı termal genleşebilir katı film yapıştırıcıyı, fiziksel genleşme ajanı Unicell MS4600 ile birlikte incelemektedir. Genleşme davranışı optik mikroskop ve Peltier ısıtma plakasıyla izlenmiş; çapraz bağlanma süreci DSC ve FTIR-ATR ile karakterize edilmiştir.
Optik karakterizasyon yöntemi iki cam plaka arasındaki kontrollü 0,50 ve 0,70 mm boşluklarda yapıştırıcının genleşmesini ve temas alanını doğrudan gözlemlemektedir. ImageJ, PEA partikül çapı ve üst camla temas eden yüzey oranını analiz etmek için kullanılmıştır.
Çalışma doğrudan mekanik yapışma dayanımı testi değildir. “Spreaded surface” olarak verilen yüzdeler üst camla temas eden alanı temsil eder. Bu nedenle temas oranı ile nihai bağ dayanımı aynı bilimsel büyüklük değildir.
Çalışma kısmen L&L PRODUCTS EUROPE SAS tarafından finanse edilmiştir. Yazarlar çıkar çatışması bulunmadığını bildirmiştir. Ham verilerin, mikroskop videoları dahil olmak üzere, talep üzerine araştırmacılar tarafından paylaşılabileceği belirtilmiştir.
Kaynakta sunulan optik mikroskop görüntüleri, DSC eğrileri ve kimyasal reaksiyon şemaları bu metinde birebir yeniden yayımlanmamıştır. Sayısal veriler ve yöntemsel ilişkiler kaynak sadakati korunarak Verianla için yeniden yapılandırılmıştır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir