

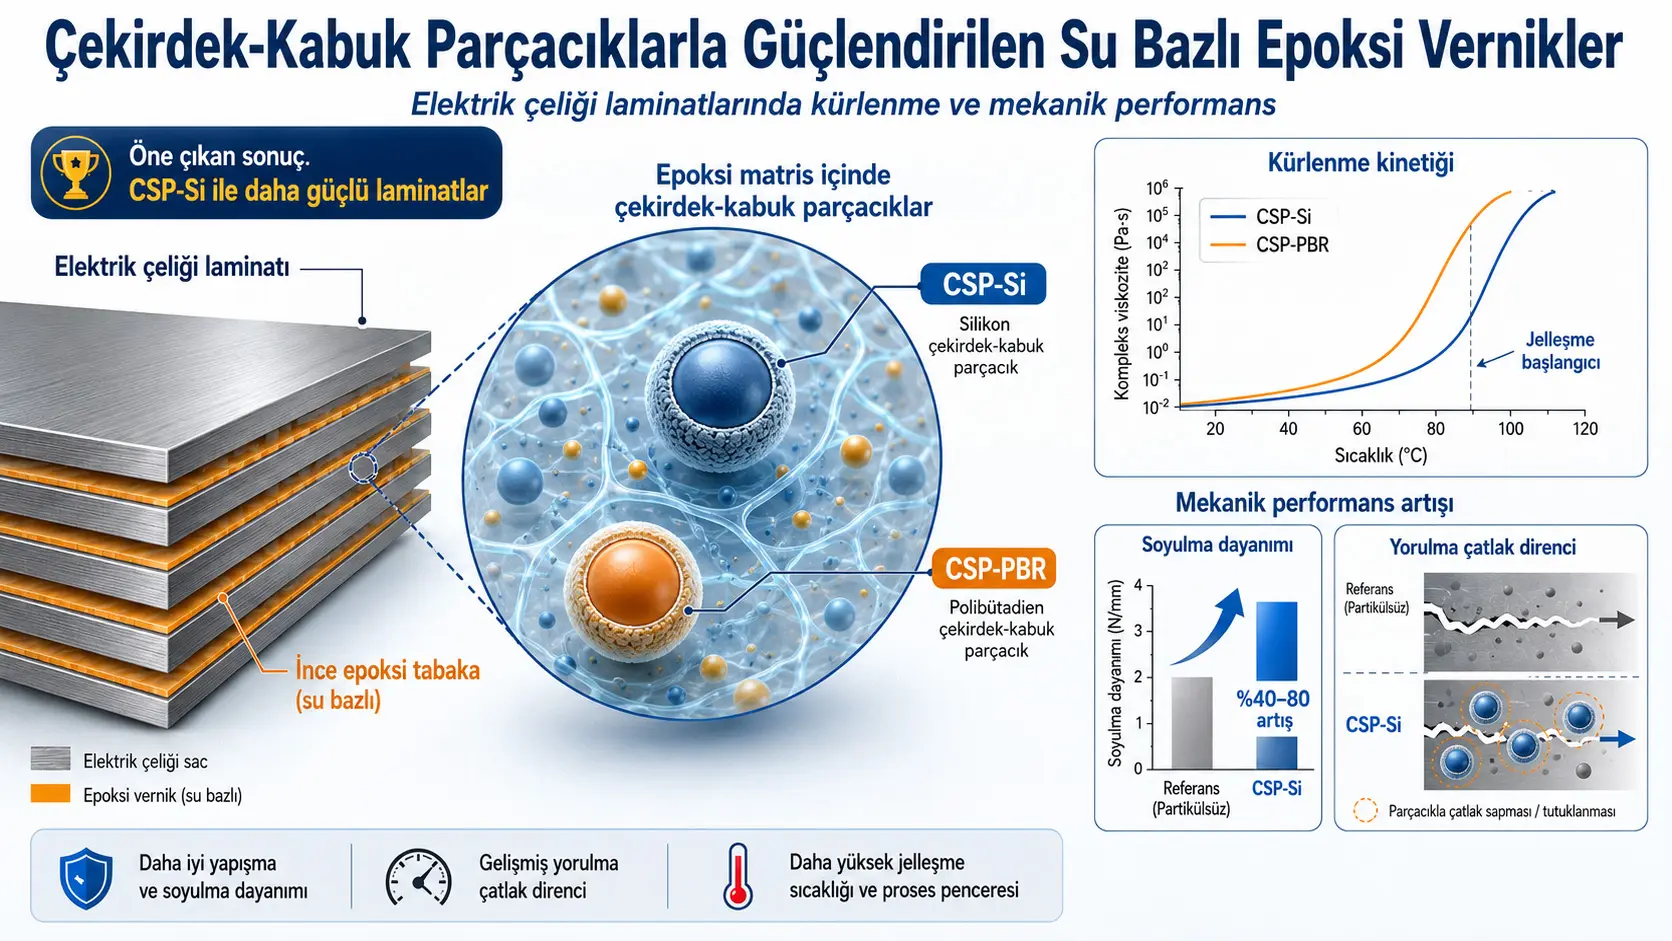
Utafiti huu wa majaribio unachunguza uimarishwaji wa viambatisho vya epoksi vinavyotokana na maji, ambavyo hushikilia pamoja karatasi nyembamba za chuma cha umeme zinazotumiwa katika injini za umeme na jenereta, na chembe za msingi za mpira wa muundo. Watafiti walilinganisha tabia ya kuponya ya varnish ya epoxy, joto la mpito la kioo, nguvu ya peel ya laminates na upinzani wa ngozi ya uchovu kati ya chembe za msingi za silicone na chembe za msingi za polybutadiene.
Vanishi ya muundo ilitayarishwa kwa bisphenol-A diglycidyl etha yenye epoksi yenye uzani sawa wa epoksi wa takriban 500 g/mol. Varnishes na msingi wa silicon CSP-Si au na msingi wa polybutadiene CSP-PBR imeongezwa kwa makundi makuu ya kibiashara yaliyo na chembe. Maudhui ya Masterbatch yalibadilishwa kati ya asilimia 1 na asilimia 10 katika kiwango cha varnish; Katika vipimo vya mitambo ya laminates, hasa uwiano wa asilimia ya 1, 2 na 5 ilitumiwa.
Kikundi kikuu cha Silicone kilipunguza mwanzo wa ucheaji wa epoksi safi kutoka takriban 172°C hadi takriban 167–170°C katika uundaji mwingi. Katika makundi makuu ya msingi ya polybutadiene, mwanzo wa ucheaji ulitokea kwa takriban 173–176°C. Hakuna kirekebishaji kilichobadilisha kwa kiasi kikubwa halijoto ya mpito ya glasi ya epoksi iliyoponywa kikamilifu hadi asilimia ya maudhui ya fungu bora la 5, ambayo ilikuwa takriban 110°C. Kwa asilimia 10 masterbatch, halijoto ya mpito ya kioo iliongezeka hadi 114–115°C.
Katika majaribio ya kumenya roll yaliyofanywa kwa 23°C, nguvu ya juu zaidi ya jumla ilipatikana katika laminate iliyo na asilimia 5 CSP-Si masterbatch. Thamani hii, ambayo ni takriban 6,7 N/mm, inamaanisha ongezeko la takriban asilimia 45 ikilinganishwa na rejeleo safi la epoksi. Halijoto ilipoongezeka hadi 100, 120 na 140°C, nguvu ya maganda ya michanganyiko yote ilipungua; Athari nzuri ya chembe za msingi-shell imekuwa mdogo zaidi, hasa katika eneo la mpito la kioo la epoxy.
Katika majaribio ya mekanika ya kuvunjika kwa uchovu, uboreshaji mkubwa zaidi ulionekana tena katika mchanganyiko wenye asilimia 5 ya CSP-Si. Kiwango cha kizingiti cha utoaji wa nishati ya mgeuko [ G_{\mathrm{th}} ] kinachohitajika ili ufa uanze kukua kiliongezeka kutoka 34 J/m² kwa epoksi safi katika 23°C hadi 44 J/m², na kutoka 26 J/m² katika 70°C hadi 38 J/m². Haya yanalingana na ongezeko la takriban asilimia 30 na asilimia 45, mtawalia.
Katika uundaji wa CSP-PBR, kiwango cha juu zaidi cha uchovu katika 23°C kilipimwa kama 40 J/m² kwa asilimia 2 maudhui bora. Kwa upande mwingine, ilionekana kuwa kirekebishaji cha polybutadiene 70 hakikutoa ubora thabiti kwa °C. Asilimia ya 5 Thamani ya kiwango cha juu cha uundaji wa CSP-PBR katika 70°C ilisalia chini ya marejeleo, ikishuka hadi 22 J/m².
Nyuso za kuvunjika zilionyesha utaratibu wa uharibifu uliochanganyika ambapo ufa ulieneza kwa kupishana kati ya violesura viwili vya chuma vya safu ya epoksi nyembamba ya maikromita. Watafiti wanafikiri kwamba njia za kukaza kama vile chembe za ganda la msingi kurekebisha sehemu ya mbele ya ufa, uvujaji wa chembe, na mgeuko wa plastiki wa epoksi inayozunguka inaweza kuwa na ufanisi. Hata hivyo, taratibu hizi za nanoscopic hazijapigwa picha moja kwa moja; Hadubini ya elektroni ya azimio la juu zaidi imependekezwa kama kazi ya baadaye.
Kazi ya safu ya epoxy katika laminates za chuma za umeme
Viini vya injini na jenereta huundwa kutoka kwa karatasi nyembamba za chuma za umeme zilizowekwa juu ya kila mmoja badala ya kipande kimoja cha chuma nene. Insulation ya umeme ya sahani kutoka kwa kila mmoja hupunguza mikondo ya eddy iliyoundwa na shamba la sumaku linalobadilishana na upotezaji wa nishati unaohusishwa nao.
Tabaka za Epoxy hufanya kazi mbili katika muundo huu:
- Kutoa insulation ya umeme kati ya sahani za chuma za umeme zilizo karibu,
- Kuunganisha mbao kwa kiufundi pamoja kwenye uso mzima.
Ili kudumisha msongamano mkubwa wa nguvu ya motor au jenereta, safu ya wambiso lazima iwe nyembamba na sare katika unene iwezekanavyo. Kwa hivyo, tabaka za epoksi zilizotumika katika utafiti zina unene wa takriban 5–12 µm pekee.
Maudhui ya kiwanja kikaboni tete ya chini, kuwaka kidogo, harufu kidogo na kufaa kwa michakato ya mipako ya coil ni faida muhimu za varnishes ya epoxy ya maji. Hata hivyo, epoxies ni nyenzo asili ya brittle. Microcracks katika safu nyembamba ya epoxy inaweza kusababisha delamination chini ya mizigo ya mara kwa mara ya mitambo na ya joto.
Pengo la maarifa katika utafiti
Kukaza kwa epoksi kwa mpira au chembe za ganda la msingi ni njia inayojulikana katika viambatisho nene vya miundo na composites. Kinyume chake, katika laminates za chuma za umeme zilizounganishwa na varnishes ya epoxy yenye maji, hakuna utafutaji wa utaratibu wa chembe ya msingi kwa tabaka za wambiso za mikromita chache tu.
Lengo kuu la utafiti ni kubainisha athari za chembe chembe za msingi za nanoscopic katika viwango viwili tofauti:
- Kiwango cha Varnish: Kuanza kwa ucheshi, ukuzaji wa mnato na halijoto ya mpito ya glasi ya epoksi iliyotibiwa kikamilifu.
- Kiwango cha laminate: Nguvu ya ganda, upinzani wa ukuaji wa nyufa za uchovu na utaratibu wa kuvunjika.
Utafiti pia unahoji iwapo chembe tofauti za mpira, kama vile silikoni na polybutadiene, hufanya kazi sawa kwenye halijoto ya kawaida na halijoto ya juu.
Muundo wa varnish ya epoxy ya mfano wa maji
D.E.R. hutolewa na Olin Corporation kama resin kuu. 671 bisphenol-A diglycidyl etha ilitumika. Uzito wa epoksi sawa wa resini ni takriban 500 g/mol.
Muundo wa varnish umeandaliwa kama ifuatavyo:
- Bisphenol-A diglycidyl etha msingi epoxy resin,
- Poloxamer 407 emulsifier katika asilimia 10 ya jumla ya mfumo,
- Maji kwa kiwango cha asilimia 45 ya mfumo mzima,
- 99 asilimia ya usafi wa kigumu cha dicyandiamide iliyoyeyushwa katika methoxypropanol,
- Kidhibiti kigumu zaidi cha DICY katika uwiano wa 1,1:1 hadi epoksi.
Matumizi ya DICY kali ya stoichiometric inalenga kuhakikisha kwamba vikundi vya epoxy vinafikia uongofu wa juu iwezekanavyo wakati wa kuponya na kwamba muundo wa mtandao haujakamilika kutokana na vikwazo vya topolojia.
Virekebishaji vya muundo wa kiini–ganda vilivyochunguzwa
| Kirekebishaji | Muundo wa Kernel | Mbebaji wa Masterbatch | Uwiano wa chembe |
|---|---|---|---|
| CSP-Si | Mpira wa Silicone | DGEBA na takriban. 300 g/mol EEW | asilimia 40 katika masterbatch |
| CSP-PBR | Mpira wa Polybutadiene | Bisphenol-A epoksi yenye takriban. 300 g/mol EEW | asilimia 40 katika masterbatch |
Evonik Albidur EP 2240 A ilitumika kwa CSP-Si, Kaneka Kane Ace MX150 ilitumika kwa CSP-PBR. Imeelezwa kuwa msingi wa polybutadiene umezungukwa na ganda la copolymer linalooana linalofikiriwa kuwa msingi wa akrilate.
Masterbatches huongezwa kwa varnish ya maji kwa emulsification ya kasi ya shear. Ingawa ilielezwa kuwa asilimia ya maudhui ya makundi makuu ya 1, 2, 5, 8 na 10 yalitayarishwa katika sehemu ya majaribio, asilimia ya uundaji wa 8 haikuripotiwa katika jedwali la matokeo. Asilimia tu ya maudhui ya 1, 2 na 5 yalitathminiwa katika majaribio ya kiufundi ya laminate.
Umuhimu wa majaribio wa kati ya masterbatch
Makundi yote mawili ya kibiashara yana si tu chembe za mpira; Pia inatanguliza kibeba epoksi yenye uzito wa chini sawa wa epoksi kuliko resini ya mfano kuu. Thamani ya EEW ya resini kuu ni takriban 500 g/mol, wakati thamani ya mtoaji mkuu ni takriban 300 g/mol.
Kwa hivyo haiwezekani kuhusisha mabadiliko yote yaliyopimwa na chembe za mpira pekee. Resin ya mtoa huduma ya thamani ya chini ya EEW:
- Msongamano wa kazi za epoxy,
- Kasi ya kuponya,
- Msongamano wa kiungo cha muundo wa mtandao,
- Tabia ya mtiririko na ukandamizaji wa varnish
inaweza kubadilika. Watafiti wanasisitiza hasa athari hii ya carrier wakati wa kutafsiri matokeo ya mabadiliko ya glasi na glasi. Hakukuwa na uundaji tofauti wa udhibiti katika utafiti ambao haukuwa na chembe lakini ulikuwa na resini ya chini ya carrier ya EEW.
Maandalizi ya sahani za chuma za umeme
M-800-50A chuma cha umeme bila mwelekeo wa nafaka, kwa kuzingatia kiwango cha DIN EN 10106, kinatumika kama msingi. Unene wa sahani ni 0,5 mm.
Agizo la uzalishaji ni kama ifuatavyo:
- Mafuta na mabaki ya uzalishaji yaliondolewa kwa kuosha kwa moto wa alkali.
- Varnish iliwekwa kwenye uso wa kwanza kwa blade ya daktari ya 14 µm.
- Kipako cha kwanza kilikaushwa kwa 210°C kwa sekunde za 5.
- Sehemu iliyo kinyume imepakwa kwa njia ile ile.
- Kipako cha pili kilikaushwa kwa 210°C kwa sekunde za 20.
- Unene wa mipako ya awamu ya B iliyounganishwa kwa sehemu inapimwa kwa takriban 5–8 µm.
- Karatasi ziliwekwa juu ya nyingine na kutibiwa kwa saa mbili kwa 180°C na chini ya shinikizo la 0,3 MPa.
Laminates zinazojumuisha sahani nne za chuma kwa majaribio ya kumenya roll na sahani sita za chuma kwa majaribio ya kuvunjika kwa uchovu zilitolewa.
Jaribio la ugumuaji na ugeukaji kuwa jeli
Tabia ya rheokinetic ya vanishi ilichunguzwa kwa uchanganuzi wa kimakanika wenye nguvu na jiometri ya sahani-kwa-sahani kulingana na mbinu ya ASTM D4473-03.
| Kigezo | Thamani |
|---|---|
| Kifaa | Anton Paar Physica MCR 502 |
| Kipenyo cha sahani | 25 mm |
| Nafasi kati ya sahani | 0,25 mm |
| Kiwango cha halijoto | 150–220°C |
| Kasi ya upashaji joto | 2 K/dakika |
| Chuja amplitude | Asilimia 0,5 |
| Mara kwa mara | 1 Hz |
| Kuongeza joto | Dakika za 150 5 kwa °C kuondoa maji |
Upande wa kushoto wa Kielelezo 1 unaonyesha usanidi wa majaribio ya sahani-sahani inayozunguka, na upande wa kulia unaonyesha uamuzi wa kuanza kwa ujimaji kutoka kwa curve changamano ya mnato. Halijoto kwanza huyeyusha prepolymer imara ya epoksi, na kupunguza mnato kidogo. Wakati uunganisho wa msalaba kati ya DGEBA na DICY unaharakisha, mnato huongezeka; Ongezeko linakuwa kali zaidi wakati mtandao wa tatu-dimensional unapoanza kuunda.
Mwanzo wa ucheaji ulibainishwa kutoka kwenye makutano ya tanjenti zinazotolewa kwa uwanda wa chini wa mnato na sehemu ambapo mnato uliongezeka kwa kasi.
Upimaji wa halijoto ya mpito ya kioo
Kuamua halijoto ya mpito ya glasi ya epoksi iliyotibiwa kikamilifu, amplitude ya matatizo ilipunguzwa hadi asilimia 0,1, masafa yaliwekwa kwenye 1 Hz, na sampuli zilipashwa joto kati ya 70–120°C kwa kiwango cha 2ute/min.
Halijoto ya mpito ya glasi [ T_G ] ilibainishwa kutoka kwa upeo wa juu wa mkunjo wa kipengele cha hasara. Joto hili linawakilisha eneo ambalo uhamaji wa sehemu ya minyororo ya epoxy huongezeka sana.
Jaribio la nguvu ya kumenya kwa rola
Nguvu ya mshikamano inayopimwa kwa kijaribu zima cha ZwickRoell Z020 kulingana na DIN EN 1464. Sahani moja ya chuma kutoka kwa laminate ya safu nne hupigwa kutoka kwa sahani nyingine tatu.
- Kasi ya majaribio: 100 mm/min.
- Hali ya mazingira: 23°C na asilimia 50 unyevunyevu kiasi.
- Viwango vya ziada vya joto vya majaribio: 100, 120 na 140°C.
- Angalau laminates tano kwa kila uundaji.
- Sehemu za kwanza na za mwisho za uhamishaji za 25 mm zimeondolewa kutoka kwa wastani.
Nguvu ya ganda la roll ilitathminiwa katika N/mm kwa kugawanya wastani wa nguvu iliyopimwa kwa upana wa sampuli. Sehemu kubwa ya nishati iliyopimwa katika jaribio hili haitokani tu na kuvunjika kwa wambiso, lakini pia kutoka kwa bending ya plastiki ya sahani ya chuma iliyosafishwa.
Mtihani wa ukuaji wa ufa wa uchovu
Vielelezo vya boriti za mihimili ya sahani sita vilitayarishwa kupima upinzani wa mgawanyiko karibu na hali ya huduma. Ufa bandia wa awali uliundwa kwa kuweka karatasi mbili za fedha zenye unene wa chini ya 0,5 µm kwenye safu ya kati ya wambiso.
Upande wa kushoto wa Kielelezo 2, sampuli ya boriti ya mizinga miwili na sehemu ya mbele ya ufa huonyeshwa, na upande wa kulia ni utaratibu ambapo sampuli nne zinaweza kujaribiwa kwa wakati mmoja katika mazingira yanayodhibitiwa na halijoto.
| Kigezo cha uchovu | Thamani |
|---|---|
| Umbizo la usakinishaji | Njia ya I, uhamishaji umedhibitiwa |
| Amplitude | 3 mm |
| Mara kwa mara | 5 Hz |
| Kiwango cha R | [ R=\delta_{\min}/\delta_{\max}=0{,}1 ] |
| Vipimo vya joto | 23 na 70°C |
| Urefu wa ufa | Hesabu inayotegemea utangamano |
| Muundo wa urekebishaji Mlinganyo | Hartman–Schijve |
Kiwango cha uenezi cha mhimili wima wa ufa kwa kila mzunguko katika mikondo ya uchovu:
\[ \frac{da}{dN} \]
mhimili mlalo ndio kiwango cha juu zaidi cha kutolewa kwa nishati katika mzunguko:
\[ G_{\max} \]
maonyesho. Mojawapo ya maadili muhimu zaidi kutoka kwa mtazamo wa muundo iko katika eneo la kizingiti, ambapo ukuaji wa ufa hupungua sana:
\[ G_{\mathrm{th}} \]
thamani. [ G_{\mathrm{th}} ] ya juu inamaanisha nguvu kubwa ya kimitambo inahitajika kwa ufa wa uchovu kueneza.
Uchunguzi wa nyuso za kuvunjika
Nyuso zilizovunjika baada ya uchovu zilitathminiwa kwa njia nne tofauti:
- Picha ya Macroscopic na kamera ya Nikon D700,
- Uainishaji wa uso mweusi-nyeupe na hati ya Python kwa kutumia thamani ya kizingiti cha mwongozo,
- Wasifu wa urefu wa uso wenye hadubini ya ukuzaji wa leza ya 50,
- Kuchora ramani ya vifungo vya silicon-oksijeni kwa uchunguzi wa Raman.
Katika picha za jozi, maeneo meusi yanawakilisha chuma cha umeme kilichofichuliwa na maeneo meupe yanawakilisha maeneo ya epoxy yaliyosalia juu ya uso.
Vipimo vya Raman vilifanywa kwa leza ya 532 nm, laini za 1800/mm wavu wa kutofautisha, muda wa upataji wa sekunde za 5 na hatua ya kuchanganua ya 2 µm. Spectra 300–3100 sentimita−1 iliyokusanywa katika safu.
Matokeo kuhusu kuanza kwa ugeukaji kuwa jeli
| Maudhui ya Masterbatch | CSP-Si [ T_{\mathrm{on}} ] | CSP-Si [ T_G ] | CSP-PBR [ T_{\mathrm{on}} ] | CSP-PBR [ T_G ] |
|---|---|---|---|---|
| Rejea / asilimia 0 | 172°C | 110°C | 172°C | 110°C |
| Asilimia 1 | 167°C | 111°C | 176°C | 111°C |
| Asilimia 2 | 170°C | 110°C | 175°C | 111°C |
| Asilimia 5 | 168°C | 110°C | 176°C | 112°C |
| Asilimia 10 | 167°C | 114°C | 173°C | 115°C |
Kielelezo 3 kinaonyesha mikunjo changamano ya mnato inayotegemea halijoto ya silikoni na uundaji wa polibutadiene katika paneli tofauti. Kwa epoksi safi, ongezeko la mnato mkali kuanzia takriban 172°C inawakilisha uundaji wa mtandao wa pande tatu.
Katika michanganyiko mingi ya CSP-Si, usagaji ulianza kwa viwango vya chini vya joto. Watafiti wanahusisha hii na mtoa huduma wa kiwango cha chini wa EEW na uwezekano wa uvimbe na mwingiliano wa kiini cha chembe au ganda ndani ya epoksi. Katika
uundaji wa CSP-PBR, mwanzo wa uwekaji chembechembe si chini ya rejeleo, lakini kwa ujumla ni wa juu zaidi ya 1–4°C. Matokeo haya hayaambatani na taarifa katika muhtasari wa utafiti kwamba "aina zote mbili za CSP zilipunguza mwanzo wa kuchemka." Jedwali 1, Kielelezo 3, sehemu ya matokeo na matokeo ya jumla yanapotathminiwa kwa pamoja, inaweza kuonekana kuwa kupungua kwa halijoto ya kuyeyusha hutokea hasa katika uundaji wa CSP-Si.
Mabadiliko ya halijoto ya mpito ya kioo
Katika safu ya asilimia ya 1–5 masterbatch, halijoto ya mpito ya kioo ilibaki kati ya 110–112°C. Matokeo haya yanaonyesha kwamba maambukizi makubwa ya sehemu katika mtandao ulioponywa kikamilifu wa epoxy haukupungua kwa kiasi kikubwa licha ya kuongezwa kwa msingi wa mpira unaobadilika.
Kuongezeka kwa thamani ya [ T_G ] kwa asilimia ya maudhui ya 10 masterbatch hadi 114°C kwa CSP-Si na hadi 115°C kwa CSP-PBR inafafanuliwa na ukweli kwamba mtoa huduma wa chini wa EEW huunda kiunganishi cha mtandao mnene. Ilielezwa kuwa asilimia ya uundaji wa 10 haukujumuishwa katika vipimo vya mitambo katika kiwango cha laminate kutokana na tabia zao tofauti za kuponya.
Uzito wa viungo-tofauti haukupimwa moja kwa moja na uvimbe, taswira, au muundo wa mtandao katika utafiti. Ufafanuzi wa mtandao mnene ni makisio yaliyofanywa kutoka kwa thamani ya EEW na tabia ya mpito ya glasi ya resini ya mtoa huduma.
Nguvu ya kumenya kwa rola katika 23°C
Takwimu inaonyesha nguvu ya maganda ya 4, CSP-Si na CSP-PBR laminates kwenye 23, 100, 120 na 140°C.
Matokeo kuu katika halijoto ya kawaida ni:
- Laminate ya marejeleo ni takriban 4,6 N/mm.
- Asilimia ya uundaji wa 5 CSP-Si ulitoa thamani ya juu zaidi na 6,7 N/mm.
- Uboreshaji wa CSP-Si ni takriban asilimia 45 juu ya marejeleo.
- Asilimia 5 Uundaji wa CSP-PBR ulitoa takriban uboreshaji wa asilimia 25.
- Katika asilimia nyingine, uundaji wa 1 na 2 CSP pia kwa ujumla ulitoa matokeo juu ya marejeleo.
Kuwepo kwa chembe za ganda la msingi kuliruhusu epoksi brittle kuharibika zaidi plastiki na kutumia nishati zaidi wakati wa kumenya. Hata hivyo, kwa kuwa matokeo ya kuganda kwa roll haipimi tu nishati ya kuvunjika kwa uso wa wambiso, tabia ya kupiga sahani ya chuma pia inachangia matokeo.
Tabia ya kuchubua joto la juu
Wakati halijoto ilipoongezeka hadi 100°C, tofauti kati ya michanganyiko hiyo ikawa ndogo. Ingawa CSP-PBR inaonekana kuwa na ufanisi zaidi kidogo kuliko CSP-Si katika baadhi ya maudhui katika 100°C, asilimia ya mkondo wa 5 CSP-Si inasalia chini ya marejeleo katika halijoto hii. Kwa hivyo, taarifa ya jumla katika muhtasari kwamba michanganyiko yote ya CSP inazidi marejeleo katika kila halijoto si sahihi kwa pointi zote kwenye Kielelezo 4.
120°C iko juu ya halijoto ya mpito ya glasi ya epoksi, ambayo ni takriban 110°C. Kutokana na kuongezeka kwa uhamaji wa mnyororo katika eneo hili, nguvu ya peel ya laminates zote ilipungua kwa kiasi kikubwa. Walakini, laminate zilizo na CSP-Si zilipata takriban maadili ya juu ya asilimia ya 25 kuliko marejeleo.
140 Kwa °C mikondo yote inakaribia takriban sifuri. Matokeo haya yanaonyesha kuwa mfumo wa epoksi uliochunguzwa kwa kiasi kikubwa hupoteza uwezo wake wa kubeba mzigo kwenye halijoto iliyo juu ya joto la mpito la glasi.
Viwango vya ukuaji wa nyufa za uchovu
| Uundaji | [ G_{\mathrm{th}} ] 23°C | [ G_{\mathrm{th}} ] 70°C |
|---|---|---|
| Rejea | 34 J/m² | 26 J/m² |
| CSP-Si asilimia 1 | 37 J/m² | 31 J/m² |
| CSP-Si asilimia 2 | 33 J/m² | 26 J/m² |
| CSP-Si asilimia 5 | 44 J/m² | 38 J/m² |
| CSP-PBR asilimia 1 | 38 J/m² | 28 J/m² |
| CSP-PBR asilimia 2 | 40 J/m² | 30 J/m² |
| CSP-PBR asilimia 5 | 37 J/m² | 22 J/m² |
Utendaji wa uchovu wa chembe zenye kiini cha silicone
Kielelezo 5 kinaonyesha mikondo ya ukuaji wa uundaji wa CSP-Si. Curve imegawanywa katika kanda tatu:
- Kizingiti au eneo la uenezi wa polepole sana wa ufa,
- Eneo thabiti la ukuaji wa nyufa,
- Eneo lisilo imara na la haraka la kuvunjika.
Asilimia 5 CSP-Si ni uundaji ambao kwa kiasi kikubwa hupunguza ukuaji wa nyufa katika 23 na 70°C. Thamani ya kizingiti:
\[ 34\ \mathrm{J/m^2}\rightarrow44\ \mathrm{J/m^2} \]
na:
\[ 26\ \mathrm{J/m^2}\rightarrow38\ \mathrm{J/m^2} \]
iliongezeka kama ifuatavyo.
Asilimia 2 CSP-Si, ingawa ilikuwa ya manufaa katika jaribio la kumenya roll, haikuzidi rejeleo kwenye kizingiti cha uchovu. Matokeo haya yanaonyesha kuwa nguvu ya juu ya peel ya muda mfupi haimaanishi kuwa upinzani wa ufa wa uchovu wa muda mrefu pia utakuwa wa juu.
Utendaji wa uchovu wa chembe za msingi za polybutadiene
Kulingana na Kielelezo 6, CSP-PBR ilitoa ukuaji dhabiti kwa 23°C na athari ndogo lakini chanya katika maeneo ya vizingiti. Thamani ya juu kabisa ni 40 J/m² katika asilimia ya maudhui ya 2 masterbatch.
Kwa 70°C matokeo yanabadilika zaidi:
- Asilimia 1 CSP-PBR: 28 J/m²,
- Asilimia 2 CSP-PBR: 30 J/m²,
- Asilimia 5 CSP-PBR: 22 J/m².
Ingawa asilimia ya uundaji wa 2 ni ya juu kuliko 26 J/m² ya marejeleo, uboreshaji si mkubwa na unalingana katika maudhui kama CSP-Si. Asilimia ya uundaji wa 5 imesalia chini ya marejeleo. Kwa hivyo, watafiti walihitimisha kuwa CSP-PBR haikutoa faida kubwa na ya kuaminika ya uchovu katika 70°C.
Kwa nini viwango vya kumenya kwa rola na vya uchovu vinatofautiana
Takwimu inalinganisha moja kwa moja 7, 23 asilimia 5 CSP-Si na asilimia 2 CSP-PBR, michanganyiko miwili iliyofaulu zaidi kwa °C. Zote mbili huboresha kinetiki za ukuaji wa ufa ikilinganishwa na epoksi safi.
Hata hivyo, mlolongo wa kuchubua na mlolongo wa uchovu wa uundaji si sawa. Sababu kuu za hii ni:
- Kuchubua roll ni jaribio la muda mfupi na kubwa la urekebishaji.
- Wakati wa kumenya roll, karatasi ya chuma hupindika kwa plastiki.
- Upimaji wa uchovu unashughulikia maelfu ya mizunguko kwa viwango vya chini vya uenezaji wa nyufa.
- Katika sampuli ya DCB, deformation ya plastiki ya silaha za chuma haikusudiwa.
- Ukuaji thabiti wa nyufa na kutambaa katika eneo la kizingiti, mkusanyiko wa uharibifu wa ndani na tabia ya kiolesura ni muhimu zaidi.
Kwa hivyo, wakati nguvu ya maganda ya wakati mmoja ya uundaji ni ya juu, kizingiti cha uchovu kinaweza kisiongezeke kwa kiwango sawa.
Mbinu zilizopendekezwa za kuimarisha
Utafiti unapendekeza kwamba chembe za ganda la msingi zinaweza kuimarisha epoxy kwa njia zifuatazo:
- Kurekebisha au kugeuza sehemu ya mbele ya ufa kwa chembe,
- Cavitation ya msingi wa mpira,
- Mgawanyo wa ndani wa chembe kutoka kwa tumbo,
- Ukuaji wa plastiki kuzunguka mapengo yaliyoundwa,
- Uundaji wa bendi za shear kwenye tumbo la epoxy,
- Usambazaji wa dhiki mbele ya ufa juu ya eneo kubwa.
Maelezo haya yanawiana na njia za kukatisha zinazojulikana katika fasihi na mabadiliko ya nguvu yanayopimwa katika majaribio. Hata hivyo, tabia ya chembe za nanoscopic binafsi mbele ya ufa haikuzingatiwa moja kwa moja katika utafiti. Kwa hiyo, utaratibu ni tafsiri inayowezekana kutoka kwa utendaji wa kipimo cha macroscopic na nyuso za fracture.
Utaratibu wa kuvunjika kwa mseto
16. na 17. Majedwali 3 na Majedwali 4, 23 na 70 kwenye kurasa zinaonyesha picha mbili nyeusi-nyeupe za nyuso zilizovunjika zilizoundwa baada ya uchovu kwa °C.
Ufa haukufuata kiolesura kimoja tu cha chuma-epoksi. Badala yake:
- Imesogezwa kupitia kiolesura,
- Ilipenya kwenye safu ya epoksi nyembamba ya mikromita,
- Imepitishwa kwa kiolesura cha chuma-epoksi upande wa pili,
- Alirudia hizi pasi kwenye ufa mara nyingi.
Kwa hiyo, uharibifu si fracture ya wambiso tu inayotokea kwenye kiolesura cha kuunganisha au kushindwa tu kwa kushikamana hutokea ndani ya epoxy; Ni fracture iliyochanganywa ambayo taratibu mbili zipo pamoja.
Mabadiliko ya mara kwa mara kati ya violesura katika marejeleo na sampuli za CSP-PBR katika 23°C yaliunda miundo ya mivunjiko nyembamba na yenye madoadoa. Visiwa vikubwa vya epoxy vilionekana kwenye joto la juu. Hata hivyo, hakuna uhusiano wa wazi wa umoja unaoweza kuanzishwa kati ya umbo la picha na [ G_{\mathrm{th}} ] au kiwango thabiti cha ukuaji wa ufa.
Profaili za uso za konfokali ya leza
Wasifu wa urefu katika Kielelezo 8 unaonyesha mabadiliko ya ghafla ya urefu katika sehemu ambapo ufa hupitia safu ya epoksi na kuruka hadi kiolesura kinyume. Tofauti za urefu uliopimwa katika
CSP-Si laminates ni takriban:
- 12 µm katika asilimia 1 uundaji,
- 8 µm katika asilimia 5 uundaji
iko kwenye safu. Katika sampuli nyingi za CSP-PBR, unene wa safu ulibaki chini ya 8 µm, na asilimia ya uundaji wa 5 ulitofautiana na mtindo huu wa jumla.
Matokeo haya yanaonyesha kwamba aina ya masterbatch huathiri sio tu mtandao wa epoxy lakini pia kiasi cha varnish kinachominywa kati ya karatasi wakati wa lamination. Kwa sababu unene wa wambiso hubadilisha kizuizi cha eneo la mchakato wa plastiki mbele ya ufa wa uchovu, baadhi ya tofauti za utendaji wa kimitambo zinaweza kutokana na unene wa safu na si kemia ya chembe.
Matokeo yanaonyeshwa na ramani ya Raman
Kielelezo 9 kinaonyesha ramani ya Raman ya kisiwa cha epoxy kwenye sehemu ya kuvunjika ya laminate yenye asilimia 5 CSP-Si. Maeneo mekundu yanawakilisha maeneo ambapo kilele cha Raman kinachohusishwa na uunganishaji wa silicon-oksijeni ni wa juu.
Kwa takribani azimio la anga la 2 µm:
- Hakuna mkusanyiko mkubwa wa chembe za silicon kwenye kingo za visiwa vya epoxy.
- Hakuna makundi makubwa ya CSP-Si yaliyogunduliwa kwa kipimo cha mikromita.
- Hakuna ushahidi kwamba mpito wa ufa hadi kiolesura kinyume unasababishwa na mkusanyiko mkubwa wa chembe za silikoni.
Inaelezwa kuwa chembe msingi za ganda la msingi ziko kwenye mizani ya nanometa. Kwa hivyo, ramani ya 2 µm lami Raman haiwezi kutatua chembe za kibinafsi au nanoclusters ndogo; inaweza tu kuwatenga miunganisho mikubwa na tofauti katika mizani ya mikromita.
Nguvu za utafiti
- Muundo wa majaribio wa hatua nyingi ulitumiwa, kuanzia varnish ya epoxy ya maji hadi laminate halisi ya chuma ya umeme.
- Kemia mbili tofauti za msingi za mpira zililinganishwa ndani ya mfumo sawa wa resini za msingi.
- Maudhui ya Masterbatch yamebadilishwa kwa utaratibu.
- Kuponya, mabadiliko ya kioo, tabia ya kumenya na uchovu ilitathminiwa pamoja.
- Angalau sampuli tano zilitumika kwa kila uundaji katika majaribio ya kumenya roll.
- Nyufa za uchovu zilifuatiliwa katika mzunguko mzima kwa kutumia mbinu inayotegemea upatanifu.
- Data ya uchovu imetathminiwa kwa mikondo ya Hartman–Schijve.
- Nyuso za kuvunjika zilichunguzwa kwa upigaji picha wa makroskopu, profilometry ya confocal na uchoraji wa ramani ya Raman.
- Kulinganisha matokeo ya uchovu ya 23°C na 70°C ilifanya unyeti wa halijoto wa wabadilishaji uonekane.
- Imeonyeshwa wazi kwamba mlolongo wa kuchubua roll na uchovu sio sawa.
Mapungufu makuu ya utafiti
- Kazi ni chapa ya awali ambayo haijakaguliwa na rika.
- Hakuna udhibiti wa mtoa huduma usio na chembe ambao hutenganisha athari ya chembe kutoka kwa mtoa huduma mkuu wa EEW wa thamani ya chini.
- Masterbatch tofauti ziliunda unene tofauti wa kibandiko wakati wa ulaminishaji; tofauti hii ya unene inaweza kuathiri matokeo ya uchovu.
- Ukubwa halisi wa chembe na msongamano wake wa idadi haukupimwa moja kwa moja.
- Cavitation ya chembe za kibinafsi mbele ya ufa, kuvunja dhamana, au ukuaji tupu haujaonyeshwa moja kwa moja.
- Ubora wa 2 µm wa ramani ya Raman hautoshi kuthibitisha usambazaji wa nanoscopic.
- Idadi ya marudio katika vipimo vya uchovu na mtawanyiko kati ya sampuli haijatolewa kwa undani.
- Hakuna thamani za p, vipindi vya kujiamini au vipimo vya umuhimu vinavyoripotiwa kwa matokeo.
- Uchovu ulijaribiwa kwenye 23 na 70°C pekee.
- 140 Ingawa utendakazi wa kimitambo hupotea kwa °C, uchambuzi wa kina wa uharibifu haujatolewa kwa halijoto ya juu zaidi.
- Hakuna hali ya uendeshaji wa injini ya moja kwa moja, taswira ya mtetemo au kuzeeka kwa joto kwa muda mrefu imetumika.
- Mwingiliano unaowezekana na mafuta ya transfoma au maji ya kupoeza moja kwa moja haujasomwa.
- Kazi ilifanywa tu kwa chuma cha umeme cha M-800-50A na hali fulani ya kusafisha uso.
- Ingawa asilimia ya maudhui ya kundi bora la 8 yameorodheshwa katika sehemu ya majaribio, haijajumuishwa kwenye matokeo.
- Asilimia ya uundaji wa 10 haikujumuishwa katika majaribio ya mitambo ya laminate.
- Data mbichi ya majaribio haipatikani katika hazina iliyo wazi lakini inapatikana kutoka kwa mwandishi husika baada ya ombi.
Uthabiti na vidokezo vya kuripoti ndani ya maandishi
- Muhtasari unasema kwamba aina zote mbili za CSP hupunguza mwanzo wa ujiaji; hata hivyo, Jedwali 1 linaonyesha kuwa michanganyiko ya CSP-PBR ina viwango vya juu vya joto kuliko rejeleo.
- Katika sehemu ya matokeo, imeandikwa kwamba ongezeko la uchovu la asilimia ya 45 kwa CSP-Si lilipatikana katika “45°C”. Mbinu ya majaribio, Kielelezo 5, Jedwali 2 na muhtasari unaonyesha kuwa halijoto hii ni 70°C.
- Katika ngano za Kielelezo 5 na Kielelezo 6, mpangilio wa kushoto wa paneli 23 na 70°C umebadilishwa; Kulingana na lebo kwenye michoro, 23°C iko upande wa kushoto na 70°C iko upande wa kulia.
- Si–O kilele katika sehemu ya mbinu ya Raman 500 cm−1, matokeo na Kielelezo katika 9 maelezo 560 cm−1 Imebainishwa kama
- Ingawa muhtasari unasema kwamba michanganyiko yote ya CSP huongeza nguvu ya maganda, baadhi ya viwango vya joto na maudhui viko chini au karibu sana na marejeleo katika Kielelezo 4.
Tofauti hizi haziondoi mwelekeo mkuu wa utafiti; Hata hivyo, inahitaji majedwali asilia na grafu kutumika kama msingi wa kutumia tena data na uthibitishaji huru.
Utafiti unaonyesha nini?
- Silicone core masterbatch inaweza kupunguza mwanzo wa ujiaji wa epoksi inayotokana na maji kwa digrii kadhaa.
- Kuongezwa kwa CSP hadi asilimia 5 hakupunguzi kwa kiasi kikubwa halijoto ya mpito wa kioo.
- Virekebishaji vya ganda kuu vinaweza kuongeza nguvu ya maganda kwa 23°C.
- Asilimia 5 CSP-Si ilitoa nguvu ya juu zaidi ya joto la chumba kati ya michanganyiko iliyochunguzwa.
- Asilimia 5 CSP-Si, 23 na 70 ziliongeza kwa kiasi kikubwa upinzani wa kizingiti cha ufa kwa °C.
- Matokeo bora zaidi ya uchovu ya 23°C kwa CSP-PBR yalipatikana kwa asilimia 2 masterbatch.
- Athari ya CSP-PBR kwa 70°C haiwiani katika maudhui yote.
- Nguvu ya ganda la roll na kizingiti cha ufa cha uchovu haitoi cheo sawa cha nyenzo.
- Kuvunjika ni utaratibu mchanganyiko ambao hubadilishana kati ya violesura viwili vya chuma-epoksi.
- Hakuna muunganisho muhimu uliogunduliwa kwenye mizani ya mikromita kwa CSP-Si.
Utafiti hauthibitishi nini?
- Haithibitishi kwamba uboreshaji wote wa mitambo unaopimwa unatokana na chembechembe za mpira pekee.
- Haitenganishi athari ya mbeba batch master katika kuponya na msongamano wa kiungo kutoka kwa athari ya chembe.
- Urekebishaji wa ufa hauonyeshi moja kwa moja upenyezaji wa chembe na uundaji wa bendi ya shear nanoscopically.
- Asilimia haionyeshi kwamba uwiano wa 5 CSP-Si ndio bora zaidi kwa epoksi zote zinazotokana na maji.
- Haihesabu maisha ya huduma ya vifaa katika injini au jenereta halisi.
- Haionyeshi utangamano wa kemikali katika injini za moja kwa moja zilizopozwa na mafuta.
- Haionyeshi kwamba uponyaji wa joto la juu huondoa mipaka ya mpito ya kioo ya epoxy.
- Haipimi insulation ya umeme, upotezaji wa sasa wa eddy, utendaji wa sumaku au ufanisi wa gari.
- Haibainishi athari za kuongeza chembe kwenye unyevu wa muda mrefu, mafuta, baiskeli ya joto au tabia ya kuzeeka ya vioksidishaji.
Umuhimu wa kisayansi na kiteknolojia
Mchango muhimu zaidi wa utafiti ni kwamba unaonyesha kwamba inawezekana kukaza tabaka za epoxy zenye mikromita-nyembamba za maji na kwamba kwa aina sahihi ya chembe, si tu nguvu ya muda mfupi ya peel lakini pia upinzani wa ufa wa kasi ya chini unaweza kuongezeka.
Hasa ukweli kwamba uundaji wa 5 CSP-Si hutoa uboreshaji katika 70°C ni wa ajabu katika suala la motors za umeme zinazofanya kazi katika halijoto iliyodhibitiwa. Hata hivyo, upotevu mkali wa nguvu ya peel katika safu ya 120–140°C unaonyesha kuwa halijoto ya mpito ya glasi ya mtandao wa epoxy inasalia kuwa kikomo cha huduma ya msingi.
Vifurushi vya chuma vinavyodumu zaidi vya uso mzima vilivyounganishwa kwa jenereta na injini za gari za umeme katika uzalishaji wa nishati mbadala:
- Inaweza kupunguza hatari ya utengano wa tabaka,
- Inaweza kuboresha mitetemo na tabia ya kelele,
- Inaweza kudumisha uadilifu wa mitambo ya tabaka nyembamba za insulation,
- Inaweza kuchangia maisha marefu ya huduma.
Hata hivyo, utafiti haukupima moja kwa moja mafanikio haya ya kiwango cha mfumo. Kuzeeka kwa muda mrefu kwa mitambo ya mafuta, utangamano na viowevu vya kupoeza, insulation ya umeme na majaribio halisi ya msingi wa injini inahitajika kwa mpito kwa matumizi ya viwandani.
Mbinu na Matokeo ya Utafiti
Muhtasari wa kiufundi wa muundo wa utafiti
| Sehemu ya njia | Utaratibu uliotumika katika utafiti |
|---|---|
| Aina ya uendeshaji | Utafiti wa nyenzo za majaribio, uunganishaji na mekanika za kuvunjika |
| Utomvu mkuu | DGEBA, takriban. 500 g/mol EEW |
| Kigumu zaidi | DICY, 1,1:1 uwiano kulingana na epoxy |
| Maudhui ya maji | 45 asilimia ya mfumo mzima |
| Emulsifier | Poloxamer 407, asilimia 10 |
| Virekebishaji | CSP-Si yenye msingi wa silicon na CSP-PBR yenye msingi wa polybutadiene |
| Yaliyomo kwenye kundi la Masterbatch | Asilimia iliyotayarishwa kama 1, 2, 5, 8 na 10; matokeo kuu yaliripotiwa asilimia 1, 2, 5 na 10 |
| Chuma cha umeme | M-800-50A, 0,5 mm |
| Mipako ya hatua ya B | Takriban. 5–8 µm |
| Lamination | 180°C, 0,3 MPa, saa za 2 |
| Sampuli ya kumenya kwa rola | Sahani nne za chuma, angalau marudio matano |
| Mfano wa uchovu | DCB ya sahani sita, ufa wa awali wa jani la fedha |
Masharti ya kipimo
| Kipimo | Vigezo | Pato |
|---|---|---|
| Rheokinetic DMA | 150–220°C, 2 K/dakika, asilimia 0,5 amplitude, 1 Hz | Mnato Mgumu na [ T_{\mathrm{on}} ] |
| Mpito wa kioo DMA | 70–120°C, 2 K/dakika, asilimia 0,1 amplitude, 1 Hz | [ T_G ] kutoka kwa kiwango cha juu cha kupoteza |
| Kuchubua roll | 23, 100, 120 na 140°C; 100 mm/dakika | RPS, N/mm |
| Ukuaji wa nyufa za uchovu | 23 na 70°C; 3 mm amplitude; 5 Hz; [ R=0{,}1 ] | [ da/dN ], [ G_{\max} ], [ G_{\mathrm{th}} ] |
| hadubini ya kuunganishwa | Ukuzaji wa 50 na ulainishaji wa Gaussian | Wasifu wa urefu wa uso uliovunjika |
| Raman ramani | 532 nm laser, 5 sekunde, 2 µm hatua | Ishara ya Si–O inayohusiana na usambazaji wa CSP-Si |
Matokeo kuu ya kiasi
| Matokeo | Rejea | Uundaji bora | Badilisha |
|---|---|---|---|
| Mwanzo wa gelation | 172°C | CSP-Si: 167–170°C | Takriban 2–5°C kushuka |
| Mpito wa kioo, asilimia 1–5 | 110°C | 110–112°C | Hakuna mabadiliko makubwa |
| Mpito wa kioo, asilimia 10 | 110°C | 114–115°C | Takriban ongezeko la 4–5°C |
| RPS, 23°C | Takriban. 4,6 N/mm | CSP-Si asilimia 5: 6,7 N/mm | Takriban asilimia 45 ongezeko |
| [ G_{\mathrm{th}} ], 23°C | 34 J/m² | CSP-Si asilimia 5: 44 J/m² | Takriban asilimia 30 ongezeko |
| [ G_{\mathrm{th}} ], 70°C | 26 J/m² | CSP-Si asilimia 5: 38 J/m² | Takriban asilimia 45 ongezeko |
| CSP-PBR Bora, 23°C | 34 J/m² | Asilimia 2: 40 J/m² | Takriban asilimia 18 ongezeko |
| CSP-PBR asilimia 5, 70°C | 26 J/m² | 22 J/m² | Takriban asilimia 15 imeshuka |
Maudhui ya kisayansi ya takwimu na majedwali
| Visual | Maudhui | Njia kuu ya kuchukua |
|---|---|---|
| Kielelezo 1 | Usanidi wa kipima sauti na tathmini ya mwanzo wa ujikojoaji | Kuponya kumedhamiriwa na ongezeko kubwa la mnato tata |
| Kielelezo 2 | Sampuli ya DCB na usanidi wa wakati huo huo wa uchovu | Ukuaji wa nyufa hupimwa chini ya upakiaji unaodhibitiwa wa Modi I |
| Kielelezo 3 | CSP-Si na CSP-PBR mikunjo ya mnato | Silicone na polybutadiene masterbatches zilitoa mwelekeo tofauti wa gelling |
| Jedwali 1 | Thamani za [ T_{\mathrm{on}} ] na [ T_G ] | Mpito wa glasi kwa kiasi kikubwa umehifadhiwa hadi asilimia 5 |
| Kielelezo 4 | Ustahimilivu wa kumenya roll unaotegemea joto | Faida katika halijoto ya kawaida ilidhoofishwa kwa joto la juu |
| Kielelezo 5 | CSP-Si ukuaji wa nyufa za uchovu | Asilimia 5 CSP-Si, 23 na 70 zilitoa upinzani wa juu zaidi kwa °C |
| Kielelezo 6 | CSP-PBR ukuaji wa nyufa za uchovu | Uboreshaji mdogo umeonekana kwenye 23°C, utendaji tofauti unaoonekana kwenye 70°C |
| Jedwali 2 | Thamani za [ G_{\mathrm{th}} ] | Uwiano bora zaidi hutofautiana kulingana na aina ya chembe na yaliyomo |
| Kielelezo 7 | Ulinganisho wa uundaji bora wa CSP-Si na CSP-PBR | Vibadilishaji vyote viwili vinazidi rejeleo kwa 23°C |
| Jedwali 3 na 4 | Picha za uso wa fracture ya binary | Ufa uliendelea kwa njia mbadala kati ya violesura viwili |
| Kielelezo 8 | Profaili za urefu wa confocal | Unene wa wambiso na mabadiliko ya kiolesura imedhamiriwa |
| Kielelezo 9 | Si–O Raman ramani ya msongamano | Hakuna mkusanyiko wa CSP-Si unaozingatiwa kwenye mizani ya mikromita. |
Kidokezo cha tathmini ya takwimu na data
Bendi za wastani na za kutawanya za angalau sampuli tano katika majaribio ya kumenya roll zimetolewa. Hata hivyo:
- Hakuna majaribio ya dhahania yaliyofanywa kati ya vikundi.
- thamani za p hazijaripotiwa.
- Vipindi vya kujiamini havijatolewa.
- Idadi ya marudio ya vipimo vya uchovu kwa kila kikundi haijaelezwa waziwazi.
- Hartman–Schijve inafaa mgawo au uhakika wa kufaa haujaorodheshwa.
Kwa hivyo, tofauti zinazofafanuliwa kama "muhimu" au "muhimu" zilifasiriwa haswa katika suala la mikunjo, maadili ya wastani na idadi ya uhandisi; haipaswi kulinganishwa na umuhimu wa takwimu.
Dokezo kuhusu chanzo na mbinu
Jina kamili la asili la kazi:Effect of core-shell particles on the curing kinetics of waterborne epoxy varnishes and the mechanical performance of electrical steel laminates
Waandishi na mpangilio wao: Gernot M. Wallner; Cornelia Marchfelder; Anna Seyr; Gabriel Riedl.
Mwandishi anayelingana: Gernot M. Wallner.
Barua pepe ya mwandishi inayolingana: gernot.wallner@jku.at
Mwandishi mwenza au mchangiaji mwenza: Hakuna taarifa ya uandishi wa kwanza au mchango-mwenza.
Taasisi iliyotajwa kwenye PDF: Christian Doppler Laboratory for Superimposed Mechanical-Environmental Ageing of Polymeric Hybrid Laminates (CDL-AgePol), Department of Polymer Durability and Regenerative Energy, Institute of Polymeric Materials and Testing, University of Linz, Altenberger Str. 69, 4040 Linz, Austria.
Taasisi iliyoainishwa katika SSRN: Johannes Kepler University Linz.
Rekodi rasmi ya ajira:Karatasi ya kazi ya SSRN
Tarehe ya kutolewa ya SSRN: 15 Juni 2026.
Mwaka wa kuchapishwa: 2026.
Idadi ya kurasa: 29.
Aina ya rasilimali: Uchapishaji wa awali wa nyenzo za majaribio za polima, mipako inayotegemea maji, teknolojia ya kuunganisha na mechanics ya kuvunjika kwa uchovu.
Taarifa za jarida: Katika vichwa vya ukurasa wa PDF International Journal of Adhesion and Adhesives Ina jina Hata hivyo, kiasi, toleo, nambari ya makala, tarehe ya kukubalika au jarida la refarii DOI haijatolewa. Kwa hiyo, hali ya makala ya mwisho iliyochapishwa katika jarida haikuweza kuthibitishwa.
Jukwaa la uchapishaji: SSRN.
Nyumba halisi ya uchapishaji ya kitaaluma: Usajili wa nyumba ya kuchapisha jarida lililopitiwa na rika haukuweza kuthibitishwa. Usajili rasmi wa sasa wa usambazaji ni SSRN.
Hali ya mwamuzi: Utafiti haujapitiwa na rika. Kuna onyo la "This preprint research paper has not been peer reviewed" kwenye kila ukurasa.
Michango ya mwandishi:
- Gernot M. Wallner: Uwekaji dhana, upatikanaji wa ufadhili, mbinu, usimamizi wa mradi, ushauri, uthibitishaji, na uhakiki wa hati.
- Cornelia Marchfelder: Kuratibu data, uchambuzi rasmi, utafiti, taswira, na uandishi wa rasimu ya kwanza.
- Anna Seyr: Kuratibu data, utafiti, taswira na uandishi wa rasimu ya kwanza.
- Gabriel Riedl: Utunzaji wa data, uchambuzi rasmi na programu.
Ufadhili: Usaidizi umeripotiwa na Wizara ya Shirikisho la Austria kwa Masuala ya Kidijitali na Kiuchumi, National Foundation for Research, Technology and Development na Christian Doppler Research Association.
Msaada wa nyenzo: Evonik na Kaneka zilitoa bechi kuu za chembe za msingi.
Mgongano wa maslahi: Waandishi wanatangaza kwamba hawana mgongano wa kimaslahi.
Uidhinishaji wa kimaadili: Imesema haitumiki.
Ufikiaji wa data: Inaelezwa kuwa hifadhidata zinazozalishwa na kuchambuliwa zinapatikana kutoka kwa mwandishi husika kwa ombi linalofaa.
Toleo hili la Kituruki limetoka kwenye ukurasa wa 29 wa utafiti; Ilitayarishwa kwa kuchunguza mbinu za majaribio, majedwali na takwimu zote, picha za uso wa fracture, mwelekeo wa picha, taarifa za mwandishi na sehemu ya hitimisho pamoja. Maelezo ya kisayansi yalitokana na majaribio yaliyowasilishwa na utafiti; Hakuna nyenzo mpya ambazo zimeongezwa kama matokeo ya utendakazi, utaratibu au matumizi kutoka kwa vyanzo vya nje.
Mapungufu muhimu zaidi ya mbinu ya utafiti ni; Kutokuwa na uwezo wa kutenganisha carrier wa masterbatch na athari ya chembe, unene wa wambiso unaotofautiana kati ya michanganyiko, mbinu za kuimarisha nanoscopic kutoonekana moja kwa moja, nambari za marudio ya uchovu kutoelezwa kwa uwazi, ukosefu wa vipimo vya umuhimu wa takwimu, na joto fulani, kilele cha Raman na kutofautiana kwa maelezo ya takwimu katika maandishi ya utafiti.
Matokeo yanaonyesha kuwa uundaji wa asilimia ya silicon ya 5 masterbatch hutoa usawa zaidi wa peel na utendaji wa uchovu chini ya hali zilizochunguzwa. Hata hivyo, uwiano huu haupaswi kuchukuliwa kuwa bora zaidi bila kuthibitishwa kwa kujitegemea kwa kemia tofauti za epoxy, aina za chuma za umeme, unene wa mipako, na mazingira halisi ya uendeshaji wa injini.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *