

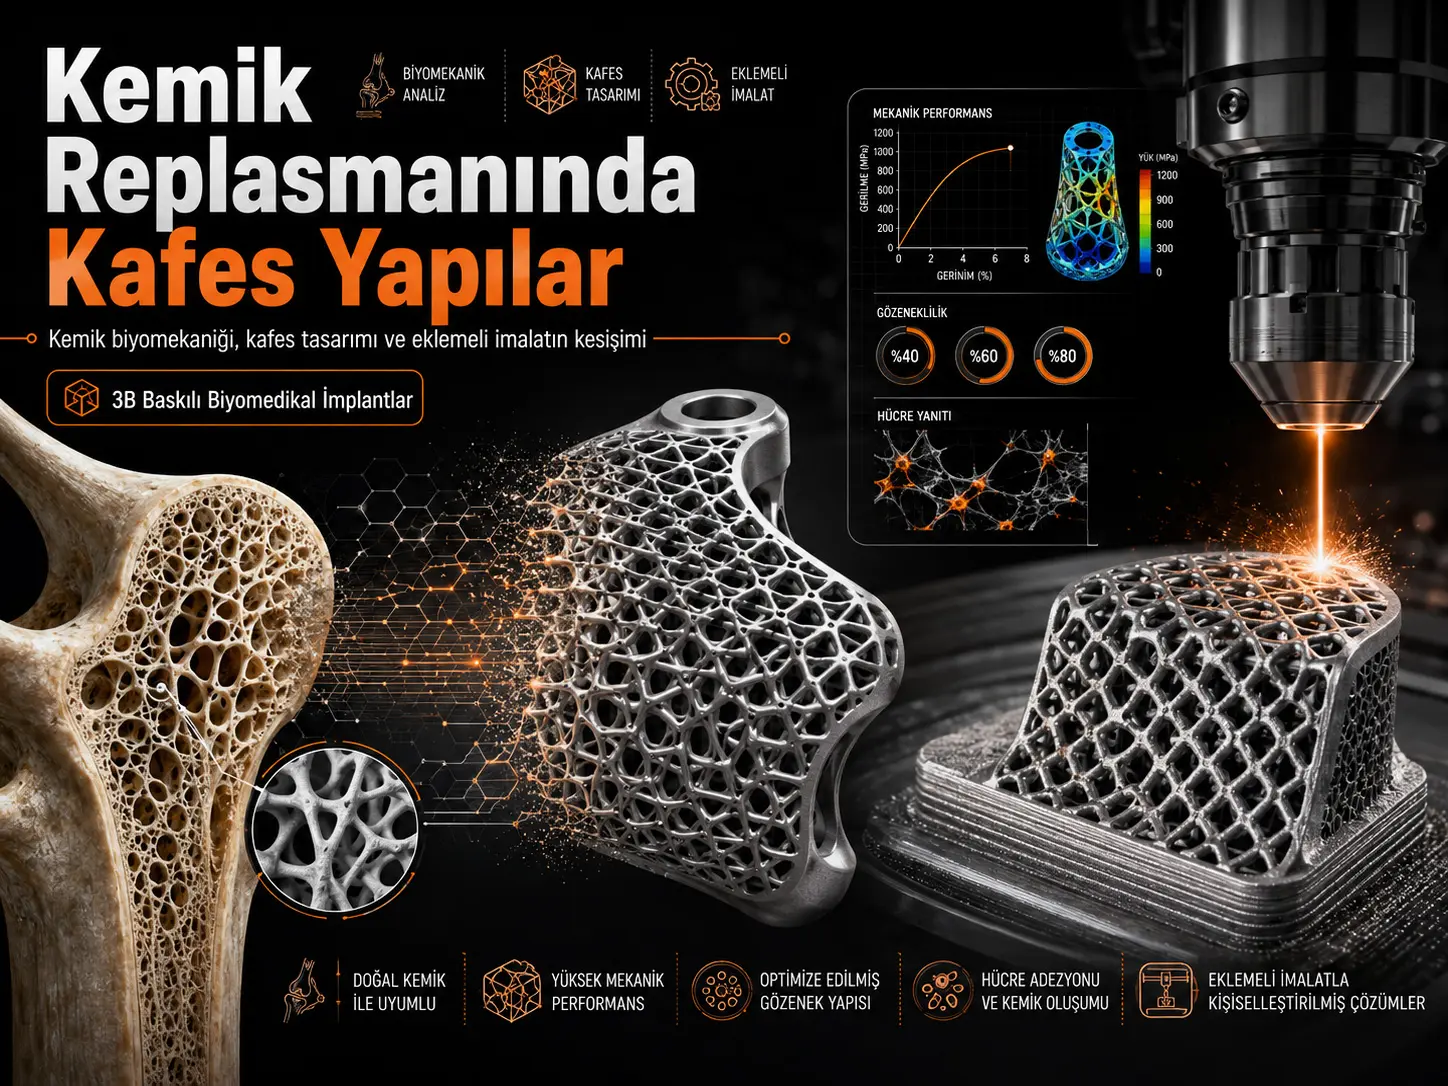
Watafiti wanachunguza mekanobiolojia ya mfupa, ugumu wa ndani na anisotropia ya mfupa wa trabekula, topolojia ya miundo ya lattice, msongamano linganishi, uimara dhidi ya uchovu, ukuaji wa seli na tishu, kasoro za utengenezaji wa kuongeza nyenzo na teknolojia za post-processing ndani ya mnyororo mmoja wa usanifu. Ingawa moduli dhahiri ya elastiki ya mfupa wa trabekula hubadilika takriban kati ya 0,05–5 GPa, vipandikizi vya kawaida vya metali dhabiti vinaweza kuwa vigumu zaidi sana kuliko mfupa, jambo linaloweza kuchangia uhamishaji wa mzigo kutoka kwenye mfupa kwenda kwenye kipandikizi na utaratibu wa kupotea kwa mfupa unaojulikana kama stress shielding. Miundo ya lattice huruhusu kupunguza ugumu dhahiri wa kipandikizi huku metali zilezile zinazoendana kibayolojia zikitumiwa, kuunda ujazo wazi kwa ajili ya ukuaji wa mfupa kuelekea ndani, na kurekebisha sifa za kiufundi kulingana na mwelekeo, nafasi na msongamano. Mapitio yanasisitiza kuwa katika vipandikizi vinavyobeba mzigo si uimara wa tuli pekee bali pia uimara wa muda mrefu dhidi ya uchovu ni muhimu; usanifu wa matundu pia unakuwa ingizo la moja kwa moja la usanifu kwa uhamaji wa seli, uundaji wa tishu na uundaji wa mishipa. Miongoni mwa mbinu za sasa za utengenezaji, powder bed fusion inajitokeza hasa kwa uwezo wake wa kutengeneza jiometri changamano za lattice za metali kwa usahihi wa juu, lakini kasoro za uso, porosity ya ndani na anisotropia ya utengenezaji huleta hitaji la post-processing. Mwelekeo wa baadaye unaelezwa kuwa ni kuunganisha ramani za kiufundi mahususi kwa mgonjwa zinazotegemea CT, miundo yenye gradient, inverse design inayosaidiwa na akili bandia, uundaji bora wa mishipa na utendakazi wa kibayolojia wa uso unaodhibitiwa ndani ya kipandikizi kimoja.
Kwa mtazamo wa Türkiye, mapitio haya hayatoi data ya moja kwa moja kuhusu wagonjwa, watengenezaji wa vipandikizi au matokeo ya kliniki nchini Türkiye. Hata hivyo, yanatoa mfumo imara wa kiufundi kwa utengenezaji wa vipandikizi vya mifupa, utengenezaji wa kuongeza nyenzo za metali, usanifu wa vifaa tiba na uhandisi mahususi kwa mgonjwa. Katika kipandikizi kitakachotengenezwa nchini Türkiye, ukubwa wa matundu au malengo ya kiufundi yaliyo hapa hayapaswi kunakiliwa moja kwa moja; data ya CT ya eneo lengwa la anatomia, sifa za mfupa wa eneo husika, jiometri halisi ya as-built ya mashine ya utengenezaji, tabia ya uchovu ya nyenzo na uthibitishaji wa kibayolojia vinapaswa kutathminiwa pamoja.
Swali kuu la mapitio ni lipi?
Mfupa si muundo unaofanana kila mahali na usiobadilika. Katika maisha yote hujibu mzigo wa kiufundi, hujirekebisha, na huonyesha msongamano, ugumu na sifa za mwelekeo zinazotofautiana kulingana na eneo la anatomia.
Kinyume chake, sehemu kubwa ya vipandikizi vya kawaida vya mifupa ni miundo iliyo imara kiasi, iliyotengenezwa kwa titani, cobalt-chromium au metali nyingine za uhandisi. Kwa kuwa moduli ya elastiki ya metali hizi inaweza kuwa juu sana kuliko ya mfupa wa asili, kipandikizi kinaweza kuchukua sehemu ya mzigo ambao kwa kawaida ungebebwa na mfupa.
Matokeo yake, baadhi ya maeneo ya mfupa hupokea kichocheo kidogo cha kiufundi. Kibayolojia na kimakanika, mfupa unaweza kutafsiri mzigo huu mdogo kama “mfupa usiotumika”, na wingi wa mfupa unaweza kupungua kutokana na mchakato wa remodeling. Mchakato huu huitwa stress shielding.
Fursa kuu ya utengenezaji wa kuongeza nyenzo inaonekana hapa: kwa kutumia metali ileile yenye nguvu huku sehemu ya kipandikizi ikibadilishwa kuwa muundo wa lattice unaodhibitiwa, sifa dhahiri za kiufundi za muundo mzima zinaweza kusogezwa karibu na zile za mfupa.
Kwa nini mfupa hauwezi kuigwa kama nyenzo ya kawaida ya uhandisi?
Chanzo kinaona sifa nne za mfupa kuwa muhimu hasa kwa usanifu:
- muundo wa kihierarkia,
- kutofautiana kwa sifa za kiufundi,
- anisotropia,
- remodeling inayotegemea mzigo wa kiufundi.
Mfupa wa cortical huunda tabaka la nje lenye msongamano mkubwa, huku mfupa wa trabekula au spongy ukiunda mtandao wa ndani wenye porosity kubwa.
| Aina ya mfupa | Porosity ya takriban iliyoripotiwa kwenye chanzo | Msongamano wa takriban | Moduli dhahiri ya elastiki |
|---|---|---|---|
| Mfupa wa cortical | %3–12 | 1,80 g/cm³ | 7–30 GPa |
| Mfupa wa trabekula | %50–90 | takriban 0,2 g/cm³ | 0,05–5 GPa |
Kwa kuwa katika upasuaji wa kubadilisha viungo sehemu kubwa ya kipandikizi hukutana na mfupa wa trabekula, tabia ya kiufundi ya mfupa huu ni muhimu hasa kwa kipandikizi kinachoiga biolojia.
Mfupa hujirekebishaje chini ya mzigo?
Osteocytes hutambua kichocheo cha kiufundi; osteoclasts hufyonza mfupa wa zamani au ulioharibika; osteoblasts huunda mfupa mpya. Mfumo huu wa seli unahusiana kwa karibu na deformation ya mfupa, yaani strain.
Katika mfumo wa mechanoregulation uliokusanywa na chanzo, wakati mzigo ni mdogo resorption ya mfupa inaweza kutawala. Chini ya takriban 50 µε, mfupa hukaribia eneo la kutotumika, huku kati ya takriban 50–1000/1500 µε kikielezwa kipindi cha homeostasis ambapo wingi wa mfupa hubaki katika usawa.
Katika viwango vya juu zaidi vya strain, uundaji wa mfupa unaweza kuongezeka. Kwa mpito kutoka mfupa wa lamella kwenda kwenye uundaji usio na mpangilio zaidi wa woven bone, fasihi imeripoti vizingiti mbalimbali katika takriban 2000–4000 µε. Chanzo kinasisitiza kuwa mipaka hii si ya kudumu na hutegemea marudio ya mzigo, ukubwa wake na moduli ya mfupa wa eneo husika.
Strain ya yielding ya mfupa katika mwelekeo wa mvutano imeripotiwa kwenye chanzo kuwa takriban 6500 µε (%0,65).
Je, lengo la kipandikizi ni kupunguza mzigo kwenye mfupa kadiri inavyowezekana?
Hapana. Hii ni moja ya ujumbe muhimu zaidi wa mechanobiolojia katika mapitio. Lengo si kuulinda mfupa kabisa dhidi ya mzigo wa kiufundi; badala yake ni kuhifadhi kichocheo cha kifizikia kinachohitajika ili remodeling yenye afya iendelee.
Kipandikizi kigumu kupita kiasi kinaweza kusababisha stress shielding. Kipandikizi laini kupita kiasi kinaweza kusababisha micromotion kubwa, kutokuwa thabiti au kushindwa kimakanika. Usanifu lazima uwe na usawa kati ya hali hizi mbili.
Kwa nini micromotion ni muhimu?
Katika vipandikizi visivyo na saruji, hadi mfupa ukue kikamilifu ndani ya kipandikizi, uthabiti wa awali wa kiufundi hutolewa hasa na msuguano wa press-fit na kufungamana kwa jiometri.
Katika matokeo ya mapitio ya kimfumo yaliyorejelewa na makala, mipaka ya micromotion inayoweza kuvumiliwa na osseointegration iliripotiwa katika wigo mpana wa 15–750 µm, huku wastani ukiwa takriban 112 µm.
Usambazaji huu mpana unaonyesha kuwa hakuna kikomo kimoja cha micromotion kinachotumika kila mahali. Muda wa kupakiwa, jiometri ya kipandikizi, nyenzo na eneo la anatomia vinaweza kubadilisha matokeo.
Kwa nini ugumu wa mfupa hubadilika hata ndani ya mfupa mmoja?
Proximal tibia imetumiwa kama mfano wa kina katika mapitio. Tafiti zimeripoti maadili tofauti sana ya moduli dhahiri ya mfupa wa trabekula hata ndani ya eneo moja la anatomia.
Chanzo kinanukuu maadili ya fasihi ya moduli dhahiri ya axial ya proximal tibia katika wigo wa 2,5–3780 MPa. Mbinu za kupima, tofauti za wafadhili, uhifadhi wa sampuli, eneo ndani ya mfupa na itifaki ya majaribio vinaweza kuleta tofauti kubwa katika makadirio.
Kondili ya medial kwa kawaida kuwa ngumu kuliko kondili ya lateral, na mwelekeo wa axial kuwa na moduli ya juu kuliko mielekeo ya transverse, ni mifano ya jinsi mfupa unavyojirekebisha kimuundo kulingana na mielekeo ya kawaida ya kupakiwa.
Picha ya CT inaweza kutumikaje katika usanifu wa kipandikizi?
Chanzo kinatoa uhusiano wa jumla wa power law kati ya msongamano wa mfupa na sifa za kiufundi:
\[ E=A\rho^B \]
Hapa \(E\) ni moduli dhahiri ya elastiki, \(\rho\) ni msongamano wa mfupa, na \(A\) pamoja na \(B\) ni vigezo vinavyoamuliwa kwa majaribio.
Kwa kuwa upunguzaji wa X-ray katika picha ya CT unahusiana na msongamano, kwa calibration fulani inawezekana kukadiria msongamano wa ndani wa mfupa na kutoka hapo sifa za kiufundi.
Hata hivyo, mapitio hayawasilishi CT kama ramani kamili ya kiufundi. CT ya kliniki haiwezi kunasa moja kwa moja kiasi cha collagen, microcracks, lishe, athari za dawa au maelezo yote ya mwelekeo ya microstructure ya trabekula.
Kwa nini anisotropia inapaswa kuwa katikati ya usanifu wa kipandikizi?
Ingawa trabeculae zinaweza kuonekana kuwa na mpangilio wa nasibu, zinaweza kukuza mielekeo iliyo wazi inayolingana na mwelekeo wa kupakiwa. Kwa hiyo mfupa unaweza kuwa na ugumu tofauti katika mielekeo tofauti.
Mapitio yanatoa maadili ya fasihi ya moduli dhahiri ya transverse ya proximal tibia ya takriban 51–553 MPa na uwiano wa anisotropia ya kiufundi wa takriban 1,1–4,3.
fabric tensor inayokokotolewa kutoka picha za µCT inaweza kutumiwa kuhesabu usambazaji wa mwelekeo wa trabeculae katika vipimo vitatu. Waandishi wanapendekeza kuwa miundo ya lattice ya baadaye inapaswa kuiga si msongamano lengwa pekee bali pia tabia hii ya kiufundi yenye mwelekeo.
Muundo wa lattice ni nini?
Katika muktadha wa utengenezaji wa kuongeza nyenzo, lattice au muundo wa kimiani huundwa na mitandao inayodhibitiwa ya strut au sheet inayounda ujazo wa pande tatu.
Mapitio yanaainisha lattice kwa mihimili miwili mikuu:
- strut-based / sheet-based,
- periodic / stochastic.
Kielelezo 2 kinaonyesha octet-truss, BCC, dodecahedron na stochastic strut pamoja na miundo ya sheet inayotegemea TPMS kama Schwartz primitive na Schoen gyroid.
Tofauti kati ya lattice periodic na stochastic ni ipi?
| Aina ya lattice | Faida zilizoangaziwa katika mapitio | Hasara kuu |
|---|---|---|
| Periodic inayotegemea strut | Usanifu na uchanganuzi rahisi; tabia ya kiufundi inayotabirika; udhibiti wa porosity | Mkusanyiko wa stress kwenye nodi; anisotropia dhahiri; mofolojia isiyofanana sana na mfupa |
| Stochastic inayotegemea strut | Muonekano unaofanana zaidi na mfupa wa trabekula; unyumbufu mkubwa wa usanifu; uwezo wa kuunda tabia iliyo karibu zaidi na isotropic | Tabia ya kiufundi isiyotabirika kwa urahisi; stress kwenye nodi; ugumu wa kudhibiti porosity ya ndani |
| Periodic inayotegemea sheet | Mkusanyiko mdogo wa stress; nguvu maalum ya juu; udhibiti wa kihisabati | Unyeti kwa kasoro za utengenezaji; randomness ndogo ya topolojia |
| Stochastic inayotegemea sheet | Mkusanyiko mdogo wa stress; nguvu maalum ya juu; mofolojia inayofanana na mfupa | Usanifu na uboreshaji changamano; utengenezaji mgumu zaidi; tabia ya kiufundi isiyotabirika kwa urahisi |
Kwa nini TPMS na gyroid zinavutia?
Miundo ya sheet ya TPMS ina nyuso endelevu zinazoondoa mabadiliko makali ya jiometri kwenye nodi za strut. Hii inaweza kusaidia kusambaza stress kwa usawa zaidi na kupunguza mikusanyiko ya stress ya ndani.
Mapitio yanataja tafiti ambazo zimeripoti utendaji bora wa uchovu katika miundo ya sheet kama gyroid ikilinganishwa na miundo ya strut.
Hata hivyo, lattice za sheet zenye jiometri changamano na eneo kubwa la uso zinaweza kuwa ngumu zaidi kutengeneza; nyuso za overhang, hitaji la supports na mkusanyiko wa nishati ya ndani vinaweza kuunda kasoro mpya.
Kwa nini miundo ya Spinodoid ni muhimu kwa siku zijazo?
Metamaterials za Spinodoid zinaweza kuunda nyuso mbili endelevu, laini, zinazoonekana nasibu na zisizokatana. Mapitio yanaeleza kuwa miundo hii inaweza kupunguza maeneo dhaifu yanayohusiana na mielekeo maalum ya symmetry na anisotropia yake ya kiufundi inaweza kurekebishwa katika wigo mpana.
Uangalifu maalum unatolewa kwa tafiti za spinodoid bone scaffold zinazolenga kulinganisha kwa karibu sifa za kiufundi za mfupa wa trabekula katika mielekeo mitatu ya orthogonal kwa kutumia inverse design inayosaidiwa na akili bandia.
Kwa nini msongamano linganishi ni muhimu sana?
Msongamano linganishi ni uwiano wa msongamano dhahiri wa muundo wa lattice kwa msongamano wa nyenzo dhabiti ya msingi:
\[ \frac{\rho}{\rho_s}=1-\phi \]
Hapa \(\phi\) inawakilisha porosity wazi.
Katika mbinu ya Gibson–Ashby, uhusiano wa takriban kati ya msongamano linganishi, unene wa strut \(t\) na ukubwa wa seli \(L\) ni:
\[ \frac{\rho}{\rho_s}\propto\left(\frac{t}{L}\right)^2 \]
Uhusiano huu huonyeshwa kwa namna hiyo.
Yield strength na moduli dhahiri ya elastiki pia huhusishwa na msongamano linganishi kwa power laws:
\[ \sigma_y \propto \left(\frac{\rho}{\rho_s}\right)^n \]
\[ E \propto \left(\frac{\rho}{\rho_s}\right)^m \]
Mapitio yanaeleza kuwa exponent \(n\) na \(m\) zimeripotiwa kwa lattice nyingi za majaribio kuwa takriban katika wigo wa 1–3 na kwamba thamani hizi hutegemea sana topolojia.
Stretch-dominated na bend-dominated zinamaanisha nini?
Tabia ya lattice chini ya mzigo haitegemei tu kiasi cha jumla cha metali bali pia jinsi strut zinavyounganishwa kwenye nodi.
Mapitio yanatoa Maxwell number kama:
\[ M=s-3j+6 \]
ambapo \(s\) ni idadi ya strut na \(j\) ni idadi ya nodi.
Miundo yenye muunganisho mkubwa na \(M\geq0\) kwa kawaida huonyesha tabia ya stretch-dominated ambapo upakiaji wa axial wa strut hutawala, huku lattice zenye muunganisho mdogo na \(M<0\) zikiweza kuonyesha utaratibu wa bend-dominated.
Muunganisho mkubwa kwa kawaida huleta ugumu na nguvu kubwa zaidi kwa msongamano linganishi uleule; hata hivyo lengo katika kipandikizi si kila mara ugumu wa juu kabisa. Usanifu lazima ulingane kimakanika na mfupa.
Je, ukubwa wa sampuli unaweza kubadilisha sifa ya kiufundi inayopimwa?
Ndiyo. Mapitio yanaipa nafasi kubwa hoja ya size na edge effect. Katika sampuli ndogo za lattice, sehemu ya strut zilizo huru au zilizokatwa kwenye mipaka huwa kubwa zaidi, hivyo sifa inayopimwa na coupon ya kawaida ya majaribio inaweza kutofautiana na tabia ya “bulk” lattice katika kipandikizi kikubwa halisi.
Chanzo kinaeleza kuwa baadhi ya tafiti za awali ziliona kukaribia sifa za bulk baada ya takriban 5–8 unit cell katika kipimo kifupi zaidi; mbinu ya majaribio ya ISO/ASTM inalenga angalau 10 unit cell katika upana na uwiano wa urefu/upana wa takriban 1–2 ili kupunguza athari ya ukubwa.
Kwa hiyo modulus au nguvu iliyopimwa kwenye sampuli ya kawaida ya silinda haiwezi kila wakati kutumiwa moja kwa moja kwenye eneo la lattice lenye umbo lililopinda na mipaka ya kipandikizi halisi.
Nguvu ya tuli au nguvu dhidi ya uchovu ni muhimu zaidi?
Moja ya ujumbe wazi zaidi wa mapitio kwa mtazamo wa usanifu ni kwamba uimara dhidi ya uchovu ni muhimu sana katika lattice za mifupa zinazobeba mzigo.
Kipandikizi cha nyonga, goti au uti wa mgongo kinaweza kukabiliwa na mamilioni ya mizunguko ya mzigo unaorudiwa. Hata kama lattice inaonyesha nguvu kubwa katika jaribio la static compression, kasoro ndogo ya uso kwenye strut inaweza kuanzisha ufa chini ya mzigo unaorudiwa.
Kwa hiyo waandishi wanaona kudumisha usalama dhidi ya uchovu huku ugumu wa lattice ukiletwa karibu na ule wa mfupa kuwa tatizo kuu la uboreshaji wa usanifu.
Topolojia hubadilishaje tabia ya uchovu?
Mapitio yanaonyesha mielekeo ifuatayo kutoka tafiti mbalimbali:
- Kuongezeka kwa msongamano linganishi kwa ujumla huongeza nguvu kamili dhidi ya uchovu.
- Idadi kubwa ya miunganisho inaweza kuboresha utendaji dhidi ya uchovu.
- Katika utafiti mmoja wa lattice stochastic, kuongezeka kwa muunganisho kuliongeza nguvu dhidi ya uchovu kwa hadi %60 katika msongamano linganishi uleule.
- Baadhi ya lattice za gyroid sheet zilionyesha maisha marefu ya uchovu kuliko lattice za strut zilizolinganishwa nazo.
- Ductility ya nyenzo msingi, muundo wa grain na muundo wa phases huathiri sana kuanzishwa na kuenea kwa ufa wa uchovu.
Kwa nini nyenzo ya kutengeneza kipandikizi si suala la nguvu pekee?
Nyenzo msingi huamua si tabia ya kiufundi pekee, bali pia biocompatibility, corrosion, wear na ions zinazoweza kutolewa mwilini.
| Nyenzo | Sifa iliyoangaziwa katika mapitio | Kizuizi kikuu au dokezo la usanifu |
|---|---|---|
| CP-Ti | Ductility ya juu, upinzani wa kutu, biocompatibility | Nguvu ya kubeba mzigo chini kuliko Ti-6Al-4V |
| Ti-6Al-4V | Nguvu maalum ya juu, uwezo mzuri wa utengenezaji wa AM, matumizi mapana ya viwandani | Udhibiti wa vipengele vya alloy na microstructure ya as-built ni muhimu |
| CoCrMo | Nguvu kubwa na upinzani wa wear | Matatizo ya ions za metali/bidhaa za wear yanaweza kutokea |
| 316L stainless steel | Gharama ndogo na uwezo mzuri wa kutengenezwa | Biocompatibility/upinzani wa corrosion chini kuliko titanium |
| Tantalum | Biocompatibility ya juu, ductility na upinzani wa corrosion | Vikwazo vya gharama ya nyenzo na utengenezaji/uchakataji |
| Alloys za Mg na Zn | Uwezo wa vipandikizi vinavyoharibika kibayolojia | Kasi ya degradation lazima idhibitiwe ili uadilifu wa kiufundi usipotee kabla ya kupona kukamilika |
Ukubwa wa tundu huathirije ukuaji wa mfupa?
Matundu madogo yanaweza kusaidia kushikamana kwa seli na mawasiliano kati ya seli kutokana na uwiano mkubwa wa eneo la uso kwa ujazo. Matundu makubwa hutoa njia wazi zaidi kwa usafirishaji wa maji, oksijeni, virutubishi, uhamaji wa seli na uundaji wa mishipa.
Mapitio kwa ujumla yanaeleza kuwa matundu ya 300–1200 µm yanafaa kwa kusawazisha mahitaji haya mawili; matundu ya chini ya 100 µm yanaweza kuzuia kupenya kwa tishu zenye madini zilizo nene.
Je, 500–600 µm ni “tundu bora”?
Katika tathmini ya tafiti za in vivo zilizokusanywa na mapitio katika topolojia na mifano mbalimbali ya wanyama, matundu ya takriban 500–600 µm yalihusishwa mara kwa mara na matokeo mazuri ya osseointegration.
Hata hivyo, hili si matokeo ya meta-analysis. Kwa mfano, Jedwali 2 lina:
- mifano ya panya, sungura na kondoo,
- vipindi tofauti vya 4–16 wiki,
- topolojia za diamond, cubic, octet-truss, stochastic na octahedral,
- porosity na unene tofauti wa strut
katika jedwali moja.
Kwa hiyo si sahihi kutafsiri 500–600 µm kama optimum moja ya ulimwengu kwa vipandikizi vyote.
Je, umbo la tundu linaweza kuathiri seli kweli?
Mapitio yanaeleza kuwa katika jiometri za tundu zenye maeneo makali au concave, uundaji wa tishu unaweza kuharakishwa kutokana na curvature ya ndani.
Curvature kubwa kwenye maeneo ya makutano ya strut au sheet hubadilisha ishara za kiufundi na kijometri ambazo seli huhisi. Seli zinaweza kuanza kuunganisha pembe za tundu kwa kutengeneza extracellular matrix mpya.
Kwa hiyo katika usanifu wa lattice, “pore size” si parameter pekee ya kibayolojia; curvature, idadi ya miunganisho, eneo la uso na usambazaji wa topolojia pia vinaweza kuathiri tabia za seli.
Kwa nini muundo stochastic unafanana zaidi na mfupa wa trabekula?
Mfupa wa trabekula wa asili si mpangilio kamili wa seli za cubic zinazorudiwa. Miunganisho isiyo ya kawaida na usambazaji wa matundu katika lattice stochastic unaikaribia zaidi mofolojia hii.
Mapitio yanaeleza kuwa katika mfupa wa trabekula wa asili kunaweza kuwa na takriban 3–5 trabeculae kwenye nodi moja na lattice nyingi stochastic hutengenezwa karibu na miunganisho minne.
Hata hivyo, “kufanana zaidi na mfupa” hakumaanishi moja kwa moja kipandikizi bora. Randomness inaweza kupunguza uwezo wa kutabiri tabia ya kiufundi na kuunda maeneo dhaifu ya ndani.
Ni mbinu gani kuu za utengenezaji wa kuongeza nyenzo?
Kulingana na uainishaji wa ISO 17296-2 na ASTM 52900, mapitio yanashughulikia familia saba kuu za AM:
- Directed Energy Deposition — DED,
- Vat Photopolymerization — VPP,
- Material Jetting — MJT,
- Binder Jetting — BJT,
- Material Extrusion — MEX,
- Powder Bed Fusion — PBF,
- Sheet Lamination — SL.
Kwa nini PBF inajitokeza katika lattice za metali za mifupa?
PBF huruhusu kutengeneza jiometri changamano za matundu katika metali, polima na keramiki kwa resolution inayoweza kufikia takriban makumi ya micrometers.
Uwezo wa kuchakata metali zinazotumika katika orthopedics kama titanium, stainless steel na cobalt-chromium kwa PBF na kutengeneza nyenzo zenye msongamano wa mwisho wa juu umechangia kuenea kwa mbinu hii katika orthopedics.
Hata hivyo, uhuru mkubwa wa jiometri haumaanishi utengenezaji usio na kasoro.
Kasoro kuu za PBF ni zipi?
- Porosity ya ndani: voids za lack-of-fusion, keyhole au gesi.
- Fusion isiyokamilika: nishati isiyotosha au mkakati usiofaa wa scanning.
- Ukwaru wa uso: semi-sintered particles, stair-stepping, waviness na dross.
- Residual stress na warping: gradient kubwa ya joto na solidification ya haraka.
- Microstructure inayotegemea build direction: columnar grains na build-direction anisotropy.
Kielelezo 5 kinaonyesha wazi kwa µCT matundu yaliyobaki ndani ya strut za lattice na kwa SEM dross na waviness kwenye nyuso zinazoelekea chini.
Kwa nini strut nyembamba hutenda tofauti na sehemu dhabiti zilizochapishwa 3D?
Strut za lattice zina uwiano mkubwa sana wa eneo la uso kwa ujazo. Kwa hiyo kasoro kama chembe zilizoyeyuka nusu kwenye uso, deviation ya sehemu ya msalaba au layer-step zinaweza kuathiri sehemu kubwa ya cross-section ya strut.
Mapitio yanaeleza kuwa strut zenye pembe ndogo zinaweza kuondoa joto polepole zaidi kwa sababu zinachapishwa kwa sehemu juu ya powder isiyoshikamana; hii inaweza kusababisha overheating, dross na ukwaru mkubwa zaidi wa uso.
Kwa hiyo parameter ya mchakato ya mashine “iliyoboreshwa kwa sehemu dhabiti” si lazima iwe optimal kiotomatiki kwa strut nyembamba sana za lattice.
Je, SLM na EBM hutoa matokeo sawa?
Hapana. Mapitio yanaeleza tofauti muhimu kati ya mbinu hizi mbili za metal PBF.
SLM inaweza kutengeneza maelezo madogo zaidi kutokana na laser spot ndogo, lakini katika baadhi ya matumizi inaweza kuwa na ukwaru mkubwa zaidi wa uso. Katika utafiti wa commercial acetabular cups, vipandikizi vya SLM viliripotiwa kuwa na takriban mara nane zaidi ya chembe zilizosintra nusu/mm² kuliko EBM; mapitio pia yanaonya kwamba parameters kamili za mchakato zilizotumiwa katika kulinganisha hiyo hazikutolewa.
Katika utafiti mwingine, sampuli za lattice ileile zilizotengenezwa kwa SLM ziliripotiwa kuwa na takriban mara 10 zaidi ya matundu yaliyofungwa kuliko sampuli za EBM.
Matokeo haya hayamaanishi “EBM ni bora kila wakati”. SLM hutoa resolution ya juu zaidi, wakati mazingira ya vacuum na preheating katika EBM yanaweza kupunguza residual stresses; mahitaji ya nyenzo na usanifu huamua uchaguzi wa mbinu.
Dirisha la mchakato wa PBF linafafanuliwaje?
Volumetric energy density inayotolewa kwenye powder bed mara nyingi huandikwa kama:
\[ ED=\frac{P}{vhl} \]
huandikwa kwa namna hiyo.
ambapo:
- \(P\): laser power,
- \(v\): scan speed,
- \(h\): hatch spacing,
- \(l\): layer thickness.
Nishati ndogo kupita kiasi inaweza kusababisha lack-of-fusion na overlap isiyotosha ya melt-pool; nishati nyingi kupita kiasi inaweza kusababisha evaporation, keyhole porosity, spatter au balling.
Kwa hiyo Kielelezo 6 kinaonyesha dhana ya operating window kati ya power na scan speed ambapo kasoro hupunguzwa.
Ni modeli gani ya nishati ya hali ya juu inayojumuisha sifa za nyenzo?
Chanzo pia kinatoa usemi wa specific enthalpy:
\[ \Delta H = \frac{A P} {\rho\sqrt{\pi Dv\Phi^3}} \]
Hapa absorptivity \(A\), density \(\rho\), thermal diffusivity \(D\) na laser spot diameter \(\Phi\) huingizwa katika modeli kama vigezo mahususi vya nyenzo/mchakato.
Mapitio hayadai kuwa fomula moja ya energy density inaweza kutabiri peke yake kasoro zote za PBF.
Akili bandia inaingia wapi katika mchakato wa AM?
Katika sehemu ya teknolojia za baadaye, mapitio yanaweka real-time in situ monitoring na AI-assisted adaptive process control miongoni mwa maendeleo muhimu kwa kupunguza kasoro na kuhakikisha ubora.
Vilevile digital twin approaches zinaonyeshwa kwa simulation na optimization ya mchakato; AI-based inverse design inaonyeshwa kama chombo cha baadaye kwa kulinganisha jiometri ya lattice na sifa za kiufundi za mfupa.
Kwa nini uso unaotoka moja kwa moja kwenye uchapishaji wa 3D si uso wa mwisho wa kipandikizi?
Katika lattice za as-built, ukwaru wa uso, chembe zilizosintra nusu, porosity ya ndani na microstructure mahususi ya AM zinaweza kuwa maeneo ya kuanzia kwa nyufa za uchovu.
Kwa hiyo post-processing si urembo wa uso tu; inaweza kubadilisha maisha ya kiufundi ya kipandikizi na tabia yake ya kibayolojia.
Chemical etching hutoa nini?
Chemical etching ni muhimu hasa katika miundo changamano yenye matundu kwa sababu inaweza kufikia maeneo ya ndani ya lattice kwa urahisi zaidi kuliko mbinu za mechanical au laser-based.
Asidi inaweza kuondoa chembe zilizosintra nusu na irregularities za uso, hivyo kupunguza stress concentrations.
Hata hivyo, kwa sababu nyenzo huondolewa, unene wa strut na msongamano linganishi pia hupungua. Kwa hiyo nguvu kamili ya tuli au uchovu inaweza kushuka; lakini kwa modulus ileile lengwa au normalized stress, tabia ya uchovu inaweza kuwa bora zaidi.
Kwa nini flow-assisted chemical–electrochemical processing ilitengenezwa?
Immersion etching ya kawaida inaweza kuondoa nyenzo nyingi zaidi kwenye maeneo ya nje ya lattice kubwa kuliko kwenye maeneo ya ndani. Mbinu mpya zinazounganisha flow na electrochemical control zinalenga kuboresha uniformity ya surface processing.
Mapitio yanataja utafiti ambapo aina hii ya chemical–electrochemical surface treatment kwenye Ti-6Al-4V lattice iliongeza normalized fatigue strength kwa takriban %80 ikilinganishwa na sampuli isiyotibiwa.
Heat treatment huathirije uchovu?
As-built martensitic microstructure katika AM Ti-6Al-4V inaweza kubadilishwa kuwa equilibrium phases zenye ductility zaidi kwa heat treatment.
Katika utafiti mmoja wa stochastic lattice uliorejelewa na mapitio:
- 920°C sub-transus treatment iliongeza fatigue strength kwa takriban %59,
- 1050–1200°C super-transus treatments ziliongeza kwa takriban %75
.
Waandishi wanajadili kwamba matokeo ya pili hayaelezwi tu na classic microstructural transformation; additional sintering ya chembe zilizoyeyuka nusu pia inaweza kuchangia katika lattice.
HIP hufanya nini?
Hot isostatic pressing huunganisha joto la juu na shinikizo la isotropic ili kusaidia kufunga porosity ya ndani na kubadilisha microstructure.
Mapitio yanaeleza kuwa HIP inaweza kuboresha sana fatigue performance, hasa inapounganishwa na surface treatment kama chemical etching.
Post-processing hutumiwa tu kwa utendaji wa kiufundi?
Hapana. Uso huohuo ndio interface ya kibayolojia ambapo seli hukutana na kipandikizi kwa mara ya kwanza.
Mapitio yanachunguza physical, chemical na biomimetic surface treatments ili kusaidia osteoconduction.
Ukwaru wa uso wa takriban Ra 1–2 µm na Rz 1–10 µm umeripotiwa katika baadhi ya tafiti za seli kuwa unaweza kusaidia protein adsorption, osteoblast attachment na differentiation.
Kwa nini plasma na thermal oxidation zinavutia kibayolojia?
Katika metali kama titanium, oxide layer nene zaidi na yenye nanostructure inaweza kuongeza hydrophilicity ya uso. Hii inaweza kusaidia protein adsorption na cell attachment.
Pia inaripotiwa kuwa oxide surface inaweza kuingiliana na Ca²⁺ na PO₄³⁻ ions kwenye body fluid na kusaidia uundaji wa bone-like apatite.
Je, hydroxyapatite coating hutatua kila tatizo?
Hapana. Hydroxyapatite na β-tricalcium phosphate zimetumika kwa muda mrefu kama osteoconductive coatings na zinaweza kusaidia uundaji wa mfupa wenye madini.
Hata hivyo, adhesion ya muda mrefu ya ceramic coating kwenye metal surface ni changamoto muhimu. Cracking au delamination inaweza kusababisha local wear particles na hatari ya inflammation.
Hatari ya growth-factor coatings ni nini?
Kufunga VEGF au biological factors nyingine kwenye uso wa kipandikizi kunaweza kusaidia vascularization na bone healing.
Hata hivyo, ikiwa dose na release kinetics havitadhibitiwa, supraphysiological doses zinaweza kusababisha hatari kubwa kama ectopic bone formation, osteolysis, immune response au tumor development.
Kwa hiyo mapitio yanasisitiza kuwa implants zenye bioactivity zaidi pia zitakuwa changamano zaidi upande wa udhibiti wa kisheria.
Commercial lattice implants hutumia jiometri gani leo?
Kulingana na tathmini ya matumizi ya kliniki katika mapitio, vipandikizi vingi vya sasa hutumia AM lattice layer yenye unene wa takriban 1–2 mm kwenye uso unaogusana na mfupa pekee.
Sehemu kubwa ya miundo ya kibiashara ni stochastic lattice. Viwango vya kawaida vilivyoripotiwa ni:
| Sifa ya commercial lattice | Wigo wa kawaida uliotajwa kwenye mapitio |
|---|---|
| Ukubwa wa wastani wa tundu | 300–650 µm |
| Unene wa strut | 230–400 µm |
| Porosity | %60–75 |
Je, matokeo ya kliniki ni bora kweli?
Mapitio yanatoa mifano mizuri ya kliniki kutoka ankle, knee, hip, spine na shoulder applications; lakini implants, makundi ya wagonjwa, follow-up duration na comparators hutofautiana kati ya tafiti.
Kwa mfano:
- katika mfululizo wa personalized AM implants kwa complicated ankle cases, success rate ya takriban %74 iliripotiwa,
- utafiti wa 341 knee implants uliripoti higher survivorship na patient satisfaction katika baadhi ya cementless lattice implants kuliko cemented alternatives baada ya follow-up ya 4–6,8 years,
- katika series ya 68 patients wenye complicated acetabular cases, %81 revision-free survivorship kwa all causes iliripotiwa baada ya follow-up ya zaidi ya miaka miwili,
- katika series ya 50 patients wenye spinal cage, katika median follow-up ya 11,3 months %3,03 subsidence iliripotiwa.
Matokeo haya hayakuunganishwa kuwa common treatment effect. Kwa hiyo mapitio hayahitimishi kuwa “3D-printed lattice implants ni bora kuliko conventional implants katika indications zote”.
Ni matatizo gani lazima yatatuliwe katika implant ya baadaye?
Mapitio yanaangazia maeneo manne makuu ya changamoto za kiufundi na kibayolojia:
- Fatigue life: long-term mechanical safety lazima idumishwe wakati low modulus inalengwa.
- Initial stabilization: micromotion lazima idhibitiwe hadi osseointegration itokee.
- Vascularization: oxygen na nutrients lazima ziweze kufika katikati ya lattice kubwa.
- Bioactivity: metal surface isiwe inert tu bali iweze kufanywa osteoconductive kwa namna inayodhibitiwa.
Kwa nini gradient lattice ni muhimu?
Katika mfupa halisi, porosity na mechanical properties hubadilika kulingana na eneo. Kinyume chake, homogeneous lattice yenye unit cell moja na relative density moja hutoa mechanical na flow behavior ileile katika implant nzima.
Gradient lattice zinaweza kubadilisha density au topology kwa eneo na kuunda ndani ya implant moja:
- local stiffness iliyo karibu na mfupa,
- high mechanical load-bearing capacity,
- high fluid permeability,
- open regions kwa vascular na bone growth
.
Patient-specific design inaweza kuibukaje?
Katika maono ya baadaye ya mapitio, local bone density inayotokana na CT, fabric/anisotropy information na computational models zinaweza kutumika kuunda lattice parameters tofauti katika maeneo tofauti ya implant moja.
AI-assisted design algorithms zinaweza kutafuta geometric design space kubwa sana na kusaidia ku-optimize target stiffness, fatigue strength na permeability pamoja.
Mbinu hii bado si ya kawaida na kuthibitishwa kwa implants zote za kliniki; imewasilishwa katika mapitio kama future research direction.
Hitimisho zinazoungwa mkono na utafiti
- Lattice structures ni powerful design tool ya kusogeza apparent stiffness ya metal implants karibu na mfupa.
- Kwa kuwa bone stiffness na anisotropy hubadilika kulingana na anatomical location, single universal mechanical target haitoshi.
- Relative density, topology, connectivity na orientation hubadilisha sana static na fatigue behavior ya lattice.
- Katika load-bearing implants, fatigue performance ni moja ya main design criteria.
- Pore size na topology zinaweza kuathiri si mechanical outcomes tu bali pia cell- na tissue-level outcomes.
- Matundu ya takriban 500–600 µm yamehusishwa mara kwa mara na positive osseointegration outcomes katika preclinical studies tofauti, lakini hayajathibitishwa kuwa universal optimum.
- PBF ni mojawapo ya AM approaches zenye uwezo mkubwa na zinazotumika sana kwa metallic orthopedic lattices.
- PBF defects zinaweza kupunguza fatigue performance hasa katika thin struts.
- Chemical surface treatments, heat treatments na HIP zinaweza kuwa critical katika kufikia final lattice performance.
- Gradient structures, AI-assisted design, advanced surface functionalization na vascularization strategies ni muhimu future research areas.
Hitimisho ambazo utafiti hauungi mkono, haujajaribu au haujathibitisha
- Haijaonyeshwa kuwa lattice topology moja ndiyo bora kwa orthopedic applications zote.
- Haijaonyeshwa kuwa pore size ya 500–600 µm ni universal optimum kwa patients na implants zote.
- Haijathibitishwa kuwa 3D-printed cementless implants zote hudumu zaidi kuliko cemented implants.
- Clinical studies tofauti katika mapitio hazijaunganishwa kwa meta-analysis kuwa single effect size.
- Bone ingrowth percentages katika animal models haziwezi kutafsiriwa kama clinical success rate kwa binadamu.
- CT density peke yake haielezi mechanical na biological properties zote za mfupa.
- Routine clinical superiority ya AI-assisted patient-specific gradient implants bado haijaonyeshwa.
- Haijaonyeshwa kuwa high porosity peke yake inatosha kwa good implant performance; mechanical strength inaweza kupungua kadiri porosity inavyoongezeka.
- Long-term safety na release control ya bioactive coatings haijatatuliwa katika systems zote.
Mbinu na Matokeo ya Utafiti
Je, huu ni utafiti wa majaribio?
Hapana. Utafiti ni mapitio yanayochunguza bone mechanobiology, lattice mechanics, additive manufacturing, surface engineering, preclinical studies na clinical applications katika mfumo mmoja.
Makala haiundi new patient cohort, animal experiment au AM test series yake yenyewe. Sehemu kubwa ya numerical results ndani yake imetolewa kutoka tafiti za awali zilizoorodheshwa katika references.
Kwa hiyo numbers kutoka studies tofauti hazipaswi kulinganishwa moja kwa moja kama groups za controlled experiment moja.
Muundo mkuu wa uchambuzi wa mapitio
- Kufafanua mechanical na biological requirements za mfupa.
- Kuunganisha requirements hizi na controllable variables za lattice geometry.
- Kuchunguza static na dynamic mechanical behavior ya lattices.
- Kutathmini athari za pore architecture kwenye cell na tissue level.
- Kulinganisha additive manufacturing methods, hasa PBF process.
- Kutathmini athari za manufacturing defects kwenye performance.
- Kuchunguza mechanical na biological role ya post-processing methods.
- Kujadili current clinical applications na future research gaps.
Inputs kuu za usanifu zinazohusiana na mfupa
| Parameter | Taarifa iliyotolewa na mapitio | Maana kwa usanifu |
|---|---|---|
| Trabecular modulus | 0,05–5 GPa | Approximate mechanical target range kwa lattice stiffness; hubadilika kwa anatomical location |
| Cortical modulus | 7–30 GPa | Inaonyesha kuwa dense outer bone na trabecular bone haziwezi ku-modeliwa kama material moja |
| Physiological mechanical strain | takriban 50–4000 µε | Mechanobiological balance kati ya stress shielding na overload |
| Tolerated micromotion | 15–750 µm katika literature; average 112 µm | Initial implant stability na osseointegration |
| Trabecular pores | takriban 300–2000 µm | Morphological reference ya natural bone |
Mechanical variables kuu za lattice design
- Base material.
- Relative density na porosity.
- Unit-cell topology.
- Strut/sheet thickness.
- Unit-cell size.
- Node connectivity.
- Structure orientation na anisotropy.
- Sample au implant size.
- Lattice boundary geometry.
- As-built manufacturing defects.
Kwa nini preclinical bone ingrowth table haikupangwa moja kwa moja kuwa ranking?
Source Table 2 inakusanya bone ingrowth outcomes kutoka animal studies tofauti. Lakini kuna heterogeneity kubwa sana kati ya experiments.
| Kipengele kinachobadilika kati ya studies | Mifano |
|---|---|
| Animal model | Rat, rabbit, sheep |
| Implant site | Femoral condyle, tibial condyle |
| Follow-up | 4, 6, 12 au 16 weeks |
| Topology | Diamond, cubic, octahedral, octet-truss, stochastic |
| Porosity | takriban %40–93 |
| Pore | takriban 400–1100 µm |
Kwa hiyo, kwa mfano, si sahihi kisayansi kutafsiri %45 bone ingrowth katika group moja dhidi ya %12 katika animal/follow-up condition tofauti kama “implant mara tatu bora”.
PBF process parameters
Mapitio yanafupisha main process variables kwa laser PBF kama ifuatavyo:
- laser power: makumi–mamia ya watt,
- layer thickness: makumi ya µm,
- hatch spacing: makumi ya µm,
- point distance: makumi ya µm,
- laser exposure: makumi–mamia ya µs.
Hizi si recipe moja; lazima zi-optimized upya kulingana na material, machine, geometry na target strut size.
Quantitative examples za post-processing
| Process | Example result iliyotolewa kwenye source | Interpretation limit |
|---|---|---|
| Chemical–electrochemical surface treatment | Takriban %80 increase katika normalized fatigue strength kwa Ti-6Al-4V lattice | Literature result ya structure na process condition maalum |
| 920°C sub-transus heat treatment | Takriban %59 increase katika fatigue strength kwa stochastic Ti-6Al-4V lattice | Single literature experiment series |
| 1050–1200°C super-transus treatment | Takriban %75 increase katika context ya study ileile | Additional sintering effect pia imetolewa kama possible explanation |
| HIP + surface treatment | Fatigue improvement katika studies nyingi | No single common percentage |
Mapungufu ya mapitio katika kiwango cha clinical evidence
- Study si systematic review wala meta-analysis.
- Kuna high heterogeneity ya implant design na indication kati ya clinical studies.
- Long-term follow-up bado ni limited kwa AM implants nyingi mpya.
- Sehemu kubwa ya preclinical studies inategemea small-animal models.
- Bone ingrowth mara nyingi hupimwa kwa volumetric filling tu; collagen orientation na mineralization maturity hazichunguzwi kwa kina.
- Real multiaxial loading katika human bone inaweza kutowakilishwa kikamilifu na small test coupons.
- Kunaweza kuwa na manufacturing deviations kati ya as-designed na as-built lattice geometries.
Future research framework
Future design approach inayopendekezwa na mapitio si optimization ya parameter moja bali multi-objective engineering problem:
Bone-matched stiffness + adequate fatigue strength + low micromotion + porosity suitable for bone ingrowth + permeability sufficient for vascularization + manufacturable geometry + reliable post-processing + biologically safe surface.
Kufikia malengo haya yote kwa pamoja kunaweza kuhitaji katika siku zijazo patient-specific imaging, multiscale computational modeling, AI-assisted design, real-time AM process control na more comprehensive in vivo validation.
Dokezo la Chanzo na Mbinu
Jina kamili la utafiti asilia: Lattice Structures for Bone Replacement: The Intersection of Bone Biomechanics, Lattice Design, and Additive Manufacturing
Waandishi: Stylianos Kechagias; Maxwell J. Munford; Frederik C.H. Masure; Richard J. van Arkel; Reece N Oosterbeek.
Mpangilio wa waandishi: Mpangilio uliochapishwa kwenye source ni kama ulivyo hapo juu.
Equal first/equal contribution: Hakuna taarifa ya equal contribution kwenye source.
Corresponding author: Reece N Oosterbeek.
Institutions: Department of Mechanical Engineering, Imperial College London, London, UK; Department of Mechanical, Manufacturing & Biomedical Engineering, School of Engineering, Trinity College Dublin, Dublin, Ireland; OSSTEC Ltd., London, UK; Department of Engineering Science, University of Oxford, Oxford, UK.
Journal: Advanced Materials Technologies.
Volume / issue / article number: 11(7), e01885.
Publisher: Wiley-VCH GmbH.
Source type na peer-review status: Peer-reviewed review (Review). Study haijawasilishwa kama systematic review au meta-analysis.
Received: 4 September 2025.
Revision: 18 December 2025.
Accepted: 19 December 2025.
First online publication: 7 January 2026.
Issue date: 6 April 2026.
Official publication link:Wiley Online Library
License: Open-access publication under Creative Commons Attribution License.
Funding: Hakuna separate funding statement kwenye main source.
Conflict of interest: Maxwell J. Munford na Frederik C.H. Masure wametangaza financial interest katika OSSTEC Ltd. Waandishi wanasema mapitio yalifanywa objectively na kwa msingi wa scientific evidence.
Data availability: Source inatumia kauli “The authors have nothing to report.”
CRediT/author contributions: Hakuna separate CRediT au detailed individual author-contribution section kwenye main source iliyochunguzwa.
Dokezo muhimu kuhusu upeo wa chanzo
Study hii haifanyi new experiment au clinical study. Mechanical properties za lattice materials, bone growth, post-processing effects na clinical outcomes zimekusanywa kutoka independent studies tofauti.
Kwa hiyo, ikiwa number katika Verianla text hii inatokana na specific literature study, haipaswi kutafsiriwa kama general performance value kwa lattice implants zote.
Dokezo la matumizi ya Verianla Live
Ingawa source ina numerical tables nyingi, sehemu kubwa inaweka experimental systems tofauti kando kando. Hasa, ku-ranking moja kwa moja bone ingrowth data kwenye axis moja wakati animal model, follow-up duration, topology na implant size zinabadilika kunaweza kuunda misleading comparison; kwa hiyo Verianla Live quantitative animation haikutumiwa katika article hii.
Kikomo cha tafsiri ya kisayansi
Mapitio yanaonyesha kuwa lattice structures zilizotengenezwa kwa additive manufacturing zina potential kubwa katika cementless orthopedic implants; lakini hayathibitishi kwamba lattice implants zote ni clinically superior kwa alternatives zilizopo.
Pore sizes, mechanical thresholds au post-processing improvement percentages zilizotajwa na source zinatokana na experimental na literature contexts tofauti. Si sahihi kuzitumia bila masharti kama implant-design recipe.
Mtazamo kwamba CT-based mechanical maps na AI-assisted lattice optimization zinaweza kuchangia patient-specific implants katika siku zijazo ni future research perspective ya mapitio; routine clinical superiority yake bado haijathibitishwa.
Scientific content katika Verianla article hii inategemea original review iliyopakiwa. External source ilitumika tu kwa bibliographic verification ya DOI, Wiley publication record, first online publication date, issue information na peer-review process; hakuna new experimental implant result au clinical performance data iliyoongezwa kutoka nje.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *