

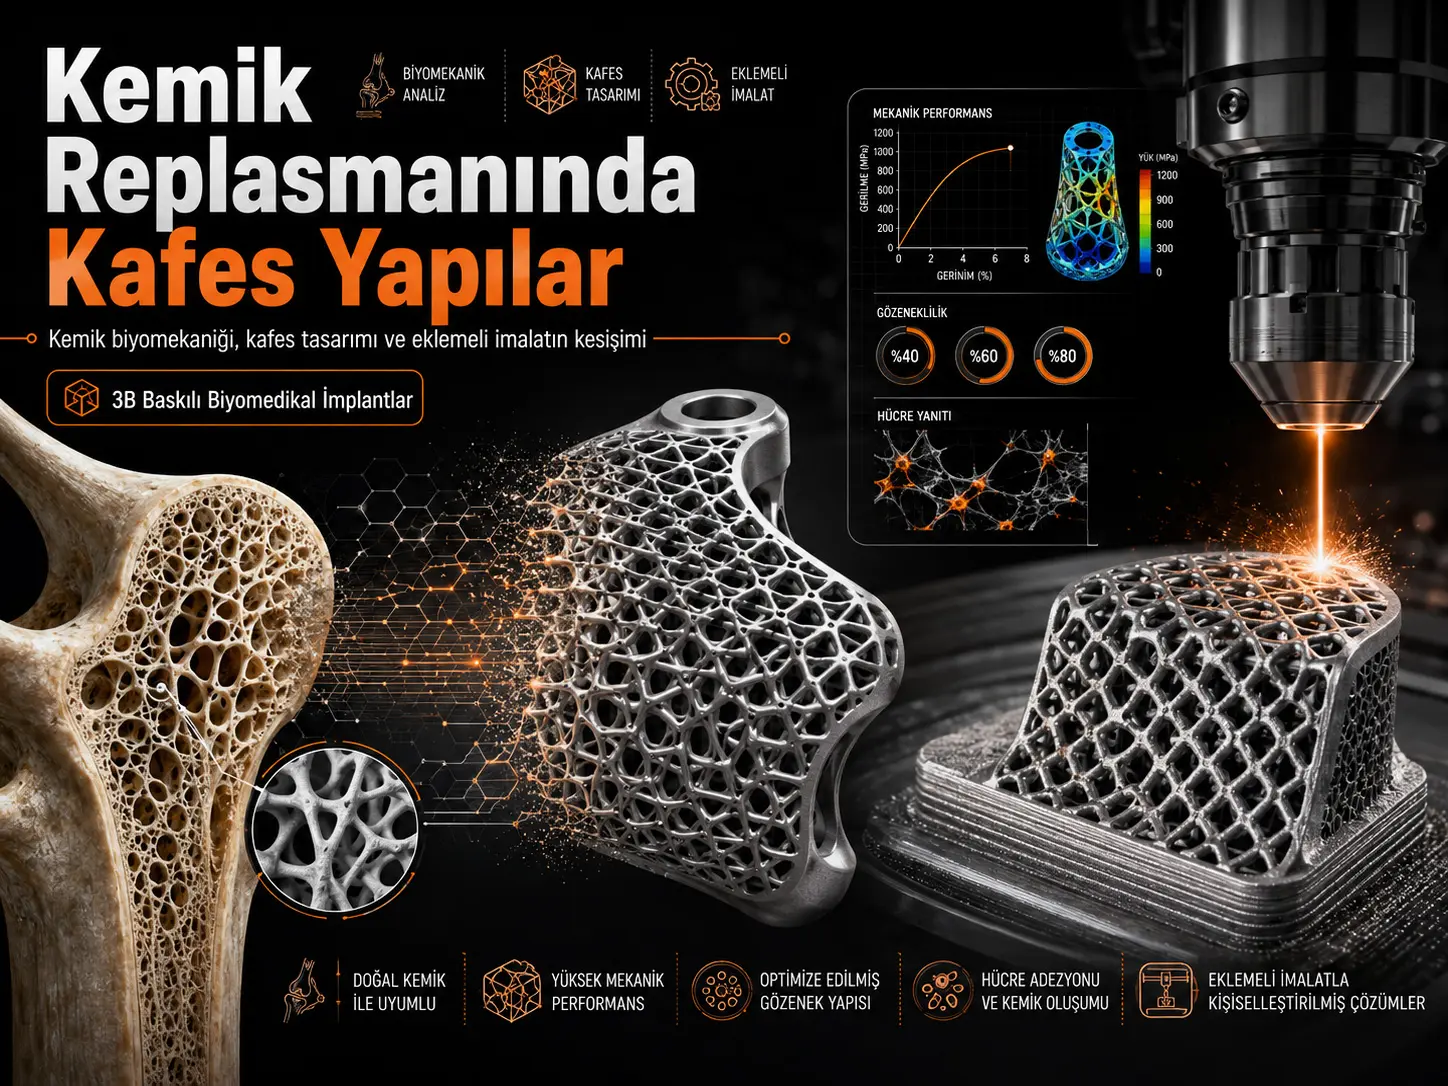
Araştırmacılar kemik mekanobiyolojisi, trabeküler kemiğin yerel rijitliği ve anizotropisi, kafes topolojisi, bağıl yoğunluk, yorulma dayanımı, hücre ve doku büyümesi, eklemeli imalat kusurları ve son işlem teknolojilerini aynı tasarım zinciri içinde inceliyor. Trabeküler kemiğin görünür elastik modülü yaklaşık 0,05–5 GPa arasında değişirken klasik katı metal implantların kemiğe göre çok daha rijit olabilmesi yükün kemikten implanta aktarılmasına ve stress shielding olarak bilinen kemik kaybı mekanizmasına katkıda bulunabiliyor. Kafes yapılar, aynı biyouyumlu metaller kullanılırken implantın görünür rijitliğini düşürme, kemik içe büyümesine açık bir hacim oluşturma ve mekanik özellikleri yön, konum ve yoğunluğa göre ayarlama olanağı sağlıyor. Derleme, yük taşıyan implantlarda yalnız statik dayanımın değil uzun dönem yorulma dayanımının kritik olduğunu; gözenek mimarisinin hücre göçü, doku oluşumu ve vaskülarizasyon üzerinde de doğrudan tasarım girdisi hâline geldiğini vurguluyor. Mevcut üretim yöntemleri arasında toz yataklı ergitme özellikle metalik kafeslerin karmaşık geometrilerini yüksek hassasiyetle üretmesi nedeniyle öne çıkarken yüzey kusurları, iç porozite ve imalat anizotropisi post-processing ihtiyacını doğuruyor. Gelecek yönü ise CT tabanlı hasta özgü mekanik haritalar, gradyan yapılar, yapay zekâ destekli tersine tasarım, daha iyi vaskülarizasyon ve kontrollü biyolojik yüzey işlevlerinin aynı implant içinde birleştirilmesi olarak çiziliyor.
Türkiye açısından derleme doğrudan Türkiye'deki hasta, implant üreticisi veya klinik sonuçlara ilişkin veri içermiyor. Buna karşılık ortopedik implant üretimi, metal eklemeli imalat, tıbbi cihaz tasarımı ve hasta özgü mühendislik açısından güçlü bir teknik çerçeve sunuyor. Türkiye'de geliştirilecek bir implantta buradaki gözenek boyutları veya mekanik hedefler doğrudan kopyalanmamalı; hedef anatomik bölgenin CT verileri, yerel kemik özellikleri, üretim cihazının gerçek as-built geometrisi, malzemenin yorulma davranışı ve biyolojik doğrulama birlikte değerlendirilmelidir.
Derlemenin temel sorusu nedir?
Kemik, homojen ve değişmeyen bir yapı değildir. Yaşam boyunca mekanik yüklemeye yanıt verir, kendisini yeniden şekillendirir ve bulunduğu anatomik bölgeye göre farklı yoğunluk, rijitlik ve yönsel özellik gösterir.
Buna karşılık geleneksel ortopedik implantların büyük bölümü titanyum, kobalt-krom veya başka mühendislik metallerinden üretilmiş nispeten katı yapılardır. Bu metallerin elastik modülü doğal kemiğinkinden çok daha yüksek olabildiği için implant normalde kemiğin taşıması gereken yükün bir bölümünü üzerine alabilir.
Sonuçta kemiğin belirli bölgeleri daha az mekanik uyarı alır. Kemik mekanobiyolojik olarak bu düşük yükü “kullanılmayan kemik” olarak algılayabilir ve yeniden yapılanma sonucunda kemik kütlesi azalabilir. Bu süreç stress shielding olarak adlandırılır.
Eklemeli imalatın temel fırsatı tam burada ortaya çıkmaktadır: Aynı güçlü metali kullanırken implantın bir bölümünü kontrollü bir kafes yapıya dönüştürerek bütün yapının görünür mekanik özellikleri kemiğe yaklaştırılabilir.
Kemik neden sıradan bir mühendislik malzemesi gibi modellenemiyor?
Kaynak kemiğin dört özelliğini özellikle tasarım açısından önemli görüyor:
- hiyerarşik yapı,
- mekanik heterojenlik,
- anizotropi,
- mekanik yüke bağlı yeniden yapılanma.
Kortikal kemik yoğun dış tabakayı, trabeküler veya süngerimsi kemik ise içteki yüksek gözenekli ağı oluşturur.
| Kemik tipi | Kaynakta verilen yaklaşık porozite | Yaklaşık yoğunluk | Görünür elastik modül |
|---|---|---|---|
| Kortikal kemik | %3–12 | 1,80 g/cm³ | 7–30 GPa |
| Trabeküler kemik | %50–90 | yaklaşık 0,2 g/cm³ | 0,05–5 GPa |
Eklem protezi ameliyatlarında implantın büyük bölümünün karşılaştığı doku trabeküler kemik olduğundan, biyomimetik implant açısından özellikle trabeküler kemiğin mekanik davranışı önemlidir.
Kemik yük altında nasıl yeniden yapılanıyor?
Osteositler mekanik uyarıyı algılar; osteoklastlar eski veya hasarlı kemiği rezorbe eder; osteoblastlar yeni kemik oluşturur. Bu hücresel sistem kemik üzerindeki deformasyonla, yani strain ile yakından ilişkilidir.
Kaynağın derlediği mekanoregülasyon çerçevesinde düşük yüklenmede kemik rezorpsiyonu baskın hâle gelebilir. Yaklaşık 50 µε'nin altında kemik kullanılmama bölgesine yaklaşırken, yaklaşık 50–1000/1500 µε arasında kemik kütlesinin dengede kaldığı bir homeostatik aralık tarif edilir.
Daha yüksek strain değerlerinde kemik yapımı artabilir. Lameller kemikten daha düzensiz woven bone oluşumuna geçiş için literatürde yaklaşık 2000–4000 µε aralığında farklı eşikler bildirilmiştir. Kaynak bu sınırların kesin olmadığını, yükün frekansına, büyüklüğüne ve yerel kemik modülüne bağlı olduğunu özellikle vurgulamaktadır.
Kemiğin çekme yönündeki akma strain'i ise kaynakta yaklaşık 6500 µε (%0,65) düzeyinde verilmektedir.
İmplantın amacı kemiği mümkün olduğunca az mı yüklemek?
Hayır. Derlemenin en önemli mekanobiyolojik mesajlarından biri budur. Amaç kemiği mekanik yükten tamamen korumak değildir; tam tersine kemiğin sağlıklı yeniden yapılanmasını sürdürecek fizyolojik uyarıyı korumaktır.
Çok rijit bir implant kemiği stress shielding'e götürebilir. Çok esnek bir implant ise aşırı mikromobilite, kararsızlık veya mekanik yetersizlik oluşturabilir. Tasarım iki uç arasında denge kurmalıdır.
Mikromobilite neden kritik?
Çimentosuz implantlarda kemik implantın içine tam olarak büyüyene kadar ilk mekanik stabilite esas olarak press-fit sürtünme ve geometrik kilitlenmeyle sağlanır.
Derlemenin aktardığı sistematik inceleme sonuçlarında osseointegrasyonun tolere edebileceği mikromobilite sınırları geniş bir 15–750 µm aralığında raporlanmış ve ortalama yaklaşık 112 µm bulunmuştur.
Bu geniş dağılım tek bir evrensel mikromobilite sınırının olmadığını gösterir. Yükleme süresi, implant geometrisi, malzeme ve anatomik bölge sonucu değiştirebilir.
Kemiğin rijitliği aynı kemiğin içinde bile neden değişiyor?
Proksimal tibia derlemede ayrıntılı örnek olarak kullanılmıştır. Çalışmalar aynı anatomik bölgede bile trabeküler kemiğin görünür modülü için çok farklı değerler bildirmiştir.
Kaynakta proksimal tibianın eksenel görünür modülü için literatürde 2,5–3780 MPa arasında değerler aktarılmaktadır. Ölçüm yöntemleri, donör farklılığı, numune saklama, bölgesel konum ve test protokolü gibi etkenler tahminlerde büyük fark yaratabilir.
Medial kondilin genellikle lateral kondilden daha rijit olması ve eksenel yönün transvers yönlerden daha yüksek modüle sahip olması, kemiğin günlük yükleme yönlerine göre yapısal olarak adapte olduğunu gösteren örneklerden biridir.
CT görüntüsü implant tasarımında nasıl kullanılabilir?
Kemik yoğunluğu ile mekanik özellikler arasında kaynakta genel bir güç yasası ilişkisi verilmektedir:
\[ E=A\rho^B \]
Burada \(E\) görünür elastik modülü, \(\rho\) kemik yoğunluğunu; \(A\) ve \(B\) ise deneysel olarak belirlenen katsayıları temsil eder.
CT görüntüsündeki X-ışını zayıflaması yoğunlukla ilişkili olduğu için belirli kalibrasyonlarla kemiğin yerel yoğunluğu ve buradan mekanik özellikleri tahmin edilebilir.
Ancak derleme CT'yi kusursuz bir mekanik harita olarak sunmamaktadır. Klinik CT; kollajen miktarı, mikroçatlaklar, beslenme, ilaç etkileri veya trabeküler mikroyapının bütün yönsel ayrıntılarını doğrudan yakalayamaz.
Anizotropi neden implant tasarımının merkezine girmeli?
Trabeküller rastgele görünse de yükleme yönlerine uyum sağlayan belirgin yönelimler geliştirebilir. Bu nedenle kemik farklı yönlerde farklı rijitlik gösterebilir.
Derlemede proksimal tibiada transvers görünür modül için yaklaşık 51–553 MPa ve mekanik anizotropi oranı için yaklaşık 1,1–4,3 arasında literatür değerleri verilmektedir.
µCT görüntülerinden hesaplanan fabric tensor, trabeküllerin üç boyutlu yönelim dağılımını nicelleştirmek için kullanılabilir. Yazarlar gelecekteki kafes yapılarının yalnız hedef yoğunluğu değil bu yönsel mekanik davranışı da taklit etmesi gerektiğini savunmaktadır.
Kafes yapı nedir?
Eklemeli imalat bağlamında lattice veya kafes yapı, üç boyutlu bir hacmi oluşturan kontrollü strut veya sheet ağlarından meydana gelir.
Derleme kafesleri iki temel eksende sınıflandırıyor:
- strut-based / sheet-based,
- periodic / stochastic.
Şekil 2'de octet-truss, BCC, dodecahedron ve stochastic strut yapılarının yanında Schwartz primitive ve Schoen gyroid gibi TPMS tabanlı sheet yapıları gösterilmektedir.
Periyodik ve stokastik kafesler arasında ne fark var?
| Kafes türü | Derlemede öne çıkan avantajlar | Başlıca dezavantajlar |
|---|---|---|
| Strut tabanlı periyodik | Kolay tasarım ve analiz; öngörülebilir mekanik davranış; porozite kontrolü | Düğüm noktalarında gerilme yoğunlaşması; belirgin anizotropi; daha az kemik-benzeri morfoloji |
| Strut tabanlı stokastik | Trabeküler kemiğe daha benzer görünüm; yüksek tasarım esnekliği; daha izotropik davranış oluşturabilme | Daha az öngörülebilir mekanik davranış; düğüm gerilmeleri; yerel poroziteyi kontrol etmenin güçlüğü |
| Sheet tabanlı periyodik | Daha düşük gerilme yığılması; yüksek özgül dayanım; matematiksel kontrol | İmalat kusurlarına hassasiyet; sınırlı topolojik rastlantısallık |
| Sheet tabanlı stokastik | Düşük gerilme yığılması; yüksek özgül dayanım; kemiğe benzer morfoloji | Karmaşık tasarım ve optimizasyon; daha zor üretim; mekanik davranışın daha az öngörülebilir olması |
TPMS ve gyroid neden ilgi görüyor?
Sheet tabanlı TPMS yapıları strut düğümlerindeki keskin geometrik geçişleri ortadan kaldıran sürekli yüzeylere sahiptir. Bu durum gerilmenin daha homojen dağılmasını ve yerel gerilme yığılmalarının azaltılmasını sağlayabilir.
Derlemede bazı çalışmaların gyroid gibi sheet yapılarında strut tabanlı yapılara göre daha iyi yorulma performansı bildirdiği aktarılmaktadır.
Bununla birlikte karmaşık ve geniş yüzey alanına sahip sheet kafesler üretim açısından daha zor olabilir; overhang yüzeyler, destek ihtiyacı ve lokal enerji birikimi yeni kusurlar oluşturabilir.
Spinodoid yapılar neden gelecek için önemli?
Spinodoid metamaterialler rastlantısal görünümlü, düzgün ve birbirini kesmeyen çift-sürekli yüzeyler oluşturabilir. Derleme bu yapıların belirli simetri yönlerine bağlı zayıf noktaları azaltabildiğini ve mekanik anizotropilerinin geniş bir aralıkta ayarlanabildiğini belirtiyor.
Özellikle yapay zekâ destekli tersine tasarım ile üç ortogonal yönde trabeküler kemiğin mekanik özelliklerini yakından eşleştirmeyi hedefleyen spinodoid kemik scaffold çalışmalarına dikkat çekilmektedir.
Bağıl yoğunluk neden bu kadar önemli?
Bağıl yoğunluk, kafes yapının görünür yoğunluğunun kullanılan katı temel malzemenin yoğunluğuna oranıdır:
\[ \frac{\rho}{\rho_s}=1-\phi \]
Burada \(\phi\) açık poroziteyi temsil eder.
Gibson–Ashby yaklaşımında bağıl yoğunluğun strut kalınlığı \(t\) ve hücre boyutu \(L\) ile yaklaşık ilişkisi:
\[ \frac{\rho}{\rho_s}\propto\left(\frac{t}{L}\right)^2 \]
şeklinde ifade edilir.
Akma dayanımı ve görünür elastik modül de bağıl yoğunluğa güç yasalarıyla bağlanır:
\[ \sigma_y \propto \left(\frac{\rho}{\rho_s}\right)^n \]
\[ E \propto \left(\frac{\rho}{\rho_s}\right)^m \]
Derleme, \(n\) ve \(m\) üslerinin çoğu deneysel kafes için yaklaşık 1–3 aralığında raporlandığını ve değerlerin topolojiye güçlü biçimde bağlı olduğunu belirtiyor.
Stretch-dominated ve bend-dominated ne demek?
Bir kafesin yük altındaki davranışı yalnız toplam metal miktarından değil, strut'ların düğüm noktalarında nasıl bağlandığından etkilenir.
Derlemede Maxwell sayısı:
\[ M=s-3j+6 \]
olarak verilir. Burada \(s\) strut sayısını, \(j\) düğüm sayısını temsil eder.
Yüksek bağlantılı ve \(M\geq0\) çerçeveler genellikle eksenel strut yüklemesinin baskın olduğu stretch-dominated davranış gösterirken, düşük bağlantılı \(M<0\) kafeslerde bend-dominated mekanizma görülebilir.
Yüksek bağlantı genellikle aynı bağıl yoğunlukta daha yüksek rijitlik ve dayanım sağlar; ancak implantta hedef her zaman maksimum rijitlik değildir. Tasarımın kemiğe mekanik uyum göstermesi gerekir.
Numune boyutu ölçülen mekanik özelliği değiştirebilir mi?
Evet. Derleme size ve edge effect problemlerine geniş yer ayırmaktadır. Küçük kafes numunelerinde sınırdaki serbest veya kesilmiş strut'ların oranı daha yüksek olduğundan standart test kuponunun ölçtüğü özellik gerçek büyük implanttaki “bulk” kafes davranışından farklı olabilir.
Kaynakta bazı erken çalışmaların bulk özelliklere yakınsamayı en kısa boyutta yaklaşık 5–8 unit cell sonrasında gözlediği; ISO/ASTM test yaklaşımının ise boyut etkisini azaltmak için genişlik boyunca en az 10 unit cell ve yaklaşık 1–2 yükseklik/genişlik oranını hedeflediği aktarılmaktadır.
Bu nedenle standart bir silindirik test numunesinde elde edilen modulus veya dayanımın doğrudan gerçek implantın eğrisel ve sınırlı kafes bölgesine uygulanması her durumda doğru olmayabilir.
Statik dayanım mı, yorulma dayanımı mı daha önemli?
Derlemenin tasarım açısından en net mesajlarından biri, yük taşıyan ortopedik kafeslerde yorulma dayanımının kritik olduğudur.
Kalça, diz veya omurga implantı milyonlarca tekrarlı yük döngüsüne maruz kalabilir. Bir kafes statik basma testinde yüksek dayanım gösterse bile strut üzerindeki küçük bir yüzey kusuru tekrarlı yükte çatlak başlatabilir.
Bu nedenle yazarlar kafesin rijitliğini kemiğe yaklaştırırken yorulma güvenliğinin korunmasını tasarımın temel optimizasyon problemi olarak görüyor.
Topoloji yorulma davranışını nasıl değiştiriyor?
Derleme, farklı çalışmalardan şu eğilimleri aktarıyor:
- Bağıl yoğunluğun artması genel olarak mutlak yorulma dayanımını artırıyor.
- Yüksek bağlantı sayısı yorulma performansını iyileştirebiliyor.
- Bir stokastik kafes çalışmasında bağlantı artışı aynı bağıl yoğunlukta yorulma dayanımını %60'a kadar artırmıştır.
- Bazı gyroid sheet kafesler, karşılaştırıldıkları strut kafeslerden daha yüksek yorulma ömrü göstermiştir.
- Temel malzemenin sünekliği, tane yapısı ve faz bileşimi yorulma çatlağının başlangıcı ve ilerlemesini belirgin biçimde etkiler.
İmplantın hangi malzemeden yapılacağı neden yalnız dayanım meselesi değil?
Temel malzeme mekanik davranışın yanında biyouyumluluğu, korozyonu, aşınmayı ve vücutta salınabilecek iyonları da belirler.
| Malzeme | Derlemede öne çıkan özellik | Temel sınırlama veya tasarım notu |
|---|---|---|
| CP-Ti | Yüksek süneklik, korozyon direnci, biyouyumluluk | Ti-6Al-4V'den daha düşük taşıma dayanımı |
| Ti-6Al-4V | Yüksek özgül dayanım, iyi AM üretilebilirliği, geniş endüstriyel kullanım | Alaşım elementleri ve as-built mikroyapı kontrolü önemlidir |
| CoCrMo | Yüksek dayanım ve aşınma direnci | Metal iyonu/aşınma ürünü sorunları oluşabilir |
| 316L paslanmaz çelik | Düşük maliyet ve iyi üretilebilirlik | Titanyuma göre daha düşük biyouyumluluk/korozyon performansı |
| Tantalum | Yüksek biyouyumluluk, süneklik ve korozyon direnci | Malzeme ve üretim maliyeti/işlenebilirlik sınırlamaları |
| Mg ve Zn alaşımları | Biyobozunur implant potansiyeli | İyileşme tamamlanmadan mekanik bütünlüğün kaybolmaması için bozunma hızının kontrolü gerekir |
Gözenek büyüklüğü kemik büyümesini nasıl etkiliyor?
Küçük gözenekler yüksek yüzey/hacim oranı nedeniyle hücre tutunması ve hücreler arası iletişim için avantaj sağlayabilir. Büyük gözenekler ise sıvı taşınımı, oksijen, besin, hücre migrasyonu ve damarlaşma için daha açık bir yol oluşturur.
Derleme genel olarak 300–1200 µm aralığındaki gözeneklerin bu iki ihtiyacın dengelenmesi açısından uygun olduğunu; 100 µm'nin altındaki gözeneklerin kalın mineralize dokunun geçişini sınırlandırabileceğini aktarmaktadır.
500–600 µm bir “ideal gözenek” midir?
Derlemenin topladığı in vivo çalışmaların farklı topoloji ve hayvan modelleri içinde incelenmesinde yaklaşık 500–600 µm gözeneklerin osseointegrasyon açısından tekrar tekrar olumlu sonuç verdiği görülmektedir.
Ancak bu sonuç bir meta-analiz değildir. Örneğin Tablo 2'de:
- rat, tavşan ve koyun modelleri,
- 4–16 haftalık farklı süreler,
- diamond, cubic, octet-truss, stochastic ve octahedral topolojiler,
- farklı porozite ve strut kalınlıkları
aynı tabloda yer almaktadır.
Bu nedenle 500–600 µm değerini bütün implantlar için tek evrensel optimum olarak yorumlamak doğru değildir.
Gözenek şekli hücreyi gerçekten etkileyebilir mi?
Derleme, keskin veya konkav bölgelere sahip gözenek geometrilerinde doku oluşumunun yerel eğrilik nedeniyle hızlanabildiğini aktarıyor.
Strut veya sheet birleşim bölgelerindeki yüksek eğrilik hücrelerin algıladığı yerel mekanik ve geometrik ipuçlarını değiştirir. Hücreler yeni ekstraselüler matriks oluşturarak gözenek köşelerini köprülemeye başlayabilir.
Bu nedenle kafes tasarımında “pore size” tek başına biyolojik parametre değildir; eğrilik, bağlantı sayısı, yüzey alanı ve topolojik dağılım da hücresel davranışı etkileyebilir.
Stokastik yapı neden trabeküler kemiğe daha çok benziyor?
Doğal trabeküler kemik mükemmel biçimde tekrar eden kübik bir hücre dizisi değildir. Stokastik kafeslerin düzensiz bağlantıları ve gözenek dağılımı bu morfolojiye daha yakındır.
Derleme, doğal trabeküler kemikte bir düğümde yaklaşık 3–5 trabekül bulunabildiğini ve birçok stokastik kafesin yaklaşık dört bağlantı civarında tasarlandığını belirtmektedir.
Bununla birlikte “daha çok kemiğe benzemek” otomatik olarak daha iyi implant demek değildir. Rastlantısallık mekanik öngörülebilirliği azaltabilir ve yerel zayıf bölgeler oluşturabilir.
Eklemeli imalatta hangi ana yöntemler var?
ISO 17296-2 ve ASTM 52900 sınıflandırmasına göre derleme yedi ana AM ailesini ele almaktadır:
- Directed Energy Deposition — DED,
- Vat Photopolymerization — VPP,
- Material Jetting — MJT,
- Binder Jetting — BJT,
- Material Extrusion — MEX,
- Powder Bed Fusion — PBF,
- Sheet Lamination — SL.
Neden ortopedik metal kafeslerde PBF öne çıkıyor?
PBF, metal, polimer ve seramiklerde yaklaşık onlarca mikrometre mertebesine ulaşabilen özellik çözünürlüğüyle karmaşık gözenek geometrilerinin üretilmesine olanak tanır.
Titanyum, paslanmaz çelik ve kobalt-krom gibi ortopedide kullanılan metallerin PBF ile işlenebilmesi ve yüksek nihai yoğunlukta malzeme üretilebilmesi yöntemin ortopedide yaygınlaşmasını desteklemiştir.
Ancak yüksek geometrik özgürlük kusursuz üretim anlamına gelmez.
PBF'deki başlıca kusurlar nelerdir?
- İç porozite: lack-of-fusion, keyhole veya gaz kaynaklı boşluklar.
- Eksik ergime: yetersiz enerji veya hatalı tarama stratejisi.
- Yüzey pürüzlülüğü: semi-sintered parçacıklar, stair-stepping, waviness ve dross.
- Artık gerilme ve warping: güçlü termal gradyan ve hızlı katılaşma.
- Yapı yönüne bağlı mikroyapı: columnar taneler ve build-direction anizotropisi.
Şekil 5'te µCT ile kafes strut'larının içinde kalmış gözenekler ve SEM'de aşağı yönlü yüzeylerde dross ile waviness açık biçimde gösterilmektedir.
İnce strut'lar neden katı 3B baskı parçalarından farklı davranıyor?
Kafes strut'larının yüzey/hacim oranı çok yüksektir. Bu nedenle yüzeydeki yarı ergimiş parçacıklar, kesit sapması veya layer-step gibi kusurlar toplam strut kesitinin önemli bölümünü etkileyebilir.
Derleme, düşük açılı strut'ların kısmen gevşek toz üzerine basılması nedeniyle ısıyı daha yavaş uzaklaştırabildiğini; bunun overheating, dross ve daha yüksek yüzey pürüzlülüğüne yol açabildiğini aktarıyor.
Bu nedenle bir makinenin “katı parça için optimize edilmiş” proses parametresi, çok ince kafes strut'ları için otomatik olarak optimum değildir.
SLM ve EBM aynı sonucu mu veriyor?
Hayır. Derlemede iki metal PBF yaklaşımı arasında önemli farklılıklar aktarılmaktadır.
SLM'nin daha küçük lazer spotu nedeniyle daha ince detay üretebildiği, ancak bazı uygulamalarda yüzey pürüzlülüğünün daha yüksek olabildiği belirtilmektedir. Ticari asetabular cup'ları inceleyen bir çalışmada SLM implantlarda EBM'ye göre yaklaşık sekiz kat daha fazla yarı sinterlenmiş parçacık/mm² bildirilmiştir; derleme aynı zamanda bu karşılaştırmada kullanılan tam proses parametrelerinin verilmediğine dikkat çekmektedir.
Başka bir çalışmada aynı kafesin SLM ile üretilen örneklerinde EBM örneklerine göre yaklaşık 10 kat daha fazla kapalı gözenek raporlanmıştır.
Bu sonuçlar “EBM her durumda daha iyidir” anlamına gelmez. SLM daha yüksek çözünürlük sağlarken EBM'nin vakum ve ön ısıtma ortamı artık gerilmeleri azaltabilir; malzeme ve tasarım gereksinimleri yöntem seçimini belirler.
PBF proses penceresi nasıl tanımlanıyor?
Toz yatağına aktarılan hacimsel enerji yoğunluğu yaygın olarak:
\[ ED=\frac{P}{vhl} \]
ile ifade edilir.
Burada:
- \(P\): lazer gücü,
- \(v\): tarama hızı,
- \(h\): hatch spacing,
- \(l\): layer thickness'tır.
Çok düşük enerji girdisi eksik ergime ve melt-pool örtüşmesinin yetersiz kalmasına; aşırı enerji girdisi ise buharlaşma, keyhole porozitesi, spatter veya balling gibi kusurlara neden olabilir.
Şekil 6 bu nedenle güç ile tarama hızı arasında kusurların en aza indirildiği bir operating window kavramını gösteriyor.
Malzeme özelliklerini içeren daha gelişmiş enerji modeli nedir?
Kaynakta spesifik entalpi için:
\[ \Delta H = \frac{A P} {\rho\sqrt{\pi Dv\Phi^3}} \]
ifadesi de verilmektedir. Burada absorptivite \(A\), yoğunluk \(\rho\), termal difüzivite \(D\) ve lazer spot çapı \(\Phi\) gibi malzemeye/prosese özgü değişkenler modele dahil edilir.
Derleme hiçbir tek enerji yoğunluğu formülünün bütün PBF kusurlarını tek başına tahmin edebileceğini savunmamaktadır.
Yapay zekâ AM prosesinde nerede devreye giriyor?
Derlemenin gelecek teknoloji bölümünde gerçek zamanlı in situ izleme ile AI destekli adaptif proses kontrolü, kusur azaltma ve kalite güvencesi için önemli gelişmeler arasında sayılmaktadır.
Benzer şekilde digital twin yaklaşımları proses simülasyonu ve optimizasyonunda; AI tabanlı inverse design ise kafes geometrisinin kemik mekanik özelliklerine eşlenmesinde geleceğin araçları olarak gösterilmektedir.
3B baskıdan çıkan yüzey neden nihai implant yüzeyi değildir?
As-built kafeslerde yüzey pürüzlülüğü, yarı sinterlenmiş parçacıklar, iç porozite ve AM'ye özgü mikroyapı yorulma çatlaklarının başlangıç noktaları olabilir.
Bu nedenle post-processing yalnız kozmetik bir yüzey düzeltmesi değildir; implantın mekanik ömrünü ve biyolojik davranışını değiştirebilir.
Kimyasal aşındırma ne sağlıyor?
Chemical etching, kafesin iç bölgelerine mekanik veya lazer tabanlı işlemden daha kolay ulaşabildiği için kompleks gözenekli yapılarda özellikle yararlıdır.
Asit yüzeydeki yarı sinterlenmiş parçacıkları ve düzensizlikleri uzaklaştırarak gerilme yoğunlaşmalarını azaltabilir.
Ancak malzeme kaldırıldığı için strut kalınlığı ve bağıl yoğunluk da azalır. Bu nedenle mutlak statik veya yorulma dayanımı düşebilir; fakat aynı hedef modulus veya normalize stres bazında daha iyi yorulma davranışı görülebilir.
Akış destekli kimyasal–elektrokimyasal işlem neden geliştirildi?
Geleneksel immersion etching büyük kafeslerde dış bölgeleri iç bölgelere göre daha fazla aşındırabilir. Akış ve elektrokimyasal kontrolü birleştiren yeni yöntemler yüzey işleme homojenliğini geliştirmeyi hedeflemektedir.
Derlemede Ti-6Al-4V kafeslerde bu tip bir kimyasal–elektrokimyasal yüzey işleminin işlenmemiş örneğe göre normalize yorulma dayanımını yaklaşık %80 artırdığı bir çalışma aktarılmaktadır.
Isıl işlem yorulmaya nasıl etki ediyor?
AM Ti-6Al-4V'deki as-built martensitik mikroyapı ısıl işlemlerle daha sünek denge fazlarına dönüştürülebilir.
Derlemede stokastik kafesler üzerinde yapılan bir çalışmada:
- 920°C sub-transus işlemin yorulma dayanımını yaklaşık %59,
- 1050–1200°C super-transus işlemlerin ise yaklaşık %75
artırdığı aktarılmaktadır.
Yazarlar ikinci sonucun yalnız klasik mikroyapı dönüşümüyle açıklanmadığını; yarı ergimiş parçacıkların ek sinterlenmesinin de kafeslerde etkili olabileceğini tartışmaktadır.
HIP ne işe yarıyor?
Hot isostatic pressing yüksek sıcaklık ve izostatik basıncı birleştirerek iç porozitenin kapanmasına ve mikroyapının değişmesine yardımcı olabilir.
Derleme HIP'in özellikle kimyasal aşındırma gibi yüzey işlemleriyle birlikte kullanıldığında yorulma performansını önemli ölçüde geliştirebildiğini aktarmaktadır.
Post-processing yalnız mekanik performans için mi kullanılıyor?
Hayır. Aynı yüzey, hücrelerin implantla ilk temas ettiği biyolojik arayüzdür.
Derleme osteoconduction'ı desteklemek için fiziksel, kimyasal ve biyomimetik yüzey işlemlerini inceliyor.
Yaklaşık Ra 1–2 µm ve Rz 1–10 µm mertebesindeki yüzey pürüzlülüğünün bazı hücre çalışmalarında protein adsorpsiyonu, osteoblast tutunması ve farklılaşmayı destekleyebildiği aktarılmaktadır.
Plazma ve ısıl oksidasyon neden biyolojik olarak ilgi çekici?
Titanyum gibi metallerde daha kalın ve nanoyapılı bir oksit tabakası yüzey hidrofilikliğini artırabilir. Bu durum protein adsorpsiyonunu ve hücre tutunmasını destekleyebilir.
Ayrıca oksit yüzeyin vücut sıvısındaki Ca²⁺ ve PO₄³⁻ iyonlarıyla etkileşerek kemik-benzeri apatit oluşumuna katkıda bulunabileceği aktarılmaktadır.
Hidroksiapatit kaplama her sorunu çözer mi?
Hayır. Hidroksiapatit ve β-trikalsiyum fosfat uzun süredir kemik iletken kaplamalar olarak kullanılmaktadır ve mineralize kemik oluşumunu destekleyebilir.
Ancak seramik kaplamanın metal yüzeye uzun dönem adezyonu kritik bir problemdir. Çatlama veya delaminasyon meydana gelmesi lokal aşınma parçacıkları ve inflamasyon riski oluşturabilir.
Büyüme faktörü kaplamalarının riski nedir?
VEGF veya benzeri biyolojik faktörlerin implant yüzeyine bağlanması damarlaşmayı ve kemik iyileşmesini destekleme potansiyeline sahiptir.
Ancak doz ve salım kinetiğinin kontrol edilmemesi halinde supraphysiological dozlar ektopik kemik oluşumu, osteoliz, immün yanıt veya tümör gelişimi gibi ciddi riskler oluşturabilir.
Derleme bu nedenle biyolojik olarak daha aktif implantların aynı zamanda düzenleyici açıdan daha karmaşık olacağını vurgulamaktadır.
Ticari kafes implantlar bugün hangi geometrileri kullanıyor?
Derlemenin klinik uygulama incelemesine göre birçok güncel implant yalnız kemikle temas eden yüzeyde yaklaşık 1–2 mm kalınlığında AM kafes tabakası kullanmaktadır.
Ticari yapıların büyük kısmı stokastik kafeslerden oluşmaktadır. Derlemede bildirilen tipik aralıklar:
| Ticari kafes özelliği | Derlemede belirtilen tipik aralık |
|---|---|
| Ortalama gözenek boyutu | 300–650 µm |
| Strut kalınlığı | 230–400 µm |
| Porozite | %60–75 |
Klinik sonuçlar gerçekten daha iyi mi?
Derleme ayak bileği, diz, kalça, omurga ve omuz uygulamalarından olumlu klinik örnekler aktarıyor; ancak çalışmaların implantları, hasta grupları, takip süreleri ve karşılaştırıcıları birbirinden farklıdır.
Örnek olarak:
- karmaşık ayak bileği vakalarında bir kişiselleştirilmiş AM implant serisinde yaklaşık %74 başarı oranı bildirilmiştir,
- 341 diz implantını içeren bir çalışma 4–6,8 yıllık takipte belirli cementless lattice implantlarda cemented alternatiflere göre daha yüksek survivorship ve hasta memnuniyeti bildirmiştir,
- 68 hastalık karmaşık asetabular vaka serisinde tüm nedenlere göre iki yıldan uzun takipte %81 revision-free survivorship raporlanmıştır,
- 50 hastalık spinal cage serisinde medyan 11,3 aylık takipte %3,03 subsidence bildirilmiştir.
Bu sonuçlar tek bir ortak tedavi etkisi oluşturacak biçimde havuzlanmamıştır. Dolayısıyla derleme “3B basılı kafes implantların bütün endikasyonlarda geleneksel implantlardan üstün olduğu” sonucunu vermemektedir.
Geleceğin implantında hangi sorunlar çözülmeli?
Derleme dört ana teknik-biyolojik sorun alanını öne çıkarıyor:
- Yorulma ömrü: düşük modulus hedeflenirken uzun dönem mekanik güvenlik korunmalı.
- İlk stabilizasyon: osseointegrasyon oluşana kadar mikromobilite kontrol edilmeli.
- Vaskülarizasyon: büyük kafeslerin merkezine oksijen ve besin taşınabilmeli.
- Biyoaktivite: metal yüzey yalnız inert değil, kontrollü biçimde osteokondüktif hâle getirilebilmeli.
Neden gradyan kafesler önemli?
Gerçek kemikte porozite ve mekanik özellikler konuma göre değişir. Buna karşılık tek unit cell ve tek bağıl yoğunluk kullanan homojen kafes bütün implant boyunca aynı mekanik ve akış davranışını üretir.
Gradyan kafesler yoğunluğu veya topolojiyi yerel olarak değiştirerek aynı implant içinde:
- kemiğe yakın yerel rijitlik,
- yüksek mekanik taşıma kapasitesi,
- yüksek sıvı geçirgenliği,
- damar ve kemik büyümesi için açık bölgeler
oluşturmayı hedefleyebilir.
Hasta özgü tasarım nasıl ortaya çıkabilir?
Derlemenin gelecek vizyonunda CT'den elde edilen yerel kemik yoğunluğu, fabric/anizotropi bilgisi ve hesaplamalı modeller aynı implantın farklı bölgelerinde farklı kafes parametreleri oluşturmak için kullanılabilir.
AI destekli tasarım algoritmaları çok büyük geometrik tasarım uzayını tarayarak hedef rijitlik, yorulma dayanımı ve permeabiliteyi birlikte optimize etmeye yardımcı olabilir.
Bu yaklaşım henüz bütün klinik implantlar için rutin ve doğrulanmış bir yöntem değildir; derlemede gelecek araştırma doğrultusu olarak sunulmaktadır.
Çalışmanın desteklediği sonuçlar
- Kafes yapılar metal implantların görünür rijitliğini kemiğe yaklaştırmak için güçlü bir tasarım aracıdır.
- Kemik rijitliği ve anizotropisi anatomik konuma göre değiştiği için tek bir evrensel mekanik hedef yeterli değildir.
- Bağıl yoğunluk, topoloji, bağlantı sayısı ve yönelim kafesin statik ve yorulma davranışını belirgin biçimde değiştirir.
- Yük taşıyan implantlarda yorulma performansı temel tasarım kriterlerinden biridir.
- Gözenek büyüklüğü ve topolojisi yalnız mekanik değil hücresel ve doku düzeyinde sonuçları da etkileyebilir.
- Yaklaşık 500–600 µm gözenekler çeşitli preklinik çalışmalarda sık biçimde olumlu osseointegrasyon sonuçlarıyla ilişkilidir, ancak evrensel optimum olarak kanıtlanmamıştır.
- PBF metalik ortopedik kafesler için en yetenekli ve yaygın AM yaklaşımlarından biridir.
- PBF kusurları özellikle ince strut'lardaki yorulma performansını sınırlayabilir.
- Kimyasal yüzey işlemleri, ısıl işlemler ve HIP kafes performansının nihai hâle getirilmesinde kritik olabilir.
- Gradyan yapılar, AI destekli tasarım, gelişmiş yüzey işlevselleştirme ve vaskülarizasyon stratejileri geleceğin önemli araştırma alanlarıdır.
Çalışmanın desteklemediği, test etmediği veya kanıtlamadığı sonuçlar
- Tek bir kafes topolojisinin bütün ortopedik uygulamalar için en iyi olduğu gösterilmemiştir.
- 500–600 µm gözenek boyutunun bütün hastalar ve implantlar için evrensel optimum olduğu gösterilmemiştir.
- Bütün 3B basılı cementless implantların cemented implantlardan daha uzun ömürlü olduğu kanıtlanmamıştır.
- Derlemedeki farklı klinik çalışmalar meta-analizle tek bir etki büyüklüğüne dönüştürülmemiştir.
- Hayvan modellerindeki bone ingrowth yüzdeleri insanlardaki klinik başarı oranı olarak yorumlanamaz.
- CT yoğunluğu tek başına kemiğin bütün mekanik ve biyolojik özelliklerini açıklamaz.
- AI destekli hasta özgü gradyan implantların rutin klinik üstünlüğü henüz gösterilmiş değildir.
- Yüksek porozitenin tek başına iyi implant performansı sağladığı gösterilmemiştir; porozite arttıkça mekanik dayanım azalabilir.
- Biyoaktif kaplamaların uzun dönem güvenliği ve salım kontrolü bütün sistemlerde çözülmüş değildir.
Çalışmanın Yöntemi ve Bulguları
Bu çalışma deneysel bir araştırma mı?
Hayır. Çalışma, kemik mekanobiyolojisi, kafes mekaniği, eklemeli imalat, yüzey mühendisliği, preklinik çalışmalar ve klinik uygulamaları aynı çerçevede inceleyen bir derlemedir.
Makale kendi yeni hasta kohortunu, hayvan deneyini veya AM test serisini üretmemektedir. İçindeki sayısal sonuçların büyük bölümü kaynakçada yer alan önceki çalışmalardan alınmıştır.
Bu nedenle farklı çalışmalardan gelen sayılar aynı kontrollü deneyin grupları gibi doğrudan karşılaştırılmamalıdır.
Derlemenin ana analitik yapısı
- Kemiğin mekanik ve biyolojik gereksinimlerini tanımlamak.
- Bu gereksinimleri kafes geometrisinin kontrol değişkenlerine bağlamak.
- Kafeslerin statik ve dinamik mekanik davranışını incelemek.
- Gözenek mimarisinin hücresel ve doku düzeyindeki etkilerini değerlendirmek.
- Eklemeli imalat yöntemlerini ve özellikle PBF prosesini karşılaştırmak.
- Üretim kusurlarının performansa etkisini değerlendirmek.
- Post-processing yöntemlerinin mekanik ve biyolojik rolünü incelemek.
- Mevcut klinik uygulamaları ve gelecekteki araştırma açıklarını tartışmak.
Kemiğe ait başlıca tasarım girdileri
| Parametre | Derlemenin verdiği bilgi | Tasarım açısından anlamı |
|---|---|---|
| Trabeküler modül | 0,05–5 GPa | Kafes rijitliği için yaklaşık mekanik hedef aralığı; anatomik konuma göre değişir |
| Kortikal modül | 7–30 GPa | Daha yoğun dış kemik ile trabeküler kemiğin aynı malzeme gibi modellenemeyeceğini gösterir |
| Fizyolojik mekanik strain | yaklaşık 50–4000 µε | Stress shielding ile aşırı yük arasındaki mekanobiyolojik denge |
| Tolere edilen mikromobilite | literatürde 15–750 µm; ortalama 112 µm | İlk implant stabilitesi ve osseointegrasyon |
| Trabeküler gözenekler | yaklaşık 300–2000 µm | Doğal kemiğin morfolojik referansı |
Kafes tasarımının ana mekanik değişkenleri
- Temel malzeme.
- Bağıl yoğunluk ve porozite.
- Unit-cell topolojisi.
- Strut/sheet kalınlığı.
- Unit-cell boyutu.
- Düğüm bağlantı sayısı.
- Yapı yönelimi ve anizotropi.
- Numune veya implant boyutu.
- Kafesin sınır geometrisi.
- As-built üretim kusurları.
Preklinik kemik büyümesi tablosu neden doğrudan sıralanmadı?
Kaynak Tablo 2 çeşitli hayvan çalışmalarındaki kemik içe büyüme sonuçlarını tek yerde toplamaktadır. Ancak deneyler arasında çok güçlü heterojenlik vardır.
| Çalışmalarda değişen unsur | Örnekler |
|---|---|
| Hayvan modeli | Rat, tavşan, koyun |
| İmplant bölgesi | Femoral kondil, tibial kondil |
| Takip | 4, 6, 12 veya 16 hafta |
| Topoloji | Diamond, cubic, octahedral, octet-truss, stochastic |
| Porozite | yaklaşık %40–93 |
| Gözenek | yaklaşık 400–1100 µm |
Dolayısıyla örneğin bir gruptaki %45 bone ingrowth ile başka hayvan/takip koşulundaki %12 değerini “üç kat daha iyi implant” şeklinde yorumlamak bilimsel olarak geçerli değildir.
PBF proses parametreleri
Derleme laser PBF için temel proses değişkenlerini şu şekilde özetlemektedir:
- laser power: onlarca–yüzlerce watt,
- layer thickness: onlarca µm,
- hatch spacing: onlarca µm,
- point distance: onlarca µm,
- laser exposure: onlarca–yüzlerce µs.
Bu değerler tek reçete değildir; malzeme, makine, geometri ve hedef strut boyutuna göre yeniden optimize edilmelidir.
Post-processing açısından nicel örnekler
| İşlem | Kaynakta aktarılan örnek sonuç | Yorum sınırı |
|---|---|---|
| Kimyasal–elektrokimyasal yüzey işlemi | Ti-6Al-4V kafeste normalize yorulma dayanımında yaklaşık %80 artış | Belirli yapı ve işlem koşuluna ait literatür sonucu |
| 920°C sub-transus ısıl işlem | Stokastik Ti-6Al-4V kafeste yaklaşık %59 yorulma dayanımı artışı | Tek literatür deney serisi |
| 1050–1200°C super-transus işlem | Aynı çalışma bağlamında yaklaşık %75 artış | Ek sinterlenme etkisi de olası açıklama olarak verilmiştir |
| HIP + yüzey işlemi | Birçok çalışmada yorulma iyileşmesi | Tek bir ortak yüzde verilmemektedir |
Derlemenin klinik kanıt düzeyindeki sınırlılıkları
- Çalışma sistematik derleme veya meta-analiz değildir.
- Klinik çalışmalar arasında implant tasarımı ve endikasyon heterojenliği yüksektir.
- Birçok yeni AM implant için uzun dönem takip henüz sınırlıdır.
- Preklinik çalışmaların önemli bölümü küçük hayvan modellerine dayanmaktadır.
- Bone ingrowth çoğu kez yalnız hacimsel dolulukla ölçülmekte; kollajen yönelimi ve mineralizasyon olgunluğu ayrıntılı incelenmemektedir.
- İnsan kemiğindeki gerçek multiaxial yükleme küçük deney kuponlarıyla tam temsil edilemeyebilir.
- As-designed ve as-built kafes geometrileri arasında üretim sapmaları bulunabilir.
Gelecek araştırma çerçevesi
Derlemenin önerdiği gelecek tasarım yaklaşımı, tek bir parametreyi optimize etmek yerine çok hedefli mühendislik problemidir:
Kemiğe uygun rijitlik + yeterli yorulma dayanımı + düşük mikromobilite + kemik büyümesine uygun porozite + damarlaşmaya yeterli geçirgenlik + üretilebilir geometri + güvenilir post-processing + biyolojik olarak güvenli yüzey.
Bu hedeflerin aynı anda sağlanması, gelecekte hasta özgü görüntüleme, çok ölçekli hesaplamalı modelleme, yapay zekâ destekli tasarım, gerçek zamanlı AM proses kontrolü ve daha kapsamlı in vivo doğrulama gerektirebilir.
Kaynak ve Yöntem Notu
Tam özgün çalışma adı: Lattice Structures for Bone Replacement: The Intersection of Bone Biomechanics, Lattice Design, and Additive Manufacturing
Yazarlar: Stylianos Kechagias; Maxwell J. Munford; Frederik C.H. Masure; Richard J. van Arkel; Reece N Oosterbeek.
Yazar sırası: Kaynakta yayımlandığı sıra yukarıdaki gibidir.
Eş birinci/eş katkı: Kaynakta eş katkı beyanı bulunmamaktadır.
Sorumlu yazar: Reece N Oosterbeek.
Kurumlar: Department of Mechanical Engineering, Imperial College London, London, UK; Department of Mechanical, Manufacturing & Biomedical Engineering, School of Engineering, Trinity College Dublin, Dublin, Ireland; OSSTEC Ltd., London, UK; Department of Engineering Science, University of Oxford, Oxford, UK.
Dergi: Advanced Materials Technologies.
Cilt / sayı / makale numarası: 11(7), e01885.
Yayınevi: Wiley-VCH GmbH.
Kaynak türü ve hakemlik durumu: Hakemli derleme (Review). Çalışma sistematik derleme veya meta-analiz olarak sunulmamaktadır.
Makalenin alınma tarihi: 4 Eylül 2025.
Revizyon tarihi: 18 Aralık 2025.
Kabul tarihi: 19 Aralık 2025.
İlk çevrim içi yayın: 7 Ocak 2026.
Sayı tarihi: 6 Nisan 2026.
Resmî yayın bağlantısı:Wiley Online Library
Lisans: Creative Commons Attribution License altında açık erişimli yayın.
Finansman: Ana kaynakta ayrı bir finansman beyanı yer almamaktadır.
Çıkar çatışması: Maxwell J. Munford ve Frederik C.H. Masure'nin OSSTEC Ltd.'de finansal çıkarı bulunduğu beyan edilmiştir. Yazarlar derlemenin objektif biçimde ve bilimsel kanıt temelinde gerçekleştirildiğini ifade etmektedir.
Veri erişilebilirliği: Kaynak “The authors have nothing to report.” ifadesini kullanmaktadır.
CRediT/yazar katkıları: İncelenen ana kaynakta ayrı bir CRediT veya ayrıntılı bireysel yazar katkı bölümü bulunmamaktadır.
Kaynak kapsamına ilişkin önemli not
Bu çalışma yeni bir deney veya klinik çalışma yürütmemektedir. Kafes malzemelerinin mekanik özellikleri, kemik büyümesi, post-processing etkileri ve klinik sonuçlar farklı bağımsız araştırmalardan derlenmiştir.
Dolayısıyla bu Verianla metnindeki bir sayı belirli bir literatür çalışmasına aitse o sayı bütün kafes implantlar için genel performans değeri olarak yorumlanmamalıdır.
Verianla Live kullanım notu
Kaynakta çok sayıda sayısal tablo bulunmasına karşın bunların önemli bölümü birbirinden farklı deney sistemlerini yan yana getirmektedir. Özellikle hayvan modeli, takip süresi, topoloji ve implant boyutunun değiştiği bone ingrowth verilerini tek eksende doğrudan sıralamak yanıltıcı bir karşılaştırma oluşturabileceği için bu makalede Verianla Live nicel animasyonu kullanılmamıştır.
Bilimsel yorum sınırı
Derleme, eklemeli imalatla üretilmiş kafes yapıların çimentosuz ortopedik implantlarda büyük potansiyel taşıdığını göstermektedir; ancak bütün lattice implantların klinik olarak mevcut alternatiflerden üstün olduğunu kanıtlamamaktadır.
Kaynağın aktardığı gözenek boyutları, mekanik eşikler veya post-processing iyileşme yüzdeleri farklı deney ve literatür bağlamlarına aittir. Bunların bir implant tasarım reçetesi gibi koşulsuz uygulanması uygun değildir.
Gelecekte CT tabanlı mekanik haritalar ve AI destekli kafes optimizasyonunun hasta özgü implantlara katkı sağlayabileceği görüşü derlemenin gelecek araştırma perspektifidir; bunların rutin klinik üstünlüğü henüz kanıtlanmış değildir.
Bu Verianla makalesindeki bilimsel içerik yüklenen özgün derlemeye dayanmaktadır. Dış kaynak yalnız DOI, Wiley yayın kaydı, ilk çevrim içi yayın tarihi, sayı bilgisi ve hakemlik sürecinin bibliyografik doğrulanması amacıyla kullanılmış; dışarıdan yeni deneysel implant sonucu veya klinik performans verisi eklenmemiştir.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir