

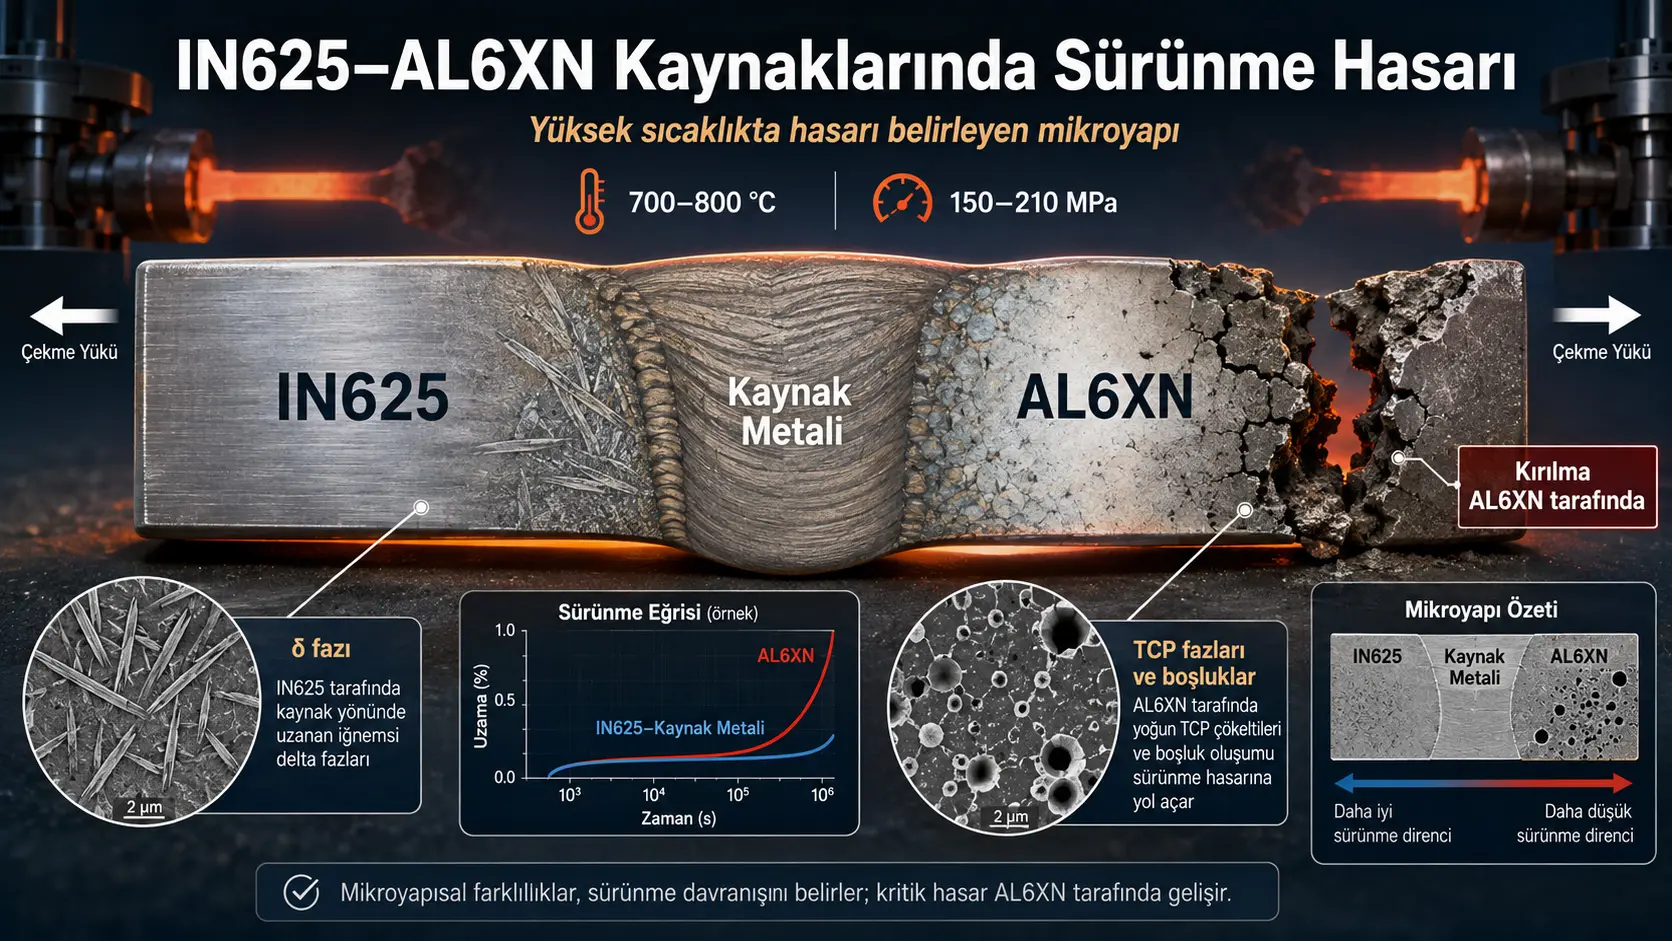
Utafiti huu unachunguza high-temperature creep behavior ya dissimilar-metal welded joint ambapo Inconel 625 nickel-based superalloy imeunganishwa na AL6XN super-austenitic stainless steel kwa pulsed-current gas metal arc welding. Nine welded specimens zilijaribiwa hadi fracture katika temperatures 700, 750 na 800 °C chini ya constant axial stresses 150, 180 na 210 MPa. Optical microscopy, SEM na EDS analyses zilionyesha kwamba ingawa needle-like δ phase iliundwa katika IN625 na weld metal, specimens zote zilifracture si kwenye weld metal wala upande wa IN625, bali katika AL6XN base metal. Damage iliyoamua life ilihusishwa na combined effect ya TCP phases zilizoundwa ndani ya AL6XN, manufacturing-remnant σ phase, grain-boundary cavities na particle–matrix debonding. Kuongeza temperature kutoka 700 °C hadi 800 °C kulipunguza fracture time kwa takriban %98. Hata hivyo, study haijapitia peer review; only one welding method, one filler metal na nine temperature-stress combinations zilichunguzwa, na experimental repeats pamoja na statistical uncertainties hazikuripotiwa.
Longest experiment katika 700 °C na 150 MPa ilidumu takriban 1717 hours. Long exposure hii ilisababisha dense needle-like δ phase katika IN625 na weld metal; upande wa AL6XN ilisababisha widespread TCP precipitation ndani ya grains na kwenye grain boundaries. Kinyume chake, katika 800 °C na 210 MPa specimen ilifracture baada ya takriban 5,54 hours; ingawa precipitation ilikuwa limited kutokana na short duration, high temperature na stress ziliongeza creep rate sharply. Hivyo study inaonyesha kwamba si temperature pekee, bali combination ya temperature-stress-exposure time ndiyo inaamua microstructural damage na fracture mode.
Kwa mtazamo wa Uturuki: Method ya study ni muhimu kwa life assessment ya dissimilar-metal welds zinazotumika katika thermal na nuclear energy systems, petrochemical plants, refineries, fertilizer na chemical plants, geothermal systems, high-temperature pipelines, heat exchangers na pressure equipment nchini Uturuki. Kwa application nchini Uturuki, independent validation inapaswa kufanywa kwa local welding procedures, plate na pipe thicknesses, filler metals, post-weld heat treatments, actual operating temperatures, pressure cycles na corrosion environments. Long-term creep, creep-fatigue, thermal cycling, weld defects na service aging zinapaswa kutathminiwa pamoja. Kutokana na research hii haiwezi kuhitimishwa kwamba welds zote za IN625–AL6XN nchini Uturuki zitafracture upande wa AL6XN, zina specific service life au used welding procedure ndiyo industrial optimum.
Basic problem ya research ni nini?
Katika energy na process equipment zinazofanya kazi katika high temperature, regions tofauti za same component zinaweza kuhitaji different properties. Nickel-based superalloys hutoa high-temperature strength na corrosion resistance, huku highly alloyed stainless steels zikitoa advantages katika cost, formability na general corrosion resistance. Kwa hiyo welding ya alloys mbili tofauti kama Inconel 625 na AL6XN ina technical meaning.
Hata hivyo, katika dissimilar-metal welds, chemical compositions, thermal expansions, solidification ranges, thermal conductivities na high-temperature phase stabilities za base metals si same. Weld metal na heat-affected zones upande wote mbili pia zina distinct microstructures. Joint kuonekana sound initially haimaanishi kwamba under hundreds of hours of high temperature and constant load regions zote zitaage at same rate.
Main question ya study ni: IN625–AL6XN welded joint ikiexposeiwa creep katika range 700–800 °C na under 150–210 MPa stress, fracture inatokea katika region gani na life inaamuliwa na precipitates na damage mechanisms zipi?
Kwa nini two base materials zina behavior tofauti?
IN625 ni nickel-based superalloy yenye chromium, molybdenum na niobium. Sehemu muhimu ya strength yake inategemea solid-solution strengthening. Initial microstructure ilikuwa na coarse equiaxed austenitic grains, finer recrystallized “necklace” grains zinazozunguka grains hizi, grain-boundary carbides na Mo–Ti–Nb-rich particles.
AL6XN ni nitrogen-alloyed super-austenitic stainless steel yenye chromium, nickel na molybdenum nyingi. Initial microstructure ilikuwa na equiaxed austenite grains takriban 25 μm, annealing twins na coarse second-phase particles zilizodistributeiwa along rolling direction. EDS maps zilionyesha particles hizi zilikuwa rich in chromium na molybdenum, na researchers walizitafsiri kama σ phase iliyobaki kutoka manufacturing process.
Manufacturing-remnant σ phase ni muhimu kwa sababu inaweza kuunda hard and brittle interface na regions zinazoweza debond kutoka surrounding austenitic matrix under high temperature. Pia concentration ya chromium na molybdenum katika phases hizi inaweza kubadilisha composition ya surrounding matrix. Katika study, phase identity haikuverifyiwa directly kwa X-ray diffraction au TEM diffraction; identification ya σ, Laves na carbides ilitegemea sana morphology, EDS composition na comparison with previous studies.
Welded joint ilitengenezwaje?
Both base metals ziliandaliwa kama plates zenye thickness 13 mm na single-sided 60° V groove. Joining ilifanywa kwa pulsed-current gas metal arc welding. 1,2 mm diameter ERNiCrMo-3 wire ilitumika kama filler metal.
Welding torch ilisogea kwa oscillation 9–12,5 mm kutegemea pass width na oscillation speed 10 mm·s−1. No dwell time ilitumika kwenye sidewalls. Shielding gas ilikuwa mixture ya %95 Ar, %3 N2 na %2 O2 by volume; flow rate iliwekwa 16,5 L·minute−1.
Katika first pass welding speed ilikuwa 3,16 mm·s−1, na katika second na third passes 2,66 mm·s−1. Wire stick-out lengths zilitolewa kama 5, 9,65 na 15,11 mm kulingana na passes. Total heat input ilihesabiwa 4,0 kJ·mm−1.
Welding heat input ilifafanuliwa kwa equation:
\[ HI=\eta\frac{VI}{v} \]
Hapa HI ni heat input katika kJ·mm−1, η welding-process efficiency, V voltage, I current na v welding speed. Kwa GMAW, η = 0,8 ilichukuliwa.
Total dilution ratio ilihesabiwa kwa:
\[ \%D=\frac{A_1+A_2}{A_T}\times100 \]
A1 na A2 zinawakilisha IN625 na AL6XN areas zilizochanganyika kwenye weld metal; AT ni total weld-metal area. Dilution ilikuwa %9 kutoka IN625 na %12 kutoka AL6XN, jumla %21.
Ni microstructural regions zipi ziliundwa katika weld zone?
Katika IN625/weld-metal interface, coarse austenitic grains na partially melted zone inayohusishwa na grain-boundary segregation zilibainishwa. Short-lived liquid formation na resolidification katika zone hii ziliunda dendritic microstructure.
Katikati ya weld metal, competitive columnar dendrites zilizokua katika direction ya heat extraction zilionekana. Katika pass intersections na near-surface regions, grain shape na dendrite size zilibadilika kutokana na differences in cooling rate.
Katika weld-metal/AL6XN interface, distinct unmixed zone iliundwa. Different solidification ranges za ERNiCrMo-3 iliyotumika kama weld metal na AL6XN zilisababisha incomplete chemical mixing katika baadhi ya regions. Unmixed zone ilifuatiliwa kutoka cap pass hadi root pass.
Researchers waliripoti kwamba initial welding stage haikutrigger new dense harmful-phase precipitation upande wa AL6XN; coarse σ particles zilizoonekana zilibaki kutoka prior plate manufacturing. Main widespread TCP precipitation ilitokea wakati wa long high-temperature exposure katika creep tests.
Creep test inapima nini?
Creep ni time-dependent permanent deformation ya material chini ya constant load na high temperature. Mwanzoni mwa test, strain rate kawaida hupungua; kisha hufikia minimum au steady-rate region. Katika final stage, growth ya cavities na cracks husababisha strain rate kuongezeka rapidly na fracture hutokea.
Specimens zilikuwa na total length 97 mm, narrow gauge-section length 35 mm na gauge-section width 6,35 mm. Transition radius ilikuwa 4,8 mm, grip-section width takriban 12,7 mm. Weld zone ilikuwa center ya narrow gauge section.
Nine specimens zilijaribiwa katika temperature-stress matrix hii:
| Temperature | Applied stresses | General experimental result |
|---|---|---|
| 700 °C | 150, 180 na 210 MPa | Longest fracture times; dense phase precipitation kutokana na long exposure |
| 750 °C | 150, 180 na 210 MPa | Intermediate fracture times na pronounced TCP precipitation |
| 800 °C | 150, 180 na 210 MPa | Fastest creep na shortest life; less time for precipitation |
Temperature na stress zilibadilishaje fracture time?
Kama ilivyotarajiwa, kuongezeka kwa temperature na applied stress kuliongeza minimum creep rate na kupunguza fracture time. Effect ya temperature ilikuwa especially strong. Study iliripoti approximately %98 reduction in fracture time wakati temperature iliongezeka kutoka 700 °C hadi 800 °C.
Katika 700 °C na 150 MPa fracture ilitokea baada ya takriban 1717 hours. Katika same temperature, duration ilikuwa takriban 890 hours kwa 180 MPa na takriban 400 hours kwa 210 MPa. Katika 750 °C na 180 MPa, life ya takriban 97 hours iliripotiwa. Katika most severe condition 800 °C na 210 MPa, specimen ilidumu only 5,54 hours.
Curves katika Figure 5 zinaonyesha kwamba long minimum-rate region inaweza kuendelea katika 700 °C; lakini katika 800 °C tertiary creep ilianza much earlier. Katika 750 °C na 180 MPa distinct steady-state creep region ilionekana. Katika conditions nyingine, steady part ilikuwa short, hivyo lowest point ya curve ilichukuliwa kama minimum creep rate.
Norton analysis inaonyesha deformation mechanism gani?
Minimum au steady creep rate ilimodeliwa kwa combined Norton–Arrhenius equation:
\[ \dot{\varepsilon}_{\min/ss} =A\sigma^n\exp\left(-\frac{Q_c}{RT}\right) \]
Hapa \(\dot{\varepsilon}_{\min/ss}\) ni minimum au steady creep rate, A material constant, σ applied stress, n Norton stress exponent, Qc creep activation energy, R gas constant na T absolute temperature.
Norton exponents zilizotolewa katika Figure 6 na main text ni:
| Temperature | Norton stress exponent | Interpretation katika study |
|---|---|---|
| 700 °C | 6,8 | Dislocation-controlled power-law creep |
| 750 °C | 5,54 | Mechanism ambapo dislocation climb ni effective |
| 800 °C | 6,0 katika figure na main text | Dislocation-controlled process |
Exponents zote ni above 5. Researchers katika main discussion walihusisha values hizi na dislocation-climb-controlled power-law creep. Hata hivyo, conclusion section iliandika 800 °C value kama 6,8 badala ya 6,0 na kueleza mechanism kama “dislocation glide”. Kwa hiyo text si internally consistent kuhusu exact submechanism. Interpretation inayoungwa mkono kwa confidence ni kwamba creep ni dislocation-controlled process badala ya diffusion au grain-boundary-sliding-only process.
Activation-energy results
Creep activation energies zilizohesabiwa kutoka Arrhenius slopes ziko katika range 393–453 kJ·mol−1, na mean value takriban 422 kJ·mol−1.
| Applied stress | Activation energy given in Figure 6 |
|---|---|
| 150 MPa | 420 kJ·mol−1 |
| 180 MPa | 453 kJ·mol−1 |
| 210 MPa | 393 kJ·mol−1 |
Values hizi zimehesabiwa kutoka slopes corresponding to constant stresses katika Figure 6. Kinyume chake, conclusion section imeandika 420, 453 na 393 kJ·mol−1 kama kama ni za 700, 750 na 800 °C respectively. Kwa kuwa calculation graph inatumia temperature kwenye independent axis na different stresses kama separate datasets, stress-based matching kwenye table inaendana zaidi na method.
Modified Monkman–Grant relation ilionyesha nini?
Kwa sababu tertiary creep region ilikuwa broad katika experiments nyingi, modified Monkman–Grant relation ilitumika:
\[ \frac{t_r}{\varepsilon_r} =K_{\mathrm{MMG}}\dot{\varepsilon}_{\min}^{-\alpha} \]
Hapa tr ni fracture time, εr fracture strain, \(\dot{\varepsilon}_{\min}\) minimum creep rate, na α pamoja na KMMG fitting constants.
Double-log fit ya all experimental points ilitoa R2 = 0,96233 na slope takriban −0,943. Absolute value karibu na 1 inaonyesha strong relation kati ya minimum creep rate na fracture time na close connection ya fracture na deformation accumulation.
Figure imeandika K = −0,5155. Kwa kuwa KMMG katika equation kawaida hutumika kama multiplier, text haiko clear kama value hii ni direct constant au intercept ya double-log plot.
Kwa nini δ phase katika IN625 na weld metal haikuamua life?
Experiment ya takriban 1717 hours katika 700 °C na 150 MPa ilisababisha dense needle-like δ precipitation katika IN625/weld-metal interface na ndani ya weld metal. Katika 750 °C na 180 MPa experiment ya takriban 97 hours, δ phase ilikuwa moderate; katika 800 °C na 210 MPa experiment ya 5,54 hours ilikuwa very limited.
Hata hivyo, no specimen ilifracture katika IN625 au weld-metal region yenye dense δ phase. Fractures zilitokea consistently katika AL6XN base metal takriban 6 mm kutoka weld-metal/AL6XN interface. Observation hii inaonyesha kwamba katika examined range, weakest lifetime-controlling microstructure haikuwa δ-containing IN625 side.
Result hii haimaanishi δ phase haina mechanical effect yoyote. More limited inference inayoungwa mkono na study ni kwamba amount ya δ iliyoundwa haikuhamisha fracture location kwenda IN625 au weld metal na total life ililimitishwa na damage upande wa AL6XN.
Ni damage gani iliendelea upande wa AL6XN?
Wakati wa high-temperature exposure, numerous TCP phases ziliprecipitate kwenye grain boundaries na ndani ya grains za AL6XN. EDS maps zilionyesha precipitates zina Ni, Fe, Cr, Mo, Si na C. Kwa comparison with earlier studies, researchers walihusisha baadhi ya grain-boundary precipitates na M23C6 na M6C carbides, na intragranular precipitates na σ pamoja na Laves phases.
Katika 700 °C na 150 MPa, long duration ilisababisha very dense intragranular na grain-boundary precipitation. Near fracture surface, cavities ziliendelea around coarse manufacturing-remnant σ phases na grain-boundary cavities zika形成.
Katika 750 °C na 180 MPa widespread TCP precipitation pia ilionekana; cavities originating from prior σ phase na grain-boundary precipitates zilibainishwa katika fracture region. Katika 800 °C na 210 MPa intragranular precipitation ilikuwa more limited kutokana na short exposure, lakini grain-boundary cavities na debonding around prior σ phases bado zilitokea.
Fracture ilianzaje?
Mechanism iliyopendekezwa inategemea combined effect ya particle groups mbili:
- Coarse σ-phase particles zilizobaki kutoka plate manufacturing ziliunda initial defects zenye mechanical mismatch na matrix.
- New TCP precipitates zilizoundwa wakati wa creep zilifunika grain boundaries na grain interiors densely, especially under long exposure.
Under constant load, local stress iliongezeka katika particle–matrix interface, bond ikadebond na small cavities zikaundwa. Cavities hizi ziliungana na neighboring grain-boundary cavities, baadaye zikawa microcracks na kuendelea across fracture section.
Kwa hiyo fracture si result ya only new phases zilizoprecipitate wakati wa test au only initial σ phase. Initial microstructure na creep-induced precipitation zilifanya kazi pamoja kuharakisha damage. Especially katika short-duration high-stress tests, time ya new TCP precipitation ilikuwa limited, hivyo relative importance ya manufacturing-remnant σ phase ikaongezeka.
Precipitate amount ilibadilishaje fracture mode?
Samples zilizokaa muda mrefu katika 700 °C chini ya 150 na 180 MPa zilitengeneza dense TCP precipitation na relatively flat semi-brittle fracture surfaces. Area reduction katika samples hizi ilikuwa takriban %42,86.
Katika 700 °C na 210 MPa, fracture time ilishuka hadi takriban 400 hours, area reduction ikaongezeka hadi %67,8 na more plastic deformation ikaonekana center. Researchers walitafsiri shorter life kuwa ililimit precipitation na kuruhusu more ductile fracture behavior.
Katika baadhi ya high-stress conditions za 750 na 800 °C, area reduction iliripotiwa takriban %59. Fracture surfaces zilionyesha cavities kutokana na particle separation, plastically deformed regions na grain-boundary fracture pamoja. Hii inaonyesha mixed mechanism inayobadilika na test condition badala ya fully brittle au fully ductile fracture.
Main conclusions zinazoungwa mkono na study
- Temperature na stress zilipoongezeka, minimum creep rate iliongezeka na fracture time ikapungua.
- Temperature increase kutoka 700 °C hadi 800 °C ilipunguza fracture time kwa takriban %98.
- Samples zote zilifracture si kwenye weld metal, bali katika AL6XN base metal takriban 6 mm kutoka interface.
- Dense δ phase katika IN625 na weld metal haikuwa main lifetime-controlling damage region under examined conditions.
- TCP phases ziliprecipitate katika AL6XN during creep; cavities ziliundwa around prior σ phases na new precipitates.
- Norton exponents above 5 zinaunga mkono dislocation-controlled power-law creep.
- Minimum creep rate na fracture time zilionyesha strong linear fit kwa modified Monkman–Grant relation.
- Long-term dense TCP precipitation ilihusishwa na lower area reduction na semi-brittle fracture.
Study haithibitishi nini?
- Results si valid kwa all IN625–AL6XN welding methods, filler metals au component geometries.
- Real power-plant, refinery au petrochemical service life ya welded joint haikuamuliwa.
- Variable load, thermal cycling, creep-fatigue, corrosion au internal-pressure effects hazikuchunguzwa.
- Post-weld heat treatment, different heat inputs au different dilution ratios hazikulinganishwa.
- Exact crystal structures za TCP phases hazikuverifyiwa kwa XRD, electron diffraction au atomic-scale analysis.
- Independent repeats na experimental scatter kwa nine test conditions hazikutolewa, hivyo confidence intervals haziwezi kuhesabiwa.
- Minimum-creep curves hazitoshi kuunda long-term design standard au allowable-stress table.
- Raw na processed data hazikushirikiwa kwa sababu ni sehemu ya another ongoing study.
Important inconsistencies katika text
| Issue | Main text au figure | Conflicting statement |
|---|---|---|
| 800 °C Norton exponent | n = 6,0 katika Figure 6 na main discussion | n = 6,8 katika conclusion |
| Matching ya activation energies | Figure 6 inaonyesha values kulingana na 150, 180 na 210 MPa datasets | Conclusion inaandika values kama ni za 700, 750 na 800 °C |
| Creep submechanism | Main discussion inaonyesha dislocation climb kwa n ≥ 5 | Abstract na conclusion zina dislocation-glide expressions |
| Creep-rate derivative | Correct definition \(\dot{\varepsilon}=d\varepsilon/dt\) | One sentence incorrectly writes \(d\sigma/dt\) |
| Welded-joint name | Entire study examines IN625–AL6XN joint | One subsection incorrectly says “IN600/IN625” |
| Author name | Title page: Liuba Rebeca López López | CRediT section: “Liuba Rebaca” |
| Teresita Sánchez Cruz | Title page uses this short name | CRediT section uses “Sanchez Cruz Teresita del N. J.” |
| DTU institution name | Official name Technical University of Denmark | Title page writes “Techical University of Denmark” |
Mbinu na Matokeo ya Utafiti
Chemical composition ya materials
| Material | C | Cr | Ni | Mo | Fe | Nb | Mn | Si | N |
|---|---|---|---|---|---|---|---|---|---|
| IN625 | %0,06 | %22,53 | Balance | %8,27 | %4,40 | %3,39 | %0,35 | %0,17 | Not specified |
| ERNiCrMo-3 filler | %0,02 | %22,00 | Balance | %9,00 | %0,20 | %3,60 | %0,05 | %0,05 | Not specified |
| AL6XN | %0,015 | %20,91 | %23,88 | %6,15 | Balance | Not specified | %0,43 | %0,37 | %0,21 |
IN625 pia ina %0,09 Al, %0,25 Ti na %0,11 Co; filler metal %0,10 Al na %0,20 Ti; AL6XN ina %0,24 Cu. Values katika table ni mass percentages.
Welding parameters
| Parameter | Value |
|---|---|
| Plate thickness | 13 mm |
| Weld groove | Single 60° V groove |
| Welding method | Pulsed-current GMAW |
| Welding machine | Written as OTC Daihen/Dahein Well Bee DP400 |
| Filler wire | 1,2 mm ERNiCrMo-3 |
| Torch oscillation | 9–12,5 mm |
| Oscillation speed | 10 mm·s−1 |
| Shielding gas | %95 Ar + %3 N2 + %2 O2 |
| Gas flow rate | 16,5 L·minute−1 |
| Welding speeds | 3,16 na 2,66 mm·s−1 |
| Total heat input | 4,0 kJ·mm−1 |
| Total dilution | %21 |
Sample preparation na microscopy
- Total of nine creep specimens zilitolewa kutoka welded plate.
- Metallographic surfaces ziliandaliwa hadi 2000 grit.
- 3 μm diamond paste na 0,05 μm alumina zilitumika kwa polishing.
- Base metals zilietch-iwa electrochemically at 4 V katika 2 mL H2SO4 + 15 mL H2O solution.
- Etching times kwa IN625 na AL6XN respectively 16 na 4 seconds.
- Weld region ilietch-iwa 40 seconds katika oxalic-acid solution at 5 V.
- Carl Zeiss Axio Observer 7 ilitumika kwa optical examination.
- SEM examinations zilifanywa kwa JEOL JSM-7600F field-emission microscope.
- Element maps zilipatikana kwa Bruker X-Flash 6|30 EDS detector.
Creep test system
- Applied Test Systems Series 2330-MM constant-load lever-arm creep machine ilitumika.
- Heating ilitolewa na Series 3210 split furnace.
- Plastic elongation ilipimwa kwa ST-1278 linear-displacement encoder yenye ±1 μm resolution.
- Test temperatures 700, 750 na 800 °C.
- Axial stresses 150, 180 na 210 MPa.
- Inaonekana one specimen ilitumika kwa kila temperature-stress combination; number of independent repeats haijaelezwa.
Main quantitative findings
| Measurement au observation | Result | Interpretation limit |
|---|---|---|
| Longest fracture time | 700 °C, 150 MPa: approximately 1717 hours | Based on single test condition |
| Shortest fracture time | 800 °C, 210 MPa: 5,54 hours | Combined effect of high temperature and stress |
| Effect ya temperature increase | Approximately %98 life reduction from 700 °C to 800 °C | Comparison of extreme conditions katika same test matrix |
| Norton exponents | 6,8; 5,54; 6,0 | Conflicts with 800 °C value in conclusion |
| Mean activation energy | Approximately 422 kJ·mol−1 | Derived from three stress slopes |
| MMG fit coefficient | R2 = 0,96233 | Based on nine experimental points |
| MMG slope | −0,943 | Absolute value approximately 1 |
| Fracture location | AL6XN base metal, approximately 6 mm from interface | Same general region in all examined conditions |
| Area reduction under dense TCP condition | Approximately %42,86 | Long-exposure specimens at 700 °C |
| 700 °C, 210 MPa area reduction | %67,8 | Associated with more ductile fracture appearance |
| Some high-temperature/load conditions | Approximately %59 area reduction | No complete specimen-by-specimen table in text |
Missing details limiting reproducibility
Study inatoa important details kuhusu shielding gas, wire, oscillation, speed, heat input na metallographic preparation. Hata hivyo welding current, voltage, pulsed-current waveform, detailed heat input per pass, preheat na interpass temperature hazijaripotiwa explicitly.
Katika creep experiments, temperature stability, thermocouple position, number of repeats per specimen, uncertainty of fracture time na numerical data table kwa minimum creep rate hazipo. Results zinatokana na graphs na individual tests.
SEM–EDS ilitumika kwa phase identification. Ingawa method hii inaonyesha element distributions, haiwezi peke yake kutenganisha unambiguously σ, Laves, M23C6, M6C na δ phases katika every case. No XRD, EBSD phase map, TEM diffraction au quantitative phase fraction provided.
Study pia inasema raw na processed data haziwezi kushirikiwa katika stage hii kwa sababu ni sehemu ya another ongoing research project. Hii inalimit independent reanalysis na verification ya curve fits.
Dokezo la Chanzo na Mbinu
Full original title ya study: Creep resistance and microstructural characterization of dissimilar weld joint of Inconel 625 superalloy and AL6XN super austenitic stainless steel
Authors na order: Alberto Ruiz, Liuba Rebeca López López, Vania Rodríguez Herrejón, Teresita Sánchez Cruz, Heriberto Granados Becerra.
Equal contribution au co-first authorship: Hakuna equal-contribution au co-first-authorship statement katika study.
Corresponding author: Alberto Ruiz. Source inatoa email alberto.ruiz@umich.mx. SSRN record pia inamtaja A. Ruiz kama contact author.
Institutions: Kwa Alberto Ruiz, Liuba Rebeca López López na Heriberto Granados Becerra: Universidad Michoacana de San Nicolás de Hidalgo, Instituto de Investigación en Metalurgia y Materiales, Morelia, Michoacán, México; kwa Vania Rodríguez Herrejón: Technical University of Denmark, Department of Civil and Mechanical Engineering, Kgs. Lyngby, Denmark; kwa Teresita Sánchez Cruz: Universidad Autónoma de Campeche, Instituto de Investigación en Corrosión y Preservación de Materiales, San Francisco de Campeche, México.
Institution-name note: Source text inaandika “Techical University of Denmark”. Official English name ya institution ni “Technical University of Denmark”.
DOI: 10.2139/ssrn.7194076. DOI hii ni ya SSRN preprint record; si DOI ya peer-reviewed journal article.
Journal au conference: Hakuna verified peer-reviewed journal au conference publication kwa uploaded version.
Publication platform: SSRN.
Original publisher: Hakuna verified peer-reviewed journal publisher iliyotajwa kwa study. SSRN ndiyo platform ambapo preprint imesambazwa.
Publication year: 2026.
Source type: Research preprint katika experimental welding metallurgy, high-temperature creep na fracture micromechanics.
Peer-review status: Study haijapitia peer review. Kila page ina warning “This preprint research paper has not been peer reviewed”.
Official links:Official SSRN record page na DOI link.
Funding: Study iliungwa mkono na SECIHTI under project CF-2023-l-523. Scholarship support ilishukuriwa kwa master’s work ya Liuba Rebeca López López na postdoctoral work ya Heriberto Granados Becerra.
Conflict of interest: Authors walideclare hakuna known financial interests au personal relationships zinazoweza kuathiri work.
Data access: Raw na processed data zinazohitajika kureproduce findings haziwezi kushirikiwa katika stage hii kwa sababu ni sehemu ya another ongoing research project.
Author contributions: Alberto Ruiz: conceptualization, methodology, investigation, writing, visualization, resources, project administration na formal analysis; Liuba Rebeca López López: investigation, methodology na visualization; Vania Rodríguez Herrejón: review, visualization na investigation; Teresita Sánchez Cruz: review na methodology; Heriberto Granados Becerra: writing, review, methodology, investigation na visualization.
Makala hii ya Kiswahili imeandaliwa kwa kutegemea main text, chemical-composition table, welding process, creep curves, Norton na Monkman–Grant calculations, optical microscopy, SEM–EDS images na fracture-surface analyses za uploaded 32-page study. Hakuna new experimental result isiyokuwepo katika study au scientific finding kutoka external source iliyoongezwa. External verification imewekewa kikomo na bibliographic identity ya DOI, SSRN record, contact author na institutions.
Main limitations za study ni lack of peer review, independent experimental repeats kutofafanuliwa, only nine temperature-stress conditions kujaribiwa, phase identifications kutegemea SEM–EDS na literature comparison, raw data kutoshirikiwa, na internal inconsistencies kuhusu Norton exponent, activation-energy matching na dislocation mechanism.
Results zinatumika only kwa specified 13 mm plates, ERNiCrMo-3 filler metal, %21 dilution, 4,0 kJ·mm−1 total heat input na experimental range 700–800 °C pamoja na 150–210 MPa. Study haiamui design life, allowable operating stress kwa real industrial components, au general fracture location kwa all IN625–AL6XN joints.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *