

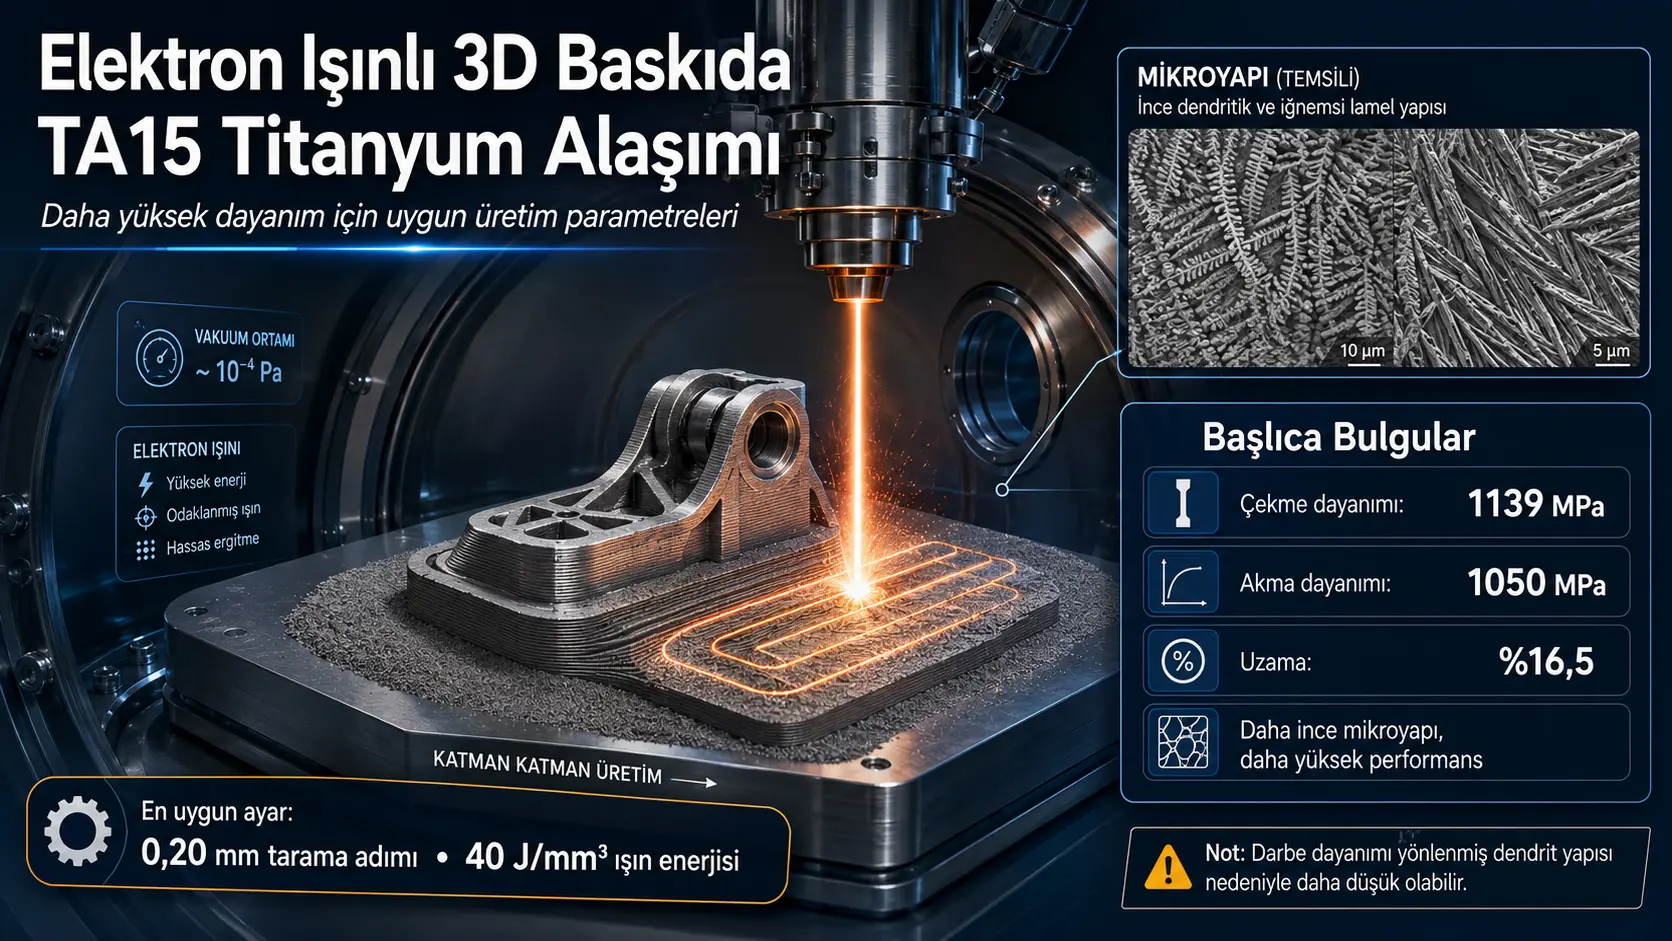
Utafiti huu unachunguza jinsi beam energy na scan geometry zinavyopaswa kurekebishwa ili kupata sehemu zenye msongamano mkubwa na mechanical properties za juu kutoka kwa TA15-class Ti-6,5Al-2Zr-1Mo-1V titanium-alloy powder kwa electron-beam additive manufacturing. Researchers walibadilisha displacement step ya beam path kati ya neighboring scan lines katika range ya 0,10–0,25 mm; na specific electron-beam energy per material volume katika range ya 20–70 J/mm³. Samples zilizotengenezwa zilichunguzwa kwa surface quality, macro discontinuities, dendritic microstructure, tensile strength, yield strength, elongation na impact toughness.
Condition iliyochaguliwa kuwa most suitable ilikuwa 0,20 mm scan step pamoja na 40 J/mm³ specific energy. Condition hii ilitoa balance kati ya incompletely melted regions na shrinkage micropores zinazotokana na excessive energy, na ikaunda fine lamellar-needle-like α′+β microstructure ndani ya bulk base metal. Katika TA15 samples zilizoprintiwa kwa parameters hizi, tensile strength ilipimwa kuwa 1139 MPa, yield strength corresponding to asilimia 0,2 permanent elongation kuwa 1050 MPa, na elongation at fracture kuwa asilimia 16,5. Katika comparison material iliyopatikana kwa conventional electron-beam melting, values hizo zilikuwa respectively 895 MPa, 849 MPa na asilimia 5,1.
Kulingana na results hizi, tensile strength ya 3D-printed material ilikuwa approximately asilimia 27 higher, yield strength approximately asilimia 24 higher, na elongation at fracture approximately 3,2 times greater. Kwa upande mwingine, kwa sababu oriented dendrites zilikuwa positioned unfavorably relative to impact load, Charpy impact toughness ilikuwa lower kuliko material iliyopatikana kwa conventional electron-beam melting. Study inaonyesha kwamba higher static strength haimaanishi automatically higher impact toughness, na build orientation ya part inapaswa kutengenezwa kulingana na real load directions.
Umuhimu kwa Uturuki: Findings ni muhimu kwa development ya local additive-manufacturing processes nchini Uturuki katika maeneo yanayotumia titanium-alloy components kama aviation, defense, energy equipment, high-performance machine parts na biomedical manufacturing. Hata hivyo values za 0,20 mm na 40 J/mm³ hazipaswi kuhamishwa directly kwa all electron-beam systems. Kwa machine itakayotumika Uturuki, process map inapaswa kujengwa upya kwa beam diameter, powder distribution, vacuum level, platform geometry na part size; na pamoja na tensile tests, fatigue, fracture toughness, impact direction, residual stress na nondestructive-inspection results zinapaswa kuthibitishwa. Kwa kuwa study haitoi Turkey-specific production cost, certification process au industrial mass-production capability, haiwezi kutumika directly kama production recipe.
Main engineering message ya study ni kwamba highest energy input haimaanishi best result. Low energy inaweza kusababisha incomplete melting na discontinuities; excessive energy inaweza kusababisha coarse dendrites na shrinkage pores. Desired result ilipatikana katika narrow process range ambamo powder inayeyuka fully lakini melt pool haipati excessive overheating.
Ni problem gani ya msingi ya research?
Metal additive manufacturing inawezesha complex-geometry parts kutengenezwa directly kutoka digital design data karibu na final dimensions. Approach hii inaweza kupunguza baadhi ya intermediate manufacturing steps kama casting, forging na extensive machining. Hata hivyo kwa sababu part inatengenezwa layer by layer karibu na final shape, opportunity ya kurekebisha microstructure baadaye kupitia plastic deformation ni limited.
Titanium alloys zina tendency ya kuinteract na oxygen, nitrogen na hydrogen at high temperature, hivyo production environment lazima idhibitiwe. Electron-beam additive manufacturing inapofanywa under vacuum, reaction ya alloy na environment inapunguzwa huku variables kama beam power, scan speed, scan-line spacing, layer thickness na preheating zikiweza kudhibitiwa separately.
Hata hivyo process ina many variables. Insufficient energy inaweza kufanya powder particles zisiyeyuke fully, bonding kati ya layers isifanyike na discontinuities zitokee. Excessive energy inaweza kuoverheat melt pool, kusababisha dendrite coarsening, directional texture na solidification-shrinkage pores.
Main research question ni: ni combination gani ya electron-beam energy na scan step inayotoa full melting katika TA15 titanium alloy, isiunde distinct porosity, ihifadhi fine microstructure na kuboresha mechanical properties?
TA15 titanium alloy ni nini?
Alloy inayotajwa kama TA15 katika study inategemea Ti-6,5Al-2Zr-1Mo-1V system. Titanium ndiyo main component; aluminum, zirconium, molybdenum na vanadium ndiyo main elements zinazodhibiti strength, phase stability na high-temperature behavior ya alloy.
| Element | Mass fraction |
|---|---|
| Aluminum | %5,5–7,1 |
| Vanadium | %0,8–2,5 |
| Zirconium | %1,5–2,5 |
| Molybdenum | %0,5–2,0 |
| Iron | Maximum %0,25 |
| Silicon | Maximum %0,15 |
| Oxygen | Maximum %0,15 |
| Carbon | Maximum %0,08 |
| Nitrogen | Maximum %0,05 |
| Hydrogen | Maximum %0,015 |
| Titanium | Balance |
Starting powder ilitengenezwa kwa plasma melting na centrifugal atomization, yaani PREP method. Powder particles zilikuwa regular spherical shape na katika size range ya 45–113 µm. Same powder distribution iliwekwa constant katika all experiments.
Electron-beam 3D printing ilifanywaje?
Samples ziliprintiwa kwenye experimental electron-beam manufacturing setup iliyotengenezwa ndani ya E. O. Paton Electric Welding Institute. Setup ilikuwa na vacuum chamber, electron gun, high-voltage source na control cabinets.
Main operating conditions zilikuwa:
- Electron-gun accelerating voltage: 60 kV
- Vacuum-chamber pressure: 10−4 Torr
- Powder-layer preheating temperature: 730 °C
- Preheating beam power: 1800 W
- Preheating scan speed: 14,6 m/s
- Raster passes during preheating: 8
- Beam scan speed during melting: 500 mm/s
- Powder-layer thickness: 100 µm
- Scan strategy: Bidirectional serpentine
- Scan-direction rotation between layers: 90°
Main manufacturing variables zilikuwa scan step kati ya neighboring beam tracks na specific energy delivered per unit volume. Scan step ilichunguzwa at 0,10; 0,15; 0,20 na 0,25 mm, huku specific energy ikibadilishwa between 20–70 J/mm³ kwa each step.
Kwa nini specific energy ina maana zaidi kuliko beam power pekee?
Total heat inayotolewa na electron beam kwa powder haitegemei beam power pekee. Speed ya beam moving over surface, distance kati ya scan lines na layer thickness pia ni determinants. Ingawa detailed relationship imetolewa katika study kwa reference kwa previous research, general relationship inaweza kuandikwa hivi:
\[ E_v \propto \frac{P}{v\,h\,t} \]
Hapa Ev ni volumetric specific energy, P electron-beam power, v scan speed, h step kati ya scan lines na t powder-layer thickness.
Beam power ikiongezeka, au speed, scan step na layer thickness zikishuka, energy delivered to same volume inaongezeka. Hata hivyo real melt-pool behavior pia inaathiriwa na beam diameter, powder absorption, heat loss, substrate temperature na layer geometry. Kwa hiyo same J/mm³ value haiguarantee same microstructure katika different machines.
Ni samples ngapi zilitengenezwa?
Kwa metallographic examination, 25 samples zenye 25 × 25 mm base dimensions na 7,5 mm total height ziliprintiwa. Kati ya height hii, 2,5 mm ilikuwa technological support na 5 mm ilikuwa main sample body.
Kwa mechanical tests, additional 18 blocks zenye width 12 mm, length 62 mm na height 14,5 mm zilitengenezwa. Kati ya hizi, 2,5 mm ilikuwa technological-support region. Standard specimens zinazofaa tensile na Charpy impact tests zilimachineiwa kutoka blocks hizi.
Surface morphology iligawanywa katika classes gani?
Figure 4 on page 39 ya study inaonyesha surface appearance ya combinations za scan step na specific energy katika four groups:
- Incomplete melting: Surfaces ambako powder na layers hazikuungana sufficiently,
- Mosaic structure: Partially bonded lakini non-uniform areas,
- Melted surface yenye isolated defect: Samples ambazo kwa ujumla zimeungana lakini zina local flaw,
- Melted surface: Samples zinazoonekana continuous na bila distinct surface defect.
Visual map inaonyesha kwamba high surface quality haikupatikana at one parameter point pekee; inaweza kupatikana katika different combinations za approximately 40–70 J/mm³ energy na 0,10–0,25 mm scan step. Hata hivyo surface kuonekana smooth hakukuguarantee kwamba internal structure au substrate boundary haina defects.
Nini hutokea at low energy input?
At low specific energy, powder particles na underlying layer zinaweza zisiyeyuke sufficiently. Especially katika first layers, substrate hufanya kazi kama strong heat sink na kuvuta heat haraka kutoka melt pool. Result yake inaweza kuwa irregular discontinuities na partially unmelted spherical powder particles kwenye substrate–sample boundary.
Microstructure images za substrate region katika samples 13, 16, 17 na 22 zilionyesha irregular discontinuities zinazoweza kufikia 1–2 mm. Katika regions ambako base metal iliyeyuka fully, continuous na visibly pore-free structure iliundwa.
Nini hutokea at excessive energy input?
Energy ikiongezeka, melting ya powder near substrate inaboreshwa na large lack-of-fusion defects zinapungua. Hata hivyo excessive heating ya melt pool inabadilisha cooling na solidification conditions.
Katika sample 9, clearly oriented dendrites ziliundwa kuanzia substrate, na dispersed fine-grained transition region kwa kiasi kikubwa ikatoweka. Katika interdendritic regions za same sample, isolated spherical shrinkage pores zenye diameter 30–50 µm zilionekana.
Result hii inabatilisha simple assumption kwamba defects zitaendelea kupungua kadiri energy inavyoongezeka. Wakati lack-of-fusion defect inapunguzwa, coarse microstructure na shrinkage pores zinaweza kutokea.
Main microstructural characteristics
Katika all samples, dendritic, lamellar-needle-like α′+β structure characteristic ya TA15 alloy ilionekana. Rapid cooling ilisababisha α′ phase kuunda fine needles. Hata hivyo needle size, interdendritic spacing na degree ya dendrite orientation zilibadilika kulingana na manufacturing parameters.
Kulingana na optical-microscope images on pages 40 na 41:
- Sample 13 ilikuwa na finest α′ crystal structure.
- Samples 16 na 17 pia zilionyesha relatively fine structure.
- α′ structures za samples 22, 9 na 24 zilikuwa closer to each other.
- Katika sample 16, one of largest transverse dendrite dimensions iliundwa.
- Sample 9 ilikuwa na locally fine dendrites lakini structure haikuwa homogeneous na ilikuwa na coarse regions.
Kwa nini sample 13 ilichaguliwa?
Sample 13 ilitengenezwa kwa 0,20 mm scan step na 40 J/mm³ specific energy. Researchers walichagua condition hii kwa mechanical-test specimens kwa sababu hizi:
- Hakukuwa na distinct incomplete melting kwenye surface,
- Fine dendritic structure iliundwa katika base-metal region,
- α′ phase needles zilikuwa smallest kati ya samples zilizochunguzwa,
- Shrinkage micropores hazikuonekana,
- Ilihitaji lower energy kati ya options zilizotoa high surface quality,
- Relatively wide scan step ili-support production speed.
Hata hivyo irregular discontinuities zenye length approximately 0,3–0,4 mm ziliripotiwa near substrate. Kwa hiyo badala ya “defect-free sample”, description sahihi zaidi ni “sample iliyotoa more suitable defect–microstructure balance katika base-metal region”.
Tensile tests zilifanywaje?
Uniaxial tensile tests zilifanywa according to ISO 6892-1:2019 standard kwenye MTS 318.25 servo-hydraulic testing machine yenye maximum capacity 250 kN. Cylindrical gauge section ya specimens ilikuwa 5 mm diameter.
Katika elastic na elastic-plastic region, moving-grip speed ilikuwa 2 mm/minute; elongation ilipimwa kwa MTS 632.27F-20 extensometer yenye 25 mm gauge length na 0,001 mm precision. Sample ilipokaribia fracture, loading speed iliongezwa hadi 10 mm/minute.
Tensile results
| Manufacturing method | Tensile strength Rm | Yield strength R0,2 | Young modulus | Elongation at fracture A5 |
|---|---|---|---|---|
| Electron-beam 3D printing | 1139 MPa | 1050 MPa | 122 GPa | %16,5 |
| Conventional electron-beam melting | 895 MPa | 849 MPa | 134 GPa | %5,1 |
Katika 3D-printed samples, tensile strength ilikuwa approximately asilimia 27,3 higher na yield strength approximately asilimia 23,7 higher. Elongation at fracture iliongezeka 3,24 times. Young modulus ilishuka from 134 GPa to 122 GPa, na ikapimwa approximately asilimia 9 lower.
Stress–strain graph on page 42 inaonyesha visually kwamba conventional melted sample ilifracture around asilimia 4 elongation, wakati 3D-printed sample iliendelea kubeba high stress level hadi approximately asilimia 14–16 elongation.
Kwa nini strength na ductility ziliongezeka together?
Katika metals, high strength mara nyingi huambatana na lower ductility. Katika study hii, both strength na elongation ziliongezeka. Researchers wanaunganisha hali hii na much finer α na β crystallites zilizoundwa during 3D printing.
40 J/mm³ energy input ilikuwa high enough kuyeyusha powder fully, lakini low enough kutoweka melt pool excessively hot for long. Rapid heat transfer kwenda previous layers iliunda finer dendrites na needle-like phase regions. Fine structure ilitoa more barriers to dislocation motion na kuongeza strength, wakati limited formation ya large pores na brittle phase boundaries ilisaidia preserve elongation.
Explanation hii inategemea optical microstructure comparison. Kwa kuwa study haikufanya grain-size statistics, electron backscatter diffraction, phase-fraction measurement au fracture-surface analysis, mechanism haijathibitishwa quantitatively.
Impact tests zilifanywaje?
Charpy impact tests zilifanywa according to ISO 148-1:2016 standard at room temperature kwenye KM-30 pendulum testing machine. Samples zilimachineiwa hadi 10 mm height na notches zenye 2 mm width na 2 mm depth zikatengenezwa.
Impact toughness ya electron-beam 3D-printed material ililinganishwa na conventional electron-beam-melted material.
Kwa nini impact toughness ilishuka?
Study text inatoa approximately 35 J/cm² kwa 3D-printed sample na approximately 55 J/cm² kwa conventional melted sample. Figure 10, however, inaonyesha values 32,5 na 55,2 respectively. Ingawa vertical axis ya graph imeandikwa J/mm², explanatory text inatumia J/cm². Kwa hiyo result inapaswa kuwasilishwa kwa presentation ya study yenyewe bila kufanya definitive unit correction.
Ikiwa graph values 32,5 na 55,2 zitatumika, impact toughness ya 3D-printed sample ni approximately asilimia 41 lower. Ikiwa rounded values 35 na 55 kutoka text zitatumika, reduction ni approximately asilimia 36.
Researchers wanaeleza reduction kwa one-direction dendrite growth na impact force kutumika katika direction unfavorable kwa texture hii. Oriented structure inaweza kuwa imeunda path ambayo crack inaweza kusonga more easily along certain boundaries.
Hata hivyo fracture surface haikuchunguzwa kwa scanning electron microscopy. Kwa hiyo haijaonyeshwa conclusively kwamba lower impact toughness imesababishwa solely na dendrite orientation. Micropores, substrate discontinuities, residual stresses au local phase differences pia zinaweza kuathiri result.
Kwa nini part build orientation ni muhimu?
Katika additive manufacturing, heat kwa kawaida hutolewa kuelekea build platform na previously solidified layers. Dendrites zinaweza kukua katika specific direction kutokana na temperature gradient hii. Kwa hiyo material inaweza kuwa anisotropic na kuonyesha different mechanical properties katika different directions.
Katika study, tensile specimens zilipimwa katika direction iliyochukuliwa kuwa unfavorable relative to dendrite orientation, lakini high strength na elongation bado zilipatikana. Katika impact test, negative effect ya orientation ilikuwa more pronounced.
Kwa hiyo katika real-part design, haitoshi kuangalia tu kama geometry inaingia kwenye build platform. Directions za expected tensile, bending na especially impact loads zinapaswa kutathminiwa pamoja na direction ya dendritic texture itakayoendelea during printing.
Results zinazoungwa mkono na study
- Katika TA15 powder, scan step na volumetric energy input zinaathiri significantly surface quality, dendrite size na pore formation.
- Low energy input, especially near substrate, huleta risk ya incomplete melting na discontinuities.
- Excessive energy input inaweza kuunda coarse oriented dendrites na shrinkage pores.
- 0,20 mm scan step pamoja na 40 J/mm³ specific energy ilitoa suitable defect–microstructure balance kwa machine na powder zilizochunguzwa.
- Fine-microstructure 3D-printed samples zilikuwa na higher tensile na yield strengths kuliko conventional electron-beam-melted comparison samples.
- Elongation at fracture iliongezeka significantly.
- Oriented dendritic texture inaweza kusababisha lower impact toughness katika unfavorable impact direction.
Study haithibitishi nini?
- Haithibitishi kwamba 0,20 mm na 40 J/mm³ ni optimum conditions kwa all electron-beam machines.
- Haionyeshi kwamba all regions za produced parts ni completely defect-free.
- Haionyeshi kwamba increase ya static tensile strength pia inaongeza fatigue life.
- Haithibitishi conclusively kwamba decrease ya impact toughness inatokana only na dendrite orientation.
- Haionyeshi kwamba same process window inatumika kwa different powder sizes na different chemical compositions.
- Haionyeshi kwamba large, complex au thick-section industrial parts zinaweza kutengenezwa kwa same properties.
- Haionyeshi kwamba production ni economical, certification-ready au suitable for mass production.
- Haitathmini effects za heat treatment, hot isostatic pressing au surface treatments kwa results.
Main limitations za study
- Powder-particle size distribution ya 45–113 µm iliwekwa constant.
- Different build orientations na different dendrite–load directions hazikulinganishwa systematically.
- Imeelezwa kwamba baada ya impact specimens kutengenezwa, second specimen group yenye different texture direction haikuweza kuandaliwa.
- Hakuna fractographic analysis ya fracture surface au crack-propagation path.
- Microstructure ilitathminiwa mainly kwa optical microscopy.
- Hakuna comprehensive quantitative distribution statistics kwa grain na dendrite sizes.
- Density na porosity fraction hazikuripotiwa quantitatively kwa volumetric methods.
- Kwa mechanical results, standard deviation, confidence interval na specimen-level raw values hazijawasilishwa.
- Fatigue, fracture toughness, residual stress na high-temperature properties hazikuchunguzwa.
- Kuna mismatch kati ya impact-graph values na unit pamoja na explanatory text.
Experiments zinazopaswa kufanywa baadaye
Katika next research stage, samples zinapaswa kutayarishwa katika different build orientations using same process parameters, na tensile na impact loads zitumike parallel, perpendicular na oblique to dendrites. Hii itaruhusu magnitude ya anisotropy kuamuliwa quantitatively.
Fracture surfaces zinapaswa kuchunguzwa kwa scanning electron microscopy; ionyeshwe kama crack inafuata dendrite boundaries, α′ needles au pores. Texture, phase fraction, dendrite spacing na crystal orientation zinapaswa kupimwa kwa electron backscatter diffraction, X-ray diffraction na image analysis.
Pia different powder-size distributions, layer thicknesses, preheating temperatures na scan-rotation strategies zinapaswa kulinganishwa. Best production recipe inapaswa kuamuliwa multi-objectively si kwa tensile strength pekee, bali pia impact, fatigue, density, surface quality, production speed na energy consumption.
Mbinu na Matokeo ya Utafiti
Muhtasari wa experimental design
| Stage | Applied method | Main output |
|---|---|---|
| Powder preparation | 45–113 µm TA15 powder produced by PREP | Spherical starting powder |
| Additive manufacturing | Layer-by-layer electron-beam melting under vacuum | 25 metallographic na 18 mechanical-test samples |
| Parameter scan | 0,10–0,25 mm scan step na 20–70 J/mm³ specific energy | Surface-morphology process map |
| Macrostructure | Visual surface na cross-section examination | Incomplete melting, mosaic structure, isolated defect na fully melted surface classes |
| Microstructure | Neophot-32 optical microscope na Olympus camera | Dendritic α′+β lamellar-needle-like structure |
| Tensile test | ISO 6892-1:2019 na MTS 318.25 | Rm, R0,2, E na A5 |
| Impact test | ISO 148-1:2016 Charpy method | Impact-toughness comparison |
| Comparison | Conventional electron-beam-melted TA15 | Process–microstructure–mechanical-property relationship |
Parameters zilizobadilishwa na zilizowekwa constant
| Parameter | Value | Status in experiment |
|---|---|---|
| Scan step | 0,10–0,25 mm; in 0,05 mm intervals | Changed |
| Specific beam energy | 20–70 J/mm³ | Changed |
| Scan speed | 500 mm/s | Constant |
| Layer thickness | 100 µm | Constant |
| Layer direction | 90° rotation in each layer | Constant strategy |
| Scan pattern | Bidirectional serpentine | Constant |
| Accelerating voltage | 60 kV | Constant |
| Preheating temperature | 730 °C | Constant |
| Vacuum | 10−4 Torr | Constant |
| Powder size | 45–113 µm | Constant |
Observed structural change according to energy input
| Energy condition | Main formation | Possible mechanical effect |
|---|---|---|
| Insufficient energy | Incomplete melting, layer na substrate discontinuities | Reduction ya load-bearing cross-section na crack initiation |
| Suitable energy range | Near-full melting na fine dendritic structure | High tensile strength na elongation |
| Excessive energy | Coarse oriented dendrites na shrinkage pores | Anisotropy na loss ya impact toughness |
Selected manufacturing condition
| Property | Selected value or observation |
|---|---|
| Sample code | 13 |
| Scan step | 0,20 mm |
| Specific energy | 40 J/mm³ |
| Surface condition | Visually high-quality melted surface |
| Base-metal microstructure | Fine dendrites na most dispersed α′ needles |
| Shrinkage micropores | Not observed in base metal |
| Substrate boundary | Local discontinuities reaching approximately 0,3–0,4 mm length |
Direct comparison ya mechanical properties
| Property | 3D printing | Electron-beam melting | Relative change |
|---|---|---|---|
| Tensile strength | 1139 MPa | 895 MPa | Approximately %27,3 increase |
| Yield strength | 1050 MPa | 849 MPa | Approximately %23,7 increase |
| Young modulus | 122 GPa | 134 GPa | Approximately %9 decrease |
| Elongation at fracture | %16,5 | %5,1 | Approximately 3,24 times |
| Charpy impact result | 32,5 in graph; approximately 35 in text | 55,2 in graph; approximately 55 in text | Approximately %36–41 decrease |
Kwa sababu kuna mismatch kati ya text, figure na unit katika impact values, table results zimewasilishwa separately exactly as shown in study.
Scientific meaning ya figures na tables
- Figure 1: Inaonyesha experimental manufacturing system yenye vacuum chamber, electron gun, control cabinets na high-voltage source.
- Table 1: Inatoa chemical-composition limits za TA15 powder iliyotumika.
- Figure 2: Inaonyesha surfaces za 25 metallographic samples zilizoprintiwa kwa different process parameters.
- Figure 3: Inaonyesha long blocks ambako tensile na impact specimens zilitolewa.
- Figure 4: Ni process map inayoonyesha incomplete melting, mosaic structure, isolated defect na melted-surface regions according to scan step na specific energy.
- Figure 5: Inaonyesha discontinuities near substrate, unmelted powder na dendrites zinazoanza kuwa oriented energy inapoongezeka.
- Figure 6: Inalinganisha dendrite size na orientation differences katika base-metal regions za samples.
- Figure 7: Inaonyesha needle-like crystal morphology ya α′ phase ikiwa finer au coarser depending on manufacturing condition.
- Figure 8: Inalinganisha fine oriented structure ya 3D-printed material na coarser equiaxed structure ya conventional electron-beam-melted material.
- Figure 9: Inaonyesha 3D-printed sample ikibeba higher stress na kufikia higher elongation.
- Table 2: Inalinganisha quantitatively tensile strength, yield strength, modulus of elasticity na elongation at fracture.
- Figure 10: Inaonyesha impact toughness ya 3D-printed sample iko lower kuliko conventional melted material; kuna value na unit mismatch kati ya figure na text.
Dokezo la Chanzo na Mbinu
Full original title: Determining Technological Parameters for Obtaining TA15 Titanium Alloy Blanks with Improved Mechanical Characteristics Using the Electron-Beam 3D Printing Method
Authors and correct order: Serhii Akhonin, Vladimir Nesterenkov, Volodymyr Pashynskyi, Vladyslav Matviichuk, Sviatoslav Motrunich, Volodymyr Berezos na Illia Klochkov.
Equal first author: Equal-contribution au equal-first-authorship information haijatajwa.
Corresponding author: Volodymyr Pashynskyi. Contact address imetolewa kama v.v.pashinskiy@mipolytech.education.
Institutional affiliations:
- E. O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraine
- Department of Metallurgy and Welding of Titanium Alloys
- Department of Physical Processes, Technology and Equipment for Electron Beam and Laser Welding
- Scientific-Technical Complex
- Department of Strength of Welded Structures
- Department of Metallurgy, Material Science and Organization of Production, Technical University “Metinvest Polytechnic” LLC, Zaporizhzhia, Ukraine
- State Enterprise “Scientific-Production Center ‘Titan’” of the E. O. Paton Electric Welding Institute, Kyiv, Ukraine
Serhii Akhonin, Vladimir Nesterenkov, Vladyslav Matviichuk, Sviatoslav Motrunich na Illia Klochkov wanahusishwa na relevant units ndani ya E. O. Paton Electric Welding Institute; Volodymyr Pashynskyi na Technical University “Metinvest Polytechnic”; na Volodymyr Berezos na State Enterprise “Scientific-Production Center ‘Titan’”.
DOI: 10.15587/1729-4061.2024.306613.
Journal: Eastern-European Journal of Enterprise Technologies.
Volume, issue and pages: 3/12 (129), 2024, 36–45.
Publisher: TECHNOLOGY CENTER PC.
Publication date: Page ya kwanza ya article ina 21 June 2024; online record page ya journal ina 28 June 2024.
Source type: Original experimental materials-science research combining electron-beam manufacturing, metallography, uniaxial tensile na Charpy impact tests.
Peer-review status: Ni peer-reviewed journal article. Journal inasema inatumia double-blind peer review na hutuma articles kwa at least two expert reviewers.
Open-access license: Creative Commons Attribution, CC BY.
Official link:https://doi.org/10.15587/1729-4061.2024.306613
Funding: Study ili-supportiwa ndani ya targeted research program ya National Academy of Sciences of Ukraine kuhusu “development ya new titanium alloys by electron-beam melting for defense and medical needs, na technologies za producing products kutoka alloys hizo kwa rolling na 3D printing”. State registration number ni 0123U100870.
Conflict of interest: Authors walisema hakuna financial, personal, authorship-related au other conflicts zinazoweza kuathiri results.
Data access: Authors walisema data zitapatikana upon reasonable request. Hakuna open data repository link iliyotolewa.
Use of artificial intelligence: Authors walisema hawakutumia artificial-intelligence technology katika preparation ya study.
Acknowledgment: Researchers walishukuru State Enterprise “Engineering Center for Electron Beam Welding” ndani ya E. O. Paton Electric Welding Institute kwa technical support.
Makala hii ya Kiswahili imeandaliwa kwa kuchunguza full text ya study, chemical-composition table, manufacturing setup, process-parameter map, metallographic images, tensile diagram, mechanical-property table na impact graph. External sources zilitumika only kuthibitisha bibliographic record ya article, DOI, publisher na journal peer-review policy; hakuna external scientific finding iliyoongezwa kwenye content.
Main limitations za study ni matumizi ya single powder-size distribution, kutofanya systematic testing ya different build na load directions, absence ya fractographic analysis, kutopima porosity volumetrically, kutofanya fatigue na fracture-toughness tests, kutotoa distribution statistics katika mechanical results, na value-unit mismatch kati ya impact-toughness figure na explanatory text.
Acha maoni
Anwani yako ya barua pepe haitachapishwa. Sehemu za lazima zimewekewa alama ya *