

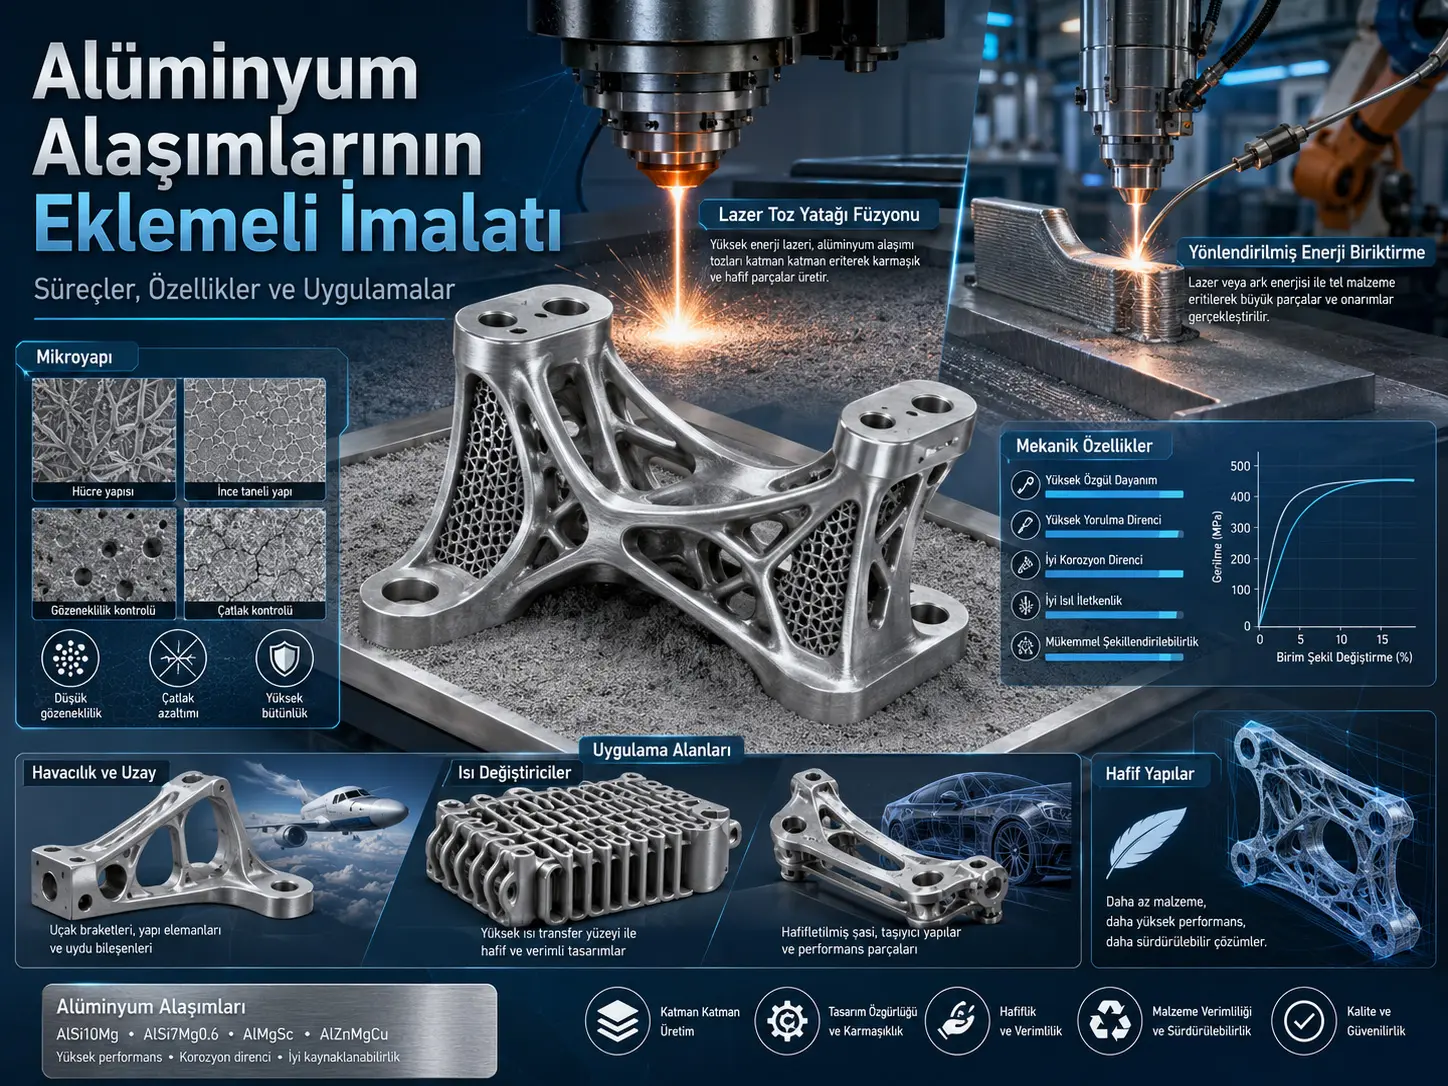
Bu derleme, alüminyum alaşımlarının eklemeli imalatındaki güncel gelişmeleri proses–malzeme–mikroyapı–özellik–uygulama zinciri içinde inceliyor. Çalışmanın ana odağını Lazer Toz Yatağı Füzyonu (Laser Powder Bed Fusion, L-PBF), Seçici Lazer Ergitme (Selective Laser Melting, SLM), Yönlendirilmiş Enerji Biriktirme (Directed Energy Deposition, DED) ve Tel Ark Eklemeli İmalat (Wire Arc Additive Manufacturing, WAAM) oluşturuyor. Derlemenin topladığı literatür, alüminyum eklemeli imalatında sıcak çatlama, gözeneklilik, kalıntı gerilme ve anizotropinin temel sınırlamalar arasında olduğunu; proses parametrelerinin iyileştirilmesi, tane inceltme, Sc/Zr mikroalaşımlama, özel ötektik sistemler ve geçiş metali takviyesinin bu problemlere yönelik başlıca araştırma yollarını oluşturduğunu gösteriyor. Bununla birlikte çalışma yeni bir kontrollü deney veya meta-analiz sunmadığından, raporlanan performans değerleri farklı araştırmaların malzeme, cihaz, geometri, proses ve ısıl işlem koşullarına bağlı sonuçlarıdır ve doğrudan birbirlerinin yerine kullanılamaz.
Derlemede özellikle üç malzeme tasarım yönü öne çıkmaktadır. Sc/Zr içeren sistemlerde Al3Sc ve Al3(Sc,Zr) çökeltileri heterojen çekirdeklenmeyi destekleyerek kolonlu tanelerin daha ince ve eş eksenli yapılara dönüşmesine katkı sağlayabilir; aynı çökeltiler dislokasyon hareketini sınırlandırarak dayanımı artırabilir. Al-Ce, Al-Ni ve Al-Fe tabanlı ötektik sistemlerde yüksek sıcaklıkta kararlı intermetalik fazların termal dayanımı koruması hedeflenirken; Co, Fe ve Ni gibi geçiş metalleriyle geliştirilen sistemlerde nano ölçekli intermetalik fazlardan yararlanılması amaçlanmaktadır. Derleme ayrıca malzeme geliştirmeyle proses kontrolünün birbirinden ayrı ele alınamayacağını; baskı parametresi, termal geçmiş, tane yapısı, çökelti davranışı ve son mekanik özellik arasında bütünleşik bir ilişki kurulması gerektiğini vurgulamaktadır.
Türkiye açısından: Derlemenin ortaya koyduğu yaklaşım; havacılık, otomotiv, savunma, raylı sistemler, ısı yönetimi, kalıp onarımı ve hafif yapısal bileşenler gibi eklemeli imalatın değerlendirilebileceği alanlar açısından yöntemsel önem taşımaktadır. Ancak çalışmadaki alaşım özellikleri veya proses pencereleri Türkiye'deki herhangi bir üretim tesisine doğrudan aktarılmamalıdır. Toz veya tel hammaddesinin kimyası, makine mimarisi, lazer/ark sistemi, koruyucu atmosfer, geometri, ısı yönetimi, mekanik test standardı ve kalite kabul kriterleri yerel olarak doğrulanmalıdır. Derleme bu nedenle hazır bir üretim reçetesinden çok, alüminyum eklemeli imalatında hangi değişkenlerin birlikte optimize edilmesi gerektiğini gösteren bilimsel bir çerçeve sunmaktadır.
Alüminyum neden eklemeli imalat için önemli fakat zor bir malzemedir?
Alüminyum alaşımları yaklaşık 2,7 g/cm³ yoğunlukları, yüksek özgül dayanımları, korozyon dirençleri ve şekillendirilebilirlikleri nedeniyle hafif yapı tasarımında önemli malzemeler arasında yer alır. Eklemeli imalat ise karmaşık iç kanallar, kafes yapıları, topoloji optimizasyonuyla oluşturulan geometriler ve parça bütünleştirme gibi geleneksel talaşlı imalat veya dökümle zor gerçekleştirilen tasarımları doğrudan üretme potansiyeli sağlar.
Buna karşılık alüminyumun yüksek ısıl iletkenliği, oksitlenmeye yatkınlığı ve bazı yüksek dayanımlı alaşımlardaki geniş katılaşma sıcaklık aralığı, hızlı ergime–katılaşma çevrimleriyle birleştiğinde üretimi zorlaştırmaktadır. Derleme; sıcak çatlama, gözeneklilik, yüksek kalıntı gerilme, mikroyapısal yönlenme ve sınırlı sayıda kolay basılabilir ticari alaşım bulunmasını başlıca teknik sorunlar olarak sınıflandırmaktadır.
Sıcak çatlama neden oluşuyor?
Özellikle 2xxx ve 7xxx gibi yüksek dayanımlı alüminyum alaşımlarında geniş katılaşma aralığı, hızlı termal çevrim sırasında katılaşma cephesinde sıvı filmlerin kalmasına yol açabilir. Katılaşmakta olan malzemenin büzülmesi ve yüksek termal gerilmeler bu zayıf bölgelerle birleştiğinde çatlak oluşumu kolaylaşır.
Derlemede aktarılan bir literatür örneğinde, 250–400 W lazer gücü ve 800–1500 mm/s tarama hızının bulunduğu tipik proses aralığında Al-Cu-Mg alaşımı için sıcak çatlama oranlarının %15–40'a çıkabildiği belirtilmektedir. Bu değer bütün Al-Cu-Mg alaşımları veya bütün L-PBF cihazları için sabit bir çatlama oranı değildir; derlemenin aktardığı belirli çalışma ve proses koşullarına aittir.
Gözeneklilik nasıl ortaya çıkıyor?
Derlemede iki ana kaynak üzerinde durulmaktadır. İlki, sıvı ve katı alüminyum arasındaki hidrojen çözünürlüğü farkının hızlı katılaşma sırasında gaz kabarcıklarına yol açabilmesidir. İkincisi ise lazer–toz etkileşimindeki sıçrama, yetersiz ergime ve kararsız keyhole davranışının proses kaynaklı boşluklar oluşturabilmesidir.
Derlemede bildirilen tipik yoğunluk aralığı yaklaşık %97–99,5'tir. Küçük bir gözenek hacmi bile özellikle yorulma altında kritik olabilir; çünkü boşluklar gerilme yığılması ve yorulma çatlağı başlangıcı için uygun bölgeler oluşturabilir.
Anizotropi neden önemlidir?
Eklemeli imalatta parçanın katman katman büyütülmesi ve yapı doğrultusundaki güçlü sıcaklık gradyentleri, tane büyümesini belirli kristalografik yönlere yönlendirebilir. Sonuçta yatay ve dikey doğrultuda aynı mekanik özelliklerin elde edilmesi garanti değildir.
Derlemede AlSi10Mg için aktarılan bir örnekte, dikey üretim doğrultusundaki çekme dayanımının yatay doğrultudan %8–12 daha yüksek, uzamanın ise %15–20 daha düşük olabildiği belirtilmektedir. Bu oranlar belirli literatür sonuçlarıdır ve bütün AlSi10Mg üretimleri için evrensel değildir.
Toz yatağı füzyonu nasıl çalışır?
Powder Bed Fusion (PBF), metal tozunun ince bir tabaka hâlinde serilmesi ve yalnız geometrinin gerektirdiği bölgelerin yüksek enerjili bir ışınla ergitilmesi prensibine dayanır. Derleme PBF içinde özellikle SLM/lazer tabanlı sistemlerle elektron ışını kullanan EBM'yi karşılaştırmaktadır.
SLM bölümünde alüminyum alaşımı toz tabakasının yaklaşık 20–100 µm kalınlıkta serilebildiği, fiber lazerlerin çoğunlukla yaklaşık 1064 nm dalga boyunda ve 100–500 W çıkış gücü aralığında kullanılabildiği belirtilmektedir. Üretim haznesi oksidasyonu sınırlamak için argon gibi inert gazla korunur.
Verianla Live: SLM ile bir alüminyum parçanın katman katman oluşumu
Bu süreç, derlemenin SLM açıklaması ve Şekil 2a'daki temel üretim prensibine göre hazırlanmıştır. Gösterim proses sırasını açıklar; çalışma tarafından belirtilmeyen ek üretim aşamaları veya süreler eklenmemiştir.
| Aşama | Açıklama | Kaynak |
|---|---|---|
| 1. Üç boyutlu model | Üretilecek bileşenin üç boyutlu CAD geometrisi hazırlanır. | Bölüm 2.1.1; Şekil 2a |
| 2. Katmanlara dilimleme | Üç boyutlu geometri, makinenin katman katman işleyeceği kesitlere ayrılır. | Bölüm 2.1.1; Şekil 2a |
| 3. Toz tabakasının serilmesi | Alüminyum alaşımı tozu üretim platformuna ince ve mümkün olduğunca homojen bir tabaka hâlinde yayılır; derlemede 20–100 µm tabaka kalınlığı aralığı verilmektedir. | Bölüm 2.1.1 |
| 4. Lazer taraması ve ergitme | Lazer, mevcut katmanın geometrisine göre seçili bölgeleri tarar; toz yerel olarak ergir ve ardından katılaşır. | Bölüm 2.1.1; Şekil 2a |
| 5. Platformun alçalması | Bir katmanın taraması tamamlandıktan sonra üretim platformu bir katman kalınlığı kadar aşağı hareket eder. | Bölüm 2.1.1; Şekil 2a |
| 6. Katman döngüsünün tekrarı | Yeni toz tabakası serilir ve tarama–katılaşma döngüsü bileşen tamamlanıncaya kadar tekrarlanır. | Bölüm 2.1.1; Şekil 2a |
| 7. Bileşenin çıkarılması | Üretim tamamlandığında oluşturulan bileşen üretim sisteminden alınır. | Şekil 2a |
Verianla Live: Görselleştirme, bu makaledeki görünür bilimsel veri tablosundan tarayıcıda oluşturulur. Tablo bilimsel kaynak-of-truth olarak korunur.
Lazer enerji girdisi nasıl ilişkilendiriliyor?
Derlemede SLM enerji girdisinin lazer gücü, tarama hızı, tarama aralığı ve katman kalınlığıyla birlikte değerlendirilmesi gerektiği belirtilir. Verilen temel ilişki:
\[ E=\frac{P}{v\,h\,t} \]
şeklinde ifade edilebilir. Burada \(P\) lazer gücünü, \(v\) tarama hızını, \(h\) tarama çizgileri arasındaki mesafeyi ve \(t\) katman kalınlığını temsil eder. Bu ilişki, tek bir parametrenin bağımsız olarak değerlendirilmesinin neden yetersiz olduğunu gösterir. Düşük enerji girdisi eksik ergimeye, aşırı enerji girdisi ise aşırı ergime, geometrik bozulma veya ergiyik havuzu kararsızlığı gibi problemlere katkıda bulunabilir.
SLM ve EBM hangi yönlerden ayrılıyor?
| Özellik | SLM / lazer tabanlı PBF | EBM |
|---|---|---|
| Enerji kaynağı | Yoğunlaştırılmış lazer ışını | Yüksek enerjili elektron ışını |
| Ortam | Genellikle inert gaz atmosferi | Yüksek vakum |
| Derlemede verilen vakum düzeyi | Yakın atmosferik basınçta inert koruma | Genellikle ≤10⁻³ Pa |
| Toz yatağı ön ısıtması | EBM'ye göre daha düşük | Yaklaşık 600–800 °C |
| Derlemede verilen soğuma hızı karşılaştırması | Yaklaşık 10⁴–10⁶ °C/s | Yaklaşık 10²–10³ °C/s |
| Temel avantaj | Yüksek geometrik hassasiyet ve üretim esnekliği | Yüksek yapı sıcaklığı sayesinde daha düşük termal gerilme potansiyeli |
Derlemenin başka bir bölümünde L-PBF için 10⁶–10⁸ K/s'ye ulaşabilen soğuma hızlarından da söz edilmektedir. Kaynak bu iki aralığı tek bir standart proses aralığı olarak uzlaştırmamaktadır; bu nedenle değerler ait oldukları anlatım bağlamında korunmalıdır.
Çatlakları azaltmak için hangi stratejiler tartışılıyor?
Derlemenin öne çıkardığı ilk yaklaşım, katılaşma sırasında çok sayıda yeni çekirdeklenme noktası sağlayan tane inceltici element veya parçacıkların kullanılmasıdır. Zr, Sc ve TiB2 gibi ilaveler kolonlu tane büyümesini sınırlamayı ve daha ince eş eksenli taneler oluşturmayı hedefler.
İkinci yaklaşım termal alanın düzenlenmesidir. Kaynakta yaklaşık 200–300 °C taban ön ısıtmasının ergiyik havuzu ile altlık arasındaki sıcaklık farkını düşürerek soğuma hızını ve termal gradyenti azaltabileceği belirtilmektedir. Tarama stratejisinin değiştirilmesi ve katmanlar arasında tarama yönünün döndürülmesi de ısı birikimini ve güçlü tekstür oluşumunu sınırlamak için tartışılmaktadır.
Derlemede düz tepeli lazer ışınına ilişkin yaklaşık %40 daha geniş proses penceresi ve yaklaşık %35 daha düşük kalıntı gerilme gibi sayılar da verilmektedir. Ancak kaynakçada bunların dayandığı çalışma paslanmaz çelik 316L üzerinde gerçekleştirilmiştir. Bu nedenle söz konusu değerler alüminyum alaşımları için doğrudan kanıt olarak değil, yazarların alüminyum proses optimizasyonuna aktarılabilir gördüğü bir ışın şekillendirme örneği olarak değerlendirilmelidir.
DED neden farklı bir üretim alanına hitap ediyor?
Directed Energy Deposition (DED), tozu veya teli enerji kaynağının oluşturduğu ergiyik havuzuna doğrudan besleyerek malzemeyi yüzey üzerinde biriktirir. PBF'ye göre daha yüksek biriktirme hızı ve büyük bileşen üretme kapasitesi sunarken; tabaka kalınlığı, yüzey pürüzlülüğü ve en küçük üretilebilir geometrik özellikler açısından PBF daha hassas olabilir.
Derleme DED altında başlıca Lazer Yönlendirilmiş Enerji Biriktirme (L-DED) ve WAAM yöntemlerini ele almaktadır.
L-DED'nin temel çalışma mantığı nedir?
L-DED'de odaklanmış lazer altlık üzerinde bir ergiyik havuzu oluşturur. Toz eş zamanlı olarak bu bölgeye beslenir; koruyucu gaz ise oksidasyonu sınırlamaya yardımcı olur. Sistem, mevcut parçaya malzeme ekleme ve onarım yanında farklı malzemelerin veya fonksiyonel derecelendirilmiş yapıların oluşturulması açısından da kullanılabilir.
Derlemenin L-DED bölümünün önemli bir yorumsal sınırı vardır. Parametre optimizasyonunu açıklamak için AISI 410L, 15-5 PH ve 316L paslanmaz çelik ile Ti-6Al-4V gibi alüminyum dışı malzemelerden birçok örnek kullanılmaktadır. Yazarların amacı bu örnekleri alüminyum için doğrudan mekanik özellik verisi olarak kullanmak değil; deney tasarımı, termal çevrim, tane kontrolü ve işlem sonrası ısıl işlem gibi aktarılabilir proses prensiplerini göstermektir.
WAAM neden büyük parçalar için öne çıkıyor?
WAAM, metal teli elektrik arkıyla eriterek katman katman biriktirir. Yüksek biriktirme hızı, tel hammaddenin görece düşük maliyeti ve büyük çalışma hacimlerinde üretim yapabilmesi nedeniyle büyük alüminyum bileşenler açısından öne çıkmaktadır.
| WAAM yaklaşımı | Derlemede verilen yaklaşık alüminyum biriktirme hızı | Temel özellik |
|---|---|---|
| GTAW tabanlı WAAM | 1–2 kg/h | Isı girdisine hassas alaşımlar için daha kontrollü yaklaşım |
| GMAW tabanlı WAAM | 3–4 kg/h'ye kadar | Daha yüksek biriktirme hızı; geleneksel yapıda sıçrama ve ark kararlılığı sorunları olabilir |
| PAW tabanlı WAAM | 2–4 kg/h | GTAW'dan daha yüksek biriktirme hızı; daha yüksek ekipman maliyeti |
| Tandem-GMAW | 6–8 kg/h | İki telin eş zamanlı biriktirilmesiyle yüksek üretkenlik |
CMT neden alüminyum WAAM'da önemlidir?
Cold Metal Transfer (CMT), tel hareketiyle akımın koordineli kontrolünü kullanarak geleneksel GMAW'a göre daha düşük ısı girdisi ve daha kararlı metal transferi hedefler. Derlemede CMT'nin ısı girdisini geleneksel GMAW'a kıyasla yaklaşık %30–50 azaltabildiği ifade edilmektedir.
CMT-PADV ile 2319 alüminyum alaşımı için aktarılan çalışmada gözeneklilik %0,4–0,84 aralığında ve maksimum gözenek çapı 100 µm'nin altında raporlanmıştır. Bu değerler belirli proses ve biriktirme stratejilerine aittir.
WAAM'da ısı girdisi hangi değişkenlere bağlıdır?
Derlemede WAAM için temel ısı girdisi ilişkisi:
\[ HI=\frac{\eta U I}{TS} \]
şeklinde verilmektedir. Burada \(\eta\) proses verimini, \(U\) ark gerilimini, \(I\) akımı ve \(TS\) torç ilerleme hızını ifade eder. Tel besleme hızı, ark gerilimi, hareket hızı, katmanlar arası sıcaklık, bekleme süresi, koruyucu gaz ve elektrot uzama mesafesi birlikte ergiyik havuzunun geometrisini ve termal geçmişini değiştirir.
Sc neden özel bir mikroalaşım elementi olarak ele alınıyor?
Sc'nin temel rolü, alüminyum matrisiyle düşük kafes uyumsuzluğuna sahip L1₂ yapılı Al3Sc fazlarının oluşabilmesidir. Bu parçacıklar katılaşma sırasında heterojen çekirdeklenme bölgeleri sağlayarak iri kolonlu tanelerin daha ince eş eksenli tanelere dönüşmesini destekleyebilir. Yaşlandırma sonrasında oluşan ince Al3Sc veya Al3(Sc,Zr) çökeltileri ise dislokasyon hareketini sınırlayarak çökelme sertleşmesine katkı sağlayabilir.
Derlemede WAAM ile üretilmiş bir Al-Mg-Sc sisteminde Sc içeriğinin %0,3 olduğu durumda ortalama tane boyutunun yaklaşık 80 µm'den 30 µm'ye düştüğü aktarılmaktadır.
Sc/Zr sistemlerinde hangi mekanik özellikler raporlanıyor?
Aşağıdaki değerler derlemenin Tablo 1'inde toplanan farklı literatür çalışmalarından gelmektedir. Birbirleriyle aynı numune geometrisi veya aynı deney koşullarında gerçekleştirilmiş tek bir karşılaştırma değildir.
| Alaşım ve proses | Durum | Derlemede raporlanan özellikler | Temel mekanizma |
|---|---|---|---|
| Al-Mg-Sc, WAAM; Sc = %0,3 | Biriktirilmiş | Çekme: 372 MPa; akma: 270 MPa; uzama: %22,5 | Al3Sc ile çekirdeklenme ve tane incelmesi |
| Al-Mg-Sc, WAAM; Sc = %0,3 | 350 °C / 1 h ısıl işlem | Çekme: 415 MPa; akma: 279 MPa; uzama: %18,5 | Birincil ve ikincil Al3Sc çökeltileri |
| Al-Mg-Sc-Zr, SLM | Biriktirilmiş | Mikrosertlik: 148 ± 2 HV; basma akma dayanımı: 342 ± 7 MPa | Tane incelmesi, Mg katı çözelti ve nanoçökelti etkisi |
| Al-Mg-Sc-Zr, SLM | 350 °C / 3 h yaşlandırma | Mikrosertlik: 175 ± 5 HV; basma akma dayanımı: 476 ± 10 MPa | L1₂-Al3Sc/Al3(Sc,Zr) nanoçökeltileri |
| Al-Mg-Sc, WAAM | Derlemede aktarılan başka bir çalışma | Akma: 183,03 MPa; çekme: 335,58 MPa; uzama: %22,74 | Kolonlu → eş eksenli tane dönüşümü ve tane sınırı sabitleme |
Bu sonuçlar Sc'nin tek başına belirli bir dayanımı garanti ettiğini göstermez. Alaşımın Mg ve Zr miktarı, üretim yöntemi, termal geçmişi ve ısıl işlemi değiştikçe sonuçlar önemli ölçüde değişmektedir.
Sc miktarı arttıkça özellikler sürekli iyileşiyor mu?
Hayır. Derlemede aktarılan WAAM Al-Mg-Sc çalışmasında yaklaşık %0,3 Sc optimum bölge olarak değerlendirilmiş; %0,45'e çıkıldığında çökelti kümelenmesi ve tane sınırı kabalaşması nedeniyle ek mekanik kazanç görülmediği belirtilmiştir. Bu, mikroalaşımlamada “daha fazla element = daha yüksek performans” şeklinde doğrusal bir ilişki kurulamayacağını göstermektedir.
Zr, Sc ile birlikte neden kullanılıyor?
Zr ilavesi Al3(Sc,Zr) türü çökeltilerin yüksek sıcaklıkta kabalaşmasına karşı direncini artırmayı amaçlar. SLM'nin hızlı katılaşması Sc ve Zr'nin Al matrisi içinde daha yüksek aşırı doygunluğa ulaşmasına yardımcı olabilir; sonraki yaşlandırma sırasında oluşan nano ölçekli çökeltiler yüksek sıcaklıkta tane sınırlarının ve dislokasyonların hareketini sınırlandırabilir.
Isıya dayanıklı Al-Ce sistemi nasıl çalışıyor?
Derlemede Al-Ce sistemi yaklaşık %12 ağırlık Ce civarında bir ötektik kompozisyon ve yaklaşık 650 °C ötektik sıcaklığıyla tanımlanmaktadır. Ce'nin Al içindeki çözünürlüğünün çok düşük olması nedeniyle Ce'nin önemli bölümü Al14Ce intermetalik fazını oluşturur.
Kaynakta Al14Ce'nin erime sıcaklığı yaklaşık 925 °C olarak verilir ve bu termal olarak kararlı fazın tane sınırı hareketini ve dislokasyon hareketini sınırlamasının ısıya dayanıklılığa katkı sağladığı açıklanır. Derleme Al-Ce alaşımlarının yaklaşık 300–350 °C kullanım sıcaklığı potansiyelinden söz etmektedir; bu değer belirli alaşım tasarımlarına ait literatür sonucudur.
Al-Ni sistemlerinde hangi fazlar önemlidir?
Al-Ni sistemi için derlemede yaklaşık %6,1 Ni ötektik kompozisyonu ve yaklaşık 640 °C ötektik sıcaklığı verilmektedir. Temel güçlendirici faz olarak Al19Ni tartışılmakta ve bu fazın yaklaşık 854 °C erime noktasının yüksek sıcaklık kararlılığına katkıda bulunduğu belirtilmektedir.
Al-Ni-Fe-Mn-Zr tabanlı AN2ZhMts örneğinde 400–450 °C tavlama sonrasında sertliğin 90 HB'nin üzerinde, çekme dayanımının 250 MPa'nın üzerinde ve uzamanın %5'in üzerinde olabildiği aktarılmaktadır. Ancak 450 °C'nin üzerindeki tavlama sıcaklıklarında bazı nano çökeltilerin kabalaşmasıyla yumuşama görülebileceği belirtilmektedir.
Al-Fe sistemlerinde demir her zaman zararlı mı?
Geleneksel alüminyum alaşımlarında iri ve iğnemsi Fe içeren intermetaliklerin süneklik açısından olumsuz etkileri olabilir. Derlemenin tartıştığı yeni yaklaşım ise Fe'nin miktarını ve katılaşma koşullarını kontrol ederek nano veya ince intermetalik fazları bilinçli bir güçlendirme mekanizmasına dönüştürmektir.
Örneğin Al3Fe, Al6Fe ve Fe-Ni içeren Al9FeNi fazları; tane sınırlarının hareketini sınırlama, termal kararlılığı yükseltme veya farklı güçlendirme mekanizmalarına katkı sağlama amacıyla ele alınmaktadır. Bu yaklaşım iri, gevrek Fe fazlarının zararlı olmadığı anlamına gelmez; hedeflenen mikroyapının boyutu ve dağılımı kritik olmaya devam etmektedir.
Co ve Ni ile güçlendirme yaklaşımının temel fikri nedir?
Co ve Ni'nin Al matrisi içindeki düşük çözünürlüğü, kontrollü koşullarda nano ölçekli intermetalik fazların oluşturulması için kullanılabilir. Derlemede Co için Al9Co2 ve farklı kompleks intermetalik yapılar; Ni için ise Al3Ni ve ilgili ötektik yapılar tartışılmaktadır.
Temel hedef, hızlı katılaşmadan yararlanarak kaba gevrek intermetalikler yerine daha ince ve homojen dağılmış güçlendirici fazlar elde etmektir. Ancak Co veya Ni miktarının aşırı yükselmesi kaba intermetalik oluşumuna ve süneklik kaybına yol açabileceğinden bileşim kontrolü kritik görülmektedir.
Dayanım ile süneklik arasındaki denge nasıl görünüyor?
Derlemenin Tablo 2'si farklı alüminyum alaşımları ve kompozitler için literatürde bildirilen mekanik özelliklerden örnekler toplamaktadır. Bu değerler doğrudan bir yarış sıralaması değildir; üretim yöntemleri, ısıl işlemler ve malzeme sistemleri farklıdır.
| Malzeme sistemi | Üretim / durum | Çekme dayanımı (MPa) | Akma dayanımı (MPa) | Uzama (%) |
|---|---|---|---|---|
| 6061 Alüminyum | SLM + T6 | 310 | 276 | 12 |
| 7075 Alüminyum | Derlemede SLM / T7451 olarak listelenmiştir | 570 | 500 | 8 |
| Al-%20 SiC kompozit | Toz metalurjisi + T6 | 450 | 380 | 4,5 |
| 6092/SiCp/%17,5 | Toz metalurjisi + T6 | 490 | 434 | 6 |
| 7093/SiCp/%15 | Toz metalurjisi + T6 | 694 | 642 | 1,8 |
| “Printable Al Alloy” | SLM + son ısıl işlem | 500+ | 450+ | 10 |
| (Al3BC+CNT)/UFG Al | Mekanik aktivasyon + tavlama | 394 | 350 | 19,7 |
Tablo, yüksek dayanımın çoğu zaman süneklik maliyetiyle gelebileceğini göstermektedir. Örneğin derlemede 7093/SiCp/%15 kompozit için 694 MPa çekme dayanımına karşılık yalnız %1,8 uzama verilmektedir. Buna karşılık nanoçökelti mühendisliği ve yeni AM alaşımlarının hedefi, yüksek dayanımı daha kullanılabilir bir uzamayla birleştirmektir.
Endüstriyel uygulamalarda hangi örnekler öne çıkıyor?
Derleme, alüminyum eklemeli imalatının havacılık, otomotiv, uzay, gemicilik, raylı sistemler, termal yönetim ve fonksiyonel yapı üretimindeki uygulamalarını bir arada ele almaktadır. Şekil 1'de ısı eşanjörleri, tek katmanlı ağ yapıları, 5G baz istasyonu ısı kalkanları, otomotiv motor parçaları, fonksiyonel derecelendirilmiş yapılar, havacılık braketleri ve ortopedik uygulamalar görsel bir uygulama haritası içinde gösterilmektedir.
WAAM bölümünde STELIA Aerospace tarafından CMT-PADV ile üretilen alüminyum gövde paneli için %92 malzeme kullanım oranı ve geleneksel frezelemeye kıyasla %29 maliyet azalması; Cranfield University–Thales Alenia Space örneğinde 6 m uzunluğunda bir alüminyum kanat kirişi; ayrıca gemi ve raylı sistem bileşenlerine ilişkin örnekler aktarılmaktadır. Bunlar derleme tarafından ikincil literatürden aktarılan uygulama örnekleridir ve bu makalenin kendi üretim deneyleri değildir.
Geleceğin alüminyum eklemeli imalatı hangi yöne gidiyor?
Derleme gelecekteki ilerlemeyi yalnız daha güçlü bir alaşım geliştirme problemi olarak görmemektedir. Önerilen yön; alaşım bileşimi, proses parametreleri, termal geçmiş, mikroyapı ve nihai performansın birlikte tasarlanmasıdır.
Öne çıkan araştırma doğrultuları arasında eklemeli imalata özel alaşımlar, Sc/Zr ve alternatif daha ekonomik tane incelticiler, ısıya dayanıklı ötektik sistemler, hibrit AM–haddeleme veya AM–sürtünme karıştırma işlemleri, katmanlar arası soğutma, ultrasonik veya mekanik yüzey işlemleri, sıcak izostatik presleme, gelişmiş ısıl işlemler ve çevrimsel yük altında yorulma performansının iyileştirilmesi bulunmaktadır.
Derleme ayrıca termal kamera ve ergiyik havuzu izleme verilerinin makine öğrenmesiyle birleştirilmesini, CFD–faz alanı–sonlu eleman modellerinin birlikte kullanılmasını ve proses parametresi–termal geçmiş–mikroyapı–mekanik özellik ilişkisinin veri temelli olarak modellenmesini gelecekteki akıllı üretim mimarisinin önemli parçaları olarak görmektedir.
Sürdürülebilirlik boyutunda ise düşük karbonlu toz üretimi, tozun yeniden kullanılabilirliği, enerji verimli AM makineleri ve yaşam döngüsü değerlendirmesinin geliştirilmesi vurgulanmaktadır. Bunun yanında havacılık gibi güvenlik kritik sektörlerde standartlaştırılmış toz kalitesi, proses yeterlilik, kusur değerlendirme ve mekanik test kriterlerinin yaygın endüstriyel kullanım için gerekli olduğu ifade edilmektedir.
Çalışmanın desteklediği sonuçlar
- Alüminyum alaşımlarında sıcak çatlama, gözeneklilik, anizotropi ve termal gerilme AM proseslerinin temel teknik sorunları arasındadır.
- L-PBF/SLM yüksek geometrik hassasiyet ve hızlı katılaşma avantajı sunarken proses penceresi ve malzeme bileşimine güçlü biçimde bağımlıdır.
- DED ve özellikle WAAM, daha yüksek biriktirme hızı ve büyük parça üretimi açısından PBF'den farklı bir uygulama alanına sahiptir.
- Sc ve Zr mikroalaşımlama, uygun alaşım ve proses koşullarında tane inceltme ve nanoçökelme yoluyla hem basılabilirlik hem mekanik özelliklerin geliştirilmesinde güçlü bir araştırma yaklaşımıdır.
- Al-Ce, Al-Ni ve Al-Fe tabanlı ötektik sistemler yüksek sıcaklıkta daha kararlı intermetalik fazlardan yararlanmayı hedeflemektedir.
- Co, Fe ve Ni içeren yeni alaşım tasarımlarında intermetalik fazın yalnız kimyasal bileşimi değil, boyutu ve dağılımı da performans açısından kritik önemdedir.
- Alüminyum eklemeli imalatında proses, mikroyapı ve malzeme tasarımının birbirinden bağımsız optimize edilmesi yeterli değildir.
Çalışmanın desteklemediği veya kanıtlamadığı sonuçlar
- Derleme yeni bir alüminyum alaşımı üretip deneysel olarak doğrulamamaktadır.
- Çalışma sistematik derleme veya meta-analiz değildir; literatürdeki farklı sonuçlar tek bir birleşik etki büyüklüğüne dönüştürülmemiştir.
- Tablolarda verilen farklı alaşım dayanımları, aynı deney koşullarındaki doğrudan karşılaştırmalar değildir.
- Paslanmaz çelik veya titanyum üzerinde elde edilen proses sonuçları alüminyum için doğrudan nicel kanıt değildir.
- Belirli bir Sc, Zr, Fe, Co veya Ni içeriğinin bütün alüminyum alaşımlarında aynı mekanik özelliği sağlayacağı sonucuna varılamaz.
- Belirli bir lazer gücü, tarama hızı veya ön ısıtma sıcaklığı bütün AM makineleri ve geometrileri için optimum kabul edilemez.
- Derlemede verilen sanayi örnekleri, bu makalenin gerçekleştirdiği bağımsız saha doğrulamaları değildir.
- Eklemeli imalatın her durumda geleneksel imalattan ekonomik veya çevresel olarak üstün olduğu gösterilmemiştir.
Çalışmanın Yöntemi ve Bulguları
Derlemenin yöntemi nedir?
Bu çalışma deneysel numuneler üzerinde yeni bir test programı yürütmemektedir. Yazarlar, özellikle son yıllardaki alüminyum alaşımı eklemeli imalat literatürünü proses, malzeme sistemi, mikroyapı, mekanik özellik ve uygulama ilişkisi içinde derleyerek “process–material–microstructure–performance” bütünleşik çerçevesi oluşturmaktadır.
Derlemenin kapsamı temel olarak L-PBF/PBF, SLM, EBM, L-DED ve WAAM teknolojilerini; sıcak çatlama ve gözeneklilik gibi kusurları; Sc/Zr mikroalaşımlı sistemleri; Al-Ce, Al-Ni ve Al-Fe gibi ısıya dayanıklı ötektik sistemleri; Co, Fe ve Ni ile geçiş metali güçlendirmesini ve çeşitli mekanik özellik örneklerini kapsamaktadır.
Ancak çalışma sistematik literatür taramasında beklenen veri tabanı listesi, tam arama dizgileri, tarih filtresi, dahil etme/dışlama kriterleri, bağımsız çalışma kalite puanlaması veya PRISMA benzeri seçim şeması vermemektedir. Bu nedenle sonuçların kanıt düzeyi sistematik meta-analitik sentezle karıştırılmamalıdır.
Derlemede öne çıkan nicel proses verileri
| Konu | Derlemede bildirilen değer | Bilimsel bağlam |
|---|---|---|
| SLM toz katmanı | 20–100 µm | Tipik tabaka kalınlığı aralığı |
| SLM fiber lazer gücü | 100–500 W | Derlemede verilen genel ekipman aralığı |
| SLM lazer dalga boyu | Yaklaşık 1064 nm | Fiber lazer örneği |
| EBM vakumu | ≤10⁻³ Pa | Elektron saçılmasını ve oksidasyonu sınırlamak için |
| EBM toz yatağı sıcaklığı | Yaklaşık 600–800 °C | Ön ısıtılmış yapı ortamı |
| Alüminyum PBF için altlık ön ısıtma örneği | 200–300 °C | Termal gradyenti azaltma stratejisi |
| GTAW-WAAM biriktirme hızı | Yaklaşık 1–2 kg/h | Derlemede verilen tipik alüminyum değeri |
| GMAW-WAAM biriktirme hızı | 3–4 kg/h'ye kadar | Daha yüksek üretkenlik |
| Tandem-GMAW | 6–8 kg/h | İki telli yüksek biriktirme yaklaşımı |
Temel kusur–neden–çözüm ilişkisi
| Problem | Derlemede tartışılan temel neden | Öne çıkan çözüm yaklaşımı |
|---|---|---|
| Sıcak çatlama | Geniş katılaşma aralığı, sıvı film oluşumu, termal gerilme ve kolonlu tane yapısı | Sc/Zr/TiB2 ile tane inceltme, ön ısıtma, tarama ve ışın profili optimizasyonu |
| Gözeneklilik | Hidrojen, eksik ergime, sıçrama ve kararsız keyhole davranışı | Enerji girdisinin ve koruyucu atmosferin kontrolü |
| Anizotropi | Yapı yönüne bağlı termal gradyent ve epitaksiyel kolonlu tane büyümesi | Tane çekirdekleyiciler, tarama yönünün değiştirilmesi ve termal yönetim |
| Kalıntı gerilme | Çok hızlı ve yerel ısıtma–soğuma çevrimleri | Altlık ön ısıtması, tarama optimizasyonu, katmanlar arası ısı kontrolü ve son işlem |
| Sınırlı alaşım yelpazesi | Geleneksel dövme/döküm alaşımlarının AM termal çevrimine göre tasarlanmamış olması | AM'ye özel Sc/Zr, ötektik ve geçiş metali içeren alaşım tasarımları |
Sc/Zr mikroalaşımlamada temel kanıt zinciri
Derlemenin sunduğu mekanizma zinciri genel olarak şu şekildedir: Sc ve Zr ilavesi → Al3Sc veya Al3(Sc,Zr) çekirdeklerinin oluşumu → heterojen çekirdeklenmenin artması → kolonlu tanelerin daha ince eş eksenli yapıya dönüşmesi → tane boyutunun küçülmesi ve tekstür/anizotropinin azalması → yaşlandırma sonrasında nano çökeltilerin dislokasyon hareketini sınırlaması → dayanımın artması.
Bu zincirin bütün halkaları her alaşımda aynı ölçüde gerçekleşmez. Derleme düşük Sc içeren bazı sistemlerde Sc'nin büyük bölümünün katı çözelti içinde kalması nedeniyle belirgin tane inceltme görülmeyebildiğini de aktarmaktadır.
Isıya dayanıklı alaşımların ortak güçlendirme mantığı
Al-Ce, Al-Ni ve Al-Fe sistemlerinde ortak amaç, yüksek sıcaklıkta hızla çözünmeyen veya kabalaşmayan intermetalik fazlardan yararlanmaktır. Al14Ce, Al19Ni ve Al13Fe gibi fazların ağ veya lamel biçiminde dağılımı tane sınırı hareketini sınırlayabilir. Zr ve Mn içeren sistemlerde ilave nano ölçekli Al3Zr ve Al6Mn çökeltileri de yüksek sıcaklık dayanımına katkı verebilir.
Derlemenin önemli uyarılarından biri, çökeltilerin yüksek sıcaklıkta kabalaşmasının güçlendirme etkisini azaltabilmesidir. Dolayısıyla yüksek sıcaklık performansı yalnız oda sıcaklığındaki yüksek sertlik veya çekme dayanımıyla değerlendirilemez.
Uygulama açısından temel sonuç
Derlemenin bütününden çıkan temel mühendislik sonucu, “en iyi alüminyum AM prosesi” veya “en iyi AM alaşımı” şeklinde tek bir cevap olmadığıdır. PBF yüksek hassasiyet ve karmaşık küçük/orta geometriler için avantaj sağlarken, DED ve WAAM daha büyük yapılar ve yüksek biriktirme hızı için öne çıkmaktadır. Benzer biçimde Sc/Zr sistemleri yüksek performans açısından güçlü olsa da maliyetleri, TiB2/TiC veya diğer tane incelticilere kıyasla endüstriyel seçimde önemli bir değişkendir.
Kaynak ve Yöntem Notu
Tam özgün çalışma adı: Additively Manufactured of Aluminum Alloy: Processes, Properties, and Applications
Başlık notu: Özgün İngilizce başlığın “Additively Manufactured of Aluminum Alloy” biçimindeki dilbilgisel yapısı alışılmadıktır. Başlık kaynakta bu şekilde yayımlandığından sessizce düzeltilmemiştir.
Yazarlar: Yuankun Pei; Liang He; Jibing Chen.
Yazar sırası: Kaynaktaki sıra aynen korunmuştur.
Eş katkı/eş birinci yazar: Kaynakta eş katkı beyanı bulunmamaktadır.
Sorumlu yazar: Jibing Chen.
Kurum 1: School of Mechanical Engineering, Wuhan Polytechnic University, Wuhan 420023, China.
Kurum 2: School of Mechanical Engineering, State Key Laboratory of Intelligent Construction and Healthy Operation and Maintenance of Deep Underground Engineering, Sichuan University, Chengdu 610065, China.
Kaynak türü: Derleme makalesi.
Hakemlik durumu: Hakem değerlendirmesinden geçmiş ve yayımlanmış derleme makalesidir.
Dergi: Machines.
Yayınevi: MDPI, Basel, Switzerland.
Cilt / sayı / makale numarası: 14 / 6 / 597.
Alınma tarihi: 3 Mayıs 2026.
Revizyon tarihi: 20 Mayıs 2026.
Kabul tarihi: 22 Mayıs 2026.
Yayın tarihi: 27 Mayıs 2026.
DOI: 10.3390/machines14060597
Resmî yayın bağlantısı:https://doi.org/10.3390/machines14060597
Lisans: Creative Commons Attribution (CC BY).
Finansman: Yazarlar araştırmanın dış finansman almadığını bildirmektedir.
Veri erişilebilirliği: Çalışmanın özgün katkılarının makale içinde bulunduğu; ek soruların sorumlu yazara yöneltilebileceği belirtilmektedir.
Çıkar çatışması: Yazarlar çıkar çatışması olmadığını beyan etmektedir.
Yazar katkıları: Kavramsallaştırma, araştırma, veri kürasyonu, metodoloji, biçimsel analiz ve ilk taslak Yuankun Pei; denetim, proje yönetimi, finansman edinimi ve gözden geçirme/düzenleme Jibing Chen; doğrulama ve kaynaklar Liang He tarafından gerçekleştirilmiştir. Tüm yazarlar yayımlanan sürümü okuyup onaylamıştır.
Derleme metodolojisinin sınırı: Makale çok sayıda literatür çalışmasını bir araya getirmesine rağmen sistematik derleme için standart bir veri tabanı arama protokolü, PRISMA akışı, tam dahil etme/dışlama kriterleri veya meta-analitik sentez sunmamaktadır. Bu nedenle makalede aktarılan sayısal değerler, dayandıkları özgün çalışmaların koşulları korunarak yorumlanmalıdır.
Kaynak içi tutarsızlık notu 1: Metinde “Wohlers Report 2023” üzerinden verilen pazar istatistiğinin atıf yapısıyla kaynakça arasında uyumsuzluk görülmektedir. Kaynakçada Wohlers raporu 2018 sürümü olarak [18]'de yer alırken [20] farklı bir elektrikli feribot çalışmasıdır. Bu Verianla metninde ilgili pazar istatistiği bilimsel ana sonuç olarak kullanılmamıştır.
Kaynak içi tutarsızlık notu 2: Bölüm 2.1.1'de Şekil 2 öncesindeki metin farklı tarama hızlarındaki ergiyik havuzu yüzey morfolojisini tarif ederken yayımlanmış Şekil 2'nin açıklaması SLM proses prensibi ve AlSi10Mg kırılma yüzeylerini göstermektedir. Görsel bu nedenle yalnız yayımlanmış gerçek içeriğine göre yorumlanmıştır.
Kaynak içi tutarsızlık notu 3: Derlemenin Tablo 1'inde Al-Mn-Sc sisteminin 560 MPa'ya kadar akma dayanımı ve %18 uzama sonucunun referansı [97] olarak gösterilirken ana metin bu sonucu Jia ve arkadaşlarına atfetmekte ve ilgili çalışma kaynakçada [98] olarak bulunmaktadır. Verianla metni bu referans numarası uyuşmazlığını sessizce düzeltmemiştir.
Malzeme aktarımı notu: L-DED ve proses optimizasyonu bölümlerindeki bazı görseller ve örnekler paslanmaz çelik veya titanyum sistemlerinden alınmıştır. Kaynak yazarları bunların alüminyuma aktarılabilir proses ve mikroyapı düzenleme prensiplerini göstermek amacıyla kullanıldığını açıkça belirtmektedir. Bu Verianla metninde bu sonuçlar doğrudan alüminyum alaşımı deney verisi olarak sunulmamıştır.
Bilimsel içerik sınırı: Bu Verianla makalesindeki bilimsel proses, malzeme, mekanizma ve sayısal sonuçlar incelenen derleme makalesine dayanmaktadır. Dış kaynaklardan yeni deney sonucu veya mekanizma eklenmemiş; dış kontrol yalnız bibliyografik yayın kimliğinin doğrulanması amacıyla kullanılmıştır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir