

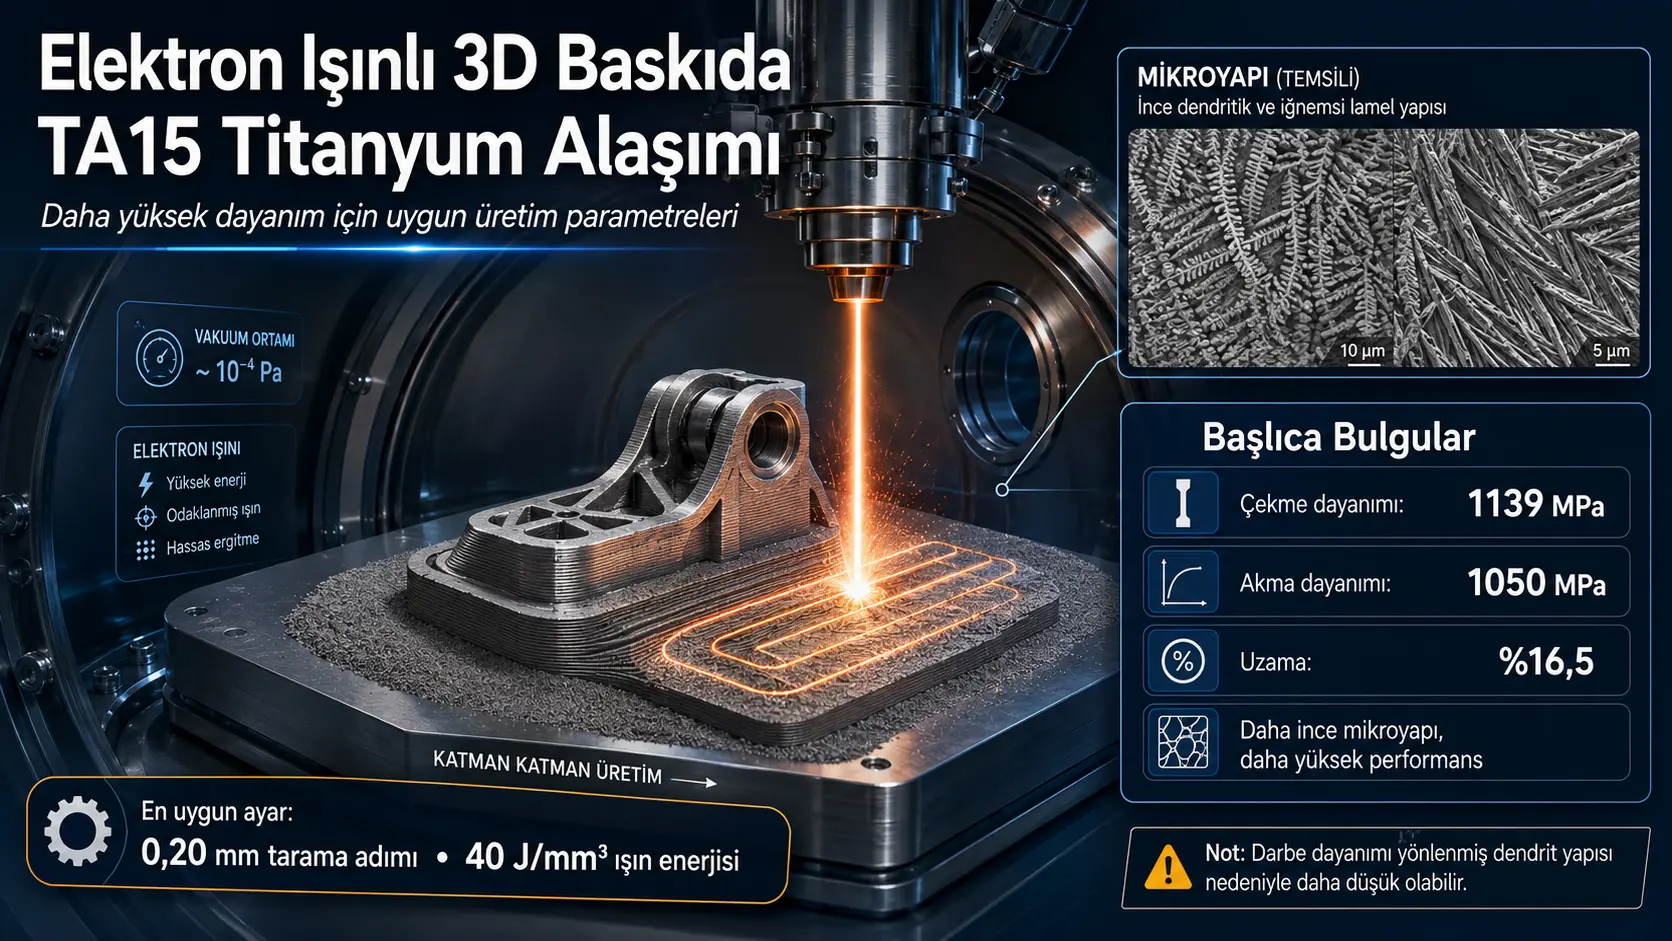
Ushbu tadqiqot TA15 sinfidagi Ti-6,5Al-2Zr-1Mo-1V titan qotishmasi kukunidan elektron-nurli qatlamli ishlab chiqarish orqali zich va yuqori mexanik xossalarga ega detallar olish uchun nur energiyasi bilan skanerlash geometriyasini qanday sozlash kerakligini o‘rganadi. Tadqiqotchilar qo‘shni skanerlash chiziqlari orasidagi nur yo‘li siljish qadamini 0,10–0,25 mm oralig‘ida; material hajmi birligiga to‘g‘ri keladigan maxsus elektron-nur energiyasini esa 20–70 J/mm³ oralig‘ida o‘zgartirgan. Tayyorlangan namunalar sirt sifati, makro uzilishlar, dendritik mikrotuzilma, cho‘zilish mustahkamligi, oqish mustahkamligi, uzayish va zarba chidamliligi bo‘yicha tekshirilgan.
Eng maqbul sharoit sifatida 0,20 mm skanerlash qadami va 40 J/mm³ maxsus energiya tanlangan. Bu sharoit to‘liq erimagan hududlar bilan ortiqcha energiya tufayli yuzaga keladigan cho‘kish mikro-g‘ovaklari o‘rtasidagi muvozanatni ta’minlagan va asosiy metall hajmida nozik, lamellyar-ignasimon α′+β mikrotuzilmani hosil qilgan. Ushbu parametrlar bilan bosilgan TA15 namunalarida cho‘zilish mustahkamligi 1139 MPa, 0,2 foiz doimiy uzayishga mos oqish mustahkamligi 1050 MPa va uzilishdagi cho‘zilish 16,5 foiz deb o‘lchangan. An’anaviy elektron-nurli eritish orqali olingan taqqoslash materialida ayni qiymatlar mos ravishda 895 MPa, 849 MPa va 5,1 foizni tashkil etgan.
Ushbu natijalarga ko‘ra, 3D bosilgan materialning cho‘zilish mustahkamligi taxminan 27 foiz, oqish mustahkamligi taxminan 24 foiz yuqori; uzilishdagi cho‘zilish esa taxminan 3,2 baravar ko‘p. Biroq yo‘nalgan dendritlarning zarba yukiga noqulay joylashuvi sabab Charpy zarba chidamliligi an’anaviy elektron-nurli eritish bilan olingan materialnikidan pastroq bo‘lgan. Tadqiqot yuqori statik mustahkamlik avtomatik ravishda yuqori zarba chidamliligini anglatmasligini va detalning bosish yo‘nalishi haqiqiy yuk yo‘nalishlariga qarab loyihalanishi kerakligini ko‘rsatadi.
Turkiya uchun ahamiyati: Topilmalar Turkiyada aviatsiya, mudofaa, energetika uskunalari, yuqori unumli mashina qismlari va biotibbiy ishlab chiqarish kabi titan qotishmali komponentlardan foydalaniladigan sohalarda mahalliy qo‘shimcha ishlab chiqarish jarayonlarini rivojlantirish nuqtai nazaridan qimmatlidir. Biroq 0,20 mm va 40 J/mm³ qiymatlarini barcha elektron-nurli tizimlarga bevosita ko‘chirish kerak emas. Turkiyada ishlatiladigan mashinaning nur diametri, kukun taqsimoti, vakuum darajasi, platforma geometriyasi va detal o‘lchami uchun jarayon xaritasi qayta tuzilishi; cho‘zilish sinovlariga qo‘shimcha ravishda charchash, sinish qattiqligi, zarba yo‘nalishi, qoldiq kuchlanish va buzmasdan nazorat natijalari tasdiqlanishi kerak. Tadqiqot Turkiyaga xos ishlab chiqarish tannarxi, sertifikatlash jarayoni yoki sanoat seriyali ishlab chiqarish salohiyatini bermagani uchun uni bevosita ishlab chiqarish retsepti sifatida qo‘llab bo‘lmaydi.
Tadqiqotning asosiy muhandislik xabari shundan iboratki, eng yuqori energiya kiritilishi eng yaxshi natijani anglatmaydi. Past energiya to‘liq erimaslik va uzilishlarga; haddan tashqari energiya esa qo‘pol dendritlar va cho‘kish g‘ovaklariga olib kelishi mumkin. Istalgan natija kukun to‘liq eriydigan, ammo erigan hovuz ortiqcha qizib ketmaydigan tor jarayon oralig‘ida olingan.
Tadqiqotning asosiy muammosi nima?
Metall qo‘shimcha ishlab chiqarish murakkab geometriyali detallarni yakuniy o‘lchamlariga yaqin shaklda to‘g‘ridan-to‘g‘ri raqamli dizayn ma’lumotidan ishlab chiqarish imkonini beradi. Ushbu yondashuv quyish, bolg‘alash va katta hajmdagi mexanik ishlov berish kabi ayrim oraliq ishlab chiqarish bosqichlarini kamaytirishi mumkin. Biroq detal qatlamlar ko‘rinishida bevosita yakuniy shakliga yaqin ishlab chiqarilgani uchun keyinchalik plastik deformatsiya bilan mikrotuzilmani yaxshilash imkoniyati cheklangan.
Titan qotishmalari yuqori haroratda kislorod, azot va vodorod bilan o‘zaro ta’sirlashishga moyil bo‘lgani sabab ishlab chiqarish muhiti nazorat qilinishi kerak. Elektron-nurli qo‘shimcha ishlab chiqarishning vakuumda bajarilishi qotishmaning atrof-muhit bilan reaksiyasini cheklaydi va ayni paytda nur quvvati, skanerlash tezligi, skanerlash chizig‘i oralig‘i, qatlam qalinligi va oldindan qizdirish kabi o‘zgaruvchilarni alohida boshqarishga imkon beradi.
Biroq jarayon ko‘p o‘zgaruvchili. Yetarli bo‘lmagan energiya kukun zarralarining to‘liq erimasligiga, qatlamlar orasida bog‘ hosil bo‘lmasligiga va uzilishlarga olib kelishi mumkin. Ortiqcha energiya esa erigan hovuzni haddan tashqari qizdirib, dendritlarning qo‘pollashishi, yo‘nalgan tekstura va qotishdagi cho‘kish g‘ovaklariga sabab bo‘lishi mumkin.
Tadqiqotning asosiy savoli quyidagicha: TA15 titan qotishmasida to‘liq erishni ta’minlaydigan, aniq g‘ovaklar hosil qilmaydigan, nozik mikrotuzilmani saqlaydigan va mexanik xususiyatlarni yaxshilaydigan elektron-nur energiyasi–skanerlash qadami kombinatsiyasi qaysi?
TA15 titan qotishmasi nima?
Tadqiqotda TA15 nomi bilan berilgan qotishma Ti-6,5Al-2Zr-1Mo-1V tizimiga asoslangan. Titan asosiy komponent; alyuminiy, sirkoniy, molibden va vanadiy esa qotishmaning mustahkamligi, faza barqarorligi va yuqori haroratdagi xatti-harakatini tartibga soluvchi asosiy elementlardir.
| Element | Massaviy ulush |
|---|---|
| Alyuminiy | %5,5–7,1 |
| Vanadiy | %0,8–2,5 |
| Sirkoniy | %1,5–2,5 |
| Molibden | %0,5–2,0 |
| Temir | Ko‘pi bilan %0,25 |
| Kremniy | Ko‘pi bilan %0,15 |
| Kislorod | Ko‘pi bilan %0,15 |
| Karbon | Ko‘pi bilan %0,08 |
| Azot | Ko‘pi bilan %0,05 |
| Vodorod | Ko‘pi bilan %0,015 |
| Titan | Qolgan qismi |
Boshlang‘ich kukun plazmali eritish va markazdan qochma purkash, ya’ni PREP usuli bilan ishlab chiqarilgan. Kukun donalari muntazam sferik shaklda va 45–113 µm o‘lcham oralig‘ida. Tadqiqotda barcha tajribalarda bir xil kukun taqsimoti doimiy saqlangan.
Elektron-nurli 3D bosib chiqarish qanday bajarilgan?
Namunalar E. O. Paton Electric Welding Institute tarkibida ishlab chiqilgan tajribaviy elektron-nurli ishlab chiqarish qurilmasida bosilgan. Qurilma vakuum kamerasi, elektron to‘pi, yuqori kuchlanish manbai va boshqaruv shkaflaridan iborat.
Asosiy ish sharoitlari quyidagicha:
- Elektron to‘pi tezlashtirish kuchlanishi: 60 kV
- Vakuum kamerasi bosimi: 10−4 Torr
- Kukun qatlami oldindan qizdirish harorati: 730 °C
- Oldindan qizdirish nur quvvati: 1800 W
- Oldindan qizdirish skanerlash tezligi: 14,6 m/s
- Oldindan qizdirishda raster o‘tishlari: 8
- Eritish paytidagi nur skanerlash tezligi: 500 mm/s
- Kukun qatlami qalinligi: 100 µm
- Skanerlash strategiyasi: Ikki yo‘nalishli serpantin
- Qatlamlar orasidagi skanerlash yo‘nalishi aylanishi: 90°
Ishlab chiqarish parametrlarining asosiy o‘zgaruvchilari qo‘shni nur yo‘llari orasidagi skanerlash qadami va birlik hajmga uzatilgan maxsus energiyadir. Skanerlash qadami 0,10; 0,15; 0,20 va 0,25 mm qiymatlarida tekshirilgan, maxsus energiya esa har bir qadam uchun 20–70 J/mm³ oralig‘ida o‘zgartirilgan.
Nega maxsus energiya nur quvvatining o‘zidan ko‘ra ma’noliroq?
Elektron nurning kukunga uzatadigan umumiy issiqligi faqat nur quvvatiga bog‘liq emas. Nurning sirt bo‘ylab qanchalik tez harakatlanishi, skanerlash chiziqlari orasidagi masofa va qatlam qalinligi ham muhim. Tadqiqotda batafsil tenglama avvalgi ishlarga havola orqali berilgan bo‘lsa-da, umumiy munosabat quyidagicha ifodalanishi mumkin:
\[ E_v \propto \frac{P}{v\,h\,t} \]
Bu yerda Ev hajmiy maxsus energiyani, P elektron-nur quvvatini, v skanerlash tezligini, h skanerlash chiziqlari orasidagi qadamni va t kukun qatlami qalinligini ifodalaydi.
Nur quvvati oshganda yoki tezlik, skanerlash qadami va qatlam qalinligi kamayganda ayni hajmga uzatiladigan energiya ortadi. Biroq haqiqiy erigan hovuz xatti-harakati nur diametri, kukunning energiyani yutishi, issiqlik yo‘qotilishi, substrat harorati va qatlam geometriyasidan ham ta’sirlanadi. Shu sabab ayni J/mm³ qiymati turli mashinalarda bir xil mikrotuzilmani kafolatlamaydi.
Nechta namuna ishlab chiqarilgan?
Metallografik tekshiruv uchun 25 ta, asos o‘lchami 25 × 25 mm va umumiy balandligi 7,5 mm bo‘lgan namuna bosilgan. Ushbu balandlikning 2,5 mm qismi texnologik tayanch, 5 mm qismi esa asosiy namuna tanasidir.
Mexanik sinovlar uchun qo‘shimcha ravishda 18 ta, eni 12 mm, uzunligi 62 mm va balandligi 14,5 mm bo‘lgan blok ishlab chiqarilgan. Ularning 2,5 mm qismi texnologik tayanch hududidir. Bloklardan cho‘zilish va Charpy zarba sinovlariga mos standart namunalar mexanik ishlov bilan tayyorlangan.
Sirt morfologiyasi qaysi sinflarga ajratilgan?
Tadqiqotning 39-sahifasidagi 4-rasm skanerlash qadami va maxsus energiya kombinatsiyalarining sirt ko‘rinishini to‘rt guruhda ko‘rsatadi:
- To‘liq erimaslik: Kukun va qatlamlar yetarlicha birikmagan sirtlar,
- Mozaik tuzilma: Qisman birikkan, ammo bir xil bo‘lmagan hududlar,
- Yakka nuqsonli erigan sirt: Umuman birikkan, biroq mahalliy nuqson saqlovchi namunalar,
- Erigan sirt: Vizual jihatdan uzluksiz va aniq sirt nuqsoni bo‘lmagan namunalar.
Vizual xarita yuqori sirt sifati bitta parametr nuqtasida emas, balki taxminan 40–70 J/mm³ energiya va 0,10–0,25 mm skanerlash qadamining turli kombinatsiyalarida olinishi mumkinligini ko‘rsatadi. Biroq sirtning tekis ko‘rinishi namunaning ichki tuzilmasi yoki substrat chegarasida nuqson yo‘qligini kafolatlamagan.
Past energiya kiritilishida nima sodir bo‘ladi?
Past maxsus energiyada kukun zarralari va pastki qatlam yetarlicha erimasligi mumkin. Ayniqsa dastlabki qatlamlarda substrat kuchli issiqlik yutuvchi sifatida ishlaydi va erigan hovuzdan issiqlikni tez chiqaradi. Natijada substrat–namuna chegarasida notekis shaklli uzilishlar va qisman erimagan sferik kukun zarralari qolishi mumkin.
13, 16, 17 va 22-raqamli namunalarning substrat hududidagi mikrotuzilma tasvirlarida 1–2 mm gacha yetadigan notekis uzilishlar ko‘rsatilgan. Asosiy metall to‘liq erigan hududlarda esa uzluksiz va aniq g‘ovaksiz tuzilma hosil bo‘lgan.
Haddan tashqari energiya kiritilishida nima sodir bo‘ladi?
Energiya oshganda substrat yaqinidagi kukunning erishi yaxshilanadi va katta birikmaslik nuqsonlari kamayadi. Biroq erigan hovuzning ortiqcha qizishi sovish va qotish sharoitlarini o‘zgartiradi.
9-raqamli namunada substratdan boshlab aniq yo‘nalgan dendritlar hosil bo‘lgan, tarqoq mayda donali o‘tish hududi katta darajada yo‘qolgan. Ayni namunaning dendritlararo hududlarida 30–50 µm diametrli yakka, sferik cho‘kish g‘ovaklari kuzatilgan.
Bu natija energiya oshirilgan sari nuqsonlar doim kamayadi degan sodda taxminni rad etadi. To‘liq erimaslik nuqsoni kamaytirilganda qo‘pol mikrotuzilma va cho‘kish g‘ovaklari paydo bo‘lishi mumkin.
Mikrotuzilmaning asosiy xususiyatlari
Barcha namunalarda TA15 qotishmasiga xos dendritik, lamellyar-ignasimon α′+β tuzilma kuzatilgan. Tez sovish α′ fazaning nozik ignalar ko‘rinishida hosil bo‘lishiga olib kelgan. Biroq ignalarning o‘lchami, dendritlararo masofa va dendritlarning yo‘nalish darajasi ishlab chiqarish parametrlariga qarab o‘zgargan.
Tadqiqotning 40 va 41-sahifalaridagi optik mikroskop tasvirlariga ko‘ra:
- 13-raqamli namuna eng nozik α′ kristall tuzilmasiga ega.
- 16 va 17-raqamli namunalar ham nisbatan nozik tuzilma ko‘rsatadi.
- 22, 9 va 24-raqamli namunalarning α′ tuzilmalari bir-biriga yaqinroq.
- 16-raqamli namunada dendritlarning eng katta ko‘ndalang o‘lchamlaridan biri hosil bo‘lgan.
- 9-raqamli namuna mahalliy ravishda nozik dendritlarga ega bo‘lsa-da, tuzilmasi bir xil emas va qo‘pol hududlarni o‘z ichiga oladi.
Nega 13-raqamli namuna tanlangan?
13-raqamli namuna 0,20 mm skanerlash qadami va 40 J/mm³ maxsus energiya bilan ishlab chiqarilgan. Tadqiqotchilar ushbu sharoitni mexanik sinov namunalariga quyidagi sabablarga ko‘ra tanlagan:
- Sirtda aniq erimaslik yo‘qligi,
- Asosiy metall hududida nozik dendritik tuzilma hosil bo‘lishi,
- α′ faza ignalarining ko‘rib chiqilgan namunalar orasida eng kichik bo‘lishi,
- Cho‘kish mikro-g‘ovaklari kuzatilmasligi,
- Yuqori sirt sifatini ta’minlovchi variantlar orasida past energiya sarfi,
- Nisbatan keng skanerlash qadami sabab ishlab chiqarish tezligini qo‘llab-quvvatlashi.
Biroq substrat yaqinida taxminan 0,3–0,4 mm uzunlikdagi notekis uzilishlar borligi bildirilgan. Shu sabab “nuqsonsiz namuna” o‘rniga “asosiy metall hududida maqbulroq nuqson–mikrotuzilma muvozanatini ta’minlagan namuna” ta’rifi aniqroq.
Cho‘zilish sinovlari qanday bajarilgan?
Bir o‘qli cho‘zilish sinovlari ISO 6892-1:2019 standartiga muvofiq, maksimal 250 kN sig‘imli MTS 318.25 servo-gidravlik sinov mashinasida bajarilgan. Sinov namunalarining silindrsimon ishchi qismi 5 mm diametrga ega.
Elastik va elastik-plastik hududda harakatlanuvchi jag‘ tezligi 2 mm/minut qilib qo‘llangan, uzayish 25 mm o‘lchov bazali va 0,001 mm aniqlikdagi MTS 632.27F-20 ekstensometr bilan o‘lchangan. Namuna uzilishga yaqinlashganda yuklash tezligi 10 mm/minutgacha oshirilgan.
Cho‘zilish natijalari
| Ishlab chiqarish usuli | Cho‘zilish mustahkamligi Rm | Oqish mustahkamligi R0,2 | Young moduli | Uzilishdagi cho‘zilish A5 |
|---|---|---|---|---|
| Elektron-nurli 3D bosib chiqarish | 1139 MPa | 1050 MPa | 122 GPa | %16,5 |
| An’anaviy elektron-nurli eritish | 895 MPa | 849 MPa | 134 GPa | %5,1 |
3D bosilgan namunalarda cho‘zilish mustahkamligi taxminan 27,3 foiz, oqish mustahkamligi taxminan 23,7 foiz yuqori. Uzilishdagi cho‘zilish 3,24 baravar oshgan. Young moduli esa 134 GPa dan 122 GPa gacha pasayib, taxminan 9 foiz pastroq o‘lchangan.
Tadqiqotning 42-sahifasidagi kuchlanish–deformatsiya grafigi an’anaviy eritilgan namuna taxminan 4 foiz uzayish atrofida uzilganini; 3D bosilgan namuna esa yuqori kuchlanish darajasini taxminan 14–16 foiz uzayishgacha saqlaganini vizual ko‘rsatadi.
Nega mustahkamlik va plastiklik birga oshgan?
Metallarda yuqori mustahkamlik ko‘pincha pastroq plastiklik bilan birga kuzatiladi. Ushbu tadqiqotda esa ham mustahkamlik, ham uzayish oshgan. Tadqiqotchilar buni 3D bosib chiqarish paytida hosil bo‘lgan ancha nozik α va β kristallitlar bilan bog‘laydi.
40 J/mm³ energiya kiritilishi kukunni to‘liq eritish uchun yetarlicha yuqori, ammo erigan hovuzni uzoq vaqt ortiqcha qizdirib turmaslik uchun yetarlicha past bo‘lgan. Oldingi qatlamlarga tez issiqlik uzatilishi yanada nozik dendritlar va ignasimon faza hududlarini hosil qilgan. Nozik tuzilma dislokatsiya harakatiga ko‘proq to‘sqinlik qilib mustahkamlikni oshirgan, yirik g‘ovaklar va mo‘rt faza chegaralarining cheklangan hosil bo‘lishi esa uzayishning saqlanishiga yordam bergan.
Bu tushuntirish optik mikrotuzilma taqqoslashiga asoslangan. Tadqiqotda don o‘lchami statistikasi, elektron orqaga sochilish difraksiyasi, faza miqdorini o‘lchash yoki sinish yuzasi tahlili bajarilmagani sabab mexanizm miqdoriy darajada tasdiqlanmagan.
Zarba sinovlari qanday bajarilgan?
Charpy zarba sinovlari ISO 148-1:2016 standartiga muvofiq xona haroratida KM-30 mayatnikli sinov mashinasida bajarilgan. Namunalar 10 mm balandlikka ishlangan va 2 mm kenglik hamda 2 mm chuqurlikdagi kertiklar ochilgan.
Elektron-nurli 3D bosilgan material bilan an’anaviy elektron-nurli eritilgan materialning zarba chidamliliklari taqqoslangan.
Nega zarba chidamliligi pasaygan?
Tadqiqot matni 3D bosilgan namuna uchun taxminan 35 J/cm², an’anaviy eritilgan namuna uchun taxminan 55 J/cm² beradi. 10-rasmda esa qiymatlar mos ravishda 32,5 va 55,2 qilib ko‘rsatilgan. Grafikning vertikal o‘qida J/mm² yozilgan bo‘lsa-da, izoh matni J/cm² dan foydalanadi. Shu sabab natija aniq birlik tuzatmasi kiritmasdan, tadqiqotning o‘z taqdimoti bilan yetkazilishi kerak.
Grafikdagi 32,5 va 55,2 qiymatlar asos qilib olinsa, 3D bosilgan namunaning zarba chidamliligi taxminan 41 foiz pastroq. Matndagi yumaloqlangan 35 va 55 qiymatlar ishlatilsa, kamayish taxminan 36 foiz.
Tadqiqotchilar pasayishni dendritlarning bir yo‘nalishda o‘sishi va zarba kuchining ushbu teksturaga noqulay yo‘nalishda qo‘llanishi bilan izohlaydi. Yo‘nalgan tuzilma yoriqning ma’lum chegaralar bo‘ylab osonroq tarqalishi mumkin bo‘lgan yo‘lni hosil qilgan bo‘lishi mumkin.
Biroq sinish yuzasi skanerlovchi elektron mikroskop bilan tekshirilmagan. Shu sabab past zarba chidamliligi faqat dendrit yo‘nalishidan kelib chiqqani qat’iy ko‘rsatilmagan. Mikro-g‘ovaklar, substrat uzilishlari, qoldiq kuchlanishlar yoki mahalliy faza farqlari ham natijaga ta’sir qilishi mumkin.
Nega detalning bosish yo‘nalishi muhim?
Qatlamli ishlab chiqarishda issiqlik asosan ishlab chiqarish platformasiga va ilgari qotgan qatlamlarga tomon chiqariladi. Dendritlar ushbu harorat gradientiga bog‘liq holda ma’lum yo‘nalishda o‘sishi mumkin. Natijada material turli yo‘nalishlarda turli mexanik xususiyatlar ko‘rsatadigan anizotrop tuzilmaga aylanishi mumkin.
Tadqiqotda cho‘zilish namunalari dendrit yo‘nalishiga nisbatan noqulay deb hisoblangan yo‘nalishda sinalganiga qaramay yuqori mustahkamlik va uzayish olingan. Zarba sinovida esa yo‘nalishning salbiy ta’siri yaqqolroq bo‘lgan.
Shu sabab haqiqiy detal dizaynida faqat geometriyaning ishlab chiqarish platformasiga sig‘ishi hisobga olinmasligi kerak. Kutiladigan cho‘zilish, egilish va ayniqsa zarba yuklari yo‘nalishi bilan bosish paytida rivojlanadigan dendritik tekstura yo‘nalishi birgalikda baholanishi kerak.
Tadqiqot qo‘llab-quvvatlaydigan natijalar
- TA15 kukunida skanerlash qadami va hajmiy energiya kiritilishi sirt sifati, dendrit o‘lchami va g‘ovak hosil bo‘lishiga sezilarli ta’sir qiladi.
- Past energiya kiritilishi, ayniqsa substrat yaqinida, to‘liq erimaslik va uzilish xavfini tug‘diradi.
- Haddan tashqari energiya kiritilishi qo‘pol, yo‘nalgan dendritlar va cho‘kish g‘ovaklarini hosil qilishi mumkin.
- 0,20 mm skanerlash qadami va 40 J/mm³ maxsus energiya o‘rganilgan mashina va kukun uchun maqbul nuqson–mikrotuzilma muvozanatini ta’minlagan.
- Nozik mikrotuzilmali 3D bosilgan namunalarning cho‘zilish va oqish mustahkamligi an’anaviy elektron-nurli eritilgan taqqoslash namunalarinikidan yuqori.
- Uzilishdagi cho‘zilish sezilarli darajada oshgan.
- Yo‘nalgan dendritik tekstura noqulay zarba yo‘nalishida past zarba chidamliligiga olib kelishi mumkin.
Tadqiqot nimani isbotlamaydi?
- 0,20 mm va 40 J/mm³ qiymatlari barcha elektron-nurli mashinalarda eng maqbul sharoit ekanini isbotlamaydi.
- Ishlab chiqarilgan detallar barcha hududlarda mutlaqo nuqsonsiz ekanini ko‘rsatmaydi.
- Statik cho‘zilish mustahkamligining oshishi charchash umrini ham oshirganini ko‘rsatmaydi.
- Zarba chidamliligining pasayishi faqat dendrit yo‘nalishidan kelib chiqqanini qat’iy isbotlamaydi.
- Turli kukun o‘lchamlari va kimyoviy tarkiblarda ayni jarayon oynasi amal qilishini ko‘rsatmaydi.
- Katta, murakkab yoki qalin kesimli sanoat detallarini ayni xususiyatlar bilan ishlab chiqarish mumkinligini ko‘rsatmaydi.
- Ishlab chiqarish iqtisodiy, sertifikatlashga tayyor yoki seriyali ishlab chiqarishga mos ekanini ko‘rsatmaydi.
- Issiqlik ishlovi, issiq izostatik presslash yoki sirt ishlovlarining natijalarga ta’sirini baholamaydi.
Tadqiqotning asosiy cheklovlari
- Kukun donalarining 45–113 µm oralig‘idagi o‘lcham taqsimoti doimiy saqlangan.
- Turli bosish yo‘nalishlari va turli dendrit–yuk yo‘nalishlari tizimli ravishda taqqoslanmagan.
- Zarba namunalari ishlab chiqarilgandan keyin boshqa tekstura yo‘nalishida ikkinchi namuna guruhini tayyorlash imkoni bo‘lmagani aytilgan.
- Sinish yuzasi yoki yoriq tarqalish yo‘li uchun fraktografik tahlil bajarilmagan.
- Mikrotuzilma asosan optik mikroskop bilan baholangan.
- Don va dendrit o‘lchamlariga oid keng qamrovli miqdoriy taqsimot statistikasi berilmagan.
- Zichlik va g‘ovak ulushi hajmiy usullar bilan miqdoriy hisobot qilinmagan.
- Mexanik natijalar uchun standart og‘ish, ishonch oralig‘i va namuna bo‘yicha xom qiymatlar taqdim etilmagan.
- Charchash, sinish qattiqligi, qoldiq kuchlanish va yuqori harorat xususiyatlari o‘rganilmagan.
- Zarba grafigidagi qiymatlar va birlik bilan izoh matni o‘rtasida nomuvofiqlik mavjud.
Kelajakda bajarilishi kerak bo‘lgan tajribalar
Keyingi tadqiqot bosqichida ayni jarayon parametrlari bilan turli bosish yo‘nalishlarida namunalar tayyorlanib, cho‘zilish va zarba yuklari dendritlarga parallel, perpendikulyar va qiya yo‘nalishlarda qo‘llanishi kerak. Shu tariqa anizotropiyaning kattaligi miqdoriy aniqlanishi mumkin.
Sinish yuzalari skanerlovchi elektron mikroskop bilan tekshirilishi; yoriq dendrit chegaralari, α′ ignalari yoki g‘ovaklarni kuzatib boradimi-yo‘qmi ko‘rsatilishi kerak. Elektron orqaga sochilish difraksiyasi, rentgen difraksiyasi va tasvir tahlili yordamida tekstura, faza ulushi, dendrit oralig‘i va kristal yo‘nalishi o‘lchanishi kerak.
Bundan tashqari turli kukun donasi taqsimotlari, qatlam qalinliklari, oldindan qizdirish haroratlari va skanerlash aylantirish strategiyalari taqqoslanishi kerak. Eng maqbul ishlab chiqarish retsepti faqat cho‘zilish mustahkamligiga emas, balki zarba, charchash, zichlik, sirt sifati, ishlab chiqarish tezligi va energiya sarfiga ko‘ra ko‘p maqsadli tarzda aniqlanishi kerak.
Tadqiqot usuli va topilmalari
Tajriba dizaynining xulosasi
| Bosqich | Qo‘llangan usul | Asosiy chiqish |
|---|---|---|
| Kukun tayyorlash | PREP bilan ishlab chiqarilgan 45–113 µm TA15 kukuni | Sferik boshlang‘ich kukun |
| Qatlamli ishlab chiqarish | Vakuumda elektron nur bilan qatlamma-qatlam eritish | 25 metallografik va 18 mexanik sinov namunasi |
| Parametr skanerlash | 0,10–0,25 mm skanerlash qadami va 20–70 J/mm³ maxsus energiya | Sirt morfologiyasi jarayon xaritasi |
| Makrotuzilma | Vizual sirt va kesim tekshiruvi | Erimaslik, mozaik tuzilma, yakka nuqson va to‘liq erigan sirt sinflari |
| Mikrotuzilma | Neophot-32 optik mikroskop va Olympus kamera | Dendritik α′+β lamellyar-ignasimon tuzilma |
| Cho‘zilish sinovi | ISO 6892-1:2019 va MTS 318.25 | Rm, R0,2, E va A5 |
| Zarba sinovi | ISO 148-1:2016 Charpy usuli | Zarba chidamliligini taqqoslash |
| Taqqoslash | An’anaviy elektron-nurli eritilgan TA15 | Jarayon–mikrotuzilma–mexanik xossa munosabati |
O‘zgartirilgan va doimiy saqlangan parametrlar
| Parametr | Qiymat | Tajribadagi holati |
|---|---|---|
| Skanerlash qadami | 0,10–0,25 mm; 0,05 mm oraliqlarda | O‘zgartirildi |
| Maxsus nur energiyasi | 20–70 J/mm³ | O‘zgartirildi |
| Skanerlash tezligi | 500 mm/s | Doimiy |
| Qatlam qalinligi | 100 µm | Doimiy |
| Qatlam yo‘nalishi | Har qatlamda 90° aylanish | Doimiy strategiya |
| Skanerlash shakli | Ikki yo‘nalishli serpantin | Doimiy |
| Tezlashtirish kuchlanishi | 60 kV | Doimiy |
| Oldindan qizdirish harorati | 730 °C | Doimiy |
| Vakuum | 10−4 Torr | Doimiy |
| Kukun o‘lchami | 45–113 µm | Doimiy |
Energiya kiritilishiga qarab kuzatilgan tuzilma o‘zgarishi
| Energiya holati | Asosiy hosil bo‘lish | Mexanik jihatdan mumkin bo‘lgan ta’sir |
|---|---|---|
| Yetarli bo‘lmagan energiya | To‘liq erimaslik, qatlam va substrat uzilishlari | Yuk ko‘taruvchi kesim kamayishi va yoriq boshlanishi |
| Maqbul energiya oralig‘i | To‘liq erishga yaqin holat va nozik dendritik tuzilma | Yuqori cho‘zilish mustahkamligi va uzayish |
| Haddan tashqari energiya | Qo‘pol yo‘nalgan dendritlar va cho‘kish g‘ovaklari | Anizotropiya va zarba chidamliligi yo‘qolishi |
Tanlangan ishlab chiqarish sharoiti
| Xususiyat | Tanlangan qiymat yoki kuzatuv |
|---|---|
| Namuna kodi | 13 |
| Skanerlash qadami | 0,20 mm |
| Maxsus energiya | 40 J/mm³ |
| Sirt holati | Vizual jihatdan yuqori sifatli erigan sirt |
| Asosiy metall mikrotuzilmasi | Nozik dendritlar va eng tarqoq α′ ignalari |
| Cho‘kish mikro-g‘ovaklari | Asosiy metallda kuzatilmagan |
| Substrat chegarasi | Taxminan 0,3–0,4 mm uzunlikka yetadigan mahalliy uzilishlar |
Mexanik xususiyatlarning bevosita taqqoslanishi
| Xususiyat | 3D bosma | Elektron-nurli eritish | Nisbiy o‘zgarish |
|---|---|---|---|
| Cho‘zilish mustahkamligi | 1139 MPa | 895 MPa | Taxminan %27,3 ortish |
| Oqish mustahkamligi | 1050 MPa | 849 MPa | Taxminan %23,7 ortish |
| Young moduli | 122 GPa | 134 GPa | Taxminan %9 kamayish |
| Uzilishdagi cho‘zilish | %16,5 | %5,1 | Taxminan 3,24 baravar |
| Charpy zarba natijasi | Grafikda 32,5; matnda taxminan 35 | Grafikda 55,2; matnda taxminan 55 | Taxminan %36–41 kamayish |
Zarba qiymatlarida matn, rasm va birlik o‘rtasida nomuvofiqlik bo‘lgani sabab jadval natijalari tadqiqotda ko‘rsatilgan ko‘rinishda alohida-alohida berilgan.
Rasm va jadvallarning ilmiy ma’nosi
- 1-rasm: Vakuum kamerasi, elektron to‘pi, boshqaruv shkaflari va yuqori kuchlanish manbaidan iborat tajribaviy ishlab chiqarish tizimini ko‘rsatadi.
- 1-jadval: Ishlatilgan TA15 kukunining kimyoviy tarkib chegaralarini beradi.
- 2-rasm: Turli jarayon parametrlari bilan bosilgan 25 metallografik namunaning sirtlarini ko‘rsatadi.
- 3-rasm: Cho‘zilish va zarba namunalari olingan uzun bloklarni ko‘rsatadi.
- 4-rasm: Skanerlash qadami va maxsus energiyaga ko‘ra to‘liq erimaslik, mozaik tuzilma, yakka nuqson va erigan sirt hududlarini ko‘rsatuvchi jarayon xaritasidir.
- 5-rasm: Substrat yaqinidagi uzilishlar, erimagan kukun va energiya oshgani sari yo‘nalishga kiruvchi dendritlarni ko‘rsatadi.
- 6-rasm: Namunalarning asosiy metall hududidagi dendrit o‘lchami va yo‘nalish farqlarini taqqoslaydi.
- 7-rasm: α′ fazaning ignasimon kristal morfologiyasi ishlab chiqarish sharoitiga bog‘liq ravishda noziklashishi yoki qo‘pollashishini ko‘rsatadi.
- 8-rasm: 3D bosilgan materialning nozik va yo‘nalgan tuzilmasini an’anaviy elektron-nurli eritilgan materialning qo‘polroq va teng o‘qli tuzilmasi bilan taqqoslaydi.
- 9-rasm: 3D bosilgan namuna yuqoriroq kuchlanishni ko‘tarishi va kattaroq uzayishga erishishini ko‘rsatadi.
- 2-jadval: Cho‘zilish mustahkamligi, oqish mustahkamligi, elastiklik moduli va uzilishdagi cho‘zilish qiymatlarini sonli taqqoslaydi.
- 10-rasm: 3D bosilgan namunaning zarba chidamliligi an’anaviy eritilgan materialnikidan pastligini ko‘rsatadi; rasm bilan matn o‘rtasida qiymat va birlik nomuvofiqligi mavjud.
Manba va usul eslatmasi
Tadqiqotning to‘liq asl nomi: Determining Technological Parameters for Obtaining TA15 Titanium Alloy Blanks with Improved Mechanical Characteristics Using the Electron-Beam 3D Printing Method
Mualliflar va to‘g‘ri tartibi: Serhii Akhonin, Vladimir Nesterenkov, Volodymyr Pashynskyi, Vladyslav Matviichuk, Sviatoslav Motrunich, Volodymyr Berezos va Illia Klochkov.
Teng birinchi muallif: Teng hissa yoki teng birinchi mualliflik haqida ma’lumot ko‘rsatilmagan.
Mas’ul muallif: Volodymyr Pashynskyi. Tadqiqotda aloqa manzili v.v.pashinskiy@mipolytech.education deb berilgan.
Muassasa aloqalari:
- E. O. Paton Electric Welding Institute of the National Academy of Sciences of Ukraine, Kyiv, Ukraine
- Department of Metallurgy and Welding of Titanium Alloys
- Department of Physical Processes, Technology and Equipment for Electron Beam and Laser Welding
- Scientific-Technical Complex
- Department of Strength of Welded Structures
- Department of Metallurgy, Material Science and Organization of Production, Technical University “Metinvest Polytechnic” LLC, Zaporizhzhia, Ukraine
- State Enterprise “Scientific-Production Center ‘Titan’” of the E. O. Paton Electric Welding Institute, Kyiv, Ukraine
Serhii Akhonin, Vladimir Nesterenkov, Vladyslav Matviichuk, Sviatoslav Motrunich va Illia Klochkov E. O. Paton Electric Welding Institute tarkibidagi tegishli bo‘limlar bilan; Volodymyr Pashynskyi Technical University “Metinvest Polytechnic” bilan; Volodymyr Berezos esa State Enterprise “Scientific-Production Center ‘Titan’” bilan bog‘langan.
DOI: 10.15587/1729-4061.2024.306613.
Jurnal: Eastern-European Journal of Enterprise Technologies.
Jild, son va sahifalar: 3/12 (129), 2024, 36–45.
Nashriyot: TECHNOLOGY CENTER PC.
Nashr sanasi: Maqolaning birinchi sahifasida 21 iyun 2024; jurnalning onlayn yozuv sahifasida esa 28 iyun 2024 sanasi mavjud.
Manba turi: Elektron-nurli ishlab chiqarish, metallografiya, bir o‘qli cho‘zilish va Charpy zarba sinovlarini birlashtirgan original eksperimental materialshunoslik tadqiqoti.
Peer-review holati: Peer-reviewed jurnal maqolasi. Jurnal double-blind peer review qo‘llashini va maqolalarni kamida ikki mutaxassis ko‘rib chiqishiga yuborishini bildiradi.
Ochiq kirish litsenziyasi: Creative Commons Attribution, CC BY.
Rasmiy havola:https://doi.org/10.15587/1729-4061.2024.306613
Moliyalashtirish: Tadqiqot Ukraina Milliy fanlar akademiyasining “mudofaa va tibbiyot ehtiyojlari uchun elektron-nurli eritish orqali yangi titan qotishmalarini va prokat hamda 3D bosib chiqarish orqali ulardan mahsulot ishlab chiqarish texnologiyalarini ishlab chiqish” mavzusidagi maqsadli tadqiqot dasturi doirasida qo‘llab-quvvatlangan. Davlat ro‘yxatga olish raqami 0123U100870.
Manfaatlar to‘qnashuvi: Mualliflar moliyaviy, shaxsiy, mualliflikka oid yoki natijalarga ta’sir qilishi mumkin bo‘lgan boshqa manfaatlar to‘qnashuvi yo‘qligini bildirgan.
Ma’lumotlarga kirish: Mualliflar ma’lumotlar oqilona so‘rov asosida taqdim etilishini bildirgan. Ochiq ma’lumot ombori havolasi berilmagan.
Sun’iy intellektdan foydalanish: Mualliflar tadqiqotni tayyorlashda sun’iy intellekt texnologiyasidan foydalanmaganini bildirgan.
Tashakkur: Tadqiqotchilar texnik yordam uchun E. O. Paton Electric Welding Institute tarkibidagi State Enterprise “Engineering Center for Electron Beam Welding” tashkilotiga minnatdorlik bildirgan.
Ushbu o‘zbekcha izoh tadqiqotning to‘liq matni, kimyoviy tarkib jadvali, ishlab chiqarish qurilmasi, jarayon parametrlari xaritasi, metallografik tasvirlar, cho‘zilish diagrammasi, mexanik xususiyatlar jadvali va zarba grafigi ko‘rib chiqilib tayyorlangan. Tashqi manbalar faqat maqolaning bibliografik yozuvi, DOI si, nashriyoti va jurnalning peer-review siyosatini tekshirish uchun ishlatilgan; ilmiy mazmunga tashqaridan topilma qo‘shilmagan.
Tadqiqotning asosiy cheklovlari: faqat bitta kukun donasi taqsimotidan foydalanish, turli bosish va yuk yo‘nalishlarini tizimli sinamaslik, fraktografik tahlil yo‘qligi, g‘ovaklikni hajmiy usulda o‘lchamaslik, charchash va sinish qattiqligi sinovlari bajarilmagani, mexanik natijalarda taqsimot statistikasi berilmagani hamda zarba chidamliligi rasmi bilan izoh matni o‘rtasidagi qiymat-birlik nomuvofiqligidir.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan