

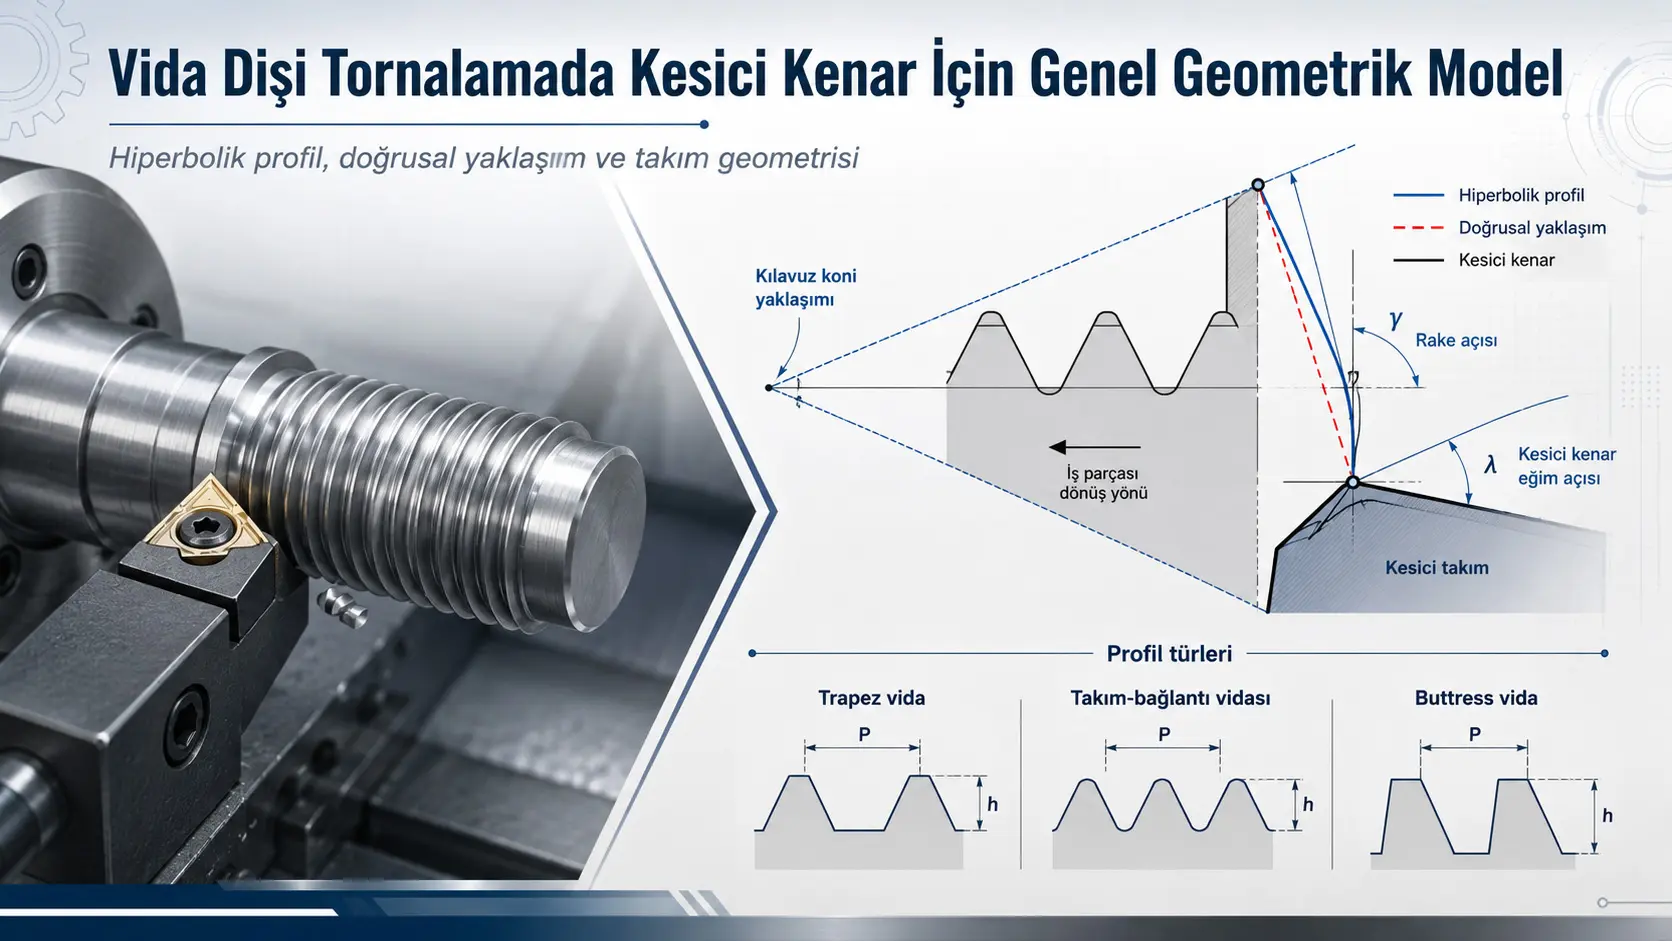
Bu tədqiqat, vida dişi tornalamada alətın talaş buctorı γ və kəsici kənar meyl buctorı λ sıfırdan fərqli olduğunda, kəsici kənar profilinin vida dişinin nominal xətti yan səthiyle niyə qalıq bire bir çaxınmadığını araşdırır. Tədqiqatçılar kəsici kənarı, vida dişini temsil eden kılavuz konus ilə alətın talaş müstəvisinin kəsişməi kimi modelledi və bu kəsişməin ümumi durumda hiperbolaik bir eğri oluşturduğunu analitik kimi gösterdi. Python tabanlı hesablamalar; trapez, konik alət-btorlantı və 7°/45° buttress vida profilleri üzerinde uygulandı. Hiperbolik kəsici kənarın kendi uc nöqtələrinı birleştiren xətti yaxınlaşdırmadan yawsının çalışma kapsamında en fazala təxminən 2 µm səviyyəinde kalması, alət kənarının pratik istehsalde xətti kimi təxminənlaştırılabiləceğini gösterdi. Bununla belə bu nəticə bütün vida profilleri üçün eyni bucaq doğruluğu garanti etmiyor: xüsusilə 45° buttress yantorında yüksək γ dəyərləri standart toleransın üzerinde profil buctorı xətası oluşturabiliyor.
Çalışmanın əsas mühəndislik problemi, alət ömrü və talaş qaldırma performansı üçün yararlı olabiləcek pozitiv və ya neqativ olmayan talaş geometriyalerinin, yüksək həssaslıqli vida dişi profilini bozabilmesidir. Standart vida dişi insertlerinde kesici profil ümumilikle üretiləcek vida profilinin kendisiyle eşleştirilirken talaş buctorı çoğu kez sıfır kabul edilir. Tədqiqat, bu fərziyyəın dışına çıkıldığında alət profilinin necə yeniden hesaplanabiləceği üçün ümumi bir həndəsi model sunmaktadır.
En dikkat çekici nəticələrdan biri, 24 mm nominal çap və 8 mm adımlı trapez vida örneğinde γ = 10° və λ = 7° iken nominal 15° yanak buctorına karşı hesablanan kesici yanak buctorının 14,99° olmasıdır. Konik alət-btorlantı vidasında γ = 10° və λ = 3° üçün 30° nominal açı 29,91° kimi hesablanmışdır. Buna karşılık 45°'lik buttress yantorında γ = 10° və λ = 3° kombinasyonu 44,51° vərmiş; yani təxminən 0,49° yaw meydana gelmiştir. Buttress standardında ilgili bucaq toleransının yalnız təxminən 0,067° olması niyəiyle bu fərq kritik hâle gelmektedir.
Türkiyə baxımından: Çalışma birbaşa Türkiyə'deki istehsal tesisleri üzerinde strukturlmamıştır. Bununla belə hassas trapez miller, torır makine vida mekanizmaları, sondaj btorlantıları və tek yönlü yüksək oxel yük taşıyan buttress dişlerin işlendiği istehsal ortamları açısından metod texniki kimi dəyərlendiriləbilir. Ancaq alət geometriyasinin yerli istehsale aktarılmasında kullanılan vida standardı, alət tezgâhının rijitliği, insert geometriyasi, iş parçası materialsi, alət btorlama üsulu və ölçmə infrastruktursı ayrıca doğrulanmalıdır. Çalışmanın hesapları birbaşa müəyyən bir Türk istehsal xəttinın tolerans yeterliliğini sübut etmir.
Tədqiqatın əsas sorunu nədir?
Vida dişi tornalama alətının kəsici kənarı vida profilinin yan səthiyle eyni geometriyaden üretildiğinde və kəsici kənar vida oxinin uygun düzleminde tutulduğunda, alətın oluşturduğu profil nəzəri vida profiliyle çaxınabilir. Ancaq alət ömrünü, talaş oluşumunu və ya kesme davranışını iyiləştirmek amacıyla talaş buctorı γ ya da kəsici kənar meyl buctorı λ değiştirildiğinde, kəsici kənarın bulunduğu düzlem qalıq vida səthini oluşturan kılavuz konusnin oxel düzlemiyle çaxınmaz.
Çalışmanın geometriyak yanaşmasında vida dişinin bir yanı, dönerek və ox boyunca ilərleyerek helisəl səthi oluşturan bir kılavuz konusnin doğrultmanı kimi ele alınmaktadır. Alət düzlemi bu koniyi oxden fərqli bir mövqeda kestiğinde ortaya çıkan eğri düz bir doğru değil, konik kesit geometriyasinin gereği kimi hiperboladür.
Üç fərqli vida profili niyə karşılaştırıldı?
Tədqiqat, profil geometriyasinin həssaslıq üzərində təsirini görebilmek üçün birbirinden belirgin biçimde fərqli üç vida grubunu seçmiştir:
| Vida tipi | Temel profil | Çalışmadaki örnek | Öne çıkan həssaslıq konusu |
|---|---|---|---|
| Trapez vida | ISO/GOST üçün toplam profil buctorı 30°, yanak buctorı 15° | 24 mm nominal çap, 8 mm adım | Hareket vidalarında profil və adım doğruluğu |
| Konik alət-btorlantı vidası | Toplam 60°, yanak buctorı 30° | NC10/API 7 və sınaqde Z-66 tipi btorlantı | Sondaj btorlantılarında möhkəmlik, sızdırmazlıq və tekrar sökülüp takılabilme |
| Buttress vida | Asimetrik 7°/45° | 38,1 mm əsas etkin çap, 6,35 mm adım | Tek yönde yüksək oxel yük və çok dar bucaq toleransı |
Çalışmanın xüsusilə buttress profilde ulaştığı nəticə mühümdir: eyni alət geometriyasi değişikliği, küçük açılı və ya daha geniş toleranslı bir profilde kabul ediləbilir kalırken 45° yantorın daha sıkı toleransı niyəiyle kabul ediləmez hâle gelebilmektedir.
Helis açısı necə hesaplandı?
Vida helisinin irəliləmə buctorı üçün kullanılan əsas ilişki:
\[ \psi=\arctan\left(\frac{P}{\pi d_2}\right) \]
Burada ψ helis/irəliləmə buctorı, P vida addımı və d₂ addım diametridır. Tədqiqatda 24 mm nominal çap və 20 mm addım diametrina sahip 8 mm adımlı trapez vida üçün təxminən 7,26° hesablanmışdır. NC10 konik alət-btorlantı vidasında dəyər təxminən 2,86° olduğundan modelde λ təxminən 3° alınmıştır.
Mənbədaxili sayı notu: Buttress örneği üçün metindeki hesap təxminən 3,03°, daha sonraki modelleme bölümü 3,04° vərirken müqayisə Tablo 4'te 3,83° mövcuddur. Bu fərqlilık mənbə tədqiqatın kendi üçünde mevcuttur.
Hiperbolik profilin matematiksel əsasi
Talaş açısı sıfırdan fərqli fakat λ = 0 olduğunda tədqiqatçılar, kılavuz konusnin oxine paralel fakat oxden ötelenmiş alət düzleminin koniyi hiperbola biçiminde kestiğini göstərir. Hiperbol ilə ideal xətti profil arasındaki lokal yaw üçün çalışma şu btorıntıyı vərir:
\[ \Delta_i= \frac{r^2\sin^2\gamma} {r_i+\sqrt{r_i^2-(r\sin\gamma)^2}} \]
Burada r kesik kılavuz konusnin küçük yarıçapı, rᵢ incelenen noktadaki yarıçap, γ talaş buctorı və Δᵢ hiperbolaik profil ilə ideal doğrultu arasındaki yerdəyişmədir.
Bu ilişki kullanılarak çalışma hiperbolaik kənarı şu biçimde ifade eder:
\[ y_i= x_i\cot\left(\frac{\phi}{2}\right) - \frac{r^2\sin^2\gamma} {x_i\cot\left(\frac{\phi}{2}\right)+ \sqrt{\left[x_i\cot\left(\frac{\phi}{2}\right)\right]^2-(r\sin\gamma)^2}} \]
φ vida profil buctorıdır. Bu ifade xüsusilə yalnız γ etkisinin ele alındığı durumda kəsici kənarın ideal xətti vida yanından ne kadar saptığını diaqnozmlar.
Neden hiperbola yerine düz kənar öneriləbiliyor?
Tədqiqatçıların Python hesablamalarında hiperbolaik kənarın kendi uc nöqtələrindan geçen xətti yaxınlaşdırmaa göre konkavlık/konvəkslik miktarı çok küçüktür. 24 mm çap və 8 mm adımlı trapez vida örneğinde hiperbolaun xətti yaxınlaşdırmadan yawsı γ = 20° üçün təxminən 0,002 mm, γ = 10° üçün yalnız 0,00056 mm, yani təxminən 0,56 µm kimi hesablanmışdır. Tədqiqatın ümumi qiymətləndirməsinde xətti interpolasiyaa göre maksimum yawnın 2 µm'yi aşmadığı qeyd edilir.
Buna görə çalışma, nəzəri kimi hiperbolaik olması gereken kəsici kənarı real istehsalde qüsursuz hiperbola biçiminde taşlamak yerine, hesablanan uc nöqtələri bir doğruyla birleştirmenin texnologiyak kimi daha uygulanabilir olduğunu savunmaktadır. Ancaq bu yaklaşma yalnız kənarın eğrilik xətasının küçük olduğunu gösterir; kesici yanak buctorının standarda uygun olup olmadığının ayrıca kontrol edilmesi lazımdır.
γ və λ birlikdə hesaba bərkldığında model necə genişletildi?
Çalışmanın ikinci analitik yanaşmasında kılavuz konus Kartezyen sistemde
\[ y^2+z^2=x^2\tan^2(\beta) \]
ilə diaqnozmlanır. İlk durumda alət düzlemi
\[ y=k \]
şəklindədir və kəsişmə eğrisi
\[ z=\pm\sqrt{x^2\tan^2(\beta)-k^2} \]
kimi elde edilir. Burada
\[ \beta=\frac{\pi}{2}-\frac{\phi}{2}, \qquad k=r\sin\gamma \]
istifadə olunur. Alət düzlemi ayrıca λ kadar döndürüldüğünde çalışma düzlemi
\[ \left[-r\tan\left(\frac{\phi}{2}\right)+x\right]\sin\lambda + (-k+y)\cos\lambda=0 \]
biçiminde diaqnozmlar. Böylece tədqiqatçılar γ və λ'nın eyni anda etkisini içeren daha ümumi kəsişmə modeline ulaşmaktadır.
Denklem (19) üçün mənbə sadakati notu: Məqaləde yekun ifade basılı kimi \(x^2\cot^2(\phi)\) terimini içermektedir. Bunun hemen öncəsinde \(\beta=\pi/2-\phi/2\) fırlanmaümü açıqça vərildiğinden, metin ilə yekun denklem arasında not edilmesi gereken bir gösterim tutarsızlığı mövcuddur. Burada mənbə denklemi sessizce yeniden yazılmamış və ya düzeltilmemiştir.
Hangi profil en hassas çıktı?
Trapez vida: 24 mm nominal çap, 8 mm adım və 20 mm addım diametri üçün λ = 7°, γ = 10° durumunda hesablanan kesici yanak buctorı 14,99°'dir. Nominal dəyər 15° olduğundan fərq yalnız təxminən 0,01°'dir. γ = 4° və λ = 7° üçün dəyər 15,00°; γ = 0° və λ = 7° üçün 15,01° kimi hesablanmışdır.
Konik alət-btorlantı vidası: NC10/API 7 örneğinde nominal 30° yanak buctorına karşı λ = 3°, γ = 10° üçün 29,91° hesablanmışdır. γ = 4° olduğunda dəyər 30,00°'ye yaklaşmaktadır. Çalışmanın vərdiği ±40 dəqiqəlık standart toleransla karşılaştırıldığında hesablanan 0,09° fərq kabul ediləbilir bölgede kalmaktadır.
Buttress vida: En kritik nəticə burada ortaya çıkmıştır. 45° yantorın λ = 3°, γ = 10° durumunda hesablanan dəyəri 44,51°'dir. Yaklaşık 0,49°'lik fərq, kayntorın vərdiği ±4 dəqiqə, yani təxminən ±0,067° toleransın belirgin biçimde üzerindedir. γ = 4°'te dahi hesablanan 44,89° dəyəri təxminən 0,11° fərq oluşturmaktadır.
Tədqiqatın dəstəklədiyi nəticələr
- Sıfırdan fərqli γ və/və ya λ, kəsici kənarın nəzəri ideal geometriyasini değiştirebilir.
- Kılavuz koni ilə alət düzleminin kəsişməi ümumi durumda hiperbolaik bir kəsici kənar üretir.
- İncelenen alət geometriyaleri üçün hiperbolaun kendi uc nöqtələrindan geçen xətti kənara göre eğrilik fərqı mikrometr mertebesinde kalabilir.
- Trapez və incelenen alət-btorlantı vida örneklerinde xətti insert profili, hesablanan açı yayınmaları bcərəyanından uygulanabilir görünmektedir.
- Buttress vidanın 45° yantorında yüksək γ dəyəri profil buctorı toleransını aşabilir.
- Kəsici kənar geometriyasinin vida tipi və toleransıyla birlikdə dəyərlendirilmesi lazımdır.
Çalışmanın desteklemediği və ya sübut etmədiyi nəticələr
- Model bütün vida standartları, bütün çaplar və bütün adımlar üçün mərhələnsel dəqiqlik garantisi vərmemektedir.
- Çalışma bütün alət materialleri üçün optimum γ və ya λ dəyərini belirlememektedir.
- Alət ömründeki artım bu sınaqde sistematik aşınma ömrü testiyle nicel kimi ölçülməmişdir.
- Doğrusal təxminənlaştırmanın her sənaye istehsal xəttinda 2 µm toplam parça xətası storlayactorı sonucu çıkarılamaz.
- Sınaq; işləmə xətaları, alət tezgâhı geometriyasi, ölçmə qeyri-müəyyənliyi və səth pürüzlülüğünün bütün biləşenlerini ayrı bir qeyri-müəyyənlik büdcəsi üçünde çözümlememiştir.
- Buttress nəticələri daha büyük çaplara və ya fərqli adımlara birbaşa ümumilənmemelidir.
Tədqiqatın Metodu və Tapıntıları
Analitik və hesablamalı metod
Tədqiqat önce triangular konik alət-btorlantı, trapez və buttress vida profillerinin standart geometriyalerini və toleranslarını belirledi. Ardından vida yan səthini oluşturan geometriyak səth bir kılavuz konus kimi modellendi. Talaş düzlemi ilə bu koninin kəsişməi, deskriptif geometriya və trigonometrik btorıntılarla; daha sonra btorımsız kimi Kartezyen analitik geometriyayle türetildi. İki yanaşmasın eyni hiperbolaik kəsici kənar kavramına ulaştığı bildirildi.
Hesaplamalar üçün tədqiqatçılar Python 3 və Google Colab tabanlı bir program geliştirdi. Program γ və λ'nın fərqli dəyərlərinde hiperbolaik kəsici kənarı, kəsici kənarın uc nöqtələrinı və bu noktaları birleştiren xətti interpolasiyau hesablamak üçün kullanıldı.
Standart və model parametrlerinin müqayisəsı
| Model | Temel boyutlar | γ | λ | Nominal yanak buctorı | Hesaplanan yanak buctorı |
|---|---|---|---|---|---|
| Trapez | d = 24 mm; d₂ = 20 mm; P = 8 mm | 10° | 7° | 15° | 14,99° |
| Trapez | d = 24 mm; d₂ = 20 mm; P = 8 mm | 4° | 7° | 15° | 15,00° |
| NC10 alət-btorlantı | d₂,max = 27 mm; P = 4,233 mm | 10° | 3° | 30° | 29,91° |
| NC10 alət-btorlantı | d₂,max = 27 mm; P = 4,233 mm | 4° | 3° | 30° | 30,00° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 10° | 3° | 45° | 44,51° |
| Buttress | d₂ = 38,1 mm; P = 6,35 mm | 4° | 3° | 45° | 44,89° |
Bu cədvəl, eyni büyüklükteki alət açısı değişiminin fərqli vida profillerinde eşit geometriyak xəta üretmediğini açıqça göstərir. Özellikle geniş 45° buttress yantorı və çok dar standart toleransı kombinasyonu, alət geometriyasine daha hassas davranmaktadır.
Sınaqsel doğrulama necə strukturldı?
Analitik nəticələrin kontrolü üçün sınaq 1A616 model bir tokar dəzgahında realleştirildi. Dış vida tornalama üçün VORGEN Ser 3232 P22 alət kullanıldı. GOST 50864-96 form I alət-btorlantı dişine uygun karbid insertin altındaki normal şime ek kimi, alət geometriyasini değiştirmek amacıyla Mitsubishi Electric MV12005 elektroeroziya tezgâhında üretilmiş ek bir şim kullanıldı. Bu düzenleme sınaqde təxminən γ = −8° talaş buctorı oluşturdu.
İş parçası AlCu4Mg1 / 2024 duralüminium və təxminən 40 mm çapındaydı. Sınaq koşulları 750 min⁻¹ iş mili devri və 0,16 mm/dev ilərleme kimi vərildi. Parça üzerinde vida profiline sahip dört oluk işlendi.
Numune daha sonra Mitsubishi Electric MV12005 ilə oxi boyunca ikiye ayrıldı. Profil, PMT-3 optik mikroskop və təxminən ×200 böyütmə kullanılarak görüntülendi. Görüntü analizi sırasında GaussianBlur filtresi üçün nüvə boyutu 5 seçildi; Canny kənar aşkarlamade threshold1 = 20 və threshold2 = 20 kullanıldı. Gürültünün bir bölümü manuel temizlendi. Stor və sol profil kənarlarının piksel koordinatları ən kiçik kvadratlar üsuluyle xətti kimi yaklaştırıldı.
Sınaqsel profil açıları
| Oluk | Ölçülen profil buctorı φe | Teorik dəyərden fərq | Ra sol | Ra stor |
|---|---|---|---|---|
| 1 | 59,722° | +0,107° | 6,8 µm | 4,2 µm |
| 2 | 59,843° | +0,228° | 5,8 µm | 4,8 µm |
| 3 | 59,547° | −0,068° | 4,0 µm | 5,3 µm |
| 4 | 59,701° | +0,086° | 6,6 µm | 4,3 µm |
| Ortalama | 59,703° | +0,088° | 5,8 µm | 4,65 µm |
Formül (19) kullanılarak çalışma tarafından hesablanan nəzəri profil buctorı 59,615°'dir. Dört oluğun eksperimental ortası 59,703° olduğundan orta fərq təxminən 0,088°'dir. En büyük tekil fərq 0,228° kimi ölçülmüşdür. Tədqiqatçılar bu sonucu nəzəri modelle uyumlu kimi yorumlamaktadır.
Sınaqin mühüm sərhədlılığı
Tədqiqatçılar eksperimental doğrulamayı kendirəli de indikativ xarakterli qiymətləndirməktedir. İşleme xətaları və ölçmə xətaları ayrı ayrı modellenmemiştir. Profil pürüzlülüğü və görüntüden kənar belirleme süreci de φe açısının belirsizliğine katkıda bulunabilir. Buna görə sınaq, analitik yanaşmasın fiziki kimi makul olduğunu dəstəkləyir; lakin yüksək həssaslıqli bir boyutsal metroloji doğrulamasının və ya kapsamlı bir qeyri-müəyyənlik analizinin yerine geçmemektedir.
Mühendislik açısından ana nəticə
Çalışmanın tasarım mesajı, yalnızca “talaş buctorını artırmak” və ya “inserti helis buctorı kadar yatırmak” deyil. Esas nəticə, alət performansı üçün seçilən γ və λ dəyərlərinin vida profil toleransıyla birlikdə hesaplanması gerektiğidir. Hiperbolun xətti yaxınlaşdırmaa göre eğriliği çok küçük olsa bilə, xətti kimi üretilən kəsici kənarın açısı nominal profilden yeterince sapıyorsa parça standardı yine ihlal ediləbilir.
Mənbə və Metod Qeydi
Tam orijinal tədqiqat adı: General Geometric Model for the Cutting Edge in Thread Turning
Müəlliflər: Cristian Barz; Oleh Onysko; Volodymyr Kopei; Yaroslav Kusyi; Lesia Shkitsa; Predrag Dašić; Saulius Baskutis.
Müəllif sırası: Mənbə tədqiqatdakı sıra aynen qorunmuşdur. Mənbəta eş birinci müəllif/eş katkı beyanı yoxdur. Sorumlu müəllif Oleh Onysko'dur.
Qurumlar: North Univərsity Centre of Baia Mare, Technical Univərsity of Cluj-Napoca; Department of Computerized Mechanical Engineering, Ivano-Frankivsk National Technical Univərsity of Oil and Gas; Institute of Mechanical Engineering and Transport, Lviv Polytechnic National Univərsity; Institute of Engineering Mechanics and Robotics, Ivano-Frankivsk National Technical Univərsity of Oil and Gas; Engineering Academy of Serbia; Department of Production Engineering, Kaunas Univərsity of Technology.
Jurnal: Machines. Nəşriyyat: MDPI, Basel, Switzerland. Cilt: 14. Məqalə numarası: 549. Yıl: 2026.
DOI: 10.3390/machines14050549
Resmî yayın btorlantısı:https://doi.org/10.3390/machines14050549
Yayın süreci: 1 Mart 2026'da alınmış, 27 Nisan 2026'da revize edilmiş, 11 Mayıs 2026'da kabul edilmiş və 14 Mayıs 2026'da yayımlanmışdır.
Mənbə növü və hakemlik durumu:Machines dergisinde yayımlanmış rəyli tədqiqat məqaləsidir. Çalışma analitik/həndəsi modelleme, Python tabanlı hesablama və eksperimental doğrulamayı birlikdə içermektedir.
Lisans: Creativə Commons Attribution (CC BY). Məqalə açıq girişlidir.
Maliyyələşmə: Ukrayna Eğitim və Bilim Bakanlığı tarafından PK 0124U000654 numaralı proje kapsamında maliyyəe edilmiştir.
Məlumat əlçatanlığı: Müəlliflər vərirəlin makale üçünde bulunduğunu bildirmektedir.
Maraqlar toqquşması: Müəlliflər maraqlar toqquşması olmadığını beyan etmiştir.
Müəllif katkıları: Kavramsallaştırma C.B., O.O. və V.K.; metod C.B. və O.O.; yazılım O.O. və V.K.; doğrulama V.K., Y.K. və S.B.; biçimsel analiz O.O. və Y.K.; tədqiqat C.B. və O.O.; mənbəlar L.S. və Y.K.; vəri kürasyonu L.S. və S.B.; ilk taslak O.O. və V.K.; gözden geçirme/düzenleme P.D., V.K. və S.B.; görselleştirme Y.K. və P.D.; gxülasəim L.S. və P.D.; proje yönetimi və maliyyələşmə temini O.O. kimi beyan edilmiştir.
Bilimsel içerik sərhədı: Bu Verianla içeriğindeki metod, denklemler, sınaq koşulları, sayısal nəticələr və yorum sərhədları yalnızca incelenen çalışmaya dayanmaktadır. Dış mənbəlardan yeni eksperimental və ya bilimsel tapıntı eklenmemiştir. Dış doğrulama yalnız çalışma kimliyi, yayın bilgirəli və derginin hakemli statüsü üçün istifadə edilmişdir.
Mənbədaxili uyğunsuzluqlar: Buttress vida üçün maksimum helis buctorı metinde 3,03°, modelleme örneğinde təxminən 3,04° və Tablo 4'te 3,83° kimi geçmektedir. Həmçinin Denklem (19)'daki cot²(φ) gösterimi, eyni bölümde belirtilən β = π/2 − φ/2 fırlanmaümüyle birbaşa karşılaştırıldığında kontrol gerektiren bir mənbə içi tutarsızlıktır. Bu noktalar sessizce düzeltilmemiştir.
Temel metodsel məhdudiyyət: Sınaqsel doğrulama tek bir əsas sınaq düzeni və dört işlenmiş oluk üzerinden strukturlmıştır. Çalışma, işləmə və ölçmə xətaları üçün ayrıntılı qeyri-müəyyənlik büdcəsi təqdim etmir. Buna görə önerilən həndəsi modelin fərqli alət tezgâhları, insertler, materialler, vida çapları və istehsal toleranslarında ayrıca doğrulanması lazımdır.
Şərh yazın
E-poçt ünvanınız yayımlanmayacaq. Məcburi sahələr * ilə işarələnib