

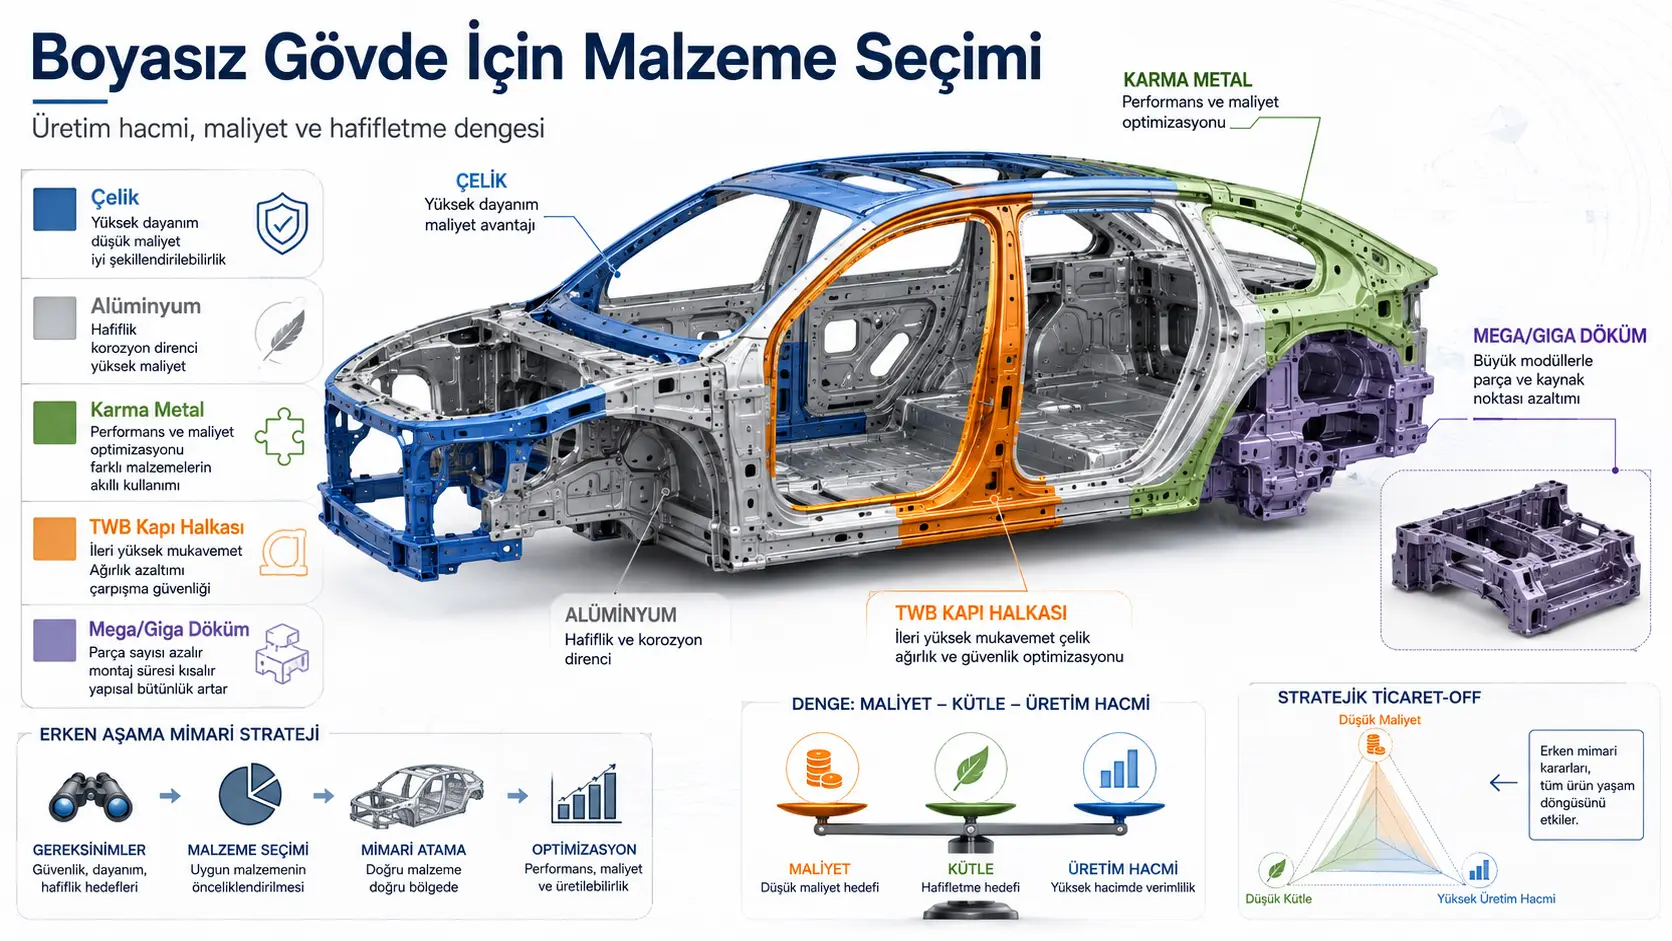
Bu çalışma, otomotiv boyasız gövdesinde çelik, alüminyum, karma metal, sıcak preslenmiş lazer kaynaklı sac ve mega/giga döküm mimarileri arasındaki seçimin üretim hacmi ile bir kilogramlık kütle azalmasına verilen ekonomik değere göre nasıl değiştiğini incelemektedir. Araştırmacılar, 13 temel yük yolu grubundan oluşan basitleştirilmiş bir gövdeyi dokuz malzeme kalitesiyle dolduran; tasarımları beş mekanik kısıtla eleyen; imalat, birleştirme ve takım maliyetlerini üretim hacmine göre hesaplayan bir model kurmuştur. Modelde mega/giga döküm, yaklaşık 50.000 araç/yıl üzerinde küresel Pareto sınırına girmekte; daha düşük hacimlerde ise soğuk preslenmiş karma metal mimariler daha uygun görünmektedir. Bununla birlikte sonuçlar gerçek bir üretim gövdesinin mutlak maliyet ve kütle tahmini değildir; sentetik bir mimari modelden elde edilmiş göreli sıralamalardır ve çalışma hakem değerlendirmesinden geçmemiştir.
Çalışmanın ana sonucu, otomotiv gövdesinde tek bir malzeme mimarisinin bütün üretim programları için üstün olmadığıdır. Kütle azaltımının ekonomik değeri düşük olduğunda soğuk preslenmiş çelik, değer çok yükseldiğinde alüminyum ağırlıklı mimari, geniş orta bölgede karma metal ve yüksek üretim hacmiyle birlikte belirli orta hafifletme hedeflerinde döküm destekli mimariler öne çıkmaktadır. Malzeme seçimi yalnızca yoğunluk veya çekme dayanımı üzerinden değil; sac kalınlığı, burkulma, burulma, çarpışma enerjisi, birleştirme yöntemi, takım yatırımı ve yıllık üretim adedi birlikte değerlendirilerek yapılmalıdır.
Türkiye’deki otomotiv üreticileri ve yapısal parça tedarikçileri açısından çalışma, yeni bir elektrikli veya içten yanmalı araç programının erken döneminde “çelik mi, alüminyum mu, karma metal mi, büyük döküm mü?” sorusunu sistematik biçimde değerlendirebilecek bir karar çerçevesi sunmaktadır. Ancak çalışmadaki dolar maliyetleri, enerji fiyatları, pres yatırımları, malzeme fiyatları, araç kullanım mesafeleri ve tedarik koşulları Türkiye’ye doğrudan aktarılamaz. Yerel sac, alüminyum, enerji, işçilik, takım, lojistik ve üretim hacmi verileriyle yeniden kalibrasyon yapılmadan Türkiye’de belirli bir gövde mimarisinin ekonomik olarak üstün olduğu sonucuna varılamaz.
Boyasız gövde malzeme seçimi neden sistem düzeyinde bir problemdir?
Boyasız gövde (Body-in-White, BIW), aracın boya, cam, koltuk, trim, elektrik sistemi ve hareketli kapakları eklenmeden önceki taşıyıcı metal yapısını ifade etmektedir. Bu yapı; A, B ve C sütunları, marşpiyeller, tavan rayları, ön ve arka boyuna kirişler, darbe kutuları, amortisör kuleleri ve diğer temel yük yollarından oluşmaktadır.
Bir parçanın malzemesi tek başına değiştirildiğinde yalnızca o parçanın kütlesi değişmez. Gerekli sac kalınlığı, şekillendirme yöntemi, komşu parçalarla birleştirme süreci, galvanik korozyon önlemleri, çarpışma davranışı, takım yatırımı ve üretim hattının ekonomik hacmi de değişebilir. Bu nedenle araştırma, malzeme seçimini parça düzeyinde bir listeleme problemi olarak değil, bütün gövde mimarisini etkileyen bağlı bir karar problemi olarak ele almaktadır.
Araştırmanın temel sorusu nedir?
Araştırmanın temel sorusu şudur: Bir araç programının yıllık üretim hacmi ve bir kilogramlık kütle azalması için ödemeye razı olduğu maliyet biliniyorsa, mekanik olarak uygulanabilir ve ekonomik açıdan en uygun boyasız gövde malzeme mimarisi nasıl seçilebilir?
Bu sorunun cevaplanması için çalışmada şu unsurlar aynı model içinde birleştirilmiştir:
- Çelik ve alüminyum malzeme kaliteleri,
- Ayrık sac kalınlığı seçenekleri,
- Soğuk presleme ve sıcak presleme,
- Lazer kaynaklı özel saclar veya tailor-welded blanks (TWB),
- Alüminyum yüksek basınçlı mega/giga dökümler,
- Aynı ve farklı malzemeler arasındaki birleştirme yöntemleri,
- Beş temel mekanik performans kısıtı,
- Üretim hacmine bağlı takım ve sermaye amortismanı,
- Kütle ile maliyet arasındaki Pareto dengesi.
Literatürde hangi boşluk hedeflenmiştir?
Önceki malzeme seçimi çalışmaları çoğunlukla tek bir bileşenin malzeme ve kalınlık optimizasyonuna, yaşam döngüsü değerlendirmesine, çarpışma performansına veya çok ölçütlü malzeme sıralamasına odaklanmıştır. Bu çalışma ise malzeme, kalınlık, parça birleştirme, parça konsolidasyonu ve üretim ölçeğini aynı mimari modelde birlikte değerlendirmeyi amaçlamaktadır.
Araştırmacılar, erken araç geliştirme aşamasında ayrıntılı sonlu eleman modelleri veya son parça geometrileri henüz mevcut değilken kullanılabilecek bir “mimari tarama” aracı geliştirmektedir. Modelin amacı nihai tasarımı belirlemek değil, ayrıntılı geliştirme yatırımı yapılmadan önce hangi malzeme ve üretim ailesinin daha umut verici olduğunu göstermektir.
Basitleştirilmiş boyasız gövde nasıl oluşturulmuştur?
Şekil 1’de boyasız gövde, bir üretim aracının eksiksiz parça listesi yerine 13 temel yük yolu grubuyla temsil edilmiştir:
- Ön boyuna kirişler,
- Ön darbe kutuları,
- Üst ön yan kiriş veya “shotgun”,
- Ön amortisör kulesi,
- Menteşe sütunu,
- Marşpiyel veya yan eşik,
- B sütunu,
- Arka tekerlek davlumbazı,
- Arka boyuna kirişler,
- C sütunu,
- Tavan rayları,
- A sütunu,
- Arka amortisör kulesi.
Kapılar, kaput, bagaj kapağı, çapraz elemanlar ve cıvatalı alt şasiler kapsam dışında bırakılmıştır. Bu nedenle model yalnızca temel yapısal yük yollarının erken mimari karşılaştırmasını yapmaktadır.
Parça konsolidasyonu hangi seçenekleri içermektedir?
Modelde temel parça grupları ayrı ayrı üretilebildiği gibi bazı komşu parçalar tek bir modülde birleştirilebilmektedir. Şekil 1’de altı döküm ve beş TWB olmak üzere toplam 11 konsolidasyon seçeneği gösterilmektedir.
Mega ve giga döküm modülleri
Ön veya arka gövdenin iki ila beş temel parçası tek bir yüksek basınçlı alüminyum dökümle değiştirilebilmektedir. En büyük ön giga döküm; ön boyuna kirişleri, amortisör kulesini, shotgun elemanını, darbe kutularını ve menteşe sütununu aynı modülde birleştirmektedir.
Bütün döküm seçenekleri A365 döküm alüminyumuna ve 3,0 mm sabit duvar kalınlığına zorlanmıştır. Dökümün etkinleştirilmesiyle modül içindeki bağlantılar kaldırılmakta, ayrı pres takımları ve bazı birleştirme işlemleri ortadan kalkmaktadır.
Lazer kaynaklı özel sac kapı halkaları
Tailor-welded blank veya TWB, farklı kalınlıklardaki sac parçalarının şekillendirme öncesinde lazerle birleştirilmesiyle oluşturulan bütünleşik levhadır. Modelde iki parçalı bir B sütunu–tavan rayı çözümünden beş parçalı tam kapı halkasına kadar farklı seçenekler bulunmaktadır.
TWB modüllerinin tamamı HS-950Y-1300T presle sertleştirilmiş çeliğe zorlanmıştır. Dökümden farklı olarak TWB içindeki her üye kendi kalınlığını korumaktadır. Böylece kapı halkasının farklı bölgeleri farklı sac kalınlıklarına sahip olabilmektedir.
Birbiriyle çakışan modüllerin aynı anda seçilmesine izin verilmemiştir. Örneğin menteşe sütununu kullanan büyük bir ön dökümle aynı sütunu kapsayan geniş kapı halkası birlikte etkinleştirilememektedir.
Modelde hangi malzemeler kullanılmıştır?
Malzeme veri tabanı altı çelik, iki şekillendirilmiş alüminyum ve bir döküm alüminyum olmak üzere dokuz kalite içermektedir. Çelik için yoğunluk 7.850 kg/m³ ve elastisite modülü 210 GPa; alüminyum için yoğunluk 2.700 kg/m³ ve elastisite modülü 70 GPa alınmıştır.
| Malzeme kalitesi | Malzeme ailesi ve üretim türü | Akma dayanımı | Çekme dayanımı | Birörnek uzama | Modelde kullanılan malzeme fiyatı |
|---|---|---|---|---|---|
| CR-MI-110Y-260T | Soğuk haddelenmiş yumuşak çelik | 110 MPa | 260 MPa | 0,28 | 1,65 $/kg |
| CR/HR-LA-340Y-410T | Düşük alaşımlı çelik | 340 MPa | 410 MPa | 0,22 | 1,68 $/kg |
| CR-DP-440Y-780T | Çift fazlı çelik | 440 MPa | 780 MPa | 0,12 | 1,82 $/kg |
| CR-DP-590Y-980T | Çift fazlı çelik | 590 MPa | 980 MPa | 0,11 | 1,86 $/kg |
| CR-MS-1220Y-1500T | Martenzitik çelik | 1.220 MPa | 1.500 MPa | 0,06 | 1,90 $/kg |
| HS-950Y-1300T | Sıcak preslenmiş çelik | 950 MPa | 1.300 MPa | 0,06 | 1,69 $/kg |
| 5754-O-130Y-250T | 5xxx serisi şekillendirilmiş alüminyum | 130 MPa | 250 MPa | 0,20 | 5,40 $/kg |
| 6016-T81-180Y-320T | 6xxx serisi şekillendirilmiş alüminyum | 180 MPa | 320 MPa | 0,16 | 5,50 $/kg |
| A365-150Y-260T | Yüksek basınçlı döküm alüminyum | 150 MPa | 260 MPa | 0,08 | 2,80 $/kg |
Malzeme fiyatları çalışmanın model girdileridir; güncel piyasa teklifi veya belirli bir üreticinin satın alma maliyeti olarak değerlendirilmemelidir.
Parça kütlesi nasıl hesaplanmıştır?
Her parça grubunun kütlesi, referans çelik parçanın kütlesinden malzeme yoğunluğu ve sac kalınlığı oranlarıyla doğrusal olarak ölçeklenmiştir:
\[ m_i = m_{base,i}\frac{\rho_{sel}}{\rho_{ref}}\frac{t_{sel}}{t_{def,i}} \]
\[ M_{BIW} = \sum_{i=1}^{N} m_i \]
Burada mbase,i i’inci grubun referans kütlesini, ρsel seçilen malzemenin yoğunluğunu, ρref 7.850 kg/m³ olarak alınan çelik referans yoğunluğunu, tsel seçilen kalınlığı ve tdef,i referans kalınlığı göstermektedir.
Bu doğrusal model, gerçek bir alüminyum parçanın çelik parçadan farklı kesit geometrisine, kaburgalara, bağlantı flanşlarına veya yerel kalınlık geçişlerine sahip olabileceğini doğrudan modellememektedir. Bu nedenle hesaplanan toplam kütleler sentetik karşılaştırma değerleridir.
Alüminyum çeliğin yerine geçtiğinde neden yalnızca yoğunluk karşılaştırması yeterli değildir?
Alüminyumun yoğunluğu çeliğin yaklaşık üçte biri olsa da elastisite modülü ve bazı dayanım özellikleri daha düşüktür. Aynı mekanik performansı sağlamak için alüminyum parçanın genellikle daha kalın yapılması gerekir. Çalışma bu ilişkiyi ikame katsayısıyla tanımlamaktadır:
\[ k \equiv \frac{t_{Al}}{t_{St}} \]
Burada k, eşdeğer performans için gereken alüminyum kalınlığının çelik kalınlığına oranıdır. Alüminyumun kütle bakımından avantajlı kalabilmesi için bu oranın yoğunluk oranı olan yaklaşık 3’ün altında olması gerekir.
Genel mekanik kapasite ilişkisi şu biçimde ifade edilmiştir:
\[ kapasite \propto \mu_m t^p \]
μm malzemeye bağlı elastik veya plastik özellik katsayısını, t kalınlığı, p ise ilgili mekanizmanın kalınlık üssünü göstermektedir. Eşdeğer kapasite için teorik ikame oranı:
\[ k_{theory} = \left(\frac{\mu_{St}}{\mu_{Al}}\right)^{1/p} \]
olarak hesaplanmıştır.
Gerçek alüminyum gövdelerde daha geniş kesit ve ambalajlama optimizasyonları yapılabildiği için çalışma, lisanslı araç söküm karşılaştırmalarından 2,17 değerinde etkin bir ikame katsayısı türetmiştir. Sabit geometri kullanan modele bu avantajı eklemek için malzeme kredisi tanımlanmıştır:
\[ \eta_M = \left(\frac{k_{theory}}{k_{eff}}\right)^p \]
Bu kredi yalnızca şekillendirilmiş alüminyumun burulma ve girişime karşı plastik çökme mekanizmalarında kullanılmıştır. Döküm alüminyum ve çelik için kredi 1 olarak bırakılmıştır.
Beş mekanik kısıt neyi denetlemektedir?
| Kısıt | Denetlenen davranış | Kalınlık üssü veya temel ilişki | Teorik Al/çelik kalınlık oranı | Şekillendirilmiş alüminyum malzeme kredisi |
|---|---|---|---|---|
| C1 | Panel eğilme rijitliği | Kalınlığın küpü, p=3 | 1,44 | 1,00 |
| C2 | Kapalı kesit burulması | Kalınlıkla doğrusal, p=1 | 3,00 | 1,38 |
| C3 | Yerel plaka burkulması | Genişlik/kalınlık sınırı | 1,73 | Uygulanmıyor |
| C4 | Eksenel ezilme ve enerji yutma | p=5/3 ve süneklik koşulu | 1,50 | 1,00 |
| C5 | Girişime karşı plastik moment | Kalınlıkla yaklaşık doğrusal, p=1 | 2,44 | 1,12 |
C1: Panel eğilme rijitliği
Bu kısıt tekerlek davlumbazı ve amortisör kulesi gibi panel davranışı gösteren elemanların çökme, göçme ve titreşim bakımından yeterince rijit olup olmadığını denetlemektedir:
\[ EI = \frac{Ewt^3}{12} \]
\[ \eta_M EI \geq (EI)_{min} \]
E elastisite modülü, w panel genişliği, t sac kalınlığı ve I ikinci alan momentidir. Rijitliğin kalınlığın küpüyle artması nedeniyle, alüminyumun elastisite modülü daha düşük olsa bile yaklaşık 1,44 kat kalınlaştırılması eşdeğer panel rijitliği sağlamaktadır.
C2: Kapalı kesit burulma rijitliği
Marşpiyel ve tavan rayı gibi kapalı kesitlerin gövde burulmasına karşı yeterli rijitliği Bredt–Batho ilişkisiyle değerlendirilmiştir:
\[ GJ = G\frac{4A_m^2t}{s} \]
\[ G = \frac{E}{2(1+\nu)} \]
\[ \eta_M GJ \geq (GJ)_{min} \]
G kayma modülünü, Am kesitin orta çizgisinin çevrelediği alanı, s orta çizgi çevresini ve ν 0,3 olarak alınan Poisson oranını göstermektedir. Aynı geometri korunursa teorik alüminyum kalınlığının çeliğin üç katı olması gerekir. Model, gerçek alüminyum kesitlerdeki geometrik büyütme avantajını 1,38 kapasite kredisiyle temsil etmektedir.
C3: Yerel plaka burkulması
İnce cidarlı basınç elemanlarının akmadan önce elastik olarak burkulmasını önlemek için aşağıdaki narinlik sınırı uygulanmıştır:
\[ \frac{b}{t} \leq 1.9\sqrt{\frac{E}{\sigma_y}} \]
b plaka veya flanş genişliğini, t kalınlığı, E elastisite modülünü ve σy akma dayanımını göstermektedir. Formülün önemli sonucu, daha yüksek akma dayanımının her zaman daha ince parça anlamına gelmemesidir. Akma dayanımı yükseldikçe izin verilen genişlik/kalınlık oranı düşebilir ve çok yüksek dayanımlı çeliğin burkulmayı önlemek için kalınlaştırılması gerekebilir.
Modelin bazı marşpiyel ve tavan raylarında 1.500 MPa sınıfı martenzitik çelik yerine DP780 seçmesinin nedeni budur. Daha yüksek dayanımlı malzemenin zorunlu kalınlık artışı, beklenen kütle avantajını ortadan kaldırmıştır.
C4: Eksenel ezilme ve süneklik koşulu
Ön darbe kutuları ve boyuna kirişlerde çarpışma enerjisinin kararlı katlanmayla yutulması değerlendirilmiştir:
\[ \bar{F} \approx 13.06\bar{\sigma}_0 t^{5/3}b^{1/3} \]
\[ E_a = \bar{F}L_c \]
\[ \bar{\sigma}_0 = \sigma_y(1+0.5n) \]
\[ \eta_M E_a \geq E_{a}^{min} \quad \cap \quad \varepsilon_u \geq 0.10 \]
Ea yutulan enerjiyi, F̄ ortalama ezilme kuvvetini, t cidar kalınlığını, b kutu kesit kenarını ve Lc etkin ezilme uzunluğunu göstermektedir. Birörnek uzaması %10’un altında olan malzemeler, bu kısıtın etkin olduğu ezilme elemanlarında doğrudan reddedilmiştir.
Bu süneklik koşulu CR-MS-1220Y-1500T ve HS-950Y-1300T çeliklerini bazı ezilme elemanlarından dışlamaktadır. Döküm alüminyum ise modelde istisna olarak kabul edilmiştir. Yazarlar bu istisnayı, bütünleşik dökümlerde enerjinin yalnız sünek katlanmayla değil, tasarlanmış kaburgalar ve kontrollü parçalanma yollarıyla da yutulabilmesine dayandırmaktadır. Bu kabul genel bir döküm güvenliği kanıtı değil, model varsayımıdır.
C5: Girişime karşı plastik moment
B sütunu, A sütunu, C sütunu, marşpiyel ve tavan rayı gibi elemanların yandan darbe, tavan ezilmesi veya küçük bindirmeli çarpışma benzeri yükler altında plastik çökme direnci şu ilişkiyle değerlendirilmiştir:
\[ Z_p \approx th\left(b+\frac{h}{2}\right) \]
\[ M_p = \sigma_y Z_p \]
\[ \eta_M M_p \geq M_p^{min} \]
Zp plastik kesit modülünü, Mp plastik momenti, h kesit yüksekliğini, b kesit genişliğini ve σy akma dayanımını göstermektedir. Bu mekanizmada teorik alüminyum/çelik kalınlık oranı 2,44, modelde kullanılan etkin oran ise 2,17’dir.
Üretim maliyeti nasıl modellenmiştir?
Her üretim yolu için maliyet; sabit takım ve sermaye maliyeti, satın alınan malzeme maliyeti ve parça başına işlem maliyeti olarak üçe ayrılmıştır:
\[ C(V) = \frac{F}{V T}+M+P \]
F sabit yatırım ve takım maliyetini, V yıllık üretim hacmini, T altı yıllık program süresini, M malzeme maliyetini ve P işlem maliyetini göstermektedir.
Düşük üretim hacminde sabit yatırımın araç başına düşen payı büyüktür. Üretim hacmi yükseldikçe bu pay azalmakta ve yüksek sermaye gerektiren fakat parça başına değişken maliyeti daha uygun olan yöntemler rekabetçi hâle gelebilmektedir. Çalışmadaki döküm eşiklerinin temel nedeni bu amortisman ilişkisidir.
Soğuk presleme, sıcak presleme ve TWB maliyeti
Sac temelli üretim yolları için kullanılan genel ilişki şöyledir:
\[ C^{\tau}(V)=\frac{F_{\tau}}{VT}+\frac{m}{U_b}c_{mat}+p_0^{\tau}\frac{m}{m_{ref}^{\tau}} \]
τ üretim yolunu, m parça veya modül kütlesini, Ub 0,62 olarak alınan sac kullanım oranını, cmat kilogram başına malzeme fiyatını ve p0 referans işleme giderini göstermektedir.
0,62 sac kullanım oranı, satın alınan dikdörtgen sacın yaklaşık %38’inin kesim artığına dönüştüğü varsayımını temsil etmektedir. Duyarlılık analizinde en etkili operasyonel girdilerden biri bu oran olmuştur.
Yüksek basınçlı döküm maliyeti
Döküm maliyeti; pres yatırımı, çevre ekipmanları, ana ve yedek kalıp, döküm verimi, enerji, işçilik ve çapak alma giderlerini içermektedir:
\[ C^{cast}_a(V)=\frac{\xi_pK_p+(1+\xi_d)D_c}{VT}+\frac{m_a}{Y_c}c_{cast}+\frac{m_a}{Y_c}e_c+\ell_{lab}+T_c \]
Modelde 6.000 ton sınıfı mega pres için temel sermaye değeri 17,5 milyon dolar, çevre ekipmanı çarpanı 1,43, döküm kalıbı 1,5 milyon dolar ve döküm verimi 0,80 alınmıştır. Bu değerler belirli bir fabrikanın güncel yatırım teklifi değil, nominal model parametreleridir.
Çelik ve alüminyum parçalar nasıl birleştirilmiştir?
Aynı malzeme ailesindeki sac parçalar için direnç nokta kaynağı (Resistance Spot Welding, RSW), çelik–alüminyum birleşimleri ve döküm içeren bağlantılar için kendinden delici perçin (Self-Piercing Riveting, SPR) kullanılmıştır.
Direnç nokta kaynağında, kalın ve ince sac arasındaki oran için şu sınırlar uygulanmıştır:
- Yüksek akma dayanımı 780 MPa’ın altındaysa kalınlık oranı en fazla 3,0,
- Yüksek akma dayanımı 780 MPa veya üzerindeyse kalınlık oranı en fazla 2,5.
SPR uygulanabilirliği sacların kalınlığına, dayanımına, istif yönüne ve perçinin hangi malzemeden girdiğine göre değerlendirilmiştir. Şekil 3, düşük dayanımlı çelik–alüminyum çiftlerinde geniş uygulanabilir alanlar bulunurken 800 ve 1.220 MPa düzeyindeki çeliklerde uygun bölgenin önemli ölçüde daraldığını göstermektedir.
Modelde direnç nokta kaynağının sarf maliyeti bağlantı noktası başına 0,08 dolar, kendinden delici perçinin maliyeti 0,30 dolar alınmıştır. Çelik–alüminyum arayüzlerinde yapıştırıcı yalıtımı, sızdırmazlık, yüzey hazırlığı ve galvanik korozyon kontrolünü temsil etmek için birleştirme maliyetine 2,0 çarpanı uygulanmıştır.
Tasarım uzayı nasıl taranmıştır?
Dokuz malzeme, farklı kalınlıklar, 13 parça grubu ve konsolidasyon seçenekleri birlikte değerlendirildiğinde yaklaşık \(10^{19}\) olası atama oluşmaktadır. Bu büyüklükteki bir uzayın tamamını doğrudan taramak mümkün olmadığından karma bir örnekleme yaklaşımı kullanılmıştır.
Öncelikle her parça–malzeme çifti için C1–C5 kısıtlarını karşılayan en küçük kalınlık belirlenmiş ve bir uygulanabilirlik zarfı oluşturulmuştur. Daha sonra üretim hacmi ve hafifletme değeri için aşağıdaki skaler amaç fonksiyonu parça bazında en aza indirilmiştir:
\[ J = C_{mfg}(V)+\lambda M_{BIW} \]
λ, bir kilogramlık boyasız gövde kütlesini azaltmak için ödenebilecek dolar değeridir. Küçük λ maliyeti, büyük λ ise hafifliği daha fazla önemsemektedir.
Model λ değerini 0,3–100 $/kg arasında 41 noktada taramış, her çekirdek tasarımı 1–3 parçada malzeme veya kalınlık değiştirerek on kez pertürbe etmiştir. Maliyetler yıllık 10.000 ile 200.000 araç arasında dokuz üretim hacminde hesaplanmış ve toplam 155.718 mekanik olarak uygulanabilir tasarım oluşturulmuştur.
Pareto sınırları yalnızca bu oluşturulan tasarım nüfusu içinde baskın olmayan seçenekleri göstermektedir. Yaklaşık \(10^{19}\) seçeneğin tamamı üzerinde küresel optimumluk kanıtlanmamıştır.
60.000 araç/yıl düzeyinde hangi mimariler karşılaştırılmıştır?
Çalışma tasarımları yedi mimari sınıfa ayırmıştır:
- Tamamen soğuk preslenmiş çelik,
- Tamamen soğuk preslenmiş alüminyum,
- Soğuk preslenmiş karma metal,
- Soğuk ve sıcak preslenmiş karma metal,
- Sıcak preslenmiş TWB kapı halkası,
- Mega/giga döküm,
- TWB ile dökümün birlikte kullanıldığı mimari.
Şekil 4 ve Tablo 3’te, her mimari sınıfın 60.000 araç/yıl düzeyindeki Pareto sınırından seçilen orta maliyetli temsilci tasarım karşılaştırılmıştır:
| Mimari sınıfı | Sentetik BIW kütlesi | 60.000 araç/yıl model maliyeti | Temel yorum |
|---|---|---|---|
| Soğuk preslenmiş çelik | 100,3 kg | 455 $ | En ağır fakat en düşük maliyetli temsilci |
| Soğuk preslenmiş alüminyum | 64,5 kg | 698 $ | En hafif fakat belirgin biçimde daha pahalı |
| Soğuk preslenmiş karma metal | 81,0 kg | 567 $ | Orta maliyet ve kütle dengesi |
| Soğuk ve sıcak preslenmiş karma metal | 79,0 kg | 589 $ | Sınırlı ek kütle kazancı karşılığında daha yüksek maliyet |
| TWB kapı halkası | 82,0 kg | 601 $ | Karma metal ve döküm seçenekleri tarafından baskılanmış |
| Mega/giga döküm | 78,8 kg | 582 $ | Karma metalden yaklaşık 2,2 kg daha hafif ve yalnızca 15 dolar pahalı |
| TWB ve döküm | 84,0 kg | 591 $ | Dökümden hem ağır hem pahalı |
Bu değerler bir seri üretim aracının gerçek gövde kütlesi ve maliyeti değildir. Aynı sentetik referans üzerinden hesaplanan göreli karşılaştırmalardır.
Çelik ve alüminyum maliyet eğrileri ne göstermektedir?
Şekil 4’te soğuk preslenmiş çelik tasarımların maliyet–kütle eğiminin yaklaşık 3,83 $/kg, alüminyum tasarımların eğiminin ise yaklaşık 9,94 $/kg olduğu bildirilmiştir. Takım maliyeti, aynı malzeme ailesindeki noktaları dikey yönde kaydırmakta; eğimi ise büyük ölçüde kilogram başına malzeme ve işlem maliyeti belirlemektedir.
Alüminyumun daha dik eğimi, modelde kullanılan alüminyum sac fiyatlarının çelikten yaklaşık üç kat yüksek olmasının ve eşdeğer performans için daha kalın sac gerekmesinin birleşik sonucudur.
Döküm neden 60.000 araç/yıl düzeyinde TWB’den daha avantajlı çıkmıştır?
60.000 araç/yıl düzeyinde döküm Pareto eğrisi, TWB eğrisinin altında kalmıştır. Ön giga döküm; amortisör kulesi, shotgun, boyuna kirişler ve darbe kutularını tek parçada birleştirerek ayrı pres takımlarını ve iç bağlantıları azaltmıştır.
Temsilci döküm tasarımında döküm işlemleri toplam maliyetin yaklaşık üçte birini oluştursa da dört veya beş ayrı parçanın preslenmesi ve birleştirilmesi ortadan kalkmıştır. Pres yatırımı yeterince amorti edildiğinde döküme eklenen her yeni parça için ayrı bir soğuk pres kalıbı gerekmemesi, büyük konsolidasyonun lehine çalışmıştır.
TWB kapı halkası ise sınırlı sayıda uygun gövde elemanını birleştirebilmiştir. Ayrıca model, TWB içindeki elemanları en az 1,5 mm kalınlığındaki sıcak preslenmiş çeliğe zorlamıştır. Ayrı parçalar hâlinde 1,0–1,2 mm DP780 seçilebilen bazı üyeler TWB içinde kalınlaşmış ve kütle kazanımı ortadan kalkmıştır.
Birleştirme maliyeti karma metal gövdelerde nasıl değişmiştir?
Tek malzemeli çelik veya alüminyum gövdelerde birleştirme maliyeti toplam maliyetin yaklaşık %5–7’sini oluşturmuştur. Karma metal mimarilerde bu pay %12–16 düzeyine çıkmıştır.
Araç başına mutlak birleştirme maliyeti tek malzemeli tasarımlarda yaklaşık 30 dolar iken karma metal tasarımlarda 70–95 dolar aralığına yükselmiştir. Artışın temel nedeni, ucuz direnç nokta kaynağı yerine kendinden delici perçin ve galvanik korozyon önlemlerinin gerekmesidir.
Üretim hacmi mimari sıralamayı nasıl değiştirmiştir?
Şekil 6, 10.000, 30.000, 50.000 ve 200.000 araç/yıl düzeylerindeki Pareto sınırlarını karşılaştırmaktadır. Soğuk preslenmiş mimarilerin maliyet eğrileri üretim hacmiyle sınırlı ölçüde aşağı kayarken döküm mimarileri güçlü biçimde hacme bağımlıdır.
Döküm sınıfının en düşük maliyeti 10.000 araç/yıl düzeyinde yaklaşık 970 dolar/araç iken 200.000 araç/yıl düzeyinde yaklaşık 430 dolar/araç seviyesine düşmüştür. Bu, %55’ten büyük bir azalmadır. Aynı üretim artışında soğuk preslenmiş çelik maliyetinin azalması yaklaşık %25 olmuştur.
Çalışmada döküm için üç farklı ekonomik bölge ortaya çıkmaktadır:
- Yaklaşık 50.000 araç/yıl altı: Döküm tasarımlar küresel Pareto sınırına girmemektedir.
- Yaklaşık 50.000 araç/yıl: Döküm Pareto sınırına giriş yapmaya başlamaktadır.
- Yaklaşık 70.000 araç/yıl üzeri: Döküm, yaklaşık 80 kg altındaki Pareto sınırının büyük bölümünü oluşturmaktadır.
- Yaklaşık 150.000 araç/yıl üzeri: Modelde yalnız döküm içeren mimari, en ucuz çelik gövde maliyetinin altına inmektedir.
Bu eşikler nominal maliyet girdilerine bağlı yaklaşık değerlerdir. Pres yatırımının, döküm veriminin, malzeme fiyatının veya yıllık üretimin değişmesi eşikleri kaydırabilir.
Eklerdeki alt sistem başa baş noktaları ana sonuçla çelişiyor mu?
Ek B’deki sentetik alt sistem analizinde iki, üç ve beş parçalı TWB çözümleri için soğuk preslemeyle maliyet başa baş hacimleri sırasıyla yaklaşık 71.000, 94.000 ve 127.000 araç/yıl olarak verilmiştir. Döküm için aynı başa baş noktaları iki parçada 167.000, üç parçada 123.000 ve beş parçada 92.000 araç/yıldır.
Bu değerler, dökümün küresel Pareto sınırına yaklaşık 50.000 araç/yılda girmesiyle doğrudan aynı ölçüt değildir. Ek B yalnızca belirli sentetik alt sistemlerin üretim yolu maliyetini karşılaştırmaktadır. Ana model ise bütün gövde içindeki malzeme dağılımı, kütle azalması, birleştirme tasarrufu ve Pareto konumunu birlikte değerlendirmektedir.
Duyarlılık analizi hangi girdilerin önemli olduğunu göstermiştir?
Duyarlılık analizi 50.000 araç/yıl düzeyinde gerçekleştirilmiştir. Çelik, alüminyum, döküm alüminyum ve sıcak preslenmiş çelik fiyatları ±%30; döküm verimi 0,60–0,85; sac kullanım oranı 0,50–0,75; döküm pres yatırımı ±%25 ve soğuk pres kalıp maliyeti ±%20 aralığında değiştirilmiştir.
En etkili operasyonel değişken sac kullanım oranıdır. Bu değişken soğuk preslenebilir mimarilerin ortalama Pareto maliyetini yaklaşık %15–19, döküm içeren mimarileri ise bünyelerinde kalan preslenmiş parçalar nedeniyle yaklaşık %6–9 değiştirmiştir.
50.000 araç/yıl düzeyinde döküm presi yatırımının ±%25 değiştirilmesi döküm mimarisinin maliyetini yaklaşık ±%4’ten az, soğuk pres kalıp maliyetinin ±%20 değiştirilmesi ise çelik mimarisini ±%1,5’ten az etkilemiştir. Çalışma bunu, başa baş hacmine yaklaşıldığında sabit yatırımların araç başına payının küçülmesiyle açıklamaktadır.
Tam çelik mimari 30 tek değişkenli duyarlılık uç durumunun tamamında en düşük ortalama maliyeti korumuştur. Diğer altı mimarinin sıralaması on durumda değişmiştir. Değişkenler arasındaki eş zamanlı etkileşimler değerlendirilmemiştir; bu nedenle analiz yerel ve tek değişkenli bir hassasiyet taramasıdır.
Pareto sınırından tek bir araç programı kararı nasıl çıkarılmaktadır?
Pareto sınırında daha hafif tasarımlar genellikle daha pahalıdır. Tek bir mimari seçmek için araç programının bir kilogramlık kütle azalmasına verdiği ekonomik değer gerekir. Çalışmada bu değer λ ile gösterilmektedir.
Grafiksel olarak λ, maliyet–kütle Pareto eğrisine alttan teğet olan doğrunun eğimidir. Seçilen nokta aşağıdaki ifadeyi en aza indirir:
\[ C_{BIW}+\lambda M_{BIW} \]
λ düşük olduğunda maliyet öncelikli çelik tasarımlar; λ çok yüksek olduğunda hafif fakat pahalı alüminyum tasarımlar; ara değerlerde karma metal veya döküm destekli mimariler seçilmektedir.
Şekil 8’de 70.000 araç/yıl için 3,32, 6,00, 7,50 ve 18,50 $/kg değerlerinde farklı Pareto noktaları seçilmektedir. Böylece mimari karar iki program girdisine indirgenmektedir: yıllık üretim hacmi ve kilogram başına hafifletme değeri.
İçten yanmalı araçlarda hafifletme değerini ne belirlemektedir?
Çalışmanın tartışmasına göre içten yanmalı araçlarda λ tek bir fiziksel denklemden çıkmamaktadır. Düzenleyici yakıt tüketimi ve karbondioksit hedefleri, araç performansı, marka konumlandırması ve ikincil kütle azaltımları birlikte değerlendirilir.
Araştırmacılar çalışmada aktardıkları kaynaklara dayanarak yüksek hacimli ana akım programlar için yaklaşık 3–5 $/kg, premium veya güçlü kütle zinciri avantajına sahip programlar için yaklaşık 10–20 $/kg aralığını tartışmaktadır. Bu değerler çalışmanın doğrudan deney sonucu değil, model strateji haritasının yorumlanması için kullanılan program hedefleridir.
Elektrikli araçlarda hafifletme değeri nasıl hesaplanmıştır?
Elektrikli araçta gövde kütlesinin azaltılması, aynı menzili sağlamak için gereken batarya kütlesini de azaltabilir. Çalışmada bir kilogramlık gövde azalmasının sağladığı birincil batarya tasarrufu şu oranla tanımlanmıştır:
\[ f = \frac{Ra}{e_{spec}} \]
R hedef menzili, a kütleye bağlı enerji tüketim katsayısını ve espec batarya paketinin özgül enerjisini göstermektedir.
Birincil ekonomik değer:
\[ \lambda_{primary}=\frac{Ra}{e_{spec}}\frac{c_{\$/kWh}e_{spec}}{1000} \]
olarak verilmiştir. Özgül enerji iki çarpanda sadeleştiği için birincil λ esas olarak menzil, kütleye bağlı enerji tüketimi ve batarya paketinin kWh fiyatına bağlıdır.
Çalışma, 2024–2026 model yıllarından 37 üretim elektrikli aracı nominal 110 $/kWh batarya paketi fiyatıyla değerlendirmiştir. Hesaplanan hafifletme değerleri yaklaşık 3–8 $/kg aralığında yer almış, araçların %76’sı daha dar olan 4,00–5,20 $/kg bandında toplanmıştır.
Çelik, alüminyum ve karma metal gövdelerin bu bantta önemli ölçüde çakışması, belirli bir λ değerinin tek başına malzeme mimarisini belirlemediğini göstermektedir. Üretim hacmi, aerodinamik, aktarma sistemi verimi ve üretim maliyeti de kararı etkilemektedir.
Batarya ve gövde kütlesi arasındaki zincirleme azalma ne kadar büyüktür?
Bir kilogramlık gövde azalması bataryayı küçülttüğünde toplam araç kütlesi biraz daha azalır; bu ek azalma daha küçük bir bataryaya olanak tanır ve süreç geometrik olarak devam eder:
\[ \Delta m_{tot}=\Delta m_{BIW}(1+f+f^2+\cdots)=\frac{\Delta m_{BIW}}{1-f} \]
Zincirleme etki dâhil toplam ekonomik değer:
\[ \lambda=\frac{f}{1-f}\frac{c_{\$/kWh}e_{spec}}{1000} \]
olarak hesaplanmıştır.
| Temsilî elektrikli araç profili | Menzil | Paket özgül enerjisi | Birincil değer | Zincirleme katkı | Toplam λ |
|---|---|---|---|---|---|
| Verimli küçük sınıf | 270 mil | 150 Wh/kg | 2,97 $/kg | 0,65 $/kg | 3,62 $/kg |
| Orta segment | 350 mil | 170 Wh/kg | 3,85 $/kg | 1,00 $/kg | 4,85 $/kg |
| Uzun menzilli lüks araç | 500 mil | 200 Wh/kg | 5,50 $/kg | 1,83 $/kg | 7,33 $/kg |
Zincirleme katkı 0,65–1,83 $/kg aralığında kalmıştır. Çalışma bu nedenle kütle zincirinin gerçek fakat sınırlı olduğunu; tek başına çok pahalı bir malzeme mimarisini haklı çıkaracak sınırsız bir ekonomik avantaj üretmediğini bildirmektedir.
Yoğun kullanılan filo araçlarında ekonomik sonuç neden değişmektedir?
Bir üretici aracı sattığında sonraki enerji giderini çoğunlukla kullanıcı öder. Buna karşılık araç filosu işletmecisi, yüksek kilometre boyunca enerji maliyetini doğrudan üstlenir. Çalışma bu farkı tüketici aracı ile yoğun kullanılan yolcu taşıma aracı arasında karşılaştırmıştır.
Bir kilogramlık araç kütlesinin yıllık enerji maliyeti:
\[ W_{annual}=aM\frac{c_{elec}}{1000} \]
olarak verilmiştir. M yıllık sürüş mesafesini ve celec elektrik fiyatını göstermektedir.
Gelecekteki tasarrufların bugünkü değeri:
\[ W_{NPV}=W_{annual}\frac{1-(1+r)^{-\Lambda}}{r} \]
ile hesaplanmıştır. r iskonto oranı, Λ hizmet süresidir.
Modelde elektrik fiyatı 0,40 $/kWh ve iskonto oranı %8 alınmıştır. Tüketici aracı yılda 12.500 mil boyunca 12 yıl, yoğun kullanılan araç ise yılda 100.000 mil boyunca 5 yıl işletilmiştir.
| Kullanım senaryosu | Yıllık tasarruf | İskontosuz ömür boyu tasarruf | %8 iskonto ile bugünkü değer |
|---|---|---|---|
| Tüketici aracı | 0,50 $/kg/yıl | 6,00 $/kg | 3,77 $/kg |
| Yoğun kullanılan araç | 4,00 $/kg/yıl | 20,00 $/kg | 15,97 $/kg |
Yoğun kullanım senaryosunun bugünkü değeri tüketici senaryosunun yaklaşık 4,2 katıdır. Çalışmadaki geniş kullanım aralıklarında tüketici araçları için 1,7–6,8 $/kg, yoğun kullanılan araçlar için 5,2–34,5 $/kg hafifletme değeri hesaplanmıştır.
Bu sonuç, yıllık kullanım mesafesi çok yüksek olduğunda pahalı hafifletme teknolojilerinin yalnız menzil veya marka gerekçesiyle değil, işletme gideri üzerinden de karşılanabileceğini göstermektedir. Ancak hesaplar elektrik fiyatı, kullanım ömrü, yıllık mesafe ve iskonto oranına duyarlıdır.
Malzeme strateji haritası ne göstermektedir?
Şekil 11, yıllık üretim hacmi ile kilogram başına hafifletme değerini iki eksende birleştirmektedir. Haritada dört ana mimari bölge oluşmuştur:
- Düşük λ bölgesi: Soğuk preslenmiş çelik.
- Geniş orta bölge: Soğuk preslenmiş karma metal.
- Orta λ ve yüksek üretim bölgesi: Karma metal ile mega/giga döküm.
- Yüksek λ bölgesi: Soğuk preslenmiş alüminyum ağırlıklı gövde.
Harita, dökümün yalnız “daha yeni” veya “daha az parçalı” olduğu için seçilmemesi gerektiğini göstermektedir. Yüksek sabit yatırımın amorti edilebileceği yeterli üretim hacmi ve kütle azalmasına ekonomik değer veren bir program hedefi birlikte bulunmalıdır.
Model üretim araçlarıyla nasıl karşılaştırılmıştır?
Çalışma, 321 üretim binek aracını temel satış fiyatı ve yıllık üretim hacmi eksenlerinde incelemiş; araçları baskın boyasız gövde malzemesine göre çelik, karma metal, alüminyum, karbon fiber ve mega/giga döküm sınıflarına ayırmıştır.
Program düzeyindeki gerçek λ değerleri açıklanmadığı için araç satış fiyatı λ için yaklaşık bir temsilci olarak kullanılmıştır. Üretim araçlarında görülen genel kümeler modelin strateji haritasıyla yönsel olarak benzerlik göstermiştir:
- Çelik gövdeler yüksek hacim ve daha düşük fiyat bölgesinde,
- Alüminyum gövdeler daha düşük hacim ve yüksek fiyat bölgesinde,
- Karma metal gövdeler iki bölge arasında,
- Mega/giga dökümler yüksek üretim hacmi bölgesinde yoğunlaşmıştır.
Bu karşılaştırma nokta bazında bir doğruluk testi değildir. Satış fiyatı hafifletme değerinin doğrudan ölçüsü değildir ve araç verilerinin bir bölümü lisanslı söküm veri tabanından gelmektedir. Çalışma karşılaştırmayı yalnızca eğilim düzeyinde bir kontrol olarak sunmaktadır.
Çalışmanın desteklediği sonuçlar
- En uygun boyasız gövde mimarisi üretim hacmi ve hafifletme değerine göre değişmektedir.
- Düşük hafifletme değerinde çelik, yüksek değerde alüminyum, ara bölgede karma metal mimariler öne çıkmaktadır.
- Yüksek sabit yatırımı nedeniyle dökümün ekonomik konumu yıllık üretim hacmine güçlü biçimde bağlıdır.
- Modelde döküm yaklaşık 50.000 araç/yıl üzerinde Pareto sınırına girmektedir.
- Çelik–alüminyum karma mimarilerde birleştirme maliyeti tek malzemeli mimarilere göre belirgin biçimde yükselmektedir.
- Çok yüksek dayanımlı çelik her parçada en hafif seçenek değildir; burkulma sınırı daha kalın sac gerektirebilir.
- Elektrikli araçlarda batarya kaynaklı hafifletme hedefi 37 araçlık örneklemde çoğunlukla dar bir ekonomik bantta toplanmıştır.
- Yoğun araç kullanımı, bir kilogramlık kütle azaltımının ekonomik değerini tüketici kullanımına göre birkaç kat artırabilmektedir.
Çalışmanın kanıtlamadığı sonuçlar
- Belirli bir seri üretim aracında giga dökümün kesinlikle daha ucuz veya güvenli olduğu kanıtlanmamıştır.
- 60.000 araç/yıl için verilen kütle ve maliyetlerin gerçek bir üretim aracına ait olduğu söylenemez.
- Model ayrıntılı çarpışma simülasyonu veya fiziksel araç testi gerçekleştirmemiştir.
- Yaklaşık 50.000, 70.000 ve 150.000 araç/yıl eşiklerinin bütün üreticiler ve fabrikalar için geçerli olduğu ileri sürülemez.
- 155.718 tasarım içindeki Pareto sınırının yaklaşık 1019 olası tasarımın küresel optimumu olduğu kanıtlanmamıştır.
- SSRN preprintindeki sonuçlar hakemli bilimsel uzlaşı olarak değerlendirilemez.
- Çalışmanın Türkiye’deki malzeme, enerji, işçilik ve yatırım koşullarında doğrulandığı söylenemez.
- Döküm ile TWB’nin birlikte kullanılmasının her gerçek gövdede olumsuz olduğu sonucuna varılamaz; bu sonuç basitleştirilmiş 13 üyeli modele aittir.
Çalışmanın güçlü yönleri nelerdir?
- Malzeme, kalınlık, üretim yöntemi, birleştirme ve üretim hacmini tek modelde birleştirmektedir.
- Çelik ve alüminyum parçaları yalnız yoğunlukla değil, beş mekanik performans kısıtıyla karşılaştırmaktadır.
- Yüksek sabit yatırım ile değişken maliyet arasındaki hacim etkisini görünür hâle getirmektedir.
- Tek bir “en iyi malzeme” önermek yerine farklı program bölgeleri için farklı stratejiler sunmaktadır.
- Sonuçları maliyet–kütle Pareto eğrileri ve açık bir strateji haritasıyla yorumlanabilir hâle getirmektedir.
- Elektrikli araç, tüketici aracı ve yoğun kullanılan filo aracı için hafifletme ekonomisini ayrı ayrı tartışmaktadır.
Çalışmanın sınırlılıkları nelerdir?
- 13 üyeli çubuk model gerçek bir üretim gövdesinin bütün geometrisini ve parçalarını içermemektedir.
- Kalınlıkla kütle arasında doğrusal ölçekleme yapılmış; kaburga, kesit optimizasyonu ve yerel geometri doğrudan modellenmemiştir.
- Mekanik kısıtlar ayrıntılı doğrusal olmayan çarpışma ve yorulma analizlerinin yerini almamaktadır.
- Maliyet parametreleri nominaldir ve tedarikçi fiyat teklifi veya ayrıntılı fabrika “should-cost” çalışması değildir.
- Lisanslı söküm verileri ve kalibrasyonda kullanılan bütün PASS/FAIL kayıtları kamuya açık değildir.
- Örnekleyici tasarım uzayının tamamını taramamıştır; küresel optimumluk ileri sürülmemektedir.
- Duyarlılık analizi değişkenleri tek tek değiştirmiş, belirsizliklerin ortak etkileşimini incelememiştir.
- Gerçek araç karşılaştırmasında satış fiyatı, programın gizli hafifletme hedefinin yaklaşık temsilcisi olarak kullanılmıştır.
- Yazarların Lucid Motors çalışanı olması ve çalışmanın şirket istihdamı kapsamında yürütülmesi potansiyel çıkar bağlamı oluşturmaktadır.
- Çalışma preprinttir ve bağımsız hakem değerlendirmesinden geçmemiştir.
Türkiye’de uygulanması için hangi doğrulamalar gereklidir?
Türkiye’de benzer bir model kurulacaksa kilogram başına sac ve alüminyum maliyetlerinin, hurda geri kazanımının, enerji giderlerinin, pres ve döküm yatırımlarının, takım ömürlerinin, işçilik maliyetlerinin, tedarikçi amortisman yöntemlerinin ve gerçek yıllık üretim adetlerinin yerel verilerle tanımlanması gerekir.
Ayrıca mekanik eşikler, Türkiye’de üretilecek araç sınıfının gerçek kesit geometrileri, çarpışma hedefleri, birleştirme prosesleri ve malzeme sertifikalarıyla doğrulanmalıdır. Model erken mimari eleme için yararlı olabilir; nihai karar için ayrıntılı sonlu eleman analizi, fiziksel test, üretilebilirlik incelemesi, korozyon doğrulaması, tamir edilebilirlik ve yaşam döngüsü değerlendirmesi gereklidir.
Çalışmanın Yöntemi ve Bulguları
Yöntemin teknik özeti
| Yöntem bileşeni | Çalışmada uygulanan yaklaşım |
|---|---|
| Gövde temsili | 13 temel yapısal yük yolu grubu |
| Malzeme veri tabanı | Altı çelik, iki sac alüminyum ve bir döküm alüminyum kalitesi |
| Konsolidasyon seçenekleri | Altı mega/giga döküm ve beş TWB kapı halkası |
| Mekanik kısıtlar | Panel eğilmesi, kapalı kesit burulması, yerel burkulma, eksenel ezilme ve plastik girişim direnci |
| Birleştirme yöntemleri | Aynı aile saclarda direnç nokta kaynağı; farklı metaller ve dökümlerde kendinden delici perçin |
| Maliyet modeli | Sabit yatırım amortismanı, malzeme, işlem ve birleştirme maliyetlerinin toplamı |
| Program süresi | 6 yıl |
| Üretim hacmi | 10.000–200.000 araç/yıl arasında dokuz değerlendirme noktası |
| Hafifletme değeri | 0,3–100 $/kg arasında 41 değer |
| Tasarım örnekleme | Uygulanabilirlik zarfı, parça bazlı en küçükleme ve her çekirdeğe on rastgele pertürbasyon |
| Uygulanabilir tasarım sayısı | 155.718 |
| Çıktı | Her hacimde maliyet–kütle Pareto sınırı ve üretim hacmi–hafifletme değeri strateji haritası |
Temel model parametreleri
| Parametre | Model değeri | Anlamı |
|---|---|---|
| Çelik yoğunluğu | 7.850 kg/m³ | Referans malzeme yoğunluğu |
| Alüminyum yoğunluğu | 2.700 kg/m³ | Sac ve döküm alüminyum yoğunluğu |
| Çelik elastisite modülü | 210 GPa | Elastik rijitlik girdisi |
| Alüminyum elastisite modülü | 70 GPa | Elastik rijitlik girdisi |
| Sac kullanım oranı | 0,62 | Satın alınan sacın kullanılabilir parça kütlesine dönüşme oranı |
| Döküm verimi | 0,80 | Toplam dökülen metalin iyi parça kütlesine dönüşme oranı |
| Döküm duvar kalınlığı | 3,0 mm | Bütün mega/giga döküm modüllerinde sabit değer |
| Mega pres temel yatırımı | 17,5 milyon $ | 6.000 ton sınıfı pres için nominal sermaye girdisi |
| Döküm kalıp seti | 1,5 milyon $ | Ana kalıp; yedek kalıp çarpanı ayrıca uygulanmıştır |
| RSW sarf maliyeti | 0,08 $/nokta | Direnç nokta kaynağı için nominal değer |
| SPR sarf maliyeti | 0,30 $/perçin | Kendinden delici perçin için nominal değer |
| Galvanik maliyet çarpanı | 2,0 | Çelik–alüminyum arayüzlerindeki ek kontrol gideri |
Üretim hacmine göre temel bulgular
| Üretim bölgesi | Modelde öne çıkan mimari | Yorum |
|---|---|---|
| Yaklaşık 10.000–30.000 araç/yıl | Çelik veya soğuk preslenmiş karma metal | Dökümün yüksek sabit yatırımı araç başına maliyeti yükseltmektedir. |
| Yaklaşık 50.000 araç/yıl | Döküm Pareto sınırına girmeye başlar | Döküm henüz her durumda en ucuz seçenek değildir. |
| Yaklaşık 70.000 araç/yıl üzeri | Döküm, hafif Pareto bölgesinde ağırlık kazanır | Yaklaşık 80 kg altındaki sınırın büyük bölümünü oluşturur. |
| Yaklaşık 150.000 araç/yıl üzeri | Döküm maliyet tabanında çeliği geçebilir | Nominal model girdileri altında mutlak çelik maliyetinin altına iner. |
| 200.000 araç/yıl | Döküm yüksek ölçüde amorti edilmiştir | Döküm sınıfının minimum maliyeti yaklaşık 430 $/araçtır. |
En önemli yöntemsel yorum
Çalışmanın en önemli yöntemsel sonucu, malzemenin tek başına seçilmemesidir. Belirli bir parçada hangi malzemenin uygun olduğu, o parçanın baskın mekanik yüküne bağlıdır. Eğilme rijitliğiyle sınırlanan panelde yüksek akma dayanımı doğrudan avantaj sağlamazken, girişim direnciyle sınırlanan sütunda yüksek dayanım değerli olabilir. Buna karşılık yerel burkulma, çok yüksek dayanımlı çeliği daha kalın kullanmaya zorlayabilir.
Aynı şekilde üretim yöntemi de tek başına değerlendirilmemelidir. Döküm parça sayısını ve birleştirmeyi azaltabilir; ancak program hacmi yetersizse pres ve kalıp yatırımı araç başına ağır bir maliyet oluşturur. Karma metal mimari kütleyi azaltabilir; ancak perçinleme ve galvanik izolasyon maliyeti doğurur. Modelin strateji haritası bu karşılıklı etkileri birlikte görünür hâle getirmektedir.
Kaynak ve Yöntem Notu
Çalışmanın tam özgün adı: Automotive Body-in-White Material Selection: Early Stage Architectural Strategy
Yazarlar: Joseph N. Ghoussoub, Andrew Dervenis ve Omar Lopez-Garrity.
Sorumlu yazar: Joseph N. Ghoussoub.
Eş birinci yazarlık/eş katkı: Çalışmada eş birinci yazarlık veya eş katkı bilgisi belirtilmemiştir.
Kurumsal bağlantılar: Joseph N. Ghoussoub ve Omar Lopez-Garrity, Materials Engineering, Lucid Motors, Newark, California, ABD; Andrew Dervenis, Vehicle Development Engineering, Lucid Motors, Newark, California, ABD.
DOI: 10.2139/ssrn.7201322
Dergi: Hakemli bir dergi yayını doğrulanmamıştır.
Yayın platformu: SSRN.
Özgün yayınevi/platform: SSRN; ayrı bir hakemli dergi yayınevi bilgisi bulunmamaktadır.
Yayın yılı: 2026.
Kaynak türü: Preprint; otomotiv malzeme seçimi, mekanik modelleme, üretim maliyeti modellemesi ve hesaplamalı tasarım taraması.
Hakemlik durumu: Bu çalışma hakem değerlendirmesinden geçmemiş bir preprinttir; sonuçları bu sınırlılık dikkate alınarak okunmalıdır.
Resmî kaynak:SSRN resmî kayıt sayfası
DOI bağlantısı:https://doi.org/10.2139/ssrn.7201322
Çıkar çatışması ve finansman: Üç yazar da Lucid Motors çalışanıdır. Araştırma, yazarların Lucid Motors bünyesindeki istihdamları kapsamında gerçekleştirilmiştir. Yazarlar bunun dışında bilinen başka bir çıkar çatışması beyan etmemiştir.
Veri erişimi: Çalışmanın verilerinin makul talep üzerine sorumlu yazardan edinilebileceği belirtilmiştir. Bununla birlikte lisanslı araç söküm verileri kamuya açık değildir.
Yapay zekâ destekli araç kullanımı: Yazarlar, veri işleme için kullanılan Python betiklerinin geliştirilmesi ve yazımında GitHub Copilot’tan yararlandıklarını; betikleri gözden geçirdiklerini ve çalışmanın sorumluluğunu üstlendiklerini beyan etmiştir.
Bu Türkçe makale, yüklenen çalışmanın erişilebilir 21 sayfasındaki metin, denklemler, tablolar, mekanik eşik grafikleri, Pareto eğrileri, duyarlılık analizleri, elektrikli araç ve filo ekonomisi hesapları, malzeme strateji haritası ve ek yöntem açıklamalarına dayanarak hazırlanmıştır. Yüklenen dosyanın alt bilgilerinde 22 sayfa yazmasına rağmen dosya 21 sayfadır; iç sayfa sayısı tutarsızlığı sessizce düzeltilmemiştir.
Çalışmanın verdiği sentetik kilogram ve dolar sonuçları gerçek bir seri üretim aracının kesin gövde kütlesi veya imalat maliyeti olarak sunulmamıştır. Çalışmada bulunmayan fiziksel test, nihai çarpışma güvenliği, fabrika yatırım garantisi, Türkiye üretim başarısı veya ticari üstünlük iddiası eklenmemiştir.
Model; erken mimari tarama amacı taşımaktadır. Ayrıntılı geometrik tasarım, doğrusal olmayan sonlu eleman çarpışma analizi, yorulma, korozyon, tamir edilebilirlik, üretim hattı kapasitesi, kalite kontrolü ve gerçek tedarikçi teklifleriyle doğrulanmadan nihai araç geliştirme kararı için tek başına kullanılmamalıdır.
Bir yorum bırakın
E-posta adresiniz yayınlanmayacaktır. Gerekli alanlar * ile işaretlenmiştir