

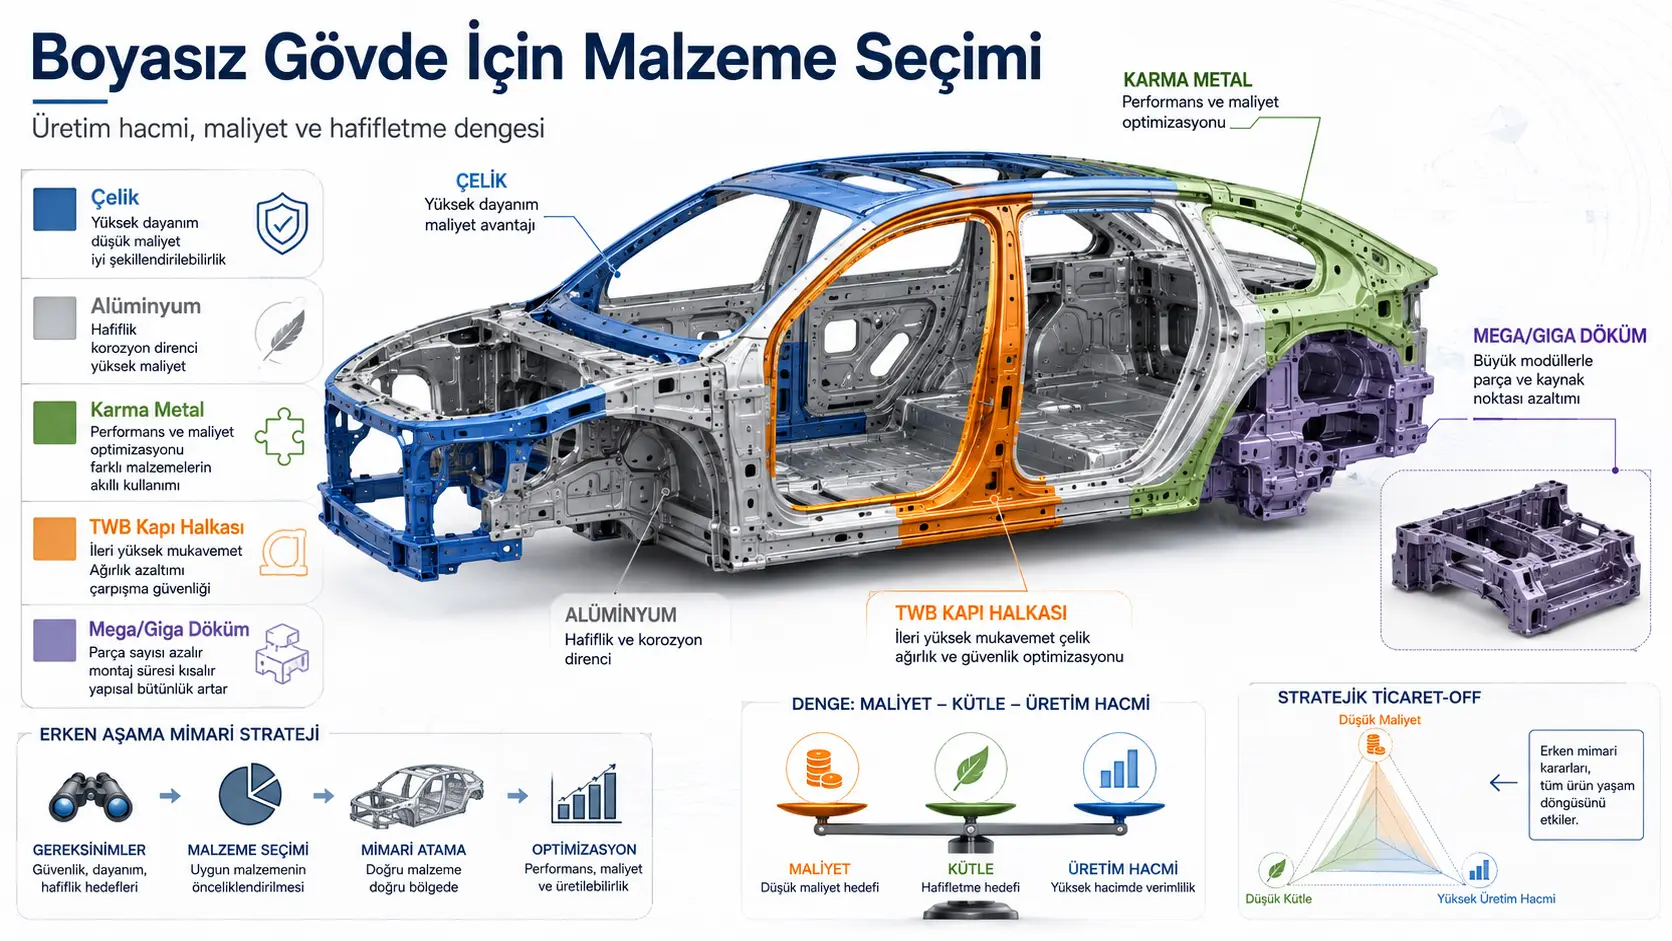
Ushbu tadqiqot avtomobilning bo‘yalmagan kuzovida po‘lat, alyuminiy, aralash metall, issiq presslangan lazer payvandlangan list va mega/giga quyma arxitekturalar o‘rtasidagi tanlov ishlab chiqarish hajmi hamda bir kilogramm massa kamayishiga beriladigan iqtisodiy qiymatga qarab qanday o‘zgarishini o‘rganadi. Tadqiqotchilar 13 ta asosiy yuk yo‘li guruhidan iborat soddalashtirilgan kuzovni to‘qqizta material sifati bilan to‘ldiradigan; dizaynlarni beshta mexanik cheklov bilan saralaydigan; ishlab chiqarish, birlashtirish va asbob-uskunalar xarajatlarini ishlab chiqarish hajmiga qarab hisoblaydigan model yaratgan. Modelda mega/giga quyma taxminan 50.000 avtomobil/yil hajmidan yuqorida global Pareto chegarasiga kiradi; pastroq hajmlarda esa sovuq presslangan aralash metall arxitekturalar ma’qulroq ko‘rinadi. Biroq natijalar haqiqiy ishlab chiqarish kuzovining mutlaq xarajat va massa bashorati emas; ular sintetik arxitektura modelidan olingan nisbiy reytinglardir va tadqiqot taqrizdan o‘tmagan.
Tadqiqotning asosiy natijasi shuki, avtomobil kuzovida bitta material arxitekturasi barcha ishlab chiqarish dasturlari uchun ustun emas. Massa kamayishining iqtisodiy qiymati past bo‘lganda sovuq presslangan po‘lat, qiymat juda yuqori bo‘lganda alyuminiy ustun arxitektura, keng o‘rta hududda aralash metall va yuqori ishlab chiqarish hajmi bilan muayyan o‘rta yengillashtirish maqsadlarida quyma bilan qo‘llab-quvvatlangan arxitekturalar oldinga chiqadi. Material tanlovi faqat zichlik yoki cho‘zilish mustahkamligiga qarab emas; list qalinligi, bukilish, burilish, to‘qnashuv energiyasi, birlashtirish usuli, asbob investitsiyasi va yillik ishlab chiqarish soni birgalikda baholanib amalga oshirilishi kerak.
Turkiyadagi avtomobil ishlab chiqaruvchilari va konstruktiv detal yetkazib beruvchilari nuqtai nazaridan tadqiqot yangi elektr yoki ichki yonuv dvigatelli avtomobil dasturining dastlabki bosqichida “po‘latmi, alyuminiymi, aralash metallmi, katta quymami?” savolini tizimli baholash mumkin bo‘lgan qaror doirasini taklif etadi. Biroq tadqiqotdagi dollar xarajatlari, energiya narxlari, press investitsiyalari, material narxlari, avtomobildan foydalanish masofalari va ta’minot sharoitlarini Turkiyaga bevosita ko‘chirib bo‘lmaydi. Mahalliy list, alyuminiy, energiya, mehnat, asbob, logistika va ishlab chiqarish hajmi ma’lumotlari bilan qayta kalibrlash amalga oshirilmasdan Turkiyada muayyan kuzov arxitekturasi iqtisodiy jihatdan ustun degan xulosaga kelib bo‘lmaydi.
Body-in-White material tanlovi nega tizim darajasidagi muammodir?
Body-in-White (BIW) avtomobilga bo‘yoq, oynalar, o‘rindiqlar, trim, elektr tizimi va harakatlanuvchi qopqoqlar qo‘shilishidan oldingi yuk ko‘taruvchi metall tuzilmani anglatadi. Ushbu tuzilma A, B va C ustunlari, rocker panellar, tom relslari, old va orqa uzunlamasiga nurlar, zarba qutilari, amortizator minoralari va boshqa asosiy yuk yo‘llaridan tashkil topadi.
Bir detal materiali alohida o‘zgartirilganda faqat shu detal massasi o‘zgarmaydi. Zarur list qalinligi, shakllantirish usuli, qo‘shni detallar bilan birlashtirish jarayoni, galvanik korroziya choralar, to‘qnashuv xatti-harakati, asbob investitsiyasi va ishlab chiqarish liniyasining iqtisodiy hajmi ham o‘zgarishi mumkin. Shu sababli tadqiqot material tanlovini detal darajasidagi ro‘yxatlash muammosi sifatida emas, balki butun kuzov arxitekturasiga ta’sir qiluvchi bog‘langan qaror muammosi sifatida ko‘radi.
Tadqiqotning asosiy savoli nima?
Tadqiqotning asosiy savoli quyidagicha: Agar avtomobil dasturining yillik ishlab chiqarish hajmi va bir kilogramm massa kamayishi uchun to‘lashga tayyor xarajati ma’lum bo‘lsa, mexanik jihatdan amalga oshirilishi mumkin va iqtisodiy jihatdan eng mos Body-in-White material arxitekturasi qanday tanlanadi?
Bu savolga javob berish uchun tadqiqotda quyidagi unsurlar bitta modelda birlashtirilgan:
- Po‘lat va alyuminiy material sifatlari,
- Diskret list qalinligi variantlari,
- Sovuq presslash va issiq presslash,
- Lazer payvandlangan maxsus listlar yoki tailor-welded blanks (TWB),
- Alyuminiy yuqori bosimli mega/giga quymalar,
- Bir xil va turli materiallar orasidagi birlashtirish usullari,
- Beshta asosiy mexanik ishlash cheklovi,
- Ishlab chiqarish hajmiga bog‘liq asbob va kapital amortizatsiyasi,
- Massa bilan xarajat orasidagi Pareto muvozanati.
Adabiyotda qaysi bo‘shliq nishonga olingan?
Avvalgi material tanlovi tadqiqotlari ko‘pincha bitta komponentning material va qalinlik optimallashtirishiga, hayot sikli baholashiga, to‘qnashuv ishlashiga yoki ko‘p mezonli material reytingiga e’tibor qaratgan. Ushbu tadqiqot esa material, qalinlik, detal birlashtirish, detal konsolidatsiyasi va ishlab chiqarish masshtabini bitta arxitektura modelida birgalikda baholashni maqsad qiladi.
Tadqiqotchilar avtomobilni ishlab chiqishning dastlabki bosqichida, batafsil chekli element modellar yoki yakuniy detal geometriyalari hali mavjud bo‘lmaganda ishlatilishi mumkin bo‘lgan “arxitektura skaneri” vositasini ishlab chiqadi. Modelning maqsadi yakuniy dizaynni belgilash emas, balki batafsil ishlab chiqish investitsiyasi amalga oshirilishidan oldin qaysi material va ishlab chiqarish oilasi istiqbolliroq ekanini ko‘rsatishdir.
Soddalashtirilgan Body-in-White qanday yaratilgan?
1-rasmda Body-in-White to‘liq ishlab chiqarish avtomobilining detal ro‘yxati o‘rniga 13 ta asosiy yuk yo‘li guruhi bilan ifodalangan:
- Old uzunlamasiga nurlar,
- Old zarba qutilari,
- Yuqori old yon nur yoki “shotgun”,
- Old amortizator minorasi,
- Ilgak ustuni,
- Rocker yoki yon sill,
- B ustuni,
- Orqa g‘ildirak arka qoplamasi,
- Orqa uzunlamasiga nurlar,
- C ustuni,
- Tom relslari,
- A ustuni,
- Orqa amortizator minorasi.
Eshiklar, kapot, bagaj qopqog‘i, ko‘ndalang elementlar va bolt bilan biriktirilgan yordamchi ramalar doiradan tashqarida qoldirilgan. Shu sababli model faqat asosiy konstruktiv yuk yo‘llarining dastlabki arxitektura taqqoslashini amalga oshiradi.
Detal konsolidatsiyasi qaysi variantlarni o‘z ichiga oladi?
Modelda asosiy detal guruhlari alohida ishlab chiqarilishi mumkin bo‘lgani kabi, ayrim qo‘shni detallar bitta modulda birlashtirilishi mumkin. 1-rasmda oltita quyma va beshta TWB bo‘lib, jami 11 ta konsolidatsiya varianti ko‘rsatilgan.
Mega va giga quyma modullar
Old yoki orqa kuzovning ikki-besh asosiy detali bitta yuqori bosimli alyuminiy quyma bilan almashtirilishi mumkin. Eng katta old giga quyma old uzunlamasiga nurlarni, amortizator minorasini, shotgun elementini, zarba qutilarini va ilgak ustunini bitta modulda birlashtiradi.
Barcha quyma variantlari A365 quyma alyuminiyga va 3,0 mm doimiy devor qalinligiga majburiy bog‘langan. Quyma yoqilganda modul ichidagi ulanishlar olib tashlanadi, alohida press asboblari va ayrim birlashtirish amallari bekor qilinadi.
Lazer payvandlangan maxsus list eshik halqalari
Tailor-welded blank yoki TWB — turli qalinlikdagi list bo‘laklarini shakllantirishdan oldin lazer bilan birlashtirish orqali hosil qilingan integratsiyalashgan listdir. Modelda ikki qismli B ustuni–tom relsi yechimidan besh qismli to‘liq eshik halqasigacha turli variantlar mavjud.
Barcha TWB modullari HS-950Y-1300T press bilan qotirilgan po‘latga majburiy bog‘langan. Quymadan farqli ravishda, TWB ichidagi har bir a’zo o‘z qalinligini saqlaydi. Shu tariqa eshik halqasining turli hududlari turli list qalinligiga ega bo‘lishi mumkin.
Bir-biri bilan to‘qnashuvchi modullarni bir vaqtda tanlashga ruxsat berilmagan. Masalan, ilgak ustunini ishlatadigan katta old quyma bilan ayni ustunni qamrab oluvchi keng eshik halqasi birga faollashtirilmaydi.
Modelda qaysi materiallar ishlatilgan?
Material ma’lumotlar bazasi oltita po‘lat, ikkita shakllantirilgan alyuminiy va bitta quyma alyuminiy bo‘lib, jami to‘qqizta sifatni o‘z ichiga oladi. Po‘lat uchun zichlik 7.850 kg/m³ va elastiklik moduli 210 GPa; alyuminiy uchun zichlik 2.700 kg/m³ va elastiklik moduli 70 GPa qabul qilingan.
| Material sifati | Material oilasi va ishlab chiqarish turi | Oqish mustahkamligi | Cho‘zilish mustahkamligi | Bir xil uzayish | Modelda ishlatilgan material narxi |
|---|---|---|---|---|---|
| CR-MI-110Y-260T | Sovuq prokat yumshoq po‘lat | 110 MPa | 260 MPa | 0,28 | 1,65 $/kg |
| CR/HR-LA-340Y-410T | Past qotishmali po‘lat | 340 MPa | 410 MPa | 0,22 | 1,68 $/kg |
| CR-DP-440Y-780T | Ikki fazali po‘lat | 440 MPa | 780 MPa | 0,12 | 1,82 $/kg |
| CR-DP-590Y-980T | Ikki fazali po‘lat | 590 MPa | 980 MPa | 0,11 | 1,86 $/kg |
| CR-MS-1220Y-1500T | Martensitik po‘lat | 1.220 MPa | 1.500 MPa | 0,06 | 1,90 $/kg |
| HS-950Y-1300T | Issiq presslangan po‘lat | 950 MPa | 1.300 MPa | 0,06 | 1,69 $/kg |
| 5754-O-130Y-250T | 5xxx seriyali shakllantirilgan alyuminiy | 130 MPa | 250 MPa | 0,20 | 5,40 $/kg |
| 6016-T81-180Y-320T | 6xxx seriyali shakllantirilgan alyuminiy | 180 MPa | 320 MPa | 0,16 | 5,50 $/kg |
| A365-150Y-260T | Yuqori bosimli quyma alyuminiy | 150 MPa | 260 MPa | 0,08 | 2,80 $/kg |
Material narxlari tadqiqotning model kirishlaridir; ular joriy bozor taklifi yoki muayyan ishlab chiqaruvchining xarid xarajati sifatida baholanmasligi kerak.
Detal massasi qanday hisoblangan?
Har bir detal guruhining massasi referens po‘lat detal massasidan material zichligi va list qalinligi nisbatlari bilan chiziqli tarzda masshtablangan:
\[ m_i = m_{base,i}\frac{\rho_{sel}}{\rho_{ref}}\frac{t_{sel}}{t_{def,i}} \]
\[ M_{BIW} = \sum_{i=1}^{N} m_i \]
Bu yerda mbase,i i-chi guruhning referens massasini, ρsel tanlangan material zichligini, ρref 7.850 kg/m³ deb qabul qilingan po‘lat referens zichligini, tsel tanlangan qalinlikni va tdef,i referens qalinlikni ko‘rsatadi.
Ushbu chiziqli model haqiqiy alyuminiy detalning po‘lat detalga nisbatan boshqa kesim geometriyasi, qovurg‘alari, biriktirish flanshlari yoki lokal qalinlik o‘tishlariga ega bo‘lishini to‘g‘ridan-to‘g‘ri modellashtirmaydi. Shu sababli hisoblangan jami massalar sintetik taqqoslash qiymatlaridir.
Alyuminiy po‘lat o‘rnini egallaganda nega faqat zichlikni taqqoslash yetarli emas?
Alyuminiy zichligi po‘latnikining taxminan uchdan biri bo‘lsa-da, elastiklik moduli va ayrim mustahkamlik xususiyatlari pastroq. Ayni mexanik ishlashni ta’minlash uchun alyuminiy detal odatda qalinroq qilinishi kerak. Tadqiqot ushbu munosabatni almashtirish koeffitsiyenti bilan ifodalaydi:
\[ k \equiv \frac{t_{Al}}{t_{St}} \]
Bu yerda k ekvivalent ishlash uchun kerak bo‘ladigan alyuminiy qalinligining po‘lat qalinligiga nisbatidir. Alyuminiy massa bo‘yicha afzalligini saqlashi uchun bu nisbat zichlik nisbati bo‘lgan taxminan 3 dan past bo‘lishi kerak.
Umumiy mexanik sig‘im munosabati quyidagicha ifodalangan:
\[ kapasite \propto \mu_m t^p \]
μm materialga bog‘liq elastik yoki plastik xususiyat koeffitsiyentini, t qalinlikni, p esa tegishli mexanizmning qalinlik darajasini ko‘rsatadi. Ekvivalent sig‘im uchun nazariy almashtirish nisbati:
\[ k_{theory} = \left(\frac{\mu_{St}}{\mu_{Al}}\right)^{1/p} \]
tarzida hisoblangan.
Haqiqiy alyuminiy kuzovlarda kengroq kesim va qadoqlash optimallashtirishlari mumkin bo‘lgani sababli tadqiqot litsenziyalangan avtomobil demontaj taqqoslashlaridan 2,17 qiymatli samarali almashtirish koeffitsiyentini hosil qilgan. Doimiy geometriyadan foydalanuvchi modelga bu afzallikni qo‘shish uchun material krediti belgilangan:
\[ \eta_M = \left(\frac{k_{theory}}{k_{eff}}\right)^p \]
Ushbu kredit faqat shakllantirilgan alyuminiyning burilish va kirib borishga qarshi plastik qulash mexanizmlarida ishlatilgan. Quyma alyuminiy va po‘lat uchun kredit 1 bo‘lib qolgan.
Beshta mexanik cheklov nimani tekshiradi?
| Cheklov | Tekshiriladigan xatti-harakat | Qalinlik darajasi yoki asosiy munosabat | Nazariy Al/po‘lat qalinlik nisbati | Shakllantirilgan alyuminiy material krediti |
|---|---|---|---|---|
| C1 | Panel egilish qattiqligi | Qalinlik kubi, p=3 | 1,44 | 1,00 |
| C2 | Yopiq kesim burilishi | Qalinlik bilan chiziqli, p=1 | 3,00 | 1,38 |
| C3 | Lokal plastina bukilishi | Kenglik/qalinlik chegarasi | 1,73 | Qo‘llanilmaydi |
| C4 | O‘q bo‘ylab ezilish va energiya yutish | p=5/3 va duktilik sharti | 1,50 | 1,00 |
| C5 | Kirib borishga qarshi plastik moment | Qalinlik bilan taxminan chiziqli, p=1 | 2,44 | 1,12 |
C1: Panel egilish qattiqligi
Ushbu cheklov g‘ildirak arka qoplamasi va amortizator minorasi kabi panel xatti-harakatini ko‘rsatuvchi elementlar cho‘kish, kollaps va tebranishga nisbatan yetarlicha qattiq yoki yo‘qligini tekshiradi:
\[ EI = \frac{Ewt^3}{12} \]
\[ \eta_M EI \geq (EI)_{min} \]
E elastiklik moduli, w panel kengligi, t list qalinligi va I maydonning ikkinchi momentidir. Qattiqlik qalinlik kubi bilan oshgani sababli, alyuminiyning elastiklik moduli pastroq bo‘lsa ham, taxminan 1,44 marta qalinlashtirish ekvivalent panel qattiqligini beradi.
C2: Yopiq kesim burilish qattiqligi
Rocker va tom relsi kabi yopiq kesimlarning kuzov burilishiga qarshi yetarli qattiqligi Bredt–Batho munosabati bilan baholangan:
\[ GJ = G\frac{4A_m^2t}{s} \]
\[ G = \frac{E}{2(1+\nu)} \]
\[ \eta_M GJ \geq (GJ)_{min} \]
G kesish modulini, Am kesim o‘rta chizig‘i bilan o‘ralgan maydonni, s o‘rta chiziq perimetrini va ν 0,3 deb qabul qilingan Poisson nisbatini ko‘rsatadi. Ayni geometriya saqlansa, nazariy alyuminiy qalinligi po‘latnikining uch baravari bo‘lishi kerak. Model haqiqiy alyuminiy kesimlardagi geometrik kattalashtirish afzalligini 1,38 sig‘im krediti bilan ifodalaydi.
C3: Lokal plastina bukilishi
Yupqa devorli siqilish elementlarining oqishdan oldin elastik tarzda bukilishini oldini olish uchun quyidagi ingichkalik chegarasi qo‘llangan:
\[ \frac{b}{t} \leq 1.9\sqrt{\frac{E}{\sigma_y}} \]
b plastina yoki flansh kengligini, t qalinlikni, E elastiklik modulini va σy oqish mustahkamligini ko‘rsatadi. Formulaning muhim natijasi shuki, yuqori oqish mustahkamligi har doim yupqaroq detal degani emas. Oqish mustahkamligi oshgani sari ruxsat etilgan kenglik/qalinlik nisbati kamayishi mumkin va juda yuqori mustahkam po‘lat bukilishni oldini olish uchun qalinlashtirilishi kerak bo‘lishi mumkin.
Modelning ayrim rocker va tom relslarida 1.500 MPa sinf martensitik po‘lat o‘rniga DP780 tanlashining sababi ham shu. Yuqori mustahkam materialning majburiy qalinlashishi kutilgan massa afzalligini yo‘qqa chiqargan.
C4: O‘q bo‘ylab ezilish va duktilik sharti
Old zarba qutilari va uzunlamasiga nurlarda to‘qnashuv energiyasining barqaror bukilish orqali yutilishi baholangan:
\[ \bar{F} \approx 13.06\bar{\sigma}_0 t^{5/3}b^{1/3} \]
\[ E_a = \bar{F}L_c \]
\[ \bar{\sigma}_0 = \sigma_y(1+0.5n) \]
\[ \eta_M E_a \geq E_{a}^{min} \quad \cap \quad \varepsilon_u \geq 0.10 \]
Ea yutilgan energiyani, F̄ o‘rtacha ezilish kuchini, t devor qalinligini, b quti kesimi tomonini va Lc samarali ezilish uzunligini ko‘rsatadi. Bir xil uzayish %10 dan past bo‘lgan materiallar ushbu cheklov faol bo‘lgan ezilish elementlarida bevosita rad etilgan.
Ushbu duktilik sharti CR-MS-1220Y-1500T va HS-950Y-1300T po‘latlarini ayrim ezilish elementlaridan chiqarib tashlaydi. Quyma alyuminiy esa modelda istisno sifatida qabul qilingan. Mualliflar bu istisnoni integratsiyalashgan quymalarda energiya faqat duktil bukilish bilan emas, balki loyihalangan qovurg‘alar va nazoratli parchalanish yo‘llari bilan ham yutilishi mumkinligiga tayangan. Bu qabul umumiy quyma xavfsizligi isboti emas, balki model farazidir.
C5: Kirib borishga qarshi plastik moment
B ustuni, A ustuni, C ustuni, rocker va tom relsi kabi elementlarning yon zarba, tom ezilishi yoki kichik overlap to‘qnashuviga o‘xshash yuklar ostidagi plastik qulash qarshiligi quyidagi munosabat bilan baholangan:
\[ Z_p \approx th\left(b+\frac{h}{2}\right) \]
\[ M_p = \sigma_y Z_p \]
\[ \eta_M M_p \geq M_p^{min} \]
Zp plastik kesim modulini, Mp plastik momentni, h kesim balandligini, b kesim kengligini va σy oqish mustahkamligini ko‘rsatadi. Ushbu mexanizmda nazariy alyuminiy/po‘lat qalinlik nisbati 2,44, modelda ishlatilgan samarali nisbat esa 2,17.
Ishlab chiqarish xarajati qanday modellashtirilgan?
Har bir ishlab chiqarish yo‘li uchun xarajat uch qismga ajratilgan: doimiy asbob va kapital xarajati, sotib olingan material xarajati va detal boshiga qayta ishlash xarajati:
\[ C(V) = \frac{F}{V T}+M+P \]
F doimiy investitsiya va asbob xarajatini, V yillik ishlab chiqarish hajmini, T olti yillik dastur muddatini, M material xarajatini va P qayta ishlash xarajatini ko‘rsatadi.
Past ishlab chiqarish hajmida doimiy investitsiyaning avtomobil boshiga ulushi katta. Ishlab chiqarish hajmi oshgani sari bu ulush kamayadi va yuqori kapital talab qiladigan, biroq detal boshiga o‘zgaruvchan xarajati ma’qulroq bo‘lgan usullar raqobatbardosh bo‘lishi mumkin. Tadqiqotdagi quyma chegaralarining asosiy sababi ushbu amortizatsiya munosabatidir.
Sovuq presslash, issiq presslash va TWB xarajati
Listga asoslangan ishlab chiqarish yo‘llari uchun ishlatilgan umumiy munosabat quyidagicha:
\[ C^{\tau}(V)=\frac{F_{\tau}}{VT}+\frac{m}{U_b}c_{mat}+p_0^{\tau}\frac{m}{m_{ref}^{\tau}} \]
τ ishlab chiqarish yo‘lini, m detal yoki modul massasini, Ub 0,62 deb qabul qilingan list foydalanish nisbatini, cmat kilogramm boshiga material narxini va p0 referens qayta ishlash xarajatini ko‘rsatadi.
0,62 list foydalanish nisbati sotib olingan to‘rtburchak listning taxminan %38 qismi kesish chiqindisiga aylanishi farazini ifodalaydi. Sezgirlik tahlilida eng ta’sirli operatsion kirishlardan biri ushbu nisbat bo‘lgan.
Yuqori bosimli quyma xarajati
Quyma xarajati press investitsiyasi, periferik uskunalar, asosiy va zaxira qolip, quyma samaradorligi, energiya, mehnat va qirqish xarajatlarini o‘z ichiga oladi:
\[ C^{cast}_a(V)=\frac{\xi_pK_p+(1+\xi_d)D_c}{VT}+\frac{m_a}{Y_c}c_{cast}+\frac{m_a}{Y_c}e_c+\ell_{lab}+T_c \]
Modelda 6.000 tonna sinfidagi mega press uchun asosiy kapital qiymati 17,5 million dollar, periferik uskunalar ko‘paytirgichi 1,43, quyma qolipi 1,5 million dollar va quyma samaradorligi 0,80 deb qabul qilingan. Bu qiymatlar muayyan zavodning joriy investitsiya taklifi emas, nominal model parametrlaridir.
Po‘lat va alyuminiy detallar qanday birlashtirilgan?
Bir xil material oilasidagi list detallar uchun qarshilik nuqtali payvandlash (Resistance Spot Welding, RSW), po‘lat–alyuminiy birikmalar va quyma qatnashgan ulanishlar uchun o‘z-o‘zini teshuvchi perchinlash (Self-Piercing Riveting, SPR) ishlatilgan.
Qarshilik nuqtali payvandlashda qalin va yupqa list orasidagi nisbat uchun quyidagi chegaralar qo‘llangan:
- Yuqori oqish mustahkamligi 780 MPa dan past bo‘lsa, qalinlik nisbati ko‘pi bilan 3,0,
- Yuqori oqish mustahkamligi 780 MPa yoki undan yuqori bo‘lsa, qalinlik nisbati ko‘pi bilan 2,5.
SPR amalga oshirilishi listlarning qalinligi, mustahkamligi, qatlam yo‘nalishi va perchinning qaysi material tomondan kirishiga qarab baholangan. 3-rasm past mustahkam po‘lat–alyuminiy juftlarida keng amalga oshirilish sohalari mavjudligini, 800 va 1.220 MPa darajasidagi po‘latlarda esa mos hudud sezilarli torayishini ko‘rsatadi.
Modelda qarshilik nuqtali payvandlash sarfi ulanish nuqtasi boshiga 0,08 dollar, o‘z-o‘zini teshuvchi perchin narxi 0,30 dollar deb qabul qilingan. Po‘lat–alyuminiy interfeyslarida yopishtiruvchi izolyatsiya, germetiklash, yuzani tayyorlash va galvanik korroziya nazoratini ifodalash uchun birlashtirish xarajatiga 2,0 ko‘paytirgich qo‘llangan.
Dizayn fazosi qanday skanerlangan?
To‘qqizta material, turli qalinliklar, 13 detal guruhi va konsolidatsiya variantlari birgalikda baholanganda taxminan \(10^{19}\) mumkin bo‘lgan tayinlash paydo bo‘ladi. Bunday katta fazoni to‘liq bevosita skanerlash mumkin bo‘lmagani sababli aralash namunaviy yondashuv ishlatilgan.
Avvalo har bir detal–material juftligi uchun C1–C5 cheklovlarini qondiradigan eng kichik qalinlik aniqlangan va amalga oshirilish konverti yaratilgan. Keyin ishlab chiqarish hajmi va yengillashtirish qiymati uchun quyidagi skalyar maqsad funksiyasi detal darajasida minimallashtirilgan:
\[ J = C_{mfg}(V)+\lambda M_{BIW} \]
λ bir kilogramm Body-in-White massasini kamaytirish uchun to‘lash mumkin bo‘lgan dollar qiymatidir. Kichik λ xarajatni, katta λ esa yengillikni ko‘proq muhim qiladi.
Model λ qiymatini 0,3–100 $/kg oralig‘ida 41 nuqtada skanerlagan, har bir yadro dizaynini 1–3 detalda material yoki qalinlikni o‘zgartirib o‘n marta perturbatsiya qilgan. Xarajatlar yillik 10.000 dan 200.000 avtomobilgacha bo‘lgan to‘qqiz ishlab chiqarish hajmida hisoblangan va jami 155.718 mexanik jihatdan amalga oshirilishi mumkin bo‘lgan dizayn yaratilgan.
Pareto chegaralari faqat ushbu yaratilgan dizayn populyatsiyasi ichida dominant bo‘lmagan variantlarni ko‘rsatadi. Taxminan \(10^{19}\) variantning barchasi bo‘yicha global optimumlik isbotlanmagan.
60.000 avtomobil/yil darajasida qaysi arxitekturalar taqqoslangan?
Tadqiqot dizaynlarni yettita arxitektura sinfiga ajratgan:
- To‘liq sovuq presslangan po‘lat,
- To‘liq sovuq presslangan alyuminiy,
- Sovuq presslangan aralash metall,
- Sovuq va issiq presslangan aralash metall,
- Issiq presslangan TWB eshik halqasi,
- Mega/giga quyma,
- TWB bilan quymani birgalikda ishlatadigan arxitektura.
4-rasm va 3-jadvalda har bir arxitektura sinfining 60.000 avtomobil/yil darajasidagi Pareto chegarasidan tanlangan o‘rta xarajatli vakil dizayn taqqoslangan:
| Arxitektura sinfi | Sintetik BIW massasi | 60.000 avtomobil/yil model xarajati | Asosiy talqin |
|---|---|---|---|
| Sovuq presslangan po‘lat | 100,3 kg | 455 $ | Eng og‘ir, biroq eng past xarajatli vakil |
| Sovuq presslangan alyuminiy | 64,5 kg | 698 $ | Eng yengil, biroq ancha qimmatroq |
| Sovuq presslangan aralash metall | 81,0 kg | 567 $ | O‘rta xarajat va massa muvozanati |
| Sovuq va issiq presslangan aralash metall | 79,0 kg | 589 $ | Cheklangan qo‘shimcha massa yutug‘i evaziga yuqoriroq xarajat |
| TWB eshik halqasi | 82,0 kg | 601 $ | Aralash metall va quyma variantlar tomonidan ustun kelinadi |
| Mega/giga quyma | 78,8 kg | 582 $ | Aralash metalldan taxminan 2,2 kg yengil va atigi 15 dollar qimmatroq |
| TWB va quyma | 84,0 kg | 591 $ | Quymadan ham og‘ir, ham qimmat |
Bu qiymatlar seriyali ishlab chiqarish avtomobilining haqiqiy kuzov massasi va xarajati emas. Ular bir xil sintetik referens bo‘yicha hisoblangan nisbiy taqqoslashlardir.
Po‘lat va alyuminiy xarajat egri chiziqlari nimani ko‘rsatadi?
4-rasmda sovuq presslangan po‘lat dizaynlarning xarajat–massa qiyaligi taxminan 3,83 $/kg, alyuminiy dizaynlarning qiyaligi esa taxminan 9,94 $/kg ekanligi qayd etilgan. Asbob xarajati bir xil material oilasidagi nuqtalarni vertikal yo‘nalishda siljitadi; qiyalikni esa asosan kilogramm boshiga material va qayta ishlash xarajati belgilaydi.
Alyuminiyning tikroq qiyaligi modelda ishlatilgan alyuminiy list narxlarining po‘latdan taxminan uch baravar yuqori bo‘lishi va ekvivalent ishlash uchun qalinroq list talab qilinishining birgalikdagi natijasidir.
Nega quyma 60.000 avtomobil/yil darajasida TWB'dan afzalroq chiqdi?
60.000 avtomobil/yil darajasida quyma Pareto egri chizig‘i TWB egri chizig‘idan pastda qolgan. Old giga quyma amortizator minorasi, shotgun, uzunlamasiga nurlar va zarba qutilarini bitta detalga birlashtirib, alohida press asboblari va ichki birlashtirishlarni kamaytirgan.
Vakil quyma dizaynda quyma operatsiyalari jami xarajatning taxminan uchdan birini tashkil qilsa-da, to‘rt yoki besh alohida detalni presslash va birlashtirish yo‘qolgan. Press investitsiyasi yetarli amortizatsiya qilinganda, quymaga qo‘shilgan har bir yangi detal uchun alohida sovuq press qolipi talab qilinmasligi katta konsolidatsiya foydasiga ishlagan.
TWB eshik halqasi esa cheklangan sonli mos kuzov elementlarini birlashtira olgan. Bundan tashqari, model TWB ichidagi elementlarni kamida 1,5 mm qalinlikdagi issiq presslangan po‘latga majbur qilgan. Alohida detallar sifatida 1,0–1,2 mm DP780 tanlanishi mumkin bo‘lgan ayrim a’zolar TWB ichida qalinlashgan va massa yutug‘i yo‘qolgan.
Birlashtirish xarajati aralash metall kuzovlarda qanday o‘zgargan?
Bir materialli po‘lat yoki alyuminiy kuzovlarda birlashtirish xarajati umumiy xarajatning taxminan %5–7 qismini tashkil qilgan. Aralash metall arxitekturalarda bu ulush %12–16 darajasiga ko‘tarilgan.
Avtomobil boshiga mutlaq birlashtirish xarajati bir materialli dizaynlarda taxminan 30 dollar bo‘lgan bo‘lsa, aralash metall dizaynlarda 70–95 dollar oralig‘iga oshgan. O‘sishning asosiy sababi arzon qarshilik nuqtali payvandlash o‘rniga o‘z-o‘zini teshuvchi perchin va galvanik korroziya choralarining zarurligidir.
Ishlab chiqarish hajmi arxitektura reytingini qanday o‘zgartirgan?
6-rasm 10.000, 30.000, 50.000 va 200.000 avtomobil/yil darajalaridagi Pareto chegaralarini taqqoslaydi. Sovuq presslangan arxitekturalarning xarajat egri chiziqlari ishlab chiqarish hajmi bilan cheklangan darajada pastga siljisa, quyma arxitekturalar hajmga kuchli bog‘liq.
Quyma sinfining eng past xarajati 10.000 avtomobil/yil darajasida taxminan 970 dollar/avtomobil bo‘lsa, 200.000 avtomobil/yil darajasida taxminan 430 dollar/avtomobilgacha tushgan. Bu %55 dan katta kamayishdir. Ayni ishlab chiqarish oshishida sovuq presslangan po‘lat xarajatining kamayishi taxminan %25 bo‘lgan.
Tadqiqotda quyma uchun uch xil iqtisodiy hudud paydo bo‘ladi:
- Taxminan 50.000 avtomobil/yildan past: Quyma dizaynlar global Pareto chegarasiga kirmaydi.
- Taxminan 50.000 avtomobil/yil: Quyma Pareto chegarasiga kira boshlaydi.
- Taxminan 70.000 avtomobil/yildan yuqori: Quyma taxminan 80 kg dan past Pareto chegarasining katta qismini tashkil qiladi.
- Taxminan 150.000 avtomobil/yildan yuqori: Modelda faqat quyma arxitektura eng arzon po‘lat kuzov xarajatidan pastga tushadi.
Ushbu chegaralar nominal xarajat kirishlariga bog‘liq taxminiy qiymatlardir. Press investitsiyasi, quyma samaradorligi, material narxi yoki yillik ishlab chiqarishning o‘zgarishi chegaralarni siljitishi mumkin.
Ilovalardagi quyi tizim break-even nuqtalari asosiy natijaga zidmi?
B ilovasidagi sintetik quyi tizim tahlilida ikki, uch va besh qismli TWB yechimlar uchun sovuq presslash bilan xarajat break-even hajmlari mos ravishda taxminan 71.000, 94.000 va 127.000 avtomobil/yil deb berilgan. Quyma uchun ayni break-even nuqtalari ikki detalda 167.000, uch detalda 123.000 va besh detalda 92.000 avtomobil/yil.
Ushbu qiymatlar quymaning global Pareto chegarasiga taxminan 50.000 avtomobil/yilda kirishi bilan aynan bir mezon emas. B ilovasi faqat muayyan sintetik quyi tizimlarning ishlab chiqarish yo‘li xarajatini taqqoslaydi. Asosiy model esa butun kuzovdagi material taqsimoti, massa kamayishi, birlashtirish tejami va Pareto joylashuvini birgalikda baholaydi.
Sezgirlik tahlili qaysi kirishlar muhim ekanini ko‘rsatgan?
Sezgirlik tahlili 50.000 avtomobil/yil darajasida bajarilgan. Po‘lat, alyuminiy, quyma alyuminiy va issiq presslangan po‘lat narxlari ±%30; quyma samaradorligi 0,60–0,85; list foydalanish nisbati 0,50–0,75; quyma press investitsiyasi ±%25 va sovuq press qolip xarajati ±%20 oralig‘ida o‘zgartirilgan.
Eng ta’sirli operatsion o‘zgaruvchi list foydalanish nisbatidir. Ushbu o‘zgaruvchi sovuq presslanadigan arxitekturalarning o‘rtacha Pareto xarajatini taxminan %15–19, quyma qatnashgan arxitekturalarni esa ularda qolgan presslangan detallar sabab taxminan %6–9 o‘zgartirgan.
50.000 avtomobil/yil darajasida quyma pressi investitsiyasini ±%25 o‘zgartirish quyma arxitektura xarajatini taxminan ±%4 dan kam, sovuq press qolip xarajatini ±%20 o‘zgartirish esa po‘lat arxitekturasini ±%1,5 dan kam ta’sirlantirgan. Tadqiqot buni break-even hajmiga yaqinlashganda doimiy investitsiyalarning avtomobil boshiga ulushi kamayishi bilan tushuntiradi.
To‘liq po‘lat arxitektura 30 ta bitta o‘zgaruvchili sezgirlik ekstremal holatlarining barchasida eng past o‘rtacha xarajatni saqlagan. Qolgan oltita arxitekturaning reytingi o‘nta holatda o‘zgargan. O‘zgaruvchilar orasidagi bir vaqtdagi o‘zaro ta’sirlar baholanmagan; shu sababli tahlil lokal va bitta o‘zgaruvchili sezgirlik skanidir.
Pareto chegarasidan bitta avtomobil dasturi qarori qanday olinadi?
Pareto chegarasida yengilroq dizaynlar odatda qimmatroq. Bitta arxitektura tanlash uchun avtomobil dasturining bir kilogramm massa kamayishiga beradigan iqtisodiy qiymati kerak. Tadqiqotda bu qiymat λ bilan ko‘rsatilgan.
Grafik jihatdan λ xarajat–massa Pareto egri chizig‘iga pastdan urinuvchi chiziq qiyaligidir. Tanlangan nuqta quyidagi ifodani minimallashtiradi:
\[ C_{BIW}+\lambda M_{BIW} \]
λ past bo‘lganda xarajat ustuvor po‘lat dizaynlar; λ juda yuqori bo‘lganda yengil, biroq qimmat alyuminiy dizaynlar; oraliq qiymatlarda aralash metall yoki quyma bilan qo‘llab-quvvatlangan arxitekturalar tanlanadi.
8-rasmda 70.000 avtomobil/yil uchun 3,32, 6,00, 7,50 va 18,50 $/kg qiymatlarida turli Pareto nuqtalari tanlanadi. Shu tariqa arxitektura qarori ikki dastur kirishiga qisqartiriladi: yillik ishlab chiqarish hajmi va kilogramm boshiga yengillashtirish qiymati.
Ichki yonuv avtomobillarida yengillashtirish qiymatini nima belgilaydi?
Tadqiqot muhokamasiga ko‘ra, ichki yonuv avtomobillarida λ bitta fizik tenglamadan kelib chiqmaydi. Regulyator yoqilg‘i sarfi va karbonat angidrid maqsadlari, avtomobil ishlashi, brend pozitsiyasi va ikkilamchi massa kamayishlari birgalikda baholanadi.
Tadqiqotchilar tadqiqotda keltirgan manbalarga tayangan holda yuqori hajmli asosiy dasturlar uchun taxminan 3–5 $/kg, premium yoki kuchli massa zanjiri afzalligiga ega dasturlar uchun taxminan 10–20 $/kg oralig‘ini muhokama qiladi. Bu qiymatlar tadqiqotning bevosita tajriba natijasi emas, balki model strategiya xaritasini talqin qilish uchun ishlatilgan dastur maqsadlaridir.
Elektr avtomobillarda yengillashtirish qiymati qanday hisoblangan?
Elektr avtomobilda kuzov massasining kamayishi ayni masofani ta’minlash uchun kerak bo‘ladigan batareya massasini ham kamaytirishi mumkin. Tadqiqotda bir kilogramm kuzov kamayishi bilan hosil bo‘ladigan birlamchi batareya tejami quyidagi nisbat bilan aniqlangan:
\[ f = \frac{Ra}{e_{spec}} \]
R maqsad masofani, a massaga bog‘liq energiya sarfi koeffitsiyentini va espec batareya paketining o‘ziga xos energiyasini ko‘rsatadi.
Birlamchi iqtisodiy qiymat:
\[ \lambda_{primary}=\frac{Ra}{e_{spec}}\frac{c_{\$/kWh}e_{spec}}{1000} \]
tarzida berilgan. O‘ziga xos energiya ikki ko‘paytmada qisqargani sababli birlamchi λ asosan masofa, massaga bog‘liq energiya sarfi va batareya paketining kWh narxiga bog‘liq.
Tadqiqot 2024–2026 model yillaridan 37 ta ishlab chiqarish elektr avtomobilini nominal 110 $/kWh batareya paketi narxi bilan baholagan. Hisoblangan yengillashtirish qiymatlari taxminan 3–8 $/kg oralig‘ida bo‘lgan, avtomobillarning %76 qismi esa torroq 4,00–5,20 $/kg diapazonida to‘plangan.
Po‘lat, alyuminiy va aralash metall kuzovlarning ushbu diapazonda sezilarli ustma-ust kelishi muayyan λ qiymatining o‘zi material arxitekturasini belgilamasligini ko‘rsatadi. Ishlab chiqarish hajmi, aerodinamika, uzatma tizimi samaradorligi va ishlab chiqarish xarajati ham qarorga ta’sir qiladi.
Batareya va kuzov massasi orasidagi zanjirli kamayish qanchalik katta?
Bir kilogramm kuzov kamayishi batareyani kichraytirganda jami avtomobil massasi yana ozgina kamayadi; bu qo‘shimcha kamayish kichikroq batareyaga imkon beradi va jarayon geometrik davom etadi:
\[ \Delta m_{tot}=\Delta m_{BIW}(1+f+f^2+\cdots)=\frac{\Delta m_{BIW}}{1-f} \]
Zanjirli ta’sir kiritilgan jami iqtisodiy qiymat:
\[ \lambda=\frac{f}{1-f}\frac{c_{\$/kWh}e_{spec}}{1000} \]
tarzida hisoblangan.
| Vakillik elektr avtomobil profili | Masofa | Paket o‘ziga xos energiyasi | Birlamchi qiymat | Zanjirli hissa | Jami λ |
|---|---|---|---|---|---|
| Samarali kichik sinf | 270 mil | 150 Wh/kg | 2,97 $/kg | 0,65 $/kg | 3,62 $/kg |
| O‘rta segment | 350 mil | 170 Wh/kg | 3,85 $/kg | 1,00 $/kg | 4,85 $/kg |
| Uzoq masofali lyuks avtomobil | 500 mil | 200 Wh/kg | 5,50 $/kg | 1,83 $/kg | 7,33 $/kg |
Zanjirli hissa 0,65–1,83 $/kg oralig‘ida qolgan. Shu sababli tadqiqot massa zanjiri haqiqiy, biroq cheklangan ekanini; o‘zi juda qimmat material arxitekturasini oqlaydigan cheksiz iqtisodiy afzallik yaratmasligini bildiradi.
Yuqori foydalanishdagi flot avtomobillarida iqtisodiy natija nega o‘zgaradi?
Ishlab chiqaruvchi avtomobilni sotganda keyingi energiya xarajatini ko‘pincha foydalanuvchi to‘laydi. Aksincha, flot operatori yuqori kilometr davomida energiya xarajatini bevosita o‘zi qoplaydi. Tadqiqot bu farqni iste’molchi avtomobili bilan yuqori foydalaniladigan yo‘lovchi tashish avtomobili o‘rtasida taqqoslagan.
Bir kilogramm avtomobil massasining yillik energiya xarajati:
\[ W_{annual}=aM\frac{c_{elec}}{1000} \]
tarzida berilgan. M yillik yurish masofasini va celec elektr narxini ko‘rsatadi.
Kelajakdagi tejashlarning joriy qiymati:
\[ W_{NPV}=W_{annual}\frac{1-(1+r)^{-\Lambda}}{r} \]
bilan hisoblangan. r diskont stavkasi, Λ xizmat muddati.
Modelda elektr narxi 0,40 $/kWh va diskont stavkasi %8 deb qabul qilingan. Iste’molchi avtomobili yiliga 12.500 mil davomida 12 yil, yuqori foydalaniladigan avtomobil esa yiliga 100.000 mil davomida 5 yil ishlatilgan.
| Foydalanish ssenariysi | Yillik tejash | Diskontlanmagan umr bo‘yi tejash | %8 diskont bilan joriy qiymat |
|---|---|---|---|
| Iste’molchi avtomobili | 0,50 $/kg/yil | 6,00 $/kg | 3,77 $/kg |
| Yuqori foydalaniladigan avtomobil | 4,00 $/kg/yil | 20,00 $/kg | 15,97 $/kg |
Yuqori foydalanish ssenariysining joriy qiymati iste’molchi ssenariysidan taxminan 4,2 marta yuqori. Tadqiqotdagi keng foydalanish diapazonlarida iste’molchi avtomillari uchun 1,7–6,8 $/kg, yuqori foydalaniladigan avtomobillar uchun 5,2–34,5 $/kg yengillashtirish qiymati hisoblangan.
Ushbu natija yillik foydalanish masofasi juda yuqori bo‘lganda qimmat yengillashtirish texnologiyalarini faqat masofa yoki brend sababi bilan emas, ekspluatatsiya xarajati orqali ham oqlash mumkinligini ko‘rsatadi. Biroq hisoblar elektr narxi, xizmat muddati, yillik masofa va diskont stavkasiga sezgir.
Material strategiya xaritasi nimani ko‘rsatadi?
11-rasm yillik ishlab chiqarish hajmi bilan kilogramm boshiga yengillashtirish qiymatini ikki o‘qda birlashtiradi. Xarita to‘rtta asosiy arxitektura hududini hosil qiladi:
- Past λ hududi: Sovuq presslangan po‘lat.
- Keng o‘rta hudud: Sovuq presslangan aralash metall.
- O‘rta λ va yuqori ishlab chiqarish hududi: Aralash metall bilan mega/giga quyma.
- Yuqori λ hududi: Sovuq presslangan alyuminiy ustun kuzov.
Xarita quymani faqat “yangiroq” yoki “kamroq detalga ega” bo‘lgani uchun tanlamaslik kerakligini ko‘rsatadi. Yuqori doimiy investitsiyani amortizatsiya qilishga yetarli ishlab chiqarish hajmi va massa kamayishiga iqtisodiy qiymat beradigan dastur maqsadi birgalikda mavjud bo‘lishi kerak.
Model ishlab chiqarish avtomobillari bilan qanday taqqoslangan?
Tadqiqot 321 ta ishlab chiqarish yengil avtomobilini asosiy sotuv narxi va yillik ishlab chiqarish hajmi o‘qlarida ko‘rib chiqib, avtomobillarni ustun Body-in-White materialiga ko‘ra po‘lat, aralash metall, alyuminiy, karbon tolasi va mega/giga quyma sinflariga ajratgan.
Dastur darajasidagi haqiqiy λ qiymatlari oshkor qilinmagani sababli avtomobil sotuv narxi λ uchun taxminiy vakil sifatida ishlatilgan. Ishlab chiqarish avtomobillarida ko‘ringan umumiy klasterlar model strategiya xaritasi bilan yo‘nalish bo‘yicha o‘xshashlik ko‘rsatgan:
- Po‘lat kuzovlar yuqori hajm va pastroq narx hududida,
- Alyuminiy kuzovlar pastroq hajm va yuqori narx hududida,
- Aralash metall kuzovlar ikki hudud orasida,
- Mega/giga quymalar yuqori ishlab chiqarish hajmi hududida to‘plangan.
Bu taqqoslash nuqta bo‘yicha aniqlik testi emas. Sotuv narxi yengillashtirish qiymatining bevosita o‘lchovi emas va avtomobil ma’lumotlarining bir qismi litsenziyalangan demontaj ma’lumotlar bazasidan keladi. Tadqiqot taqqoslashni faqat tendensiya darajasidagi nazorat sifatida taqdim etadi.
Tadqiqot qo‘llab-quvvatlaydigan xulosalar
- Eng mos Body-in-White arxitekturasi ishlab chiqarish hajmi va yengillashtirish qiymatiga qarab o‘zgaradi.
- Past yengillashtirish qiymatida po‘lat, yuqori qiymatda alyuminiy, oraliq hududda aralash metall arxitekturalar oldinga chiqadi.
- Yuqori doimiy investitsiyasi sabab quymaning iqtisodiy pozitsiyasi yillik ishlab chiqarish hajmiga kuchli bog‘liq.
- Modelda quyma taxminan 50.000 avtomobil/yildan yuqori Pareto chegarasiga kiradi.
- Po‘lat–alyuminiy aralash arxitekturalarda birlashtirish xarajati bitta materialli arxitekturalarga qaraganda sezilarli yuqori.
- Juda yuqori mustahkam po‘lat har bir detalda eng yengil variant emas; bukilish chegarasi qalinroq listni talab qilishi mumkin.
- Elektr avtomobillarda batareyaga bog‘liq yengillashtirish maqsadi 37 avtomobil namunasi ichida asosan tor iqtisodiy diapazonda to‘plangan.
- Yuqori avtomobil foydalanishi bir kilogramm massa kamayishining iqtisodiy qiymatini iste’molchi foydalanishiga nisbatan bir necha baravar oshirishi mumkin.
Tadqiqot isbotlamaydigan xulosalar
- Muayyan seriyali ishlab chiqarish avtomobilida giga quyma albatta arzonroq yoki xavfsizroq ekani isbotlanmagan.
- 60.000 avtomobil/yil uchun berilgan massa va xarajatlar haqiqiy ishlab chiqarish avtomobiliga tegishli deb aytib bo‘lmaydi.
- Model batafsil to‘qnashuv simulyatsiyasi yoki fizik avtomobil testini amalga oshirmagan.
- Taxminan 50.000, 70.000 va 150.000 avtomobil/yil chegaralari barcha ishlab chiqaruvchi va zavodlar uchun amal qiladi deb da’vo qilib bo‘lmaydi.
- 155.718 dizayn ichidagi Pareto chegarasi taxminan 1019 mumkin bo‘lgan dizaynning global optimumi ekani isbotlanmagan.
- SSRN preprintidagi natijalarni taqrizli ilmiy konsensus sifatida baholab bo‘lmaydi.
- Tadqiqot Turkiyadagi material, energiya, mehnat va investitsiya sharoitlarida tasdiqlangan deb aytib bo‘lmaydi.
- Quyma bilan TWB'ni birgalikda ishlatish har bir haqiqiy kuzovda salbiy degan xulosaga kelib bo‘lmaydi; bu natija soddalashtirilgan 13 a’zoli modelga tegishli.
Tadqiqotning kuchli tomonlari nimalar?
- Material, qalinlik, ishlab chiqarish usuli, birlashtirish va ishlab chiqarish hajmini bitta modelda birlashtiradi.
- Po‘lat va alyuminiy detallarni faqat zichlik bilan emas, beshta mexanik ishlash cheklovi bilan taqqoslaydi.
- Yuqori doimiy investitsiya bilan o‘zgaruvchan xarajat orasidagi hajm ta’sirini ko‘rinadigan qiladi.
- Bitta “eng yaxshi material”ni tavsiya qilish o‘rniga turli dastur hududlari uchun turli strategiyalarni taklif qiladi.
- Natijalarni xarajat–massa Pareto egri chiziqlari va aniq strategiya xaritasi bilan talqin qilinadigan qiladi.
- Elektr avtomobil, iste’molchi avtomobili va yuqori foydalaniladigan flot avtomobili uchun yengillashtirish iqtisodiyotini alohida muhokama qiladi.
Tadqiqotning cheklovlari nimalar?
- 13 a’zoli sterjen modeli haqiqiy ishlab chiqarish kuzovining butun geometriyasi va detallarini o‘z ichiga olmaydi.
- Qalinlik bilan massa orasida chiziqli masshtablash qo‘llangan; qovurg‘a, kesim optimallashtirish va lokal geometriya bevosita modellashtirilmagan.
- Mexanik cheklovlar batafsil nochiziqli to‘qnashuv va charchash tahlillarining o‘rnini bosmaydi.
- Xarajat parametrlari nominal bo‘lib, yetkazib beruvchi narx taklifi yoki batafsil zavod “should-cost” tadqiqoti emas.
- Litsenziyalangan demontaj ma’lumotlari va kalibrlashda ishlatilgan barcha PASS/FAIL yozuvlari ommaviy emas.
- Namuna oluvchi dizayn fazosining barchasini skanerlamagan; global optimumlik da’vo qilinmaydi.
- Sezgirlik tahlili o‘zgaruvchilarni alohida o‘zgartirgan, noaniqliklarning qo‘shma o‘zaro ta’sirini o‘rganmagan.
- Haqiqiy avtomobil taqqoslashida sotuv narxi dasturdagi yashirin yengillashtirish maqsadining taxminiy vakili sifatida ishlatilgan.
- Mualliflarning Lucid Motors xodimlari bo‘lishi va tadqiqot kompaniya ish faoliyati doirasida bajarilishi potensial manfaatlar kontekstini yaratadi.
- Tadqiqot preprint bo‘lib, mustaqil taqrizdan o‘tmagan.
Turkiyada qo‘llash uchun qanday tasdiqlashlar kerak?
Turkiyada o‘xshash model qurilsa, kilogramm boshiga list va alyuminiy xarajatlari, chiqindi qayta qiymati, energiya xarajatlari, press va quyma investitsiyalari, asbob xizmat muddati, mehnat xarajatlari, yetkazib beruvchi amortizatsiya usullari va haqiqiy yillik ishlab chiqarish sonlari mahalliy ma’lumotlar bilan aniqlanishi kerak.
Bundan tashqari, mexanik chegaralar Turkiyada ishlab chiqariladigan avtomobil sinfining haqiqiy kesim geometriyalari, to‘qnashuv maqsadlari, birlashtirish jarayonlari va material sertifikatlari bilan tasdiqlanishi kerak. Model dastlabki arxitektura saralash uchun foydali bo‘lishi mumkin; yakuniy qaror uchun batafsil chekli element tahlili, fizik test, ishlab chiqariluvchanlik ko‘rib chiqishi, korroziya tasdiqlashi, ta’mirlanuvchanlik va hayot sikli baholashi zarur.
Tadqiqot usuli va natijalari
Usulning texnik xulosasi
| Usul komponenti | Tadqiqotda qo‘llangan yondashuv |
|---|---|
| Kuzov ifodasi | 13 ta asosiy konstruktiv yuk yo‘li guruhi |
| Material ma’lumotlar bazasi | Oltita po‘lat, ikkita list alyuminiy va bitta quyma alyuminiy sifati |
| Konsolidatsiya variantlari | Oltita mega/giga quyma va beshta TWB eshik halqasi |
| Mexanik cheklovlar | Panel egilishi, yopiq kesim burilishi, lokal bukilish, o‘q bo‘ylab ezilish va plastik kirib borish qarshiligi |
| Birlashtirish usullari | Bir oiladagi listlarda qarshilik nuqtali payvandlash; turli metallar va quymalarda o‘z-o‘zini teshuvchi perchin |
| Xarajat modeli | Doimiy investitsiya amortizatsiyasi, material, qayta ishlash va birlashtirish xarajatlari yig‘indisi |
| Dastur davomiyligi | 6 yil |
| Ishlab chiqarish hajmi | 10.000–200.000 avtomobil/yil oralig‘ida to‘qqiz baholash nuqtasi |
| Yengillashtirish qiymati | 0,3–100 $/kg oralig‘ida 41 qiymat |
| Dizayn namunasi | Amalga oshirilish konverti, detal asosida minimallashtirish va har bir yadroga o‘nta tasodifiy perturbatsiya |
| Amalga oshirilishi mumkin bo‘lgan dizayn soni | 155.718 |
| Chiqish | Har bir hajmda xarajat–massa Pareto chegarasi va ishlab chiqarish hajmi–yengillashtirish qiymati strategiya xaritasi |
Asosiy model parametrlari
| Parametr | Model qiymati | Ma’nosi |
|---|---|---|
| Po‘lat zichligi | 7.850 kg/m³ | Referens material zichligi |
| Alyuminiy zichligi | 2.700 kg/m³ | List va quyma alyuminiy zichligi |
| Po‘lat elastiklik moduli | 210 GPa | Elastik qattiqlik kirishi |
| Alyuminiy elastiklik moduli | 70 GPa | Elastik qattiqlik kirishi |
| List foydalanish nisbati | 0,62 | Sotib olingan listning foydalaniladigan detal massasiga aylanish nisbati |
| Quyma samaradorligi | 0,80 | Jami quyilgan metallning yaxshi detal massasiga aylanish nisbati |
| Quyma devor qalinligi | 3,0 mm | Barcha mega/giga quyma modullarida doimiy qiymat |
| Mega press asosiy investitsiyasi | 17,5 million $ | 6.000 tonna sinfidagi press uchun nominal kapital kirishi |
| Quyma qolip to‘plami | 1,5 million $ | Asosiy qolip; zaxira qolip ko‘paytirgichi alohida qo‘llangan |
| RSW sarf xarajati | 0,08 $/nuqta | Qarshilik nuqtali payvandlash uchun nominal qiymat |
| SPR sarf xarajati | 0,30 $/perchin | O‘z-o‘zini teshuvchi perchin uchun nominal qiymat |
| Galvanik xarajat ko‘paytirgichi | 2,0 | Po‘lat–alyuminiy interfeyslardagi qo‘shimcha nazorat xarajati |
Ishlab chiqarish hajmiga ko‘ra asosiy topilmalar
| Ishlab chiqarish hududi | Modelda oldinga chiqqan arxitektura | Talqin |
|---|---|---|
| Taxminan 10.000–30.000 avtomobil/yil | Po‘lat yoki sovuq presslangan aralash metall | Quymaning yuqori doimiy investitsiyasi avtomobil boshiga xarajatni oshiradi. |
| Taxminan 50.000 avtomobil/yil | Quyma Pareto chegarasiga kira boshlaydi | Quyma hali har doim eng arzon variant emas. |
| Taxminan 70.000 avtomobil/yildan yuqori | Quyma yengil Pareto hududida ulushini oshiradi | Taxminan 80 kg dan past chegaraning katta qismini tashkil qiladi. |
| Taxminan 150.000 avtomobil/yildan yuqori | Quyma xarajat bazasida po‘latdan ustun bo‘lishi mumkin | Nominal model kirishlari ostida mutlaq po‘lat xarajatidan pastga tushadi. |
| 200.000 avtomobil/yil | Quyma yuqori darajada amortizatsiyalangan | Quyma sinfining minimal xarajati taxminan 430 $/avtomobil. |
Eng muhim metodologik talqin
Tadqiqotning eng muhim metodologik natijasi materialni alohida tanlamaslik kerakligidir. Muayyan detal uchun qaysi material mosligi shu detalning ustun mexanik yuklanishiga bog‘liq. Egilish qattiqligi bilan chegaralangan panelda yuqori oqish mustahkamligi bevosita afzallik bermasligi mumkin, kirib borish qarshiligi bilan chegaralangan ustunda esa yuqori mustahkamlik qimmatli bo‘lishi mumkin. Bunga qarshi ravishda lokal bukilish juda yuqori mustahkam po‘latni qalinroq ishlatishga majbur qilishi mumkin.
Xuddi shuningdek, ishlab chiqarish usuli ham alohida baholanmasligi kerak. Quyma detal soni va birlashtirishni kamaytirishi mumkin; biroq dastur hajmi yetarli bo‘lmasa press va qolip investitsiyasi avtomobil boshiga katta xarajat keltiradi. Aralash metall arxitekturasi massani kamaytirishi mumkin; biroq perchinlash va galvanik izolyatsiya xarajatini yuzaga keltiradi. Modelning strategiya xaritasi ushbu o‘zaro ta’sirlarni birgalikda ko‘rsatadi.
Manba va usul haqida izoh
Tadqiqotning to‘liq asl nomi: Automotive Body-in-White Material Selection: Early Stage Architectural Strategy
Mualliflar: Joseph N. Ghoussoub, Andrew Dervenis va Omar Lopez-Garrity.
Mas’ul muallif: Joseph N. Ghoussoub.
Teng birinchi mualliflik/teng hissa: Tadqiqotda teng birinchi mualliflik yoki teng hissa ma’lumoti ko‘rsatilmagan.
Institutsional aloqalar: Joseph N. Ghoussoub va Omar Lopez-Garrity, Materials Engineering, Lucid Motors, Newark, California, AQSh; Andrew Dervenis, Vehicle Development Engineering, Lucid Motors, Newark, California, AQSh.
DOI: 10.2139/ssrn.7201322
Jurnal: Taqrizli jurnal nashri tasdiqlanmagan.
Nashr platformasi: SSRN.
Asl nashriyot/platforma: SSRN; alohida taqrizli jurnal nashriyoti haqida ma’lumot yo‘q.
Nashr yili: 2026.
Manba turi: Preprint; avtomobil material tanlovi, mexanik modellashtirish, ishlab chiqarish xarajati modellashtirish va hisoblash dizayn skaneri.
Taqriz holati: Ushbu tadqiqot taqrizdan o‘tmagan preprintdir; natijalar ushbu cheklov hisobga olingan holda o‘qilishi kerak.
Rasmiy manba:SSRN rasmiy yozuv sahifasi
DOI havolasi:https://doi.org/10.2139/ssrn.7201322
Manfaatlar to‘qnashuvi va moliyalashtirish: Uchala muallif ham Lucid Motors xodimidir. Tadqiqot mualliflarning Lucid Motors'dagi ish faoliyati doirasida bajarilgan. Mualliflar bundan tashqari ma’lum boshqa manfaatlar to‘qnashuvini bildirmagan.
Ma’lumotlarga kirish: Tadqiqot ma’lumotlarini oqilona so‘rov asosida mas’ul muallifdan olish mumkinligi bildirilgan. Biroq litsenziyalangan avtomobil demontaj ma’lumotlari ommaviy emas.
Sun’iy intellekt yordamchi vositasidan foydalanish: Mualliflar ma’lumotlarni qayta ishlash uchun ishlatilgan Python skriptlarini ishlab chiqish va yozishda GitHub Copilot'dan foydalanganlarini; skriptlarni ko‘rib chiqqanlarini va tadqiqot uchun javobgarlikni o‘z zimmalariga olganlarini bildirgan.
Ushbu o‘zbekcha maqola yuklangan tadqiqotning mavjud 21 sahifasidagi matn, tenglamalar, jadvallar, mexanik chegara grafiklari, Pareto egri chiziqlari, sezgirlik tahlillari, elektr avtomobil va flot iqtisodiyoti hisoblari, material strategiya xaritasi va ilova usul izohlariga asoslanib tayyorlangan. Yuklangan faylning pastki qismida 22 sahifa deb yozilgan bo‘lsa-da, fayl 21 sahifadan iborat; ichki sahifa sonidagi nomuvofiqlik yashirincha tuzatilmagan.
Tadqiqotdagi sintetik kilogramm va dollar natijalari haqiqiy seriyali ishlab chiqarish avtomobilining aniq kuzov massasi yoki ishlab chiqarish xarajati sifatida taqdim etilmagan. Tadqiqotda mavjud bo‘lmagan fizik test, yakuniy to‘qnashuv xavfsizligi, zavod investitsiya kafolati, Turkiya ishlab chiqarish muvaffaqiyati yoki tijoriy ustunlik da’vosi qo‘shilmagan.
Model dastlabki arxitektura skaneri maqsadiga ega. Batafsil geometrik dizayn, nochiziqli chekli element to‘qnashuv tahlili, charchash, korroziya, ta’mirlanuvchanlik, ishlab chiqarish liniyasi sig‘imi, sifat nazorati va haqiqiy yetkazib beruvchi takliflari bilan tasdiqlanmasdan yakuniy avtomobil ishlab chiqish qarori uchun yolg‘iz ishlatilmasligi kerak.
Izoh qoldiring
E-pochta manzilingiz chop etilmaydi. Majburiy maydonlar * bilan belgilangan